Смазки с допуском NSF H1 - это материалы для узлов оборудования, где случаен и непреднамеренен контакт с пищевой продукцией. В отличие от распространенного мнения, наличие H1-маркировки на флаконе не гарантирует соответствие требованиям HACCP или ISO 22000. Аудиторы проверяют не рекламный текст, а подтвержденный допуск, область применения, документированность и интеграцию материала в систему управления рисками. Статья объясняет, что именно требуют аудиторы при проверке пищевых смазок, как выбирать материал под конкретный узел и какие ошибки закупщики совершают чаще всего.
Эта информация полезна техническим специалистам, инженерам и снабженцам, которые готовят производство к аудиту или отвечают за выбор материалов в пищевом производстве.
Что такое допуск H1 и чем он отличается от других пищевых классификаций
Допуск NSF H1 определяет смазки, безопасные при непреднамеренном, технически неизбежном контакте с пищевой продукцией.
Это не означает, что материал пригоден для всех участков пищевого производства. H1-смазки описываются как без цвета, запаха и вкуса, не токсичные; они отвечают стандарту FDA 21 CFR 178.3570.
Лимиты случайного попадания в продукт строго установлены: для минеральных и синтетических смазок - до 10 ppm, для силиконовых - до 1 ppm. Это означает, что смазка может присутствовать в готовом продукте, но только в ничтожно малых количествах.
H2-смазки категорически не подходят для пищевого контакта: они используются в зонах без риска контаминации. H3 предназначены для консервации и защиты от коррозии - они должны полностью удаляться перед запуском оборудования. Путаница между этими классами - частая причина замечаний на аудитах.
Важно различать H1 и популярный бытовой термин «food grade»: в отраслевых материалах подчеркивается, что корректно называть смазку именно H1-допуском, а не общим ярлыком «пищевая». Это снижает риск неправильного применения.
H1-смазка как элемент HACCP-плана: зоны применения и контроль риска
HACCP (Hazard Analysis and Critical Control Points) - это система выявления и контроля опасностей в пищевом производстве.
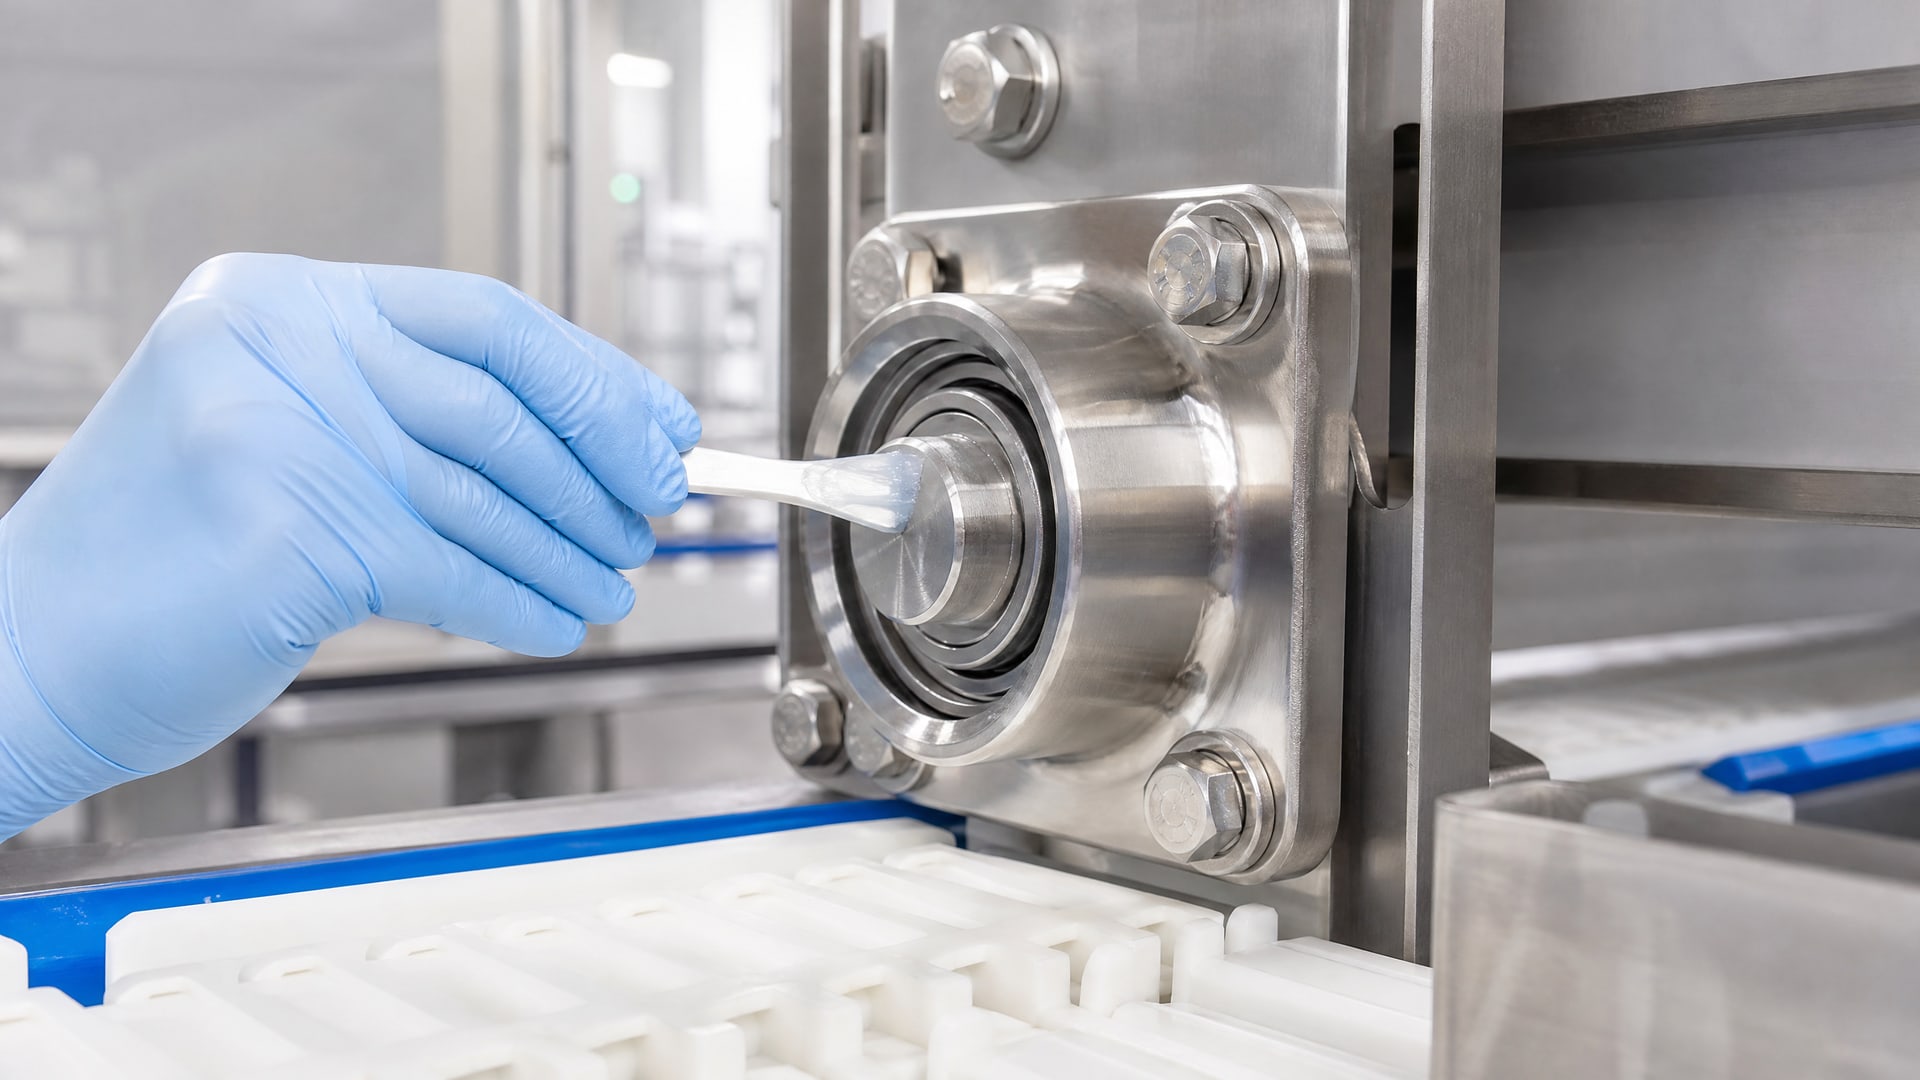
Смазка классифицируется как потенциальный источник химического риска. Ее включение в HACCP-план означает документированное описание того, где она используется, какие меры предупреждают загрязнение продукта, и как это контролируется.
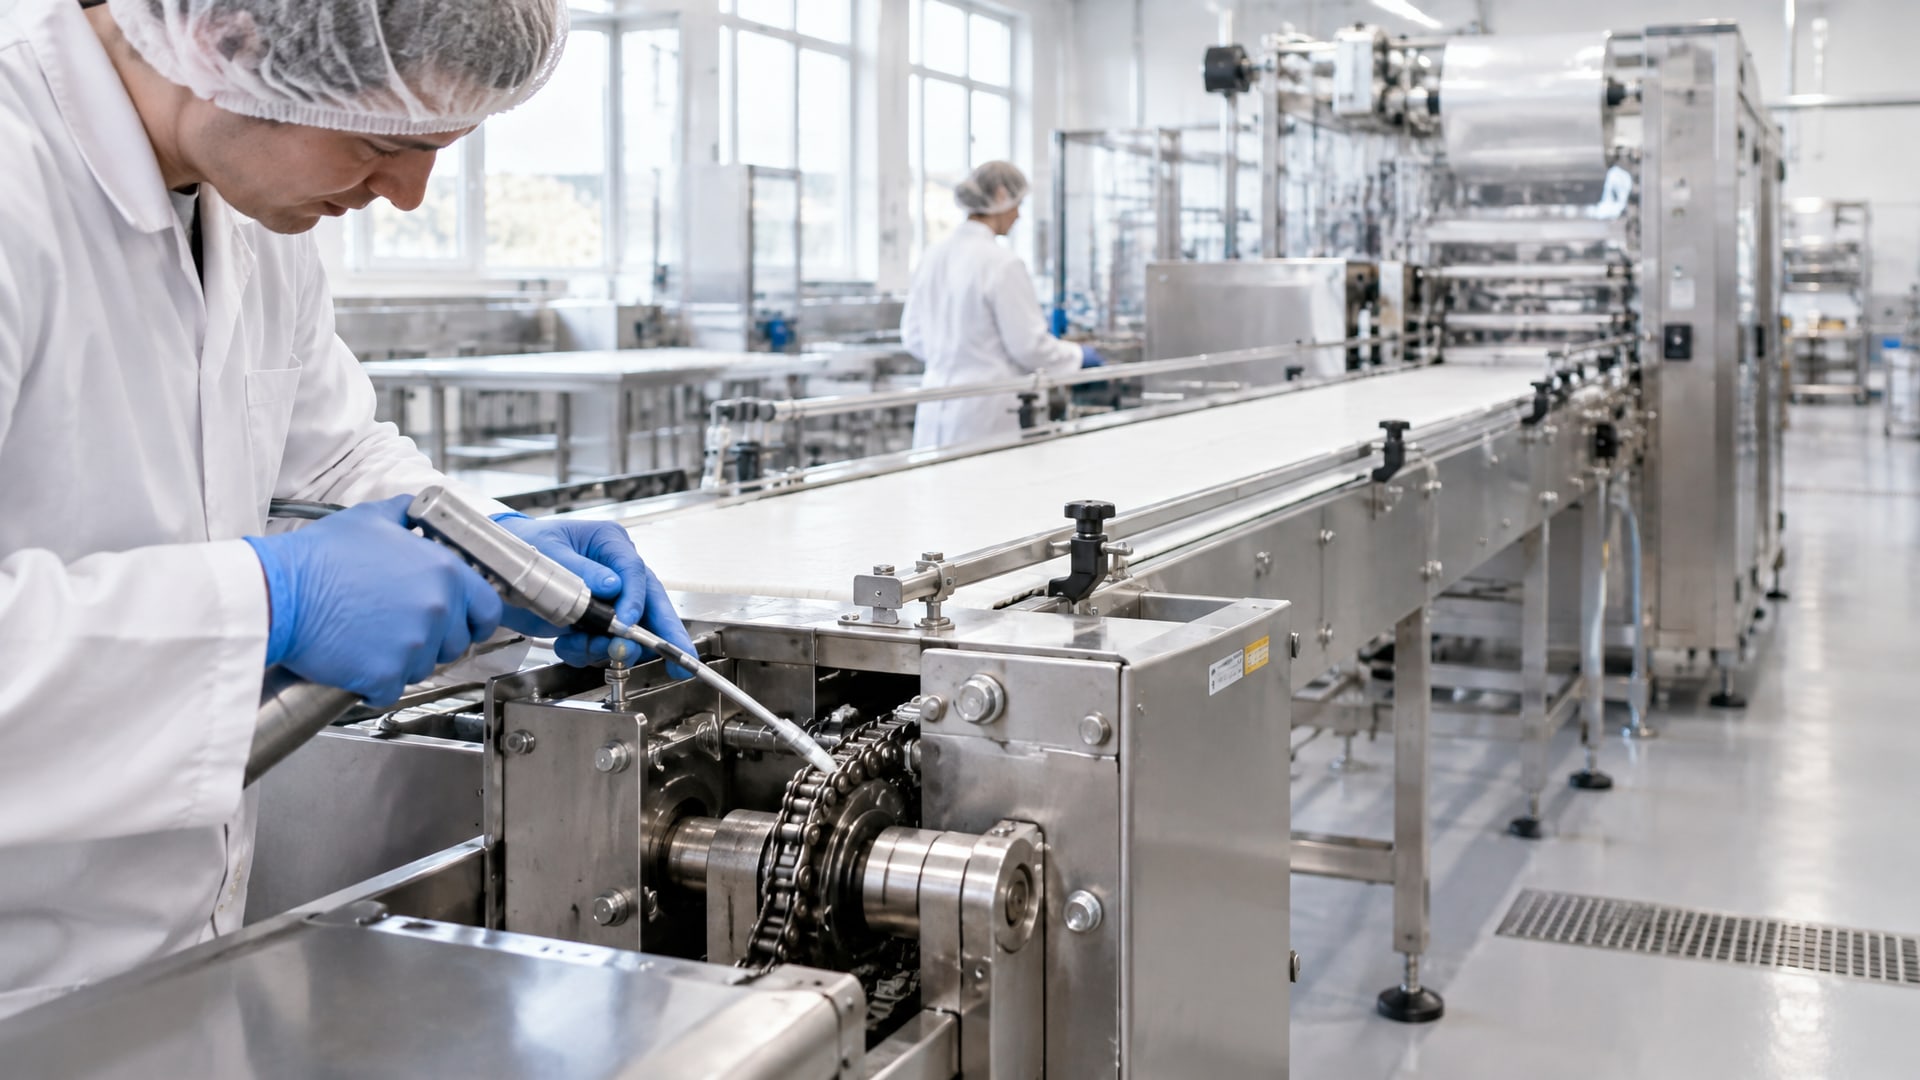
Типичные зоны для H1-смазок: - подшипники скольжения и качения конвейерных систем; - цепи транспортеров и направляющие механизмов; - шарниры и оси оборудования упаковки; - уплотнения и вращающиеся соединения вблизи производственной линии.
В каждой зоне необходимо ответить на вопросы HACCP: какова вероятность попадания смазки в продукт, какие барьеры это предотвращают (герметичность узла, конструкция крышки, расстояние до линии), какой контроль проводится. Документ, описывающий эти меры, - обязательная часть аудита.
Обслуживание оборудования должно быть запланировано так, чтобы смазка наносилась тонкой пленкой, не образовывала капель и не разбрызгивалась. Излишки удаляются после сборки узла. Это процедура, которую аудиторы проверяют в фактических записях обслуживания.
ISO 22000 и роль смазок в системе менеджмента безопасности пищевой продукции
ISO 22000 - это система менеджмента безопасности пищевой продукции на уровне предприятия.
Она охватывает организационные процессы, обучение персонала, контроль материалов и коммуникацию с поставщиками. H1-допуск на смазку - это только одна из характеристик материала; сама смазка - элемент системы.
В рамках ISO 22000 предприятие должно: - утвердить список допустимых для каждой зоны производства материалов; - документировать поставщика и условия поставки; - иметь техпаспорт и сертификацию для каждого материала; - обучить персонал правильному применению; - установить процедуру контроля и записей.
H1-смазка со всеми документами (техпаспорт, копия сертификата NSF, ссылка на FDA 21 CFR 178.3570) становится одобренным материалом. Если смазка отпускается поставщиком без этих документов или с неясным допуском, она может быть отклонена на аудите.
Аудиторы ISO 22000 ищут систему, а не отдельные предметы. Они проверяют, есть ли процедура закупки смазок, проверки при приемке, обучения персонала и фиксации использования. Смазка с благородным допуском, но без этой документации, будет расценена как нарушение.
Как аудиторы проверяют соответствие смазок требованиям
Аудиторы начинают с осмотра.
Они смотрят на этикетки контейнеров, проверяют, есть ли маркировка H1 и дата изготовления. Затем запрашивают три документа:
Техпаспорт (TDS) производителя с указанием NSF H1-допуска и класса NLGI (обычно 1 или 2).
Копию сертификата или письма от изготовителя с ссылкой на FDA 21 CFR 178.3570; для импортных смазок это ключевой документ.
Внутреннюю процедуру применения смазки, в которой указаны зоны, периодичность, способ нанесения и контроль.
На следующем этапе аудитор сравнивает точку применения смазки с описанием в HACCP-плане и процедурах. Например, если смазка используется для цепи конвейера над открытым продуктом, аудитор проверит, есть ли защита или достаточное расстояние. Если защиты нет, это замечание, даже если смазка H1.
Затем проверяют записи. Аудиторы требуют журнал применения смазки с датами, местом обслуживания и ответственным лицом. Если записей нет или они не совпадают с фактической практикой, это нарушение системы менеджмента.
Частые причины замечаний: - смазка H1, но без техпаспорта с указанием допуска; - смазка в зоне высокого риска без описания барьеров в HACCP-плане; - отсутствие записей об применении или обслуживании; - смешивание H1 и H2, или применение H2 в пищевой зоне.
Критерии выбора смазки: конкретные параметры для пищевого производства
Выбор смазки начинается не с названия бренда, а с анализа узла и условий.
Инженер должен определить: тип узла (подшипник, направляющая, шарнир), температуру работы, скорость вращения, наличие влаги и риск контакта с продуктом.
После этого подбирают параметры: - Класс NLGI: смазки H1 поставляются обычно в NLGI 1 (текучая, для подшипников и цепей) или NLGI 2 (плотная, для направляющих и узлов скольжения). - Температурный диапазон: должен соответствовать условиям. Например, для холодильных камер нужны смазки с низкой точкой стывания, для упаковки горячего продукта - с высокой точкой каплепадения. - Тип основы: минеральные смазки дешевле, синтетические служат дольше и работают при экстремальных температурах. - Допуск NSF: обязательно H1 с документацией.
Собрав эти требования, закупщик запрашивает у поставщика техпаспорт и уточняет: указана ли ссылка на FDA 21 CFR 178.3570, дана ли дата сертификации, каков класс NLGI. Ответы должны быть буквальными, не предположительными.
Совет инженера: при подготовке к аудиту рекомендуется составить таблицу с указанием каждого узла, типа применяемой смазки, класса NLGI, H1-допуска и даты последнего обслуживания. Практика показывает, что такая таблица снижает замечания на 80 %. На многих линиях фасовки и упаковки пищевых продуктов используют смазки, соответствующие требованиям HACCP и ISO 22000; выбор строится именно на этой матрице.
Документирование и регистрация: что нужно фиксировать для аудита
Документирование - это половина успеха на аудите.
Вторая половина - ее соответствие действительности.
Документы, которые должны быть в наличии:
Утвержденный список смазок: в нем указаны название, изготовитель, NSF H1-допуск, NLGI класс, область применения.
Техпаспорта и сертификаты: хранятся в папке или в цифровом реестре, доступны для аудитора.
HACCP-план: содержит анализ риска контаминации смазкой, описание барьеров (герметичность, расстояние, проектная защита) и меры контроля.
Процедура применения: описывает, как наносится смазка, в какие интервалы, кто отвечает, как избегаются излишки.
Журнал обслуживания: с датами, местом применения, ответственным лицом и подписью.
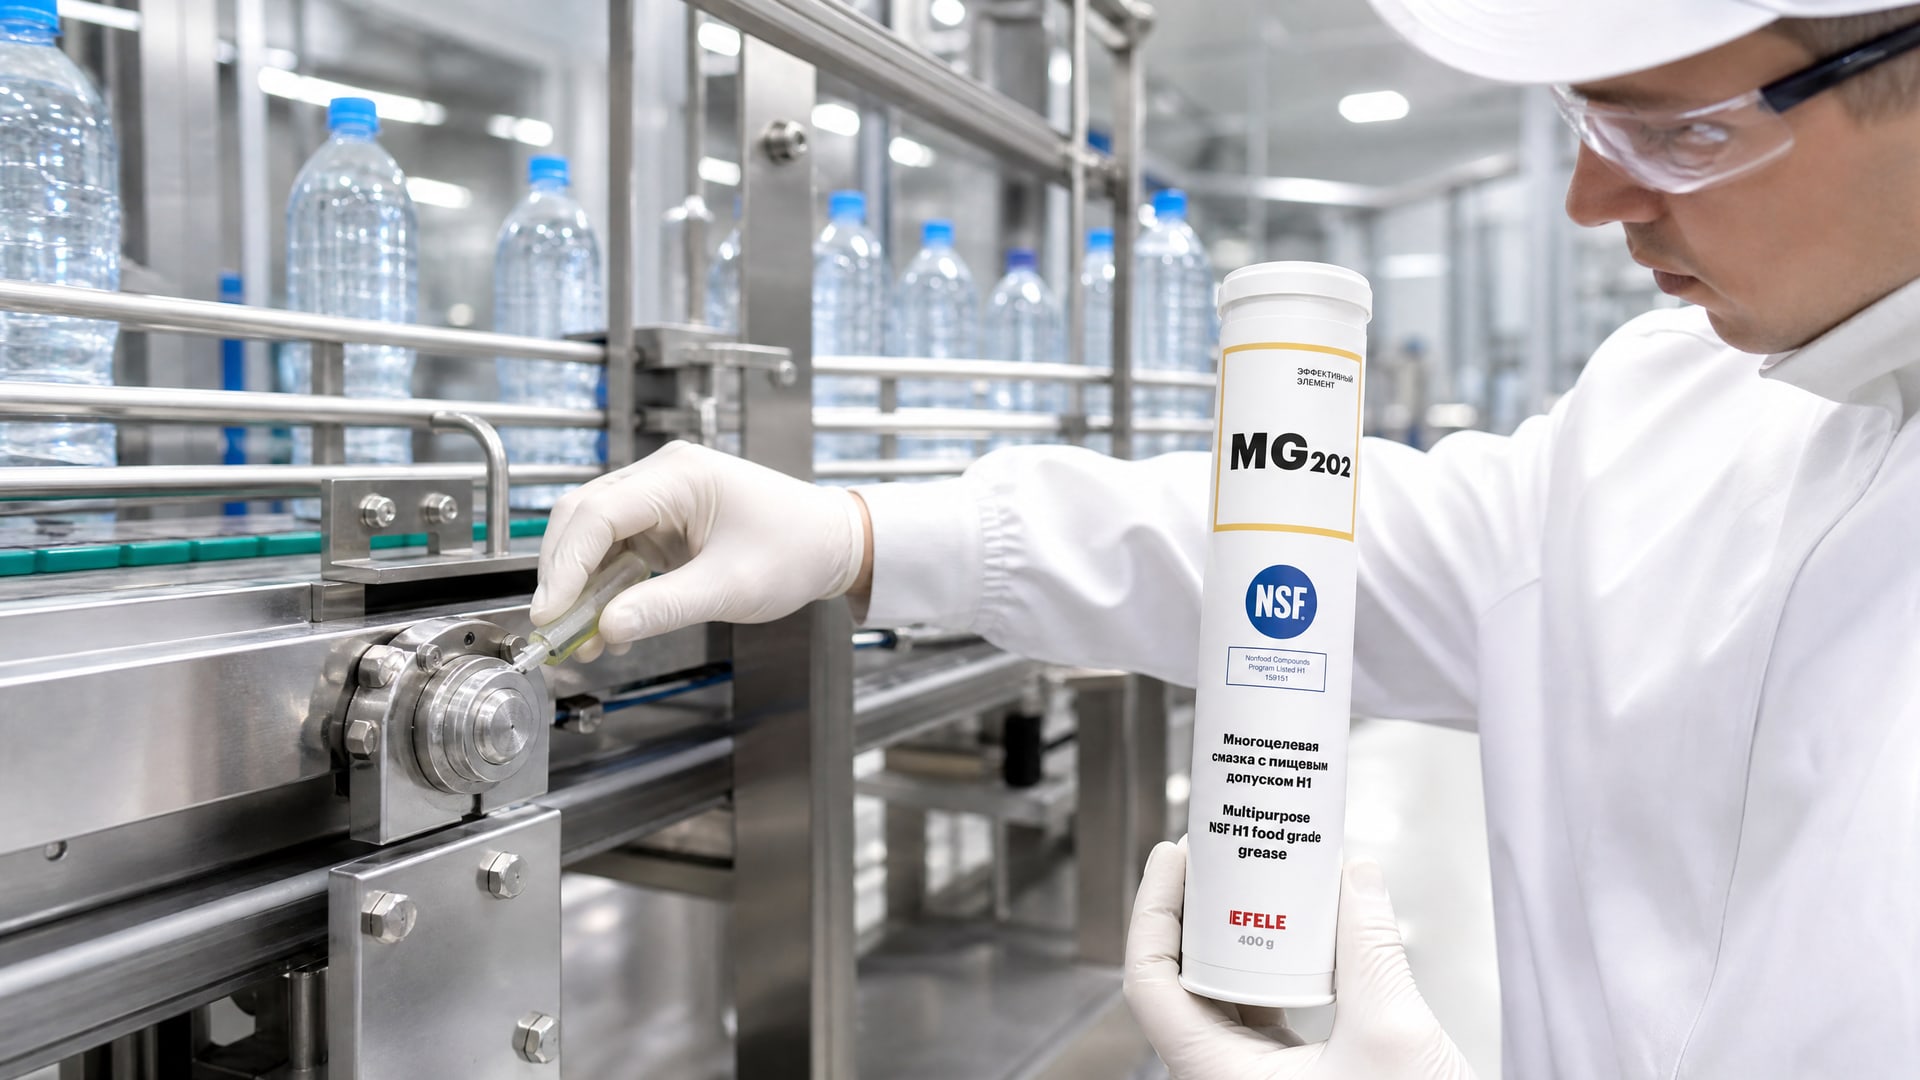
Записи в журнале должны быть конкретны. Например: «25.01.2025, 10:30. Смазка EFELE MG-202 H1 NLGI 2. Подшипники конвейера У-1. Излишки удалены. Проверка герметичности узла: в норме. И.И. Иванов». Такая запись говорит аудиторам, что контроль реальный.
Если записей нет или они ведутся халатно, аудитор будет подозревать, что смазка применяется случайно, без системы. Это ведет к замечанию по управлению рисками, даже если сама смазка отличная.
Часто задаваемые вопросы
Можно ли использовать H1-смазку на всех узлах пищевого оборудования?
Нет. H1 предназначена только для зон, где возможен случайный, технически неизбежный контакт с продуктом. Для узлов, полностью отделенных от зоны производства (электромоторы, редукторы, гидравлика), можно использовать обычные смазки. H1 выбирают для подшипников конвейеров, цепей, направляющих упаковочного оборудования - там, где утечка потенциально достигнет продукта.
Достаточно ли надписи H1 на упаковке для прохождения аудита?
Нет. Надпись - это маркетинг. Аудиторы требуют техпаспорт с указанием NSF H1-допуска, дату сертификации и ссылку на FDA 21 CFR 178.3570. Если поставщик не может предоставить этот документ, смазка не будет признана соответствующей.
Что делать, если смазка H1, но класс NLGI неизвестен?
Класс NLGI описывает консистенцию и критичен для выбора под конкретный узел. Если поставщик не указывает класс, это признак ненадежности. Следует запросить техпаспорт или отклонить материал. Смешивание NLGI 1 и NLGI 2 может привести к неправильной работе узла и попаданию смазки в продукт.
Как часто нужно обновлять записи об использовании смазок?
Частота зависит от интервала обслуживания узла. Если смазка вводится раз в неделю, записи должны быть еженедельными. Если раз в месяц - ежемесячными. Записи ведутся параллельно с фактическим обслуживанием, не задним числом. Аудиторы проверяют логику: если смазка закончилась, это должно быть видно в журнале заказов и приема.
Чем отличаются H1, H2 и H3? Можно ли использовать H2 дешевле?
H1 - для случайного контакта с пищей. H2 - для зон без контакта, запрещена в пищевом производстве. H3 - консервационная смазка для защиты от ржавчины, должна полностью удаляться перед запуском. Экономия на H2 приведет к замечанию на аудите и потенциальной опасности. Цена H1 выше, но это необходимые затраты на соответствие.
Заключение
Смазки H1 - это не автоматический пропуск через аудит HACCP и ISO 22000, а необходимая, но недостаточная часть системы. Допуск NSF на уровне продукта должен быть подкреплен документацией, процедурами применения, записями об использовании и анализом рисков в HACCP-плане. Аудиторы проверяют систему: правильный выбор смазки, ее применение в нужных местах, контроль и документирование.
Практический следующий шаг: составьте матрицу смазок для вашего оборудования с указанием узла, типа материала, класса NLGI и H1-допуска; соберите все техпаспорта и сертификаты; обновите HACCP-план с анализом риска контаминации смазкой; обучите персонал процедуре применения и ведения записей. Такая подготовка защищает предприятие от замечаний и демонстрирует аудиторам, что управление рисками действительно ведется систематически.