Камера соляного тумана - это инструмент ускоренного коррозионного испытания, который позволяет за дни и недели смоделировать те коррозионные процессы, которые в реальных условиях развиваются месяцами и годами. Для производств, где от надежности покрытий зависит долговечность оборудования и безопасность операций, такие испытания становятся критичным звеном в контроле качества материалов и готовых изделий. Статья расскажет о методике испытаний, стандартах, которые ее регулируют, о том, как правильно интерпретировать результаты и почему выводы имеют смысл только при совпадении всех параметров тестирования.
Закупщики и инженеры часто сталкиваются с предложениями покрытий, сопровождаемыми рекламой о "прохождении соляного тумана". Но без понимания режима испытаний, стандарта и критериев оценки такие заявления остаются пустыми словами. Мы разберемся, как работает испытание, какие стандарты применяют в России и за рубежом, и что действительно показывает результат теста для практического выбора материала.
Что такое камера соляного тумана и почему она нужна
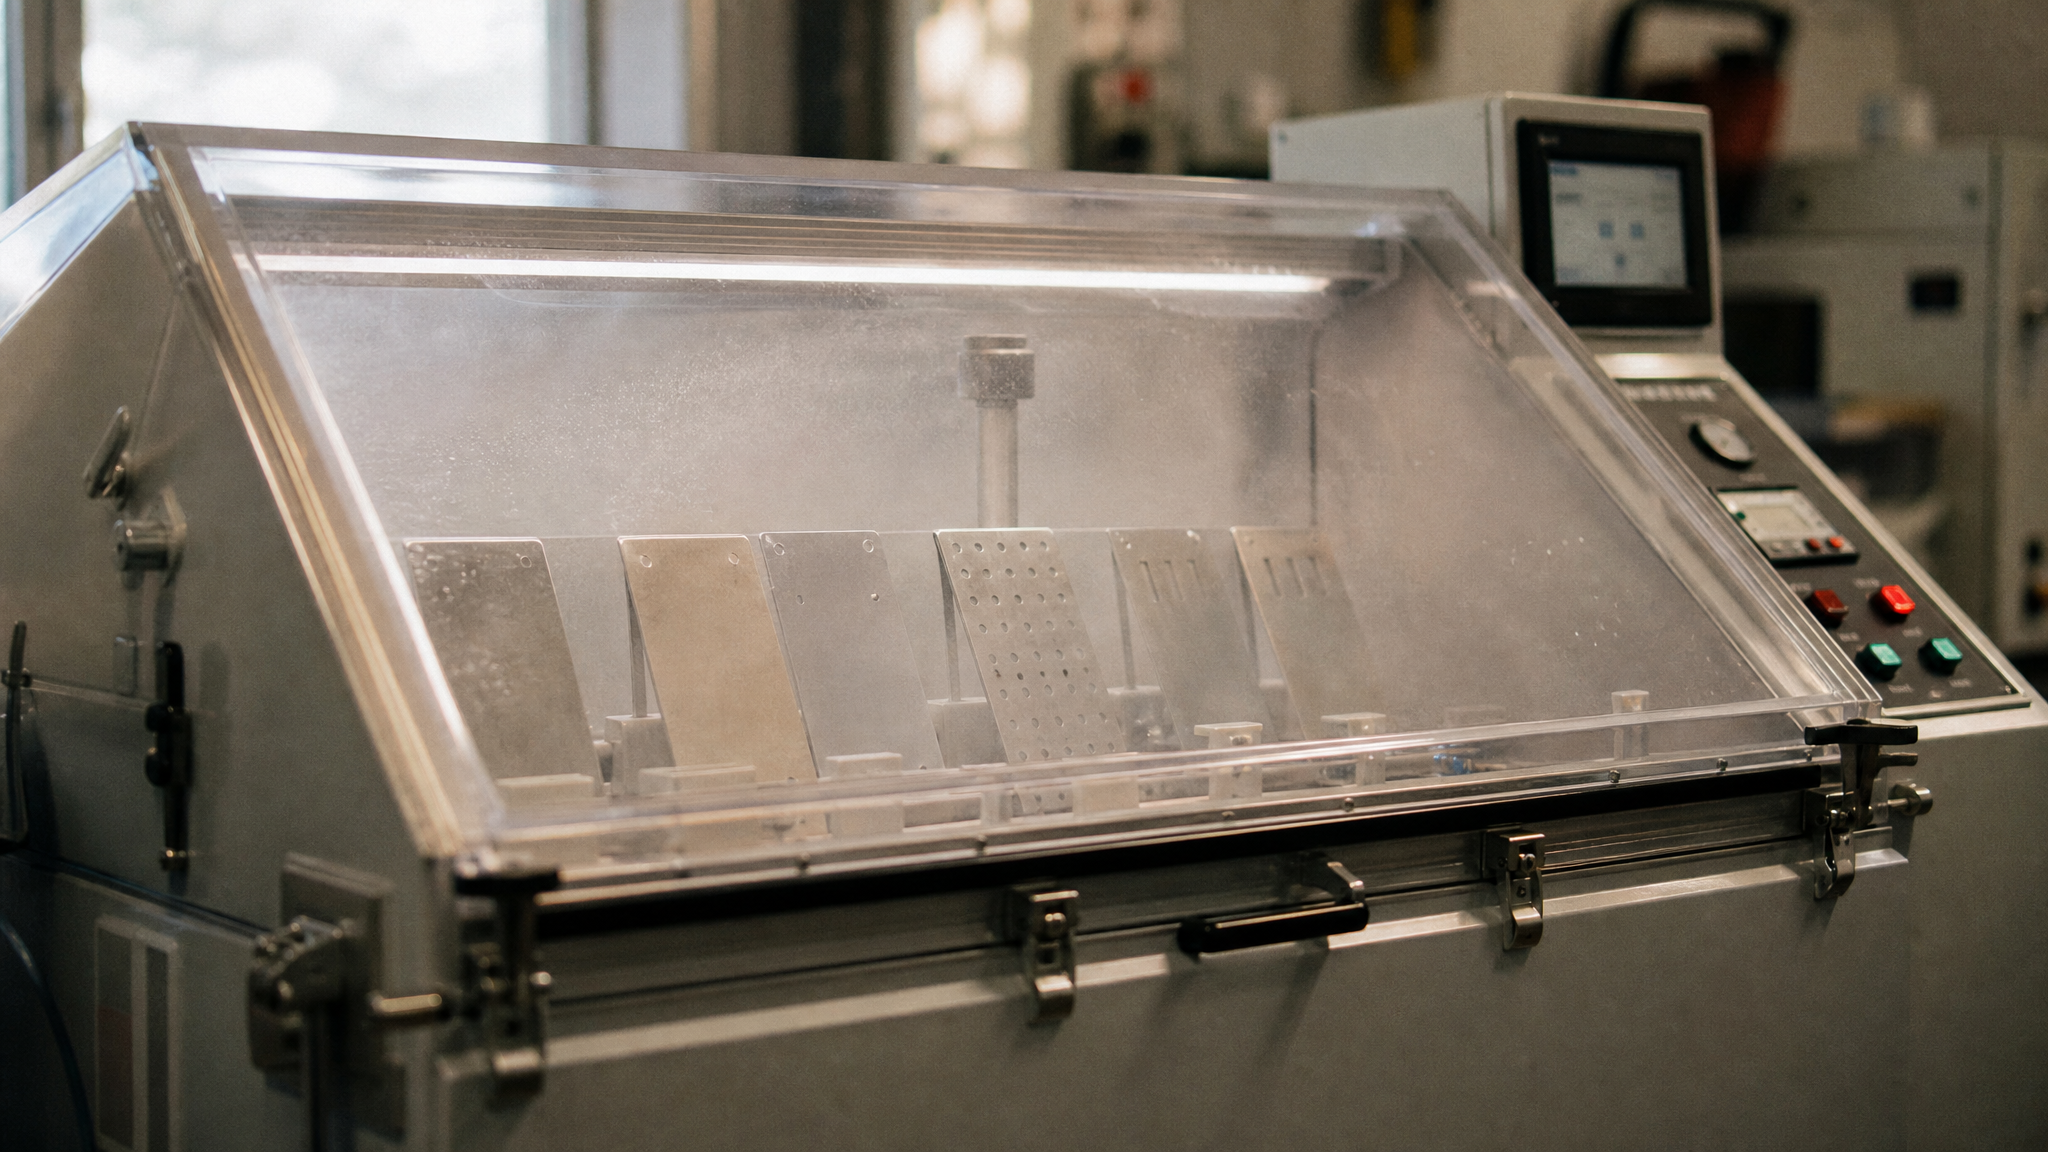
Камера соляного тумана - это герметичное испытательное оборудование, внутри которого создается атмосфера из мелкодисперсного соляного раствора.
Эта среда агрессивна по отношению к металлам и покрытиям: хлорид натрия проникает через микротрещины и поры, достигает границы раздела покрытие-металл и запускает электрохимическую коррозию. Ускорение процесса достигается за счет повышенной температуры (35 °C), повышенной концентрации хлорида (5%) и постоянного орошения образца солевым туманом.
В источниках указано, что такое испытание применяют для оценки материалов, покрытий, консервационных и антикоррозионных составов, смазочных материалов, лакокрасочных покрытий. Смысл в том, что производитель или закупщик получает быстрый (за несколько суток) прогноз стойкости материала в условиях морского климата, загазованной атмосферы или промышленной среды с повышенной солевой коррозией.
Ускорение коррозионных процессов
За счет контролируемых параметров камера позволяет смоделировать многомесячную эксплуатацию за 100–500 часов испытания. Конкретный коэффициент ускорения зависит от материала и типа покрытия и не универсален - для одного вида лакокраски он может быть 10x, для другого 50x. Это делает соляной туман не копией реальной среды, а валидным инструментом для сравнения материалов в контролируемых условиях.
Типовые длительности испытаний, приводимые в стандартах: 24, 48, 96, 240, 480, 720, 1000 часов и более. Выбор времени зависит от задачи: краткое испытание (24–48 ч) выявляет грубые дефекты подготовки и нанесения, длительное испытание (500–1000 ч) оценивает ресурс покрытия.
Технические параметры испытаний в камере соляного тумана
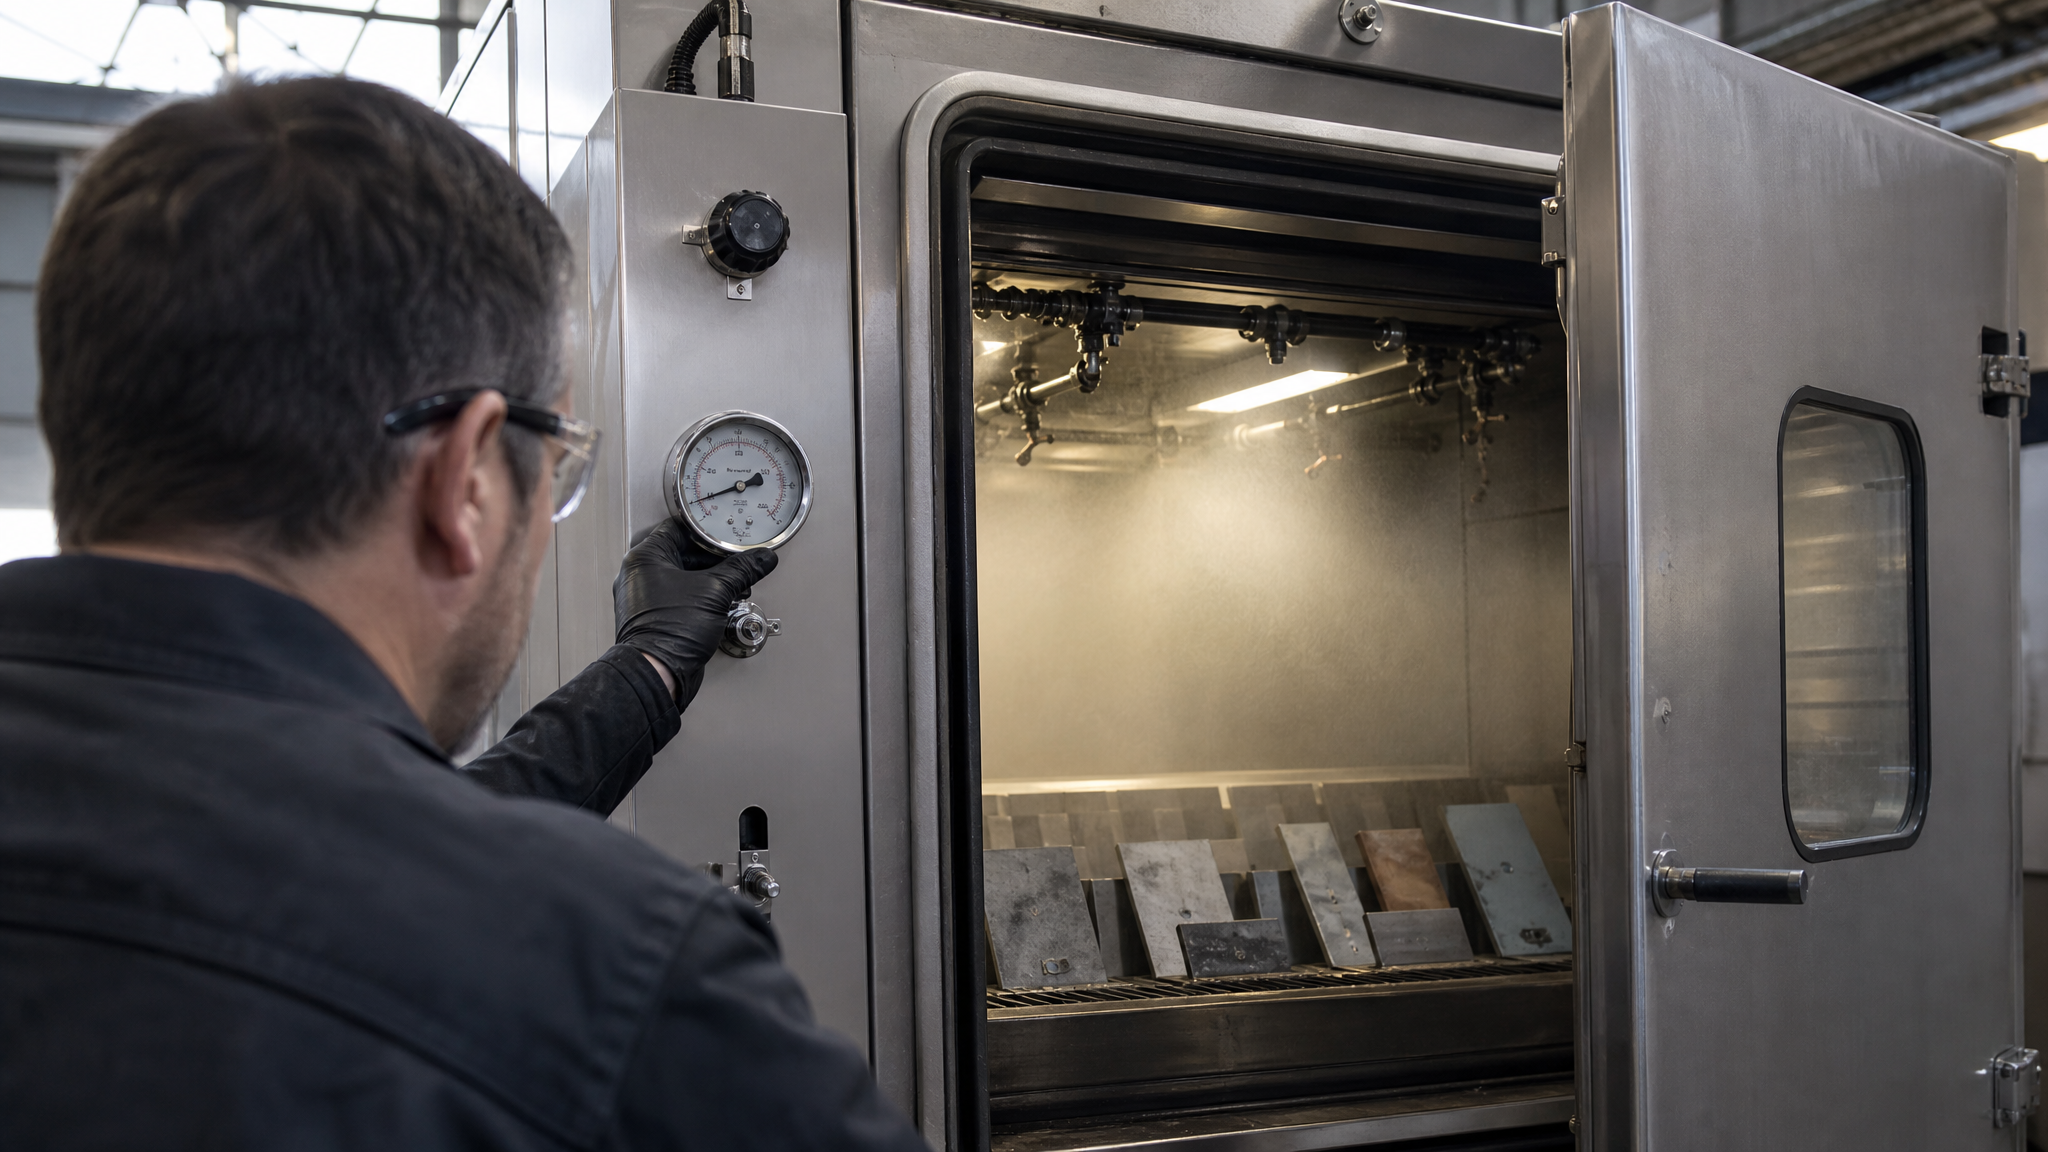
Для получения воспроизводимых результатов стандарты регламентируют параметры камеры и раствора с высокой точностью.
Без их соблюдения испытания теряют смысл.
Состав и свойства распыляемого раствора
Для нейтрального соляного тумана (наиболее распространенного вида) требуется:
Концентрация NaCl: 5 ± 1% по массе (то есть от 4 до 6%). Эта концентрация выбрана эмпирически как оптимальная для моделирования морской коррозии.
pH раствора: 6,5–7,2 - нейтральный диапазон. Отклонение pH ускоряет или замедляет коррозию в непредсказуемой степени.
Температура в камере: 35 ± 2 °C (от 33 до 37 °C). Повышение температуры ускоряет электрохимические реакции; даже отклонение на 2–3 °C заметно влияет на скорость развития коррозии.
Параметры распылительной системы
Для аттестованных камер соляного тумана указаны следующие требования:
Полезный объем камеры: не менее 0,2 м³.
Скорость осаждения раствора (распылительный режим): 0,2–40 мл/ч - диапазон, регламентируемый ГОСТ Р 55001-2012. Слишком быстрое распыление (свыше 40 мл/ч) приведет к скоплению жидкости на образцах, слишком медленное (менее 0,2 мл/ч) не создаст достаточно агрессивной среды.
Эти параметры критичны: неправильно настроенная камера будет давать результаты, которые невозможно сравнить с испытаниями на других установках или по другим стандартам.
Международные и российские стандарты испытаний
Выбор стандарта определяет методику и критерии оценки результатов.
В России и мире действуют несколько основных нормативов:
| Стандарт | Описание | Применение |
|---|---|---|
| ГОСТ 9.308-85 | Ускоренные коррозионные испытания металлических и неметаллических покрытий, включая соляной туман | Изделия и покрытия общего назначения |
| ГОСТ 34388-2023 (ISO 9227:2017) | Процедура испытаний в камере соляного тумана для оценки коррозионной стойкости изделий | Актуальный стандарт, гармонизированный с ISO |
| ГОСТ Р 52763-2007 | Методы испытаний на стойкость к климатическим внешним воздействиям | Комплексная оценка стойкости, включая соляной туман |
| ISO 9227 | Международный стандарт с режимами NSS, AASS, CASS | Глобальное сравнение покрытий |
| ГОСТ 9.401 | Стойкость лакокрасочных покрытий к воздействию внешней среды | Специально для ЛКП |
Режимы испытаний по ISO 9227 различаются:
NSS (Neutral Salt Spray) - нейтральный соляной туман, 5% NaCl, pH 6,5–7,2, 35 °C. Самый распространенный режим.
AASS (Acetic Acid Salt Spray) - уксуснокислый соляной туман, добавка уксусной кислоты. Более агрессивен, чем NSS.
CASS (Copper-Accelerated Acetic Acid Salt Spray) - медно-ускоренный уксуснокислый туман. Самый агрессивный; используется для быстрой оценки.
Для корректного сравнения двух покрытий оба образца должны испытываться в одном и том же режиме (например, оба в NSS 500 часов), а не один в NSS 240 ч, а другой в CASS 100 ч.
Критерии оценки и интерпретация результатов
После испытания образцы извлекают и осматривают.
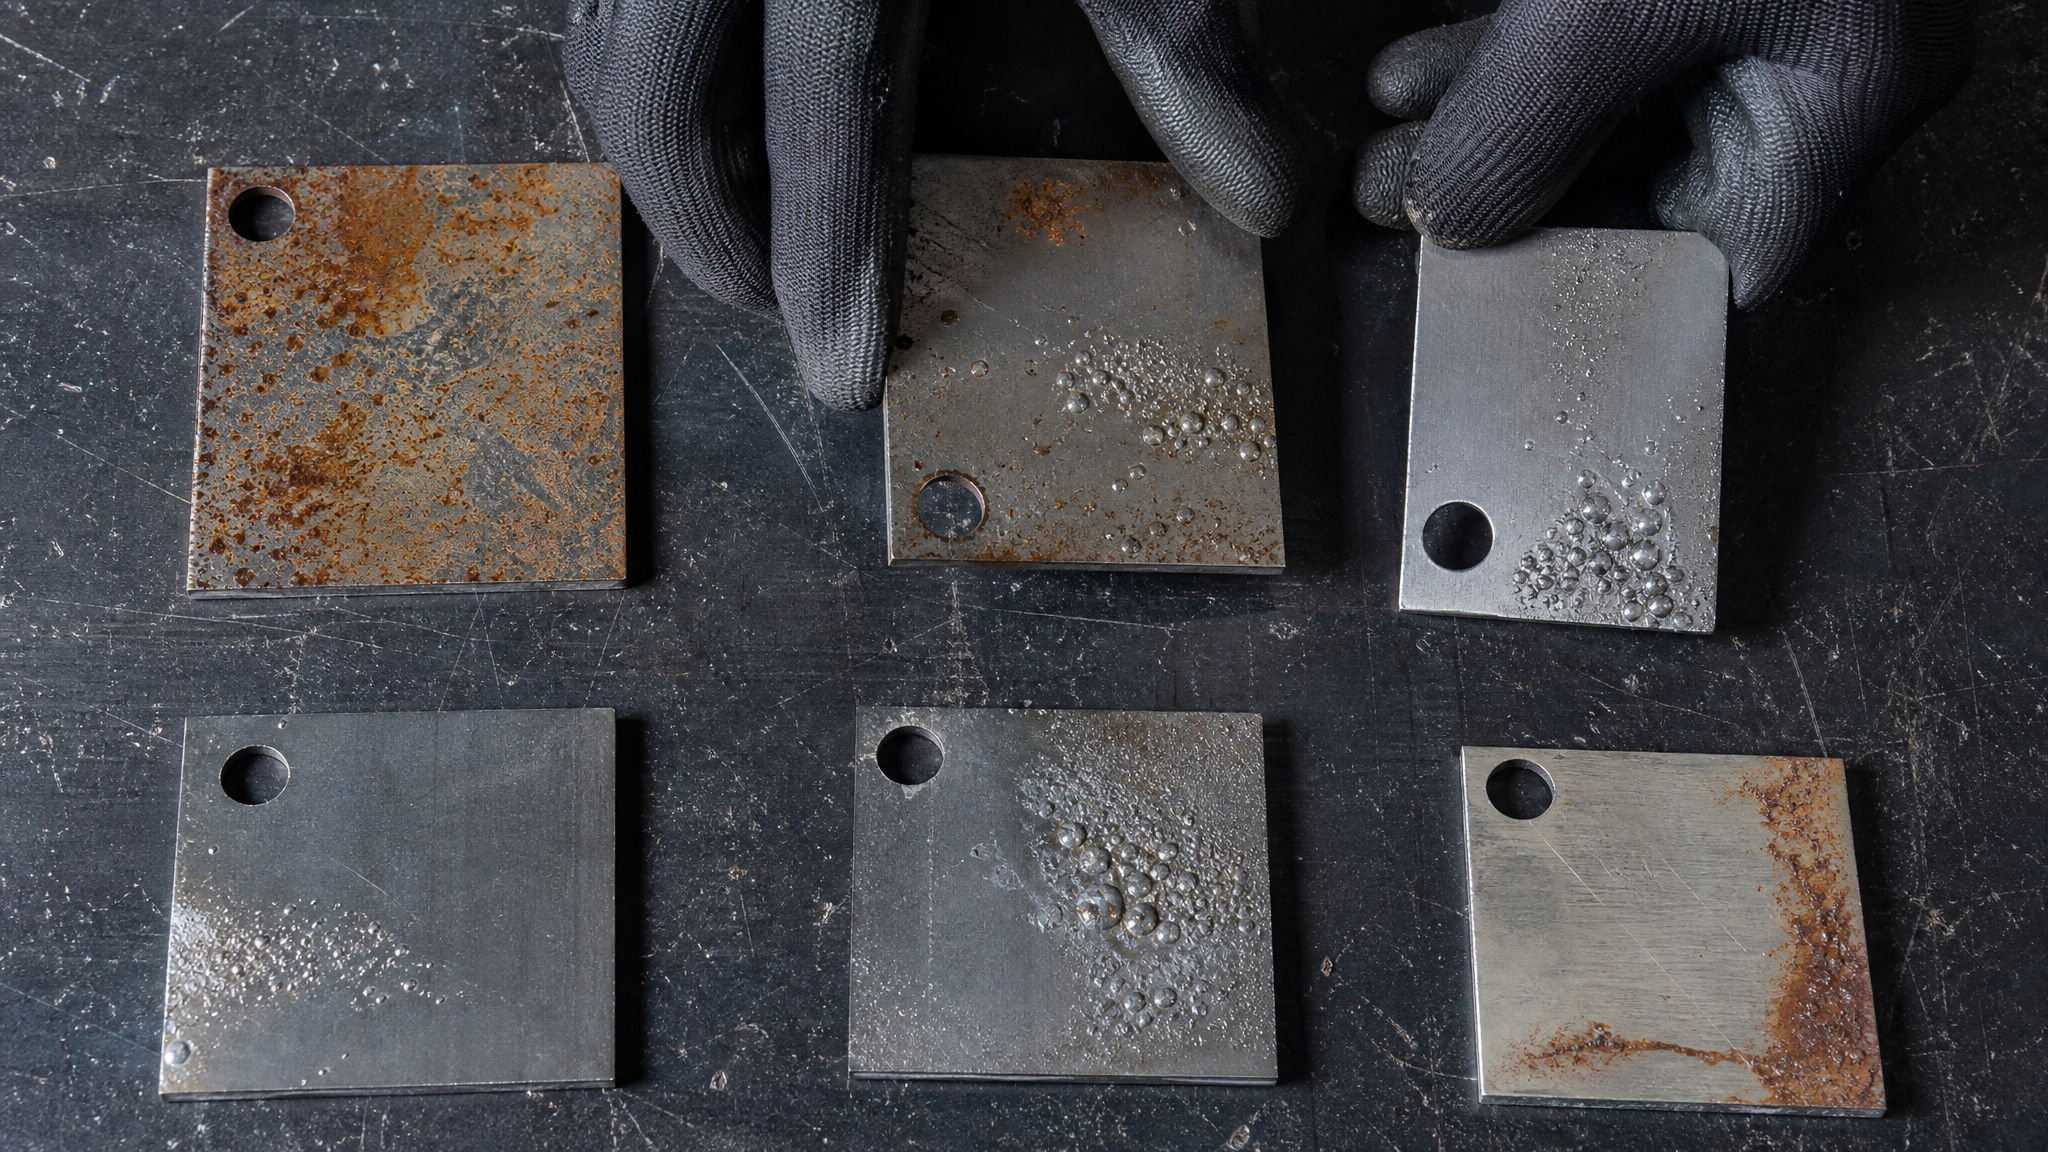
Результаты оценивают не только по наличию ржавчины металла, но и по состоянию самого покрытия.
Основные дефекты, обнаруживаемые в камере
Следы коррозии (ржавчина) - оксиды железа на поверхности или подрывы под покрытием.
Вздутие (бубление) - вздутия покрытия, вызванные скоплением коррозионных продуктов и газов под пленкой.
Отслаивание (отшелушивание) - отрыв покрытия от основания; признак плохой адгезии и/или подготовки поверхности.
Изменение цвета - потускнение, пожелтение, обесцвечивание пленки, указывающие на окисление компонентов покрытия.
Образец считается выдержавшим испытание, если количество очагов и площадь коррозии, вздутий и отслаиваний не превышают установленный в стандарте предел (например, "не более 5% площади" или "не более 3 очагов диаметром менее 1 мм").
Почему адгезия имеет значение
Многие закупщики ошибочно полагают, что главное - это толщина и состав покрытия. На деле результаты испытаний в камере соляного тумана показывают: если покрытие плохо держится на металле (низкая адгезия), то в камере за 100–200 часов появятся вздутия и отслаивания, даже если сам материал стойкий. Адгезия зависит от:
качества подготовки поверхности (обезжиривание, очистка от окислов, шероховатость),
совместимости материала подложки и покрытия,
применения грунтующих слоев (праймеров).
Именно поэтому в технических условиях на покрытия всегда указывают требования к подготовке: "поверхность должна быть очищена до степени Sa 2.5", "обезжирена органическим растворителем" и т.п.
Подготовка поверхности перед покрытием - решающий фактор
Испытание в камере соляного тумана чутко реагирует на качество подготовки основания.
Если металл перед покрытием не обезжирен, содержит следы окислов, грязи или других загрязнений, то в камере быстро возникнут отслаивания, вздутия и подрывы, независимо от состава и толщины самого покрытия.
Стандартные операции подготовки
Очистка от окислов и ржавчины: абразивная обработка (пескоструйная, дробеструйная или шлифовка) до требуемой степени шероховатости. Стандарты указывают, например, "до степени Sa 2.5" (почти белая поверхность).
Обезжиривание: промывка органическим растворителем (ацетон, толуол, уайт-спирит) или щелочным раствором для удаления масел и смазок с поверхности.
Сушка: полная просушка поверхности перед нанесением покрытия.
Если эти этапы выполнены плохо, то адгезия покрытия будет низкой, и испытание в камере соляного тумана это быстро выявит - появятся вздутия и отслаивания на ранних часах (24–100 ч), а не на поздних этапах (500+ ч).
Грунтовочные составы и антикоррозионные материалы
Для критичных приложений перед нанесением финишного покрытия наносят грунтовку. Грунтовки улучшают адгезию финишного слоя и самостоятельно замедляют коррозию. В источниках отмечается, что выбор грунтовки - под вид основания (черный металл, алюминий, цинк) и финишного покрытия. На многих производствах с высокими требованиями к коррозионной стойкости используют двух- или трехслойные системы: грунтовка + промежуточный слой + финиш. Испытание в камере соляного тумана проводят на всей системе, а не на отдельных компонентах.
Типовые результаты испытаний и что они означают
На практике результаты испытаний часто представляют в виде таблицы: образец, материал, режим испытания (NSS или CASS, часов), результат (пройден / не пройден / количество дефектов).
Пример интерпретации
Допустим, два образца стальных пластин с разными покрытиями испытывали в режиме NSS 500 часов:
Образец A (покрытие 1): после 500 ч - единичные очаги коррозии (менее 1% площади), вздутий нет, адгезия не нарушена. Оценка: пройден.
Образец B (покрытие 2): после 300 ч - вздутия на 15% площади, отслаивание по кромкам, адгезия нарушена. Оценка: не пройден.
Вывод: покрытие 1 имеет лучшую коррозионную стойкость. Но это верно только если оба образца готовились одинаково (одна и та же подготовка поверхности, одна и та же толщина нанесения, один и тот же режим испытания). Если один образец был подготовлен лучше, а другой хуже, то результаты некорректны.
Критерий "1000 часов" и его реальный смысл
На рынке встречается заявление: "Наше покрытие выдержало 1000 часов соляного тумана без дефектов". Это звучит внушительно, но нужно знать: какой режим (NSS/AASS/CASS), какая подготовка образцов, какой критерий оценки (ноль дефектов или допустимое количество), был ли это независимый тест или внутренний.
Испытание 1000 часов - это долгое испытание, в котором действительно хорошее покрытие проявляет себя. Но для большинства промышленных приложений достаточно 240–480 часов NSS, а короткие испытания (24–96 ч) служат скорее для выявления грубых дефектов, чем для полной оценки стойкости.
Аттестация камер соляного тумана и контроль качества
Сама камера - это прибор, и его работа должна быть проверена и аттестована.
Если камера не откалибрована, то результаты испытаний будут недостоверны.
Требования к аппаратуре
По ГОСТ Р 52763-2007 камеры должны соответствовать следующим параметрам:
Полезный объем: не менее 0,2 м³.
Скорость осаждения: 0,2–40 мл/ч.
Стабильность температуры: ± 2 °C.
Контроль pH раствора: с точностью ± 0,2.
Контрольные ориентиры работоспособности аппаратуры указаны в ГОСТ Р 52763-2007: например, за 168 часов испытания контрольного образца (стальной пластины без покрытия) потеря массы должна быть в диапазоне (140 ± 40) г/м² для одного режима или (7,5 ± 2,5) мг/м² для другого. Это позволяет проверить, что камера работает с нужной агрессивностью.
Аттестация и валидация
Лаборатории, проводящие испытания в камере соляного тумана, обязаны:
периодически (обычно ежегодно) проводить аттестацию камеры с проверкой всех параметров,
вести журналы калибровки и контроля,
использовать сертифицированные образцы для валидации режима.
Это гарантирует, что результаты, полученные в аттестованной лаборатории в 2024 году, будут сопоставимы с результатами того же испытания в другой аттестованной лаборатории в 2025 году.
Нативная интеграция: практическое применение на производстве
На производствах, где требуется высокая коррозионная стойкость (машиностроение, судостроение, нефтегазовая промышленность), испытания в камере соляного тумана - рутинная операция.
Перед запуском нового типа покрытия или при смене поставщика материала проводят испытание на стандартных образцах. Результаты становятся основой для выбора поставщика и входят в спецификацию закупки.
При выборе антифрикционных покрытий для деталей, работающих во влажной или морской среде, техспециалисты сравнивают не только цену, но и результаты испытаний. Например, при оценке защитных покрытий для направляющих и опор оборудования испытание NSS 500 часов служит обязательным критерием приемки. Покрытия, прошедшие испытание с оценкой "пройден" (не более допустимого количества дефектов), включают в одобренный список поставщиков. На большинстве участков и в цехах полиграфии и литографии, где работают с абразивными материалами и влажной средой, закупщики ориентируются на наличие сертификата испытаний в камере соляного тумана как на минимальный признак надежности покрытия. Это практика, проверенная годами эксплуатации: материал, прошедший испытание, служит дольше, реже требует переподсмазки и вызывает меньше аварийных остановок.
Часто задаваемые вопросы
Какой стандарт выбрать: ГОСТ или ISO?
В России приоритет отдается ГОСТ, однако многие современные стандарты гармонизированы с ISO (например, ГОСТ 34388-2023 соответствует ISO 9227). Для изделий, поставляемых на экспорт, часто требуют испытания по ISO. Для внутреннего рынка и госконтрактов часто ссылаются на ГОСТ. Рекомендация: обратиться к техническому спецификатору продукции и уточнить требуемый стандарт перед заказом испытания.
Почему испытание 24 часа в камере соляного тумана не равнозначно 500 часам?
Испытание 24 часа выявляет только грубые дефекты подготовки и нанесения, например неполное обезжиривание или пропуски покрытия. Испытание 500 часов показывает, как покрытие сопротивляется длительному воздействию соляной среды; за это время на покрытии успеют развиться микротрещины, и коррозия проникнет на границу раздела. Выбор времени испытания зависит от назначения изделия и требуемого ресурса.
Может ли покрытие пройти испытание в режиме CASS, если оно прошло NSS?
Далеко не всегда. CASS - более агрессивный режим, чем NSS, за счет уксусной кислоты и присутствия меди. Покрытие, стойкое к NSS, может разрушиться в CASS за более короткое время. Это нормально: режимы предназначены для разных целей. CASS используют, когда нужна быстрая предварительная оценка (100–200 часов вместо 500), а NSS - когда требуется долговечная оценка при умеренно агрессивных условиях.
Какое значение имеет подготовка поверхности, если покрытие само хорошее?
Значение огромное. Даже хорошее покрытие не прилипнет к грязной или жирной поверхности. В камере соляного тумана такое покрытие быстро начнет вздуваться и отслаиваться, и испытание будет провалено - не по вине материала, а по вине подготовки. Поэтому в технических условиях на покрытия всегда указывают требования к предварительной обработке (степень очистки, обезжиривание, шероховатость).
Где купить камеру соляного тумана и сколько она стоит?
Камеры изготавливают специализированные производители испытательного оборудования. Выбор зависит от требуемого полезного объема (от 0,2 м³ и больше), набора функций и соответствия стандартам (ГОСТ Р 55001-2012 или ISO). Стоимость начинается от десятков тысяч рублей за малогабаритные лабораторные камеры и доходит до миллионов за промышленные установки с расширенным функционалом. Важнее, чем цена, - наличие сертификата соответствия и возможность аттестации. Для испытаний собственных образцов часто дешевле обратиться в аккредитованную лабораторию, чем покупать оборудование.
Каким образом результаты испытаний в камере соляного тумана влияют на выбор поставщика?
На производствах с высокими требованиями к надежности результаты становятся обязательным пунктом спецификации. Поставщик должен предоставить сертификат или протокол испытания, подтверждающий, что материал прошел испытание в режиме (например) NSS 500 часов с оценкой "пройден". Если сертификата нет или результаты вызывают сомнения, закупщик проводит собственное испытание образца перед закупкой партии. Это увеличивает сроки согласования, но гарантирует качество.
Заключение
Испытание в камере соляного тумана - это стандартизированный метод оценки коррозионной стойкости покрытий, который за короткое время дает прогноз их поведения в агрессивных условиях. Результаты, однако, имеют смысл только при условии, что совпадают все параметры испытания: концентрация и pH раствора, температура камеры, тип солевого тумана (нейтральный, уксуснокислый или медно-ускоренный), длительность и критерии оценки. Сравнивать результаты из разных стандартов, режимов или даже из разных лабораторий (если последние не аттестованы одинаково) некорректно.
Для закупщиков и технических специалистов ключевые практические шаги таковы: во-первых, уточнить требуемый стандарт и режим испытания (обычно это ГОСТ 34388-2023 или ISO 9227, режим NSS, 240–500 часов); во-вторых, убедиться, что образцы готовятся по технологии реальной продукции, включая все этапы подготовки поверхности; в-третьих, запросить у поставщика сертификат или протокол испытания, проведенного аккредитованной лабораторией. Испытание в камере соляного тумана - инструмент не магический, а надежный, если его правильно применять.