Пищевые смазки категории H1 призваны служить в оборудовании, где возможен случайный контакт с продуктом, но закупщики и инженеры часто ошибаются в оценке их срока службы. Мнение, что H1-статус автоматически гарантирует долгую работу подшипника, ведет к неправильному выбору и преждевременным отказам оборудования. На самом деле ресурс подшипника на пищевой смазке зависит не от допуска, а от рецептуры, типа загустителя, вязкости базового масла, температурных условий и методики испытаний. В этой статье разберем, какие технические параметры действительно влияют на долговечность, как сравнивать H1-смазки по объективным критериям и на что обратить внимание при выборе для конкретного узла.
Что такое H1 и почему маркировка недостаточна для оценки ресурса
Категория NSF H1 обозначает смазки, которые допускаются в пищевом оборудовании только при случайном контакте с пищей.
Это не означает ни повышенную долговечность, ни особую универсальность. H1 - это просто гигиенический допуск, основанный на составе компонентов, которые отвечают требованиям 21 CFR 178.3570 (нормативу Управления по санитарному надзору пищевых продуктов и медикаментов США) и могут попасть в пищевую среду без вреда.
Многие закупщики ошибочно считают, что если продукт помечен H1, то его ресурс в подшипнике гарантирован и сопоставим со всеми другими H1-смазками. На деле маркировка H1 говорит только о безопасности состава, но ничего не говорит о скорости износа, стойкости к окислению, защите от коррозии или способности выдержать конкретную температуру и нагрузку.
Две смазки одной категории H1 могут иметь абсолютно разные характеристики долговечности. Различия кроются в типе загустителя (литиевая, комплексная, бентонитовая), в вязкости базового минерального или синтетического масла, в присадках, в NLGI-классе консистенции. Все эти параметры влияют на поведение смазки в узле, но ни один из них не заложен в маркировку H1.
Стандарты и методики испытания ресурса подшипников
Для объективного сравнения ресурса подшипников используют стандартизированный тест R0F (Rolling bearing grease life test), который позволяет оценить долговечность смазки в контролируемых условиях.
В этом тесте подшипник работает на определенной скорости (например, 10 000 оборотов в минуту) и при фиксированной температуре (обычно 110 °C или выше). Результат выражается как L50 - статистический ресурс в часах, при котором отказывает 50% партии подшипников.
Приведем примеры из технических данных. Для одной пищевой смазки H1 указан L50 = 1 000 часов при 110 °C на скорости 10 000 об/мин. Для другого продукта того же класса этот показатель составляет L50 = 1 824 часа при идентичных условиях. Цифры отличаются почти в два раза, хотя обе смазки имеют допуск H1. Это разница, которую закупщик не заметит на упаковке, но почувствует в бюджете на техническое обслуживание.
Однако прямое сравнение цифр L50 между разными производителями требует осторожности. Число часов зависит от конкретной рецептуры, температуры, скорости вращения и нагрузки на подшипник. Если один производитель тестировал смазку при 100 °C, а другой при 120 °C, результаты несопоставимы. Также важно, что L50 - это не гарантированный срок службы в вашем конкретном оборудовании, а статистический ресурс в лабораторных условиях. Переносить эту цифру на реальный узел можно только с пересчетом под температуру, скорость и нагрузку вашего оборудования.
Помимо тестов R0F и L50, для полной оценки используются стандарт ISO 21469 по гигиеническим требованиям к производству и обращению пищевыми смазками, а также тесты коррозионной стойкости, например EMCOR, для оценки защиты подшипника от влаги и осадков.
Ключевые параметры для сравнения ресурса H1-смазок
Когда вы сравниваете две пищевые смазки H1, обратите внимание на следующие характеристики, которые действительно влияют на долговечность подшипника:
NLGI-класс консистенции
NLGI-класс определяет жесткость смазки. Для подшипников обычно применяют NLGI 2 (обычная консистенция), но в высокоскоростных или высокотемпературных узлах может потребоваться NLGI 1 или NLGI 0. Более жидкие классы лучше циркулируют в узле, менее вязкие смазки обеспечивают стабильнее смазывание при высоких оборотах, но могут быстрее вымываться или окисляться.
Вязкость базового масла при 40 °C
Вязкость масла, из которого составлена смазка, влияет на толщину масляной пленки между деталями подшипника. Обычно для пищевых смазок используют масла вязкостью ISO VG 32, VG 46 или VG 68. Более вязкие масла лучше защищают от износа при высоких нагрузках, но при высоких скоростях могут выделять больше тепла. Менее вязкие масла работают быстрее и холоднее, но хуже защищают при нагрузке.
Рабочий температурный диапазон
Каждая смазка имеет минимальную и максимальную рабочую температуру. Если ваше оборудование работает при 100 °C, а смазка рассчитана только на 90 °C, смазка начнет окисляться и терять свойства. Разные смазки H1 могут отличаться по верхнему пределу на 20-30 °C, и это определяет, как долго смазка сохранит работоспособность.
Противоизносные присадки и механическая нагрузка
H1-смазки обычно не содержат агрессивных присадок, которые могут попасть в пищу, но могут включать одобренные FDA противоизносные компоненты. Некоторые формулировки лучше защищают подшипники при высоких локальных давлениях, другие ориентированы на легкие условия. Если оборудование работает с высокой механической нагрузкой, нужна смазка с адекватной защитой от износа.
Стойкость к окислению и водостойкость
В пищевых цехах смазка нередко контактирует с влагой, уборочными растворами или паром. Смазка, которая быстро впитывает воду или окисляется в присутствии влаги, прослужит короче. Во влажной среде важно выбирать смазки с хорошей водостойкостью, подтвержденной тестом EMCOR.
Сравнение ресурса: таблица критериев выбора
Ниже представлена таблица параметров, по которым можно объективно сравнивать пищевые смазки H1 для подшипников:
| Параметр | Единица | Значимость для ресурса | На что влияет |
|---|---|---|---|
| NLGI-класс | 0, 1, 2, 3 | Высокая | Консистенция; удержание в узле при высокой скорости |
| Вязкость базового масла при 40 °C | ISO VG (мм²/с) | Высокая | Толщина масляной пленки; теплоотделение; износ |
| Максимальная рабочая температура | °C | Высокая | Скорость окисления; стабильность свойств |
| L50 (ресурс в тесте R0F) | часы при заданных условиях | Высокая | Прогноз долговечности в стандартных условиях |
| Тип загустителя | Литиевая, комплексная, бентонит | Средняя | Температурная стойкость; водостойкость; переносимость нагрузки |
| Стойкость к окислению | RPVOT, мин (минимум) | Средняя | Долговечность при высокой температуре и наличии кислорода |
| Результат EMCOR (коррозионная стойкость) | Ржавое пятно (РП) / мм | Средняя | Защита подшипников во влажной среде |
| NSF H1 / 21 CFR 178.3570 | Да / Нет | Обязательна для пищевого применения | Гигиеническая безопасность; соответствие закону |
Заметьте: NSF H1 - это не параметр, влияющий на ресурс, а обязательное требование для применения в пищевом оборудовании. Две смазки с одинаковым статусом H1 могут кардинально отличаться по всем остальным строкам таблицы.
Практический подход к сравнению и выбору
Когда перед вами стоит выбор между несколькими H1-смазками для конкретного подшипника, следуйте этому алгоритму:
Шаг 1. Уточните условия эксплуатации подшипника
Найдите в документации оборудования или у производителя подшипника информацию о: - рабочей температуре (максимальной и минимальной); - скорости вращения (об/мин); - механической нагрузке (легкая, средняя, высокая); - наличии влаги, уборочных растворов, пара.
Без этих данных невозможно корректно оценить пригодность смазки.
Шаг 2. Проверьте соответствие технических параметров условиям
Убедитесь, что каждая из сравниваемых смазок: - имеет максимальную рабочую температуру не ниже максимальной температуры в вашем узле плюс 10-15 °C запаса; - NLGI-класс подходит для скорости (NLGI 2 - универсал, NLGI 1 или 0 - для высокой скорости); - тип загустителя и вязкость масла соответствуют механической нагрузке.
Шаг 3. Сопоставьте L50 при одинаковых условиях испытания
Если производители указали L50, сравните значения, но обязательно проверьте условия: температуру испытания, скорость вращения, нагрузку. Если условия совпадают, смазка с большим L50 будет работать дольше в аналогичных реальных условиях. Если условия разные, пересчет требует знания формул расчета ресурса (обычно с учетом температурного коэффициента).
Шаг 4. Оцените стойкость к влаге и окислению
В пищевом цехе с влажностью и регулярной уборкой важна водостойкость. Попросите у поставщика результаты теста EMCOR или простой информации о переносимости влаги. Смазка с плохой водостойкостью будет загрязняться и терять свойства на 20-30% быстрее.
Шаг 5. Проверьте производственный контроль
Смазка с маркировкой H1 не только должна соответствовать составу 21 CFR 178.3570, но и быть произведена с контролем, описанным в ISO 21469. Эта информация часто указана на сертификате соответствия. Если производитель указал полное соответствие ISO 21469, это свидетельствует о более строгом контроле производства и обращения смазкой.
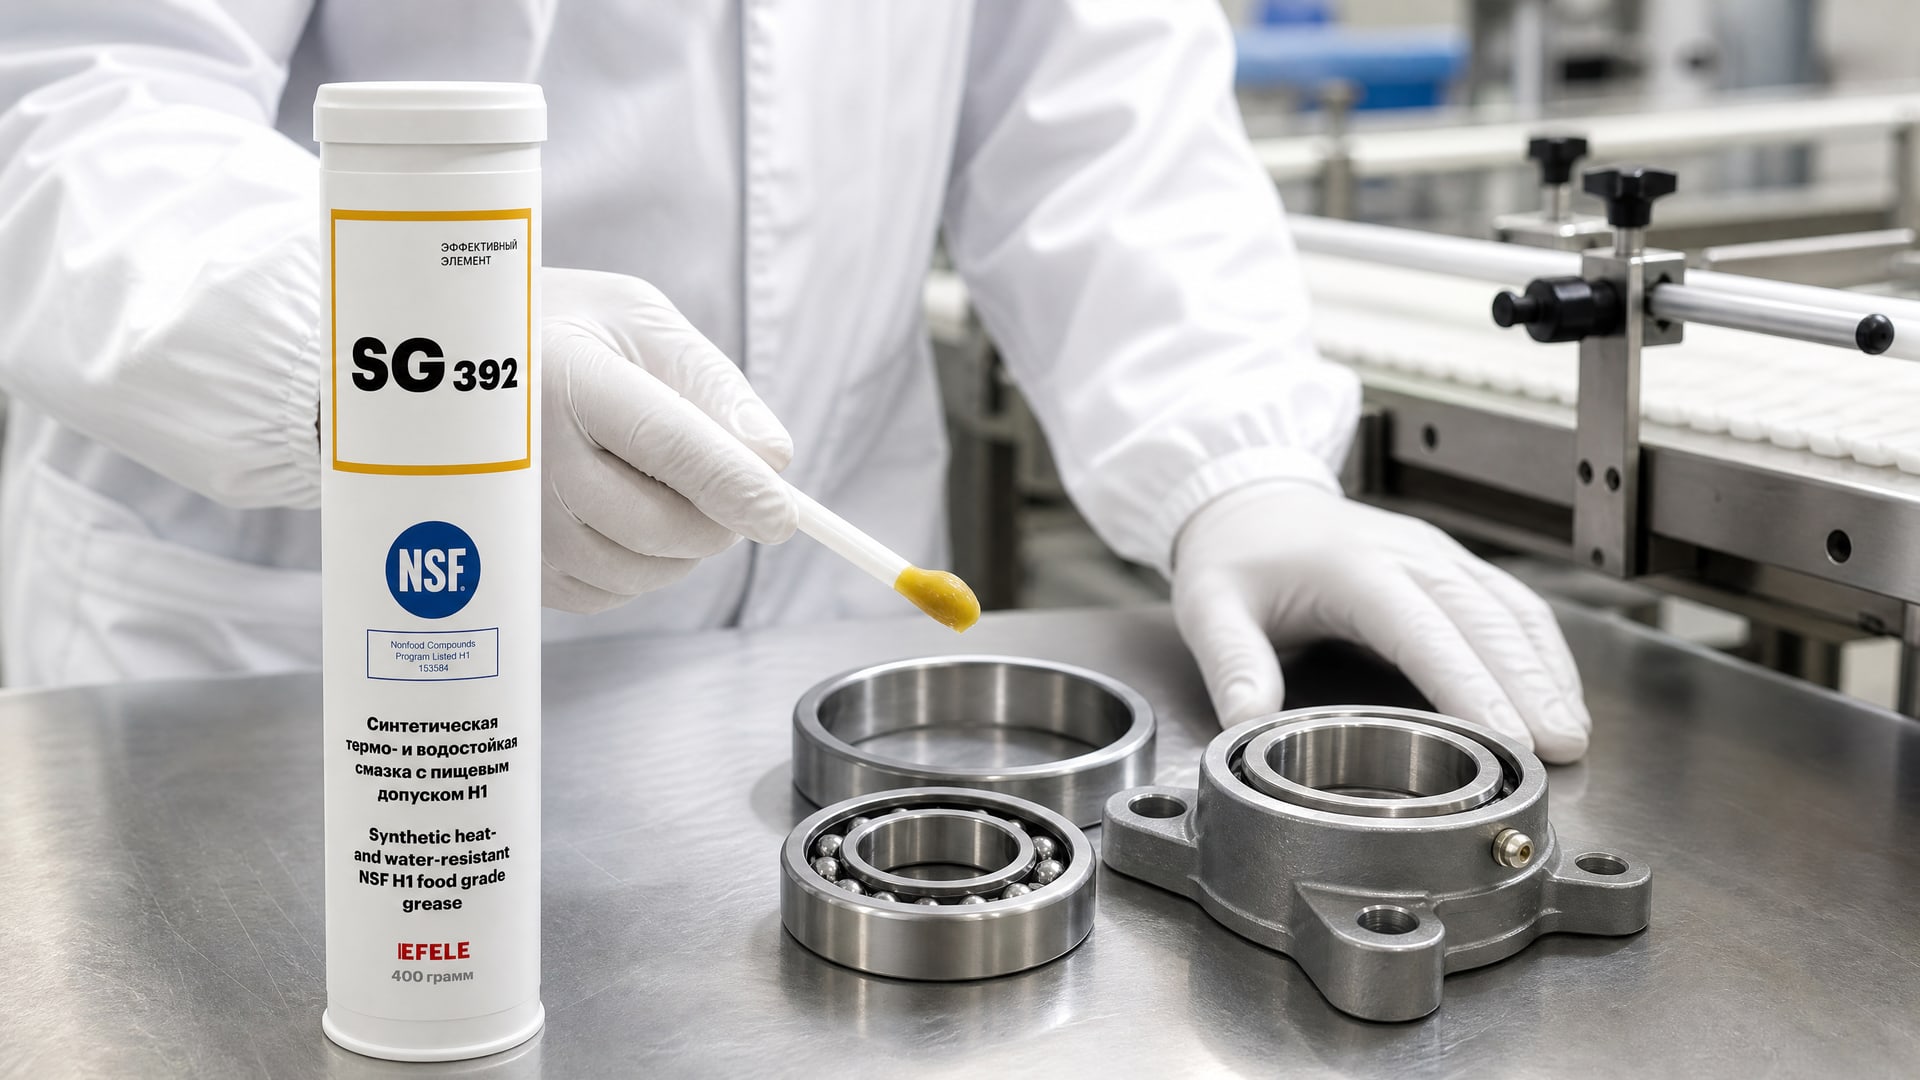
При выборе для высоконагруженных узлов пищевого оборудования, работающих при повышенной температуре и влажности, выбор часто падает на комплексные смазки на основе синтетического масла. Например, EFELE SG-392 применяется в условиях высокой температуры и влажности благодаря комбинации термо- и водостойкости, однако любой конкретный продукт требует проверки на соответствие именно вашим условиям работы.
Частые ошибки при выборе пищевых смазок H1
Закупщики и инженеры часто совершают типичные ошибки, которые приводят к неправильному выбору и преждевременным отказам:
Ошибка 1. «H1 означает лучший ресурс»
Это самое распространенное заблуждение. H1 - это статус, а не показатель долговечности. Две смазки могут быть одинаково безопасны для пищи, но иметь ресурс подшипника, отличающийся в два раза. Статус гарантирует только безопасность, а не долговечность.
Ошибка 2. Прямое сравнение L50 без проверки условий испытания
Производители могут указывать L50 при разных температурах и нагрузках. Если один указал L50 при 100 °C, а другой при 120 °C, первый почти всегда покажет число больше просто из-за более низкой температуры, а не лучшей рецептуры. Всегда уточняйте условия.
Ошибка 3. Применение смазки вне ее температурного диапазона
Если максимальная рабочая температура смазки 90 °C, а оборудование работает при 100 °C, смазка начнет окисляться и потеряет свойства в два раза быстрее. Прочитайте диапазон температур в техническом листе и не пренебрегайте верхним пределом.
Ошибка 4. Избыточное нанесение смазки
Много смазки - не значит долгий ресурс. Перегруз смазки в подшипнике может привести к перегреву, повышенному износу и повышенному риску попадания смазки в продуктовую зону. В пищевом оборудовании рекомендуется использовать только минимально необходимое количество смазки.
Ошибка 5. Игнорирование влияния влаги
Если цех регулярно моется водой или работает при высокой влажности, выбор смазки, чувствительной к воде, приведет к окислению, загрязнению и потере смазывающих свойств. В таких условиях необходима смазка с подтвержденной водостойкостью.
Ошибка 6. Путание ISO 21469 с H1
ISO 21469 - это международный стандарт гигиенических требований к производству и обращению смазками, а не сама смазка. Продукт может быть H1-смазкой и соответствовать ISO 21469 (строгий контроль) или быть H1-смазкой без явного соответствия (менее строгий контроль). Второй вариант потенциально безопаснее для пищи, но второй обычно лучше гарантирует консистентность партии.
Испытания на ресурс и коррозионную стойкость
Чтобы принять правильное решение, полезно понимать, какие испытания стоят за цифрами в техническом листе смазки.
Тест R0F (Rolling bearing grease life) моделирует работу шарикоподшипника при постоянной скорости, температуре и минимальной нагрузке. Результат L50 показывает, за сколько часов выйдут из строя половина подшипников в партии. Это не гарантия, а статистика. L10 (отказ 10% подшипников) будет намного меньше, L90 (отказ 90%) намного больше.
Тест EMCOR (Emcor) оценивает способность смазки защищать стальные поверхности от коррозии при воздействии воды. Смазка наносится на стальную пластину, которая затем погружается в солевой раствор. На пластине измеряют площадь ржавого пятна (РП). Чем меньше РП, тем лучше смазка защищает от коррозии во влажной среде. Для пищевых смазок приемлемым считается РП не более 2-3 мм.
Кроме того, в технических листах могут указываться результаты теста на окисление (RPVOT, Oxidation Stability Test), который показывает, как долго смазка останется работоспособна при высокой температуре и в присутствии кислорода. Чем выше RPVOT (минимум), тем дольше смазка прослужит в горячих узлах.
Часто задаваемые вопросы
Чем отличается H1 от H2 и 3H?
H1 - смазка, допустимая при случайном контакте с пищей; компоненты безопасны, но контакт должен оставаться исключением. H2 - смазка для узлов без контакта с пищей (например, для крепежа и направляющих в соседнем помещении). 3H - разделительный агент, применяется при прямом контакте с пищей в процессе производства. H1 и 3H имеют разные требования безопасности; H2 не предназначена для пищевых зон. Путать их нельзя.
Гарантирует ли L50 в техническом листе мне ресурс в моем оборудовании?
Нет. L50 - результат теста в лабораторных условиях при заданной температуре, скорости и нагрузке. Чтобы спрогнозировать ресурс в вашем узле, нужно пересчитать L50 на условия вашего оборудования. Если ваше оборудование работает при 80 °C, а тест проводили при 110 °C, реальный ресурс будет намного больше. Без пересчета прямое сравнение некорректно.
Может ли смазка H1 попадать в продукт?
Для H1 допуск на компоненты дает гарантию, что случайное попадание маленького количества смазки в пищу не вызовет вреда. Однако цель - не допускать попадания. При правильной применении (минимальное количество, правильное место нанесения) контакт будет редким или отсутствовать. Избыток смазки повышает риск утечки в продуктовую зону.
Почему две H1-смазки разных брендов дают разные L50?
Потому что они сделаны на разных рецептурах. Даже при одинаковом NLGI-классе и одинаковой маркировке H1 может отличаться тип загустителя (литиевая или комплексная), вязкость и тип базового масла (минеральное или синтетическое), присадки и их концентрация. Все эти различия влияют на долговечность подшипника.
Как часто нужно проводить техническое обслуживание при использовании пищевой смазки?
Это зависит от условий работы, типа подшипника и результатов испытания смазки. Производители оборудования обычно указывают интервал переосмазки. В пищевом цехе с влагой интервал может быть короче, чем в сухом цехе, потому что смазка быстрее загрязняется и теряет свойства. Следите за состоянием смазки визуально (обесцвечивание, затвердение) и при необходимости переосмазите раньше срока.
Заключение
Сравнение ресурса подшипников на пищевых смазках H1 требует внимательного анализа технических параметров, а не просто проверки маркировки. NSF H1 говорит только о гигиенической безопасности состава, но не определяет долговечность узла. Две смазки с одинаковым статусом могут отличаться по NLGI-классу, визкости базового масла, рабочему температурному диапазону, защите от коррозии и окисления - а значит, и по реальному ресурсу в вашем оборудовании в два раза и более.
Правильный выбор смазки начинается с четкого понимания условий эксплуатации (температура, скорость, нагрузка, влажность), затем проверки соответствия технических параметров этим условиям и сопоставления данных L50 при идентичных условиях испытания. Если у вас стоит задача переосмазить подшипник пищевого оборудования, соберите информацию о рабочих условиях, получите от поставщика полный технический лист с указанием NLGI-класса, вязкости, температурного диапазона и L50, и только потом сравнивайте варианты. Избегайте ошибок вроде автоматического доверия к маркировке H1 или игнорирования влияния влаги и температуры. Минимально необходимое количество смазки и регулярный контроль ее состояния продлят ресурс подшипника и снизят затраты на обслуживание.