Выбор защитного покрытия для узлов, работающих при повышенных температурах, требует точного понимания различий между термостойкостью и рабочей температурой. Многие инженеры и закупщики ошибочно приравнивают максимальный температурный показатель к пригодности покрытия для конкретного применения, не учитывая при этом тип нагрузки, длительность воздействия и дополнительные условия эксплуатации (влажность, химическое воздействие, механические напряжения). Статья разбирает реальные технические характеристики антифрикционных и защитных покрытий, объясняет, как читать спецификации и на что обращать внимание при подборе материала для высокотемпературных узлов.
Рабочая температура против кратковременного воздействия
При оценке любого защитного покрытия первым делом нужно разделить две совершенно разные характеристики: рабочая (постоянная) температура и максимальная кратковременная температура.
Если покрытие может выдержать кратковременный нагрев до 600 °C, это вовсе не означает, что его можно использовать для детали, которая постоянно работает при 300 °C.
Твердосмазочные покрытия на основе ПТФЭ и дисульфида молибдена рассчитаны на диапазон от -75 до +255 °C в режиме непрерывной работы. Это значит, что при постоянном нагреве выше этого предела начинаются деградация полимерной матрицы и потеря адгезии. Однако кратковременные скачки температуры (например, пиковое трение или локальный нагрев в узле) могут быть значительно выше. Эта граница определяется экспериментально и указывается отдельно.
Для эмалей, которые используют при еще более высоких температурах, производители обычно подают стойкость не в виде единого числа, а как таблицу: сколько часов материал выдерживает при каждой температуре. Например, покрытие может сохранять свойства до 3 часов при 700 °C, но при 1000 °C гарантия остается только 2 часа. Это критично для расчетов надежности.
Температура сушки (отверждения) покрытия - еще один пункт, который часто путают с рабочей температурой. Если покрытие отверждается при +200 °C в течение 40 минут, это не означает, что его рабочий диапазон начинается ровно с этого значения. Режим отверждения подбирается так, чтобы полимер правильно сшился и адгезировал к основе; рабочий диапазон может быть как уже, так и шире.
Испытания покрытий в экстремальных условиях
Заявленные в каталоге цифры становятся значимыми только при подкреплении данными испытаний по признанным стандартам.
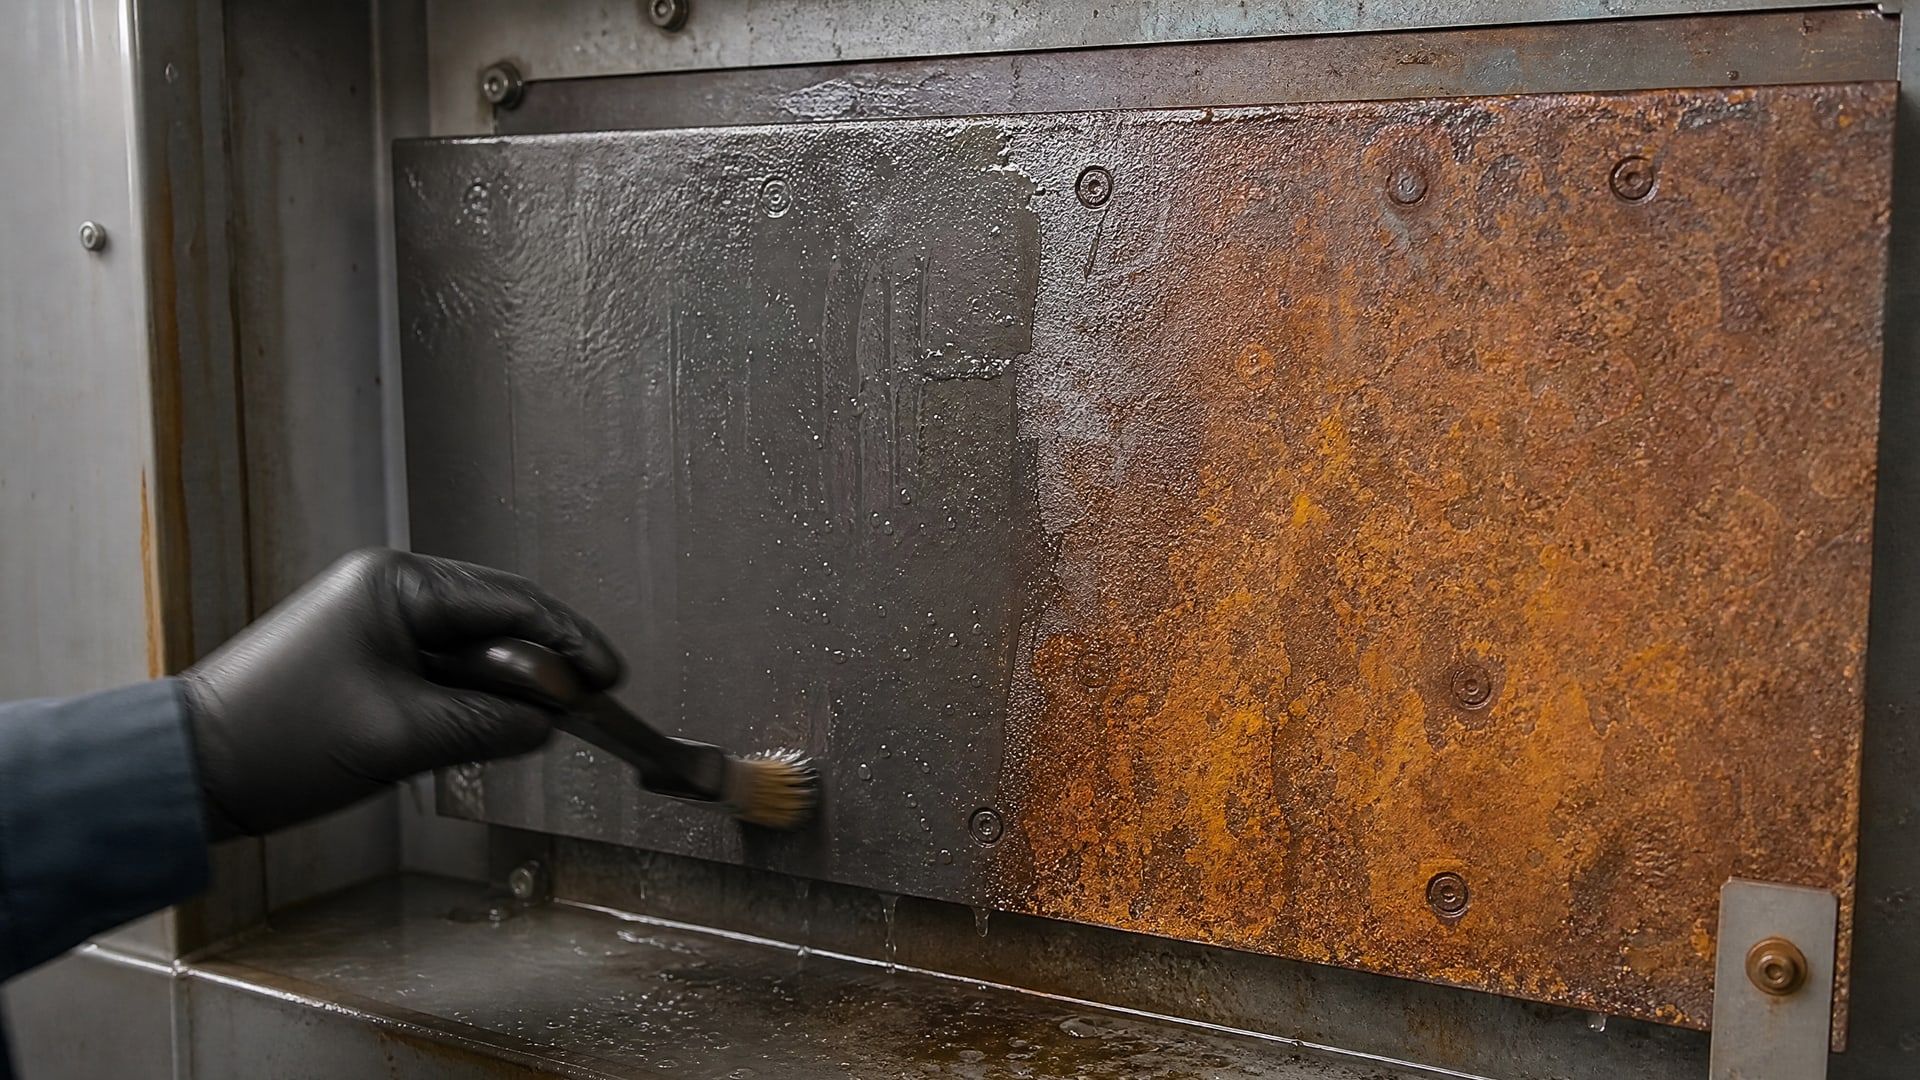
ГОСТ 9.303-84 и DIN EN ISO 9227 - два основных нормативных источника, на которые ориентируются российские производители и закупщики.
DIN EN ISO 9227 описывает ускоренный тест в соляном тумане. Испытание длится от 500 до 2000+ часов в зависимости от требуемого класса. Закрытую камеру заполняют туманом соленой воды, через которую пропускают покрытую образец. Коррозия развивается интенсивнее, чем в натуральных условиях, и результаты этого теста точнее отражают поведение материала в реальных узлах химической промышленности или водяного охлаждения. Для твердосмазочного покрытия, работающего в химических насосах и трубопроводной арматуре, не менее 672 часов в соляном тумане без признаков ржавчины - это стандартный минимум.
ГОСТ 9.303-84 задает классификацию покрытий металлов от коррозии и выдвигает требования по толщине слоя, адгезии, микротвердости и допустимой рабочей температуре. В этом стандарте указаны пороги: например, допустимая рабочая температура может быть задана как 200 °C, 300–350 °C или даже 650 °C в зависимости от типа покрытия и материала основы. Это означает, что производитель или проектировщик узла должен выбрать покрытие, класс которого соответствует прогнозируемым температурам.
Испытание на изгиб (методом мандреля) показывает, не треснет ли покрытие, если деталь согнуть или произойдет вибрация. Для деталей, которые испытывают вибрационные нагрузки, этот параметр так же важен, как и температура. Тонкослойные эпоксидные покрытия часто обладают хорошей адгезией, но ломаются при динамических нагрузках; напротив, толстые твердосмазочные системы лучше держат механические напряжения.
Твердосмазочные покрытия: температурный диапазон и практическое применение
Антифрикционные твердосмазочные покрытия - это суспензии твердых смазочных частиц (ПТФЭ, дисульфида молибдена, графита) в связующей смоле.
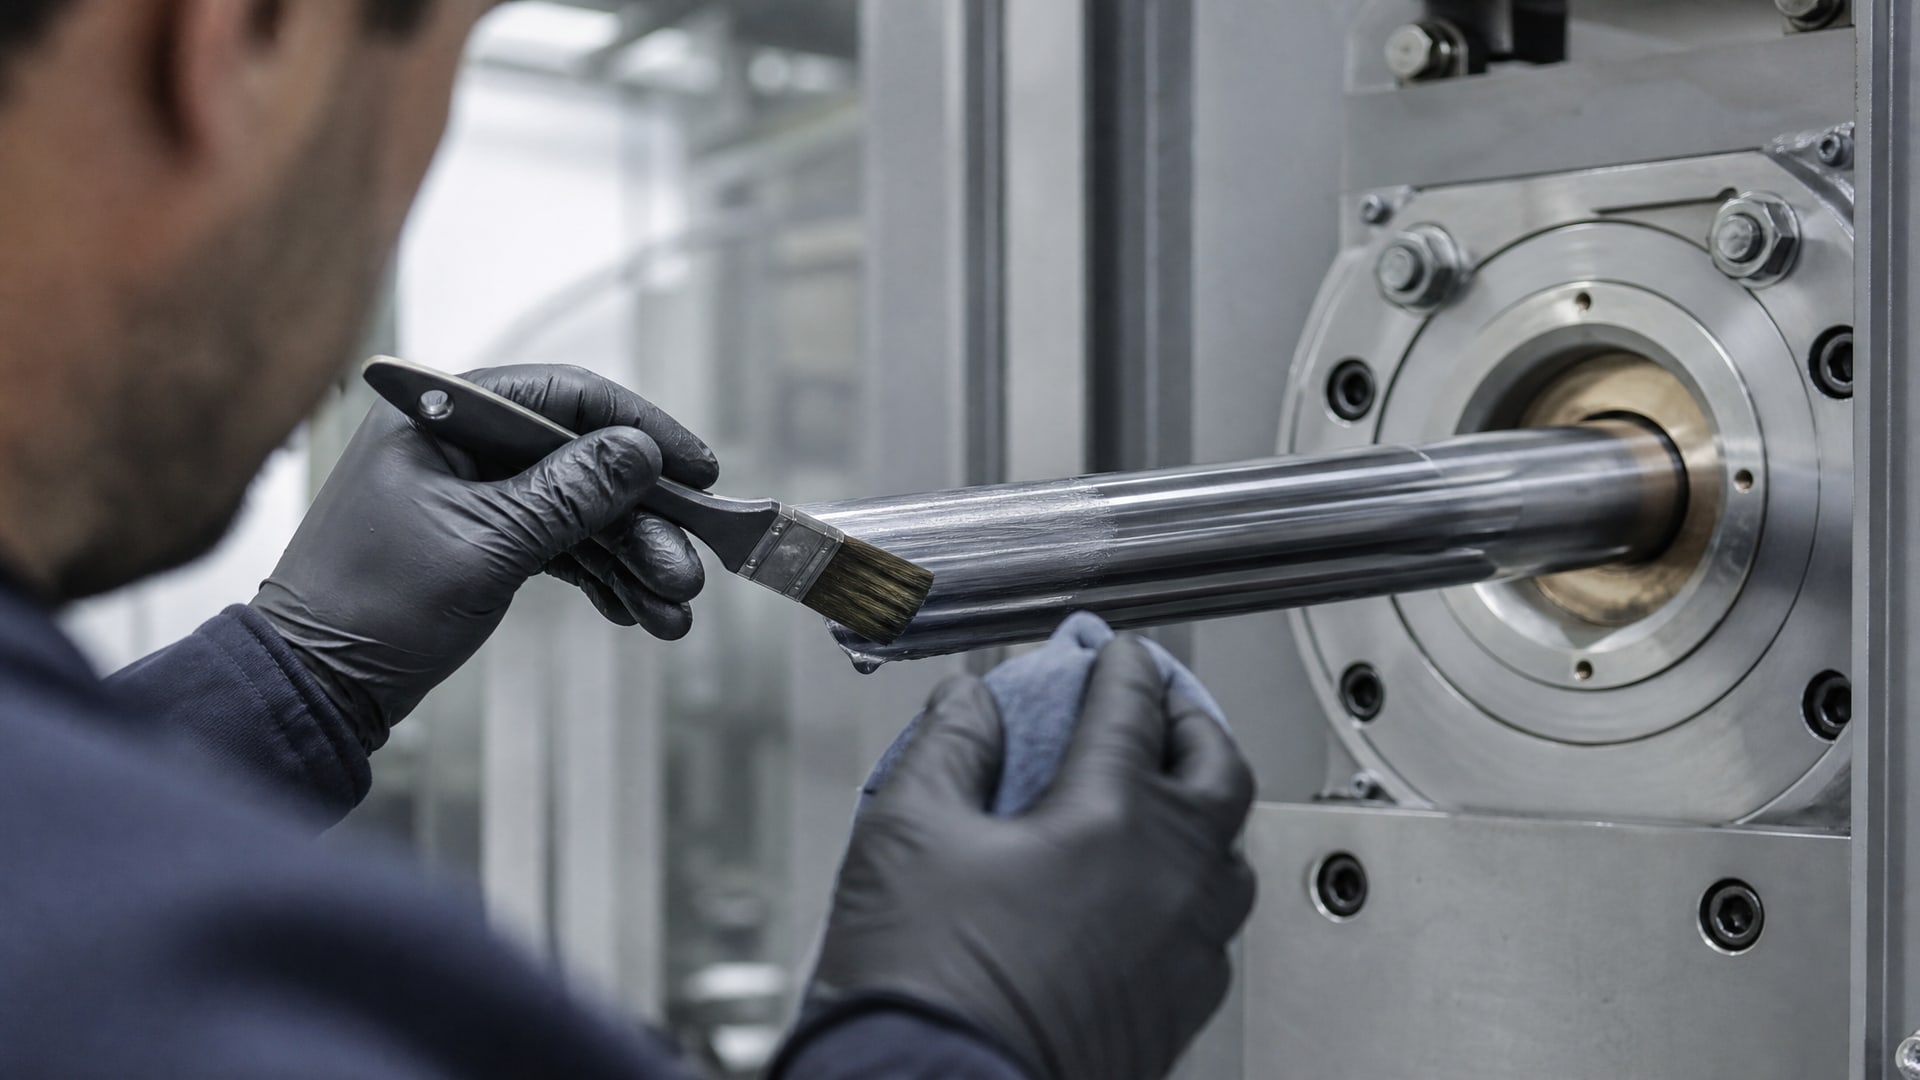
Их преимущество в том, что они одновременно защищают от коррозии и снижают трение в узлах, где жидкая смазка или пластичная смазка невозможны (герметичные цилиндры пневматики, штоки с полированной поверхностью, фланцы без доступа).
Рабочий диапазон от -75 до +255 °C для этого класса материалов был утвержден экспериментально и соответствует стандартам испытания. Выше +255 °C полимерная матрица начинает размягчаться; ниже -75 °C эластичность падает, материал становится хрупким. Однако краткосрочные пиковые температуры могут быть существенно выше.
Несущая способность такого покрытия обычно указывается как SRV - усредненное значение давления в узле трения. Для твердосмазочного покрытия на основе ПТФЭ и молибдена значение 2700 МПа означает, что при контактном давлении ниже этого уровня покрытие обеспечит низкий коэффициент трения и хорошую защиту от износа без переходит в режим граничного смазывания. Это параметр применяют для узлов, где нужна одновременно защита от коррозии и минимизация трения.
На практике такие покрытия наносят толщиной 25–100 микрометров в зависимости от требуемой несущей способности и типа узла. Более толстый слой дает лучшую коррозионную защиту, но может заполнить микрозазоры в направляющих, что нежелательно. Поэтому перед нанесением всегда сверяются со спецификацией и рабочими чертежами.
Эпоксидные и композитные покрытия деталей при нагреве
Эпоксидные смолы как связующее в защитном покрытии хороши тем, что обеспечивают отличную адгезию к металлу и хорошую стойкость к большинству химических сред при комнатной температуре.
Однако температурный потолок чистой эпоксидной системы обычно лежит в пределах 100–150 °C для длительной работы. Выше этой границы молекулярная сетка эпоксида начинает расслабляться, что приводит к набуханию, потере адгезии и появлению трещин.
Для работы при более высоких температурах (200–350 °C) используют модифицированные эпоксидные системы с добавлением керамических наполнителей, кремнезема или алюминия. Такие композиты работают благодаря тому, что керамическая фаза сохраняет свойства при нагреве, а эпоксидная матрица служит связующим и адгезивом. Однако трещиностойкость таких систем на изгиб ниже, чем у чистой эпоксидки, так как керамика хрупка.
При температурах выше 400–500 °C переходят на полностью неорганические системы: силикатные эмали, фосфатные покрытия или керамические напыления. Эти материалы не горят, не выделяют газы и сохраняют жесткость, но требуют особого режима отверждения (часто в печи при высокой температуре) и работают только на деталях, способных выдержать такой нагрев без деформации.
Механические свойства покрытия: изгиб, адгезия и толщина слоя
Когда говорят о механических свойствах покрытия, имеют в виду его способность не треснуть и не отслоиться при изгибе или вибрации.
Это тестируют методом мандреля: образец с покрытием наматывают на стержень известного диаметра и считают, при какой степени деформации появляются первые трещины. Для гибких деталей (пружины, пластины) нужно покрытие с высокой пластичностью; для жестких деталей (корпусы, фланцы) допустимо более хрупкое, но прочнее удерживающееся на поверхности.
Адгезия (липкость, удержание на основе) проверяют методом решетки: на покрытие наносят сетку надрезов и проверяют, прилипает ли к ней клейкая лента. Эпоксидные покрытия обычно показывают адгезию 4–5 баллов по шкале от 0 до 5 (где 5 - полная адгезия). Твердосмазочные покрытия показывают 3–4 балла, так как они содержат гидрофобные частицы, которые слегка отталкивают связующее от поверхности металла. Это нормально и не означает низкое качество; адгезия 3 балла уже гарантирует долговечность при правильной подготовке поверхности.
Толщина слоя, указываемая в спецификациях, варьирует от 15 до 150 микрометров. Тонкие слои (15–25 мкм) используют для высокоточных узлов, где каждый микрометр может нарушить посадку; толстые слои (75–150 мкм) наносят на корпусные детали, трубопроводы и фланцы, где толеранс допускает. Чем толще слой, тем лучше коррозионная защита, но выше расход материала и больше вероятность неравномерного сушки.
Выбор покрытия для условий промышленности: стандарты и спецификации
На промышленных предприятиях выбор защитного покрытия редко падает на одно-единственное решение.
Вместо этого инженеры составляют спецификацию, которая включает температурный диапазон, вероятные контакты с химическими средами, механические нагрузки и требуемый срок службы. Затем эта спецификация сверяется с доступными на рынке покрытиями через их технические данные листы (TDS).
ГОСТ 9.303-84 регулирует сам процесс этой сверки: в стандарте указаны классы покрытий, допустимые температуры для каждого класса и методы контроля качества. Если узел должен работать при 300 °C в присутствии морской воды, закупщик ищет покрытие класса не ниже "300 °C + не менее 500 часов в соляном тумане". Если нужна работа при -50 °C в сухих условиях, требования смягчаются, но остается условие про испытание на адгезию и толщину.
На практике выбор между несколькими подходящими покрытиями часто сводится к балансу цены, доступности, сроку поставки и наличия технической поддержки. Российские производители в этом преуспели: они предлагают решения, которые соответствуют ГОСТ 9.303-84 и DIN EN ISO 9227, при этом имеют разумную стоимость и доступны на складе местных дистрибьюторов. Это дает закупщикам и инженерам уверенность в том, что они покупают не новинку с неизвестным поведением, а рабочий стандарт, который уже проверен в условиях реального производства.
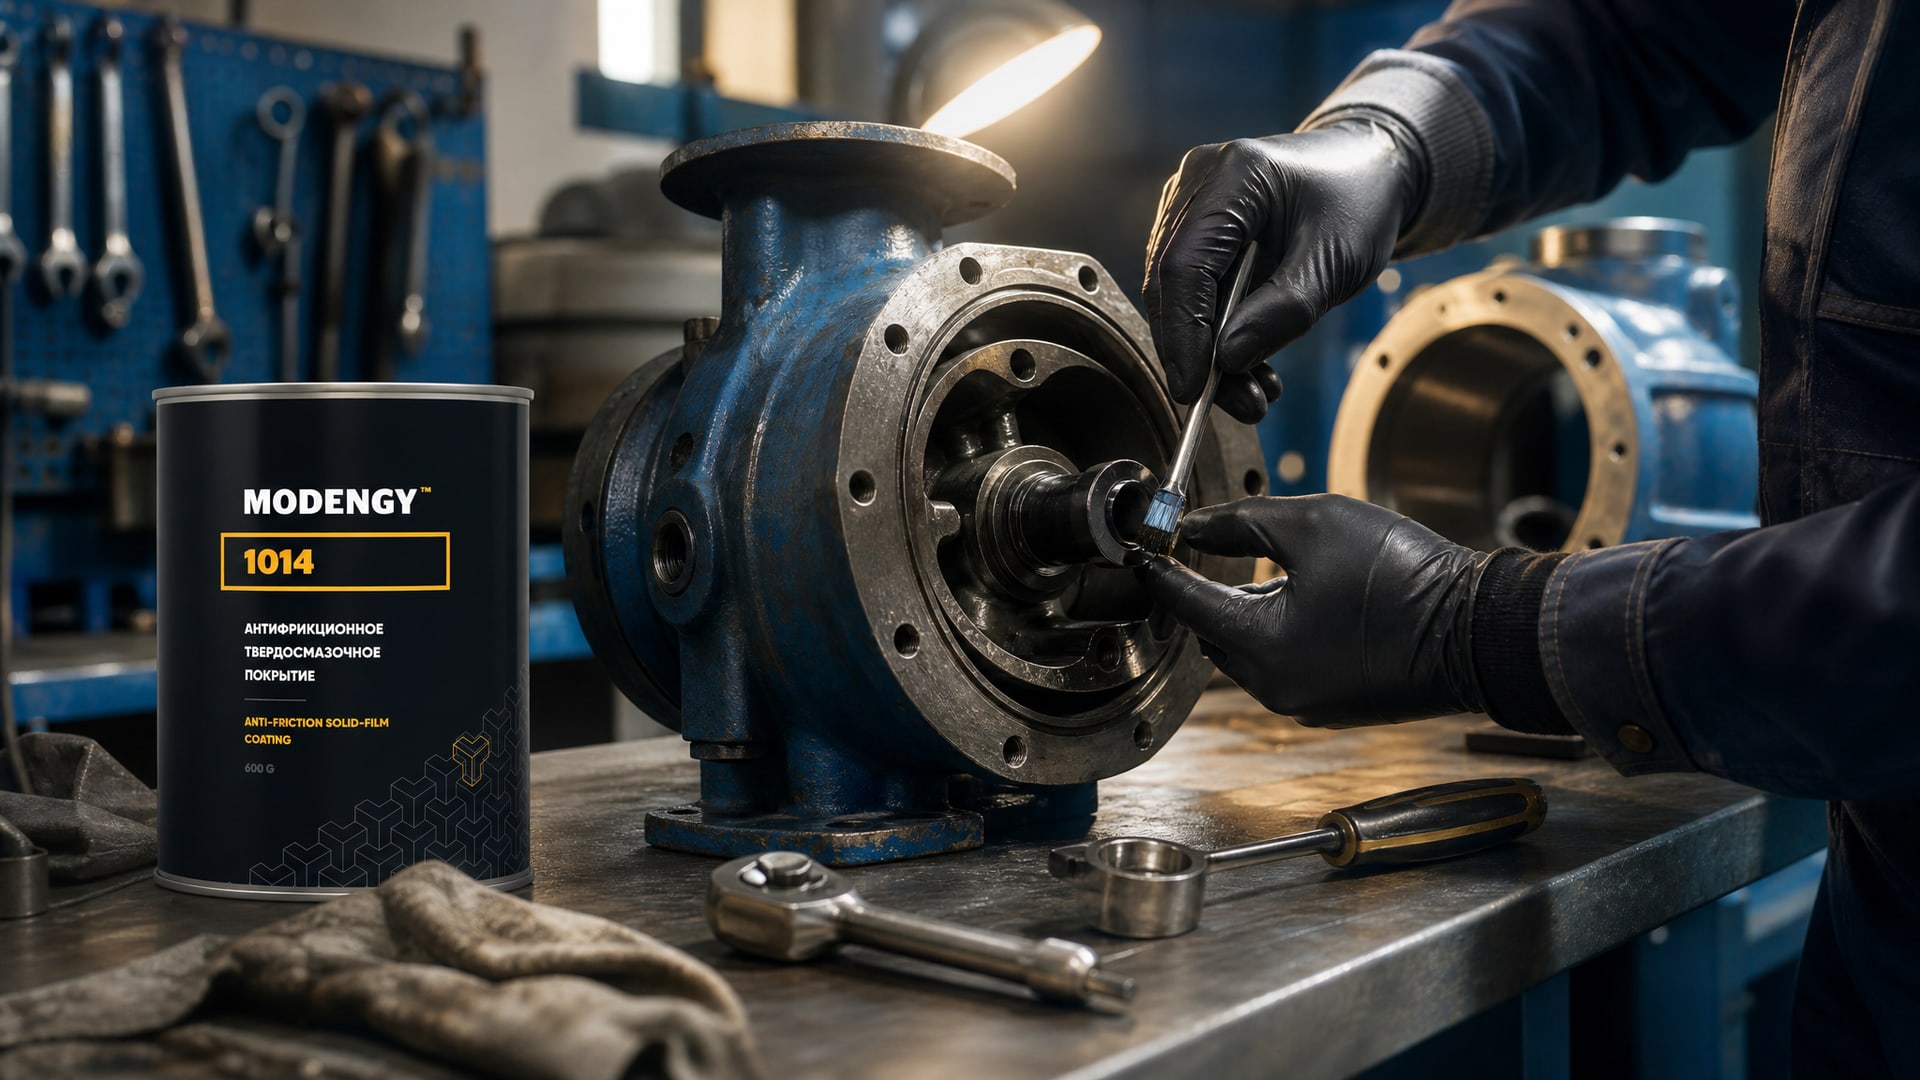
Твердосмазочные покрытия на основе ПТФЭ и дисульфида молибдена, такие как MODENGY 1014, работают в узлах, где не только нужна защита от коррозии, но и критично снижение трения. Их применяют в пневматических цилиндрах, штоках, фланцах химических насосов и трубопроводной арматуре. Рабочий диапазон этого покрытия охватывает -75…+255 °C, коррозионная стойкость в соляном тумане подтверждена не менее чем 672 часами, а несущая способность SRV составляет 2700 МПа. Это означает, что детали, обработанные таким покрытием, сохранят защиту и низкий коэффициент трения даже в агрессивных условиях.
Высокотемпературные экстремумы: когда нужны специальные решения
Если узел должен работать выше +300 °C или требуется кратковременное воздействие до +700…+1000 °C, обычные твердосмазочные покрытия уже не подходят.
На этом этапе переходят на специализированные материалы: керамические эмали, фосфатные покрытия, DLC-напыления или адаптивные водные покрытия.
DLC-покрытия (Diamond-Like Carbon - углеродоподобные) - это тонкопленочные системы, напыляемые в вакууме. Их максимальная рабочая температура зависит от типа: аморфный углерод с водородом (a-C:H) держит до 300–350 °C, тетраэдрический углерод (ta-C) - до 450–500 °C, металл-DLC гибриды - до 400–450 °C. Преимущество DLC в невероятно низком коэффициенте трения (μ может быть 0,05 и ниже) и твердости выше, чем у твердосмазочных покрытий. Недостаток в том, что DLC хрупко и требует идеально подготовленной поверхности; любой дефект основы приведет к отслоению.
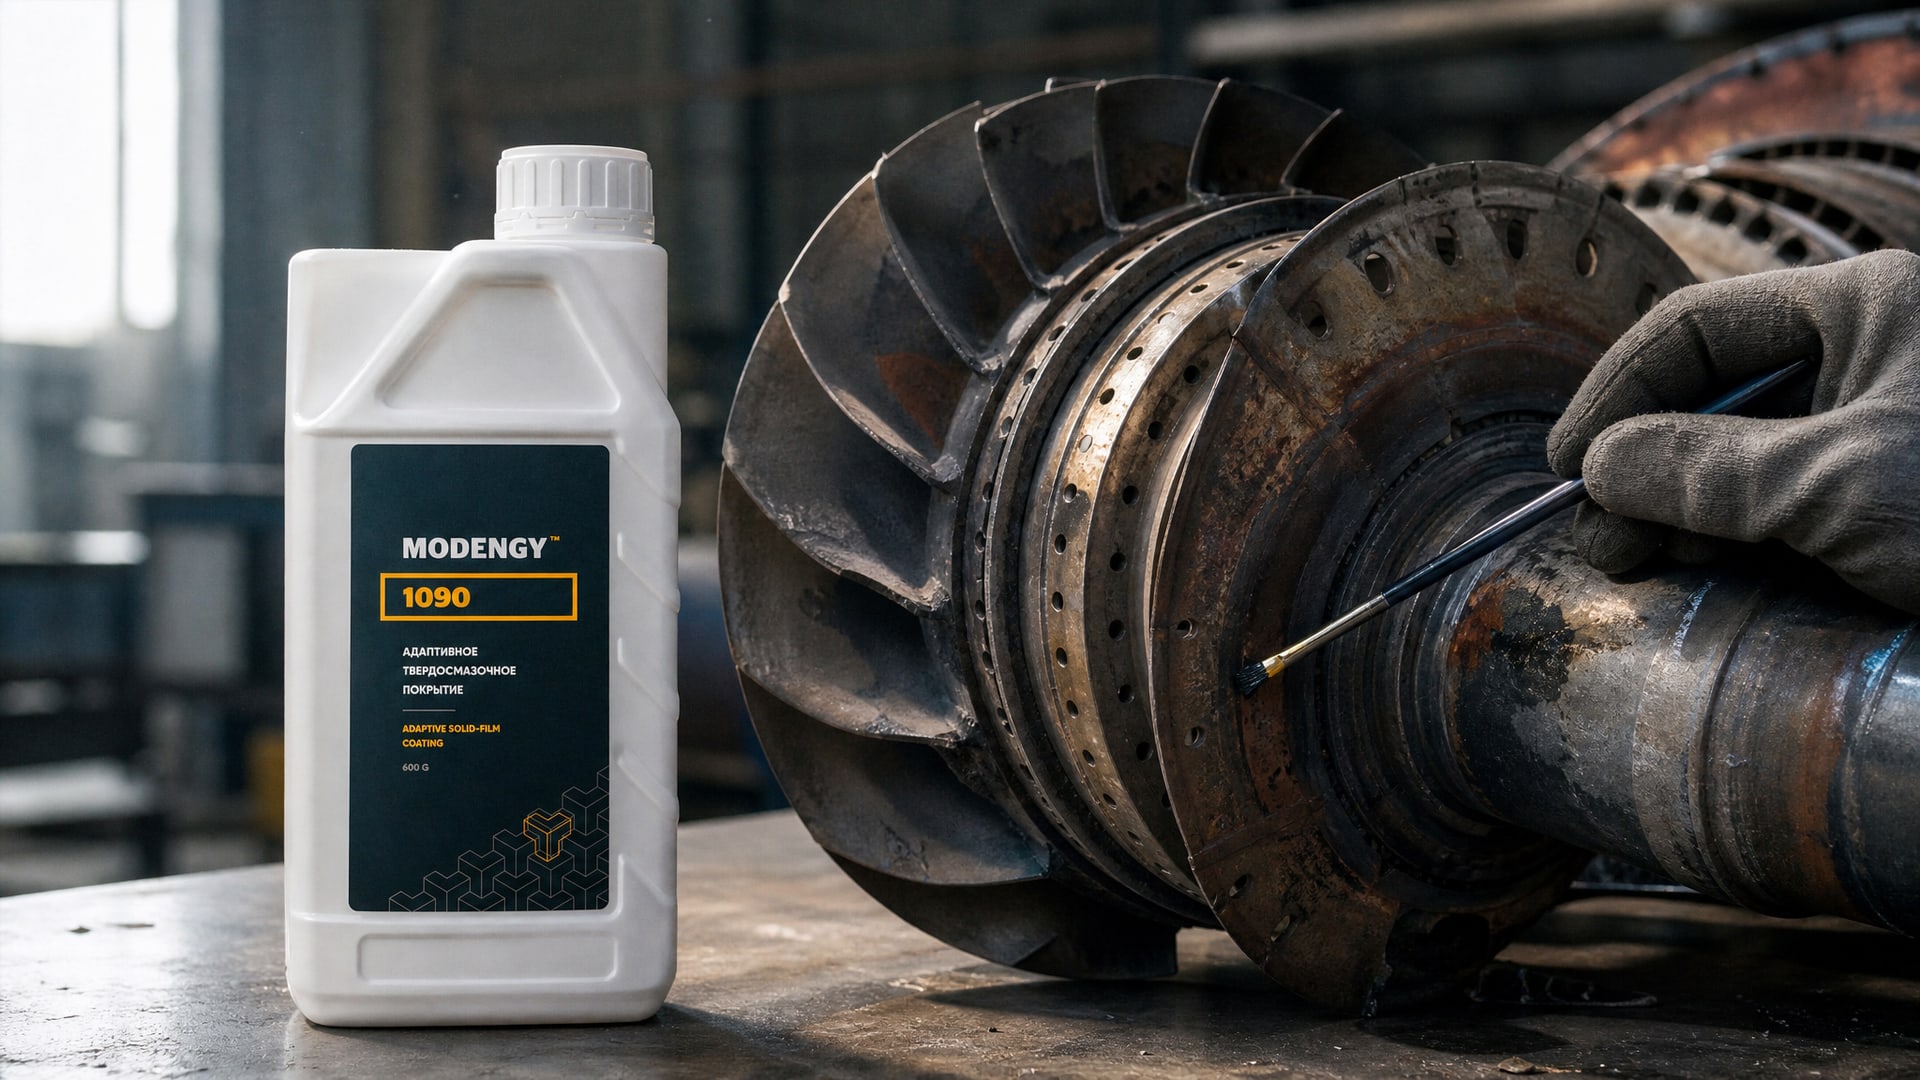
Адаптивные твердосмазочные покрытия на водной основе, такие как MODENGY 1090, решают задачу экстремального нагрева иначе. Это покрытие негорючее и способно работать до +730 °C, что позволяет использовать его в узлах трения скольжения, которые подвергаются кратковременному интенсивному нагреву. Благодаря водной основе такое покрытие экологично и безопасно при нанесении; благодаря адаптивной структуре молекулы смазывающего компонента "распределяются" при нагреве, сохраняя защиту даже при скачках температуры.
Силикатные эмали держат до 600–800 °C длительно, а краткосрочно - до 1000–1200 °C в зависимости от цвета и формулировки. Такие материалы нужны для выхлопных систем, печей и реакторов. Однако они требуют обжига в печи после нанесения, что невозможно на собранном оборудовании; кроме того, эмаль хрупка и трескается при вибрации.
Часто задаваемые вопросы
Одно покрытие может работать и при +300 °C, и при -50 °C?
Диапазон от -75 до +255 °C реален именно потому, что этот интервал симметричен по механизмам деградации: при нагреве размягчается полимер, при охлаждении материал становится хрупким. Вне этого диапазона либо теряется адгезия, либо падает пластичность. Для экстремальных температур нужны специальные, более дорогие системы.
Почему покрытие сушат при 200 °C, если его рабочая температура только до 255 °C?
Сушка - это технологический процесс полимеризации; температура отверждения всегда выше, чем рабочая, чтобы смола полностью сшилась. После отверждения материал становится более стабильным и способен держать более широкий температурный диапазон. Не путайте режим отверждения с режимом эксплуатации.
Что означает "672 часа в соляном тумане"?
Это результат стандартного испытания по DIN EN ISO 9227: образец с покрытием находится в камере, где циркулирует туман хлорида натрия, 672 часа - это 28 суток при стандартном протоколе. Если покрытие выдержало это испытание без ржавчины, оно гарантирует хорошую антикоррозионную защиту в реальных влажных условиях.
Нужна ли мне эпоксидная система, если узел работает при 150 °C?
Если температура постоянная 150 °C и выше, чистая эпоксидка начнет деградировать через 1–2 года. Лучше использовать твердосмазочное покрытие или модифицированную эпоксидку с керамическим наполнителем. Уточните реальные температуры в вашем узле со спецификацией; часто заявленные максимумы выше, чем средние рабочие значения.
Можно ли наносить высокотемпературное покрытие вручную, без сушильной печи?
Если производитель указывает режим отверждения "40 минут при +200 °C", то да, можно в промышленной печи. Если требуется печь, специальное оборудование или обжиг, это будет отдельно указано в TDS. Наносить в ручную можно почти все составы, а вот отвердить правильно без оборудования - не всегда возможно. Неполное отверждение приведет к потере всех защитных свойств.
Заключение
Выбор защитного покрытия для узлов, работающих при высоких температурах, - это не просто поиск максимально допустимого температурного значения. Это комплексная задача, требующая анализа рабочего диапазона, механических нагрузок, коррозионной среды, требуемых сроков службы и технологических возможностей предприятия. ГОСТ 9.303-84 и DIN EN ISO 9227 дают инженерам объективные критерии для сравнения - от испытания в соляном тумане до проверки адгезии на изгиб.
Практический шаг для закупщика или инженера: возьмите спецификацию вашего узла (температуры, среду, нагрузки), запросите технический лист (TDS) у поставщика, сопоставьте его параметры со спецификацией, и убедитесь, что покрытие прошло испытания по признанным стандартам в условиях, близких к вашим реальным. Это гарантирует, что вы купите не миф, а решение, которое работает.