Защита от эрозии внутренних поверхностей рабочих колес требует не просто стойкого материала, а комплексного подхода к технологии нанесения. Ограниченный доступ внутрь закрытой полости, сложная геометрия и невозможность визуального контроля после сборки создают ряд препятствий, которые не всегда учитываются при выборе покрытия на начальном этапе проектирования.
Статья предназначена для инженеров и закупщиков, которые отвечают за техническое задание на внутренние покрытия рабочих колес. Вы узнаете, какие нормативные требования применяются к подготовке поверхности, как подготовить чертеж с корректными параметрами шероховатости, какие ограничения накладывает способ нанесения распылением, и какие ошибки чаще всего приводят к преждевременному отслоению защиты.
Нормативная база для внутренних покрытий: стандарты, применимые к закрытым полостям
Прямых отраслевых стандартов именно для рабочих колес нет, но в практике используются смежные документы, разработанные для аналогичных условий - внутренних покрытий в замкнутых объемах с ограниченным доступом.
ISO 16961:2015 и ISO 16961:2024 устанавливают минимальные требования к подготовке поверхности, материалам, нанесению, инспекции и испытаниям внутренних покрытий и футеровок для внутренних поверхностей стальных резервуаров при коррозионной защите. Хотя резервуар - это не рабочее колесо, принципы совпадают: стальная основа, замкнутый объем, ограниченный доступ, необходимость контроля качества без возможности неразрушающего полного осмотра после отверждения.
EN ISO 18796-1:2020 задает минимальные технические требования к внутренним покрытиям и футеровкам для сосудов из углеродистой стали в нефтегазовой и нефтехимической отраслях. Этот стандарт полезен для сложных внутренних полостей и когда нужны рекомендации по геометрии доступа, инструментарию и методике нанесения в условиях стесненного пространства.
Оба стандарта содержат разделы, посвященные подготовке основы, проверке профиля поверхности перед нанесением, контролю толщины слоя, адгезии и сплошности. Для рабочих колес эти документы служат справочником, а не обязательным требованием, но они отражают лучшую практику отрасли и помогают избежать типовых ошибок.
Роль шероховатости и подготовки поверхности в адгезии покрытия
Шероховатость поверхности - первый слой защиты, от которого зависит адгезия (сцепление покрытия с основой).
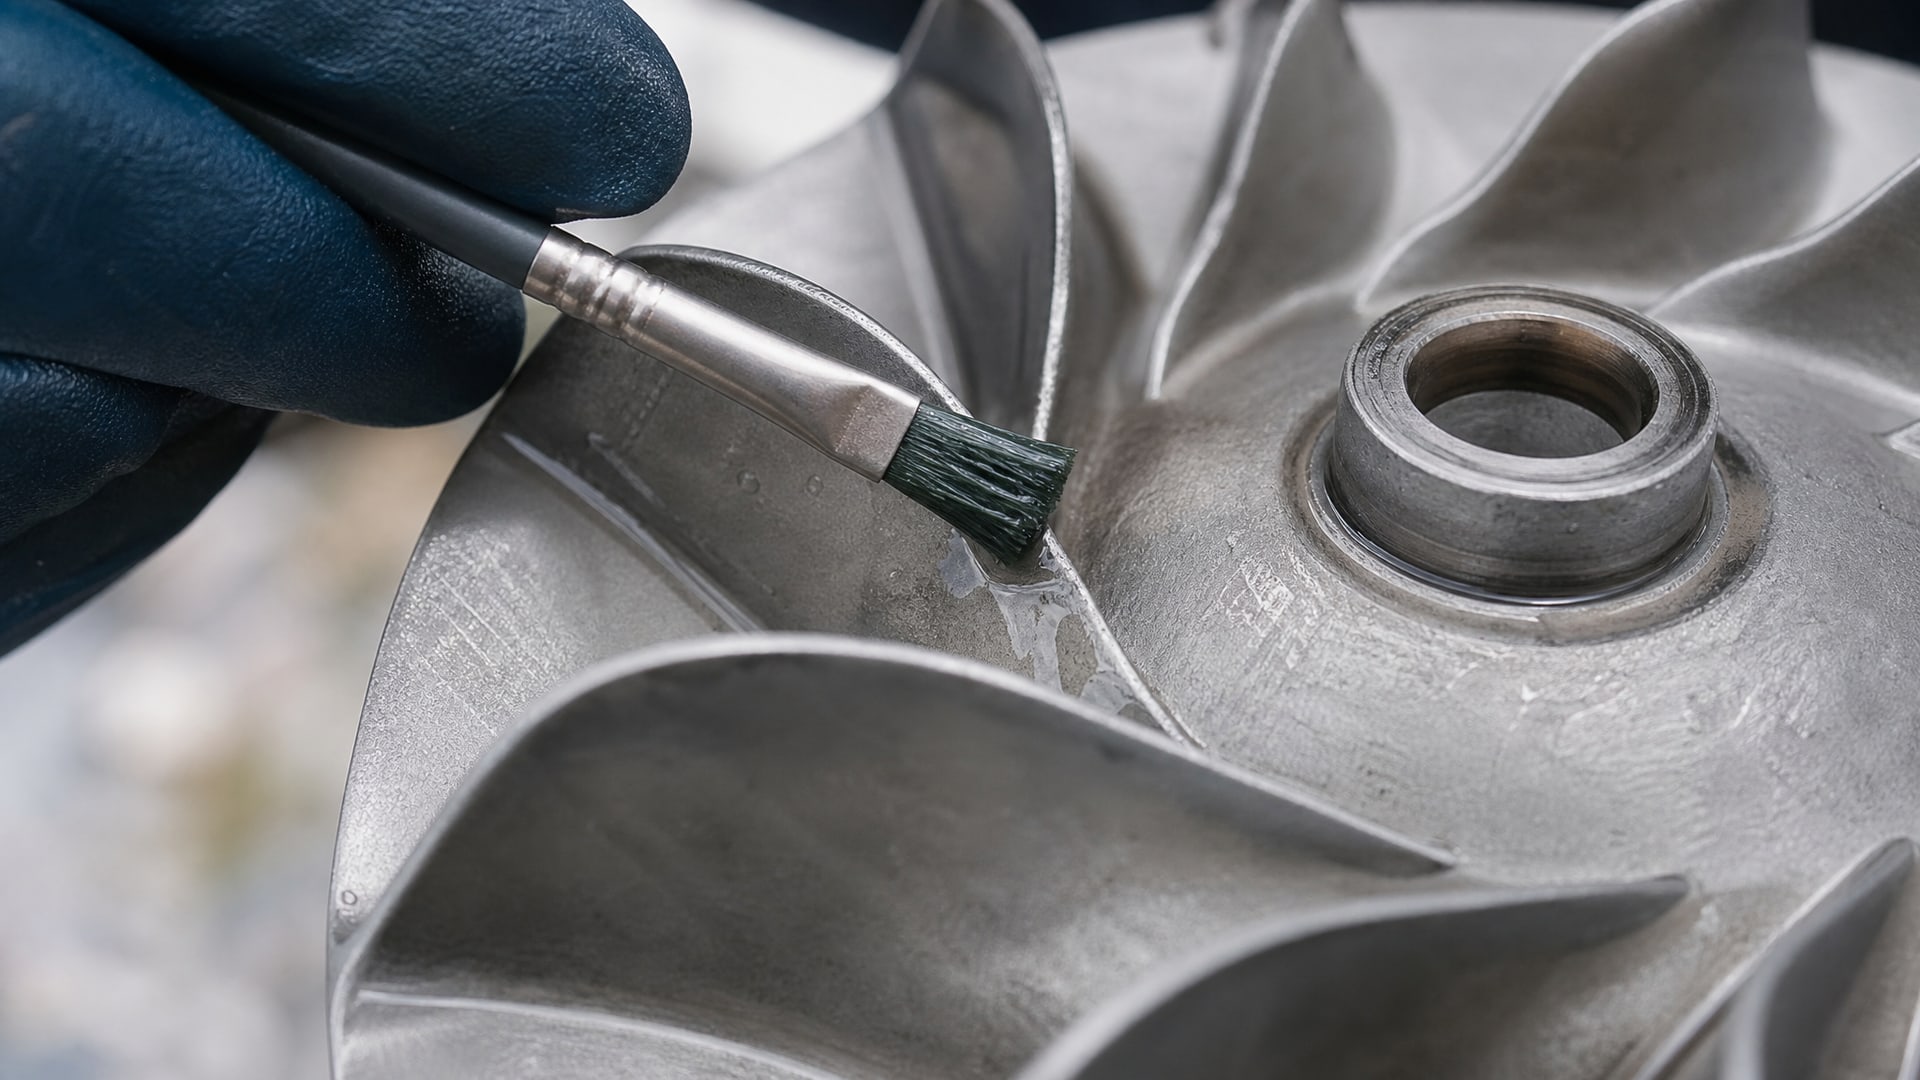
На чертежах и в технических заданиях она должна быть явно обозначена в соответствии с ISO 1302 и связанными национальными стандартами, а не оставлена подразумеваемой.
Для закрытых механически обработанных поверхностей рабочих колес типичный диапазон шероховатости лежит в области Ra 25–100 микрометров и выше, но конкретное значение зависит от способа подготовки (дробеструйная обработка, механическая обработка, полирование) и требований к финальному покрытию. Если в техническом задании указано только «обработанная поверхность», исполнитель вправе выбрать любой уровень в широких пределах, что приводит к неопределенности.
Профиль поверхности регулируется стандартом ISO 8503-5, который описывает методы оценки и измерения шероховатости перед нанесением лакокрасочных материалов. Этот контроль критичен именно для внутренних поверхностей, потому что дефекты подготовки (окислы, загрязнения, неровности профиля) впоследствии сложно выявить под слоем покрытия и они неизбежно приведут к локальному отслоению.
Эксперты рекомендуют на этапе проектирования чертежа отдельно зафиксировать:
Требуемое значение Ra или Rz для базовой поверхности (не обобщенно, а конкретное число микрометров).
Способ подготовки (дробеструйная обработка по стандарту, механическая обработка с указанием инструмента, химическое обезжиривание).
Временной интервал между подготовкой и нанесением покрытия (обычно не более 8 часов для стали без защитного слоя).
Допустимые загрязнения и методику их контроля (масло, пыль, оксиды).
Таблица типовых параметров шероховатости для внутренних поверхностей:
| Условие обработки | Типовая Ra, мкм | Типовая Rz, мкм | Применение |
|---|---|---|---|
| Механическая обработка без отделки | 50–100 | 250–400 | Базовые рабочие поверхности |
| Механическая обработка с предварительной подготовкой | 25–50 | 125–250 | Поверхности перед эмалью или полиуретаном |
| Полированная поверхность | 3–10 | 15–50 | Специальные условия, редко |
| После дробеструйной обработки | 20–40 | 100–160 | Подготовка под эпоксидные системы |
Для закрытых рабочих колес рекомендуется выбирать шероховатость в диапазоне Ra 25–63 мкм, что обеспечивает достаточную адгезию без чрезмерной сложности подготовки.
Способ нанесения распылением: ограничения для внутренних полостей
Нанесение покрытия распылением - стандартный метод для внутренних поверхностей, но закрытая геометрия рабочего колеса создает специфические риски, которые не возникают при покрытии плоских или внешних поверхностей.
Основные технологические ограничения
Геометрия доступа. Распылитель должен быть направлен на каждый участок внутренней полости под углом, близким к перпендикуляру к поверхности. Если колесо имеет узкие щели, глубокие углубления или лопатки с острыми кромками, часть поверхности останется в «тени» и не получит покрытие. Предварительно нужно провести геометрический анализ: какие зоны доступны для распыления, какой диаметр сопла распылителя может пройти через входное отверстие, под какими углами его можно ориентировать.
Толщина слоя и ее равномерность. Распыление мелко диспергирует материал на поверхность, но в углах и переходах толщина слоя может оказаться меньше, чем на плоских участках. Стандарты (ISO 16961, EN ISO 18796-1) рекомендуют контролировать толщину слоя в критических точках с помощью толщиномера, но для внутренних поверхностей доступ толщиномера также ограничен. Типовое требование - толщина слоя 100–250 микрометров в зависимости от материала и условий эксплуатации.
Контроль сплошности и адгезии. После отверждения проверить адгезию слоя можно методом решетчатого надреза (ГОСТ, ISO 4624) только в доступных местах. Для внутренней полости это означает, что контроль будет неполным, и дефекты адгезии в труднодоступных зонах выявятся только в процессе эксплуатации - слишком поздно.
Летучесть растворителя и отверждение. Если покрытие наносится в закрытую полость и отверждается там же, летучие растворители должны иметь возможность выходить, иначе они создадут избыточное давление и могут привести к вздутию или отслоению слоя. Для этого нужны вентиляционные отверстия, которые часто не предусмотрены в конструкции колеса.
Рекомендации для проектирования технологического процесса
Перед выбором покрытия и способа нанесения нужно согласовать следующие параметры:
Геометрия входных/выходных отверстий для доступа распылителя (диаметр, глубина).
Максимальный и минимальный углы атаки распыления на критических участках поверхности.
Вентиляция замкнутого объема во время и после нанесения.
Время жизни покрытия на сопле распылителя (некоторые материалы быстро полимеризуются и забивают сопло).
Требуемая точность направления распыления (необходимость применения специального приспособления или направляющей).
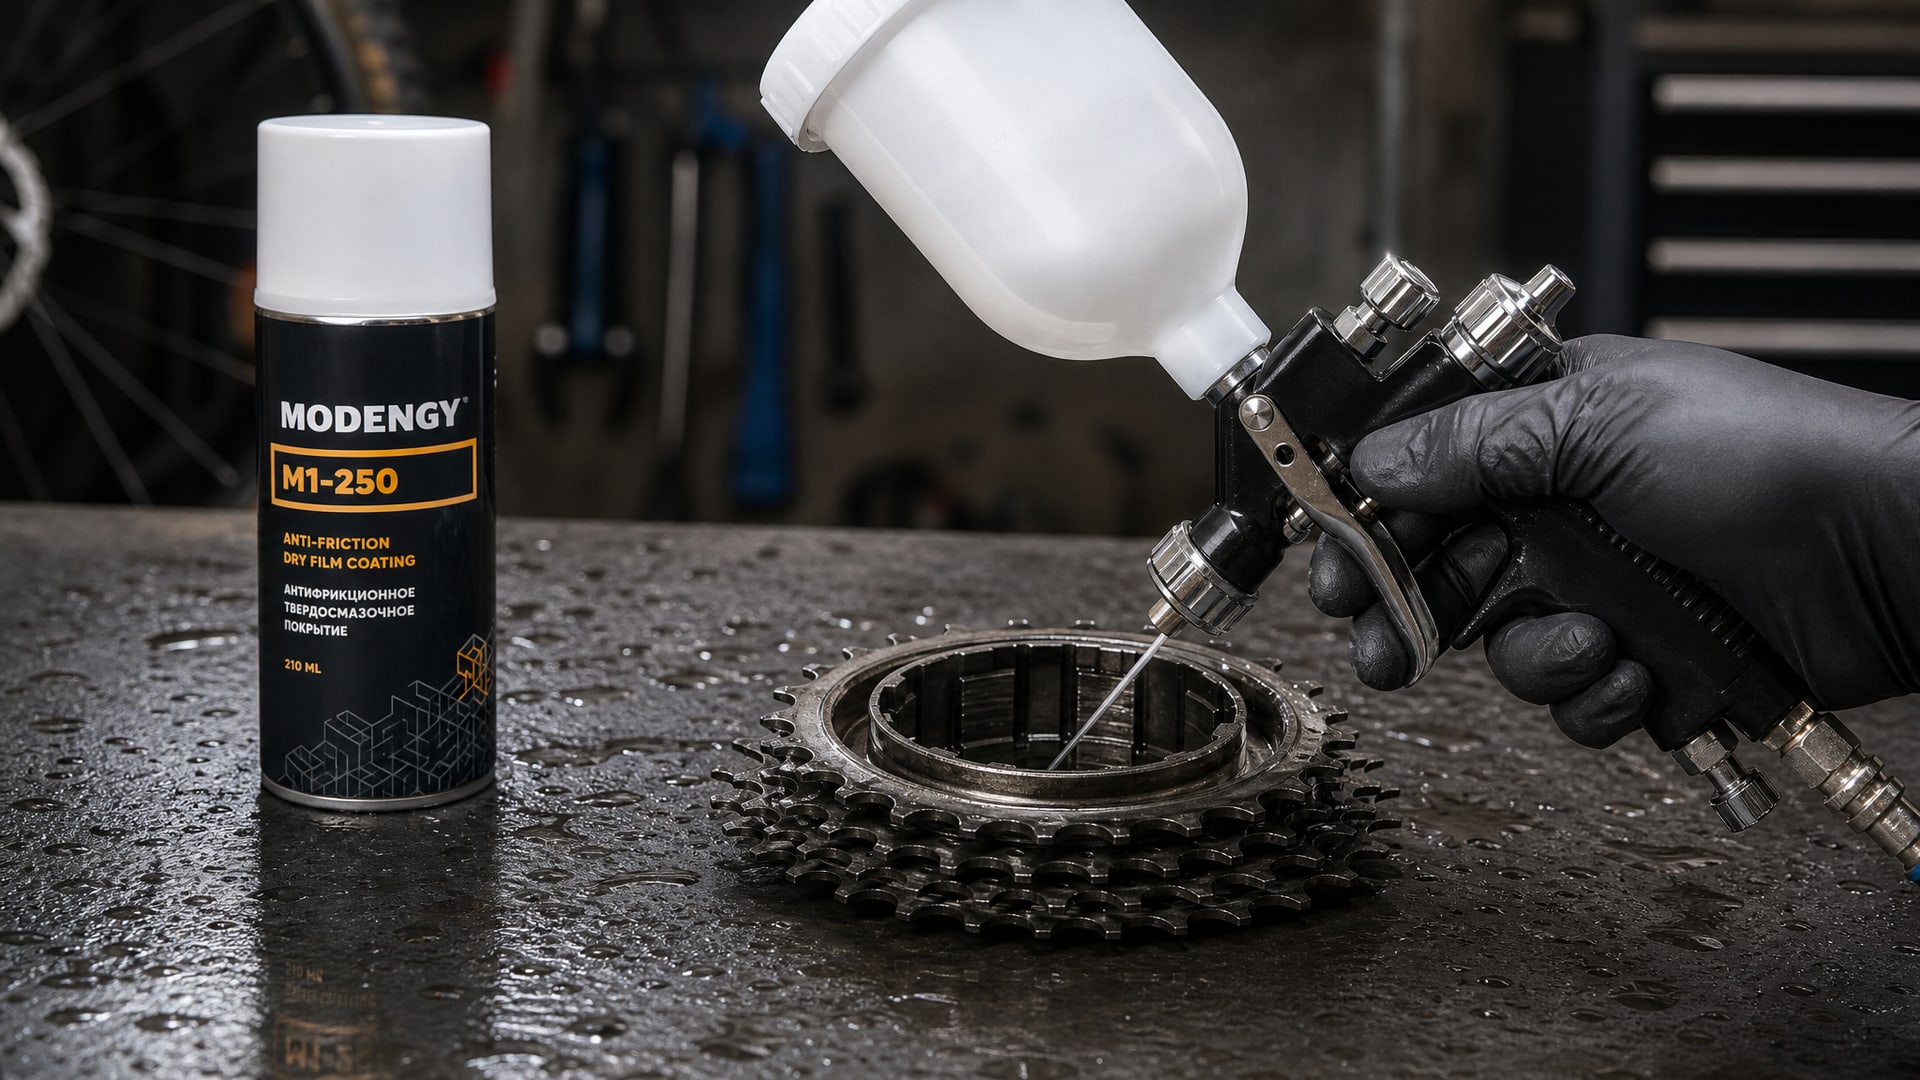
Для обеспечения качественного и равномерного нанесения антифрикционных покрытий на внутренние поверхности рабочих колес рекомендуется использовать специализированное оборудование, такое как распылительный пистолет MODENGY M1-250, который позволяет добиться оптимальной толщины и адгезии слоя благодаря точной регулировке давления воздуха и расхода материала. Это оборудование позволяет работать с ограниченным доступом и контролировать равномерность нанесения на криволинейные и узкие участки.
Контроль качества и инспекция внутренних покрытий
Визуальный контроль внутренней поверхности после нанесения существенно затруднен.
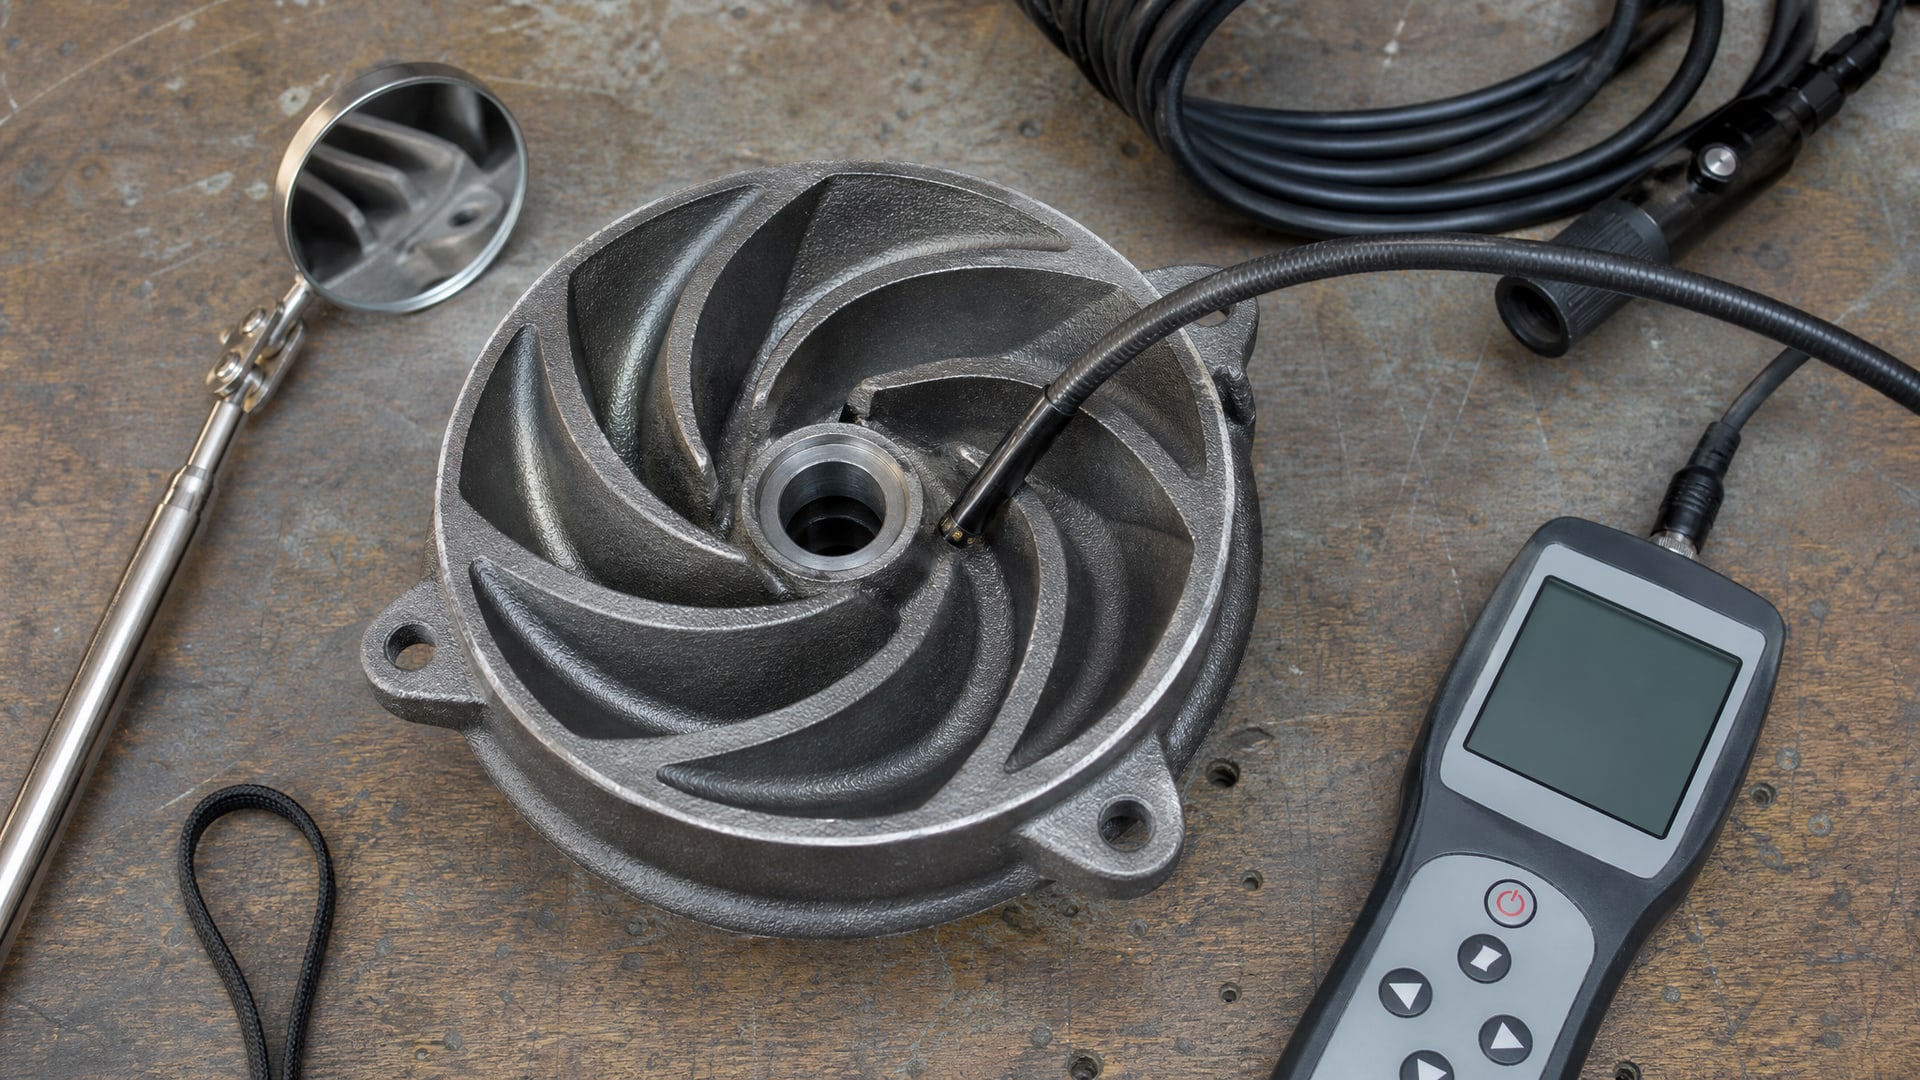
Даже если используется эндоскопия или зеркала, полный осмотр часто невозможен.
Методы контроля толщины. Толщину слоя измеряют толщиномером (обычно вихретоковым или магнитным в зависимости от типа покрытия и основы). Но для внутренней полости доступ толщиномера может быть ограничен, особенно в углах и переходах между лопатками. Нужно заранее определить, в каких точках будет проводиться измерение, и предусмотреть для них доступность.
Методы контроля адгезии. Метод решетчатого надреза по ISO 4624 считается стандартным, но его можно применить только в доступных местах. Для внутренних полостей рекомендуется проводить испытание на адгезию на образцах-свидетелях, которые подвергаются одинаковому процессу нанесения и отверждения, но располагаются снаружи колеса и доступны для контроля.
Визуальный осмотр. На доступных участках проводится контроль на предмет непрокрасов, потеков, морщин, отслоений и других дефектов. Для внутренних поверхностей объем такого контроля неизбежно меньше, поэтому особое внимание уделяется критическим зонам (углы, переходы) и репрезентативным участкам.
Стандарты ISO 16961 и EN ISO 18796-1 рекомендуют составить план инспекции, в котором указаны методы контроля, точки проверки, допустимые критерии дефектов и частота контроля. Этот план должен быть согласован между заказчиком, производителем покрытия и заказчиком работ еще на этапе подготовки технического задания.
Типовые ошибки при выборе и применении покрытий
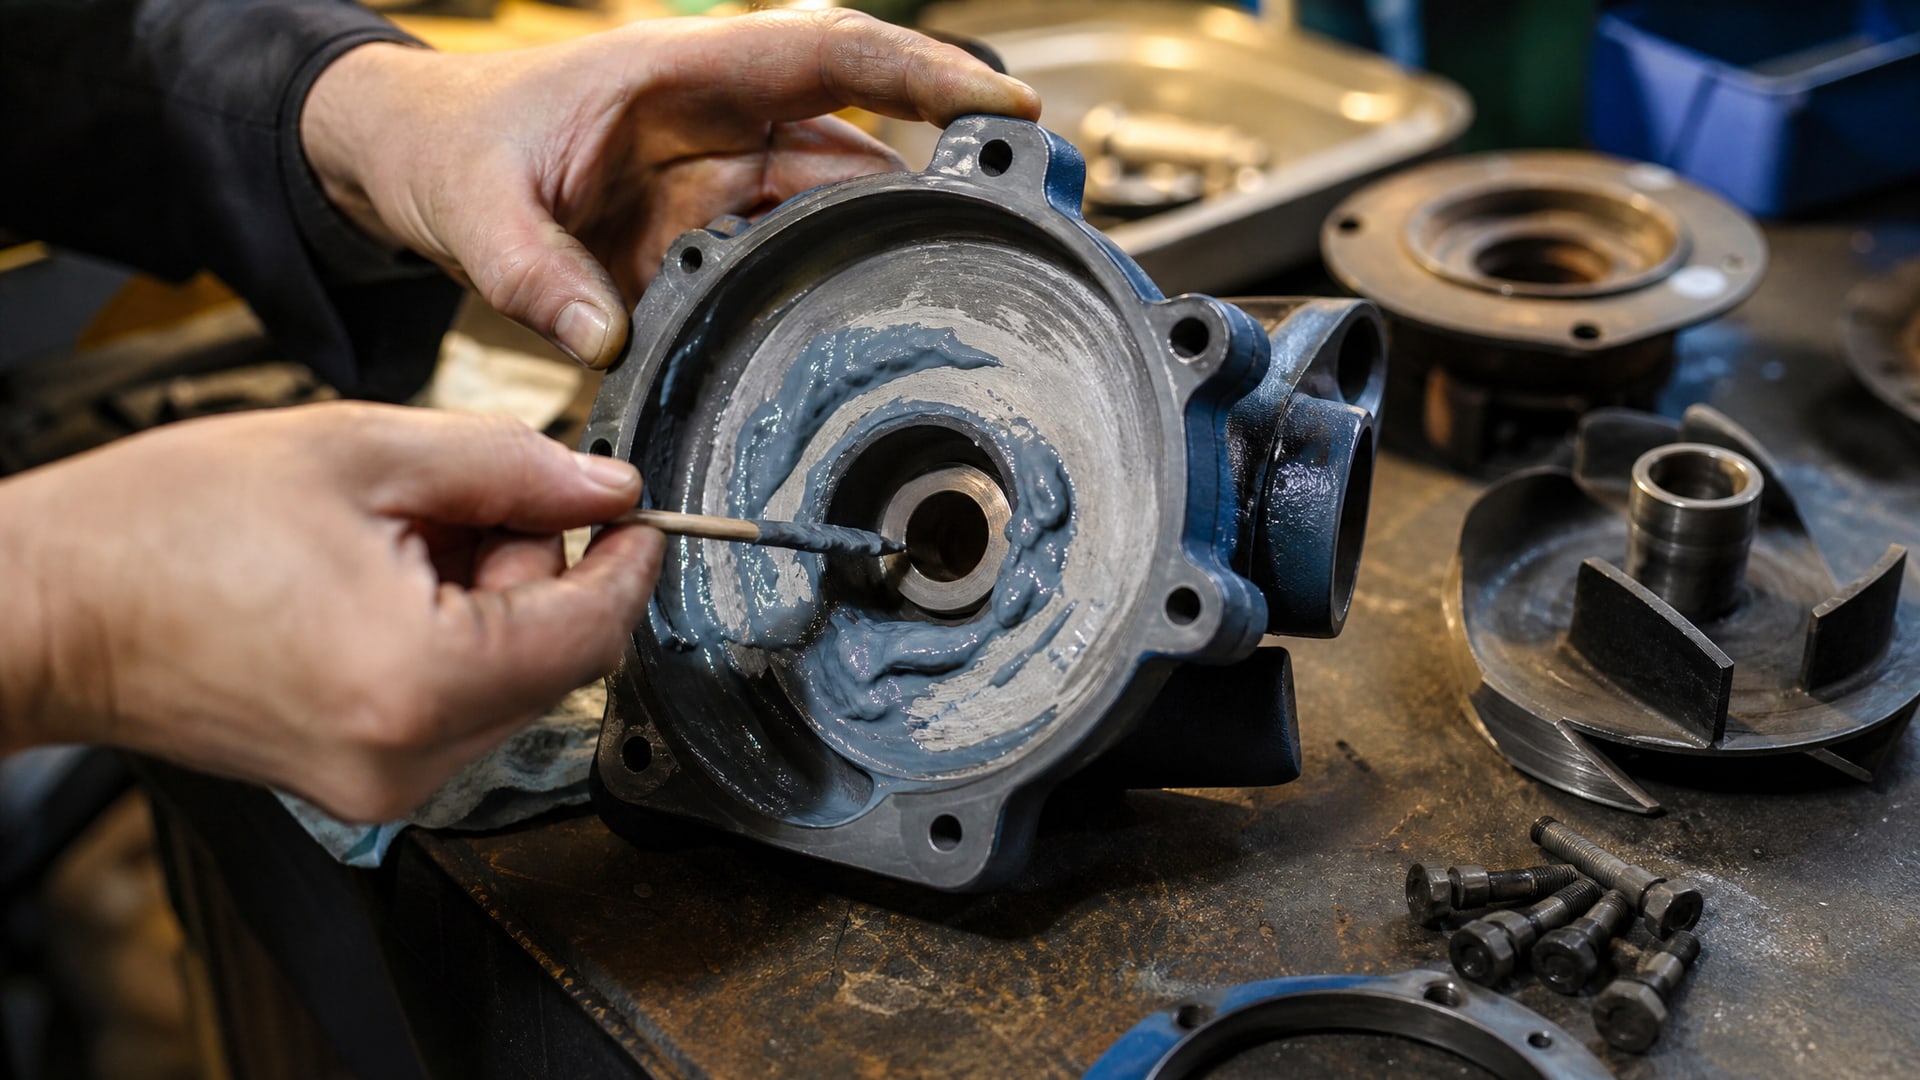
Практический опыт показывает несколько повторяющихся ошибок, которые приводят к преждевременному отслоению или неравномерному нанесению защиты.
Выбор покрытия только по сертификатам стойкости
Многие инженеры ориентируются на заявленную стойкость материала к эрозии или коррозии, но не проверяют, может ли это покрытие быть нанесено равномерно и с нужной адгезией именно в данной закрытой геометрии. Результат: покрытие со справкой о стойкости наносится в условиях, при которых оно отслаивается раньше, чем в полевых испытаниях производителя.
Решение: на этапе технического задания провести испытание методологии нанесения на образцах, подобных по геометрии рабочему колесу, и убедиться, что адгезия остается в допусках даже в углах и переходах.
Игнорирование требований к подготовке поверхности
Если на чертеже не указана требуемая шероховатость или способ подготовки, исполнитель обычно выбирает наиболее экономичный вариант. Это часто приводит к недостаточной адгезии и отслоению покрытия под нагрузкой. Для внутренних полостей, где ремонт невозможен без разрушения колеса, это критично.
Решение: явно указать на чертеже Ra в микрометрах, способ подготовки и методику контроля.
Недоучет влияния летучести растворителя
Если покрытие наносится в закрытую полость и там же отверждается, летучие вещества должны выходить наружу. Если вентиляция не предусмотрена, слой может вздуться или отслоиться. Некоторые материалы (особенно полиуретановые двухкомпонентные системы) более чувствительны к этому, чем эпоксидные.
Решение: предусмотреть вентиляционные отверстия или проводить отверждение во внешней среде с подходящей влажностью.
Перекос в сторону максимальной толщины слоя
Принято считать, что толще - значит лучше. Для внутренних поверхностей это не всегда верно. Слишком толстый слой может не просохнуть равномерно, особенно в глубоких углах, и образовать микротрещины. Кроме того, избыточная толщина снижает эластичность покрытия и его устойчивость к колебаниям напряжения.
Решение: следовать рекомендациям производителя по толщине и контролировать ее в нескольких точках, а не усреднять.
Требования к материалам и их совместимость с замкнутым объемом
Не все типы покрытий одинаково хорошо работают в условиях внутренней полости.
Эпоксидные системы обычно хорошо адгезируют к стали, имеют низкую летучесть и стабильны при отверждении внутри замкнутого пространства. Они устойчивы к влаге и абразивному износу, что важно для защиты от эрозии. Типовая толщина слоя: 80–150 микрометров.
Полиуретановые двухкомпонентные системы имеют хорошую эластичность и адгезию, но требуют более тщательного контроля влажности и температуры при нанесении и отверждении. Летучесть растворителя выше, поэтому вентиляция критична. Типовая толщина: 100–200 микрометров.
Полиуретановые однокомпонентные (влаги-отверждаемые) системы удобны для нанесения в ограниченном пространстве, так как не требуют смешивания, но требуют влажности для отверждения, что иногда проблематично внутри закрытого колеса.
Выбирая материал, нужно согласовать:
Вязкость и текучесть для равномерного распыления.
Время жизни материала в сопле распылителя (не должно полимеризоваться раньше, чем вся полость будет покрыта).
Совместимость с основой (тест адгезии на образцах из того же материала стали).
Совместимость с условиями отверждения внутри полости (температура, влажность, вентиляция).
Стойкость к тем видам эрозии, которые ожидаются в эксплуатации (водная эрозия, ветровая эрозия, абразивный износ).
Часто задаваемые вопросы
Какой стандарт использовать для технического задания на внутреннее покрытие рабочего колеса?
Прямых стандартов на рабочие колеса нет, но рекомендуется опираться на ISO 16961 (внутренние покрытия резервуаров) и EN ISO 18796-1 (внутренние покрытия сосудов в нефтегазе). Оба стандарта содержат требования к подготовке поверхности, материалам, нанесению и контролю, которые применимы к закрытым полостям любого назначения. Для шероховатости и обозначений на чертежах используется ISO 1302.
Что важнее: толщина слоя или его адгезия?
Для внутренних поверхностей адгезия важнее. Слой, даже тонкий, но крепко приклеившийся, прослужит дольше, чем толстый, но с микропроблемами сцепления. Адгезия зависит прежде всего от подготовки поверхности и совместимости материала с основой, а толщина - вторичный параметр. Типовой диапазон 100–250 микрометров считается оптимальным для большинства эрозионных нагрузок.
Можно ли полностью контролировать качество покрытия внутри закрытого колеса после его нанесения?
Нет, полный контроль невозможен. Поэтому качество закладывается на этапе подготовки поверхности, выбора материала, режима нанесения и - особенно - на образцах-свидетелях, которые подвергаются идентичной обработке и остаются доступными для испытаний. План контроля должен быть согласован заранее и сосредоточен на критических зонах (углы, переходы, участки с максимальной нагрузкой).
Требуется ли вентиляция замкнутого объема при нанесении покрытия?
Да, особенно если используются материалы с летучими растворителями (полиуретаны, акрилы). Избыточное давление паров растворителя может привести к вздутию слоя или даже его отслоению. Вентиляционные отверстия должны быть предусмотрены в конструкции колеса или во время нанесения покрытия. Для эпоксидных систем требования к вентиляции мягче, но все равно желательны.
Какая шероховатость поверхности нужна перед нанесением покрытия на рабочее колесо?
Рекомендуется Ra 25–63 микрометра. Конкретное значение зависит от способа подготовки (механическая обработка, дробеструйная обработка, полирование) и от материала покрытия. Это значение должно быть явно указано на чертеже по ISO 1302, а не оставлено подразумеваемым. Более высокая шероховатость (Ra > 100 мкм) ускоряет адгезию, но может привести к микродефектам при отверждении.
Заключение
Технологические ограничения при нанесении покрытий на внутренние поверхности закрытых рабочих колес - это не просто выбор материала со справкой о стойкости к эрозии. Это комплекс согласованных решений: правильная подготовка поверхности с явно указанной шероховатостью, выбор материала, совместимого с геометрией доступа, корректный режим распыления, обеспечение вентиляции при отверждении и контроль качества на образцах-свидетелях.
Если на этапе проектирования технического задания учесть требования ISO 16961, EN ISO 18796-1 и ISO 1302, согласовать методологию нанесения на представительных образцах и заложить адекватный план контроля, вероятность преждевременного отслоения покрытия и неравномерной защиты от эрозии снижается на порядок. Ключевой следующий шаг: до заказа работ провести испытание методологии нанесения на образцах, подобных по геометрии и материалу вашему рабочему колесу, и зафиксировать результаты в техническом задании как обязательное требование к исполнителю.