РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Технология нанесения антифрикционного покрытия на винтовую пару компрессора

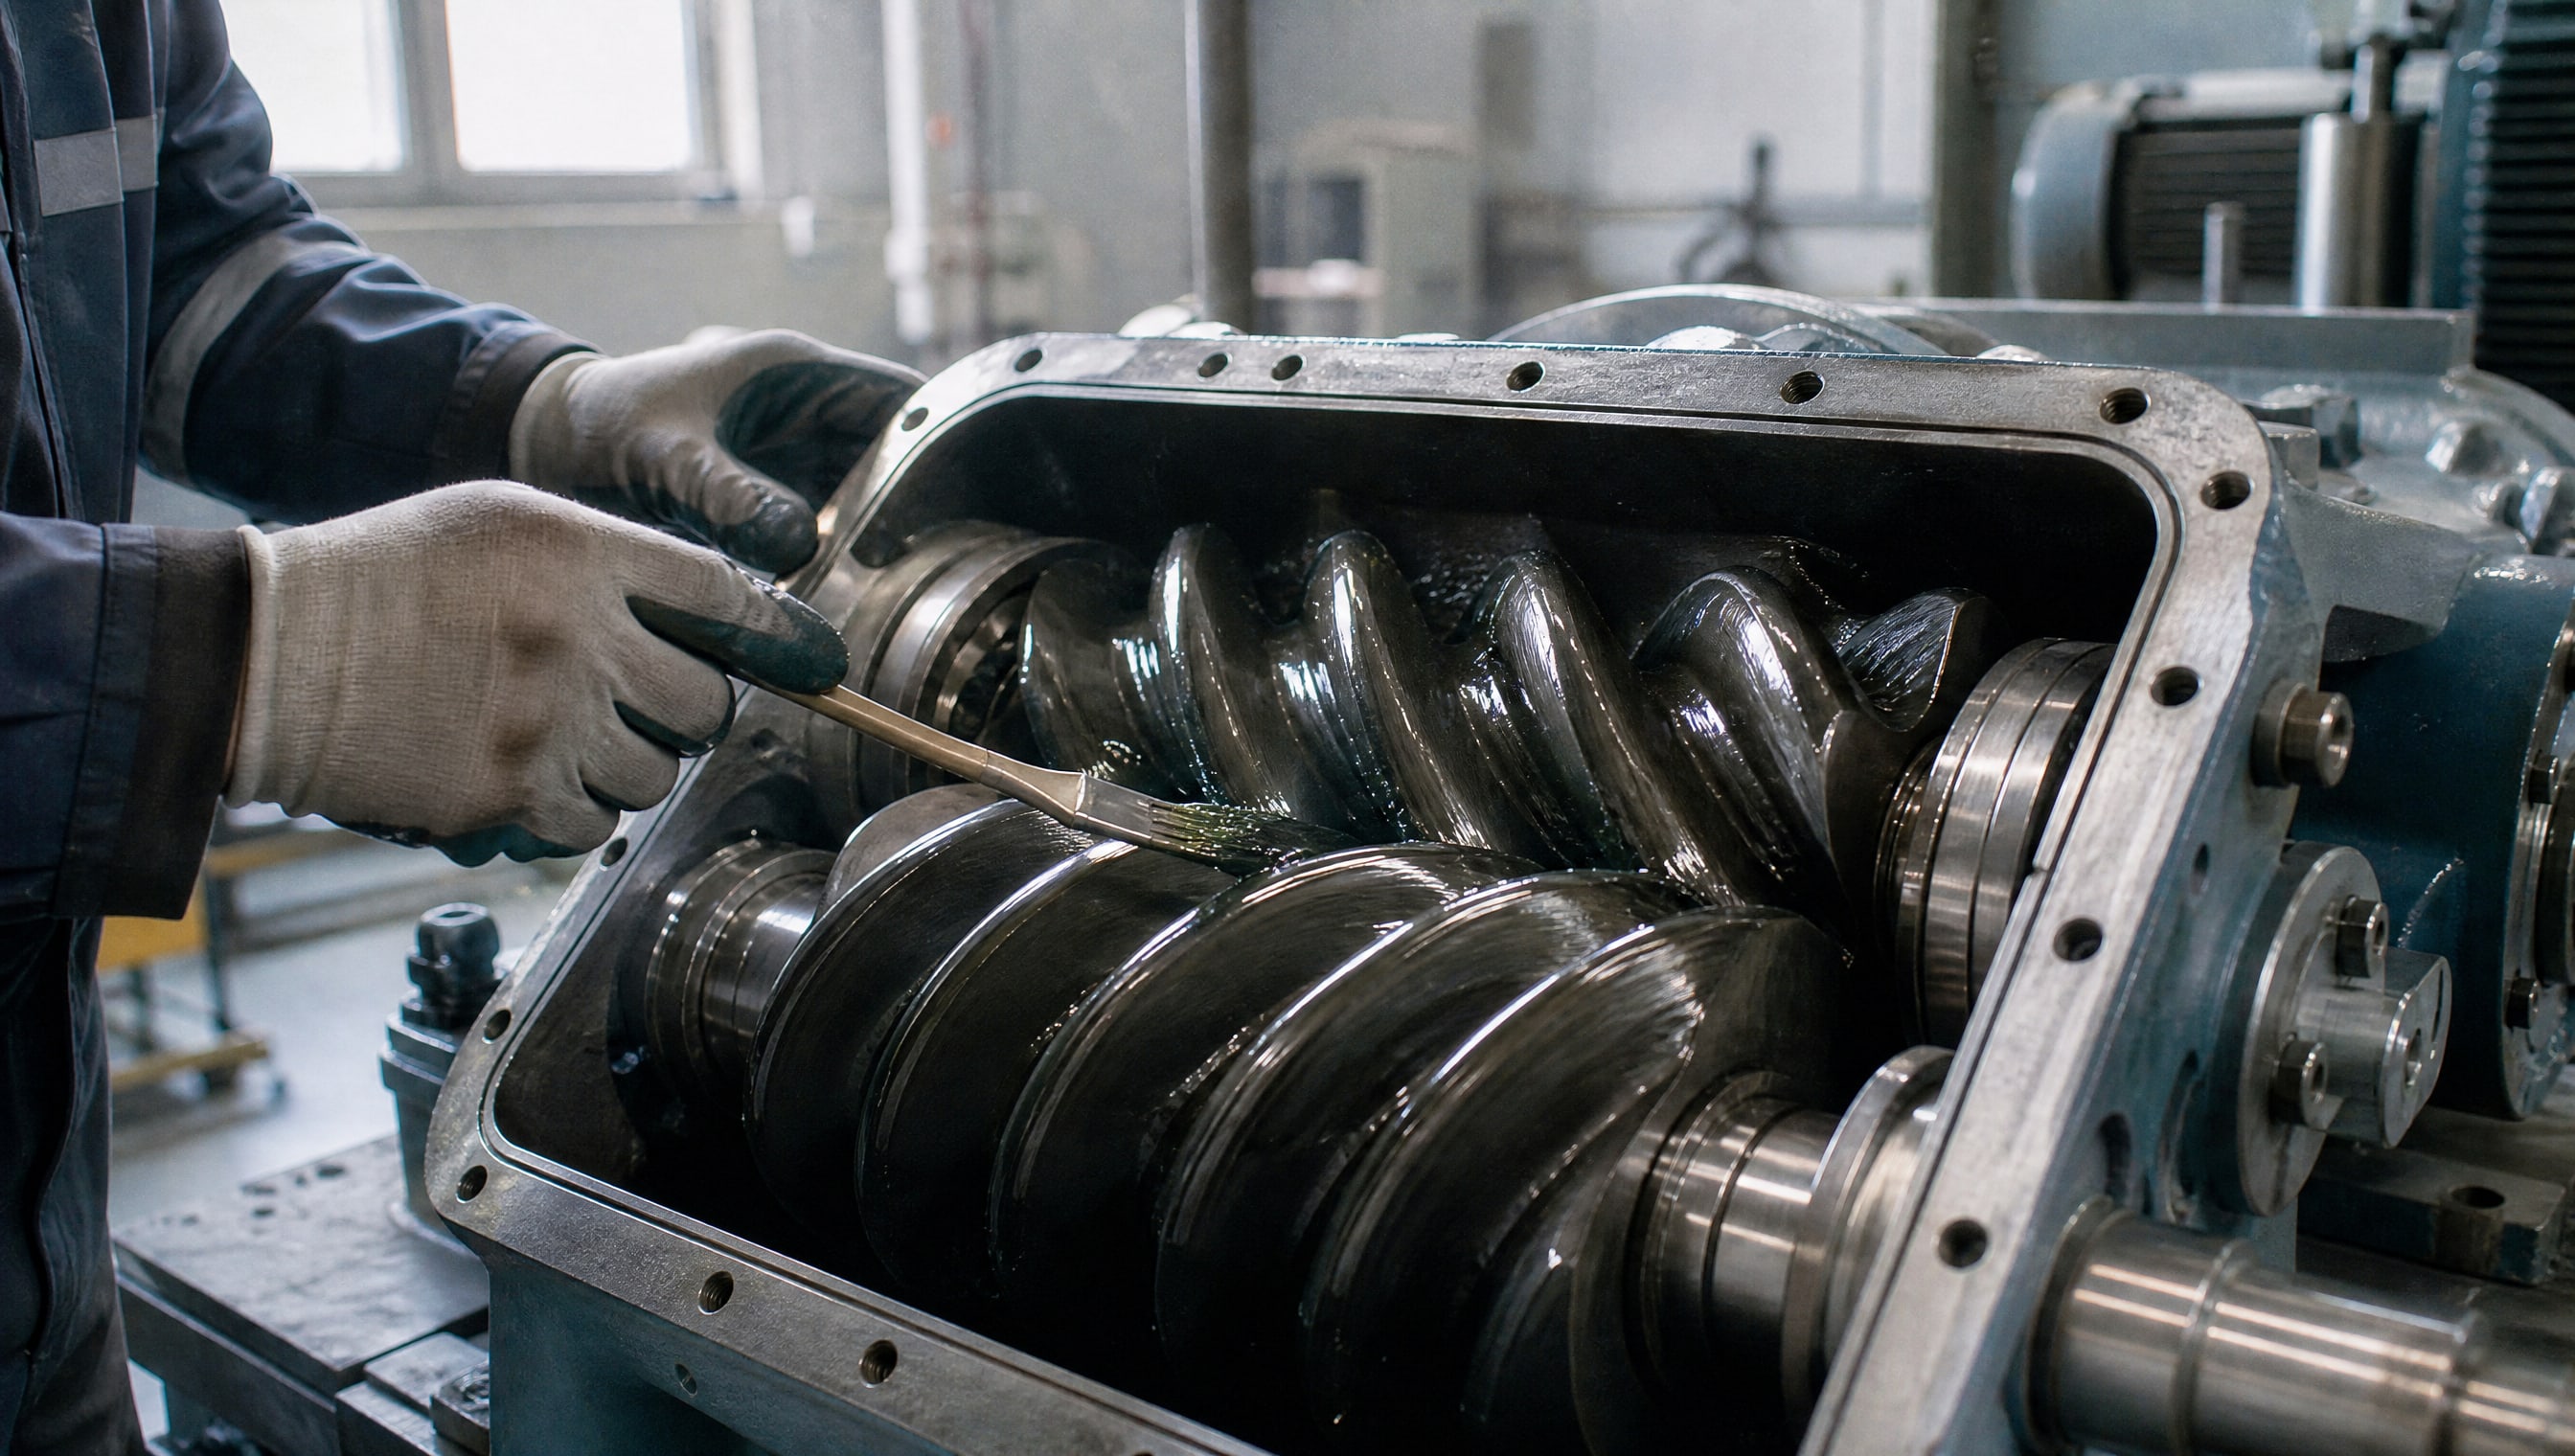
      Технология нанесения антифрикционного покрытия на винтовую пару компрессора

      Мужчина в перчатках аккуратно наносит покрытие на винты промышленного компрессора.
      Узнайте о технологии нанесения покрытия на винтовую пару компрессора для повышения надежности и продления срока службы оборудования.

      Винтовая пара компрессора работает в условиях высоких контактных давлений и температур, где даже микроскопические дефекты поверхности могут привести к задиру и выходу оборудования из строя. Антифрикционное покрытие защищает роторы от износа, снижает коэффициент трения и продлевает межремонтный интервал. Однако качество этой защиты целиком зависит от технологии нанесения: от подготовки поверхности до режимов полимеризации. Неправильное применение материала может привести к отслоению покрытия, неполной полимеризации и потере защитных свойств даже при использовании качественного материала.

      Статья рассчитана на технических специалистов, инженеров и закупщиков, которые участвуют в ремонте и модернизации безмасляных компрессоров и хотят понять, из каких этапов состоит надежное нанесение покрытия, какие параметры контролировать и как избежать типовых ошибок.

      Состав и назначение антифрикционных покрытий для роторов компрессора


      Антифрикционное покрытие для винтовой пары представляет собой полимерную матрицу, в которую введены твердые смазочные наполнители. 

      Классический состав включает комбинацию дисульфида молибдена, графита и политетрафторэтилена (ПТФЭ). Каждый компонент несет свою функцию: дисульфид молибдена обеспечивает снижение трения в широком диапазоне температур, графит работает при высоких температурах, а ПТФЭ добавляет низкотемпературную стойкость и антиадгезионные свойства.

      Выбор конкретного состава определяется условиями работы компрессора. Если узел подвергается воздействию влаги и соляного аэрозоля (например, в прибережных или агрессивных средах), приоритет отдается системам с ПТФЭ и дисульфидом молибдена: такие покрытия демонстрируют стойкость к соляному туману более 672 часов по DIN EN ISO 9227. Если компрессор работает при экстремально высоких температурах, подбирают составы на основе графита, которые сохраняют функциональность до +350 °C. Для умеренных условий применяются комбинированные системы, сбалансированные по цене и защитным свойствам.

      Несущая способность покрытия (оценивается по методу SRV) варьируется от 1300 МПа для графитовых систем до 2700 МПа для составов на основе ПТФЭ и дисульфида молибдена. Эта характеристика показывает, при каком контактном давлении покрытие начинает разрушаться. Винтовые пары в безмасляных компрессорах работают при давлениях 6–10 бар в пневмоинструменте и 12–20 бар в технологических линиях, что требует тщательного подбора материала под конкретное оборудование.

      Подготовка поверхности винтов перед нанесением покрытия


      Адгезия - способность покрытия держаться на поверхности детали - зависит на 70–80 процентов от качества подготовки. 
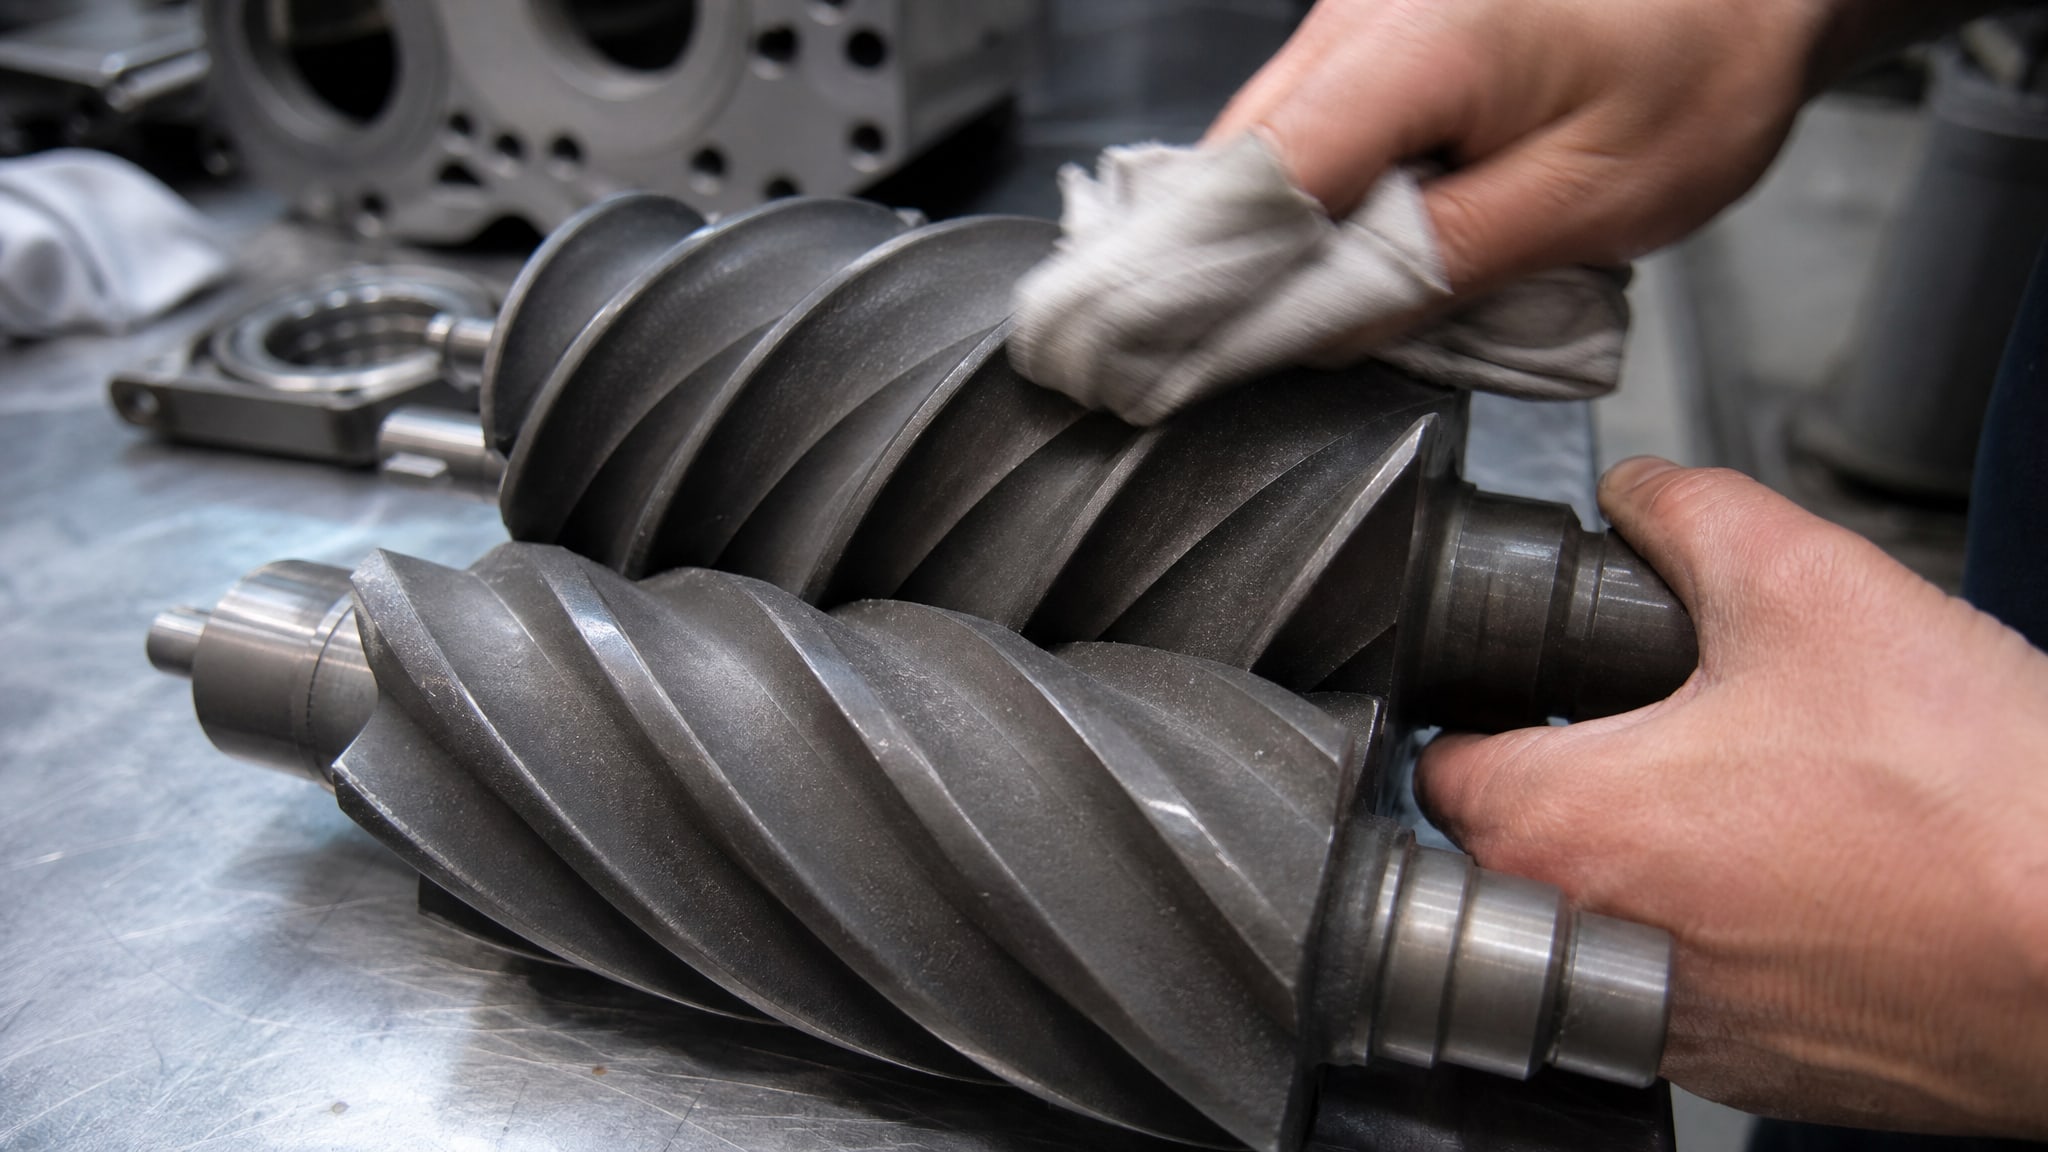
      Микрослой пыли на поверхности металлического винта компрессора перед нанесением покрытия.

      Даже микротонкий слой масла, окисленной пленки или абразивной пыли нарушит контакт между полимером и металлом, и покрытие начнет отслаиваться уже при первых циклах работы.

      Процесс подготовки состоит из следующих обязательных шагов:

      • Удаление старого покрытия. Если винт подвергался ремонту или переполировке, остатки старого покрытия должны быть полностью удалены механически (абразивной обработкой, дробеструйной очисткой или шлифованием). Смешивание старого и нового материала приводит к расслоению и ускоренному отслоению.

      • Механическая очистка и активизация поверхности. Дробеструйная обработка или легкое шлифование создают микрорельеф с шероховатостью, которая увеличивает площадь контакта полимера с металлом. Глубина микрорельефа должна быть в пределах 1–3 мкм; слишком глубокие царапины могут стать очагами концентрации напряжений.

      • Очистка от пыли и абразива. После механической обработки деталь продувается сжатым воздухом для удаления абразивной пыли. Остатки пыли внутри микропор поверхности нарушат адгезию.

      • Обезжиривание и сушка. Винт погружают в органический растворитель (этилацетат, ацетон или профессиональный обезжириватель) для удаления следов масла, пота и технологических эмульсий. Сушка проводится при температуре воздуха 20–25 °C, влажность помещения не должна превышать 60 процентов, иначе влага осядет на поверхности и нарушит адгезию.

      • Кратковременное хранение перед нанесением. Подготовленный винт должен быть нанесен в течение 2–4 часов после обезжиривания. Длительное хранение даже в чистом виде позволяет окислам и влаге из воздуха вновь осесть на поверхность.

      Низкая шероховатость рабочей поверхности после подготовки критична для минимизации коэффициента трения. Исследования показывают, что оптимальная шероховатость находится в диапазоне Ra 0,4–1,6 мкм; слишком гладкая поверхность хуже держит полимер, а слишком шероховатая создает микротечи и воздушные карманы.

      Этапы нанесения и режимы высушивания


      Нанесение покрытия на винт производится в несколько слоев с промежуточной сушкой между ними. 
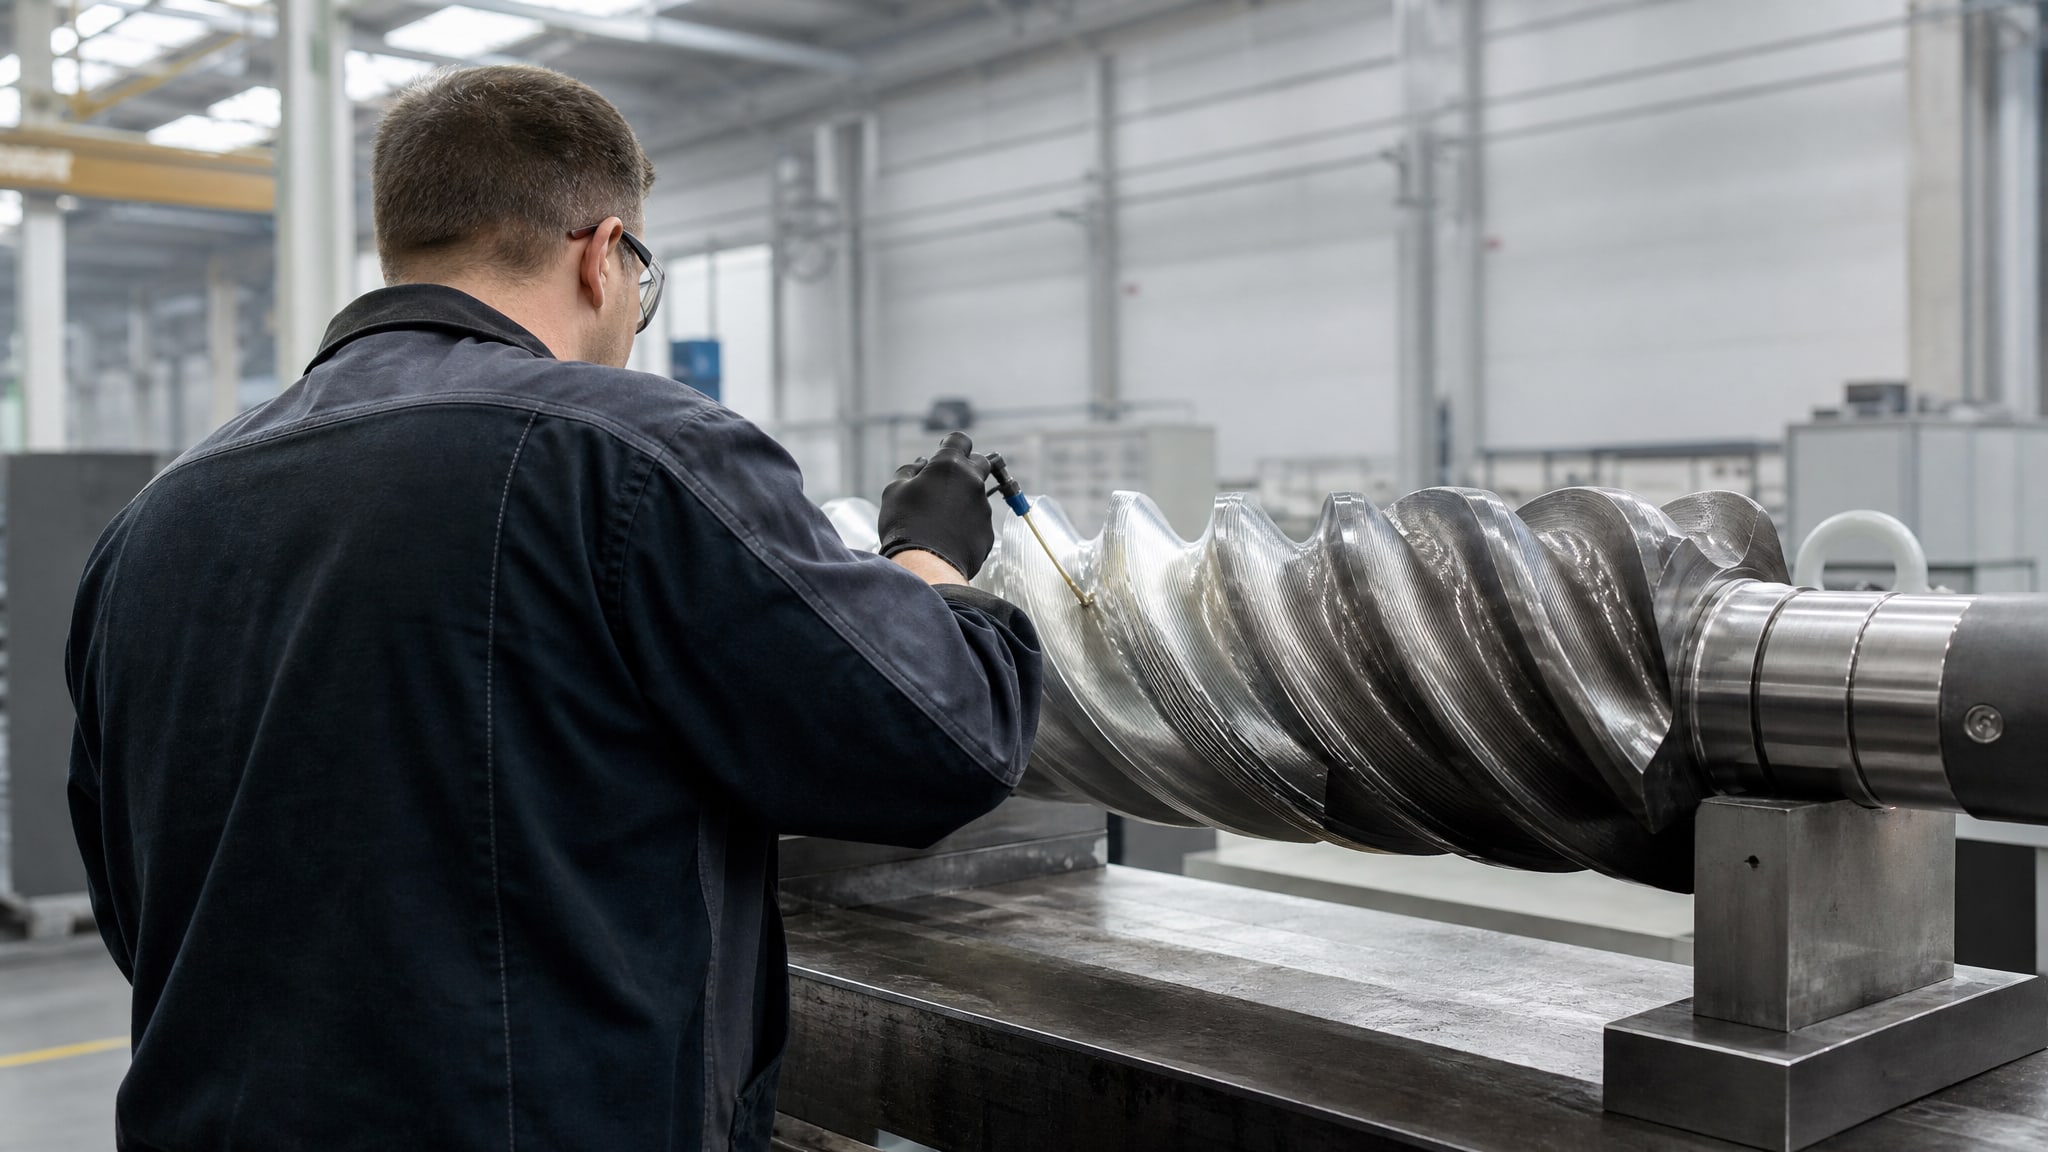
      Рабочий аккуратно наносит покрытие винтов специальным инструментом на резьбу крупного винта компрессора.

      Однослойное нанесение часто недостаточно для получения равномерной защиты: полимер не заполнит все неровности поверхности и микротрещины, и в процессе работы компрессора покрытие будет отслаиваться по фронту.

      Способы нанесения

      Производители используют три основных метода:

      • Распыление. Аэрозольное распыление или напыление через сопло позволяет наносить тонкий, равномерный слой. Расстояние от сопла до детали обычно составляет 15–25 см, толщина одного слоя -5–10 мкм. Распыление требует вентилируемого помещения и защиты от потоков воздуха, которые могут нарушить равномерность нанесения.

      • Окунание с центрифугированием. Винт полностью погружают в ванну с полимерным составом, затем вращают в центрифуге для удаления излишков. Этот метод дает толщину 10–15 мкм за одно окунание и обеспечивает полное покрытие сложных геометрических форм (канавок, переходов). Минус - более высокий расход материала и требование поддерживать температуру ванны.

      • Трафаретная печать. Используется редко, в основном для плоских поверхностей или отдельных участков. Позволяет точно дозировать материал, но требует предварительного изготовления трафарета.

      Промежуточная сушка и структура многослойности

      После нанесения первого слоя следует промежуточная сушка при 20–25 °C в течение 20–30 минут. За это время полимер приобретает липкость и достаточную твердость, чтобы нанесенный следующий слой не растворил предыдущий. Количество слоев зависит от целевой толщины: для пленки 10–15 мкм требуется 2–3 слоя, для покрытия до 100 мкм -8–10 слоев.

      Многослойная структура обеспечивает лучшую адгезию каждого последующего слоя к предыдущему, чем если бы была нанесена вся толщина сразу. Кроме того, промежуточные слои позволяют полимеру постепенно отверждаться, что минимизирует внутренние напряжения и риск растрескивания при полимеризации.

      Полимеризация покрытия: температурные режимы и контроль


      Полимеризация - переход полимера из пластичного состояния в твердое - определяет механические свойства, адгезию и долговечность покрытия. 
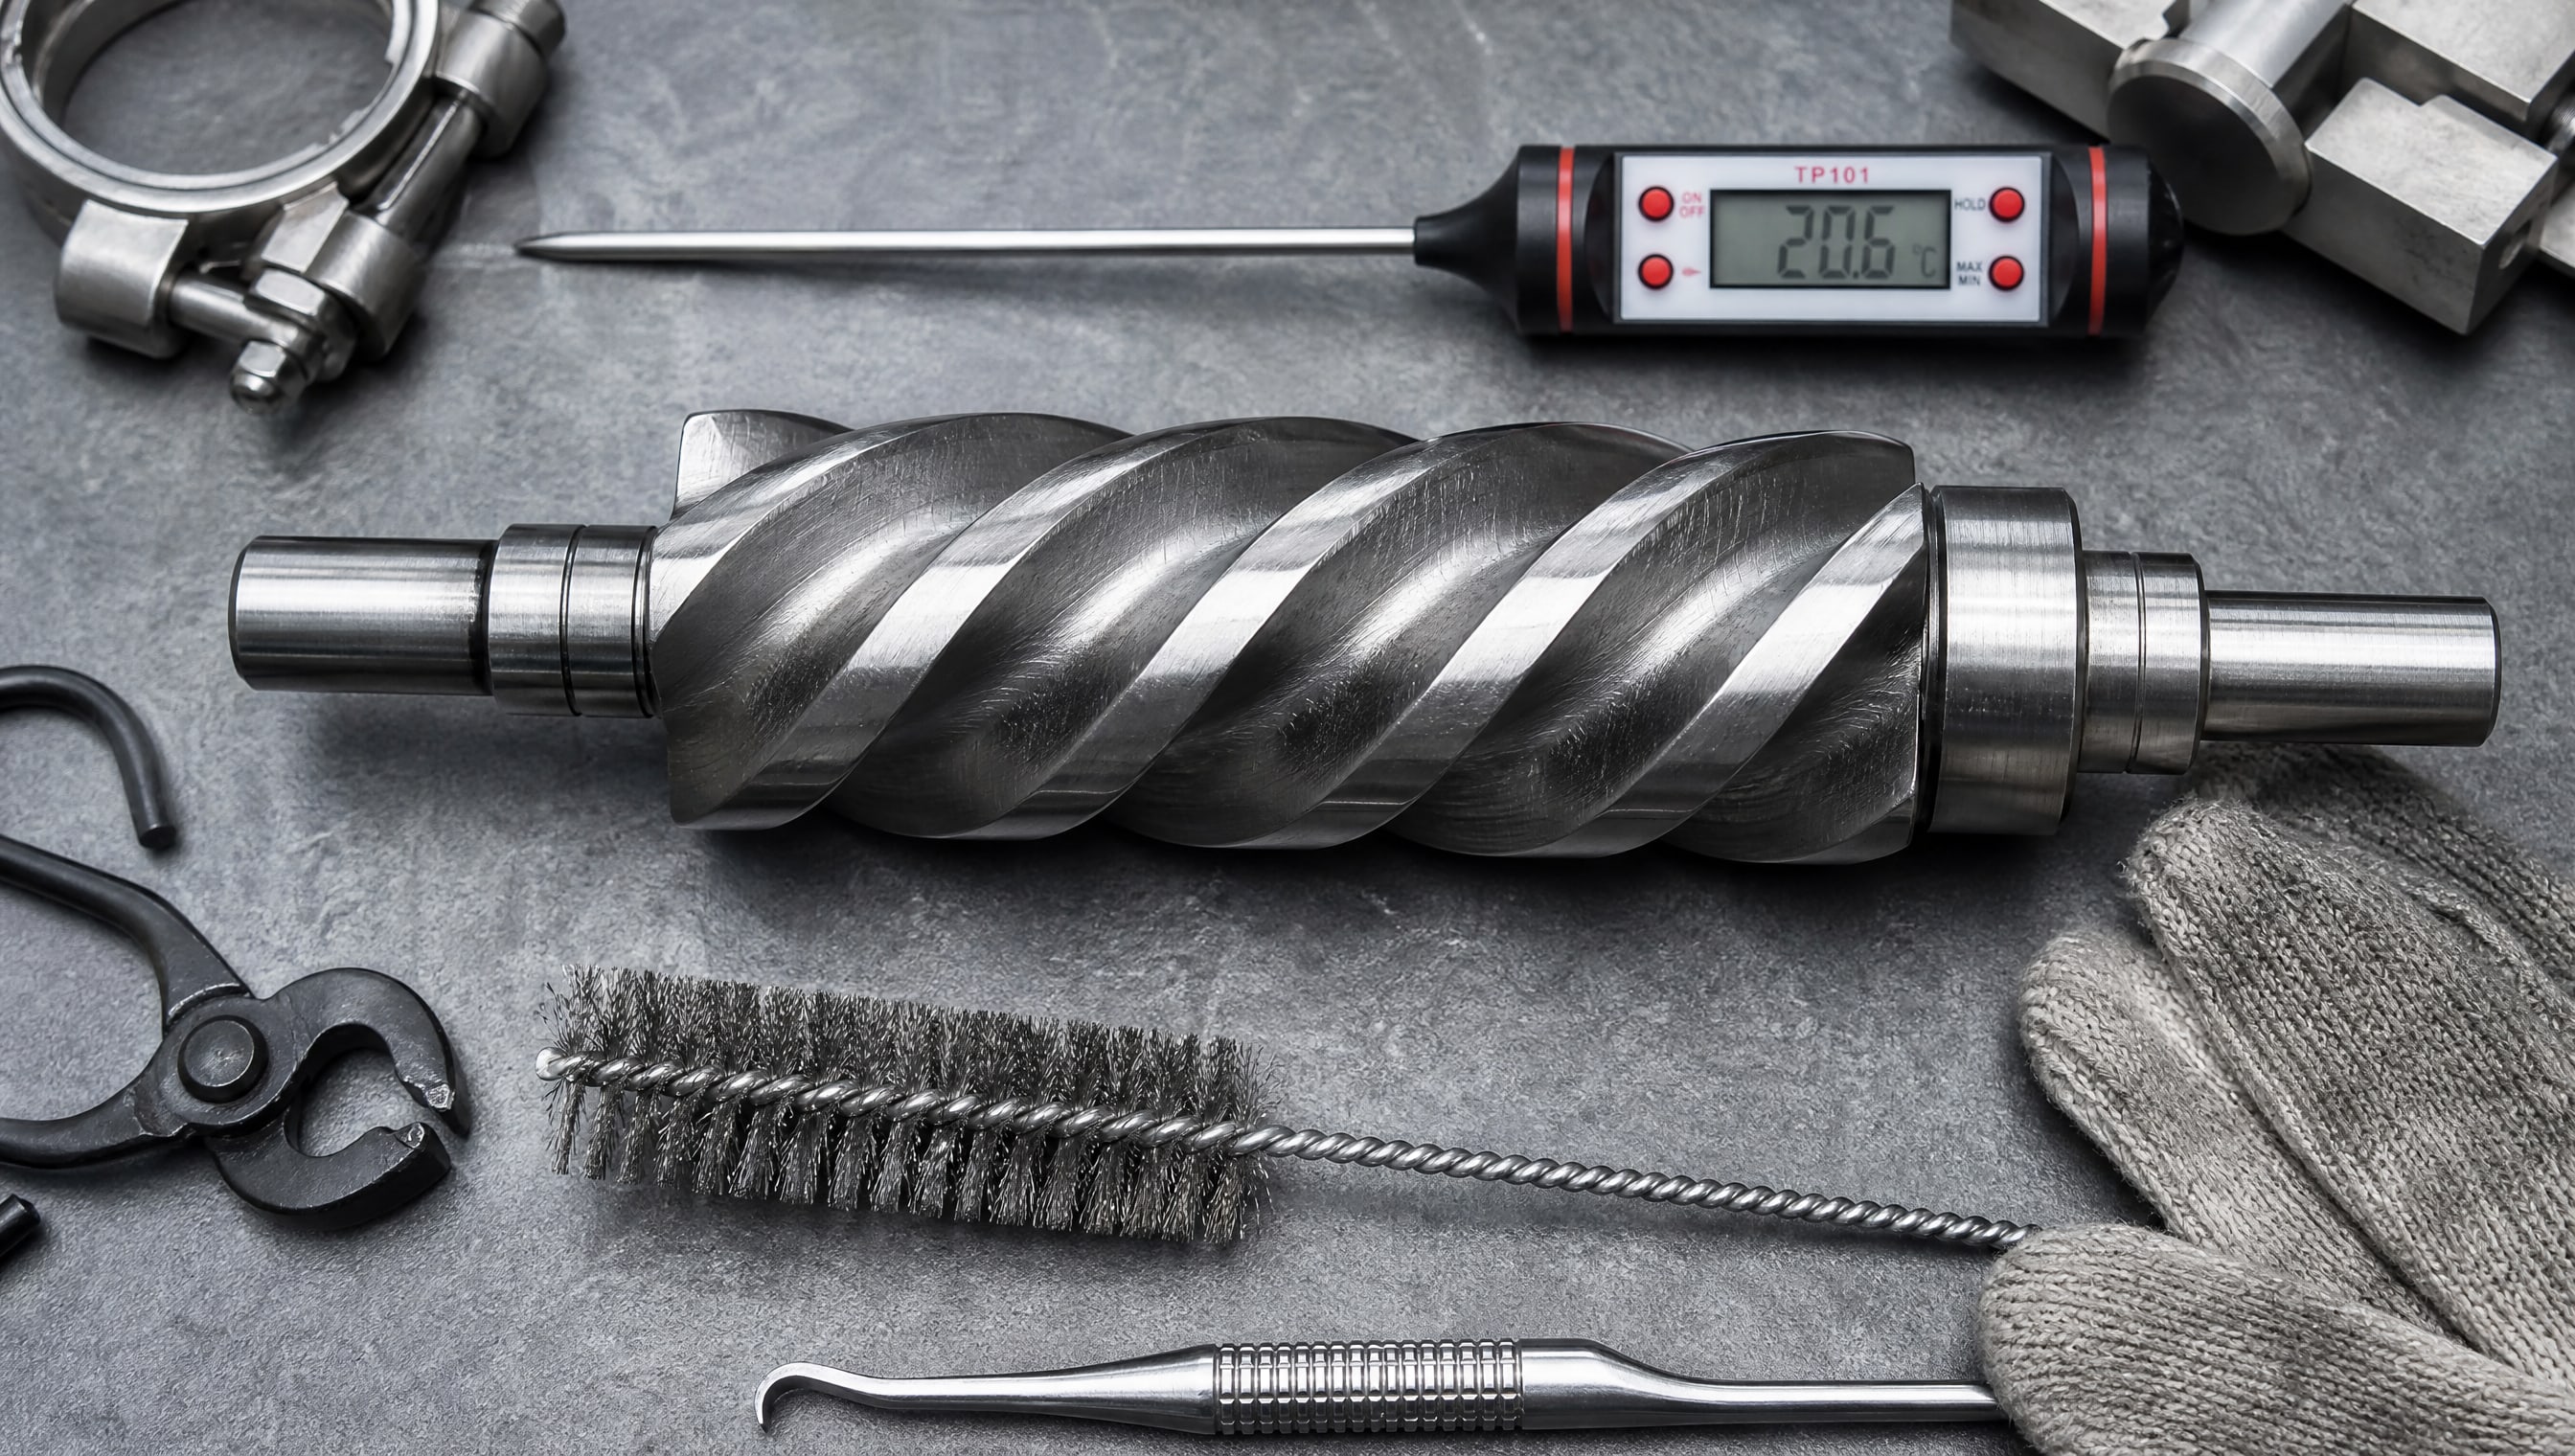
      Нанесение покрытия винтов компрессора и термообработка деталей с инструментами на столе.

      Недополимеризованный слой останется мягким, начнет стираться при первых же оборотах ротора.

      Типовые режимы полимеризации, установленные производителями:

      • Для покрытий на основе графита: +200 °C, 20 минут.

      • Для систем ПТФЭ и дисульфид молибдена: +200 °C, 40 минут.

      • Для ряда специальных составов: +220 °C, 40 минут.

      Некоторые материалы допускают полимеризацию при комнатной температуре за длительный период (до 720 минут); однако полученное покрытие будет менее твердым и менее химически стойким, чем при нагреве. Ускорение полимеризации сверх рекомендованной температуры или сокращение времени приводит к неполному отверждению полимера - его молекулярная структура остается незавершенной, и покрытие теряет прочность.

      Нагрев проводится в электрической печи или специализированной сушильной камере. Режим нагрева должен быть плавным: резкий скачок температуры может вызвать растрескивание покрытия из-за неравномерного расширения полимера и основного металла. После выдержки при требуемой температуре деталь остывает в печи до 50–60 °C, затем извлекается и охлаждается на воздухе. Интенсивное охлаждение (например, погружение в воду) может привести к образованию микротрещин.

      Несущая способность покрытия зависит от полноты полимеризации. Для систем на основе графита и дисульфида молибдена достигнуто значение 1940 МПа при правильном отверждении; для ПТФЭ-составов - до 2700 МПа. Если полимеризация неполная, эти цифры снижаются на 30–50 процентов, и винтовая пара быстро выходит из строя.

      Контроль качества после нанесения и полимеризации


      Контроль качества включает три ключевых проверки: 

      Проверка адгезии

      Адгезия оценивается методом отслаивания или царапания. Первый способ - нанесение на покрытие клейкой ленты с последующим резким отдиранием: покрытие должно остаться на детали, а не прилипнуть к ленте. Второй - царапание острым инструментом под углом 45 градусов: если слой откалывается полосами, адгезия неудовлетворительна. Хорошая адгезия выглядит как отсутствие отслоений и трещин по линии царапания.

      Проверка толщины слоя

      Толщина покрытия измеряется цифровым толщиномером, работающим по принципу вихревого тока или магнитной индукции. Правильная толщина зависит от системы: для тонких пленок это 10–15 мкм, для более массивных покрытий - до 100 мкм. Отклонение более чем на 20 процентов от номинала может повлечь неполную защиту или излишний расход материала.

      Проверка полноты полимеризации

      Для проверки полноты отверждения применяется метод царапания или горячего отпечатка. Если при царапании полимер стирается в виде рыхлого порошка (а не крошится твердыми осколками), полимеризация неполная. Горячий отпечаток - прижимание разогретого до 100–120 °C предмета к поверхности - должен оставить четкий отпечаток, но не размягчить покрытие.

      Все три проверки обязательны. Пропуск контроля исключает возможность гарантировать, что покрытие функционирует правильно, и перекладывает риск отказа на сервисную службу.

      Защита винтовой пары от коррозии и фреттинга во время хранения и приработки


      После полимеризации винтовая пара часто хранится перед сборкой компрессора. 
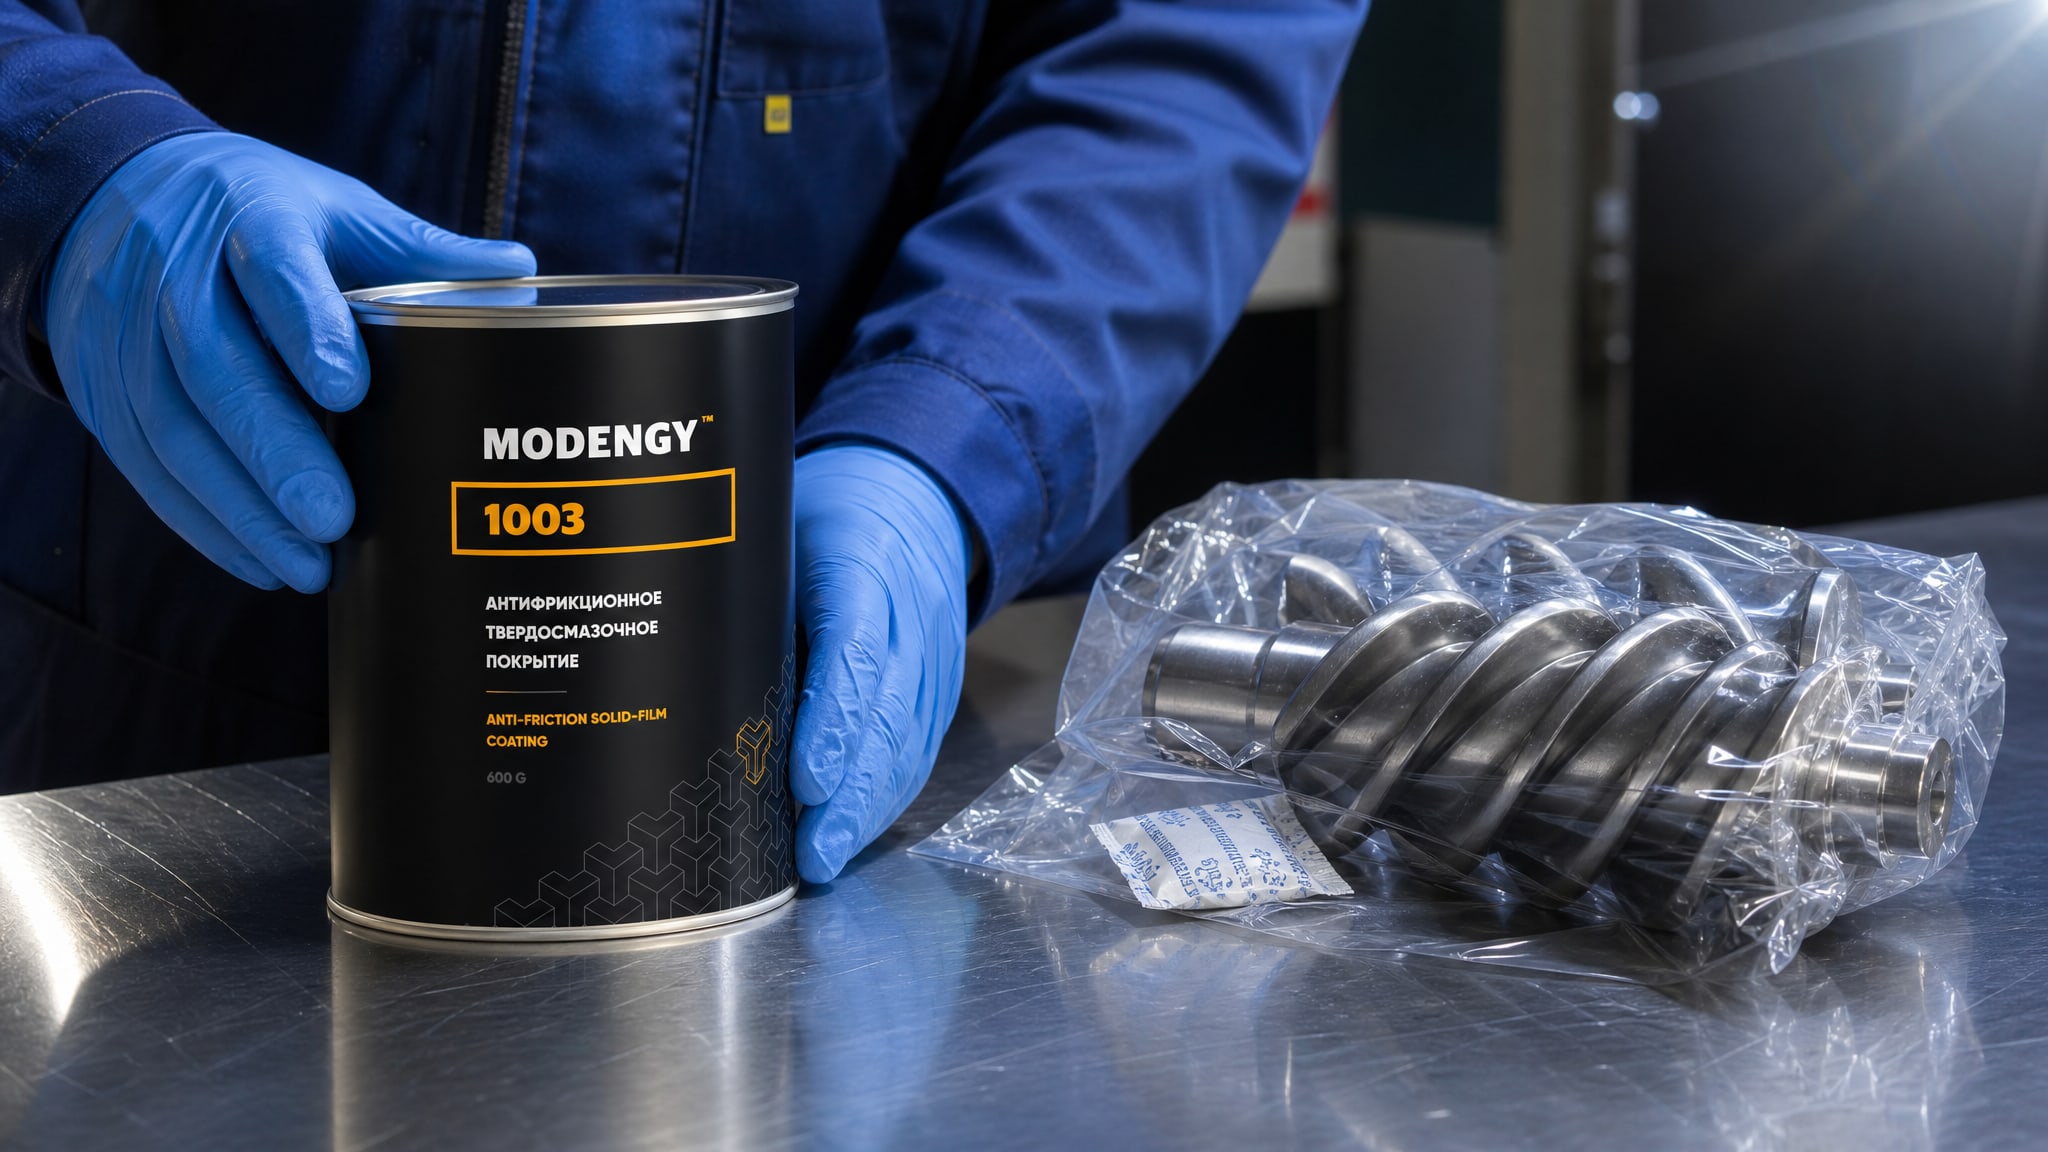
      Нанесение покрытия MODENGY 1003 на упаковку продукта в перчатках.

      В этот период покрытие подвергается воздействию влаги из воздуха, что может привести к окислению незащищенных участков (микротрещины, царапины, кромки).

      Для минимизации окисления детали упаковываются в пакеты с силикагелем или хранятся в климатизированном помещении при относительной влажности не выше 50 процентов. Если компрессор работает в агрессивной среде (морская атмосфера, промышленный город с кислотными дождями), покрытие должно быть выбрано с запасом по коррозионной стойкости: не менее 300 часов в соляном тумане по DIN EN ISO 9227.

      При первом запуске компрессора происходит приработка: микроскопические неровности покрытия сглаживаются, толщина слоя уменьшается в 2–2,5 раза, и достигается оптимальная геометрия контакта между винтом и цилиндром. Это нормальный процесс, не означающий брак. Приработка длится обычно 10–50 часов в зависимости от производительности компрессора. При превышении этого времени адгезия должна оставаться стабильной; если отслоение продолжается, это указывает на ошибку в подготовке или полимеризации.

      Обеспечение долговечности и снижения трения винтовой пары компрессора во время приработки и в первые месяцы работы требует не только качественного покрытия, но и правильного режима нагрузки: рекомендуется первые 50 часов работать на 60–70 процентах номинальной производительности. В условиях, когда вымывание покрытия влагой или фреттинг (микродвижения) могут привести к ускоренному износу, применяются адгезионные составы на основе графита и дисульфида молибдена, такие как MODENGY 1003, полимеризующиеся при +170 °C за 20 минут, что позволяет сократить производственный цикл и повысить надежность узла при экономии энергии на нагрев.

      Типовые ошибки при нанесении покрытия и их последствия


      Ошибка 1: Пропуск или поверхностная подготовка. 

      Если винт не обезжирен или на нем остаются следы пыли, полимер образует адгезионные мостики только в отдельных точках. При работе компрессора покрытие отслаивается полосами, обнажая металл. Следствие - задир винтов за 50–200 часов работы.

      Ошибка 2: Неправильный выбор толщины. Слишком тонкое покрытие (менее 5 мкм) не защищает геометрические неровности поверхности; слишком толстое (более 150 мкм при системе, рассчитанной на 100 мкм) может растрескаться при полимеризации или спечься комками. Результат - неравномерная защита, ускоренный износ.

      Ошибка 3: Нарушение режима полимеризации. Сокращение времени (например, полимеризация при +200 °C только 15 минут вместо 40) оставляет полимер недоотвержденным. Такое покрытие теряет твердость за 20–100 часов работы и стирается как наждачная бумага.

      Ошибка 4: Отсутствие контроля качества. Если не проверена адгезия и полнота полимеризации, ошибки остаются незамеченными до первого же запуска компрессора. В этот момент обнаруживается, что покрытие не держится или некорректно отвердилось, и требуется повторная переработка детали.

      Ошибка 5: Неверный выбор состава по условиям работы. Если компрессор работает при температуре выше +255 °C, а применено покрытие на основе ПТФЭ, полимер начнет размягчаться и терять защитные свойства. Необходимо с самого начала подобрать состав, соответствующий рабочему диапазону.

      Часто задаваемые вопросы

      Какая толщина покрытия оптимальна для винтовой пары компрессора?

      Оптимальная толщина зависит от системы покрытия и условий работы. Для тонких пленок это 10–15 мкм (применяются при ограничении зазоров); для более массивных систем - до 100 мкм. При приработке толщина уменьшается в 2–2,5 раза, так что финальное значение после 50 часов работы будет примерно вдвое ниже начального. Выбор толщины согласуется с техническими рекомендациями производителя покрытия и параметрами компрессора.

      Можно ли сократить время полимеризации для ускорения производства?

      Нет. Полимеризация - это химический процесс отверждения полимера, и его нельзя ускорить без риска неполного отверждения. Сокращение времени приводит к потере твердости, коррозионной стойкости и несущей способности. Рекомендованный режим (например, +200 °C, 40 минут) установлен производителем на основе экспериментальных данных и должен соблюдаться точно.

      Почему контроль адгезии критичен, если покрытие кажется прочным на ощупь?

      Адгезия не определяется твердостью поверхности. Покрытие может быть твердым, но плохо прилегать к основе, если подготовка была некачественной. При работе компрессора вибрации и механические нагрузки постепенно отслаивают такое покрытие, даже если оно кажется крепким. Контроль адгезией методом царапания или отслаивания ленты выявляет проблемы на этапе производства, до установки детали.

      Какой состав покрытия выбрать для компрессора, работающего во влажной среде?

      Для агрессивных условий (соль, влага, кислотные дожди) выбирают покрытия на основе ПТФЭ и дисульфида молибдена, демонстрирующие стойкость к соляному туману более 672 часов по DIN EN ISO 9227. Графитовые составы менее стойки к коррозии в таких условиях, хотя имеют преимущество по высокотемпературности.

      Сколько времени занимает вся технологическая цепь от подготовки до полимеризации?

      От начала подготовки поверхности до завершения полимеризации обычно требуется 2–4 часа. Подготовка (очистка, обезжиривание) занимает 0,5–1 час; нанесение с промежуточной сушкой -1–2 часа в зависимости от толщины и количества слоев; полимеризация при повышенной температуре -0,5–1 час (плюс охлаждение). Ускорение любого из этапов скомпрометирует качество покрытия.

      Заключение

      Нанесение антифрикционного покрытия на винтовую пару компрессора - это сложный процесс, в котором каждый этап влияет на конечный результат. Качественная подготовка поверхности, многослойное нанесение с соблюдением промежуточной сушки, точное соблюдение режима полимеризации и обязательный контроль адгезии и полноты отверждения обеспечивают надежную защиту на весь межремонтный период. Неправильное выполнение любого из этапов ведет к преждевременному отслоению покрытия и выходу оборудования из строя.

      При выборе системы покрытия необходимо согласовать состав (графит, дисульфид молибдена, ПТФЭ) с рабочими условиями компрессора: температурный диапазон, влажность среды, требуемая несущая способность. Закупщикам и техническим специалистам стоит обращаться в техподдержку производителя материала с полной информацией об условиях работы, чтобы избежать ошибки в подборе и гарантировать долговечность защиты.
      Назад к списку Следующая статья
      Категории
      • Обзоры926
      Это интересно
      • Какая смазка совместима, если прозрачный слой наносят на деталь конвейера.
        Какая смазка совместима: техническая несовместимость пищевых и индустриальных смазок
      • Металлические трубы, готовые к герметизации резьбовых соединений анаэробным герметиком в цеху.
        Анаэробный герметик для резьбы: выбор вместо ФУМ-ленты
      • Отстойник станка с потемневшей отработкой СОЖ.
        Восстановление сож: как продлить срок службы эмульсии и избежать преждевременного слива
      • Загрязненные детали двигателя на рабочем столе, механик очищает поверхность перед нанесением покрытия.
        Ошибки при самостоятельном подборе и нанесении покрытий на детали двигателя
      • Пожилой мужчина безуспешно пытается вставить ключ в замерзший замок гаражных ворот.
        Чем смазать замок дверей зимой: защита от замерзания и ледяных пробок
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения