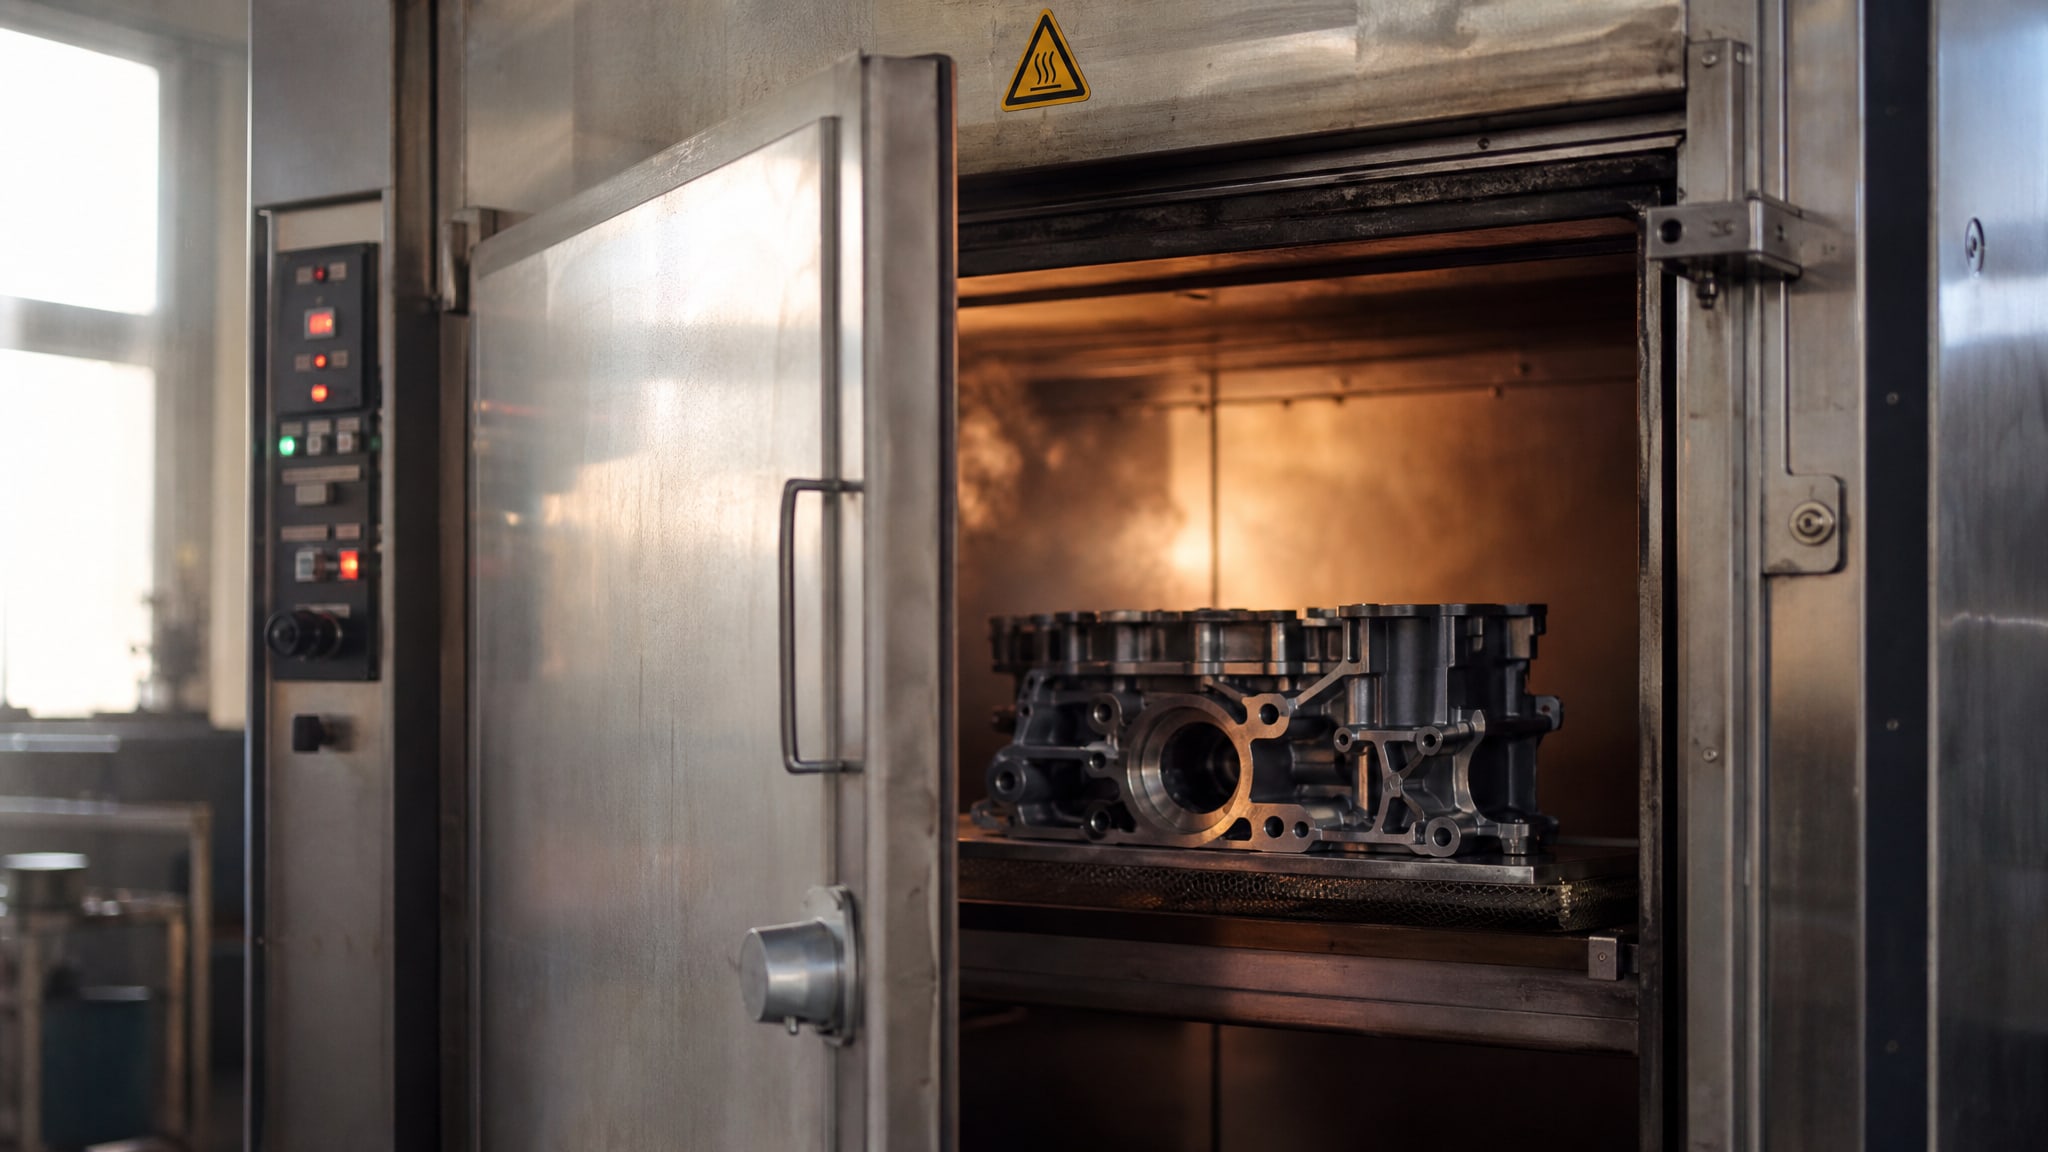
Антифрикционное покрытие - это тонкая пленка твердой смазки, которая наносится на металлические детали для снижения трения и защиты от износа. Однако нанесение - только половина работы. После нанесения покрытие должно пройти процесс полимеризации (запекания), при котором связующий полимер затвердевает и образует прочную, долговечную защиту. Режим запекания напрямую влияет на адгезию пленки к поверхности, ее механическую прочность, температурную стабильность и, в конечном счете, на сроки замены детали. Неправильный температурный режим или время выдержки приводят к преждевременному осыпанию покрытия, потере антифрикционных свойств и дорогостоящему простою оборудования.
В этом материале разбираемся, как происходит полимеризация антифрикционных твердосмазочных покрытий, какие факторы критичны для качества, и как правильный режим запекания гарантирует надежную работу механизмов.
Что такое полимеризация антифрикционного покрытия
Полимеризация - это химический процесс, при котором отдельные молекулы полимерного связующего соединяются в длинные, прочные цепи.
Во время запекания молекулы полимера получают тепловую энергию, активируются и начинают сшиваться (сополимеризоваться), образуя трехмерную сетку. Эта сетка и удерживает частицы твердой смазки (графит, молибденовый дисульфид, другие керамические наполнители) в твердой пленке на поверхности детали.
Процесс полимеризации протекает в несколько фаз. На начальном этапе (40–60 °C) испаряются летучие органические растворители, которые нужны для нанесения суспензии. На втором этапе (60–100 °C) начинается физическая адсорбция полимера на металл. Третий, ключевой этап - собственно полимеризация (120–180 °C и выше) - происходит сшивание полимерных цепей. Четвертый этап (охлаждение) фиксирует достигнутую структуру.
Если отключить нагрев раньше времени или снизить температуру ниже рекомендованной, полимер не сшивается полностью. Результат - пленка остается мягкой, хрупкой и легко стирается при трении. На практике такое покрытие работает 10–50 часов вместо 500–2000 часов, на которые оно рассчитано.
Роль обезжиривания перед нанесением антифрикционного покрытия
Перед тем как нанести любое антифрикционное твердосмазочное покрытие, деталь должна пройти тщательное обезжиривание.
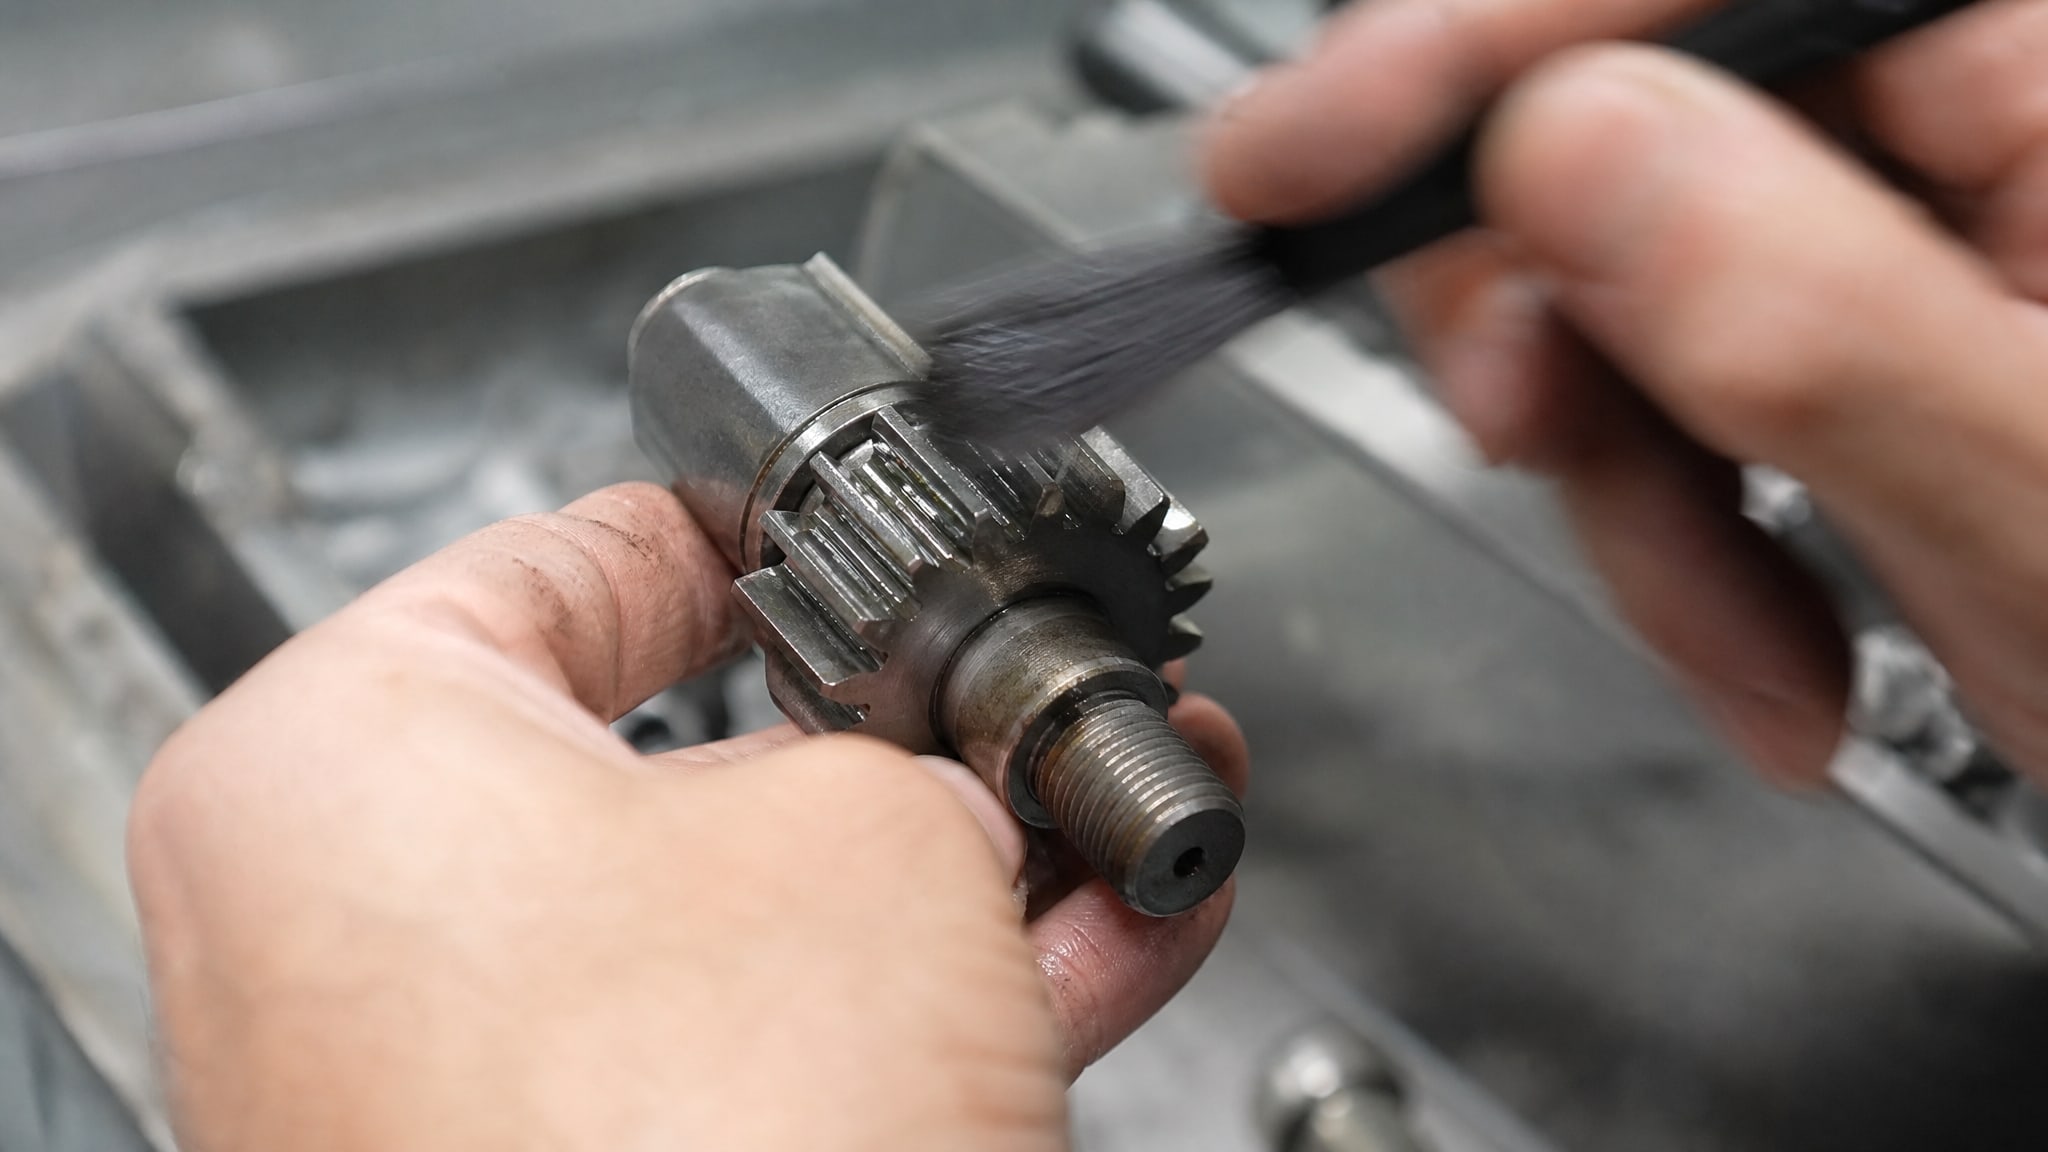
Это не просто требование технологии - это фундамент адгезии.
На поверхности металлической детали всегда присутствуют: машинное масло от предыдущей механической обработки, пыль, окислы железа, соли, остатки моющих растворов. Слой этих загрязнений толщиной даже 0,1–0,5 мкм критично ухудшает прилипание полимера. Покрытие ложится на загрязнения, а не на сам металл. При малейшем механическом воздействии или вибрации полимерная пленка отслаивается вместе с грязью.
Правильный процесс обезжиривания включает:
Мойку в щелочном растворе (при 50–70 °C) - удаляет масло и органические загрязнения.
Промывку в горячей деионизированной воде - смывает остатки щелочи и соли.
Просушку (естественную или принудительную на 80–120 °C) - исключает влагу.
При необходимости - активирование поверхности (мягкое фосфатирование или химическое травление) - увеличивает микрошероховатость и адгезию.
Закупщики, выбирающие поставщика обслуживания или оборудования, часто упускают этот момент. Экономия на обезжиривании или попытка нанести покрытие на «чистую на вид» деталь приводят к браку и рекламациям уже на стадии приемки или первых часов работы. Для обеспечения максимальной адгезии и долговечности антифрикционного покрытия необходимо использовать проверенные специализированные составы для очистки и активирования поверхности, которые гарантируют удаление даже микроскопических остатков масла и окислов.
Режимы запекания деталей: температура, время, охлаждение
Каждое антифрикционное покрытие имеет свою «рецептуру» полимера и требует строго определенного режима полимеризации.
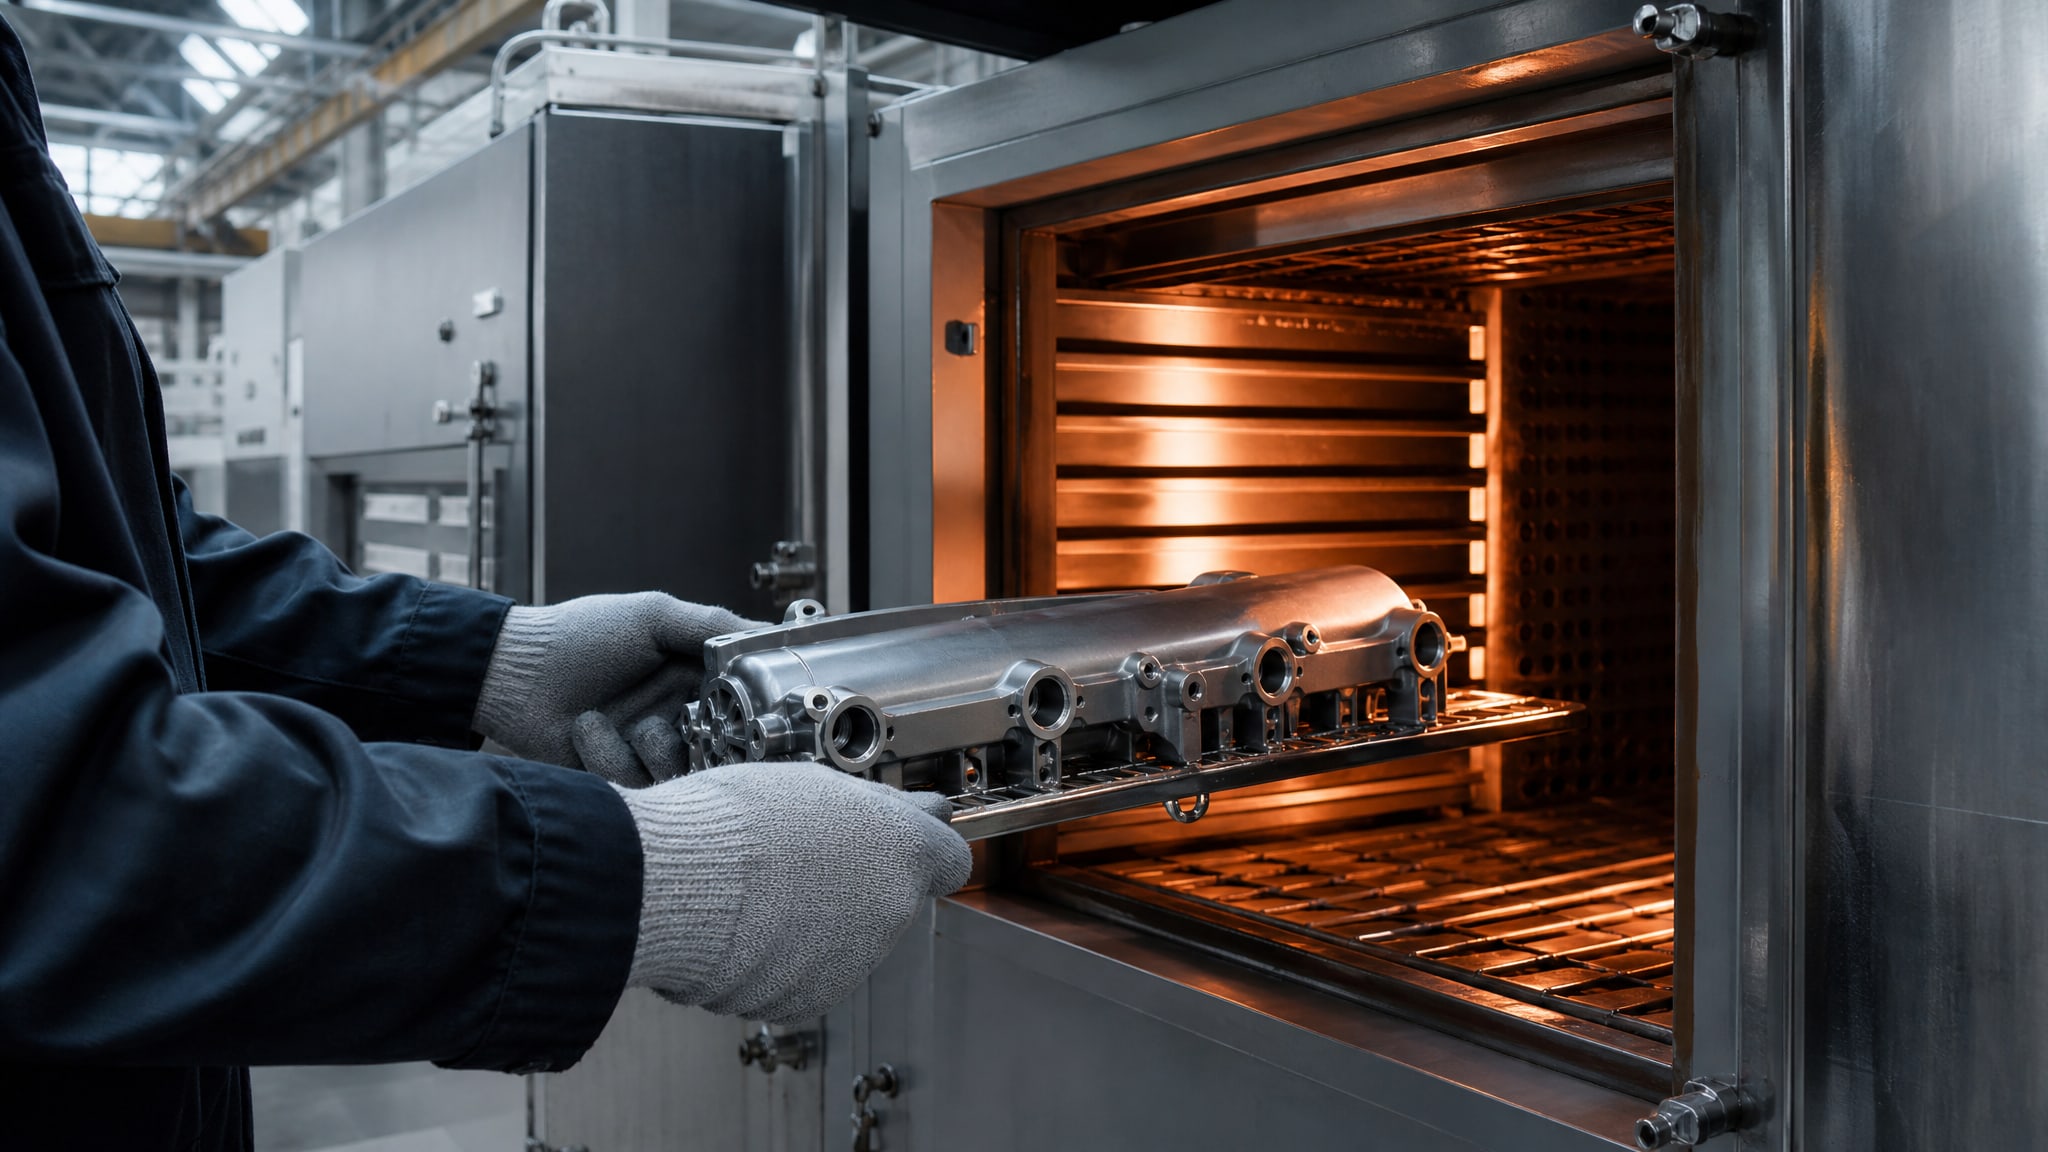
Изменение хотя бы одного параметра - температуры или времени - приводит к неполной или чрезмерной полимеризации, что разрушает свойства покрытия.
Стандартные режимы
Типовые режимы запекания находятся в диапазоне 130–180 °C с выдержкой 30–120 минут в зависимости от типа полимера и толщины пленки. Например:
Низкотемпературные составы: 60–100 °C, 60–180 минут (часто для деталей, чувствительных к перегреву).
Среднетемпературные: 130–160 °C, 60–90 минут (наиболее распространены).
Высокотемпературные: 170–200 °C, 20–60 минут (для ответственных деталей, требующих максимальной прочности).
При температуре ниже рекомендованной (например, 110 °C вместо 150 °C) полимеризация замедляется или не идет вообще. Пленка останется липкой, не приобретет твердость, и покрытие начнет стираться в первые часы работы.
При температуре выше рекомендованной (например, 200 °C вместо 150 °C) полимер может пережечься, потеряет эластичность, станет хрупким и треснет при вибрации или термических расширениях.
Фазы нагрева и охлаждения
Нагрев должен быть плавным, со скоростью 2–5 °C в минуту. Резкий нагрев вызывает неравномерное расширение полимера и металла, что приводит к трещинам в пленке. После достижения целевой температуры деталь выдерживается при этой температуре точное время (никаких «чуть поменьше»). Затем охлаждение должно быть постепенным, также со скоростью 2–5 °C в минуту. Быстрое охлаждение (например, на воздухе или водой) создает внутренние напряжения в пленке и может привести к отслоению от подложки.
Профессиональные печи для запекания антифрикционных покрытий имеют программируемые таймеры и датчики температуры, которые обеспечивают соблюдение режима с точностью ±5 °C. В цехах, где используются открытые печи или нагреватели без контроля, часто возникают проблемы с качеством именно из-за перепадов температуры.
Антифрикционное твердосмазочное покрытие: как полимеризация влияет на свойства
Полная и корректная полимеризация влияет на все ключевые свойства готового антифрикционного твердосмазочного покрытия.
Адгезия и механическая прочность
После полной полимеризации полимерная сетка прочно срастается с поверхностью металла. Коэффициент адгезии (по стандартам типа ISO 4624) достигает 4–5 баллов (отслоения практически нет). Пленка выдерживает эксцентриковое нагружение, не скалывается при вибрации и не стирается при сухом трении.
Если полимеризация неполная, адгезия падает до 0–2 баллов: покрытие легко скалывается ногтем или щеткой, отслаивается кусками при работе. На производстве это видно сразу после запекания или в первый день испытаний.
Устойчивость к температурам
Полностью затвердевший полимер сохраняет упругость и адгезию в широком температурном диапазоне (от -40 до +150 °C и выше, в зависимости от состава). Если полимеризация неполная, пленка размягчается уже при +50–70 °C и теряет свои свойства. Именно поэтому детали, работающие в горячих условиях (например, детали двигателей внутреннего сгорания), требуют полного режима полимеризации - никаких компромиссов.
Защита от фреттинга и коррозии
Хорошо полимеризованное антифрикционное покрытие образует герметичный барьер между металлом и окружающей средой. Это защищает от фреттинга (микровибрационного износа и окисления в местах контакта деталей) и от коррозии при контакте с влагой, щелочами, маслами. Неполная полимеризация оставляет микропоры в пленке, через которые влага и кислород проникают к металлу, запуская коррозионные процессы.
Нанесение антифрикционных покрытий: технология, контроль полимеризации
На практике нанесение антифрикционного покрытия и его полимеризацию выполняют в несколько этапов.
Подготовка деталей
Очистка от стружки, пыли механической обработки.
Обезжиривание щелочным раствором и промывка.
Сушка и активирование поверхности (если требуется).
Контроль визуально (отсутствие масла, налета, ржавчины).
Нанесение
Антифрикционное покрытие наносится путем:
Распыления (пневматического или электростатического) - для крупных и мелких деталей;
Погружения (обмакивания) - для деталей сложной формы;
Кисти (редко, для локального нанесения или мелкого ремонта).
Толщина пленки обычно составляет 10–50 мкм (микрометров). Слишком тонкое покрытие (5 мкм) не обеспечивает защиту; слишком толстое (100+ мкм) полимеризуется неравномерно и может потрескаться.
Промежуточное высушивание
Перед отправкой в печь детали часто оставляют на воздухе при комнатной температуре на 15–30 минут. За это время испаряются легкие растворители, и пленка приобретает первичную твердость.
Полимеризация в печи
Деталь помещают в печь (конвективную, инфракрасную или комбинированную) и ведут по температурной кривой: нагрев → выдержка при целевой температуре → охлаждение. Кривая должна соответствовать техническому регламенту покрытия.
Контроль качества полимеризации
После запекания и полного охлаждения проверяют:
Адгезия - попытка снять покрытие острым предметом, визуальный осмотр (должно не отскальзываться, не осыпаться).
Твердость - царапинный тест (мягкость покрытия означает неполную полимеризацию).
Липкость - деталь не должна липнуть (если липит - нужна дополнительная выдержка).
Устойчивость к стиранию - механическое трение щеткой или на износостойком станке (стандарт типа ASTM D4060).
Если детали не прошли контроль, их можно переполимеризовать (повторное запекание в режиме 80 % от требуемой температуры), но это не всегда возвращает идеальное качество.
Когда детали требуют быстрой полимеризации и работают при комнатной температуре без экстремальных нагрузок, выбор падает на двухкомпонентные составы, которые отверждаются при комнатной температуре; такие покрытия обеспечивают надежную защиту от износа и коррозии за счет полной полимеризации связующего вещества, достигаемой за 24–48 часов естественного твердения.
Антифрикционные покрытия для деталей двигателя внутреннего сгорания
Детали двигателя (поршневые пальцы, толкатели клапанов, гидрокомпенсаторы, подшипниковые вкладыши) работают при высоких температурах, давлениях и постоянных фрикционных нагрузках.
Здесь требования к полимеризации и свойствам покрытия максимально строгие.
Для деталей ДВС твердосмазочные покрытия должны обеспечивать:
Стабильный коэффициент трения в диапазоне -40…+150 °C (возможны кратковременные всплески до +200 °C в момент сгорания).
Адгезию на уровне 4–5 баллов, чтобы не было отслоения при циклических механических нагрузках.
Защиту от коррозии, вызываемой конденсатом и кислотными компонентами выхлопных газов.
Совместимость с маслами и топливом без разбухания или растворения.
Режим запекания для таких покрытий обычно установлен на 160–180 °C, 60–90 минут. Это обеспечивает полную полимеризацию, достаточную механическую прочность и стабильность в условиях работы двигателя. Сокращение времени выдержки или снижение температуры даже на 10–15 °C приводит к преждевременному истиранию покрытия, потере противоизносных свойств и возрастанию коэффициента трения (фреттинг, заклинивание).
Часто задаваемые вопросы
Что произойдет, если запечь покрытие при температуре ниже рекомендованной?
При недостаточной температуре полимер не полимеризуется полностью. Пленка останется мягкой, липкой, будет легко стираться при трении. На практике такое покрытие теряет антифрикционные свойства за 10–50 часов работы вместо 500–2000 часов. Механическая прочность снизится, адгезия упадет до 0–1 балла, и покрытие начнет отслаиваться уже при первых вибрациях или нагреве.
Как проверить, полностью ли полимеризовалось покрытие после запекания?
Первичная проверка - визуальный осмотр и тактильный тест: покрытие не должно быть липким, не должно оставлять пятна на пальце. Затем проводят механические тесты: царапинный тест (попытка снять покрытие острым предметом), стирание щеткой, при необходимости - твердость по Виккерсу или Бринеллю. Профессионально качество проверяют по стандартам типа ISO 4624 (адгезия), ASTM D4060 (истираемость), DIN 55672 (твердость).
Можно ли повторно запечь деталь, если полимеризация была неполной?
Да, повторное запекание возможно. Обычно деталь помещают в печь на режиме, близком к базовому (или на 80 % от требуемой температуры), и держат до полного отверждения. Однако если первая полимеризация была критично недостаточной, повторное запекание может не полностью исправить ситуацию. Идеальный выход - с первого раза соблюдать режим без отклонений.
Почему обезжиривание так важно перед нанесением антифрикционного покрытия?
Остатки масла, пыли и окислов на поверхности металла препятствуют прямому контакту полимера с металлом. Покрытие ложится на загрязнения, а не на саму деталь. При вибрации, трении или тепловом расширении полимерная пленка отслаивается вместе с грязью. Тщательное обезжиривание и активирование поверхности гарантируют адгезию 4–5 баллов и долгий срок службы покрытия.
На что влияет полная полимеризация антифрикционного твердосмазочного покрытия?
Полная полимеризация обеспечивает: адгезию к металлу (4–5 баллов), механическую прочность (покрытие не крошится и не стирается), стабильность в широком температурном диапазоне (-40…+150 °C), герметичность пленки (защита от влаги и коррозии), постоянный коэффициент трения в условиях работы. Неполная полимеризация приводит к потере всех этих свойств.
Заключение
Полимеризация антифрикционного покрытия - это не просто нагрев детали в печи, это сложный физико-химический процесс, от которого зависит вся эффективность защиты и долговечность работы механизма. Соблюдение режима запекания по температуре и времени, тщательное обезжиривание перед нанесением и контроль качества полимеризации - это три основных столпа, на которых стоит надежность антифрикционного твердосмазочного покрытия.
Закупщики и технические специалисты, внедряющие антифрикционные покрытия на своих предприятиях, должны убедиться, что поставщик услуги или оборудования располагает калиброванными печами, соблюдает регламент нанесения и полимеризации, а также проводит обязательный контроль адгезии и механических свойств. Начните с выбора надежного поставщика, согласуйте с ним режимы запекания для ваших деталей и внедрите систему входного контроля - и вы получите предсказуемый результат, долгие сроки замены и снижение количества рекламаций.