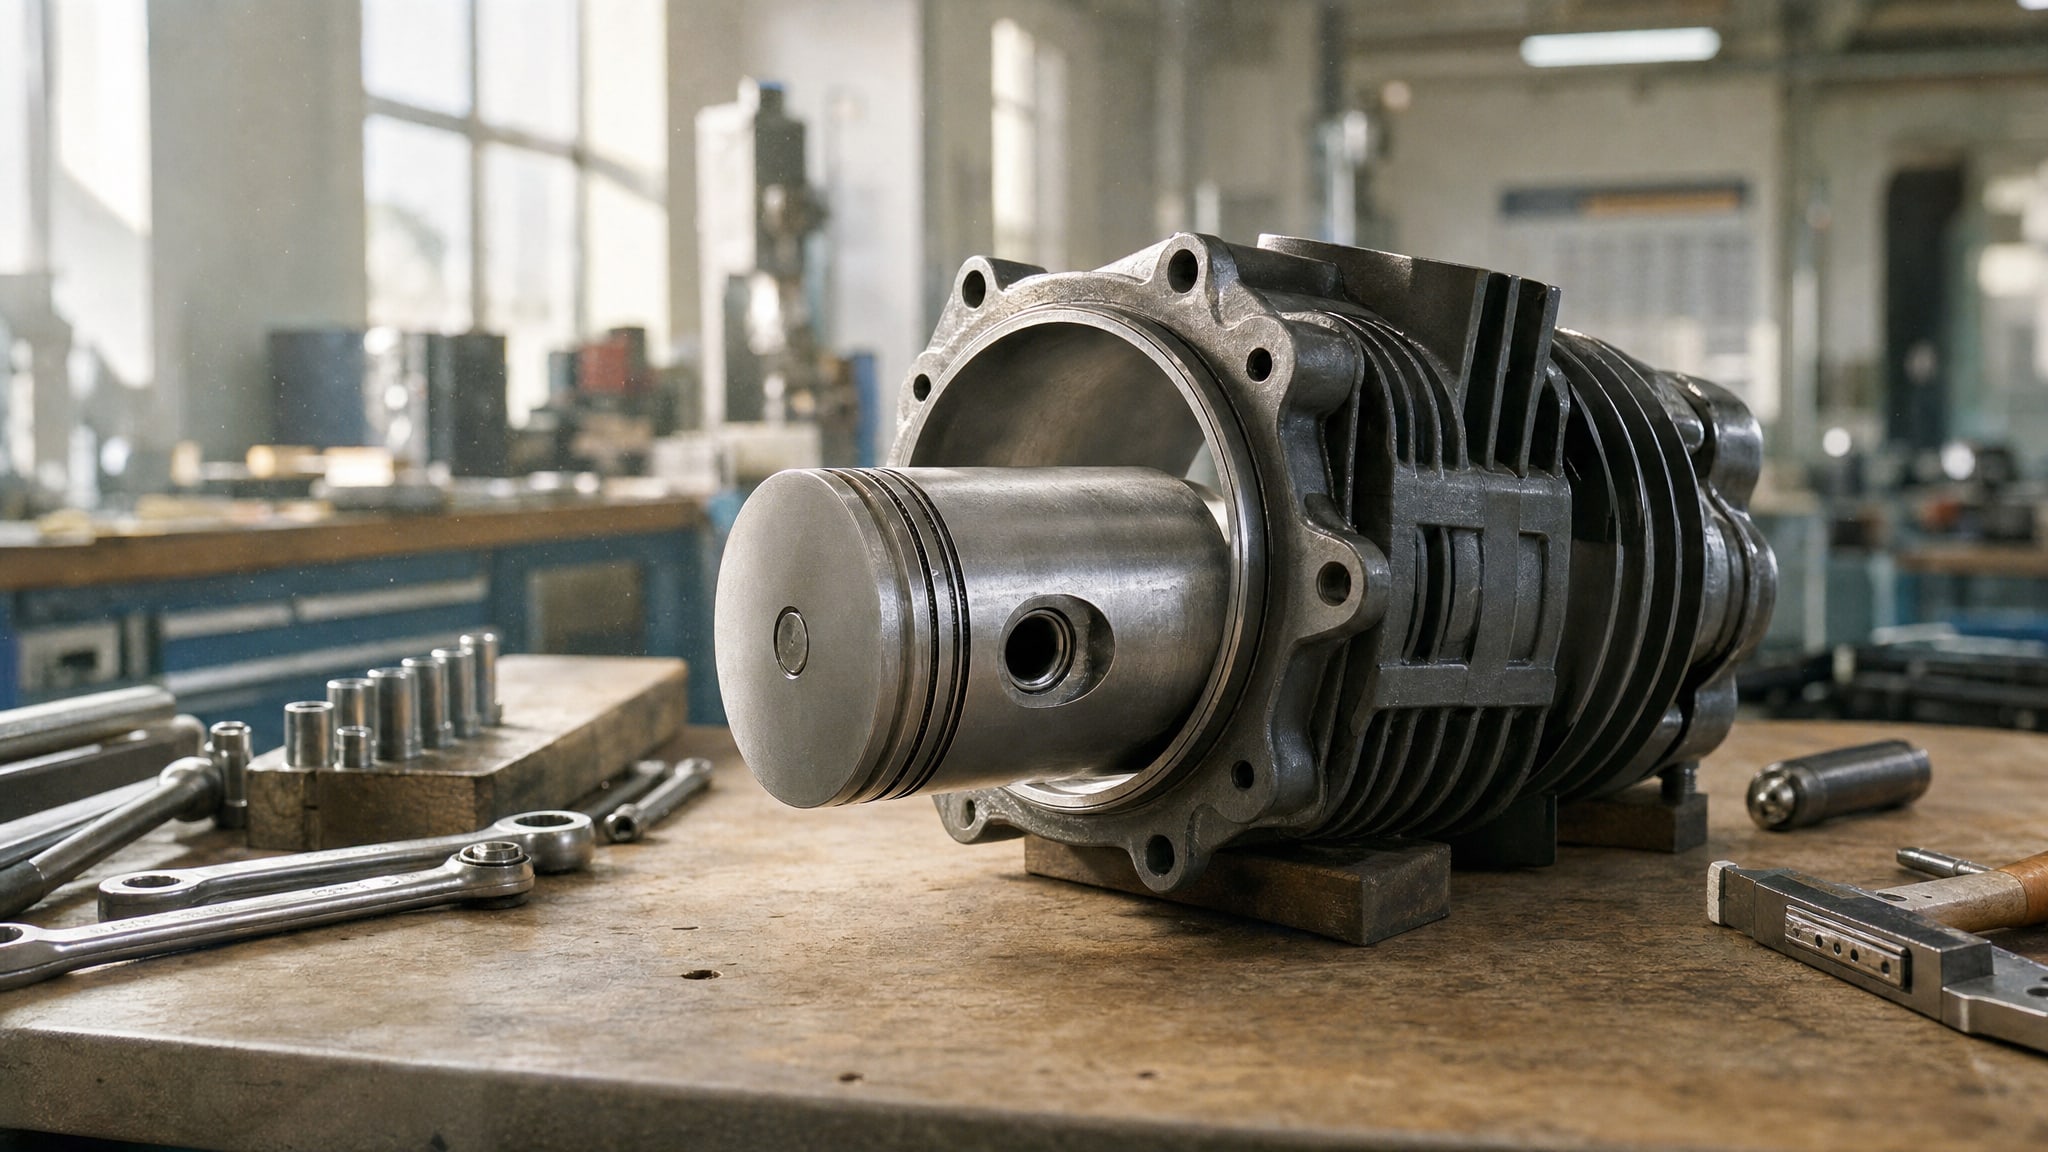
Тепловой зазор между поршнем и цилиндром - это не просто технический параметр, а ключевой фактор, который определяет возможность расширения деталей при нагреве и одновременно влияет на компрессию, трение и долговечность пары. При проектировании системы смазки и выборе антифрикционного покрытия для цилиндропоршневой группы нужно начинать именно с этого зазора: слишком малый приводит к прихватам при разогреве, слишком большой - к ударам, шумам и потере герметичности камеры сгорания. Величина зазора зависит от конкретной конструкции двигателя, типа поршня, материала цилиндра и температурного режима работы, поэтому нельзя применять универсальные значения.
Технические специалисты, инженеры ремонтных служб и закупщики часто сталкиваются с вопросом: как правильно подобрать или восстановить цилиндропоршневую группу, если нужно нанести покрытие? Ответ лежит на пересечении трех дисциплин - понимание расчетного зазора, знание допустимой толщины покрытия и контроль соблюдения монтажного зазора после нанесения слоя.
Что такое тепловой зазор и почему он критичен
Тепловой зазор - это зазор между поршнем и внутренней стенкой цилиндра при температуре холодного двигателя.
Это расстояние необходимо для того, чтобы при нагреве поршень и цилиндр могли свободно расширяться без риска заклинивания. Материалы поршня и цилиндра имеют разные коэффициенты теплового расширения: алюминиевый поршень расширяется быстрее и сильнее, чем чугунный цилиндр, поэтому изначально большой зазор - не ошибка, а требование.
Для новых двигателей типичные значения следующие:
Бензиновые атмосферные двигатели: 0,02–0,05 мм
Турбированные бензиновые двигатели: 0,06–0,08 мм и выше
Дизельные двигатели: 0,06–0,12 мм
Эти значения не произвольны. Они рассчитаны на конкретный материал (например, сплав поршня и класс чугуна цилиндра), конкретный диаметр отверстия и конкретный тепловой режим. При турбировании или форсировании двигателя температура в камере сгорания выше, поршень нагревается сильнее, и производитель увеличивает зазор, чтобы предотвратить прихват. При этом возникает обратная задача: как сохранить герметичность и не допустить чрезмерного люфта?
Здесь и появляется вопрос о покрытии. Если вы добавляете слой материала на поршень, вы фактически увеличиваете его диаметр. Если покрытие нанесено неправильно или неравномерно, монтажный зазор может стать критично малым, что опасно для двигателя.
Как производители задают минимальный тепловой зазор
На современных поршнях производители наносят маркировку, в которой указывается параметр Sp - минимальный тепловой зазор поршень-цилиндр.
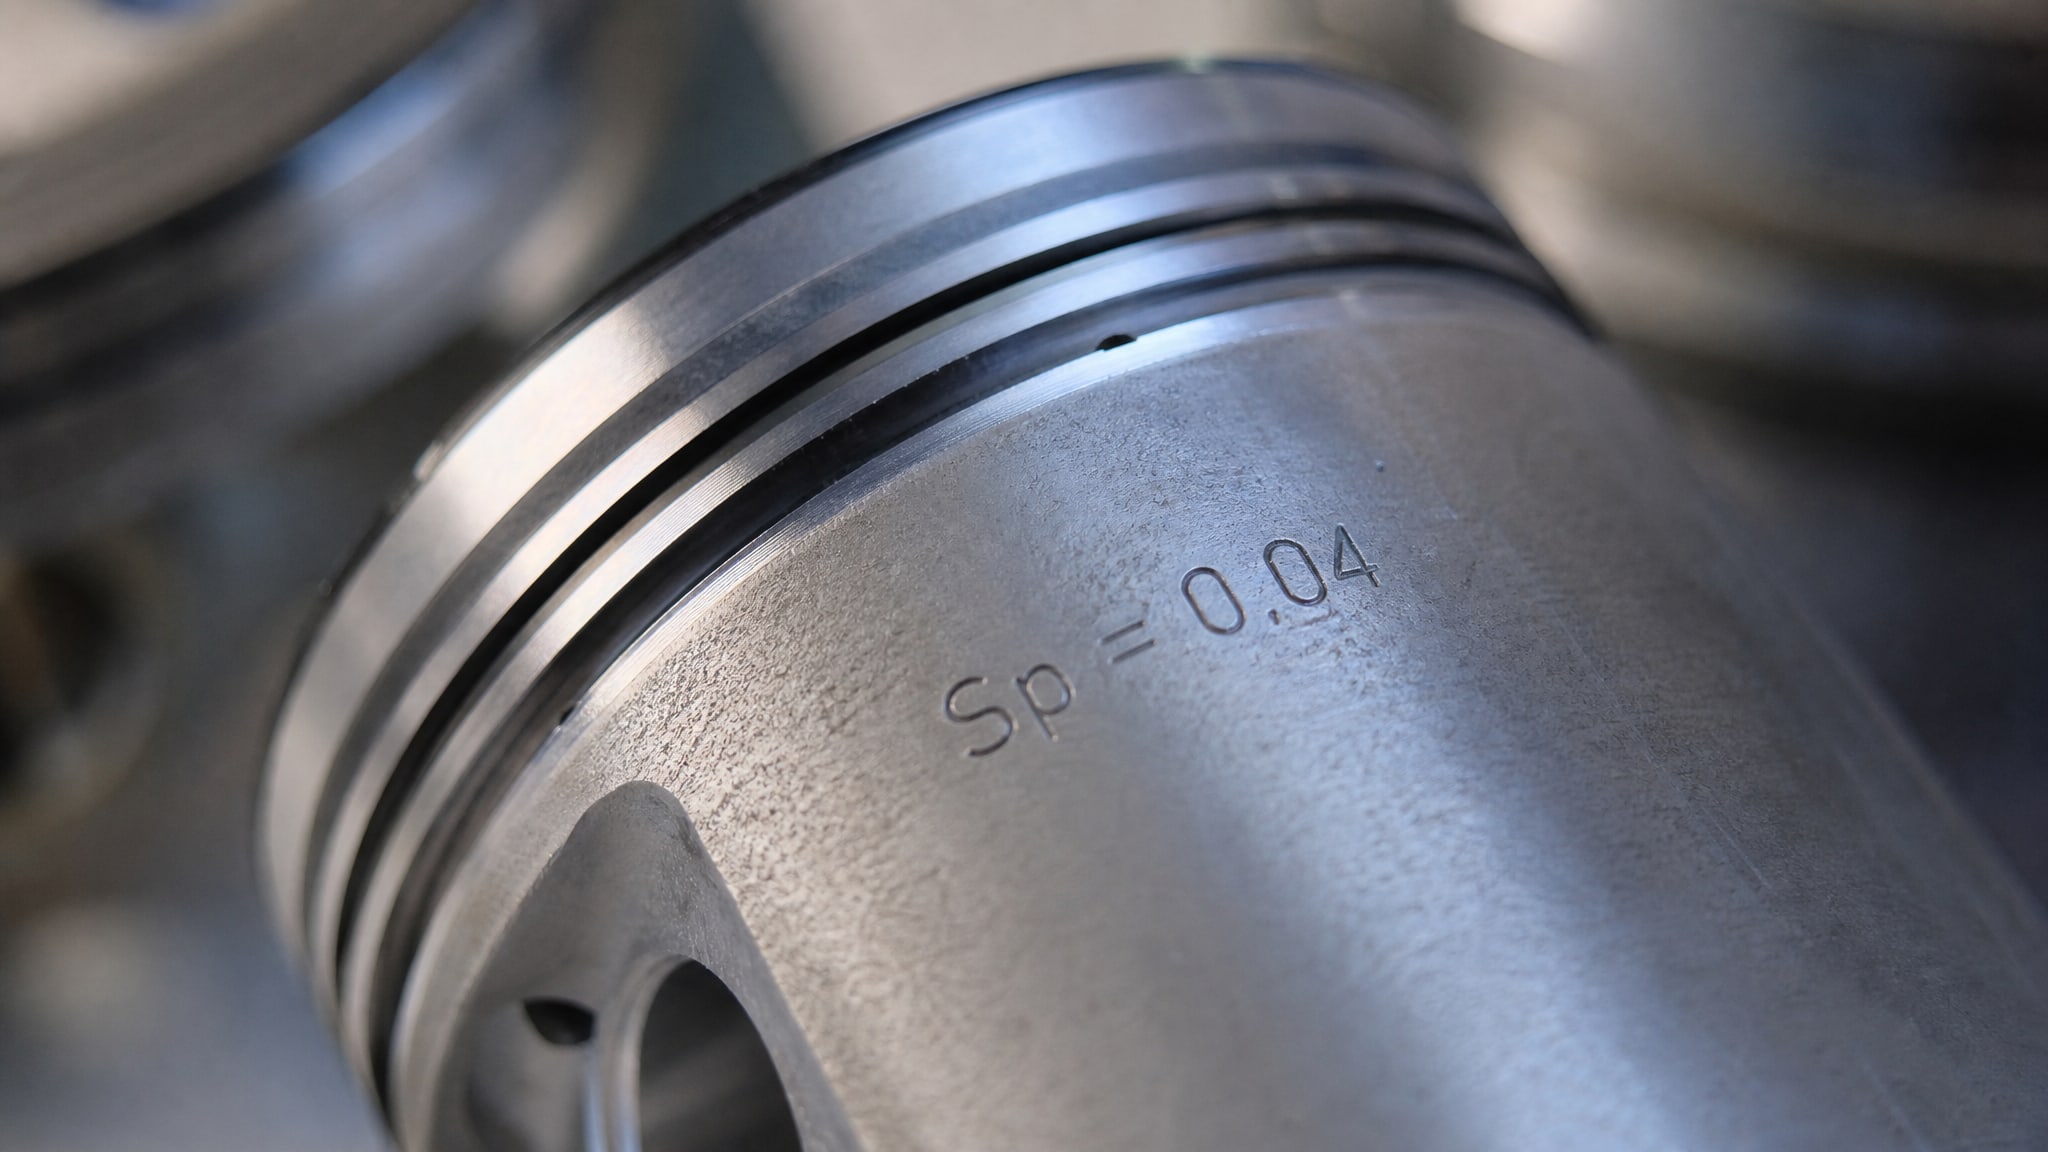
Запись вроде «Sp = 0,04» означает, что зазор не должен быть менее 0,04 мм при холодном двигателе. Эта информация критична при подборе поршня под отверстие цилиндра и при выборе допустимой толщины антифрикционного покрытия.
Процесс определения фактического зазора прост, но требует точности. Вы измеряете:
Диаметр цилиндра в зоне минимального износа (обычно в верхней части) - берете минимальное значение
Диаметр поршня в зоне юбки (ниже канавок для поршневых колец), перпендикулярно оси пальца - берете максимальное значение
Разница между минимальным диаметром цилиндра и максимальным диаметром поршня - это и есть фактический тепловой зазор
Погрешность измерения должна быть не более ±0,005 мм. Для этого используют микрометры или цифровые штангенциркули высокой точности. Если вы наносите покрытие, после нанесения нужно повторить измерения и убедиться, что монтажный зазор остался в допустимых пределах.
Здесь часто возникает путаница с поршневыми кольцами. Зазор между кольцом и стенкой цилиндра - это совсем другой размер и другие допуски. Кольца имеют собственные нормы: например, зазор кольца в замке обычно 0,2–0,5 мм, и эти цифры нельзя смешивать с зазором поршня в целом.
Влияние типа двигателя и режима на выбор зазора
Разные типы двигателей требуют разных стратегий по тепловому зазору, потому что они работают в разных температурных режимах и с разными нагрузками.
Атмосферные бензиновые двигатели - наиболее щадящий режим. Поршень нагревается умеренно, расширение предсказуемо, поэтому зазор может быть малым: 0,02–0,05 мм. Это значит, что покрытие на поршне должно быть особенно тонким и равномерным, иначе вы легко выйдете за пределы допуска.
Турбированные бензиновые двигатели работают горячее: подача воздуха под давлением увеличивает температуру в камере сгорания, поршень разогревается интенсивнее. Зазор увеличен до 0,06–0,08 мм и выше. Это дает больше свободы при выборе толщины покрытия, но требует более тщательного контроля адгезии и термостойкости слоя, потому что он должен выдерживать повышенную температуру.
Дизельные двигатели - еще более экстремальный случай. Дизель работает с высокой степенью сжатия и высокими температурами; зазор может быть 0,06–0,12 мм. При этом дизели часто работают в режиме полной нагрузки длительное время, что повышает требования к термостойкости покрытия и к стабильности его толщины.
Форсированные и турбированные двигатели требуют особого внимания. Если вы рассчитываете зазор для обычного атмосферного мотора, а потом применяете его к турбо-версии, вы получите неправильный результат. Каждый тип двигателя имеет свои нормы в документации производителя, и именно от них нужно отталкиваться.
Влияние покрытия на геометрию пары и контроль толщины
Когда вы наносите покрытие на поршень или цилиндр, вы изменяете размер детали.
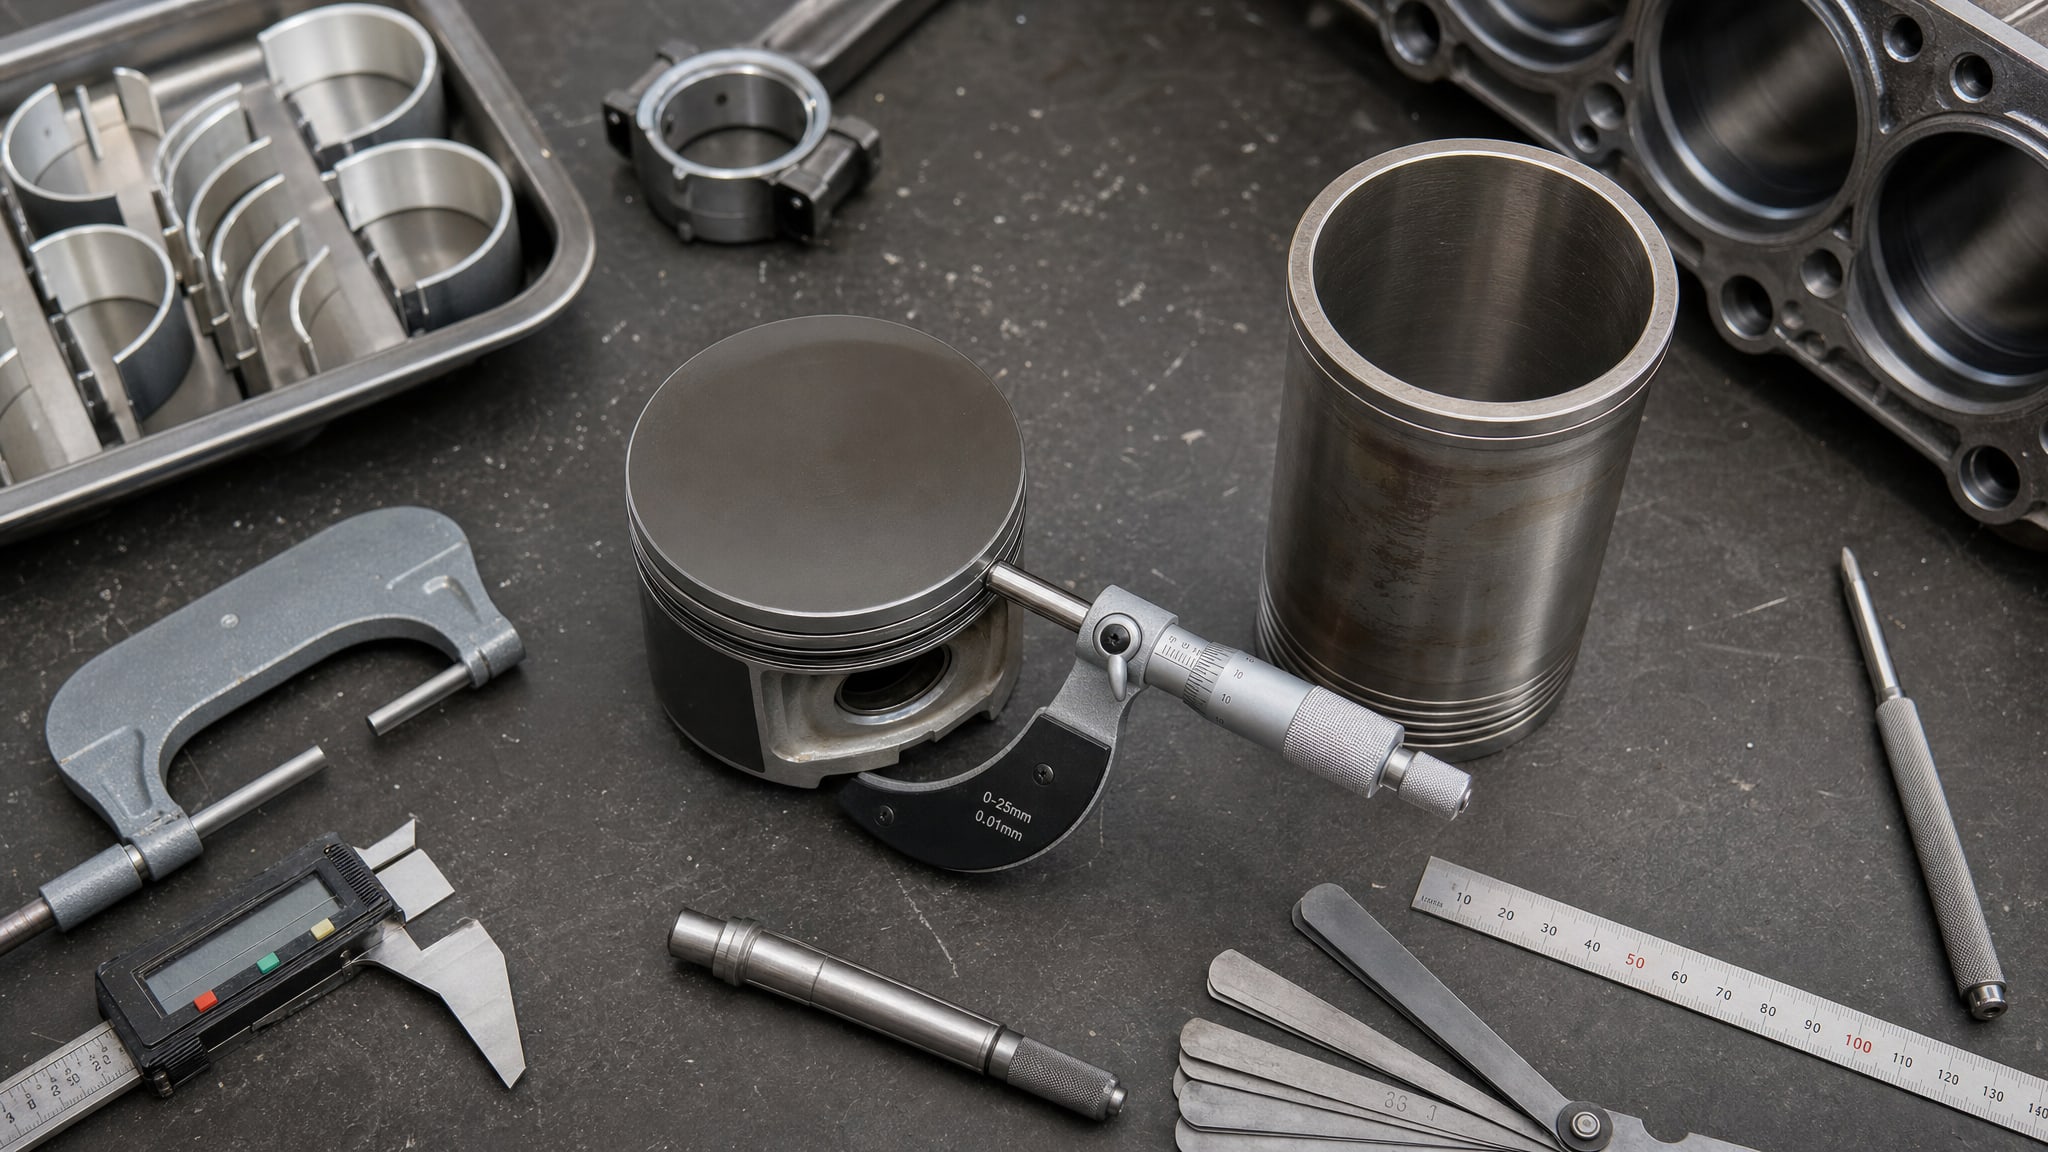
Если покрытие имеет толщину 0,02 мм, а допустимый зазор всего 0,04 мм, то вы «съели» половину допуска. Это не теоретическая проблема - на практике это означает, что при разогреве двигателя зазор может практически исчезнуть.
Технология нанесения должна гарантировать:
Стабильную толщину по поверхности - толщина слоя не должна варьироваться более чем на ±0,005–0,010 мм по всей юбке поршня
Соответствие спецификации - если вы используете покрытие, его толщина должна соответствовать техническому регламенту (обычно 0,010–0,050 мм в зависимости от типа)
Адгезию и термостойкость - покрытие не должно шелушиться или деградировать при рабочей температуре
Для контроля толщины используют толщиномеры (электромагнитные или электровихревые, в зависимости от материала подложки). Измерения должны быть:
Проведены перед нанесением покрытия (чтобы знать исходный размер)
Выполнены на нескольких точках юбки поршня (минимум 4–6 точек)
Повторены после нанесения и сушки
Если после нанесения фактический зазор уменьшился больше, чем на предусмотренную толщину покрытия, это признак неправильного нанесения или неправильной подготовки поверхности (например, наличие старого покрытия или отложений, которые исказили размер).
При уменьшении зазора в результате износа цилиндра (расточка и хонингование) нужно учитывать, что новый размер цилиндра повлияет на монтажный зазор при установке «родного» поршня. Если расточка увеличила диаметр на 0,1 мм, зазор уменьшился на эту же величину. Покрытие добавляет к поршню еще несколько сотых миллиметра - и вот уже зазор находится на пределе.
Технология нанесения и выбор материала покрытия под конкретный зазор
Выбор материала покрытия должен соответствовать расчетному зазору и тепловому режиму.
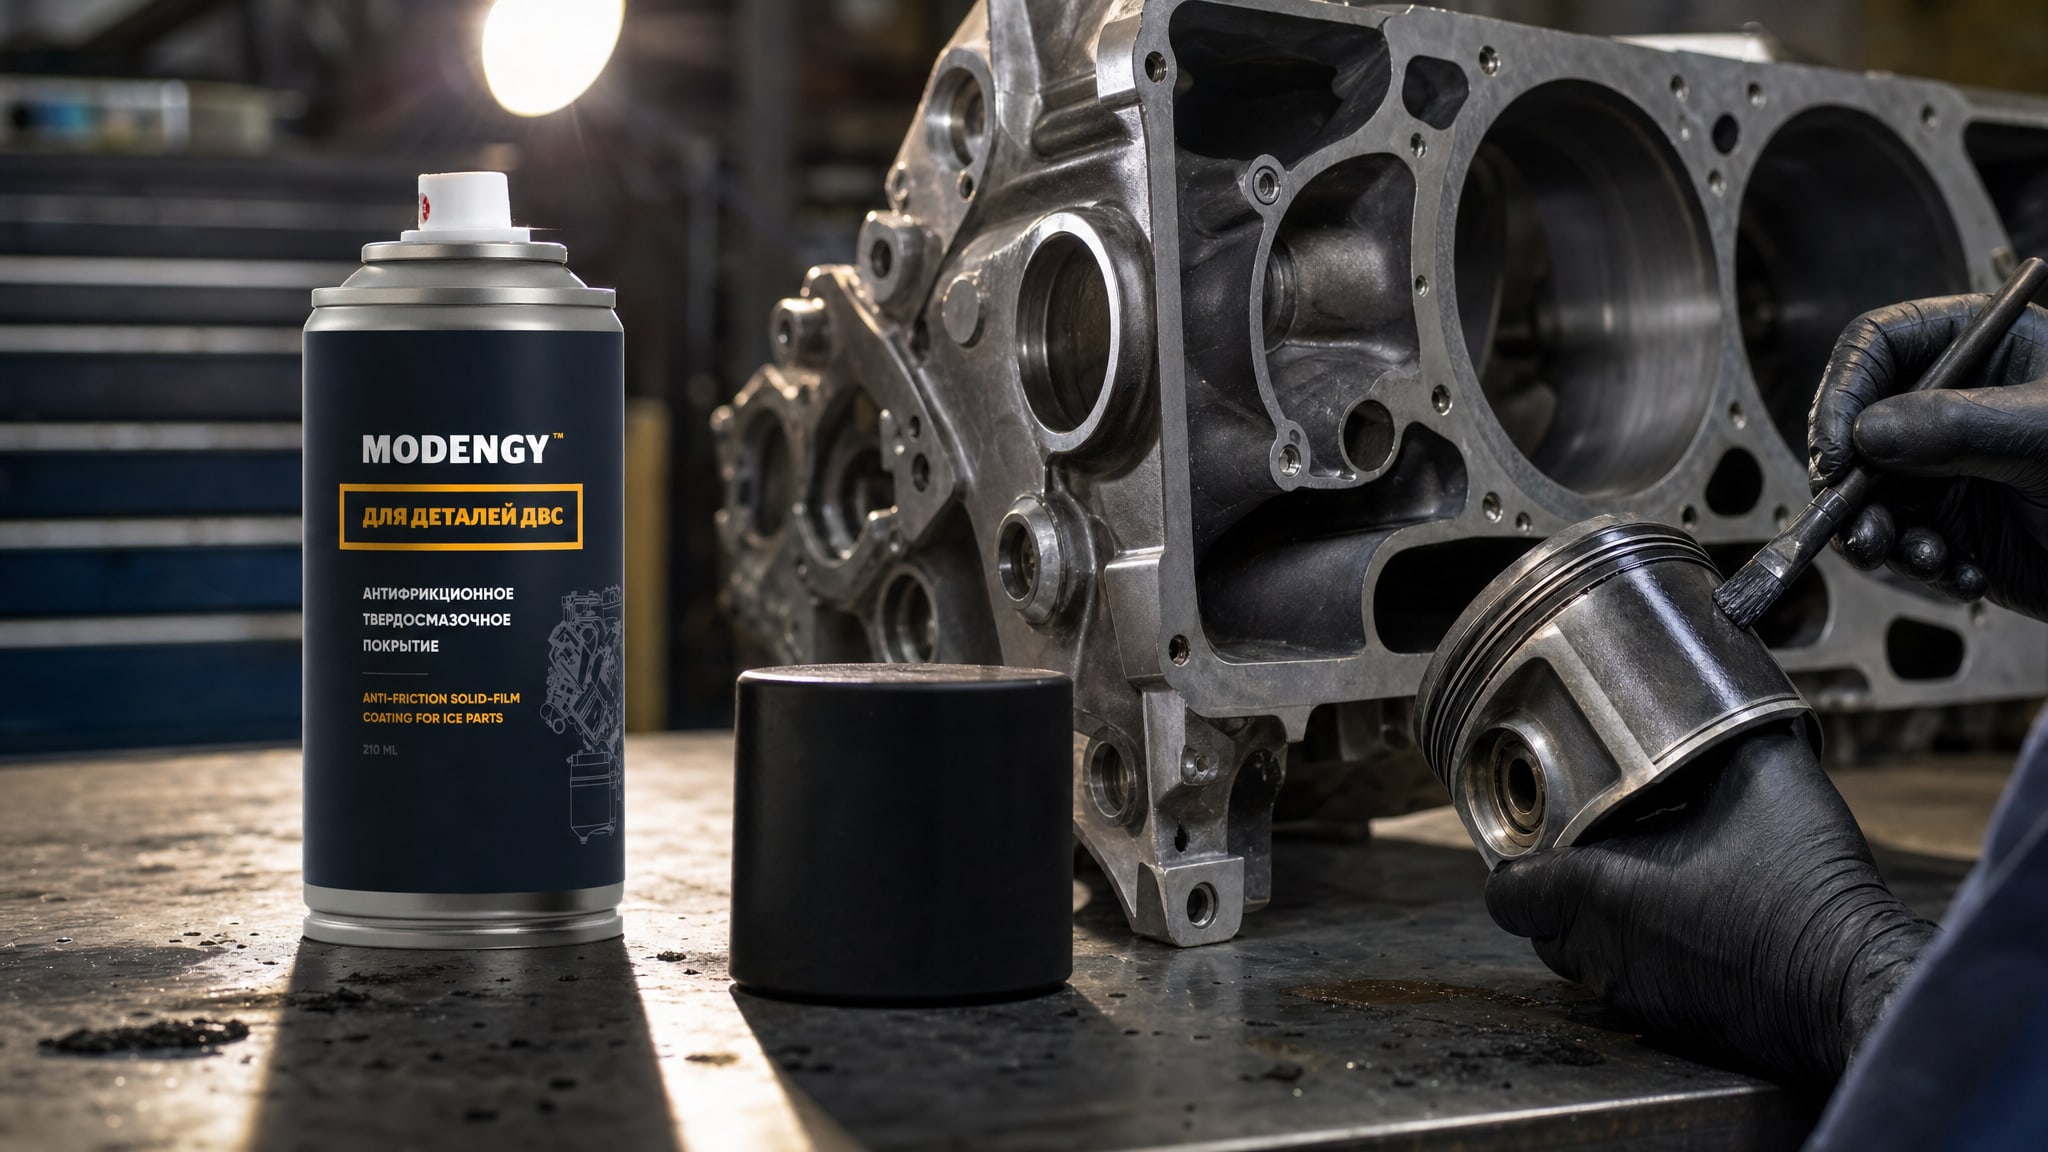
Для цилиндропоршневой группы применяют несколько типов покрытий, каждое с разными требованиями к толщине и температурным свойствам.
Антифрикционные твердосмазочные покрытия (на основе молибдена или графита) обычно наносятся тонко -0,010–0,030 мм. Они снижают коэффициент трения, особенно при холодном пуске и при обкатке нового двигателя, когда масляная пленка еще не стабилизировалась. Для уменьшения трения и износа в цилиндропоршневой группе, особенно при обкатке, можно использовать такие покрытия, как MODENGY Для деталей ДВС, которые уменьшают вымывание масла и фреттинг на юбке поршня.
Износозащитные покрытия могут быть толще -0,030–0,050 мм, но требуют тщательного контроля, чтобы не выйти за пределы монтажного зазора. Они обычно применяются на цилиндрах (в виде гальванического никеля или осадок железа) или на восстановленных поршнях.
Керамические и тепловые барьерные покрытия редко применяются в цилиндропоршневой группе из-за сложности нанесения и высокой стоимости; их используют в спортивных высокофорсированных моторах.
Выбор конкретного материала зависит от:
Расчетного теплового зазора (меньше зазор → тоньше покрытие)
Температурного диапазона работы двигателя
Требуемого коэффициента трения
Материала поршня и цилиндра
Климатических условий эксплуатации (влажность, агрессивные среды)
Для малых зазоров (0,02–0,05 мм) предпочитают тонкие высокоадгезивные покрытия, которые не требуют толстого слоя, чтобы обеспечить защиту. Для больших зазоров (0,08–0,12 мм) можно выбирать более толстые слои, но при этом нельзя игнорировать контроль.
Контроль толщины покрытия на практике: методика и допуски
Контроль толщины покрытия - это не формальность, а обязательная операция, которая подтверждает соблюдение монтажного зазора.
Вот пошаговая методика:
Шаг 1: Исходное измерение. Измеряют диаметр поршня (в зоне юбки) и диаметр цилиндра (в зоне минимального износа) микрометром. Записывают значения с точностью до ±0,005 мм. Рассчитывают исходный зазор.
Шаг 2: Подготовка к нанесению. Если на поршне уже есть старое покрытие или отложения нагара, их удаляют (пескоструйная обработка, химическое удаление). Поверхность обезжиривают. Вновь измеряют диаметр поршня, чтобы убедиться, что подготовка не изменила размер сверх нормы.
Шаг 3: Нанесение покрытия. Наносят покрытие в соответствии с регламентом технологии (распыление, электроосаждение, погружение и т. д.). После нанесения дают просохнуть или отвердеть.
Шаг 4: Контроль толщины после нанесения. На 4–6 точках юбки поршня (верх, середина, низ, с разных сторон) измеряют толщину покрытия толщиномером. Толщина не должна отклоняться более чем на ±0,005–0,010 мм от спецификации (в зависимости от требований).
Шаг 5: Финальное измерение диаметра. Измеряют диаметр поршня после нанесения покрытия. Разница между исходным и новым диаметром должна равняться толщине покрытия (умноженной на 2, если покрытие нанесено со всех сторон). Рассчитывают новый монтажный зазор. Зазор должен остаться в пределах спецификации.
Пример расчета:
Исходный зазор: 0,05 мм Толщина покрытия по спецификации: 0,020 мм Увеличение диаметра поршня после нанесения: 0,040 мм (толщина × 2) Новый зазор: 0,05 − 0,04 = 0,01 мм
Если спецификация требует минимум 0,02 мм, то этот результат неприемлем. Нужно либо проверить толщину (может быть, она вышла из допуска), либо выбрать другую технологию с более тонким слоем.
Часто задаваемые вопросы
Может ли я использовать один зазор для всех типов двигателей?
Нет. Тепловой зазор зависит от конкретной конструкции двигателя, материала поршня и цилиндра, температурного режима и типа топлива. Бензиновые атмосферные двигатели требуют 0,02–0,05 мм, турбированные -0,06–0,08 мм, дизельные -0,06–0,12 мм. Всегда смотрите спецификацию производителя двигателя.
Как узнать требуемый тепловой зазор, если нет документации на двигатель?
Измерьте диаметр цилиндра в зоне минимального износа (верх) и диаметр поршня в зоне юбки. Разница - это текущий зазор. Если двигатель работал нормально, этот зазор близок к расчетному. При ремонте или при выборе нового поршня смотрите маркировку на поршне (параметр Sp) или обратитесь к техническому руководству модели двигателя.
Почему нельзя делать зазор совсем маленьким, чтобы лучше была герметичность?
Слишком малый зазор приводит к прихвату при нагреве. Алюминиевый поршень расширяется быстрее, чем чугунный цилиндр. Если зазор меньше, чем нужно, при разогреве поршень увеличится настолько, что застрянет в цилиндре, вызовет заклинивание и разрушение двигателя. Кроме того, герметичность обеспечивают поршневые кольца, а не сам поршень.
Какая толщина покрытия допустима для малого зазора в 0,03 мм?
Для зазора 0,03 мм можно нанести не более 0,010–0,015 мм покрытия (это уменьшит зазор на 0,02–0,03 мм), иначе зазор станет критично малым или исчезнет совсем. В таких случаях лучше выбирать антифрикционные покрытия, которые наносятся тонко и не требуют больших толщин для защиты.
Что делать, если после расточки цилиндра под больший размер зазор увеличился, а нужно уменьшить?
Расточка цилиндра под больший размер (например, под первый или второй ремонтный размер) всегда увеличивает зазор. Компенсировать это можно выбором поршня большего диаметра (часто поршни выпускают размерными рядами) или нанесением более толстого покрытия на исходный поршень, если это допускает спецификация покрытия. В некоторых случаях используют восстановление цилиндра (гальваническое нанесение железа или никеля).
Заключение
Тепловой зазор между поршнем и цилиндром - это не просто констатация размера, а ключевое проектное решение, которое определяет надежность и долговечность цилиндропоршневой группы. Выбор технологии покрытия должен начинаться именно с уяснения расчетного зазора для конкретного двигателя, потому что покрытие изменяет размер детали и может вывести пару за пределы допустимого диапазона.
При подборе или восстановлении деталей нужно измерить фактические размеры, рассчитать монтажный зазор, выбрать тип и толщину покрытия, которые соответствуют этому зазору, и затем контролировать толщину слоя на практике. Для малых зазоров (атмосферные бензиновые двигатели) требуются тонкие и высокоадгезивные покрытия; для больших (дизельные, турбированные) можно использовать более толстые слои, но контроль геометрии остается обязательным. Ошибка в выборе толщины покрытия или игнорирование контроля может привести к прихвату, потере компрессии или преждевременному износу - поэтому этапу контроля нужно уделять такое же внимание, как и самому нанесению покрытия.