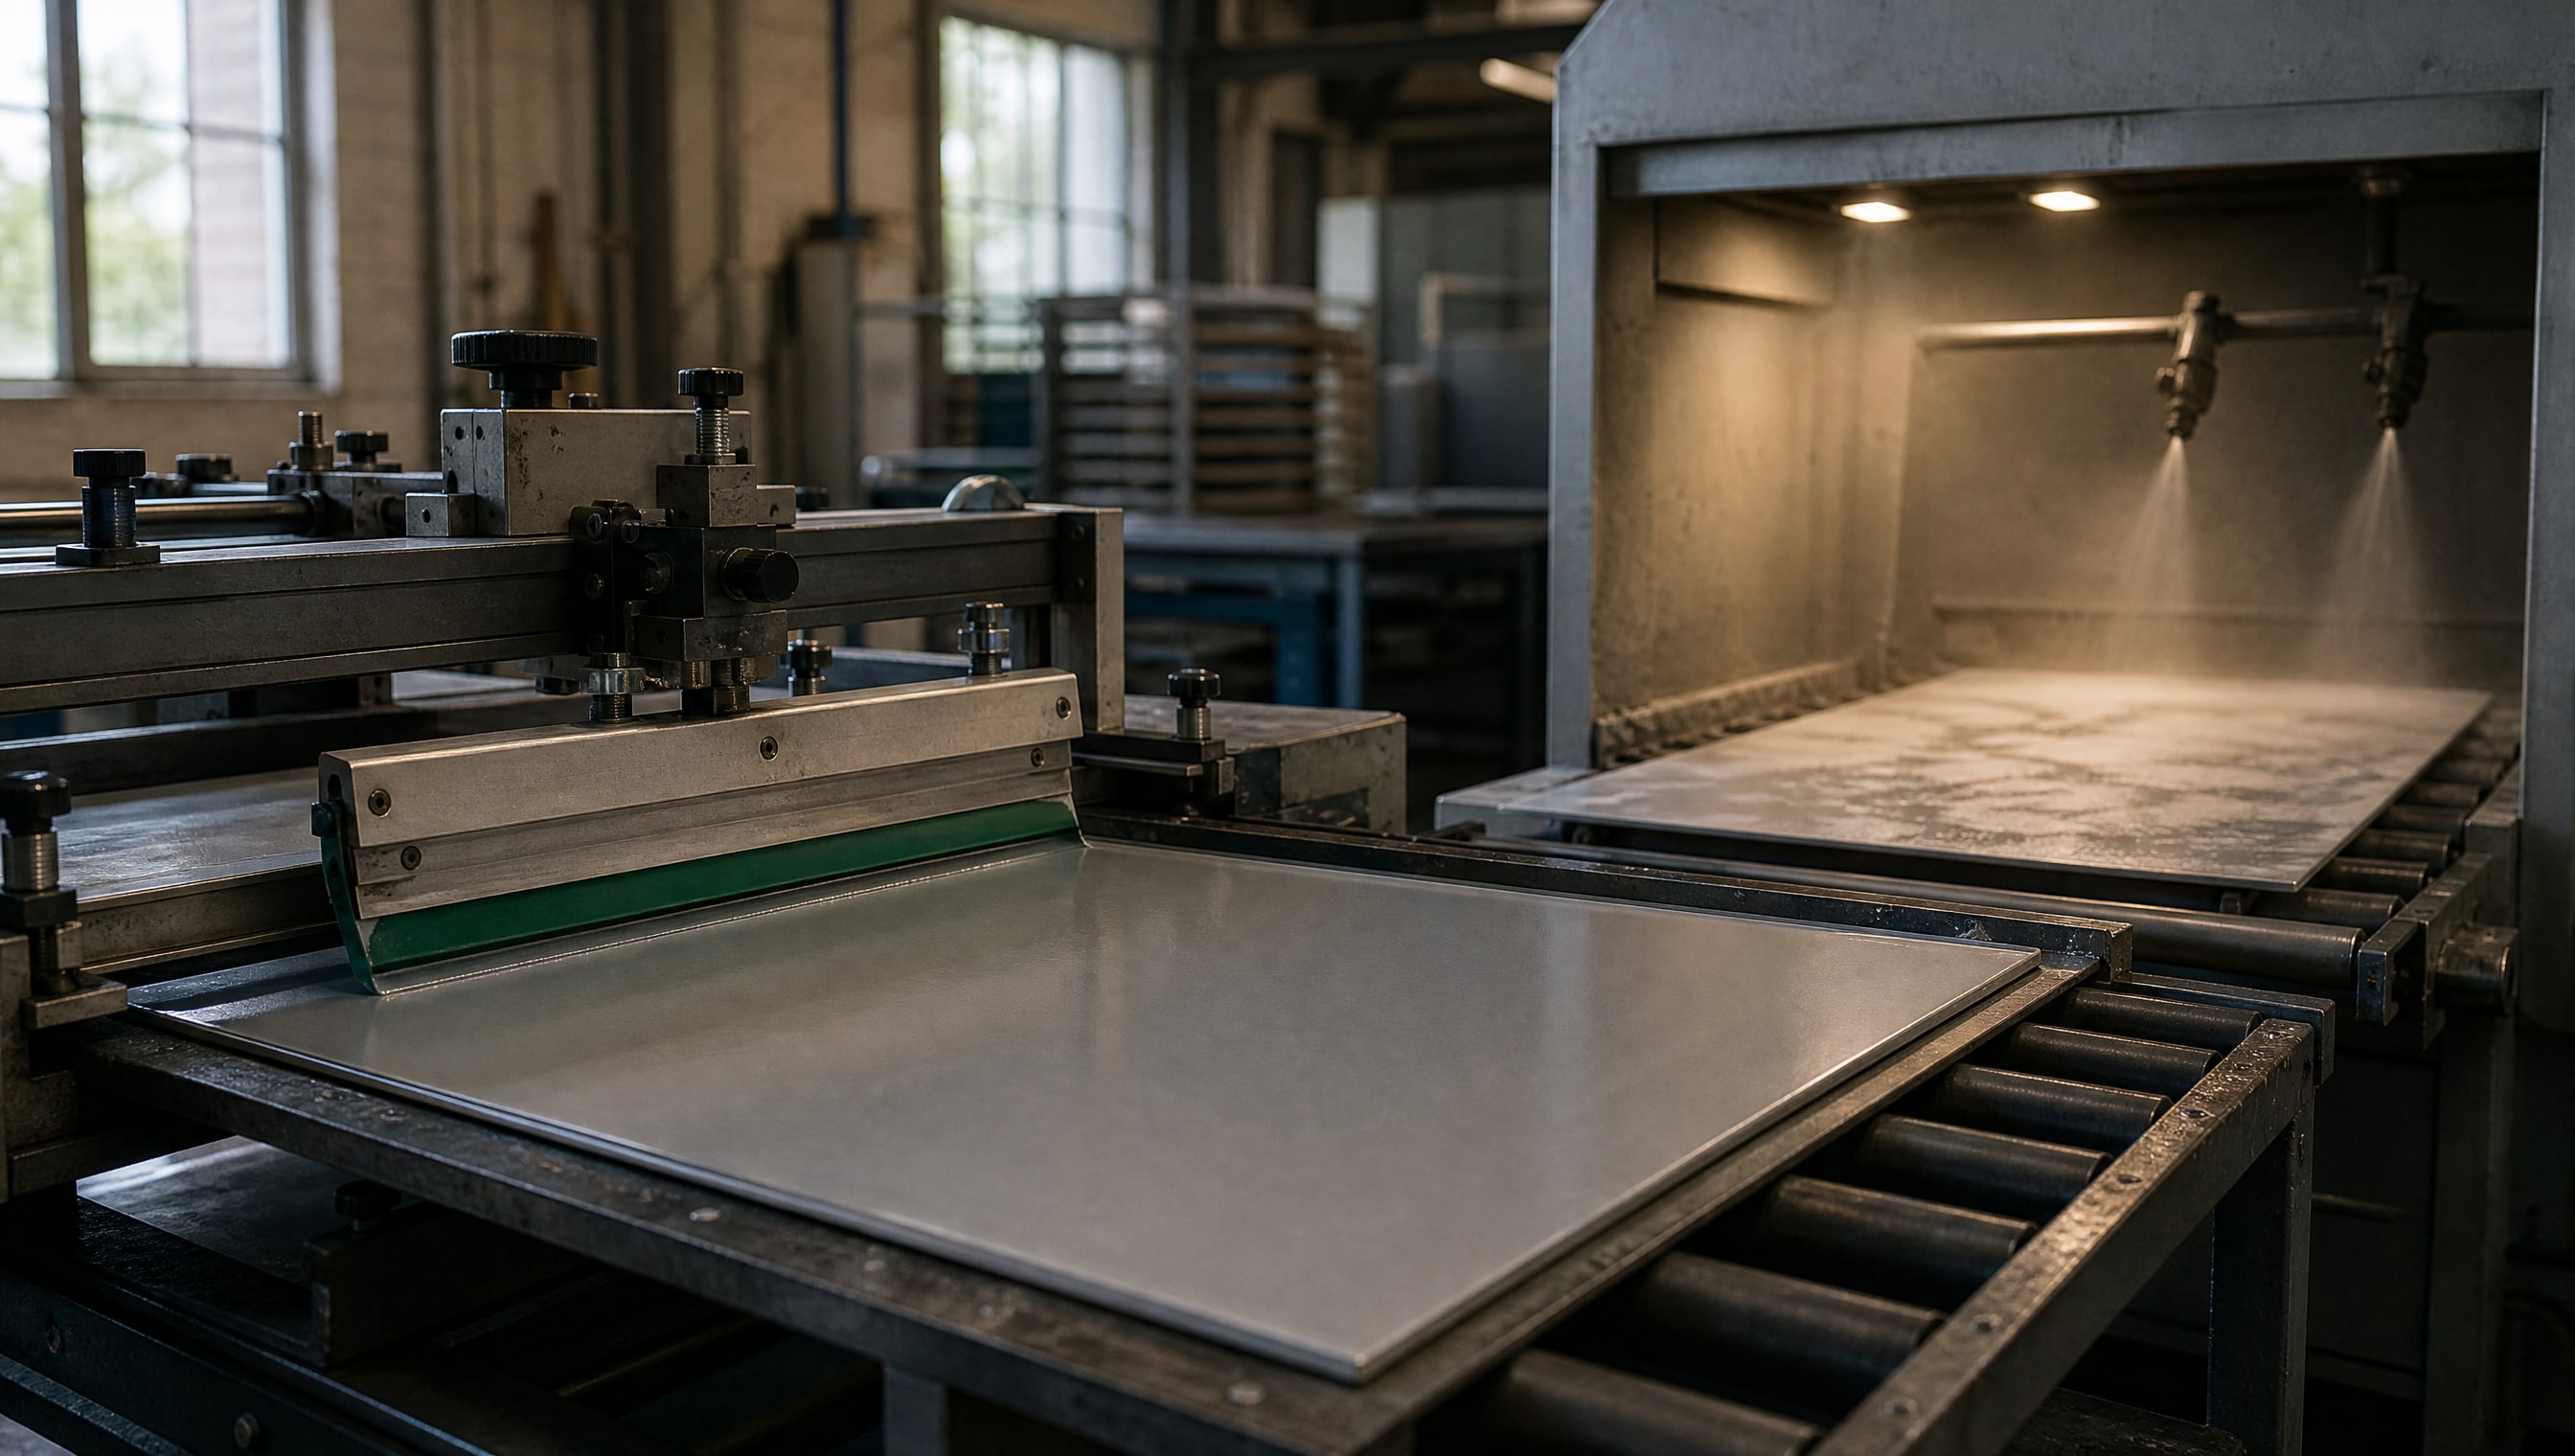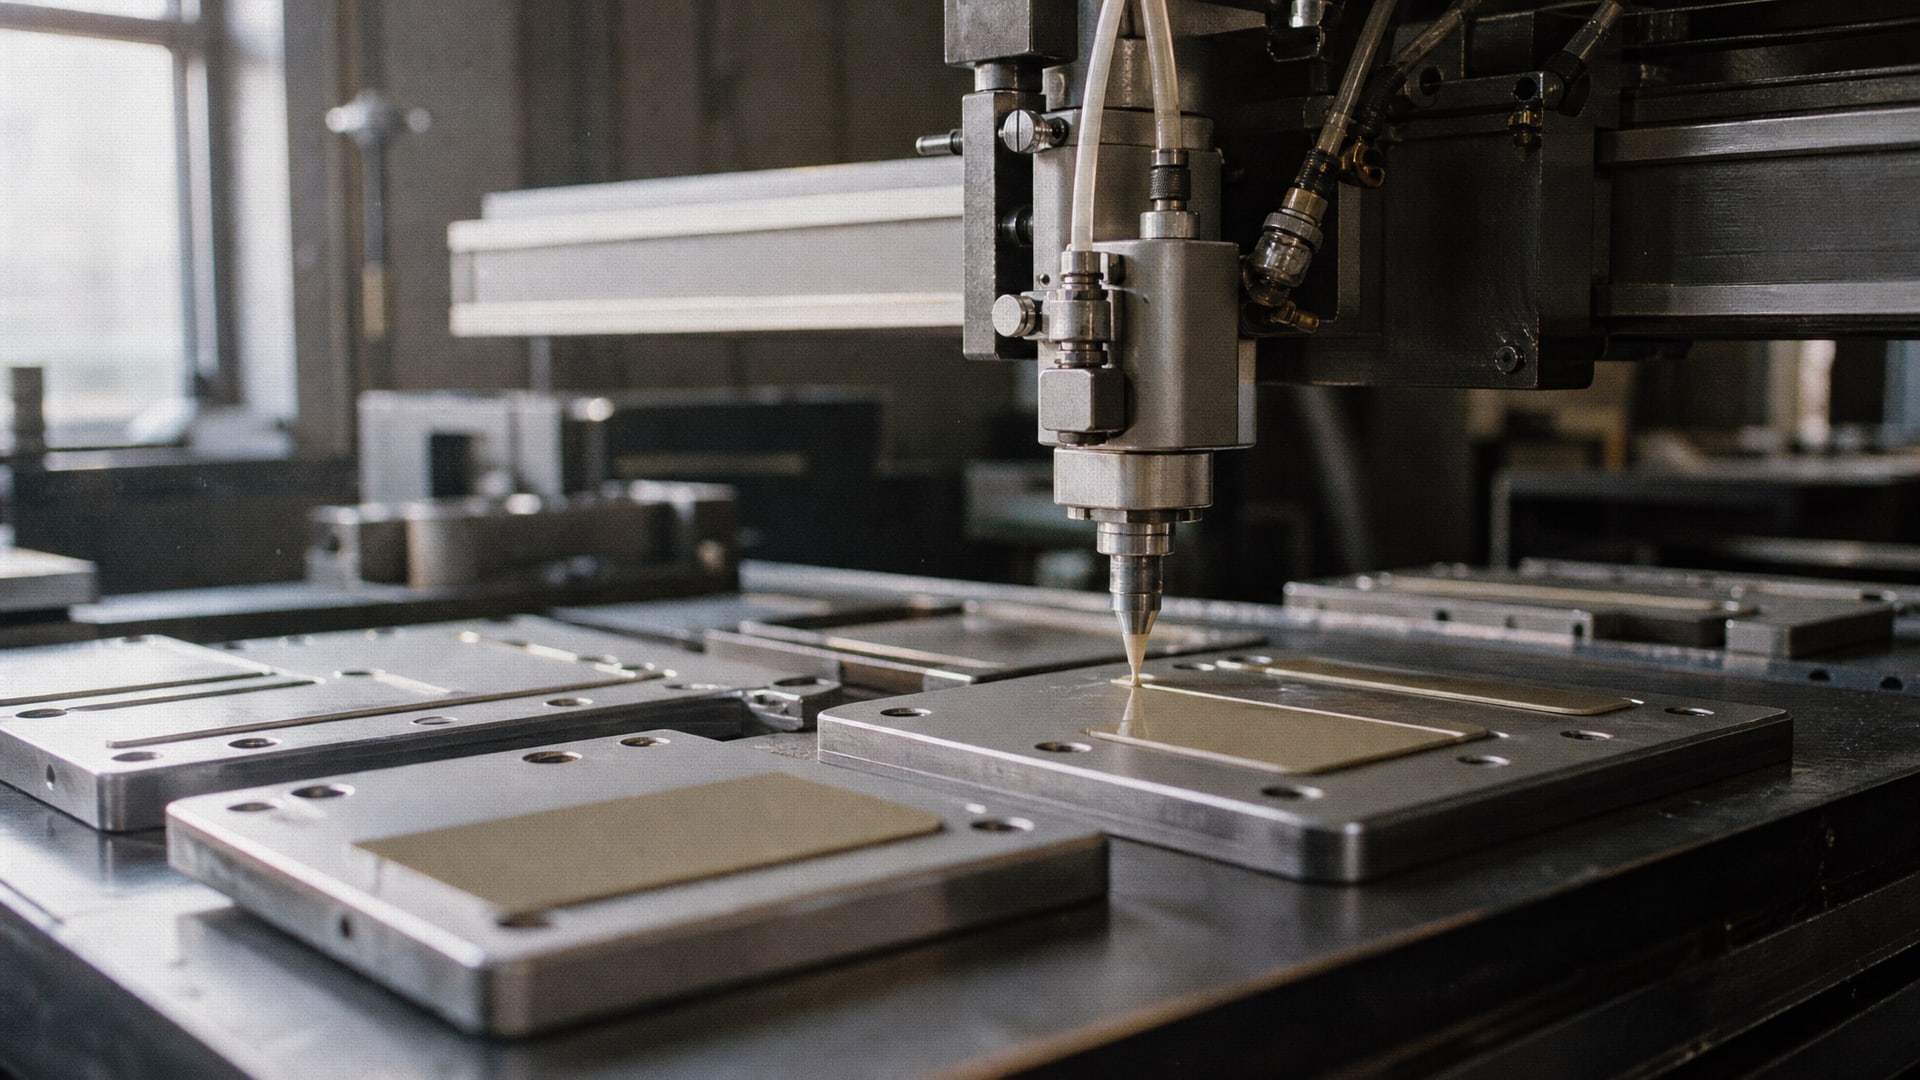
Толщина слоя покрытия - один из самых критичных параметров при нанесении антифрикционных покрытий на пластины подшипников и другие детали, но сложность в том, что универсального значения для всех типов покрытий не существует. На практике рабочие диапазоны варьируются от 1 мкм для тонких твердых систем до 20-30 мкм для полимерных и композитных составов. Важно не путать сухую толщину с мокрым слоем, не превышать рекомендации производителя и строго следить за консистентностью нанесения - особенно при обработке пластин разных форматов, где площадь поверхности и геометрия влияют на равномерность покрытия. Эта статья поможет инженерам, специалистам по подбору материалов и закупщикам разобраться, как выбрать правильную толщину, почему это влияет на ресурс деталей и как контролировать качество нанесения на производстве.
Почему толщина слоя решает качество антифрикционного покрытия
Толщина сухого слоя прямо влияет на три ключевых свойства: полноту перекрытия микронеровностей основы, способность запасать твердую смазку и устойчивость к механическим напряжениям.
Если слой тоньше, чем глубина шероховатости поверхности, будут видны через него пики основного материала - это создает локальные зоны без защиты, где начинается задир и ускоренный износ. С другой стороны, при превышении оптимальной толщины в слое накапливаются внутренние остаточные напряжения; при вибрации и циклических нагрузках такой слой начинает отслаиваться, особенно по краям пластин и в углах геометрически сложных деталей.
Рабочий диапазон 5–20 мкм выбран не случайно. Значение 5 мкм - это нижний порог, при котором обычно достигается сплошность покрытия над микронеровностями стандартной промышленной обработки. Верхний предел 20 мкм отражает опыт производства: при попытке нанести за один-два прохода толщину выше 20 мкм резко растут риски неровности, пузырьков, трещин при полимеризации и последующего отслоения.
Коэффициент трения антифрикционного покрытия при оптимальной толщине обычно укладывается в диапазон 0,05–0,2, в зависимости от химического состава (содержание твердой смазки, связующего, добавок). Но эта цифра справедлива только при условии, что толщина соответствует техническому паспорту материала и контролируется в пределах допуска.
Толщина сухого слоя: как читать спецификацию и не ошибиться
Ключевое понимание: в описании покрытия почти всегда указана именно сухая толщина - это то, что остается на детали после испарения растворителя и полной полимеризации.
Мокрый слой (то, что вы видите сразу после распыления) обычно в 1,5–2,5 раза толще, потому что содержит летучие компоненты.
Для полимерных и композитных антифрикционных покрытий типичная рекомендация производителя выглядит как «10–15 мкм сухого слоя» или «5–20 мкм в зависимости от нагрузок». Это означает: - при статических и малых динамических нагрузках можно использовать нижний конец диапазона (5–10 мкм); - при вибрации, циклических нагрузках и требовании долгого ресурса - верхний конец (15–20 мкм), но не выше, иначе слой станет хрупким.
Для тонких твердых покрытий (PVD-системы типа DLC, CrAlSiN, CrN) толщина часто намного меньше: 0,8–2,5 мкм, иногда точнее 1,0 ± 0,2 мкм. Это не ошибка в спецификации - так устроены физико-химические процессы напыления в вакууме. Пытаться увеличить такое покрытие «для запаса» не имеет смысла и даже вредно: слой потеряет контролируемость и может расслоиться.
Для пластиковых деталей часто встречается рекомендация 15–30 мкм сухого слоя, потому что полимерные материалы основы имеют большую шероховатость по сравнению с металлом, и требуется более толстый слой, чтобы полностью ее перекрыть. При статических нагрузках на пластик могут указывать и 5–10 мкм, но это минимум, требующий очень высокого качества подготовки поверхности.
Технология нанесения: почему несколько тонких слоев лучше, чем один толстый
На производстве нанесение толстого покрытия за один проход неизбежно приводит к браку.
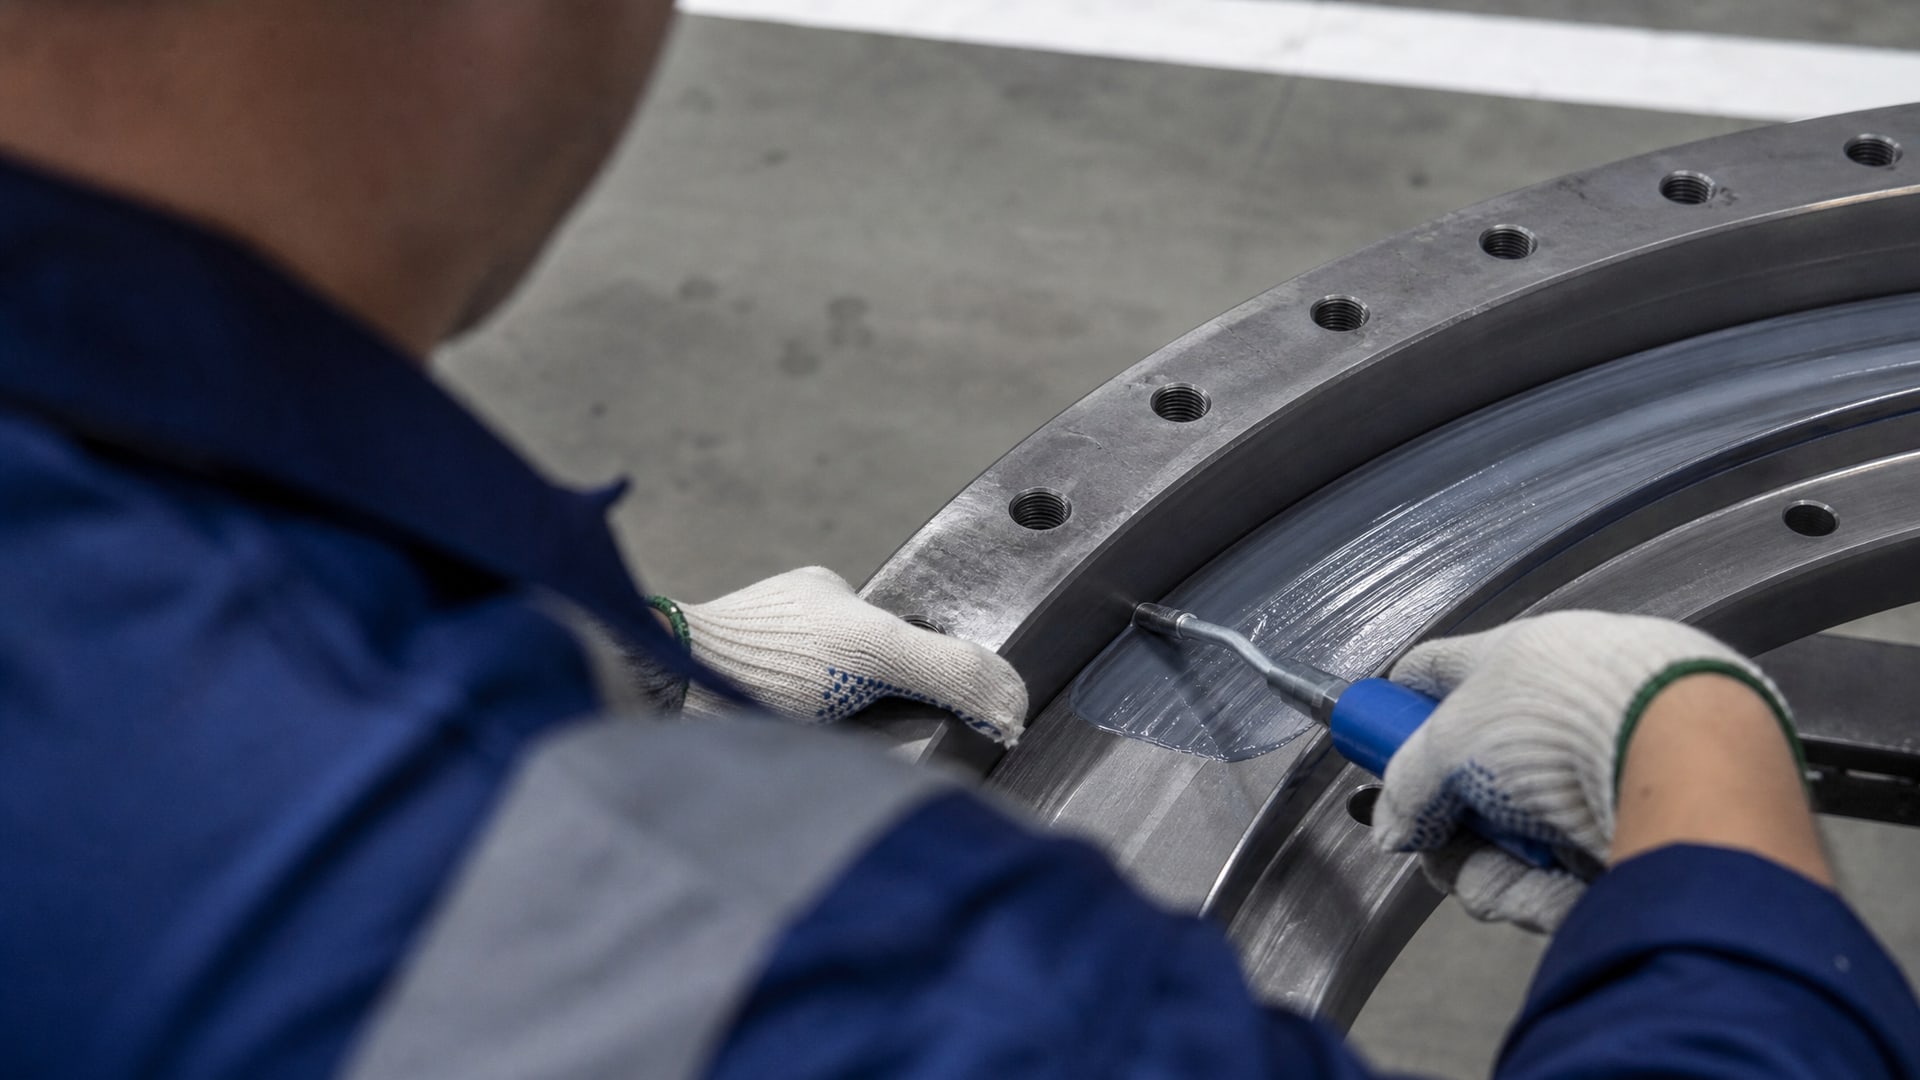
Основные причины: - Неравномерность слоя: отдельные участки, особенно углы пластины, получают больше материала, чем плоские зоны. - Пузырьки воздуха, растворителя и отверждающих компонентов, которые не успевают выйти из толстого мокрого слоя до начала полимеризации. - Чрезмерные остаточные напряжения в слое при его высыхании, так как поверхностные слои отверждаются быстрее глубоких.
Профессиональный подход: наносить 8–12 мкм за один проход, затем просушить слой согласно регламенту (обычно 15–30 минут при комнатной температуре или ускоренная сушка в печи), а после этого нанести второй слой аналогичной толщины. Суммарно получается 16–24 мкм, но качество слоя несравненно выше, чем при попытке набрать все за раз.
Промежуточная сушка служит нескольким целям: - позволяет летучим компонентам нижнего слоя полностью испариться; - дает возможность контролировать толщину каждого слоя отдельно с помощью толщиномера; - снижает вероятность волнистости и микротрещин при финальной полимеризации.
На большипластин и сложных геометриях иногда применяют трехслойную схему: 5–8 мкм + 5–8 мкм + 5–8 мкм. Это требует больше времени, но гарантирует равномерность и минимизирует брак.
Форматы пластин и особенности контроля толщины
Пластины подшипников бывают разных размеров и форм: от миниатюрных лепестков (диаметр 5–15 мм) до крупных полос (100x300 мм и больше).
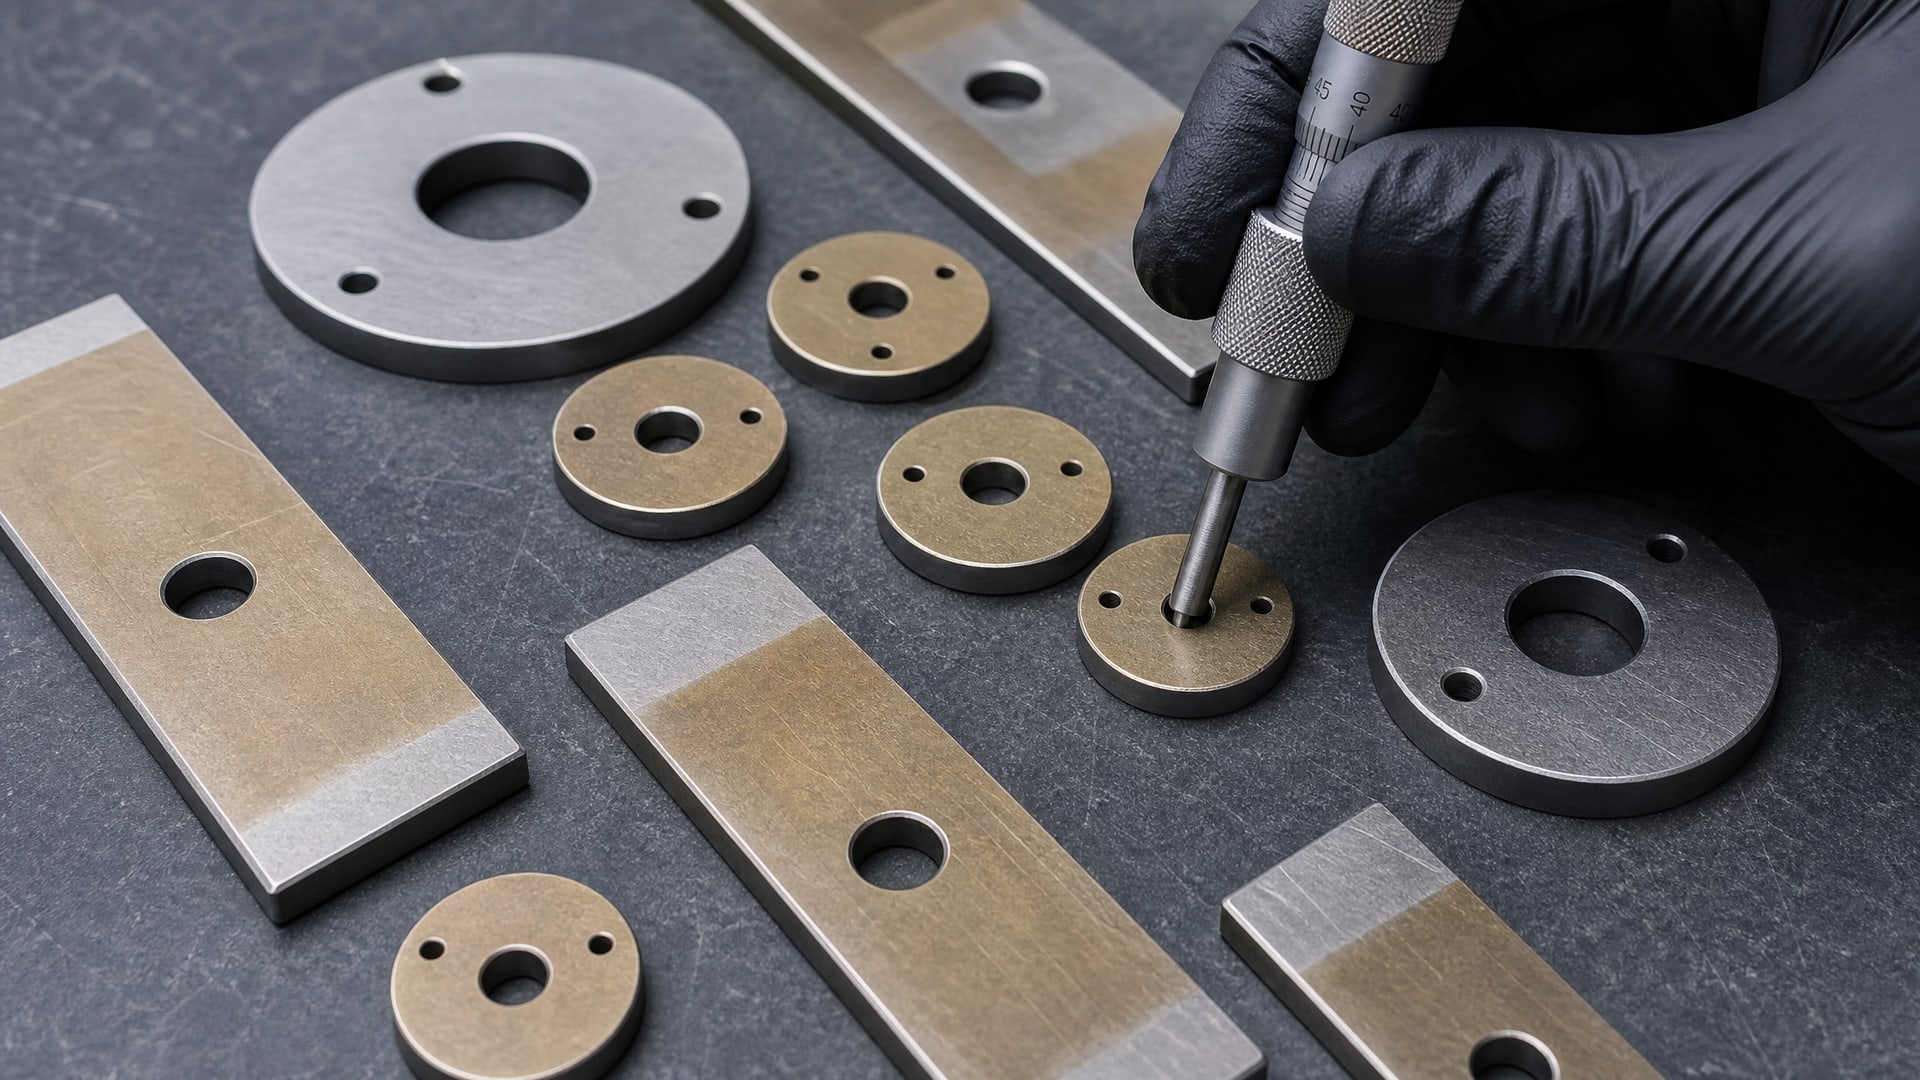
Размер напрямую влияет на удобство контроля толщины и на качество нанесения.
Для маленьких пластин основной риск - неравномерность покрытия вдоль краев и при краях отверстий. Прибор нельзя поставить в центр детали, потому что центра иногда нет; приходится измерять на расстоянии 5–10 мм от края, а затем корректировать процесс нанесения. Электромагнитные и вихретоковые толщиномеры при работе с миниатюрными деталями требуют особой калибровки.
Для крупных пластин возникает другая проблема: площадь поверхности велика, и обеспечить идеально равномерное распыление сложнее. Если пластина лежит горизонтально в камере пневматического распыления, то центр может получить меньше материала, чем края, или наоборот, в зависимости от углов пистолета. На практике рекомендуют контролировать толщину не менее чем в 5 точках на крупной пластине: 4 точки по углам или краям и 1 в центре.
Допуск на толщину обычно составляет ±15% от номинала. Если спецификация говорит 10 мкм, то приемлемый диапазон -8,5–11,5 мкм. Если при контроле обнаружены отклонения, нужно: - проверить консистенцию материала (вязкость, давление распыления); - убедиться, что печь полимеризации прогрета и поддерживает нужную температуру; - переподготовить пластины перед следующей партией (обезжирить, просушить).
Ошибки при нанесении антифрикционных покрытий на пластины
Закупщики и производственники часто допускают типичные ошибки, которые приводят к браку партии.
Первая ошибка: предположение, что «толще значит крепче». Это верно для краски в быту, но не для промышленных антифрикционных покрытий. При толщине 25–30 мкм и выше (когда это не предусмотрено ТДС) слой начинает работать как хрупкий материал: при вибрации лепестков подшипника он трескается изнутри, а затем отслаивается крупными чешуйками. Если партия пошла в сборку, отказ наступает намного раньше, чем при правильной толщине.
Вторая ошибка: игнорирование технического паспорта конкретного покрытия и попытка ориентироваться на «общий стандарт». Универсального стандарта нет. У одного российского производителя антифрикционное покрытие рекомендуется наносить 10–15 мкм, а у другого -5–10 мкм, и оба варианта рабочие, потому что различаются химический состав, связующее и твердая смазка. Если нанести первый материал с толщиной 5 мкм, результат может быть неудовлетворительным; если второй - с толщиной 15 мкм, слой получится переполимеризованный и хрупкий.
Третья ошибка: пренебрежение промежуточной сушкой. Если вы нанесли 12 мкм, дали 5 минут подсушки вместо положенных 20 минут и сразу нанесли второй слой, нижний слой не успел толком отвердеть. При финальной печной полимеризации влага из нижнего слоя начинает интенсивно испаряться, пробивая верхний слой пузырьками. Результат - пористое, хрупкое покрытие.
Четвертая ошибка: неправильная подготовка поверхности. Если пластина не обезжирена или остались следы старого покрытия, новый слой не имеет хорошей адгезии. Толщина, контролируемая толщиномером, может быть в норме, но адгезия (прочность сцепления с основой) окажется низкой, и при небольших вибрациях в сборке покрытие начнет расслаиваться.
Пятая ошибка: измерение толщины только в одной точке. Если вы проверили центр пластины и он соответствует норме, это не гарантирует, что края и углы тоже в порядке. Именно края часто оказываются тоньше или толще из-за особенностей распыления.
Контроль толщины слоя: приборы и методика
Контроль толщины осуществляется с помощью электромагнитных или вихретоковых толщиномеров.
Первые работают на немагнитных покрытиях (например, на стали), вторые - на немагнитных основах (алюминий, медь). Существуют универсальные приборы, которые переключаются между режимами.
Перед началом контроля прибор калибруют на эталонной пластине с известной толщиной покрытия. Обычно в комплект толщиномера входят стандартные калибровочные пластины для нескольких диапазонов (например, 5, 10, 15, 20 мкм).
На пластине контроль проводят в 5–10 точках: - 4 точки по близ краев (в 10–15 мм от края); - 1 точка в центре; - при необходимости - дополнительные точки на особо нагруженных участках (например, рядом с отверстием крепления).
Результаты записывают в карточку контроля. Если обнаружено хотя бы одно значение вне допуска, пластина идет на переработку (снятие старого покрытия, повторное нанесение) или отправляется на разделку (если речь идет о браке, не подлежащем исправлению).
На промышленных линиях контроль организуют за счет выборочных проверок: обычно берут первую, последнюю и каждую 10-ю пластину из партии. Если выборка соответствует норме, остальные детали считаются качественными. Если хотя бы одна из выборочных пластин не прошла контроль, всю партию перепроверяют полностью.
Как толщина влияет на допуски и сборку подшипников
Толщина антифрикционного покрытия, хоть и мала на первый взгляд (5–20 мкм), имеет прямое влияние на финальные размеры деталей.
Для посадки «вал в отверстии» лепестка подшипника потребуется в середине проектирования; если вы не учитываете толщину покрытия, вал может не пройти в отверстие с заданным натягом, или наоборот, натяг окажется недостаточным.
На пластине толщиной 0,5 мм, покрытой антифрикционным материалом в 10 мкм с обеих сторон, общая толщина увеличится на 20 мкм (0,02 мм). Это может быть критично, если допуск на толщину пластины составляет ±0,05 мм: покрытие заберет половину допуска.
Для решения этой проблемы разработчики обычно: - предусматривают в чертежах размер без покрытия и отдельно указывают допуск на слой; - согласуют с производителем покрытия фактическую толщину (например, 10 мкм вместо 12 мкм), чтобы уложиться в размеры сборки; - тестируют пробную сборку с покрытыми пластинами, чтобы убедиться в совместимости.
Выбор толщины покрытия для пластин подшипников разных типов
Толщина выбирается в зависимости от типа подшипника и условий работы:
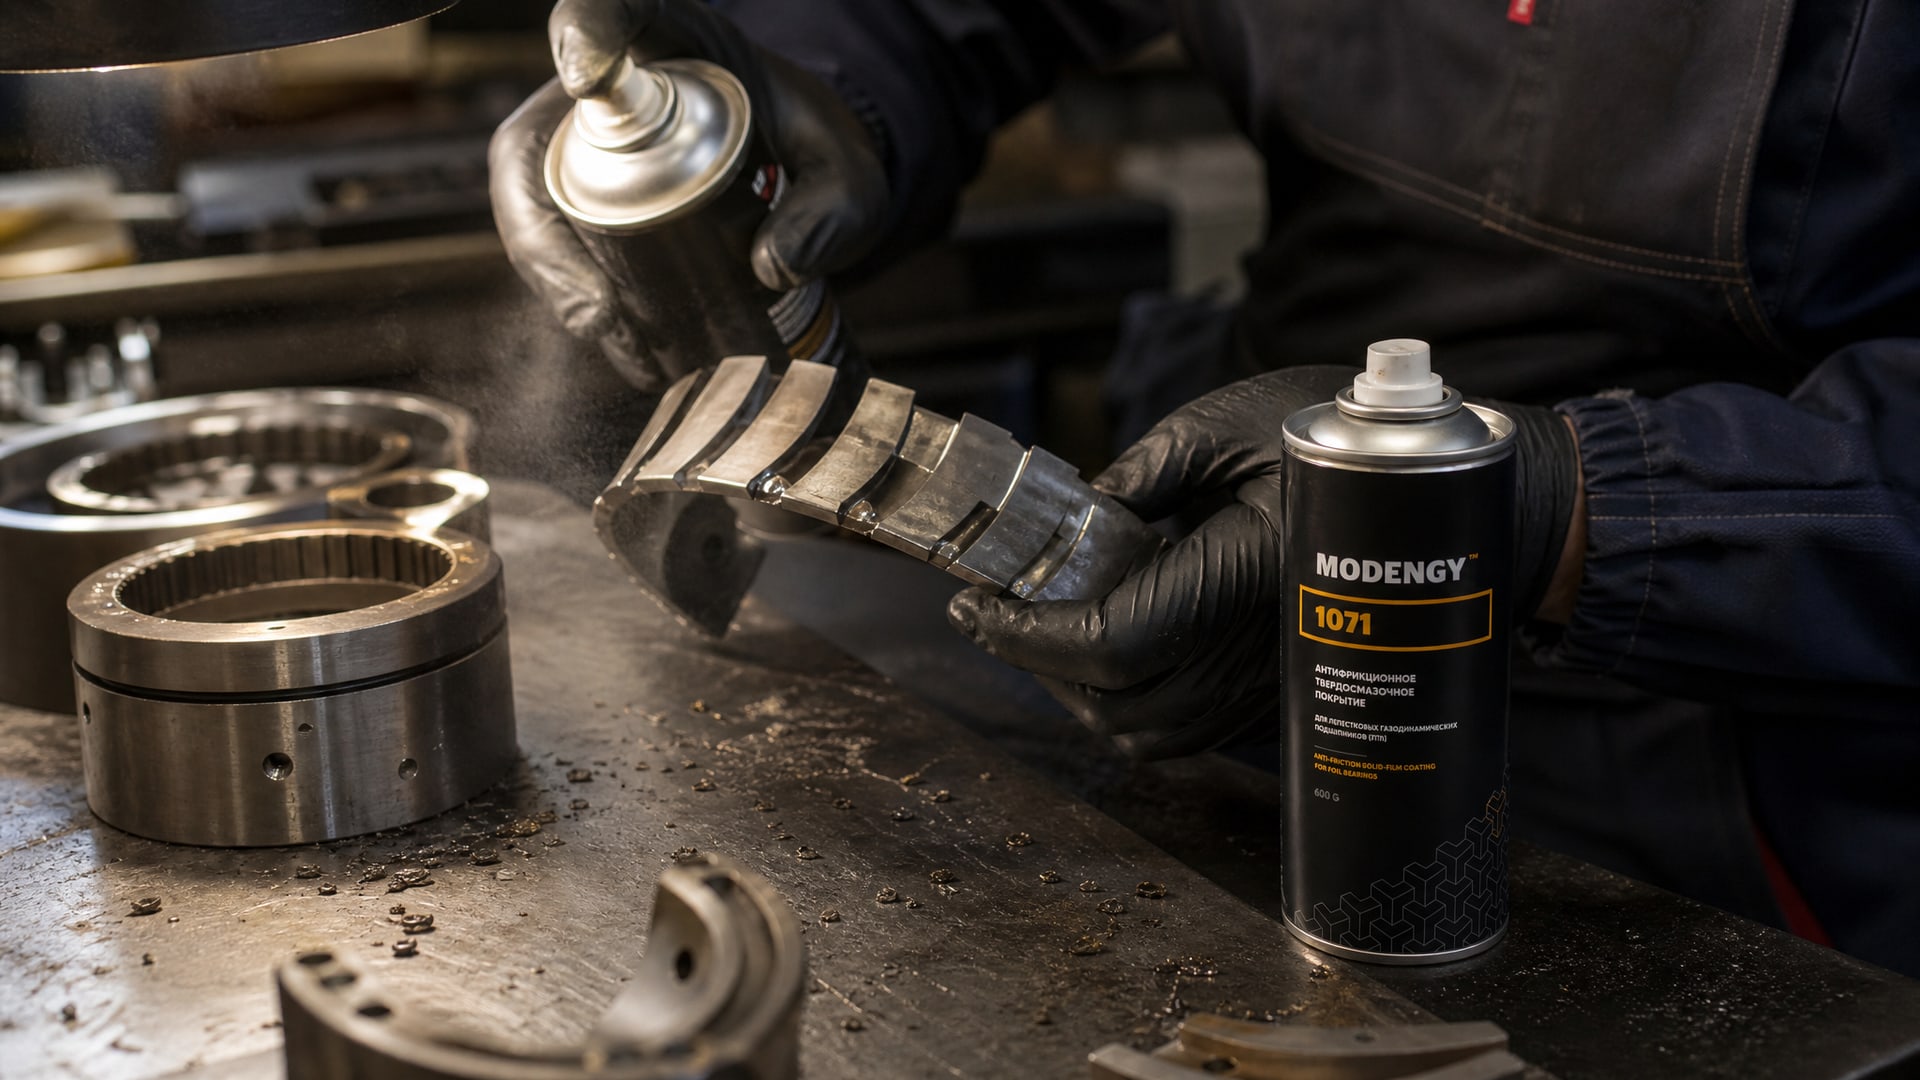
Лепестковые газодинамические подшипники. Здесь пластины находятся в условиях вращения, масляного тумана и высоких скоростей скольжения. Типичная рекомендация -10–15 мкм. На практике во многих производствах для таких подшипников используют MODENGY 1071, который требует толщину 8–12 мкм сухого слоя и обеспечивает стабильный коэффициент трения при пуске и останове.
Опорные подшипники скольжения. При работе под нагрузкой и малых скоростях толщина может быть снижена до 5–8 мкм, потому что динамические напряжения в покрытии меньше. Контроль качества подготовки поверхности здесь требуется особо тщательный, так как тонкий слой менее прощает дефекты.
Подшипники качения с пластинами из композитных материалов. Для полимерных пластин часто рекомендуют 15–30 мкм, чтобы перекрыть относительно высокую шероховатость пластмассы и обеспечить долгий ресурс при циклических нагрузках. Если толщина меньше, адгезия может быть недостаточной, особенно при нагреве.
Микро-подшипники. Здесь пластины очень маленькие, и толщина 5–10 мкм - норма. Проблема в том, что контролировать толщину на микропластине сложнее технически, поэтому такие партии часто сдают с частотой выборочного контроля 20–30% вместо обычных 10%.
Часто задаваемые вопросы
Чем сухая толщина отличается от мокрой?
Мокрая толщина - это то, что вы видите сразу после распыления; сухая - это остаток после испарения растворителя и полимеризации. Мокрая толщина обычно в 1,5–2,5 раза больше сухой, потому что содержит летучие компоненты. Все регламенты и допуски в спецификациях указаны именно для сухой толщины, поэтому при нанесении важно правильно рассчитать мокрую толщину с учетом коэффициента испарения конкретного материала.
Как часто нужно контролировать толщину?
Контроль проводят на каждой партии, как минимум, в 5–10 точках на каждой пластине (если размер детали позволяет). На промышленных конвейерах часто используют выборочный контроль: проверяют первую, последнюю и каждую 10–20-ю деталь. Если обнаружено отклонение, всю партию перепроверяют полностью. При подозрении на нестабильность процесса (например, после переоборудования или смены материала) переходят на сплошной контроль.
Можно ли увеличить толщину самостоятельно для запаса?
Нет. Любое отклонение выше рекомендованной толщины снижает ресурс покрытия, особенно при вибрации и циклических нагрузках. Избыточная толщина приводит к повышению остаточных напряжений в слое и риску отслоения. Если требуется повышенная защита, нужно согласовать это с производителем покрытия - возможно, потребуется двухслойная система с подслоем другого материала.
Какой допуск считается приемлемым?
Стандартный допуск - ±15% от номинальной толщины. Если паспорт указывает 10 мкм, приемлемый диапазон составляет 8,5–11,5 мкм. Для критичных применений производитель может снизить допуск до ±10%, но это требует более тщательного контроля процесса и нередко приводит к увеличению количества переработок.
Влияет ли форма пластины на выбор толщины?
Да. На пластинах сложной геометрии (с выемками, ребрами, отверстиями) толщина может быть неравномерной. Острые углы и переходы получают, как правило, меньше материала. Если такие участки критичны для работы подшипника, требуется либо увеличить общую толщину, либо использовать специальную подготовку (предварительное плавное закругление краев), либо применить нанесение в специальной камере с направленным распылением.
Заключение
Толщина слоя покрытия - не просто технический параметр, а один из ключевых факторов, определяющих надежность и ресурс подшипника скольжения. Попытка наносить покрытие толще, чем предписано спецификацией, приводит к браку и преждевременному отказу деталей в работе. Минимальная рабочая толщина около 5 мкм требуется для перекрытия микронеровностей, верхний предел 20 мкм отражает опыт производства и возможности полимеризации без трещин и напряжений.
Ключ к качеству - соблюдение технического паспорта конкретного материала, многослойное нанесение с промежуточной сушкой и контроль толщины не менее чем в 5 точках на каждую пластину. Форма и размер деталей влияют на удобство контроля и равномерность нанесения, поэтому для крупных пластин требуется повышенное внимание к методике измерения. Если ваше предприятие только начинает работу с антифрикционными покрытиями, начните с согласования с поставщиком материала точной технологической схемы нанесения, включая вязкость, давление распыления, время сушки между слоями и печь полимеризации - тогда результат будет предсказуем и стабилен.