Установка подшипника скольжения на вал без традиционного натяга и шпонок требует надежного альтернативного способа фиксации. Анаэробные фиксаторы для цилиндрических соединений предлагают именно такое решение: они отверждаются в герметичной среде между близко подогнанными металлическими поверхностями, образуя прочное соединение, которое сопротивляется вибрациям и проворотам. Эта технология активно применяется в машиностроении для монтажа втулок, подшипников и валов на конвейерах, в насосных узлах и редукторах.
В статье мы разберем, как правильно выбрать фиксатор по типу посадки, подготовить поверхности, нанести состав и дать ему отвердеть. Информация полезна технологам, инженерам и снабженцам, которые сталкиваются с необходимостью надежной холодной посадки без переделки конструкции.
Принцип работы анаэробного фиксатора
Анаэробный фиксатор - это однокомпонентный полимеризующийся состав, который остается жидким в открытом воздухе, но отверждается при контакте с металлом и отсутствии кислорода.
Именно в узком зазоре между валом и втулкой условия для полимеризации становятся идеальными: кислород не проникает, а поверхность металла активизирует реакцию.
Основной механизм фиксации заключается в заполнении микронеровностей и небольших зазоров. Состав проникает в щели, затвердевает и образует механическую блокировку, которая передает нагрузку по всей окружности соединения. Это препятствует осевому смещению подшипника, предотвращает его проворот под вибрационными нагрузками и исключает ослабление от пульсирующих динамических воздействий.
Вязкость типовых фиксаторов находится в диапазоне 200000–400000 мПа·с. Такая густота позволяет хорошо удерживаться между поверхностями и достаточно медленно растекаться, что дает монтажнику время на аккуратную сборку. Время первичной фиксации, при котором узел можно осторожно сдвинуть без риска проворота, обычно составляет 10–20 минут. Полное отверждение требует 16–24 часов в зависимости от марки состава и условий.
Выбор фиксатора по типу посадки и зазору
Не все анаэробные фиксаторы одинаковы.
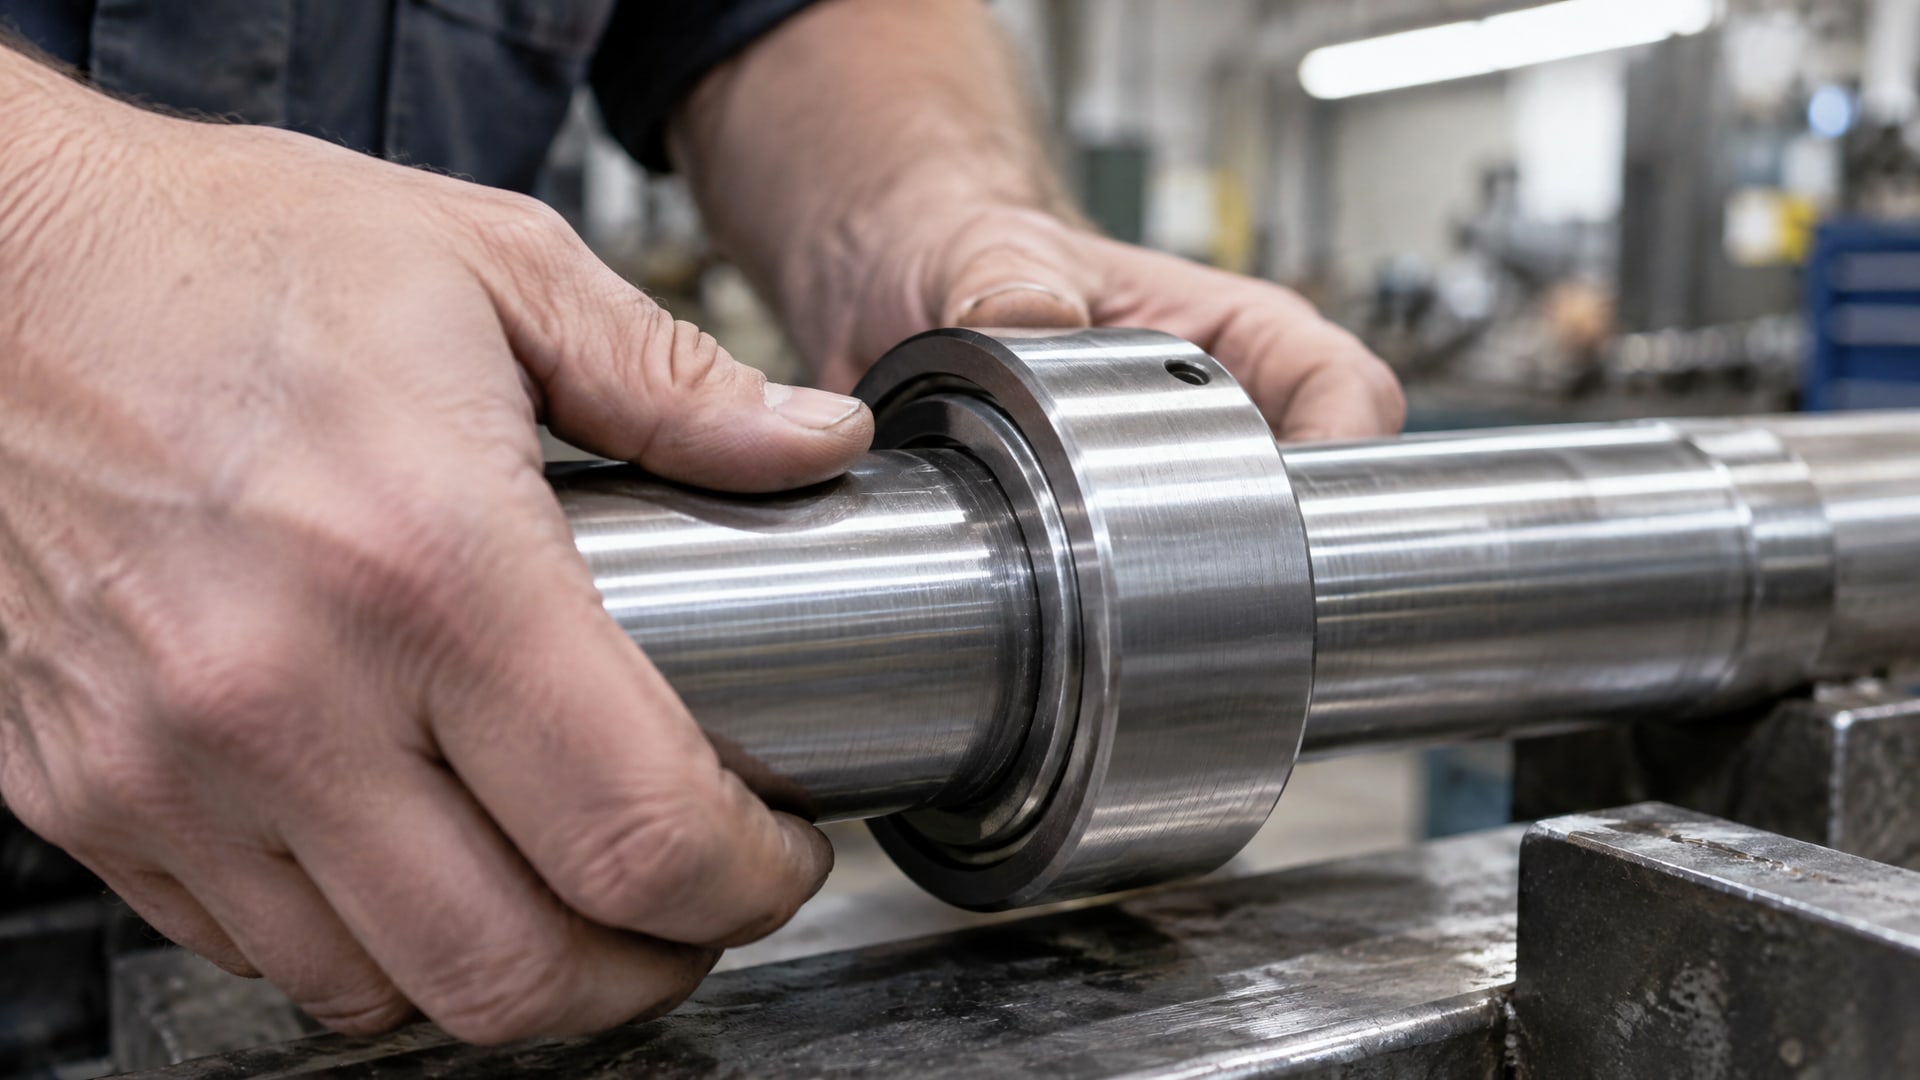
Выбор правильного варианта начинается с оценки посадки, то есть соотношения размеров вала и отверстия втулки или подшипника.
Посадка скользящая (slip fit)
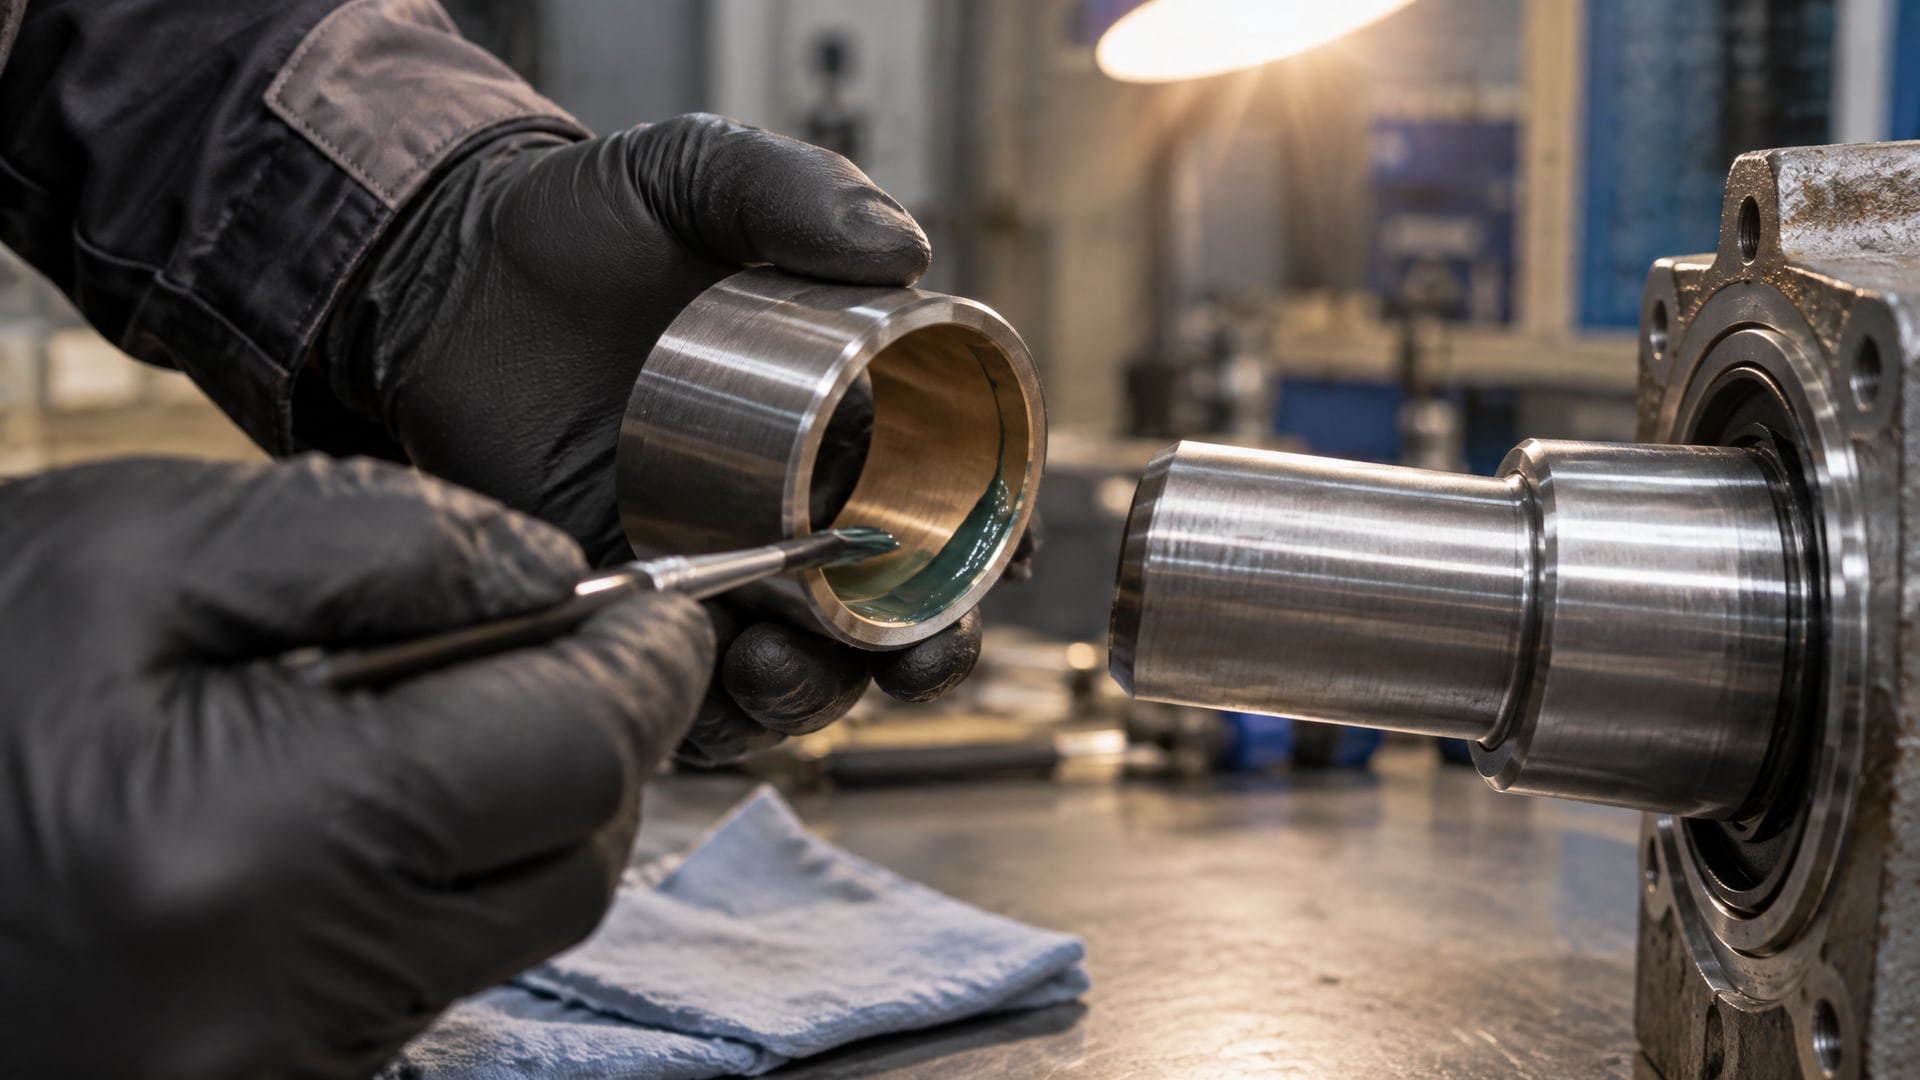
При посадке скользящая диаметр вала почти совпадает с диаметром отверстия, зазор минимален - от 0,05 до 0,15 мм. Для таких соединений используют фиксаторы с меньшей вязкостью, которые легче распределяются по окружности. Наносить состав нужно по кромке зоны контакта на обе детали, затем собирать узел с легким вращением, чтобы распределить продукт по всей поверхности.
Посадка напрессовка (press fit)
Здесь требуется заметное усилие для соединения. Зазор может быть от 0,1 до 0,5 мм. Фиксатор наносят на обе сопрягаемые поверхности более обильно, так как он должен заполнить больший объем. Состав работает не только как адгезив, но и как смазка, облегчающая введение подшипника на вал.
Посадка холодная посадка с внутренним контролем
Когда требуется последующая разборка и обслуживание соединения, выбирают фиксаторы средней прочности, специально рассчитанные на съемность. Они позволяют разобрать узел при локальном нагреве после полного отверждения.
Общее правило: чем больше зазор, тем выше нужна вязкость состава; чем чище и активнее металл, тем быстрее происходит отверждение.
Подготовка поверхностей и нанесение состава
Успех холодной фиксации зависит от качества подготовки в не меньшей мере, чем от выбора самого фиксатора.
Очистка и обезжиривание
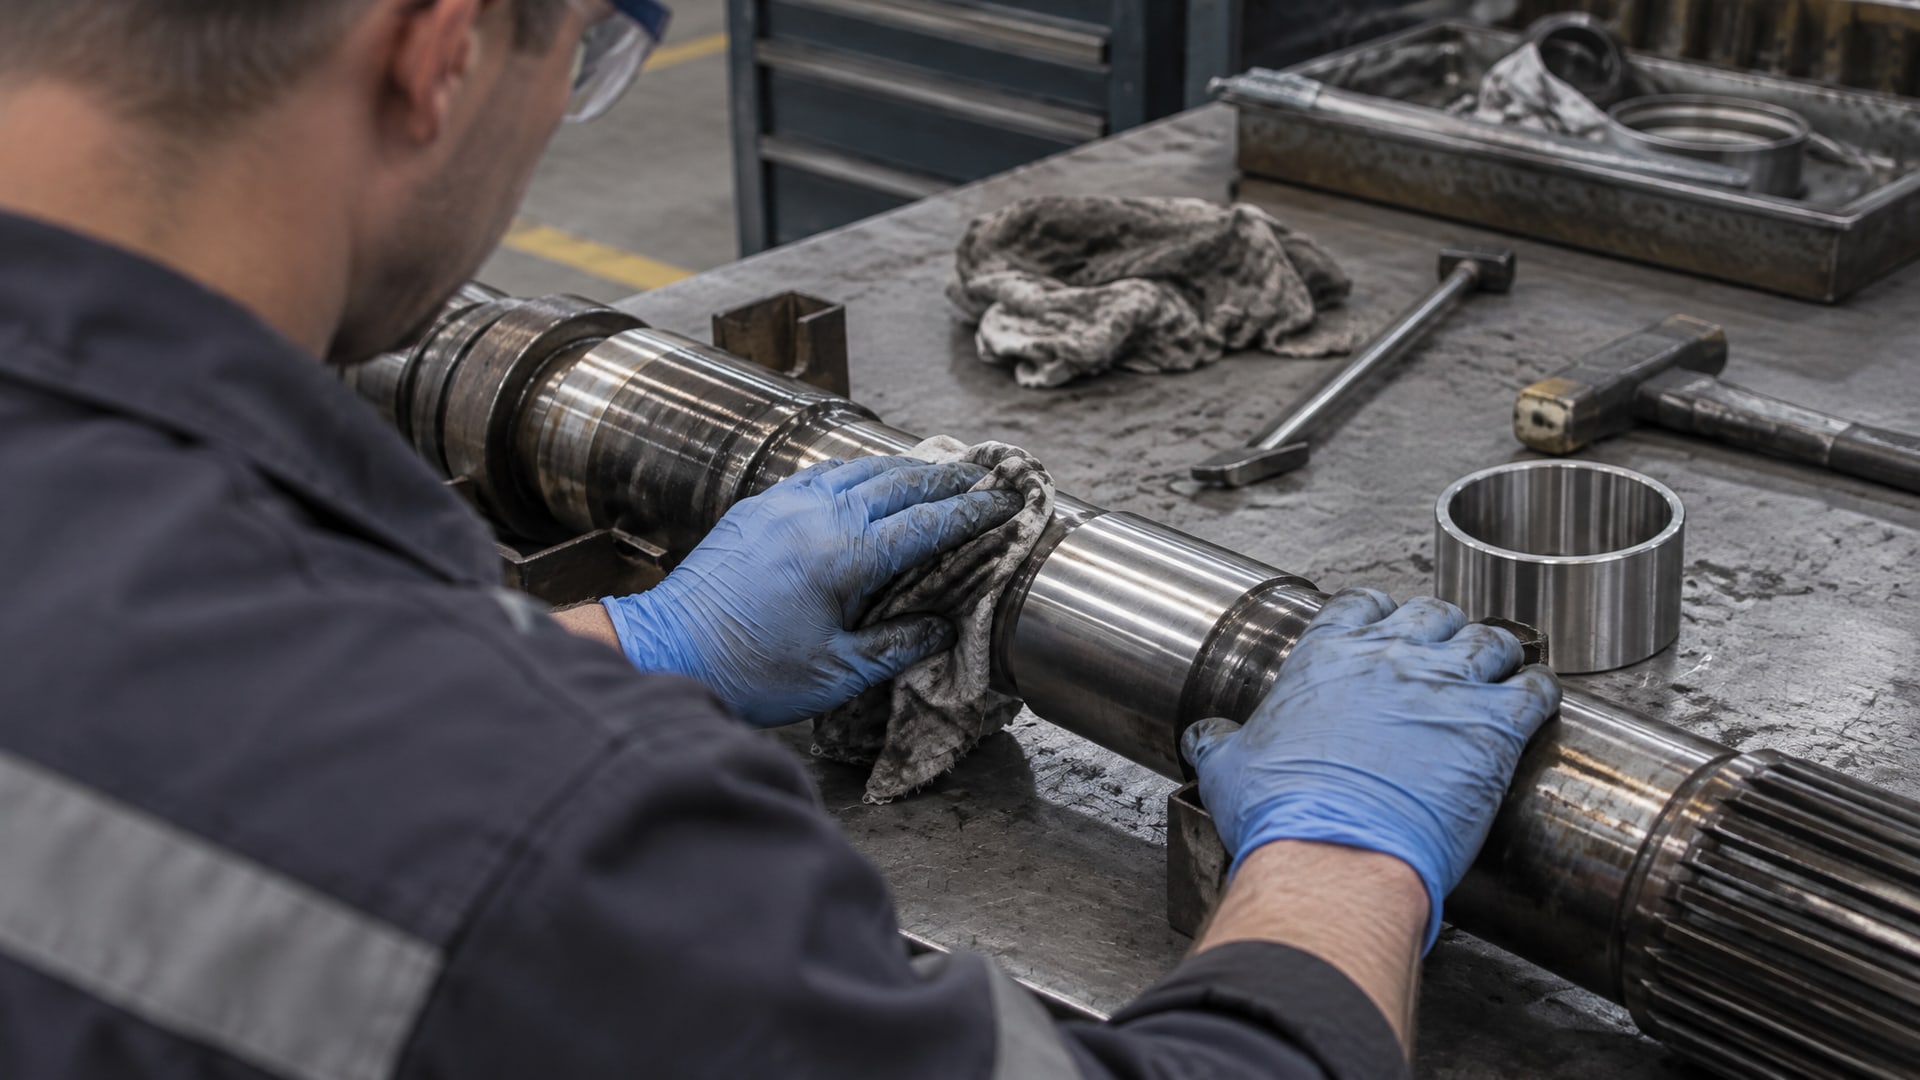
Поверхность вала и внутренняя поверхность втулки должны быть тщательно очищены от масла, грязи, ржавчины и окалины. Даже тонкий слой загрязнения мешает полимеризации и ухудшает адгезию. Используют обезжиривающий растворитель и чистую неворсистую тряпку. После обезжиривания детали просушивают при комнатной температуре.
Если поверхность сильно загрязнена, ее можно слегка отшлифовать наждачной бумагой средней зернистости, а затем повторно обезжирить.
Поверхности с низкой активностью
Некоторые металлы (нержавеющая сталь, хром, никель, латунь) отверждают фиксатор медленнее. Для таких случаев производители рекомендуют активатор или праймер - вспомогательное вещество, которое повышает скорость полимеризации. Активатор наносят тонким слоем на металл и дают ему высохнуть несколько минут перед нанесением фиксатора.
Нанесение фиксатора
При посадке скользящей состав наносят по кромке зоны контакта вала и на внутреннюю поверхность втулки, затем узел собирают с легким вращением. При посадке напрессовка фиксатор наносят обильнее - на обе поверхности, чтобы он заполнил весь зазор после введения. Избыток состава выдавливается из соединения и может быть удален после первичной фиксации.
Собирать узел нужно без задержки, пока состав не начал схватываться. В среднем рабочее время составляет 5–10 минут с момента нанесения.
Параметры отверждения и рабочие характеристики
Быстроотверждаемые составы обеспечивают первичную фиксацию за 15 минут, что удобно на конвейере.
Более долгие варианты работают 20–30 минут, давая больше времени на тщательную сборку и выравнивание деталей.
Для высокотемпературных условий - например, в редукторных шпинделях или насосах с подогревом масла - требуются фиксаторы, выдерживающие рабочие температуры от -55 до +150 °C. Некоторые специальные составы сохраняют функциональность до +177 °C.
Прочность на сдвиг типичного фиксатора составляет 20–25 Н/мм². Это означает, что при диаметре вала, скажем, 20 мм на стальных поверхностях соединение выдерживает крутящий момент порядка 150–200 Н·м без проворота - вполне достаточно для большинства промышленных приводов, конвейеров и насосных агрегатов.
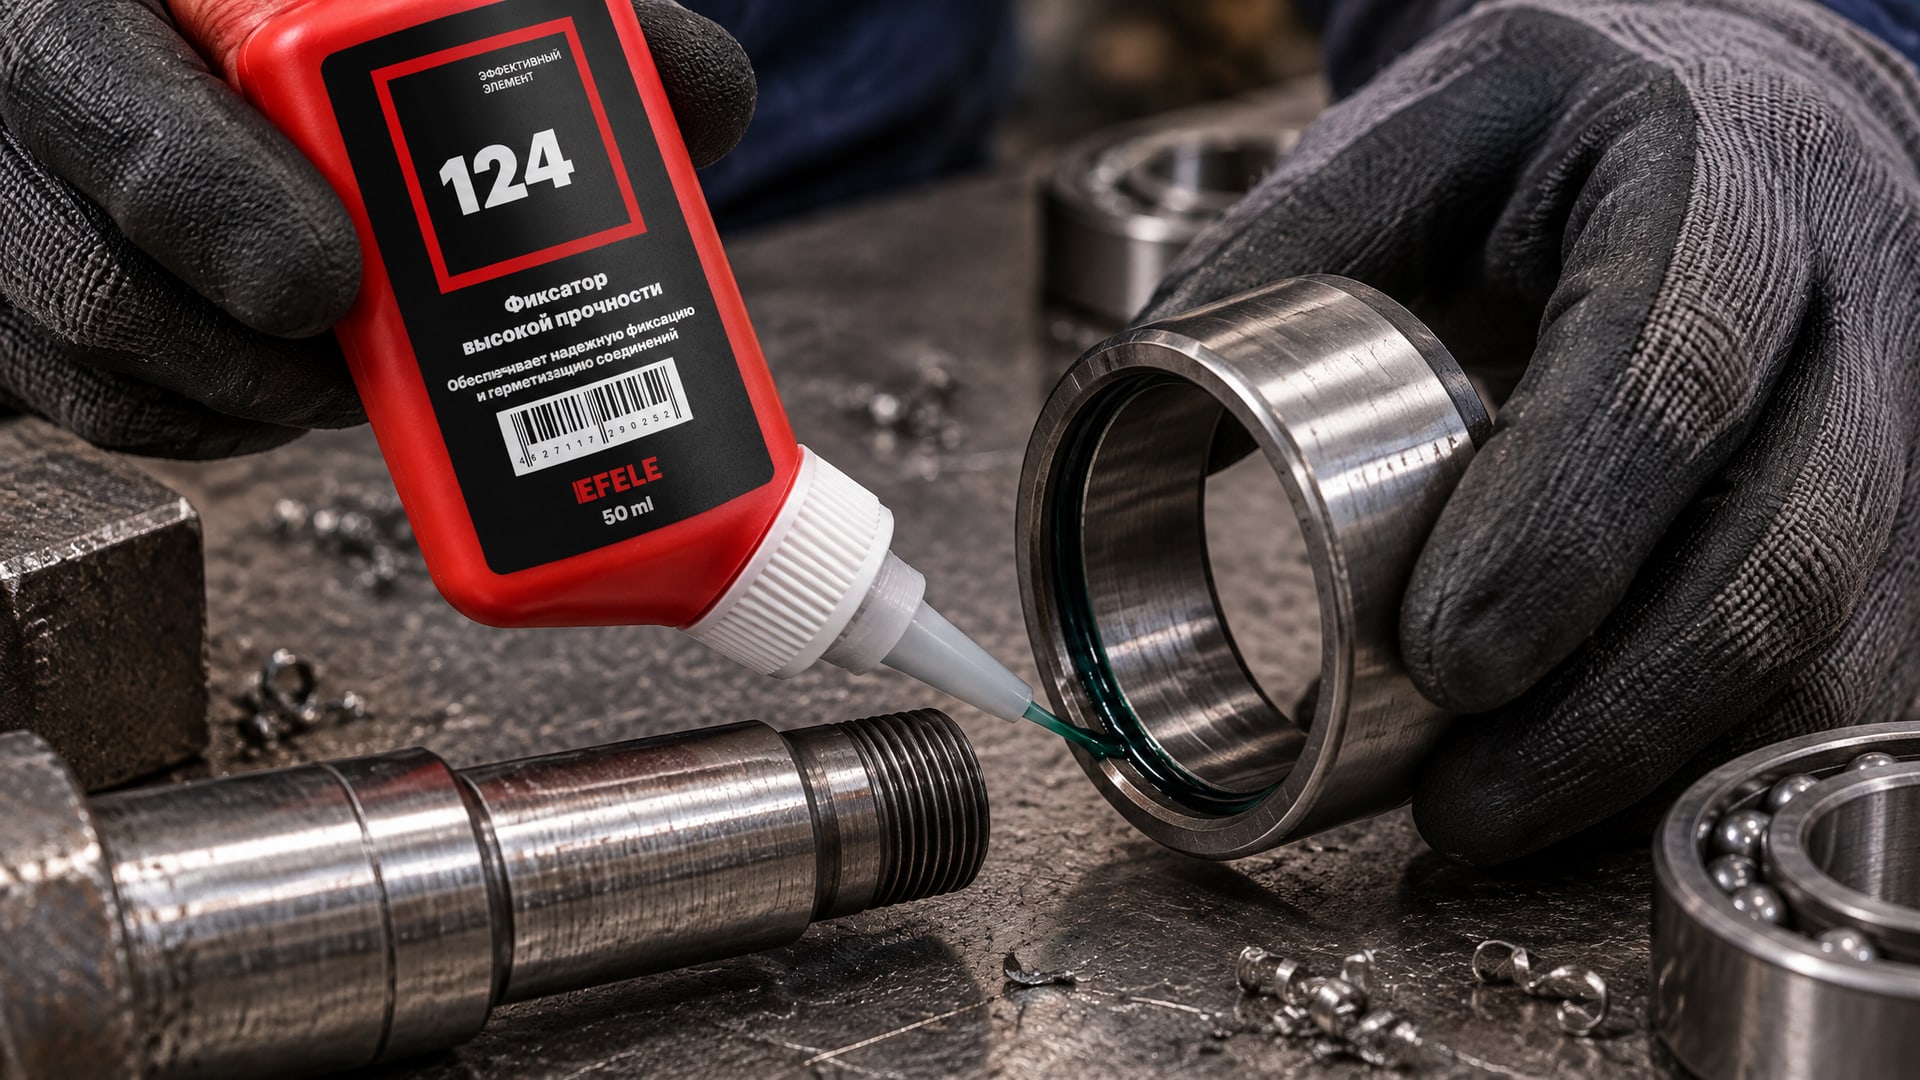
Для надежной фиксации подшипников скольжения на валу без нагрева и шпонок идеально подходит анаэробный фиксатор EFELE 124, который обеспечивает высокую прочность соединения и устойчивость к вибрациям. Состав EFELE 124 заполняет микронеровности поверхности, предотвращает фреттинг и прокручивание, а также снижает риск вымывания масляной смазкой в условиях влажной среды и при частом перемешивании жидкости в картере.
Требования к хранению и техника безопасности
Анаэробные фиксаторы хранят в герметичной таре при температуре от +5 до +25 °C.
При температурах ниже +5 °C вязкость резко возрастает, и состав становится трудноподвижным. При температурах выше +30 °C может начаться нежелательная полимеризация в упаковке.
Открытые флаконы нужно плотно закупоривать сразу после использования. При длительном контакте с воздухом состав может загустеть или частично отвердеть внутри тубы.
При попадании на кожу состав может вызвать раздражение. Работать следует в перчатках и избегать контакта со слизистыми. В помещении должна быть хорошая вентиляция. При непреднамеренном отверждении на коже можно применить физическое удаление или размягчающий растворитель - лучше предварительно уточнить у производителя, какой растворитель подходит конкретной марке.
Разборка соединения при необходимости ремонта
Если после полного отверждения появляется необходимость в демонтаже подшипника, не все типы фиксаторов позволяют это сделать легко.
Составы, рассчитанные на разборку, допускают размещение узла при локальном нагреве до 60–80 °C. Обычно используют промышленный фен или погружение в горячую воду на несколько минут.
Под действием тепла связи полимера ослабляются, и подшипник можно осторожно слегка повернуть и начать выталкивать. Для полной разборки может потребоваться съемник или пресс.
Высокопрочные составы разбираются сложнее: может понадобиться более интенсивный нагрев или даже шлифовка поверхности вала для частичного удаления материала. В таких случаях лучше предусмотреть возможность замены подшипника в конструкции еще на этапе проектирования.
Часто задаваемые вопросы
Почему фиксатор не отверждается после нанесения?
Основные причины: загрязнение маслом или грязью, низкая активность металла (нержавеющая сталь, алюминий), слишком низкая температура окружающей среды. Решение: тщательно обезжирить поверхность, при необходимости применить активатор и обеспечить температуру не ниже +10 °C.
Можно ли использовать фиксатор для больших зазоров?
Стандартные фиксаторы заполняют зазоры до 0,5 мм. Для больших зазоров потребуется механическая доработка посадки или выбор специального высоковязкого состава с предварительным согласованием поставщика.
Если соединение вибрирует, значит фиксатор не подошел?
Вибрация после полного отверждения обычно указывает либо на недостаточное нанесение состава, либо на неправильную подготовку поверхности. Повторите процесс с соблюдением всех этапов подготовки и используйте состав, явно предназначенный для вибростойкости.
Какая разница между быстроотверждаемым фиксатором и обычным?
Быстроотверждаемый состав схватывается за 15 минут, позволяя быстро переходить к следующей операции. Обычный может требовать 20–30 минут. Различается и финальная прочность: быстрые составы иногда уступают медленным по запасу прочности, но для большинства применений этого достаточно.
Нужно ли активатор для стальных деталей?
Для обычной конструкционной стали активатор обычно не требуется. Но если вал хранился долго и покрыт тонким слоем окисла, или если нужно сократить время отверждения, активатор ускорит процесс.
Заключение
Холодная посадка подшипника скольжения на вал с помощью анаэробного фиксатора для цилиндрических соединений - это проверенная альтернатива нагреву и шпонкам. Успех зависит от правильного выбора состава по типу посадки и зазору, тщательной подготовки и обезжиривания поверхностей, а также от соблюдения времени схватывания и полного отверждения.
Перед закупкой партии фиксатора стоит протестировать его на несущественной сборке, убедиться в соответствии температурному диапазону и требованиям по вибростойкости, и согласовать время поставки с учетом времени полного отверждения в вашем технологическом процессе.