Вязкость редукторного масла - это не просто число в техническом паспорте. Это одна из главных характеристик, которая определяет, выдержит ли масло нагрузку в зацеплении, сможет ли оно образовать защитную пленку между витками червяка и бронзовым колесом, и насколько долго прослужит передача. На пищевых производствах, где редукторы часто работают в режиме 24/7 и где невозможны внеплановые остановки, неправильный выбор вязкости превращается в прямой убыток: утечки масла, перегрев, задиры и даже поломка дорогостоящего узла. В этом материале разберемся, какой класс вязкости выбрать для вашей схемы работы, как температура и нагрузка влияют на выбор, и какие ошибки допускают закупщики при подборе масла.
Статья адресована инженерам, техническим специалистам и снабженцам, которые отвечают за подбор редукторных масел для червячных передач. Вы узнаете не только теорию ISO VG классов, но и практические ориентиры для выбора, таблицы подбора по условиям работы и ответы на самые частые вопросы.
Вязкость редукторного масла: что это и как ее понимать
Вязкость - это сопротивление жидкости течению.
Для редукторных масел стандарт ISO 3448 (соответствующий ГОСТ 17479 на постсоветском пространстве) определяет класс вязкости по номинальной кинематической вязкости при 40°C. Это означает, что масло ISO VG 220 имеет вязкость около 220 мм²/с при температуре 40°C с допуском в пределах 198–242 мм²/с.
Почему именно 40°C? Потому что это условная «комнатная» температура, при которой удобно сравнивать масла на лабораторном уровне. В реальных машинах температура внутри редуктора значительно выше, поэтому вязкость масла во время работы будет меньше, чем в паспорте.
Для червячных передач чаще всего используют классы ISO VG 220, 320 и 460. При классе VG220 масло текучее и хорошо циркулирует даже при низких температурах, но может быть недостаточно вязким при высокой нагрузке. При VG320 - оптимальное сочетание текучести и защиты для большинства стационарных режимов. При VG460 - масло более вязкое, лучше выдерживает тяжелые нагрузки и высокие температуры, но медленнее циркулирует при холодном пуске.
Индекс вязкости (VI) - это дополнительная характеристика, показывающая, как сильно масло меняет вязкость при изменении температуры. Масло с высоким индексом вязкости тоньше текучей при нагреве и гуще при охлаждении; это свойство критично для производств, где температура в цехе колеблется.
Класс вязкости редукторного масла: выбор по температурным условиям
Первый и главный фактор выбора - температура окружающей среды плюс температура самого редуктора при работе.
Вот практические ориентиры:
При температуре окружающей среды 0…+40°C (умеренный климат, зимний период) рекомендуют масло ISO VG 220. Оно текучее, хорошо стартует при холодном пуске и обеспечивает достаточную пленку в зацеплении.
При +35…+60°C (теплая мастерская, летний период, близость к печам или парогенераторам) переходят на ISO VG 320. Это более густое масло, которое не будет перегреваться и вымываться, даже если редуктор нагреется на 20–30 градусов выше.
При −10…+5°C (холодный цех, климатизированная комната) может понадобиться ISO VG 100 - масло с еще более низкой вязкостью для обеспечения текучести при холодном пуске.
При тяжелых условиях, частых перегрузах и высоких контактных температурах в самом зацеплении рассматривают ISO VG 460 и выше, особенно если редуктор работает круглосуточно и температура на поверхности корпуса превышает 60°C.
Важно понимать, что это не догма, а ориентир. Окончательный выбор класса вязкости зависит от рекомендаций производителя редуктора. Если в технической документации указано, что для вашей модели рекомендуется VG220, не следует автоматически переходить на VG320 только потому, что летом жарко. Избыточная вязкость может привести к проблемам с циркуляцией и перегреву внутри редуктора.
Редукторное масло вязкость 220 и 320: практическое сравнение и применение
На производствах часто сталкиваются с выбором между редукторным маслом вязкостью 220 и 320.
Вот в чем их основное различие:
ISO VG 220 - стандартный выбор для малой и средней мощности, стационарной работы при умеренных температурах. Масло легче прокачивается через зазоры, быстрее нагревается при пуске, и дешевле в закупке. Его часто применяют в редукторах мощностью до 15–20 кВт при относительно частых стартах и остановках. На пищевых производствах VG220 прижился на линиях фасовки с редукторами небольшой мощности, где температура окружающей среды держится близко к 20–30°C.
ISO VG 320 - выбор для более тяжелых режимов, при постоянной работе и при более высоких температурах. Масло более вязкое, лучше выдерживает скольжение в витках червяка, сохраняет пленку при нагреве. VG320 часто применяют в редукторах мощностью 20–50 кВт и выше, в производственных цехах, где температура поднимается выше 40°C, а редуктор работает без перерывов. В ремонтных службах пищевых фабрик VG320 используют в линиях транспортировки готовой продукции, где редуктор едва ли остывает ниже 35–40°C.
Практическое различие: если вы залили VG220 туда, где требуется VG320, масло может перегреться, его вязкость упадет ниже требуемого уровня, пленка истончится и начнется задир. Если залили VG320 туда, где нужна VG220, редуктор может перегреться при холодном пуске из-за вязкого трения, и циркуляция масла ухудшится.
На пищевых производствах выбор между 220 и 320 нередко определяется также сезоном: летом (май–сентябрь) закупщики возвращаются к VG320, чтобы подстраховаться от перегрева, а зимой некоторые переходят на VG220, если редукторы находятся в неотапливаемых помещениях и холодный пуск становится проблемой.
Противозадирные свойства и совместимость с бронзой: почему вязкость недостаточно
Вязкость создает пленку, но не защищает от задира в момент высокого давления или при частых стартах.
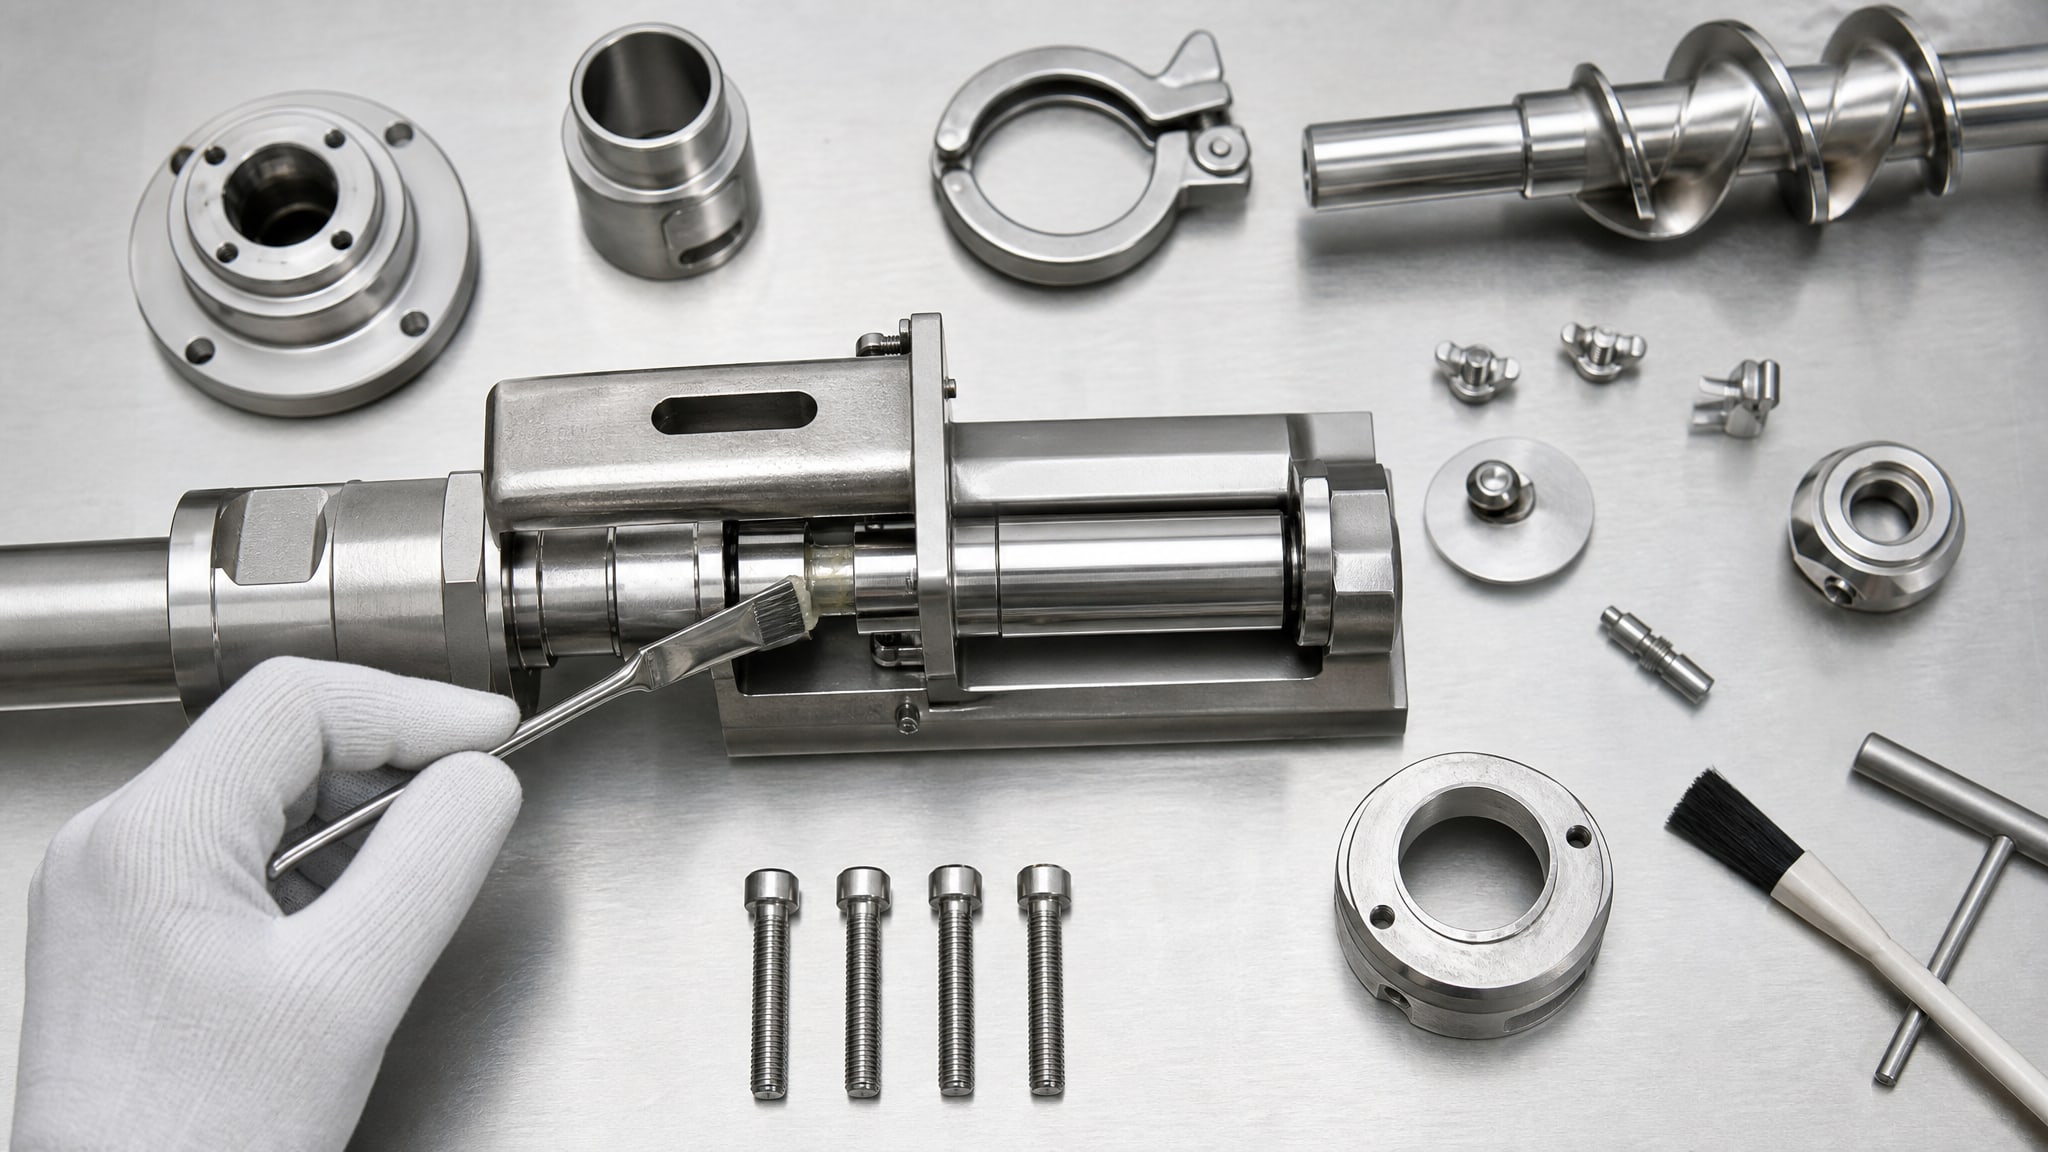
Для этого нужны противозадирные (EP - Extreme Pressure) присадки. В червячных редукторах контактные давления достигают нескольких гигапаскалей, и если масло не содержит EP-пакета, даже правильная вязкость не спасет от износа.
Здесь возникает вторая критическая проблема: совместимость с материалами. Червячное колесо часто делают из бронзы или медного сплава, потому что медь лучше отводит тепло и менее подвержена задирам при скольжении. Однако агрессивные EP-присадки (особенно серо-фосфорные) могут вызвать коррозию медного сплава, если масло долго контактирует с открытой поверхностью. Это означает, что для червячных редукторов нужны специальные противозадирные масла, разработанные именно для совместимости с медью и бронзой.
Один класс вязкости - например, ISO VG 220 или 320 - не говорит вам ничего о наличии EP-присадок и о совместимости с бронзой. Поэтому при выборе редукторного масла для червячной передачи всегда сверяйтесь со спецификацией: смотрите не только класс вязкости, но и тип масла (минеральное, синтетическое), наличие EP-пакета и допуск для бронзы.
Вязкость редукторного масла при разных режимах работы: таблица подбора
Вот практическая табличка, которая поможет вам быстро ориентироваться при выборе класса вязкости для червячного редуктора:
| Условие работы | Температура окружающей среды | Рекомендуемый класс вязкости | Примечание |
|---|---|---|---|
| Холодный цех, реверсивная работа, частые пуски-остановки | −10…+5°C | ISO VG 100 | Масло должно текучее, чтобы не препятствовать холодному пуску |
| Умеренный климат, стационарная работа, редкие остановки | 0…+40°C | ISO VG 220 | Стандартный выбор для большинства маломощных редукторов |
| Теплая мастерская, постоянная работа, летний период | +35…+60°C | ISO VG 320 | Более вязкое масло сохраняет пленку при нагреве и скольжении |
| Тяжелые нагрузки, высокие контактные давления, круглосуточная работа | +40…+65°C | ISO VG 460 | Для мощных редукторов и критичных применений |
| Очень холодный климат (−20…−5°C) | −20…−5°C | ISO VG 68 или меньше | Редко встречается в пищевой промышленности; требует синтетики с низким индексом застывания |
Помните: эта таблица - ориентир, а не закон. Всегда проверяйте техническую документацию вашего редуктора. Производитель знает теплотворность своего узла лучше, чем любая общая рекомендация.
Пищевое редукторное масло с допуском: зачем нужна вязкость + NSF H1
На пищевых производствах окружающая среда не останавливается на вязкости.
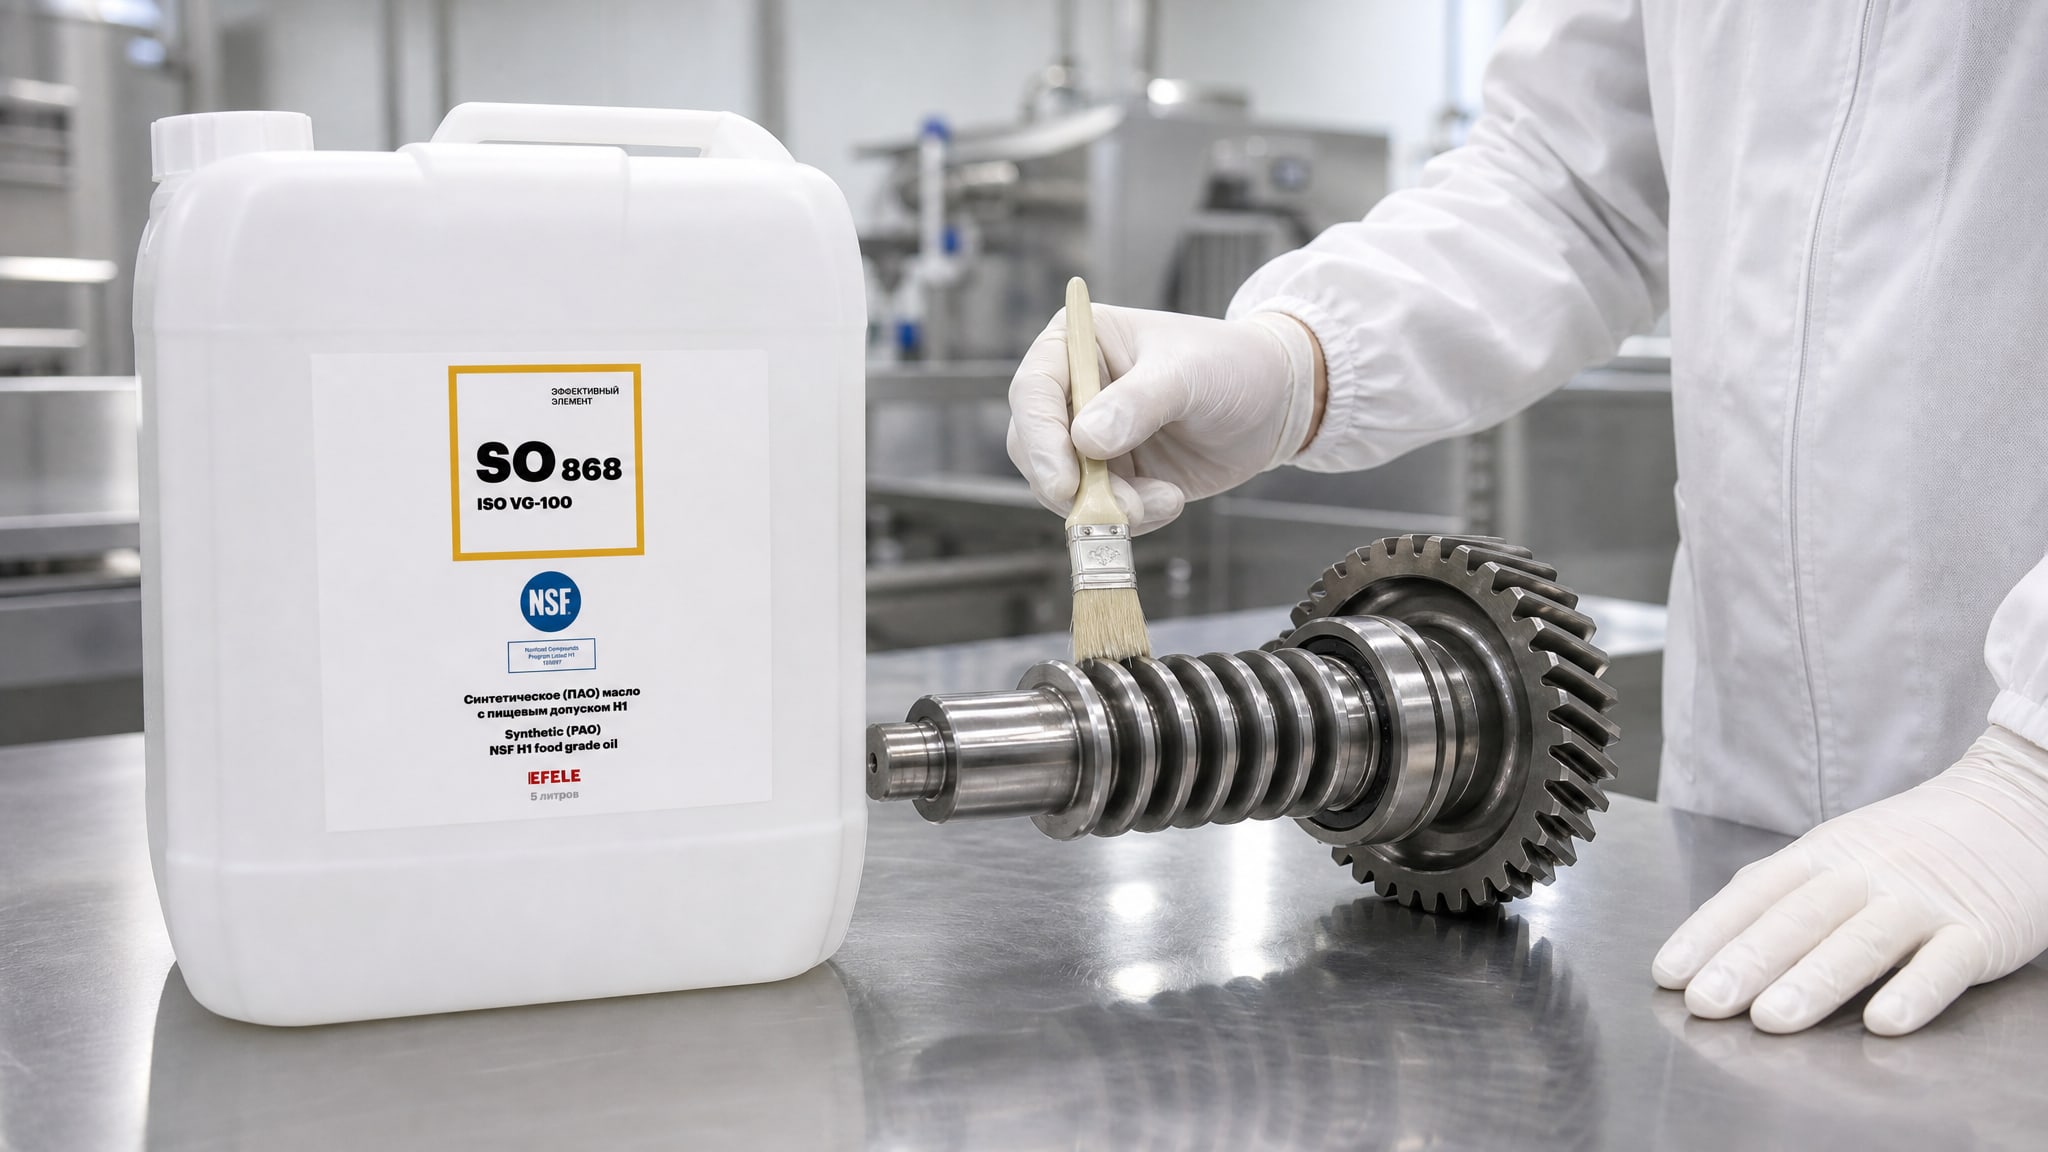
Здесь возникает дополнительный критерий: допуск на применение с продуктами питания. Пищевые редукторные масла должны иметь сертификат NSF H1, что означает допуск для ситуаций, когда возможен случайный контакт масла с пищевой продукцией.
Почему это важно? Потому что если не-пищевое масло попадет в продукт, это нарушение санитарного законодательства и прямая угроза репутации и лицензии производства. Регуляторные органы требуют документирования и перекрытия всех контактных точек.
Вязкость редукторного масла на пищевом производстве обязана коррелировать с допуском H1. То есть вы должны одновременно гарантировать три параметра:
Правильная вязкость - чтобы редуктор работал в допустимых температурах и не перегревался.
Допуск NSF H1 - чтобы масло было сертифицировано для пищевого применения.
Совместимость с материалами - в первую очередь с бронзой червячного колеса и с уплотнителями редуктора.
На практике это означает, что при выборе редукторного масла для пищевого производства вы не можете просто взять любое масло ISO VG 220 или 320. Нужно найти масло, которое одновременно имеет нужный класс вязкости и сертификат NSF H1. Для червячных передач на пищевых производствах, где возможен случайный контакт с продуктами, критично использование редукторных масел с пищевым допуском NSF H1, таких как EFELE SO-868. Это ПАО-масло, которое сохраняет требуемую вязкость при колебаниях температуры в цехе и не вымывается при контакте с влагой.
Редукторное масло вязкость 460: когда нужна максимальная вязкость
Масло ISO VG 460 выбирают в редких, но критичных случаях: когда редуктор работает при очень высоких нагрузках, в условиях постоянного скольжения, при высоких температурах окружающей среды или когда требуется максимальное время жизни между заменами масла.
Примеры применения VG460:
Мощные червячные редукторы (от 30–50 кВт и выше), которые работают круглосуточно и несут постоянную нагрузку.
Редукторы, расположенные рядом с источниками тепла (печь, парогенератор, горячие трубопроводы), где температура корпуса может превышать 60°C даже в стационарных условиях.
Редукторы с высокой скоростью скольжения витков червяка (когда отношение скоростей велико и тепловыделение существенное).
Редукторы в режиме с частыми перегрузками, где контактные давления временами выскакивают за норму.
VG460 - это не «универсально хорошее» масло, а специализированное решение. Если вы зальете его туда, где достаточно VG320, редуктор будет перегреваться при каждом пуске, вязкое масло будет сопротивляться вращению, и в конечном итоге вы потеряете эффективность. Поэтому переход на VG460 имеет смысл только при подтвержденной высокой температуре редуктора в статическом режиме.
На пищевых производствах масло VG460 встречается редко, потому что большинство редукторов там малой и средней мощности, и VG220–320 справляются с задачей. Но в транспортных системах, где тяжелые грузы движутся по наклонным конвейерам с редукторной передачей, или в тесто-мешальных машинах с мощными редукторами, VG460 может быть оправданным выбором.
Часто задаваемые вопросы
Какой класс вязкости редукторного масла выбрать, если в документации не указан?
Если документация утеряна, ориентируйтесь на мощность редуктора и температуру в цехе. Для редукторов до 15 кВт при умеренной температуре (20–35°C) начните с ISO VG 220. Если редуктор часто или долго работает при температуре выше 40°C, переходите на VG320. Если редуктор мощнее 30 кВт или находится рядом с источником тепла, рассмотрите VG460. Но это временное решение; найдите оригинальную техническую документацию как можно скорее.
Почему нельзя смешивать редукторные масла разных вязкостей?
Смешивание масел разных классов вязкости (например, VG220 и VG320) нарушает предсказуемость характеристик. Итоговая вязкость не будет точно равна среднему арифметическому; она зависит от соотношения смеси и от совместимости присадок. Кроме того, вы потеряете гарантию производителя, потому что его испытания проведены на чистом масле одного класса. Всегда проводите полную замену масла без смешивания с остатками старого.
Что произойдет, если залить в редуктор масло с вязкостью выше или ниже рекомендуемой?
Слишком низкая вязкость приводит к истончению масляной пленки, ускоренному износу, перегреву и задиру в зацеплении. Слишком высокая вязкость препятствует циркуляции масла, увеличивает потери на трение, ведет к перегреву редуктора и к вязкому сопротивлению при пуске, особенно при холодных пусках. Оба случая сокращают ресурс редуктора.
Влияет ли вязкость редукторного масла на его стоимость владения?
Да, но косвенно. Масло более высокой вязкости стоит примерно на 10–15% дороже, но если оно предотвращает перегрев и задир, сроки замены могут увеличиться. Масло более низкой вязкости дешевле при закупке, но если оно приводит к ускоренному износу редуктора, стоимость замены редуктора или его ремонта несоизмеримо выше. Выбирайте правильную вязкость с первого раза - это экономичнее.
Какая вязкость редукторного масла подходит для пищевого производства?
Вязкость подбирается по условиям работы редуктора (температура, нагрузка, скорость) абсолютно так же, как и для не-пищевого применения. Отличие - в допусках. На пищевом производстве масло обязано иметь сертификат NSF H1 или аналогичный пищевой допуск. Это может быть масло ISO VG 220, 320 или 460 с соответствующим допуском. Никаких специальных вязкостей для пищевого применения не существует.
Заключение
Вязкость редукторного масла - это не просто номер в паспорте, это ключевой параметр, который определяет, будет ли ваш редуктор работать надежно и долго или превратится в источник проблем. Выбор класса вязкости (ISO VG 100, 220, 320, 460) зависит от трех факторов: температуры окружающей среды, частоты вращения входного вала и нагрузочного режима. На пищевых производствах к вязкости добавляется требование пищевого допуска (NSF H1), что усложняет, но не меняет сути подбора.
При выборе редукторного масла не ограничивайтесь вязкостью: проверьте наличие противозадирного пакета (EP), совместимость с материалами вашего редуктора (особенно если там бронзовое колесо) и наличие нужных сертификатов. Если у вас есть техническая документация редуктора - используйте ее как золотой стандарт. Если нет - обратитесь к производителю редуктора или к опытному поставщику смазочных материалов, который поможет правильно подобрать класс вязкости для вашего применения. Неправильный выбор вязкости на день дешевле, чем замена редуктора на месяц раньше срока.