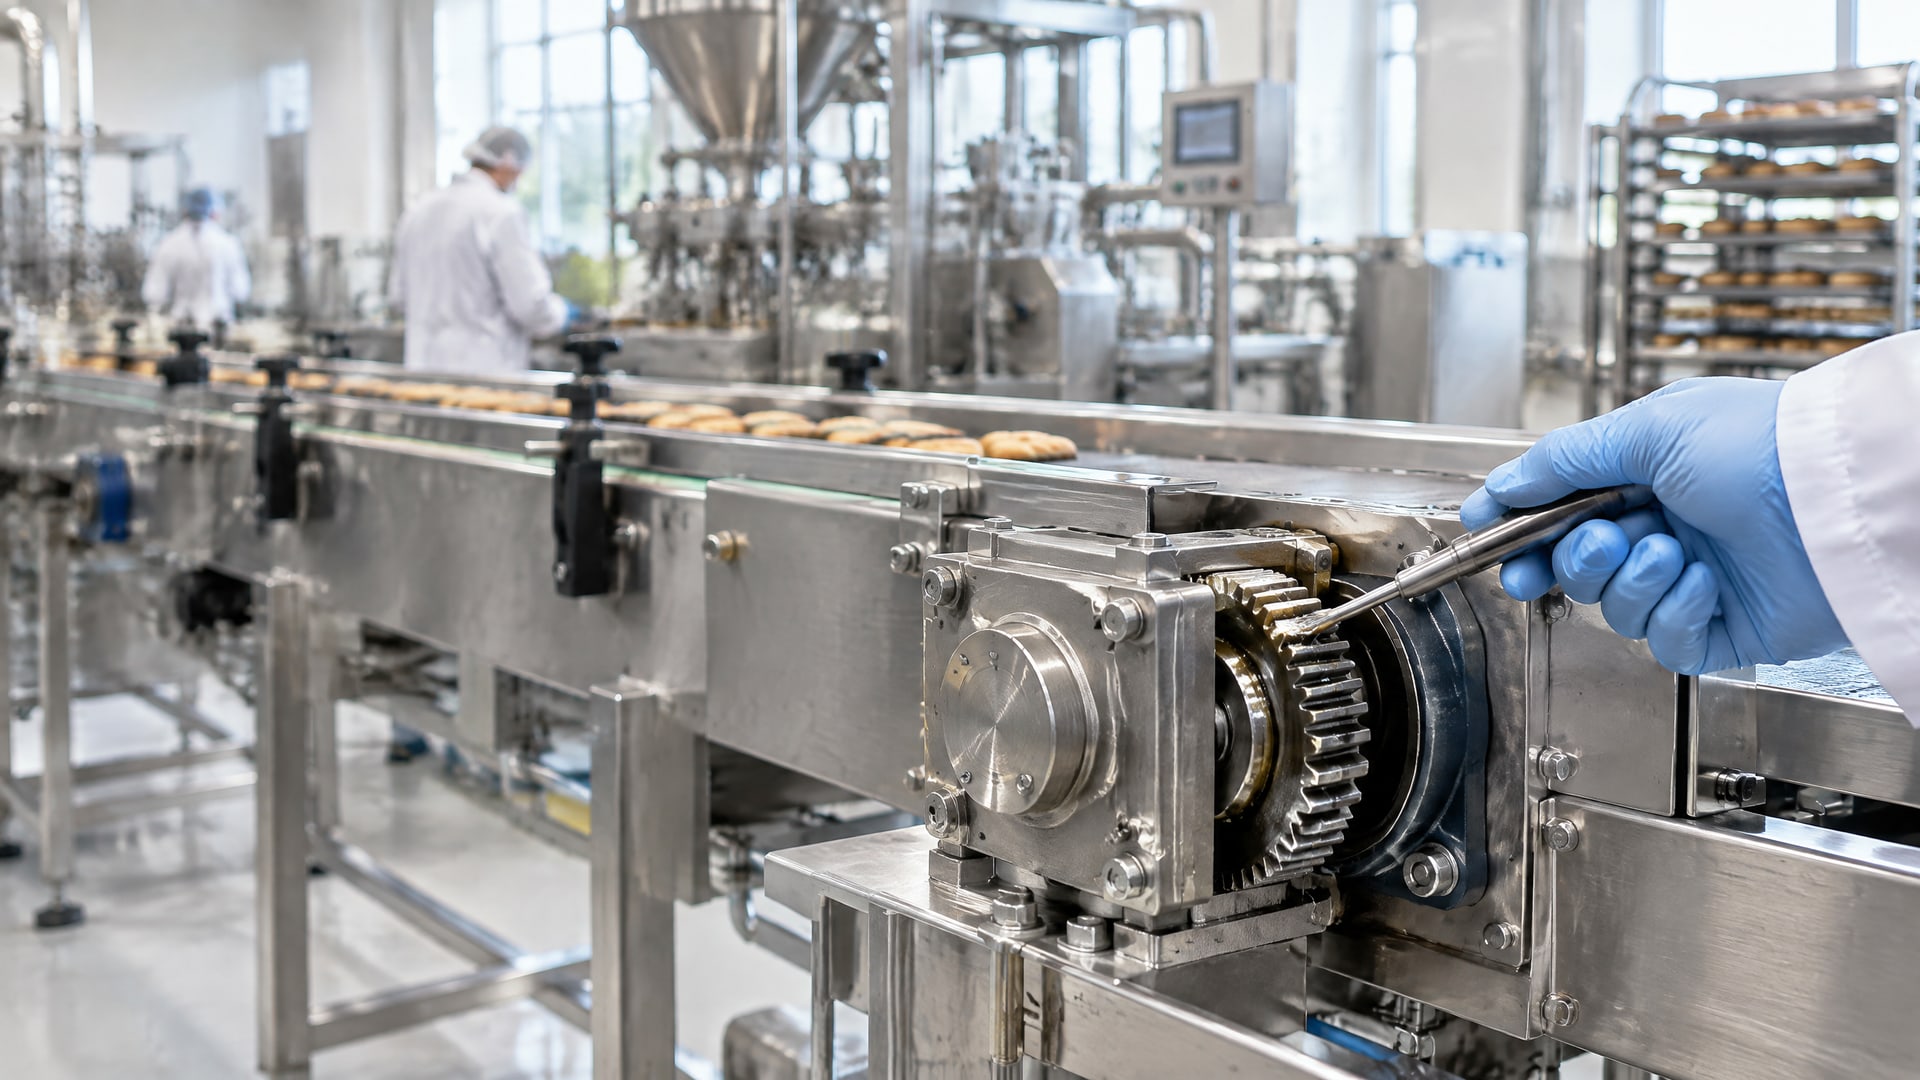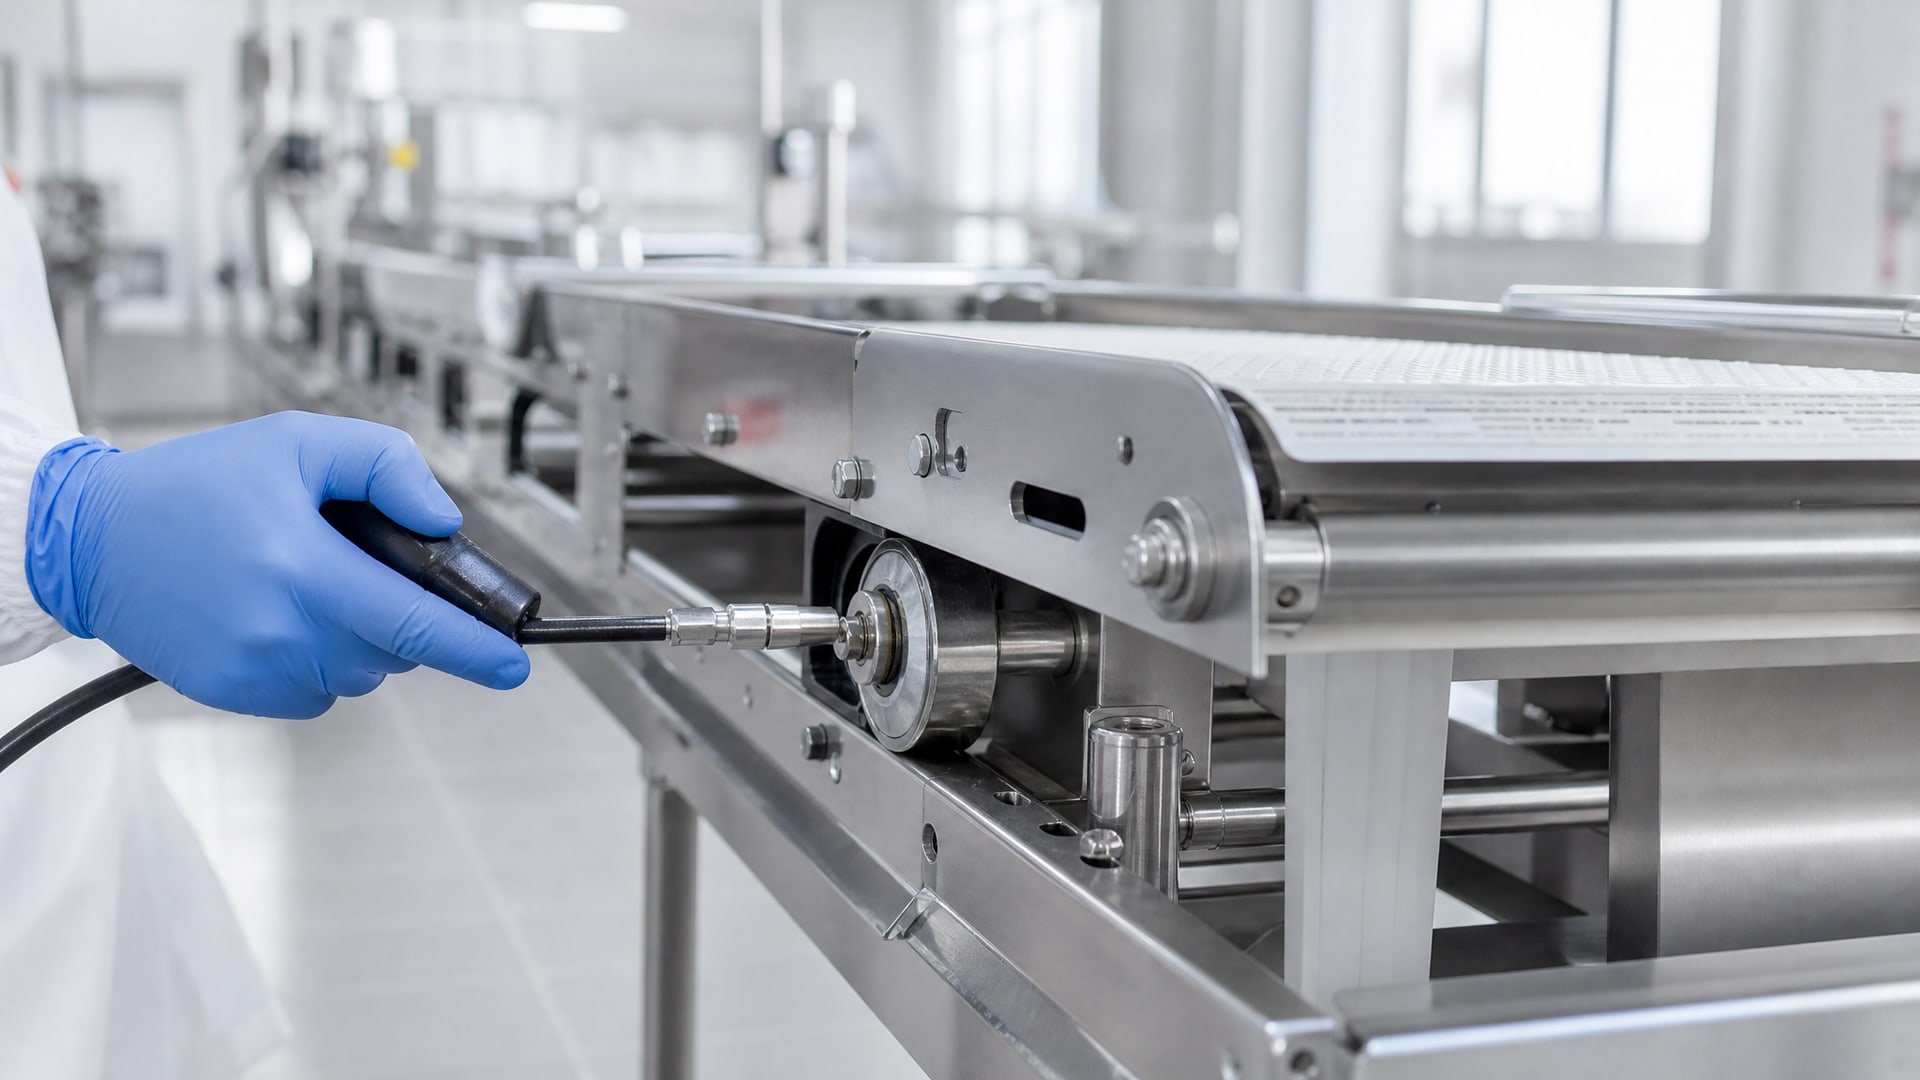
Узлы скольжения промышленного оборудования, работающие в диапазоне температур до 160 °C, требуют особого подхода к выбору смазочного материала. Неправильно подобранная смазка приводит к вытечке при нагреве, росту сопротивления скольжения и преждевременному износу направляющих, подшипников и фильеров. Высокотемпературная смазка отличается не просто верхним пределом температуры, а комплексом свойств: нагрузкой сваривания, окислительной стабильностью, водостойкостью и консистенцией, которая держит форму в горячей зоне.
Инженеры и закупщики должны понимать, что выбор основан не на названии «высокотемпературная» и не на цвете смазки, а на технических параметрах оборудования и условиях эксплуатации. В этой статье разбираем, как подобрать смазку для работы при 160 °C, какие показатели проверять в паспорте товара и как избежать ошибок, которые приводят к преждевременному техническому обслуживанию.
Классификация высокотемпературных смазок по международным стандартам
Для пластичных смазок действует международный стандарт ГОСТ ISO 6743-9-2013, который разделяет смазки по рабочему диапазону температур буквенными кодами.
Максимальная температура 160 °C кодируется символом E, что позволяет быстро определить пригодность материала для горячего оборудования. Этот же стандарт вводит минимальную температуру, также обозначаемую буквой, но при работе в промышленном диапазоне она часто не критична.
Консистенция смазки определяется отдельно по системе NLGI (National Lubricating Grease Institute) в соответствии с ГОСТ ISO 12924-2013. Класс NLGI не связан прямо с температурой, а указывает на механическую жесткость: NLGI 2 - наиболее распространенная консистенция для подшипников и направляющих, NLGI 1 более текучая и подходит для горячих узлов с риском вытечки, NLGI 3 более густая для вертикальных или низкооборотных узлов. При подборе смазки для температур до 160 °C обычно берут NLGI 1–2 в зависимости от конструкции узла скольжения.
Полная маркировка смазки по ГОСТ ISO 12924 включает четыре символа: температурный диапазон, водостойкость и антикоррозионность, трибологические свойства под нагрузкой и класс вязкости базового масла по NLGI. Например, смазка с кодом ISO-L-XBFIB2 указывает на высокотемпературный состав с антизадирными свойствами и вязкостью NLGI 2. Аналогичная система применяется в немецком стандарте DIN 51502, где используются обозначения вроде KP 2 S-30 (класс консистенции, назначение, вязкость по NLGI).
Типы высокотемпературных смазок и их область применения
Рынок предлагает несколько типов смазок, адаптированных под температурные условия выше 140 °C.
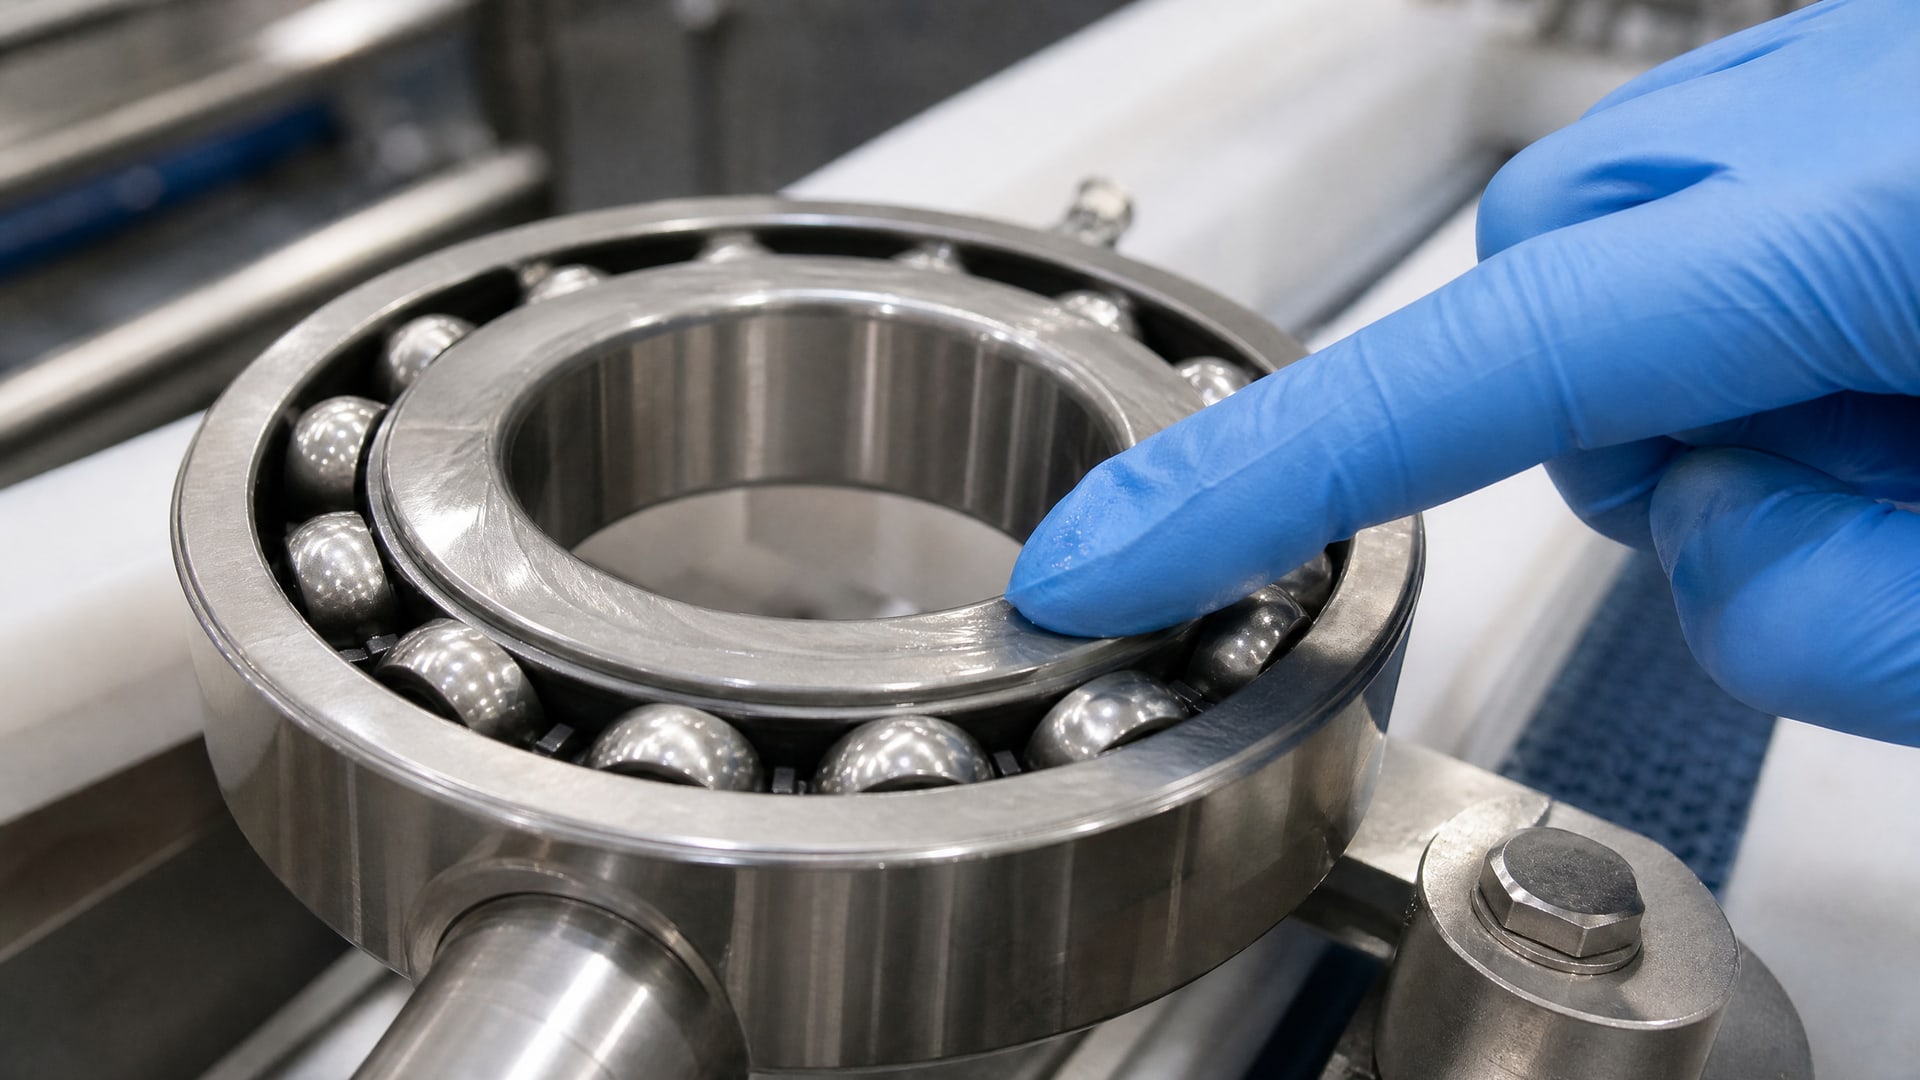
Каждый тип обладает уникальными свойствами, которые влияют на выбор для конкретного узла.
Силиконовые смазки работают в диапазоне от 180 до 250 °C и отличаются чувствительностью к резким перепадам температуры. Их применяют в узлах, где требуется совместимость с пластиковыми элементами и где возможны холодные пуски. Силиконовые смазки менее агрессивны к уплотнениям из фторэластомера, чем углеводородные составы.
Литиевые смазки выдерживают температуры до 250–350 °C и считаются универсальным решением для подшипников и направляющих промышленного оборудования. Они обеспечивают надежную защиту от коррозии и хорошо сочетаются с минеральными маслами. Литиевые смазки относятся к наиболее востребованным в промышленности и имеют широкий выбор модификаций по водостойкости и нагрузке.
Медные смазки выдерживают нагревание вплоть до 1100 °C (при использовании в специальных условиях, для промышленного оборудования обычно работают до 200–300 °C) и применяются в прессах, резьбовых элементах механизмов и низкооборотных узлах. Они обладают отличными водоотталкивающими свойствами и используются для соединений, которые непосредственно подвергаются высокому давлению без скоростного перемещения.
Графитовые смазки достигают температур до 400 °C благодаря примеси графита, который работает как твердый смазочный материал. Они рекомендуются для открытых механизмов и узлов с высокой запыленностью, где жидкая фаза смазки вымывается.
Ключевые параметры при выборе смазки для узлов скольжения при 160 °C
Выбор смазки не заканчивается на проверке кода температуры.
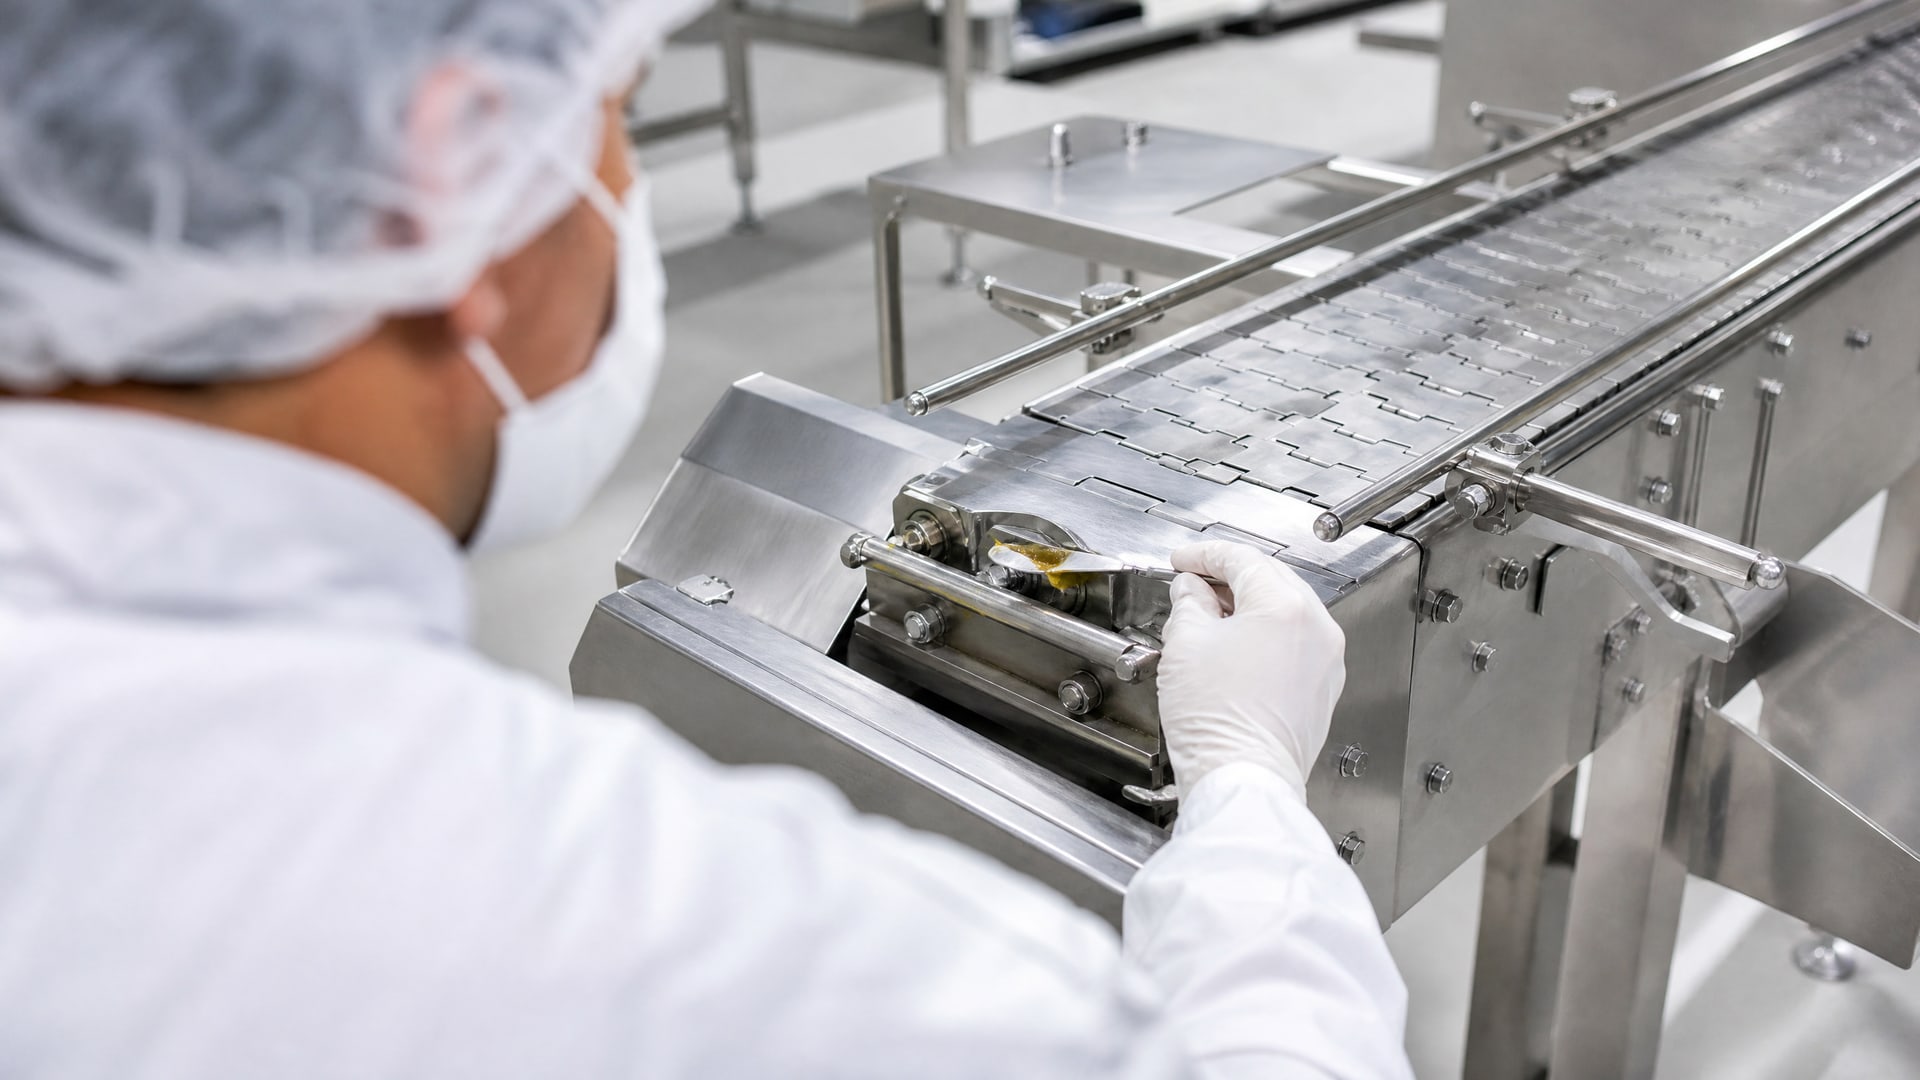
Инженеры и закупщики должны сверять со спецификацией оборудования несколько критических показателей.
Температура каплепадения - минимальное значение 300 °C гарантирует, что смазка сохранит консистенцию и не вытечет из узла при рабочей температуре 160 °C. Этот параметр обязателен в паспорте любой высокотемпературной смазки и проверяется первым делом.
Нагрузка сваривания измеряется на четырехшариковой машине и указывается в ньютонах (типовое значение 4900 N). Этот показатель определяет, при каких нагрузках смазка еще защищает металлические поверхности от прямого контакта и сваривания. Если расчетная нагрузка на узел выше, чем гарантируемая нагрузка сваривания смазки, произойдет задиры и выход оборудования из строя.
Диаметр пятна износа после испытаний не должен превышать 0,5 мм; это показатель качества противоизносной защиты. Смазки с пятном износа более 1 мм непригодны для напряженных узлов скольжения.
Окислительная стабильность критична при длительной работе в горячей зоне с доступом кислорода. Смазка, которая окисляется, теряет смазывающие свойства, становится липкой и образует отложения, забивающие зазоры. Стабильность проверяется по времени индукции окисления (не ниже 500 часов по ASTM D2272 для качественных составов).
Водостойкость важна, если узел работает во влажной среде, подвергается периодической промывке или располагается на участке с частыми перепадами влажности. Водостойкую смазку идентифицируют по коду в стандарте ISO 6743-9; она содержит добавки, препятствующие впитыванию влаги.
Консистенция по NLGI должна соответствовать конструкции узла. Для направляющих горизонтального экструдера при 160 °C берут NLGI 1, для вертикального подъемного механизма - NLGI 2, для резьбовых соединений под нагрузкой - NLGI 2–3. Слишком мягкая консистенция при нагреве вытекает, слишком густая повышает сопротивление и перегревает узел.
Распространенные ошибки при выборе и применении
Закупщики и инженеры часто принимают решение на основе неполной информации, что приводит к сбоям оборудования и лишним расходам на обслуживание.
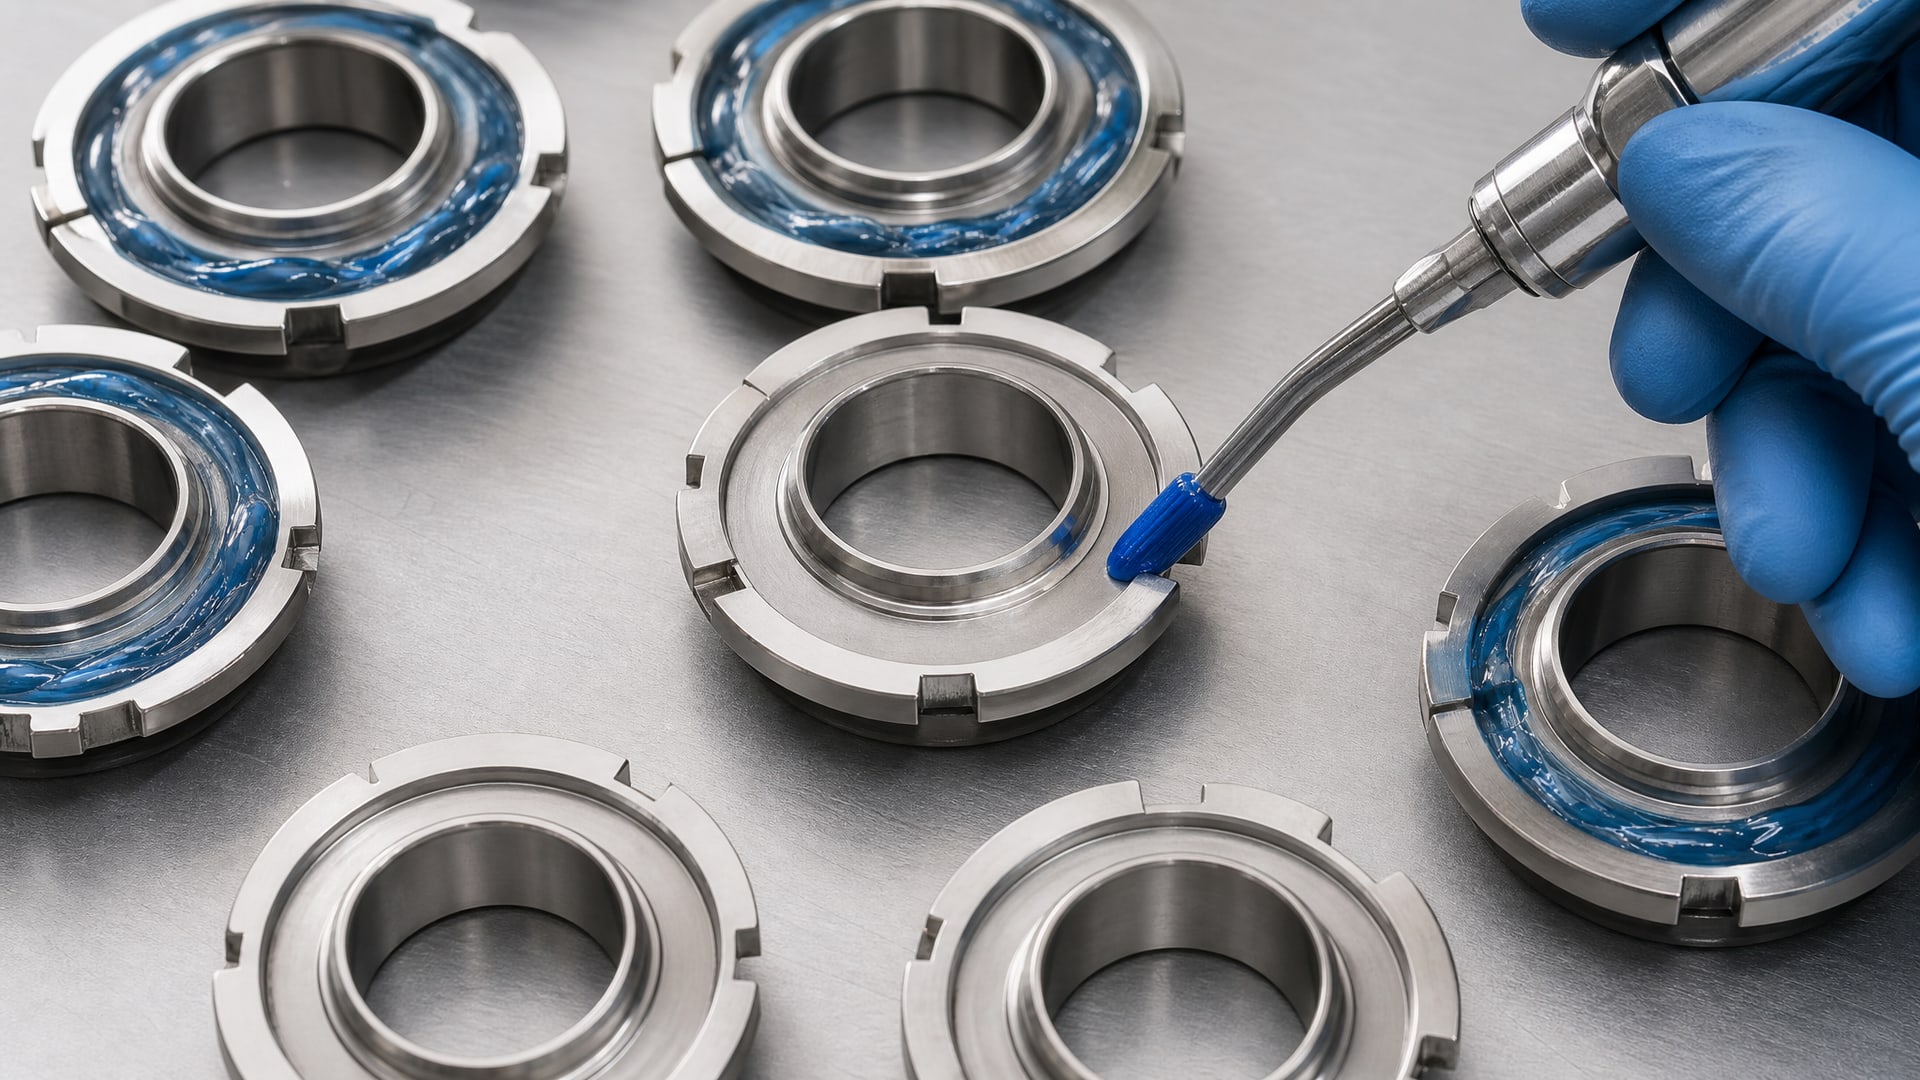
Ошибка 1: выбор смазки по цвету
Многие компании покупают «синюю высокотемпературную смазку» или ищут в интернете «высокотемпературную смазку blue», полагая, что цвет коррелирует с температурными свойствами. На самом деле цвет - это добавка красителя, которая не регулируется международными стандартами. Синие смазки могут быть как высокотемпературными, так и обычными литиевыми смазками с пигментом. Правильный выбор - проверить технический паспорт и найти код по ГОСТ ISO 6743-9.
Ошибка 2: предположение, что медная смазка подходит для всех узлов
Медные высокотемпературные смазки специализированы и предназначены для прессов, резьбовых элементов и низкооборотных механизмов. Они плохо выдерживают высокие скорости вращения, так как медь вызывает повышенное трение в узлах подшипников. Универсальным решением для подшипников остаются литиевые смазки.
Ошибка 3: игнорирование нагрузки и консистенции
Иногда закупщик берет смазку только потому, что она выдерживает нужную температуру, не проверив нагрузку сваривания и консистенцию. Если нагрузка на узел составляет 8000 N, а смазка гарантирует лишь 4900 N, через 500–1000 часов произойдет износ направляющих. Если консистенция неправильна, смазка либо вытечет, либо начнет перегревать узел из-за трения.
Ошибка 4: подмена температурного диапазона на максимальный класс
Написать, что смазка выдерживает 200 °C, - недостаточно. Нужно узнать, при какой минимальной температуре она остается рабочей, чтобы холодные пуски не стали причиной задира. По ГОСТ ISO 6743-9 это обозначается отдельным символом (например, «C» для минимума 120 °C).
Ошибка 5: применение пищевой смазки без подтверждения допуска
Если оборудование работает на участке с требованиями к пищевой безопасности, нужна смазка с подтвержденным пищевым допуском NSF H1 (допуск случайного контакта с пищей) или NSF H2 (контакт запрещен). Обычная высокотемпературная смазка не может быть использована на пищевой линии, даже если ее температурные свойства подходят. Допуск проверяется в паспорте продукта, а не угадывается по названию.
Ошибка 6: недоучет окислительной стабильности при длительной работе
В узлах, где смазка долгое время подвергается нагреву и аэрации, окисляется даже качественная смазка. Если выбрать дешевый состав со слабой окислительной стабильностью, то через 2000–3000 часов работы узел начнет перегреваться из-за загустевшей смазки. Проверьте в паспорте время индукции окисления и убедитесь, что оно соответствует планируемому интервалу обслуживания.
Примеры российских высокотемпературных смазок и их рабочие диапазоны
Отечественная промышленность предлагает несколько хорошо зарекомендовавших себя смазок для температур до 160 °C и выше.
ВНИИНП 207 (по ГОСТ 19774-74) работает в диапазоне от -60 °C до +200 °C и применяется в подшипниках и направляющих общего назначения. Это литиевая смазка, которая хорошо справляется с колебаниями температуры и имеет доступную цену.
ВНИИНП 232 (по ГОСТ 14068-79) выдерживает диапазон от -50 °C до +300 °C и предназначена для более напряженных условий, включая узлы с высокой нагрузкой и агрессивными средами. Это дорогостоящий состав с улучшенной окислительной стабильностью.
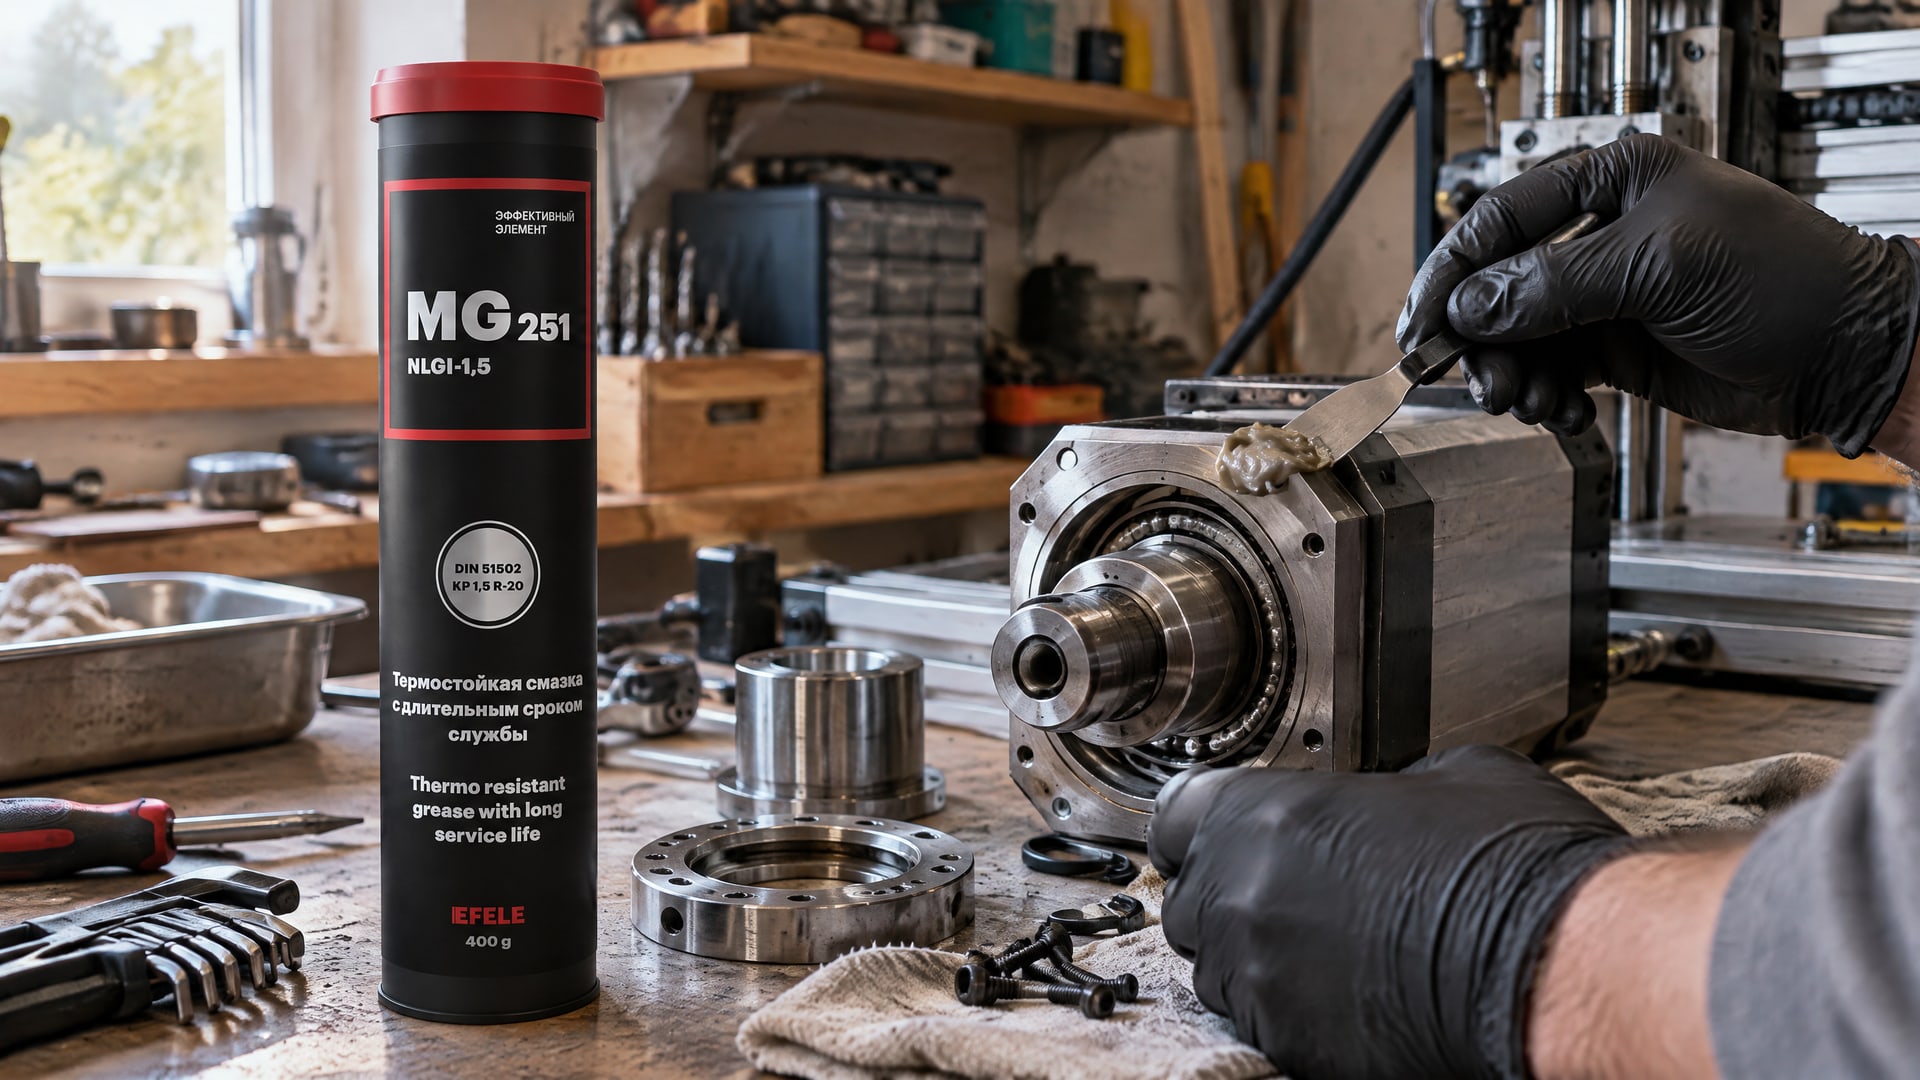
Для узлов трения, работающих при температурах до 260 °C и требующих пищевого допуска, таких как фильеры экструдеров, оптимальным решением становится термо- и химстойкая пластичная смазка с пищевым допуском NSF H1. Такие смазки обладают температурой каплепадения не ниже 350 °C и нагрузкой сваривания от 4900 N, что обеспечивает надежную защиту направляющих при непрерывном нагреве.
При выборе между отечественными разработками и импортными аналогами рекомендуется сначала уточнить у производителя оборудования, какая смазка указана в техническом паспорте. Если допускается замена, сравнивают основные параметры: температурный диапазон по ГОСТ ISO 6743-9, нагрузку сваривания, водостойкость и наличие российского производителя (что снижает логистические сроки и стоимость).
Смазка для подшипников высокотемпературная: особенности подбора
Подшипники, работающие при температурах до 160 °C, требуют особого внимания к консистенции и антизадирным свойствам смазки.
Подшипники качения, в отличие от направляющих скольжения, более чувствительны к вязкости смазки и скорости вращения.
Для радиальных шариковых подшипников при 160 °C применяют NLGI 1–2. Слишком густая смазка (NLGI 3) приведет к повышенному нагреву и ускоренному старению смазочного материала. Слишком мягкая смазка (NLGI 0) вытечет из сепаратора, и подшипник останется без защиты.
Конический роликовый подшипник в редукторе при 160 °C требует смазки с нагрузкой сваривания не менее 4900 N и хорошей адгезией к дорожкам качения. Адгезия - это способность смазки прилипать к металлической поверхности и не стекать при вращении. Смазки с плохой адгезией быстро концентрируются в нижней части подшипника, оставляя верхние участки без защиты.
Для подшипников скольжения (втулок), где происходит не качение, а прямое скольжение вала по полимерному материалу, требуется еще более внимательный выбор. Многие пластиковые подшипниковые втулки несовместимы с углеводородными смазками; для них выбирают силиконовые высокотемпературные смазки, которые не разбухают полимер.
Интервал переснащения подшипников зависит от скорости вращения, нагрузки и окружающей температуры. При 160 °C и постоянном вращении интервал сокращается в 2–3 раза по сравнению с работой при 80 °C. Поэтому важно выбрать смазку с наивысшей окислительной стабильностью в пределах бюджета, чтобы избежать внеплановых остановок.
Антифрикционное покрытие как альтернатива пластичной смазке
В некоторых случаях, когда требуется работа при экстремально высоких температурах и узел конструктивно не позволяет задерживать жидкую смазку, применяют сухие антифрикционные покрытия.
Антифрикционные сухие покрытия (то есть твердые смазочные материалы) состоят из полимерной основы с добавками графита, молибдена дисульфида, политетрафторэтилена (ПТФЭ) или керамики. Они наносятся тонкой пленкой на поверхность скольжения и обеспечивают снижение трения без выделения жидкой фазы.
В случаях, когда требуется сухое антифрикционное покрытие, способное работать в широком диапазоне температур до 450 °C и обеспечивающее снижение трения при высоких нагрузках, рассматривают специализированные спреи с керамическими наполнителями. Такие покрытия особенно полезны для резьбовых соединений, которые периодически разбираются и собираются заново.
Преимущества сухого покрытия: оно не вытекает, не собирает пыль, не окисляется, работает в вакууме и при экстремальном нагреве. Недостатки: сложность равномерного нанесения, сравнительно высокая стоимость и необходимость переснащения после частичного износа.
Для узлов скольжения с температурой до 160 °C пластичная смазка остается основным выбором; сухое покрытие применяют в дополнение или как альтернативу для специальных конструкций (щелевых направляющих, паровых туннелей, высокочастотных вибраторов).
Специальные требования при работе с пищевым оборудованием
Пищевое производство вводит дополнительное требование: смазка должна быть безопасной при случайном или возможном контакте с пищей.
NSF H1 - категория допуска для смазок, предназначенных для мест с возможностью случайного контакта с пищей. Смазка, получившая этот допуск, протестирована на токсичность и не содержит вредных компонентов. Она может использоваться на направляющих упаковочного оборудования, подшипниках конвейеров и шпинделях тестомесильных машин.
NSF H2 - категория для смазок, используемых в местах, где контакт с пищей исключен, например в редукторах упаковочного оборудования, расположенных вне пищевой зоны. H2 допускает некоторое расслабление требований к составу, но по-прежнему требует, чтобы смазка не причиняла вреда здоровью в случае случайного контакта.
3H - категория для разделительных агентов; ее путают с H3, но это разные стандарты. 3H относится к смазкам для производства хлебобулочных и кондитерских изделий, где требуется минимальная липкость смазочного материала.
Важно отметить: пищевой допуск относится к самой смазке, а не к узлу оборудования или централизованной системе подачи смазки. Нельзя купить обычную смазку и применить ее на пищевом оборудовании - нужна именно смазка с подтвержденным допуском в паспорте.
При работе с пищевым оборудованием, требующим высокотемпературной смазки (160 °C и выше), выбирают между российскими производителями и импортом. Главное - убедиться в наличии сертификата NSF H1 в техническом паспорте и согласованности температурного диапазона с рабочими условиями фильеров или направляющих.
Часто задаваемые вопросы
Чем отличается синяя высокотемпературная смазка от обычной?
Цвет смазки - это краситель, добавляемый для идентификации партии или компании-производителя. Синяя смазка не обязательно высокотемпературная; она может быть обычной литиевой смазкой NLGI 2 с голубым пигментом. Правильный выбор - проверить ГОСТ ISO 6743-9 и температурный диапазон в паспорте товара.
Можно ли использовать медную смазку в подшипниках для высоких скоростей?
Нет. Медные смазки предназначены для прессов, резьбовых соединений и низкооборотных узлов. При высокой скорости вращения медь вызывает дополнительное трение и перегрев. Для подшипников выбирайте литиевые или силиконовые высокотемпературные смазки.
Какая минимальная температура каплепадения нужна для работы до 160 °C?
Типовое рекомендуемое значение -300 °C и выше. Это обеспечивает запас не менее 140 °C выше рабочей температуры и гарантирует, что смазка не потечет даже при кратковременном скачке температуры в узле.
Влияет ли NLGI на температуру работы смазки?
Нет. NLGI определяет консистенцию, а не температурные свойства. Смазка NLGI 1 работает на той же температуре, что и NLGI 2, но она более текучая. Выбор NLGI зависит от конструкции узла и риска вытечки или перегрева из-за вязкого трения.
Как часто нужно переснащивать смазку при 160 °C?
Интервал сокращается в 2–3 раза по сравнению с работой при 80 °C. Если при комнатной температуре интервал составляет 10 000 часов, то при 160 °C он составит примерно 3 000–5 000 часов. Точный интервал зависит от окислительной стабильности смазки и указывается производителем оборудования.
Заключение
Выбор высокотемпературной смазки для узлов скольжения при 160 °C - это не простая задача подстановки названия, а профессиональное решение, основанное на технических параметрах оборудования и свойствах смазочного материала. Основной инструмент - это ГОСТ ISO 6743-9, который кодирует температурный диапазон буквой, и паспорт товара, где указаны нагрузка сваривания, диаметр пятна износа, температура каплепадения и окислительная стабильность.
Чтобы избежать преждевременного выхода оборудования из строя и внеплановых остановок, проверяйте не только цвет и название смазки, но и ее реальные характеристики. Консультируйтесь с производителем оборудования о допустимых замах для смазки, сравнивайте основные параметры и выбирайте материал, который гарантирует не менее 3 000–5 000 часов надежной работы при планируемом интервале обслуживания. Если оборудование пищевое, требуйте в паспорте подтверждение пищевого допуска (NSF H1 или H2), а если узел работает с высокой динамической нагрузкой, удостоверьтесь, что нагрузка сваривания смазки превышает расчетную нагрузку на узел.