Каждый час простоя горячего узла - это потеря производительности, а переобслуживание узлов с частыми заменами смазки требует избыточных затрат на материалы и рабочее время. Правильный выбор высокотемпературной смазки позволяет не только обеспечить надежную работу в экстремальных условиях, но и реально продлить интервалы обслуживания без риска отказа оборудования. Ключ к этому - не просто температурный диапазон на этикетке, а сочетание параметров: температура каплепадения, нагрузочная способность, стабильность при длительной работе и совместимость с материалами узла.
Статья рассчитана на инженеров, технических специалистов и закупщиков, которые отвечают за выбор смазочных материалов для упаковочного оборудования, приводов, подшипников и других узлов, работающих при повышенных температурах. Вы узнаете, как оценить реальные требования оборудования, на какие характеристики смотреть при подборе и как избежать типичных ошибок, которые приводят к преждевременному отказу смазки.
Что такое высокотемпературная смазка и почему температура - не единственный критерий
Высокотемпературная смазка - это пластичный материал, сохраняющий работоспособность при повышенных температурах и соответствующий нормативным требованиям стандартов ISO 6743-9 (классификация по температурному диапазону, типу загустителя и трибологическим свойствам).
В России применяется его аналог - ГОСТ ISO 6743-9-2013, введенный в действие с 1 января 2021 года.
Кажется логичным: если узел нагревается до 260 °C, нужна смазка «на 260 градусов». На самом деле это упрощение вводит в заблуждение. Стандарт ISO 6743-9 маркирует смазки не только максимальной температурой, но и минимальной, антикоррозионными свойствами, нагрузочной способностью и водостойкостью. Верхняя рабочая температура в классификации кодируется символами: от A (+60°C) до G (свыше +180°C); нижняя - от A (0°C) до E (ниже −40°C).
Например, две смазки могут выдерживать +200°C, но одна потеряет текучесть при −20°C, а другая останется пригодной до −50°C. Одна выдержит нагрузку сваривания 4900 Н на 4-шариковой машине, вторая - только 2000 Н. Первая защитит от коррозии в среде с влагой и химическими парами, вторая - нет. Выбрав смазку по одному параметру, вы рискуете столкнуться с отказом в других условиях эксплуатации.
Перед подбором смазки обязательно проверьте рекомендации производителя оборудования: именно в технической документации указаны требуемые классы NLGI, диапазон рабочих температур, тип загустителя (если он критичен), допустимые присадки и совместимость с уплотнениями.
Состав смазки и его влияние на температурный диапазон
Высокотемпературная смазка состоит из трех основных компонентов: базового масла (70–90%), загустителя (10–15%) и присадок.
Каждый из них отвечает за определенные свойства, и температурный диапазон - результат их взаимодействия.
Базовое масло (основа смазки) влияет на начальную вязкость и температурную текучесть. Минеральные масла стабильны до +150…180°C, синтетические (полиальфаолефины, эстеры) - до +200…250°C. Силиконовые базы обеспечивают диапазон +180…250°C благодаря особой молекулярной структуре.
Загуститель - это вещество, которое придает смазке консистенцию. Типичные загустители: - Литиевые (NLGI 2–3) - универсальные, для +250…350°C; - Полиуретановые и графитовые - для экстремальных температур до +400°C; - Медные и керамические составы - для специальных применений вплоть до +1100…1500°C (но для массового производства редко); - Полимочевинные синтетические - для диапазонов +300…350°C при высоких скоростях.
Присадки (медный порошок, графит, дисульфид молибдена) улучшают смазывающие свойства, адгезию (прилипание к металлу) и антиокислительную стабильность. Присадки замедляют окисление масла при высокой температуре и предотвращают слипание металлических поверхностей под нагрузкой. Однако некоторые присадки (например, медь или графит) могут конфликтовать с определенными материалами уплотнений или покрытий.
Выбор сочетания этих компонентов определяет, что получится в итоге. Литиевая смазка на минеральном масле отличается от литиевой на синтетическом базисе и диапазоном, и стоимостью, и стабильностью. Не все литиевые смазки пригодны для +300°C - только те, где используется синтетическое масло и специальные присадки.
Классификация высокотемпературных смазок по ГОСТ и ISO
Стандарт ГОСТ ISO 6743-9-2013 разделяет пластичные смазки на категории с буквенной маркировкой L-X-…, где каждая буква несет информацию о применении.
В маркировке указывается минимальная и максимальная рабочая температура, водостойкость, коррозионная защита и поведение под нагрузкой.
Для практического применения важны параметры, обычно указываемые в техническом листе смазки:
| Параметр | Что означает | Почему важен для интервалов обслуживания |
|---|---|---|
| Температура каплепадения (по ASTM D1478) | Минимальная температура, при которой смазка начинает вытекать из узла | Если выше чем рабочая температура узла - смазка не вытечет; если ниже - утечка, высыхание, отказ |
| Нагрузка сваривания (4-шариковая машина, ISO 12966) | Максимальная точечная нагрузка, при которой смазка не допускает слипания поверхностей (величина 2000–4900 Н и выше) | Показывает, выдержит ли смазка фреттинг и толчки в подшипниках; низкое значение = частые отказы |
| Пятно износа (ISO 12966) | Диаметр площадки на шарике после испытания (0,3–1,0 мм) | Чем меньше - тем выше защита от абразива и микроскопических задиров; влияет на ресурс подшипника |
| Консистенция NLGI (ISO 2137) | Класс вязкости: 0, 1, 2, 3 (где 2 - самый распространенный) | Слишком мягкая = вытечка в горячих узлах; слишком густая = сопротивление и перегрев |
| Водостойкость (ASTM D1264) | Способность смазки отталкивать воду и не размываться | Для упаковочного оборудования с влажностью или промывкой = продление интервала обслуживания |
| Окисляемость (ASTM D2272) | Стабильность при длительном нагреве и контакте с кислородом | Чем выше стабильность - тем меньше смазка деградирует, тем дольше сохраняет свойства |
Примеры рабочих диапазонов реальных типов смазок показывают, как они классифицируются: - Смазка для узлов оборудования: −30…+200°C, температура каплепадения выше 300°C, нагрузка сваривания 4900 Н, пятно износа 0,5 мм. - Специальная высокотемпературная смазка: −50…+300°C, температура каплепадения выше 350°C, нагрузка сваривания 3800 Н.
Эти параметры - инструмент расчета реального ресурса. Если узел работает циклично, с ударными нагрузками, то смазка с пятном износа 0,8 мм потребует переобслуживания чаще, чем смазка с 0,4 мм, несмотря на одинаковый температурный диапазон.
Применение высокотемпературных смазок: упаковочное оборудование и узлы подшипников
На упаковочном оборудовании, этикеровщиках и термоупаковщиках высокотемпературные смазки работают в сложных условиях: одновременно действуют высокая температура (до +250…280°C у рабочих органов), циклические нагрузки, вибрация, соприкосновение с продуктом или упаковочным материалом, иногда - влага от конденсата или промывных растворов.
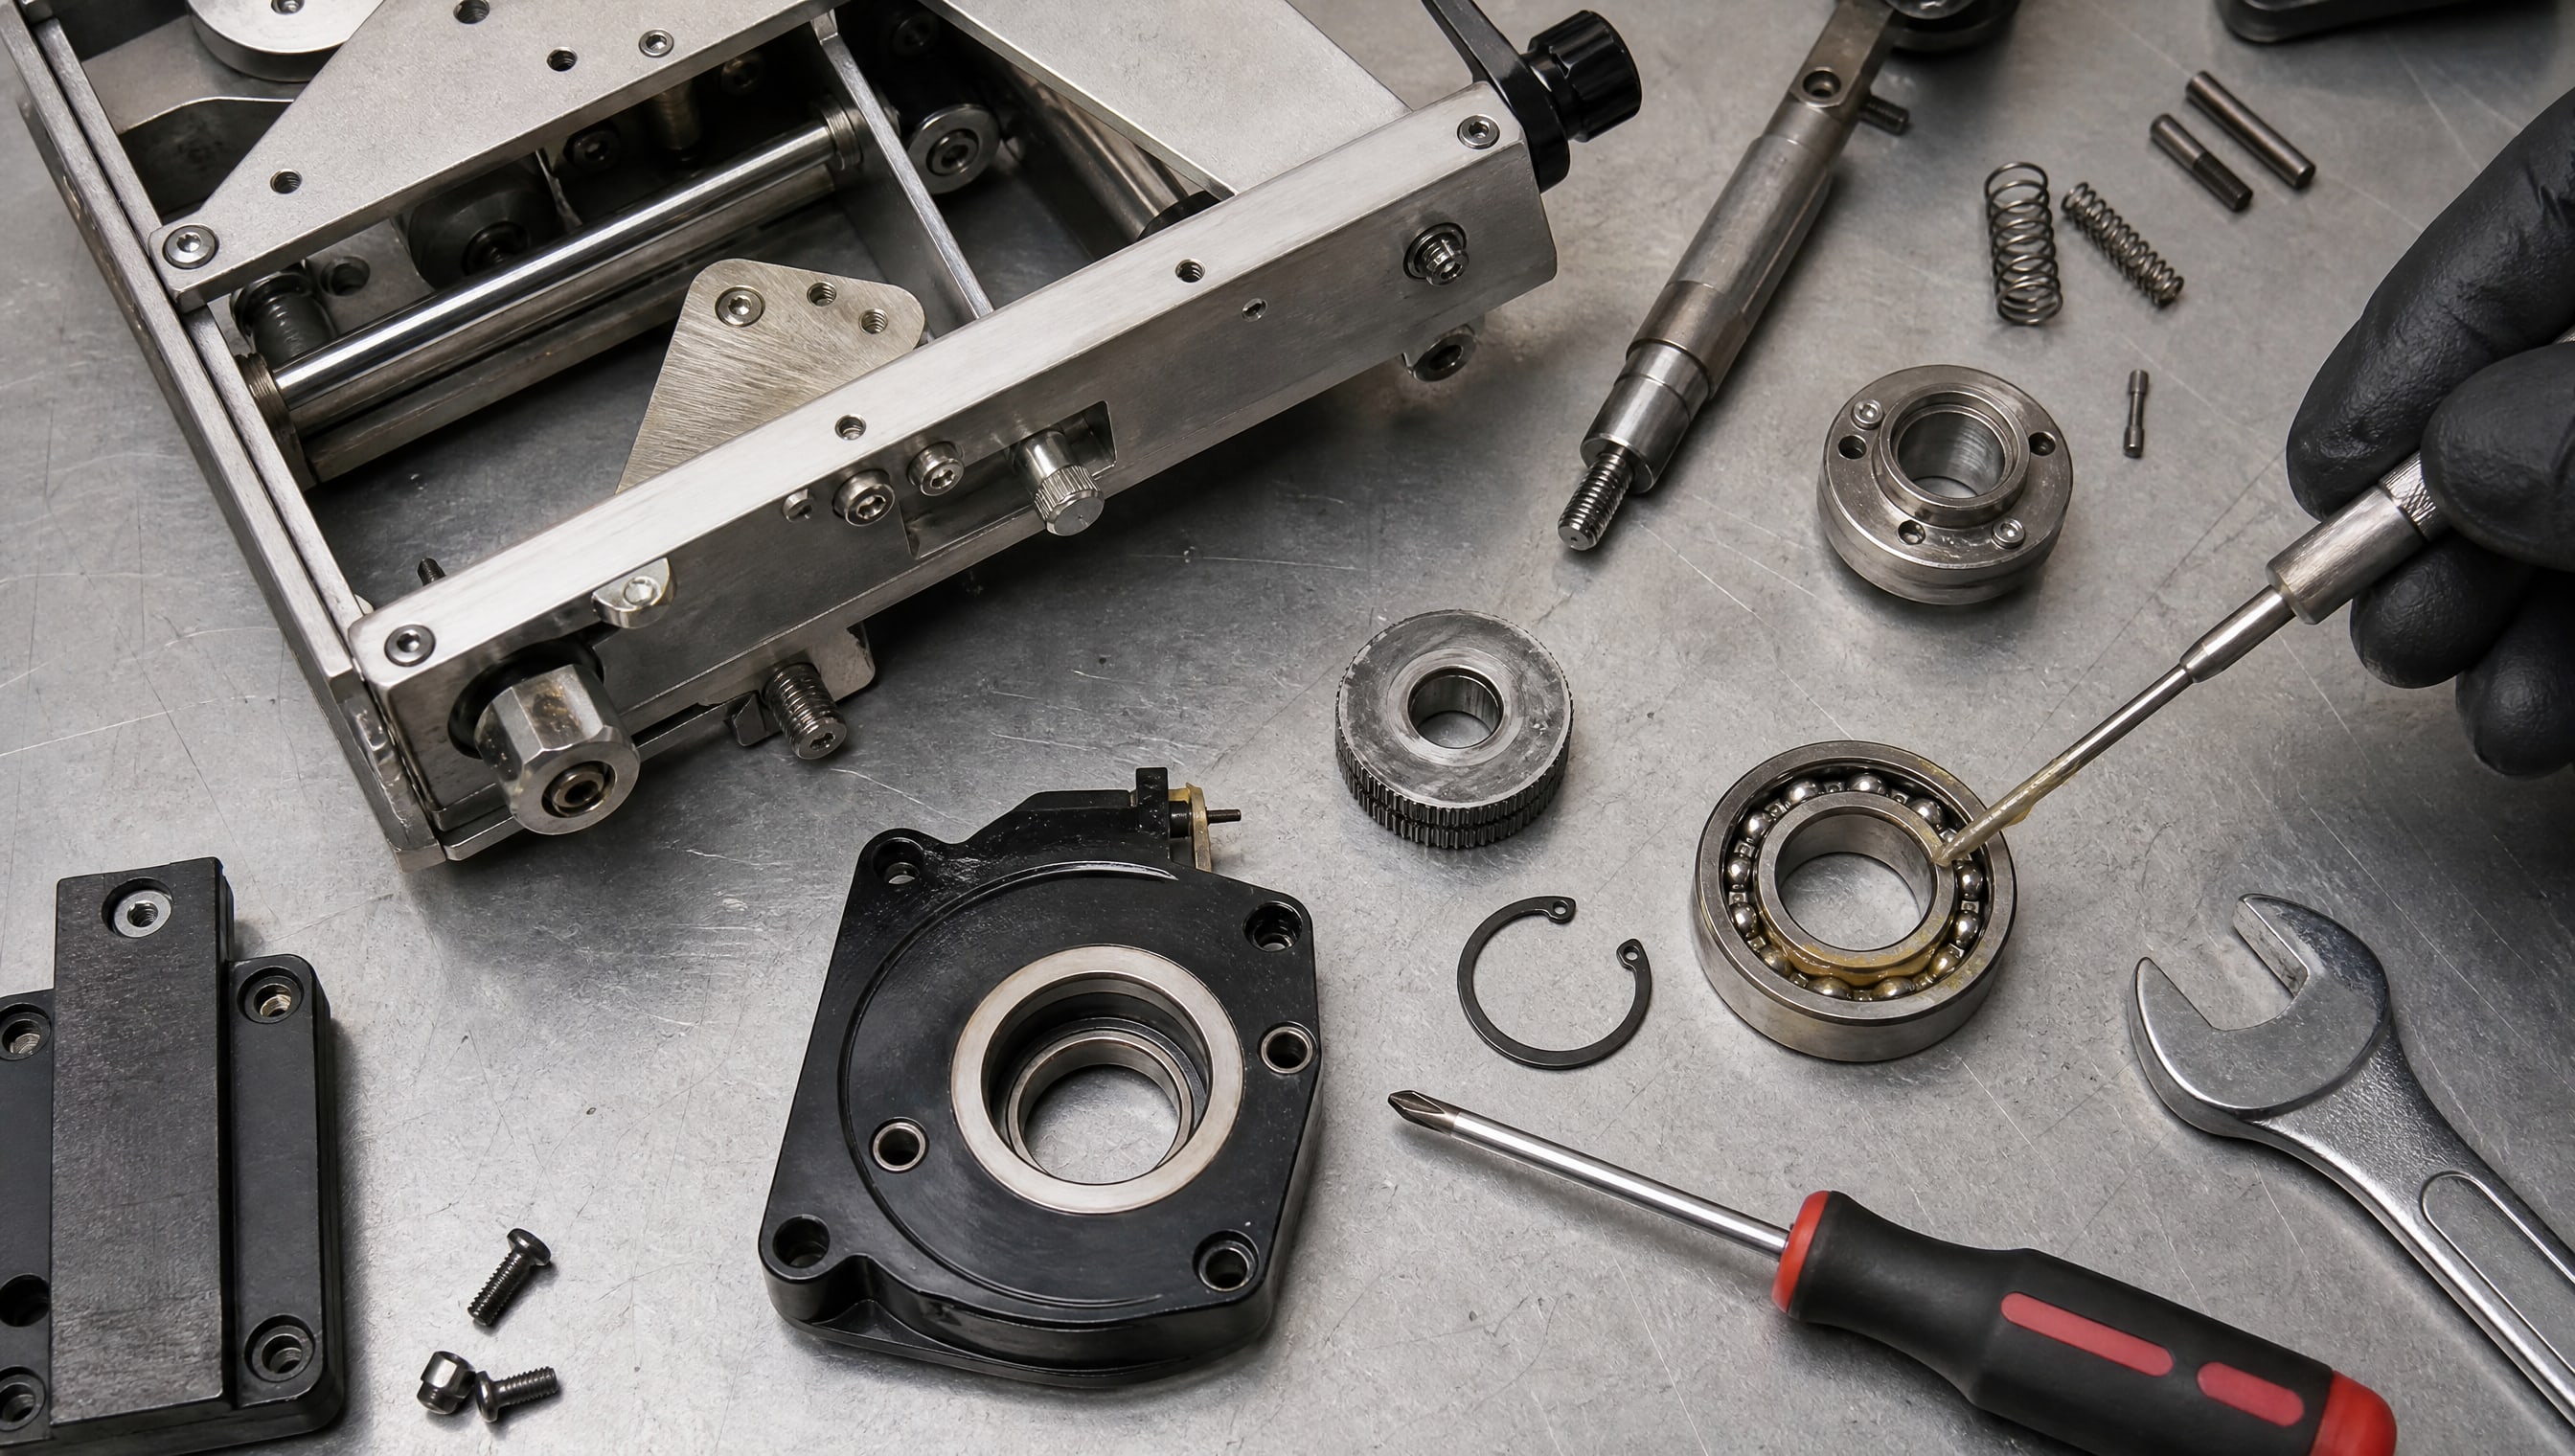
Для таких узлов критичны несколько факторов:
Долгосрочная смазка узлов при циклической нагрузке. На направляющих и в подшипниках упаковщика смазка не должна вытекать, но должна обновляться с каждым циклом. Слишком мягкая смазка (NLGI 0–1) будет расходиться по направляющим, собирать пыль и требовать очистки. Слишком твердая (NLGI 3) затруднит движение, повысит сопротивление и приведет к перегреву. Оптимальный выбор - NLGI 2 со специально подобранным температурным диапазоном: если узел нагревается до +260°C, смазка должна выдерживать минимум +280…300°C с запасом.
Совместимость с материалами узла. На направляющих суппортов часто использованы композитные уплотнения и пластмассовые направляющие. Некоторые высокотемпературные смазки содержат растворители или модификаторы трения, которые размягчают пластик или резину. Перед переходом на новую смазку проверьте данные о совместимости в техническом листе производителя оборудования.
Чистота смазки и контроль частиц. На упаковочных линиях, особенно в зоне фасовки и наклейки этикетки, смазка не должна попадать на продукт или оставлять следы на упаковке. Смазка с высоким содержанием механических примесей (абразивных частиц) быстро выработается и потребует переобслуживания. Производители часто указывают класс чистоты по ISO 4406 или рекомендуют фильтрацию через сетку определенного размера.
Для этикеровочного оборудования и термоупаковщиков, работающих при температуре до +260°C в труднодоступных местах, требуется смазка с подтвержденной адгезией (способностью прилипать к металлу), чтобы удерживаться на направляющих при вибрации и не требовала частого переприменения. На таких узлах используют смазки, которые сохраняют консистенцию и не теряют свойства при циклическом нагреве и охлаждении.
Смазка для подшипников высокотемпературная отличается от смазки для направляющих тем, что подшипник требует более точного баланса вязкости. Слишком тонкая смазка в подшипнике вызовет подсос воздуха и образование пены. Слишком густая - упрочнение сопротивления и тепловыделение, что особенно опасно при высокой скорости вращения. Для подшипников часто применяют смазки NLGI 1–2 со скоростным индексом, указанным в техническом листе.
Диапазон −60…+300°C: как это влияет на интервалы обслуживания
Большой температурный диапазон смазки - это не автоматический посредник для продления интервалов, а скорее логистическое удобство: используя одну смазку, вы избегаете необходимости хранить несколько типов и переучивать обслуживающий персонал.
Однако реальный ресурс смазки зависит от условий на вашем оборудовании, а не от максимального допуска производителя смазки.
Рассмотрим практический сценарий. Узел работает при стабильной температуре +180°C, с умеренной нагрузкой и без влаги. Смазка, рассчитанная на −60…+200°C, прослужит здесь долго, потому что работает в середине своего диапазона, где вязкость стабильна и окисление минимально. Если переключиться на смазку −50…+300°C на синтетическом базисе, проверив совместимость, ресурс может увеличиться за счет лучшей окислительной стабильности при длительном нагреве. Но если смазка дороже, а узел не требует экстремального диапазона, переплата не окупится.
Наоборот, если узел работает циклично: +100…+200°C день, +40°C ночью, то большой диапазон критичен. Смазка должна не замерзнуть ночью (минимум не выше −40°C) и не вытечь днем (+200°C). Здесь смазка −60…+300°C действительно даст преимущество и позволит избежать замены смазки перед включением оборудования.
Важный момент: окисляемость смазки (ее стойкость к химической деградации при температуре) имеет прямую связь с интервалом обслуживания. Смазка, которая при +200°C сохраняет вязкость и не загущается за 6 месяцев, позволяет продлить интервал обслуживания в 1,5–2 раза по сравнению с быстро окисляющейся смазкой. Поэтому при выборе смотрите на результаты теста окисляемости (ASTM D2272 или аналог) и стабильность показателей нагрузки сваривания после теплового старения смазки.
Снижение частоты сервиса за счет именно диапазона −60…+300°C реально происходит только в трех случаях: - Узел ранее требовал замены смазки перед сезонными перепадами; - Смазка применялась в диапазоне, близком к ее максимуму, с частым перегревом, и новая смазка имеет больший запас; - Ранее использовалась смазка с низкой окислительной стабильностью, и новая смазка на синтетическом базисе окисляется медленнее.
Во всех остальных случаях диапазон - характеристика надежности, но не главный рычаг продления интервалов. Главное - соответствие реальным условиям работы узла.
Типичные ошибки при выборе высокотемпературной смазки
Ошибка 1: выбор только по цвету или названию.
Высокотемпературная синяя смазка - это не стандартный класс, а маркетинговое обозначение конкретного производителя. Синий цвет не гарантирует температурную стойкость; в стандарте ISO 6743-9 цвет не является нормируемым критерием. Две синие смазки разных производителей могут отличаться диапазоном на 100°C и нагрузочной способностью в два раза. Ориентируйтесь на технический лист и стандарт, а не на этикетку.
Ошибка 2: путаница между литиевыми и высокотемпературными смазками. Литиевая смазка - это смазка, загущенная литиевым мылом. Литиевые смазки могут быть как универсальными (для −20…+150°C), так и специальными (для −50…+300°C). Выбрав просто «литиевую» смазку без проверки диапазона, вы рискуете получить универсальный материал, который не выдержит высокую температуру. Наоборот, не все высокотемпературные смазки содержат литиевый загуститель; встречаются полиуретановые, полимочевинные и другие типы.
Ошибка 3: игнорирование рекомендаций производителя оборудования. Техдокументация оборудования часто указывает не только температуру, но и требуемый класс NLGI, тип загустителя, допуски (например, NSF H1 для пищевого оборудования), совместимость с пластиками. Если в документации сказано «NLGI 1», а вы применили NLGI 2, смазка может вытечь. Если указано «без медных присадок», а вы использовали медную смазку, может произойти коррозия медных контактов.
Ошибка 4: переобслуживание из-за необоснованной замены смазки. Высокотемпературная смазка - не волшебное средство. Если интервал обслуживания составляет 500 часов не потому, что смазка не выдерживает температуру, а потому, что узел работает с высокой вибрацией и грязью, замена на более дорогую смазку может не помочь. Сначала разберитесь с причиной отказа (вытечка, окисление, загрязнение, механический износ уплотнения), а потом выбирайте смазку.
Ошибка 5: смешивание остатков старой смазки с новой. Если узел не очищен перед переобслуживанием, старая смазка может конфликтовать с новой. Разные базовые масла и загустители плохо смешиваются и могут образовать комки, повысить трение или ухудшить адгезию. Для перехода на новую смазку сначала очистите узел от остатков старой (обычно щеткой или тряпкой, реже промывкой), а затем нанесите новую смазку.
Как подобрать высокотемпературную смазку и спланировать обслуживание
Пошаговый алгоритм подбора:
1. Собрать информацию об условиях работы узла: - Минимальная и максимальная рабочая температура; - Вид нагрузки: статическая, циклическая, ударная; - Скорость работы (для подшипников - обороты); - Наличие влаги, моющих растворов, химических паров; - Материалы уплотнений и покрытий (пластик, резина, никель); - Допустимые присадки (например, запрет на медь или графит).
2. Проверить рекомендации производителя оборудования: - Требуемый класс NLGI; - Температурный диапазон смазки; - Тип загустителя (если критичен); - Допуски и стандарты (ISO, DIN, ГОСТ); - Список рекомендуемых смазок или эквивалентов.
3. Выбрать смазку, соответствующую ГОСТ ISO 6743-9: - Минимальная температура ≤ минимум рабочей температуры узла; - Максимальная температура ≥ максимум рабочей температуры узла с запасом не менее 20°C; - Нагрузка сваривания ≥ ожидаемой нагрузки на узел; - Пятно износа ≤ 0,6 мм (для узлов с чистотой критичной); - Водостойкость и коррозионная защита соответствуют среде.
4. Проверить совместимость: - Технический лист смазки с рекомендациями производителя; - Совместимость с материалами уплотнений; - Отсутствие конфликтов с остатками старой смазки (при необходимости очистить узел).
5. Спланировать обслуживание: - Определить начальный интервал обслуживания на основе рекомендации производителя и опыта, а не на основе максимального температурного диапазона смазки; - Через 200–500 часов работы провести проверку: визуально оценить состояние смазки (цвет, консистенция, загрязнение), измерить температуру узла; - Если смазка остается чистой и температура стабильна, интервал можно увеличить на 10–20% в следующих циклах; - Если смазка быстро окисляется, загрязняется или вытекает, вернитесь на шаг 3 и пересмотрите выбор.
Для упаковочного оборудования, которое работает в температурном диапазоне до +260°C в узлах этикеровки и термоупаковки, типичный интервал обслуживания составляет 1000–2000 часов при условии, что смазка подобрана правильно, узел герметичен и нет постоянного соприкосновения с абразивом. Если переход на новую смазку произойдет с учетом всех указанных параметров, интервал может быть продлен на 20–40%, но не за счет одной только температуры.
Часто задаваемые вопросы
Чем отличается литиевая высокотемпературная смазка от обычной литиевой?
Литиевая смазка - это класс по типу загустителя (литиевое мыло). Обычная литиевая смазка работает при −20…+150°C, а высокотемпературная литиевая - при −50…+300°C. Разница в базовом масле (у высокотемпературной - синтетическое вместо минерального) и в присадках, которые замедляют окисление. Обе - литиевые, но с разными свойствами.
Что означает NLGI в обозначении смазки?
NLGI - это класс консистенции (твердости) смазки, связанный с пенетрацией по стандарту ISO 2137. NLGI 2 - самый распространенный класс (средней вязкости); NLGI 1 - мягче (для быстрых узлов); NLGI 3 - тверже (для вертикальных поверхностей). NLGI НЕ показывает температуру и НЕ равен вязкости масла.
Может ли смазка на 300°C быть опаснее обычной при нормальных температурах?
Нет, если смазка правильно выбрана. Высокотемпературная смазка содержит стабилизаторы (присадки), которые защищают ее при нагреве; при нормальной температуре эти присадки просто «не работают», но и не вредят. Единственное исключение - если присадки несовместимы с материалами узла (например, медь вызывает коррозию медных деталей), но это указано в техлисте.
На сколько часов хватает высокотемпературной смазки?
Ресурс зависит от условий: температуры, нагрузки, чистоты и совместимости с узлом. Если узел работает при стабильной температуре +180°C с умеренной нагрузкой и без загрязнения, смазка может служить 1000–2000 часов и более. Если температура скачет до +250°C, нагрузки ударные и есть влага, ресурс может снизиться до 300–500 часов. Производители часто указывают ориентировочный интервал в техническом листе.
Почему после замены смазки узел начал нагреваться сильнее?
Возможные причины: новая смазка имеет высокий класс NLGI (слишком густая), несовместима с уплотнением (повышает трение), не полностью удалена старая смазка (смешивание вызывает комки), или применена с присадками, конфликтующими с материалами узла. Проверьте рекомендации производителя оборудования, очистите узел и попробуйте смазку, которая использовалась ранее.
Заключение
Высокотемпературная смазка - это инструмент снижения частоты обслуживания при условии правильного подбора и применения. Температурный диапазон на этикетке - только одна из характеристик; реальное продление интервалов обслуживания зависит от сочетания параметров: температуры каплепадения, нагрузочной способности, стабильности при окислении, консистенции NLGI и совместимости с узлом.
Для упаковочного оборудования, этикеровщиков и приводов, работающих при +260°C и выше, выбирайте смазку, которая соответствует ГОСТ ISO 6743-9, имеет подтвержденные характеристики в техническом листе, совместима с материалами вашего оборудования и рекомендуется производителем. Начните с интервала, указанного в документации оборудования, проверьте состояние смазки через 200–500 часов, и только при стабильном результате продлевайте интервал на 10–20% в следующих циклах. Это даст вам предсказуемый ресурс и реальное снижение затрат на обслуживание, а не риск преждевременного отказа узла.
Следующий шаг: соберите данные о рабочих условиях вашего оборудования (минимум и максимум температур, тип нагрузки, материалы уплотнений), проверьте рекомендации производителя и согласуйте выбор смазки с поставщиком, указав полные требования. Не полагайтесь на одно название или цвет смазки - требуйте технический лист и убедитесь, что параметры совпадают с вашими условиями.