Вырубные прокладки остаются привычным способом герметизации фланцевых соединений, но они требуют систематической замены, подвержены утечкам при вибрации и вымыванию рабочей среды. Альтернатива - анаэробные герметики, которые формируют прокладку прямо в стыке и могут полностью заменить картон, резину и пробку на жестких, точно обработанных металлических фланцах. Такой подход сокращает время разборки-сборки, исключает складские запасы прокладок разных размеров и повышает надежность на узлах с малыми зазорами и высокой плоскостностью. Статья разберет, когда замена обоснована, какие требования предъявляются к фланцам, как правильно применять герметик и какие ошибки приводят к отказам.
Когда анаэробный герметик заменяет вырубную прокладку
Замена прокладок фланцевых соединений на герметик имеет смысл только при соблюдении ряда условий.
Анаэробные составы формируют микроскопический слой между двумя гладкими поверхностями и полимеризуются без доступа кислорода в присутствии металла. Это работает отлично на маслобаках, теплообменниках, коробках передач и других корпусных узлах из чугуна, стали или алюминия, где геометрия контролируется и фланцы испытывают минимальные деформации.
Замена прокладок фланцевых соединений газопроводов требует отдельной проверки допустимости по стандартам и регламентам конкретного предприятия, поскольку герметичность на газе критична и нормируется жестко. На внутридомовых и наружных газопроводах с высоким давлением предпочтительнее остаются вырубные прокладки или спирально навитые ленты.
Наоборот, герметик не подойдет, если фланцы деформируются при сборке, имеют большие зазоры, неровности или подвержены сильным осевым перемещениям. В таких случаях эластичная прокладка остается единственным решением. Решение о замене принимает инженер, исходя из анализа геометрии узла, давления, температуры и типа рабочей среды.
Требования к поверхности фланца и параметры зазора
Анаэробные герметики предъявляют жесткие требования к подготовке фланца.
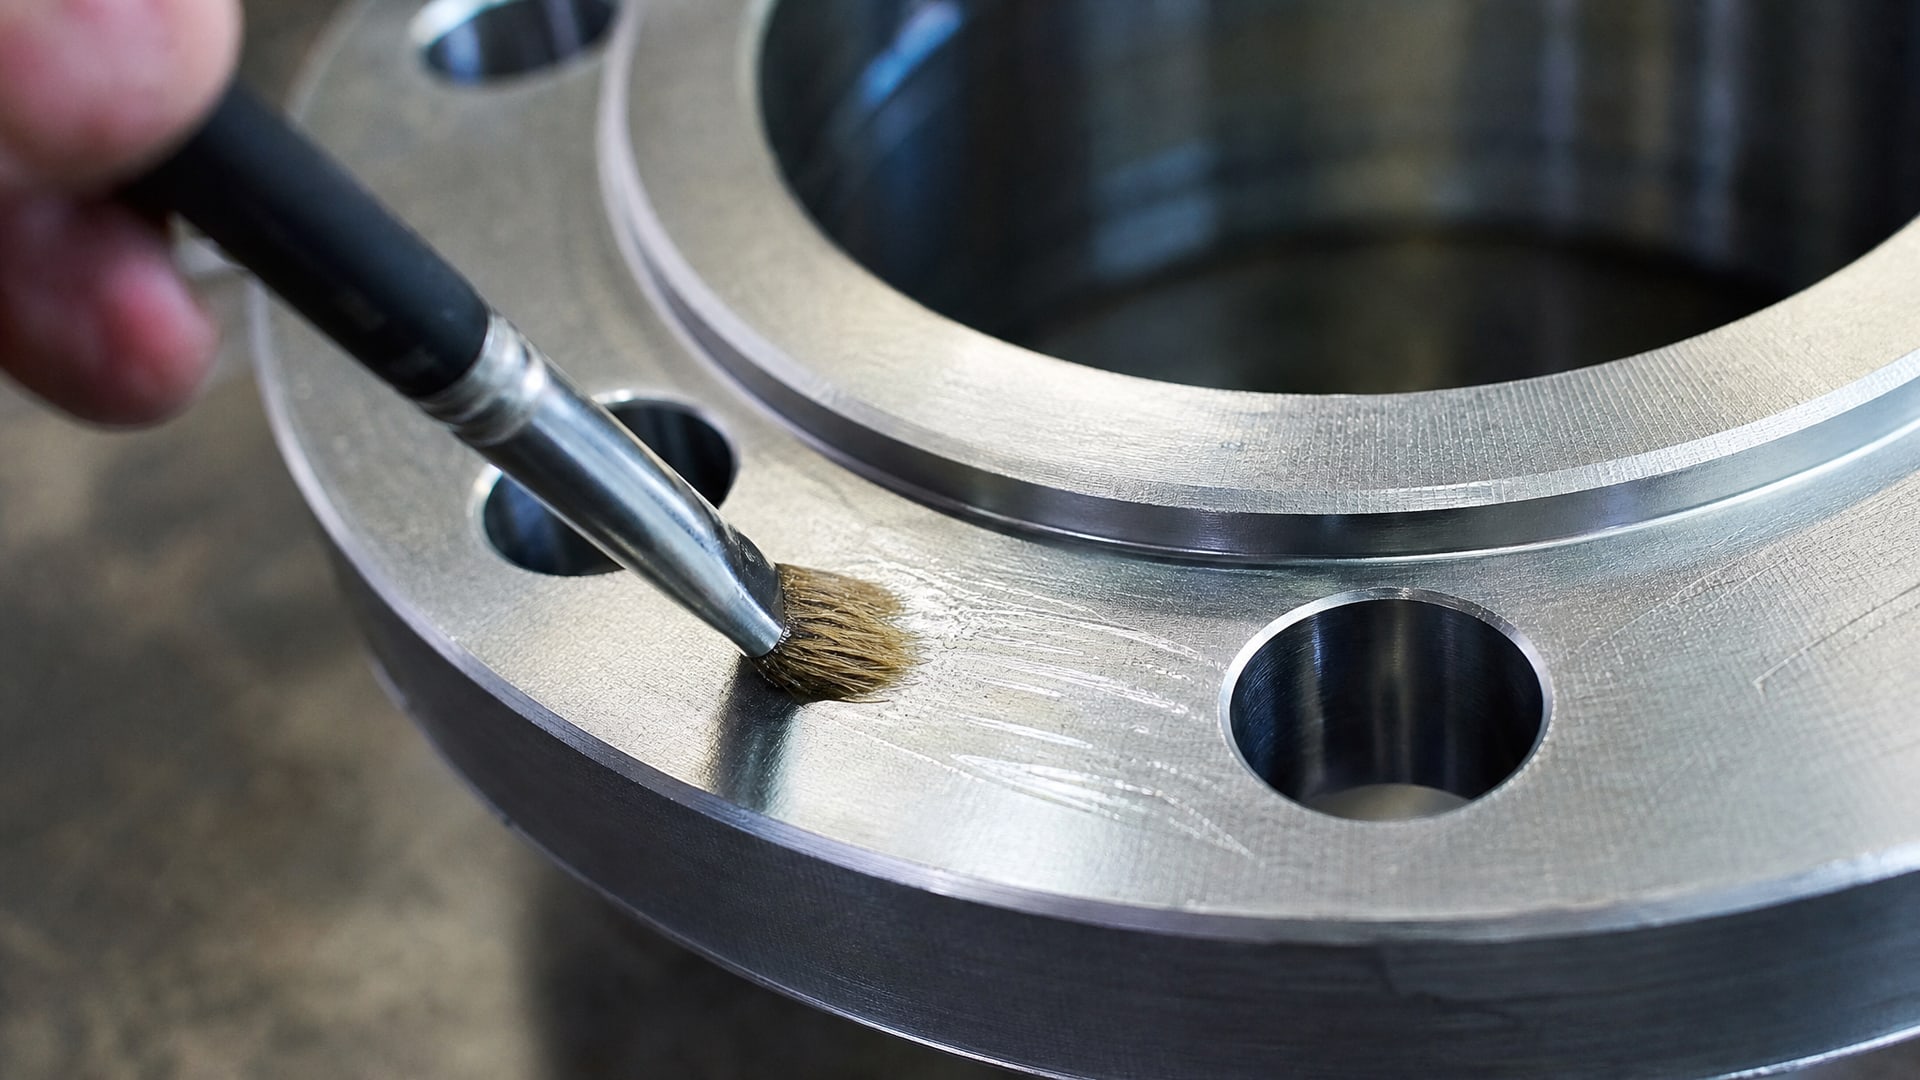
Шероховатость поверхности должна находиться в диапазоне Ra 0,8–3,2 мкм, что соответствует класс-плану механической обработки 7–9. Максимальная волнистость составляет Rz 3–21 мкм и Rmax 4–30 мкм. Плоскостность фланца не должна отклоняться более чем на 0,1 мм на 400 мм; это суммарное значение включает допуски на оба сопрягаемых элемента.
Минимальная ширина перекрытия герметика у основания болта -5 мм; в болтовых зонах допускается 3 мм. Эти геометрические ограничения гарантируют, что герметик не выдавится под нагрузкой и создаст стабильное уплотнение.
Максимальный заполняемый зазор зависит от конкретного состава и обычно составляет 0,1–0,25 мм. Некоторые специализированные анаэробные герметики могут заполнять зазоры до 0,635 мм, однако это исключение, а не правило. Информация о допустимом зазоре указана в технических данных конкретного продукта и должна сверяться со спецификацией.
Контактное давление при сборке должно быть достаточным для полного смыкания фланцев; типичный минимум в автомобильной индустрии составляет 2,5 МПа. В промышленных фланцах с болтовым креплением это давление создается затяжкой болтов по схеме, рекомендованной конструктором.
Подготовка фланца к герметизации
Удаление старой прокладки - первый шаг.
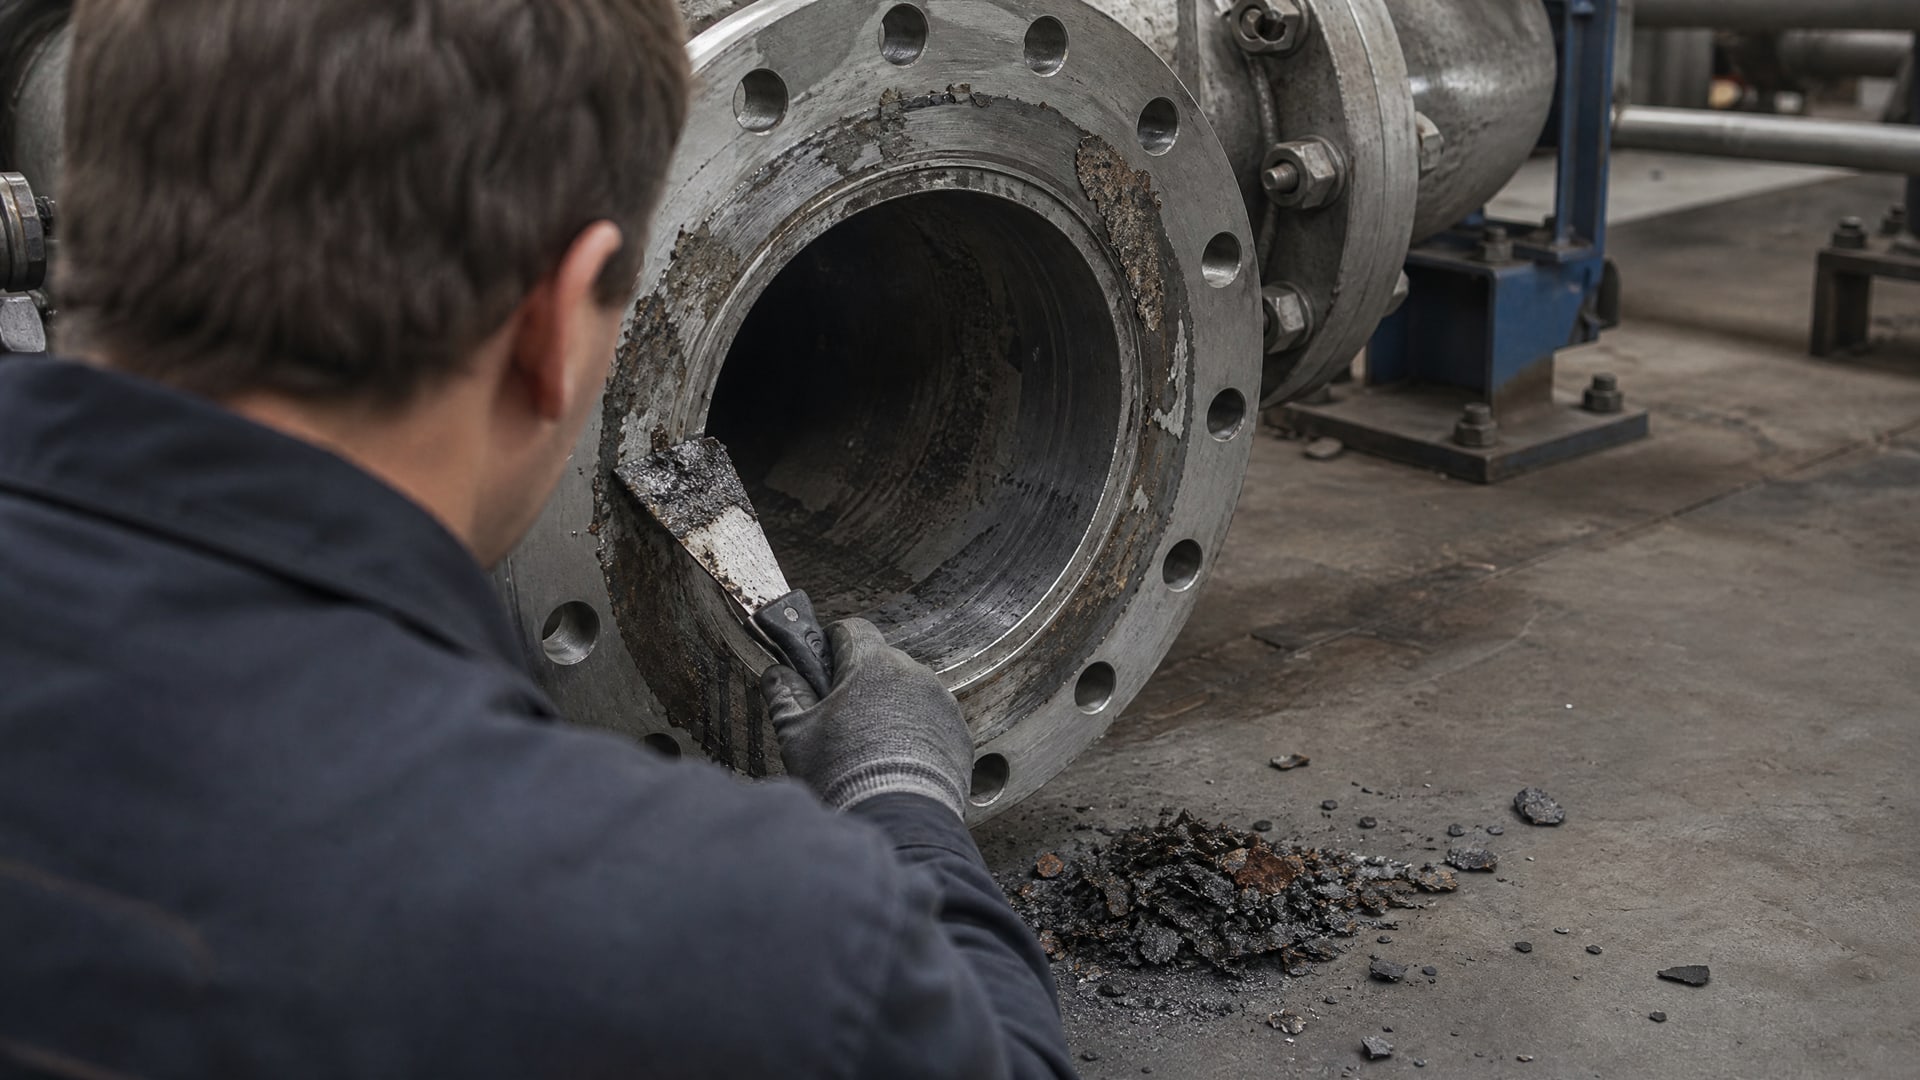
Все следы картона, резины, пробки, засохшего герметика, ржавчины и краски должны быть полностью удалены со сметаной поверхности фланца. Остатки старого материала резко снижают адгезию нового герметика и приводят к утечкам.
Далее поверхность обезжиривается. Минеральное масло, машинное масло, конденсат и загрязнения удаляют мягким скребком, ветошью и растворителем. Рекомендуется использовать изопропиловый спирт или ацетон; следы растворителя испаряются быстро и не оставляют пленки. Допускается использование активатора или препарата подготовки поверхности, который наносится на одну из сопрягаемых деталей перед герметиком и ускоряет его отверждение.
После обезжиривания поверхность просушивается и осматривается. На фланце не должно быть видимой грязи, конденсата или масляной пленки. Если фланец имеет видимые раковины, царапины, нарезы или коррозию глубже 0,1 мм, это снижает вероятность герметичного соединения. В таких случаях рекомендуется шлифовка или консультация с конструктором.
Применение герметика и сборка фланца
Герметик наносится непрерывным валиком на одну из сопрягаемых поверхностей, как правило на нижнюю часть фланца (та, которая остается неподвижной при сборке).
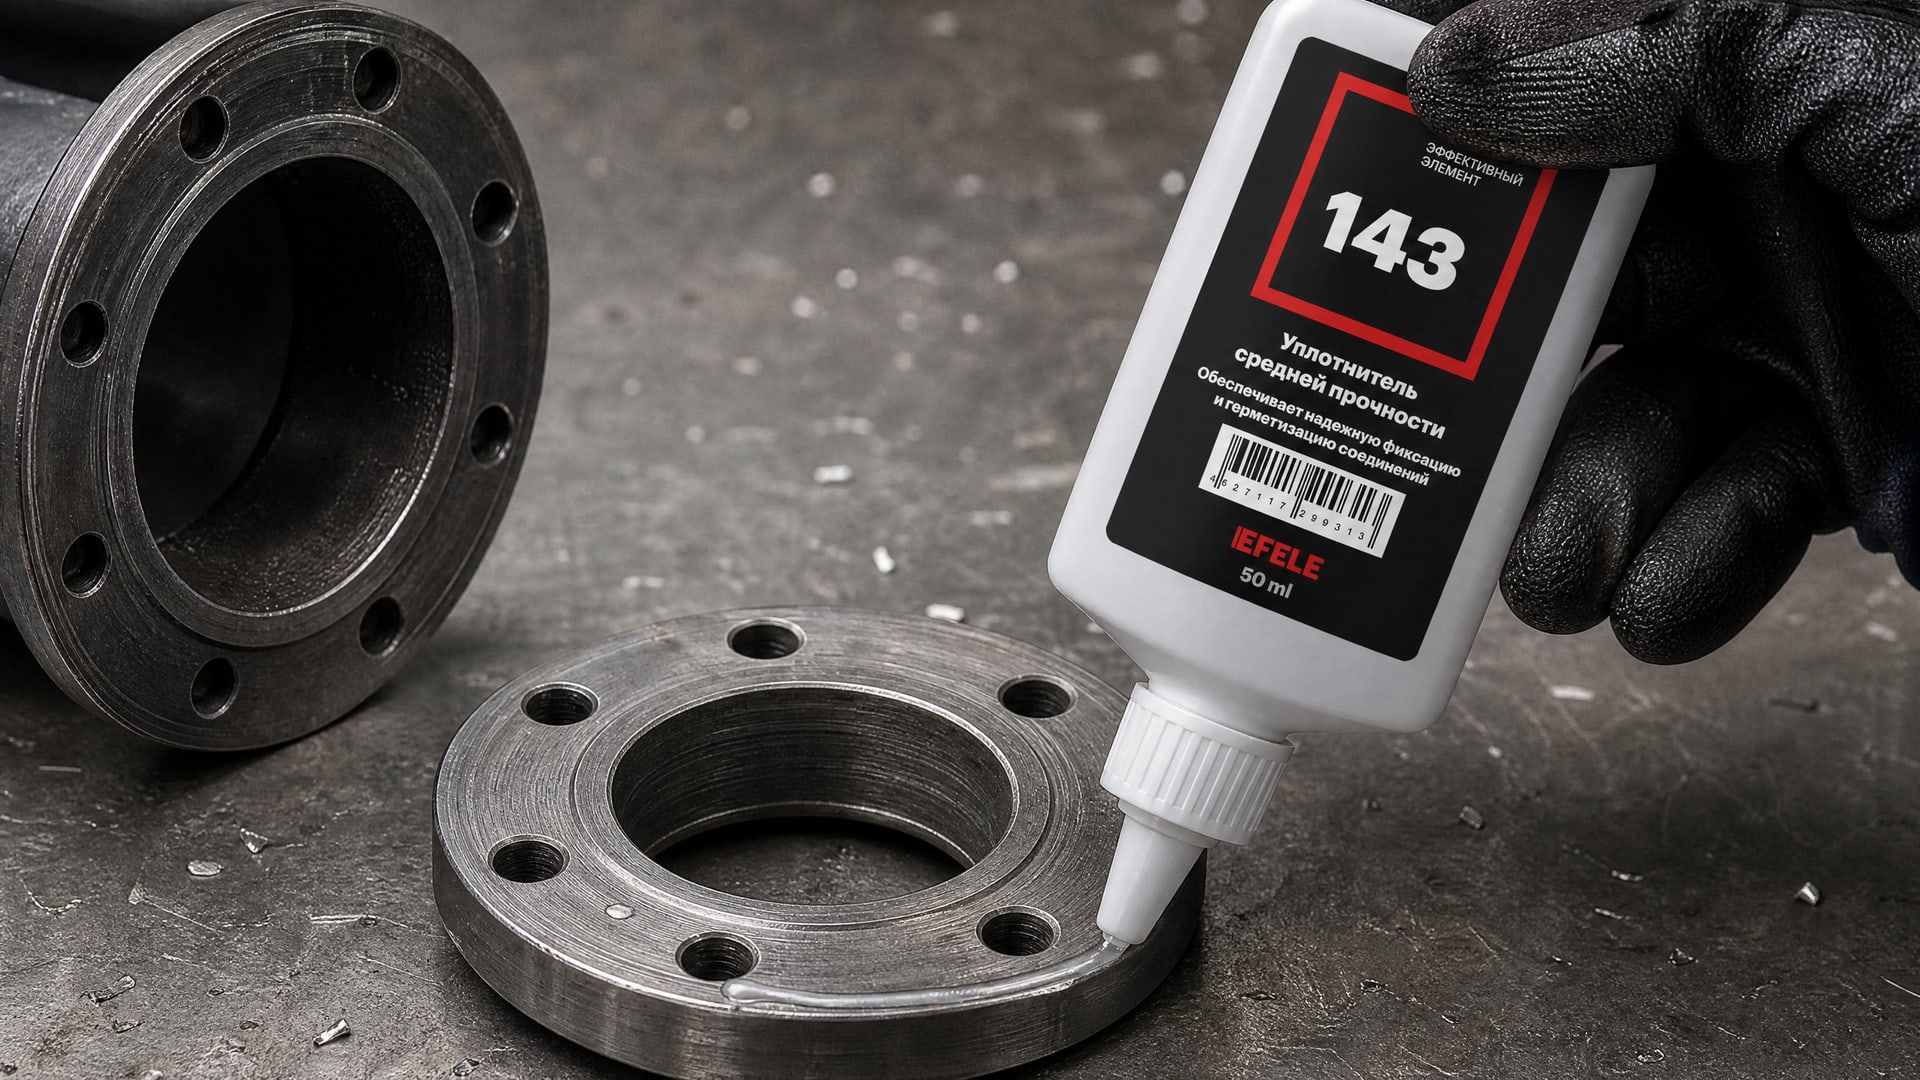
Толщина слоя должна быть минимальной и равномерной; выдавливание под нагрузкой - нормальный процесс, но чрезмерный слой ведет к неконтролируемому вытеканию герметика и снижению давления смыкания.
Сборка выполняется с минимальным боковым смещением. Детали совмещаются точно и медленно опускаются друг на друга, чтобы валик герметика не размазался и не разорвался. На крупных фланцах используют направляющие штифты или центровочные буртики, которые предотвращают сдвиг и фиксируют взаимное расположение.
Болты затягиваются в определенной последовательности: по диагонали, спиралью от центра к краям или согласно схеме, указанной в конструкторской документации. Затяжка выполняется за несколько проходов, чтобы избежать перекоса. Момент затяжки подбирается исходя из диаметра болта и требуемого контактного давления; типовые значения указаны в справочниках машиностроителя.
После затяжки болтов избыток герметика, выдавленный из зазора, аккуратно удаляют ветошью или шпателем. Удаление проводится до того, как герметик начнет загустевать, чтобы не повредить основной слой в зазоре.
Для герметизации фланцевых соединений вместо вырубных прокладок рекомендуется применять анаэробный жидкий уплотнитель EFELE 143, который обеспечивает надежную герметизацию и устойчивость к высоким температурам на маслобаках и корпусных узлах.
Механические свойства отвержденного герметика
После сборки герметик отверждается анаэробно, то есть в отсутствие кислорода.
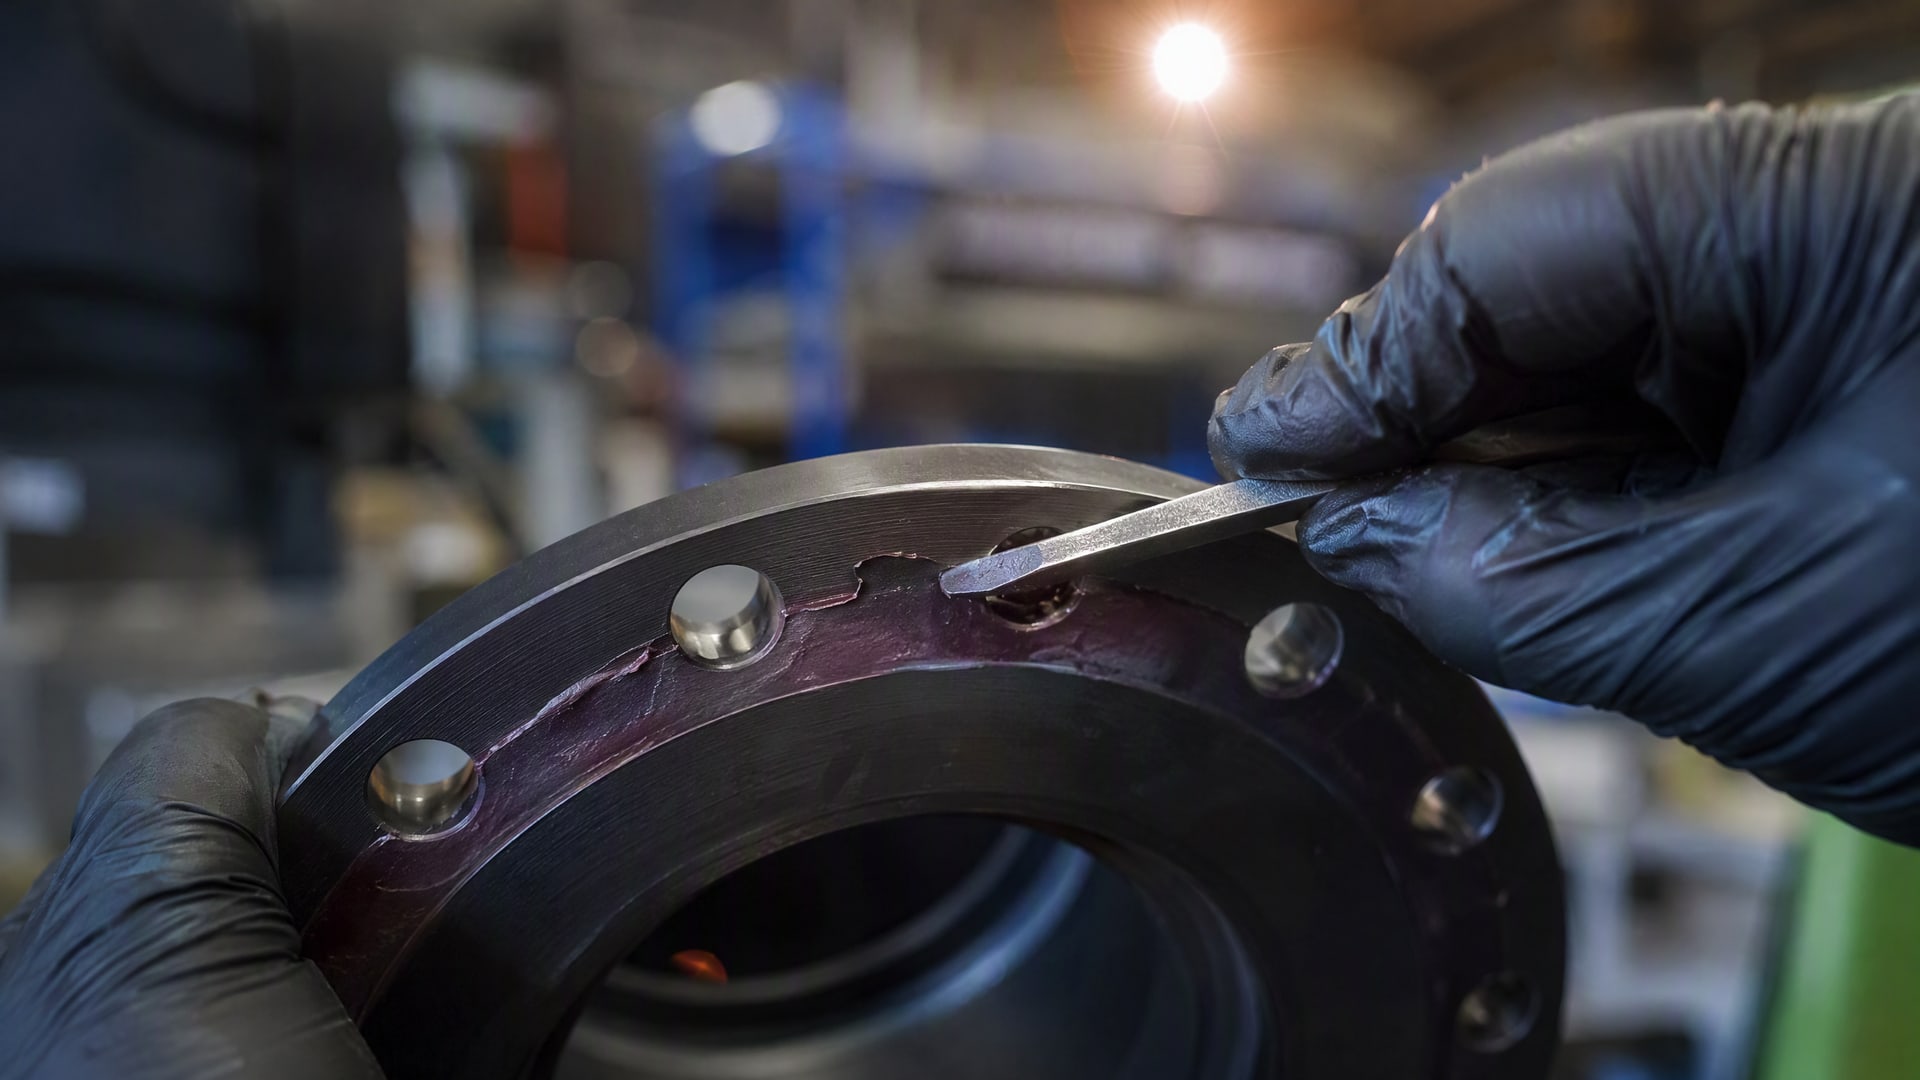
Первичная прочность (возможность проведения тестирования под небольшим давлением) достигается примерно за 20 минут при комнатной температуре. Полная механическая прочность развивается за 24 часа. Повышение температуры ускоряет отверждение; при 40–50 °C герметик может загустеть за 3–4 часа.
Типичные прочностные показатели отвержденного герметика: прочность на разрыв 7,3 Н/мм², относительное удлинение 64%, модуль упругости 54 Н/мм². Удельная плотность полимеризованного материала составляет примерно 1,1 г/см³. Вязкость невязанного герметика в туре составляет 600 000 мПа·с, что позволяет ему не стекать с вертикальных поверхностей и оставаться в зазоре.
Эти параметры обеспечивают герметичность на давлениях до 5–10 МПа в зависимости от типа герметика и условий отверждения. Для критических сосудов высокого давления нужна проверка технических данных конкретного состава.
Испытание герметичности и эксплуатация
Испытание на герметичность проводится не ранее чем через 20 минут после сборки, если это допускает технология.
На первом этапе используют малое тестовое давление (0,5–1 МПа), чтобы убедиться в отсутствии грубых утечек. Полное испытание с рабочим давлением выполняется после набора герметиком полной прочности, то есть через 24 часа.
Если в первые минуты после испытания обнаружена утечка, узел разбирают, поверхность фланца осматривают и очищают заново, затем наносят свежий герметик. Повторная сборка через 24 часа после первой попытки исключает остатки старого материала в стыке.
В эксплуатации герметик демонстрирует стойкость к маслам, водным растворам, антифризам и умеренным кислотам. Диапазон рабочих температур типичного анаэробного герметика составляет -40 до +120 °C; специализированные составы выдерживают до 150 °C. Воздействие прямого солнечного света и озона не влияет, так как герметик находится под давлением в закрытом стыке. Периодичность замены герметика зависит от условий эксплуатации; при нормальной работе герметизированное соединение может служить несколько лет без переборки.
Часто задаваемые вопросы
Можно ли заменить любую вырубную прокладку анаэробным герметиком?
Нет, замена возможна только на жестких, точно обработанных металлических фланцах с малыми зазорами и высокой плоскостностью. На мягких фланцах, эластомерных или керамических поверхностях, а также там, где допускаются большие взаимные смещения, герметик не даст герметичности. Необходимо проверить геометрию фланца по чертежу и соответствие требованиям к шероховатости и плоскостности.
Насколько часто нужно проверять герметизированное соединение?
При нормальной работе в стабильных условиях герметизированное соединение не требует специального контроля. Рекомендуется визуальный осмотр раз в 6–12 месяцев на предмет потеков или подтеков. Если узел подвержен вибрации, перепадам температуры или гидравлическим ударам, рекомендуется увеличить частоту осмотров. Повторная переборка обычно требуется только при необходимости ремонта самого узла.
Какой герметик выбрать для фланца, через который протекает вода?
Для соединений с питьевой водой нужно убедиться в наличии у герметика регистрации или соответствия требованиям NSF/ANSI 61. Стандартные анаэробные герметики могут быть использованы в замкнутых гидравлических системах, но для открытых источников воды нужна специальная кандидатура. Рекомендуется согласовать выбор герметика со специалистом по водоснабжению предприятия.
Что делать, если герметик вытек из соединения в первые минуты?
Если излишек герметика вытекает за пределы фланца, это нормально. Необходимо удалить вытекший материал ветошью. Если же герметик вытекает непрерывным потоком из зазора, это может означать неправильно подобранное количество материала или недостаточное контактное давление. Убедитесь, что болты затянуты по схеме и с требуемым моментом. Если проблема повторяется, разберите узел и переделайте сборку с меньшим количеством герметика.
Можно ли использовать активатор для ускорения отверждения?
Да, активаторы или препараты подготовки поверхности рекомендуются в инструкциях как для ускорения отверждения, так и для повышения надежности на загрязненных или окисленных поверхностях. Активатор наносится тонким слоем на одну из сопрягаемых деталей перед нанесением герметика. Он испаряется в течение нескольких минут, а герметик полимеризуется быстрее.
Заключение
Замена фланцевой прокладки на анаэробный герметик - это рациональное решение для жестких, точно обработанных металлических соединений с малыми зазорами и стабильной геометрией. Герметик сокращает время сборки-разборки, исключает запасы прокладок и повышает надежность узла при правильном применении. Ключ к успеху - соблюдение требований к подготовке поверхности (шероховатость 0,8–3,2 мкм, плоскостность 0,1 мм на 400 мм), точная сборка с минимальным смещением, правильный момент затяжки болтов и контроль геометрии зазора (0,1–0,25 мм).
Перед внедрением герметика вместо традиционной прокладки убедитесь, что фланец соответствует всем требованиям, согласуйте решение с конструктором и проверьте допустимость по стандартам (особенно для газопроводов и водных систем). При корректном исполнении герметизированное соединение будет служить несколько лет без переборки и обеспечит надежную работу узла.