Переход с импортных смазок на отечественные аналоги - обычная практика при техническом переоснащении и оптимизации расходов на производстве. Однако простая замена брендового продукта на схожий по классу может привести к проблемам: нарушению режима работы интервальной системы подачи, ускоренному абразивному износу сопряженных поверхностей, вымыванию пленки при контакте с влагой. Статья разбирает, как правильно выбрать замену, какие параметры проверить перед установкой и что переконфигурировать в автоматических системах подачи смазки, чтобы не потерять ресурс оборудования.
Руководство адресовано инженерам, техническим специалистам и закупщикам, которые сталкиваются с необходимостью сменить поставщика смазочных материалов и хотят избежать простоев и претензий от операционных служб.
Когда замена смазки становится необходимостью
Причины перехода на другой продукт бывают разными: прерывание поставок, разработка собственного технического регламента, снижение затрат, требование к локализации производства.
На практике замена часто проводится не из-за неудовлетворительности старого решения, а из прагматичных соображений: новый поставщик предлагает более выгодные условия поставки или лучше справляется с логистикой до конкретного региона.
Проблема начинается, когда подготовка к смене проведена поверхностно. Инженеры проверяют основные спецификации - класс вязкости для масел или NLGI для пластичных смазок - и считают, что замена безопасна. На деле критичными оказываются параметры, которые на первый взгляд кажутся второстепенными:
диапазон рабочих температур (узел может работать за границами указанных свойств нового состава);
адгезия к поверхности (поверхностная прочность пленки смазки, которая защищает от фреттинга при микросмещениях);
водостойкость и устойчивость к вымыванию (особенно для линий розлива и пищевого оборудования);
эмульсионная стабильность (способность смазки удерживать влагу в эмульсии, а не отслаивать ее на поверхность узла).
Если интервальная подача смазки отрегулирована под старый материал, то при переходе на аналог нарушается баланс: или смазка начинает накапливаться в недопустимых количествах (если новая гуще или более липкая), или ее недостаточно (если она тоньше или быстрее вытекает).
Что проверить перед внедрением замены
Переход на аналог требует предварительного аудита.
Первый шаг - выписать из карточки текущего оборудования и из спецификации (TDS или паспорт) старой смазки все численные параметры и допуски. Затем составить аналогичный список для кандидата на замену. Сравнение должно покрыть не менее следующих пунктов:
| Параметр | На что обратить внимание |
|---|---|
| Класс вязкости (для масел) или NLGI (для пластичных смазок) | Должны совпадать или различаться не более чем на соседний класс (ISO VG 32 → VG 46, NLGI 2 → NLGI 2) |
| Температурный диапазон | Рабочий диапазон узла должен полностью входить в заявленный диапазон нового материала с запасом минимум 10 °C с каждой стороны |
| Адгезия и прилипаемость | Проверить через пену и отслоение на полированной поверхности; разница в адгезии может привести к вымыванию при циклических нагрузках |
| Окислительная стабильность | Более высокий индекс окисления замедляет деградацию смазки, особенно в горячих узлах |
| Совместимость с уплотнениями (резина, полиуретан) | Новая смазка не должна вызывать разбухание или размягчение манжет |
| Допуски и сертификаты | Должны совпадать с требованиями оборудования (DIN, ISO, отраслевые стандарты) |
Для смазки для линий розлива или фасовки, где есть риск контакта с продуктом, нужно проверить допуск на контакт с пищей (NSF H1, если он требуется). Также следует уточнить, разрешена ли смена без согласия производителя оборудования: некоторые машины работают под гарантией только со скомплектованными материалами.
Второй шаг - осмотр системы. Перед заливкой нового материала необходимо очистить магистрали и резервуары от остатков старой смазки. Если это система интервальной подачи смазки, проверить давление в магистрали, состояние фильтрующих сеток, работоспособность дозаторов. Любые отложения и загрязнения нужно удалить - это предотвратит конфликт присадок и минимизирует абразивный износ при смазке на переходном этапе.
Интервальная подача и переналадка при смене материала
Системы интервальной подачи смазки (централизованные магистрали, дозаторы, системы подачи по времени или давлению) изначально калибруются под конкретный тип смазки.
Если параметры нового материала отличаются, то режим подачи нужно пересчитать.
Главные факторы, влияющие на интервалы:
Вязкость. Более вязкая смазка движется через магистрали медленнее, может не дойти до всех узлов в отведенное время. Более жидкая может вытечь быстрее, чем смажет поверхность. Для пластичных смазок разница в NLGI меняет производительность шприца или дозатора на 15-25 %.
Адгезия. Смазка с высокой адгезией прилипает к поверхности и держится дольше, что позволяет увеличить интервалы. Материал с низкой адгезией (высокая текучесть) требует более частой подачи, иначе пленка истощается и узел начинает работать со скольжением металла по металлу.
Водостойкость. Если новая смазка хуже отталкивает влагу, то в узлах с контактом с водой или влажным воздухом она быстрее деградирует и требует более частой замены или долива.
Противоизносные присадки. Слабые присадки дают меньший запас прочности при перегрузках, поэтому интервалы между переборками смазки укорочиваются.
На практике переналадка системы интервальной подачи смазки начинается с измерения. Нужно засечь, через сколько часов (суток) работы оборудования смазка впервые попадает в дренажный поддон или в контрольные скважины. Если время сократилось - нужно снизить давление подачи или удлинить паузы между циклами. Если смазка не доходит до всех узлов - наоборот, увеличить давление.
Мониторинг давления в магистрали показывает и засоренность сетки фильтра. Если давление возросло, это признак того, что новый материал имеет другой размер частиц присадок или больше шлама - фильтр пора чистить.
Абразивный износ при смазке: причины и профилактика
Парадоксально, но качественная смазка может привести к абразивному износу, если к ней примешаны твердые частицы.
Причины появления абразива:
некачественная очистка магистралей перед заливкой нового материала (в каналах остаются кристаллы окислившегося старого состава);
разложение присадок при смешивании несовместимых смазок (если старый остаток не полностью вытеснен);
загрязнение смазки во время хранения или заливки (попадание пыли, ржавчины, обломков уплотнений);
наличие в новом материале чрезмерного количества твердых антифрикционных наполнителей (молибдена, политетрафторэтилена), которые при нарушении баланса работают как абразив.
Защита от абразивного износа при смазке на этапе замены:
продуть все магистрали и полости сжатым воздухом (не менее 5-6 атм), протереть внутренние поверхности безворсовой тканью;
проверить состояние фильтрующих сеток на предмет засорения, при необходимости заменить;
залить новый материал через воронку с мелкой сеткой (100 меш или выше);
дать системе поработать вхолостую 30-60 минут перед подключением оборудования к производственной линии;
отобрать образец смазки из первого дренажа и проверить его на наличие механических включений под лупой.
Для систем, работающих в условиях высоких нагрузок или частых перегрузок (ротационные печи, вибросита, прессовое оборудование), переход на аналог требует усиленного контроля. В течение первых 100-200 часов работы рекомендуется еженедельно проверять состояние смазки визуально и пробой на проскальзывание.
Когда требуется высокая водостойкость и защита от абразивного износа в автоматических системах подачи, проверенным решением служат смазки с твердыми антифрикционными наполнителями: они удерживают пленку при вибрации и перепадах температуры, не накапливаясь в чрезмерных количествах. EFELE SG-316 именно такую функцию решает - силиконовая основа дает термостойкость, полнота упаковки наполнителей позволяет держать интервалы без частых дополнительных доливов, а водоотталкивающие компоненты защищают от вымывания при контакте с влагой или конденсатом.
Совместимость материалов и переходной период
Смешивание остатков старой смазки с новой - главная ошибка при замене.
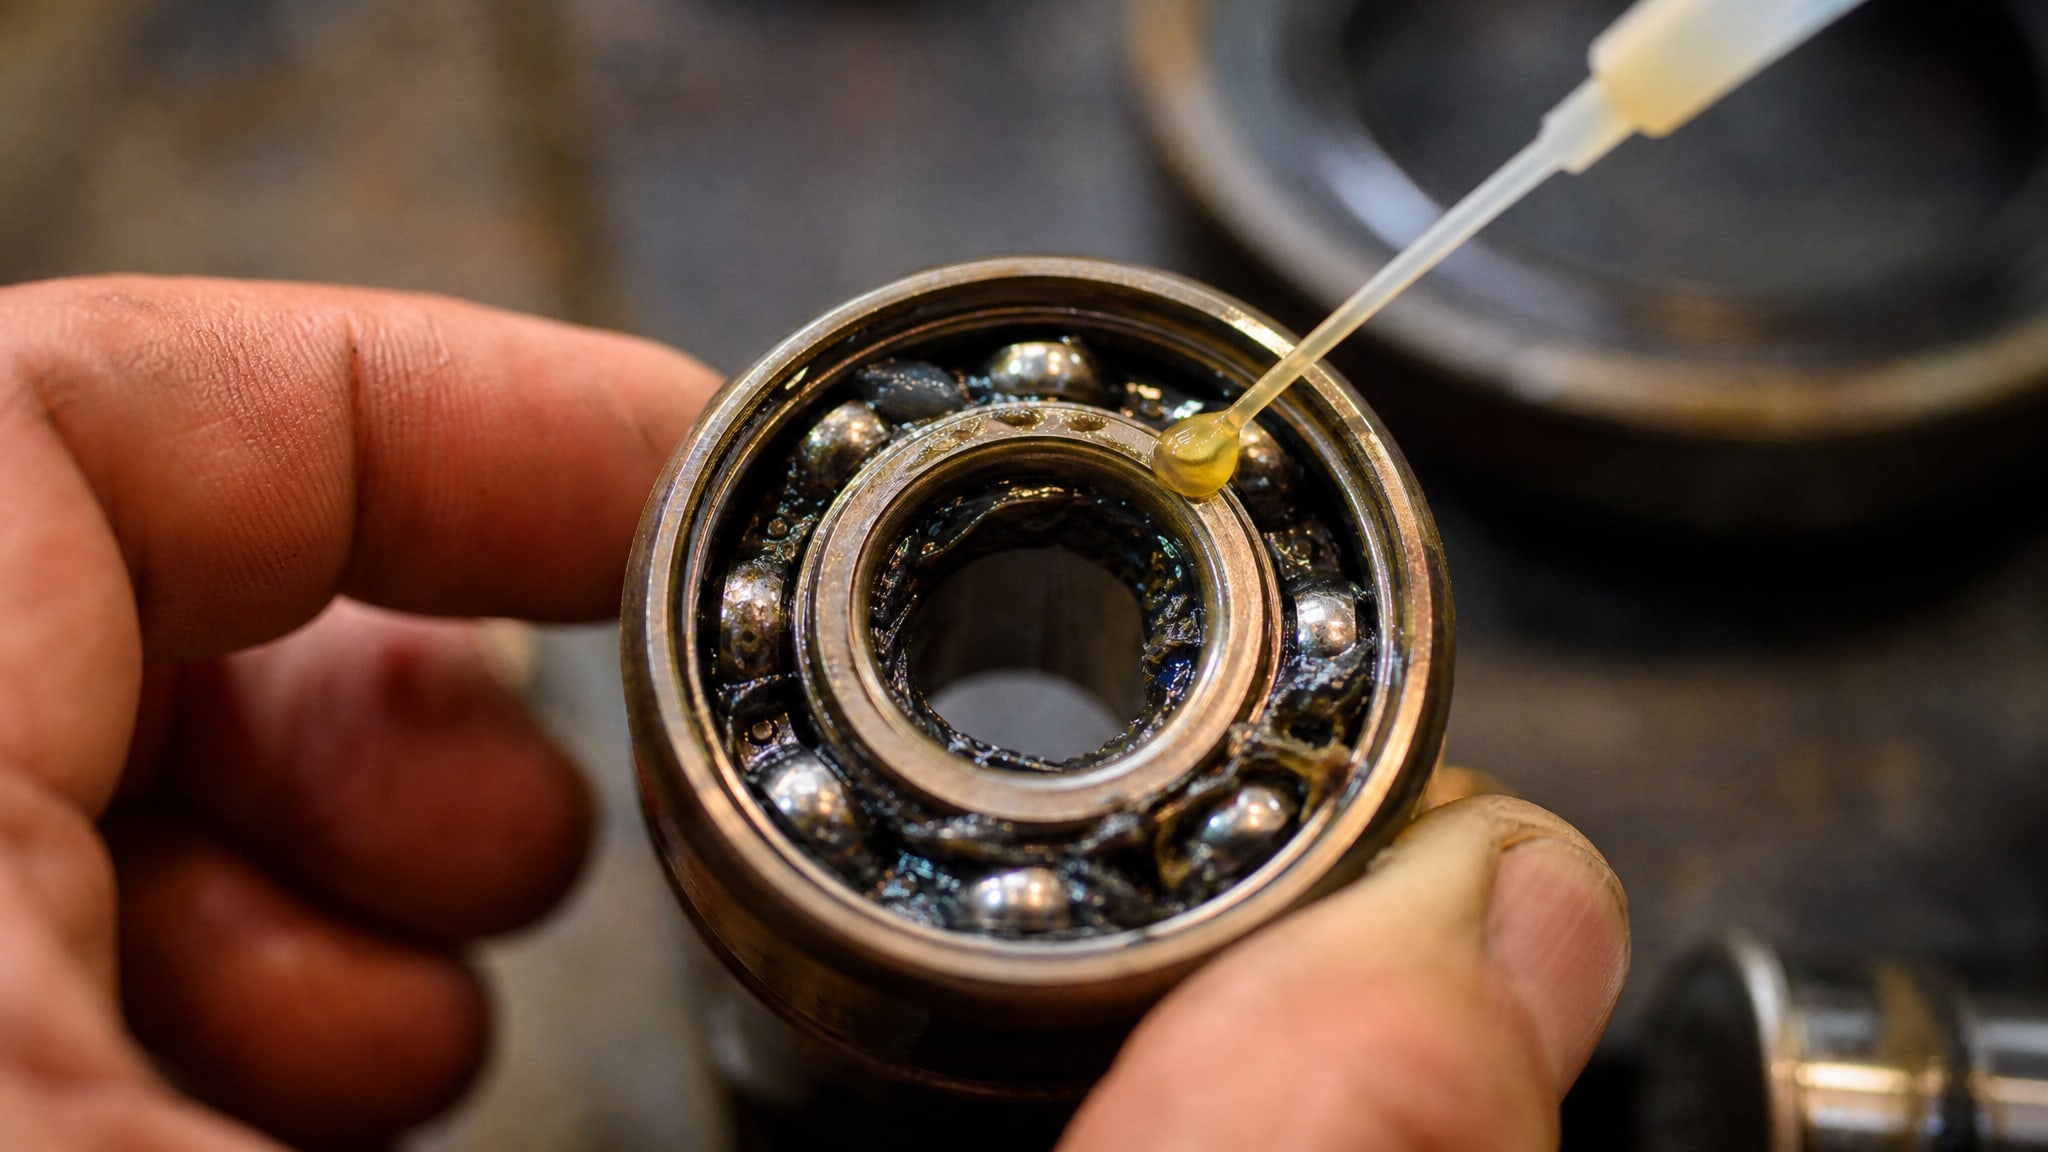
Даже если оба материала принадлежат одному классу (например, литиевые пластичные смазки), их присадки могут быть несовместимы: окислительные ингибиторы одного вступят в реакцию с другими, образуя осадок, который забьет фильтры или будет работать как абразив.
Правило простое: перед заливкой нового материала систему нужно прочистить полностью. На практике это выглядит так:
Слить из поддонов и трубопроводов остатки старой смазки.
Заполнить резервуар переходной жидкостью (обычно используют дизельное топливо или уайт-спирит - конкретный выбор зависит от типа старой смазки и требований техники безопасности).
Пропустить ее через магистрали и дозаторы на холостом ходу.
Слить переходную жидкость.
Повторить цикл промывки, если смазка была очень вязкой или загрязненной.
После последнего слива просушить линию сжатым воздухом (давление не менее 5 атм, время -10-15 минут).
Залить новый материал через фильтр.
Переходный период после замены (первые 2-4 недели работы) требует повышенного внимания. Нужно:
проверить давление в магистрали через каждые 50 часов работы;
осмотреть контрольные полости и дренажные каналы на предмет подтеков, вспенивания или изменения цвета смазки;
при первом техническом осмотре взять образец смазки из узлов с наибольшей нагрузкой и проверить ее состояние (цвет, запах, наличие механических включений);
если обнаружены отклонения (почернение, образование слизи, запах сгорания), немедленно остановить оборудование и провести промывку.
Смазка для линий розлива и особенности пищевого оборудования
Оборудование для упаковки, розлива и фасовки часто требует смазок с допуском на контакт с пищевыми продуктами.
При замене нужно проверить, сохраняется ли этот допуск. NSF H1 означает, что случайный контакт с пищей допустим и материал нетоксичен. Если старая смазка была с H1, а новый аналог такого допуска не имеет, то машина попадает под пищевой надзор и может быть остановлена на производстве.
Для линий розлива замена осложняется еще и тем, что система подачи смазки часто совмещена с направляющими для тары и транспортных лент. Если смазка плохо держится на поверхности (низкая адгезия), она смывается конденсатом или остатками жидкого продукта. Результат - металл начинает контактировать напрямую, появляется износ и заклинивание.
При переходе на аналог для пищевого оборудования рекомендуется:
уточнить у производителя машины, может ли использоваться замена, или нужно согласование;
проверить, что новый материал имеет все необходимые допуски (NSF H1, если требуется, или техрегламент РФ на контакт с пищей);
провести тест на смешиваемость: залить небольшое количество нового материала в отдельный резервуар, добавить старый остаток, перемешать и оставить на 24 часа - в норме смешанный материал должен оставаться однородным;
перед запуском пустить машину в режиме холостого хода на 1-2 часа, чтобы новая смазка вытеснила старую.
Часто задаваемые вопросы
Что делать, если после замены смазки появилась утечка?
Утечка часто возникает из-за разбухания или размягчения уплотнений. Новая смазка может иметь другую температуру вспышки или состав растворителя, который плохо совместим с резиной. Остановите оборудование, проверьте тип манжеты (обычно маркировка на корпусе узла), затем уточните в спецификации нового материала совместимость с этим типом уплотнения. Если материал несовместим, нужно заменить уплотнение или вернуться к старой смазке. Небольшие подтеки на стыках можно попробовать устранить, подтянув крепеж.
Как понять, что интервальная подача смазки работает неправильно после замены?
Признаки неправильной работы: смазка не поступает в узлы (проверьте давление манометром), скапливается в чрезмерных количествах (масляные пятна в поддоне больше обычного), или система издает нехарактерные звуки (дозатор «щелкает» несинхронно). Измерьте давление в магистрали, очистите фильтр и проверьте, не засорены ли каналы подачи. Если давление возросло на 10% и выше, это признак того, что новая смазка имеет другую вязкость и нужна переналадка дозаторов.
Можно ли смешивать старую и новую смазку при замене?
Нет. Смешивание смазок разных производителей или типов может привести к образованию осадка, пены, выпадению присадок. Это ускорит окисление и создаст абразивный износ при смазке. Всегда проводите полную промывку системы между заменами. На практике это требует 30-60 минут остановки, но экономит недели простоя из-за отказа оборудования позже.
Какой период считается нормальным переходом на аналог?
От 1 до 3 недель, в зависимости от сложности системы и объема оборудования. В первые дни подконтрольно проверяйте давление, цвет смазки в дренаже и температуру узлов. Если за первую неделю никаких отклонений не произошло, можно переходить на обычный режим контроля.
Нужно ли менять интервалы техническое обслуживания при замене смазки?
Да, если параметры нового материала существенно отличаются. Для этого проведите тест: в течение первых 100 часов работы отбирайте пробы смазки каждые 20 часов, проверяйте ее цвет и консистенцию. По этим данным вычислите, через сколько часов смазка теряет свойства, и установите новый интервал переборки. Обычно интервалы меняются на 10-25 %.
Заключение
Замена смазки оборудования - это не просто смена поставщика, а инженерная задача, которая требует проверки совместимости, переналадки автоматических систем и контроля на переходном этапе. Главные ошибки: недостаточная очистка магистралей перед заливкой нового материала, игнорирование различий в адгезии и вязкости, отсутствие переналадки интервалов подачи. Абразивный износ при смазке возникает не из-за низкого качества нового материала, а из-за смешивания с остатками старого или загрязнения системы.
Чтобы минимизировать риски, выпишите все параметры текущей смазки и оборудования, проверьте совместимость кандидата на замену, проведите полную промывку системы, пересчитайте интервалы подачи и осуществляйте усиленный контроль в течение первых недель работы. Если система интервальной подачи смазки требует переналадки - проконсультируйтесь с техподдержкой поставщика оборудования, а не полагайтесь на интуицию. Инвестиция времени на подготовку окупится сниженным процентом отказов и предсказуемым ресурсом узлов.