Смазка упаковочного оборудования решает две противоположные задачи: обеспечить надежную работу механизмов и одновременно гарантировать, что продукт останется чистым и безопасным. На фасовочных линиях, форм-запайке и этикетировочных машинах смазочные материалы находятся в опасной близости к готовой продукции и упаковке. Неправильный выбор или некорректное применение смазки грозит попаданием загрязнений в товар, остановкой производства и потерей репутации. В статье объясняем, как подобрать пищевую смазку, которая не нарушит безопасность продукта, и какие стандарты гарантируют эту защиту.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за корректный подбор смазочных материалов для упаковочных линий. Вы узнаете, чем отличаются пищевые смазки от обычных, как работает стандарт ISO 21469, и какие узлы требуют особого внимания.
Что означает пищевой стандарт для смазки упаковочного оборудования
Смазка упаковочного оборудования не обязана быть пищевой везде: пищевой допуск требуется только там, где возможен контакт смазки с продуктом или упаковкой.
ISO 21469 определяет именно такой случай - «случайный контакт» или incidental contact, когда смазка может попасть на упаковку, в зазор между продуктом и машиной или через капли и разбрызгивание.
Стандарт ISO 21469:2006 задает гигиенические требования к составу, производству, применению и обращению со смазками, которые могут контактировать с пищевыми продуктами, косметикой, фармацевтикой, табаком и кормом. Это не означает, что смазка попадет в продукт намеренно - ISO 21469 именно про предотвращение случайного загрязнения.
NSF классифицирует пищевые смазки как H1 - это те, что допускают случайный контакт с едой. Смазки с регистрацией H1 или сертификацией по ISO 21469 считаются food-grade. Однако заблуждение, что H1 = универсальная смазка для всего оборудования, очень распространено. На самом деле H1 означает лишь пригодность при контакте с продуктом, но не отменяет требования к техническим свойствам: вязкости, температурному диапазону, типу NLGI и устойчивости к нагрузкам.
Для узлов, которые работают далеко от продукта и упаковки (например, редуктор привода, спрятанный в корпусе машины), пищевой допуск не требуется. Но даже в таких местах нужна смазка, которая не вызовет загрязнения, если вдруг нарушится герметичность узла.
Разница между H1 и ISO 21469
H1 - это регистрация смазки как пригодной для пищевого применения при случайном контакте. ISO 21469 - это стандарт, который оценивает все шире: состав, производство смазки на площадке, упаковку и хранение продукта, гигиенический риск-анализ и аудиты. ISO 21469 охватывает не только формулу, но и весь жизненный цикл материала от производства до применения.
Смазка может быть зарегистрирована как H1 и одновременно сертифицирована по ISO 21469 - это говорит о том, что производитель не только выбрал безопасный состав, но и проверил свой производственный процесс, упаковку и хранение, чтобы исключить загрязнение. Именно такие смазки дают закупщику и инженеру полную уверенность.
Сценарии риска контакта и выбор смазки
На упаковочном оборудовании риск контакта смазки с продуктом и упаковкой возникает в разных местах, и каждый сценарий требует своего подхода.
Смазка не попадает в продукт: узлы высокого риска
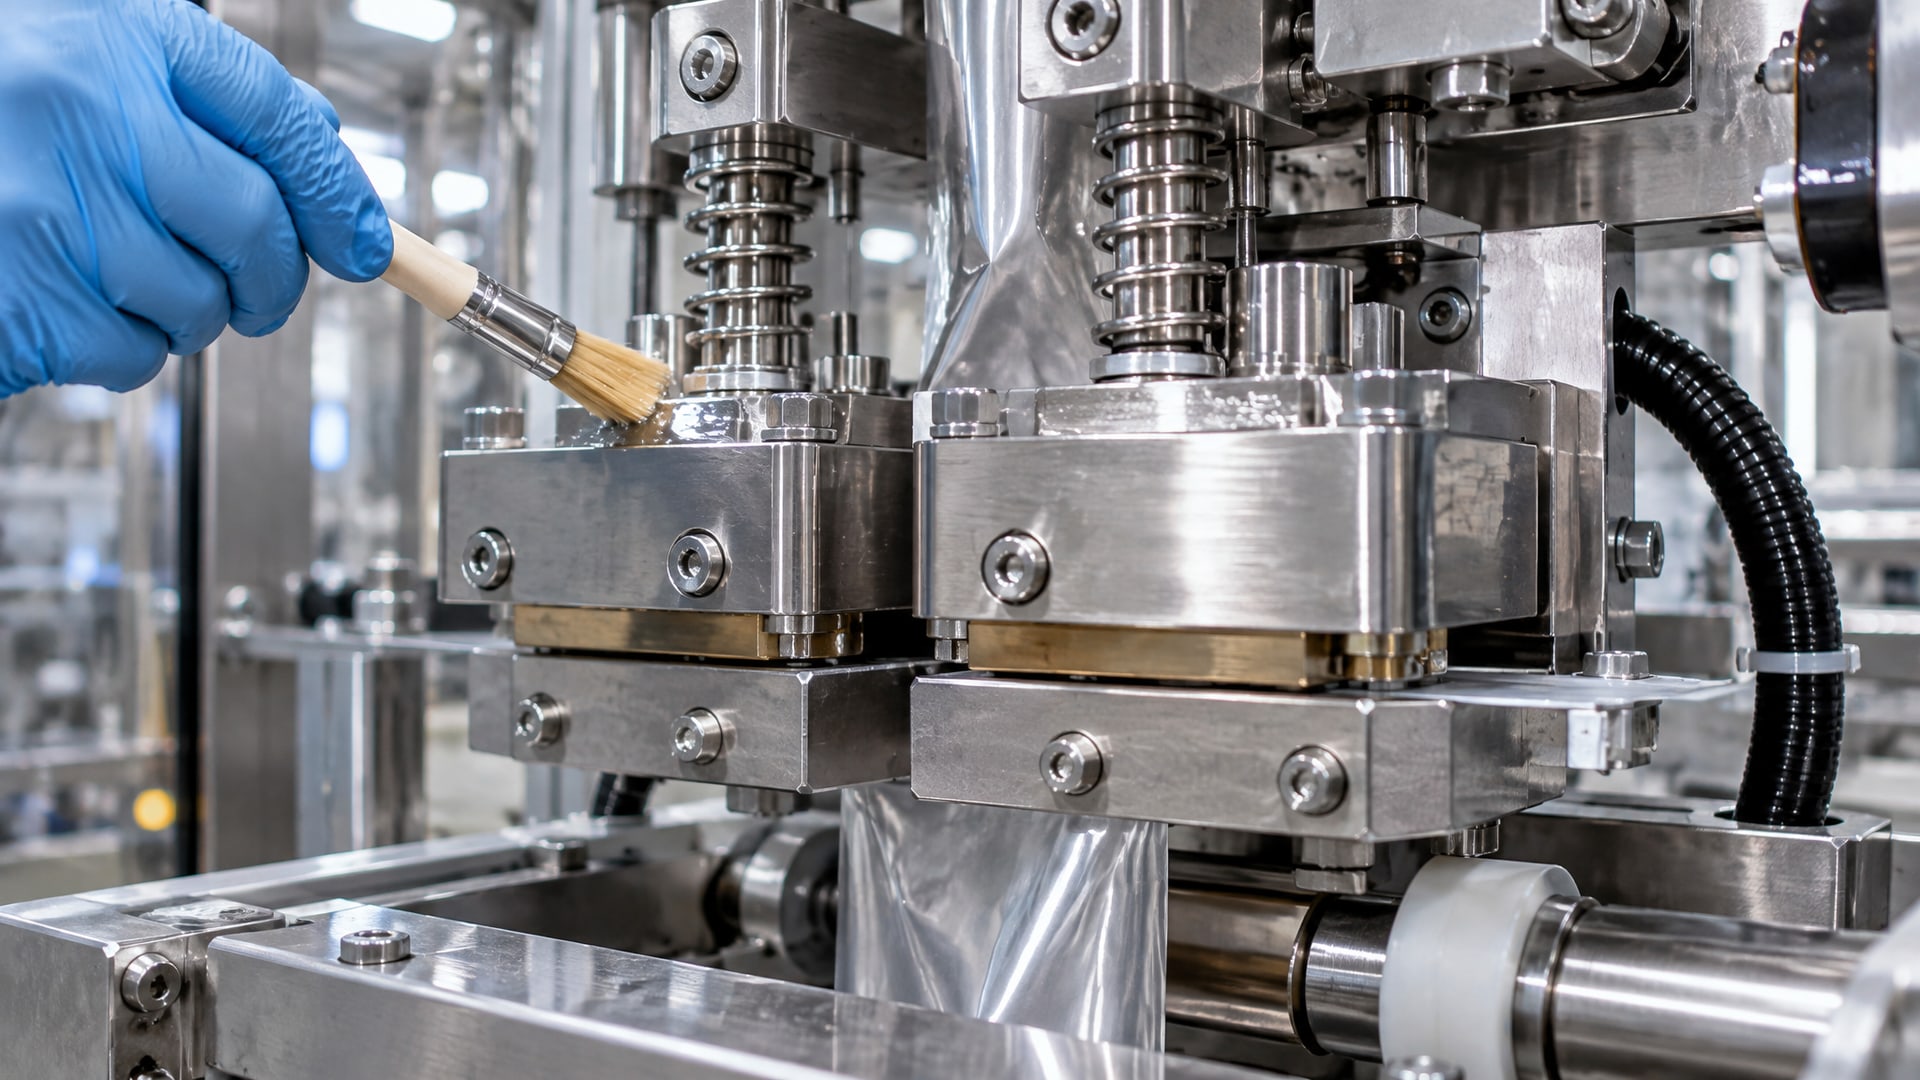
Узлы, которые работают непосредственно над открытым продуктом или упаковкой, требуют H1/ISO 21469. К ним относятся:
Уплотнительные головки форм-запайки, где движущиеся части находятся в сантиметре от готовой упаковки.
Направляющие и подшипники этикетировочных машин, через которые может просочиться капля масла.
Шарниры и оси узлов, которые регулируют положение продукта или упаковки.
Цепи и ремни транспортеров, если они проходят над открытой линией фасовки.
Для этих узлов нельзя использовать обычные индустриальные смазки. Риск особенно высок, когда смазка стареет, окисляется и начинает вымываться из зазора под воздействием вибрации и температуры. Даже микродозы загрязнения могут привести к отбраковке партии и рекламациям.
Выбор должен быть ориентирован на H1 или ISO 21469, но это не значит, что подойдет первая попавшаяся пищевая смазка. Нужно сверить техсвойства: температурный диапазон работы узла, тип NLGI (для пластичных смазок), нагрузки и скорость вращения. Например, если узел работает при 80 °C и высокой вибрации, нужна смазка с соответствующей термостойкостью и адгезией, а не просто пищевая.
Узлы вне зоны контакта: сбалансированный подход
Для подшипников, редукторов и направляющих, которые закрыты кожухом и находятся вне зоны прямого контакта с продуктом и упаковкой, можно применять смазки без пищевого допуска, если производственный процесс исключает риск вероятного загрязнения. Однако на практике многие закупщики выбирают пищевую смазку и для таких узлов - это снижает число SKU, упрощает логистику и гарантирует, что в случае непредвиденного контакта загрязнение не станет проблемой.
Разделение требований полезно в крупных цехах с четко отделенными друг от друга машинами. На компактных фасовочных линиях, где узлы расположены близко, рациональнее унифицировать весь парк на H1/ISO 21469.
ISO 21469 в практике: что проверяет стандарт
ISO 21469 включает не только анализ состава смазки, но и проверку гигиенического риска по всему жизненному циклу.
Это означает, что производитель смазки прошел аудит и документировал:
Состав: отсутствие токсичных примесей, соблюдение допусков по тяжелым металлам, микробиологический контроль.
Производство: контроль процесса на площадке, предотвращение перекрестного загрязнения между пищевой и непищевой продукцией.
Упаковка и хранение: использование пищевого пластика или металла, отсутствие риска миграции упаковки в смазку.
Маркировка и документация: четкое указание пищевого статуса, дата изготовления, условия хранения.
Аудиты: независимая проверка соответствия стандарту один раз в несколько лет.
Для закупщика это означает, что смазка, сертифицированная по ISO 21469, не только безопасна по химсоставу, но и произведена в условиях, исключающих загрязнение. Это ценное отличие от смазок, которые просто соответствуют NSF H1 в лабораторных тестах, но могут быть упакованы или хранены без гигиенического контроля.
Категория H3 и антикоррозионные покрытия: частая ошибка
Иногда закупщики путают H3 (антикоррозионные составы, разрешенные при контакте с пищей через упаковку) с H1.
На самом деле H3 - это временная защита узлов, которые обязательно очищаются перед запуском пищевого процесса. H3 используют для предотвращения ржавчины на новом оборудовании во время хранения или для консервации узлов при остановке линии.
Применять H3 как рабочую смазку на упаковочной машине нельзя. Если смазка H3 не будет полностью удалена, она попадет в продукт и создаст проблемы.
Практические рекомендации по смазыванию упаковочного оборудования
Выбор пищевой смазки - это первый, но не единственный шаг.
Применение - это второй.
Техника нанесения смазки
Смазку наносят тонкой пленкой на рабочую поверхность, а не слоем в несколько миллиметров. После сборки узла излишки удаляют мягкой салфеткой, не смывая саму смазку. Это критично для пищевого оборудования: излишняя смазка быстрее вымывается вибрацией и может капнуть на упаковку.
Для аэрозольных спреев, которые используют для уплотнений и направляющих в корпусе машины, нужно соблюдать расстояние от сопла (обычно 10-15 см) и избегать прямого распыления над открытым продуктом. Силиконовые спреи часто применяют как разделительные агенты на форм-запайке - в этом случае они попадают на упаковку намеренно, поэтому должны иметь пищевой допуск.
График смазывания и контроль
На упаковочных линиях рекомендуется устанавливать периодичность смазывания в зависимости от нагрузки, температуры и вибрации узла. Для подшипников и направляющих это обычно 200-500 часов работы. Для уплотнительных головок форм-запайки - каждую смену, если машина работает круглосуточно.
Контроль смазывания - элемент регулярного техническое обслуживания. Чек-листы должны включать осмотр узла на предмет подтеков, признаков окисления смазки (потемнение, загустение) и отложений. Если смазка стала темной или жидкой, ее меняют, даже если не наступил плановый срок.
Интеграция в HACCP и документацию
На предприятиях с системой HACCP выбор пищевой смазки и периодичность ее нанесения - элемент плана предотвращения загрязнения. В документацию вносят:
Название и пищевую категорию смазки (H1, ISO 21469).
Номер партии или сертификата соответствия.
Дату нанесения и исполнителя.
Результаты визуального контроля перед нанесением следующей порции.
Это не усложнит работу, если процесс стандартизирован. На производстве, где смазывание поставлено на поток, такой контроль занимает несколько минут в день.
Совет инженера: сценарий выбора смазки для фасовочной линии
Представьте фасовочную линию, на которой готовое печенье движется по конвейеру и попадает в упаковку.
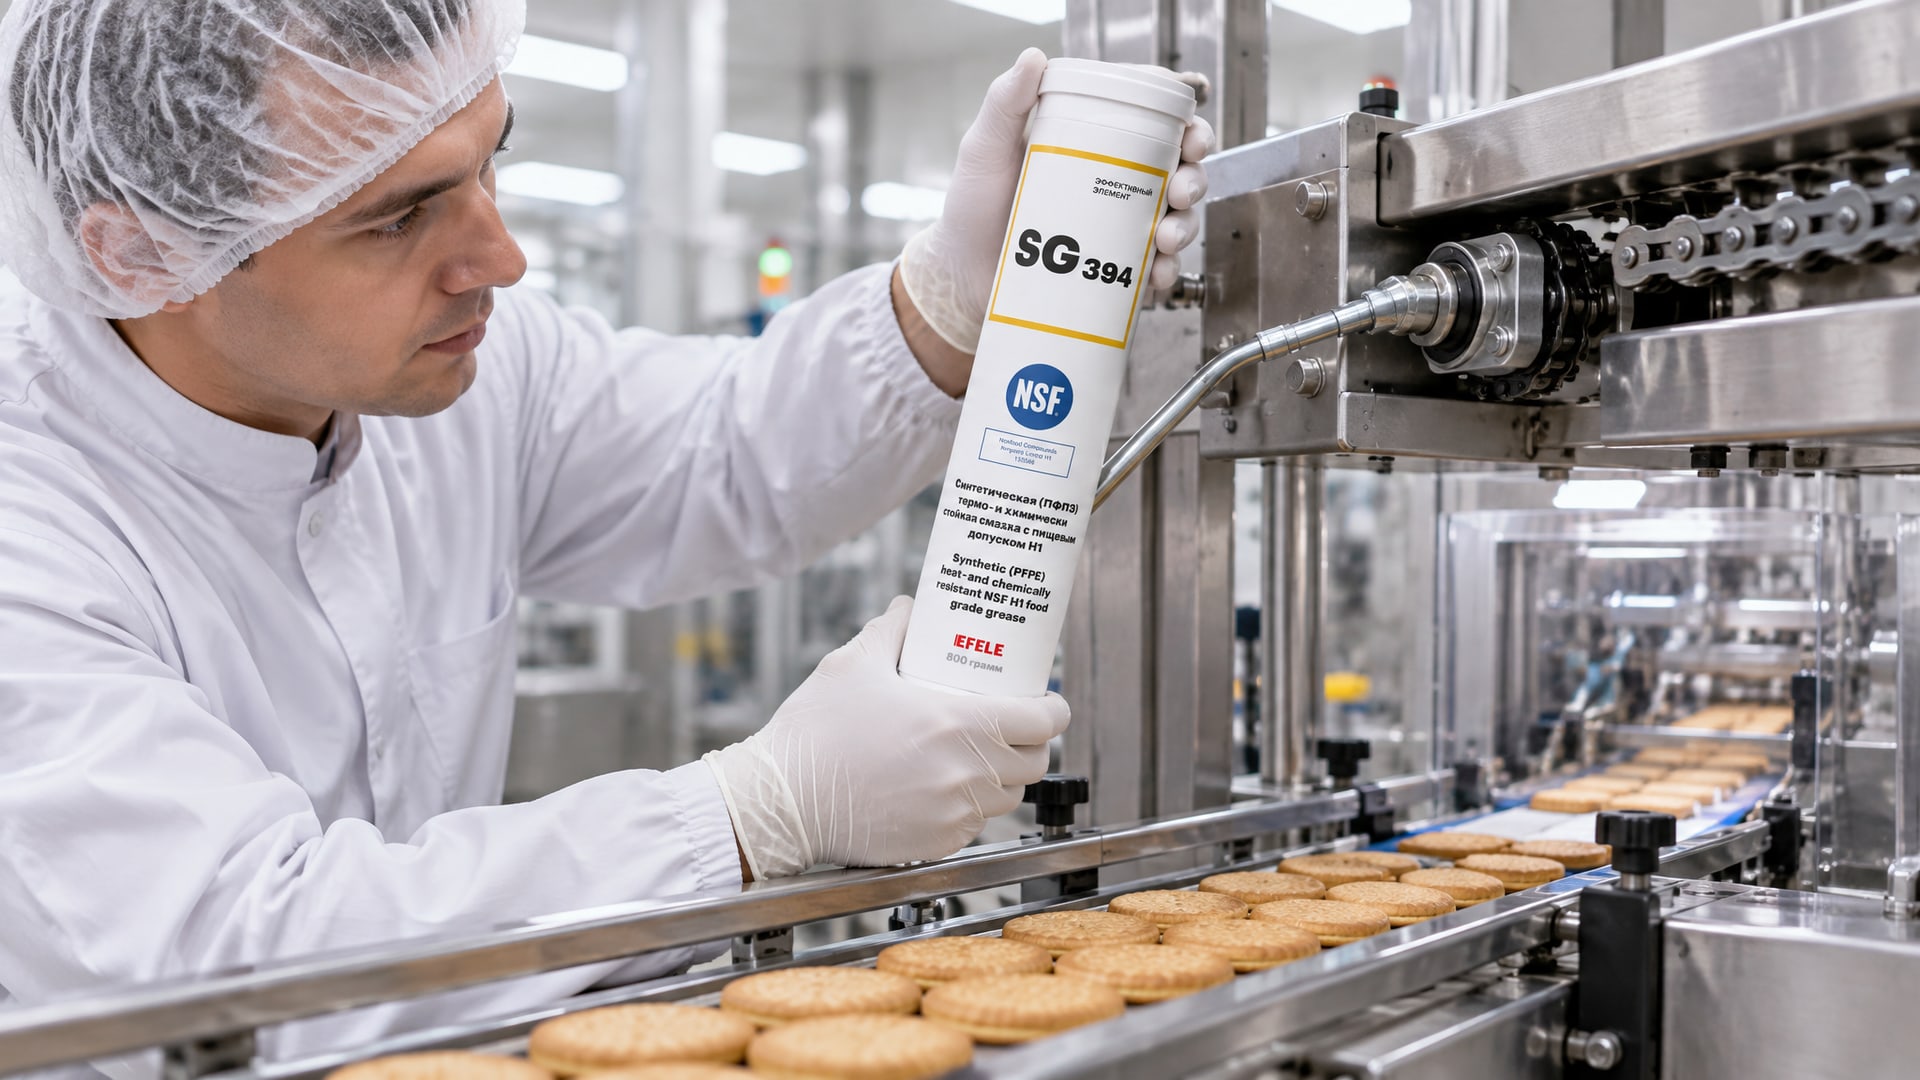
Над открытым печеньем и упаковкой находятся цепь привода, два подшипника и направляющая жесткого толкателя. Температура в цехе 18-25 °C, цепь движется со скоростью 20 м/мин.
Риск контакта смазки с продуктом высокий: цепь работает над упаковкой, подшипники находятся в 15 см от движущегося печенья. Обычная литиевая смазка здесь опасна - старая смазка окисляется, черные капли попадают на упаковку, продукт отбраковывают.
Выбор: пластичная смазка с H1/ISO 21469. Вязкость - средняя (NLGI 2), чтобы при температуре 20 °C смазка держалась в подшипнике, но не выдавливалась избытком. На цепь наносят спрей-смазку того же допуска, покрывая звенья тонким слоем. Периодичность - смена (8 часов), потому что цепь вибрирует.
На линии, где нужны именно такие параметры, закупщики часто выбирают проверенные составы с доступной техподдержкой. EFELE SG-394, например, подходит для смазывания направляющих и подшипников упаковочного оборудования, работающего при повышенных температурах и в условиях высокой вибрации, при этом имеет пищевой допуск. Ее используют в цехах вторую и третью год подряд, потому что график смазывания предсказуем и качество стабильное.
Для уплотнений и разделительных слоев используют спреи. EFELE UNI-S Spray с силиконовой основой подходит для защиты уплотнений и может служить разделительным агентом на форм-запайке. Преимущество спрея в том, что его можно нанести точно, без избытков, и он быстро распределяется по поверхности.
После 30 дней работы смазку перепроверяют: если она стала темной или образовались налеты, партию меняют досрочно. Этот контроль занимает 5 минут и гарантирует, что продукт остается чистым.
Часто задаваемые вопросы
Может ли смазка H1 заменить обычную производственную смазку везде?
Нет. H1 означает пригодность при случайном контакте с пищей, но не гарантирует правильные вязкость, температурный диапазон и тип NLGI для конкретного узла. Выбирайте смазку по техническим требованиям вашей машины, а затем проверяйте, имеет ли она пищевой допуск. Без такого допуска H1-смазка на узлах вне контакта может применяться, но на узлах над продуктом недопустима.
Чем отличаются H1 и ISO 21469, и какой выбрать?
H1 - это регистрация NSF, подтверждающая безопасный состав. ISO 21469 - международный стандарт, который оценивает также производство, упаковку и хранение смазки. Если есть выбор между смазкой только с H1 и смазкой с обеими сертификациями, выбирайте вторую - она гарантирует полный контроль жизненного цикла материала.
Если смазка попала на упаковку, это опасно?
Если использована смазка H1/ISO 21469, риск минимален - она безопасна при контакте с пищей. Однако видимые следы смазки говорят о нарушении графика смазывания или подборе неправильной консистенции. Если смазка видна, ее нужно удалить вручную, и переоценить периодичность нанесения.
Можно ли использовать H3 (антикоррозионные составы) на рабочих узлах?
Нет. H3 - временная защита, которую обязательно нужно удалить перед пищевым процессом. На рабочих узлах упаковочного оборудования H3 недопустима, так как она не полностью вымывается и загрязнит продукт.
Как часто менять пищевую смазку на упаковочной линии?
Периодичность зависит от температуры, вибрации, нагрузки и типа NLGI. Для подшипников обычно 200-500 часов работы, для цепей и направляющих -50-100 часов. Контролируйте визуально: если смазка потемнела или загустела, меняйте досрочно. График должен быть задокументирован и включен в HACCP-план.
Заключение
Защита продукта смазка - это задача, которая решается четким выбором материала и дисциплинированным применением. Смазка упаковочного оборудования должна соответствовать ISO 21469 или иметь регистрацию NSF H1 для узлов, где возможен контакт с продуктом и упаковкой. Это не означает, что пищевая смазка подходит везде - техсвойства вязкости, температурного диапазона и типа NLGI выбираются независимо от пищевого допуска.
Стандарт ISO 21469 проверяет не только состав, но и весь жизненный цикл смазки: производство, упаковку, хранение и гигиенический контроль. Это гарантирует, что закупщик получает не только безопасный химсостав, но и продукт, произведенный в соответствии с международными требованиями санитарии. Следующий шаг - аудит вашего текущего списка смазок на соответствие стандарту, проверка графика смазывания на упаковочных линиях и включение процедуры контроля в HACCP-документацию вашего производства.