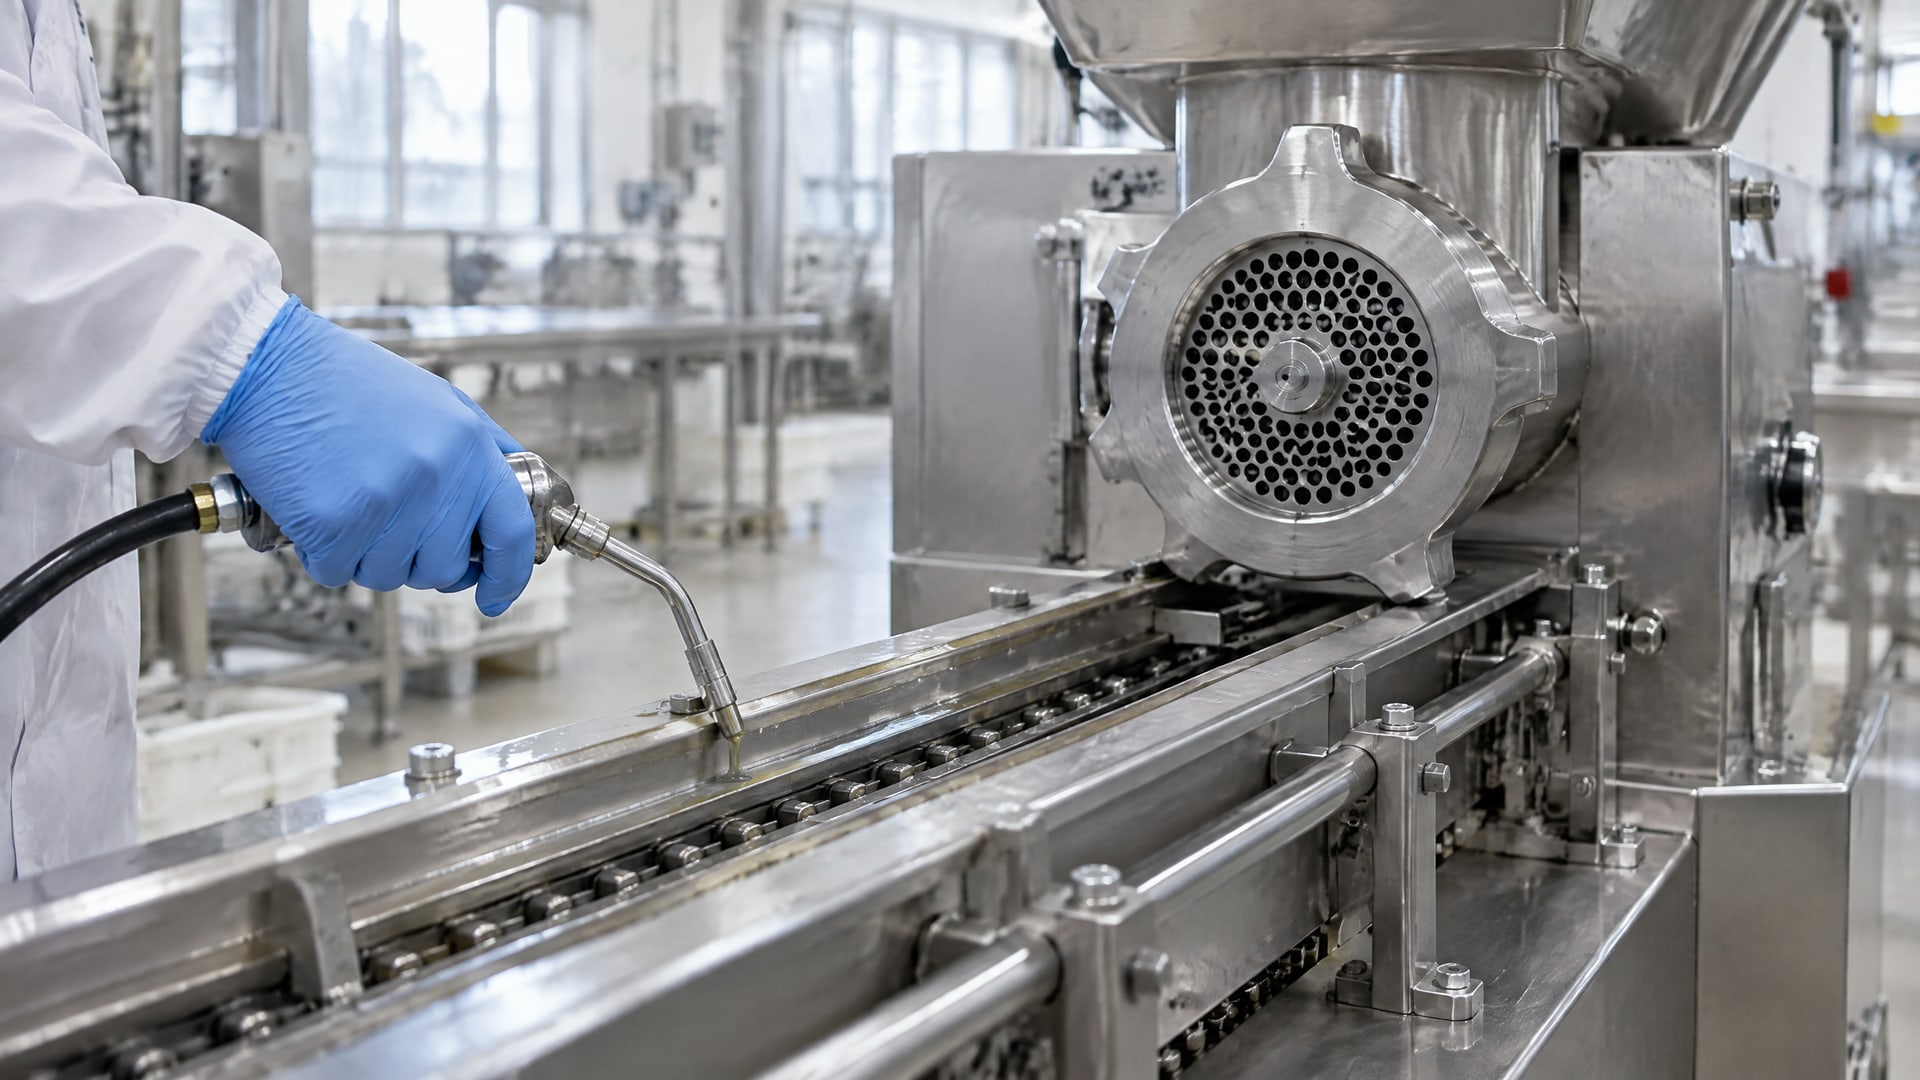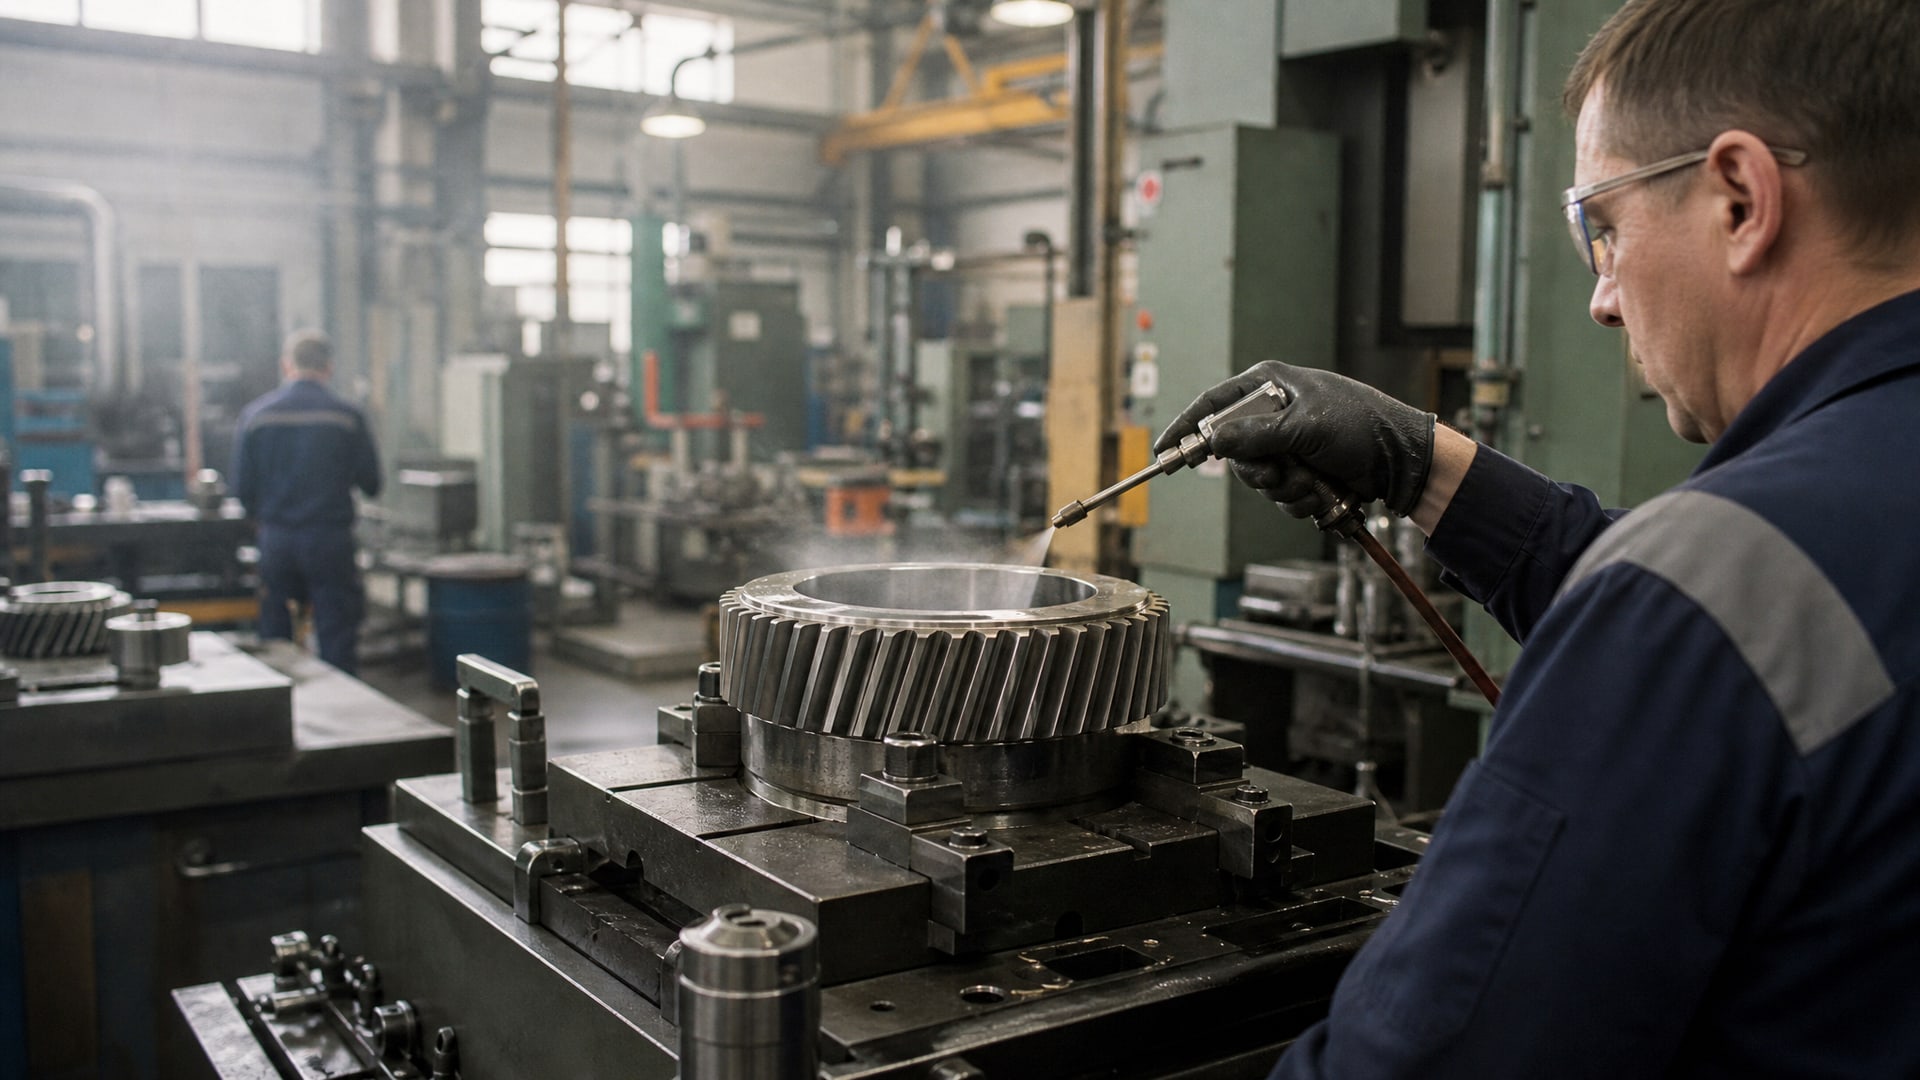
Антифрикционное покрытие - это защитный слой, снижающий коэффициент трения между сопрягаемыми поверхностями и одновременно защищающий узел от износа и коррозии. Для тайваньского и иного производственного оборудования, работающего в условиях высоких нагрузок и температурных перепадов, выбор правильного покрытия критичен: оно должно выдерживать механическое воздействие, предотвращать фреттинг и вымывание, а также соответствовать условиям эксплуатации. Процесс импортозамещения защитных покрытий требует понимания технических параметров - толщины слоя, коэффициента трения, износостойкости и методов контроля качества. Статья поможет инженерам и закупщикам разобраться в типах антифрикционных покрытий, стандартах их оценки и практических способах выбора решения, адекватного по цене и эффективности.
Что такое антифрикционное покрытие и зачем оно нужно производственному оборудованию
Антифрикционное покрытие - это тонкий защитный слой материала, нанесенный на поверхность детали, который снижает силы трения между сопрягаемыми элементами и одновременно предотвращает прямой контакт основания с абразивными частицами и влагой.
В производственном оборудовании, особенно импортном, такие покрытия работают в узлах высокого давления: фильеры, направляющие, поршневые пары, дроссельные заслонки.
Роль покрытия многоплановая. Во-первых, оно снижает потери энергии на трение, что экономит ресурсы и уменьшает нагрев оборудования. Во-вторых, защищает от холодного пуска - момента, когда детали касаются друг друга без смазки. В-третьих, препятствует фреттингу (микросдвигам и микроударам под нагрузкой), которые разрушают даже прочные материалы. На фильере, например, покрытие предотвращает слипание полистирола или других вспененных материалов, снижая вероятность забива и простоя линии.
Однако антифрикционное покрытие не заменяет смазку полностью. Согласно ГОСТ 26614-85, испытания проводят при ограниченной подаче смазки, что означает: покрытие работает как вспомогательный элемент, снижающий трение в условиях, когда смазочный материал подан недостаточно. Это различие принципиально при выборе решения для импортного оборудования, так как некоторые узлы конструктивно предусматривают только сухой режим или режим с микросмазкой.
Типы антифрикционных покрытий и их характеристики
На рынке представлены четыре основных типа антифрикционных покрытий, каждый со своим набором свойств.
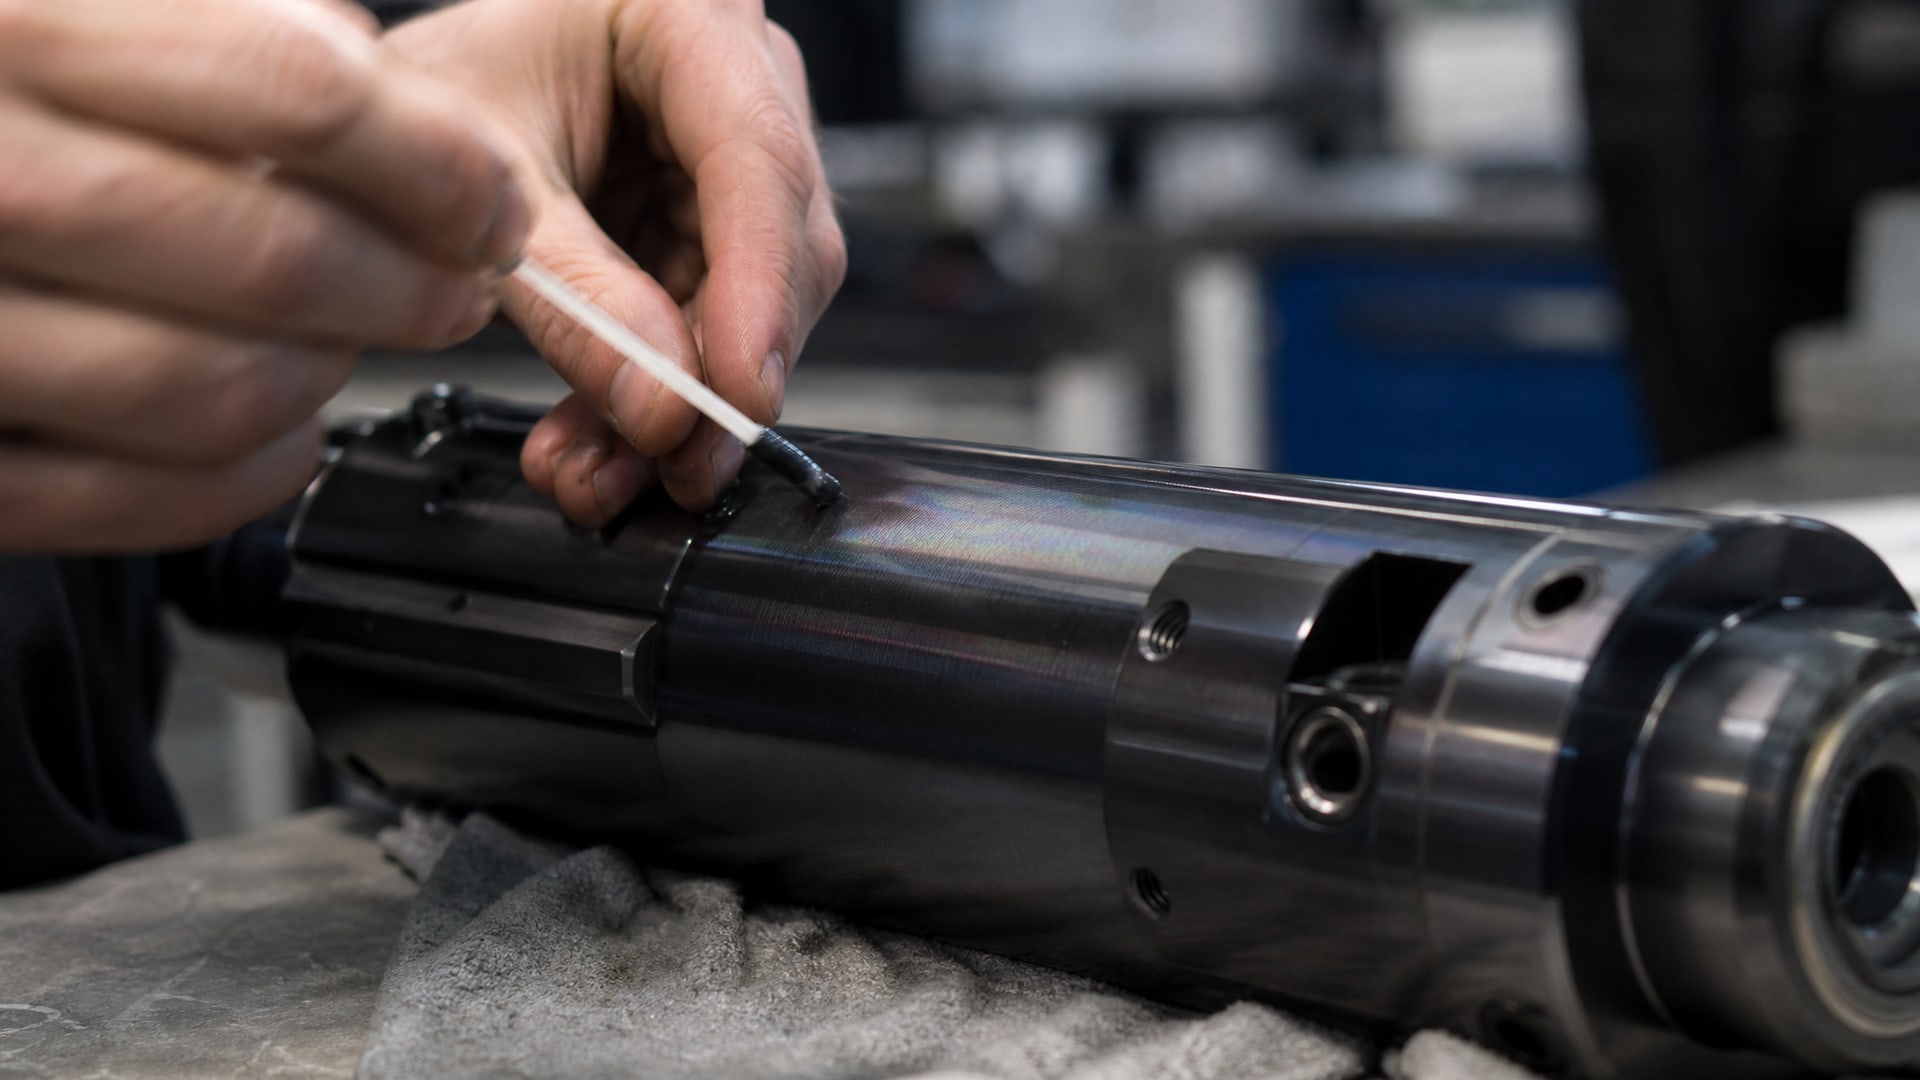
Выбор между ними зависит от условий эксплуатации: температуры, нагрузки, типа абразива и режима смазки.
DLC (алмазоподобное углеродное покрытие)
DLC относится к классу гибридных углеродных покрытий и имеет две вариации: та-С (тетраэдрический углерод) и a-C:H (аморфный углерод с водородом). Коэффициент трения для та-С составляет 0,05–0,12, для a-C:H -0,08–0,15 в сухом трении. Твердость DLC исключительно высока: 1200–4500 HV, что позволяет ему работать при температурах 300–400 °C. Толщина слоя обычно 1–40 мкм.
DLC выбирают когда нужна одновременно низкое трение и высокая износостойкость в жестких условиях. Это решение рациональнее других на узлах высокого давления и при частых пусках. Однако DLC требует ферромагнитного основания для контроля толщины (магнитный метод, ISO 2178) и чувствительнее к влаге, чем другие типы.
MoS₂ (дисульфид молибдена)
MoS₂ - слоистая кристаллическая структура, дающая самый низкий коэффициент трения: 0,03–0,06 для чистого материала и 0,05–0,10 в связующем полимере. Твердость ниже, чем у DLC: 100–300 HV. Температурный диапазон шире: 350 °C на воздухе и вплоть до 1200 °C в вакууме. Типовая толщина -5–50 мкм.
MoS₂ применяют в узлах с максимальными требованиями по снижению трения и когда работа происходит в сухом режиме. На фильерах, где нужна минимальная адгезия полистирола к металлу, MoS₂ в связующем показывает стабильный результат второй год подряд. Контроль толщины возможен методом вихревых токов (ISO 2360) на цветных основаниях или на ферромагнитных при нанесении немагнитного слоя.
PTFE (политетрафторэтилен)
PTFE - фторполимер с коэффициентом трения 0,05–0,20 в зависимости от наполнителя. Температурный предел - до 260 °C. Твердость невысока (мягкое покрытие), толщина 10–100 мкм. PTFE предпочитают для узлов с умеренными нагрузками и когда важна химическая стабильность - на оборудовании, соприкасающемся с агрессивными средами.
PTFE контролируется методом обратного рассеяния бета-частиц (ISO 3543), особенно удобно на пластиковых основаниях. Это дешевле других методов контроля толщины, что экономит затраты на входной контроль при импортозамещении больших партий.
Графит
Графит - углеродный материал с коэффициентом трения 0,10–0,20, но отличается самой высокой температурной стойкостью: работает при 700+ °C. Твердость среднеклассная, толщина 10–200 мкм. Графит применяют в узлах, работающих при экстремальных температурах, однако в общем производстве встречается реже, чем DLC или MoS₂.
Сравнительная таблица типов покрытий
| Тип покрытия | Коэффициент трения | Твердость, HV | Температура, °C | Толщина, мкм | Когда применять |
|---|---|---|---|---|---|
| DLC (та-С) | 0,05–0,12 | 1200–4500 | 300–400 | 1–40 | Высокие нагрузки, частые пуски, износ |
| DLC (a-C:H) | 0,08–0,15 | 1200–4500 | 300–400 | 1–40 | То же, с допусками к влаге |
| MoS₂ (чистый) | 0,03–0,06 | 100–300 | 350 (воздух) | 5–50 | Минимум трения, сухой режим |
| MoS₂ (в связующем) | 0,05–0,10 | 100–300 | 350 (воздух) | 5–50 | Фильеры, направляющие, стабильность |
| PTFE | 0,05–0,20 | Низкая | до 260 | 10–100 | Умеренные нагрузки, агрессивные среды |
| Графит | 0,10–0,20 | Средняя | 700+ | 10–200 | Экстремальные температуры |
Методы контроля качества и толщины антифрикционного покрытия
Качество антифрикционного покрытия проверяют по трем основным направлениям: толщина слоя, коэффициент трения и износостойкость.
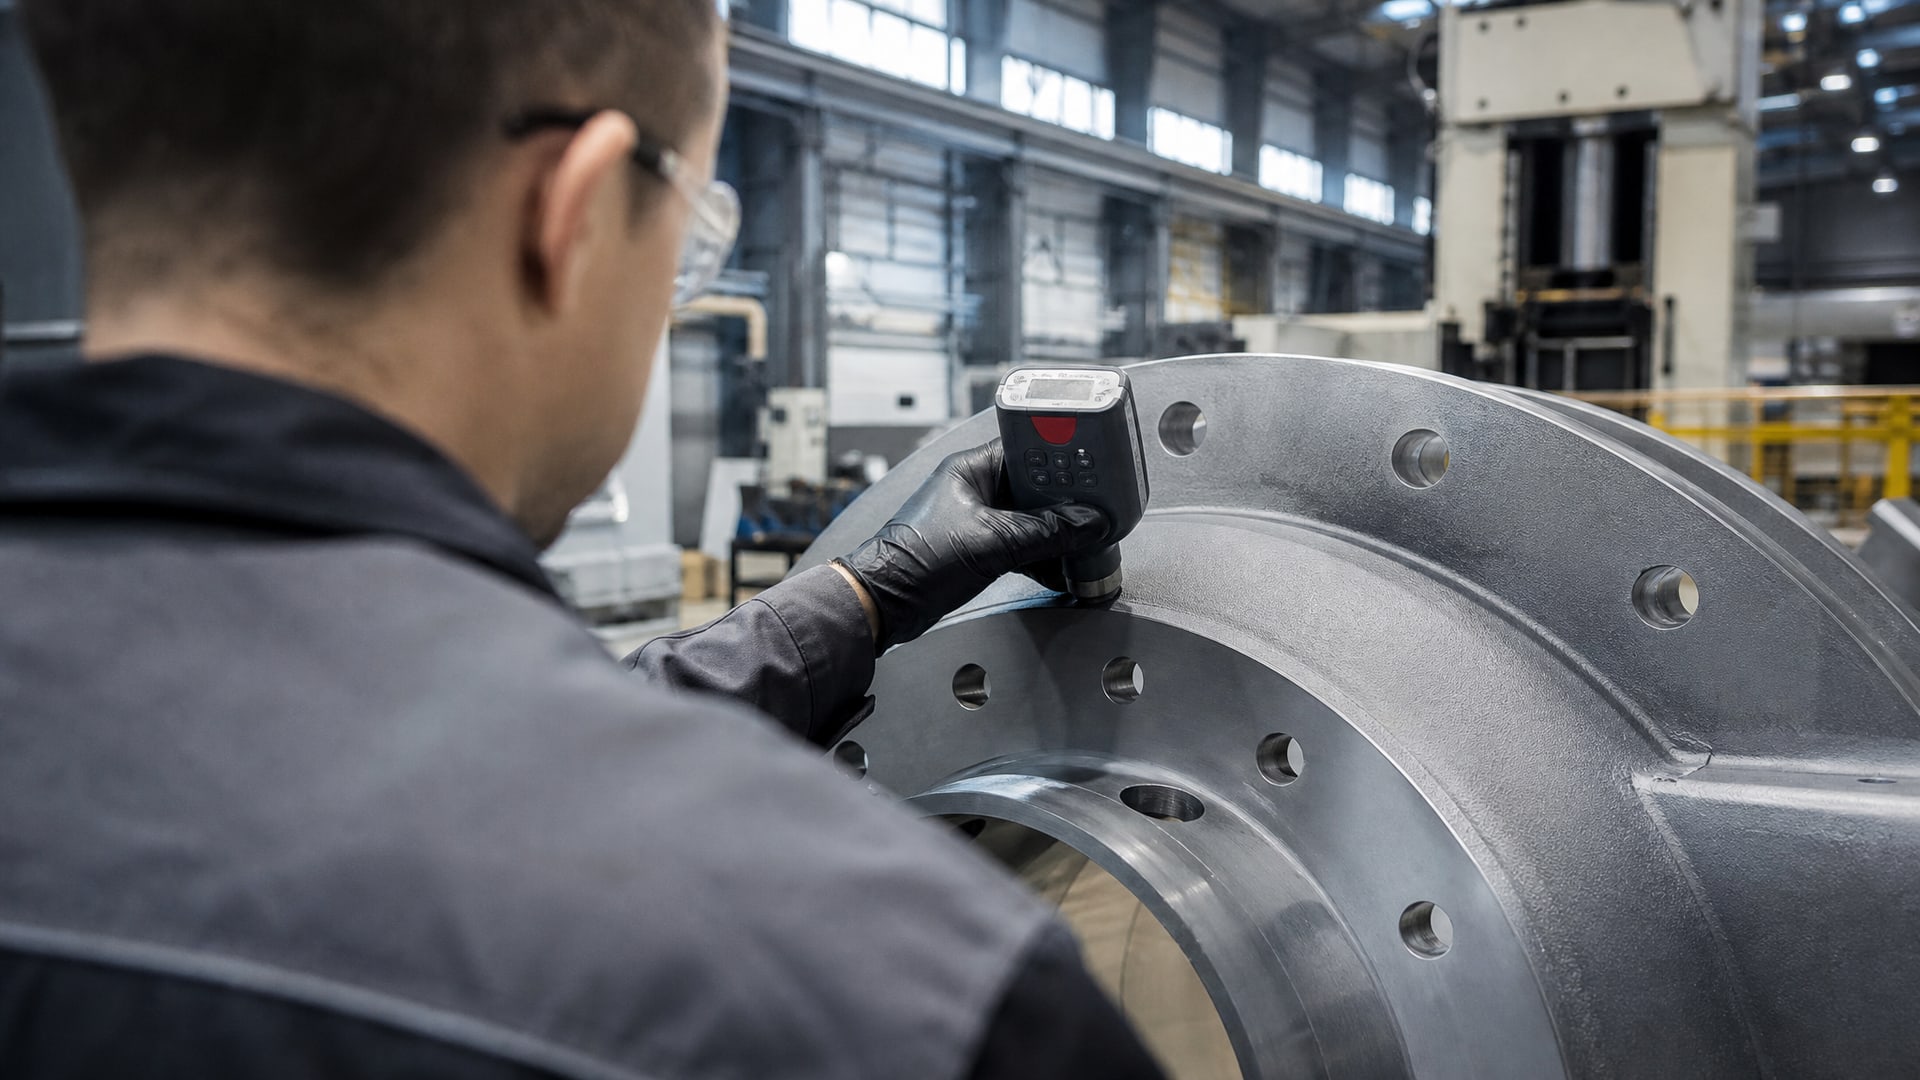
Каждый параметр измеряется стандартизованным методом.
Контроль толщины по материалу основания
Толщина покрытия - один из самых важных параметров, так как она напрямую влияет на срок службы и эффективность трения. Типовой диапазон -5–20 мкм, но он должен быть согласован со спецификацией конкретного узла.
Для ферромагнитных оснований (сталь, чугун) применяют магнитный метод по DIN 50 981 / ISO 2178. Прибор (толщиномер) прижимается к поверхности и дает показание в микронах за 1–2 секунды.
Для цветных металлов (алюминий, медь, бронза) используют метод вихревых токов по DIN 50 984 / ISO 2360. Он основан на измерении электромагнитного поля вблизи поверхности и работает на переменном токе.
Для пластиковых оснований (карбопласт, полиамид) подходит метод обратного рассеяния бета-частиц по DIN 50 983 / ISO 3543. Этот метод медленнее (требует 10–30 сек), но универсален и не требует ферромагнитности.
На входной проверке при закупке защитных покрытий для импортного оборудования важно согласовать с поставщиком, какой метод будет использован. Если основание смешанное (например, стальная деталь с полимерным покрытием), может потребоваться комбинированная схема контроля.
Испытание коэффициента трения
Коэффициент трения для антифрикционного покрытия должен быть ≤ 0,15 при эталонных условиях испытания. Это значение используется как критерий соответствия покрытия техническому заданию.
На практике испытание проводят на трибометре - приборе, имитирующем скольжение двух деталей с контролем нагрузки, скорости и температуры. Результат фиксируют как среднее значение за серию из трех-пяти повторов. Если коэффициент трения стабильно ≤ 0,12 или даже ≤ 0,10, это указывает на качественное нанесение и соответствие спецификации.
Испытание износостойкости
Износостойкость измеряют по модифицированному ASTM G105 (или ГОСТ 26614-85 для отечественных материалов). Критерии приемки: - глубина следа износа ≤ 20 мкм; - убыль массы ≤ 0,03 г за испытание.
Образцы готовят минимум в количестве трех штук, что обеспечивает статистическую представительность результата. Испытания проводят при ограниченной подаче смазки, что имитирует режим работы реального производственного оборудования. Если результаты укладываются в эти пределы, покрытие может быть одобрено для использования на узле.
Практический выбор антифрикционного покрытия для импортного оборудования
Выбор типа покрытия начинается с анализа условий работы конкретного узла.
Необходимо установить четыре параметра: режим трения (сухой, с микросмазкой или мокрый), диапазон температур, величину нагрузки и тип абразива, если он присутствует в окружающей среде.
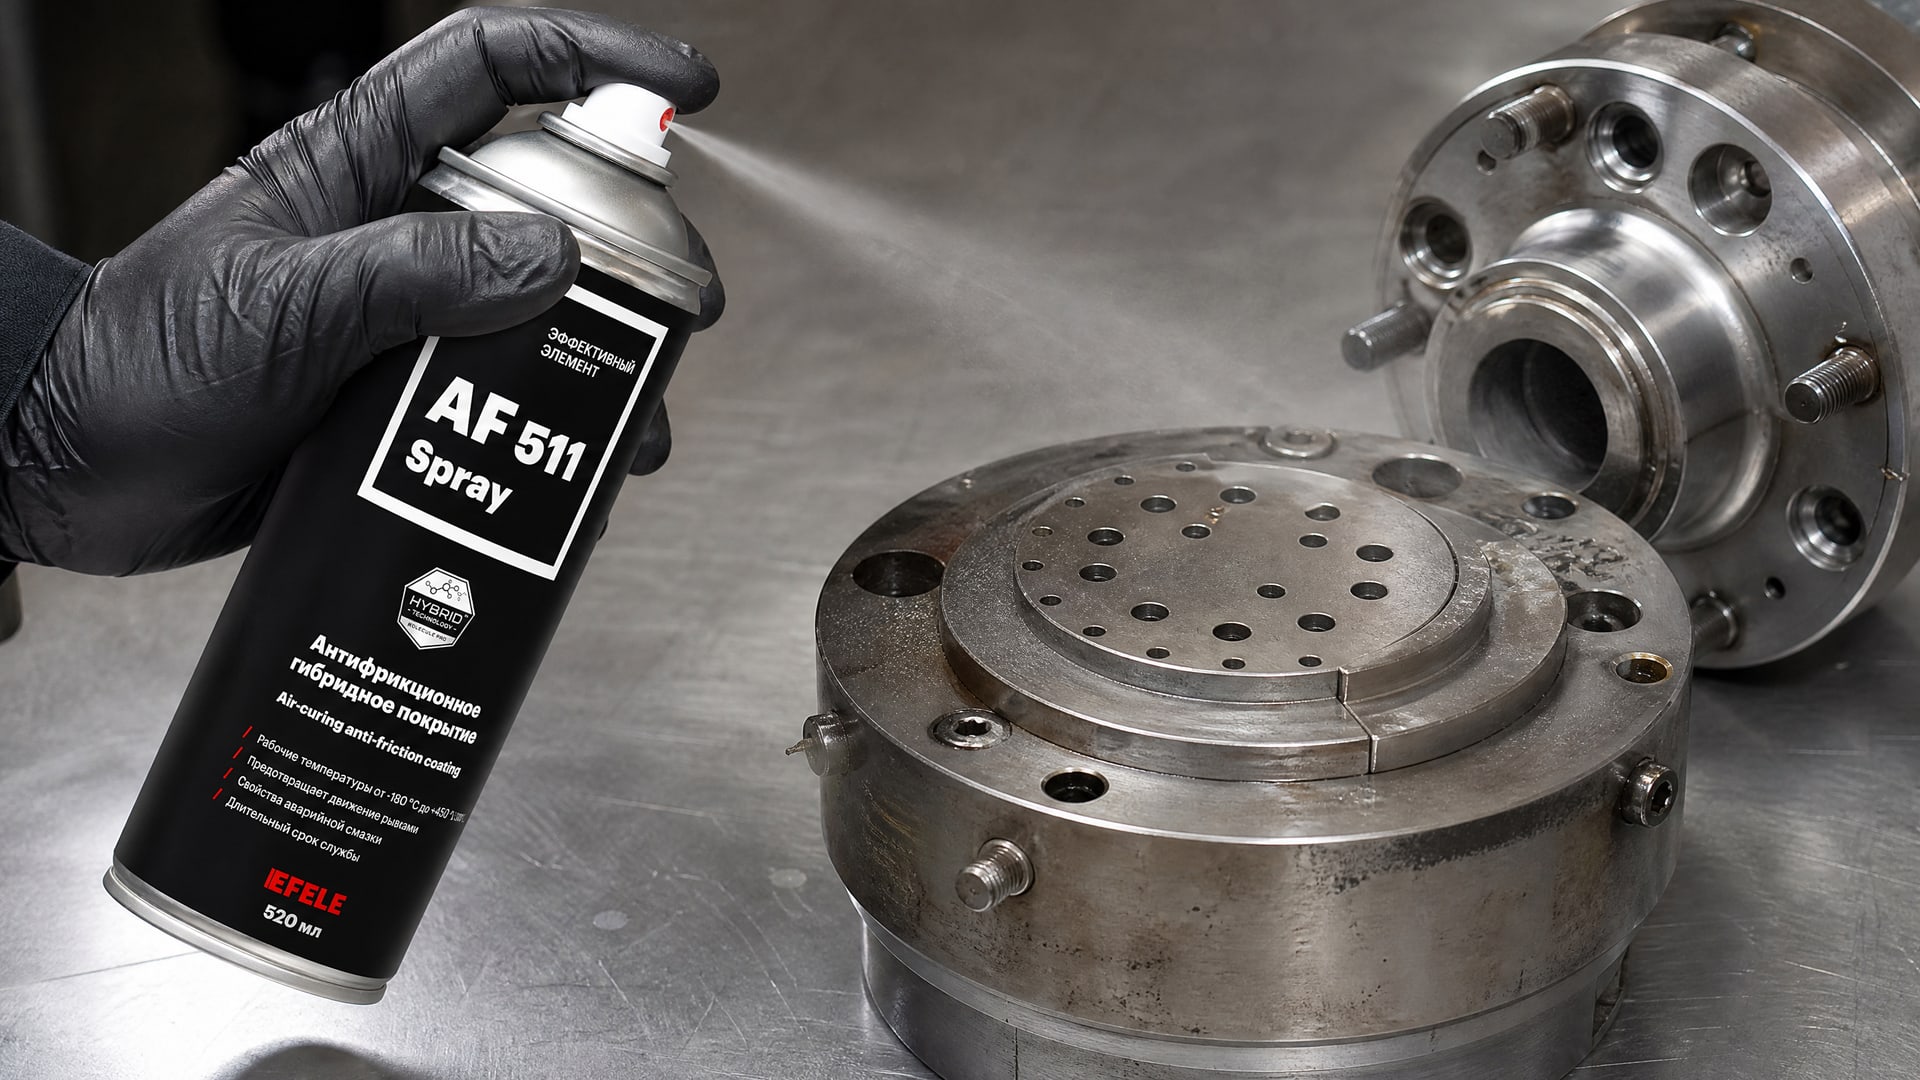
Для фильеры оборудования по вспениванию полистирола, работающей при 130–160 °C, критичны низкое трение и защита от прилипания материала. Здесь оптимальна комбинация MoS₂ в связующем или гибридное антифрикционное покрытие с пищевым допуском, если линия работает в пищевой промышленности. ГОСТ 26614-85 подтверждает, что такие покрытия испытываются именно при ограниченной подаче смазки, что соответствует режиму фильеры. Для решения задачи по импортозамещению с учетом износа штатного покрытия и требований к низкому трению может быть рассмотрено антифрикционное гибридное покрытие EFELE AF-511 Spray - оно наносится равномерно, контролируется по толщине магнитным методом и показывает стабильность на повторных пусках.
Для поршневых пар двигателя внутреннего сгорания, работающих в условиях высокого давления и холодного пуска, подойдет DLC (та-С) с коэффициентом трения 0,05–0,12 и твердостью 1200–4500 HV. Толщина слоя 2–10 мкм будет достаточна для защиты от фреттинга и холодного пуска.
Для направляющих токарного станка, испытывающих циклические нагрузки и требующих высокой точности, логичен выбор MoS₂ или PTFE в зависимости от температуры в цехе. Если цех не отапливается и температура колеблется 0–25 °C, PTFE с его универсальностью может быть дешевле в реализации.
Для узлов, работающих при температурах выше 400 °C (например, некоторые прессформы), остается выбор между графитом и фиксацией режима работы (снижение температуры, иная конструкция охлаждения). Графит сохраняет свойства до 700+ °C, но требует специального оборудования для нанесения.
При закупке антифрикционного покрытия важно запросить у поставщика: - техническую спецификацию (коэффициент трения, твердость, диапазон температур); - сертификат о проведенных испытаниях (ASTM G105 или ГОСТ 26614-85); - методику контроля толщины, согласованную с материалом основания; - цену за квадратный метр или за единицу обработки; - условия доставки и гарантию качества.
Нанесение антифрикционного покрытия: методы и особенности
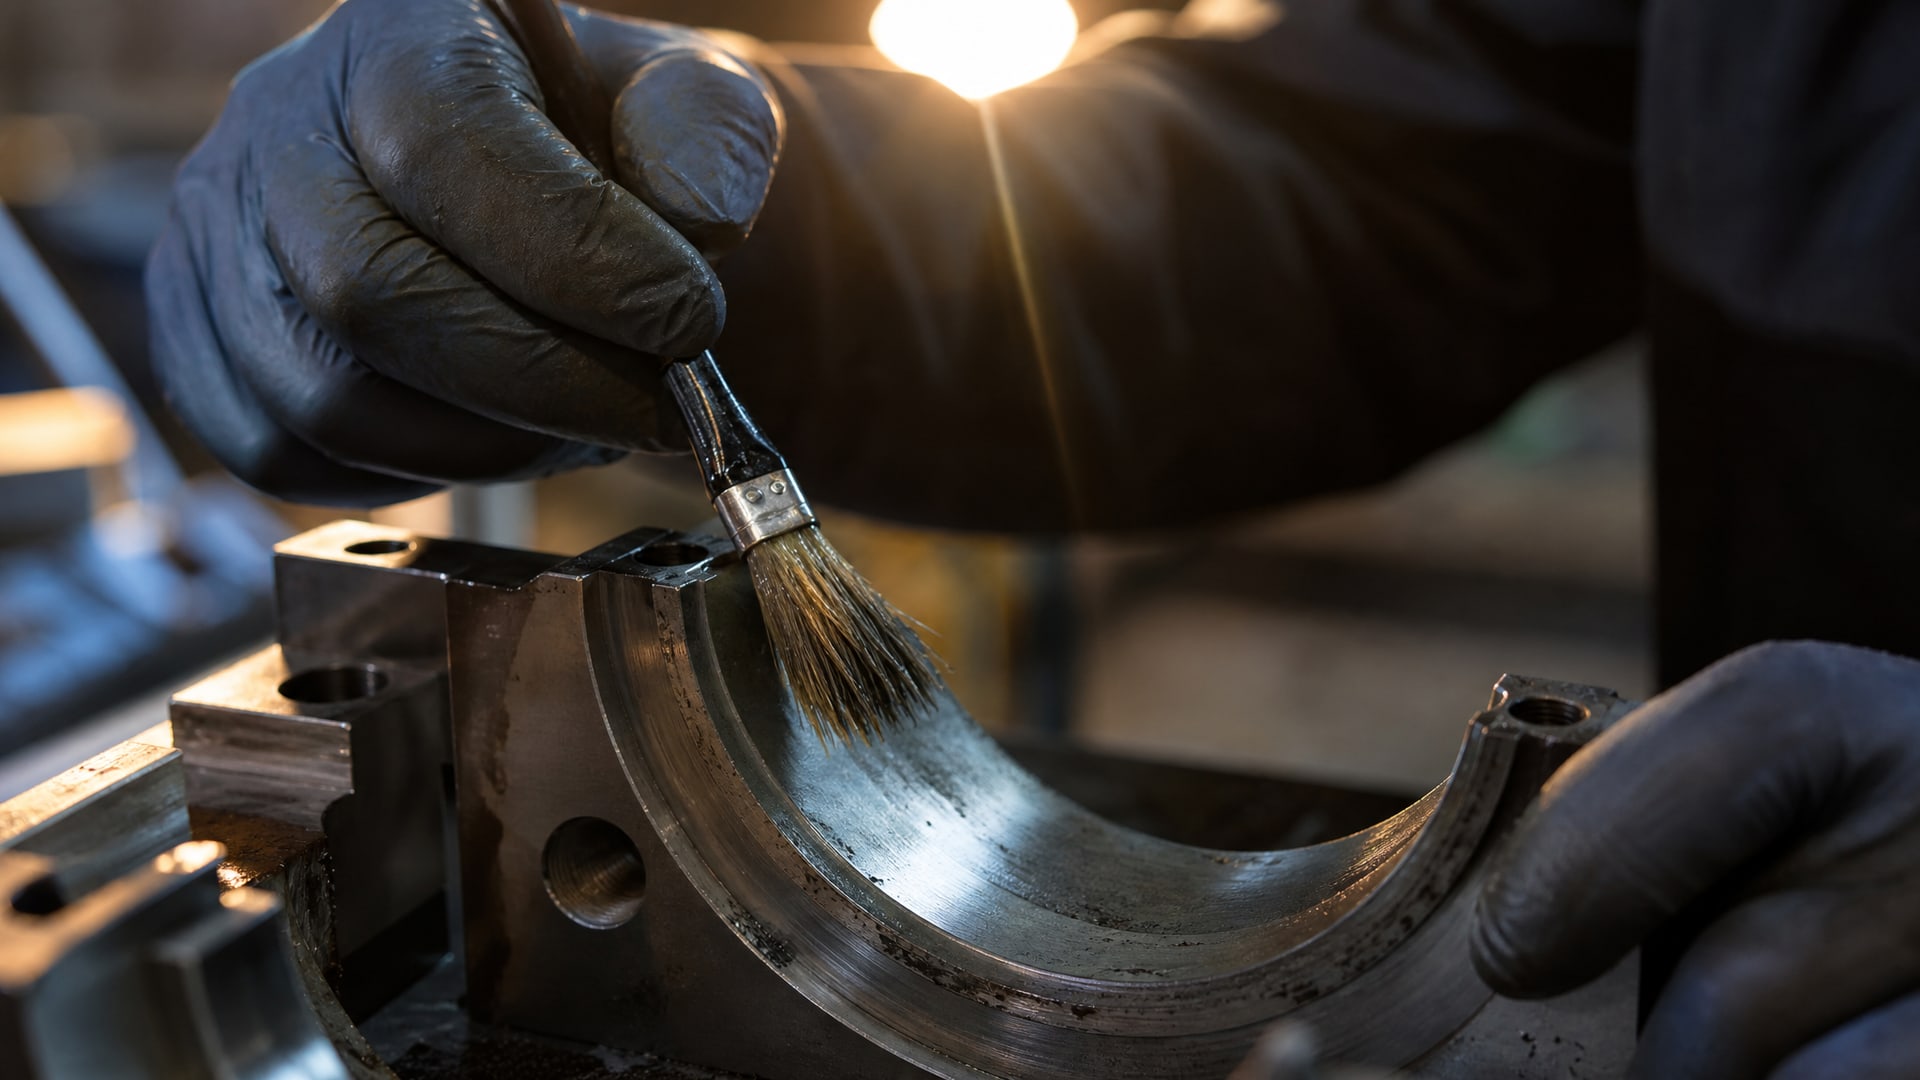
Нанесение антифрикционного покрытия на детали производственного оборудования - это технологический процесс, требующий точной подготовки поверхности и контроля параметров.
Подготовка поверхности
Перед нанесением покрытия поверхность детали должна быть очищена от загрязнений, оксидов и жировых пятен. Обычно применяют щеточку (механическая очистка), дробеструйный аппарат (для крупных деталей) или дегражирующий растворитель (спирт, ацетон). Шероховатость поверхности должна быть не более Ra 1,6 мкм (для тонких покрытий) или Ra 3,2 мкм (для толстых).
Это правило следует из рекомендации, что толщина антифрикционного покрытия должна превышать размер поверхностных неровностей сопрягаемых поверхностей. Если поверхность слишком грубая, покрытие не сможет ее перекрыть и эффект трения снизится.
Технологии нанесения
Существуют несколько способов нанесения: - напыление (PVD, CVD, плазменное - для DLC и MoS₂); - погружение в расплав (для PTFE и некоторых графитов); - распыление (аэрозоль, для быстрого нанесения на участки); - электрофоретическое осаждение (для полимерных матриц с порошком MoS₂).
Выбор технологии зависит от размера партии, точности требуемого слоя и типа материала. Для мелких партий и срочных запусков линий часто используют распыление, которое позволяет получить толщину 5–30 мкм за 1–2 минуты на деталь.
Контроль толщины после нанесения
После нанесения каждую деталь или выборочную пробу проверяют толщиномером (магнитным, вихревых токов или бета-методом в зависимости от основания). Результаты записывают в протокол и сравнивают с техническим заданием. Если толщина выходит за пределы диапазона (обычно ±2 мкм от номинала), деталь отправляют на переработку.
Часто задаваемые вопросы
Что означает коэффициент трения ≤ 0,15 для антифрикционного покрытия?
Это означает, что при стандартизованном испытании на трибометре (с заданными нагрузкой, скоростью и температурой) скольжение между деталями с таким покрытием происходит с силой трения, не превышающей 15 % от прижимной нагрузки. Для сравнения: сталь по стали имеет коэффициент 0,4–0,6, поэтому 0,15 - это значительное снижение. Однако значение ≤ 0,15 - минимальный критерий; качественные покрытия достигают 0,05–0,12, что еще лучше.
Чем отличается толщина покрытия 5 мкм от 20 мкм?
Более толстое покрытие (20 мкм) перекрывает более грубую поверхность основания и служит дольше в условиях высокого давления. Тонкое покрытие (5 мкм) требует более гладкой подготовки поверхности, но обеспечивает лучшую теплопроводность и может быть быстрее нанесено. Выбор зависит от конкретного узла: для поршня двигателя 5–10 мкм достаточно; для прессформы с повышенным износом -15–20 мкм.
Почему для фильеры нужна низкая температура плавления смазочного покрытия?
Фильера работает с полистиролом при 130–160 °C - если покрытие начнет плавиться или деградировать при этой температуре, оно перестанет защищать от прилипания материала. Поэтому для фильеры нужно покрытие с температурным диапазоном минимум 180–200 °C. MoS₂ и DLC соответствуют этому требованию, а PTFE - нет (его верхний предел 260 °C пригоден, но только если процесс не предусматривает пиковых перегревов).
Как выбрать между импортным аналогом и отечественным антифрикционным покрытием?
При прочих равных (параметры соответствуют спецификации, сертификаты в порядке) критерии выбора: наличие (отечественное поставляется быстрее), предсказуемый расход (техподдержка на месте), адекватная цена владения (суммарные затраты на закупку и контроль). Отечественные покрытия часто выигрывают по доступности техподдержки и скорости поставки; импортные - по опыту применения на конкретных моделях оборудования.
Какой метод контроля толщины выбрать при входной проверке?
Согласуйте метод с материалом основания: магнитный (ISO 2178) для ферромагнитных, вихревых токов (ISO 2360) для цветных, бета-метод (ISO 3543) для пластиков. Если основание смешанное, может потребоваться два метода. Заключите с поставщиком договор, в котором указана методика, чтобы избежать споров при рекламации.
Заключение
Выбор антифрикционного покрытия для производственного оборудования - это баланс между техническими требованиями (коэффициент трения, толщина, температура, износ) и практическими факторами (доступность, стоимость, скорость поставки). Импортозамещение защитных покрытий возможно при условии, что выбранное решение демонстрирует коэффициент трения ≤ 0,15, глубину износа ≤ 20 мкм по стандартизованным испытаниям и температурный диапазон, соответствующий условиям узла.
Для практического внедрения рекомендуется: провести аудит текущего состояния узлов оборудования (износ, температура, режим смазки), запросить у потенциальных поставщиков техспецификацию и сертификаты испытаний, согласовать методику контроля качества и провести опытную партию с контролем параметров на первых 10–20 деталях. Такой подход минимизирует риск и позволяет перейти на отечественные покрытия без потери надежности производства.