Восстановление поршней бензопил часто ограничивается попыткой купить новую деталь, однако при легком и умеренном износе без трещин или прогаров можно применить альтернативное решение - нанесение антифрикционного твердосмазочного покрытия на юбку поршня. Такой подход снижает трение рабочей поверхности, замедляет дальнейший износ и помогает восстановить изношенное заводское защитное слой, продлив ресурс детали. Практика показывает, что закупщики и ремонтные специалисты предпочитают эту технологию как промежуточное решение между восстановлением геометрии (которая требует наплавки или замены) и полной заменой поршня. Статья разбирает технологию нанесения, допустимые толщины слоя, методы контроля и реальные границы применения покрытия для бензопил.
Как работает антифрикционное покрытие на юбке поршня
Антифрикционные твердосмазочные покрытия представляют собой дисперсии твердых смазок - дисульфида молибдена и графита - в органическом связующем.
После испарения растворителя на поверхности металла образуется сухая защитная пленка, которая существенно снижает коэффициент трения между юбкой поршня и стенками цилиндра. Такие покрытия работают путем образования микроскопических слоев смазочного материала, которые предотвращают прямой контакт металла с металлом.
Основное назначение - не восстановление размера, а улучшение свойств поверхности. Покрытие защищает от задиров, замедляет абразивный износ и особенно полезно при восстановлении изношенного заводского защитного слоя поршня. Для бензопилы, где поршень работает в условиях высоких температур и переменных нагрузок, такая дополнительная защита помогает продлить ресурс детали на 20–30 % при условии корректного подбора зазоров.
Температурная стойкость современных антифрикционных покрытий на основе MoS₂ и графита достигает диапазона от –70 °C до +260 °C, что позволяет использовать их в условиях бензопилы без риска размягчения или растрескивания пленки. Однако это не означает, что покрытие работает одинаково при всех режимах: при холодном пуске двигателя, когда масляная пленка тонка, слой антифрикционного покрытия принимает на себя часть нагрузки фреттинга, что снижает начальный износ.
Толщина слоя: норма и контроль
Контроль толщины слоя покрытия - ключевой параметр для успеха восстановления поршня бензопилы.
Типичная толщина антифрикционного покрытия составляет 5–20 мкм для стандартных применений и 15–25 мкм для деталей ДВС. Слишком тонкий слой - менее 5 мкм - не обеспечит надежной защиты; слишком толстый - более 30 мкм - может нарушить зазоры между поршнем и цилиндром, вызвав затруднение при сборке или повышение трения.
Для контроля толщины используются методы, регламентируемые в семействе стандартов ISO 2808 (толщина защитных и лакокрасочных покрытий). На практике в мастерских применяют портативные толщиномеры электромагнитного типа (для стальных поршней) или микрометры со специальными насадками. Если поршень изготовлен из алюминиевого сплава, применяют толщиномеры для немагнитных оснований (ISO 2360).
Равномерность распределения слоя не менее важна, чем его абсолютное значение. При неравномерном нанесении возникают участки с толщиной свыше 30 мкм и участки менее 5 мкм на одной детали. Первые вызывают затруднение при посадке, вторые - недостаточную защиту от износа. Это особенно критично для юбки поршня, где любая помеха в профиле приводит к перекосам и локальному заклиниванию в цилиндре.
При контроле толщины следует помнить, что каждый слой покрытия, нанесенный в несколько проходов, требует промежуточной сушки не менее 10 минут до матового вида. Финальная полимеризация занимает не менее 12 часов при комнатной температуре. Если поторопиться и собрать поршень раньше времени, растворитель останется в слое, что приведет к его растрескиванию и отслаиванию во время первого запуска двигателя.
Когда антифрикционное покрытие помогает, когда - нет
Восстановление поршня бензопилы антифрикционным покрытием имеет четкие границы применения.
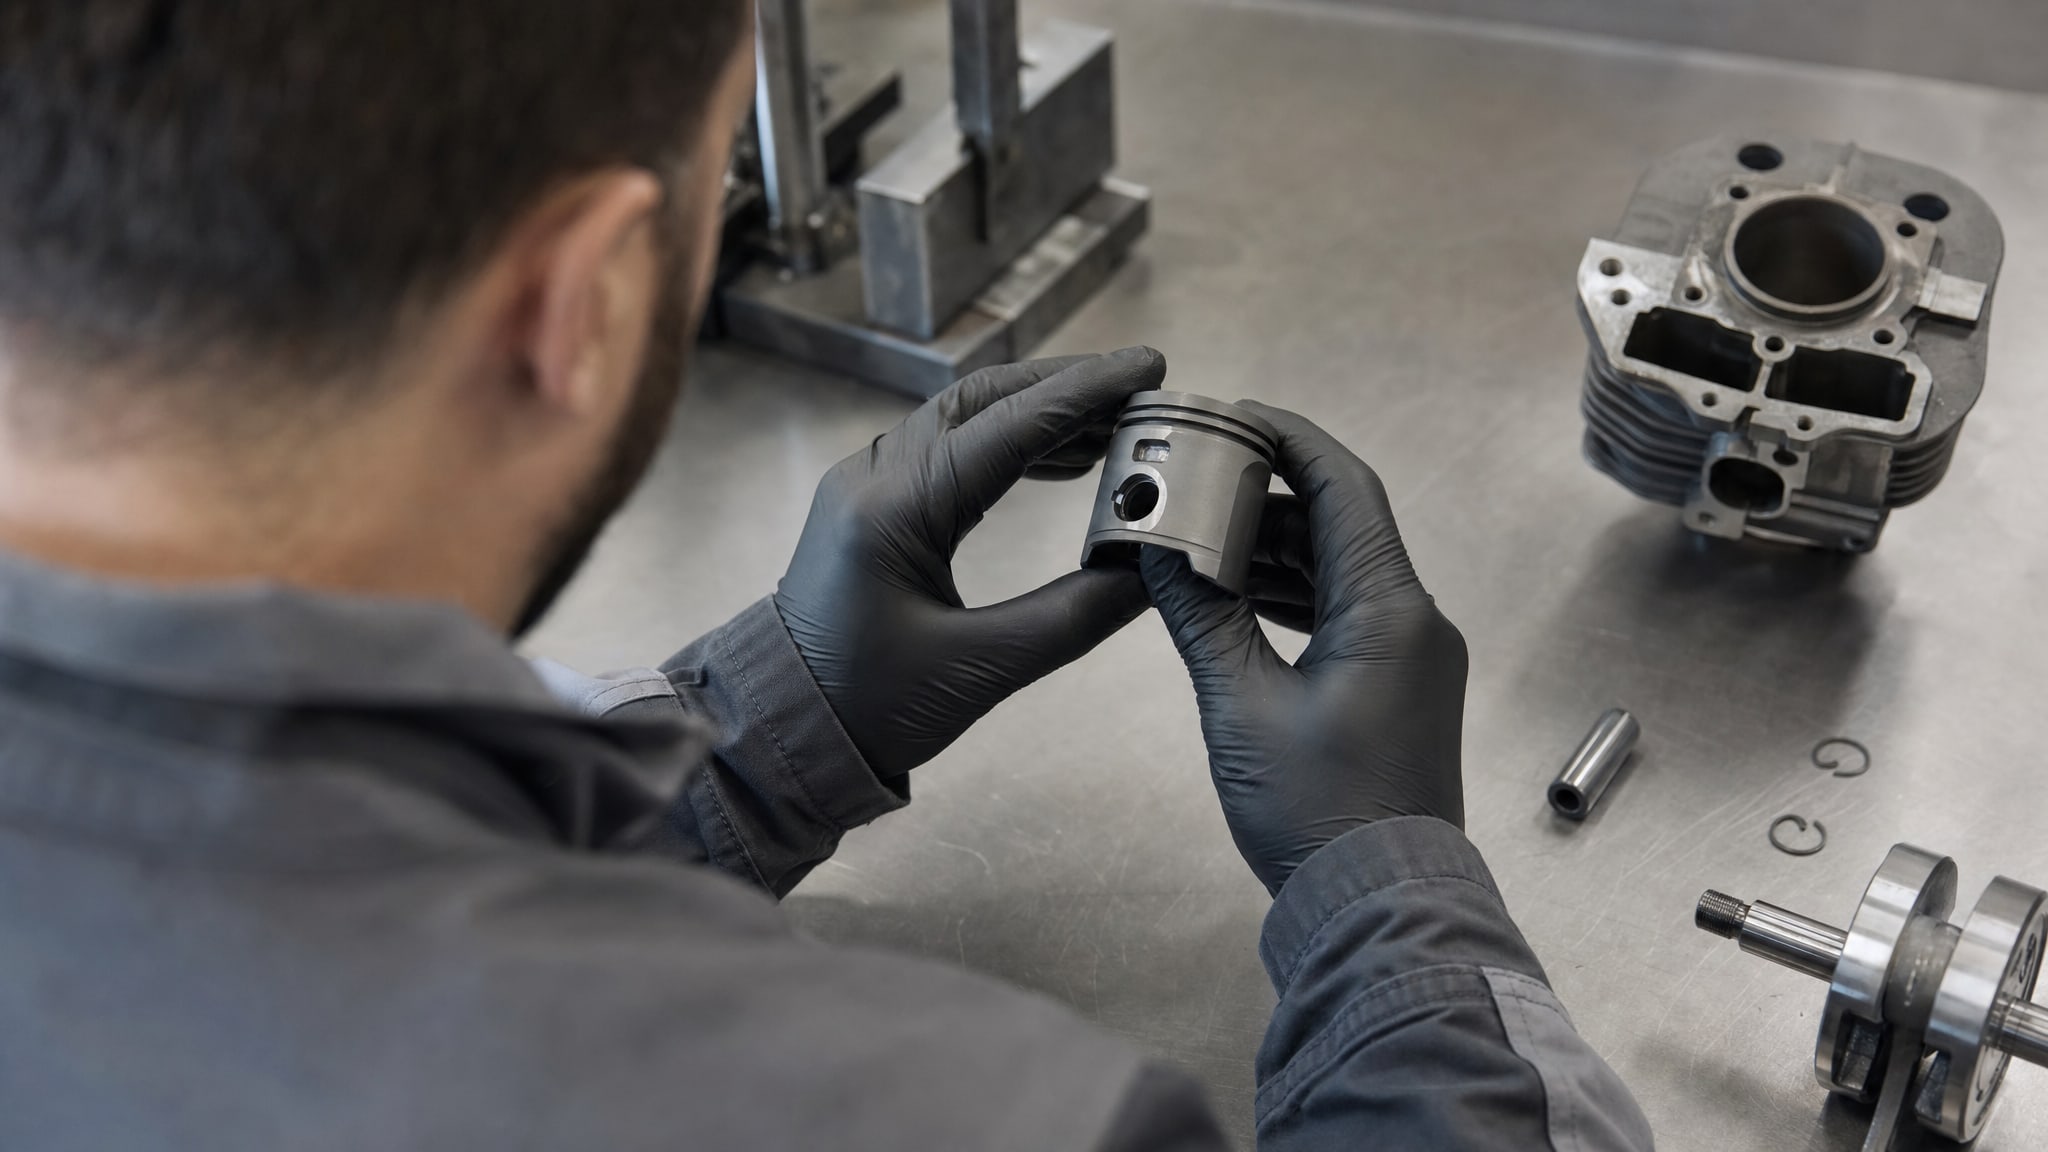
Покрытие эффективно при легком или умеренном износе, когда поверхность поршня истерта, но геометрия детали не нарушена. Признаки, при которых восстановление целесообразно:
Юбка поршня сохраняет правильный цилиндрический профиль без вмятин и вздутий.
Износ проявляется как матовое изменение цвета и поверхностная шероховатость без глубоких борозд.
Заводское защитное покрытие местами стерто, но основной металл не корродирован.
Поршень не имеет видимых трещин, прогаров или разрушения канавок колец.
При наличии следующих дефектов покрытие бесполезно и может привести к дополнительным проблемам:
Трещины в теле поршня или в юбке - они будут развиваться при работе независимо от слоя.
Прогары металла и локальные проплавления - деталь требует замены или профессиональной наплавки.
Глубокие задиры и борозды (более 100 мкм) - покрытие не закроет дефект и не восстановит профиль.
Разрушение канавок или посадочного места пальца - зазоры и геометрия нарушены, покрытие не поможет.
Наносить антифрикционное покрытие нужно исключительно на рабочие скользящие участки юбки поршня. Нельзя покрывать днище (верхняя часть), канавки под кольца, посадочное отверстие пальца и нижнюю кромку. Избыточный слой в этих зонах нарушит посадку колец, усложнит ввод поршня в цилиндр и создаст неоправданное трение на участках, которые не подлежат смазыванию маслом.
При бензопилах, где допуски на зазоры поршень-цилиндр составляют примерно 0,03–0,05 мм (30–50 мкм), нанесение слоя более 25 мкм может уже вызвать затруднение. Это означает, что контроль толщины - не просто рекомендация, а строгое требование технологии.
Технология нанесения и подготовка поверхности
Успех восстановления поршня зависит от качества подготовки и соблюдения технологии нанесения.
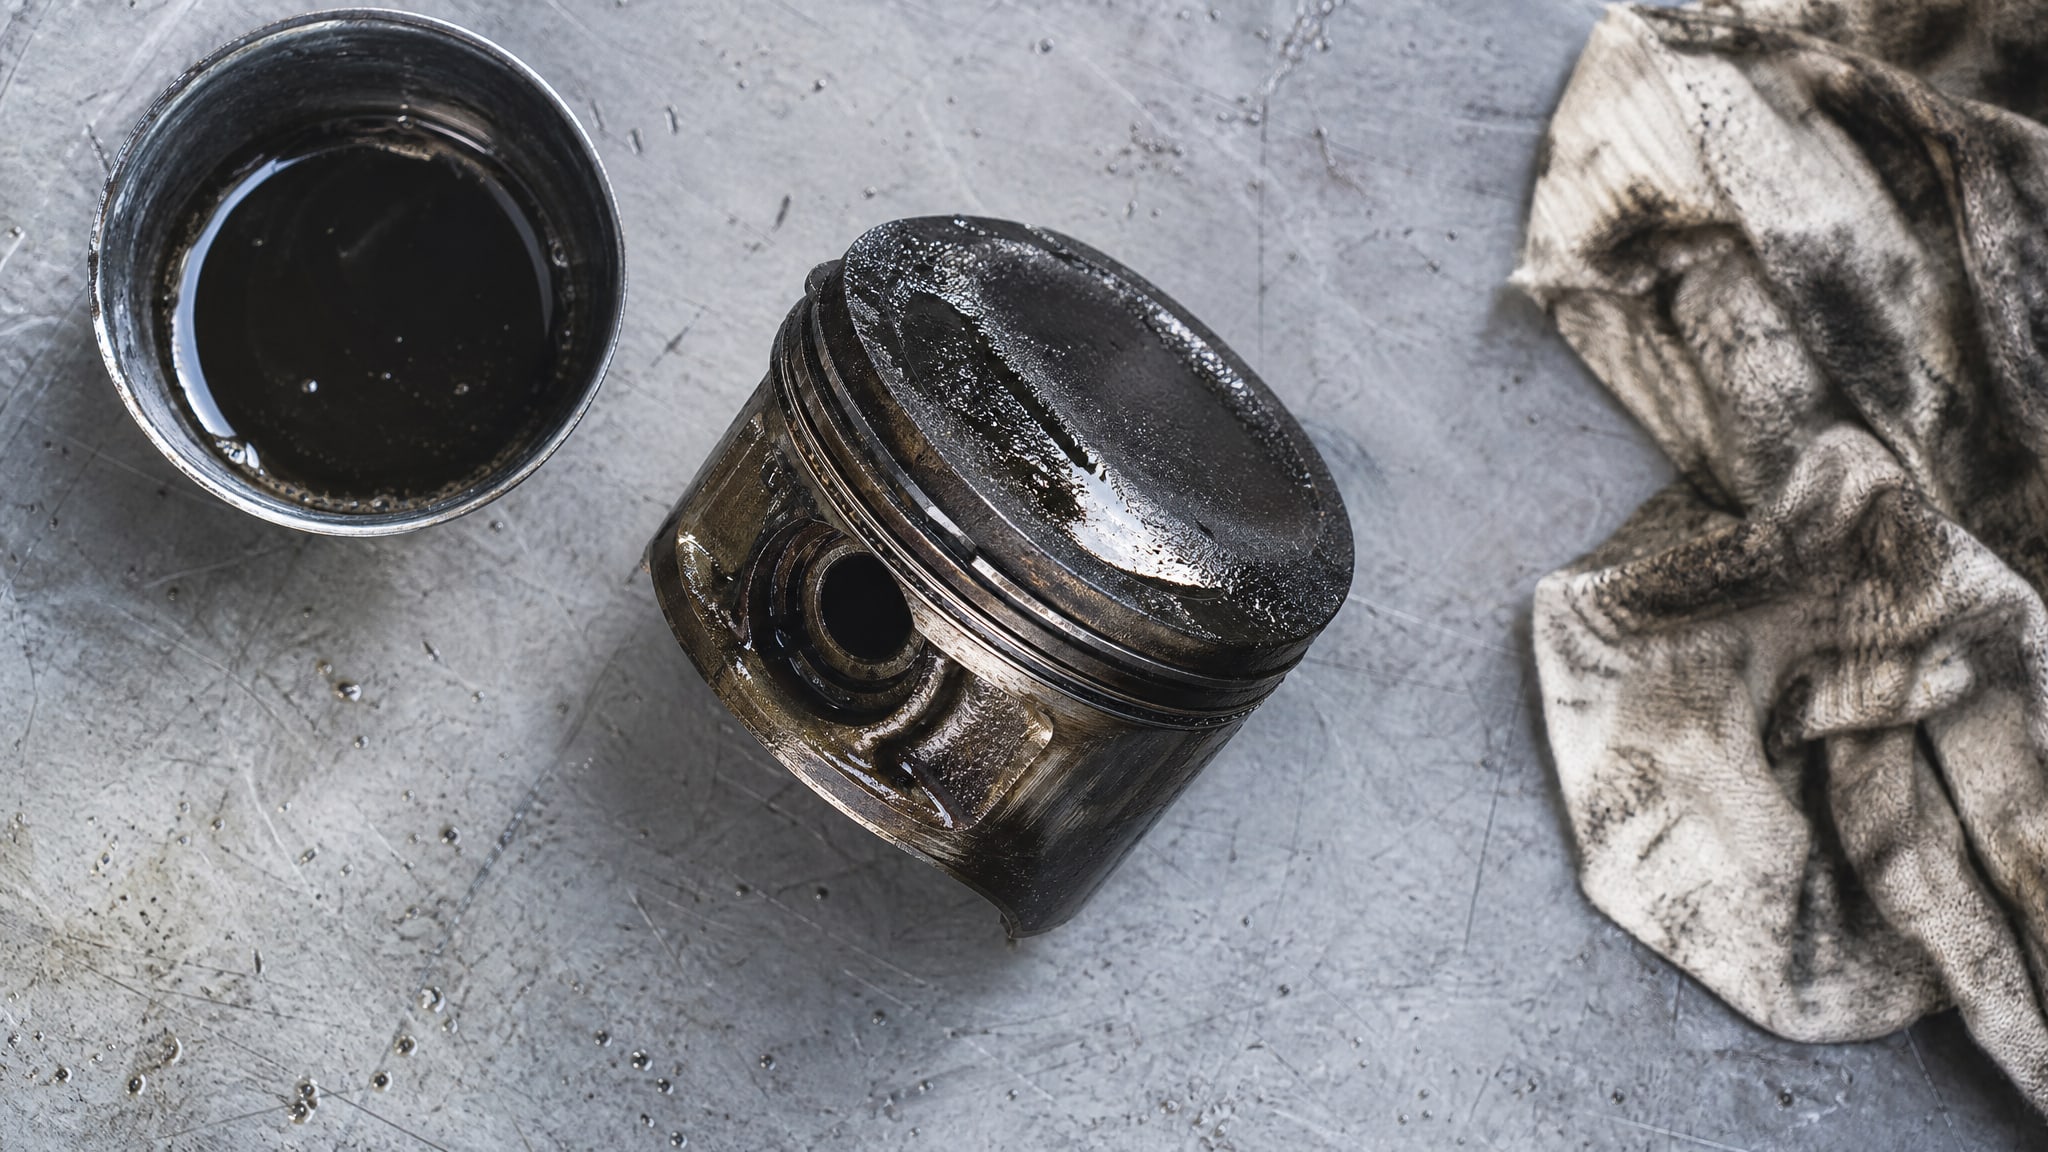
Первый этап - очистка. Поршень промывают в керосине или бензине для удаления масла, нагара и грязи. Затем поверхность обезжиривают специальным активатором-очистителем, который улучшает адгезию (прилипание) покрытия к металлу. Обычные растворители недостаточны; активатор содержит компоненты, которые химически подготавливают поверхность для нанесения сухой смазочной пленки.
Баллон с покрытием требует тщательной подготовки: встряхивание не менее 3 минут обеспечивает равномерное распределение твердых частиц в связующем. Если частицы MoS₂ и графита осядут, слой будет неоднородным.
Распыление выполняют с расстояния 20–30 см перпендикулярно к поверхности юбки. Расстояние меньше 15 см приводит к утолщению и риску потеков; более 40 см - к пропускам и неравномерности. Каждый проход должен быть коротким, равномерным, без задержки распылителя в одной точке.
После первого слоя следует промежуточная сушка не менее 10 минут при комнатной температуре до полного исчезновения блеска (матовый вид). Это время необходимо для испарения растворителя и стабилизации пленки. Если сразу наносить второй слой на влажный первый, произойдет размягчение и неравномерное распределение.
Финальная полимеризация занимает не менее 12 часов при температуре 18–25 °C и влажности 40–70 %. На практике специалисты рекомендуют выдержку 24 часа перед сборкой, особенно если после этого поршень будет работать в холодных условиях (зимний запуск бензопилы).
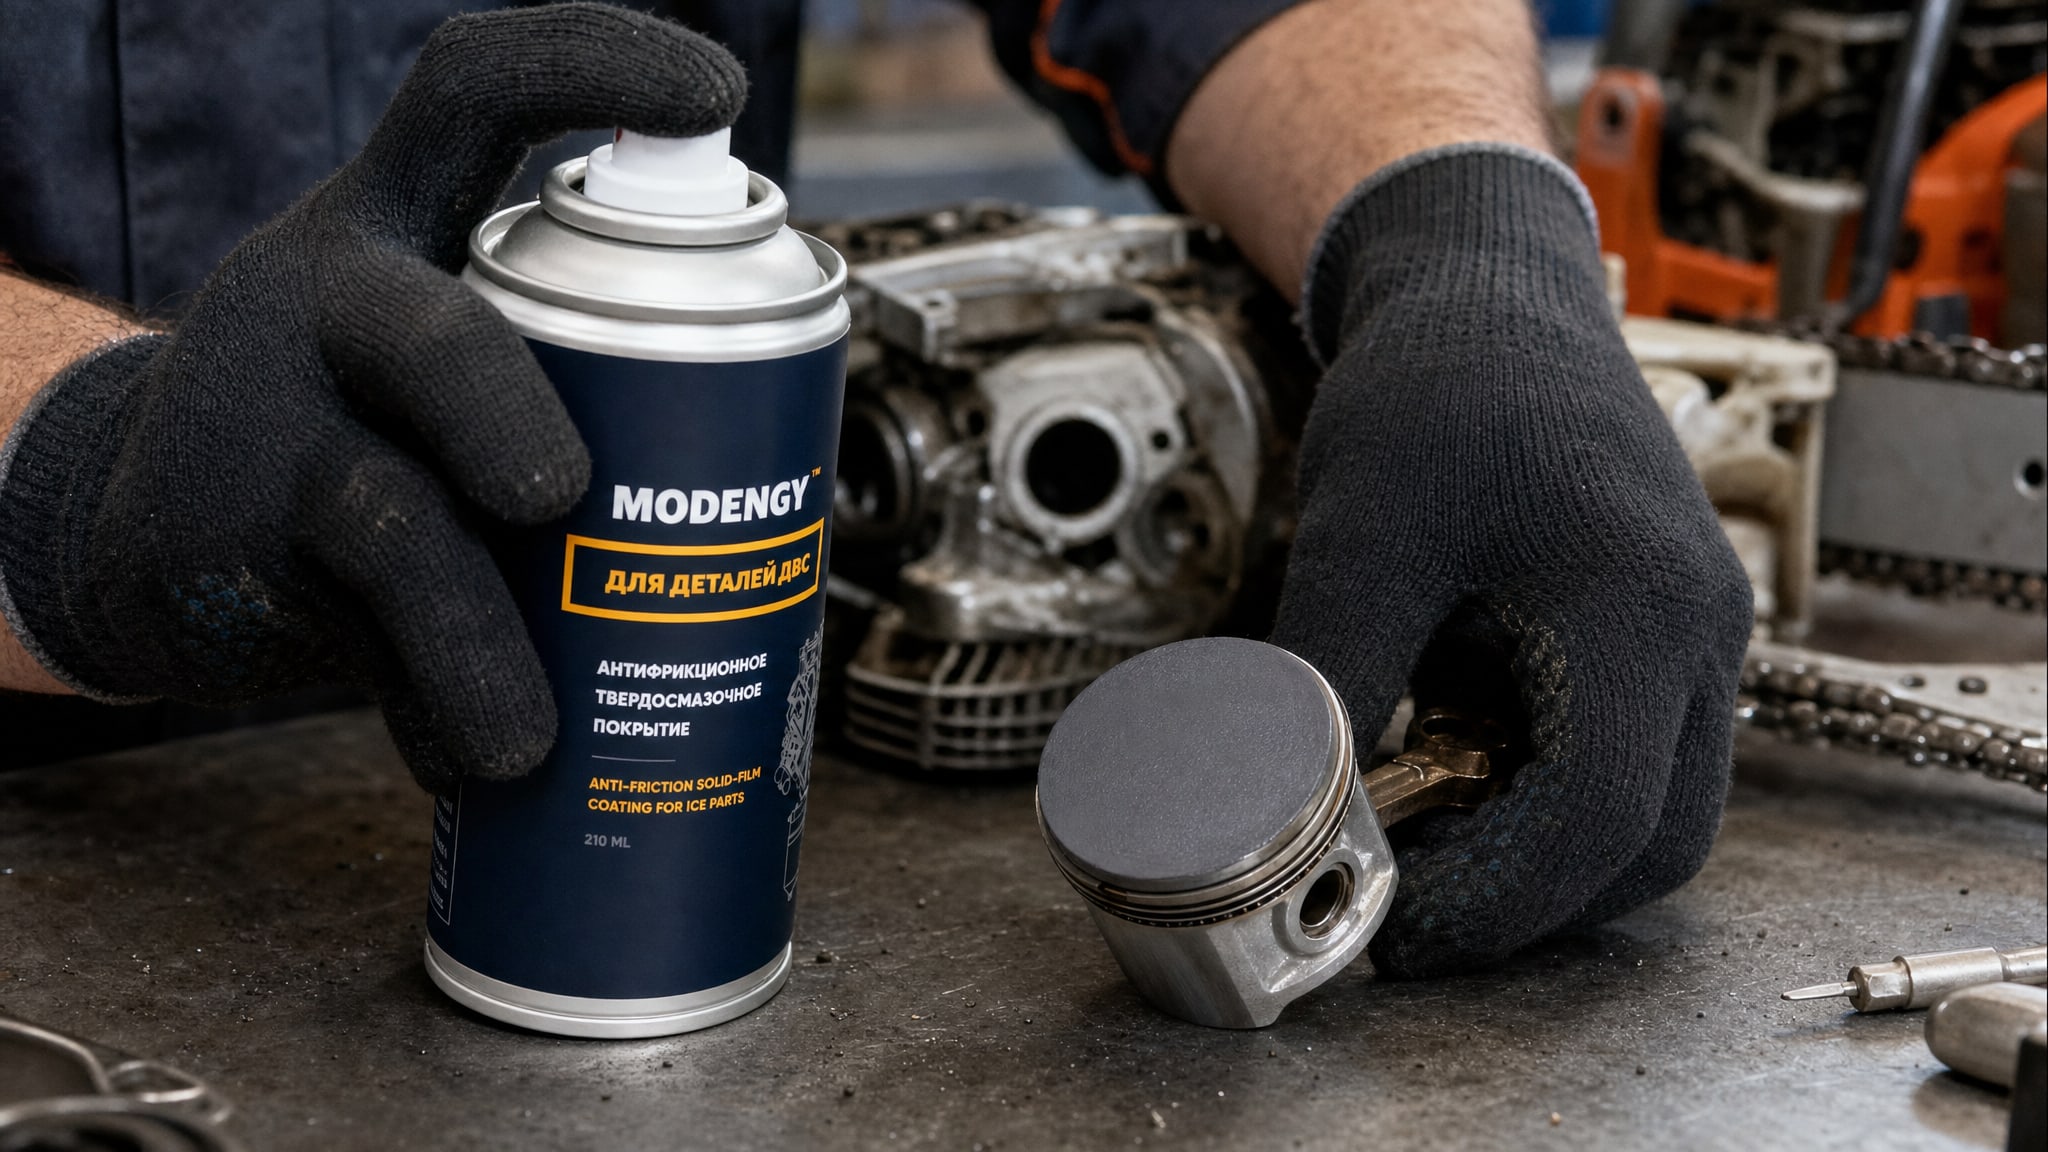
Специалисты в цехах рекомендуют использовать покрытие MODENGY Для деталей ДВС, которое сочетает простоту подготовки, надежную адгезию и предсказуемую толщину слоя при соблюдении режимов распыления. Опыт показывает, что правильно нанесенное такое покрытие обеспечивает равномерную пленку 15–25 мкм при двух-трех проходах, что оптимально для условий бензопилы.
Распыление твердосмазочного покрытия: практические ошибки
Технология распыления антифрикционного покрытия на поршень имеет множество «подводных камней», которые приводят к браку и повторной работе.
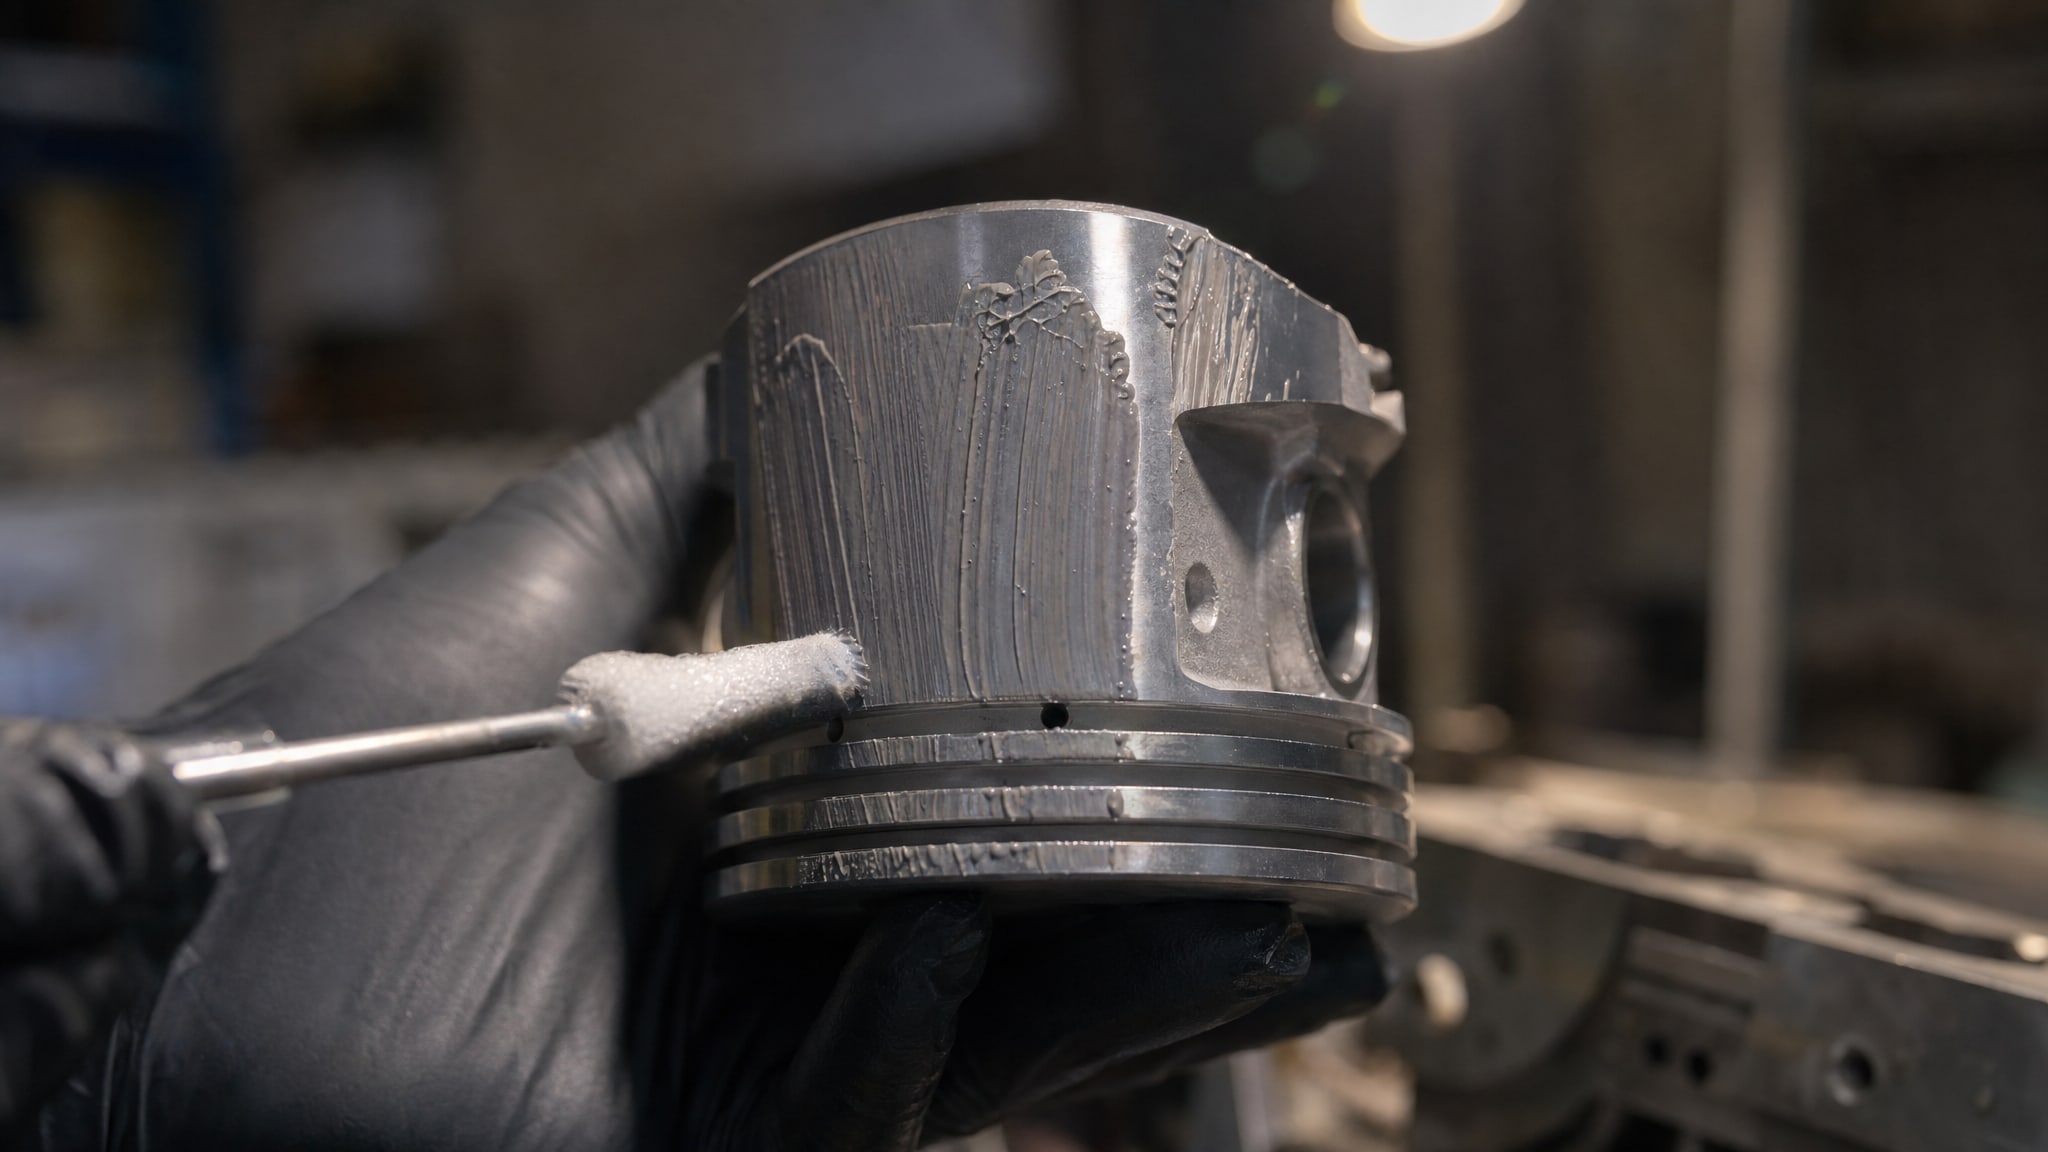
Самая частая ошибка - недостаточное встряхивание баллона. Если содержимое не размешано, то первые секунды распыляют только связующее без твердых смазочных частиц, а в конце баллона вытекает слишком концентрированная масса. Это порождает неравномерность и переходы от прозрачного слоя к непрозрачному матовому на одной детали.
Вторая ошибка - неправильное расстояние распыления. При расстоянии менее 15 см покрытие ложится слишком толстыми каплями, образуя потеки. При расстоянии свыше 40 см частицы твердого смазочного материала не достигают поверхности - они оседают в воздухе или высыхают в полете, оставляя на детали тонкий слой только связующего, без защитных свойств.
Третья ошибка - игнорирование промежуточной сушки. Если наносить второй слой на полусырой первый слой, пленка становится мягкой и неоднородной. При высыхании она растрескивается и отслаивается. Это особенно проблемно летом, когда влажность воздуха выше нормы - время сушки нужно увеличить на 50 %.
Четвертая ошибка - нанесение на загрязненную или окисленную поверхность. Даже тонкая пленка грязи или оксида препятствует адгезии. Слой покрытия начинает отслаиваться от поршня еще в коробке, не говоря о первых часах работы в двигателе.
Пятая, самая дорогостоящая ошибка - нанесение избыточной толщины. Специалисты иногда думают, что чем толще слой, тем дольше он прослужит. На деле слой более 30 мкм нарушает посадку поршня в цилиндре. Во время монтажа поршень либо не входит, либо входит с натягом, вызывая задиры не только по юбке, но и по кольцам. Контроль толщины после распыления предотвращает эту проблему.
Контроль качества и приемка покрытия
После нанесения и полного отверждения поршень проходит контроль перед установкой на место.
Визуальный осмотр - первый этап: поверхность должна быть матовой, равномерно окрашенной, без потеков, пузырей и участков обнаженного металла. Цвет может варьироваться от серого до темно-серого в зависимости от содержания MoS₂ и графита; главное - однородность.
Толщину слоя проверяют портативным толщиномером на 3–5 участках по юбке: вверху, в средней зоне, внизу и на двух боковых сторонах. Результаты должны находиться в диапазоне 5–25 мкм с допуском ±3 мкм. Если любое измерение выходит за пределы, поршень возвращается на перенанесение или отбраковывается.
Практическая проверка адгезии выполняется простым скотчевым методом (ГОСТ 15180): клейкая лента прижимается к слою покрытия, затем резко отдирается. Если покрытие отслаивается вместе с ленты - адгезия недостаточна, материал возвращается. Хорошая адгезия означает, что лента отдирается, а слой остается на месте.
Проверка чистоты и отсутствия загрязнений проводится протиранием поверхности белой тканью. Если на ткани остаются темные следы, значит, слой не полностью отвердел или содержит избыток растворителя. В этом случае нужна дополнительная выдержка.
Финальный контроль - проверка размеров с помощью микрометра. Диаметр юбки с покрытием должен быть в пределах допуска поршень-цилиндр. Если добавленная толщина покрытия (обычно 10–30 мкм) выводит диаметр за верхний предел допуска, поршень не устанавливается.
Часто задаваемые вопросы
Можно ли восстановить поршень бензопилы только с помощью антифрикционного покрытия?
Да, если износ легкий или умеренный, без трещин, прогаров и глубоких задиров. Покрытие снижает трение и замедляет дальнейший износ, помогая восстановить изношенное заводское защитное слой. Однако при заметной потере геометрии (более 50 мкм равномерного износа по профилю) покрытие не восстановит размер металла - поршень требует замены или профессиональной наплавки.
Какая толщина антифрикционного покрытия оптимальна для поршня бензопилы?
Оптимальная толщина составляет 15–25 мкм для деталей ДВС, или 5–20 мкм для стандартных применений. Толщина менее 5 мкм неэффективна, более 30 мкм нарушает зазоры поршень-цилиндр (в бензопилах это 30–50 мкм) и вызывает затруднение при сборке. Контроль толщины толщиномером после распыления - обязателен.
Нужно ли специально готовить поверхность перед нанесением покрытия?
Да, критично. Поршень промывают в керосине для удаления масла и нагара, затем обезжиривают специальным активатором-очистителем. Обычные растворители недостаточны - активатор химически подготавливает поверхность для адгезии покрытия. Без этого слой будет плохо держаться.
Какая температура нужна для сушки и отверждения покрытия?
Сушка проводится при комнатной температуре 18–25 °C. Промежуточная сушка между слоями - не менее 10 минут до матовости. Полное отверждение перед установкой - не менее 12–24 часов. При температуре ниже 10 °C или выше 35 °C время сушки увеличивается в 1,5–2 раза.
Защитит ли антифрикционное покрытие от задиров при неправильных зазорах?
Нет. Если зазор поршень-цилиндр слишком мал или слишком велик, покрытие замедлит износ, но не решит проблему. Задиры произойдут все равно. Покрытие - это дополнение к правильному подбору зазоров и качественной сборке, а не их замена.
Заключение
Восстановление поршней бензопилы с помощью антифрикционного твердосмазочного покрытия - реальный и эффективный метод продления ресурса детали при условии, что износ остается в границах легкого-умеренного уровня без трещин и прогаров. Такое покрытие снижает коэффициент трения, защищает от задиров и ускоряет приработку, особенно при холодных пусках двигателя. Ключевое отличие от других методов восстановления - это не наращивание геометрии, а защита поверхности микроскопической пленкой на основе твердых смазок (MoS₂ и графита).
Успех применения зависит от трех факторов: правильной оценки состояния поршня перед началом работ, строгого контроля толщины слоя (5–25 мкм в зависимости от типа) и соблюдения технологии нанесения с промежуточной сушкой и полным отверждением. Практика показывает, что закупщики мастерских и ремонтных служб выбирают эту технологию как экономный промежуточный вариант между полной заменой и дорогостоящей наплавкой. Перед началом восстановления убедитесь, что геометрия поршня не нарушена, подберите качественный материал и используйте портативный толщиномер для контроля слоя на каждом этапе - это гарантирует надежный результат и предотвратит повторные работы.