Совместимость растворителя антифрикционного покрытия с базовой смазкой нельзя определить только по наличию дисульфида молибдена или по температурному диапазону состава. Нужно учитывать носитель, связующее, остатки масла или смазки на детали и режим сушки или отверждения. Если растворитель воздействует на остаточную смазку либо покрытие не успевает сформировать сухую пленку, возможны размягчение, расслоение и ухудшение адгезии.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают антифрикционное покрытие для детали, уже контактирующей со смазкой, или планируют ее последующую смазку. Разберем, как оценить риск несовместимости, подготовить поверхность и выбрать способ нанесения. Отдельно поясним, почему температурный диапазон смазок нельзя переносить с одного состава на другой, даже если в их названии указаны одинаковые твердые смазки.
Почему возникает несовместимость растворителей и смазки
Антифрикционное покрытие представляет собой дисперсию твердых смазок в связующем.
В составе могут использоваться органические или неорганические системы, а носителем служат вода либо растворители. Среди растворителей встречаются спирты, кетоны, эфиры и ароматические соединения; также применяются смеси спиртов и эфиров. Поэтому обозначение «покрытие с MoS₂» само по себе не сообщает, как состав поведет себя рядом с конкретной базовой смазкой.
Риск появляется, если покрытие наносят на деталь с остатками масла или пластичной смазки либо если смазку наносят после формирования сухой пленки. Растворитель может воздействовать на остаточную смазку, а компоненты разных слоев могут мигрировать. В результате покрытие способно размягчиться или расслоиться, а его адгезия к поверхности может ухудшиться. Эти последствия зависят от всей системы: носителя, связующего, загрязнений и режима сушки, а не от одного твердого смазочного компонента.
Перед выбором состава важно уточнить последовательность операций:
Есть ли на детали остатки технологического масла или смазки.
Будет ли покрытие нанесено на чистую поверхность или поверх другого материала.
Планируется ли смазка детали после отверждения покрытия.
Каким способом наносят состав и как организована его сушка.
Условия применения подложки также имеют значение. Для ряда MoS₂-составов источники отдельно указывают различие по типу пластика: покрытия с дисульфидом молибдена подходят для усиленных пластиков, а варианты без MoS₂ - для неармированных. Это еще раз показывает, почему совпадения по названию или одному ингредиенту недостаточно.
При оценке совместимости учитывают не только химическое взаимодействие, но и то, сформировалась ли пленка после нанесения. Если носитель удален не полностью, остаточная летучая фракция может ухудшить пленкообразование и поведение покрытия в смазочной системе. Поэтому условия нанесения и последующей смазки стоит рассматривать как единую технологическую цепочку, а не как независимые операции.
Как проверить совместимость растворителей и смазки перед нанесением
Начинают с технических описаний покрытия и базовой смазки.
Для покрытия важны тип связующего, состав носителя, совместимые подложки и требования к отверждению. Для смазки - ее конкретная формула и температурные ограничения. Если изготовитель состава не указывает совместимость с определенной смазкой, ее не следует считать подтвержденной только потому, что покрытие содержит графит или дисульфид молибдена.
Затем проверяют поверхность. Перед нанесением MoS₂-покрытия с детали удаляют масло, жир и прочие загрязнения: их остатки снижают адгезию и могут нарушить качество слоя. В качестве подготовки поверхности для некоторых систем рассматривают абразивный обдув алюмооксидом и фосфатирование. Выбор обработки зависит от материала детали и требований к конкретному покрытию, поэтому переносить один способ подготовки на все подложки нельзя.
Практичная проверка включает несколько этапов:
Нанести состав на образец из того же материала, что и деталь.
Воспроизвести реальную подготовку поверхности и способ нанесения.
Выдержать образец в заданном режиме сушки или отверждения.
Проверить состояние пленки и ее адгезию после высыхания.
Если предусмотрена последующая смазка, нанести ее на покрытие и повторно оценить состояние слоя.
Для распыления и окунания важно получить равномерное покрытие и обеспечить удаление носителя. В одном из описанных режимов суспензию или растворную систему после нанесения отверждают при температуре от 150 до 350 °C. Для другого аэрозольного способа указан режим печной сушки от 300 до 400 °F, то есть примерно от 149 до 204 °C. Эти значения относятся к описанным технологическим системам, а не ко всем покрытиям с дисульфидом молибдена.
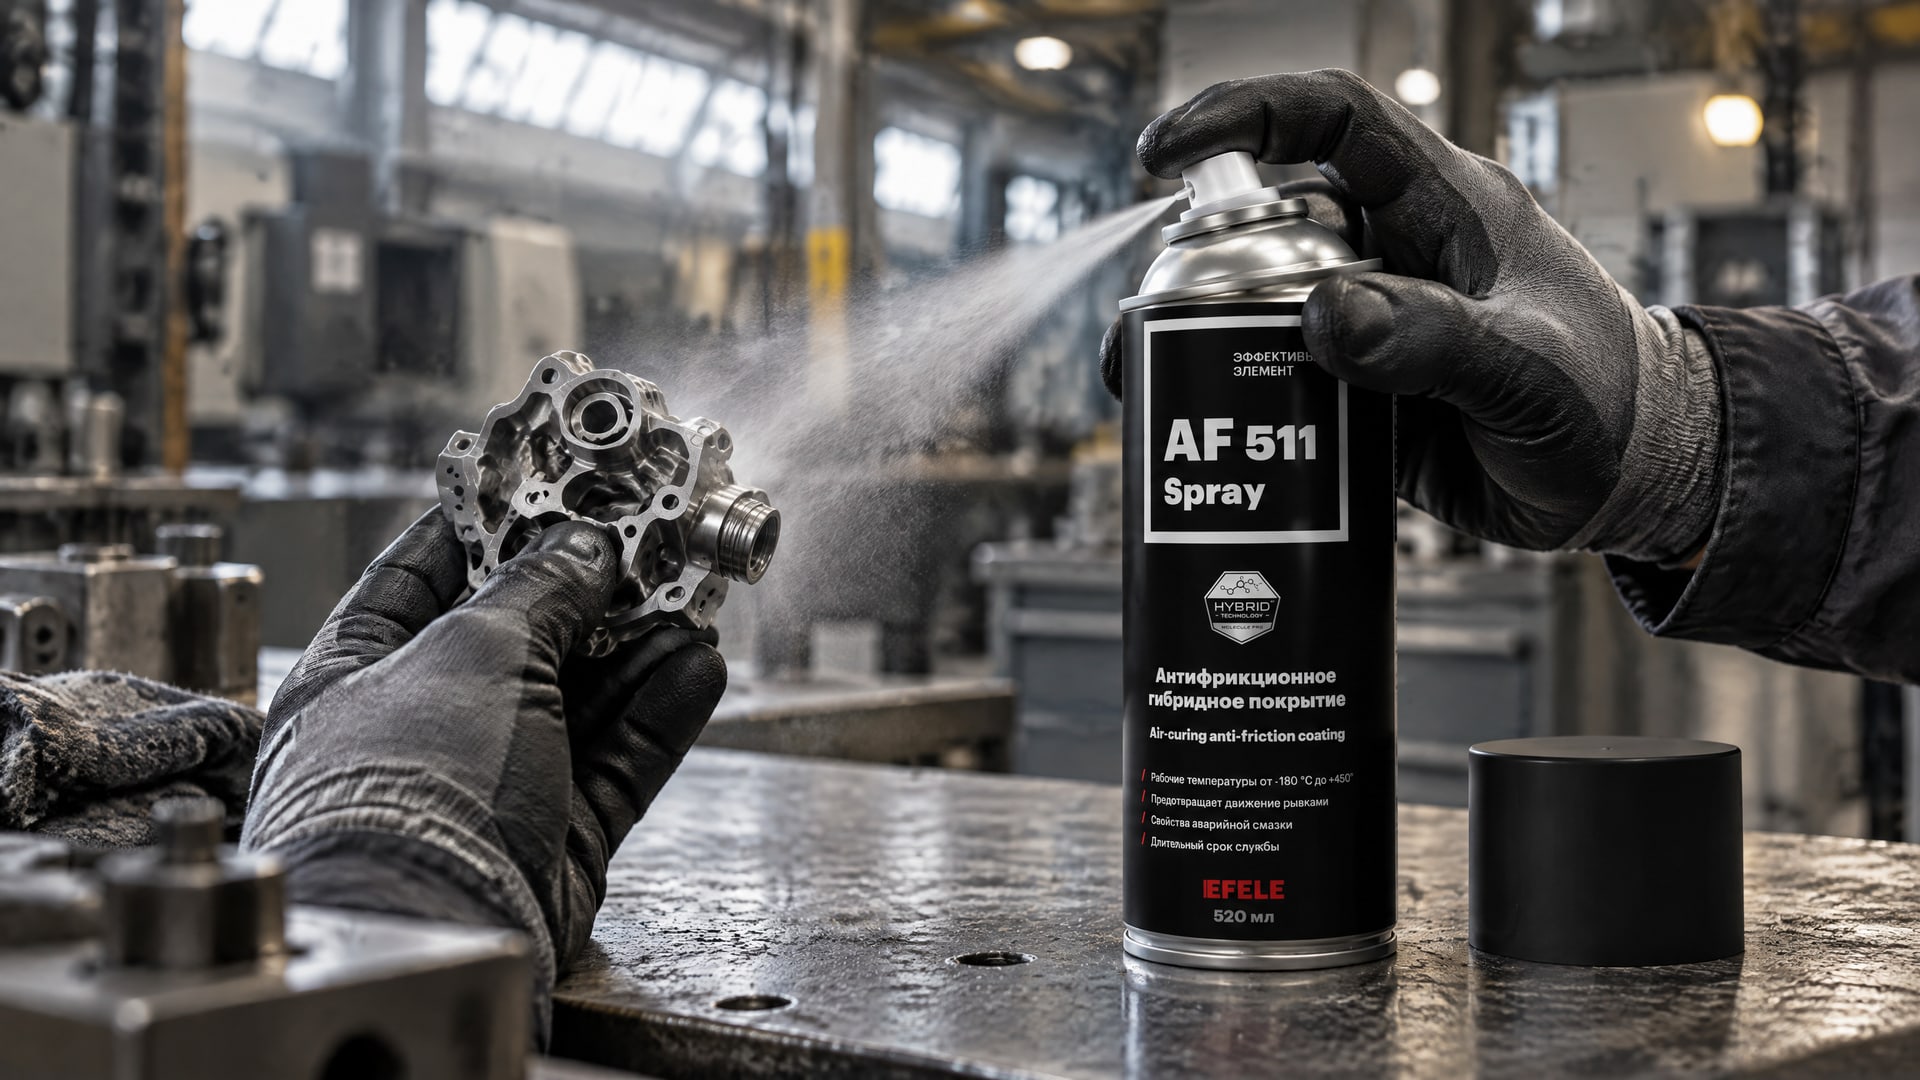
Если требуется наносить дисульфид молибдена распылением и отверждать слой при комнатной температуре, в этой задаче применяют сухое антифрикционное покрытие EFELE AF-511 Spray. Для него указан рабочий температурный диапазон от -180 до +450 °C. Эти параметры не заменяют проверку совместимости с конкретной смазкой и материалом детали: для этого по-прежнему нужны технические данные и пробное нанесение в условиях, близких к производственным.
Нанесение дисульфида молибдена: распыление, сушка и толщина пленки
Дисульфид молибдена наносят разными способами: распылением, окунанием, кистью, в виде суспензии, пасты или связанного покрытия.
Выбор зависит от геометрии детали, доступности поверхности и требований к равномерности слоя. Для сложной геометрии чаще используют распыление или окунание, поскольку они помогают распределить материал по поверхности равномернее, чем локальное нанесение кистью.
При распылении антифрикционных покрытий важно не ограничиваться проверкой внешнего вида сразу после нанесения. Носитель должен удалиться при сушке или отверждении, а связующее - сформировать пленку. Если растворитель остается в покрытии, это может ухудшить пленкообразование и стабильность слоя при контакте со смазкой. Поэтому режим сушки нужно сверять с техническим описанием конкретного состава, а не выбирать по общим рекомендациям для MoS₂.
Для тонких покрытий на деталях сложной формы в источниках приводится типичная толщина пленки от 1 до 5 мкм. Это ориентир для описанных систем, а не универсальное значение для любого способа нанесения. Толщина зависит от состава и процесса; ее соответствие задаче проверяют по документации покрытия и результатам нанесения на конкретную деталь.
При подготовке технологического процесса полезно фиксировать параметры, которые влияют на итоговый слой:
Состояние подложки и способ удаления загрязнений.
Метод нанесения: распыление, окунание, кисть или другой предусмотренный вариант.
Условия сушки и отверждения, включая температуру.
Толщину пленки, если она задана для конкретного покрытия.
Последовательность контакта покрытия с маслом или пластичной смазкой.
Само наличие MoS₂ не гарантирует, что покрытие подходит для любой поверхности или дальнейшей смазки. Нужно учитывать тип связующего, растворитель и материал детали. Если деталь изготовлена из пластика, дополнительно сверяются с рекомендациями по конкретному типу пластика: для усиленных и неармированных материалов могут подходить разные системы.
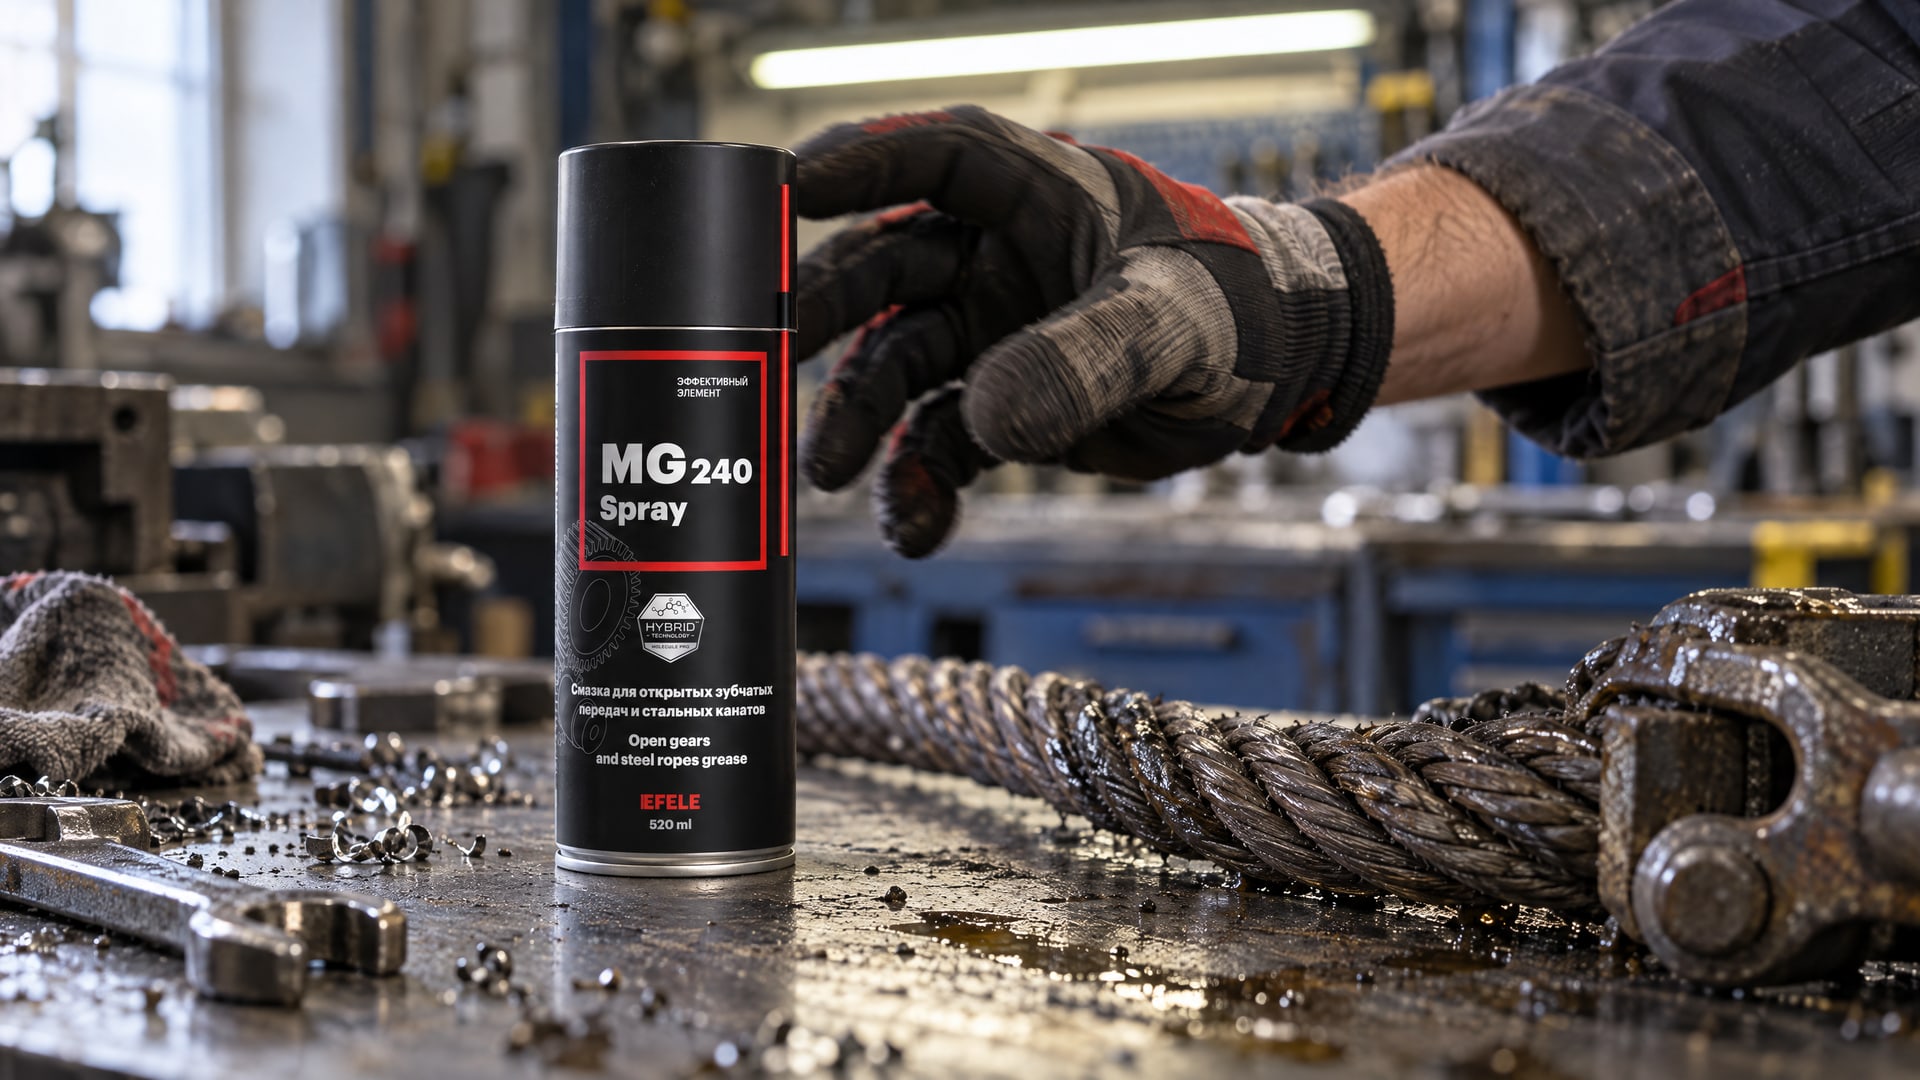
В задачах, где требуется не сухая пленка, а смазка стального каната, подход может быть другим. Например, EFELE MG-240 Spray - адгезивная смазка-спрей с дисульфидом молибдена и графитом; она может применяться для стальных канатов с защитой в диапазоне от -20 до +140 °C. Это не замена проверки совместимости покрытия с базовой смазкой: состав выбирают под конкретную задачу и последовательность операций.
Температурный диапазон смазок: почему нельзя сравнивать только по названию
Температурный диапазон смазок зависит от формулы, поэтому одинаковое название твердого компонента не означает одинаковые рабочие пределы.
Это касается и графитовых, и медных составов. В одном из технических документов для графитовой смазки указан рекомендуемый рабочий диапазон до 60 °C, а для медной антизадирной смазки - от 0 до 1093 °C. Эти данные показывают разброс, но не задают характеристики всех графитовых или медных смазок.
В других материалах для состава с медью и графитом приводится минимальная температура -20 °F. Это значение также относится к отдельной формуле. Следовательно, запросы вроде «графитовая смазка: температурный диапазон» или «медная смазка: температурный диапазон» требуют уточнения конкретного продукта и его технической документации. Нельзя переносить пределы одного состава на другой только по слову «графитовая» или «медная».
Для MoS₂-покрытий в одном из материалов приводится коэффициент трения от 0,02 до 0,06 и температурный ориентир до 450 °C. Там же подчеркивается зависимость результата от формулы и процесса. Эти значения не описывают любой состав с дисульфидом молибдена и не являются характеристиками базовой смазки. Рабочие условия каждого покрытия или смазки сверяют с техническим описанием именно этого материала.
При подборе учитывают отдельно:
Температурный диапазон покрытия после отверждения.
Ограничения базовой смазки, если она контактирует с покрытием.
Температурный режим нанесения и сушки.
Материал детали и его допустимые условия обработки.
Температура отверждения не равна рабочему диапазону готовой пленки. Например, в одном описании покрытия указан режим отверждения от 150 до 350 °C, а в другом для аэрозольного нанесения - от 149 до 204 °C. Это технологические режимы для конкретных систем. Их нельзя считать доказательством того, что смазка или деталь выдержит такую температуру в эксплуатации.
Поэтому температурный диапазон смазок рассматривают вместе с техническими параметрами покрытия и технологией нанесения. Если в процессе есть нагрев, важно проверить допустимость этого режима для каждого компонента системы отдельно. Так удается избежать ошибки, когда ориентир по покрытию принимают за предел для смазки или наоборот.
Как выбрать систему для детали с последующей смазкой
Если деталь сначала покрывают, а затем смазывают, выбор начинают с последовательности операций и требований к поверхности.
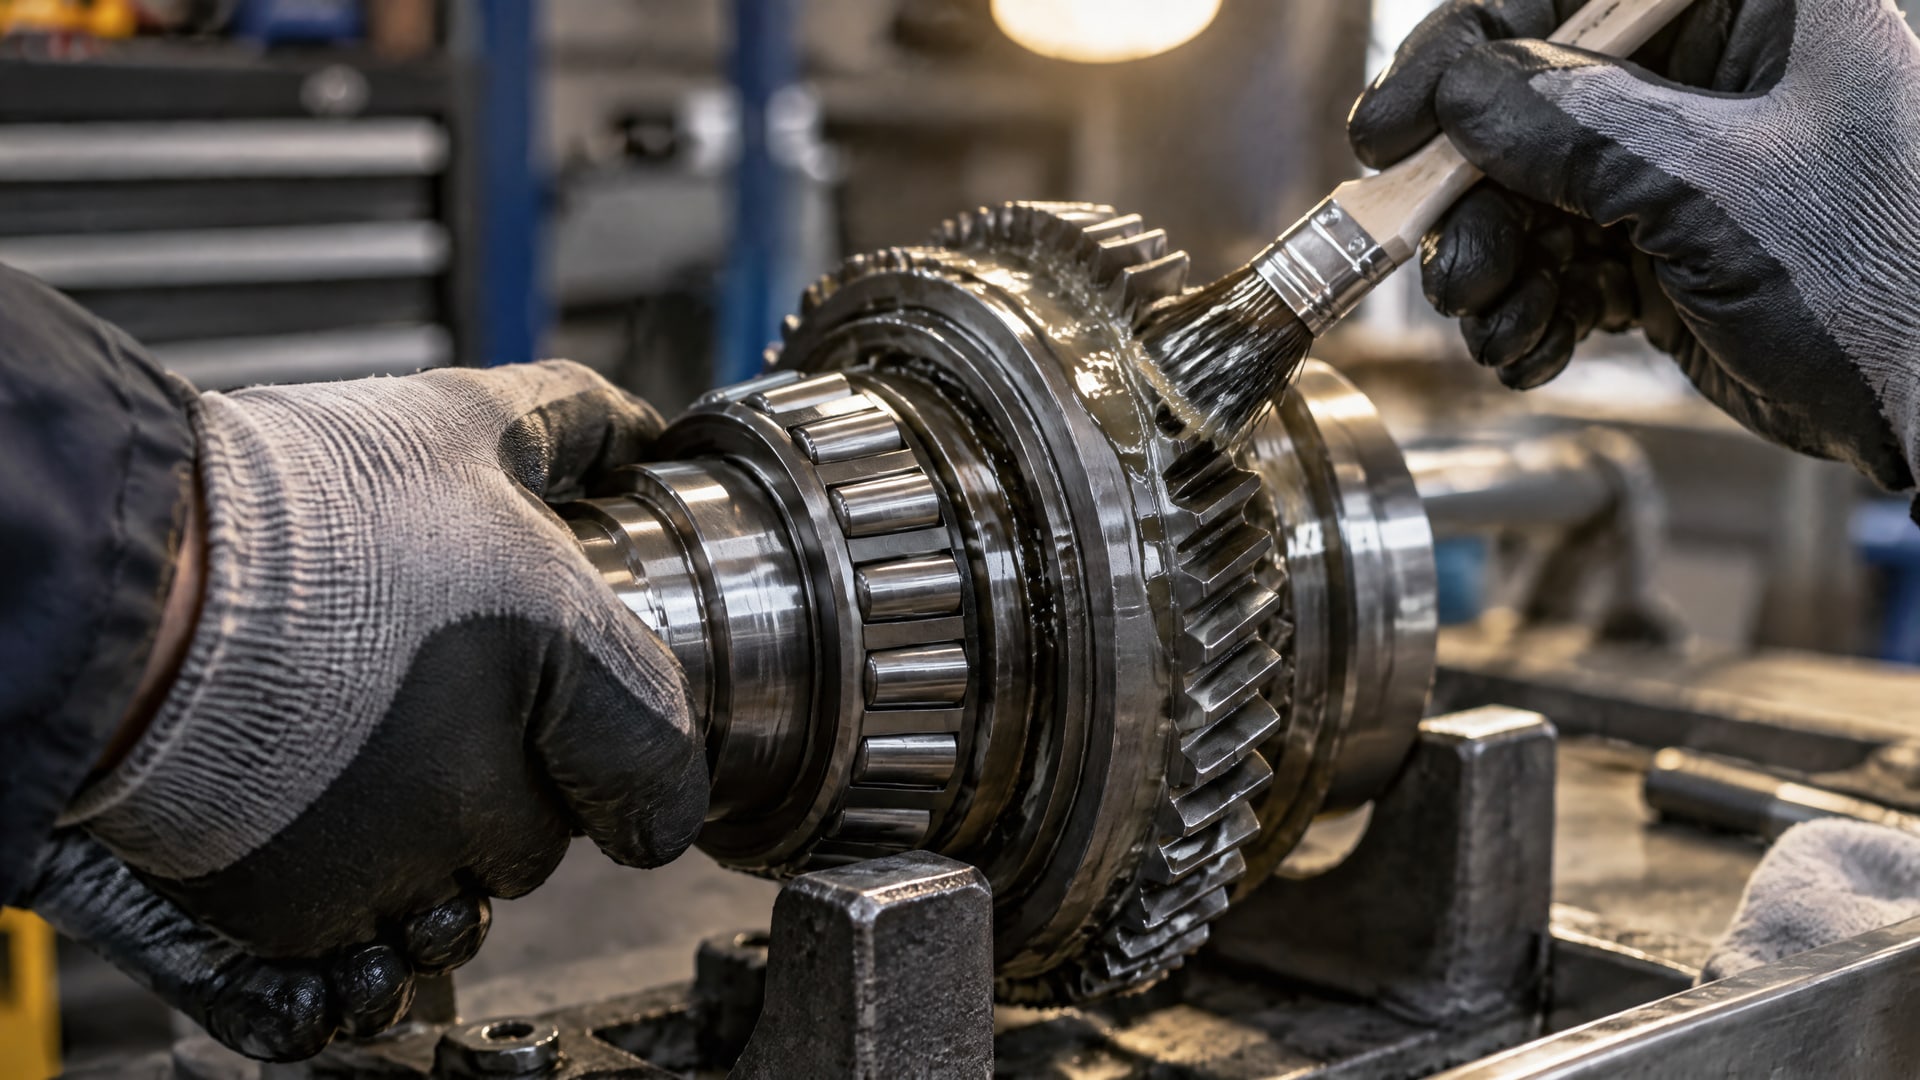
Нужно понимать, должна ли готовая пленка работать самостоятельно или оставаться совместимой с последующей смазкой. Во втором случае проверяют не только адгезию покрытия к подложке, но и его состояние после контакта с выбранным маслом или пластичной смазкой.
Полезно разделить задачу на три проверки. Первая - подложка: соответствует ли покрытие материалу детали. Вторая - нанесение: удаляются ли загрязнения, равномерно ли распределяется состав, соблюдается ли режим сушки. Третья - контакт между слоями: не воздействует ли растворитель на остатки базовой смазки и не меняется ли пленка после последующего нанесения смазки. Именно такая проверка помогает оценить совместимость растворителей и смазки, а не только свойства сухого покрытия.
Для подбора учитывают и рабочие температуры, но не используют усредненные значения по названию класса. В источниках для графитовой смазки приведен предел до 60 °C, тогда как для медной антизадирной смазки указан диапазон от 0 до 1093 °C. Для MoS₂-покрытий в отдельном материале приводится температурный ориентир до 450 °C. Эти цифры относятся к разным формулам и не взаимозаменяемы.
Перед запуском в серию можно согласовать короткую проверку на технологическом образце. В ней воспроизводят очистку, нанесение покрытия, его отверждение и контакт с базовой смазкой. Если предусмотрено несколько материалов деталей или смазок, образцы проверяют для каждой комбинации отдельно. Такой подход особенно уместен, когда нанесение выполняется распылением и геометрия детали затрудняет равномерную обработку кистью.
Итоговый выбор фиксируют в технологической документации: тип покрытия, материал подложки, подготовка поверхности, способ нанесения, условия отверждения и базовая смазка. Для температуры и совместимости используют данные по конкретным составам. Это снижает риск переноса характеристик одной графитовой, медной или MoS₂-системы на другую.
Часто задаваемые вопросы
Совместим ли растворитель покрытия с любой базовой смазкой?
Нет. Совместимость зависит от растворителя, связующего, состава остаточной смазки, материала детали и режима отверждения. Наличие дисульфида молибдена или графита не подтверждает совместимость всей системы. Если данных для конкретной пары нет, проверяют покрытие на образце, воспроизводя подготовку поверхности, сушку и последующий контакт со смазкой.
Какой температурный диапазон у графитовой смазки?
Единого диапазона для всех графитовых смазок нет. В одном техническом документе для конкретного состава указан рекомендуемый рабочий диапазон до 60 °C. Это значение нельзя переносить на другие формулы. Температурные ограничения выбранной смазки нужно сверять с ее технической документацией и учитывать отдельно от температуры отверждения покрытия.
Какой температурный диапазон у медной смазки?
Он зависит от конкретного состава и его назначения. В одном из источников для медной антизадирной смазки приведен диапазон от 0 до 1093 °C, но это не характеристика всех медных смазок. Для подбора важно проверить паспорт выбранного продукта и не принимать температурный режим покрытия за диапазон работы смазки.
Можно ли наносить MoS₂-покрытие поверх масла или смазки?
Перед нанесением поверхность очищают от масла, жира и загрязнений, поскольку их остатки могут ухудшить адгезию и ресурс покрытия. Если технологически необходимо сохранить базовую смазку на детали, сначала проверяют совместимость слоев на образце. Оценивать нужно состояние пленки после сушки и после контакта с последующей смазкой.
Заключение
Совместимость растворителей в антифрикционном покрытии с базовой смазкой определяют по всей системе: учитывают носитель, связующее, материал детали, остаточные загрязнения, режим сушки и возможность миграции компонентов между слоями. Температурный диапазон смазок и покрытий также проверяют раздельно по документации конкретных составов: значения для графитовой, медной или MoS₂-системы нельзя переносить на другие продукты с похожим названием.
Следующий шаг - составить схему операций для детали и провести пробное нанесение на образец из того же материала. В проверку включают очистку поверхности, выбранный способ нанесения, отверждение и контакт с базовой смазкой, если он предусмотрен. Такой тест поможет подтвердить совместимость до запуска процесса на производственной детали.