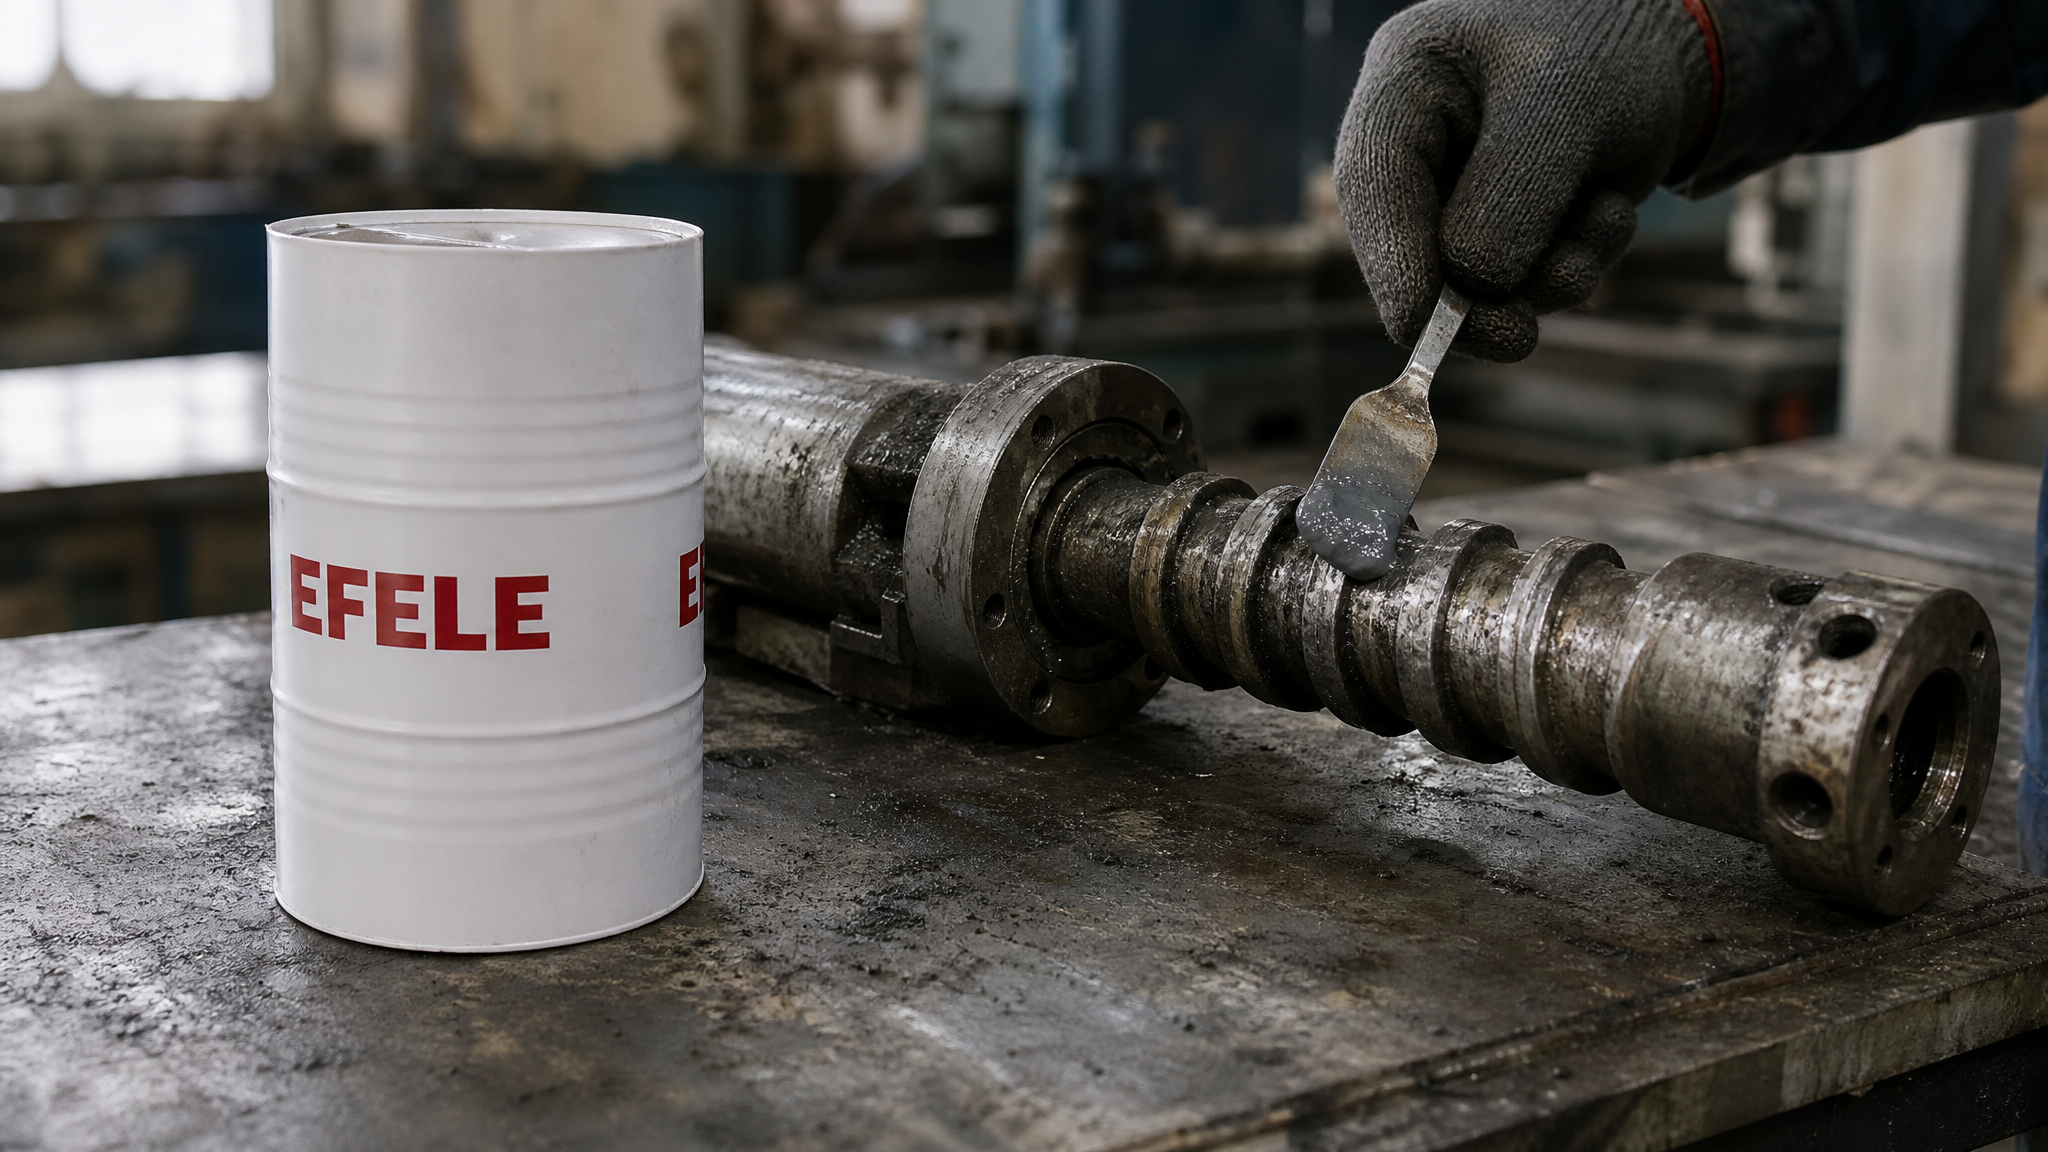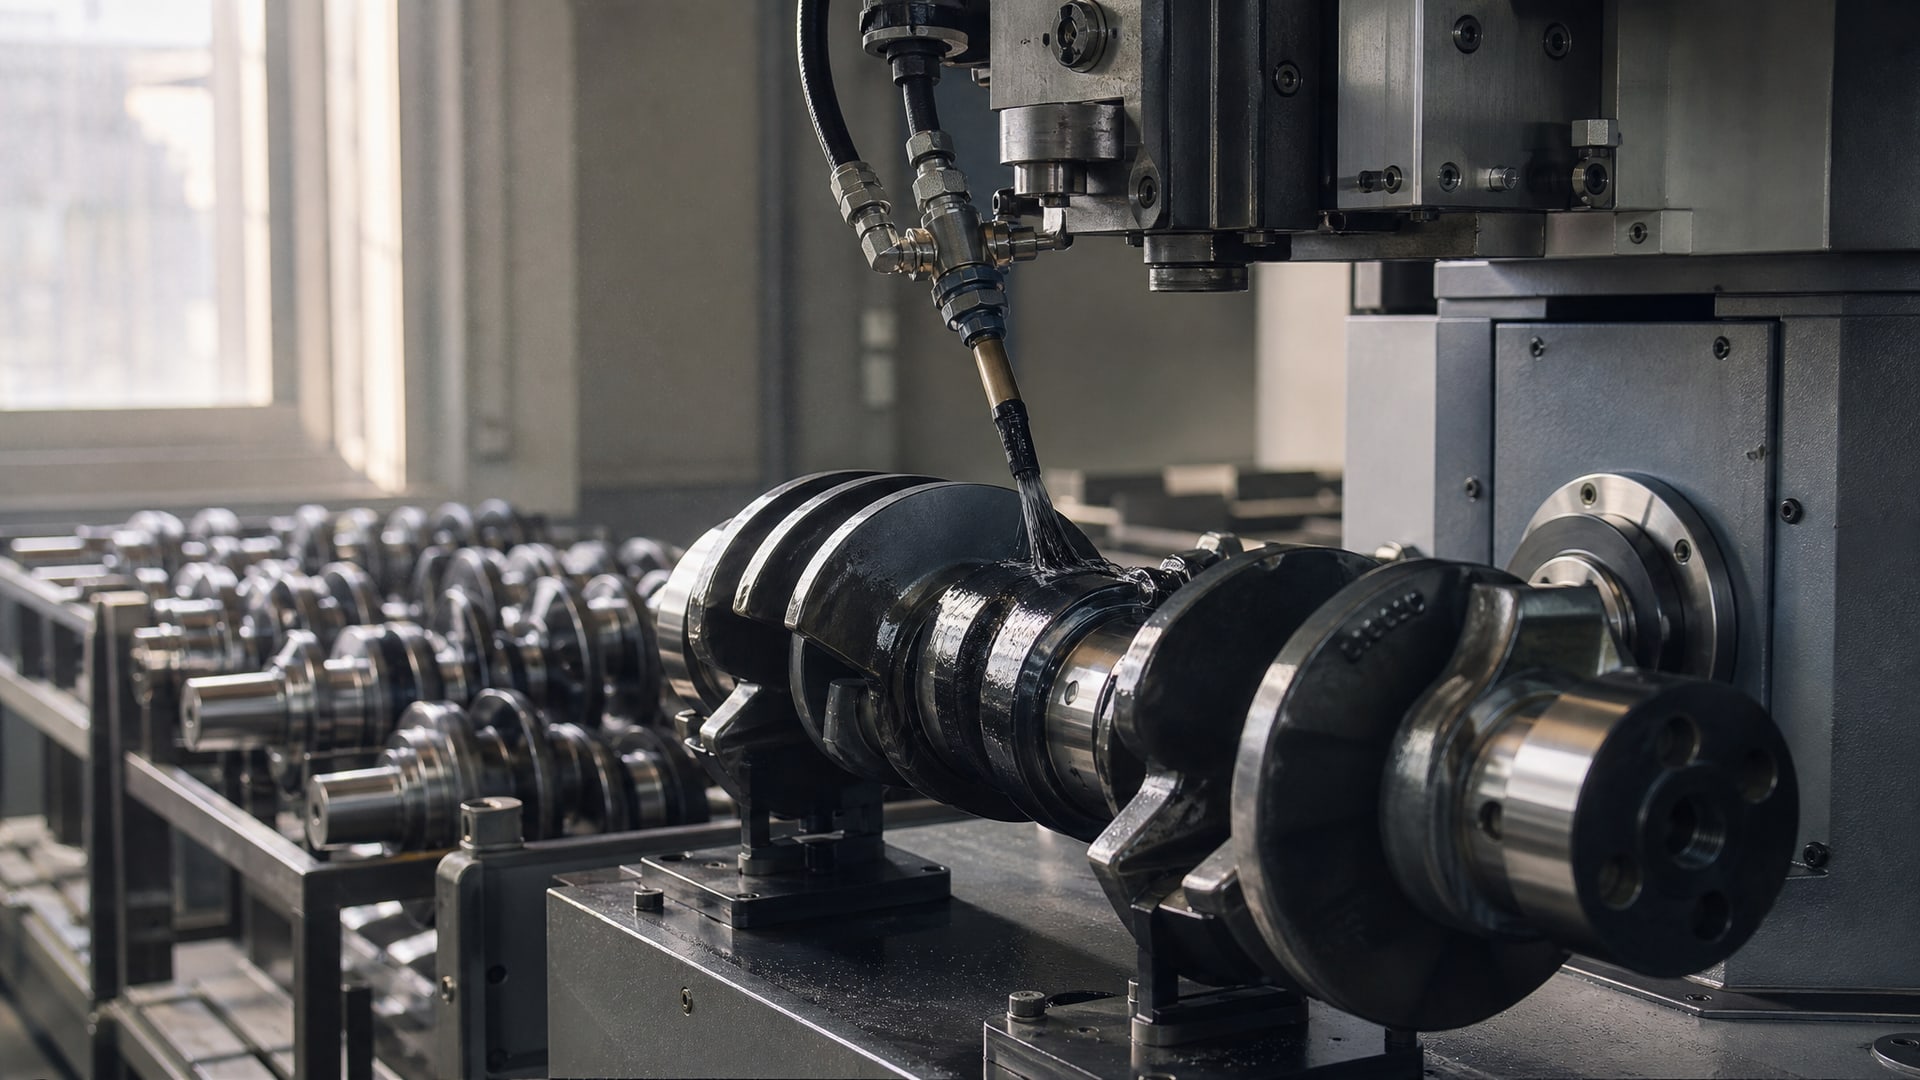
Узел коленвал-втулка - один из самых нагруженных трибосопряжений в двигателе внутреннего сгорания. На этом сопряжении одновременно действуют высокие динамические нагрузки, переменные температуры и режимы смазки: от полноценной гидродинамической пленки при работе до масляного голодания при пуске и переходных режимах. Антифрикционные покрытия решают эту задачу, создавая второй уровень защиты от задиров и катастрофического износа, когда давление в системе смазки падает. Статья раскрывает, какие покрытия применяют на коленвалах, как выбрать материал под конкретные режимы работы, и как подтвердить его пригодность перед внедрением.
Материал адресован инженерам, техническим специалистам и закупщикам, которые сталкиваются с выбором покрытий для восстановления или модификации коленвалов в производственных, авиационных и судовых двигателях.
Твердосмазочные компоненты и их роль в сопряжении коленвал-втулка
Антифрикционные покрытия на коленвалах - это тонкие слои полимерных или композиционных материалов на органическом связующем, в состав которых входят твердые смазки.
Основные компоненты - дисульфид молибдена (MoS₂), графит, политетрафторэтилен (PTFE) и в ряде систем микронизированное серебро. Каждый компонент отвечает за свою функцию: MoS₂ обеспечивает наиболее низкий коэффициент трения в граничном режиме смазки, графит дополняет смазывающий эффект при повышенных температурах, PTFE повышает стабильность пленки под переменными нагрузками.
Для узла коленвал-втулка эта комбинация критична. При пуске холодного двигателя давление масла еще не достаточно для формирования гидродинамического клина, и сопряжение работает в режиме граничной смазки. Если коленвал не имеет защитного покрытия, первые секунды пуска - это риск микроскопических задиров и преждевременного выхода из строя. Твердосмазочное покрытие в этот момент берет на себя часть нагрузки, удерживая коэффициент трения в допустимых рамках.
По мере прогрева системы и повышения давления масла гидродинамическая пленка формируется, нагрузка на покрытие снижается, но защита сохраняется. Такой режим называют смешанной смазкой: частично металл по металлу соприкасается через твердосмазочный слой, частично через масло.
Толщина покрытия: баланс между защитой и посадочными размерами
Одна из главных сложностей при выборе антифрикционного покрытия для коленвала - это необходимость сохранить точность посадки.
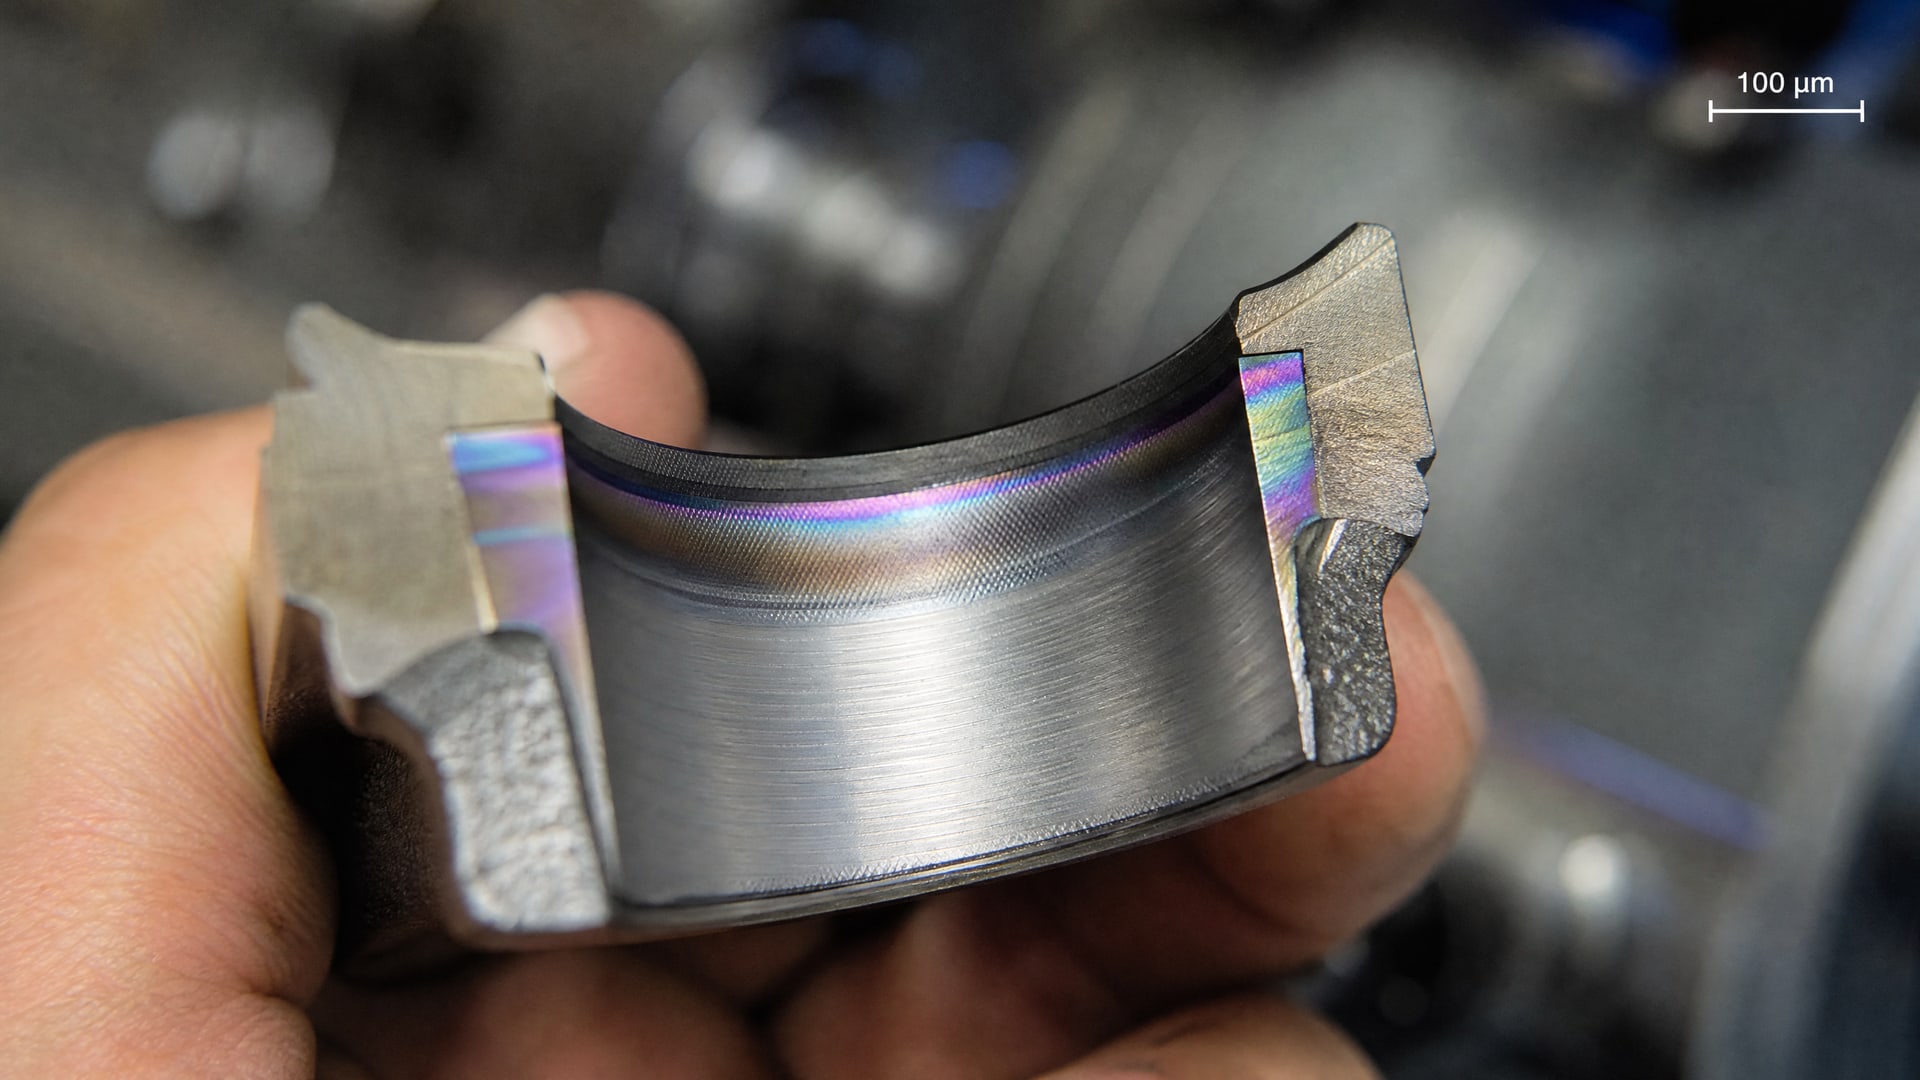
Втулка надевается на коленвал с зазором, который исчисляется микронами. Слишком толстое покрытие может съесть весь допуск, слишком тонкое - не обеспечить защиты.
Полимерные антифрикционные системы наносят слоем 3–5 мкм. Эта толщина сохраняет посадочные размеры практически без изменений и одновременно достаточна для формирования защитной пленки в режиме граничной смазки. Такие покрытия работают на втулках скольжения из медных сплавов, бронзы и полимерных материалов, где требования к размерной точности особенно жесткие.
Композиционные покрытия, содержащие больше твердого наполнителя, наносят толщиной 20–50 мкм. После нанесения коленвал проходит финишную шлифовку, которая выводит деталь в заданный размер и одновременно открывает твердосмазочные частицы на поверхности, увеличивая эффективность смазки. Такой подход применяют в отремонтированных узлах, где допустима работа по размеру с припуском на последующую обработку.
Выбор между полимерной тонкой и композиционной толстой системой зависит от этапа: новый коленвал в серийном производстве - только тонкое, восстановление в ремонтной мастерской - может быть толстое с доводкой.
Режимы работы: от холодного пуска до высокотемпературной нагрузки
Нагрузочно-скоростные режимы в сопряжении коленвал-втулка разнообразны.
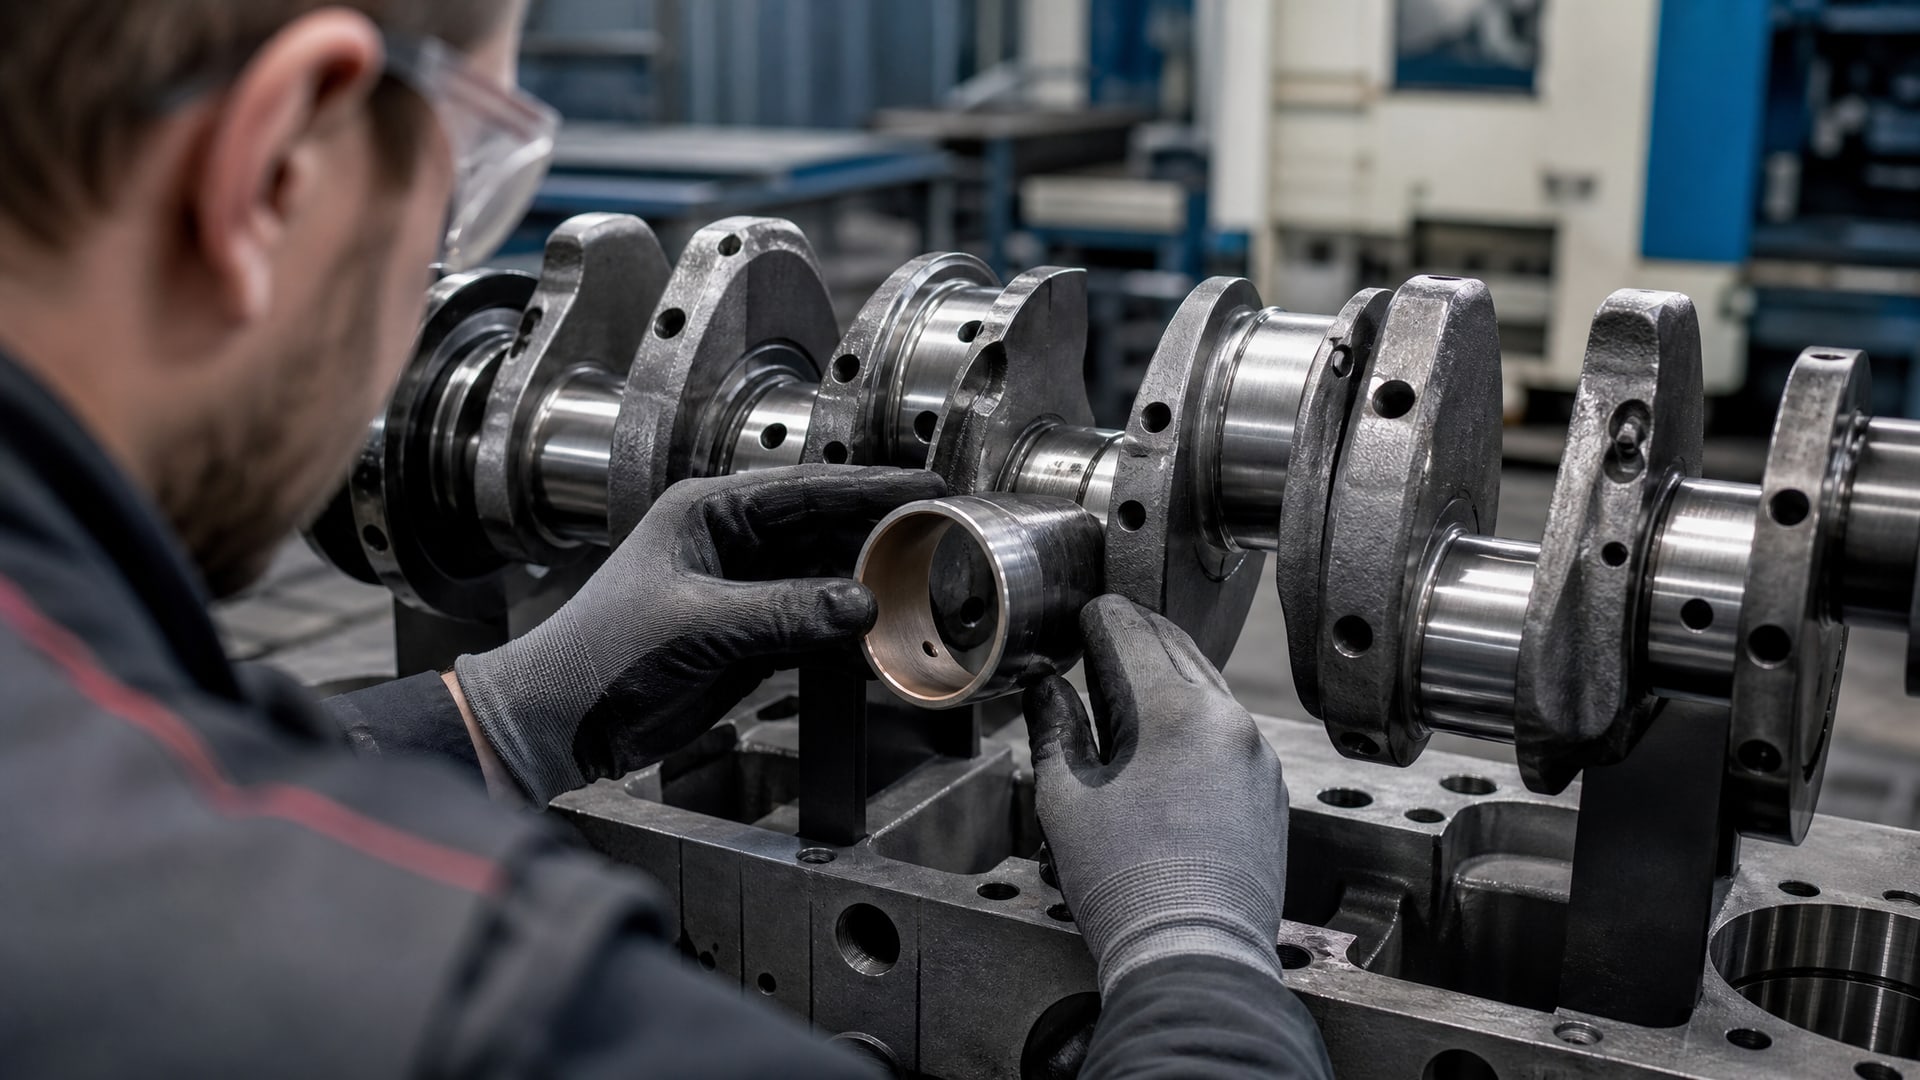
Стартовый режим - это высокие контактные напряжения (до 500–1000 МПа на микрониях втулки) при минимальной скорости скольжения; рабочий режим - средние нагрузки при высокой скорости и температуре; переходные режимы при рассоединении масляных каналов или скачках давления.
На каждый режим антифрикционное покрытие реагирует по-своему. При холодном пуске твердосмазочный слой эффективен за счет низкого коэффициента трения: снижение составляет 60–85% в сравнении с неоглашенной парой в аналогичных условиях. Это означает, что крутящий момент, необходимый для вращения коленвала при пуске, уменьшается, и батарея не так растягивается.
При рабочих температурах (80–120 °C для большинства двигателей, свыше 200 °C для авиамоторов) органическое связующее твердосмазочного покрытия должно сохранять механическую стабильность. Слишком низкая термостойкость - и покрытие деградирует, обнажая голый металл. Слишком высокая полимеризация - и адгезия может снизиться при циклировании температур. Поэтому при выборе указывают верхний температурный предел рабочей среды и запрашивают материал, рассчитанный на диапазон с запасом 20–30 °C.
Смешанная смазка (когда металлические микронеровности в зазоре соприкасаются) требует, чтобы твердосмазочное покрытие сочеталось с вязкостью масла. Если масло слишком вязкое для эффективного смазывания в микрозазорах, покрытие частично компенсирует это; если масло изношено и потеряло присадки, покрытие становится еще важнее.
Выбор покрытия под конкретный двигатель и режим смазки
Универсального антифрикционного покрытия для коленвала не существует.
Подбор строится на анализе четырех ключевых параметров: контактная нагрузка, скорость скольжения, рабочая температура и риск масляного голодания.
Контактная нагрузка определяется динамическим давлением, которое создает коленвал на втулку при работе. В легких двигателях это 500–700 МПа пиковых значений, в высоконагруженных и авиационных -1500 МПа и выше. Высокие пиковые нагрузки требуют более твердого и стабильного покрытия, часто композиционного с добавкой твердых частиц.
Скорость скольжения связана с оборотами коленвала и длиной поверхности контакта. Судовые дизели работают медленнее (500–1000 об/мин), автомобильные двигатели - на 5000–7000 об/мин, авиадвигатели - на 10000 об/мин и выше. При высокой скорости фрикционное выделение тепла возрастает, и покрытие должно быть термостойким.
Рабочая температура ясна из спецификации масла и конструкции двигателя. Маслом с классом вязкости SAE 5W30 обычно работают при температурах около 100 °C, маслом 10W40 - до 120 °C. Авиационные движки с синтетическим маслом допускают 150–200 °C. Покрытие выбирают так, чтобы его верхний предел был на 20–30 °C выше рабочей температуры.
Риск масляного голодания оценивается по конструкции системы смазки, наличию отказоустойчивых каналов и режимам аварийного торможения или ускорения. Если система имеет риск пропуска подачи масла длительностью более 1–2 секунд, требуется твердосмазочное покрытие повышенной эффективности; если это маловероятно, достаточно обычного полимерного слоя.
На основе этих параметров закупщик или инженер формирует техническое задание и запрашивает у поставщика материал с указанием толщины, адгезии и результатов испытаний в конкретных условиях. Для критичных узлов (авиадвигатели, судовые дизели) рекомендуют испытать покрытие в лабораторной установке перед внедрением на полный объем.
Контроль и сертификация антифрикционных покрытий
Внедрение антифрикционного покрытия требует документального подтверждения его свойств.
В практике производства коленвалов проверяют следующие параметры.
Адгезия. Стандарт ISO 4624 определяет, насколько прочно покрытие держится на основе коленвала. Тест проводят путем приклеивания к поверхности медного диска и разрыва в испытательной машине. Адгезия должна быть не менее 5 МПа для полимерных слоев и 10–15 МПа для композиционных. Если адгезия низкая, покрытие будет слущиваться в первые часы работы, и защита потеряется.
Толщина слоя. Измеряется электромагнитным толщинометром на нескольких точках вдоль коленвала. Допуск на толщину обычно составляет ±1 мкм для тонких полимерных систем и ±5 мкм для толстых. Если толщина меньше минимума, защита неполная; если больше, то либо посадка съедена, либо покрытие сыпется.
Совместимость с маслом. Образец покрытого материала выдерживают в рабочем масле при температуре 80–100 °C в течение 168–500 часов (в зависимости от требований), затем снова измеряют адгезию. Если адгезия упала более чем на 20%, покрытие не совместимо с этим маслом. Несовместимость может привести к вздутию и слущиванию покрытия.
Шероховатость. После нанесения покрытия поверхность должна иметь шероховатость в пределах Ra 0,4–0,8 мкм. Более гладкая поверхность снижает сцепление с маслом, более шероховатая может привести к увеличению износа втулки.
Для новых коленвалов информация о покрытии включается в техпаспорт с ссылкой на протоколы испытаний. Для восстановления в ремонтной мастерской образцы первой партии коленвалов рекомендуется отправить на независимое испытание, чтобы убедиться, что процесс нанесения воспроизводим.
Снижение трения и защита при масляном голодании требуют также и правильной подготовки поверхности коленвала перед нанесением покрытия: обезжиривание, удаление окислов и активация. Для полимерных систем подготовка простая (очистка растворителем), для композиционных часто требуется микродробеструйная подготовка и праймирование.
Применение в авиационных двигателях и высоконагруженных узлах
Авиационные двигатели - это особый класс, где требования к надежности и оптимизации веса несравнимо выше, чем в автомобилях.
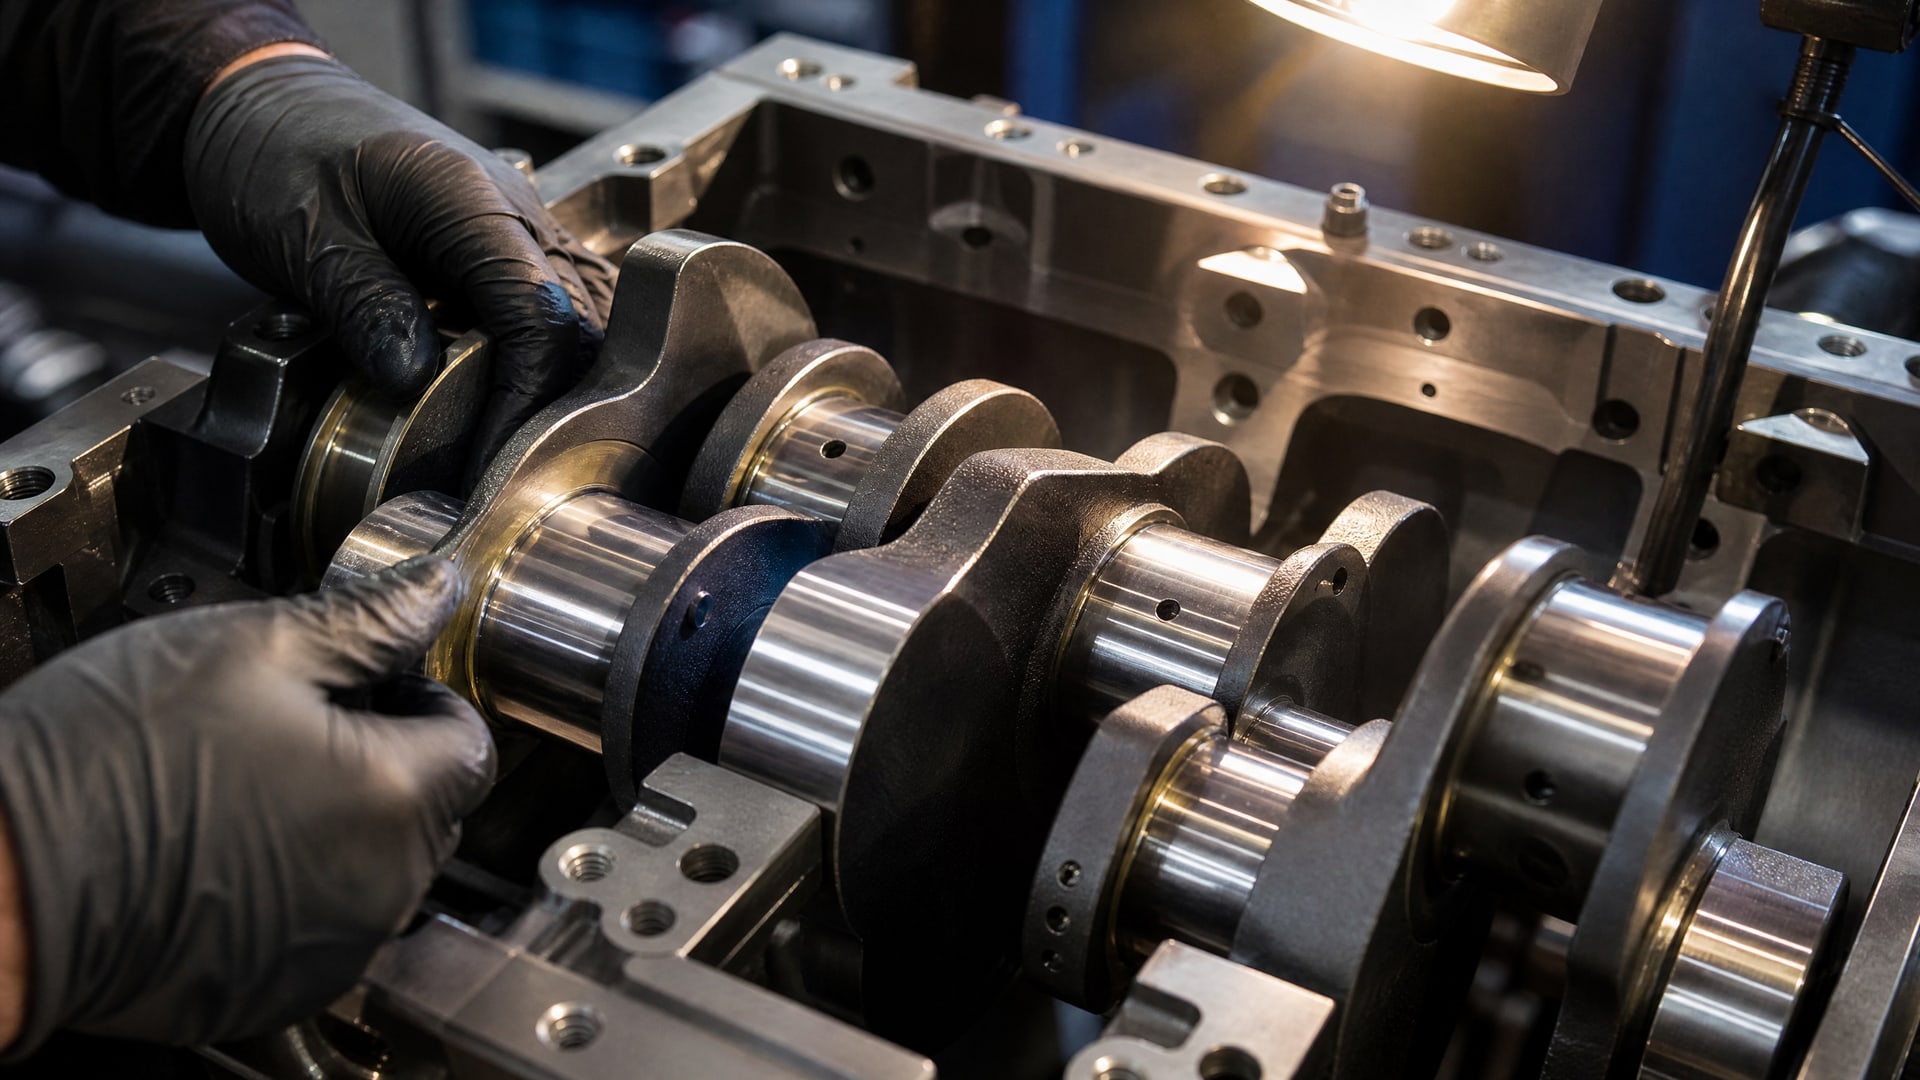
Узлы трения в авиадвигателях работают при температурах свыше 200 °C, при контактных давлениях 1500–2500 МПа и без допуска на отказ. Поршни, кольца и подшипники скольжения часто имеют антифрикционные твердосмазочные покрытия на основе MoS₂ и графита.
Для сопряжения поршень-цилиндр документировано снижение коэффициента трения на 60–85% за счет таких покрытий, что непосредственно улучшает скорость авиадвигателя и уменьшает потребление топлива. Аналогичные твердосмазочные системы на основе MoS₂ применяют и для узла коленвал-втулка в авиационных двигателях, хотя там условия работы несколько мягче, чем для поршня.
Авиационные материалы требуют сертификации: прохождения испытаний при температурах -50 °C и +250 °C, проверки совместимости с авиационными маслами типа ТС-1 или ASTM 100, испытания на вибрацию и ударные нагрузки. В целом антифрикционные твердосмазочные покрытия линейки MODENGY предлагают решения для различных узлов трения, включая те, что работают в условиях высоких нагрузок и температур, характерных для авиадвигателей.
Частые вопросы и заблуждения при выборе покрытия
Многие закупщики и инженеры задаются вопросом, можно ли полностью отказаться от масла, если на коленвале стоит твердосмазочное покрытие.
Ответ - нет. Покрытие - это второй уровень защиты, резерв на случай падения давления в системе смазки или на несколько секунд при пуске. Основная функция остается за маслом: отвод тепла, вымывание продуктов износа, защита от коррозии.
Второе заблуждение касается толщины: будто толще - значит лучше. На самом деле, полимерные покрытия 3–5 мкм уже обеспечивают необходимую защиту и при этом не влияют на посадку. Толстые слои 20–50 мкм требуют доводки и целесообразны только в восстановительном производстве.
Третий вопрос: подойдет ли любое антифрикционное покрытие? Нет. Для медных втулок подбирают одни материалы, для полимерных - другие. Для масла SAE 5W30 рекомендуют одно, для авиационного масла высокотемпературное - другое. Универсального решения нет, необходим индивидуальный расчет.
Иногда клиент считает, что если коленвал был захромирован или посеребрен, то твердосмазочное покрытие ему не нужно. Это неправильно: гальванические покрытия (хром, серебро, никель) защищают от коррозии, но не снижают трение. Если коленвалу нужна одновременно коррозионная защита и низкое трение, применяют многослойные системы: сначала гальваника, поверх нее - твердосмазочный слой.
Еще один практический вопрос: если коленвал восстанавливают путем наращивания (сварка + шлифовка), можно ли тут же нанести антифрикционное покрытие? Возможно, но при условии, что металл после сварки очищен от окислов и примесей, так как качество адгезии будет зависеть от чистоты подложки.
Нормативная база: стандарты для антифрикционных покрытий
В России основной норматив для антифрикционных материалов - ГОСТ 26802-86 «Материалы антифрикционные порошковые на основе железа для деталей узлов трения машин и механизмов».
Стандарт регламентирует состав, твердость, пористость и другие свойства антифрикционных материалов.
Однако для современных полимерных и композиционных покрытий, наносимых на готовые детали, ГОСТ 26802-86 применяется условно, так как он разработан для спеченных и ковких антифрикционных деталей (втулок, подшипников), а не для тонких слоев.
На практике производители и закупщики ориентируются на международные стандарты испытаний: ISO 4624 (адгезия), ISO 4539 (толщина), ISO 7619 (совместимость с маслом), а также на собственные ТУ и внутренние спецификации. Авиационные материалы сертифицируют по ГОСТ РВ или стандартам конкретного заказчика (например, АО «ОКБ Трансмаш»).
При закупке антифрикционного покрытия для коленвала инженер должен запросить протоколы испытаний по этим стандартам и убедиться, что материал прошел квалификацию для конкретного типа масла и режима работы, заложенного в конструкции двигателя.
Часто задаваемые вопросы
Чем отличается антифрикционное покрытие от серебрения коленвала?
Серебрение - это гальваническое покрытие, которое защищает коленвал от коррозии и повышает усталостную прочность за счет отжига. Антифрикционное покрытие снижает коэффициент трения и работает в граничной смазке. Для разных целей часто применяют комбинацию: сначала серебрение, затем сверху - твердосмазочный слой.
Какая толщина антифрикционного покрытия оптимальна для восстановленного коленвала?
Для восстановления методом нанесения и последующей шлифовки применяют композиционные покрытия 20–50 мкм. Точная толщина согласуется в техническом задании, исходя из допусков на финишный размер. После шлифовки остается 3–10 мкм активного покрытия.
Можно ли использовать одно антифрикционное покрытие для разных масел?
Не всегда. Масла отличаются вязкостью, присадками и химическим составом. Покрытие должно быть совместимо с конкретным маслом, что проверяется выдержкой образца в масле не менее 168 часов с последующей проверкой адгезии по ISO 4624. При смене масла необходима переквалификация.
На какую глубину проникает коэффициент трения антифрикционного покрытия в авиационном двигателе?
Для авиадвигателей дисульфид молибдена и графитовые покрытия снижают трение в граничной смазке на 60–85% в сравнении с неоглашенной парой. Это означает, что при работе в смешанной смазке эффект проявляется особенно при пуске и при скачках нагрузок.
Требуется ли особая подготовка поверхности коленвала перед нанесением антифрикционного покрытия?
Да. Коленвал очищают от окислов, обезжиривают и для композиционных систем проводят микродробеструйную подготовку. Это обеспечивает адгезию покрытия не менее 5–15 МПа в зависимости от типа системы.
Заключение
Антифрикционные покрытия на коленвалах - это инженерное решение, адаптированное к реальным режимам работы двигателей: высоким нагрузкам при пуске, смешанной смазке при рабочих оборотах и риску масляного голодания при переходных процессах. Выбор между полимерными тонкими (3–5 мкм) и композиционными толстыми (20–50 мкм) системами зависит от этапа производства и требуемой точности посадки. Ключ к успеху - четкое определение нагрузочно-температурных режимов, совместимости с маслом и подтверждение свойств покрытия протоколами испытаний по ISO 4624, адгезии и толщине.
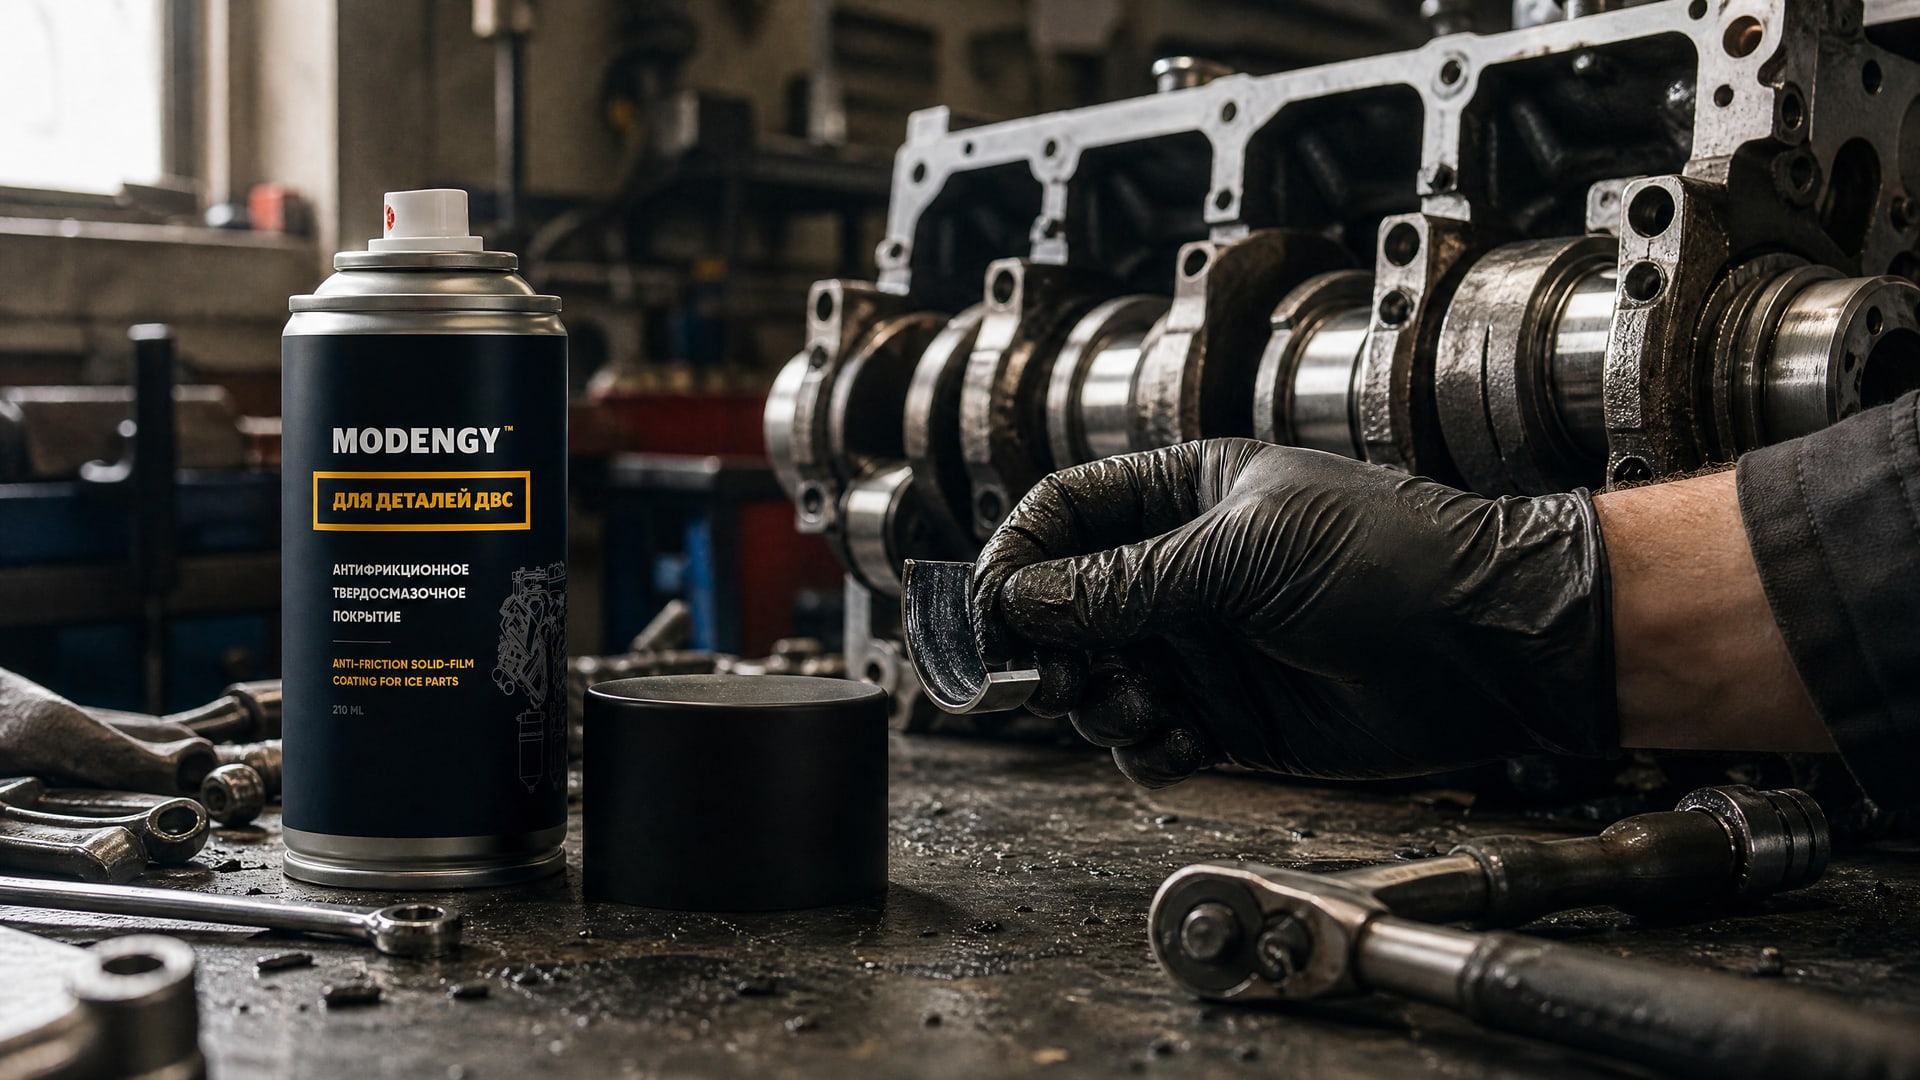
Для снижения трения и износа, а также предотвращения задиров и закусываний в узлах трения коленвал-втулка, особенно в двигателях внутреннего сгорания, рекомендуется использовать антифрикционное твердосмазочное покрытие MODENGY для деталей ДВС - проверенное решение на производствах, которое сочетает надежную защиту в граничной смазке с сохранением посадочных размеров.
Перед внедрением покрытия на полный объем проведите лабораторные испытания образцов в конкретном масле, при рабочей температуре и нагрузке вашего двигателя. Это гарантирует, что покрытие будет работать предсказуемо и долгие годы сохранит коленвал от износа.