Резьбовые соединения на вибронагруженных участках производства саморазвинчиваются - это не отказ проектирования, а результат микросмещений и ударов, которые накапливаются под действием рабочих нагрузок. Фиксатор резьбовых соединений предотвращает это разрушение, надежно удерживая болты, винты и шпильки в заданном положении без ослабления преднатяга.
Данная статья полезна технических специалистам, инженерам и закупщикам, которые подбирают способ защиты крепежа на линиях, прессах, вибрирующем оборудовании и конвейерах. Вы узнаете, какие методы фиксации существуют, как они работают при ударах и вибрации, и как выбрать нужный класс для конкретной задачи без избыточной прочности и с сохранением возможности разборки.
Как вибрация и удары разрушают резьбовые соединения
Болты и винты ослабляются не мгновенно - процесс накапливается через множество микроциклов.
Каждый удар или колебание вызывает боковое смещение крепежа относительно отверстия на микроны, за счет чего преднатяг падает. На вибрирующих станках, прессах и конвейерах такие нагрузки возникают десятки или сотни раз в минуту.
Стандарт DIN 267-27 описывает именно эту проблему: микроинкапсулированные клеевые покрытия на стальных винтах, болтах и шпильках с ISO-резьбой разработаны для удержания крепежа при shock and vibration. Испытания показывают, что даже слабые фиксирующие составы выдерживают чередование ударов амплитудой 1500 G и эллиптическую вибрацию 4 G в диапазоне 4–45 Герц.
Однако высокочастотная вибрация с большой амплитудой требует более серьезного подхода. В авиационных испытаниях сравнивали анаэробные фиксаторы с механическими вставками (prevailing torque inserts) и нашли, что оба метода обеспечивают сопротивление виброослаблению на сравнимом уровне, если подобраны по требуемой нагрузке.
Почему правильная затяжка недостаточна
Момент затяжки задает начальный преднатяг, но под воздействием вибрации соединение не сохраняет его. На практике болт или винт, затянутый даже по спецификации, за 100–500 циклов вибрации может ослабнуть на 5–15 процентов, что снижает герметичность и прочность. Фиксирующий состав не повышает преднатяг - он предотвращает его утечку из-за микросмещений.
Классы фиксаторов резьбовых соединений и их различия
На рынке встречаются три основных типа фиксирующих составов, различающихся по прочности и принципу разборки.
Неправильный выбор класса приводит либо к сложности снятия болта при техническом обслуживании, либо к недостаточной защите от ослабления.
Слабая фиксация (синяя)
Составы этого класса создают минимальное сопротивление разборке - болт или винт можно открутить вручную или обычной отверткой. Их применяют на соединениях, которые нужно часто и быстро снимать (например, крышки разъемов, панели доступа). На вибрирующем оборудовании слабая фиксация недостаточна для тяжелых условий, но защищает от случайного саморазвинчивания при легких толчках.
Средняя фиксация (синяя)
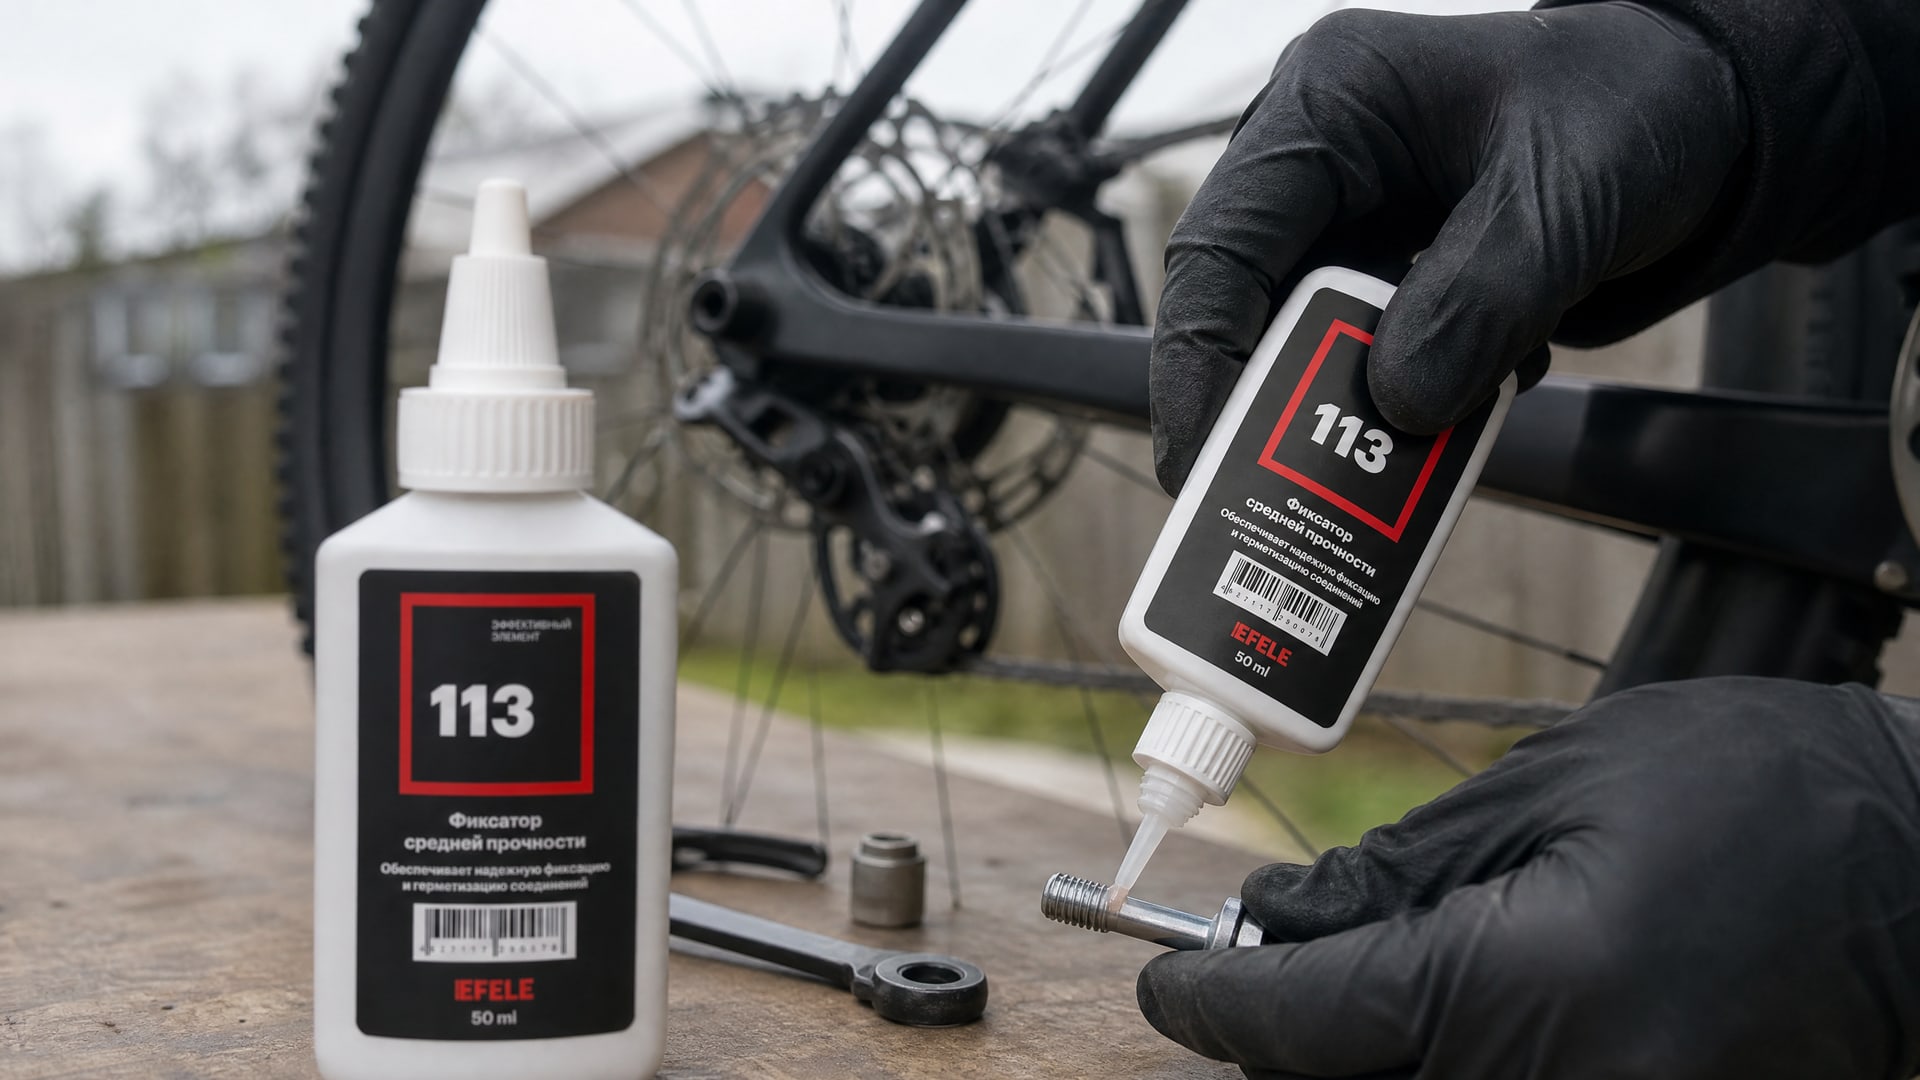
Фиксатор резьбовых соединений средней прочности - это универсальный выбор для большинства производственных сборок. Соединение остается разборным обычным инструментом (гаечный ключ, отвертка), но при этом выдерживает вибрацию и удары на уровне 100–500 циклов без ослабления. Для фиксации резьбы от вибрации на линиях фасовки, конвейерных системах и станках средняя прочность считается оптимальной - защита эффективна, а обслуживание не усложняется.
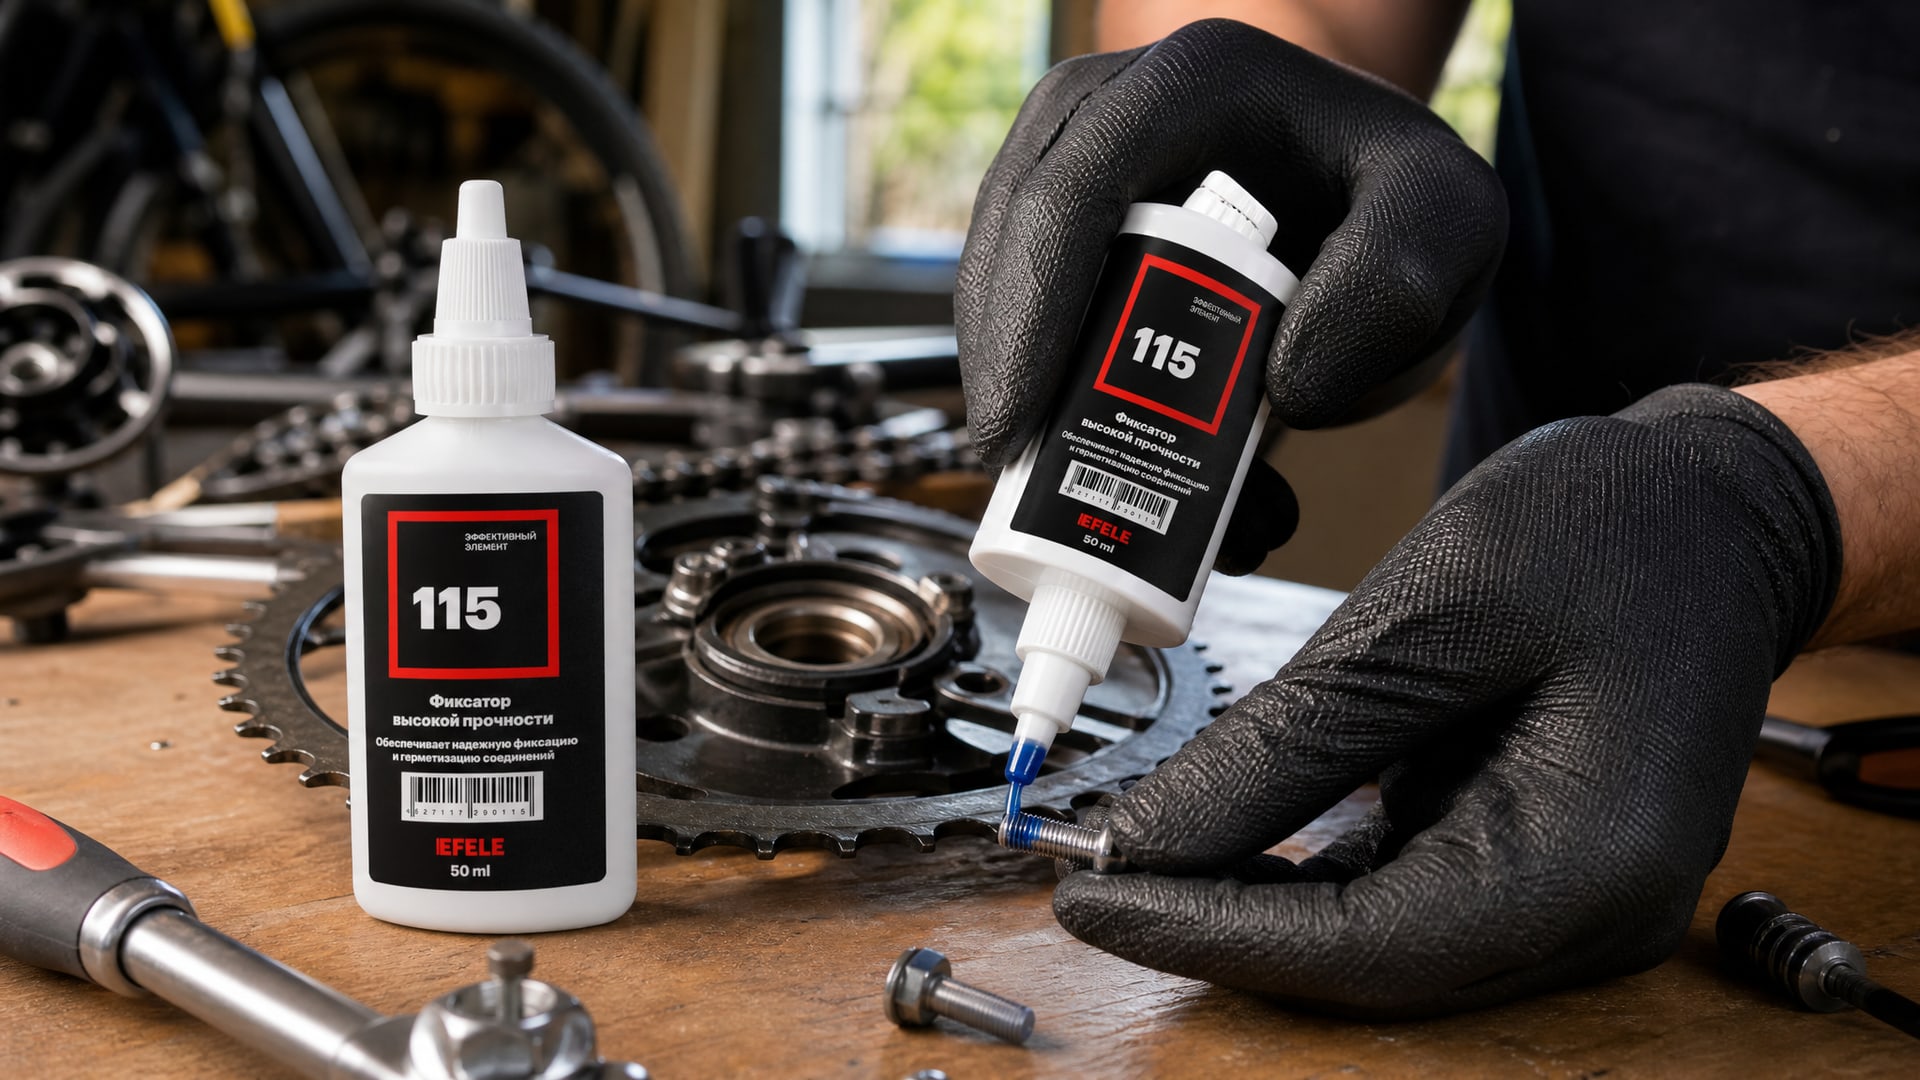
Для соединений, которые требуют периодической разборки и при этом работают в условиях нестабильного преднатяга, идеально подходит анаэробный фиксатор EFELE 113. Состав заполняет зазоры между витками резьбы и полимеризуется в отсутствие кислорода, создавая упругую прослойку, которая компенсирует микросмещения. Благодаря этому болт остается затянут с сохранением исходного преднатяга на протяжении всего эксплуатационного периода.
Высокая фиксация (красная)
Составы высокой прочности предназначены для постоянных или редко разбираемых соединений. Болт потребует специального инструмента, нагрева или разрушения при снятии. На критичных узлах, где ослабление крепежа недопустимо (например, крепление шпинделя, соединения под нагруженный вал), берут именно этот класс. Однако для регулярного обслуживания такие фиксаторы неудобны.
Стандартные покрытия и их параметры
Кроме жидких анаэробных составов, на крепеж наносят заводское микроинкапсулированное покрытие, которое срабатывает при сборке соединения.
Стандарт DIN 267-28 регулирует такие фиксирующие покрытия, создающие «clamping effect» - зажимающий эффект между витками.
Основные ограничения фиксирующих покрытий
Покрытие по DIN 267-28 применяется однократно - болт нельзя снимать и устанавливать повторно, так как микрокапсулы в покрытии уже вскрыты при первой сборке и состав распределился по резьбе. Для производства с одноразовой сборкой (например, герметичные узлы, трансформаторостроение) такой подход оправдан, но для изделий с периодическим техническим обслуживанием он неприемлем.
Диапазон применения стандартизирован: стальные винты с метрической ISO-резьбой, диаметры 3–16 мм, рабочая температура от 50 °C до 90 °C. Удерживающий момент для малых размеров находится на уровне 0,1–1,2 Н·м для M3 и M4 в зависимости от режима испытания.
Разница между «не позволяет полностью открутиться» и «предотвращает ослабление»
Существует важное различие, часто упускаемое при выборе. Фиксирующее покрытие DIN 267-28 препятствует полному отвинчиванию соединения - болт физически не может выкрутиться полностью из отверстия из-за остаточного зажима. Однако это не означает, что преднатяг сохранится полностью - соединение все равно может ослабнуть на несколько процентов, что потребует периодической проверки и подтяжки.
Анаэробные жидкие фиксаторы работают иначе: они не создают механического препятствия выкручиванию, но образуют упругую прослойку, которая замедляет процесс ослабления под вибрацией. Для критичных соединений оба способа часто комбинируют.
Вибрационная стойкость резьбы: как оценить эффективность
Испытания на вибрационную стойкость проводят по стандартизованным методам, чтобы убедиться, что фиксирующий состав действительно удерживает болт под нагрузкой.
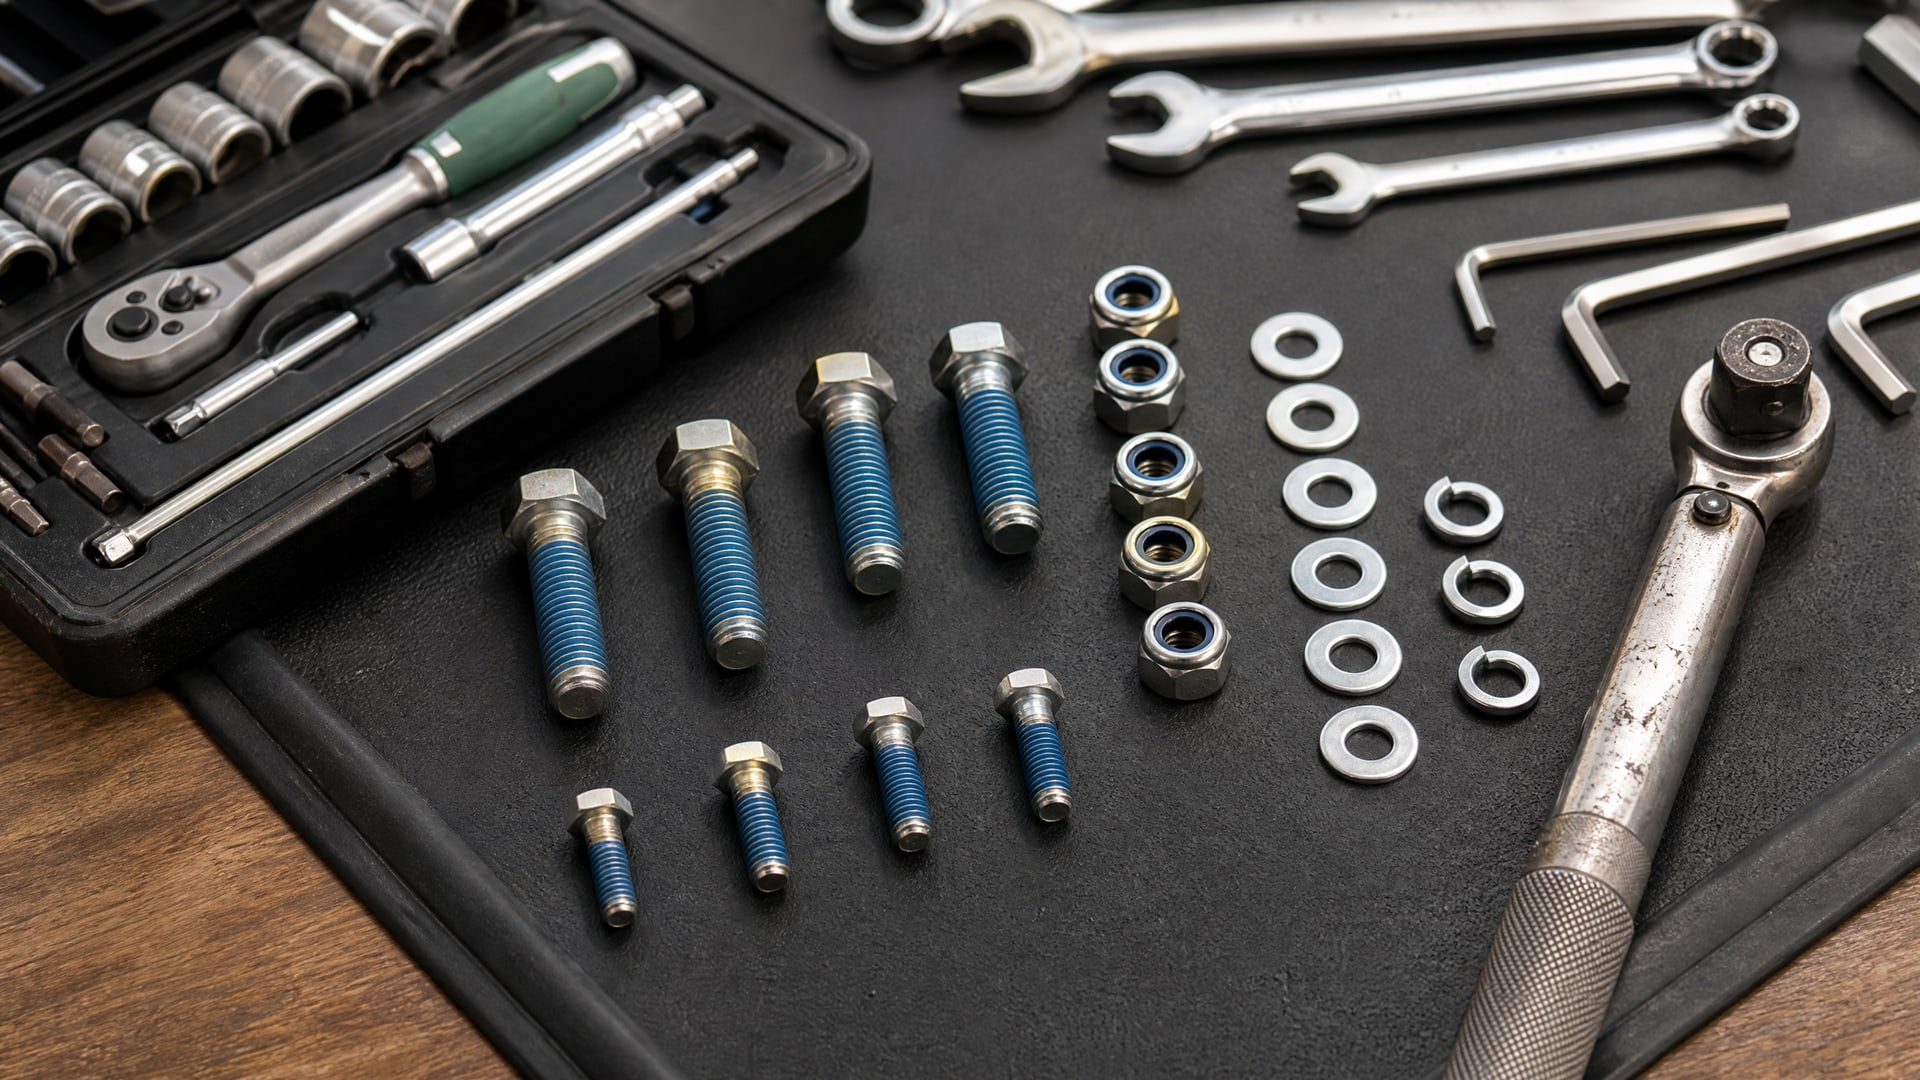
Стандарт ISO 10964 описывает процедуру для клеевых микроинкапсулированных покрытий на крепеже.
Методика испытания
В типовом испытании на вибрационную стойкость болт или винт затягивают с известным моментом, затем соединение подвергают циклической вибрационной нагрузке (чередование боковых смещений, например, в диапазоне 4–45 Герц с амплитудой 4 G) и ударам (чередующиеся удары 1500 G). После серии циклов (обычно 100–1000) проверяют, насколько упал преднатяг и момент отвинчивания. Если преднатяг остался на 80 процентов от исходного - фиксатор считается эффективным для данного класса.
Применение результатов к выбору
На практике при выборе фиксатора для конкретного оборудования обращают внимание на ожидаемую частоту и амплитуду вибрации. Для конвейеров и прессов с относительно стабильной нагрузкой средняя фиксация резьбы от вибрации часто достаточна; для высокоскоростных шпинделей или оборудования с ударными нагрузками требуется проверка по ISO 10964 или аналогичным методам.
Выбор фиксатора для конкретной задачи
Подбор класса прочности и типа фиксации не должен быть интуитивным - важно сформулировать четыре вопроса перед принятием решения.
Вопрос 1: Нужна ли разборка соединения во время эксплуатации?
Если болт или винт снимают регулярно (например, для замены уплотнения, регулировки или техническое обслуживание), используют анаэробный фиксатор средней прочности. Если соединение герметичное или постоянное, переходят к высокой прочности или фиксирующему покрытию.
Вопрос 2: Какова ожидаемая температура в узле?
Для стандартных фиксирующих покрытий по DIN 267-28 рабочий диапазон ограничен 50–90 °C. Если узел нагревается сильнее (например, около редуктора или фрикционного привода), нужен состав с расширенным температурным диапазоном. В случаях, когда требуется максимальная прочность и устойчивость к высоким температурам, рекомендуется использовать термостойкий анаэробный клей EFELE 115, который сохраняет упругость и адгезию при постоянной работе до 150 °C.
Вопрос 3: Какой диаметр резьбы требуется фиксировать?
Стандартные покрытия гарантированы для M3–M16. Для нестандартных размеров (M2, M1.6 или больше M20) требуется проверка совместимости или переход на жидкий фиксатор с подтвержденными параметрами для данного диаметра.
Вопрос 4: Какова природа вибрационной нагрузки?
Различают низкочастотные мощные удары (например, при штамповке) и высокочастотную вибрацию с малой амплитудой (например, от электродвигателя). Первые требуют высокой прочности; вторые часто контролируют средней фиксацией. В обоих случаях рекомендуется ориентироваться на результаты испытаний соединения в реальных условиях, если такие есть.
Практические ошибки при применении фиксаторов
Даже правильно выбранный состав может не сработать, если нарушить методику нанесения или пренебречь предварительной подготовкой.
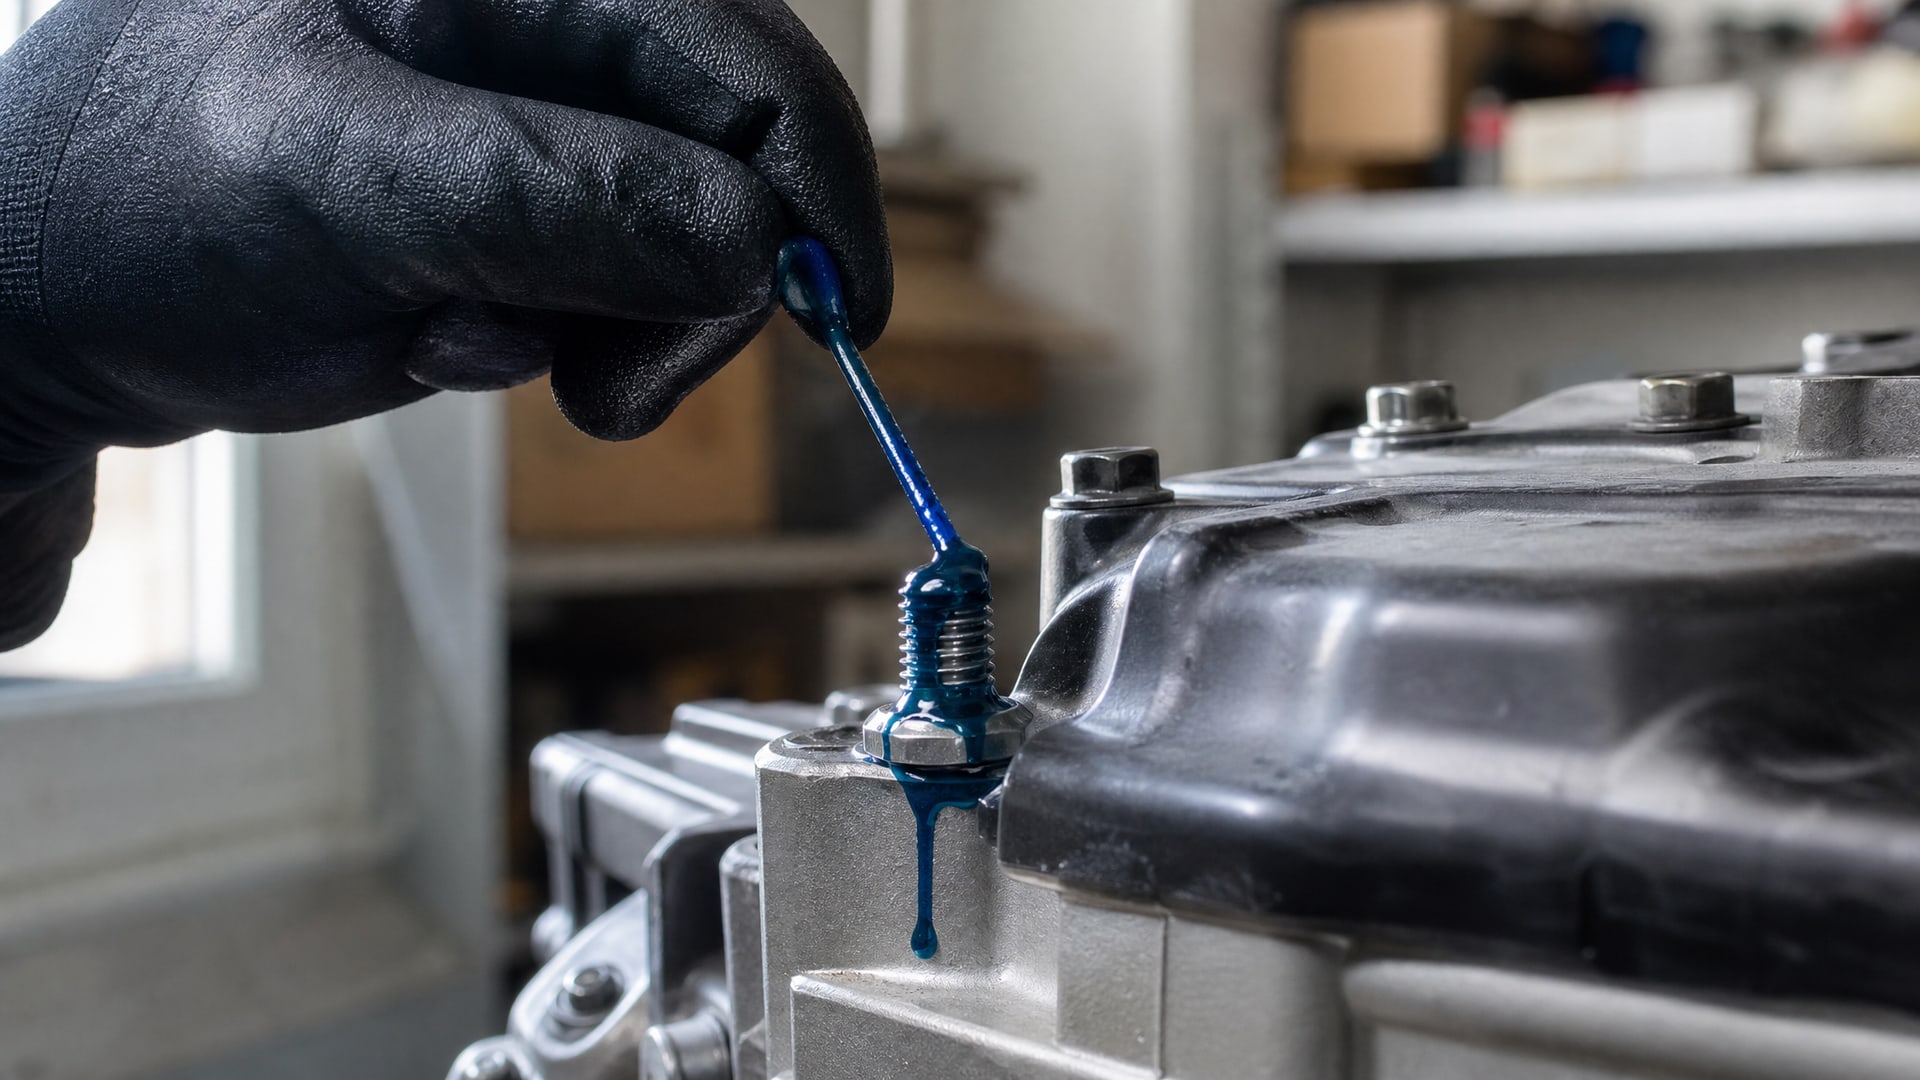
Нанесение излишнего количества состава
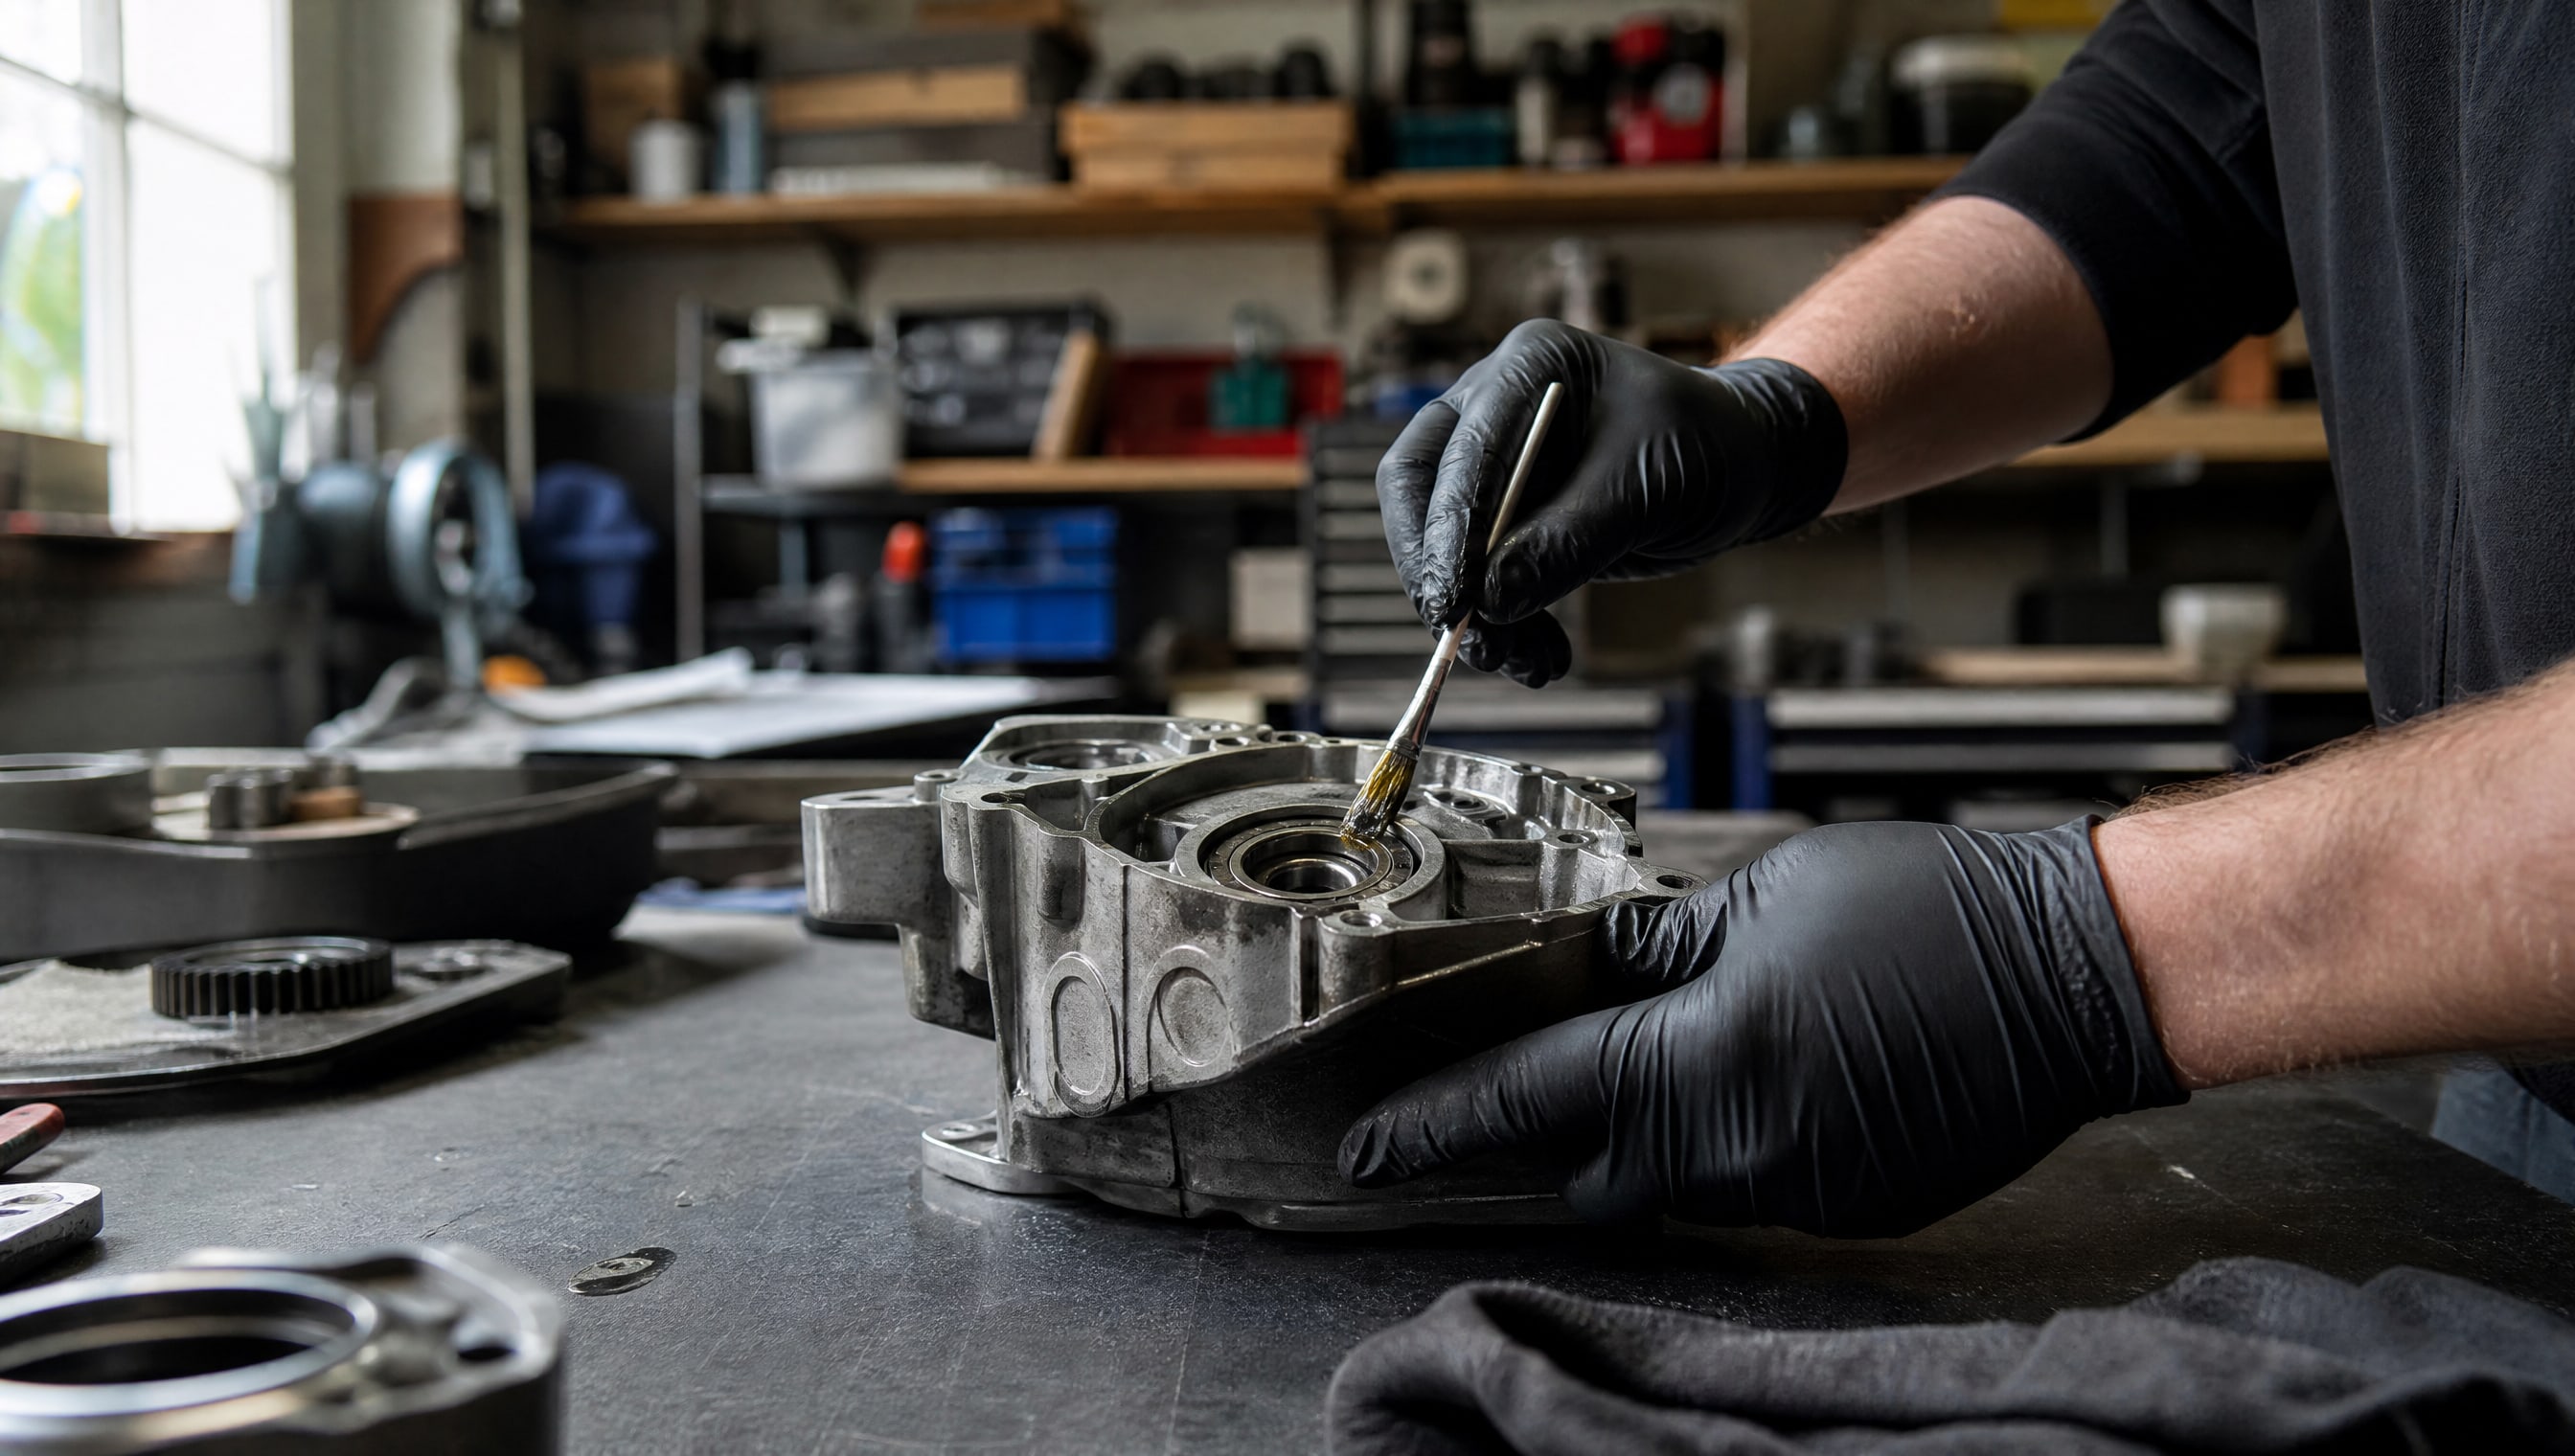
Новички часто наносят фиксатор обильно, надеясь повысить эффект. На практике избыток состава выступает из зазора, загрязняет узел и может затвердеть в неконтролируемых местах, препятствуя сборке или создавая внутренние напряжения. Правильный способ - нанести тонкий слой на 2–3 витка резьбы болта или винта перед введением в отверстие.
Сборка до полной полимеризации
Анаэробные составы требуют кислородо-дефицитной среды и времени для полимеризации. Если разобрать соединение через 5–10 минут после сборки (когда состав еще не затвердел), эффект фиксации будет нулевым. Время полной полимеризации обычно указано в технических данных (TDS) и составляет 24 часа при комнатной температуре для средней прочности.
Игнорирование чистоты поверхности
Загрязнения, окисление, краска или следы старого состава препятствуют адгезии нового фиксатора. Перед нанесением резьбу рекомендуется очистить щеткой или протереть обезжиривающим спиртом, особенно на поех-изношенном крепеже.
Неправильный момент затяжки перед фиксацией
Фиксатор работает только в паре с нормальным преднатягом - пустая резьба с недостаточным моментом не будет удержана на вибрирующих участках. Перед нанесением состава убедитесь, что болт или винт затянуты в пределах допуска, указанного в сборочном чертеже.
Часто задаваемые вопросы
Что означает фиксатор резьбовых соединений средней прочности и для чего он нужен?
Средняя прочность - это класс анаэробного фиксатора (обычно обозначается синим цветом), который удерживает резьбовое соединение от ослабления под вибрацией и позволяет разбирать крепеж обычным инструментом. Его используют на конвейерах, прессах, станках и сборочных линиях, где требуется баланс между защитой и ремонтопригодностью. Удерживающий момент для малых размеров находится на уровне 0,1–1,2 Н·м.
Можно ли использовать один и тот же фиксатор резьбы для всех диаметров болтов и винтов?
Нет. Анаэробные составы работают эффективнее на определенных диапазонах диаметров, указанных в технических данных производителя. Стандартные фиксирующие покрытия гарантированы для диаметра 3–16 мм; для M2 или M20+ требуется проверка совместимости. Кроме того, вязкость состава подбирается под величину зазора в резьбе.
Как долго держит фиксатор резьбы от вибрации?
Долговечность зависит от класса прочности и интенсивности вибрации. При умеренной вибрации (конвейеры, приводы) анаэробный фиксатор средней прочности обычно сохраняет свойства 2–5 лет. На высокочастотной вибрации (шпиндели, высокоскоростные прессы) рекомендуется проверка преднатяга каждые 6–12 месяцев. Фиксирующие покрытия на новом крепеже действуют одноразово при сборке и больше не восстанавливаются.
Чем отличается фиксатор резьбовых соединений высокой прочности от средней?
Высокой прочности требует специального инструмента или нагрева для разборки, тогда как средняя разбирается вручную. Высокой прочности применяют на постоянных или редко разбираемых соединениях (например, крепление вала, герметичные узлы). Средняя - на участках с плановым техническим обслуживанием.
Является ли фиксатор резьбовых соединений заменой правильной затяжке болтов?
Нет. Фиксатор дополняет, но не заменяет правильный момент затяжки. Недостаточно затянутый болт не будет удержан фиксатором, так как отсутствует необходимый преднатяг. Очень сильно затянутый болт может получить остаточные деформации, которые позже приведут к его ослаблению. Момент должен быть в пределах спецификации, а фиксатор - предотвращать дальнейшее ослабление под вибрацией.
Заключение
Самоотвинчивание резьбовых соединений от вибрации и ударов - это не дефект конструкции, а закономерное следствие циклических нагрузок, которое легко контролируется выбором правильного фиксатора. На практике вибрационная стойкость резьбы обеспечивается комбинацией трех факторов: правильный момент затяжки, подходящий класс фиксирующего состава и учет диаметра, температуры и условий разборки.
Для большинства производственных сборок фиксатор резьбовых соединений средней прочности - это оптимальный выбор, обеспечивающий надежность без усложнения обслуживания. Перед заказом всегда проверьте совместимость состава с диаметром резьбы, температурой эксплуатации и требуемой прочностью; в сомнениях опирайтесь на результаты испытаний по ISO 10964 или DIN 267-28, которые покажут поведение соединения при реальных вибрационных нагрузках.