Запаечные кольца и матрицы упаковочных машин постоянно работают на износ: полимерная пленка прилипает к горячей поверхности, образуется нагар, качество шва падает. Проблема известна инженерам всех крупных упаковочных производств - и долгие годы решалась заменой импортных деталей с готовым тефлоновым покрытием. Но восстановление или нанесение антипригарного покрытия прямо на существующие запаечные элементы оказалось намного экономичнее, надежнее и - главное - доступнее как в плане поставок, так и в поддержке.
Эта статья рассказывает инженерам, техническим специалистам и закупщикам о том, как выбирать антипригарное покрытие для запаечных узлов, на какие параметры смотреть, какие ошибки приводят к отказу деталей, и как правильно оценить пригодность покрытия к вашей машине и среде.
Почему прилипание и нагар - две разные проблемы
На первый взгляд кажется, что одно покрытие решит оба вопроса.
На практике запаечные кольца испытывают два вида воздействия одновременно: горячая поверхность давит на мягкую полимерную пленку (обычно полиэтилен или полипропилен), и пленка прилипает; одновременно остатки полимера в зоне температуры выше 200°C начинают окисляться и образуют углеродный нагар.
Задача покрытия - помешать пленке прилипнуть именно к поверхности. Это называется антиадгезией: материал создает разделительный слой, но не ухудшает теплопередачу между металлической деталью и полимером. Если слой слишком толстый или изолирует поверхность, температура пленки упадет, и шов не запечется правильно. Если слой слишком тонкий - эффект непредсказуем.
Одновременно покрытие должно противостоять нагару. Это означает, что поверхность не должна быть грязной или пористой - любая микрошероховатость становится площадкой, где полимер и его остатки прилипают. Ровная поверхность с низкой адгезией к органике - вот что нужно. Поэтому выбирать покрытие нужно по антиадгезионным свойствам, а не только по трению или твердости.
Температурный диапазон и его проверка
Запаечные матрицы упаковочных машин достигают температур 250-350°C в зависимости от типа пленки и требуемого качества шва.
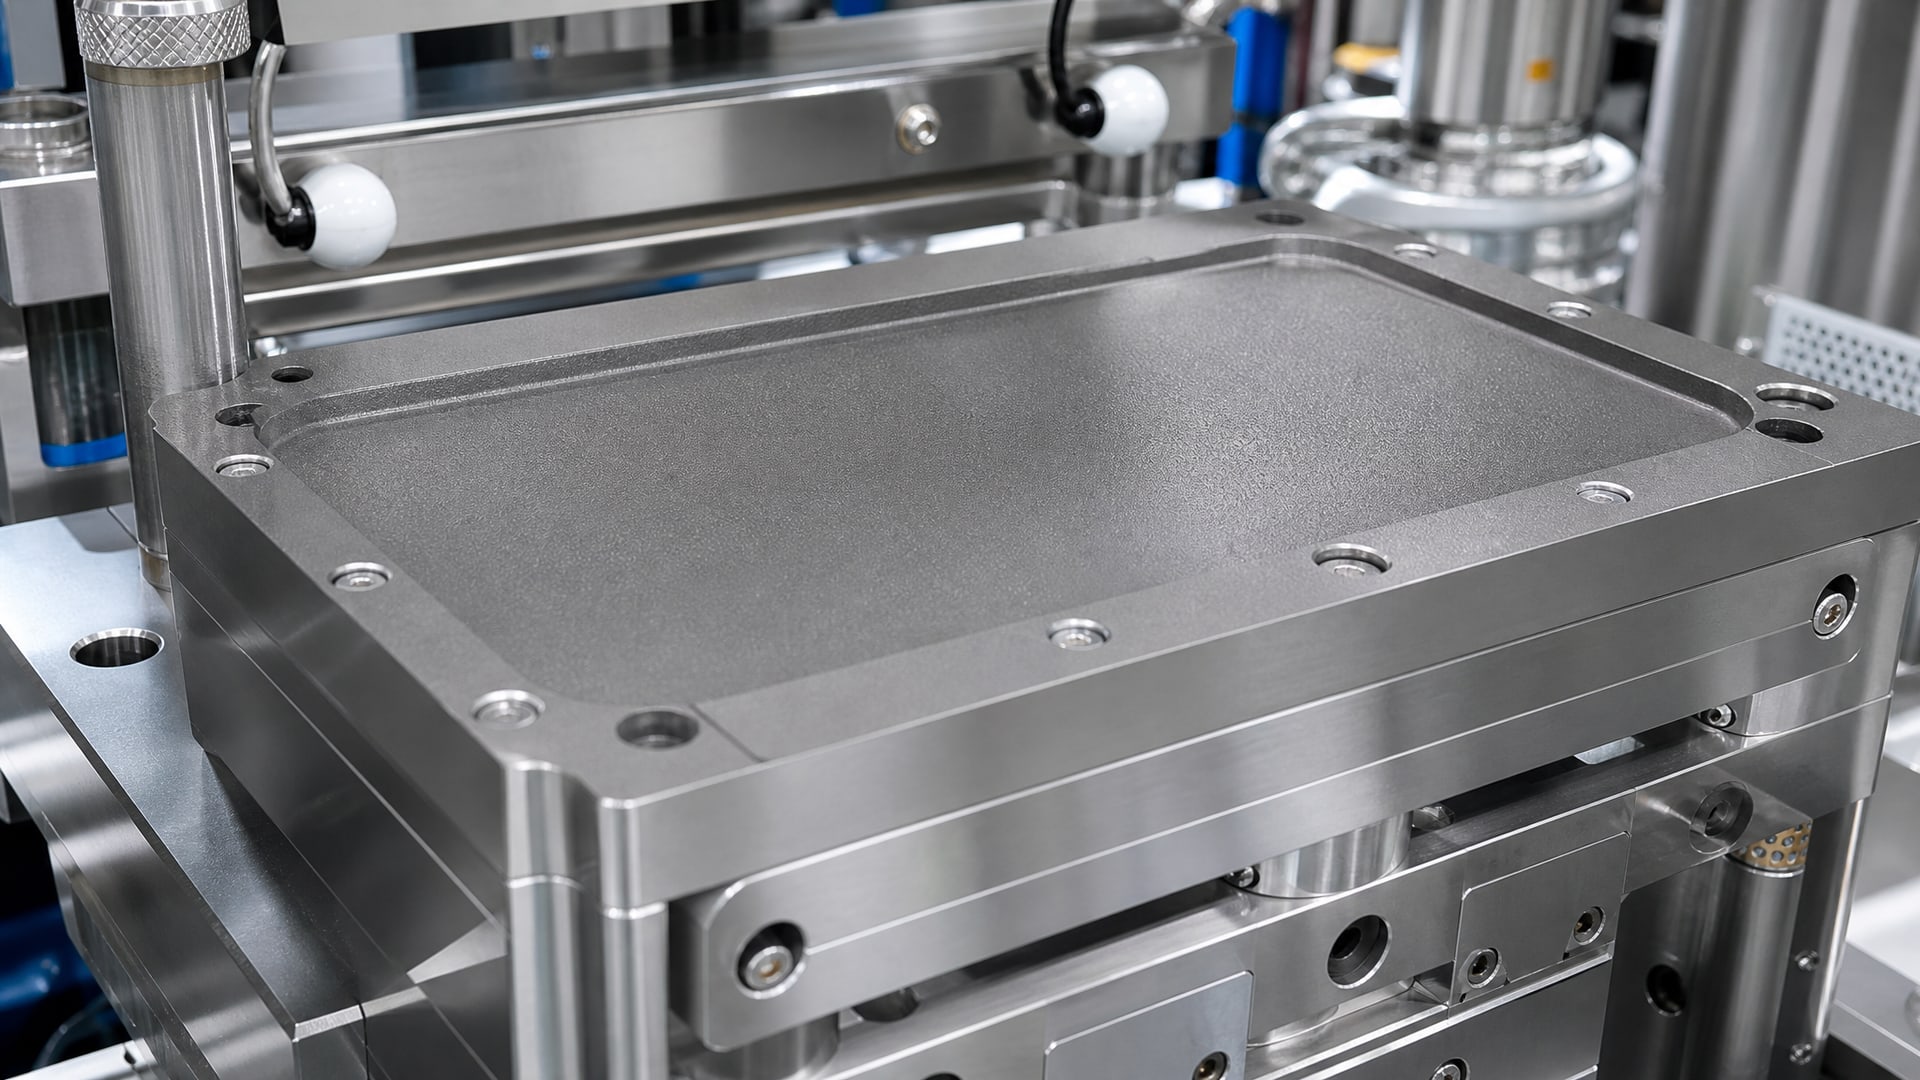
Полиэтиленовая пленка требует 120-150°C, полипропилен -160-200°C, но сама матрица нагревается выше, чтобы полимер успел сформировать монолитный шов за долю секунды контакта.
Термоотверждаемые антипригарные покрытия должны выдерживать до +350°C без деградации. Это важно не только потому, что покрытие может вздуться или потрескаться под нагревом, но и потому, что его антиадгезионные свойства теряются при деструкции. Если температура превышена даже на 50°C сверх паспортного значения, через несколько смен работы пленка начнет прилипать вновь.
При выборе покрытия первый шаг - изучить техпаспорт вашей машины и уточнить максимальную температуру запайки. Не ориентируйтесь на «обычные» 200°C: многие современные упаковочные линии работают с высокой скоростью и требуют интенсивного нагрева. Если паспорт машины указывает 280°C, а покрытие гарантирует только 250°C, это рискованно. Выбирайте с запасом - минимум 50-70°C выше реальной максимальной температуры узла.
Способ нанесения и контроль толщины слоя
Для запаечных матриц, ножей и других элементов, контактирующих с пленкой, применяется метод распыления.
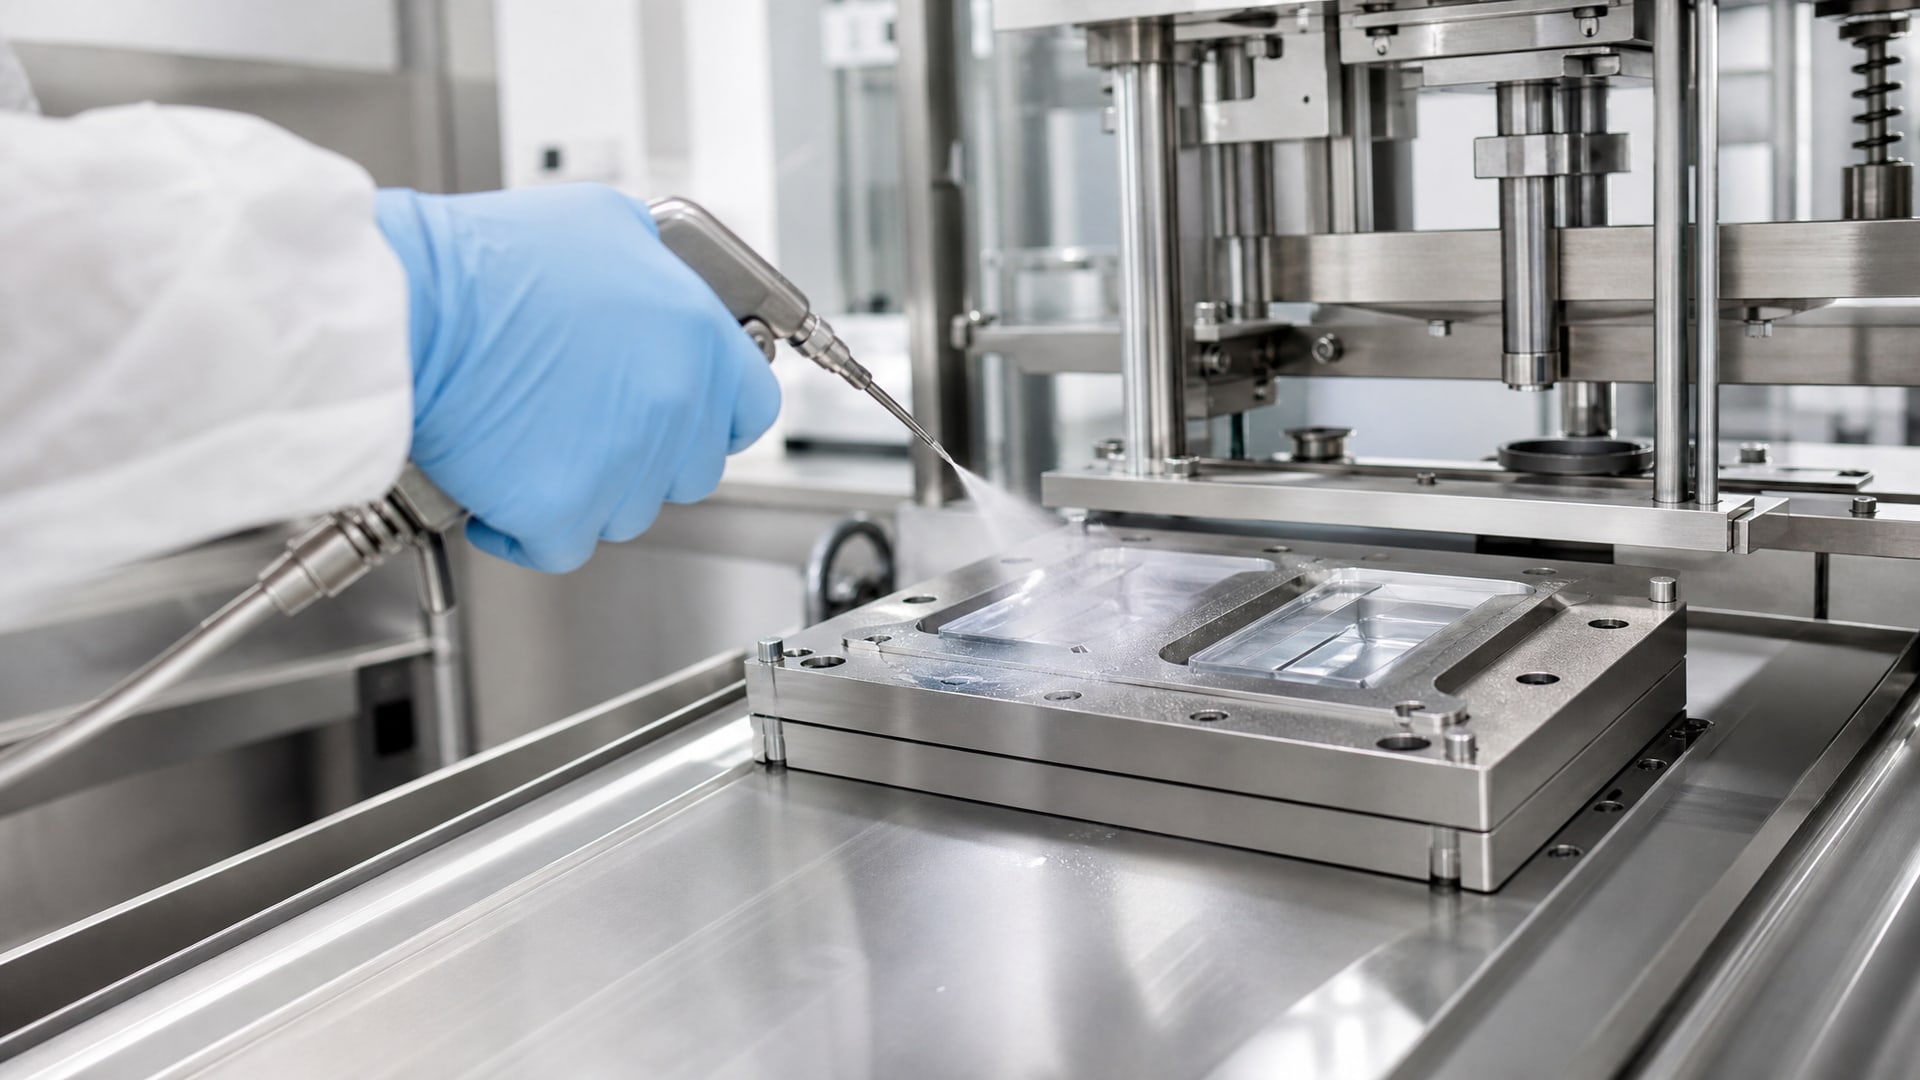
Это не налив и не размазывание: распыление дает тонкий, равномерный, адгезивный к металлу слой, который не искажает геометрию детали и не забивает зазоры.
Толщина слоя критична. Слишком тонкий (менее 5-10 микрон) - и антиадгезионный эффект слабый. Слишком толстый (более 30-50 микрон) - начинает изолировать поверхность, теплопередача ухудшается, и качество шва падает. Оптимальная толщина обычно 10-25 микрон, но это должно быть указано в техничесаких требованиях к конкретной детали.
После нанесения покрытие должно пройти полимеризацию (если оно термоотверждаемое) согласно регламенту: обычно 2-4 часа при температуре 150-180°C. Недополимеризованное покрытие быстро стирается и теряет свойства в первые дни работы. Проверяйте, что подрядчик соблюдает режим сушки и дает сертификат о выполнении процесса.
Химическая устойчивость и условия санитарной обработки
На большинстве упаковочных линий, особенно на пищевых производствах, периодическую очистку запаечных узлов проводят агрессивными средствами.
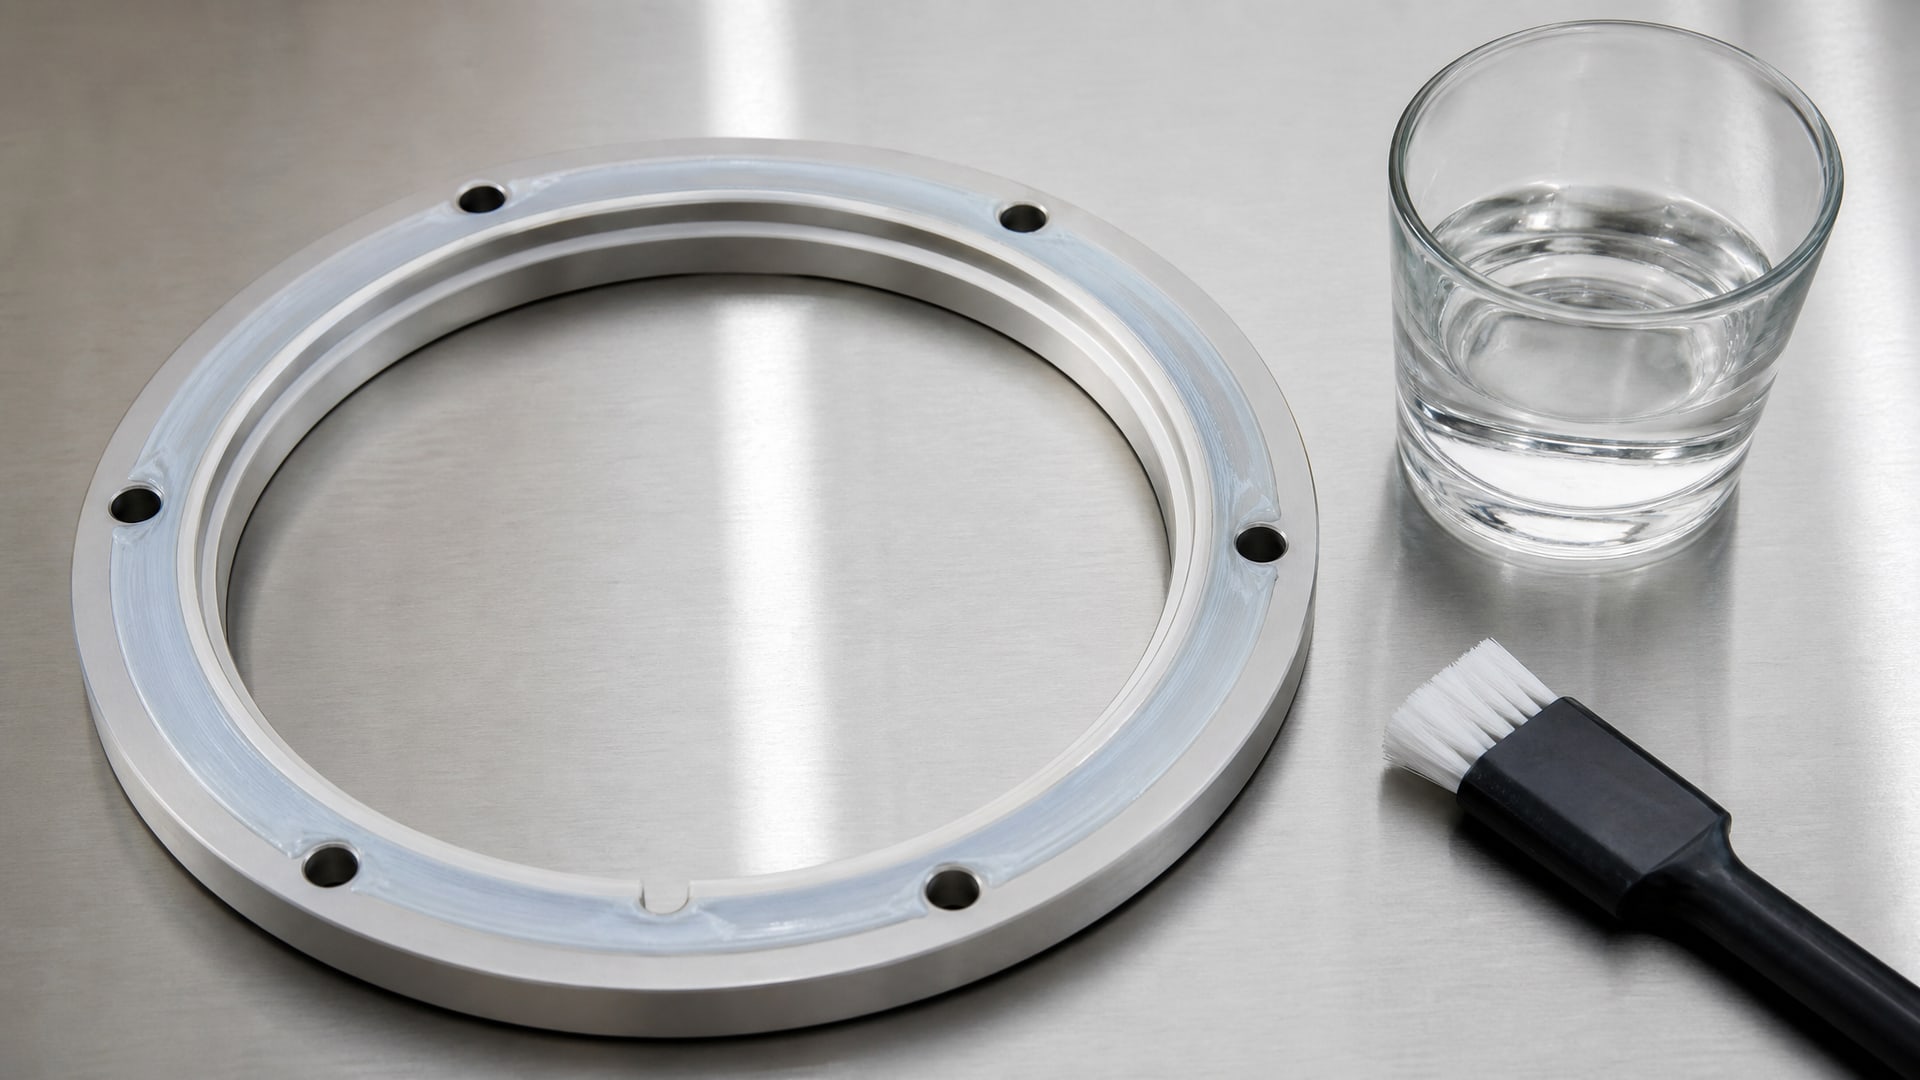
В ход идут щелочные растворы (pH 10-13), иногда слабые кислоты, спирты для дезинфекции. Некачественное покрытие под такой обработкой набухает, слущивается и теряет эффективность за несколько месяцев.
Выбирайте покрытие, которое устойчиво к щелочам и кислотам, спиртам и окислителям. В техпаспорте это обычно перечислено как «химическая стойкость» или список агентов, которые не повреждают слой. Если в регламенте очистки вашей машины указана обработка перкарбонатными очистителями или гипохлоритом (для пищевого производства), убедитесь, что покрытие им устойчиво.
Механическая нагрузка тоже важна. На некоторых линиях запаечные элементы чистят щетками или скребками - без фанатизма, но все же. Слабое покрытие будет стерто за 50-100 циклов. Твердосмазочное антипригарное покрытие должно выдерживать умеренную механическую обработку без деградации.
Пищевой допуск и нормативные требования
Если упаковочная машина работает с пищевой пленкой или упаковкой для продуктов, запаечные элементы могут косвенно контактировать с пищей через остатки полимера или прямо - если конструкция машины это позволяет.
В таких случаях нужны гигиенические допуски.
NSF H1 предусматривает случайный контакт с пищей; покрытие разрешено использовать на открытых запаечных узлах, где возможно попадание пищи при сбое или обслуживании.
NSF H2 применяется для зон, где контакт с пищей исключен конструкцией; покрытие работает рядом с пищей, но не имеет прямого контакта.
Дополнительно проверяйте соответствие покрытия: - ТР ТС 030/2012 - техрегламент об общей безопасности упаковки; - ГОСТ 30333 - требования к паспортам безопасности вещества; - ISO 21469 - гигиенические требования к смазочным материалам и технологическим флюидам, используемым в пищевой промышленности.
Допуск должен быть подтвержден документом (паспорт безопасности, свидетельство о соответствии или письмо от производителя), а не только заявлением продавца. Роспотребнадзор и органы пищевого контроля требуют доказательств - копии документации по допуску.
Восстановление существующих деталей вместо замены
Если у вас стоит машина европейского или американского производства с импортными запаечными матрицами и кольцами, полная замена узла стоит дорого и требует времени - поставка может идти недели.
Восстановление тефлонового или антипригарного покрытия на месте или через специализированный сервис часто выгоднее и быстрее.
Процесс: деталь демонтируется, очищается от нагара и остатков полимера, обезжиривается, обрабатывается абразивом для адгезии, а затем на нее распыляется новое антипригарное покрытие. После полимеризации деталь готова к установке. Цикл занимает 2-5 рабочих дней, стоимость обычно в 3-5 раз ниже, чем закупка новой запчасти, а результат сопоставим.
На российских производствах нанесение антифрикционных твердосмазочных покрытий на запаечные кольца прижилось именно потому, что это позволяет закупщикам и инженерам избежать зависимости от импортных поставок и быстро восстановить работоспособность машины при износе. Деталь не теряется, не требует переделки конструкции - просто получает второе дыхание через обновление защитного слоя.
Практические ошибки при выборе и установке
Многие инженеры ошибаются, когда покупают первое попавшееся «антипригарное покрытие» в надежде, что оно подойдет.
Вот типичные промахи:
Ориентация только на температуру: покрытие выдерживает 350°C, но не устойчиво к щелочам. На пищевом производстве оно будет повреждено за месяц.
Игнорирование метода нанесения: если нанести покрытие кистью или валиком вместо распыления, слой получится неровный и непредсказуемый. Распыление - обязательно.
Неполная полимеризация: деталь установлена через день, а не через 4-5 дней полного отверждения. Покрытие не набрало прочность и начинает отслаиваться.
Выбор покрытия без учета типа пленки: пленка из ПП требует иного режима запайки и, возможно, другого покрытия, чем ПЭ. Один продукт для всех не подходит.
Отсутствие контроля толщины слоя: подрядчик нанес покрытие «на глазок» и не замерил толщину толщиномером. Результат - непредсказуемая долговечность.
Перед заказом восстановления или нанесения покрытия убедитесь, что в техническом задании указаны: - Максимальная рабочая температура матрицы; - Химические агенты, используемые при очистке; - Метод нанесения (распыление); - Требуемая толщина слоя и метод ее проверки; - Режим полимеризации и время, в течение которого деталь находится в покое перед установкой; - Наличие гигиенических допусков (если применимо).
Часто задаваемые вопросы
Чем антипригарное покрытие отличается от обычного защитного слоя?
Антипригарное покрытие специально разработано для низкой адгезии к органическим полимерам - оно не позволяет пленке прилипнуть к поверхности. Обычное защитное покрытие (например, хромирование) защищает от окисления металла, но пленка к нему прилипает так же. Для запаечных узлов нужно именно антиадгезионное свойство.
Можно ли восстановить покрытие, если оно начало отслаиваться?
Частичное отслаивание - сигнал, что покрытие выработало ресурс или было нанесено неправильно. Небольшие очаги можно затереть и нанести локальное покрытие, но если повреждение охватывает более 10-15% поверхности, лучше снять старый слой полностью и нанести новый. Точечные заплатки редко держат долго.
Какой срок службы у антипригарного покрытия на запаечных кольцах?
При правильном выборе, нанесении и соблюдении режима эксплуатации - от 1.5 до 3 лет непрерывной работы. На медленных упаковочных линиях (50-100 пакетов в минуту) срок может быть дольше. На высокоскоростных линиях (400+ пакетов в минуту) с интенсивным нагревом покрытие изнашивается быстрее, особенно если очистка проводится агрессивно.
Влияет ли антипригарное покрытие на качество запайки?
Если покрытие нанесено правильно - тонким слоем без изоляции поверхности - влияния на качество шва не будет. Поверхность остается горячей и контактирует с пленкой так же, как раньше. Неправильное нанесение (слишком толстый слой) может ухудшить теплопередачу и привести к слабым швам.
Требуется ли специальное оборудование для нанесения покрытия на месте?
Да, необходимо распылительное оборудование высокого давления, абразивная подготовка поверхности, камера сушки и контроль влажности. Профессиональный сервис имеет все это. Самостоятельное нанесение в цехе без нужного оборудования почти всегда приводит к браку.
Заключение
Антипригарное покрытие для запаечных колец и матриц упаковочных машин - это не универсальное решение, а точно подобранный под конкретный узел, температурный режим и условия очистки технический материал. Выбор основан на трех столпах: температурный диапазон (до +350°C для современных машин), химическая устойчивость (щелочи, кислоты, спирты), и - для пищевого производства - гигиенические допуски (NSF H1/H2, ТР ТС 030/2012, ISO 21469).
Восстановление существующих деталей через нанесение покрытия распылением оказалось экономичнее, чем закупка импортных запчастей, и надежнее, чем полная замена узла. Если ваша машина начала прилипать пленку или накапливать нагар на запаечных элементах, первый шаг - проверить, не истекло ли покрытие. Второй - проконсультироваться с техническим специалистом, который оценит, подойдет ли восстановление или требуется замена детали. Третий - убедиться, что подрядчик применит распыление, соблюдет режим полимеризации и предоставит документ о проделанной работе.