Антифрикционные твердосмазочные покрытия работают эффективно только при соблюдении строгих технических параметров нанесения. Один из самых важных - толщина слоя. Слишком тонкое покрытие не перекроет микронеровности основы и быстро сотрется; слишком толстое станет хрупким и потеряет адгезию, особенно на острых кромках и при посадочных зазорах. Именно поэтому типовой диапазон 5–20 микрометров рассчитан не наугад, а на основе вязкости смазочного компонента, характеристик основания и требуемого режима работы.
Статья поможет техническим специалистам, инженерам и закупщикам понять, на какие параметры ориентироваться при нанесении АТСП, почему нужно контролировать толщину измерением, а не визуально, и как избежать типовых ошибок, которые сводят на нет эффективность всей системы покрытия.
Как толщина влияет на трение и износостойкость
Толщина слоя напрямую определяет коэффициент трения и долговечность пленки.
Если слой тоньше поверхностных неровностей контактирующих деталей, покрытие работает как точечное, не сплошное - микронеровности проминают пленку, возникают микроскопические трещины, и смазочный компонент быстро выдавливается или истирается. Коэффициент трения при этом остается высоким или даже растет, потому что части металла соприкасаются напрямую.
Оптимальный слой 15–25 микрометров образует сплошную защитную пленку, которая:
перекрывает микронеровности с запасом;
равномерно распределяет дисульфид молибдена или графит (в зависимости от состава);
сохраняет стабильный коэффициент трения во всем рабочем диапазоне.
При этом слишком толстый слой - например, 50+ микрометров - становится хрупким. Смазочные частицы теряют когезию (внутреннюю связность) с основанием и друг с другом, слой растрескивается при вибрации или тепловых расширениях, и ресурс парадоксально падает. На острых кромках или в местах сопряжения толстое покрытие просто отслаивается от механического воздействия.
Требования к толщине одного слоя и многослойной системе
В технологической документации часто встречается правило: один слой -8–12 микрометров.
Это означает, что если требуется полная толщина 15–25 микрометров, необходимо наносить покрытие в два-три прохода, каждый раз дав предыдущему слою полностью высохнуть или отвердеть. Это не экономия времени, а гарантия качества.
Причины многослойного подхода:
Каждый слой проще контролировать и наносить равномерно, чем пытаться "в один раз" получить толщину 20+ микрометров.
Первый тонкий слой (primer) адгезирует к основе и выравнивает микрорельеф; второй слой (topcoat) обеспечивает требуемую толщину и смазочные свойства.
Для некоторых систем структура фиксирована: например, primer 5–7 микрометров плюс topcoat 8–25 микрометров; полная толщина обычно составляет 15–25 микрометров.
Если разделить работу на несколько проходов, адгезия и однородность покрытия существенно улучшаются. Напротив, попытка нанести 25 микрометров за один раз часто дает неравномерный слой с вздутиями или областями недостаточной толщины.
Почему нужно учитывать шероховатость основы
Поверхность металлической детали никогда не бывает идеально гладкой.
Даже хорошо обработанные детали имеют микронеровности (шероховатость), глубина которых может варьироваться от 0,5 до 3–5 микрометров в зависимости от способа обработки (шлифование, полирование, фрезерование).
Если толщина покрытия меньше глубины этих неровностей, защита локально нарушается. На вершинах неровностей слой тоньше, в впадинах - возможны даже непокрытые участки. Там, где нет защиты, начинаются коррозия и ускоренный износ. Поэтому рекомендуемая толщина 15–25 микрометров - это результат расчета, при котором даже на "неровной" основе обеспечивается запас по толщине.
Перед нанесением АТСП нужно знать параметр шероховатости основы (обычно указывается как Ra в микрометрах). Если основа шероховатая (Ra > 2 мкм), часто рекомендуют:
предварительное полирование или абразивная обработка;
нанесение выравнивающего primer-слоя тонкой консистенции;
только после этого - основной слой АТСП.
Для очень гладкой основы (Ra < 0,5 мкм) можно обойтись одним слоем при условии тщательного контроля толщины.
Методы контроля толщины слоя: что и когда измерять
Визуальная оценка "выглядит равномерно" - недостаточна.
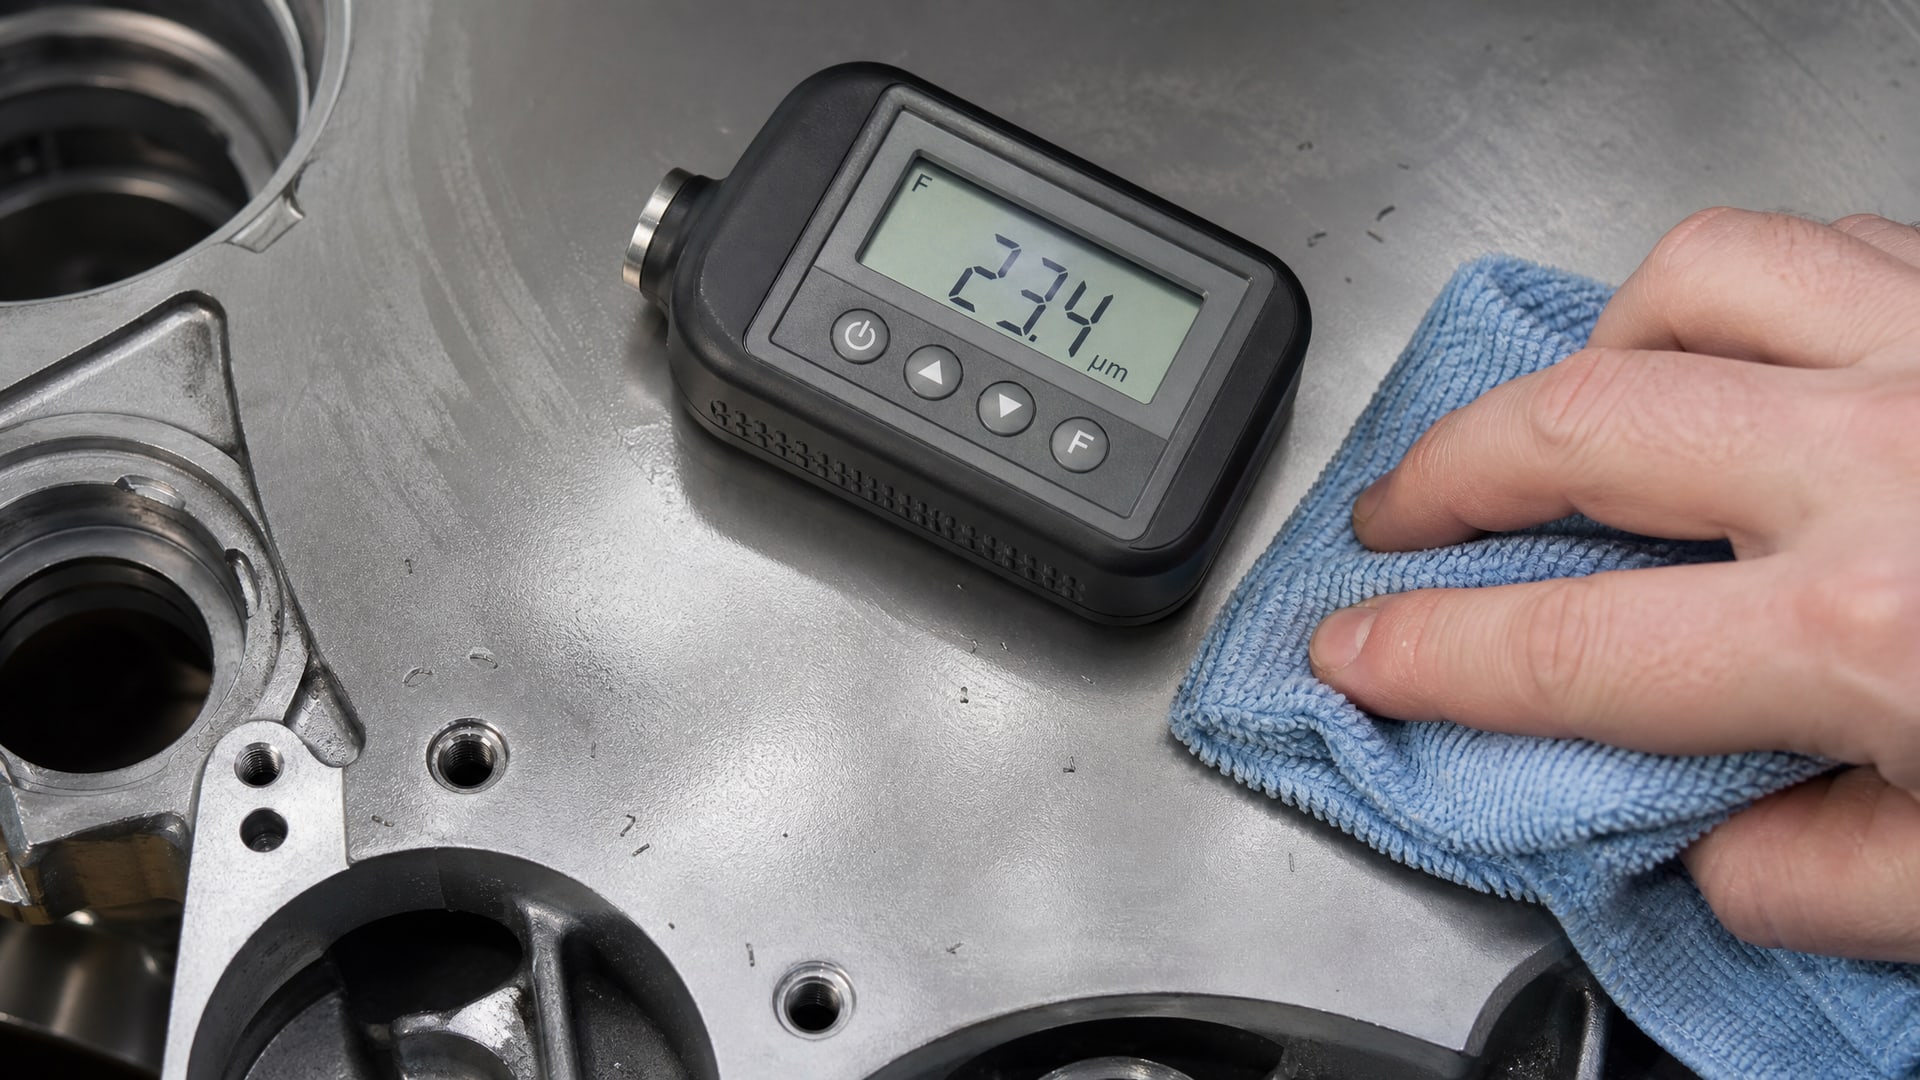
Толщину обязательно нужно измерять инструментально. Стандарты DIN и ISO описывают несколько методов в зависимости от типа основания.
| Метод | Стандарт | Применение | Примечание |
|---|---|---|---|
| Магнитный | DIN 50981 / ISO 2178 | На ферромагнитных основаниях (сталь, железо) | Быстрый, не требует калибровки для каждого образца |
| Вихревых токов | DIN 50984 / ISO 2360 | На немагнитных основаниях (нержавеющая сталь, алюминий, медь, титан) | Точный, но требует правильной калибровки для материала основы |
| Бета-рассеяние | DIN 50983 / ISO 3543 | Универсально (магнитные и немагнитные) | Используется реже, требует специального оборудования |
Практически на каждом участке обработки нужно проводить минимум 3–5 измерений на разных точках детали. На больших поверхностях - еще больше. Результаты фиксируют в паспорт качества вместе с датой, временем нанесения, температурой основы и условиями среды (влажность, температура воздуха).
Типовые условия контроля: 20 ± 5 °C, относительная влажность 45–75 %. Если эти условия нарушены во время нанесения, результаты могут быть недостоверны или воспроизводимость упадет.
Температурный режим и его связь с толщиной
Толщина покрытия работает эффективно только в определенном температурном диапазоне.
Для систем на основе дисульфида молибдена типовой диапазон - −180…+250 °C; в вакууме возможна работа до +450 °C. При выходе за пределы диапазона происходит деградация смазочного компонента: он теряет вязкость, выгорает, или наоборот, становится слишком жидким и вытекает из зазора.
Когда температура превышена, уже оптимально подобранная толщина не спасает: смазка просто переходит в другое состояние. Поэтому при выборе системы покрытия нужно сразу определить температурный диапазон эксплуатации и убедиться, что состав "рассчитан" именно на эти условия.
Кроме того, температура основы перед нанесением критична. Холодная или влажная поверхность ухудшает адгезию, и даже если толщина номинальна, пленка может отслоиться. Стандартная рекомендация: наносить при температуре поверхности не ниже 15–20 °C и влажности не более 75%.
Типичные ошибки при нанесении: недостаток и избыток толщины
Ошибка 1: недостаточная толщина (поэкономить на материале)
Сокращение толщины с 15 до 8 микрометров кажется экономией, но приводит к:
неполному перекрытию микронеровностей;
возможности локальных непокрытых участков;
резкому сокращению ресурса (вместо заявленных 10 000 циклов -2 000–3 000);
быстрому восстановлению высокого коэффициента трения и риску заедания.
Закупщики часто жалуются: "Наносили тот же состав, но ресурс упал в пять раз". Причина часто в том, что процесс нанесения был ускорен, слой - недоконтролирован, толщина получилась ниже норм.
Ошибка 2: избыточная толщина (уверенность, что толще - безопаснее)
Противоположная логика - нанести 40–50 микрометров "на всякий случай" - приводит к:
хрупкости и растрескиванию пленки при вибрации или тепловом цикле;
отслаиванию на кромках и острых углах (там геометрия не позволяет толстому слою держаться);
нарушению посадок и зазоров в сборке (изделие просто не встанет в гнездо);
потере адгезии к основе (толстый слой "сидит" на основе хуже, чем тонкий).
В результате ресурс падает не меньше, чем при недостатке толщины. На нефтегазовом оборудовании избыток толщины особенно опасен: хрупкое покрытие может отколоться и попасть в технологическую среду или засорить зазоры.
Правило: придерживаться паспортного значения, не превышать допуск в ±10–15 % от рекомендуемой толщины.
Контроль качества: фиксирование параметров процесса
Чтобы обеспечить повторяемость результатов, нужно документировать весь процесс.
Паспорт качества должен содержать:
толщину слоя (в микрометрах, измеренную инструментом);
температуру поверхности перед нанесением;
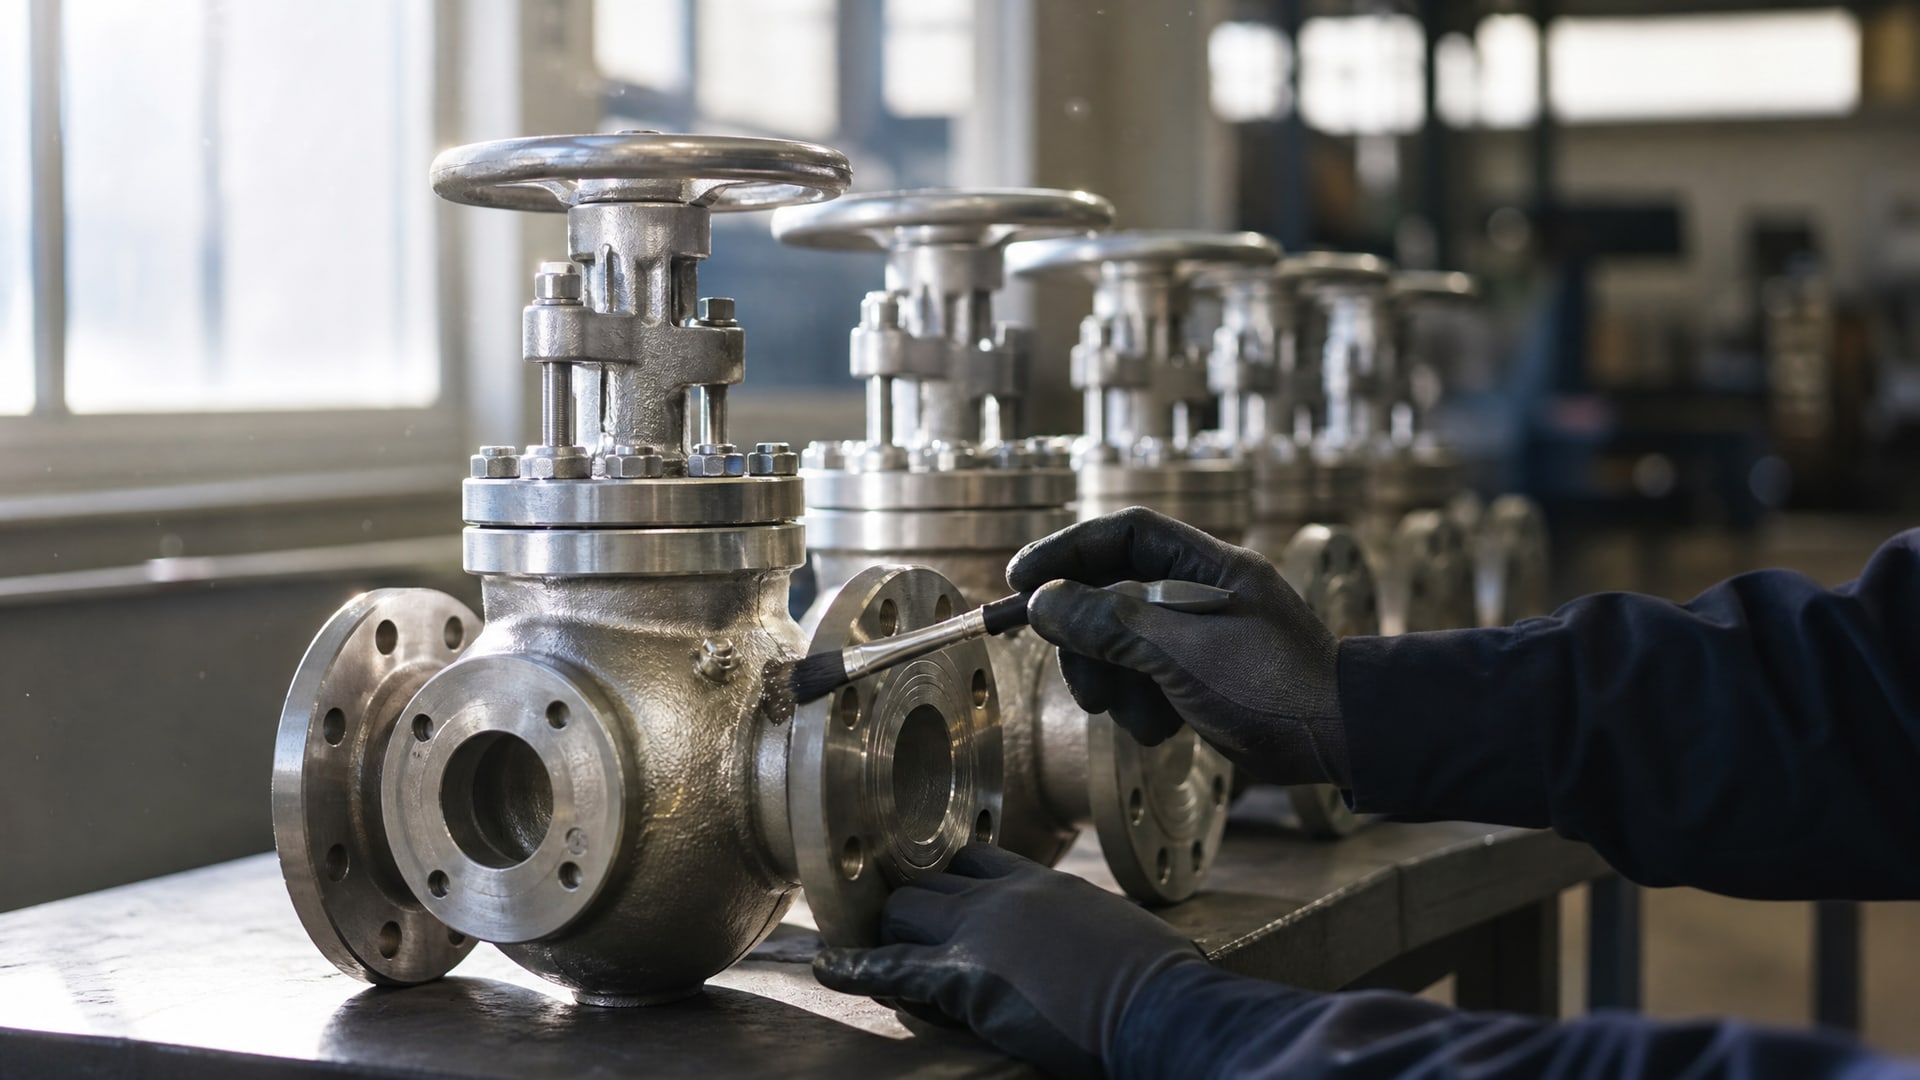
способ нанесения (напыление, погружение, кисть, валик);
время и температуру отверждения (если требуется);
влажность и температуру окружающей среды во время нанесения;
оператора и дату проведения работ;
результаты испытаний адгезии, если требуются (например, тест решетчатого надреза для покрытий толщиной до 200–250 микрометров).
Когда на производстве возникает отказ изделия, эти данные помогают быстро определить, была ли причина в несоблюдении толщины, условий окружающей среды или выборе самого материала.
На некоторых участках, где требуется особая надежность, применяют in-process контроль: измеряют толщину на каждой детали в процессе нанесения, а не только после. Это дороже, но гарантирует, что брак не попадет в сборку.
Когда толщина одного слоя недостаточна: многослойные системы
Для узлов с экстремальными требованиями часто проектируют двух- или трехслойные системы.
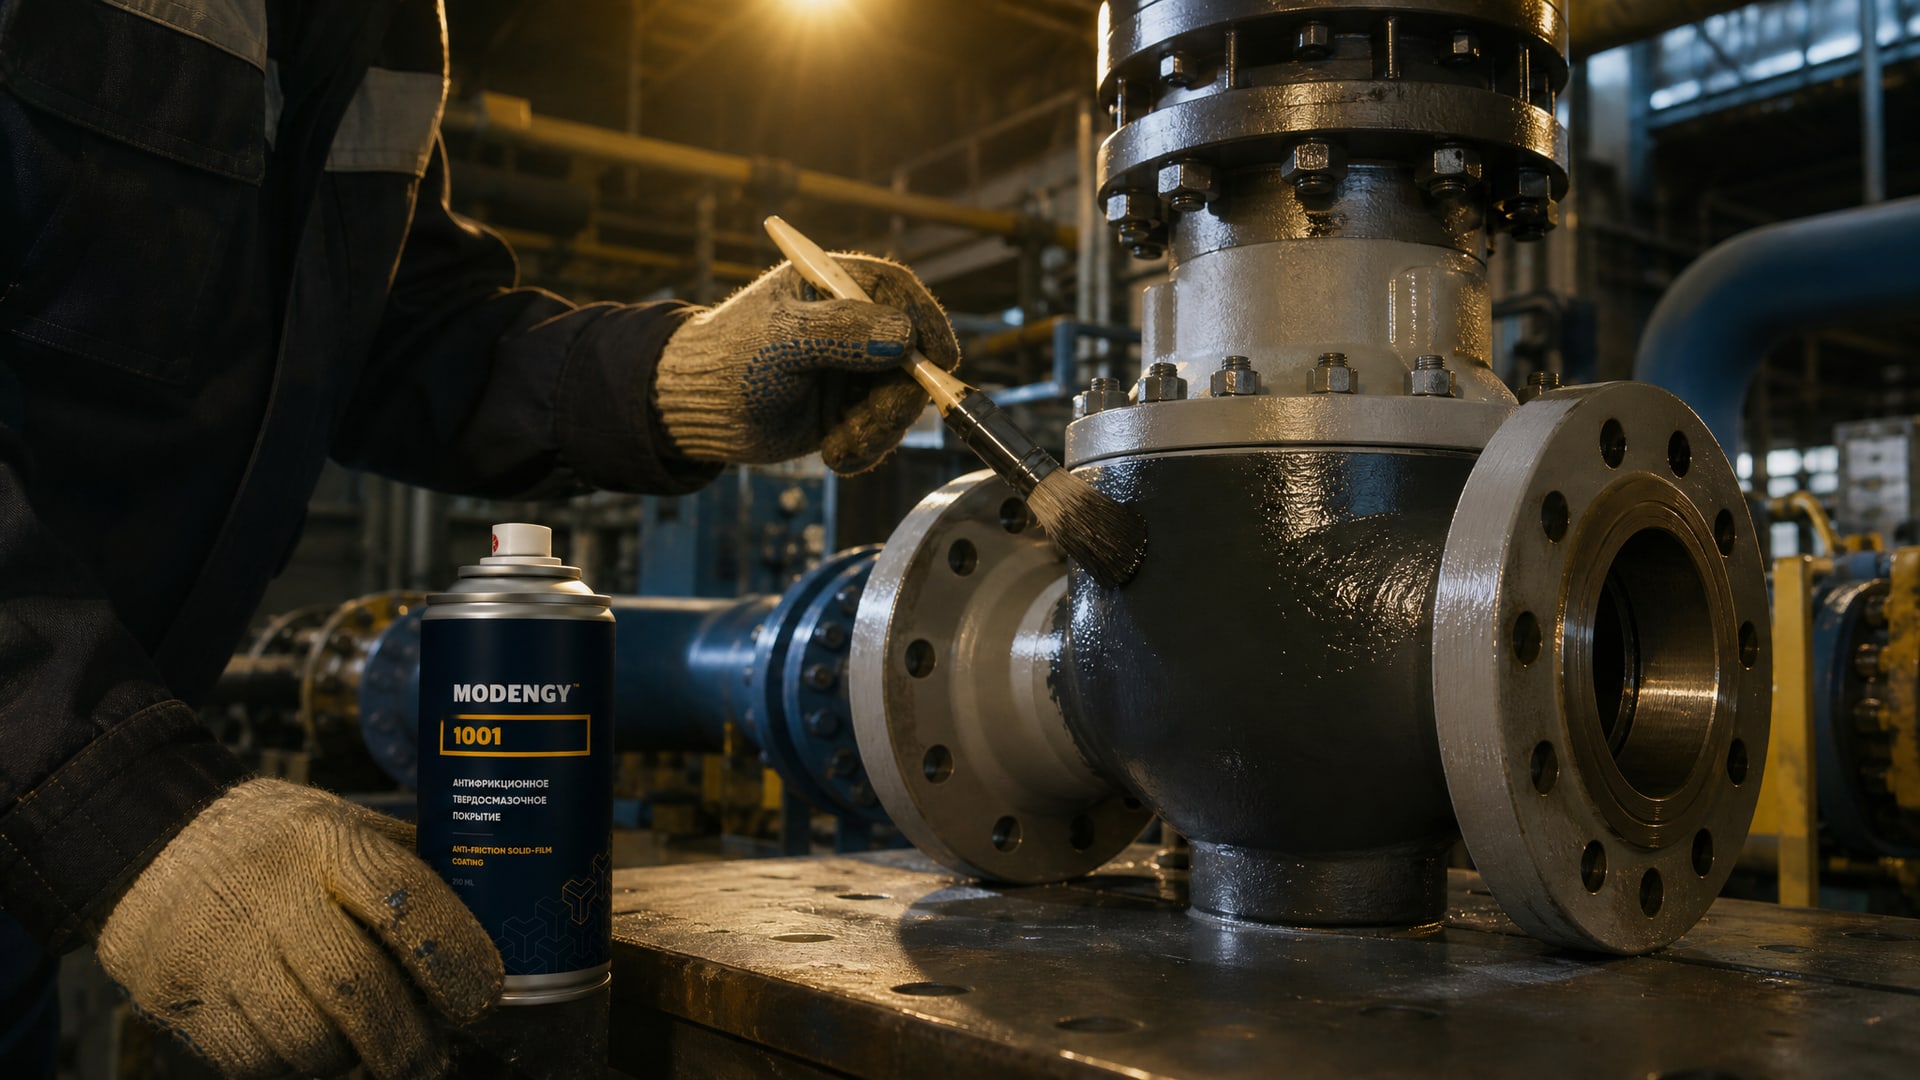
Типовая схема на нефтегазовом оборудовании:
Primer (адгезионный слой): 5–7 микрометров - обеспечивает сцепление с основой, выравнивает микрорельеф.
Topcoat (рабочий слой): 8–25 микрометров - содержит основной объем смазочного компонента (дисульфид молибдена, графита).
Полная толщина системы: 15–25 микрометров.
Такая структура позволяет:
получить надежную адгезию без утолщения рабочего слоя;
регулировать смазочные свойства независимо от адгезии;
легче управлять толщиной каждого слоя по отдельности.
В промышленности встречаются и четырехслойные системы, если требуется защита от коррозии, абразива и одновременно низкое трение. Но основной принцип остается: каждый слой - в диапазоне 5–12 микрометров, полная толщина -15–25.
На практике MODENGY 1001 часто применяют как составная часть именно такой многослойной системы: в качестве topcoat поверх primer другого состава или самостоятельно, если primer уже нанесен. Реальные кейсы показывают, что именно соблюдение толщины каждого слоя (а не просто "нанесение" материала) обеспечивает заявленный ресурс 10 000+ циклов на деталях запорных аппаратов.
Часто задаваемые вопросы
Как правильно измерить толщину слоя покрытия на готовой детали?
Используйте магнитный толщиномер (для стали) или вихретоковый (для цветных металлов и нержавейки) по стандартам DIN 50981 / ISO 2178 или DIN 50984 / ISO 2360. Проведите минимум 3–5 измерений на разных участках детали. Результат зафиксируйте в паспорт. При значениях ниже 5 мкм или выше 30 мкм подробно проверьте условия нанесения и состояние основания.
Почему толщина 1 слоя покрытия всегда указывается отдельно от полной толщины?
Потому что при многослойном нанесении каждый слой имеет свой диапазон (обычно 5–12 мкм), а полная толщина - сумма всех слоев. Раздельная информация помогает оператору контролировать процесс и гарантирует, что ни один слой не будет слишком толстым или тонким.
Какая толщина сухого слоя покрытия считается оптимальной для большинства промышленных узлов?
Для антифрикционных твердосмазочных покрытий оптимум -15–25 микрометров при условии, что основа имеет шероховатость Ra до 2 микрометров. На более шероховатой основе может потребоваться 20–25 мкм; на гладкой (Ra < 0,5 мкм) возможно 12–15 мкм.
Что будет, если нанести покрытие слишком толстым слоем?
Слишком толстое покрытие (40+ мкм) становится хрупким, растрескивается при вибрации и тепловых циклах, отслаивается на острых кромках и может нарушить посадки деталей. Ресурс при этом не улучшается, а ухудшается. На нефтегазовом оборудовании отколки покрытия могут засорить каналы или попасть в продукт.
Для чего нужна температура поверхности перед нанесением и какую роль она играет в толщине?
Температура основы влияет на адгезию и скорость высыхания/отверждения. При холодной или влажной поверхности адгезия ухудшается, и даже оптимальная толщина не гарантирует, что покрытие не отслоится. Рекомендуемая температура: 15–20 °C. Фиксирование этого параметра в паспорте позволяет воспроизвести результаты в следующих производственных циклах.
Заключение
Толщина слоя покрытия - не просто параметр, который "надо где-то указать". Это инженерный параметр, который определяет коэффициент трения, ресурс детали, адгезию к основе и коррозионную защиту. Диапазон 5–20 микрометров (оптимально 15–25 мкм) рассчитан на основе физики адгезии, вязкости смазочных компонентов и типовой шероховатости промышленных поверхностей.
Ошибка в сторону недостатка приводит к быстрому износу и отказу. Ошибка в сторону избытка делает покрытие хрупким и также сокращает ресурс. Поэтому правило простое: соблюдайте паспортную толщину, контролируйте ее инструментально (магнитный или вихретоковый метод), фиксируйте условия нанесения в документации. Это гарантирует предсказуемый результат и позволяет избежать переделок и расходов на повторное нанесение.
Если вы закупщик или технолог и только начинаете работать с антифрикционными покрытиями, первый шаг - согласовать с поставщиком точную толщину для вашего применения, получить методику нанесения с указанием всех параметров (включая температуру, влажность, время отверждения) и обучить оператора контролю толщины прибором. На этом основании строится вся остальная наработка по качеству.