Переход на пищевые смазки NSF H1 для многих закупщиков и инженеров пищевых производств выглядит как бюрократическая переформатировка, но на самом деле это ключевой этап управления рисками. Дело не только в соответствии требованиям роспотребнадзора и международным стандартам - речь идет о защите продукции от микробиологического загрязнения и гарантии безопасности готового продукта. Статья дает вам пошаговый чек-лист, который охватывает аудит оборудования, выбор правильной смазки, план очистки узлов и документирование всех этапов. Материал полезен руководителям цехов, специалистам по закупкам и инженерам, которые отвечают за выбор и замену смазочных материалов.
Аудит всех точек смазки: с чего начать переход
Первый и критически важный этап - составление карты всех единиц оборудования на участке, где возможен контакт смазки с продукцией.
Запишите для каждого узла: наименование оборудования, модель, текущую смазку, условия работы (температура, нагрузка, влажность) и место применения смазки.
Далее классифицируйте зоны по риску контакта. H1 требуется там, где возможен случайный технически неизбежный контакт смазки с пищей - например, на подшипниках направляющих, которые находятся над конвейером или рядом с зоной формирования продукта. H2 применяется на оборудовании, где контакт исключен (редукторы, закрытые узлы). Если смазка соприкасается с продуктом напрямую (разделительные агенты, форм-смазки), нужна категория 3H.
При аудите проверьте паспорта и инструкции оборудования - там указаны рекомендуемые типы смазок, вязкость для масел (ISO VG) и консистенция для пластичных смазок (NLGI). Эта информация будет вашей базой для выбора замены.
Выбор правильной H1-смазки: параметры и документы
Маркировка «пищевая» или даже надпись «food grade» не гарантируют соответствие стандартам вашего производства.
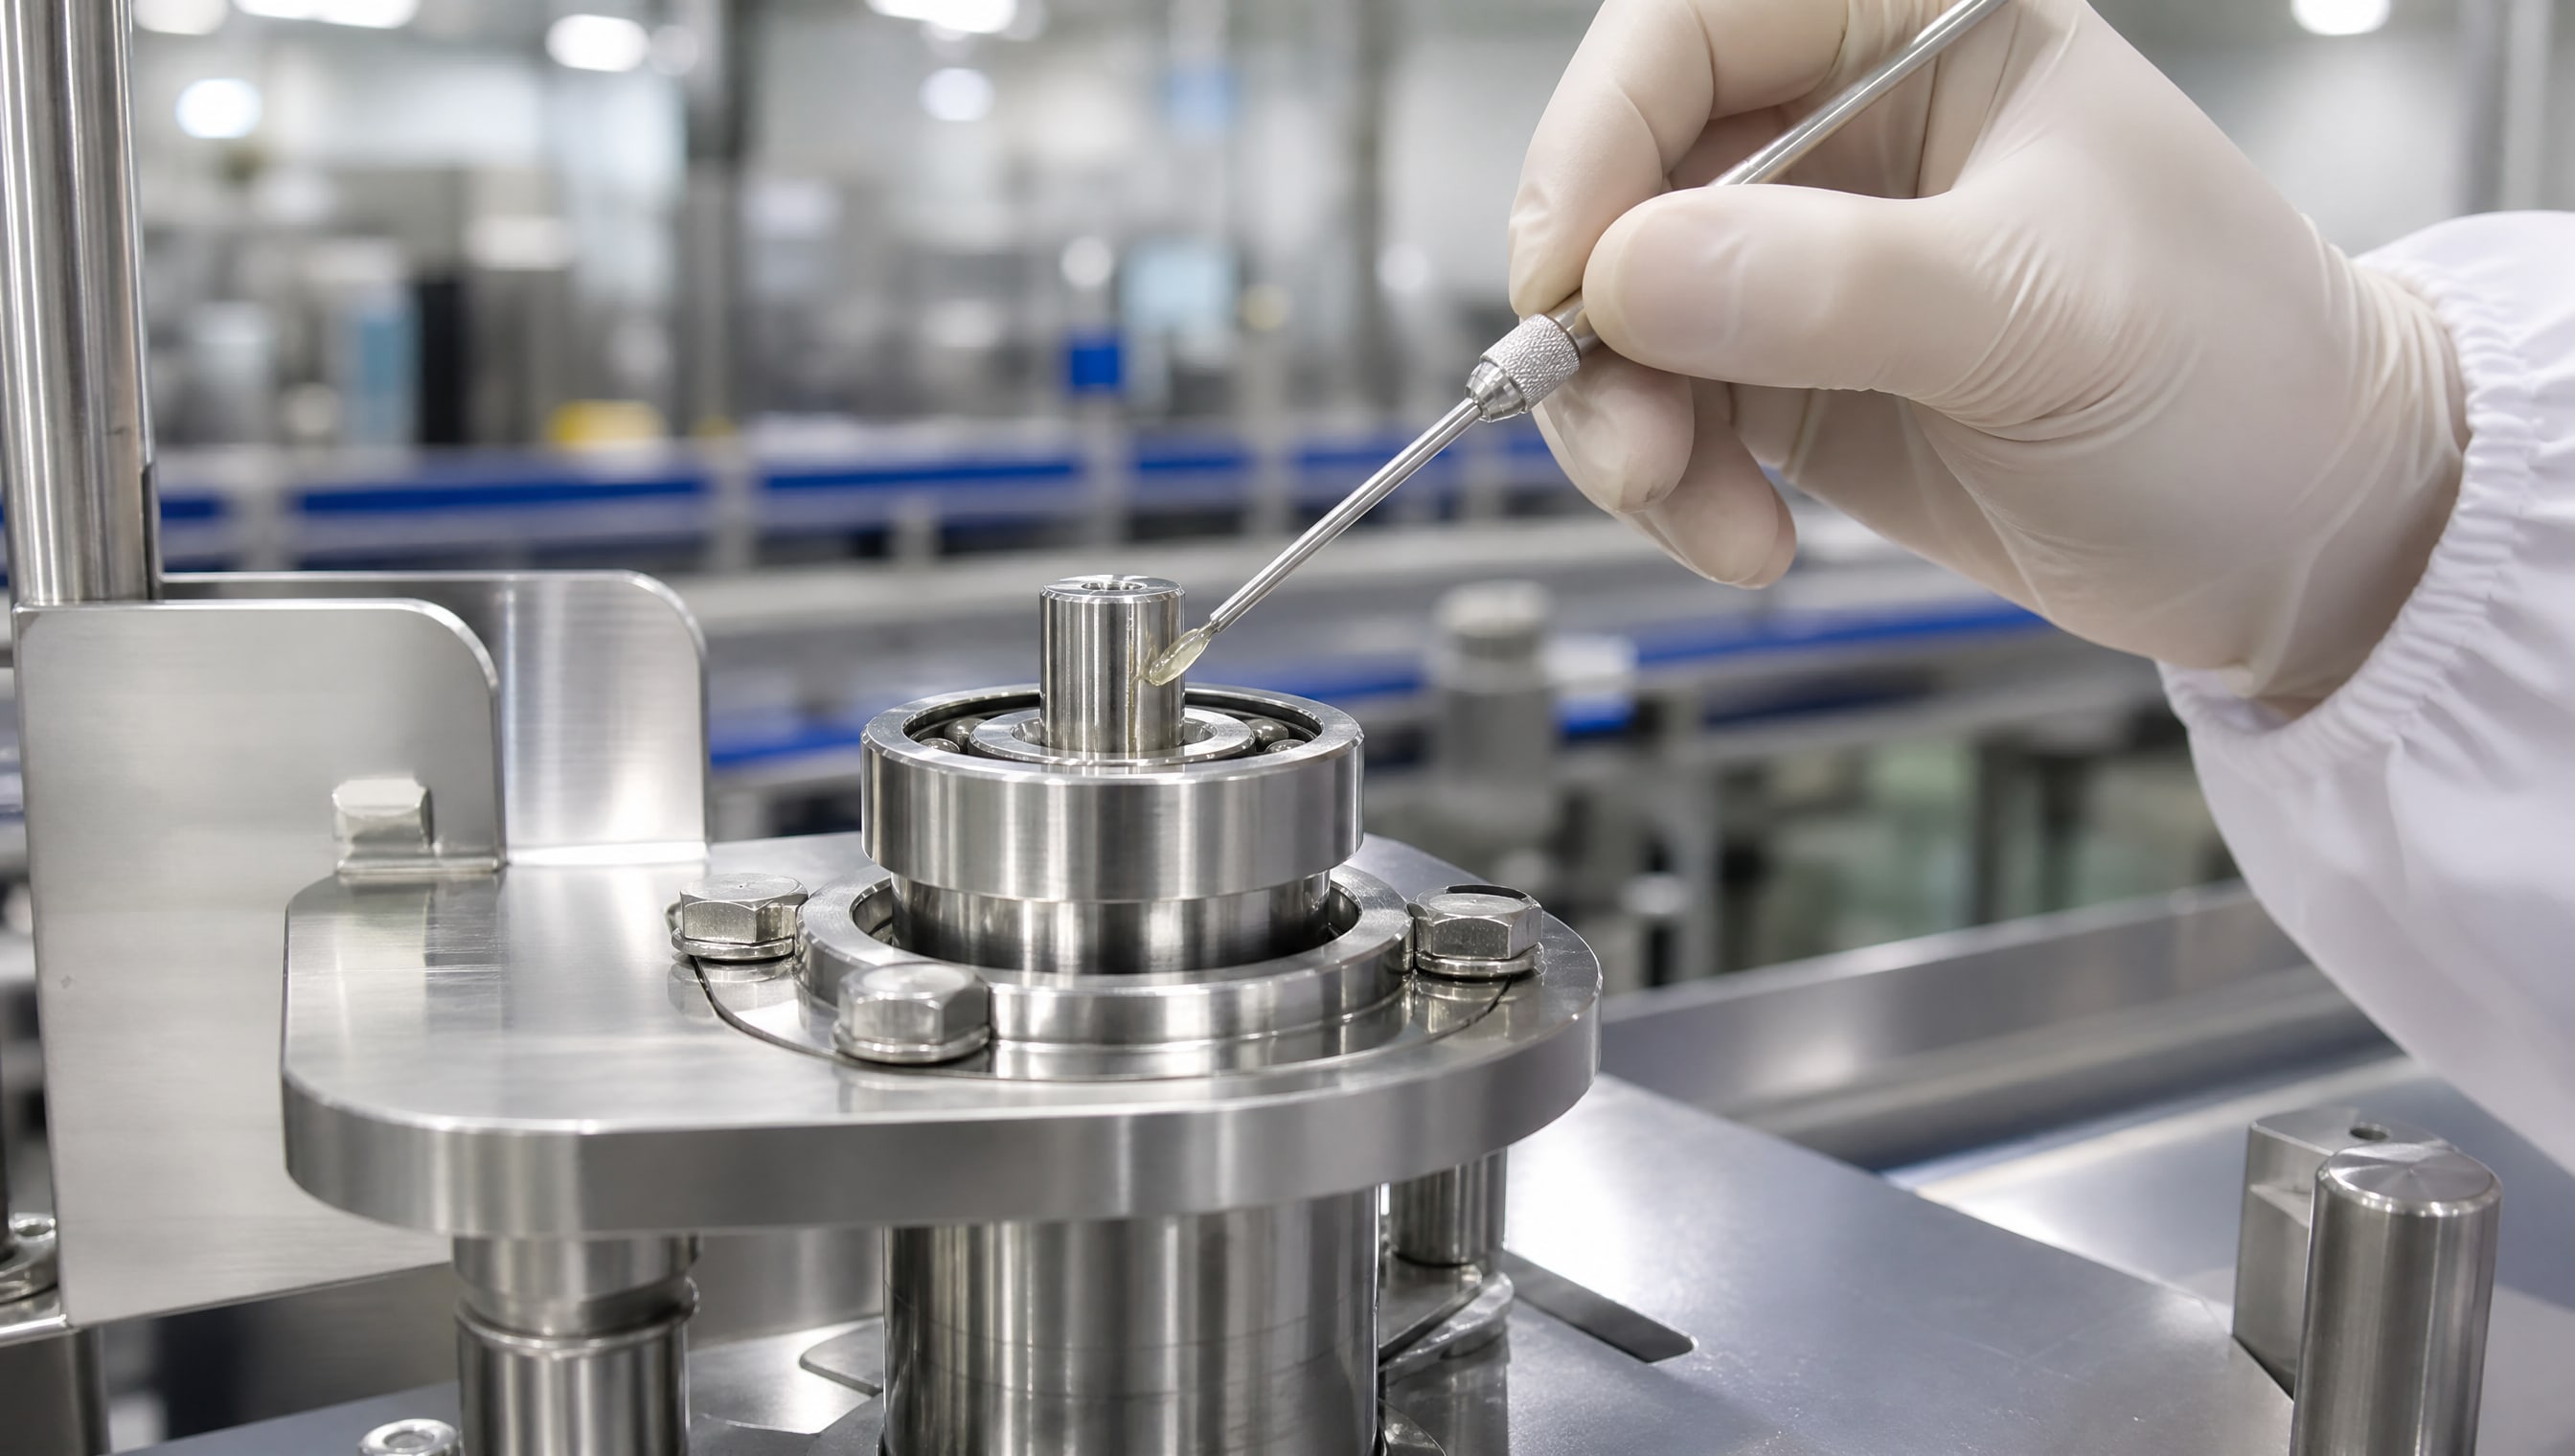
Истинный ориентир - наличие официального допуска NSF, подтвержденного листингом в NSF White Book.
При выборе смазки уточняйте у поставщика следующие параметры:
Температурный диапазон: смазка должна сохранять вязкость и адгезию (способность прилипать к поверхности) в диапазоне, соответствующем вашему оборудованию. Если узел работает от -10 до +60 °C, смазка должна быть пригодна именно для этого интервала
Нагрузка и скорость: высокоскоростные подшипники требуют более текучей смазки, чем неподвижные направляющие; смазка должна сохранять пленку под давлением
Влагостойкость: на участках мойки и дезинфекции выбирайте смазку, устойчивую к вымыванию водой и моющими средствами
Совместимость с материалами уплотнений: разные полимеры (фторопласт, этилен-пропилен, силикон) по-разному реагируют на смазочные основы; проверьте данные в TDS
Совместимость с моющими и дезинфицирующими растворами: если линия проходит CIP/SIP-обработку, смазка должна выдерживать щелочные, кислотные и щелочно-кислотные среды
Запрашивайте у поставщика обязательный пакет документов: техническое описание (TDS), лист безопасности (SDS), копию NSF White Book или сертификат NSF, данные о партии и дате производства, а при необходимости - декларацию соответствия ТР ТС 030/2012.
Совместимость старой и новой смазки: риск конфликта
Многие инженеры допускают критическую ошибку: просто доливают новую H1-смазку поверх остатков старой смазки.
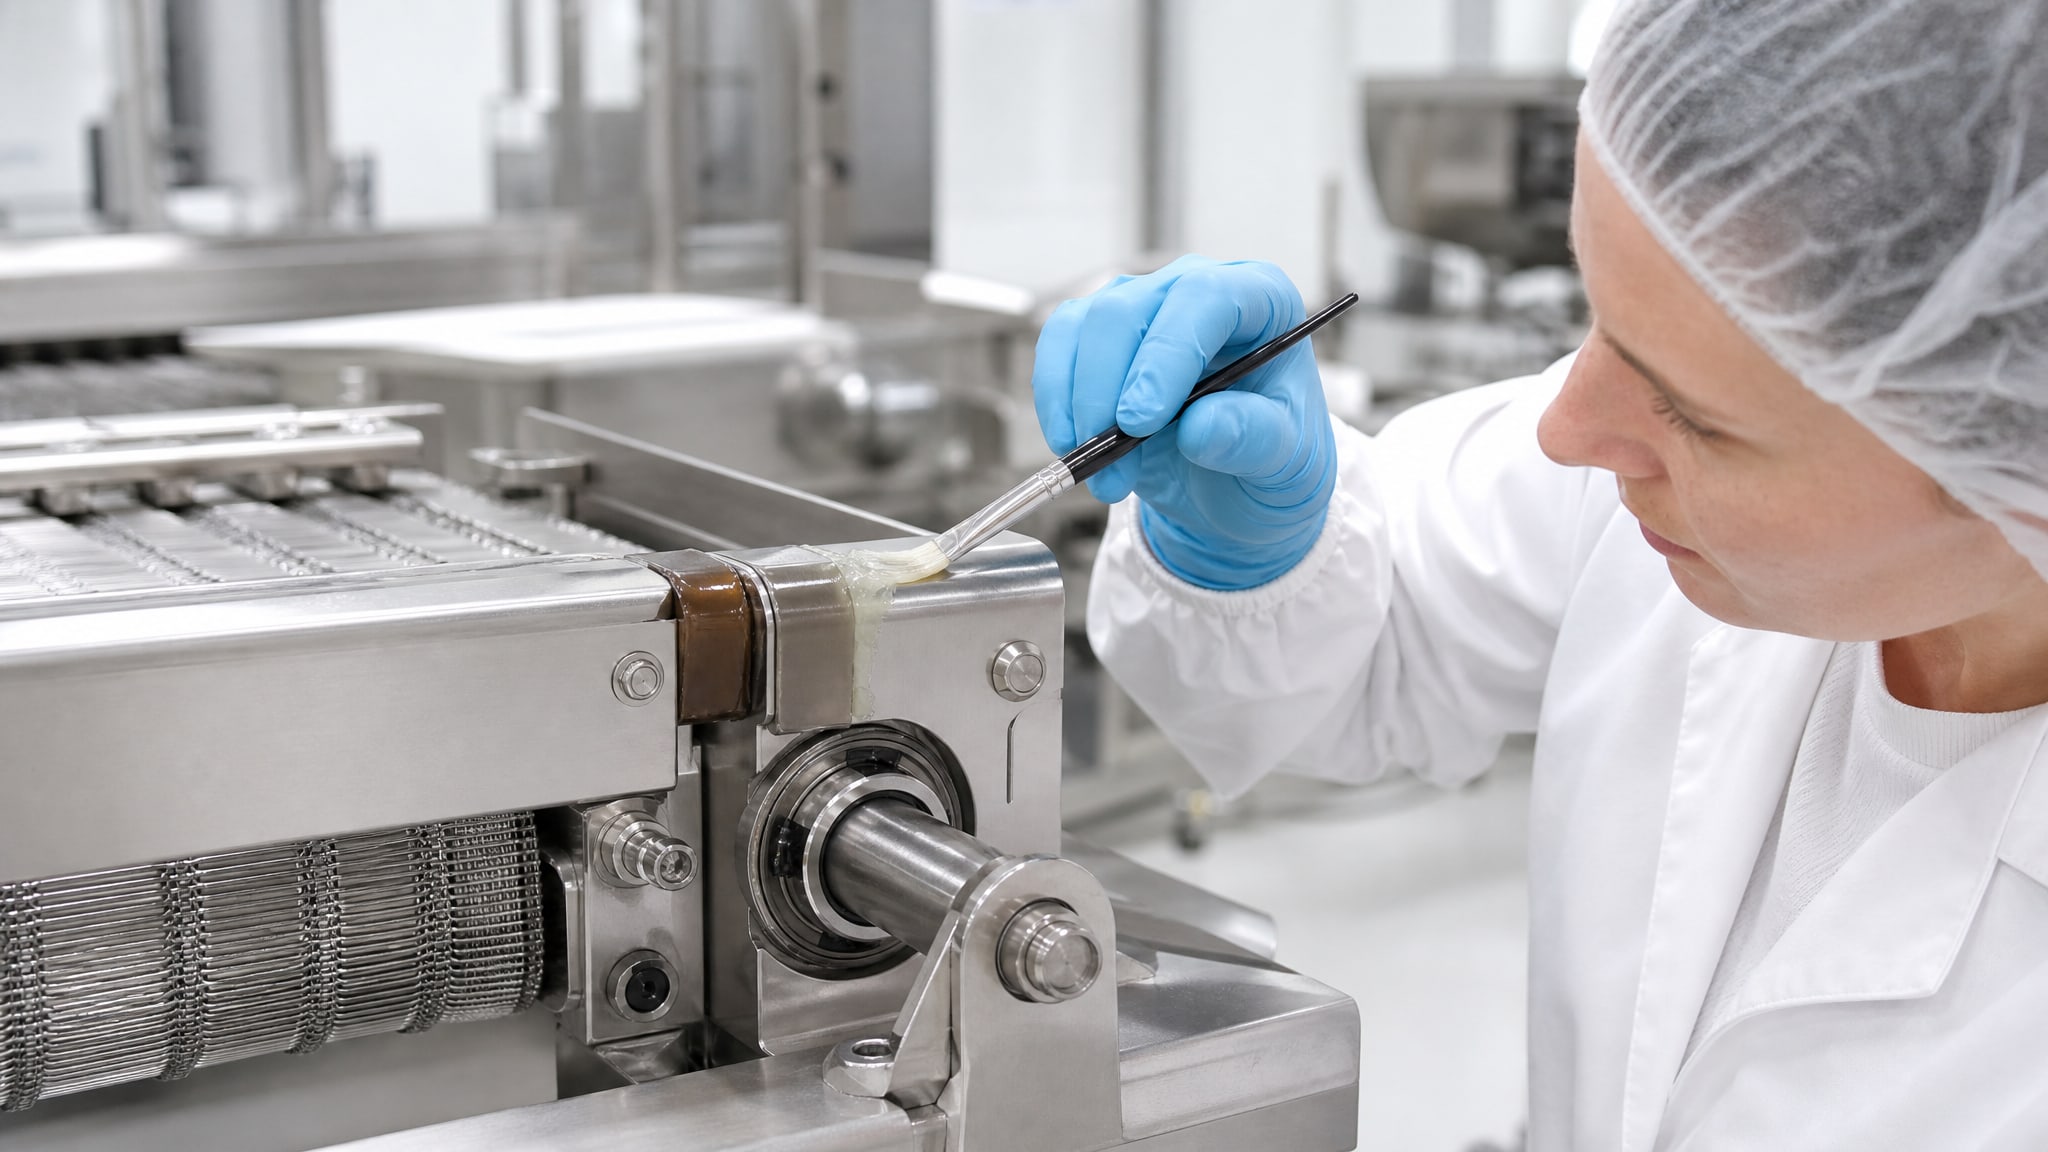
Это может привести к образованию эмульсии, потере смазывающих свойств и отслоению частиц, которые попадут в продукт.
Разные типы загустителей (литиевый, полиуретановый, бентонитовый, полиорганосилоксановый) физически несовместимы. При смешивании они образуют комки, снижают текучесть или, наоборот, становятся слишком жидкими. Поэтому перед нанесением новой H1-смазки необходимо полностью удалить старый материал механической чисткой и, где возможно, промывкой растворителем.
При выборе растворителя убедитесь, что он не повредит уплотнения и сальники узла - информация есть в TDS текущей смазки. После промывки дайте узлу высохнуть перед нанесением нового материала.
Очистка узла и нанесение новой смазки
Полная очистка узла - это не просто вытирание тряпкой.
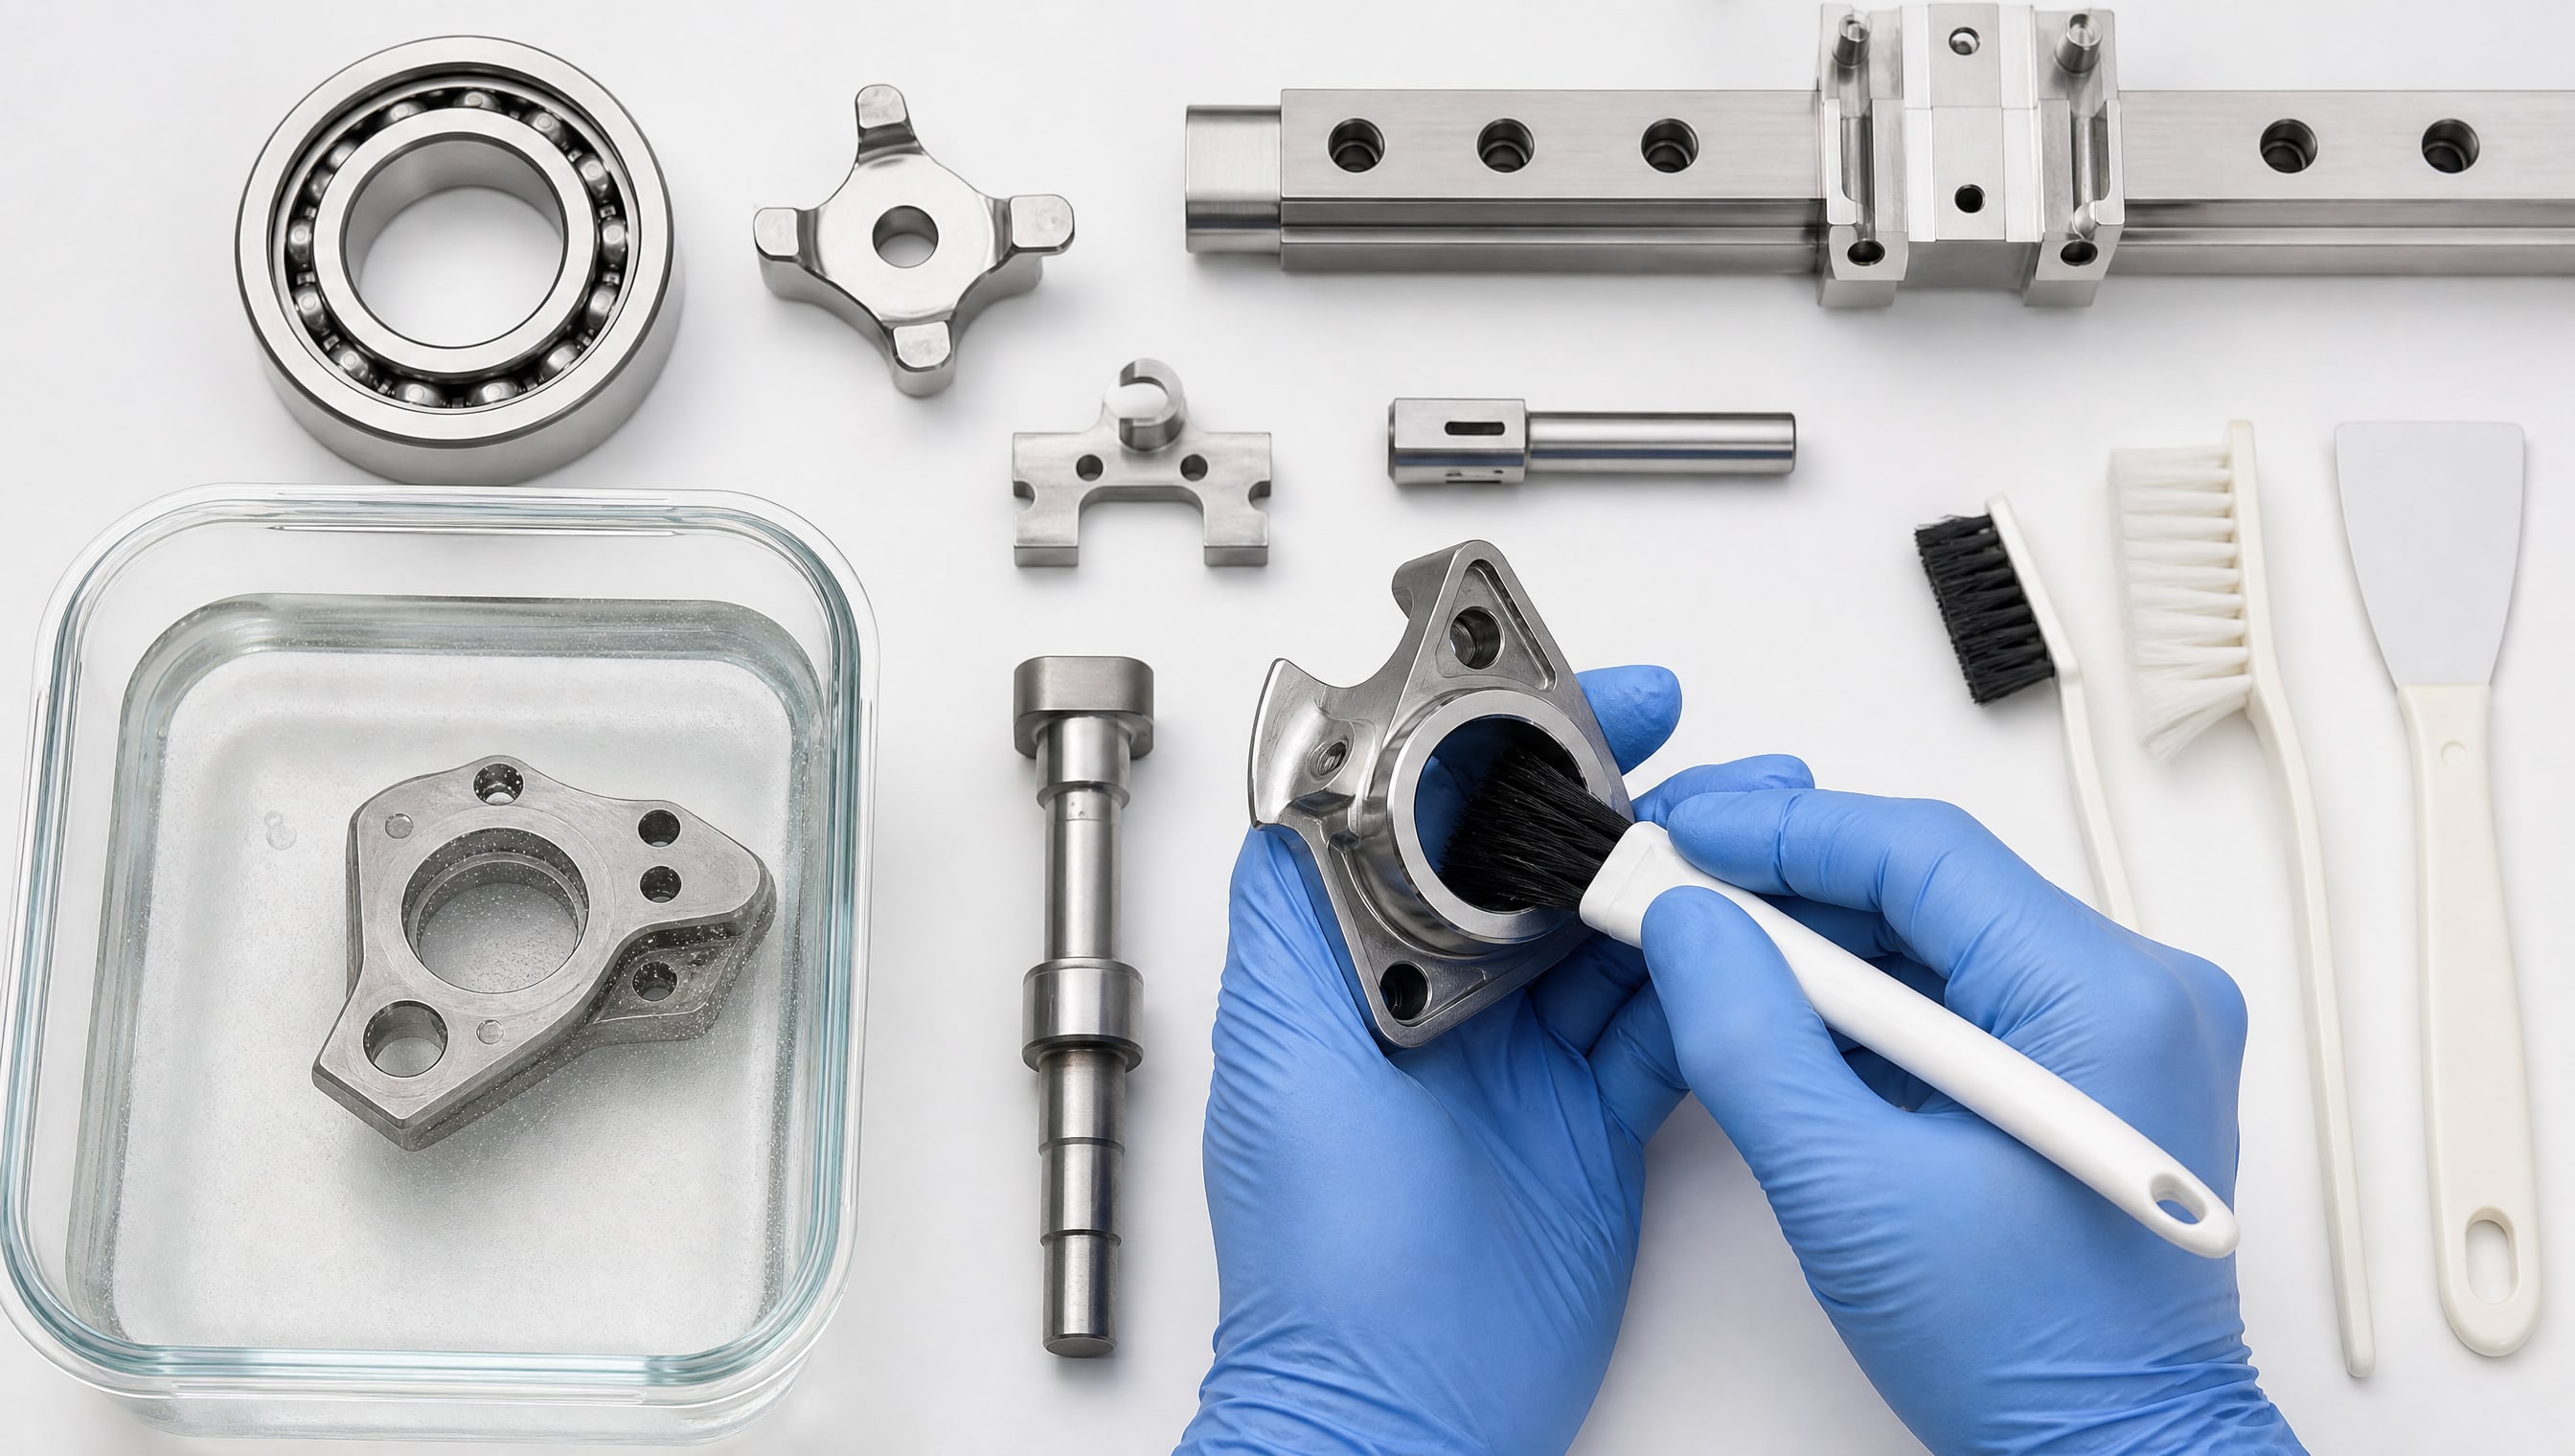
Для узлов со сложной геометрией (подшипники, направляющие, шарниры) нужна механическая чистка и промывка.
Порядок действий:
Разберите узел в соответствии с инструкцией оборудования
Удалите грубые остатки старой смазки щеткой или скребком
Проведите промывку в ванне с чистым растворителем (или используйте малогабаритные ультразвуковые мойки для мелких деталей), если одобрено инструкцией оборудования
Высушите детали сухим сжатым воздухом или в естественных условиях
Нанесите новую H1-смазку тонким слоем - чрезмерное количество привлечет грязь и ускорит окисление смазки
Соберите узел обратно, проведите первый пуск и удалите излишки смазки, выступившие из зазоров
Тонкий слой смазки работает эффективнее толстого; это касается как пластичных смазок, так и масел в системах капельного или центрального маслоснабжения.
План и график перехода: расчет ресурсов
Переход на H1-смазку требует планирования, чтобы не вызвать остановку производства.
Оцените объем работ по простой формуле: время перехода = количество единиц оборудования × среднее время на единицу + время на проверку документов и обучение персонала + резерв на непредвиденные обстоятельства.
Для типичного участка из 15-20 единиц оборудования средней сложности (пакетировочные машины, конвейеры, упаковщики) потребуется примерно 40-60 часов чистой работы, плюс еще 10-15 часов на документирование.
Приоритизируйте замену по критичности: сначала узлы с прямым риском контакта (направляющие над конвейером, узлы формирования), затем прочие единицы. Если возможно, планируйте замену на выходные или плановые остановки линии.
Для каждого узла заведите учетный лист с датой замены, типом и партией новой смазки, контактным лицом и подписью выполнившего работу. Эта документация будет критична при аудите и в случае претензий.
Документирование и соответствие требованиям производства
После замены каждой смазки заполните акт и сохраните весь пакет документов.
В чек-листе внутреннего аудита вашего производства должны быть пункты:
Наличие паспорта или TDS на каждую H1-смазку, применяемую на участке
Подтверждение NSF White Book (копия сертификата или скриншот из базы NSF)
Соответствие смазки условиям работы узла (температура, нагрузка, влага)
Дата производства смазки не старше 24 месяцев от момента использования
Акты замены со ссылкой на партию смазки и дату проведения работ
Результаты визуального осмотра узла после замены (отсутствие подтеков, правильное расположение уплотнений)
При проверке роспотребнадзором специалист попросит именно эту документацию. Если вы сможете предоставить полный пакет с датами и ссылками на NSF-допуск, это существенно снизит риск замечаний.
Ведите реестр всех применяемых смазок с их NSF-номерами и зонами применения. Это упростит плановые проверки и облегчит работу при переходе на новые продукты.
Часто задаваемые вопросы
Чем NSF H1 отличается от H2?
NSF H1 применяется для оборудования, где возможен случайный технически неизбежный контакт смазки с пищей (допускается до 10 ppm в готовом продукте). H2 - для закрытых узлов, где контакт исключен. Выбор зависит от расположения смазываемого узла и вероятности контакта, а не от характера нагрузки или температуры.
Какие документы обязательно должны быть у поставщика H1-смазки?
Поставщик должен предоставить техническое описание (TDS), лист безопасности (SDS), копию NSF White Book или официальный сертификат NSF, информацию о партии и дате производства. При работе на территории России запросите также декларацию соответствия ТР ТС 030/2012. Все документы сохраняйте в электронном виде и на бумаге.
Можно ли смешивать старую смазку с новой H1?
Нет, категорически нельзя. Разные типы загустителей и базовых масел несовместимы и образуют эмульсию, комки или разделение, что нарушает смазывающую пленку. Перед нанесением H1 проведите полную очистку узла механической чисткой и промывкой. Это затратно, но необходимо для безопасности.
На что обратить внимание при выборе H1-смазки для влажной среды?
Для участков с частой мойкой и дезинфекцией выбирайте смазку с высокой водостойкостью, которая не вымывается щелочными и кислотными средствами. Проверьте в TDS, что смазка протестирована на CIP/SIP-совместимость. Также убедитесь, что она совместима с материалами уплотнений узла (фторопласт, полиэтилен и др.), так как щелочные среды могут вызвать разбухание резины.
Как часто нужно заменять H1-смазку?
Интервал замены зависит от условий работы узла (температура, нагрузка, влажность) и указывается в TDS смазки или паспорте оборудования. Типичный интервал - от 6 до 24 месяцев. На участках с высокой влажностью или частой мойкой интервал сокращается. При переходе на H1 пересмотрите графики обслуживания и обновите их в системе управления производством.
Заключение
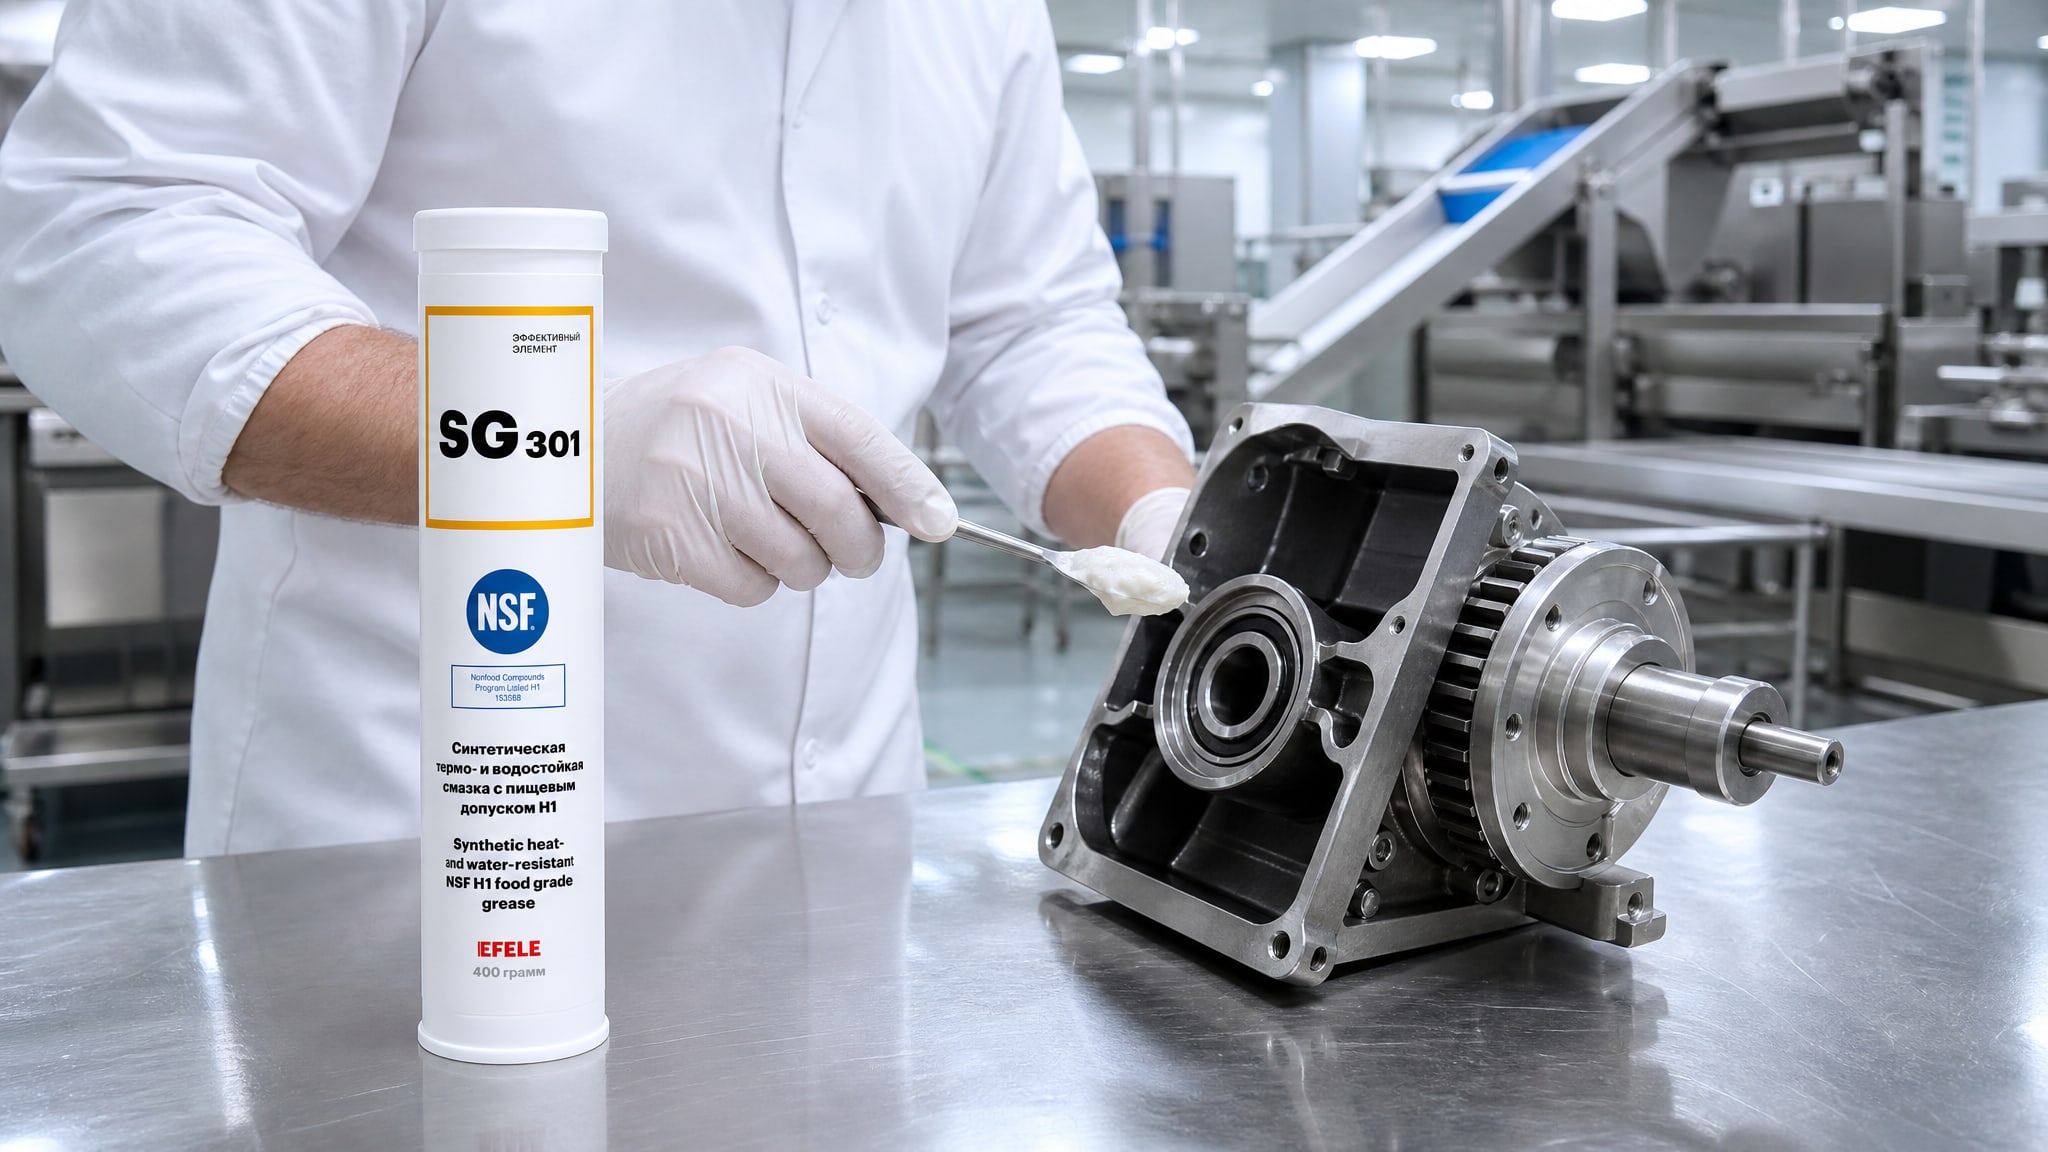
Переход на пищевые смазки NSF H1 - это не одноразовая замена материала, а комплексная работа по аудиту, планированию и документированию. Начните с карты оборудования и классификации рисков, выберите смазку, соответствующую условиям вашего узла, и подкрепите выбор полным пакетом документов. При переходе на пищевые смазки H1 важно выбрать продукты, соответствующие требованиям безопасности и эффективности, например, термо- и водостойкая пластичная смазка EFELE SG-301 с допуском NSF H1, которая выдерживает вымывание и колебания температуры в типичных условиях линии упаковки и фасовки.
Далее следуйте чек-листу: проведите полную очистку узла, нанесите новую смазку тонким слоем, заполните акты и сохраните все документы. Такой подход позволит вам успешно пройти внутренний аудит лаборатории пищевого производства и встречу с проверяющими роспотребнадзора без замечаний. Начните прямо сейчас: составьте реестр оборудования, запросите у поставщика полный пакет документов и спланируйте первый этап перехода на ближайшие две недели.