РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Фиксация подшипника без шпонки: методы и материалы для надежного крепления

      Фиксация подшипника без шпонки: методы и материалы для надежного крепления

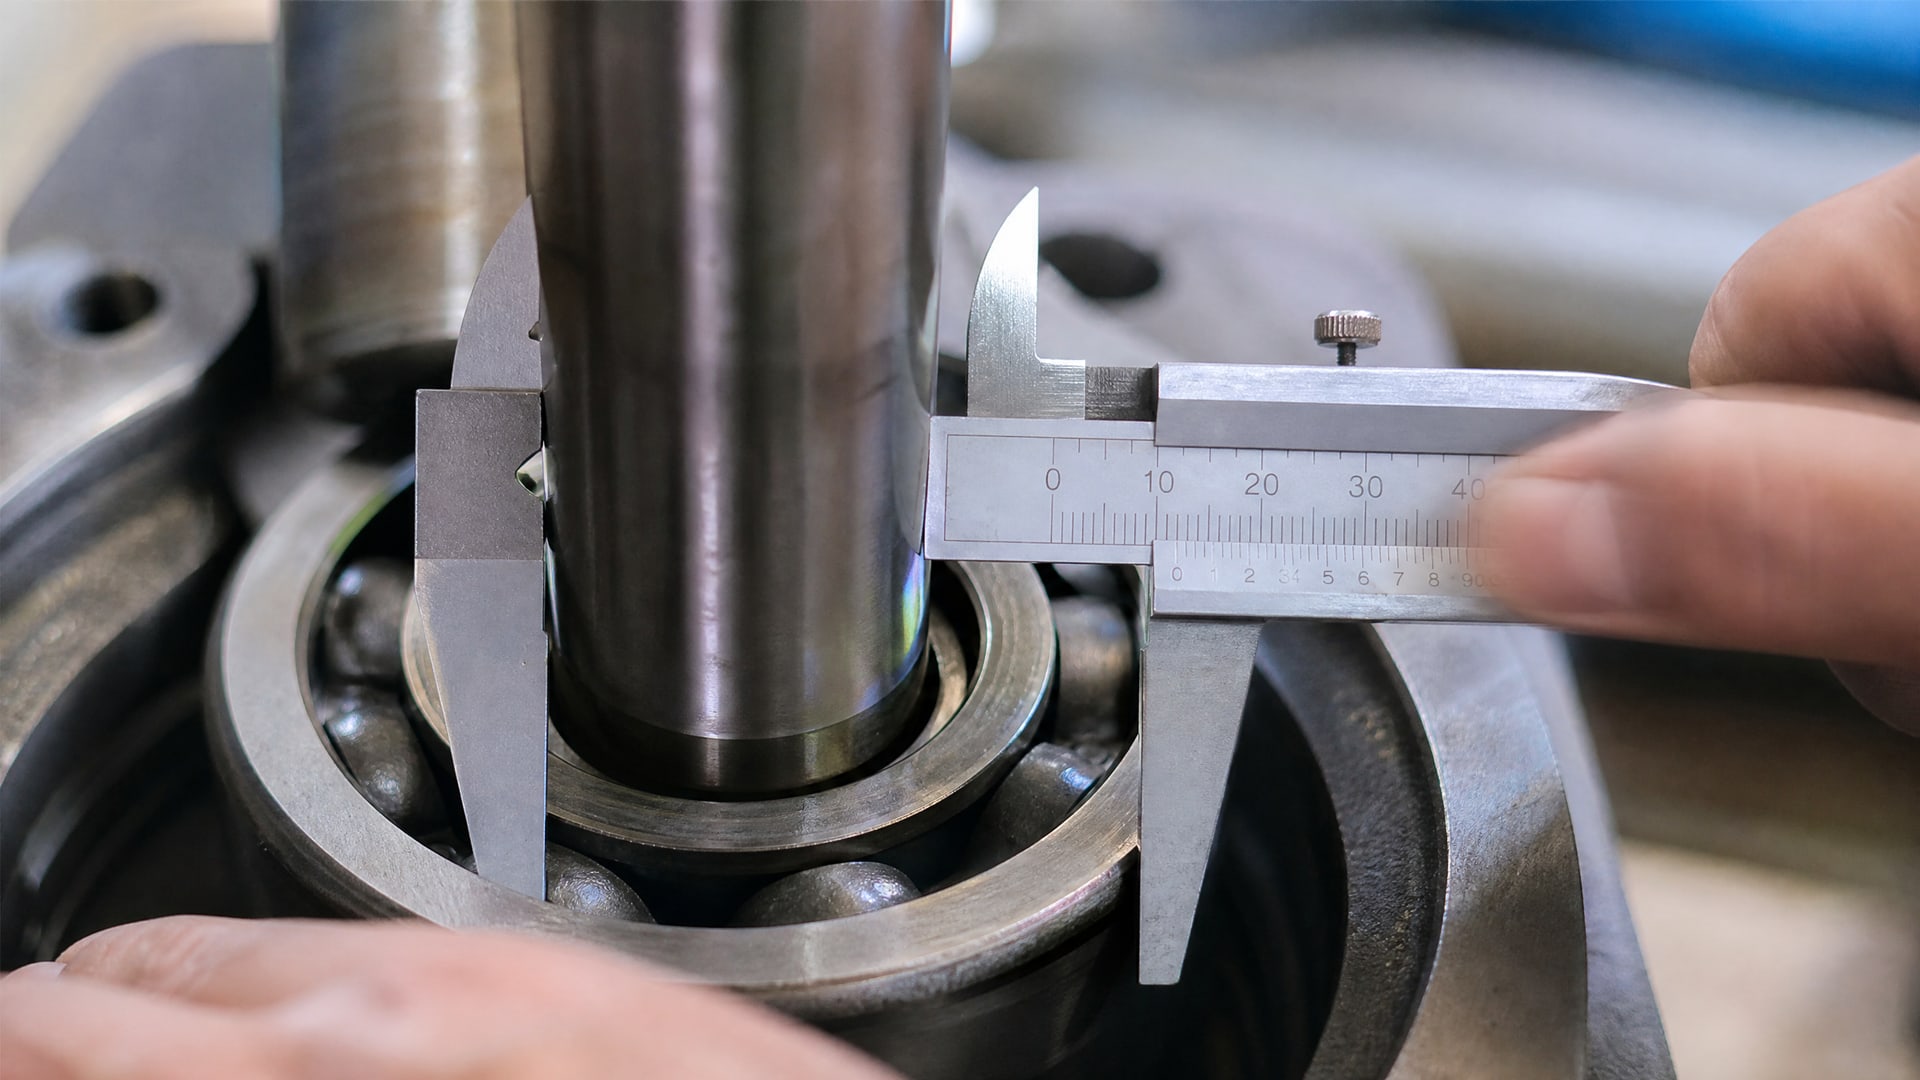
      Микрометр точно измеряет зазор вала и внутреннего кольца подшипника для фиксации подшипника без шпонки.
      Узнайте, как фиксация подшипника без шпонки с помощью анаэробных составов обеспечивает надежное крепление и экономит время.

      Горячая посадка и шпонки - классические способы крепления подшипников, но они требуют специального оборудования, затрат времени и могут повредить детали при неправильном исполнении. Существует более простой и доступный метод: анаэробные фиксирующие составы, которые заполняют микрозазоры между сопрягаемыми поверхностями и надежно фиксируют подшипник без дополнительных средств. Этот подход работает для подшипников, втулок и цилиндрических элементов на валах при условии правильно подобранного материала и соблюдения технологии нанесения. Статья поможет инженерам и закупщикам разобраться, когда такой метод применим, как его правильно использовать и на что обращать внимание при выборе состава.

      Принцип работы анаэробных фиксирующих составов


      Анаэробные фиксирующие составы отверждаются в отсутствие воздуха между металлическими поверхностями, заполняя микрозазоры и микронеровности. 

      Они предназначены именно для плотно подогнанных цилиндрических соединений - вал и втулка, внутреннее кольцо подшипника и вал, наружное кольцо и корпус. Вязкость таких составов колеблется от 125 до 500 mPa·s в зависимости от марки, что позволяет им проникать в узкие щели и равномерно покрывать сопрягаемые поверхности.

      Основная задача фиксатора - устранить микроперемещения (фреттинг), которые возникают при вибрации, ударных нагрузках или изменениях температуры. Эти микроподвижки вызывают истирание поверхностей, окисление металла в зазоре и постепенное ослабление посадки. Кроме того, фиксирующий состав препятствует проникновению влаги и коррозионных сред в зазор, что продлевает срок службы узла. При правильном выборе материала прочность на сдвиг достигает 26–27 N/mm² для стали и 18 N/mm² для алюминия по стандарту ISO 10123.

      Важное уточнение: фиксатор не заменяет правильную геометрию посадки и не компенсирует большой износ вала или гнезда. Он работает в диапазоне зазоров до 0,15 мм и требует чистых, обезжиренных поверхностей для надежной полимеризации. Если зазор превышает 0,5 мм или вал заметно изношен, стандартный фиксирующий состав не подойдет - потребуется восстановление геометрии или применение металлонаполненных материалов.

      Выбор материала и параметры состава


      Подбор анаэробного фиксирующего состава начинается с измерения зазора между валом и внутренним отверстием подшипника. 

      Стандартные составы работают в диапазоне до 0,15 мм. Если зазор больше, производители рекомендуют переходить на специальные матер решения. При выборе также учитывают рабочую температуру узла: некоторые составы сохраняют свойства до 150 °C, другие выдерживают нагрев до 180 °C. Это критично для подшипников в ответственных местах - редукторах, вращающихся шпинделях, машинах с закрытыми смазочными системами.

      Вязкость состава влияет на скорость его стекания в зазор и удобство нанесения. Составы с вязкостью около 125 mPa·s текут быстрее и подходят для узких щелей, а более вязкие (500 mPa·s) держатся на вертикальных поверхностях и не стекают до того, как детали соберут вместе. Скорость отверждения зависит от активности металла: на активных материалах (сталь, медь) процесс идет быстрее; на пассивных (нержавеющая сталь, алюминий) может потребоваться активатор для ускорения полимеризации.

      Прочность соединения измеряется по стандарту ISO 10123. Для обычных посадок на валах достаточно прочности 26 N/mm², что гарантирует надежную фиксацию при вибрации и вращении. Время фиксации (когда начинает держать) - от нескольких минут до часа, полное отверждение может занять сутки. В практике монтажа важно учитывать, что нужно успеть собрать узел до начала полимеризации, поэтому выбирают составы с подходящей скоростью срабатывания.

      Температурная стойкость и условия применения

      Анаэробные фиксирующие составы имеют четко определенные температурные диапазоны. Стандартные марки работают в диапазоне −55…+150 °C, что покрывает большинство промышленных приложений. Составы с повышенной теплостойкостью выдерживают нагрев до 180 °C и используются в редукторах, подшипниковых узлах с трением скольжения и горячих цехах. Если рабочая температура превышает указанный максимум, прочность соединения снижается, а полимер начинает деградировать.

      Низкотемпературный предел важен для машин, работающих на холоде или при хранении. Некоторые составы способны отверждаться при температуре ниже 0 °C, но это требует активатора и удлиняет время полимеризации. На практике монтаж нужно проводить при температуре не ниже 5–10 °C, иначе процесс отверждения замораживается и соединение не набирает необходимую прочность.

      Технология нанесения и подготовка поверхностей


      Успех фиксации подшипника анаэробным составом на 80% зависит от подготовки поверхностей. 
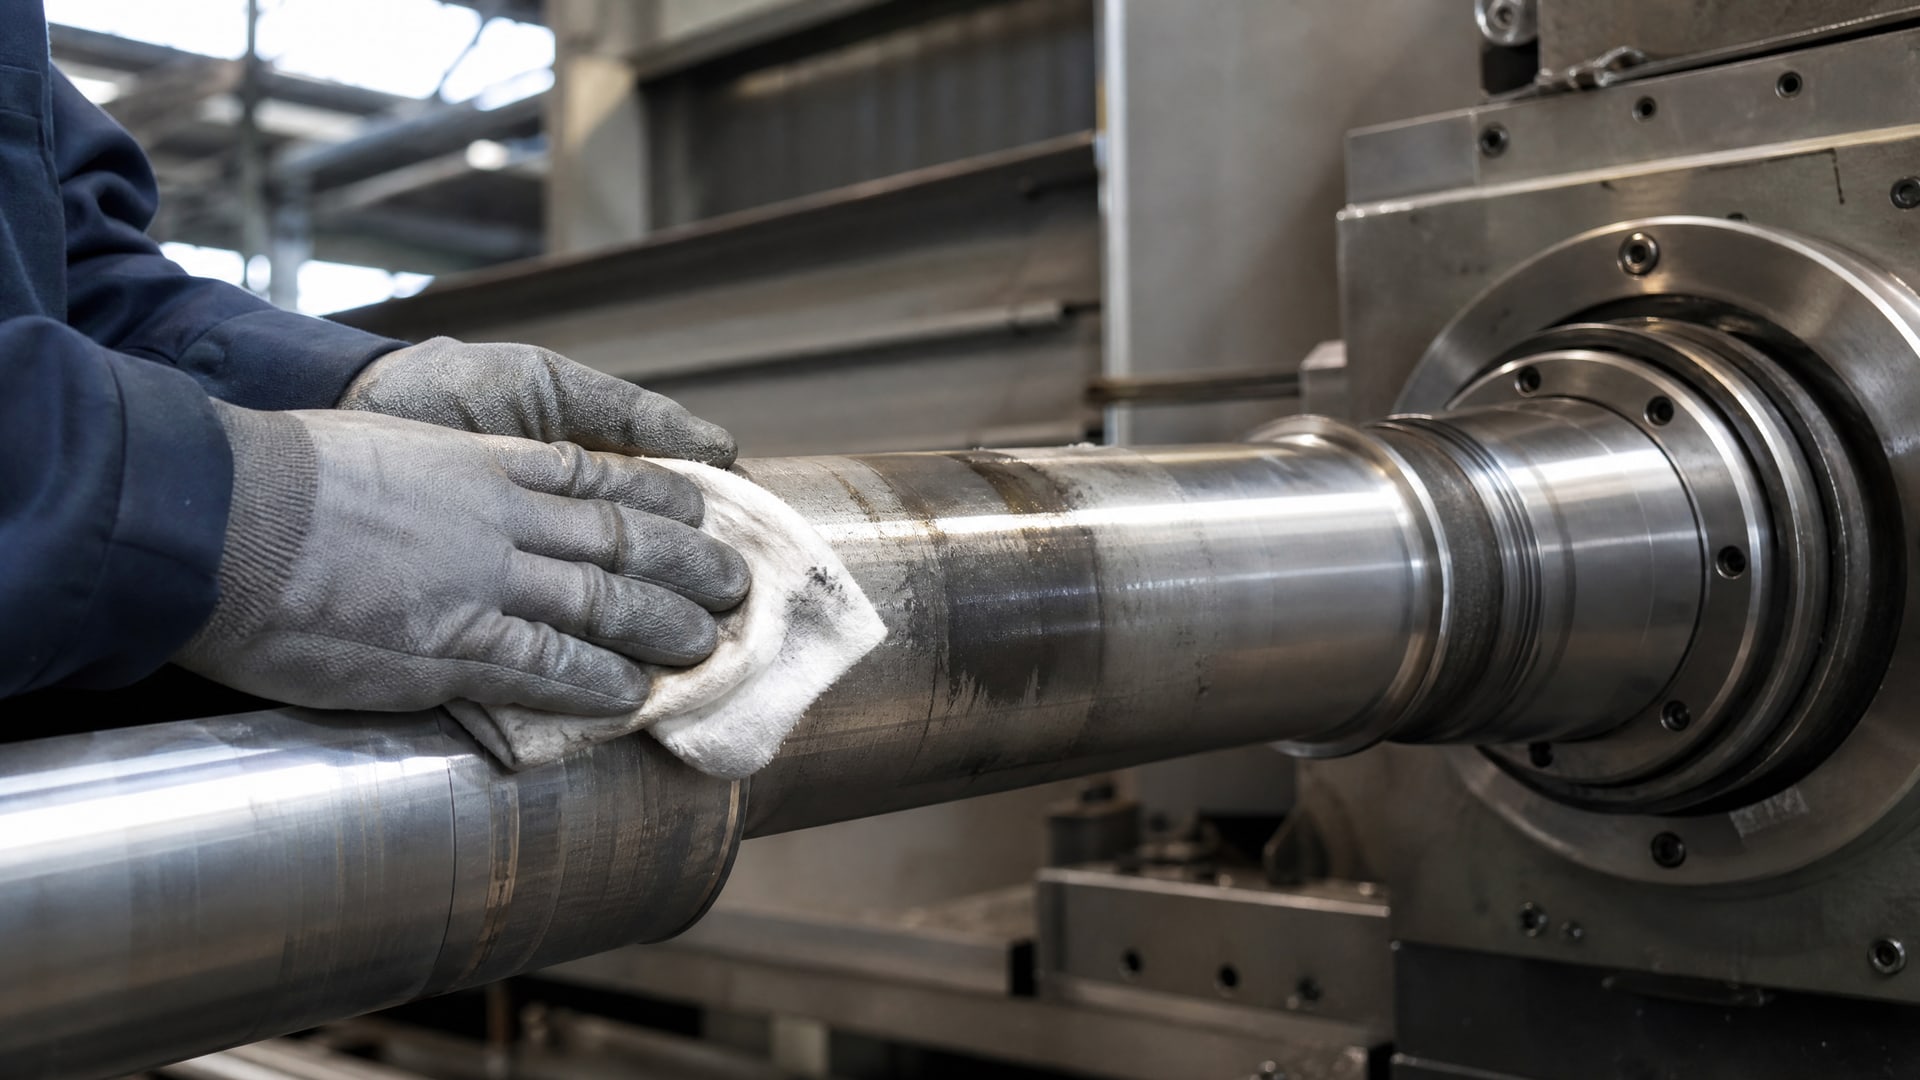
      Руки рабочего тщательно протирают вал, готовя его поверхность для фиксации подшипника без шпонки.

      Вал, внутреннее кольцо подшипника и корпус гнезда должны быть чистыми, сухими и полностью обезжиренными. Остатки масла, смазки, ржавчины и грязи блокируют полимеризацию состава и приводят к отслоению соединения при нагрузке. Рекомендуется протирать детали чистой ветошью с растворителем (спирт, ацетон) или использовать щетку для механической очистки при необходимости.

      После очистки состав наносят тонкой пленкой на обе сопрягаемые поверхности - как на вал, так и на внутреннее кольцо подшипника. Равномерное распределение фиксатора по окружности гарантирует однородную прочность соединения. При сборке детали вращают друг относительно друга несколько раз, чтобы клей заполнил все микрозазоры. Этот момент критичен: если просто вдвинуть подшипник без вращения, состав распределится неравномерно и останутся воздушные карманы.

      Для деталей сложной геометрии или когда доступ к поверхностям затруднен, используют дозирующие инструменты - шприцы-аппликаторы с тонкой трубкой, чтобы подать клей точно в зазор. После сборки и вращения излишки состава остаются в виде тонкой пленки; их не нужно стирать сухой тряпкой - они высохнут во время отверждения. Если же состав потек на смежные детали, его убирают слегка влажной тканью в первые минуты после нанесения, пока он еще не начал полимеризоваться.

      Время между нанесением и полной фиксацией колеблется от нескольких минут до часа. В этот период узел должен оставаться неподвижным. Окончательная прочность соединения развивается за 12–24 часа, поэтому ответственные монтажные работы лучше проводить с запасом времени до запуска оборудования.

      Когда стандартный фиксатор не подходит


      Анаэробные фиксирующие составы имеют четкие границы применимости. 
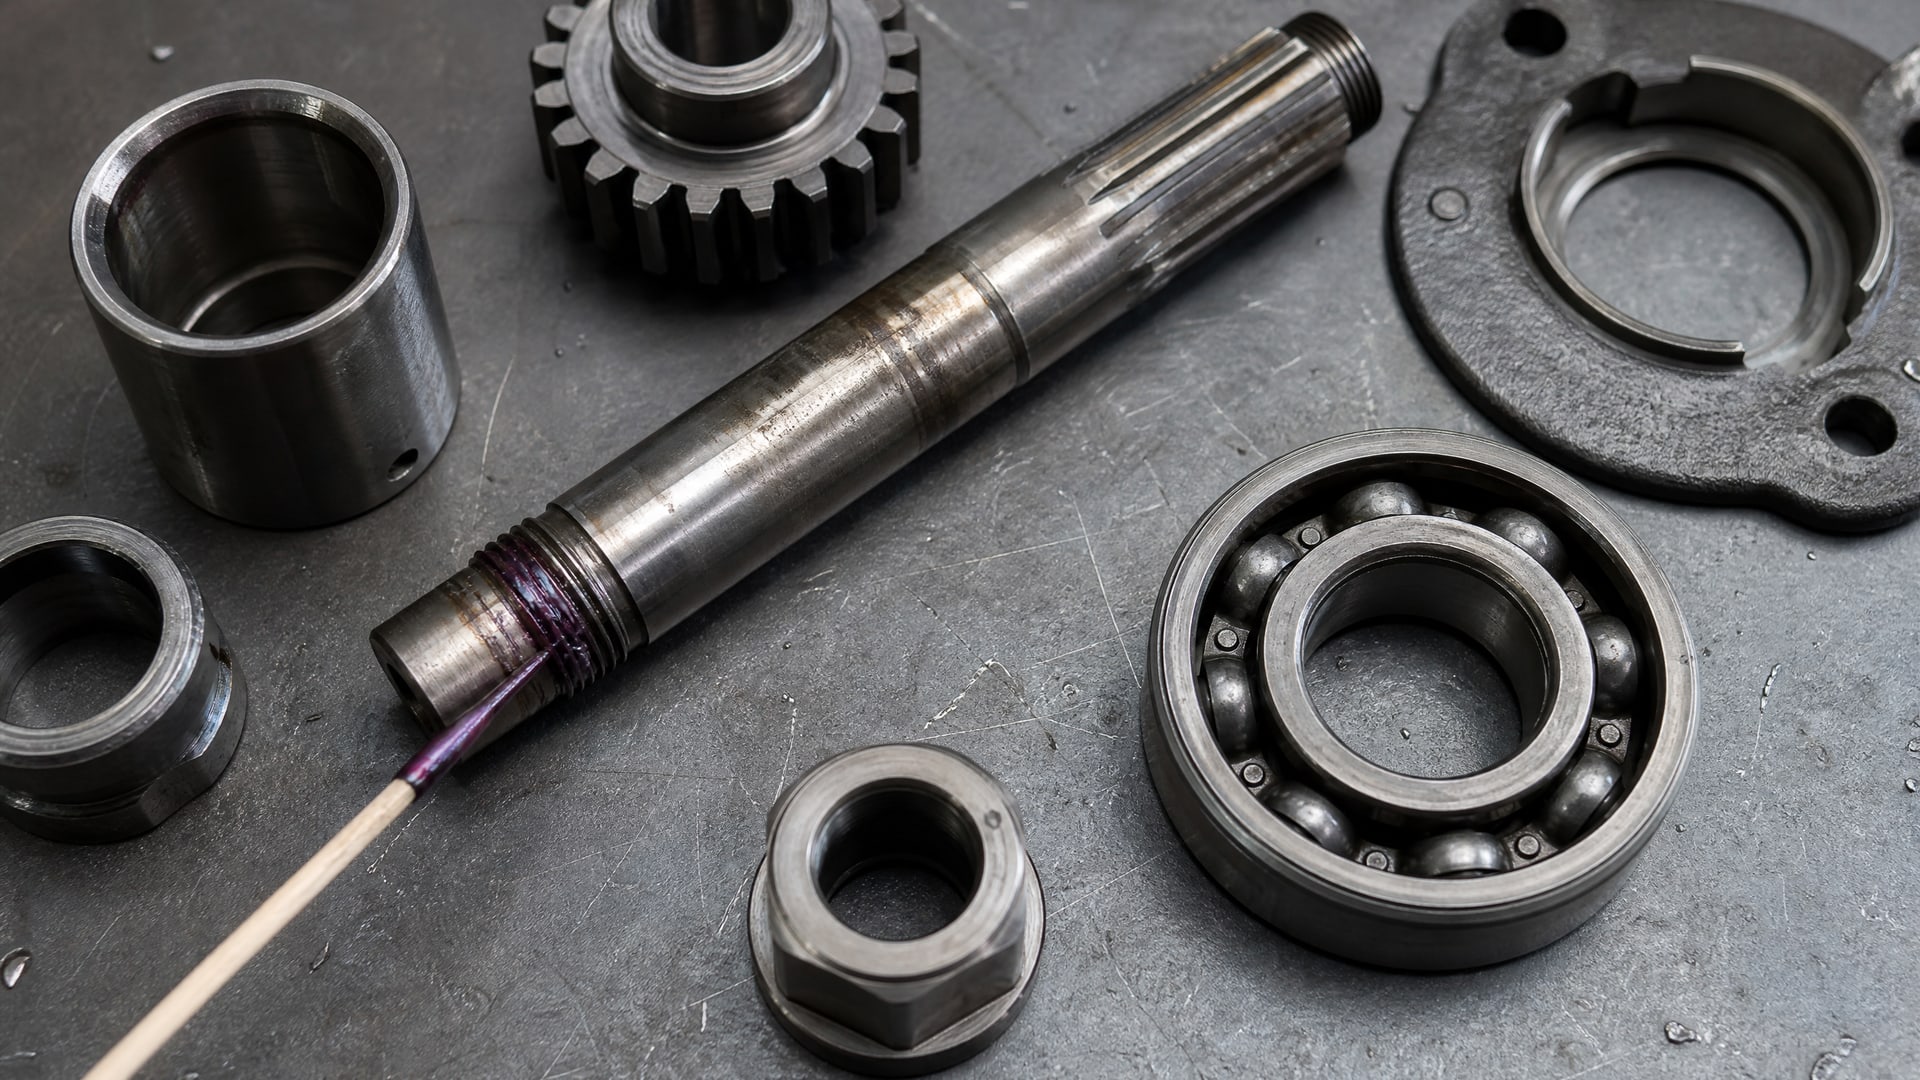
      Металлические детали и инструмент показывают неэффективную фиксацию подшипника без шпонки из-за большого зазора.

      При зазоре более 0,5 мм стандартный состав просто не заполнит пространство - клей протечет сквозь щель или не отвердеет полностью. В таких случаях требуется либо восстановление геометрии (шлифовка, хромирование вала, переточка гнезда), либо переход на металлонаполненные составы, которые содержат добавки и способны заполнять большие зазоры.

      Если вал сильно изношен и его диаметр уменьшился на несколько десятых миллиметра, простой фиксатор не гарантирует надежную фиксацию, особенно при вращающихся нагрузках. В этом случае лучше восстановить вал припуском, гальванопокрытием или наплавкой, а затем применить фиксирующий состав. Аналогично при коррозии внутреннего отверстия подшипника - сначала нужно очистить поверхность, а не надеяться, что клей справится.

      Для очень ответственных узлов, где требуется максимальная надежность, применяют комбинированный подход: анаэробный фиксатор плюс натяг посадки. Стандарты по подшипникам (NTN, SKF, SNR) указывают, что кольцо подшипника, вращающееся относительно направления нагрузки, должно быть посажено с натягом. Фиксирующий состав в этом случае дополняет натяг, предотвращая микроподвижки и обеспечивая герметичность соединения.

      При локальном коррозионном поражении или если деталь требуется переменно собирать и разбирать, стоит рассмотреть низкопрочные («разборные») анаэробные фиксаторы, которые держат посадку, но позволяют отсоединить детали нагревом до 200–250 °C. Обычные высокопрочные составы требуют механического разрушения соединения или длительного нагрева для демонтажа.

      Подшипник и вал: правильная последовательность монтажа


      Для надежной фиксации подшипника с применением анаэробного состава нужна четкая последовательность действий. 
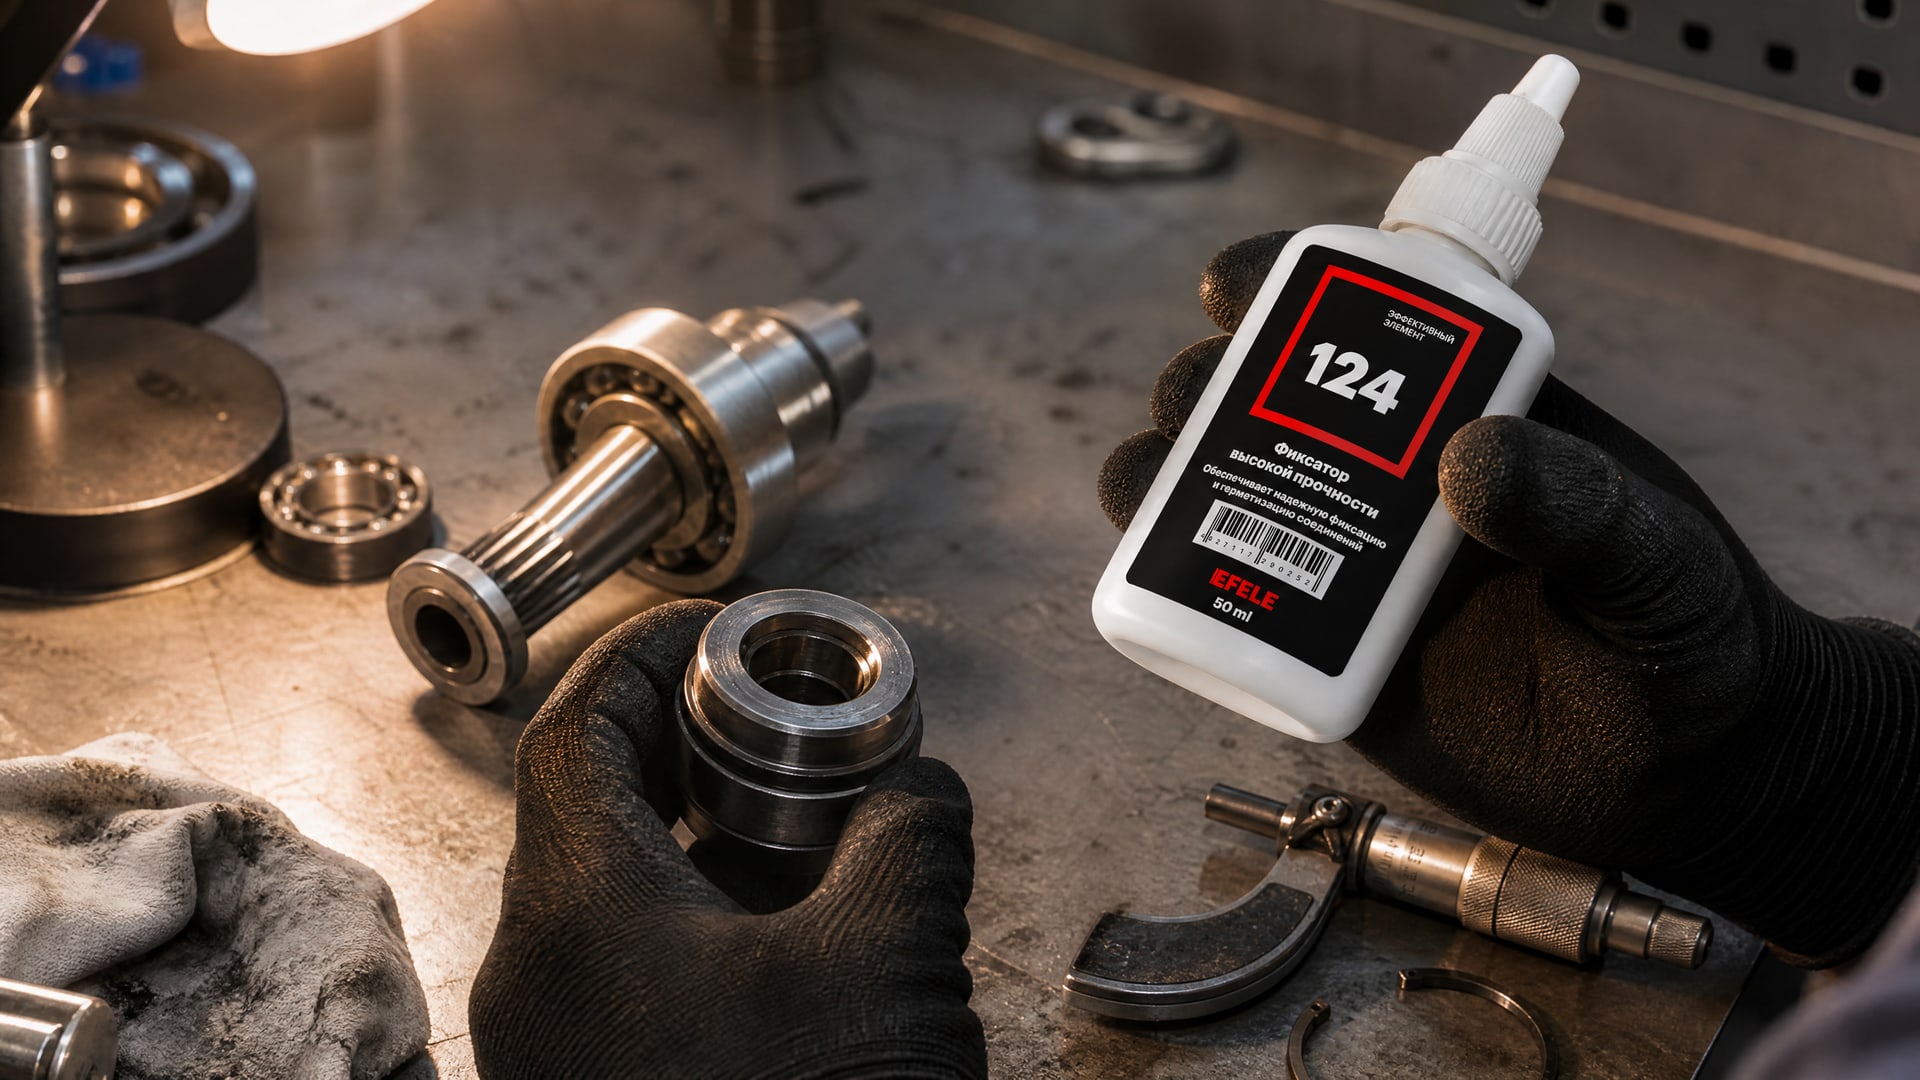
      EFELE 124 для фиксации подшипника наносится на деталь рукой.

      Сначала подготавливают вал и посадочное гнездо подшипника: измеряют зазор штангенциркулем или микрометром, убеждаются, что геометрия в норме, очищают поверхности. Затем наносят состав и собирают узел с вращением до упора. Важно не давить с огромной силой - достаточно плотного прилегания. Если подшипник не входит или входит с большим усилием, это признак того, что зазор меньше расчетного или вал деформирован.

      После сборки узел фиксируют в положении и дают ему стоять без нагрузки столько времени, сколько указано в инструкции на состав. Это может быть от 30 минут до нескольких часов в зависимости от материала и температуры окружающей среды. При низкой температуре отверждение замедляется; в холодных цехах или при работе с нержавеющей сталью используют активатор, который ускоряет полимеризацию.

      Практика показывает, что на линиях фасовки и в ремонтных службах применяют EFELE 124, анаэробный клей для вал-втулочных соединений, обеспечивающий прочность на сдвиг и не требующий сложного оборудования. Такой подход позволяет избежать разогрева деталей, что критично для готовых сборок, где другие компоненты могут пострадать от тепла.

      После полного отверждения (обычно 24 часа) соединение готово к работе. Его можно нагружать, вращать, подвергать вибрации - фиксирующий состав уже полностью поликонденсировался и проявил полную прочность. При дальнейшей эксплуатации он защищает соединение от влаги, коррозии и микроподвижек, продлевая срок службы подшипника и вала.

      Частые ошибки и как их избежать


      Одна из главных ошибок - попытка применить стандартный фиксирующий состав без учета зазора. 

      Если вал явно болтается в отверстии, клей не поможет. Перед закупкой и нанесением материала нужно обязательно измерить зазор и убедиться, что он находится в допустимом диапазоне для выбранного состава (обычно до 0,15 мм).

      Вторая распространенная ошибка - игнорирование подготовки поверхностей. Нанесение клея на грязный, масляный или ржавый вал почти гарантирует отслоение соединения при первой нагрузке. Очистка занимает минуты, но экономит часы переделки. Все поверхности контакта должны быть сухими и обезжиренными - это не нюанс, а обязательное условие.

      Третья ошибка - неправильное распределение состава. Если нанести клей только на один элемент (например, только на вал) и не повернуть детали при сборке, образуются воздушные карманы, где нет адгезии. Состав должен быть нанесен на обе поверхности, и после этого детали собирают с медленным вращением, чтобы обеспечить равномерное заполнение зазора.

      Четвертая ошибка - спешка. Если начать работать с узлом, не дождавшись полного отверждения, прочность соединения не разовьется. Время ожидания указано в инструкции и зависит от температуры, материала и марки состава. При сомнениях лучше перестраховаться и подождать дольше.

      Пятая ошибка - выбор неправильного состава для условий работы. Если подшипник работает при температуре выше допустимой для выбранного фиксатора, соединение просто развалится при нагреве. Перед покупкой нужно проверить максимальную рабочую температуру состава и убедиться, что она выше реальной температуры на 10–15 °C для запаса.

      Наконец, ошибка - полагаться только на фиксатор для критичных узлов. Для вращающихся кольцевых соединений, где требуется высокая надежность, рекомендуется комбинировать натяг посадки с фиксирующим составом. Это двойная страховка, которая гарантирует отсутствие микроподвижек и коррозии в самых сложных условиях.

      Часто задаваемые вопросы

      Можно ли применить анаэробный фиксатор вместо горячей посадки?

      Отчасти да, но с ограничениями. Фиксирующий состав работает в малых зазорах (до 0,15 мм) и не создает натяг посадки, который гарантируется горячей посадкой. Для некритичных узлов и умеренных нагрузок фиксатор подходит идеально, для высоконагруженных подшипников рекомендуется комбинировать фиксатор с натягом или использовать горячую посадку.

      Как определить, какой зазор между валом и подшипником?

      Измеряют микрометром или штангенциркулем диаметр вала и диаметр внутреннего отверстия подшипника. Зазор - это разница между ними. Если диаметр вала 20 мм, а отверстие 20,1 мм, то зазор 0,1 мм, что в норме для стандартного фиксирующего состава. При зазоре более 0,5 мм нужен металлонаполненный состав.

      Какое время нужно ждать перед нагрузкой на узел?

      Время фиксации (начало затвердевания) - от 5 минут до часа, полное отверждение - от 4 часов до суток. Если спешите, выбирайте составы с быстрым сроком действия. В документах производителя всегда указаны оба значения. Лучше подождать 24 часа перед полной нагрузкой.

      Что делать, если подшипник проскальзывает после нанесения фиксатора?

      Это значит, что либо состав был нанесен неправильно (не распределился равномерно), либо зазор слишком большой, либо поверхности не были очищены должным образом. Нужно снять подшипник, тщательно очистить все поверхности, промыть растворителем, высушить и повторить процесс, убедившись в корректности зазора.

      Можно ли разобрать соединение, если оно уже отвердело?

      Обычные высокопрочные фиксирующие составы требуют для разборки либо механического воздействия (давления, вращения), либо локального нагрева до 200–250 °C. Существуют низкопрочные («разборные») составы, которые можно отсоединить при нагреве до 150–180 °C, но они уступают в прочности обычным.

      Заключение

      Фиксация подшипника без шпонки и без горячей посадки с помощью анаэробных фиксирующих составов - практичный и надежный метод, который работает в малых зазорах (до 0,15 мм) при условии правильной подготовки поверхностей и выбора подходящего материала. Состав предотвращает микроподвижки, коррозию и ослабление соединения, обеспечивая прочность на сдвиг 26–27 N/mm² для стали. Ключ к успеху - измерить зазор, убедиться, что температурный диапазон состава соответствует условиям работы, очистить и обезжирить поверхности, нанести материал на обе части и собрать узел с вращением до упора.

      Для практического решения задачи начните с измерения зазора между валом и отверстием подшипника, выберите фиксирующий состав с необходимой теплостойкостью, заново проверьте чистоту поверхностей и следуйте инструкции производителя по нанесению и времени отверждения. При больших зазорах (свыше 0,5 мм) или сильном износе потребуется восстановление геометрии либо переход на специальные материалы. Для критичных узлов рекомендуется комбинировать фиксирующий состав с натягом посадки, чтобы обеспечить максимальную надежность и долговечность подшипника.
      Назад к списку Следующая статья
      Категории
      • Обзоры940
      Это интересно
      • Ржавые направляющие гаражных ворот с пылью и грязью на полу.
        Как смазать и защитить направляющие гаражных ворот от ржавчины и заедания
      • Индустриальная установка для тестирования смазочных материалов, присадки противозадирные масло.
        Противозадирные присадки в масле: связаны ли нагрузка сваривания и диаметр пятна износа
      • Индустриальная цепь движется через печь, покрытая нагаром, а чистая высокотемпературная смазка для цепей отсутствует.
        Высокотемпературная смазка для цепей: выбор материалов при температурах свыше 300 °C
      • Техник в рабочем цеху регулирует гидравлический пресс, где применяется гидравлическое масло 46.
        Гидравлическое масло 46 или 32: сравнение вязкости и характеристик
      • Закисший болт, намертво засевший в алюминиевом блоке двигателя, покрыт ржавчиной.
        Как открутить закисший болт, чтобы не сорвать грань
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения