Финишная обработка покрытия допустима, если ее предусматривает технология и после нее сохраняются толщина и рабочие свойства слоя. Тонкие твердосмазочные пленки обычно не шлифуют без необходимости: механическая доработка может снять функциональный материал. Для более толстых напыленных покрытий шлифование применяют, когда нужно получить заданные геометрию и шероховатость.
Инженерам и техническим специалистам статья поможет определить, на каком этапе планировать обработку после нанесения покрытия и что включить в критерии приемки. Закупщики найдут ориентиры для обсуждения требований с поставщиком покрытия и подрядчиком по нанесению: от подготовки поверхности до контроля толщины, адгезии и шероховатости.
Когда нужна финишная обработка покрытия
Финишная обработка покрытия нужна не каждой детали.
Решение зависит от того, позволяет ли технология снимать материал после нанесения и какие требования предъявляют к геометрии, шероховатости и работе контактной пары. В одном случае покрытие оставляют после сушки или отверждения без механической доработки; в другом контролируемое шлифование входит в технологический процесс.
Особенно осторожно подходят к тонким твердосмазочным пленкам. После высыхания и отверждения их толщина обычно составляет несколько микрон, поэтому даже небольшое снятие материала способно затронуть функциональный слой. Если покрытие должно снижать трение или обеспечивать защиту, нельзя считать, что выравнивание поверхности автоматически улучшит результат.
Иная ситуация возможна с более толстыми покрытиями, нанесенными напылением. В материалах о покрытии PS400 указана типичная толщина 200-400 µm; после плазменного напыления поверхность обычно шлифуют. Для такого примера приводится шероховатость порядка 0,25 µm rms. Это не универсальные параметры для всех антифрикционных покрытий, а ориентир, показывающий, что возможность доработки определяется конкретной системой и запасом толщины.
Перед запуском работ стоит выяснить:
предусмотрена ли механическая обработка в технологии покрытия;
какова толщина слоя до и после обработки;
какое оборудование и режимы обработки допустимы;
какие значения геометрии и шероховатости нужно получить;
как проверить, что после доработки покрытие сохранило функциональность.
Если технологическая документация не разрешает шлифование или не задает допустимый съем, безопаснее согласовать процесс до нанесения. Последующая коррекция уже покрытой детали может оказаться невозможной без повреждения слоя или повторного нанесения.
Подготовка поверхности и отверждение перед постобработкой
Обработка после нанесения покрытия начинается с проверки предшествующих этапов.
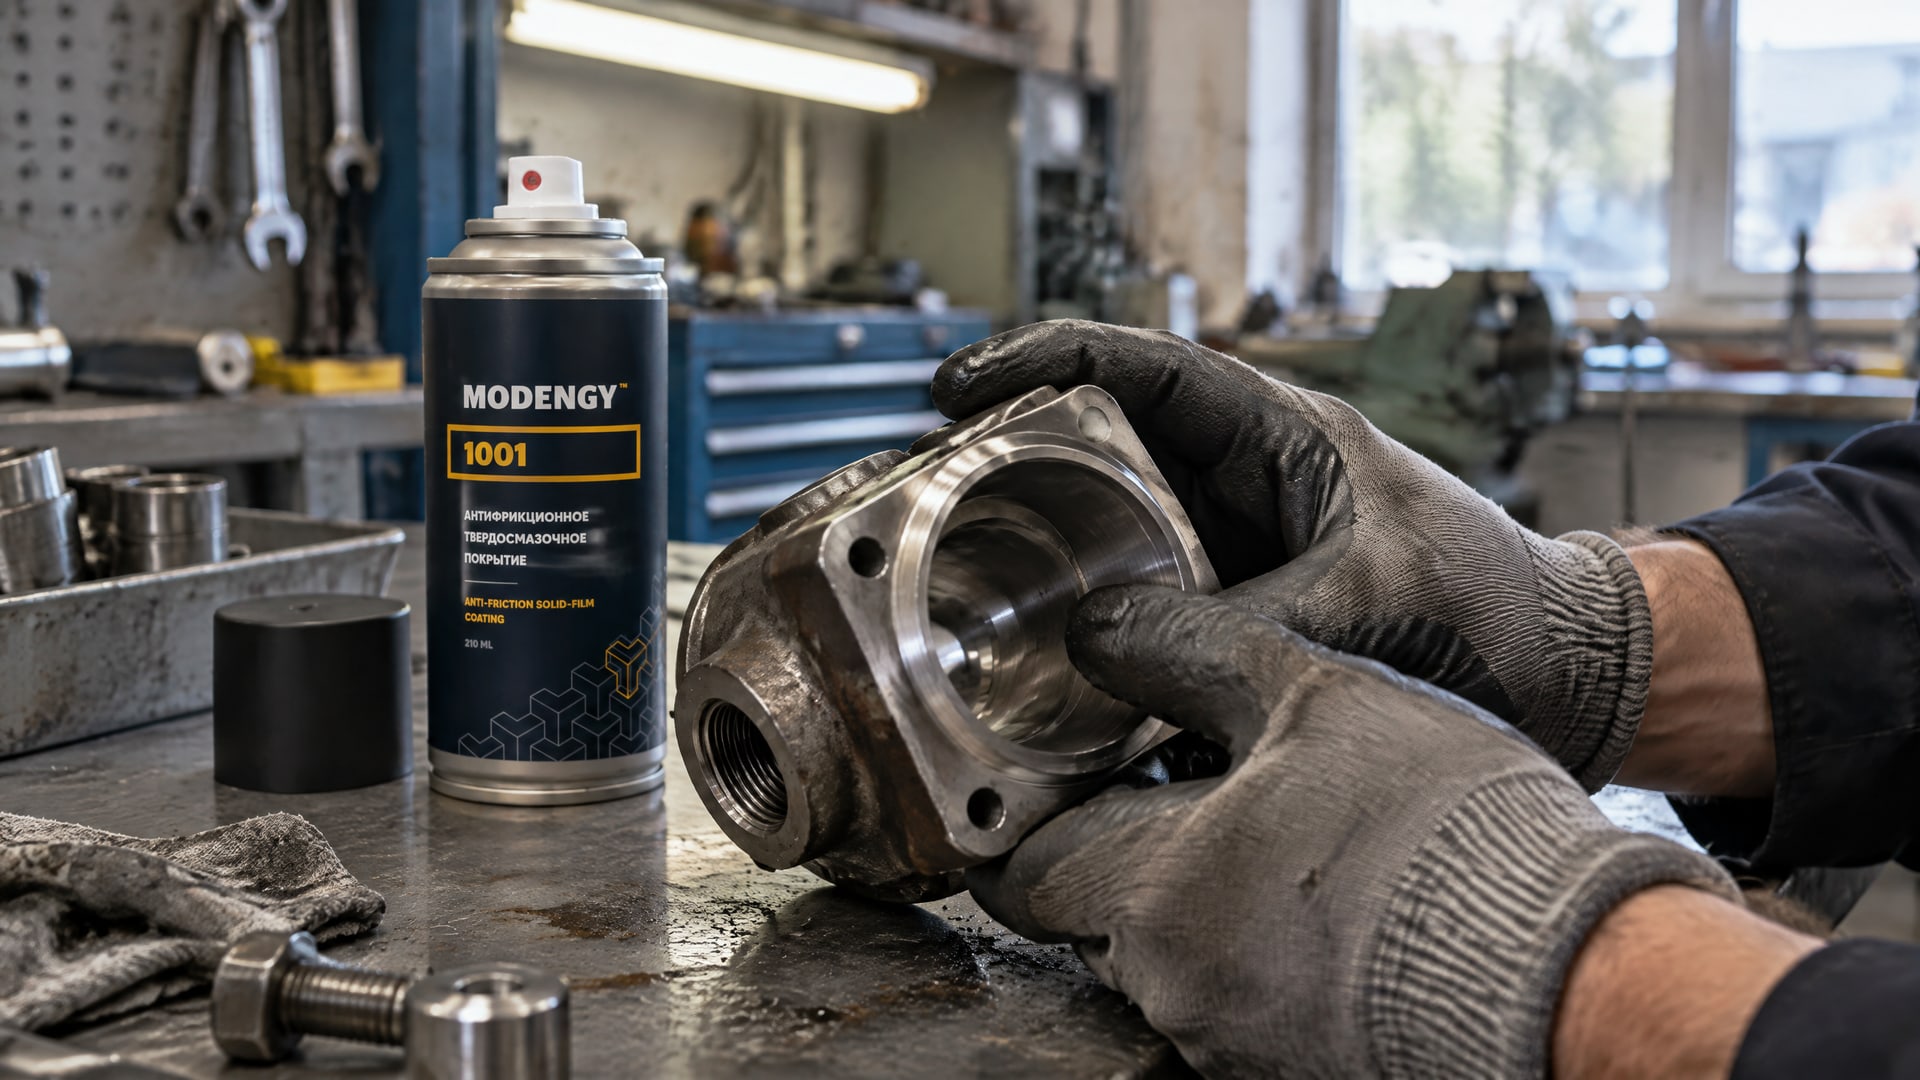
Покрытие не компенсирует загрязнения или дефекты основы: остатки масла, пыль, ржавчина и окалина мешают адгезии и могут сократить срок службы слоя. Поэтому способ подготовки поверхности подбирают с учетом материала детали и химии покрытия. Для повышения коррозионной стойкости в отдельных процессах применяют фосфатирование.
После нанесения нужно выполнить предусмотренную сушку или отверждение. Режимы зависят от механизма формирования покрытия: для разных систем приводится время от 2 до 90 минут и температура от комнатной до 250 °C. Для термоотверждаемых твердосмазочных покрытий встречается диапазон запекания 100-250 °C. Эти значения нельзя переносить на любую систему: режим конкретного покрытия сверяют с технологической документацией.
Отверждение не стоит воспринимать как формальность перед шлифованием. Именно от правильного процесса нанесения и отверждения зависят эксплуатационные характеристики слоя. Если приступить к механической доработке до завершения заданного цикла, результат может не соответствовать требованиям; универсального времени ожидания для всех покрытий нет.
При планировании процесса полезно разделить операции и контрольные точки:
до нанесения проверить чистоту и состояние основы;
после нанесения выполнить сушку или отверждение в установленном режиме;
перед механической доработкой подтвердить, что она разрешена технологией;
после доработки проверить толщину, адгезию и шероховатость.
Для внутренних каналов и плунжерных отверстий, где важны низкий коэффициент трения и антикоррозионные свойства, механическую постобработку особенно важно согласовать с геометрией детали и выбранной системой. В таких задачах применяют MODENGY 1001, отверждаемое при комнатной температуре; необходимость финишной обработки определяют отдельно, исходя из требований к поверхности и процесса нанесения.
Шлифование и другие способы обработки твердосмазочного покрытия
Шлифование после нанесения допустимо, когда оно предусмотрено технологией и толщина слоя позволяет снять материал без потери функциональных свойств.
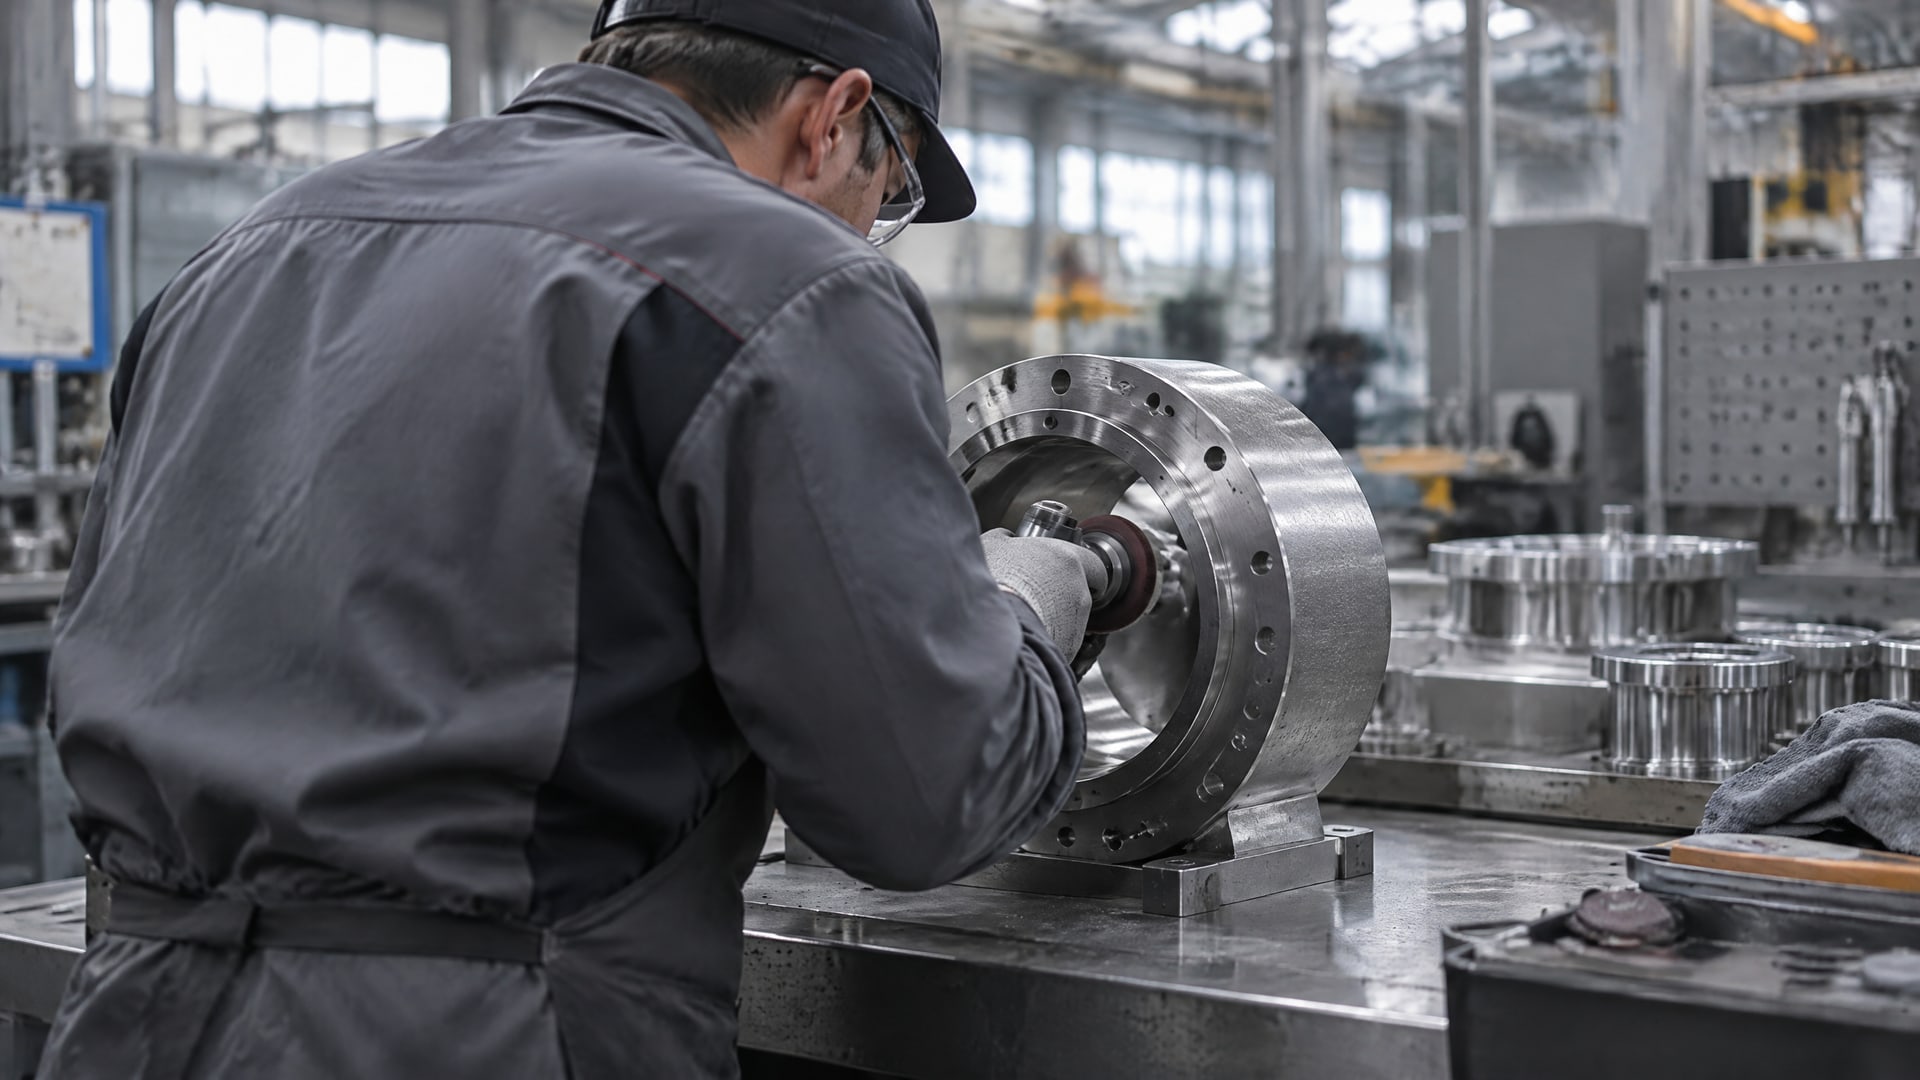
Практика обработки покрытия PS400 после плазменного напыления показывает, что такая операция может быть частью процесса. Однако приводимые для этого покрытия значения - толщина 200-400 µm и шероховатость порядка 0,25 µm rms - не задают режимы для других материалов и способов нанесения.
Для тонких сухих пленок подход противоположный: агрессивную механическую постобработку обычно не применяют, поскольку слой толщиной в несколько микрон легко повредить. Если деталь требует точной геометрии, ее целесообразно подготовить до нанесения покрытия, а возможность финишной доработки заложить в технологию заранее. Иначе обработка может снять покрытие с выступов или оставить участки с недостаточной толщиной.
Не следует также исходить из правила «чем гладче, тем лучше». Шероховатость напыленного покрытия может быть следствием технологии, а ее доведение до целевого значения оправдано только тогда, когда это предусмотрено конструкцией и процессом. Для некоторых покрытий добавление керамических частиц способно повышать шероховатость, поэтому требования к поверхности нужно связывать с составом слоя и назначением детали.
При выборе способа обработки уточняют не только тип инструмента, но и критерий, по которому будут принимать результат. В техническом задании полезно отдельно зафиксировать:
допустимость шлифования или иной механической операции;
конечные требования к геометрии и шероховатости;
минимально необходимую толщину покрытия после доработки;
метод контроля и порядок приемки.
Если эти параметры не согласованы, исполнитель может получить гладкую поверхность, но снять часть рабочего слоя. Для функционального антифрикционного покрытия важен не внешний вид сам по себе, а сочетание геометрии, толщины и эксплуатационных свойств.
Контроль толщины, адгезии и шероховатости
Визуального осмотра недостаточно, чтобы подтвердить качество покрытия после постобработки.
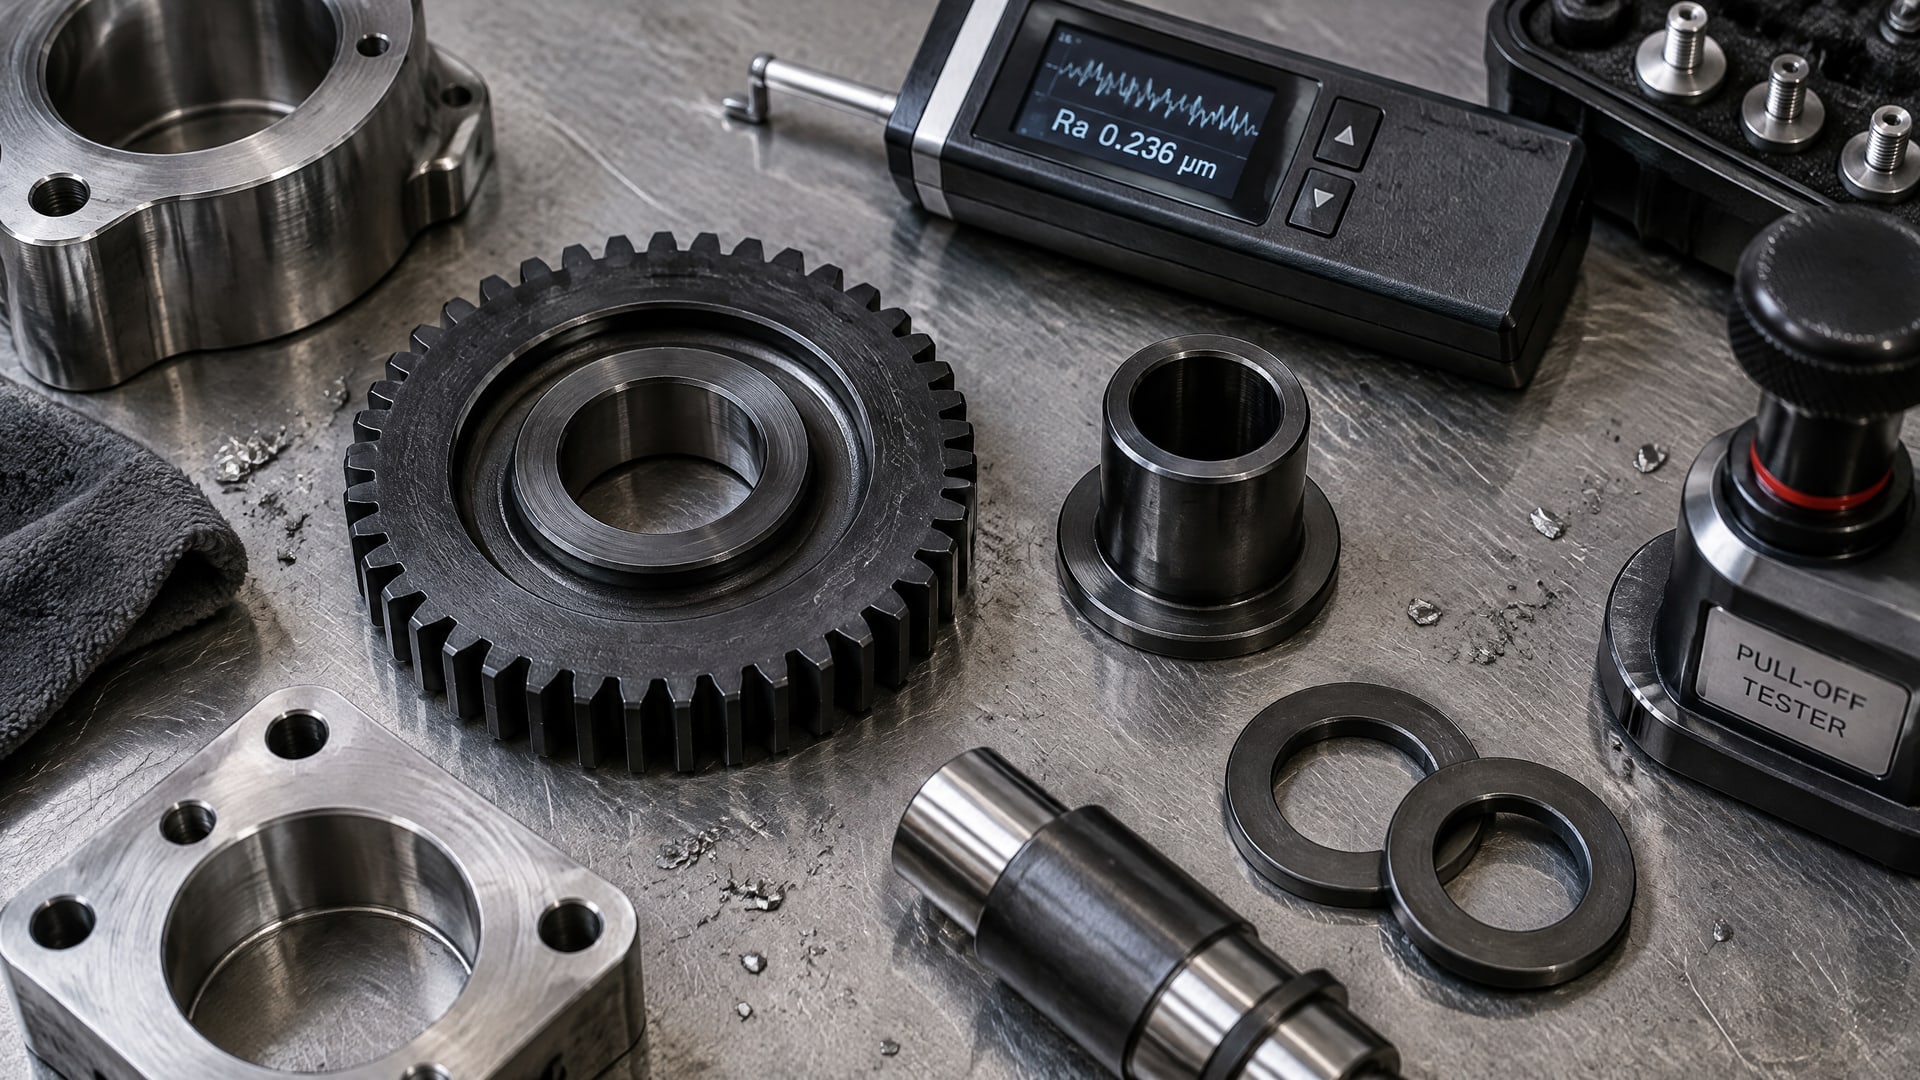
Контроль должен учитывать толщину, адгезию и шероховатость. Эти характеристики связаны: шлифование меняет состояние поверхности и может уменьшить толщину функционального слоя, а недостаточная адгезия основы способна привести к проблемам независимо от качества финишной операции.
Если требуется заданная финальная шероховатость, метод ее измерения согласуют с ISO 4288. В описании ISO 4527 указано, что измерение при установленном требовании к шероховатости должно соответствовать этому стандарту. Контроль шероховатости также рассматривается в материалах по ISO 23363. При этом конкретный параметр и способ измерения необходимо включить в документацию на изделие: одно лишь указание «гладкая поверхность» не задает проверяемый критерий.
Терминологию процессов поверхностной обработки можно сверять с ISO 2080:2022. Стандарт служит базовым словарем для описания покрытий и операций финишной обработки. Единые термины помогают инженеру, подрядчику и закупщику одинаково понимать, что именно требуется: нанесение, отверждение, шлифование или контроль готовой поверхности.
В документах на деталь стоит разделить требования на три группы:
| Этап | Что зафиксировать |
|---|---|
| До нанесения | Подготовку основы, включая удаление масла, пыли, ржавчины и окалины |
| После нанесения | Режим сушки или отверждения и требования к толщине |
| После постобработки | Допустимый способ обработки, конечную шероховатость, толщину и проверку адгезии |
Такой порядок помогает не смешивать требования к поверхности до покрытия с критериями готовой детали. Если шлифование предусмотрено, его параметры и контрольные операции согласуют до передачи изделия в производство.
Как включить постобработку в технологическое задание
Постобработку антифрикционного покрытия нужно описывать как отдельный этап процесса, а не как необязательное исправление поверхности после нанесения.
В задании указывают назначение покрытия, требования к детали и операции, которые разрешены после отверждения. Это снижает риск разночтений между заказчиком, специалистом по нанесению и исполнителем механической обработки.
Сначала определяют, что важнее для узла: заданная шероховатость, точность сопряжения, толщина слоя или сочетание этих характеристик. Затем выясняют, допускает ли конкретное покрытие механическую доработку. Если документация этого не подтверждает, нельзя автоматически переносить на него практику шлифования более толстых напыленных систем.
Отдельно фиксируют режим отверждения. Для покрытий встречаются значения от комнатной температуры до 250 °C и продолжительность от 2 до 90 минут, а для термоотверждаемых систем приводится диапазон 100-250 °C. Эти диапазоны иллюстрируют разнообразие технологий, но не заменяют режим, установленный для выбранного материала.
Для согласования процесса используйте короткий перечень вопросов:
Как подготовить поверхность детали перед нанесением?
Нужно ли покрытию отверждение и какой режим установлен?
Разрешена ли механическая обработка после формирования слоя?
Какой толщины и шероховатости нужно достичь после обработки?
Каким методом подтвердить толщину, адгезию и шероховатость?
Если на любой из этих вопросов нет ответа, критерии лучше уточнить до запуска партии. Для закупщика это также практический способ проверить, включены ли в предложение требования к нанесению, отверждению, постобработке и контролю результата.
Часто задаваемые вопросы
Можно ли шлифовать деталь после нанесения антифрикционного покрытия?
Можно, если шлифование предусмотрено технологией и у слоя достаточно толщины. Для тонкой твердосмазочной пленки толщиной в несколько микрон такая операция может снять функциональный материал. Поэтому до начала работ проверяют документацию покрытия, допустимый съем и требования к толщине после обработки.
Нужно ли выполнять постобработку твердосмазочного покрытия всегда?
Нет. Многие сухие пленки после сушки или отверждения не требуют дополнительной механической обработки. Постобработка нужна, когда ее предусматривает технология или необходимо выполнить заданные требования к геометрии и шероховатости. Решение принимают для конкретного покрытия и детали, а не по общему правилу.
Как контролировать шероховатость после обработки покрытия?
Если задана финальная шероховатость, метод измерения согласуют с ISO 4288. Требование нужно записать в документации вместе с контролем толщины и адгезии: визуального осмотра недостаточно. Конкретные параметры контроля выбирают с учетом покрытия, способа нанесения и требований к детали.
Заключение
Финишная обработка покрытия возможна, если она предусмотрена технологией, а толщина слоя позволяет выполнить доработку без потери рабочих свойств. Для тонких твердосмазочных пленок предпочтительно заранее получить требуемую поверхность основы и не шлифовать готовое покрытие без обоснования. Для отдельных напыленных систем механическая обработка может входить в процесс, но ее параметры нельзя переносить на другие покрытия.
Следующий шаг - внести в технологическое задание требования к подготовке основы, отверждению, допустимости шлифования и контролю толщины, адгезии и шероховатости. Если конечная шероховатость задана, согласуйте метод измерения по ISO 4288 до начала работ.