РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Герметик для больших зазоров: как выбрать анаэробный состав для неплотной резьбы

      Герметик для больших зазоров: как выбрать анаэробный состав для неплотной резьбы

      Техник изучает металлические детали с широкими зазорами резьбы, куда обычный герметик для больших зазоров не подойдет.
      Узнайте, как правильно выбрать герметик для больших зазоров в резьбовых соединениях, чтобы обеспечить надежность и долговечность.

      Выбор анаэробного герметика для резьбы с увеличенным зазором - задача, требующая точного понимания технических параметров состава. Стандартные герметики рассчитаны на максимальное заполнение зазора в пределах 0,25 мм, а при превышении этого значения их работоспособность резко снижается. Закупщики и технические специалисты часто выбирают герметик, ориентируясь на цвет или универсальность, не зная, что решающий фактор - это допустимый диаметральный зазор (diametral gap), на который рассчитан состав. В этой статье мы разберем, как правильно подобрать герметик для резьбовых соединений с большим зазором, какие параметры смотреть в техпаспорте и какие ошибки допускают при применении.

      Статья полезна инженерам, ремонтным специалистам и снабженцам, которые сталкиваются с герметизацией износившихся или нестандартных резьб, где обычные составы теряют эффективность.

      Почему стандартный герметик не подходит для больших зазоров


      Анаэробный герметик работает по принципу контролируемой полимеризации при отсутствии кислорода и в присутствии активирующих ионов на металлической поверхности. 

      Эта химия накладывает жесткие ограничения на геометрию соединения. Слишком большой зазор означает, что молекулы состава оказываются подальше от металлических стенок и дольше остаются в условиях, где отверждение идет медленно или не начинается вообще.

      Для стандартных анаэробных герметиков типичный максимальный рекомендуемый зазор заполнения составляет 0,25 мм. При зазоре в 0,30 мм работоспособность уже находится на грани: отверждение замедляется, полная прочность достигается дольше, а риск недостаточной герметизации возрастает. При зазорах выше 0,38–0,5 мм применение анаэробных герметиков становится проблемным; для таких случаев нужны специализированные высоковязкие составы, которые даже при максимуме 0,5 мм показывают неоднозначные результаты.

      Чем больше зазор, тем медленнее идет отверждение анаэробного материала. Это связано с тем, что активирующие ионы металла находятся на стенках щели, а в центре образуется «мертвая зона», где полимеризация может не запуститься вообще. Поэтому универсальный подход «возьму более густой герметик» не работает; нужен состав, специально разработанный для больших зазоров.

      Максимальный зазор как критерий выбора


      Прежде чем открывать каталог герметиков, нужно измерить или хотя бы оценить фактический зазор в резьбовом соединении. 
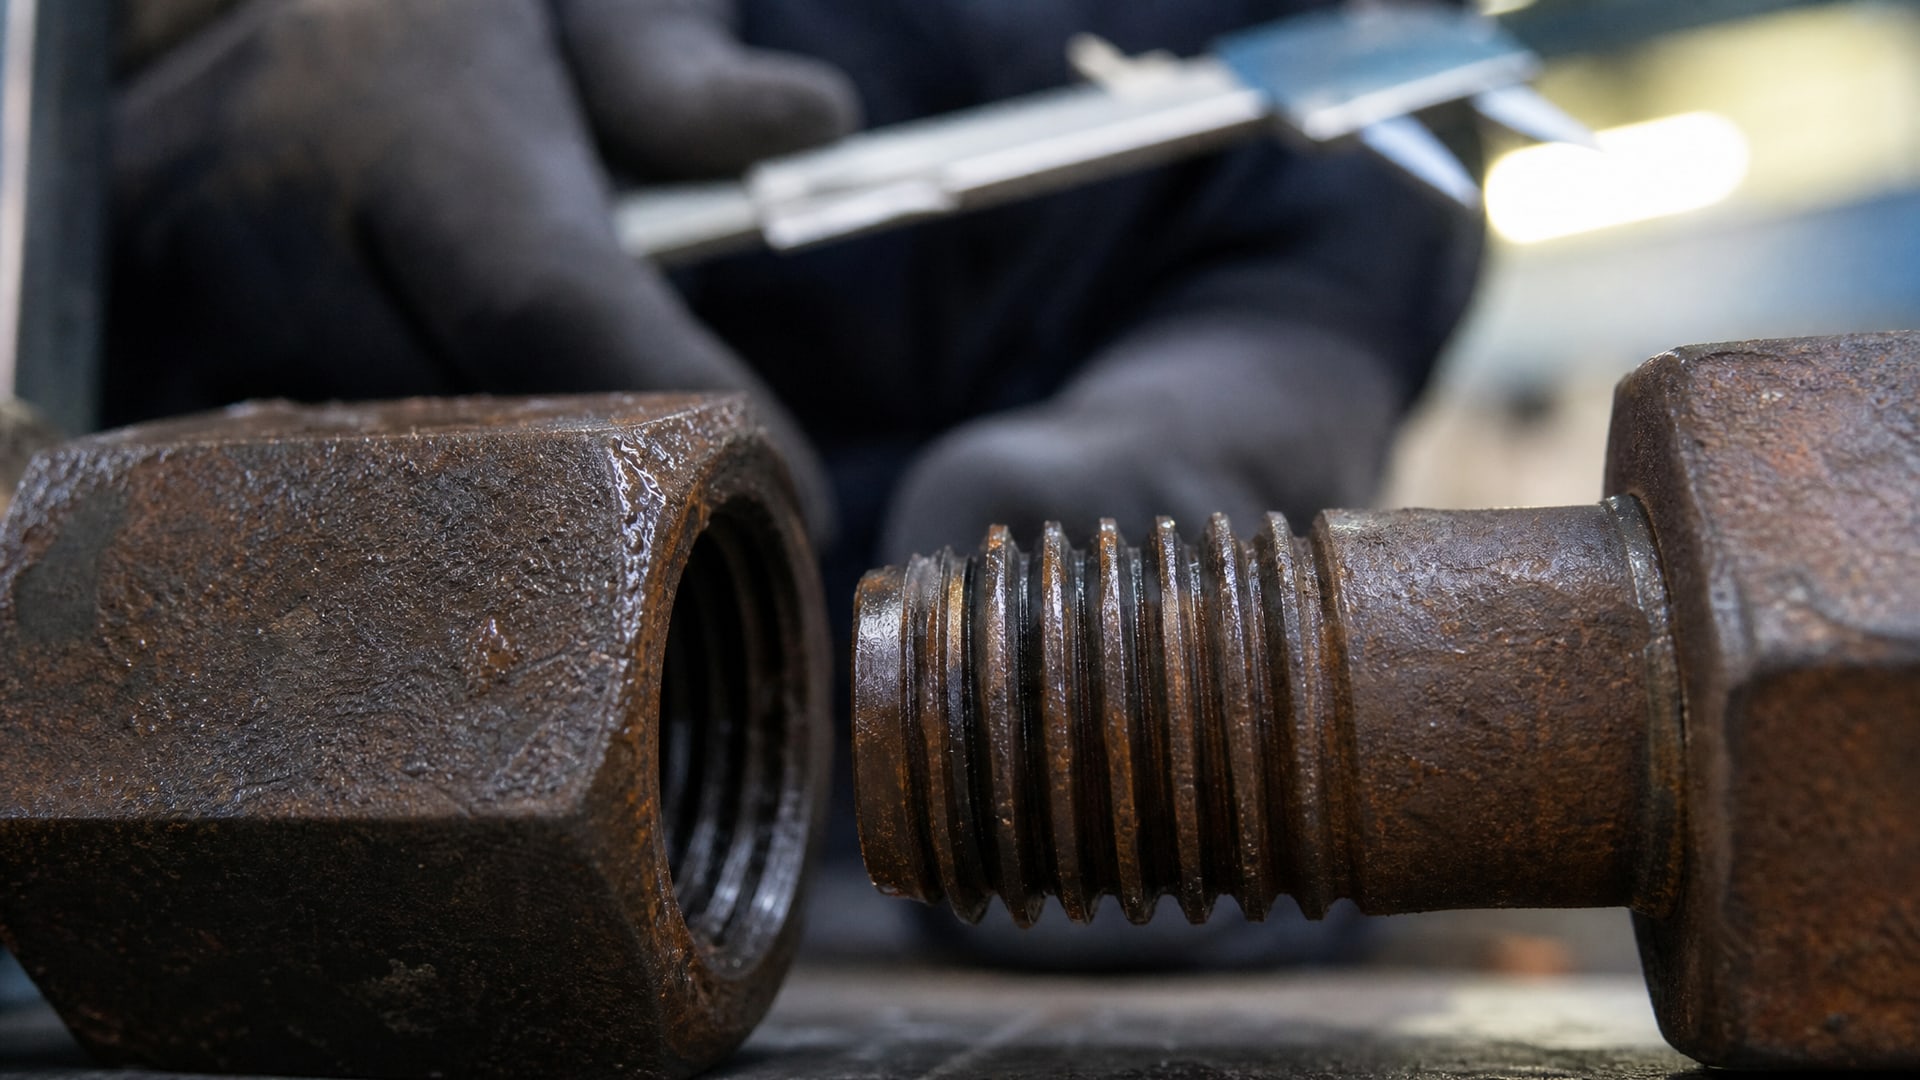
      Резьбовое соединение с максимальным зазором, виден герметик для больших зазоров.

      Зазор измеряется диаметральным зазором - это расстояние между внутренней поверхностью отверстия и вершиной резьбы болта. Для изношенной или нестандартной резьбы это значение часто оказывается больше, чем предполагает производство.

      Типовой разбор по классам максимально допустимого заполнения зазора у анаэробных герметиков:

      Класс составаМаксимальный зазорПрименениеВремя отверждения
      Стандартные универсальные0,15–0,25 ммНовая плотная резьба, трубные соединения до 1/2 дюйма6–24 часа
      Высоковязкие (medium gap fill)0,25–0,30 ммСлегка износившаяся резьба, резьба с намеренным увеличением допуска12–36 часов
      Специализированные (high gap fill)0,30–0,50 ммСильно изношенные резьбы, нестандартные соединения, резьба в шлицах24–48 часов

      Если фактический зазор близок к 0,25 мм, можно выбрать среднюю категорию с высокой вязкостью. Если зазор оценивается в 0,30 мм и выше, нужно искать состав с явным указанием максимума 0,30 мм или 0,5 мм на упаковке или в техническом паспорте. Для очень больших зазоров (свыше 0,5 мм) следует рассмотреть альтернативные решения: физическую герметизацию (прокладки, кольца) или комбинированный подход (герметик + намотка фум-ленты).

      Вязкость и тиксотропия - удержание в зазоре


      Вязкость герметика напрямую влияет на его способность заполнить резьбовой зазор и остаться там до отверждения. 
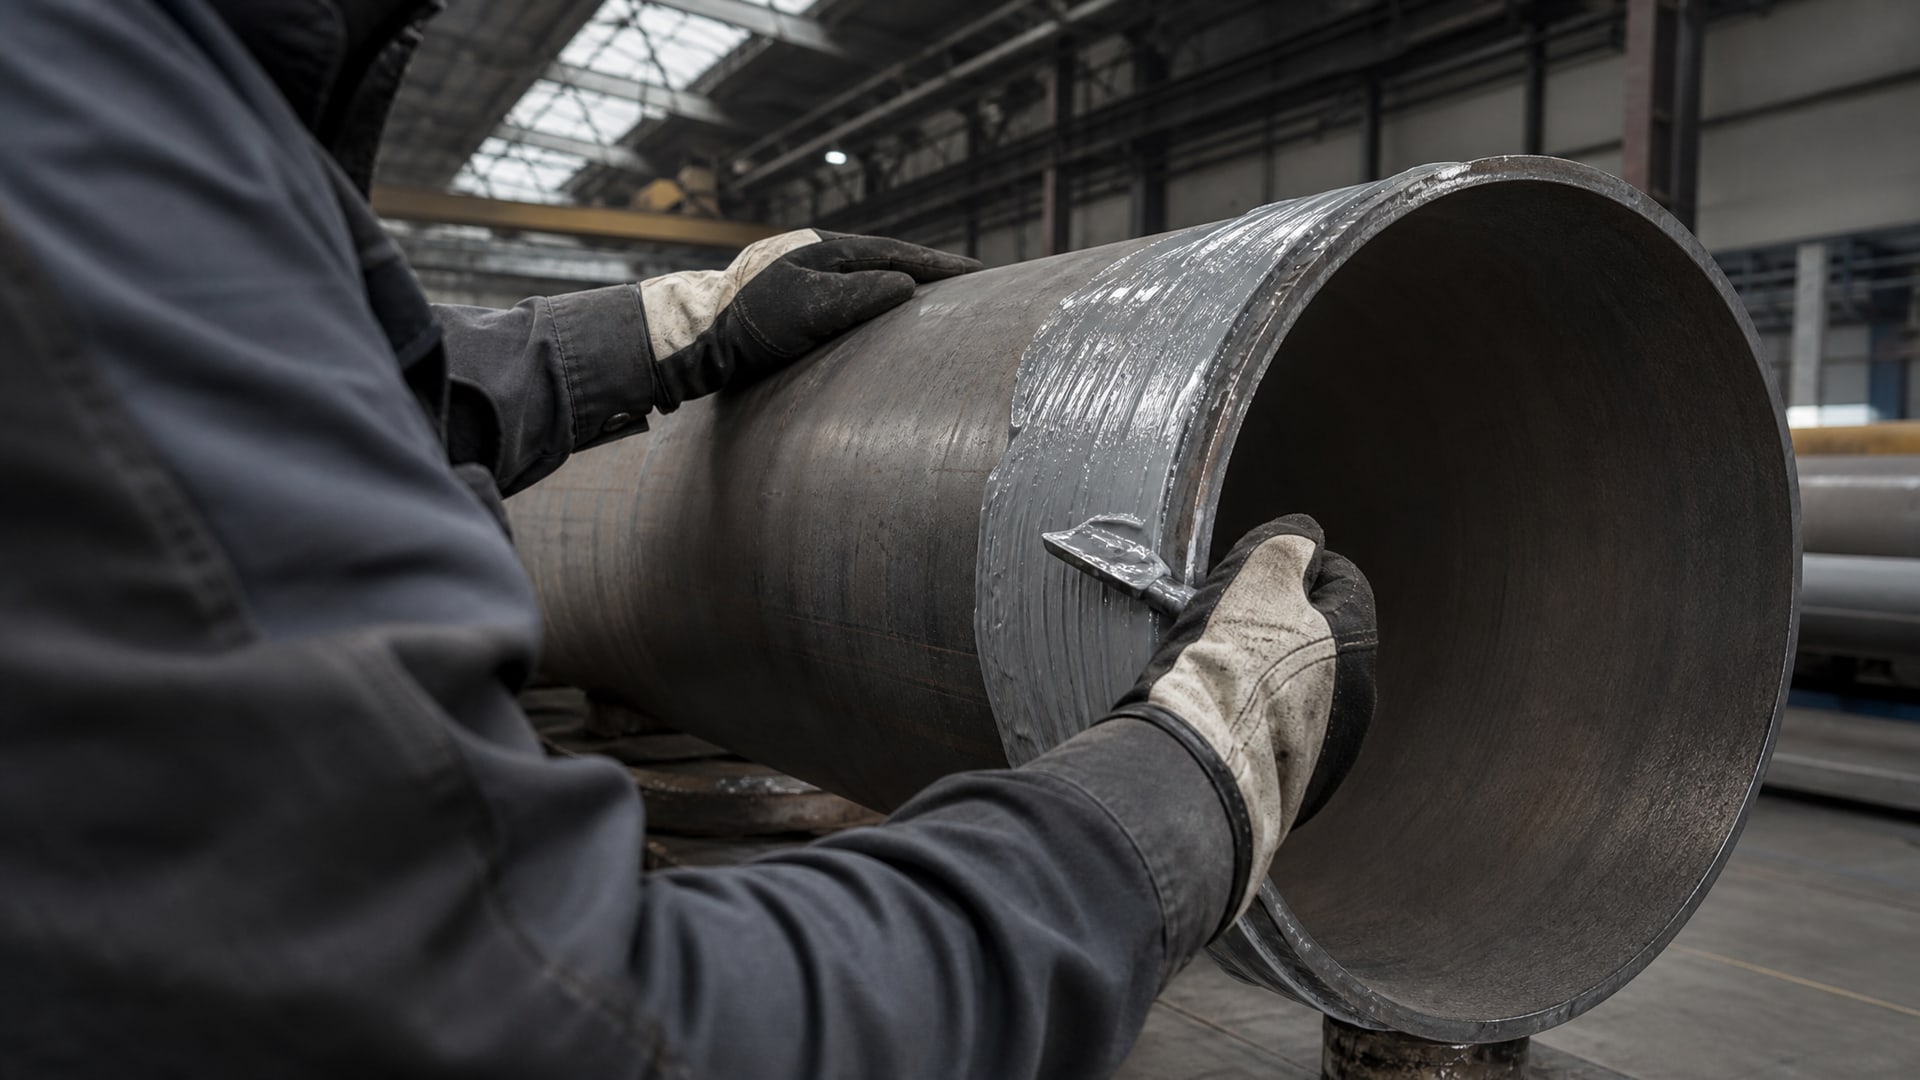
      Крупный густой герметик для больших зазоров плотно обволакивает резьбу трубы в руках рабочего.

      Для больших зазоров необходима высокая вязкость, то есть густой состав, который не будет вытекать под собственным весом или из-за капиллярных сил.

      Тиксотропия - это способность состава снижать вязкость при перемешивании или внешнем воздействии и восстанавливать ее при покое. Хороший высоковязкий герметик для больших зазоров проявляет явную тиксотропию: при нанесении (когда вы давите его между резьбами) он становится текучим, быстро распределяется по всему зазору, а затем восстанавливает густоту и плотно держится в щели. Без этого свойства густой герметик может остаться только на поверхности и не проникнуть в глубину соединения.

      На практике это означает, что при выборе между двумя составами с одинаковым максимальным зазором (например, оба заявляют 0,30 мм) стоит отдать предпочтение тому, который явно указывает тиксотропность или показывает более высокую вязкость по классу NLGI или условным единицам. Информация о вязкости обычно содержится в техническом паспорте (TDS) и выражается в сантипуазах (сП) при стандартной температуре.

      Подготовка поверхности - основа надежной герметизации


      Чистота поверхностей - это не рекомендация, а обязательное условие применения анаэробных герметиков. 
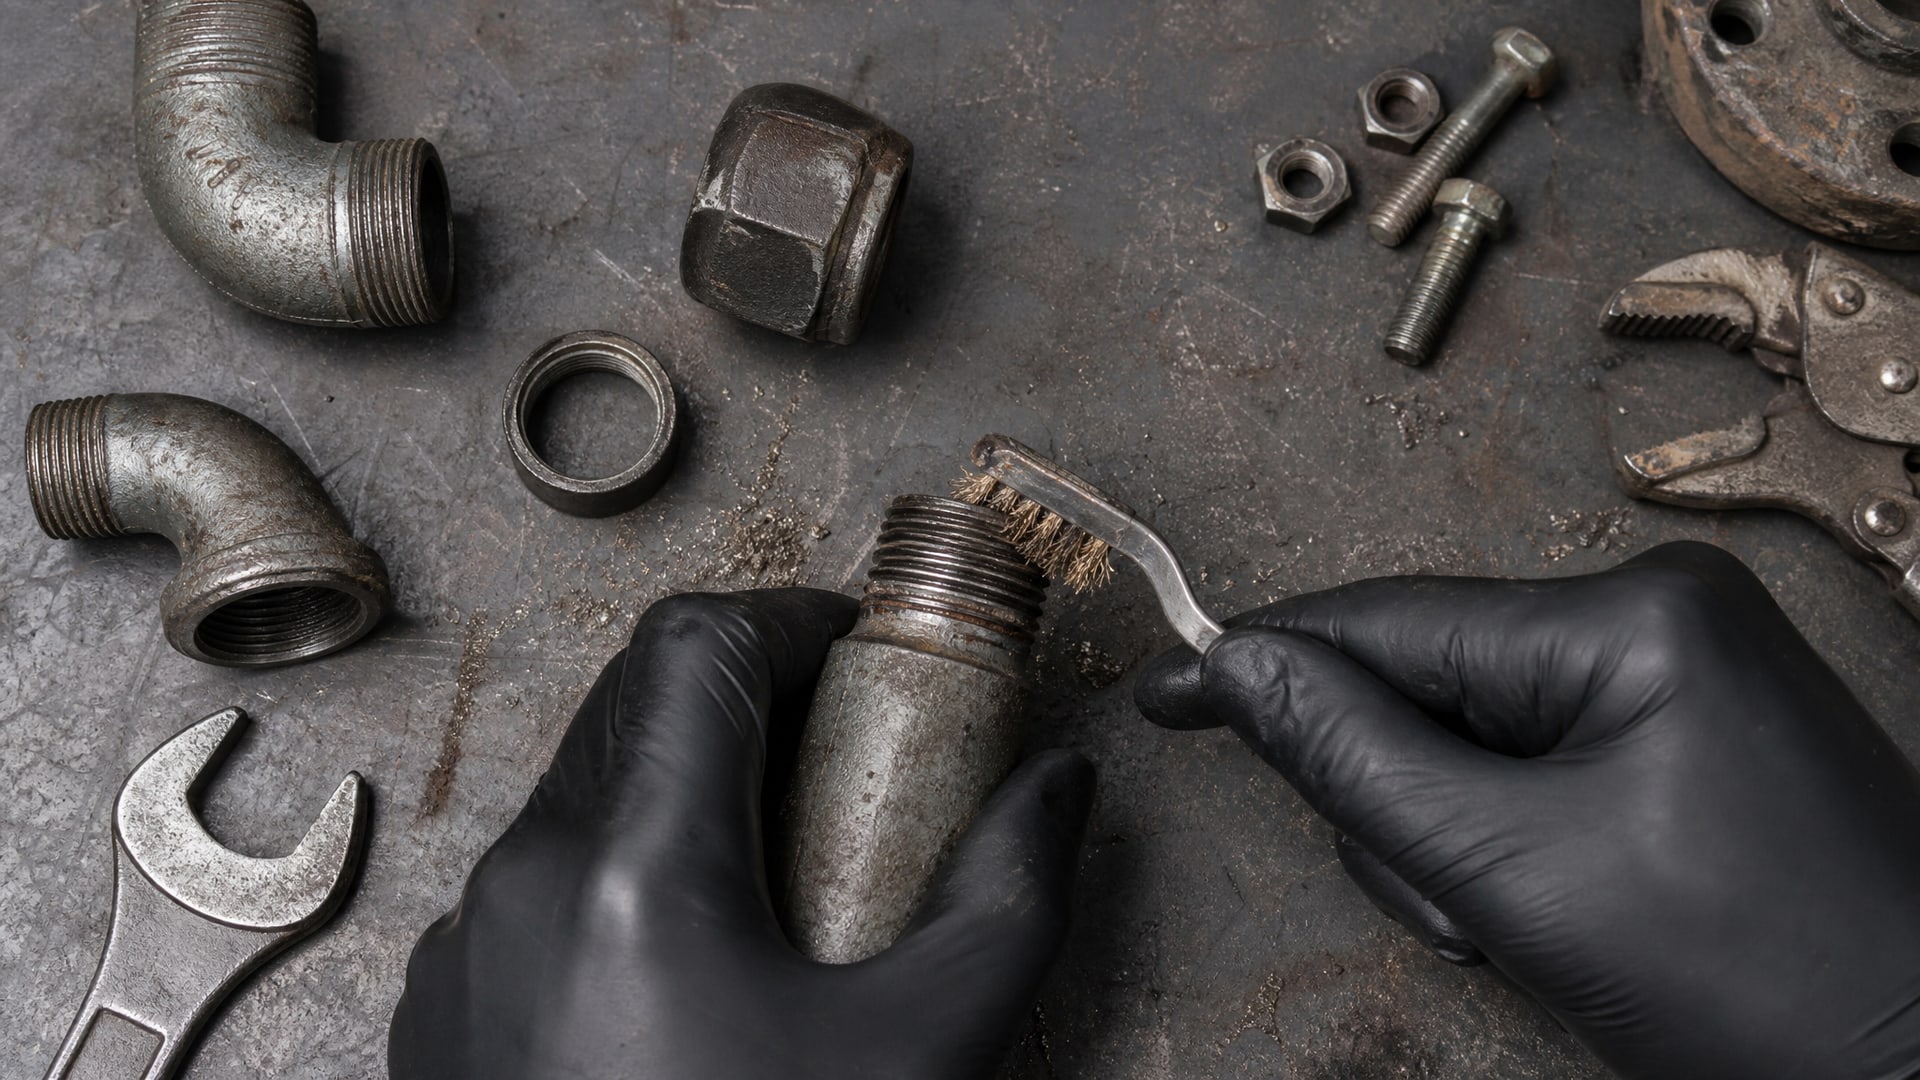
      Грязные детали с резьбой и инструменты; перчатка чистит трубу щеткой перед нанесением герметика для больших зазоров.

      Масла, производственные смазки, СОЖ, ржавчина и грязь блокируют доступ активирующих ионов металла к молекулам герметика и замораживают отверждение.

      Перед нанесением герметика необходимо:

      • Удалить видимые загрязнения щеткой или тканью (механическая очистка);

      • Обезжирить детали растворителем или обезжиривающим средством; рекомендуется протирка спиртом или ацетоном;

      • Высушить поверхность перед сборкой; влага тоже может замедлить отверждение.

      Для резьб, которые долго лежали или работали в масле, часто требуется повторная очистка. Если герметик наносится на грязь, результат предсказуем: отверждение идет вяло, адгезия низкая, герметичность не гарантирована. На некачественной подготовке стол, карета, направляющие и шпиндель - все пострадают первыми, потому что герметик начнет вытекать именно там, где нужна плотность.

      Активаторы и ускорители для пассивных металлов и низких температур


      Не все металлы одинаково хороши как катализаторы для анаэробного отверждения. 

      Сталь, чугун и бронза - активные металлы; герметик на них полимеризуется довольно быстро. Алюминий, нержавеющая сталь, пластики и гальванические покрытия - пассивные материалы; отверждение на них идет медленнее или может не начаться вообще.

      Если соединение выполнено из нержавейки, алюминия или имеет никелированное покрытие, при выборе герметика стоит сразу закладывать необходимость активатора (праймера). Активатор - это жидкость, которую наносят на очищенную поверхность перед герметиком; она содержит соединения, которые инициируют полимеризацию независимо от типа металла. Применение активатора обычно ускоряет функциональное отверждение с 3 часов до 20–30 минут.

      Низкая температура окружающей среды тоже замедляет отверждение. При температуре ниже 10 °C процесс может растянуться на часы и сутки. В этом случае активатор - не опция, а необходимость. Если работать приходится в холодном цехе или на улице, выбор герметика и активатора - единый процесс; смотреть нужно на оба компонента вместе.

      Время отверждения и готовность соединения к работе


      Многие ошибочно полагают, что если герметик снаружи затвердел и перестал быть мягким, соединение готово к нагрузке. 

      На самом деле это только начало процесса.

      Анаэробный герметик проходит несколько стадий:

      • Функциональная прочность - достаточная для небольшой нагрузки и теплого хранения; достигается за 1–3 часа в зависимости от состава и условий.

      • Полное отверждение - максимальная адгезия и механическая прочность; обычно требует 24–36 часов.

      Для высоковязкого состава (например, анаэробного герметика средней прочности) при зазоре в 0,30 мм время до полного отверждения может растянуться на 36–48 часов, потому что герметик в центре щели полимеризуется дольше, чем на краях.

      Рекомендуемый подход: после сборки дайте соединению постоять не менее 3 часов перед легкой нагрузкой (проверка герметичности) и минимум 24 часа перед полноценной эксплуатацией или высокотемпературной работой. Если спешить и запустить оборудование раньше, герметик может еще полностью не застыть в центре зазора, и под давлением или вибрацией соединение может начать подтекать.

      На холодном оборудовании или в условиях низкой температуры окружающей среды время удваивается.

      Герметизация резьбы большого размера и резьбы в шлицах


      Для трубных соединений и крупных болтовых узлов принцип остается тем же, но несколько особенностей требуют внимания. 

      Трубная резьба по дюймам (NPT, G) часто имеет больший шаг и может быть более поношена из-за многократных разборок.

      При герметизации труб дюймового размера (от 1/2 до 2 дюймов и больше) зазор в резьбе может легко оказаться в диапазоне 0,25–0,35 мм только из-за производственного допуска и износа. На практике это означает, что универсальный «самый дешевый анаэробный герметик» здесь часто не подходит; требуется состав с явным допуском на 0,30 мм или выше.

      Герметизация резьбы в шлицах (например, резьбовых вставок в шлицах шпинделя или направляющей) требует еще большей осторожности. Зазор между резьбой и стенкой шлица часто оказывается непредсказуем, а доступ для контроля процесса отверждения ограничен. Для таких случаев имеет смысл выбирать состав с запасом на вязкость и тиксотропию.

      На практике в цехах используются герметики с диапазоном 0,25–0,50 мм именно для таких нестандартных и крупных резьб, когда обычный герметик может оказаться слишком жидким.

      Резьбовой герметик для больших зазоров: практические рекомендации


      При выборе герметика для неплотной или изношенной резьбы полезно опираться на простой алгоритм. 
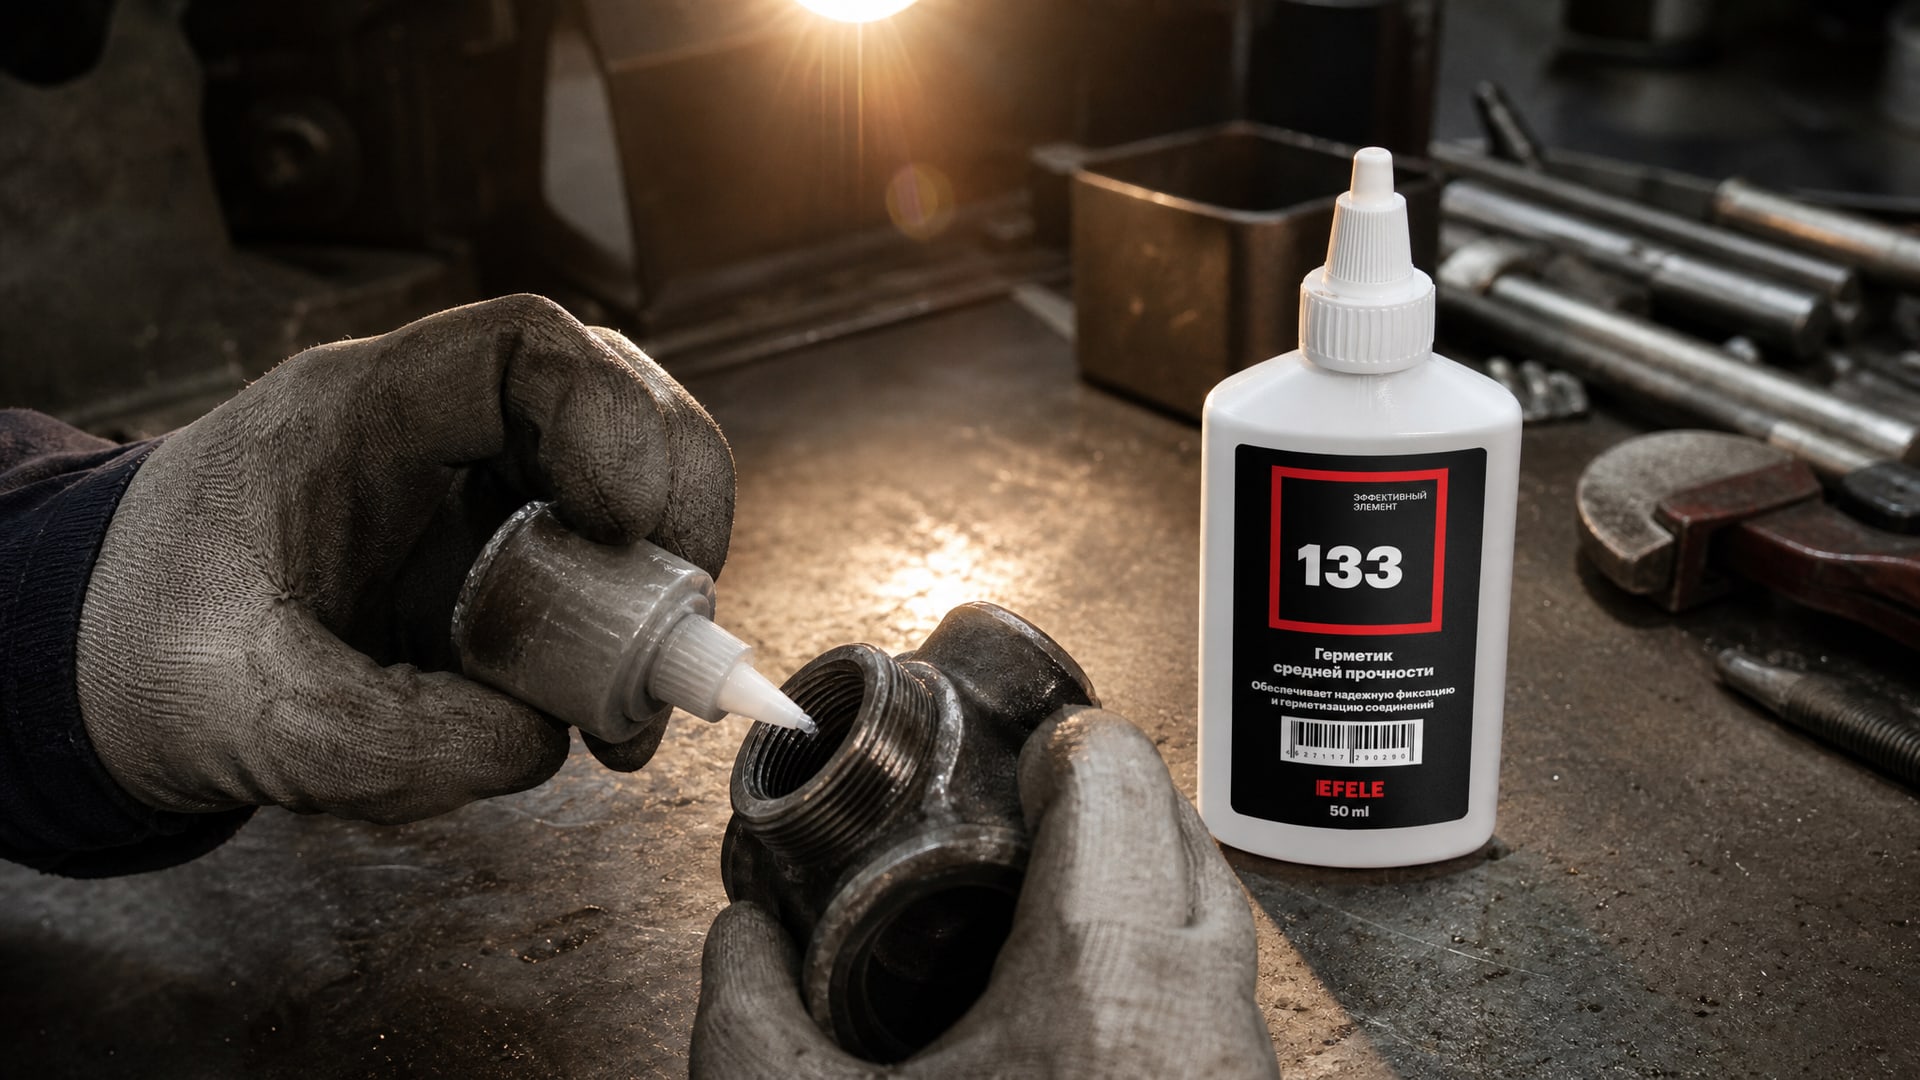
      Рука наносит EFELE 133 (анаэробный герметик для труб) в больших зазорах.

      Шаг 1: оцените или измерьте зазор. Если это возможно, используйте щупы или микрометр; если нет - ориентируйтесь на визуальную оценку (зазор в пару миллиметров уже явно велик; если зазор едва заметен, это скорее всего 0,1–0,15 мм).

      Шаг 2: определите материал. Сталь, чугун - это активные металлы, герметик работает быстро. Нержавейка, алюминий, покрытия - нужен активатор.

      Шаг 3: подберите максимальный gap fill. Если зазор до 0,15 мм - выбирайте стандартные составы (0,15–0,25 мм). Если 0,20–0,30 мм - смотрите в категорию high-tack или medium gap fill (0,25–0,35 мм). Если выше 0,30 мм - ищите явное указание 0,30–0,50 мм в паспорте.

      Шаг 4: проверьте вязкость и наличие тиксотропии в техническом паспорте (TDS). Для больших зазоров чем выше вязкость - тем лучше.

      Шаг 5: подготовьте поверхности - обязательно очистите и обезжирьте.

      Шаг 6: если материал пассивный или температура низкая - добавьте активатор к комплекту.

      При таком подходе риск ошибки минимален. EFELE 133 на практике показывает хорошее сочетание вязкости и допустимого зазора для трубных резьб до 3 дюймов, включая случаи с увеличенным зазором; состав рассчитан именно на герметизацию неплотных соединений, и многие закупщики возвращаются к нему второй год подряд на предприятиях, где приходится работать с изношенной или нестандартной резьбой.

      Ошибки при применении анаэробного герметика для больших зазоров


      Ошибка 1: выбор состава по цвету или цене, а не по максимальному зазору. 

      Результат: герметик не полимеризуется в центре щели, соединение начинает подтекать через неделю или месяц.

      Ошибка 2: нанесение герметика на грязную или масляную резьбу. Результат: отверждение замораживается, адгезия практически нулевая, герметизация не достигается.

      Ошибка 3: использование слишком жидкого герметика (стандартной вязкости) для зазора больше 0,25 мм. Результат: состав вытекает до отверждения или недостаточно заполняет щель; герметичность теряется при первой же вибрации или нагреве.

      Ошибка 4: спешка; запуск оборудования через 1–2 часа после сборки. Результат: герметик еще не полностью отвердел, соединение может дать течь или провалиться под нагрузкой. Даже если герметик выглядит твердым снаружи, внутри щели отверждение может продолжаться часы.

      Ошибка 5: игнорирование активатора на пассивных металлах. Результат: отверждение идет медленнее (часы вместо минут), или даже не начинается. Соединение кажется готовым, но при работе герметик может начать течь.

      Ошибка 6: увеличение количества герметика в надежде "заполнить щель." Результат: избыток остается снаружи и создает беспорядок, а в центре щели герметик все равно может недостаточно полимеризоваться, если зазор превышает допустимый для этого состава.

      Стандарты и методы испытаний анаэробных герметиков


      Для профессионального выбора стоит знать, на какие стандарты опираются производители при разработке составов. 

      ASTM D5363 - стандартный метод испытания анаэробных герметиков, включая определение прочности на срез, времени отверждения и влияния зазора на работоспособность состава.

      ISO 10964 - метод определения момента откручивания и прочности резьбового соединения с анаэробным герметиком; используется для проверки реальных условий работы.

      Когда вы смотрите в техпаспорт герметика и видите параметры вроде «прочность на срез 25 МПа» или «момент откручивания 50 Н·м», это обычно относится к тестовым условиям по одному из этих стандартов. Знание об этом помогает понять, насколько серьезно производитель относился к испытаниям и можно ли доверять заявленным характеристикам.

      Для практического применения достаточно помнить, что герметики, протестированные по этим стандартам, дают предсказуемый результат. Составы, на упаковке которых нет ссылки на ASTM или ISO, часто оказываются менее надежными в реальных условиях.

      Часто задаваемые вопросы

      Можно ли нанести герметик толстым слоем, если зазор больше допустимого?

      Нет. Увеличение количества герметика не заменяет превышенный предел заполнения. Если зазор больше допустимого для этого состава, большая часть герметика останется на поверхности, а в центре щели полимеризация может не начаться вообще. Лучше выбрать состав с заявленным максимумом выше или рассмотреть комбинированный подход (герметик + механическое уплотнение).

      Какой герметик выбрать, если резьба на нержавеющей стали?

      На нержавейке используют анаэробный герметик с активатором. Сама по себе нержавейка плохо инициирует отверждение, поэтому время полимеризации без активатора может растянуться на часы. Практически все производители предлагают активатор (праймер) как отдельный продукт; нанесите его тонким слоем на очищенную резьбу, дайте подсохнуть 1–2 минуты, затем наносите герметик.

      Почему герметик не затвердел, хотя прошло уже 3 часа?

      Возможные причины: на резьбе осталось масло или грязь (очистите и повторите); материал пассивный и требует активатора; температура окружающей среды ниже 5 °C (работайте при комнатной температуре или используйте активатор). Если все условия соблюдены, проблема в качестве герметика или его сроке годности.

      Как долго можно хранить герметик после вскрытия?

      Анаэробный герметик хранится герметичной упаковке при комнатной температуре (15–25 °C), вдали от влаги и света. После вскрытия флакон закройте плотно; кислород способствует преждевременному отверждению. При правильном хранении герметик держит свойства 6–12 месяцев после открытия. Если герметик загустел или не отверждается - его пора заменить.

      Есть ли герметик, который работает одновременно на стали и на алюминии без активатора?

      На практике это означает поиск состава с явной формулировкой для пассивных и активных металлов. Большинство универсальных герметиков справляются со сталью хорошо, а на алюминии работают медленнее. Для гарантии берите герметик с активатором в комплекте; то время, которое вы потратите на его применение (1–2 минуты), окупится уверенностью в результате.

      Заключение

      Выбор герметика для резьбы с большим зазором - это не случайный выбор с полки, а осознанное решение, основанное на трех ключевых параметрах: максимально допустимом зазоре (0,25–0,5 мм в зависимости от состава), вязкости и тиксотропии, а также условиях применения (материал, температура, чистота поверхности).

      Стандартные универсальные герметики рассчитаны на зазоры до 0,25 мм и начинают работать на грани допустимого уже при 0,30 мм. Для неплотной резьбы нужны специализированные высоковязкие составы, которые явно указывают на упаковке максимум 0,30–0,50 мм. Обязательная очистка и обезжиривание поверхностей, применение активатора на пассивных металлах и терпеливое ожидание 24 часов до полного отверждения - это не рекомендации, а условия гарантированного результата.

      Если вы работаете с изношенной резьбой или нестандартными соединениями, начните с измерения или оценки зазора, уточните материал детали в техпаспорте, выберите герметик с подходящим максимальным gap fill и подготовьте активатор, если металл пассивный. Такой системный подход избавит вас от разочарований и гарантирует надежную герметизацию на годы вперед.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • Монтажник пытается открутить резьбовой фиксатор большим гаечным ключом, деформируя болт.
        Инструкция по демонтажу соединений, собранных на сильном резьбовом фиксаторе
      • Техник изучает образцы для испытаний на нескольких трибологических машинах в лаборатории.
        Образцы для испытаний узлов трения: как подобрать режимы и нагрузки
      • Оператор наносит пищевую смазку для оборудования на подшипники конвейера из стали и латуни.
        Подбор смазки для узлов трения латунь-сталь в пищевом оборудовании
      • Чистая производственная линия из нержавеющей стали
        Смазки H1: как аудит HACCP и ISO 22000 проверяет соответствие пищевого производства
      • Пенистая охлаждающая жидкость циркулирует вокруг режущего инструмента станка.
        Пеногаситель СОЖ: как выбрать и применить правильно
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения