Резьбовые соединения - это ненадежный узел в машинах и установках, работающих с вибрацией и ударными нагрузками. Вибрационное воздействие ослабляет затяжку, выталкивает герметик из зоны контакта, происходит фреттинг металлических поверхностей, и соединение начинает подтекать. Обычные герметики не справляются: нужен состав, который не просто заполняет просветы, но и фиксирует резьбу от самоотвинчивания. Статья поясняет, какие свойства герметика критичны при вибрации, как выбрать нужный состав по стандарту ISO 10964 и как правильно его нанести, чтобы соединение не разгерметизировалось под нагрузкой.
Информация полезна инженерам, техническим специалистам и закупщикам, которые отвечают за надежность узлов на вибрирующих агрегатах: компрессорах, насосах, вентиляторах, станках и подвижных установках.
Почему вибрация разрушает резьбовые соединения
Вибрирующий узел испытывает циклические сдвиговые нагрузки, которые действуют на витки резьбы и на слой герметика между ними.
Каждый цикл ослабляет затяжку - болт и гайка медленно откручиваются, зазоры растут, герметик истончается и в конце концов вытесняется из контакта. Одновременно на поверхностях металла происходит фреттинг: микроскопическое срывистое скольжение, которое создает окисные частицы и нарушает адгезию (сцепление) герметика с металлом.
Обычный герметик, даже если вязкий, не решает проблему, потому что не держит момент затяжки. После нескольких часов работы под вибрацией такое соединение начинает подтекать, потому что герметик уже не заполняет зазоры. Анаэробные герметики и фиксаторные составы работают иначе: они полимеризуются (отверждаются) прямо в контакте с металлом резьбы, создавая жесткую сцепку между витками. Это не позволяет резьбе ослабляться и вибрировать внутри соединения.
Стандарт ISO 10964: как оценивают фиксирующую способность
Все серьезные производители герметиков для резьбы приводят в технических листах характеристики, полученные по стандарту ISO 10964.
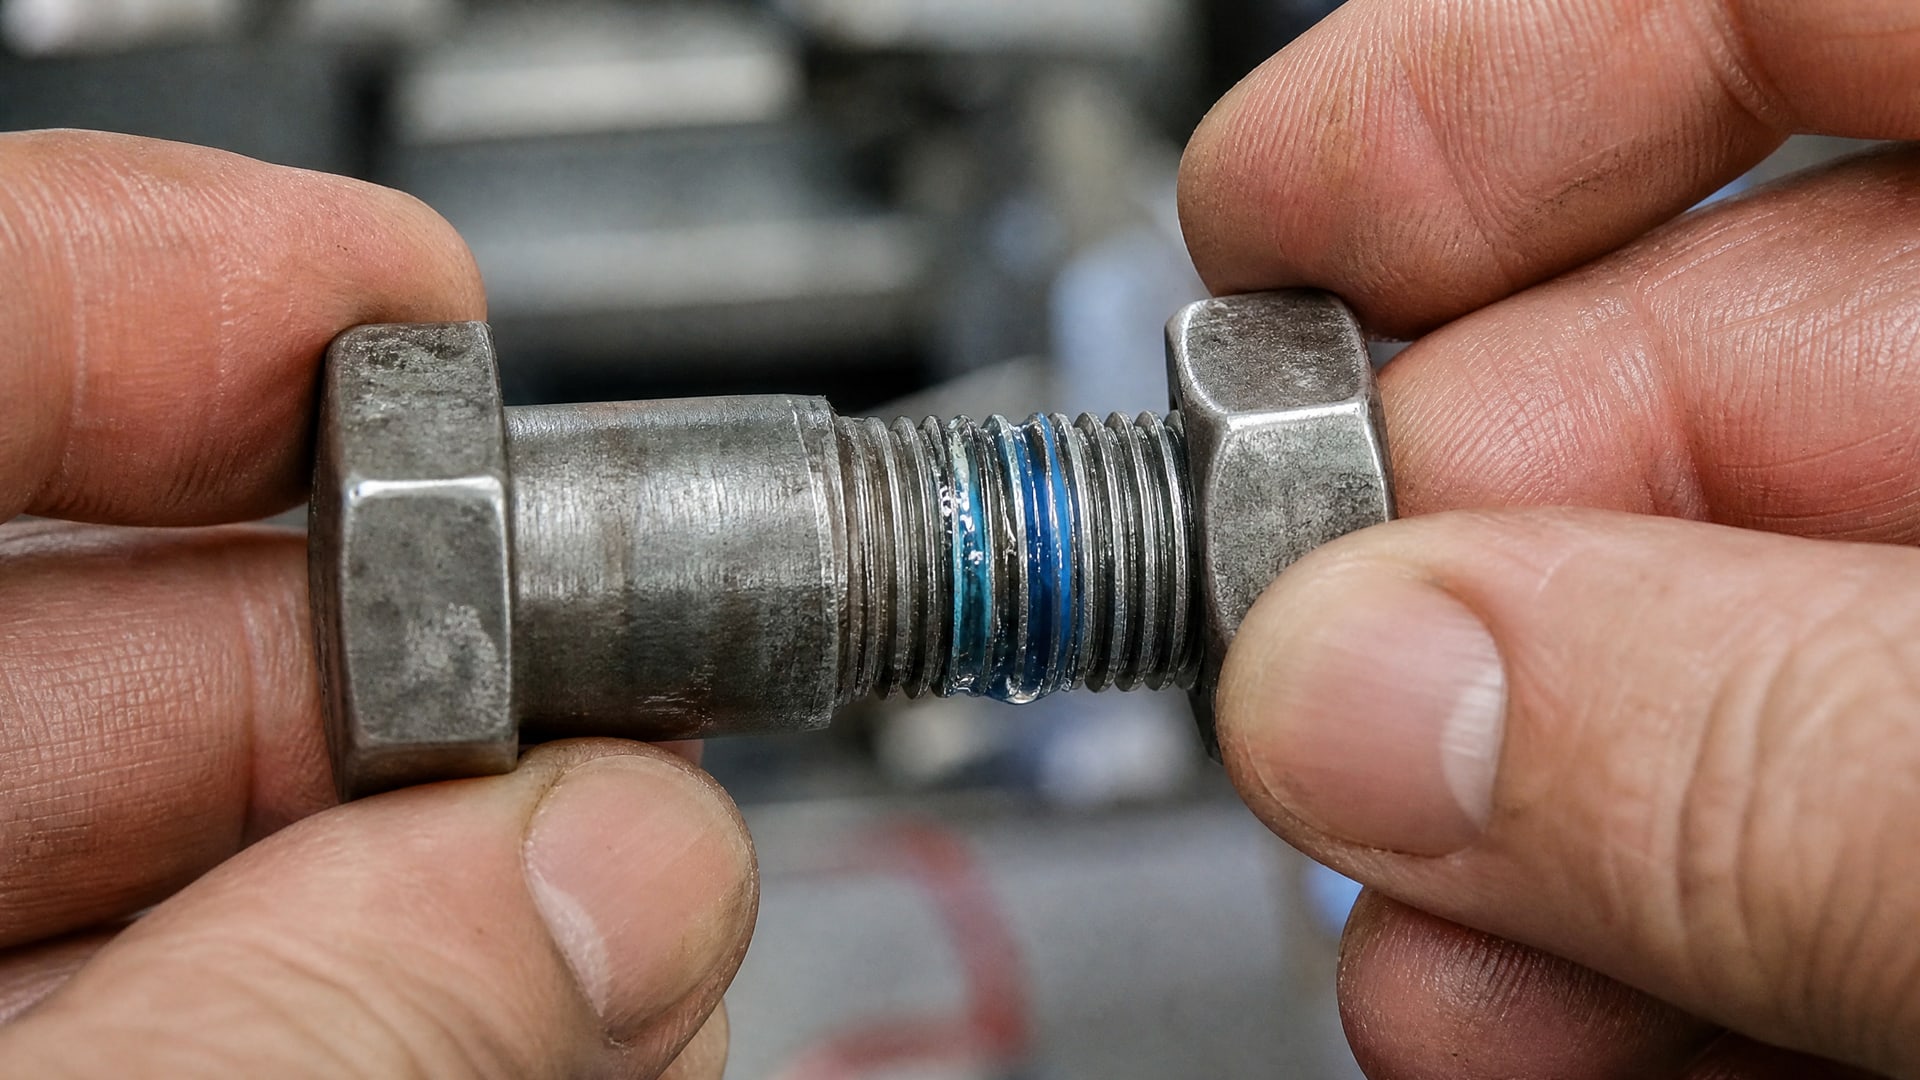
Этот стандарт описывает метод испытания крутящего момента на резьбовом соединении и используется для объективного сравнения фиксирующей способности.
В ISO 10964 измеряют два ключевых показателя:
Break-away torque - максимальный крутящий момент, который нужно приложить, чтобы отвернуть болт сразу после отверждения герметика. Типичные значения: 18–24 Н·м.
Prevailing torque - крутящий момент, который требуется для поддержания вращения уже развернутого болта. Типичные значения: 7–14 Н·м.
Чем выше оба показателя, тем сильнее герметик фиксирует резьбу. Для вибронагруженных узлов выбирают составы с высокими значениями обоих параметров, потому что это означает, что резьба не разболтится даже под циклическими ударами и скручиванием.
Кроме того, в техлистах указывают результаты испытаний при нагреве (hot strength), при старении (heat aging) и в различных химических средах. Это помогает убедиться, что герметик сохранит свою фиксирующую способность в условиях, специфичных для конкретного оборудования.
Анаэробные герметики: механизм работы и температурные границы
Анаэробный герметик - это жидкий состав, который отверждается (полимеризуется) только в присутствии металла и при отсутствии кислорода.
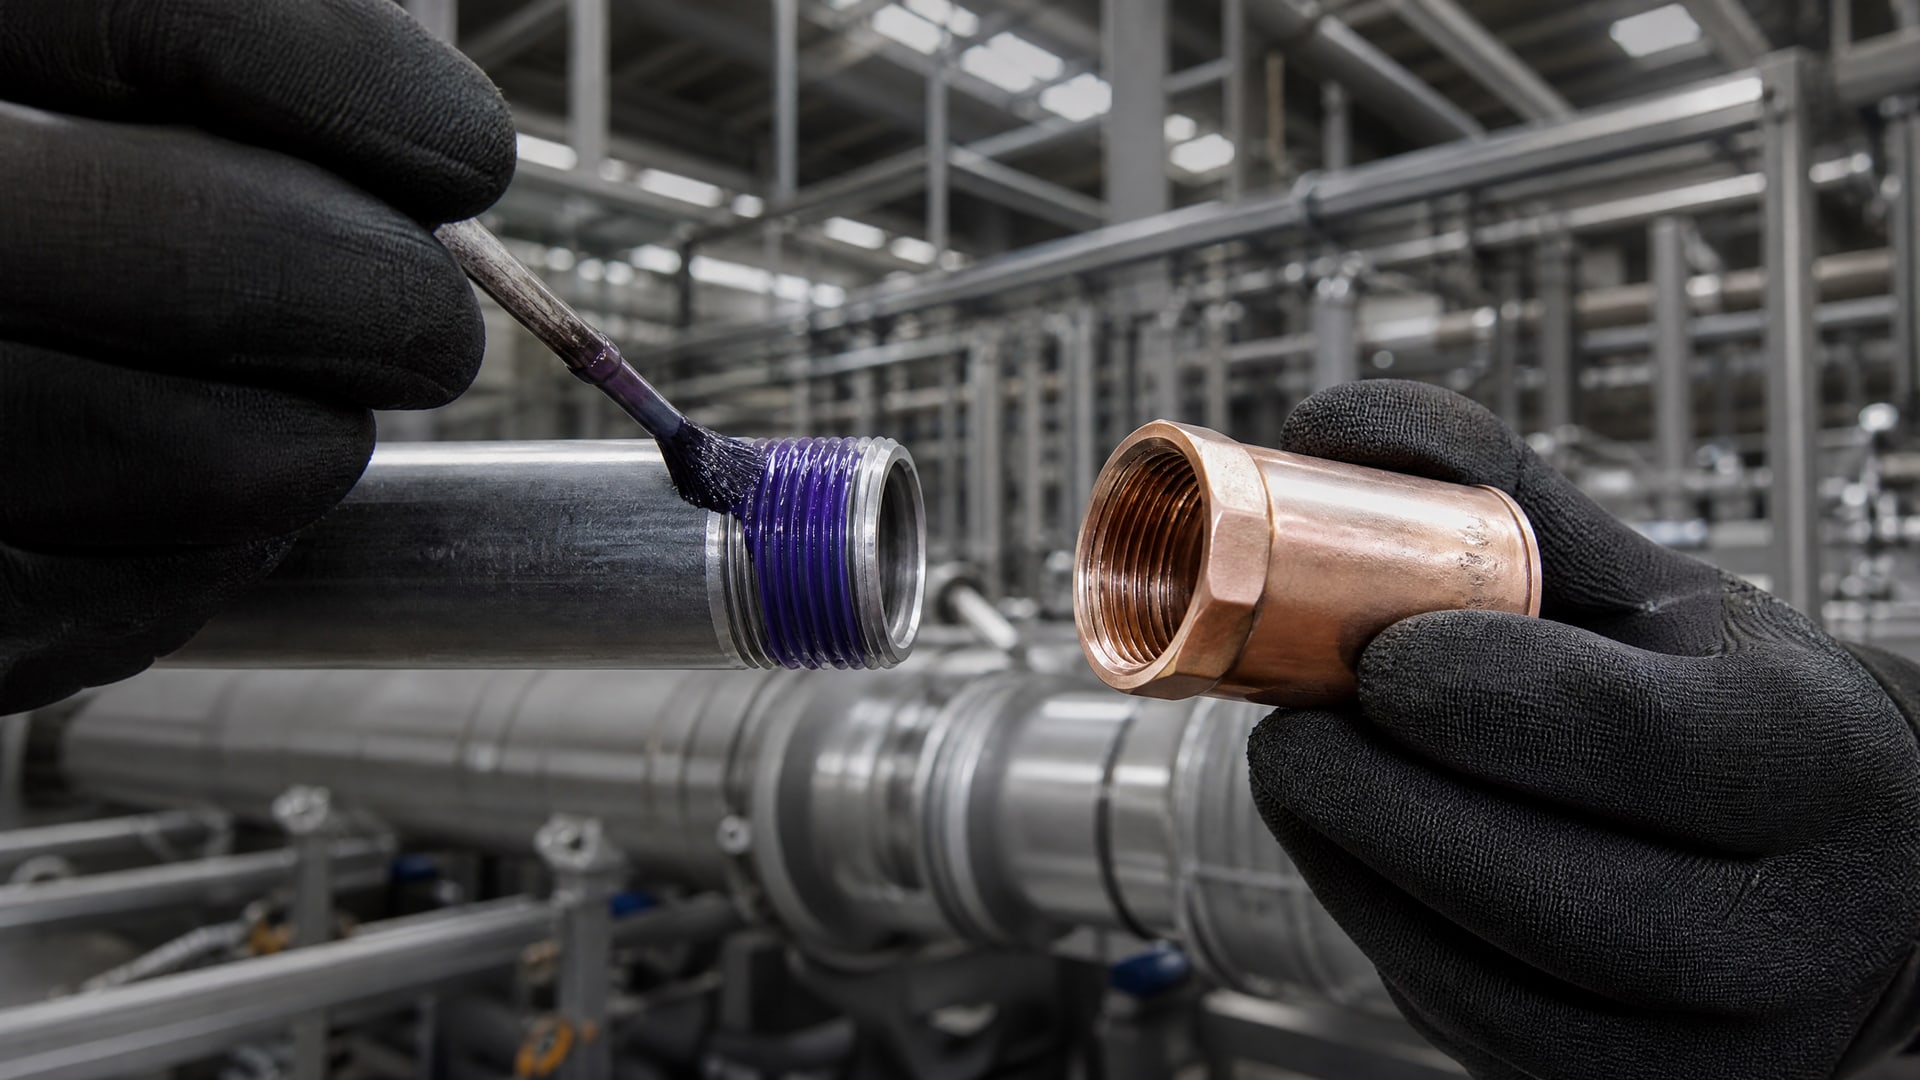
Вне резьбы, в открытом воздухе, такой герметик может храниться месяцами и не затвердеет. Но как только его нанесут на стальную или медную резьбу и собрать соединение, металл инициирует полимеризацию, и состав превратится в прочный пластик.
Этот механизм дает несколько преимуществ:
Герметик остается жидким до сборки, поэтому хорошо заполняет все витки и микронеровности.
После отверждения он плотно связан с металлом и не отслаивается при вибрации.
Соединение можно разобрать и собрать заново: герметик разрушается под механическим напряжением при откручивании, но остатки легко счистить.
Для промышленного применения типовой диапазон рабочих температур анаэробного герметика - от -55 °C до +150 °C. В этом диапазоне материал сохраняет эластичность, прочность и герметичность. На холоде герметик не становится хрупким, при нагреве не размягчается и не теряет свойства. Конкретные граничные температуры зависят от состава и указаны в техническом листе каждого продукта.
Подготовка резьбы: очистка, праймер и правильная сборка
Успех герметизации начинается не с самого герметика, а с подготовки поверхности.
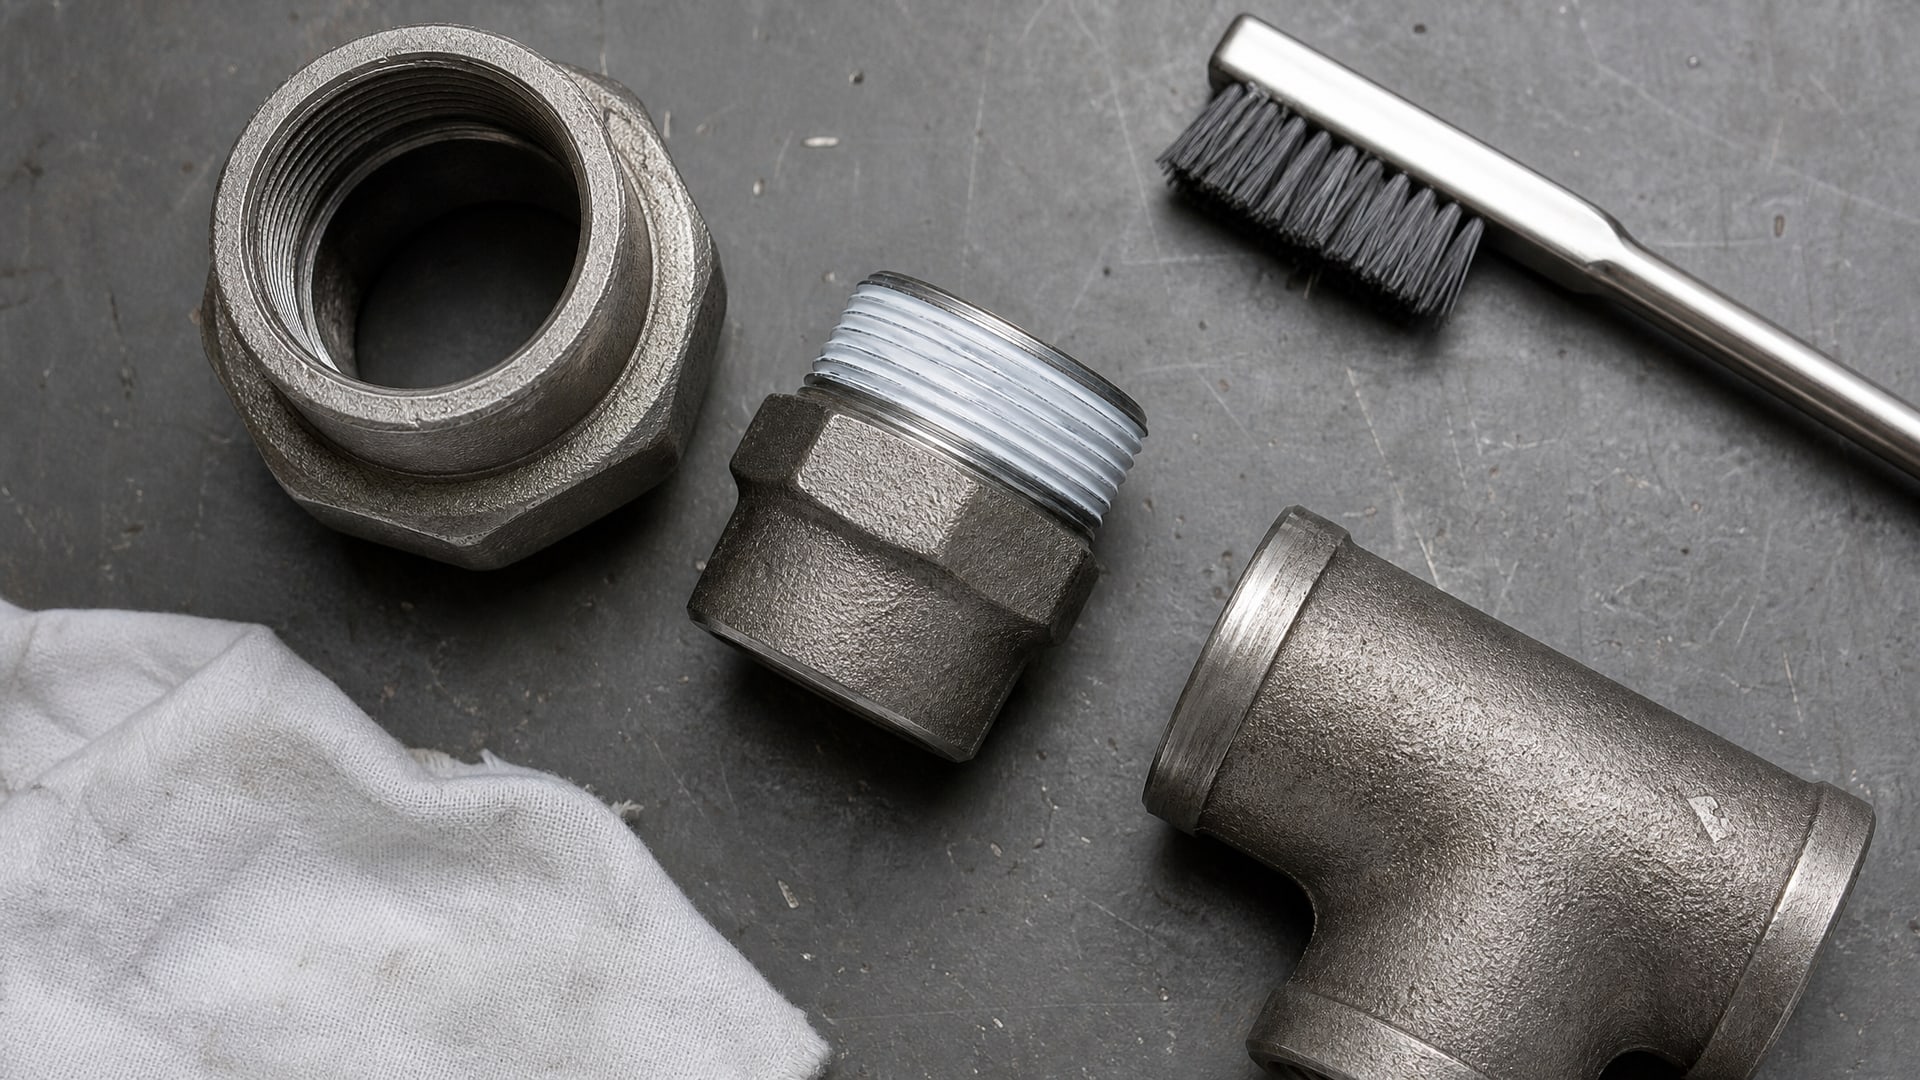
Анаэробные составы чувствительны к загрязнениям: если на резьбе остались масло, грязь, окись или старый герметик, полимеризация замедлится или не произойдет вовсе. Герметик не будет иметь нормальной адгезии (сцепления) с металлом, и соединение станет ненадежным.
Правильная очистка резьбы включает:
Удаление видимого масла и смазки ветошью, смоченной в растворителе или дезинфекторе.
Механическое удаление окиси и остатков старого герметика: можно использовать жесткую щетку, проволочный ершик или небольшую абразивную сетку.
Просушка резьбы на воздухе или легкое продувание сжатым воздухом.
Финальная протирка чистой, сухой ветошью, чтобы убедиться в отсутствии пыли и влаги.
Для менее активных металлов - нержавеющей стали, алюминия, оцинкованных поверхностей - очистки недостаточно. На таких материалах отверждение анаэробного герметика происходит медленнее, потому что поверхность менее каталитична. Для ускорения и стабилизации применяют праймер: это тонкий слой активирующего состава, который наносят на очищенную резьбу, он обеспечивает условия для надежной полимеризации. Инструкция к праймеру указана в техническом листе герметика.
После подготовки соединение собирают вручную до упора, чтобы исключить перекос и перекрестную нарезку резьбы. Это особенно важно при высоких нагрузках: если витки не встанут правильно, герметик заполнит зазоры неравномерно и рассчитывать на стойкость к вибрации не приходится. Затем соединение дотягивают динамометрическим ключом до требуемого момента затяжки. Нельзя полагаться на интуицию или случайное усилие: недотяжка не обеспечивает уплотнения, перетяжка повреждает резьбу и может помешать равномерному распределению герметика.
Нанесение герметика: техника и дозировка
Жидкий анаэробный герметик наносят на мужскую резьбу (болт или шпильку), а не на женскую (гайка или отверстие).
Рекомендуемая техника:
Начинают не с первого витка, а со второго-третьего, чтобы герметик не выдавился в поток среды и не попал внутрь трубопровода или системы.
Наносят непрерывный 360-градусный валик герметика вдоль оси резьбы на 2–3 витка. Состав должен быть равномерно распределен, без разрывов и комков.
Избыток герметика опасен: он может выдавиться внутрь соединения и засорить систему. Дозировка обычно указана в капсулах, миллилитрах или по объему, и прямо скзана в техническом листе.
Вязкость герметика подобрана таким образом, чтобы он не стекал вниз по резьбе и не уходил в щели до сборки. После введения соединения герметик заполняет оставшиеся микрозазоры и начинает отверждаться.
Сборка производится немедленно, пока герметик жидкий. Соединение собирают вручную до упора, как описано выше, затем дотягивают до требуемого момента. Во время затяжки герметик выдавливается в микронеровности резьбы, образуя плотный контакт.
Только после полного отверждения (обычно 24 часа при комнатной температуре) соединение готово к рабочей нагрузке. На начальных этапах отверждения (первые 2–4 часа) герметик уже выдерживает небольшие нагрузки, но полную герметичность и прочность он приобретает позже. Попытка дать полную вибрационную нагрузку раньше времени может привести к сдвигу слоя герметика и нарушению герметичности.
Выбор герметика в зависимости от условий работы
Не все герметики одинаковы.
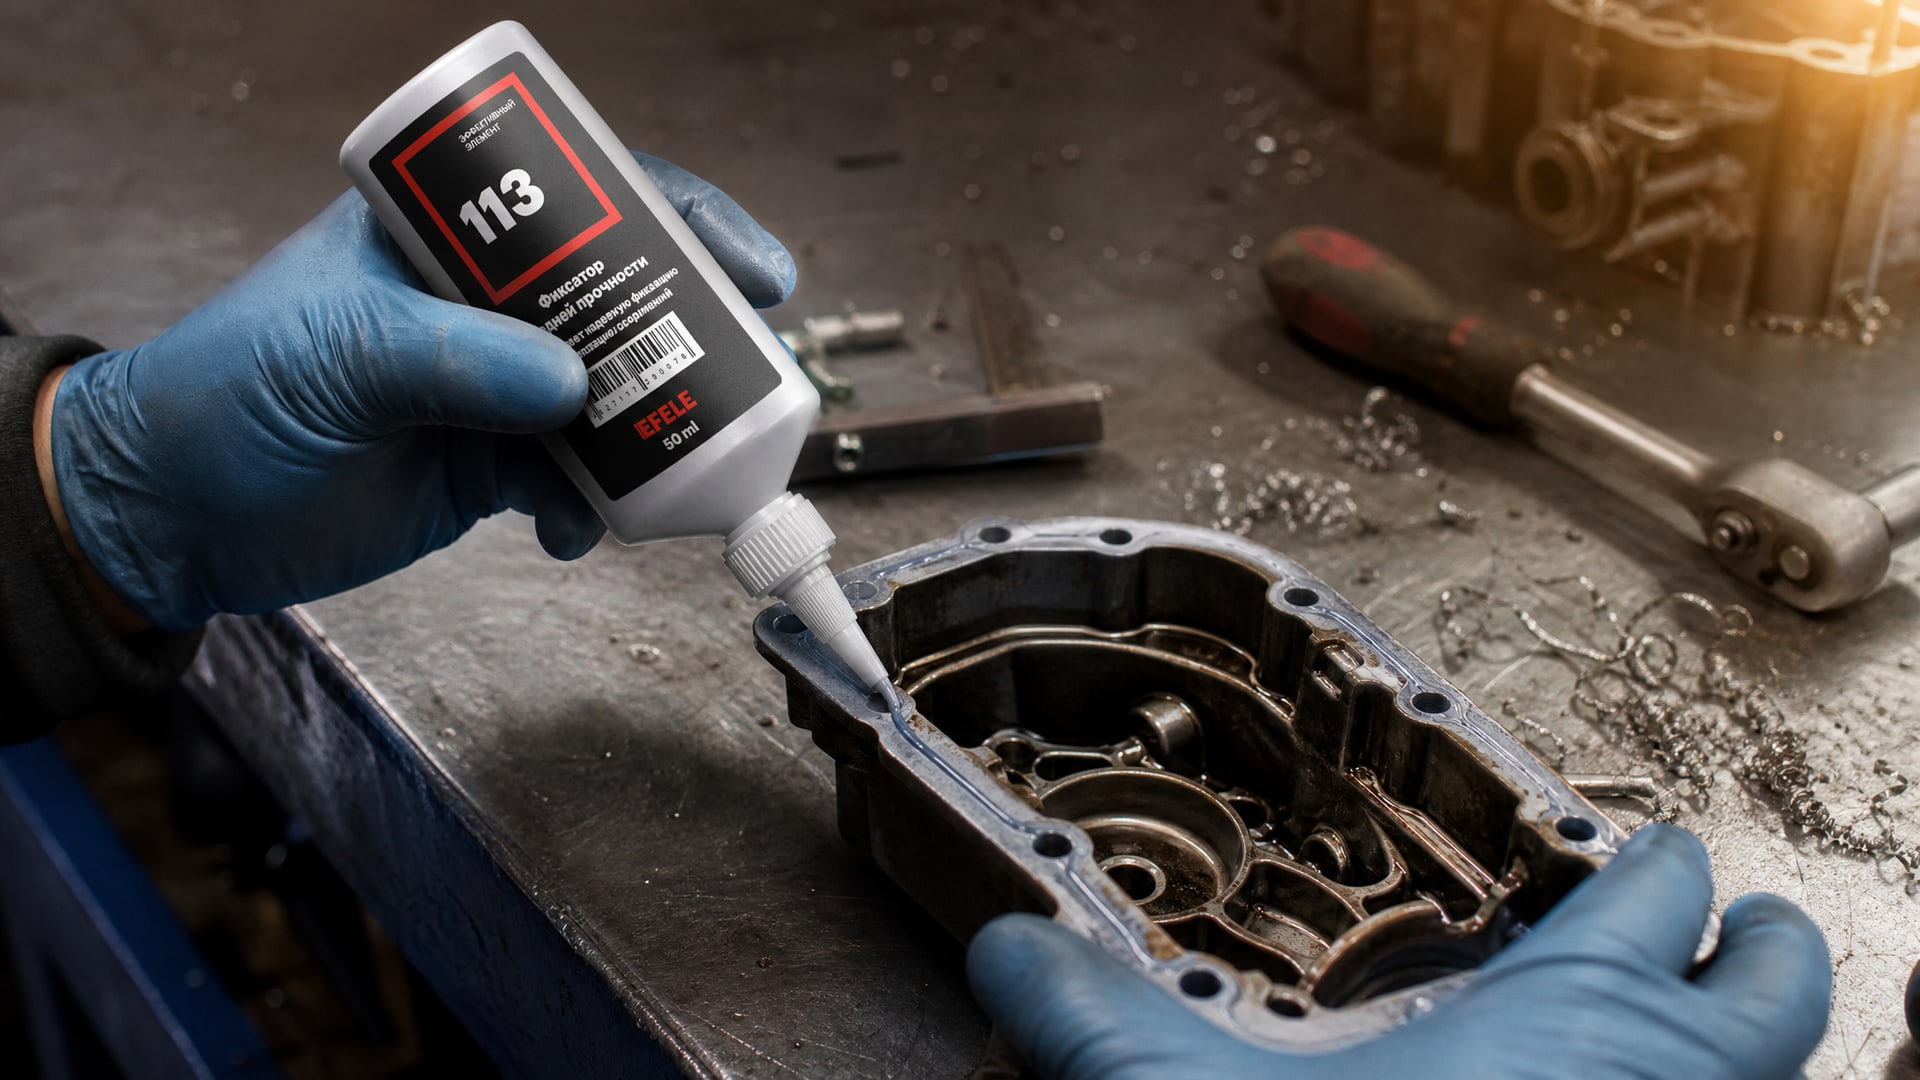
На рынке существуют составы разной прочности и с разными допусками, и выбор зависит от того, разбирается ли соединение в ремонте или работает герметично до конца жизни оборудования.
Для часто разбираемых узлов - например, люков, фланцев, съемных картеров - используют герметики средней и низкой прочности. Они позволяют открутить болт рукой или обычным гаечным ключом без риска повредить резьбу. Герметик при этом обеспечивает герметичность и некоторую фиксацию от самоотвинчивания при вибрации. При разборке герметик разрушается под механическим усилием, остатки легко счищаются с резьбы.
Для обеспечения герметичности резьбовых соединений при высоких вибрациях, особенно в часто разбираемых узлах, рекомендуется использовать анаэробный фиксатор резьбы средней прочности, такой как EFELE 113. Это позволяет совместить надежную фиксацию резьбы с возможностью разборки без повреждений.
Для постоянных соединений - сварных, запечатанных или работающих в экстремальных условиях - берут герметики высокой прочности. Такой состав сильно фиксирует резьбу, и открутить болт без специальных инструментов невозможно. Это нужно учитывать при конструировании: если нужна будущая разборка, высокопрочный герметик не подойдет.
При выборе также учитывают химическую совместимость. Герметик должен быть устойчив к среде, которая окружает соединение: масло, вода, щелочные или кислые растворы, органические растворители. Таблица совместимости обычно приводится в техническом листе.
Для соединений из нержавеющей стали или алюминия часто требуется герметик с праймером или герметик, специально разработанный для менее активных металлов. Это ускоряет отверждение и гарантирует, что герметик полностью выполнит свои функции.
Часто задаваемые вопросы
Что лучше: герметик для резьбы или обычная PTFE-лента?
PTFE-лента (фум-лента) хороша для статических трубных соединений, но при вибрации она не держит момент затяжки. Витки резьбы со временем разболчиваются, лента рвется и смешивается с потоком среды. Анаэробный герметик в этом отношении надежнее: он не скользит, полимеризуется и создает жесткую связь между витками.
Можно ли наносить герметик на грязную или масляную резьбу?
Нельзя. Загрязнения мешают адгезии герметика к металлу и замедляют отверждение. Герметик не полимеризуется должным образом, и соединение станет ненадежным. Резьбу обязательно нужно очистить.
Сколько времени ждать перед тем, как дать нагрузку на соединение?
Полное отверждение обычно занимает 24 часа при комнатной температуре. На начальных этапах (2–4 часа) герметик выдерживает небольшие нагрузки, но полную вибрационную нагрузку лучше давать только после полного отверждения. Конкретное время указано в техническом листе.
Нужен ли праймер для всех металлов?
Для обычной стали праймер не требуется. Для нержавеющей стали, алюминия, медных сплавов и оцинкованных поверхностей праймер ускоряет отверждение и улучшает адгезию. Инструкция есть в техническом листе герметика.
Как определить, какой герметик выбрать для конкретного узла?
Смотрите характеристики по ISO 10964: break-away torque и prevailing torque. Чем выше эти значения, тем сильнее герметик фиксирует резьбу и тем лучше сопротивляется вибрации. Также проверьте химическую совместимость и температурный диапазон в техническом листе.
Заключение
Герметизация резьбовых соединений под вибрацией требует не просто герметика, а анаэробного фиксатора, который одновременно уплотняет и фиксирует резьбу от самоотвинчивания. Качество такого герметика оценивают по стандарту ISO 10964 - по крутящему моменту отворачивания и удержания. Правильная подготовка резьбы (очистка, праймер при необходимости), дозированное нанесение и соблюдение времени отверждения (около 24 часов) - это основные условия для надежного соединения.
При выборе герметика обратите внимание на технический лист: там указаны все ключевые параметры, допуски и рекомендации по применению. Даже правильно выбранный герметик не поможет, если резьба грязная или затянута неправильно. Проверьте параметры вашего узла (диапазон температур, химическую среду, периодичность разборки) и выберите герметик, который соответствует этим условиям. Это гарантирует, что соединение не будет подтекать и разболчиваться даже при длительной вибрации.