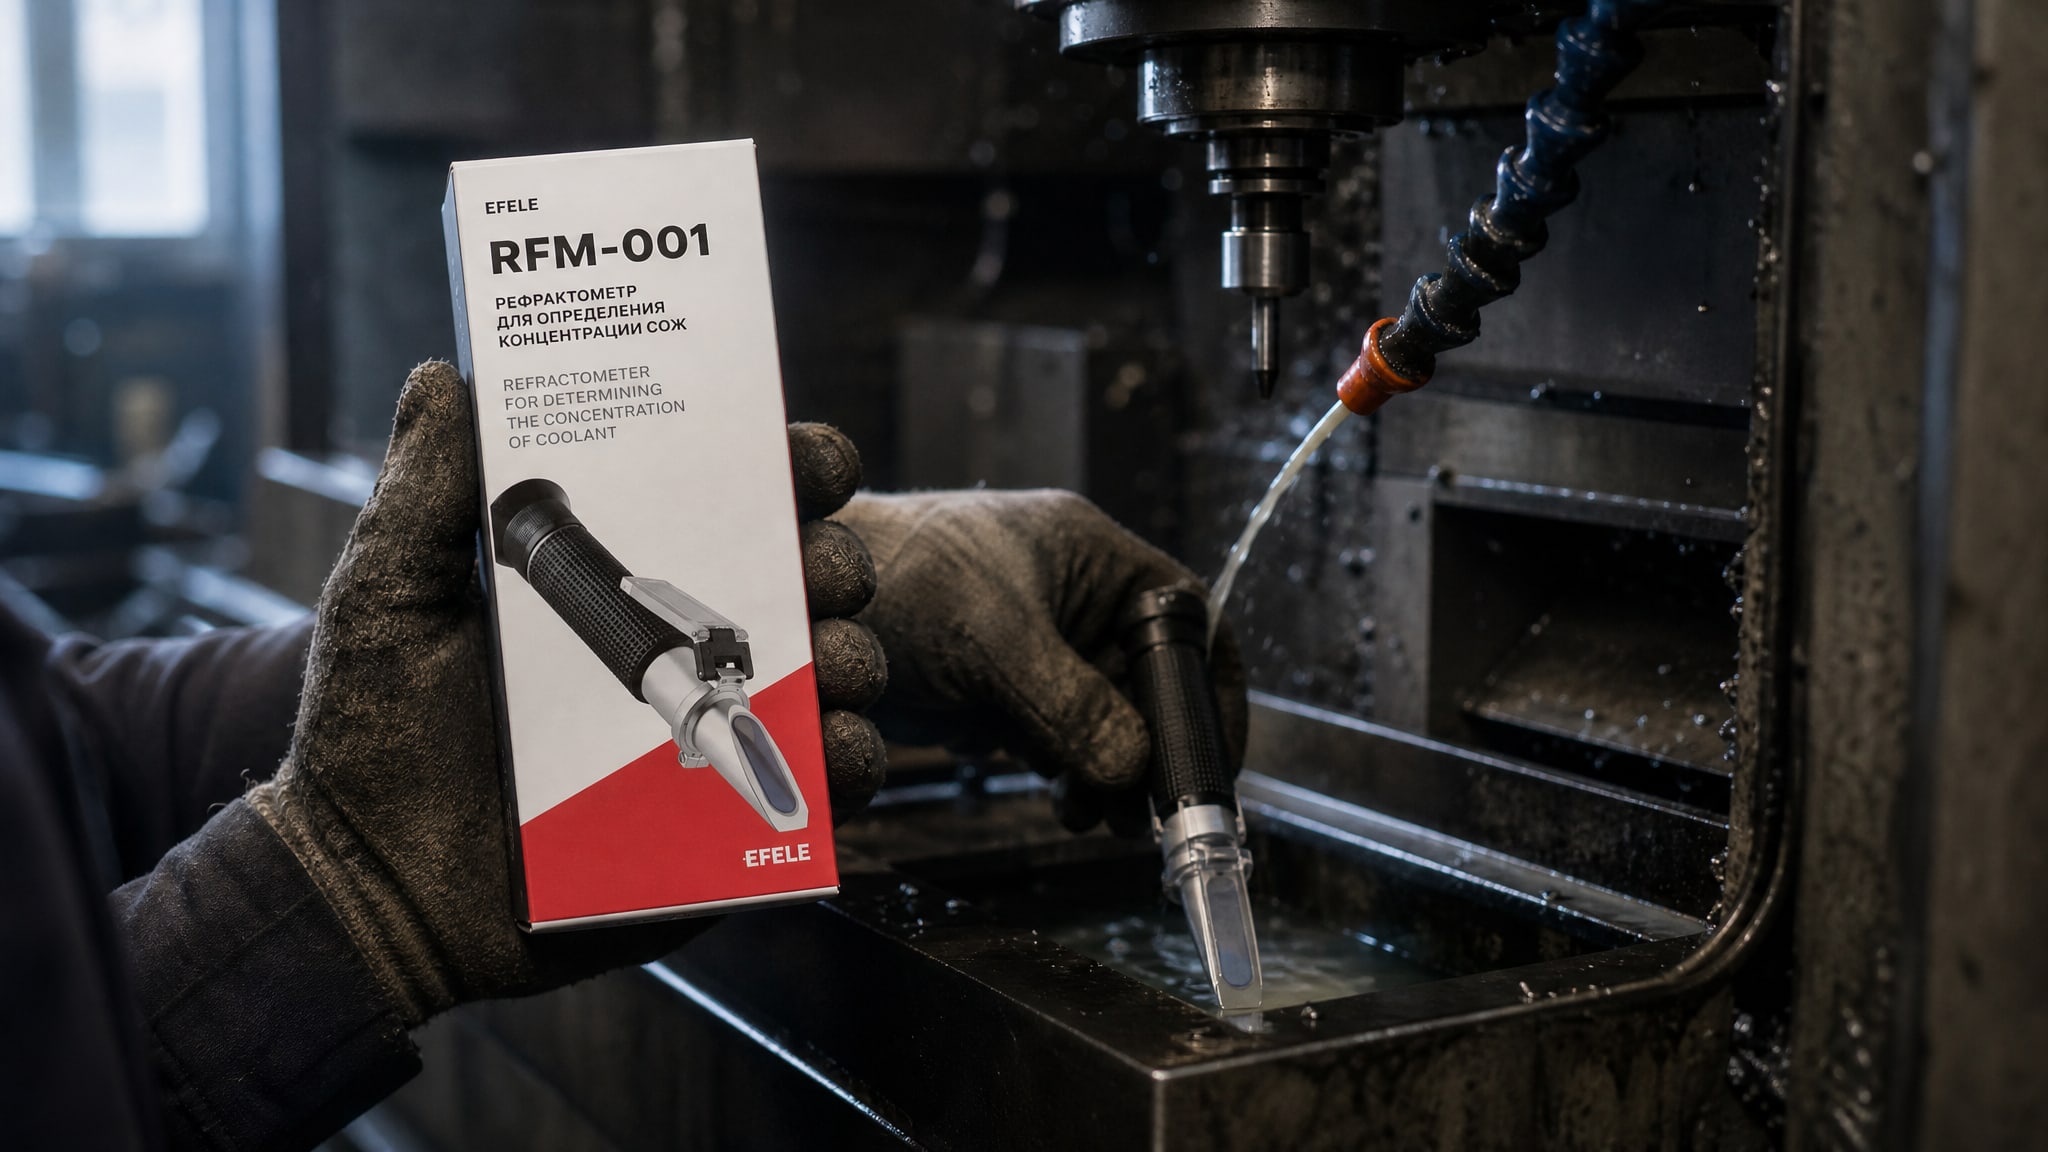
Рефрактометрический контроль - один из самых быстрых способов проверить концентрацию смазочно-охлаждающей жидкости на рабочем месте. Метод основан на измерении показателя преломления раствора, который изменяется при колебаниях состава. Однако точность результатов напрямую зависит от того, насколько правильно вы учитываете влияние концентрации на коэффициент рефракции и условия измерения. Без сходимости показаний между замерами вы не сможете уверенно судить о состоянии смазочного материала, его способности защищать металлы от коррозии и обеспечивать нужные смазывающие свойства. Эта статья для инженеров, технических специалистов и закупщиков, которые хотят понять механизм связи между рефракцией, концентрацией и надежностью испытаний коррозии в лабораторных и цеховых условиях.
Как концентрация влияет на показатель преломления
Показатель преломления жидкости не остается постоянным: он зависит от концентрации растворенных веществ, температуры окружающей среды, длины волны падающего света и природы самого растворителя.
Для большинства двухкомпонентных гомогенных систем, к которым относятся разбавленные смазочно-охлаждающие жидкости, наблюдается линейная зависимость между концентрацией и показателем преломления в рабочем диапазоне.
Именно эта линейность и позволяет использовать рефрактометрический метод для быстрого контроля концентрации в цеху. Вы наносите 2–3 капли эмульсии на призму рефрактометра, и через 15–30 секунд видите границу светлого и темного полей. Показание на шкале приборе - это не сама концентрация, а промежуточное значение, которое нужно пересчитать через коэффициент рефракции конкретного продукта.
Формула расчета выглядит просто:
Концентрация = Показание рефрактометра × Коэффициент рефракции (+ поправка, если требуется)
Важно: каждый производитель смазочного материала указывает в техдокументации именно свой коэффициент, потому что состав базовой жидкости и пакет присадок меняют пересчет. Если вы возьмете универсальное значение из справочника вместо значения из спецификации продукта, ошибка может составить 20–30%, и контроль потеряет смысл.
Коэффициенты рефракции для разных типов СОЖ
| Тип смазочно-охлаждающей жидкости | Диапазон коэффициента рефракции |
|---|---|
| Эмульсионные (эмульсии масла в воде) | ~1,0 |
| Полусинтетические | ~1,1–1,4 |
| Синтетические (без минерального масла) | ~2,0 и выше |
Эта таблица показывает, почему нельзя применять один коэффициент ко всем жидкостям. Если вы будете считать концентрацию полусинтетической СОЖ через коэффициент 1,0, результат занизится вдвое.
Температура как критический фактор сходимости результатов
Сходимость - это согласованность повторных измерений одного и того же образца.
Если вы меряете концентрацию СОЖ три раза подряд и получаете три разных значения, значит сходимость нарушена. Главный враг сходимости при рефрактометрических измерениях - колебание температуры.
Показатель преломления уменьшается с ростом температуры, потому что молекулы жидкости начинают двигаться интенсивнее и расстояния между ними увеличиваются, плотность снижается. Даже скачок на 5°C способен сместить показание на 0,5–1 деление по шкале прибора, что при неправильном пересчете даст погрешность в концентрации. Поэтому в методиках измерения всегда указано: проводите рефрактометрический анализ при стабильной температуре, обычно 20°C.
На практике это значит:
Перед измерением дайте образцу отстояться при комнатной температуре, если он был горячим;
Если прибор длительно находился на холоде или на солнце, прогрейте его в помещении перед работой;
Проводите серию измерений в короткий промежуток времени, чтобы температурные колебания минимизировать;
Ведите записи условий: время суток, температура цеха помогут объяснить разброс в данных.
Без контроля температуры и одинаковых условий измерения вы не сможете различить реальные изменения концентрации СОЖ (например, испарение воды из эмульсии) от артефактов из-за температурного дрейфа.
Признаки загрязнения и влияние примесей на рефрактометрические показания
Рефрактометр - это не только инструмент контроля концентрации, но и косвенный индикатор загрязнения эмульсии посторонними веществами.
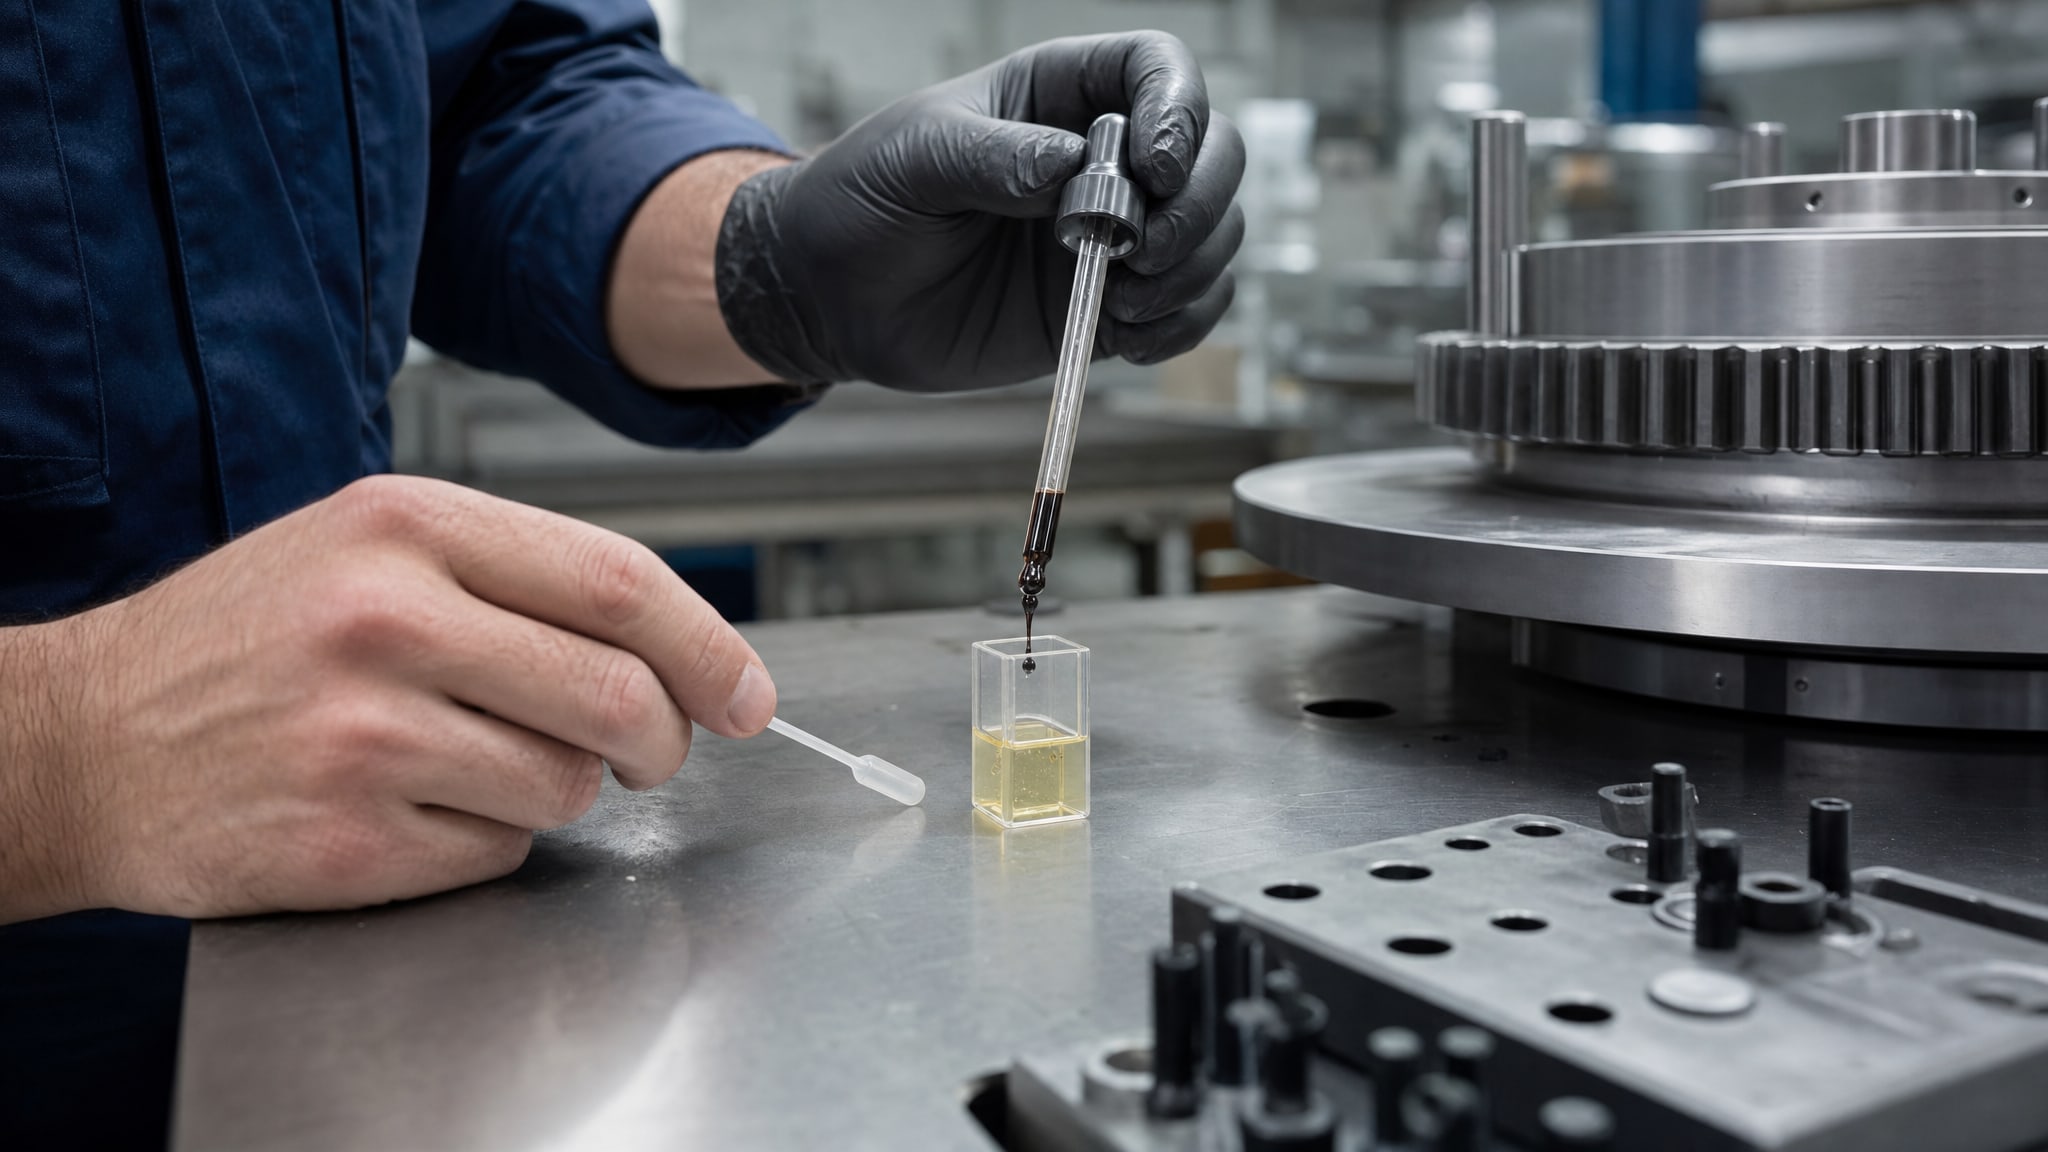
Самый надежный признак - размытая, нечеткая граница между светлым и темным полями в окуляре вместо четко определенной линии.
Размытость появляется, когда в образец попадают:
Посторонние минеральные масла и смазки (например, гидравлическое масло из подтекшего цилиндра или остатки станков, работавших на другой жидкости);
Механические загрязнения - абразивная пыль, окалина, частицы, которые рассеивают свет на границе разделения;
Пузырьки воздуха в капле образца;
Сухие пятна на призме (остатки предыдущего образца, не смытые полностью).
Если граница размыта или смещена, это не просто затрудняет чтение по шкале - это сигнал, что стабильность эмульсии нарушена. Загрязнения могут ухудшить смазывающие свойства эмульсии, ее коррозионную защиту и даже привести к образованию очагов коррозии на обработанных деталях. Поэтому при появлении размытости не ограничивайтесь пересчетом показания: проверьте состояние СОЖ более тщательно, возможно нужна замена или регенерация жидкости.
Совет инженера: контроль коррозионных свойств через концентрацию
Испытание коррозии металлов в лабораторных условиях требует воспроизводимости: если концентрация защитных компонентов СОЖ колеблется на 2–3%, результаты тестов коррозии станут непредсказуемыми и не будут соответствовать реальной работе на производстве. На практике многие цеха используют портативный рефрактометр как первичный инструмент проверки: перед отправкой партии стали на испытание коррозии или перед работой на критичных операциях обработки инженеры замеряют концентрацию эмульсии и убеждаются, что она находится в спецификации. Это не заменяет полный анализ свойств смазочного материала, но гарантирует, что базовый фактор воспроизводимости испытаний - концентрация присадок - соблюден.
Методика рефрактометрического анализа: порядок действий
Правильная методика - основа сходимости результатов.
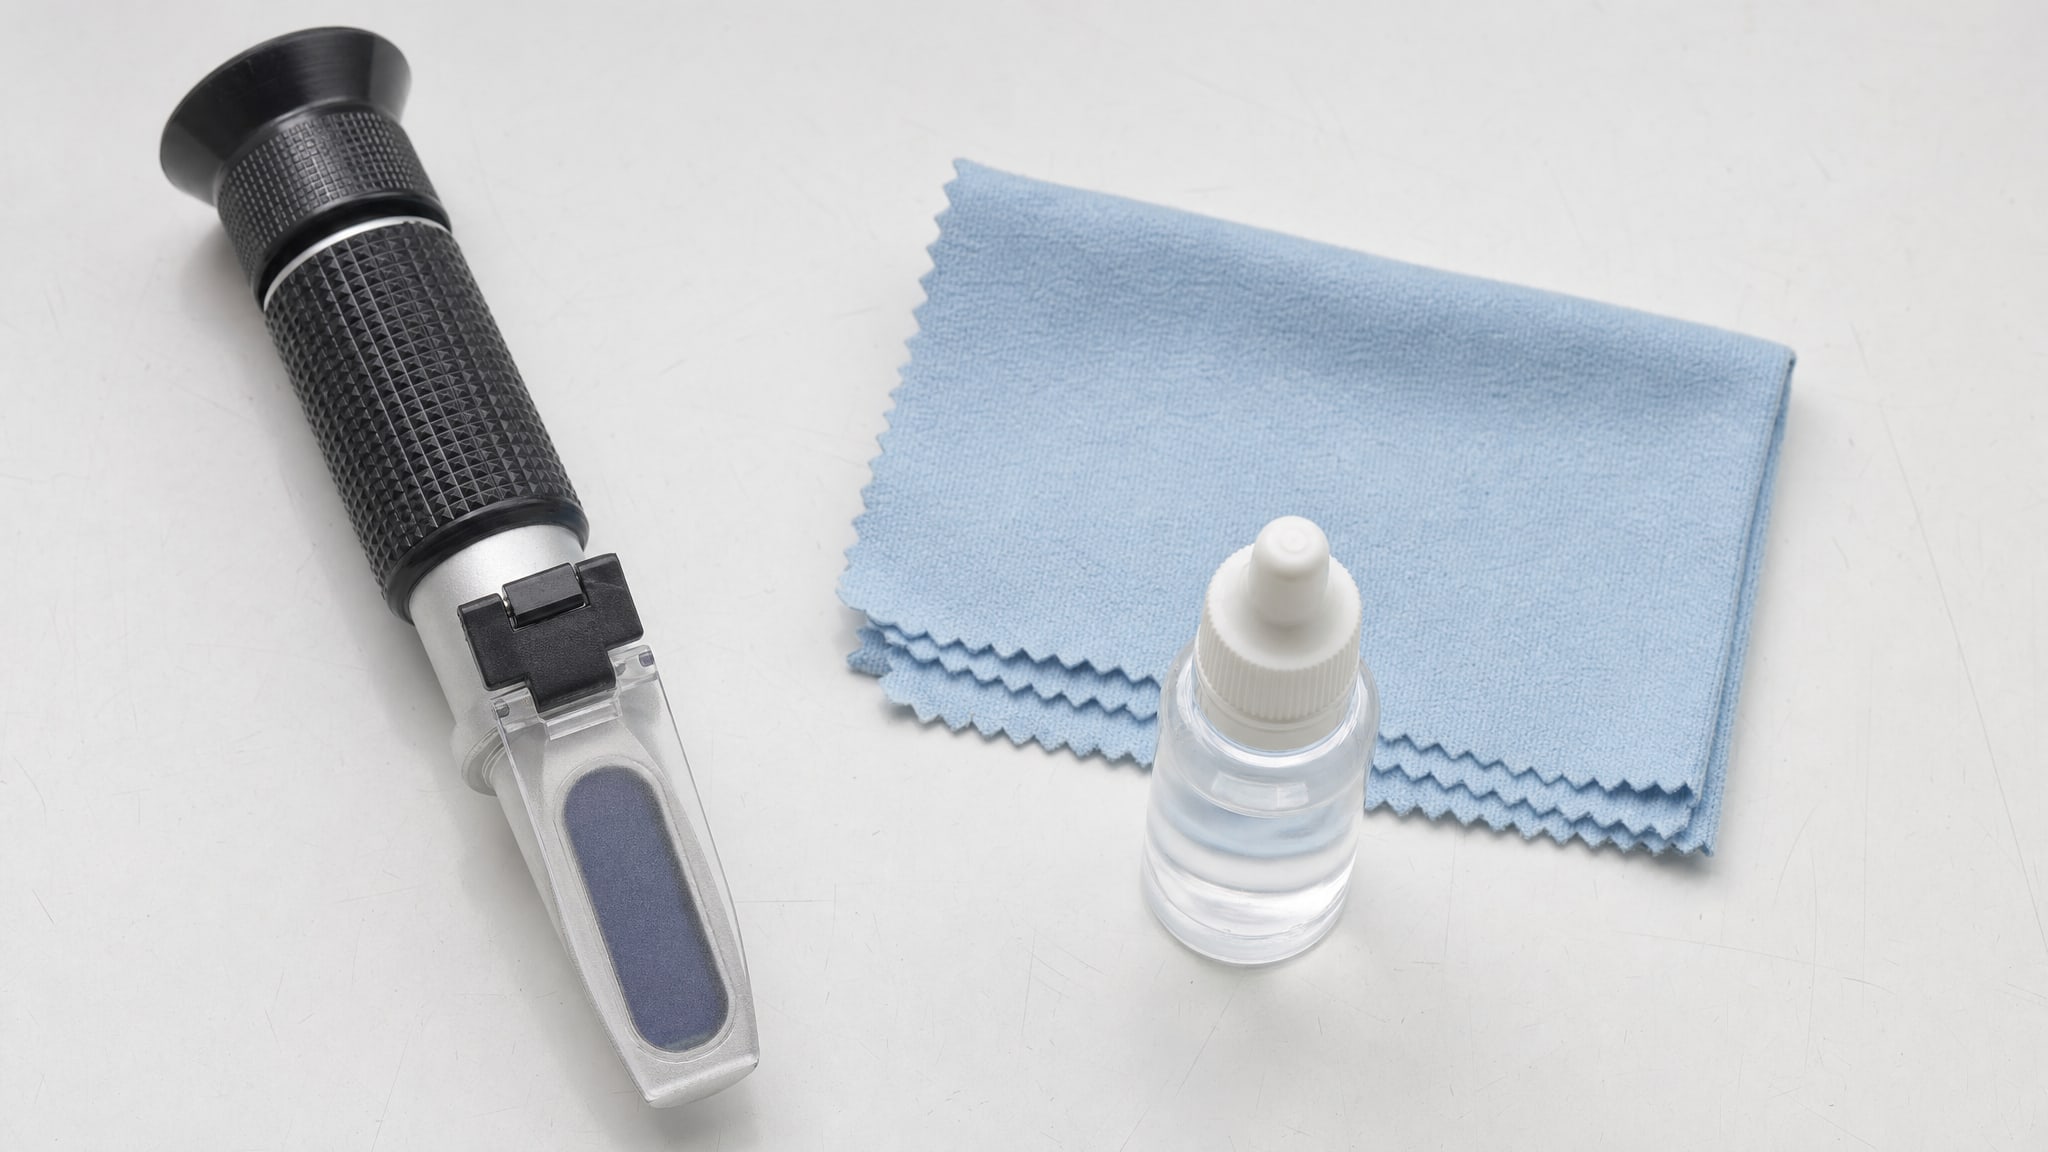
Вот пошаговая схема:
1. Подготовка прибора: Протрите призму мягкой сухой тканью без ворса. Если необходимо, смочите тканьдистиллированной водой и протрите снова, затем насухо.
2. Калибровка: Нанесите каплю дистиллированной воды на призму, закройте крышку, направьте в свет и запомните положение границы. Она должна совпадать с нулевой отметкой шкалы (или указанной калибровочной точкой). Если нет - прибор нуждается в регулировке.
3. Подготовка образца: Возьмите пробу рабочей эмульсии из резервуара или обрабатываемого узла. Если жидкость горячая, дайте ей остыть до комнатной температуры и убедитесь в отсутствии видимых загрязнений и пузырьков воздуха.
4. Нанесение пробы: Пипеткой нанесите 2–3 капли эмульсии на чистую призму.
5. Закрытие и ориентация: Закройте крышку, убедитесь, что жидкость равномерно распределилась, и ориентируйте прибор в сторону источника света.
6. Снятие показания: Посмотрите в окуляр, дождитесь стабилизации границы (обычно 15–30 секунд) и прочитайте значение по шкале. Граница должна быть четкой и резкой.
7. Пересчет концентрации: Умножьте показание на коэффициент рефракции конкретного продукта согласно его техдокументации. При необходимости добавьте поправку.
8. Очистка: Немедленно после измерения протрите призму влажной тканью, затем сухой.
Этот порядок необходимо соблюдать, потому что каждый пропуск (незаполированная призма, пузырьки, измерение сразу после нанесения) снижает воспроизводимость на 5–15%.
Связь между сходимостью рефрактометрических показаний и надежностью испытаний коррозии
Испытание коррозии металлов - процесс, где даже небольшие отклонения в параметрах смазочного материала способны повлиять на результат.
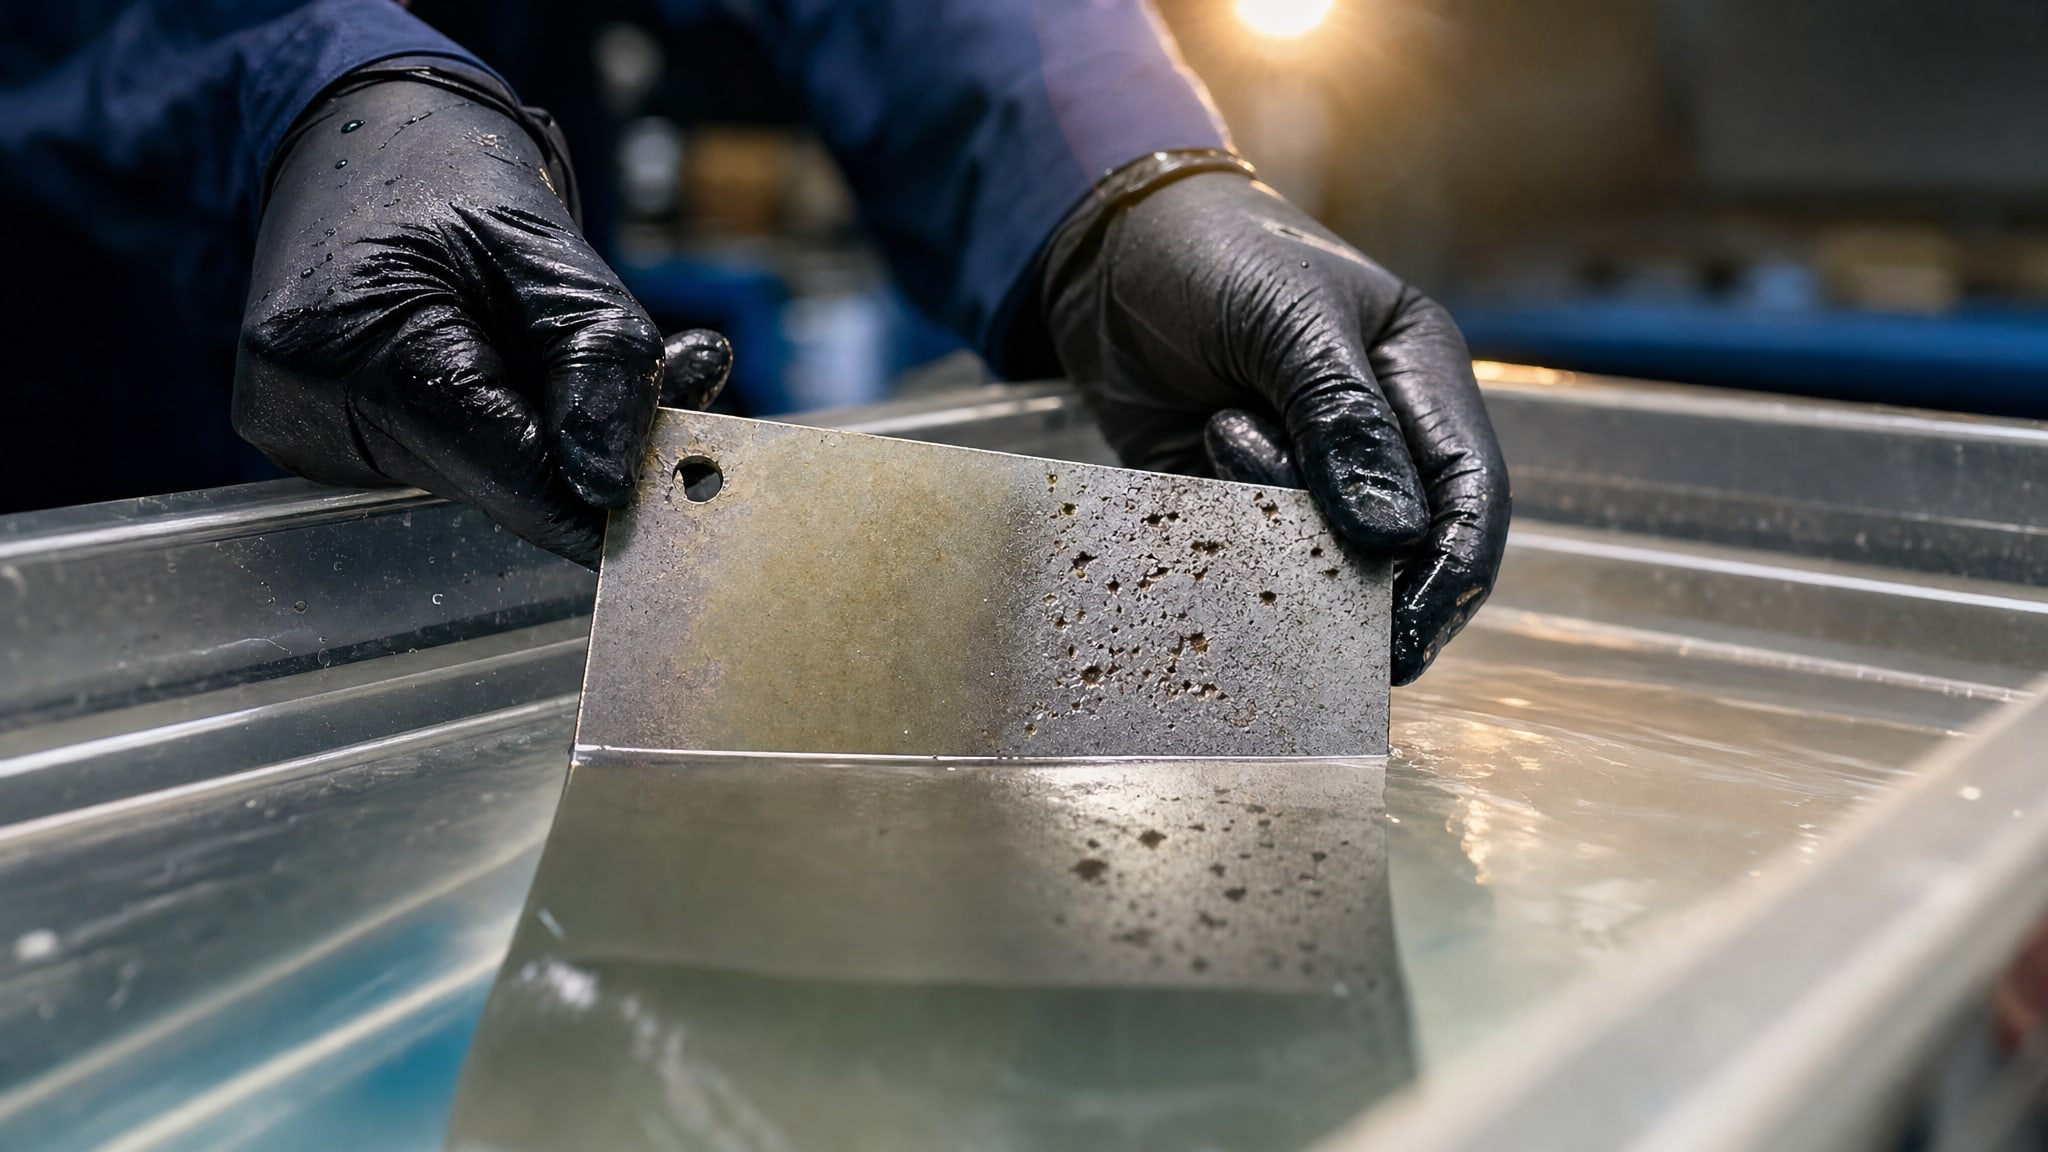
Если ваша рабочая жидкость в одном тесте имеет концентрацию 8%, а в другом -6%, защитные свойства эмульсии будут разными, и коррозионная активность образца металла может отличаться на несколько процентов или даже вызвать ложный результат - например, появление ржавчины там, где ее не должно быть.
Именно поэтому лабораторные процедуры требуют, чтобы:
Концентрация смазочного материала была проверена и зафиксирована перед каждой серией испытаний коррозии;
Все образцы обрабатывались эмульсией одной партии и концентрации, а не разными по составу жидкостями;
Условия хранения и использования СОЖ были контролируемы - в том числе температура, влажность и отсутствие загрязнений.
Рефрактометрический контроль концентрации - быстрый способ убедиться, что первый фактор соблюден. Если вы замеряете концентрацию перед испытанием и получаете воспроизводимое значение (не расплывчатые границы, не скачки показаний), это означает, чтоэмульсия стабильна и вы можете доверять результатам теста коррозии. Если же показания прыгают или граница размыта - это сигнал, что нужно исследовать состояние жидкости до начала испытания, иначе результаты окажутся недостоверными.
Практические ошибки и как их избежать
На практике сходимость рефрактометрических результатов нарушается из-за типичных ошибок.
Вот самые распространенные:
Использование универсального коэффициента вместо коэффициента конкретного продукта Результат: концентрация рассчитывается неправильно на 20–30%. Решение - всегда иметь под рукой техдокументацию на смазочный материал и именно из нее брать коэффициент.
Измерение горячей жидкости без выстаивания Результат: показания завышаются, результаты повторных замеров не сходятся. Решение - дать образцу остыть до комнатной температуры перед измерением.
Грязная призма или остатки предыдущего образца Результат: граница размыта или смещена, показания ненадежны. Решение - всегда тщательно протирайте призму перед каждым измерением.
Игнорирование признаков загрязнения эмульсии Результат: вы вводите в испытание коррозии уже испорченный смазочный материал, результаты некорректны. Решение - при появлении размытой границы переходите к более подробному анализу состояния СОЖ, прежде чем использовать ее дальше.
Проведение серии измерений в разных условиях (в разное время дня, при разных температурах цеха) Результат: разброс результатов, который вы ошибочно приписываете изменению концентрации, хотя это - температурный дрейф. Решение - записывайте условия (время, температура помещения), проводите серии быстро и в одних условиях.
Часто задаваемые вопросы
Почему рефрактометр показывает разные значения при повторных измерениях одного и того же образца?
Причины: температурные колебания между измерениями (главный фактор), неполная очистка призмы между замерами, пузырьки воздуха в капле, наличие механических загрязнений в образце. Решение - стабилизируйте температуру, тщательно очищайте призму и фильтруйте образец через мелкую сетку перед анализом.
Можно ли использовать один коэффициент рефракции для всех смазочно-охлаждающих жидкостей?
Нет. Эмульсионные, полусинтетические и синтетические СОЖ имеют коэффициенты от 1,0 до 2,0 и выше. Использование универсального значения приводит к ошибкам 20–30%. Всегда берите коэффициент из техдокументации конкретного продукта.
Что означает размытая граница в окуляре рефрактометра?
Это признак загрязнения эмульсии посторонними маслами, смазками или механическими примесями. Размытая граница указывает на нарушение стабильности жидкости и возможное снижение ее защитных и смазывающих свойств. Рекомендуется проверить состояние СОЖ и рассмотреть ее замену.
Влияет ли время суток на результаты рефрактометрического измерения?
Косвенно - через изменение температуры в помещении. Утром в неотапливаемом цеху может быть на 5–10°C холоднее, чем днем, что сместит показание рефрактометра. Поэтому проводите контрольные замеры в одно и то же время или при стабилизированной температуре.
Может ли рефрактометр заменить полный анализ свойств смазочного материала?
Нет. Рефрактометр проверяет концентрацию и косвенно указывает на загрязнение, но не измеряет вязкость, антикоррозионные свойства, стабильность эмульсии, щелочность и прочие критические параметры. Это вспомогательный инструмент оперативного контроля, а не замена полному анализу в лаборатории.
Заключение
Связь между концентрацией смазочного материала, его коэффициентом рефракции и сходимостью результатов испытаний - не просто теоретический вопрос, а ключ к надежности коррозионных тестов и воспроизводимости производственного контроля. Показатель преломления растет линейно с концентрацией, но каждый продукт требует собственного коэффициента пересчета; температура оказывает критичное влияние на показания, и даже размытая граница в окуляре рефрактометра - это не просто неудобство, а сигнал о возможном загрязнении и нарушении защитных свойств эмульсии.
Для получения надежных результатов испытаний коррозии металлов следуйте простому правилу: перед каждой серией тестов убедитесь, что концентрация смазочного материала контролируется, показания рефрактометра воспроизводимы (граница резкая, условия одинаковые), и техдокументация на продукт всегда под рукой. Это гарантирует, что ваши результаты отражают реальное качество смазочного материала, а не артефакты неправильного контроля или деградации жидкости.