РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Измерение толщины покрытия: почему данные заказчика и исполнителя могут не совпадать

      Измерение толщины покрытия: почему данные заказчика и исполнителя могут не совпадать

      Измерение толщины покрытия на металлической детали с мокрым и сухим слоем краски.
      Узнайте, почему измерение толщины покрытия может давать разные результаты у заказчика и исполнителя, и как правильно договориться о методике контроля.

      Когда проверяющий прибор показывает одно значение, а спецификация требует другого, возникает спор. Инженеры и закупщики сталкиваются с этим постоянно: лакокрасочное покрытие нанесено, но цифры на экранах приборов расходятся на 2-5 микрон. Дело не всегда в браке или ошибке оборудования. Измерение толщины покрытия - это не просто приложение прибора к поверхности. Результат зависит от того, какой именно слой измеряют, каким методом, в скольких точках и в какой момент времени. В этой статье разберем, почему показания могут различаться, как правильно сверять данные и что зафиксировать в договоре, чтобы избежать споров.

      Статья поможет инженерам, техническим специалистам и закупщикам понять причины расхождений и выбрать правильную тактику приемки покрытия на производстве.

      Две величины: мокрый слой и сухое покрытие


      ГОСТ 31993-2024 дает четкое определение: толщина мокрого слоя и толщина сухого покрытия - это не одно и то же. 

      Мокрая пленка измеряется сразу после нанесения лакокрасочного материала на поверхность. Сухое покрытие контролируют уже после полного отверждения материала согласно техническим условиям производителя.

      Это ключевой источник расхождений. Предположим, исполнитель наносит краску слоем 100 микрон в мокром состоянии. После испарения растворителей и отверждения толщина сухого покрытия может быть 70-80 микрон в зависимости от типа ЛКМ. Если заказчик ожидает измерение сухого слоя, а исполнитель показывает мокрый - конфликт гарантирован.

      Во многих контрактах этот момент остается неуточненным. Спецификация может содержать просто фразу «толщина покрытия 80 микрон» без пояснения, измеряется ли это в мокром или сухом состоянии. В производстве это создает неопределенность, которая разрешается уже при приемке - когда пересчитывать поздно.

      Третий тип измеряемого параметра - несформированное порошковое покрытие, когда порошок уже нанесен, но еще не спечен. Этот слой также имеет свою толщину и требует отдельного контроля. В ГОСТ 31993-2024 все три варианта рассмотрены, но на практике многие предприятия работают без четкого разделения.

      Методы измерения: магнитный, вихретоковый и механический


      ГОСТ 31993-2024 и его предыдущие редакции перечисляют несколько методов определения толщины покрытия. 
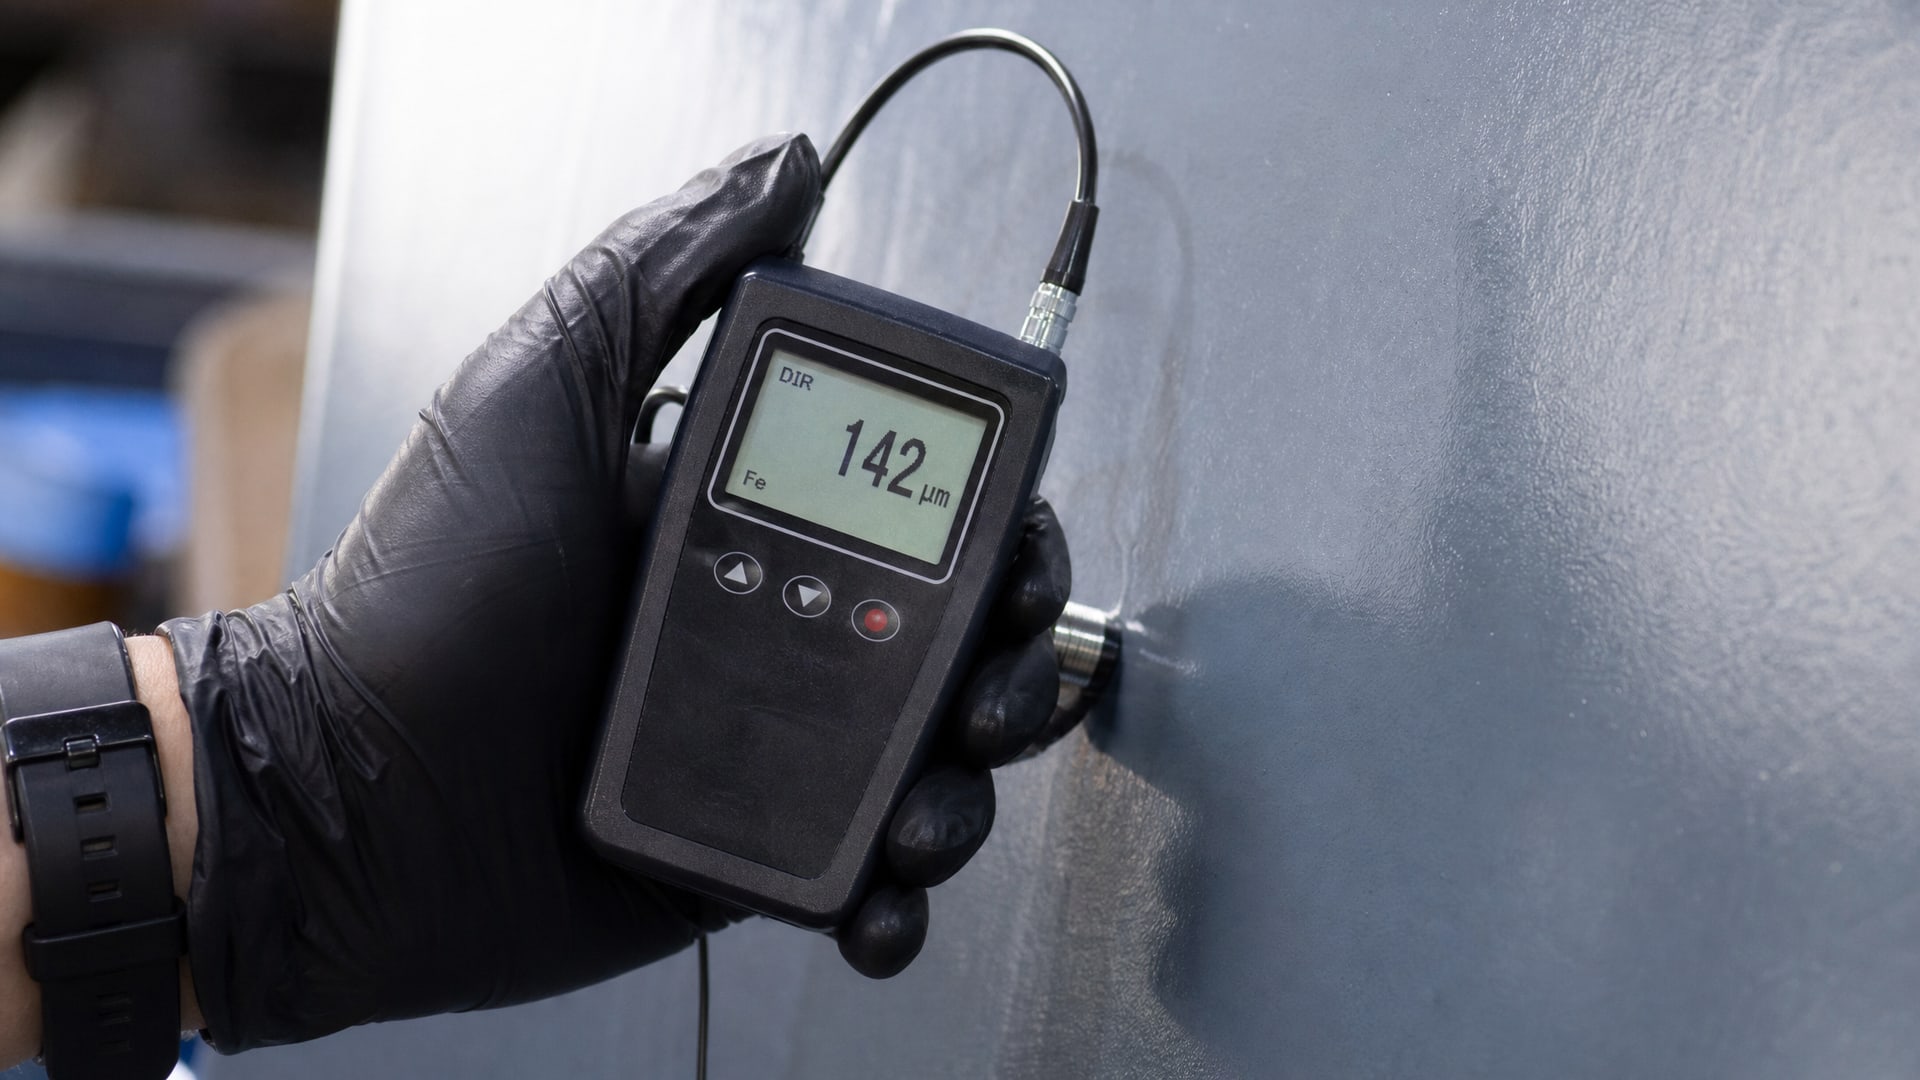
      Измерение толщины покрытия магнитным датчиком на окрашенной стальной поверхности.

      Каждый подходит для своего типа материала и подложки, но на одной и той же поверхности они могут дать разные результаты.

      Магнитные методы работают через измерение магнитной индукции. Прибор прижимается к покрытию над стальной подложкой, и датчик фиксирует изменение магнитного поля. Это быстро, неразрушающе, но работает только на ферромагнитных основаниях. На алюминии или нержавеющей стали магнитный метод непригоден.

      Вихретоковый метод использует переменное электромагнитное поле и подходит для немагнитных металлов - алюминия, меди, титана. Результаты вихретокового измерения могут отличаться от магнитного на одних и тех же толщинах, потому что физика явления другая.

      Механический метод - это послойное снятие покрытия с последующим микрометрированием. Это самый точный способ для плоских образцов, но он разрушающий и применяется редко на готовых деталях. В ГОСТ Р 51694-2000 для механического метода указана погрешность ±2 микрона на практически плоских пластинах.

      На практике возникает ситуация: заказчик проверил покрытие магнитным толщиномером, исполнитель - вихретоковым. Показания различаются на 3-4 микрона. Кто прав? Оба, если оба использовали исправные приборы. Но для приемки нужна договоренность о единственном методе.

      Место и число измерений: почему одного замера недостаточно


      Стандарты и международная практика требуют серийных измерений, а не единичной точки. 
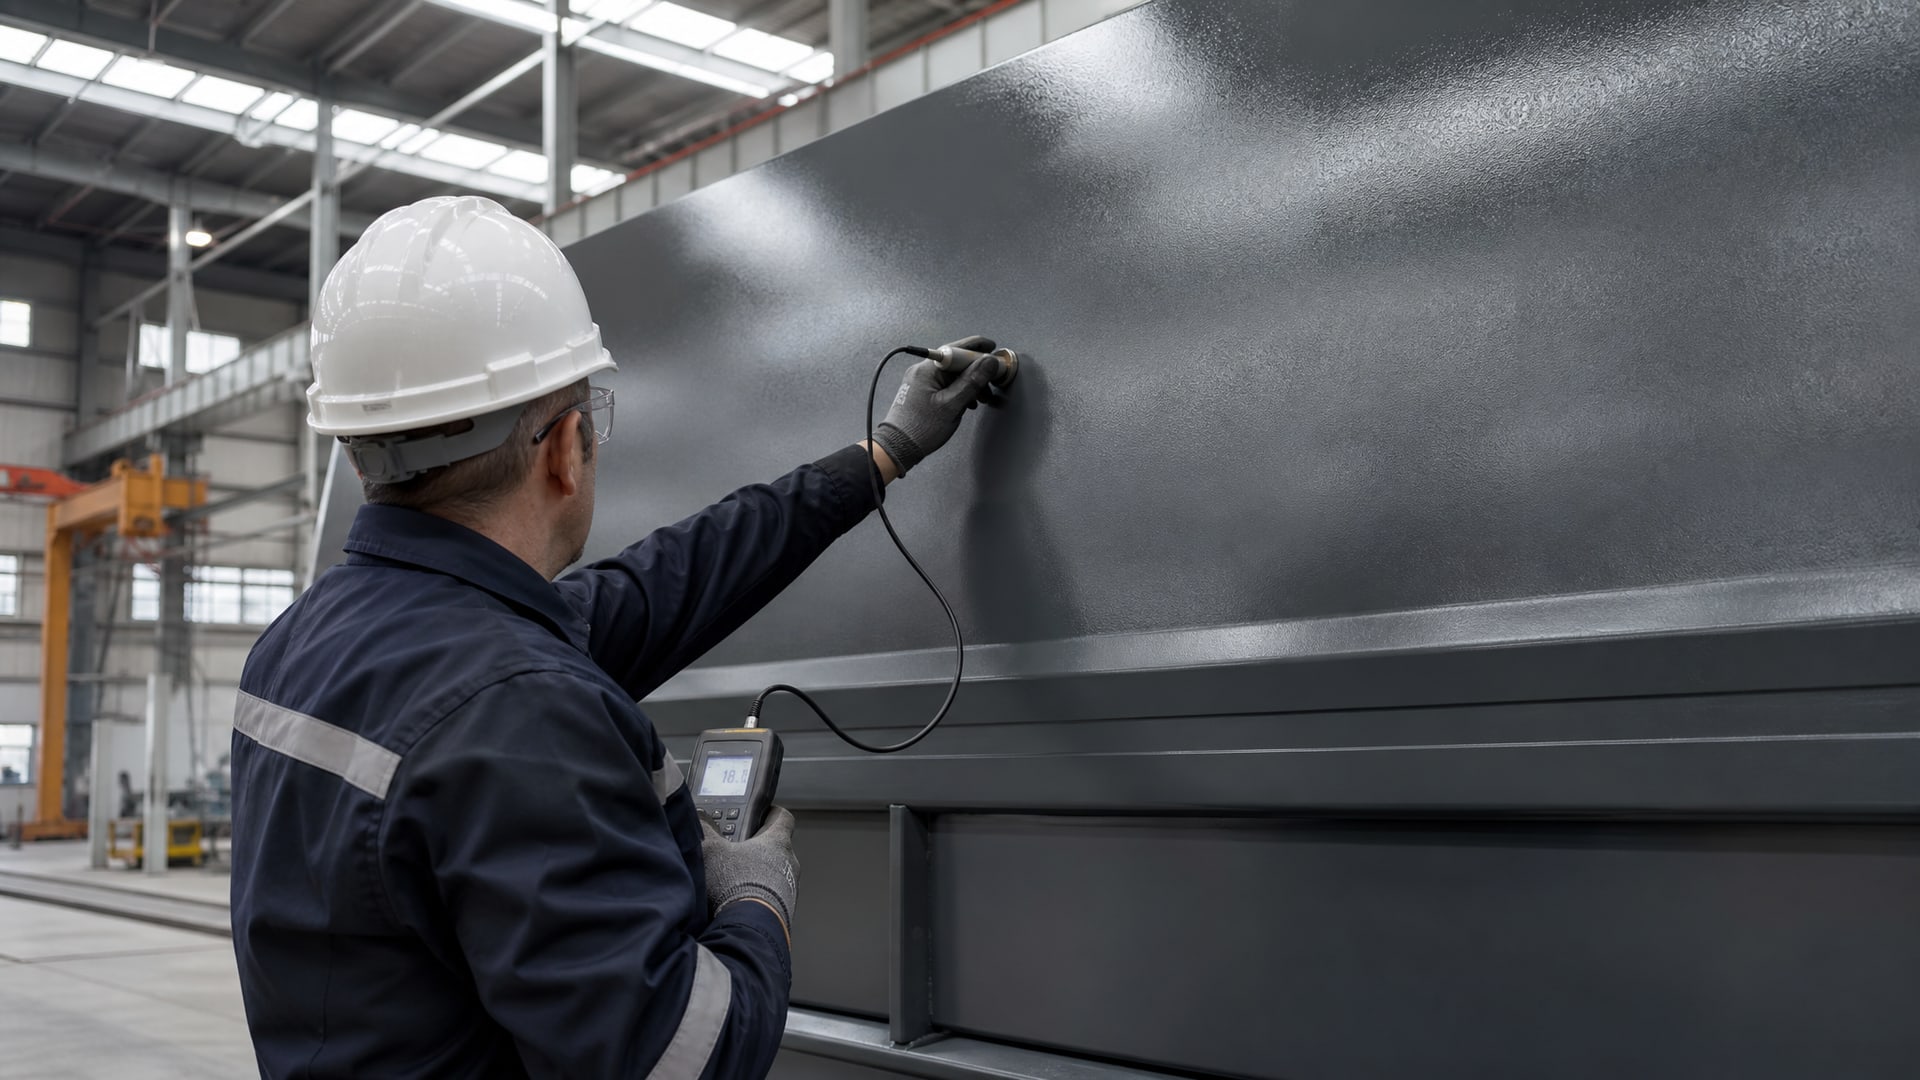
      Инженер производит измерение толщины покрытия на различных участках металлической панели.

      Это принципиально важно, потому что слой покрытия редко наносится с абсолютной равномерностью по всей поверхности. Всегда есть перепады - толще в углах, тоньше на выступах.

      ISO 19840 требует не менее 5 измерений на 1 квадратный метр контролируемой поверхности. Для площади 1-3 м² нужно минимум 10 замеров. Если исполнитель провел 3 измерения и все они в норме, а заказчик проверил 20 точек - велика вероятность, что исполнитель просто не нашел самые тонкие участки.

      Международная практика SSPC PA2 рекомендует 5 замеров на каждые 10 м² с расчетом среднего значения. Это не прихоть - так учитывается естественная вариативность и получается объективная картина качества нанесения.

      На практике закупщик часто видит в отчете исполнителя три значения: 85, 87, 88 микрон с заключением «в норме». Но если в контракте указано 85-95 микрон и измерения проводились на выбранных участках, это не гарантирует, что на всей поверхности толщина находится в диапазоне. Нужна договоренность о числе точек заранее.

      Погрешность метода: микроны, которые имеют вес


      На толщинах в несколько десятков микрон приборная погрешность становится заметной. 

      ГОСТ Р 51694-2000 указывает погрешность механического метода ±2 микрона для плоских пластин. Это означает, что реальная толщина может отличаться от показания прибора на 2 микрона в ту или иную сторону.

      Если допуск покрытия -80±5 микрон, то диапазон 75-85 микрон. Погрешность ±2 микрона - это 4% от допуска. На практике это означает, что значения 77 и 83 микрона оба находятся в норме, но граница погрешности пересекается.

      Для магнитных и вихретоковых методов погрешность может быть больше, особенно при отклонении поверхности от плоскостности или при наличии градиентов материала. Прибор может быть исправен, но его точность зависит от условий применения.

      Это критично при спорах на границе допуска. Если заказчик измерил 74 микрона, а исполнитель -76, оба могут быть правы с учетом погрешности приборов. Но в протоколе обычно пишется ровно то число, которое показал дисплей, без уточнения про погрешность.

      Калибровка и состояние прибора


      Даже если метод и число замеров совпадают, источник расхождений может быть в самом приборе. 

      Толщиномер требует периодической калибровки. ГОСТ 31993-2024 не указывает интервал между проверками - это обычно определяется внутренней методикой предприятия или требованиями ISO 9001.

      На практике многие приборы работают без своевременной калибровки месяцами. Дрейф показаний может быть не очень большой -1-2 микрона, но в сочетании с другими факторами это добавляет еще одну причину расхождений.

      Второй момент - состояние зондов и датчиков прибора. Магнитный зонд может быть загрязнен, вихретоковый датчик может быть поцарапан. Это влияет на точность. Перед приемкой нужно проверить не только наличие калибровочных свидетельств, но и внешнее состояние прибора.

      На тонких слоях частая проверка калибровки важнее, чем на толстых. Если допуск ±3 микрона, калибровка нужна чаще.

      Контакт, угол, давление: условия, которые меняют результат


      Результат измерения зависит не только от самого слоя, но и от того, как держать прибор. 

      Для магнитных и вихретоковых методов важен плотный контакт зонда с поверхностью. Если держать прибор под углом, показание может измениться.

      На шероховатой или текстурированной поверхности контакт будет неполным. Зонд касается только вершин микрошероховатостей, а в впадинах остается воздух. Это может привести к завышению показания на 1-2 микрона.

      На кривых поверхностях - цилиндрах, трубах, сферах - точность также снижается. ГОСТ 31993-2024 предусматривает применение методов на практически плоских образцах, а при отклонении от плоскостности нужны поправки или специальные калибровочные пластины.

      Давление при прижатии зонда тоже имеет значение. Если нажимать слишком сильно, можно слегка продавить мягкое покрытие и получить заниженное значение. На эластичных ЛКМ это более заметно, чем на твердых.

      Моменты времени: когда мерить - сразу после нанесения или через день


      Толщина некоторых покрытий может изменяться в первые часы и дни после нанесения. 

      Краски на водной основе усаживаются сильнее за счет испарения воды. Двухкомпонентные полиуретановые покрытия набирают твердость, но могут давать небольшое сжатие.

      Если исполнитель измерил толщину через час после нанесения, а заказчик - через сутки, показания могут отличаться на 3-5%. На слое в 100 микрон это 3-5 микрон.

      ГОСТ 31993-2024 требует, чтобы измерение сухого покрытия проводилось после полного отверждения материала в соответствии с техническими условиями ЛКМ. Но что такое «полное отверждение» - через 24 часа, через 7 дней, при нормальных условиях или при повышенной температуре? Это различие в интерпретации ТУ также создает расхождения.

      На практике нужно указать в контракте не только толщину, но и сроки проведения измерения: например, «после полного отверждения при температуре 20±5°C и относительной влажности 50-70% в течение 24 часов после последнего слоя».

      Что указать в контракте и спецификации


      Для избежания споров при приемке необходимо заранее зафиксировать все параметры контроля толщины. 

      ISO 12944-7 рассматривает эти вопросы как предмет договоренности сторон - иными словами, виноват не стандарт, а отсутствие четкого договора.

      Что нужно указать:

      • Какой слой измеряется - мокрый, сухой или несформированный порошковый

      • Метод измерения - магнитный, вихретоковый, механический с указанием модели или типа прибора

      • Количество и места измерений - сетка по поверхности, минимальное число точек на единицу площади

      • Допуск толщины - минимальное и максимальное значение в микронах

      • Время проведения контроля - после сколько часов или дней, при каких условиях окружающей среды

      • Критерий приемки - среднее значение, минимальное допустимое значение, процент соответствующих точек

      • Прибор и его калибровка - кто и когда должен проверить исправность прибора перед измерениями

      Даже если полная спецификация кажется излишней для маленького объема работ, краткое описание в контракте сэкономит время и деньги на спорах. Когда данные расходятся, каждая из сторон может сослаться на непонимание требований - и оба будут правы.

      Защита от искажений при контроле в полевых условиях


      На производстве измерения часто проводят не в лаборатории, а на готовых деталях в цехе - при переменной температуре, влажности, пыли. 

      Это снижает точность и воспроизводимость результатов.

      Температура влияет на калибровку приборов. Магнитный зонд может давать разные показания при +10°C и +30°C. Если калибровка проведена при одной температуре, а измерение - при другой, погрешность может возрасти.

      Влажность и загрязнение воздуха также влияют на электромагнитные методы измерения. Пыль и масляный туман в цехе могут исказить показания вихретокового датчика.

      На металлических поверхностях, покрытых ржавчиной или окислами, измерение магнитным методом будет неправильным. Контролируемая поверхность должна быть подготовлена - очищена от грязи и масел. Это часто забывается, и результаты оказываются непредсказуемыми.

      Для стабильности результатов при контроле в полевых условиях нужна калибровка прибора перед каждой сменой или серией измерений. На контрольных пластинах, которые хранятся в проверяемом помещении, должны проводиться проверки дрейфа показаний.

      Причины расхождений в таблице

      ПричинаЧто именно расходитсяКак проверить
      Разные типы слояМокрая пленка против сухого покрытияУточнить в спецификации: в какой момент измеряют (сразу после нанесения или после отверждения)
      Разные методыМагнитный, вихретоковый, механический дают разные результатыСогласовать единый метод в контракте и использовать одинаковые приборы обеими сторонами
      Разное число замеровПри малом числе точек средние значения различаютсяЗафиксировать минимальное число замеров (минимум 5 на м²) и сетку расположения
      Погрешность прибора±2 микрона механический, больше для магнитного на неплоских поверхностяхПроверить свидетельство о калибровке прибора, убедиться что прибор исправен
      Неправильный контактУгол, давление, состояние зонда меняют показаниеПровести измерение несколько раз под разными углами, использовать новый чистый зонд
      Время измеренияПервые часы и дни после нанесения слой может давать усадкуУказать точное время контроля после нанесения (например, не ранее чем через 24 часа)
      Загрязнение поверхностиГрязь, окислы, ржавчина искажают результатыОчистить поверхность перед измерением, особенно при магнитном методе
      Некорректная калибровкаПрибор дрейфит по показаниям между проверкамиКалибровать перед сменой или серией измерений на контрольной пластине

      Часто задаваемые вопросы

      Почему показания двух одинаковых приборов отличаются на 2-3 микрона?

      Расхождение может быть связано с погрешностью измерения (для механического метода это ±2 микрона), с разным положением и давлением при прижатии зонда, с разным временем калибровки приборов. На плоских поверхностях две одинаковые модели при правильной калибровке должны давать результаты в пределах погрешности метода. Если расхождение больше - проверьте свидетельства о калибровке обоих приборов.

      Мокрая пленка 120 микрон - это какая толщина сухого покрытия?

      Зависит от типа лакокрасочного материала. Для эпоксидных и полиуретановых материалов усадка при отверждении обычно 20-30%, для алкидных - меньше, 5-15%. Однокомпонентные краски дают меньшую усадку. Эту информацию должен дать производитель материала в техническом листе. Без знания типа ЛКМ точного ответа дать нельзя.

      Какой метод самый точный - магнитный, вихретоковый или механический?

      На плоских образцах механический метод точнее (погрешность ±2 микрона), но он разрушающий. Для неразрушающего контроля вихретоковый метод на немагнитных подложках и магнитный на стали дают близкую точность. На тонких слоях, искривленных поверхностях и при наличии текстуры точность всех методов снижается.

      Если в контракте не указан метод измерения, кто его выбирает?

      Фактически - кто первым делает замеры. Это проблема, потому что разные методы могут дать разные результаты. Правильнее всего указать метод в спецификации до начала работ. Если метод не оговорен, при возникновении спора нужно провести контрольное измерение несколькими методами и посмотреть, в каких пределах они согласуются.

      Толщиномер показывает 85, допуск 80-90 микрон - это нормально?

      Да, это в норме, если это среднее значение из серии замеров в разных точках. Если это единичное значение из трех замеров, нужно больше точек. Если это максимальное значение из десяти замеров, нужно проверить минимальное и среднее. Один результат без контекста неинформативен.

      Заключение

      Расхождение в показаниях при измерении толщины покрытия редко бывает результатом некомпетентности или намеренного обмана. Чаще это следствие непроработанной методики контроля в контракте или спецификации. Мокрый слой и сухое покрытие - это разные величины. Магнитный и вихретоковый методы работают по-разному. Погрешность прибора может быть сопоставима с допуском на тонких слоях. Одного замера недостаточно для приемки по стандартам.

      Простой путь к избежанию споров: в контракте четко указать, что, где, сколько раз и какой метод измеряют, когда это делают и какой результат считается приемлемым. Если заказчик и исполнитель заранее согласуют эти параметры, спектр возможных конфликтов сужается до реальных дефектов нанесения, а не до неопределенности в методике. Проверьте свою текущую спецификацию - скорее всего, там этого описания нет. Добавьте его в следующий контракт.
      Назад к списку Следующая статья
      Категории
      • Обзоры930
      Это интересно
      • Широкий вид чистого цеха пищевого производства со смазкой с пищевым допуском.
        Почему использование обычного Литола в пищевых узлах может быть опасным
      • Чистая конвейерная линия для упаковки продуктов, видны ролики со свежей смазкой для хранение пищевых смазок.
        Срок годности пищевых смазок H1: когда пора менять и почему
      • Открытый капот старого автомобиля, где на двигателе видны ремни и шкивы с остатками смазки для высоких температур.
        Смазка для высоких температур: почему профессиональная промышленная смазка эффективнее бытовых аналогов
      • Защита пищевых продуктов на производстве: смазка механизмов конвейера и упаковочного оборудования.
        Как смазки H1 снижают риск загрязнения пищевых продуктов микробами
      • Чистая конвейерная лента и машинное оборудование на пищевой фабрике, смазка механизма.
        Как предотвратить загрязнение продукта смазкой при аварии оборудования
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения