РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Выбор оптимальной толщины микрослоя твердосмазочного покрытия для плоских стальных деталей

      Выбор оптимальной толщины микрослоя твердосмазочного покрытия для плоских стальных деталей

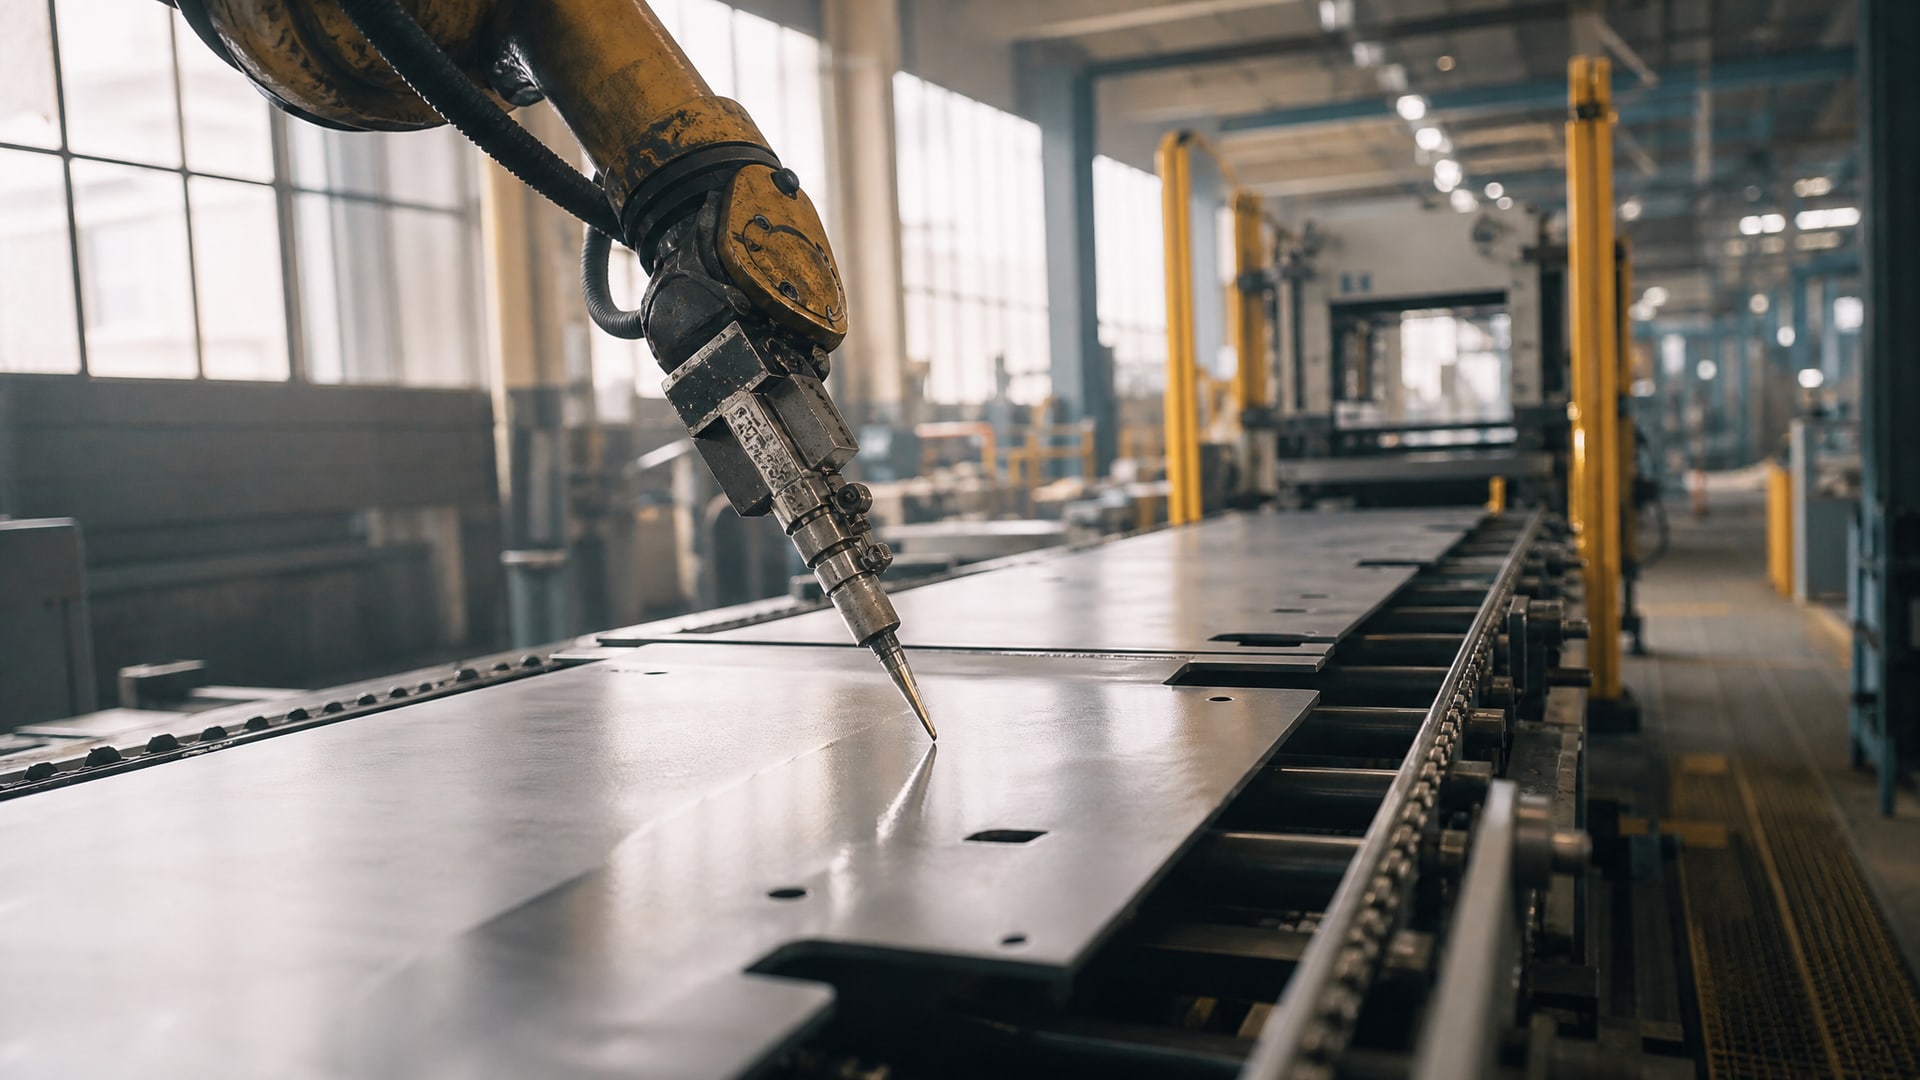
      Робот наносит микрослой твердосмазочного покрытия на плоские стальные детали на конвейере.
      Узнайте, как правильно выполнить измерение толщины покрытия деталей для обеспечения их долговечности и эффективности.

      Толщина твердосмазочного покрытия - один из ключевых параметров, определяющих долговечность и эффективность защиты стальных деталей от коррозии и фрикционного износа. При недостаточной толщине слой не обеспечивает полную защиту; избыточная толщина увеличивает затраты, может нарушить размеры детали и привести к отслоению покрытия. Статья разбирает, как правильно выбрать оптимальную толщину микрослоя, какие методы используют для контроля, на какие нормативные документы опираются инженеры и снабженцы при закупке материалов, и какие ошибки встречаются на практике.

      Материал полезен для технических специалистов, инженеров производственных подразделений и закупщиков промышленного сектора, которые сталкиваются с выбором и контролем качества твердосмазочных систем.

      Что такое микрослой твердосмазочного покрытия и почему толщина критична


      Микрослой твердосмазочного покрытия - это тонкий функциональный слой, нанесенный на поверхность стальной детали для снижения коэффициента трения, предотвращения задира при скольжении и защиты от влаги и кислородной коррозии. 

      Толщина такого покрытия обычно находится в диапазоне от 5 до 50 микрон, в зависимости от типа материала и условий эксплуатации.

      Если слой слишком тонкий (ниже минимальной толщины), возникает «сквозное» изнашивание: абразивные частицы пробивают покрытие и вызывают прямой контакт металл-металл, что приводит к фрикционному выделению тепла, задиру и ускоренному износу. В результате деталь выходит из строя раньше срока, а вложения в нанесение слоя оказываются неэффективными.

      Если слой чрезмерно толстый, возрастают затраты на материал и процесс нанесения; кроме того, избыточная толщина может нарушить посадочные размеры детали, привести к деформации тонкостенных элементов или стать причиной отслоения покрытия под действием циклических нагрузок. Толстый слой также медленнее отверждается при комнатной температуре, что замедляет производственный цикл.

      Поэтому выбор оптимальной толщины - это баланс между защитой и экономией, и каждое технологическое решение требует предварительного обоснования на основе испытаний и опыта.

      Нормативная база для контроля толщины покрытий


      Основным стандартом для контроля толщины покрытий на стальных деталях является ГОСТ 9.302-88, который описывает методы измерения толщины металлических и неметаллических неорганических покрытий. 
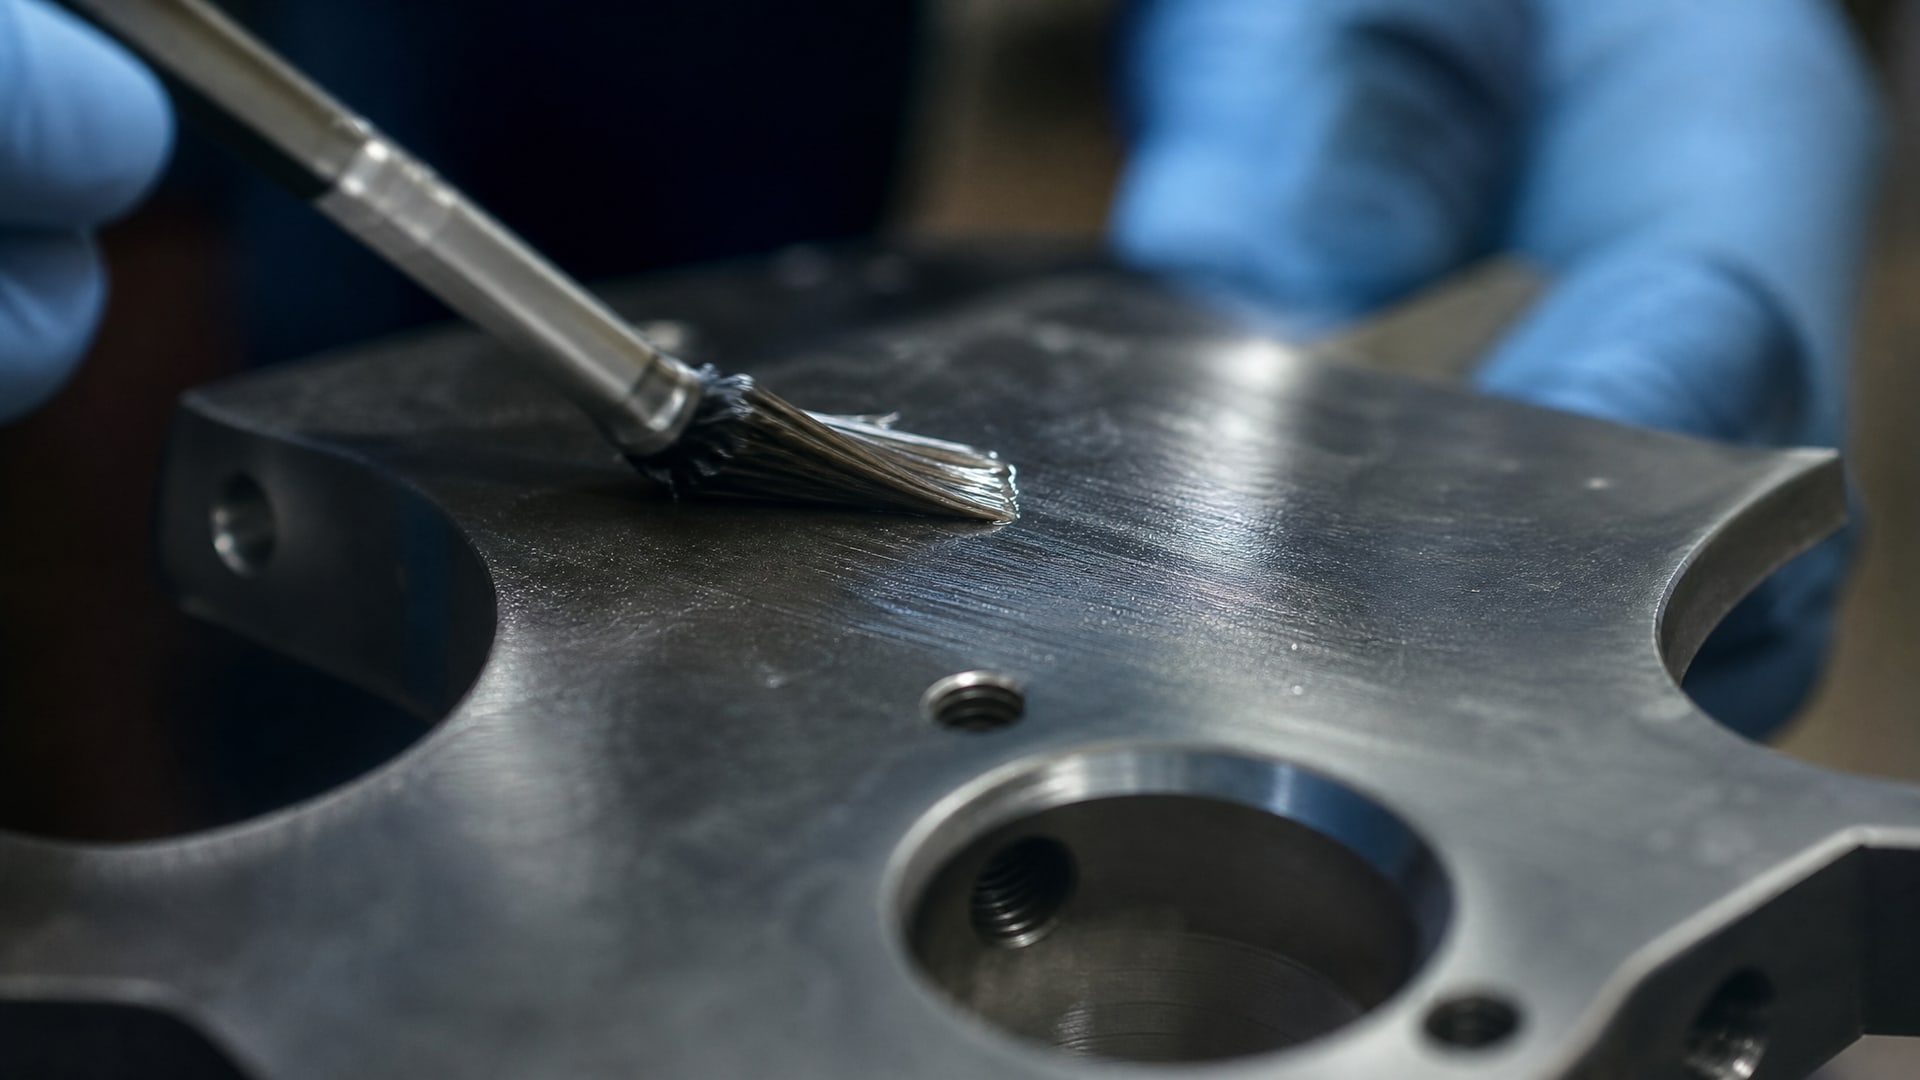
      Микроскопное измерение толщины покрытия деталей на стальной поверхности.

      Согласно этому стандарту, толщину контролируют двумя принципиальными подходами: неразрушающими и разрушающими методами.

      Требования ГОСТ 9.302-88 к процедуре измерения:

      • За окончательный результат принимают среднее арифметическое не менее трех измерений на поверхности одной детали.

      • Если площадь одной детали менее 1 см², допускается проводить измерения на 3–5 деталях одной партии и вычислять среднее значение.

      • Приборы должны обеспечивать погрешность не более ±10% от измеряемого значения.

      • При контроле запрещается проводить измерения на кромках и участках с видимыми дефектами (наплывы, вмятины, царапины).

      ГОСТ 27750-88 дополняет базовый стандарт, предоставляя методику неразрушающего контроля для напыленных и восстановительных покрытий. Этот стандарт особенно полезен, если твердосмазочный слой наносится методом газотермического напыления, тонкого разбрызгивания или электрофоретического осаждения.

      Важно отметить, что стандарты для лакокрасочных органических покрытий (ГОСТ 31993, ГОСТ Р 51694, ISO 2808) не распространяются на твердосмазочные покрытия, поскольку те являются неорганическими или металлическими системами с иными физическими свойствами и методами измерения.

      Методы измерения толщины микрослоя: выбор инструмента по типу покрытия


      Правильный выбор метода измерения - это первый шаг на пути к достоверному контролю. 
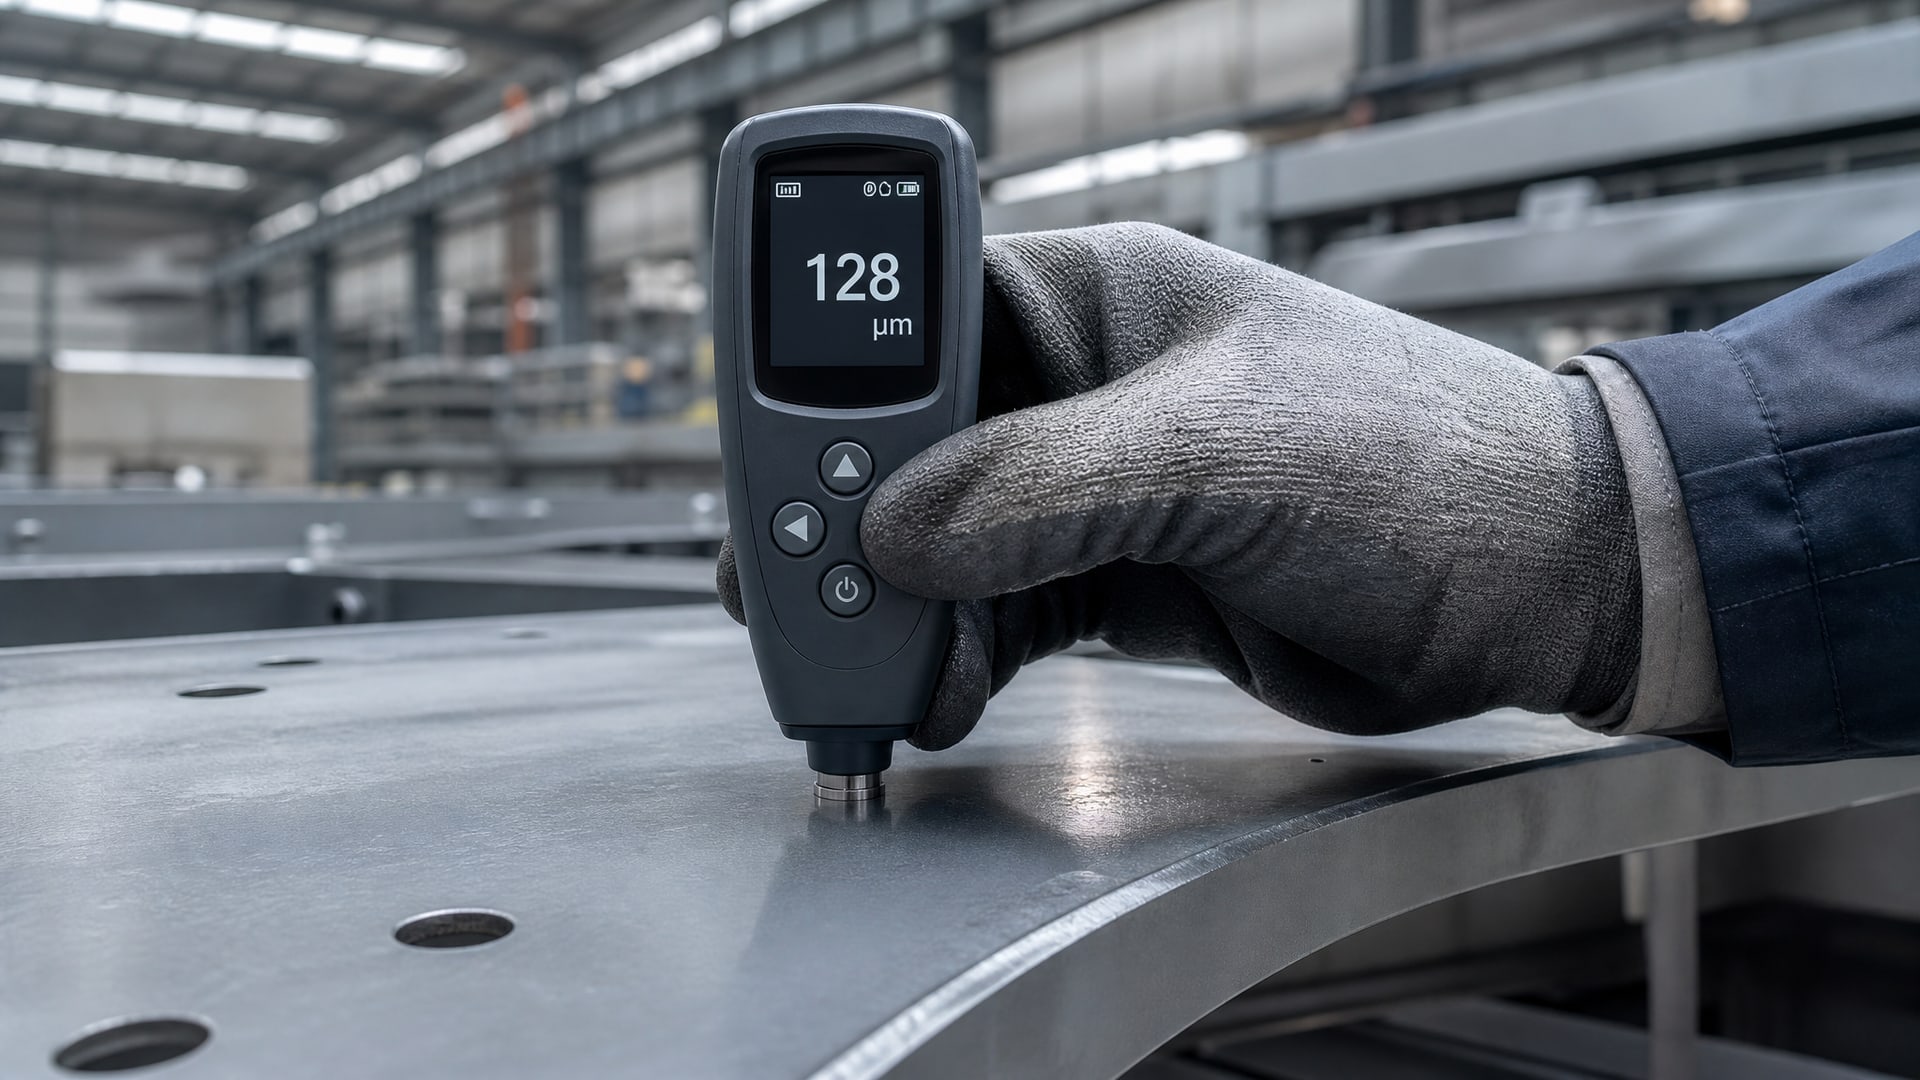
      Рабочий измеряет толщину покрытия детали магнитным индукционным толщиномером.

      Метод выбирают исходя из материала и структуры покрытия, его электромагнитных свойств и требуемой точности.

      Неразрушающие методы

      Магнитный метод (магнитоотрывной, магнитостатический, магнитоиндукционный). Применяется для неферромагнитных покрытий на ферромагнитной подложке (например, хромовое, никелевое или специальное антифрикционное покрытие на стали). Метод основан на измерении силы отрыва магнита от поверхности или изменении магнитного поля. Погрешность обычно составляет ±5–10 микрон для слоев от 5 до 200 микрон.

      Вихретоковый метод. Используется для покрытий на диамагнитных подложках (медь, алюминий, нержавеющая сталь аустенитного класса) или для толстых слоев на стали, когда магнитный метод теряет точность. Принцип основан на изменении индуктивности катушки в зависимости от расстояния до проводящей подложки.

      Рентгенофлуоресцентный метод. Универсальный метод, работающий с большинством материалов; не требует прямого контакта датчика с поверхностью. Применяется для критичных микрослоев и при необходимости измерения композиционных покрытий. Погрешность составляет 10–15%, но зависит от калибровки прибора под конкретный материал.

      Разрушающие методы

      Профилометрический метод. Проводится механическое сечение покрытия со стороны, после чего лазерный или механический профилометр сканирует границу раздела слой-основа. Этот метод дает наглядное представление о толщине и ее равномерности, но требует образца и времени на подготовку.

      Металлографический метод (в разрезе с микроскопией). Образец готовят путем поперечного сечения, полируют и травят; затем под микроскопом измеряют толщину слоя. Точность до 1–2 микрон, но метод трудоемкий и применяется для критичных деталей и приемочного контроля партий.

      Кулонометрический метод. При электрохимическом растворении покрытия измеряют прошедший ток и вычисляют толщину по законам Фарадея. Метод точен, но применим для электролитических и некоторых композиционных покрытий.

      На практике для плоских стальных деталей с твердосмазочным покрытием предпочитают магнитный или вихретоковый неразрушающий контроль благодаря быстроте и отсутствию повреждения детали, а разрушающие методы используют выборочно для верификации толщины партии или при возникновении сомнений в показаниях приборов.

      Правила и точки контроля при измерении толщины


      Корректное измерение толщины требует соблюдения ряда практических правил, которые часто недооценивают на производстве. 
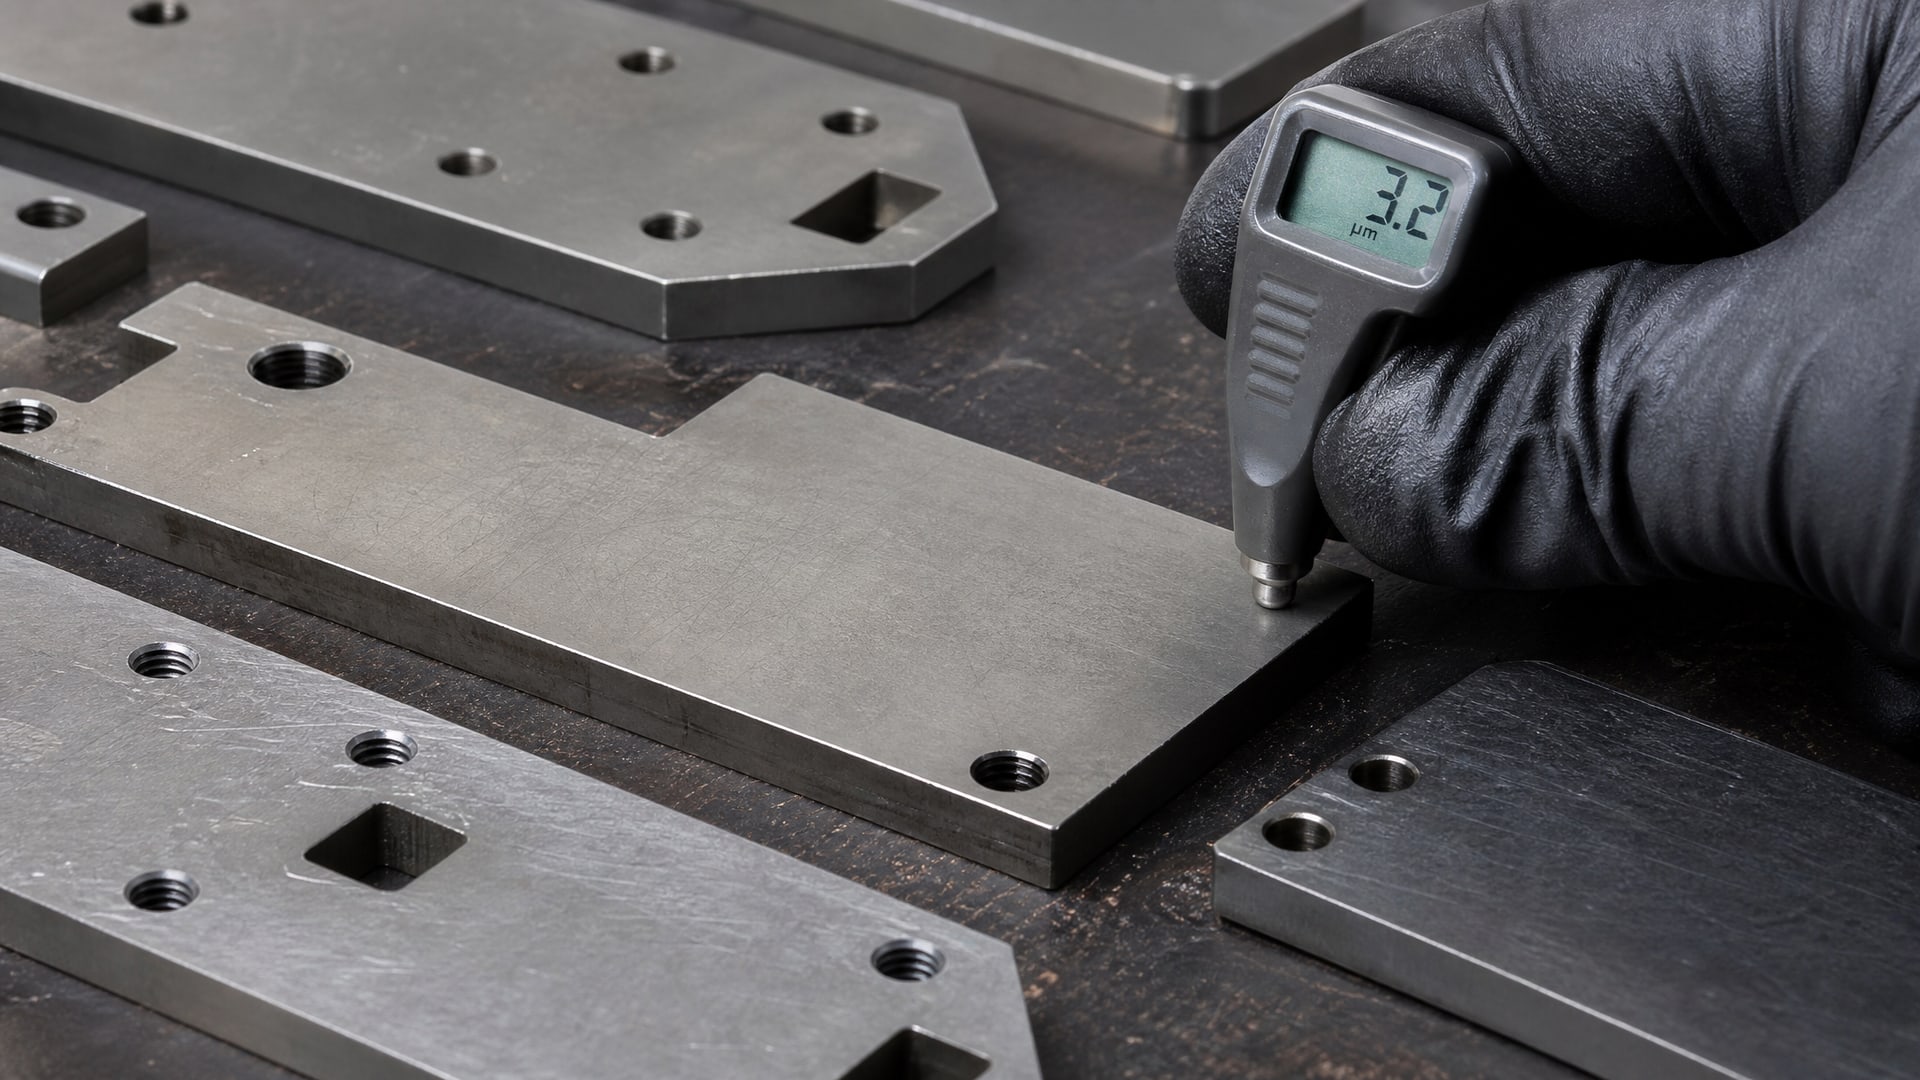
      Расположение точек при измерении толщины покрытия деталей на стальных пластинах.

      Расположение точек измерения

      Согласно ГОСТ 9.302-88 и рекомендациям практики, точки измерения должны быть удалены от кромок детали на расстояние не менее 20 мм (для небольших деталей - не менее 1/10 от размера). Это объясняется тем, что на острых кромках и близ них покрытие часто накапливается или истончается из-за геометрии нанесения, что искажает результат.

      Для плоской детали площадью более 100 см² рекомендуется выбирать три точки, распределенные по сетке (например, в центре и в двух углах, но не ближе 20 мм от края). Для цилиндрических или сложных деталей точки распределяют вдоль образующей и по окружности.

      Учет шероховатости поверхности

      На шероховатой или пескоструйной поверхности приборы часто показывают завышенное значение толщины, так как измеряют от вершин микронеровностей. Для коррекции вводят поправку на шероховатость: измеренное значение уменьшают на величину среднего арифметического отклонения профиля (параметр Ra). Например, если Ra поверхности равна 3 микрона, а прибор показал 25 микрон, то фактическая толщина слоя составляет примерно 22 микрона.

      Подготовка и калибровка прибора

      Перед началом контроля прибор калибруют на эталонных образцах, имеющих известную толщину слоя и сходный материал основы. Если покрытие сильно отличается от стандартных материалов (например, сложное композиционное), может потребоваться индивидуальная калибровка.

      Поверхность детали перед измерением очищают от пыли, жира и остатков технологических жидкостей, так как даже тонкий слой загрязнения может внести погрешность.

      Оптимальная толщина микрослоя для различных сценариев применения


      Выбор оптимальной толщины зависит от условий работы детали, ее материала, характера контакта и требуемого ресурса. 

      Общие рекомендации по диапазонам толщин

      Для направляющих скольжения, столов и кареток металлорежущих станков, работающих с умеренными нагрузками и при смазывании, толщина микрослоя обычно выбирается в диапазоне 15–30 микрон. Этого достаточно для предотвращения холодного прилипания при запуске и обеспечения равномерного скольжения. Слишком тонкий слой (менее 10 микрон) здесь неэффективен, так как при вибрациях и возвратно-поступательных движениях он истирается за несколько часов работы.

      Для штифтов, болтов, резьбовых соединений под высокими напряжениями применяют более тонкий слой -5–15 микрон, потому что здесь критична передача нагрузки без проскальзывания, а избыточный слой может снизить прочность соединения.

      Для штампов и пунсонов, работающих в условиях многократных циклических нагрузок и локального нагрева, толщину увеличивают до 25–40 микрон для повышения теплостойкости и износостойкости.

      Для защиты от фреттинг-коррозии (микроскольжения под нагрузкой с образованием окислов) выбирают толщину 10–20 микрон, что обеспечивает герметизацию поверхности и исключает доступ влаги к стыку контакта.

      Влияние термообработки на структуру и выбор толщины

      Если деталь предварительно подвергается закалке, отпуску или нормализации, то после термообработки стальная поверхность может испытать окисление. В этом случае перед нанесением твердосмазочного покрытия проводят механическую или химическую подготовку поверхности (пескоструйная обработка, травление, полирование). Толщина покрытия при этом должна быть выбрана с учетом возможных микродефектов подложки: рекомендуется добавить 5–10 микрон к расчетной толщине, чтобы обеспечить полное покрытие микропор и окислов.

      Некоторые твердосмазочные составы требуют отверждения при повышенной температуре (60–100°C) в течение 1–2 часов. В таких случаях после нанесения толщина микрослоя может измениться на 10–15% в результате испарения летучих компонентов и сжатия слоя. Поэтому контроль толщины проводят после полного отверждения, а не сразу после нанесения.

      Практические ошибки и как их избежать при контроле толщины


      На производстве часто встречаются типичные ошибки, которые приводят к неправильному выбору толщины покрытия или к неверным результатам измерения. 
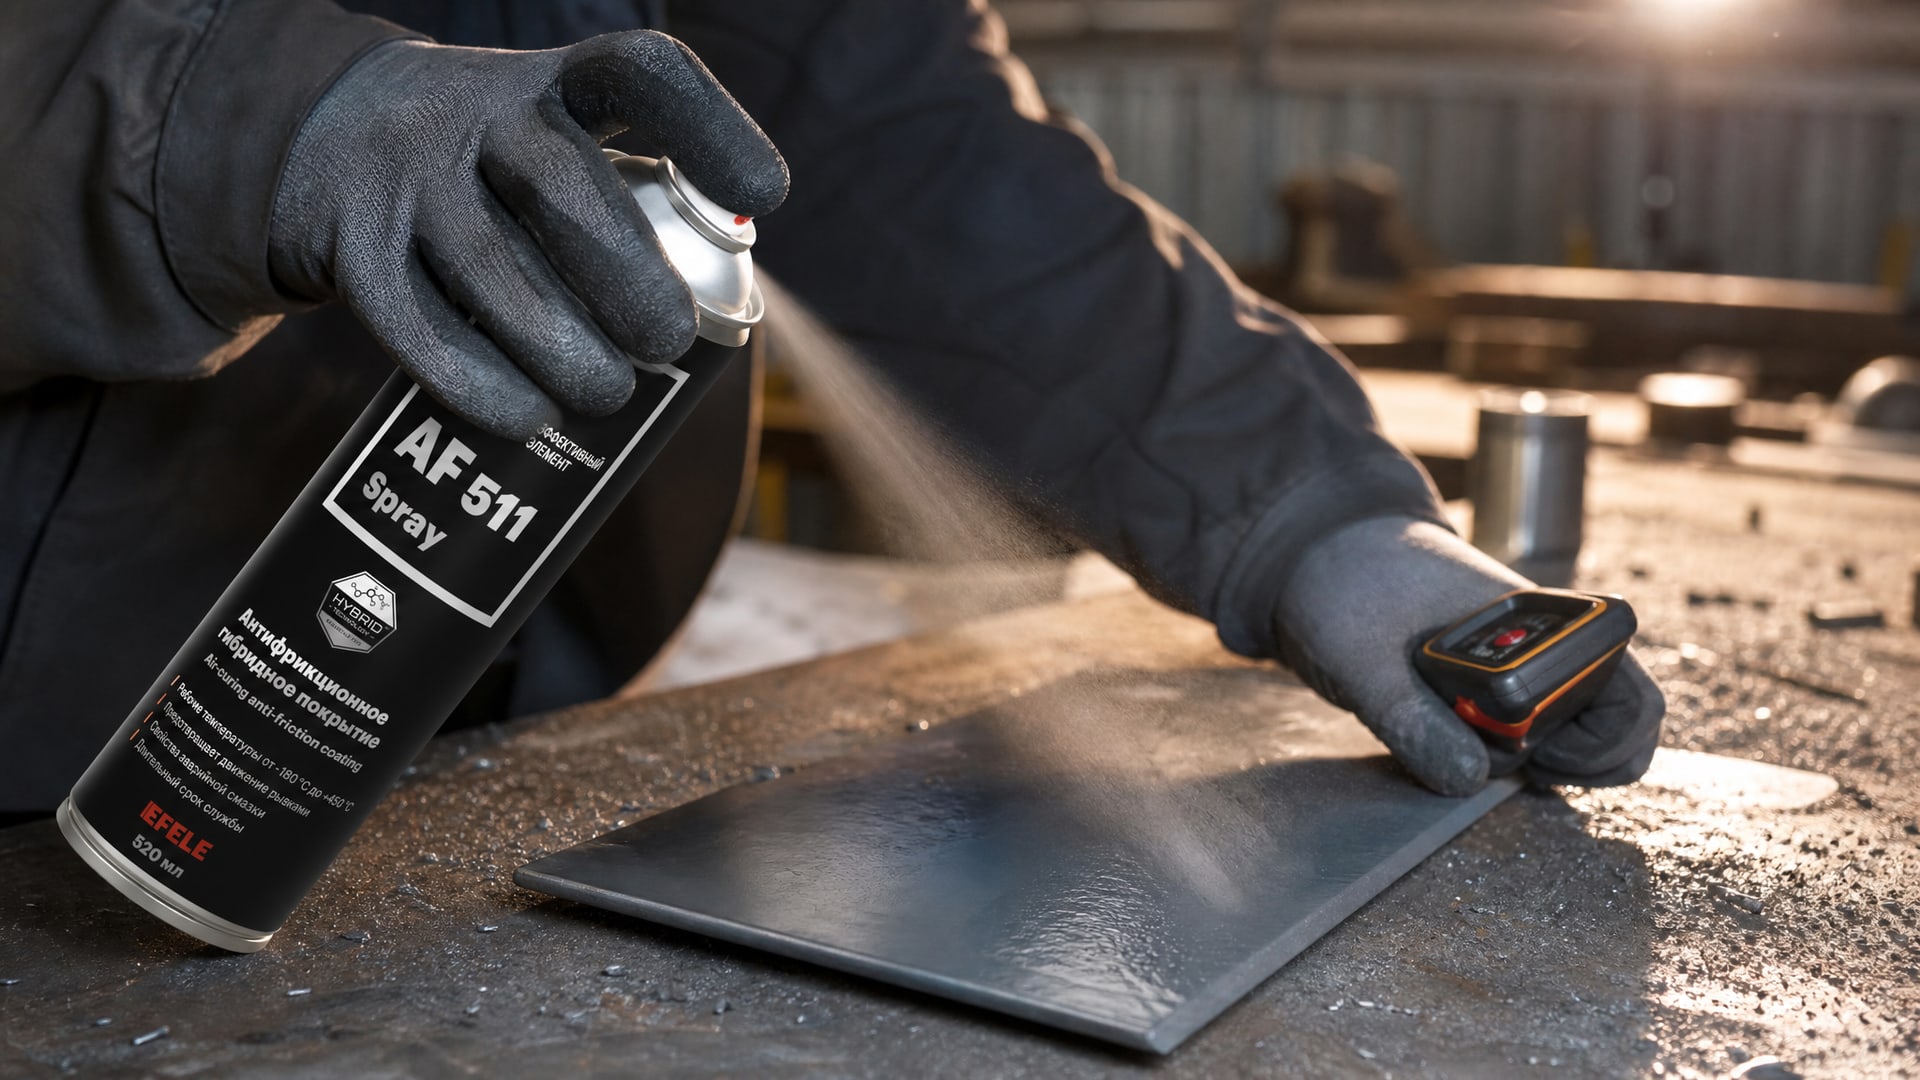
      Нанесение EFELE AF-511 Spray на стальную деталь для равномерного покрытия.

      Ошибка 1: один замер вместо трех

      Многие закупщики и инженеры берут результат одного замера толщиномером как окончательный. Однако ГОСТ 9.302-88 четко требует минимум три измерения на одной детали с последующим вычислением среднего арифметического. Одно измерение может попасть на локальное утолщение или утончение слоя и дать неправильное представление о качестве покрытия. На практике вариативность толщины микрослоя составляет 15–25%, поэтому усреднение обязательно.

      Ошибка 2: выбор неправильного метода для типа материала

      Если на детали нанесено композиционное покрытие (например, смесь твердых смазочных частиц с полимерным связующим), то магнитный метод может дать неверный результат из-за низкой магнитной проницаемости слоя. Здесь требуется предварительная консультация с производителем покрытия о его электромагнитных свойствах и выбор подходящего метода. На практике в таких случаях прибегают к рентгенофлуоресцентному методу или разрушающему контролю.

      Ошибка 3: игнорирование влияния шероховатости и кромок

      Если толщиномер поднести близко к кромке детали или в точку максимальной шероховатости, прибор покажет завышенное значение. На шероховатой поверхности (Ra = 3–6 микрон) эта ошибка может составить 20–30% от измеренного значения. Для достоверного контроля всегда нужно вычитать поправку на шероховатость и избегать кромок.

      Ошибка 4: используется толщиномер без калибровки под конкретный материал

      Прибор требует периодической проверки на эталонных образцах. Если материал покрытия или подложки отличается от калибровочного эталона, показания могут быть смещены на 15–20%. На производстве рекомендуется иметь набор эталонов, соответствующих реальным материалам, и проверять прибор еженедельно.

      Ошибка 5: недостаточное количество деталей в выборочном контроле

      Если контроль проводится на 1–2 деталях из партии, риск пропустить брак или наоборот, забраковать хорошую партию, очень высок. Норма выборочного контроля требует проверки минимум 5% от партии, но не менее 3 деталей. При контроле каждой детали измеряют не менее 3 точек.

      Для обеспечения оптимальной толщины микрослоя твердосмазочного покрытия на плоских стальных деталях, особенно при необходимости отверждения при комнатной температуре, на практике широко применяют EFELE AF-511 Spray. Это антифрикционное сухое покрытие позволяет наносить контролируемый слой с толщиной 10–20 микрон, предотвращает холодное прилипание и фреттинг-коррозию, а отверждение происходит за считаные часы без необходимости термическойобработки. На линиях фасовки и в ремонтных мастерских это решение прижилось благодаря предсказуемости результата и легкости контроля толщины: за счет однородной аэрозольной доставки слой ложится равномерно, что упрощает работу tolщиномером.

      Часто задаваемые вопросы

      Какая минимальная толщина микрослоя твердосмазочного покрытия необходима для защиты от фреттинга?

      Для предотвращения фреттинг-коррозии (микроскольжения с окислением) на стальных деталях рекомендуется толщина не менее 10 микрон. Слой этой толщины герметизирует поверхность и исключает прямой контакт с влагой. Однако в высоконагруженных соединениях (болтовые стыки, штифты) нередко используют 15–20 микрон для повышения надежности и увеличения ресурса.

      Можно ли измерить толщину микрослоя обычным штангенциркулем?

      Нет, штангенциркель для этого непригоден, так как обладает точностью только 0,05 мм (50 микрон), а толщина микрослоя часто составляет 5–30 микрон. Для измерения используют специализированные толщиномеры, работающие по магнитному, вихретоковому, рентгенофлуоресцентному или другим методам в зависимости от материала.

      Как часто нужно проверять толщину покрытия на деталях в партии?

      Согласно ГОСТ 9.302-88, при выборочном контроле проверяют не менее 5% деталей от партии, но не менее 3 штук. На каждой детали производят минимум 3 измерения в разных точках. Для критичных деталей рекомендуется сплошной контроль (100% партии) или увеличение выборки до 10%.

      Что делать, если прибор показывает разные значения толщины в разных точках одной детали?

      Это нормально и ожидаемо. Согласно требованиям стандарта, нужно провести минимум 3 измерения в разных точках детали (избегая кромок и дефектов), а затем вычислить среднее арифметическое. Если разброс очень велик (более 50% от среднего значения), это может указывать на неравномерное нанесение покрытия, проблемы с поверхностью основы (коррозия, отложения) или некорректную работу прибора.

      Требуется ли переконтролировать толщину после термообработки детали?

      Да, если деталь подвергается термообработке (закалке, отпуску) после нанесения покрытия, толщина может измениться на 10–15% из-за испарения летучих компонентов и сжатия слоя. Контроль толщины рекомендуется проводить после полного остывания детали до комнатной температуры, чтобы исключить температурные деформации.

      Заключение

      Выбор оптимальной толщины микрослоя твердосмазочного покрытия для плоских стальных деталей требует знания нормативной базы (ГОСТ 9.302-88, ГОСТ 27750-88), понимания физических методов измерения и соблюдения практических правил контроля. Толщина выбирается с учетом функционального назначения детали (направляющие, штифты, штампы), условий работы (нагрузка, температура, влажность) и требуемого ресурса. Измерение всегда должно включать минимум три замера с последующим усреднением; метод выбирают в зависимости от материала покрытия; точки контроля располагают на удалении от кромок и с учетом поправки на шероховатость.

      Инженер или закупщик, отвечающий за выбор материала и контроль качества, должен заранее согласовать спецификацию толщины с производителем деталей, убедиться, что на производстве используются откалиброванные приборы, и проверить партию по выборочной схеме. Игнорирование этих правил часто приводит к преждевременному выходу деталей из строя, увеличению затрат на переработку и потере доверия к поставщику. Правильная подготовка к контролю - залог надежной защиты и долговечности деталей в эксплуатации.
      Назад к списку Следующая статья
      Категории
      • Обзоры924
      Это интересно
      • Производственная линия, рабочие осматривают крупные листы нержавеющей стали на конвейере.
        Подготовка поверхности под антифрикционное покрытие: критичные этапы для нержавеющей стали AISI 304 и AISI 313
      • Рука в перчатке наносит герметик для высоких температур EFELE 119.
        Герметик для высоких температур: как выбрать и применять при резьбовых соединениях
      • Компактный редуктор над домашней линией фасовки требует допуск H1 для редукторов.
        Допуск H1 для редукторов: как смазывать пищевое оборудование без замечаний аудита HACCP
      • Видно фланцевое соединение, которое вибрирует на производственной машине, вокруг видны следы износа.
        Как обеспечить герметичность фланцевого соединения при вибрации
      • Просторный цех с работающими станками ЧПУ, где контроль сож обеспечивает качество обработки деталей.
        Контроль СОЖ: методы борьбы с бактериями и продление срока службы эмульсии
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения