Чистота поверхности после фрезерования алюминия - это не просто эстетический параметр, а ключевой показатель функциональности готовой детали. От правильного выбора режимов, инструмента и, особенно, СОЖ напрямую зависит, достигнет ли закупщик требуемого значения шероховатости Ra и избежит ли переделок. Инженеры и производственные специалисты часто сталкиваются с тем, что при неверной стратегии обработки или несоответствующей СОЖ на алюминиевой поверхности появляются задиры, налипания материала на режущую кромку и микрозадиры, которые снижают качество готового изделия. Эта статья разберет, как правильно подойти к выбору инструмента, режима подачи СОЖ и контролю ее параметров, чтобы стабильно получать требуемую чистоту поверхности.
Нормативные ориентиры и классы шероховатости
Шероховатость поверхности измеряется в микрометрах (мкм) и обозначается параметром Ra (среднее арифметическое отклонение профиля).
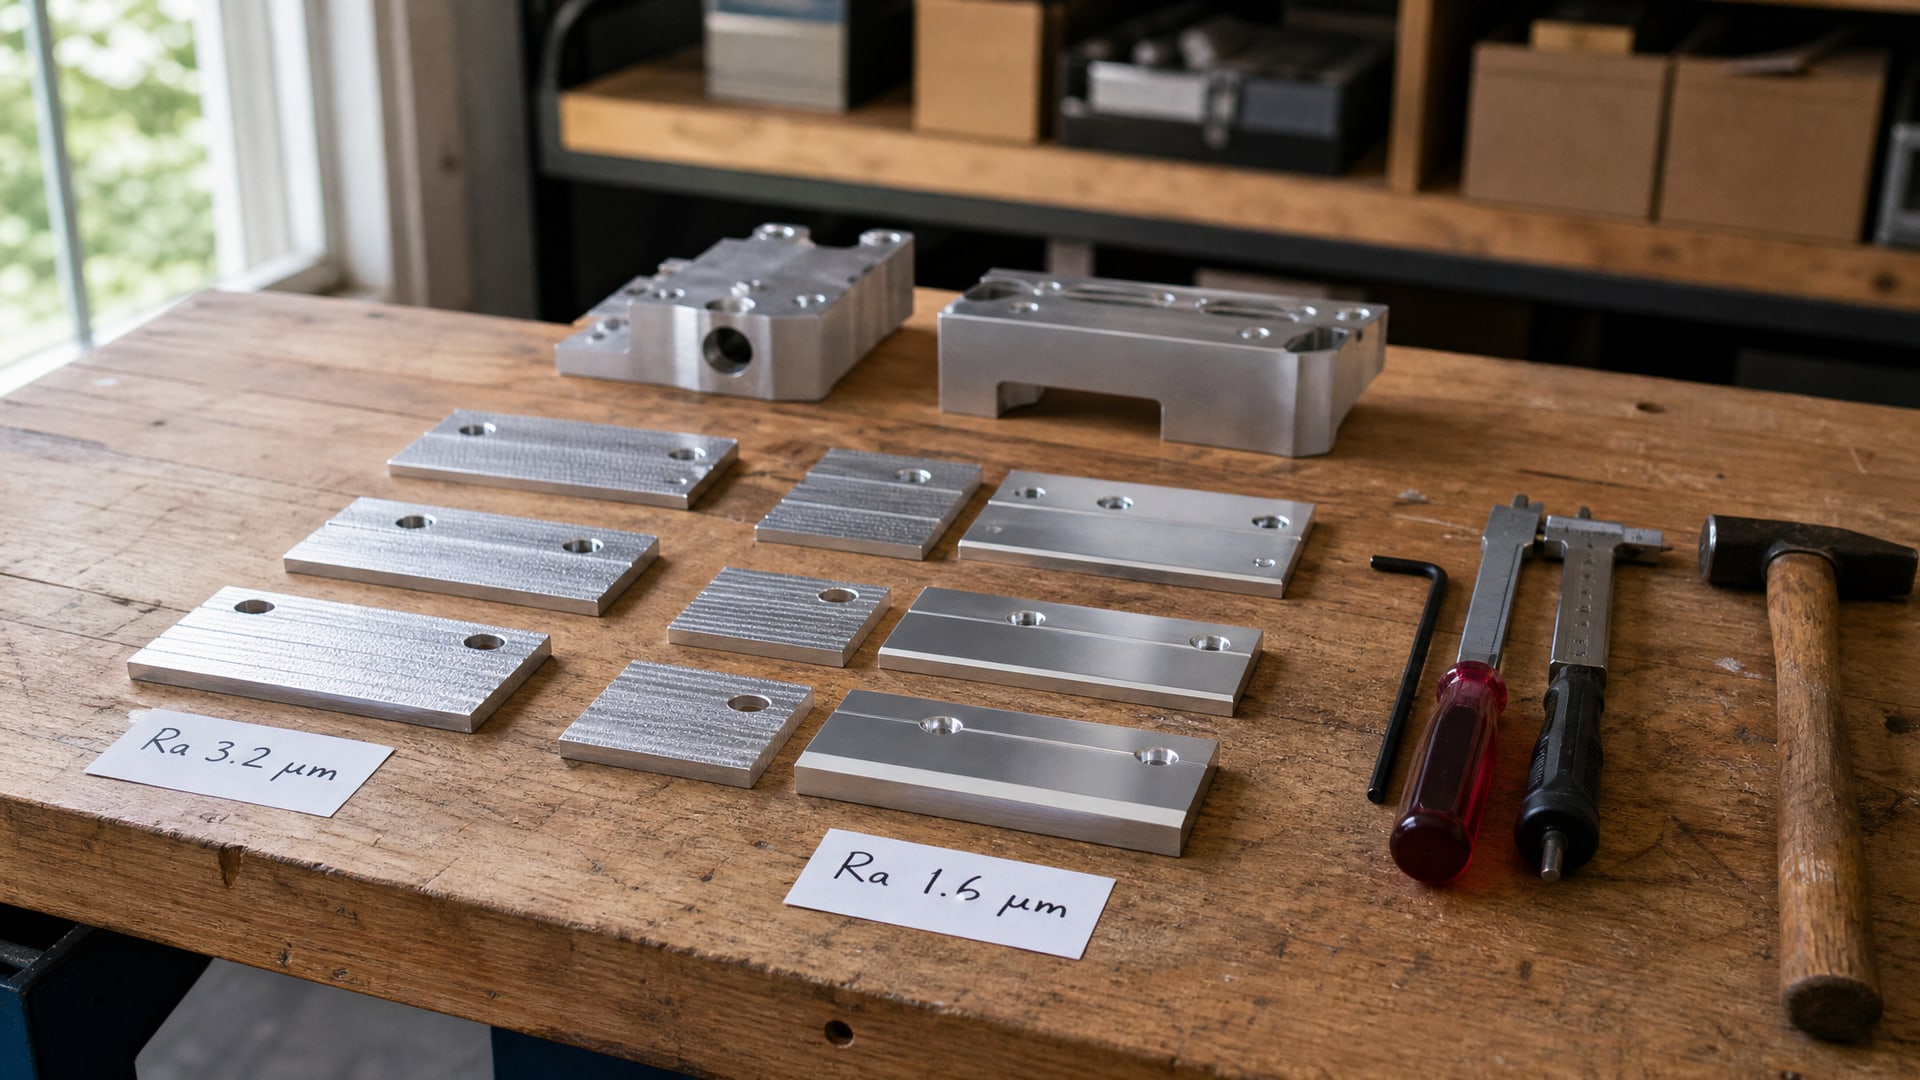
Для алюминиевых деталей после фрезерования действуют следующие ориентиры:
Ra 3,2 мкм - типовая чистота для обычной механической обработки, деталей общего назначения, когда высокая гладкость не требуется.
Ra 1,6 мкм - чистовая обработка, детали среднего уровня ответственности, сопряжения и поверхности со слабым радиационным излучением.
Ra 0,8 мкм и ниже - высокоточные поверхности, прецизионные сопряжения, детали, работающие в узлах трения или при высоких допусках на размеры.
Контроль шероховатости выполняют по международным стандартам ISO 1302, ISO 4287 и ISO 4288. В России часто используют обозначение по ГОСТ 2789-73, хотя в новых справочниках переходят на ISO-классификацию. Для допусков на размеры при фрезеровании алюминия часто ссылаются на ISO 2768, где ISO 2768-m задает средние допуски, а ISO 2768-f - более точные (fine).
Важно понимать, что достижение Ra 1,6 мкм и ниже требует не только правильной СОЖ, но и комплексного подхода: острая геометрия инструмента, оптимальная подача, жесткое закрепление детали и эффективный отвод стружки из зоны резания.
Роль смазочно-охлаждающей жидкости в качестве обработки
СОЖ для алюминия - это не просто охладитель.
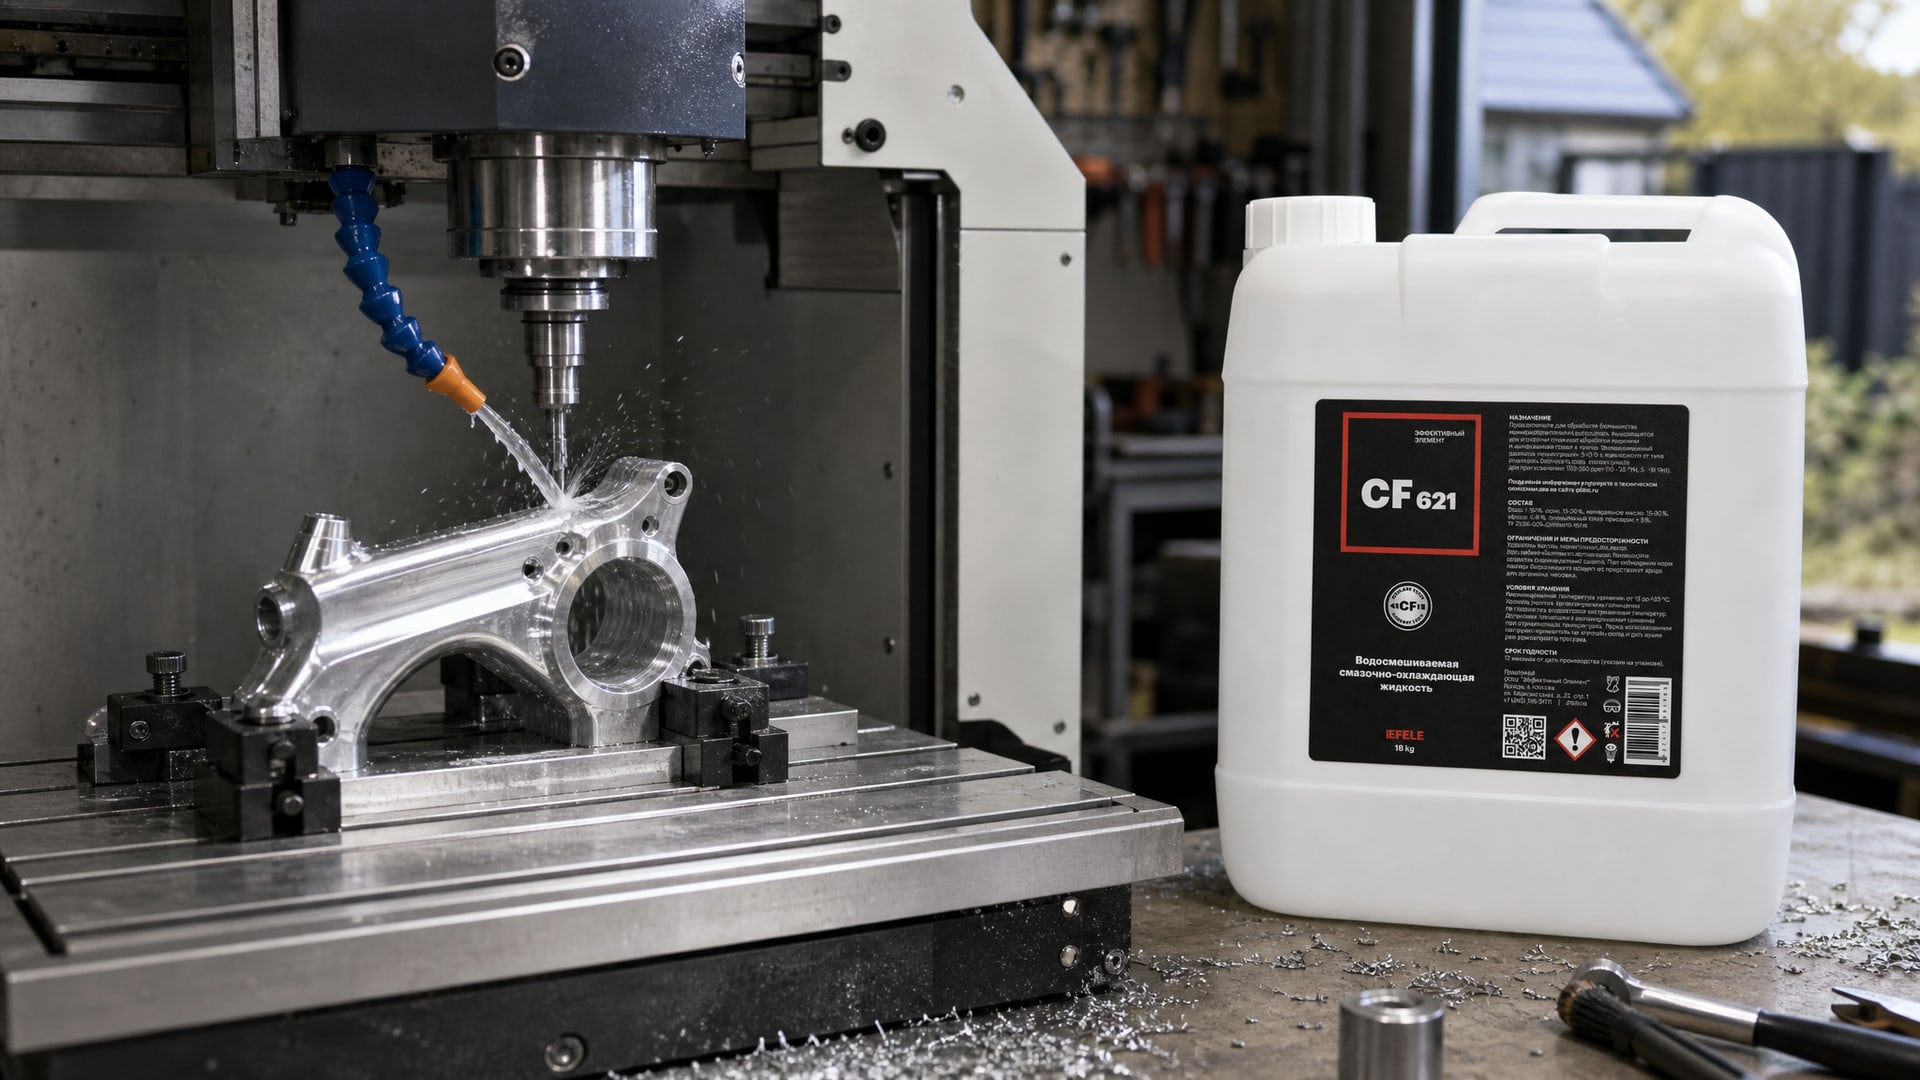
Ее основные задачи: смазка режущей кромки, снижение налипания материала на инструмент, вывоз стружки из зоны резания и отвод тепла. При неправильном выборе СОЖ даже острая фреза и хорошие режимы подачи не гарантируют чистую поверхность.
Водосмешиваемые и синтетические СОЖ для алюминия
Водосмешиваемые и синтетические СОЖ считаются оптимальным выбором для фрезерования алюминия, потому что они обеспечивают одновременно хорошее охлаждение (за счет высокой теплоемкости воды) и адгезивную смазку. Алюминий склонен к налипанию на режущую кромку - это происходит, когда смазка слабая, и материал буквально прилипает к фрезе, образуя наросты. Эти наросты ухудшают качество поверхности, создавая задиры и микротрещины.
Рабочая концентрация таких составов обычно находится в диапазоне 6–10%. Однако конкретное значение всегда нужно сверять с паспортом конкретной СОЖ и условиями обработки. Слишком низкая концентрация означает недостаточную смазку и охлаждение; слишком высокая может ухудшить фильтруемость и создать сложности при очистке детали.
Например, полусинтетическая водорастворимая СОЖ EFELE CF-621 разработана специально для обработки алюминиевых сплавов и обеспечивает баланс между охлаждением и смазкой, что помогает получить стабильную чистоту поверхности на режимах от черновой до чистовой обработки.
Контроль параметров СОЖ и стабильность качества
Деградация СОЖ - частая причина ухудшения качества обработки. По мере работы раствор загрязняется алюминиевой пылью, окисляется и теряет смазывающие свойства. Поэтому на производстве необходимо:
Регулярно проверять концентрацию с помощью специальных методов (рефрактометра или титрования, в зависимости от типа СОЖ).
Контролировать pH - для водосмешиваемых составов это особенно важно, потому что сдвиг pH вызывает окисление и микробиологическую деградацию.
Фильтровать стружку и загрязнения - алюминиевая пыль абразивна и может царапать обрабатываемую поверхность, если осядет на нее.
Проводить регулярные замены концентрата и доливы - обычно эту информацию указывают в техрекомендациях производителя СОЖ.
Стабильность параметров СОЖ напрямую связана с повторяемостью качества обработки. Если в начале смены на деталях получается Ra 1,2 мкм, а в конце - Ra 2,0 мкм, первым делом нужно проверить концентрацию и чистоту СОЖ.
Инструмент, геометрия фрезы и острота кромки
Острая и правильно подобранная по геометрии фреза - основа чистой поверхности.
Алюминий мягкий, поэтому при затупленной кромке инструмент начинает «давить» на материал вместо резания, что приводит к вырыву волокон и микротрещинам.
Выбор геометрии фрезы
Для чистового фрезерования алюминия часто используют:
Фрезы с полированными канавками - они снижают трение и адгезию стружки, облегчая ее эвакуацию.
Инструмент со специализированным покрытием (например, TiN или AlTiN) - покрытие уменьшает налипание материала и продлевает срок службы фрезы.
Многозубые фрезы (4–6 зубьев для чистовой обработки) - они обеспечивают меньший шаг гребешков (волнистость) на поверхности и улучшают качество за счет более частых следов инструмента.
Для высокоточной обработки (Ra 0,8 мкм и ниже) часто применяют специализированные чистовые фрезы с увеличенным числом зубьев и малыми припусками.
Острота и контроль износа
Затупление фрезы происходит не сразу; оно начинается с микросхода кромки, который может быть незаметен на глаз. Поэтому в цехах используют несколько методов контроля:
Визуальный осмотр под лупой - небольшие сколы, желтое обесцвечивание кромки (признак перегрева) указывают на необходимость замены.
Контроль шероховатости обработанной поверхности - если Ra растет от начала смены к концу, это признак износа.
Регулярная замена по регламенту - многие производства меняют чистовую фрезу после 2–4 часов непрерывной работы, независимо от визуальных признаков.
Острая кромка наряду с правильной СОЖ - это парная гарантия качества. Без одного из этих условий другое не работает.
Траектория движения, подача и стружкоудаление
Качество поверхности зависит также от того, как движется инструмент и как быстро эвакуируется стружка.
Попутное фрезерование и уменьшение шага
Попутное фрезерование (climb milling) - когда инструмент вращается в сторону подачи детали - обычно дает более чистую поверхность, чем встречное, потому что направление среза совпадает с направлением волокон материала. Однако оно требует жесткой системы и хорошего закрепления детали, иначе возможны вибрации.
Для чистовой обработки также уменьшают step-over (шаг перекрытия) - расстояние, на которое фреза смещается между проходами. Меньший шаг означает меньшую высоту гребешка и более гладкую поверхность. Типовой шаг для обычной чистовой обработки: 30–50% от диаметра фрезы; для высокоточной (Ra 0,8 мкм) -10–20%.
Подача СОЖ: flood-coolant и through-tool
Есть два основных способа подачи СОЖ:
Flood-coolant (обильная внешняя подача) - используется для большинства операций, СОЖ поступает снаружи и омывает зону резания.
Through-tool coolant (подача через инструмент) - СОЖ подается под давлением через каналы в самой фрезе прямо к режущей кромке.
Для глубоких полостей, сложных геометрий и когда обычная подача не вымывает стружку полностью, через-инструментная подача часто становится необходимостью. Она эффективнее избегает повторного резания стружки, которое ухудшает качество поверхности и является источником вибраций.
Практические рекомендации: избежание дефектов
Типовые дефекты при фрезеровании алюминия: задиры, налипания, гребешки (волнистость), микротрещины.
Каждый из них имеет свой источник.
Задиры и налипания
Налипание (наросты из алюминия на кромке инструмента) - частый спутник неправильной обработки алюминия. Причины:
Недостаточная смазка - слабая СОЖ или низкая концентрация.
Затупленный инструмент - вместо резания происходит деформация и налипание.
Слишком низкая подача (скорость резания) - материал не успевает резаться, начинает прижиматься к кромке.
Решение: повысить концентрацию СОЖ, проверить остроту фрезы, увеличить подачу (в разумных пределах).
Волнистость и микротрещины
Гребешки на поверхности (волнистость) возникают из-за крупного шага подачи инструмента. Микротрещины часто бывают результатом вибраций, которые возникают при плохом закреплении детали или слишком большом припуске.
Решение: уменьшить step-over, жестче закрепить деталь, проверить жесткость шпинделя и посадки фрезы.
Остатки СОЖ на поверхности
После фрезерования часто нужна промывка детали, чтобы удалить остатки смазки и обеспечить идеальную чистоту для последующих операций (гальваники, сборки, лакокраски). Универсальный очиститель EFELE CL-545 Spray эффективно смывает масляные и эмульсионные остатки СОЖ, оставляя поверхность чистой и готовой к следующему этапу производства.
Практический контрольный список для оптимизации качества
Если вы столкнулись с плохим качеством поверхности, проверьте по порядку:
| Параметр | Нормальное значение | Влияние на качество |
|---|---|---|
| Концентрация СОЖ (для водосмешиваемой) | 6–10% | Низкая = налипание; высокая = плохая фильтрация |
| pH СОЖ | Обычно 8,5–9,5 (уточнить в паспорте) | Сдвиг pH = окисление и ухудшение смазки |
| Острота фрезы | Визуально без сколов, блеск кромки | Затупление = задиры и волнистость |
| Step-over (чистовая) | 10–50% диаметра фрезы | Крупный шаг = гребешки |
| Жесткость закрепления | Деталь не вибрирует при касании | Люфт = микротрещины и волнистость |
| Подача СОЖ | Flood или through-tool на выбор | Плохой вывоз стружки = повторное резание |
| Чистота СОЖ (фильтрация) | Без видимых включений | Грязь = царапины на обработке |
Часто задаваемые вопросы
Какой Ra считается нормальным для обычного фрезерования алюминия?
Для стандартных деталей ориентируются на Ra 1,6–3,2 мкм, для более ответственных - на Ra 0,8 мкм и ниже. Конкретное значение зависит от функции детали: если она служит просто конструкционным элементом, Ra 3,2 мкм вполне приемлем; если участвует в трущейся паре или требует нанесения покрытия, нужна Ra 0,8–1,6 мкм.
Можно ли улучшить качество поверхности только сменой СОЖ?
Обычно нет. СОЖ - один из факторов, но не единственный. Без острой фрезы, чистовой траектории, правильного шага подачи и жесткого закрепления детали смена СОЖ даст лишь частичный эффект. Комплексный подход необходим.
Нужна ли подача СОЖ через инструмент для алюминия?
Для простых операций - нет, обычной flood-подачи достаточно. Для глубоких карманов, сложных полостей и когда обычная подача не вымывает стружку полностью, через-инструментная подача становится предпочтительным решением, потому что эффективнее эвакуирует стружку и предотвращает ее повторное резание.
Почему на алюминии появляются задиры и смазанные участки?
Главные причины: налипание материала на затупленную кромку, плохой отвод стружки, неправильная геометрия инструмента, недостаточная смазка. Иногда причина в вибрациях - люфт в креплении детали или износ шпинделя.
Какая концентрация СОЖ оптимальна для фрезерования алюминия?
Для водосмешиваемых составов рекомендуемый диапазон 6–10%, но необходимо сверять с паспортом конкретной СОЖ. Слишком низкая концентрация снижает смазку; слишком высокая ухудшает фильтруемость и усложняет очистку деталей после обработки.
Заключение
Достижение хорошего качества обработки алюминия при фрезеровании - это не случай, а результат систематического подхода. Правильная СОЖ с хорошей смазывающей способностью, острая геометрия инструмента, оптимальная траектория подачи, контроль концентрации и pH - все эти элементы работают вместе. На практике закупщикам и инженерам цехов стоит начать с аудита текущей СОЖ (концентрация, чистота, pH), проверить остроту фрез и жесткость закреплений. Часто даже небольшие коррективы в этих параметрах дают заметный прирост качества поверхности и снижают процент переделок. Если после такой оптимизации результат остается ниже требуемого, тогда имеет смысл проанализировать траекторию инструмента и рассмотреть переход на чистовую стратегию с меньшим припуском. При комплексной работе над этими факторами можно стабильно достигать Ra 0,8–1,6 мкм на стандартном оборудовании.