При работе подшипников в условиях повышенной температуры обычная универсальная смазка теряет эффективность: базовое масло окисляется, загуститель разрыхляется, защитные свойства падают. Выбор правильной высокотемпературной смазки - это не просто замена материала, а целая цепочка решений: какой класс консистенции нужен, какой тип базового масла выдержит температуру, какие испытания гарантируют стабильность в вашем узле.
Статья поможет техническим специалистам, инженерам и снабженцам понять, по каким критериям подбирают смазку для опорных подшипников качения и скольжения при нагреве, какие параметры смотреть в техописаниях и как рассчитать интервал смазывания при повышенной температуре.
Как температура влияет на выбор базового масла и консистенции
Рост температуры нарушает работу смазки несколькими путями одновременно: молекулы базового масла окисляются, загуститель теряет упругость, изменяется вязкость.
Поэтому подбор высокотемпературной смазки начинается не с названия продукта, а с понимания, какое базовое масло выдержит вашу температуру.
Для диапазона до +120 °C обычно выбирают смазки на основе минерального масла с литиевым загустителем класса NLGI 2 - это стандарт для большинства подшипников общего назначения. Но когда температура растет, минеральное масло уже не справляется.
При температурах +120…+150 °C переходят на легкую синтетику - полиальфаолефины (PAO) выдерживают примерно до +150 °C. Эфирные синтетические масла работают до +180 °C, силиконовые до +200 °C, а высокофторированные полиэфиры (PFPE) держат экстремальные режимы вплоть до +300 °C.
Класс консистенции (NLGI) при этом связан с типом подшипника и способом подачи смазки. Для стандартных подшипников качения это NLGI 2; если смазка подается централизованной системой, класс снижается до NLGI 0 или 00. Низкоскоростные подшипники скольжения с высокой нагрузкой требуют более плотной консистенции - NLGI 3–6. В табличной форме это выглядит так:
| Температурный диапазон | Тип базового масла | Типичные классы NLGI |
|---|---|---|
| до +120 °C | Минеральное | 0/00, 2 |
| +120…+150 °C | PAO (полиальфаолефины) | 2, 3 |
| +150…+180 °C | Эфирные синтетические | 2, 3 |
| +180…+200 °C | Силиконовые | 2, 3 |
| свыше +200 °C | PFPE (высокофторированные) | 2, 3 |
Важный момент: при выборе смазки нужно смотреть не только на верхний предел, но и проверять, что максимальная температура вашего узла находится на 10–15 °C ниже верхнего предела смазки. Например, если подшипник разогревается до 210 °C, рабочий диапазон смазки должен быть минимум до 225 °C.
Температурные диапазоны и интервалы смазывания
На производстве частая ошибка - смазать узел один раз хорошей смазкой и считать, что при температуре работа пойдет сама собой.
На деле с ростом температуры расходуется почти в 2 раза интенсивнее.
В технических рекомендациях есть четкий принцип: каждые 15 °C повышения температуры выше 70 °C сокращают интервал между смазыванями в 2 раза. Это значит, что если при 70 °C подшипник обслуживают каждые 2 месяца, то при 85 °C интервал уже 1 месяц, а при 115 °C - одна неделя.
Смазка ЦИАТИМ-221 по ГОСТ 9433-80 работает в диапазоне от -60 до +150 °C и показывает, как устроен традиционный российский подход к универсальным подшипниковым смазкам. Это достаточно для большинства стационарных машин с умеренным нагревом, но уже не годится для печей, горячих конвейеров и дробилок.
При выборе высокотемпературной смазки смотри на температуру каплепадения (обычно указывают «не ниже 250 °C» или выше). Это не рабочая температура - это точка, при которой вся смазка растечется из подшипника. Между рабочей температурой подшипника и температурой каплепадения должен быть запас в 30–50 °C.
Для узлов с повышенной скоростью вращения (центробежный эффект выдавливает смазку) интервалы сокращаются дополнительно. Низкоскоростные узлы с высокой нагрузкой, наоборот, потребляют смазку медленнее, и интервалы можно немного растянуть - если смазка выбрана правильно.
Критерии выбора смазки для опорных подшибников при нагреве
Когда закупщик или инженер смотрит на техописание высокотемпературной смазки, нужно проверить не просто температуру, а целый пакет параметров, которые гарантируют работу в ваших условиях.
Вязкость базового масла указывается по ISO VG (например, ISO VG 32, VG 100, VG 220). Для высокотемпературных подшибников часто берут масла вязкостью ISO VG 100–220 в зависимости от скорости и нагрузки. При низких скоростях рекомендуют более вязкие масла (ISO VG 150–460), при высоких скоростях - более жидкие.
Класс NLGI определяет консистенцию: как твердо или мягко смазка расходуется из туба. NLGI 2 - это золотой стандарт для большинства подшибников общего назначения; NLGI 0 и 00 нужны для систем подачи через масленки; NLGI 3–6 - для малоподвижных и открытых узлов.
Нагрузка сваривания по ГОСТ 9490 показывает, при какой точечной нагрузке металл начинает прилипать к металлу. Для подшибников качения минимум 1400 Н, для узлов с ударной нагрузкой - от 2100 Н и выше. Если смазка не содержит противозадирных присадок, нагрузка сваривания будет ниже 700 Н - такая смазка не годится даже для легких режимов.
Вымываемость водой (обычно 4–10% по объему) показывает, насколько смазка вымывается из подшибника, если туда попадает вода или влага. Для узлов в условиях брызг и конденсата вымываемость должна быть минимальной (3–4%), для закрытых узлов этот параметр менее критичен.
Температура каплепадения для высокотемпературных смазок обычно не ниже 250–350 °C. Это верхняя «физическая» граница, при которой загуститель полностью теряет консистенцию. Рабочий диапазон всегда ниже.
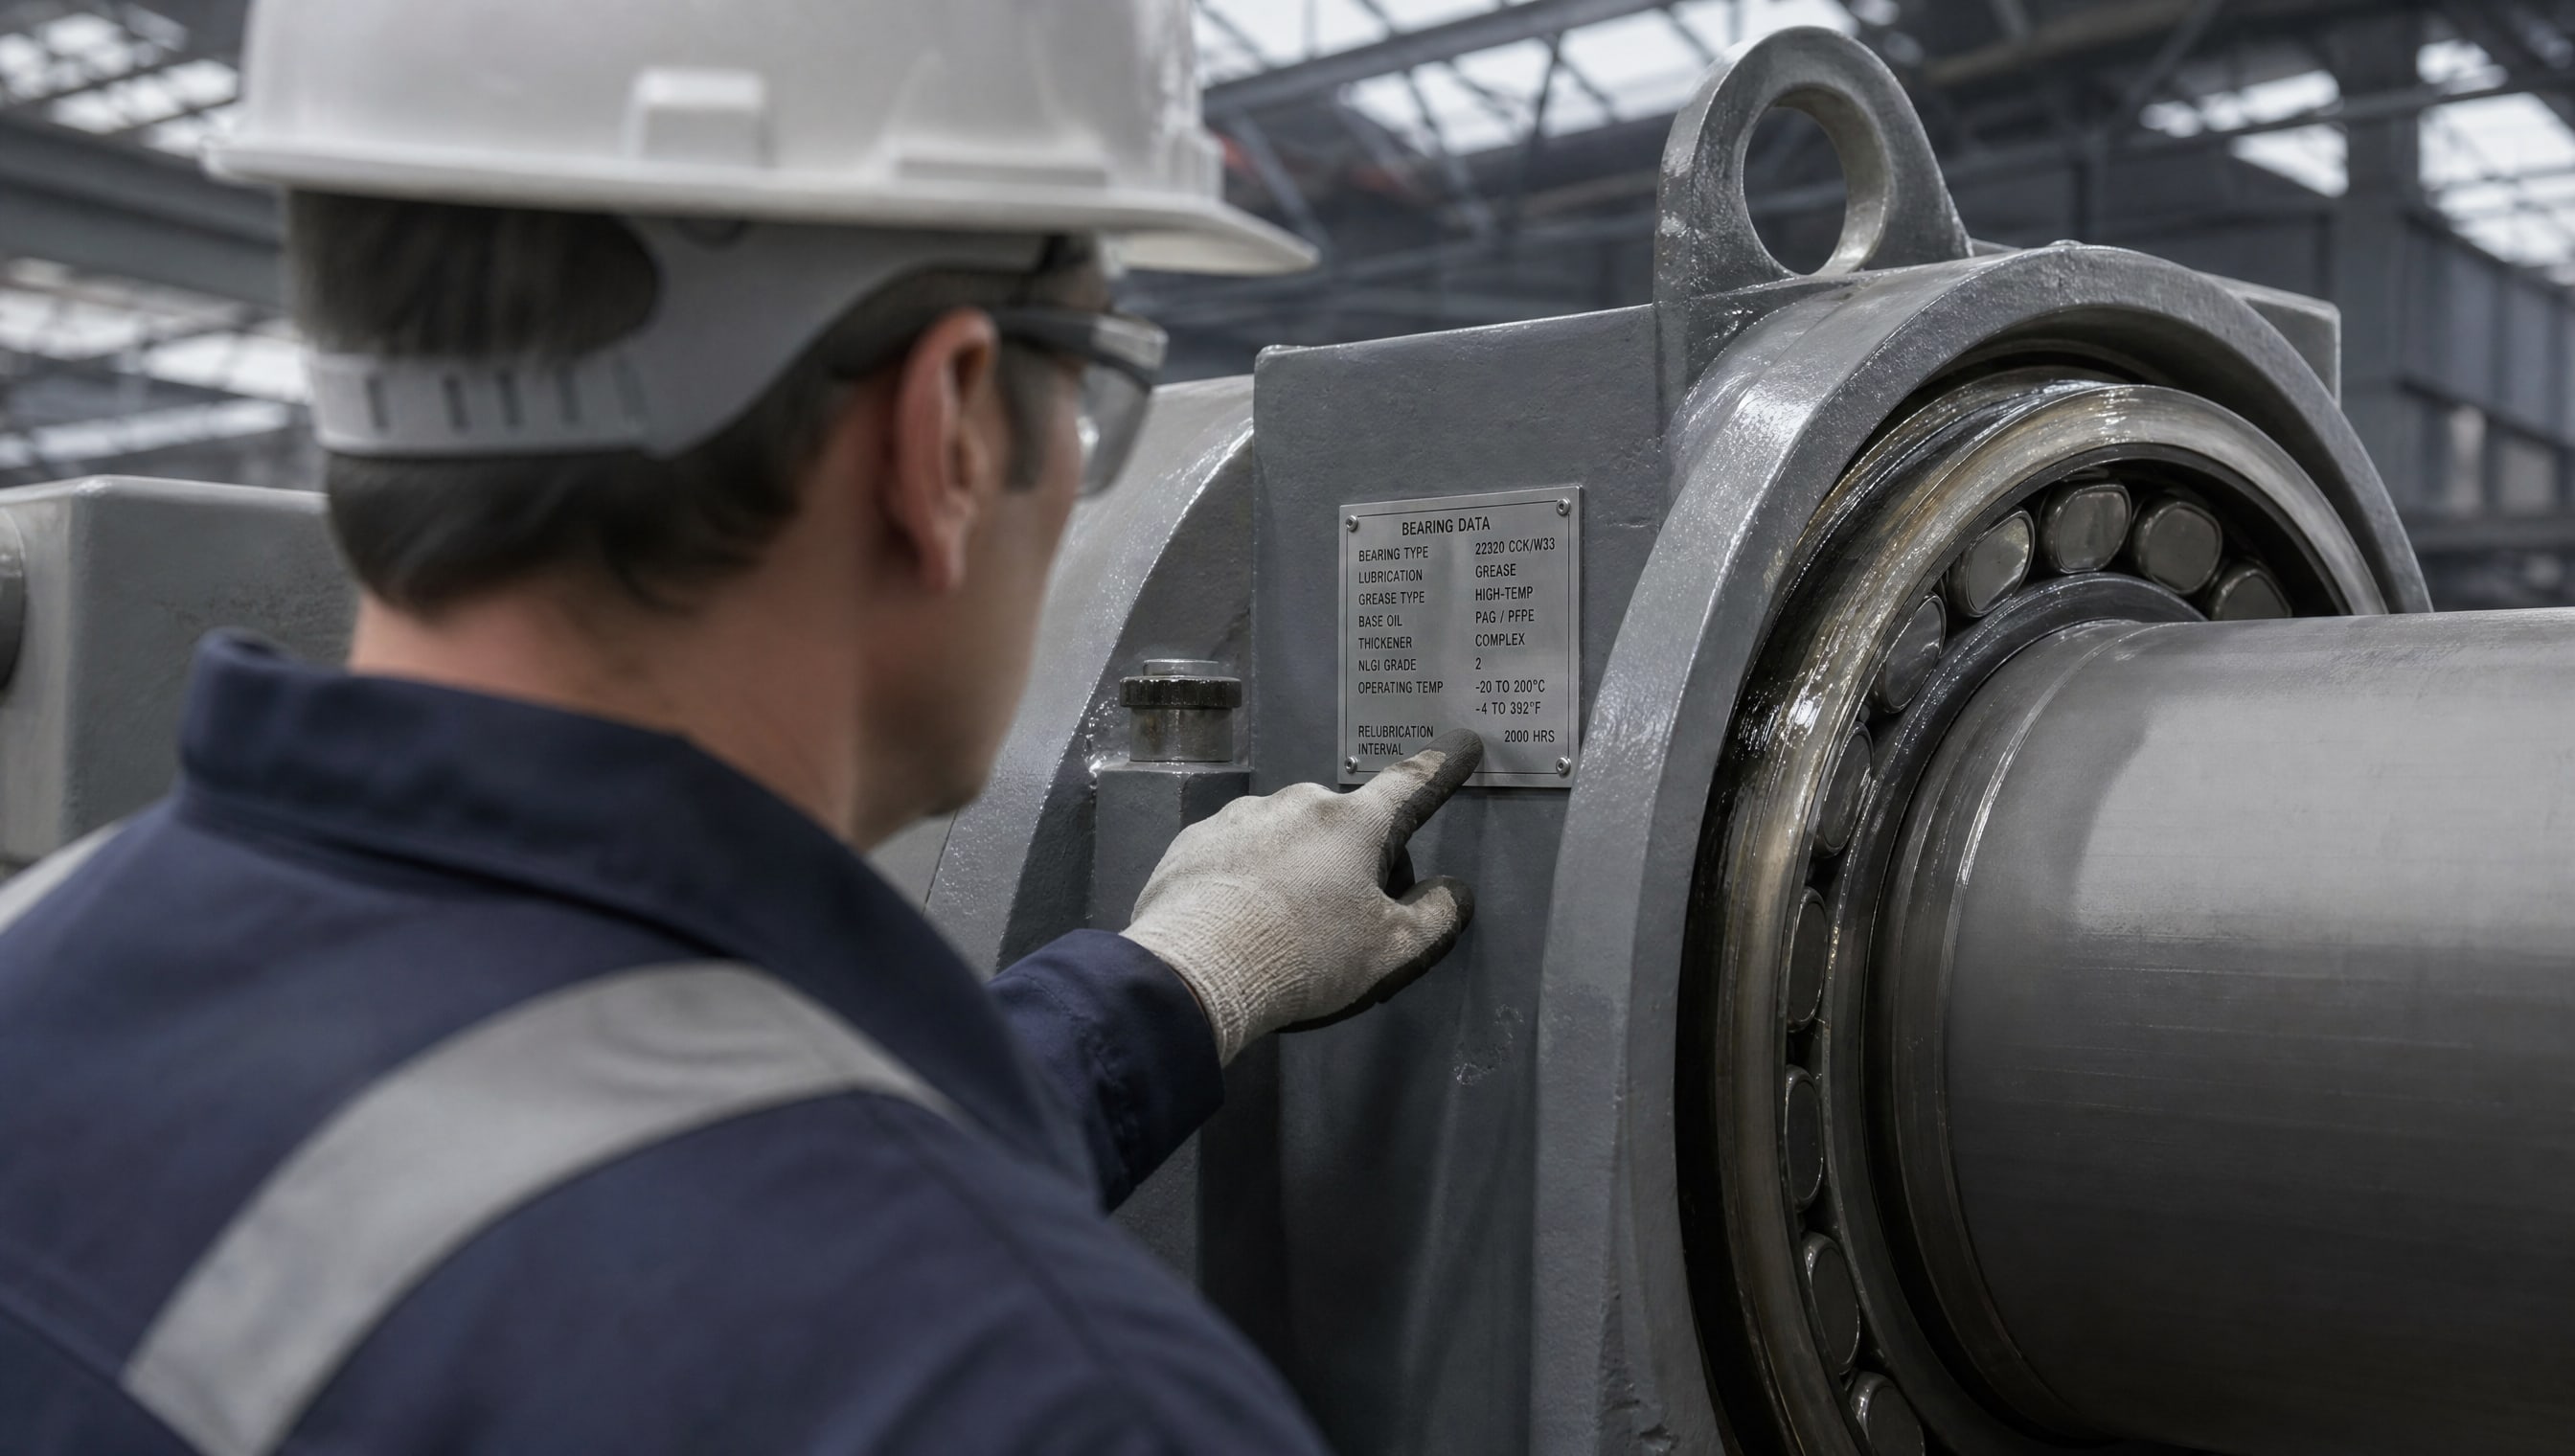
Пример технических параметров высокотемпературной литиевой смазки из реальных источников: - Температурный диапазон: -20…+220 °C - Температура каплепадения: более 250 °C - Нагрузка сваривания: не менее 2100 Н - Класс NLGI: 2 - Классификация: DIN 51 502 K P 2 S-20
Или пример более экстремальной смазки для печей и сушилок: - NLGI: 2–3 - Загуститель: литиевое комплексное мыло - Температура каплепадения: не ниже 350 °C - Вымываемость водой: 4% - Нагрузка сваривания: не менее 299 Н
Эти параметры - не просто цифры; каждый из них отражает поведение смазки в реальных условиях вашего производства.
Особенности смазки для подшипников ступиц и открытых узлов
Ступичные подшибники - это часто забывается - работают не только при высокой температуре, но и в условиях попадания воды, грязи и солей.
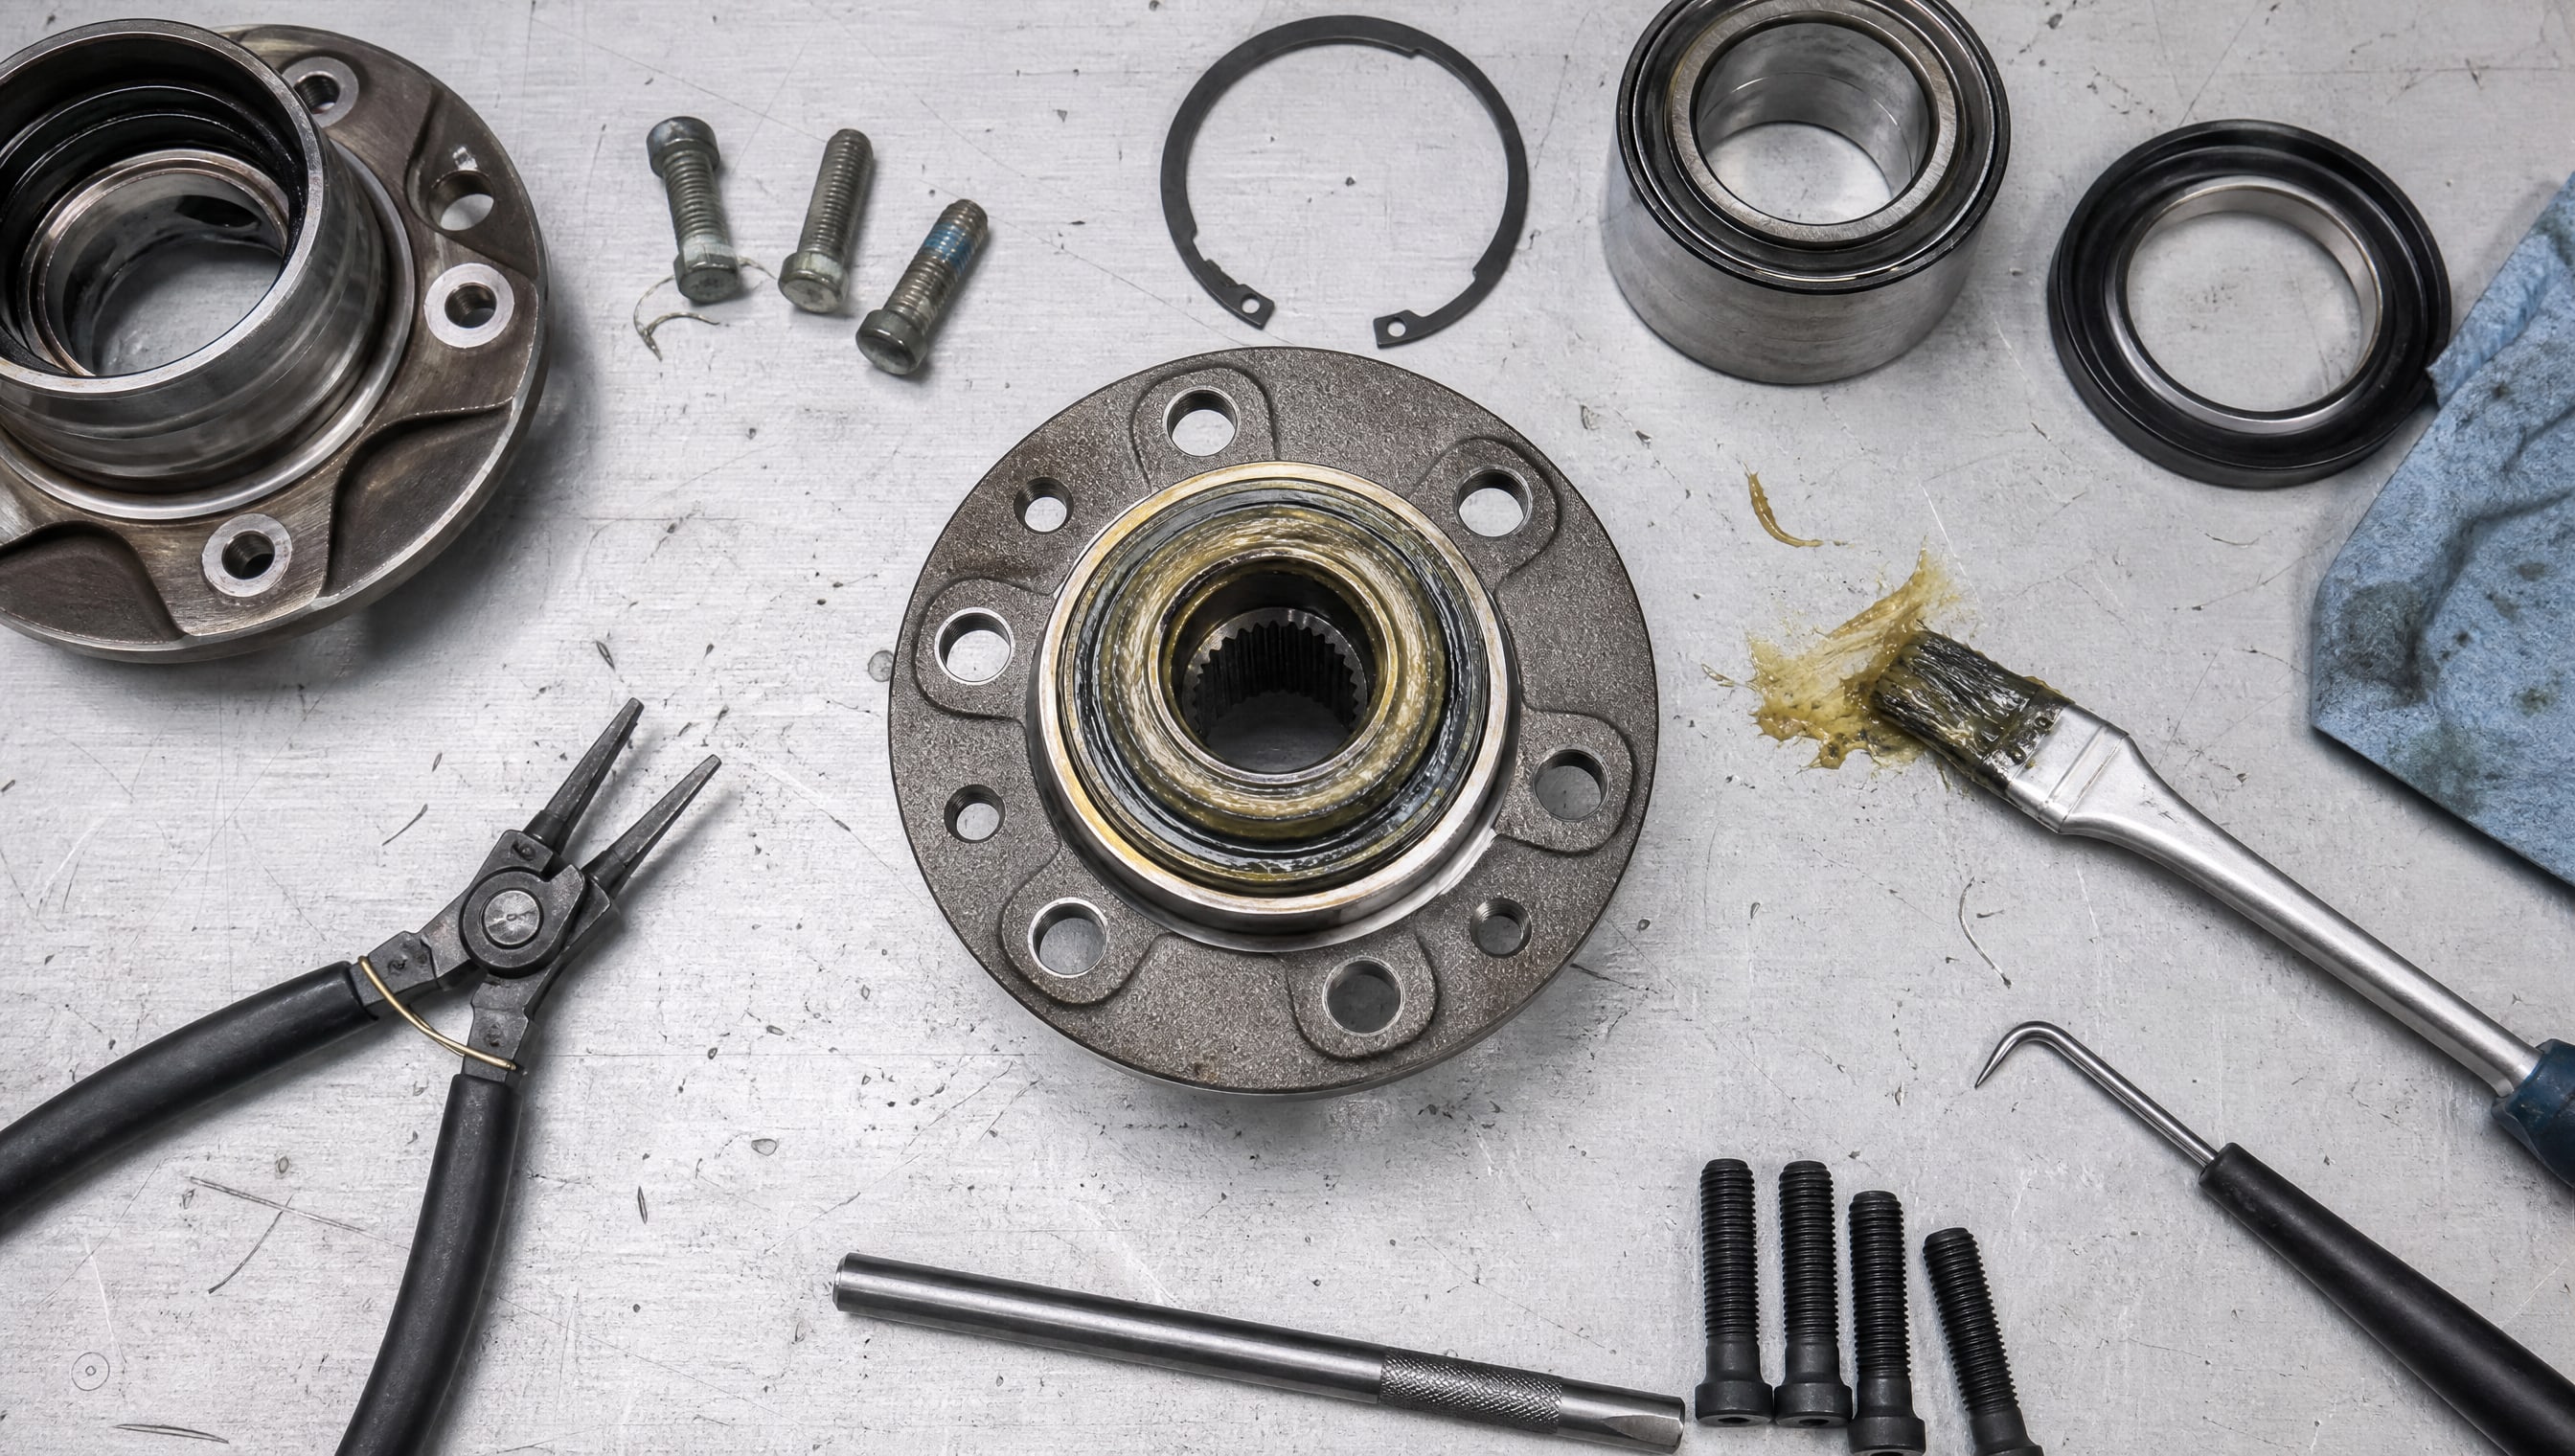
Смазка для такого узла должна держать и жару, и влажность одновременно.
Для ступичных подшибников при температурах до 350 °C и одновременно с требованиями водостойкости выбирают смазки на основе литиевого комплексного загустителя. Такая смазка лучше сопротивляется вымыванию и держит консистенцию даже при высокой температуре.
Низкотемпературный момент вращения (вязкость при холодном пуске) для ступичных подшибников тоже важен: если узел работает в автомобиле, грузовике или машине на открытом воздухе, зимой смазка не должна замерзнуть и не должна создавать сопротивления вращению при минусовых температурах. Поэтому для ступиц часто берут смазки с диапазоном вроде -20…+200 °C, а не -40…+300 °C, потому что последняя может быть слишком вязкой на холоде.
Открытые узлы (например, зубчатые передачи, цепи, направляющие рельсов в горячих цехах) требуют смазок с низкой испаряемостью, чтобы в горячей зоне печи или на конвейере смазка не просто сгорала за 10 минут. Для этого смотрят на летучесть по ГОСТ 18221 (обычно не более 3–5% потери массы за 1 час при 100 °C).
Для высокотемпературных цепей в печах, работающих при температурах до +260 °C, рекомендуется использовать высокотемпературные цепные масла на эфирной базе - они лучше держат температуру и не коксуются, в отличие от минеральных масел. Цепная смазка отличается от подшибниковой по вязкости и способу нанесения; для цепей обычно выбирают масло класса ISO VG 32–100, а не пластичную смазку NLGI 2.
Смазки для скоростных подшибников и систем централизованной смазки
Высокоскоростные подшибники - например, шпиндели станков, ротор электродвигателей - требуют очень подвижной смазки, потому что любое излишнее трение приводит к перегреву и потере оборотов.
Для скоростных подшибников при повышенной температуре выбирают: - Более жидкие классы NLGI: 0, 00 или даже масло (класс ISO VG 22–32) - Базовое масло с низкой вязкостью при высокой температуре (индекс вязкости выше 100) - Минимум присадок, чтобы не было «увязывания» в узле
Централизованные системы смазки (когда смазка подается через маслопроводы и дозаторы ко всем подшибникам сразу) требуют класса NLGI 0 или 00 - это практически масло, а не пластичная смазка. Для таких систем температурный диапазон все равно остается важным: масло в системе не должно окисляться при повышении температуры в цехе, и должно сохранять текучесть при холодном пуске.
Интервал смазывания в централизованных системах контролируется дозатором и объемом подачи, но правило с ускорением деградации при нагреве остается в силе: каждые 15 °C выше 70 °C требуют снижения интервала между подачами.
Синтетические смазки и экстремальные температуры
Когда речь идет о температурах выше 200 °C, обычные минеральные смазки уже не подходят - начинается область синтетических составов.
Полиальфаолефины (PAO) - это первый уровень синтетики, рассчитаны примерно на +150 °C. Они дешевле чистых эфиров, но температурный диапазон уже.
Эфирные синтетические масла держат температуру до +180 °C и при этом лучше сопротивляются окислению. В них часто добавляют противозадирные присадки (например, на основе молибдена), что повышает нагрузку сваривания до 2000–2500 Н.
Силиконовые масла - это особый случай. Они работают до +200 °C, но с оговорками: плохо совместимы с минеральными маслами, не дают высокую нагрузку сваривания, дороже. Их выбирают, когда нужна одновременно и жаростойкость, и морозостойкость.
Высокофторированные полиэфиры (PFPE) - вершина ассортимента. Это смазки, которые работают в диапазонах -40…+260 °C и даже выше. Но их минусы существенные: очень высокая стоимость, плохая совместимость с другими типами смазок (при смешивании теряют свойства), требуют полной очистки узла перед нанесением.
Для печей и горячих производств, где верхний предел до 280 °C, используют пастообразные высокотемпературные составы. Это уже не совсем смазка в классическом смысле, а противозадирное и антифрикционное средство. При температурах выше 200 °C такая паста работает как защитный слой между металлами, предотвращая холодное сваривание и питинг.
Часто задаваемые вопросы
Можно ли использовать синюю высокотемпературную смазку для подшибников в любых узлах?
Цвет смазки не является техническим критерием качества и не отражает ее рабочие характеристики. Выбор смазки зависит от температурного диапазона, типа подшибника (качения или скольжения), скорости вращения и условий среды (влага, грязь, агрессивные вещества). Синяя окраска - это просто визуальный маркер, добавленный производителем для удобства. Главное - проверить техническое описание и убедиться, что параметры смазки совпадают с вашими условиями.
При какой температуре нужно переходить с обычной смазки на высокотемпературную?
Рекомендуется переходить на специальную высокотемпературную смазку, когда максимальная температура узла превышает примерно 150 °C. При нагреве до 120–150 °C еще может подойти обычная литиевая смазка NLGI 2 на минеральной основе. Свыше 180 °C уже обязательны синтетические базовые масла (эфиры, силиконы, PFPE). Всегда проверяй, чтобы верхний предел смазки был на 10–15 °C выше максимальной температуры узла.
Как рассчитать интервал смазывания при повышенной температуре?
Используй правило: каждые 15 °C повышения температуры выше 70 °C сокращают интервал смазывания в 2 раза. Если при 70 °C подшибник смазывают раз в месяц, то при 85 °C это будет раз в 2 недели, при 100 °C - раз в неделю, при 115 °C - раз в 3–4 дня. Проверяй также техническое описание смазки: производитель может указать рекомендуемые интервалы для конкретных температур.
Какая разница между NLGI 2 и NLGI 3 для высокотемпературных подшибников?
NLGI 2 - стандартная консистенция для большинства подшибников качения и открытых узлов. NLGI 3 - более плотная смазка, которая лучше держит консистенцию в открытых узлах с вертикальной нагрузкой и медленным вращением. При высокой температуре NLGI 3 может быть слишком вязкой и создавать лишнее трение, поэтому для скоростных подшибников при нагреве чаще берут NLGI 2. Выбор зависит от типа подшибника, скорости и нагрузки, а не только от температуры.
Можно ли смешивать высокотемпературную смазку PFPE с обычной литиевой смазкой?
Нет, PFPE-смазки плохо совместимы с минеральными и даже синтетическими смазками других типов. При смешивании они теряют свои защитные и адгезионные свойства. Если вы переходите с обычной смазки на PFPE, нужна полная очистка узла от старой смазки - промывка растворителем или механическая чистка. Это стоит учесть при планировании переоборудования.
Заключение
Выбор высокотемпературной смазки для опорных подшибников при нагреве - это не просто подстановка одного продукта вместо другого, а целенаправленный подбор по набору параметров: температурный диапазон, класс консистенции, тип базового масла, нагрузка сваривания, вымываемость водой. Каждая из этих характеристик отражает реальное поведение смазки в ваших условиях.
Начните с определения максимальной рабочей температуры узла, типа подшибника (качение, скольжение, ступица) и режима работы (скорость, нагрузка, среда). Затем найдите смазку, верхний предел которой на 10–15 °C выше вашей температуры, проверьте нагрузку сваривания и прочие параметры в техническом описании, и установите график смазывания с учетом сокращения интервала при повышении температуры. Правильный выбор смазки снизит количество отказов подшибников, продлит сроки ремонта и предотвратит холодное сваривание металлов.