Проверка соответствия требованиям HACCP и ISO 22000 - один из ключевых этапов сертификации пищевого производства. Аудиторы и инспекторы обращают внимание не только на технологические процессы, но и на все материалы, которые могут контактировать с продуктом или оборудованием. Пищевые смазки категории H1 занимают здесь особое место: они задокументированы как контролируемый риск в HACCP-плане и должны соответствовать требованиям ISO/TS 22002-1 по программам предварительных условий. Правильный выбор, документирование и применение H1-смазок напрямую влияют на результат аудита и репутацию предприятия.
В этой статье разберемся, почему аудиторы требуют именно H1-смазки в определенных зонах, какие документы и записи нужно подготовить, как встроить смазку в систему управления безопасностью и на каких ошибках при подборе и применении чаще всего спотыкаются технические специалисты и снабженцы.
Что такое H1-смазка и почему ее требуют в пищевой отрасли
H1 - это категория допуска NSF для смазок в местах, где контакт с пищей не ожидается, но может случиться при нормальной эксплуатации оборудования.
Это принципиально отличается от H2, которая применяется в зонах, где контакт с пищой полностью исключен, и от смазок 3H, предназначенных для прямого контакта.
По FDA 21 CFR 178.3570 допустимый уровень случайного попадания H1-смазки в пищу составляет не более 10 мг/кг продукта (10 ppm). Это означает, что ингредиенты смазки разрешены в пищевой промышленности, но соблюдение предельной концентрации - ответственность предприятия, а не поставщика.
Для HACCP H1-смазка встраивается в план как контролируемый риск. Это означает, что производство должно:
обозначить точку или зону риска (например, подшипник редуктора над конвейером);
описать, какой риск контролируется (попадание смазки в продукт);
определить метод контроля (применение H1-смазки вместо обычной минеральной масла);
задать контрольные точки (периодическая проверка герметичности узла, состояния смазки);
установить корректирующие действия (замена уплотнения, переделка узла, если смазка попадает в продукт).
ISO/TS 22002-1 требует применять food-grade lubricants как часть предварительных условий там, где есть риск прямого или косвенного контакта. Это означает, что выбор смазки - не частная инженерная решение, а элемент системы менеджмента безопасности.
Как аудитор проверяет соответствие требованиям HACCP и ISO 22000
Аудитор начинает не с маркировки на канистре, а с документов.
Первое, что он запрашивает, - это реестр смазочных материалов, который должен содержать:
наименование смазки и код продукта;
NSF-категорию (H1, H2 и т.д.);
точку или узел применения;
периодичность смазки;
ответственного за нанесение;
метод нанесения (кисть, шприц, автоматическая система);
ссылку на TDS и SDS.
Затем проверяется наличие первичных документов: технического паспорта (TDS), листа безопасности (SDS), сертификата или свидетельства регистрации NSF. Для H1-смазок обычно требуется регистрация по NSF 537 или ISO 21469, которые подтверждают, что продукт прошел аккредитованную проверку и соответствует пищевым схемам безопасности.
На площадке аудитор проверяет физическое разделение и маркировку хранилища смазок. H1-смазки должны быть отделены от других смазочных материалов, чтобы исключить ошибочное применение не той категории. Канистры должны иметь ясную маркировку с названием продукта, кодом, категорией NSF и сроком годности.
После этого аудитор просит продемонстрировать факт применения: записи в журнале смазки (дата, время, ответственный), фотографии узлов, инструкции по нанесению. Вся информация должна быть актуальной и доступной для быстрой предъявления при проверке.
Наконец, проверяется обучение персонала. Оператор или смазчик должен объяснить, почему на данном узле используется именно H1-смазка, как правильно ее наносить и что делать, если обнаружено загрязнение или утечка.
Встраивание H1-смазок в HACCP-план и PRP
Для успешного прохождения аудита смазка должна быть явно названа в HACCP-плане или в программе предварительных условий (PRP).
На практике это выглядит так.
Определение опасности. На этапе анализа опасностей производство указывает: "Возможен случайный контакт смазки редуктора конвейерной ленты с продуктом". Опасность классифицируется как физико-химическая (загрязнение минеральным маслом).
Выбор меры контроля. Вместо того чтобы исключать смазку (что затруднительно), предприятие выбирает меру контроля: применение H1-смазки, которая разрешена при случайном контакте, и регулярный контроль герметичности узла.
Документирование. В HACCP-плане указывается: - критическая контрольная точка (ККТ) или предварительное условие (PRP): "Выбор и применение H1-смазки на узлах с риском контакта"; - критерий приемлемости: "Смазка имеет сертификат NSF H1 и регистрацию ISO 21469"; - метод контроля: "Еженедельная проверка реестра смазок, ежемесячное совещание по результатам визуального контроля герметичности узлов"; - корректирующие действия: "При обнаружении утечки - замена уплотнения, переделка узла, временное использование другого оборудования".
Записи. Все факты применения должны быть задокументированы: кто, когда, на какой узел нанес смазку, были ли замечены неисправности. Записи хранятся не менее установленного срока (обычно 3-5 лет) и предъявляются при аудите.
При стандартизированном подходе многие производства используют карточку смазки - таблицу со всеми узлами оборудования, категориями смазок и периодичностью, которая вывешивается на участке и заполняется в реальном времени.
Требования к регистрации, сертификации и документации H1-смазок
Аудитор не будет признавать H1-смазку по одному слову "H1" на этикетке.
Регистрация продукта - это подтверждение от независимого аккредитованного органа (NSF, EHEDG, другие) о том, что смазка соответствует пищевым стандартам и прошла необходимые тесты на токсичность, миграцию и совместимость.
Наиболее распространенная регистрация для H1-смазок - это NSF 537 (пластичные смазки для пищевой промышленности) или ISO 21469 (смазки, не содержащие вредных веществ при контакте с пищей). Оба стандарта требуют проверки ингредиентов, испытаний на предмет миграции и соответствия нормативам FDA и ЕС.
Документы, которые должны быть у производства:
Свидетельство о регистрации NSF или ISO 21469 - выданное аккредитованным органом, с указанием конкретного производителя, названия и артикула смазки.
Технический паспорт (TDS) - с указанием состава (без ингредиентов, запрещенных в пищевой промышленности), температурного диапазона, NLGI, допусков.
Лист безопасности (SDS) - на языке производства или английском, с информацией по обращению, хранению и утилизации.
Акт приемки и одобрения поставщика - документ, который производство получает один раз при первом заказе H1-смазки и хранит. Он подтверждает, что закупщик согласовал с поставщиком применение продукта именно для пищевого производства и получил все необходимые сертификаты.
Если производство меняет поставщика или артикул смазки, требуется повторное одобрение и подписание акта. Это называется change control - управление изменениями. Смена может потребовать переделки карты смазки, переобучения персонала и даже переделки узла, если новая смазка имеет другие физические свойства.
Карта смазки как ядро системы управления
Карта смазки (или план смазки) - это таблица, которая связывает конкретное оборудование с конкретной смазкой и регламентом нанесения.
Для аудитора это главный рабочий документ, который быстро показывает, какие смазки применяются, где и как часто.
Типовая карта смазки содержит:
| Узел оборудования | Смазочный материал | NSF-категория | NLGI/вязкость | Периодичность | Метод нанесения | Ответственный |
|---|---|---|---|---|---|---|
| Редуктор конвейера A | EFELE MG-202 | H1 | 2 | Еженедельно | Шприц | Смазчик И.И. |
| Подшипник вентилятора | Масло ISO VG 32 | H2 | 32 сСт | 2 раза в месяц | Масленка | Оператор П.П. |
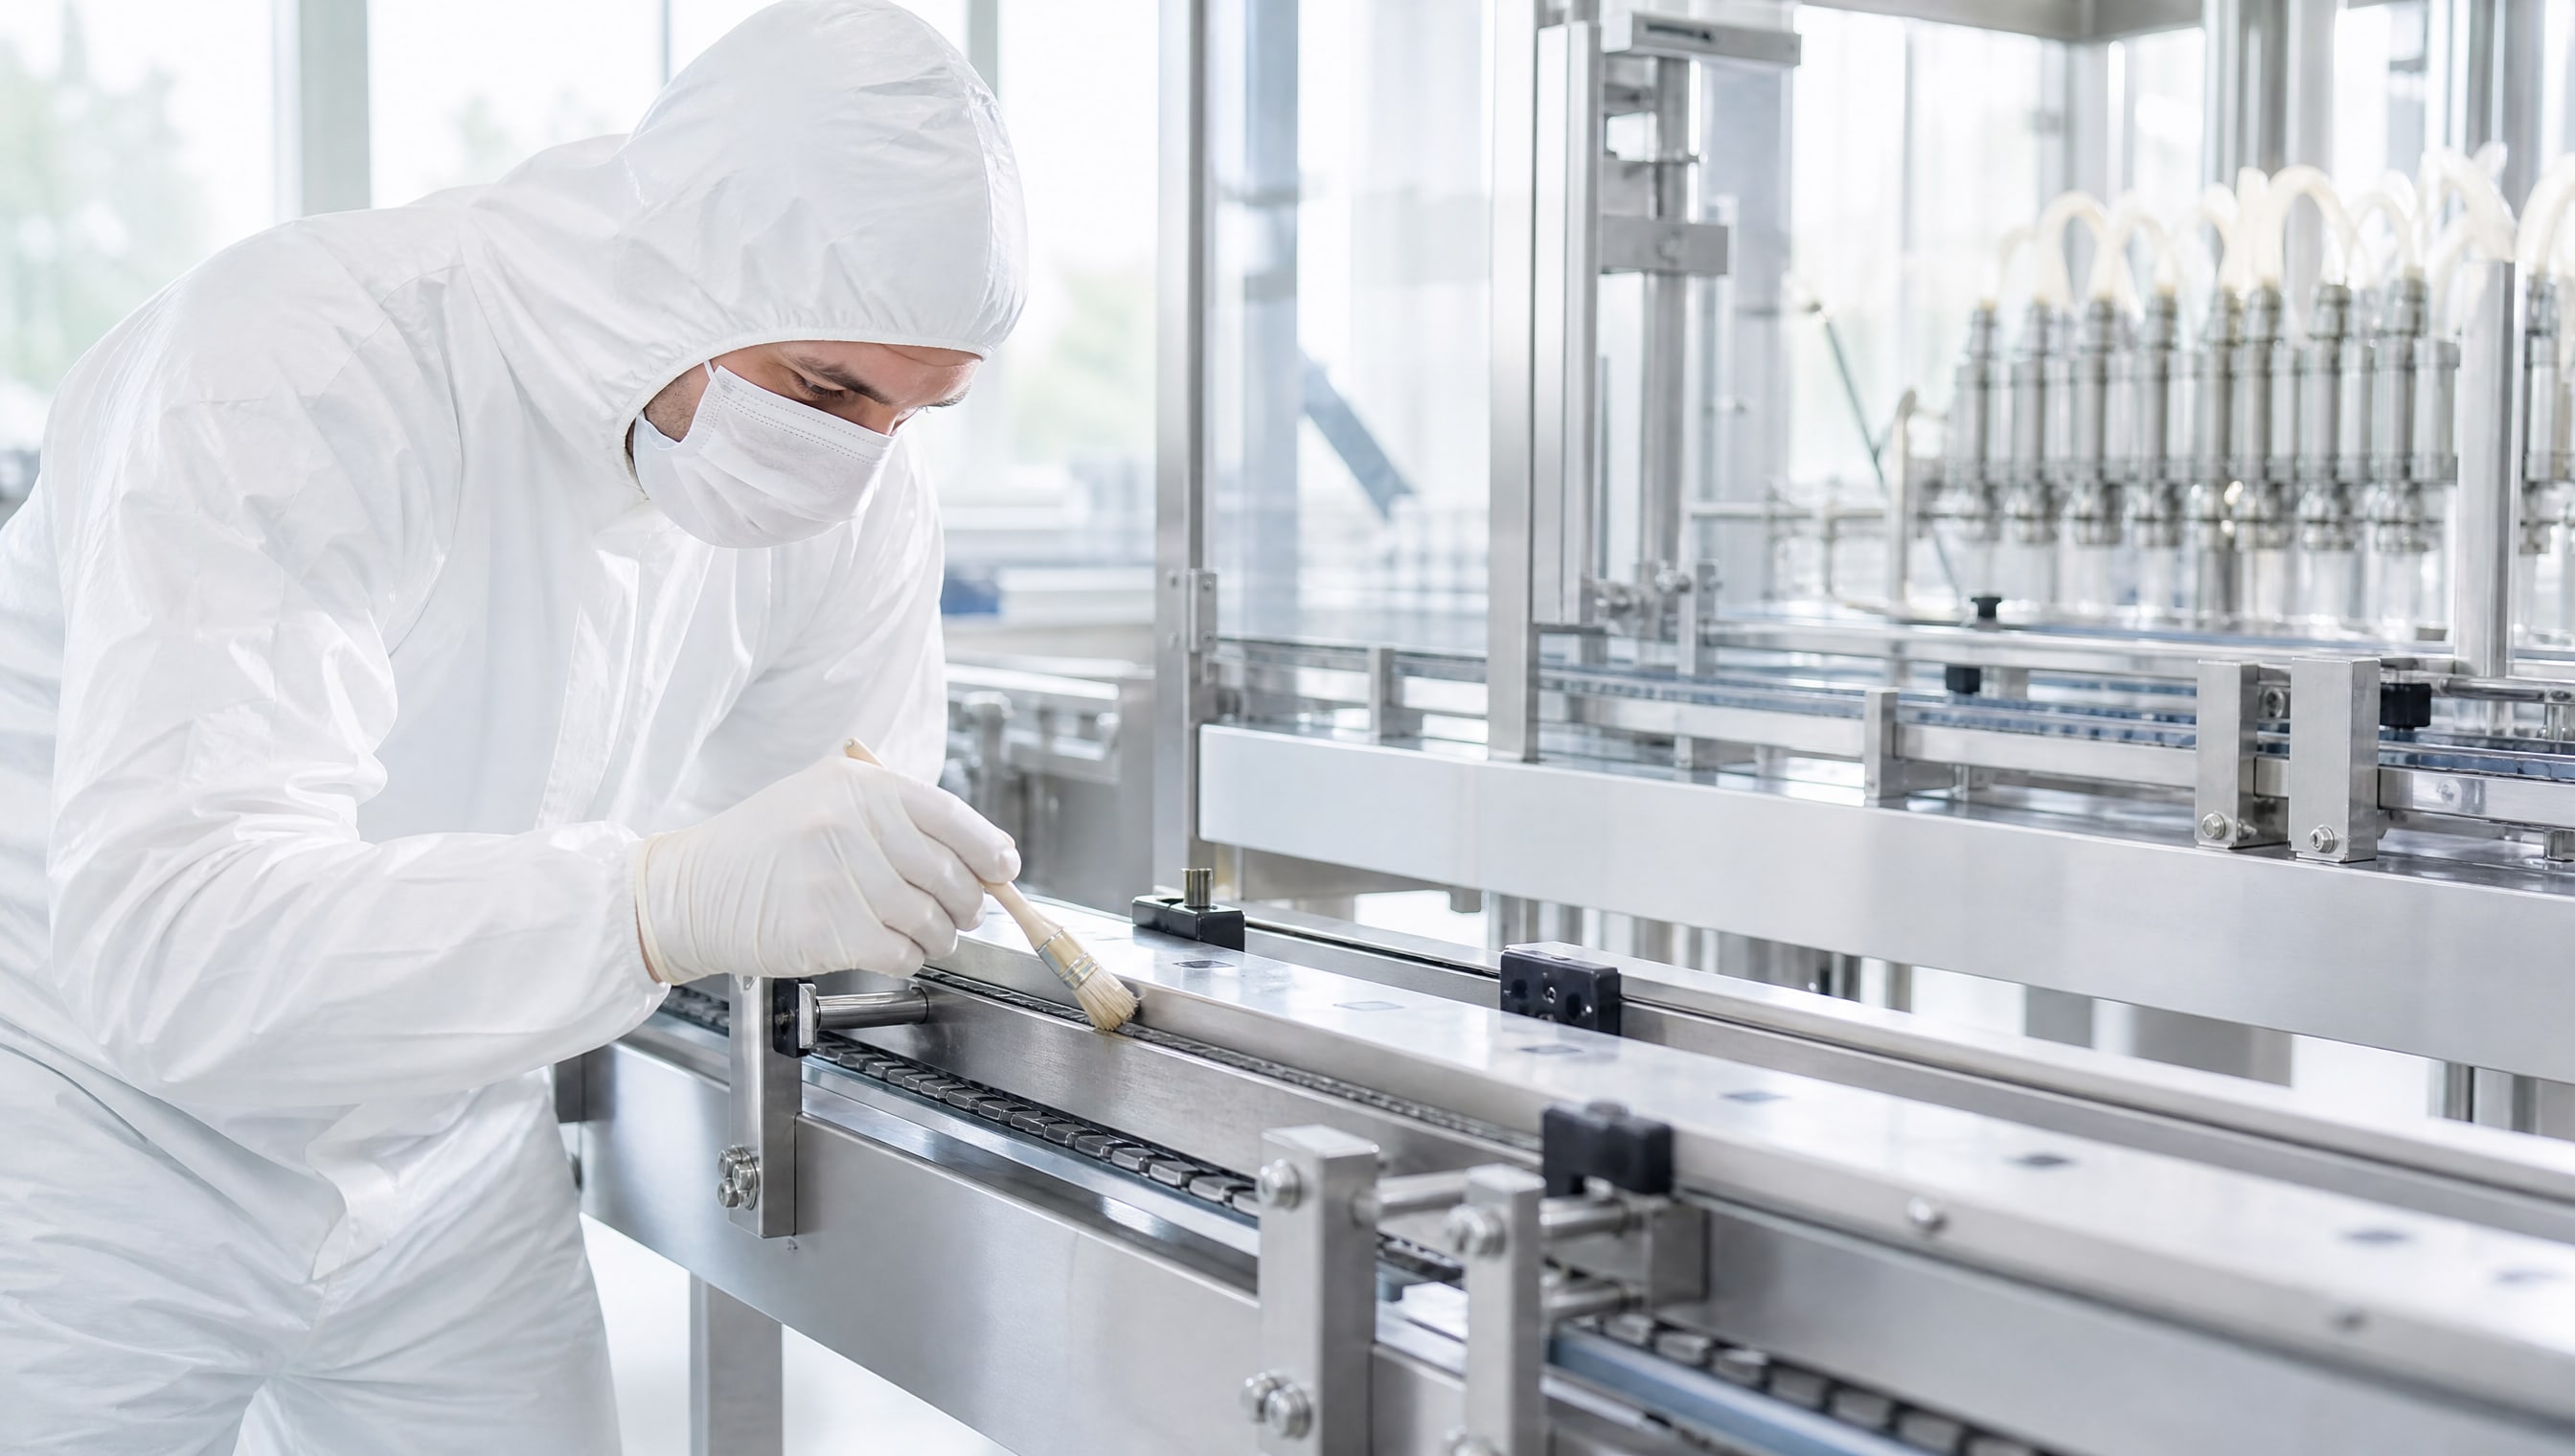
| Цепь транспортера | MODENGY 1010 | H1 | - | Еженедельно | Кисть | Смазчик И.И. |
На основе этой таблицы создаются рабочие карточки для смазчика, на которых указаны только те узлы, которые он обслуживает. Карточка содержит фото узла, время нанесения (например, "по понедельникам в 09:00") и место для отметки выполнения. В конце месяца карточка сдается в архив.
Для H1-смазок особенно важно указать на карточке не просто название, а полный артикул или код продукта. Это предотвращает ошибки, когда смазчик по памяти может потянуться к канистре с похожим названием, но другой категорией.
Типичные ошибки и как их избежать при аудите
Ошибка 1: использование обычной минеральной смазки в зонах с риском контакта.
Некоторые производства экономят или забывают проверить тип смазки. При первом же прохождении аудита это выявляется как несоответствие. Решение: четкая маркировка хранилища, обучение персонала, еженедельная проверка реестра.
Ошибка 2: смазка H1 есть, но нет документов о ее регистрации. Поставщик может не предоставить сертификат или производство забыло его запросить. Аудитор требует документ немедленно, в противном случае смазку считают не соответствующей требованиям. Решение: при первой закупке H1-смазки (особенно нового бренда или артикула) требовать от поставщика копию регистрации NSF или ISO 21469 и хранить ее вместе с TDS.
Ошибка 3: карта смазки устарела, не отражает текущие смазки. Производство перешло на новую смазку, но карта не обновлена. Аудитор видит расхождение между документом и реальностью на площадке. Решение: при любой замене смазки немедленно обновить карту и провести обучение персонала. Старую карту хранить в архиве с датой до-документации.
Ошибка 4: нет записей о фактическом применении смазки. Карта существует, смазка выбрана правильно, но никто не записывает, что смазка действительно нанесена. При аудите нельзя доказать, что контроль работает. Решение: рабочие карточки со строками для отметок, еженедельный или ежедневный контроль, архив заполненных карточек.
Ошибка 5: неправильное хранение и маркировка H1-смазок. H1-смазки хранятся в общем шкафу с обычными смазками, этикетки стерты, канистры перепутаны. Решение: отдельный стеллаж для H1-смазок с яркой маркировкой (например, красная зона), обязательная маркировка каждой канистры с названием, кодом, категорией NSF, датой вскрытия.
Ошибка 6: смена поставщика или артикула без change control. Производство купило "такую же" смазку у другого поставщика, но это другой продукт с другими свойствами. Узел может требовать промывки, переделки или новых регламентов. Аудитор видит, что процедура управления изменениями не соблюдена. Решение: при любой смене смазки оформить change control с согласованием, уведомлением всех отделов, обновлением карты и инструкции, обучением персонала.
Особенности применения H1-смазок в системах со сложным оборудованием
На крупных пищевых производствах часто используются централизованные системы смазки (автоматические насосы, распределители, трубопроводы).
Для H1-смазок в таких системах требуется дополнительный контроль.
Во-первых, необходимо убедиться, что смазка совместима с материалами системы (металл, пластик, резина). Некоторые H1-смазки на основе синтетических эфиров могут повредить резиновые уплотнения. При замене смазки нередко требуется промывка системы, чтобы убрать остатки старого продукта.
Во-вторых, система должна быть герметична. Если из трубопровода подтекает смазка на продукт или рядом находится пищевой поток, это - прямой риск контаминации. Аудитор проверит герметичность соединений, наличие отводов и сливов, где скапливается смазка.
В-третьих, на участке со сложным оборудованием возрастает риск потери давления, утечек или непредвиденных остановок. Это означает, что записи о техническом обслуживании и контроле смазки должны быть особенно детальными. На практике такие участки часто имеют отдельного смазчика или техника, который ведет специальный журнал.
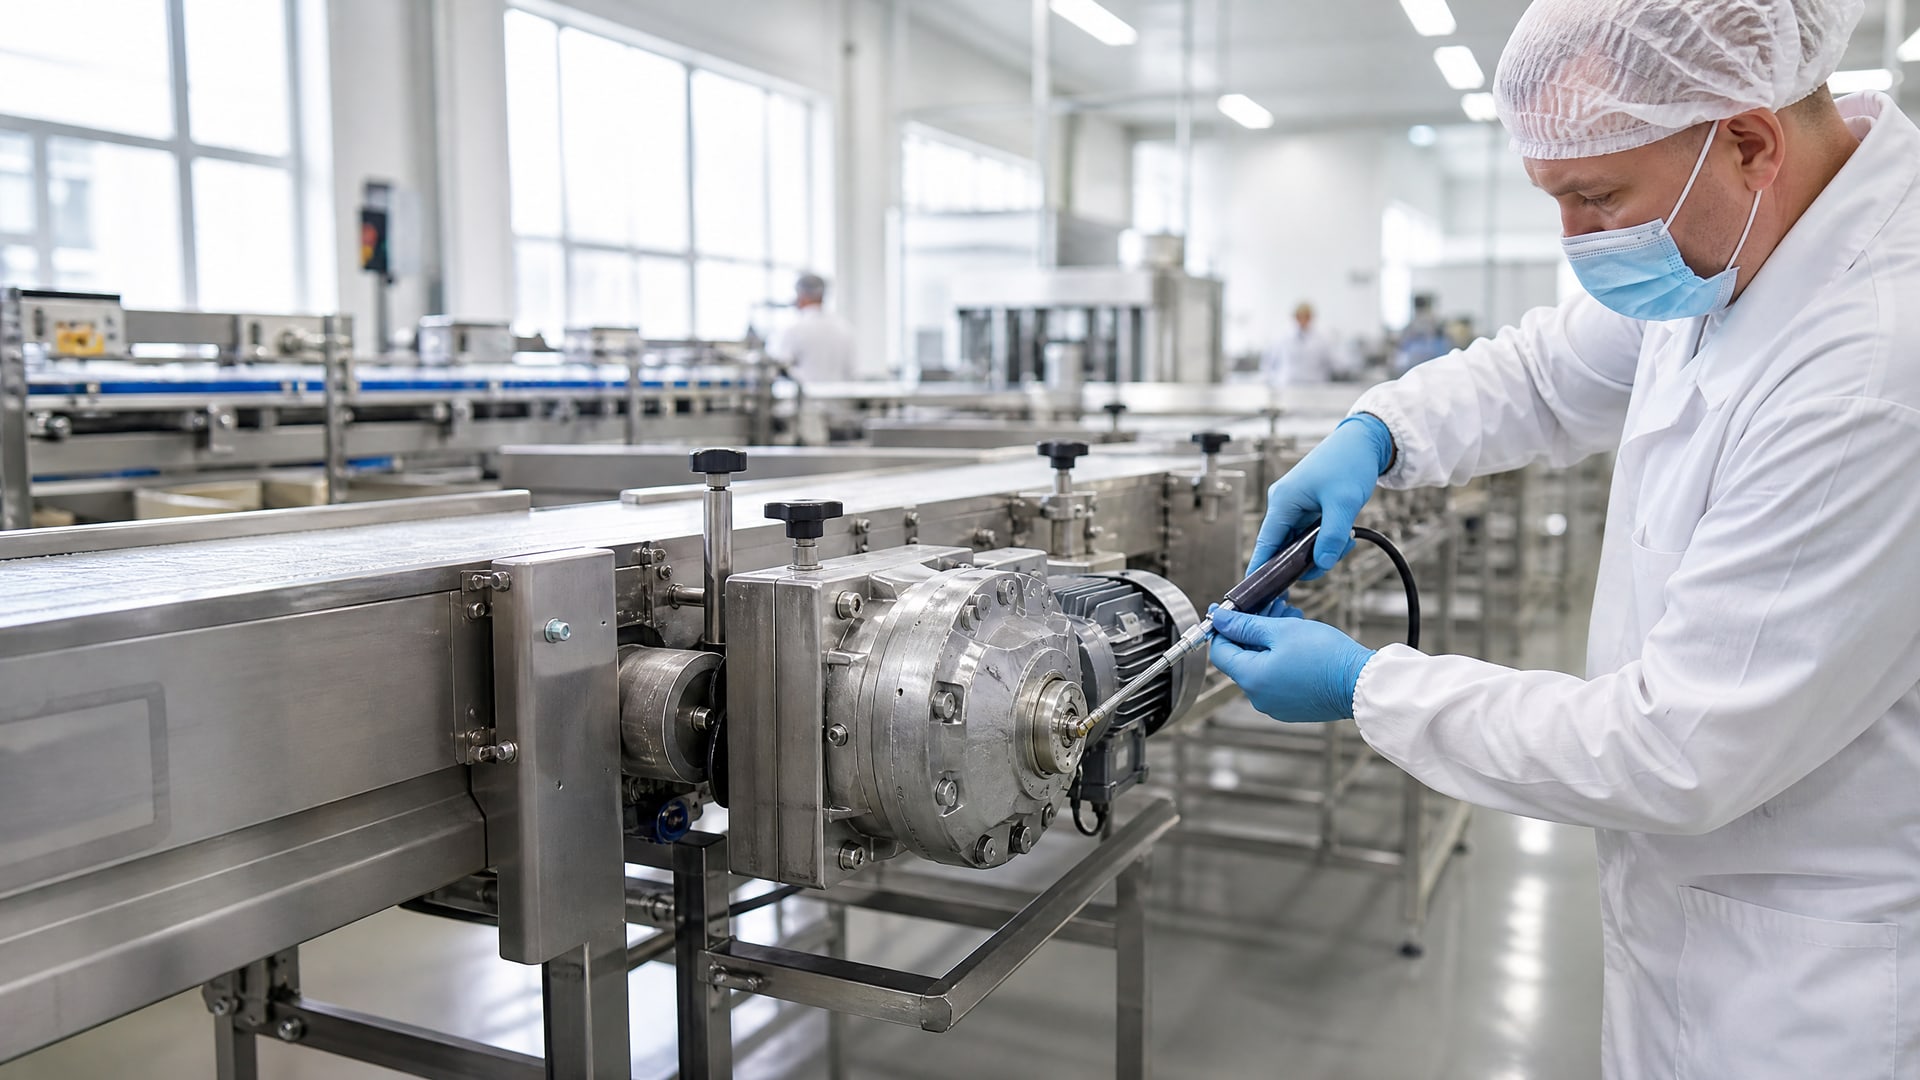
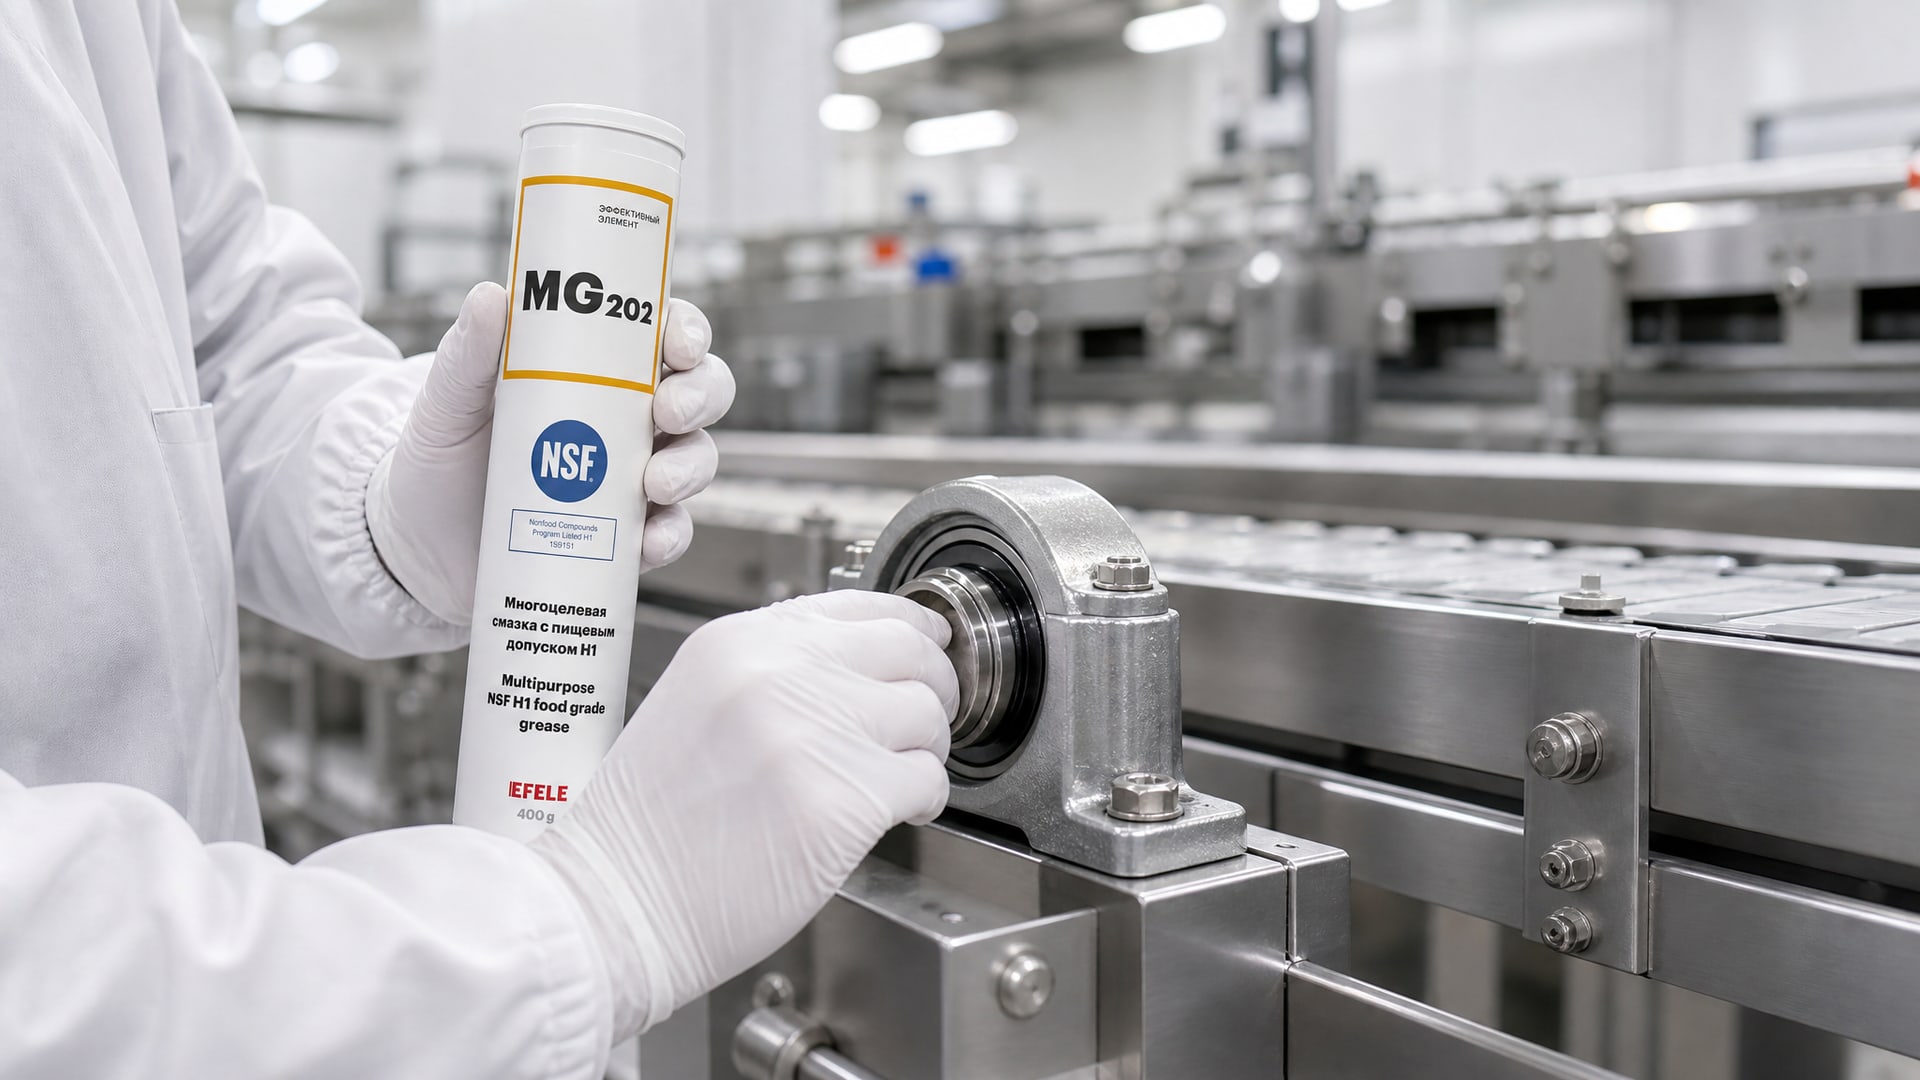
При обеспечении соответствия требованиям HACCP и ISO 22000 на участках со сложным оборудованием многие производства отдают предпочтение проверенным H1-смазкам с полной документацией и поддержкой. Например, EFELE MG-202 широко применяется на линиях фасовки и конвейерах благодаря сочетанию адгезии (липкости - способности смазке прилипать к поверхности без стекания), стабильности в широком температурном диапазоне и полной регистрации по NSF H1. Это позволяет закупщикам и техническим специалистам быстро предъявить аудитору документацию и записи без задержек.
Часто задаваемые вопросы
Чем отличается H1 от H2-смазки?
H1 допускает возможный случайный контакт с пищей при нормальной эксплуатации оборудования в ограниченном объеме (не более 10 ppm). H2 применяется только в зонах, где контакт с пищой полностью исключен по конструкции узла. Выбор категории определяется риском, а не просто типом оборудования. Если у редуктора есть вероятность протечки над конвейером - это H1; если редуктор находится в отдельной комнате, изолированной от производства - это H2.
Какие документы должны быть у производства для успешного прохождения аудита?
Реестр смазочных материалов с указанием всех узлов, категорий NSF и периодичности; технические паспорта (TDS) и листы безопасности (SDS); свидетельства о регистрации NSF или ISO 21469 для каждой H1-смазки; карта смазки; акт приемки и одобрения поставщика; рабочие карточки смазчика с записями о фактическом применении; документы по обучению персонала; протоколы проверок герметичности узлов.
Может ли предприятие использовать одну H1-смазку для всех узлов в пищевом цехе?
Нет. H1-смазка выбирается по конкретному узлу и условиям работы. Температура, нагрузка, скорость, вид движения (вращение, скольжение) - все это влияет на выбор типа смазки (пластичная, масло) и класса NLGI или вязкости. Использование универсальной смазки "для всего" может привести к отказу оборудования и - при осмотре аудитором - к претензиям о пренебрежении подбором смазочных материалов.
Что делать, если при смене поставщика смазка имеет другой артикул или состав?
Оформить change control. Это означает согласование с технологом, уведомление всех отделов (производство, складское хозяйство, смазчики), обновление карты смазки, инструкции и переобучение персонала. Возможно, потребуется промывка системы или переделка узла. Все действия документируются и хранятся как доказательство управляемого процесса. Аудитор оценит это как знак зрелости системы управления.
Когда нужна регистрация ISO 21469 или NSF 537, а когда достаточно одного сертификата?
Для аудита HACCP и ISO 22000 требуется регистрация в признаваемой аккредитованной системе - обычно NSF или EHEDG. ISO 21469 - это международный стандарт, который принимается аудиторами как равноценный NSF. Сертификат соответствия общим стандартам (например, ISO 6743-15) недостаточен, так как он не подтверждает пищевую безопасность. Если производство закупило H1-смазку у незнакомого поставщика, первое действие - запросить у него копию регистрации NSF или ISO 21469 и проверить, что артикул именно в документе совпадает с артиклем канистры.
Заключение
H1-смазки - это не просто "смазки для пищевой отрасли", а управляемый риск, встроенный в систему HACCP и ISO 22000. Правильный выбор смазки на уровне конкретного узла, наличие полной документации от производителя (регистрация NSF, TDS, SDS), четкая карта смазки с записями о применении, разделение и маркировка хранилища, обучение персонала и процедура change control при смене продукта - все это вместе определяет результат аудита.
Аудитор не доверяет одной маркировке на канистре. Он проверяет реестр, запрашивает сертификаты, смотрит на площадке, как хранятся и применяются смазки, беседует с персоналом. Если что-то упущено - претензия и требование коррекции. Если все в порядке - производство получает подтверждение соответствия и может спокойно заключать контракты с крупными розничными сетями и экспортировать продукцию. Инвестируйте в документирование и контроль смазок как в элемент системы управления, и аудит пройдет гладко.