Шероховатость поверхности Ra - это параметр микрорельефа, который напрямую влияет на адгезию антифрикционного покрытия и его долговечность в эксплуатации. От качества подготовки поверхности зависит, насколько прочно слой покрытия сцепится с металлом, выдержит ударные нагрузки, вибрацию и термические расширения. Закупщики и технические специалисты часто сталкиваются с выкрашиванием покрытия, которое возникает именно из-за несоответствия параметров шероховатости требованиям производителя. В статье разберем, как правильно выбрать и контролировать Ra, какая подготовка поверхности нужна для каждого типа антифрикционного покрытия, и как избежать типичных ошибок при нанесении.
Параметры шероховатости поверхности Ra и RZ: что означают и как их контролировать
Шероховатость поверхности описывается несколькими параметрами, из которых Ra (среднее арифметическое отклонение профиля) - наиболее распространенный в промышленности.
Параметр RZ характеризует высоту неровностей от пика к впадине. Они связаны между собой, но не идентичны: поверхность может иметь одинаковый Ra при разном распределении микровысот.
Для антифрикционных покрытий критична не только величина Ra, но и его консистентность. Локальные поднутрения, окисные пленки, жировые загрязнения разрушают однородность микрорельефа и создают зоны слабого сцепления. Вот почему перед нанесением покрытия обязательна комплексная подготовка: механическая обработка плюс обезжиривание.
Контроль шероховатости выполняется портативными профилометрами (электронными измерителями) или путем сравнения со стандартными эталонами. На многих участках металлообработки используют образцы с известным Ra, прижимая их к подготовленной поверхности и оценивая на ощупь и визуально. Это быстрый способ, но менее точный. Инструментальный контроль дает объективный результат и необходим при критичных допусках.
Таблица параметров шероховатости поверхности Ra и RZ
| Ra (мкм) | RZ (мкм) | Способ обработки | Применение |
|---|---|---|---|
| 0,4–0,8 | 3,2–6,3 | Полировка, шлифовка на финиширующей наждачной бумаге | Прецизионные пары трения, высокоскоростные узлы |
| 1,6–3,2 | 12,5–25 | Шлифовка на среднезернистой наждачной бумаге, микропескоструйная обработка | Стандартные узлы скольжения, валы направляющих |
| 6,3–12,5 | 50–100 | Черновая шлифовка, обычная пескоструйная обработка | Опорные поверхности, смазываемые узлы без высоких требований |
| 25 и более | 160+ | Прокатка, ковка, грубая механическая обработка | Технологические поверхности, не требующие покрытия |
При выборе параметра шероховатости руководствуйся техническим описанием конкретного антифрикционного покрытия. Производитель указывает диапазон Ra, обычно в интервале 1,6–6,3 мкм для большинства сухих и жидких составов.
Как шероховатость поверхности Ra влияет на адгезию антифрикционного покрытия
Адгезия (сцепление покрытия с подложкой) зависит от механического удержания слоя в микропорах и микровысотах поверхности.
Если поверхность слишком гладкая (Ra менее 0,4 мкм), молекулы покрытия не могут достаточно глубоко проникнуть в микрорельеф, и слой держится слабо - по сути, лежит на гладкой основе. Такое покрытие легко отделяется под нагрузкой.
С другой стороны, чрезмерная шероховатость (Ra свыше 12,5 мкм) создает полости, заполнение которых требует избыточного нанесения материала. При этом могут остаться воздушные карманы, особенно если подготовка проведена небрежно. Воздух в порах расширяется при нагреве и разрушает сцепление изнутри.
Оптимальный диапазон Ra для большинства антифрикционных покрытий -1,6–6,3 мкм. В этом диапазоне поверхность имеет достаточное количество микровысот для механического удержания, но не настолько развита, чтобы создавать пустоты и неравномерность.
Явление, называемое в производстве выкрашиванием покрытия, часто возникает именно из-за несоответствия Ra и загрязненности поверхности. На участке с видимыми царапинами или окислением адгезия ослаблена. При вибрации и циклической нагрузке такие места первыми теряют связь с металлом.
Подготовка поверхности под покрытие: механические и химические методы
Подготовка поверхности состоит из двух этапов: механической обработки и обезжиривания.
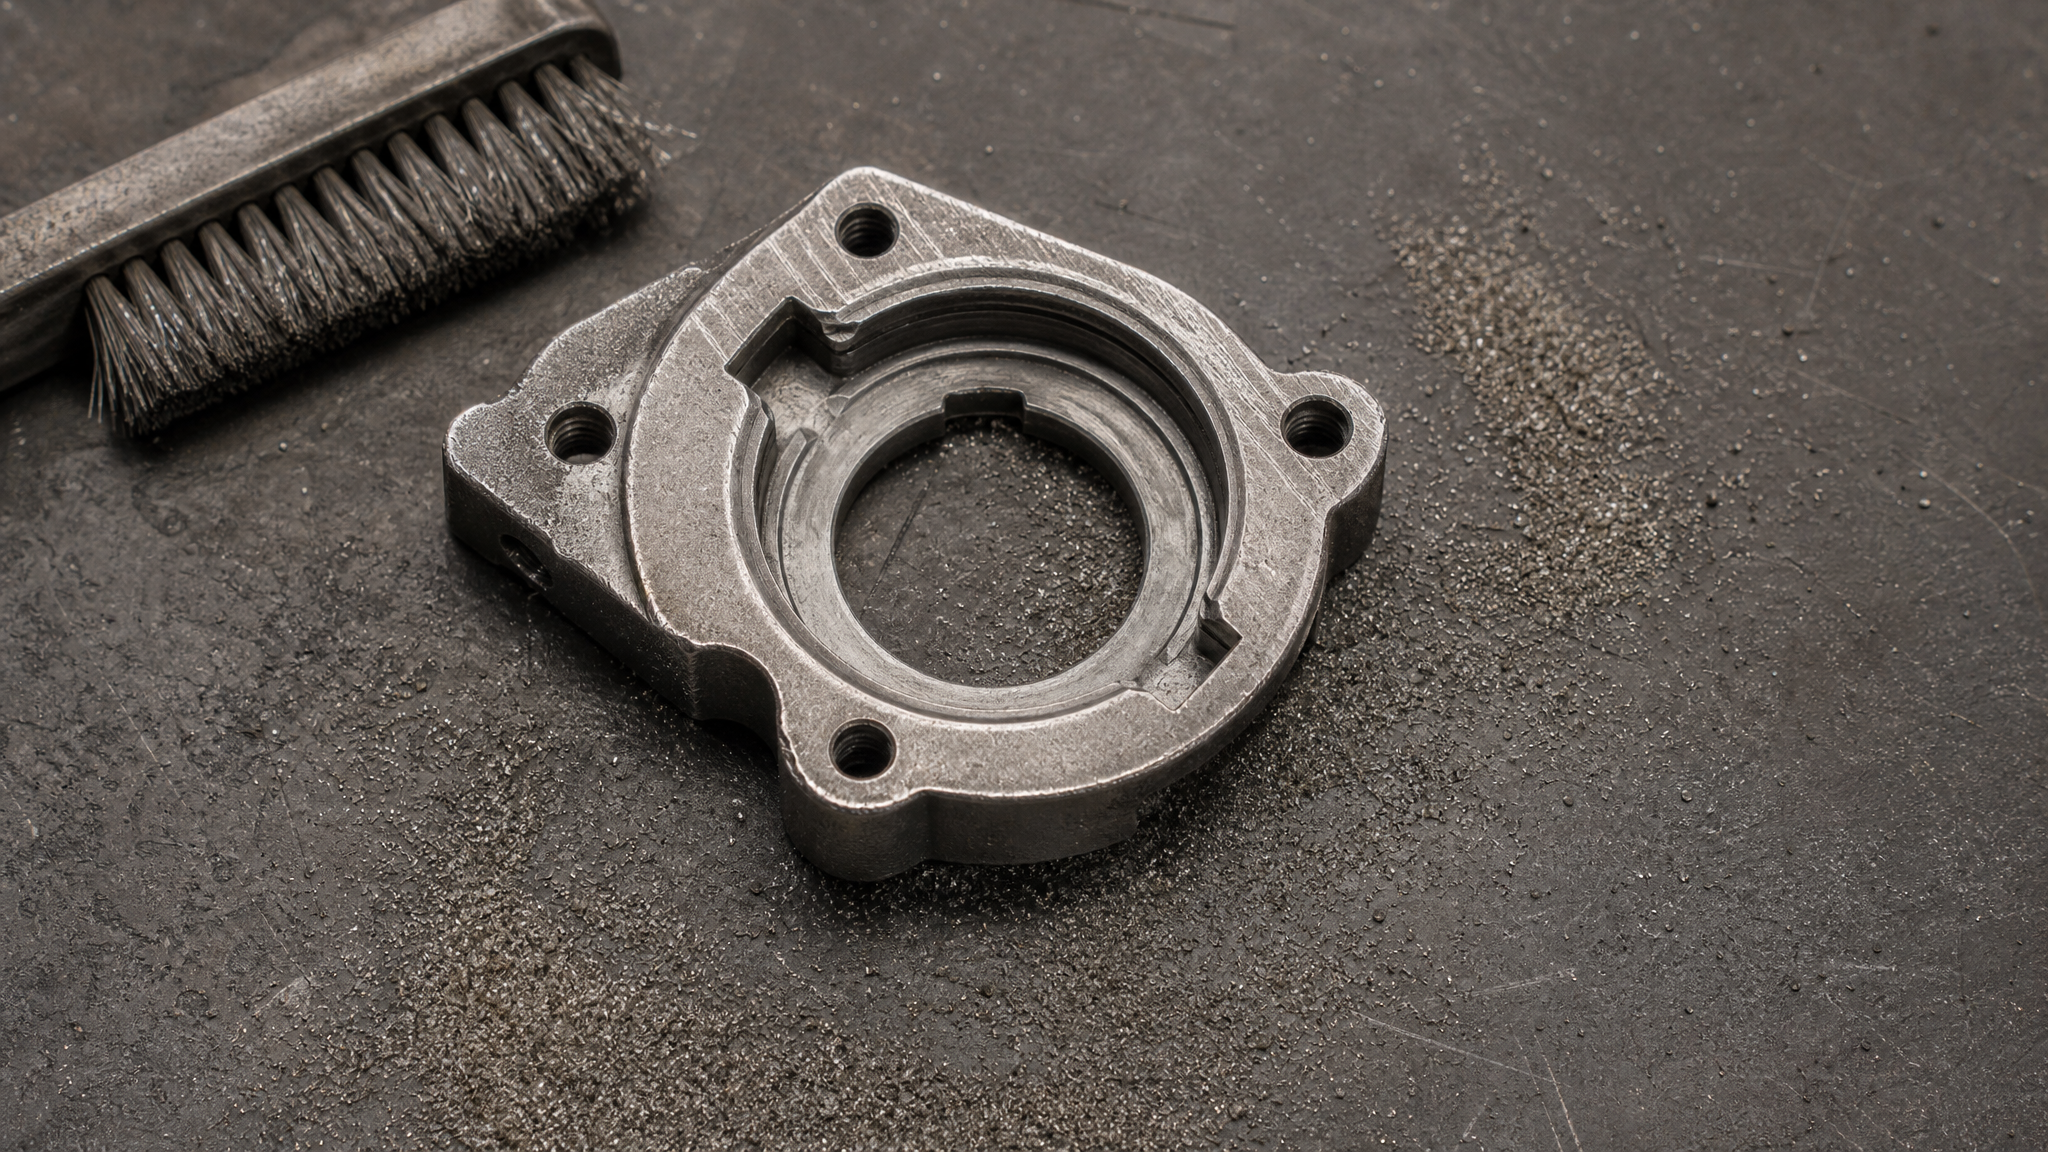
Каждый этап критичен для достижения требуемого Ra и удаления загрязнений.
Микропескоструйная обработка металла
Микропескоструйная (сухое пескоструйное) обработка - это удаление окисла, ржавчины и старого покрытия путем подачи под давлением песка, стеклянных микросфер или корунда. Процесс автоматически создает развитый микрорельеф с Ra в диапазоне 3,2–6,3 мкм, подходящий для большинства антифрикционных материалов.
Перед нанесением любого покрытия критически важна качественная подготовка поверхности, для которой рекомендуется использовать очистители MODENGY. Они удаляют остатки абразива, пыль и влагу, которые остаются после пескоструйной обработки. Если пропустить этот шаг, на поверхности останется микроскопический слой загрязнения, блокирующий адгезию.
Режимы пескоструйной обработки регулируют давлением (обычно 6–8 бар), расстоянием сопла и размером абразива. Увеличение давления и длительности обработки повышает Ra, может довести до 12,5 мкм и выше. Для прецизионных узлов, где требуется Ra не более 1,6 мкм, используют мягкие абразивы (пластиковая или керамическая дробь) и щадящие режимы.
Химическая подготовка и обезжиривание
Химическая обработка включает промывку в щелочном растворе для снятия жира, нейтрализацию остатков кислоты (если применяется травление) и финальное ополаскивание деионизированной водой. Этот способ не изменяет Ra, но улучшает чистоту поверхности.
На практике технологи комбинируют методы: сначала механическая обработка (пескоструйная или шлифовка), затем химическая промывка. Для узлов, работающих с высокой скоростью или в условиях перепадов температуры, порядок подготовки должен быть строго соблюден.
После химической промывки поверхность сушат сжатым воздухом или в сушильной камере. Влага на поверхности снижает адгезию и может привести к отслоению покрытия при первых циклах нагрева.
Выкрашивание покрытия: причины и как их избежать
Выкрашивание - это отделение слоя покрытия от подложки, обычно кусочками или локальными зонами.
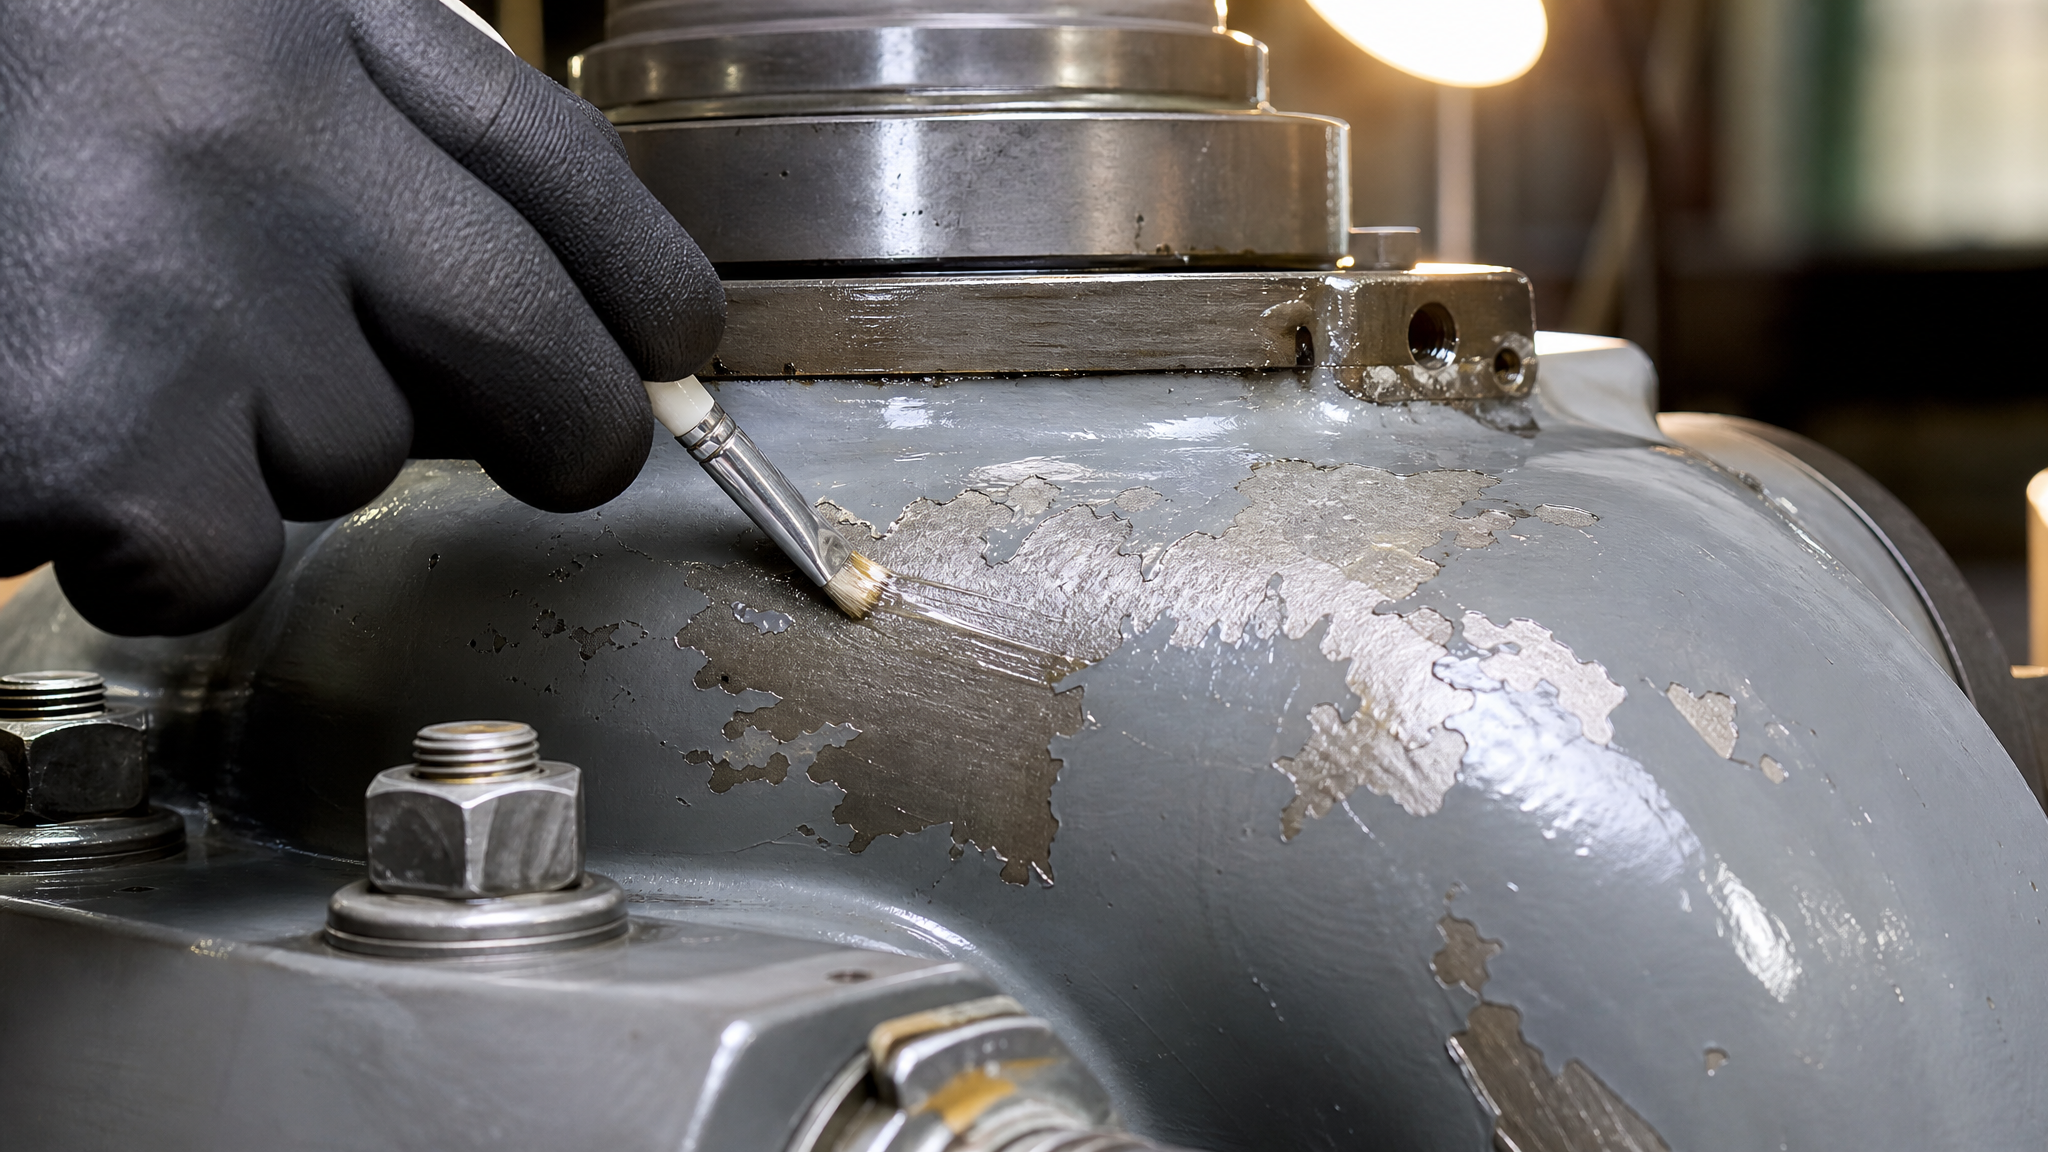
Основные причины связаны с нарушением подготовки и с неправильным выбором параметров Ra.
Основные причины:
Несоответствие Ra рекомендуемому диапазону (слишком гладкая или слишком шероховатая поверхность).
Остатки загрязнений, жира, окисла на поверхности перед нанесением.
Применение покрытия при температуре и влажности, не соответствующих условиям в техническом описании (например, нанесение на влажную поверхность).
Недостаточная толщина покрытия (тонкий слой держится хуже).
Вибрация и механический удар в период полимеризации (если покрытие требует времени на затвердевание).
Несовместимость материала подложки и покрытия (например, полиуретановое покрытие на оцинкованной поверхности без праймера).
Предотвращение выкрашивания начинается с контроля Ra. Перед запуском партии проверь параметр на образцах, используя профилометр или эталон шероховатости. Если поверхность получилась слишком гладкой, ее можно слегка отшлифовать или обработать легкой пескоструйкой. Если слишком шероховатая - перешлифовать на более тонкую наждачную бумагу.
Второй уровень контроля - проверка чистоты. Используй тряпку, слегка смоченную спиртом или растворителем (рекомендуемым для данного покрытия), и протри всю поверхность. Если тряпка остается чистой, подготовка удалась. Черный или жирный налет - признак неполной обработки.
При нанесении соблюдай температурный диапазон и время высыхания. Спешка и нарушение условий высыхания - частая причина слабого сцепления и последующего отслоения в эксплуатации.
Как выбрать правильный параметр шероховатости Ra для конкретного антифрикционного покрытия
Выбор Ra зависит от типа покрытия, назначения узла и условий работы.
Для сухих антифрикционных покрытий (например, дисульфида молибдена или политетрафторэтилена) требуется Ra в диапазоне 1,6–3,2 мкм. Такие покрытия образуют тонкий слой, и чрезмерная шероховатость не поможет, а напротив, уменьшит эффективность за счет неравномерного нанесения.
Для пластичных смазок и мягких полимерных покрытий допустима более высокая шероховатость - до 6,3 мкм, так как материал лучше заполняет микропоры.
Для быстровращающихся узлов и высокоскоростных пар трения выбирают Ra не выше 1,6 мкм, чтобы минимизировать сопротивление и нагрев.
Для опорных поверхностей и статических нагрузок можно допустить Ra до 12,5 мкм.
Начни с техдокументации производителя покрытия. Там указан рекомендуемый диапазон Ra, минимальная толщина слоя и условия нанесения. Если документация недоступна, применяй правило: Ra 3,2–6,3 мкм - универсальный диапазон для большинства промышленных приложений.
При подборе учитывай также материал подложки. На цветных металлах (алюминий, медь) рекомендуют более умеренную шероховатость (Ra 1,6–3,2 мкм), чтобы избежать нарушения целостности при механической подготовке. На стали допустима более развитая шероховатость.
Часто задаваемые вопросы
Что означает параметр Ra в таблице шероховатости поверхности?
Ra - среднее арифметическое отклонение профиля от средней линии, выраженное в микрометрах. Это усредненный показатель высот и впадин микрорельефа. Чем выше значение Ra, тем более шероховатая поверхность. Например, Ra 3,2 мкм означает, что среднее отклонение микровысот составляет 3,2 микрона. Ra используется повсеместно и указывается в подавляющем большинстве технических документаций на покрытия и обработку.
Как отличить параметры Ra и RZ?
Ra характеризует среднее отклонение профиля, а RZ - максимальную высоту неровностей от пика к впадине. Между ними нет строгой математической зависимости: одна и та же Ra может соответствовать разным RZ в зависимости от распределения микровысот. На практике для контроля адгезии покрытий достаточно следить за Ra, так как именно этот параметр регламентируется в технических описаниях большинства антифрикционных материалов.
Какая шероховатость поверхности Ra нужна для антифрикционного покрытия?
Типичный диапазон -1,6–6,3 мкм в зависимости от типа покрытия и условий работы. Сухие покрытия предпочитают Ra 1,6–3,2 мкм, пластичные - до 6,3 мкм. Точное значение указано в техническом описании каждого продукта. Слишком низкая Ra (менее 0,8 мкм) приводит к плохой адгезии; слишком высокая (свыше 12,5 мкм) - к неравномерному нанесению и пористости покрытия.
Как измерить шероховатость поверхности?
Используют портативные профилометры (приборы, которые прижимаются к поверхности и показывают Ra на дисплее) или сравнение со стандартными эталонами шероховатости (образцы с известной Ra). На производстве часто применяют оба способа: эталоны - для быстрого контроля, приборы - для документирования и критичных операций. Стоимость профилометра окупается за счет сокращения брака и уверенности в качестве подготовки.
Почему происходит выкрашивание антифрикционного покрытия?
Основные причины: несоответствие Ra (слишком гладкая или слишком шероховатая поверхность), загрязнения и жир на поверхности перед нанесением, нарушение условий нанесения (температура, влажность, время высыхания), механический удар при полимеризации. Реже - несовместимость материалов подложки и покрытия. Профилактика включает контроль Ra, тщательное обезжиривание и соблюдение технологии нанесения.
Заключение
Шероховатость поверхности Ra - не формальный параметр, а действующий фактор, от которого зависит долговечность антифрикционного покрытия. Выбор правильного диапазона (обычно 1,6–6,3 мкм), контроль его перед нанесением и соблюдение порядка подготовки (механическая обработка плюс обезжиривание) - это три столпа, на которых держится качество адгезии и предотвращение выкрашивания.
Инженер и закупщик должны требовать от поставщика подготовки поверхности не просто визуально чистую деталь, а документированное соответствие параметрам Ra. На практике это означает запрос на заводе или в сервисе протокола проверки или фотографии контроля эталоном. Такой подход заметно сократит брак и досрочный выход из строя узлов в полевых условиях. Следующий шаг - согласовать с техническим отделом точные требования к Ra для каждого типа узла в вашем парке оборудования и внести их в технологические карты.