Пищевые смазки с допуском NSF H1 решают специфическую задачу: они должны защищать узлы конвейеров не только от стандартного трения, но и от разрушительного воздействия систем чистки CIP (Clean-in-Place). Эти системы работают щелочными и кислотными растворами при повышенных температурах и давлении, вымывая обычные смазки за считаные часы работы. H1-смазки удерживают защитную пленку на цепях, подшипниках и редукторах даже при интенсивной мойке, сохраняя при этом полную пищевую совместимость в случае случайного контакта с продуктом.
Статья предназначена для инженеров, закупщиков и технических специалистов пищевых производств, которым нужно выбрать смазку для конвейеров в зонах обязательной санитарной обработки. Вы узнаете, почему NSF H1 - это не просто "пищевая совместимость", как правильно оценить стойкость смазки к CIP, и на какие параметры опираться при подборе для конкретного узла.
NSF H1 - пищевая безопасность, а не автоматическая химстойкость
NSF H1 - это не универсальный знак "для пищевого оборудования", а формальная регистрация, подтверждающая, что смазка безопасна при случайном, технически неизбежном контакте с пищей.
Ограничение на миграцию составляет 10 ppm (10 мг/кг) для минеральных и большинства синтетических составов. Это означает, что если смазка попадет в пищу из-за неправильного монтажа или износа сальников, последствия будут минимальны.
Однако H1-регистрация не гарантирует автоматическую стойкость к конкретному режиму CIP-мойки. Многие закупщики ошибаются, думая, что достаточно найти смазку с маркировкой H1, и она выдержит любое агрессивное воздействие. На самом деле нужна дополнительная проверка параметров водостойкости, антикоррозионной защиты и адгезии. Для H1-смазок в техлистах производители указывают базовые компоненты: white mineral oil, PAO, polyol esters, polydimethylsiloxane, а также допустимые загустители - aluminum complex, calcium sulfonate, polyurea. Эти ингредиенты прошли проверку на пищевую безопасность, но каждый из них по-разному реагирует на щелочные и кислотные среды, которые используются в системах CIP.
При подборе смазки для конвейера в зоне мойки не ограничивайтесь проверкой наличия H1. Сверьте технический лист по следующим параметрам:
Водостойкость по DIN 51807-T1 (оценка 0–90 за 3 часа при 90 °C);
Температурный диапазон применения (особенно верхний предел, если CIP-мойка ведется горячей водой);
Совместимость с полимерами и уплотнениями, установленными на конвейере;
Класс NLGI (для пластичных смазок) или ISO VG (для масел);
IP69K washdown protection, если производитель указывает этот параметр.
Почему стандартная смазка вымывается при CIP, а H1 держится
Система CIP использует комбинацию температуры, давления, щелочности и кислотности для максимально быстрого удаления загрязнений.
Типичный режим: 50–80 °C, pH от 1 до 13, давление 2–3 бара, длительность 30 минут на каждый цикл. Обычная литиевая или кальциевая смазка просто растворяется в этих условиях, оставляя узлы без защиты. Коррозия начинается в течение нескольких часов.
H1-смазки специально подбираются по составу, чтобы сохранять адгезию (способность держаться на поверхности металла) даже под струей горячего щелочного или кислотного раствора. Адгезия достигается выбором базового масла и загустителя, которые образуют тонкую, но стойкую пленку. Минеральные масла на основе white mineral oil, как правило, показывают лучшую адгезию по сравнению с синтетикой, но синтетические PAO и полиолы дают более высокую термостабильность при длительном контакте с горячей водой.
Для конвейеров, подвергающихся агрессивной мойке CIP, рекомендуется использовать водостойкую пластичную смазку EFELE SG-397 с допуском NSF H1, которая обеспечивает надежную защиту от вымывания и коррозии. Эта смазка работает как на цепях, так и на подшипниках, благодаря оптимальному соотношению консистенции и проникающей способности.
Оценка водостойкости по DIN 51807 показывает, как смазка ведет себя после прямого контакта с кипящей водой. Оценка 0–1 означает, что смазка почти не потеряла свои свойства; оценка 2–3 указывает на умеренную потерю водостойкости, а 4 и выше - на значительное разрушение пленки. Для пищевого конвейера нужна оценка не хуже 2, а в идеале 0–1.
Карта смазки пищевого оборудования: как правильно выбрать состав
Карта смазки - это техническая документация, в которой указано, какая смазка должна применяться на каждом узле конвейера, и в каком объеме.
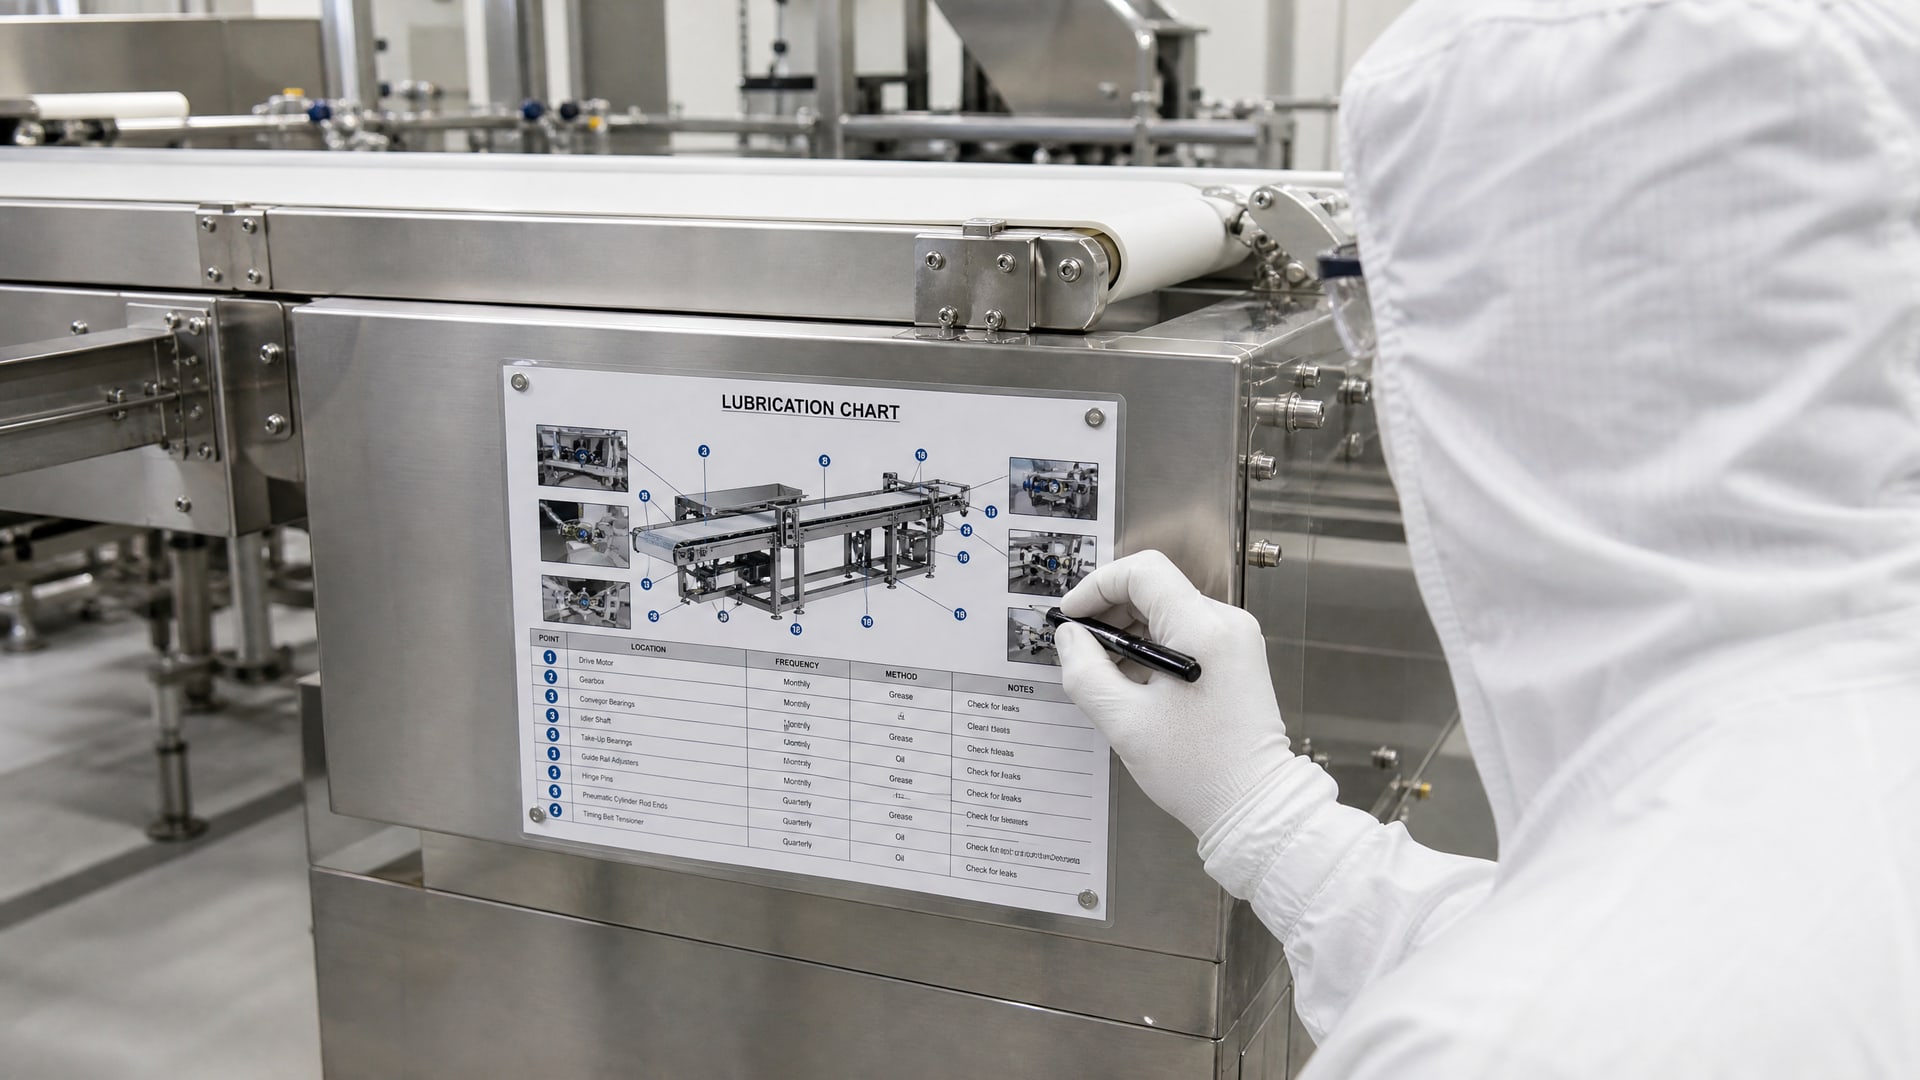
Для пищевого производства эту карту нужно строить, учитывая не только тип узла, но и режим мойки. Рекомендации различаются в зависимости от того, подвергается ли узел прямому контакту с CIP-водой или находится в "сухой" зоне.
Для цепей и направляющих, которые попадают под прямую струю CIP-системы, выбирают пластичные смазки с высокой адгезией, обычно NLGI 1 или NLGI 2. NLGI 1 лучше проникает в зазоры и быстрее распределяется при вращении, NLGI 2 держится на узле дольше и требует более редкой пересмазки. Для подшипников редуктора, защищенных кожухом, могут использоваться и более вязкие масла (ISO VG 46–100), потому что они реже вымываются.
Высокотемпературные применения (например, если CIP-мойка ведется при 70–80 °C) требуют смазок на основе синтетических баз (PAO, полиолов или полидиметилсилоксана) или смазок с классом вязкости ISO VG 100–460 для масел. Такие составы сохраняют вязкость при нагреве, а их молекулярная структура менее подвержена окислению при контакте с горячей водой.
При составлении карты смазки пищевого оборудования указывайте:
Название узла (цепь приводная, подшипник радиальный, редуктор червячный и т.д.);
Тип смазки (пластичная NLGI или масло ISO VG);
Объем смазки на одну операцию пересмазки;
Кратность пересмазки (количество дней или часов между операциями);
Сезонность (если режим мойки меняется летом и зимой);
Инструкция по пересмазке после CIP.
Как часто пересмазывать после CIP-мойки и почему это критично
Отраслевые эксперты едины: после интенсивной CIP-мойки нужно выполнять повторную смазку.
Даже если смазка держит адгезию лучше других, горячая щелочная вода смывает часть защитной пленки. Если оставить узел без пересмазки после мойки, коррозия начнется в течение первых 6–12 часов, особенно во влажных цехах с конденсацией.
Рекомендуемый режим: сразу после завершения CIP-цикла, когда оборудование остыло до рабочей температуры (обычно до 20–30 °C), нанесите смазку на все защищенные узлы. Это восстановит защитную пленку перед следующим рабочим днем. Для автоматических систем централизованной смазки предусмотрите отдельный цикл подачи смазки в режиме "после мойки".
Технические листы H1-смазок часто включают рекомендации по периодичности пересмазки в нормальных условиях (без CIP). Обычно это 7–14 дней для подшипников и 3–7 дней для цепей. В условиях CIP-мойки эту периодичность нужно скорректировать в сторону увеличения. Если нормальная пересмазка - каждые 7 дней, то после мойки добавьте внеочередную смазку. Это не двойная перестраховка, а восстановление минимально необходимой защиты.
Излишне частая пересмазка ведет к накоплению смазки в узлах, которая собирает частицы грязи и превращается в абразив. Оптимальное правило: одна пересмазка в установленный срок плюс одна внеочередная сразу после мойки. Избегайте наносить смазку толстыми слоями - достаточно тонкой пленки, которая восстанавливает барьер против влаги и кислорода.
Совместимость H1-смазок с полимерами и уплотнениями
Не все H1-смазки одинаково совместимы с резиновыми и полиуретановыми уплотнениями, установленными в редукторах и подшипниках.
Некоторые синтетические базы, особенно полиолы, могут вызывать набухание резины, что приводит к утечкам и попаданию смазки на пищевой продукт. Это вовсе не опасно с точки зрения H1-регистрации (смазка все еще безопасна), но нарушает работоспособность оборудования.
При выборе H1-смазки проверьте в техлисте раздел "Совместимость с эластомерами" или "Elastomer Compatibility". Там должны быть перечислены типы резины (NBR, EPDM, FKM и т.д.) и оценка воздействия (OK, Limited Use, Not Recommended). Для пищевого конвейера выбирайте смазки, совместимые с наиболее распространенными полимерами: NBR (нитрильная резина) и EPDM (этилен-пропиленовый каучук).
Если в техлисте совместимость не указана, обратитесь к производителю перед тем, как переходить на новую смазку. Неправильный выбор может привести к набуханию сальников, утечке смазки и отказу оборудования прямо во время пищевой смены.
Часто задаваемые вопросы
Можно ли использовать обычную водостойкую смазку вместо H1 для пищевого конвейера?
Если существует реалистичный путь случайного контакта смазки с пищей (нарушение герметичности, износ сальников, попадание на открытые части), обычная водостойкая смазка недопустима. Нужна именно NSF H1, потому что ее ингредиенты и процесс производства проверены на пищевую безопасность. Кроме того, не все типы загустителей, используемые в водостойких промышленных смазках, допустимы для H1.
Какая консистенция лучше - пластичная смазка или масло?
Выбор между NLGI (пластичная смазка) и ISO VG (масло) зависит от типа узла. Для цепей и открытых подшипников, где смазка должна держаться на поверхности, подходит NLGI 1–2. Для редукторов и защищенных подшипников, где смазка может стекать, используют масла ISO VG 46–100. Окончательное решение нужно согласовать с техническим описанием конвейера.
Что делать, если после CIP-мойки на узле не осталось видимой смазки?
Это нормально - горячая вода вымывает видимый слой. Главное, что адгезия H1-смазки должна была сохраниться, то есть остается микроскопическая защитная пленка. Однако для предотвращения коррозии выполните внеочередную пересмазку сразу после остывания оборудования.
Влияет ли запах или вкус смазки на ее пищевую совместимость?
H1-смазки должны быть odorless (без запаха) и tasteless (без вкуса), чтобы минимизировать последствия случайного контакта. Это требование источников 21 CFR 178.3570. Если смазка имеет явный запах, проверьте техлист - возможно, это не пищевая версия или произошла ошибка при выборе.
Как часто нужно менять H1-смазку на конвейере в условиях CIP?
Полная замена смазки обычно требуется 1–2 раза в год, в зависимости от интенсивности работы и режима мойки. Между заменами выполняйте плановую пересмазку по карте смазки плюс внеочередную пересмазку сразу после CIP. Если смазка потемнела, загустела или появился запах окисления, замените ее независимо от графика.
Заключение
Пищевые смазки H1 - это решение не только для пищевой безопасности, но и для защиты узлов конвейера от разрушительного воздействия систем CIP-мойки. NSF H1 гарантирует безопасность при случайном контакте с пищей (миграция не превышает 10 ppm), но стойкость к агрессивным щелочным и кислотным растворам нужно проверять отдельно по параметрам водостойкости (DIN 51807), адгезии и совместимости с полимерами. Правильно составленная карта смазки пищевого оборудования, с указанием внеочередной пересмазки после CIP, обеспечивает минимальный риск коррозии и максимальный срок службы конвейера.
Следующий шаг: запросите у производителя технические листы потенциальных смазок, проверьте параметры водостойкости и совместимость с вашими уплотнениями, затем согласуйте с инженером конвейера режим пересмазки и внесите его в карту обслуживания.