Миф о превосходстве импортных смазок живуч: многие закупщики считают, что российские материалы хуже на 30–40 процентов. На практике крупные отечественные производители за 10–15 лет достигли качества, сопоставимого с мировыми лидерами. Разница в цене обычно 15–25 процентов - результат логистики и маркетинга, не качества сырья.
Замена возможна, если выбрать правильно. Ключ не в названии: важны технические параметры (вязкость, температурный диапазон, класс NLGI для пластичных смазок, совместимость загустителей). Эта статья показывает, как грамотно перейти на российские материалы, сэкономить 15–25 процентов и не рискуть оборудованием.
Технические параметры смазок: на что смотреть при замене
Давайте разберемся, что такое ГСМ (горюче-смазочные материалы) и почему простая замена по названию не сработает.
Любая смазка - это не чистый продукт, а система со строгими параметрами. При замене импортного материала на российский нужно сверить четыре ключевых показателя.
Первый - вязкость. Она измеряется в сантистоксах (сСт) при 40 и 100 градусах Цельсия. Например, если используемая смазка имеет вязкость 46 сСт при 40°C, то российский аналог должен попадать в диапазон 41–51 сСт - допуск примерно 10 процентов. Вязкость влияет на толщину масляной пленки: слишком жидкое масло не защитит, слишком вязкое заберет мощность оборудования.
Второй параметр - температурный диапазон работы. Обычно указывается в виде «минус 20, плюс 100°C» или подробнее. Если оборудование работает в неотапливаемом цехе зимой, то минусовый предел критичен. Российские смазки часто имеют лучшую адаптацию к влажному климату и резким перепадам температур, что характерно для центральной России и Урала.
Третий показатель - тип и класс загустителя. Для пластичных смазок это NLGI (National Lubrication Grease Institute) - шкала от 000 (жидкая) до 6 (твердая). Большинство подшипников работает на NLGI 2 (среднеконсистентная). Смешивание литиевых и комплексных загустителей недопустимо: они расслаиваются, теряют адгезию (способность прилипать к поверхности) и не защищают металл.
Четвертый - допуски и сертификаты. Проверьте, что смазка имеет сертификат ГОСТ 32299-2013 и соответствует ISO. Это гарантирует, что она прошла испытания на стойкость к окислению, старению и механическому сдвигу.
Все эти параметры есть в техническом паспорте (TDS или datasheet) каждого продукта. Если паспорта нет, смазка не лицензирована и не гарантирует работу.
Класс NLGI и совместимость загустителей: почему это важно
NLGI - это класс консистенции, а не мера вязкости масла внутри смазки.
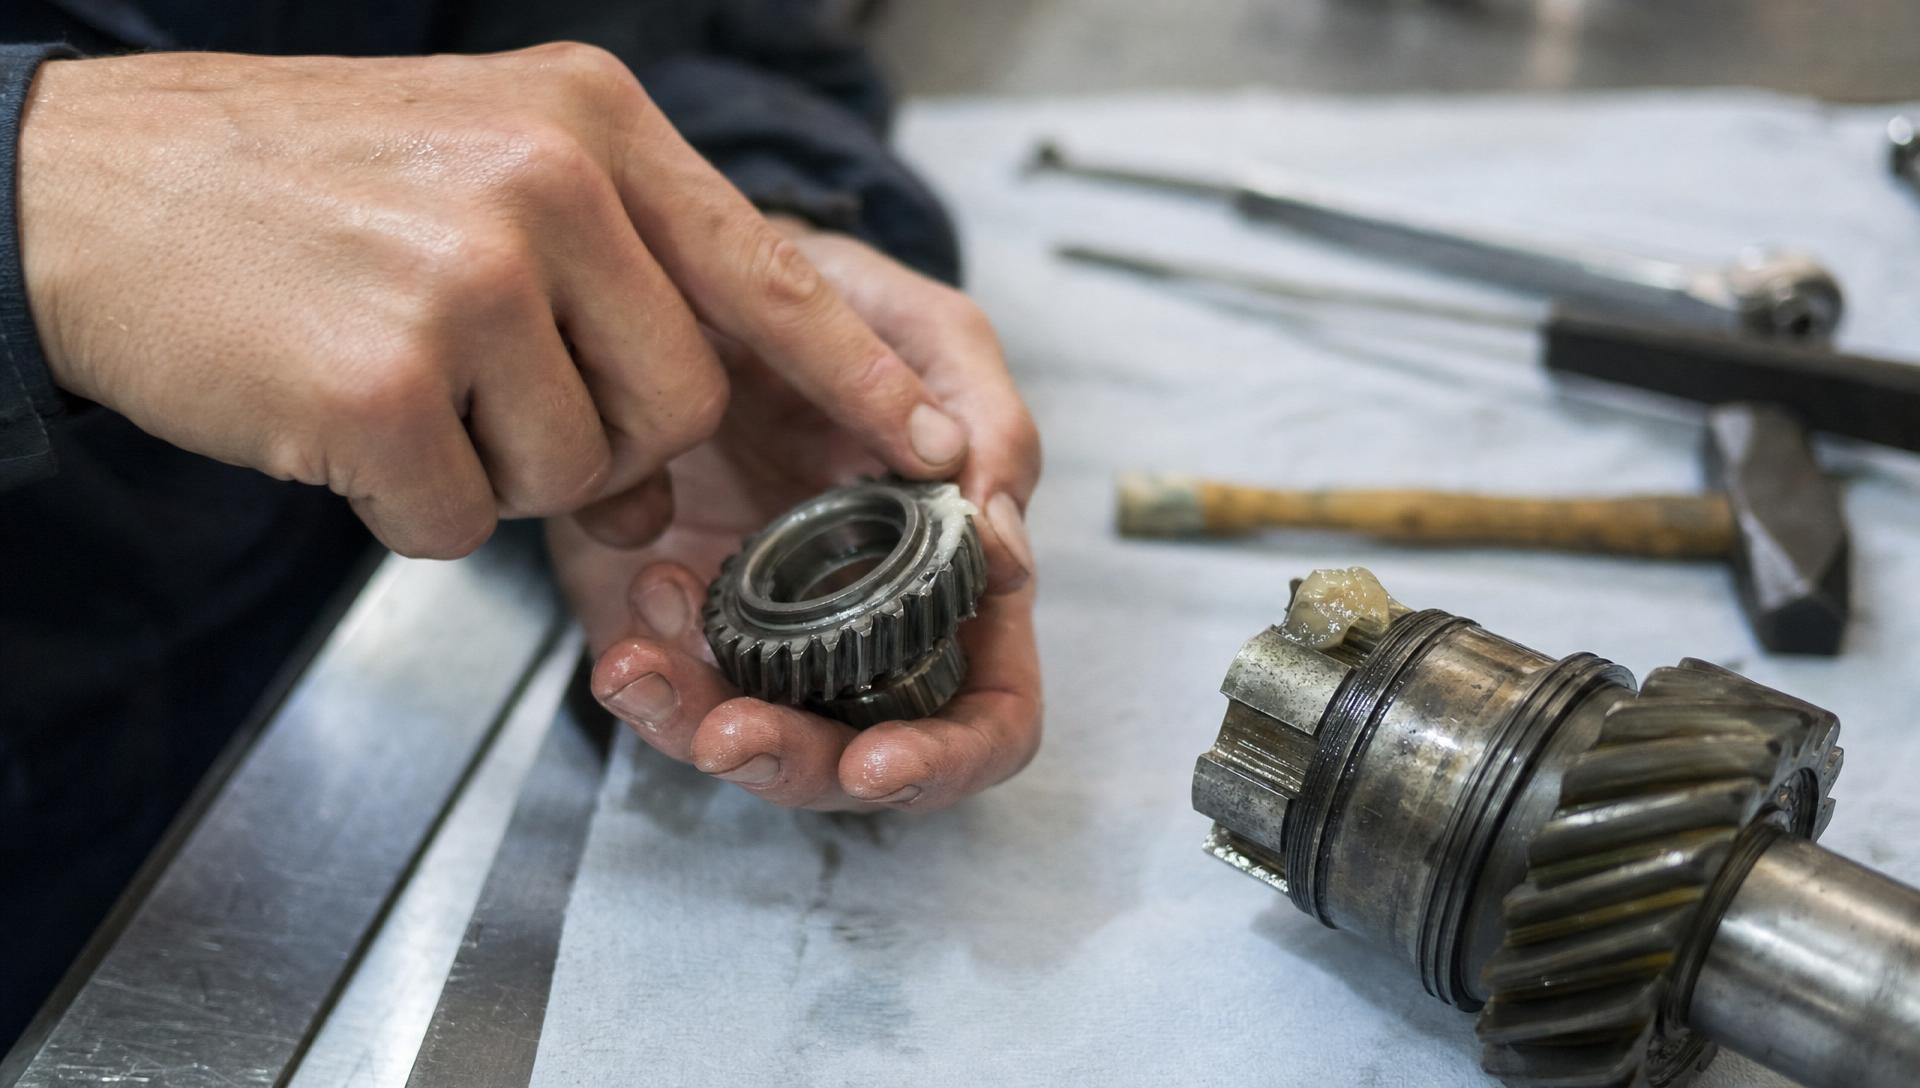
Часто специалисты путают эти понятия. NLGI 2 означает, что смазка пастообразная, как зубная паста; NLGI 1 - мягче, NLGI 3 - тверже. Для замены критично не только совпадение класса, но и тип загустителя (литиевый, комплексный, полиочевинный).
Рассмотрим пример. Импортная пластичная смазка - это материал класса NLGI 2 с литиевым загустителем и молибденом (EP-пакет для высоконагруженных узлов). При замене нужно найти российский аналог именно с литиевым загустителем и молибденом, класса NLGI 2. Если подберете комплексный загуститель даже того же класса - произойдет расслаивание, и смазка вытечет или разделится на фракции.
Совместимость проверяется в техническом паспорте. Там указано: литиевый загуститель, класс NLGI 2, содержание молибдена, температурный диапазон, нагрузка в МПа. Совпадение этих параметров - гарантия того, что смазка будет работать в подшипнике так же, как оригинал.
Почему разные загустители несовместимы? Каждый загуститель имеет собственную молекулярную структуру. Литиевый образует одну кристаллическую решетку, комплексный - другую. Когда они встречаются в одном узле, структура разрушается, и смазка теряет свойства. Это особенно критично в подшипниках качения, где слой смазки тонкий (микроны), а требования к однородности максимальны.
Российские аналоги импортных смазок: где их найти и как проверить
На рынке существуют опубликованные таблицы соответствий между импортными и российскими смазками.
Крупные отечественные производители выпускают такие каталоги с указанием параметров.
| Описание характеристик смазки | Класс NLGI | Тип загустителя | Нагрузка (МПа) |
|---|---|---|---|
| Смазка для подшипников, литиевая, с молибденом | NLGI 2 | Литиевый | 1400–1600 |
| Смазка универсальная, литиевая | NLGI 2 | Литиевый | 1200–1400 |
| Смазка для редукторов, комплексная | NLGI 2 | Комплексный | 1400 |
При выборе аналога перед закупкой проверьте паспорта обоих продуктов. Убедитесь:
Температурный диапазон совпадает (например, минус 25 – плюс 120°C у обоих)
Вязкость масляной основы попадает в допуск ±10 процентов
Тип загустителя совпадает точно
На паспорте есть печать и номер сертификата ГОСТ
Если паспорта недостаточно, закажите пробную партию (1–2 килограмма) и протестируйте в реальных условиях 2–4 недели. После работы разберите узел, оцените цвет смазки (почернение указывает на окисление), наличие расслаивания, состояние контактных поверхностей. Если визуально все в порядке, переходите на полную замену.
СОЖ для металлообработки: как выбрать водорастворимый или масляный аналог
СОЖ (смазочно-охлаждающая жидкость) для обработки нержавеющей стали или каленого металла - отдельная категория, требующая особого внимания.
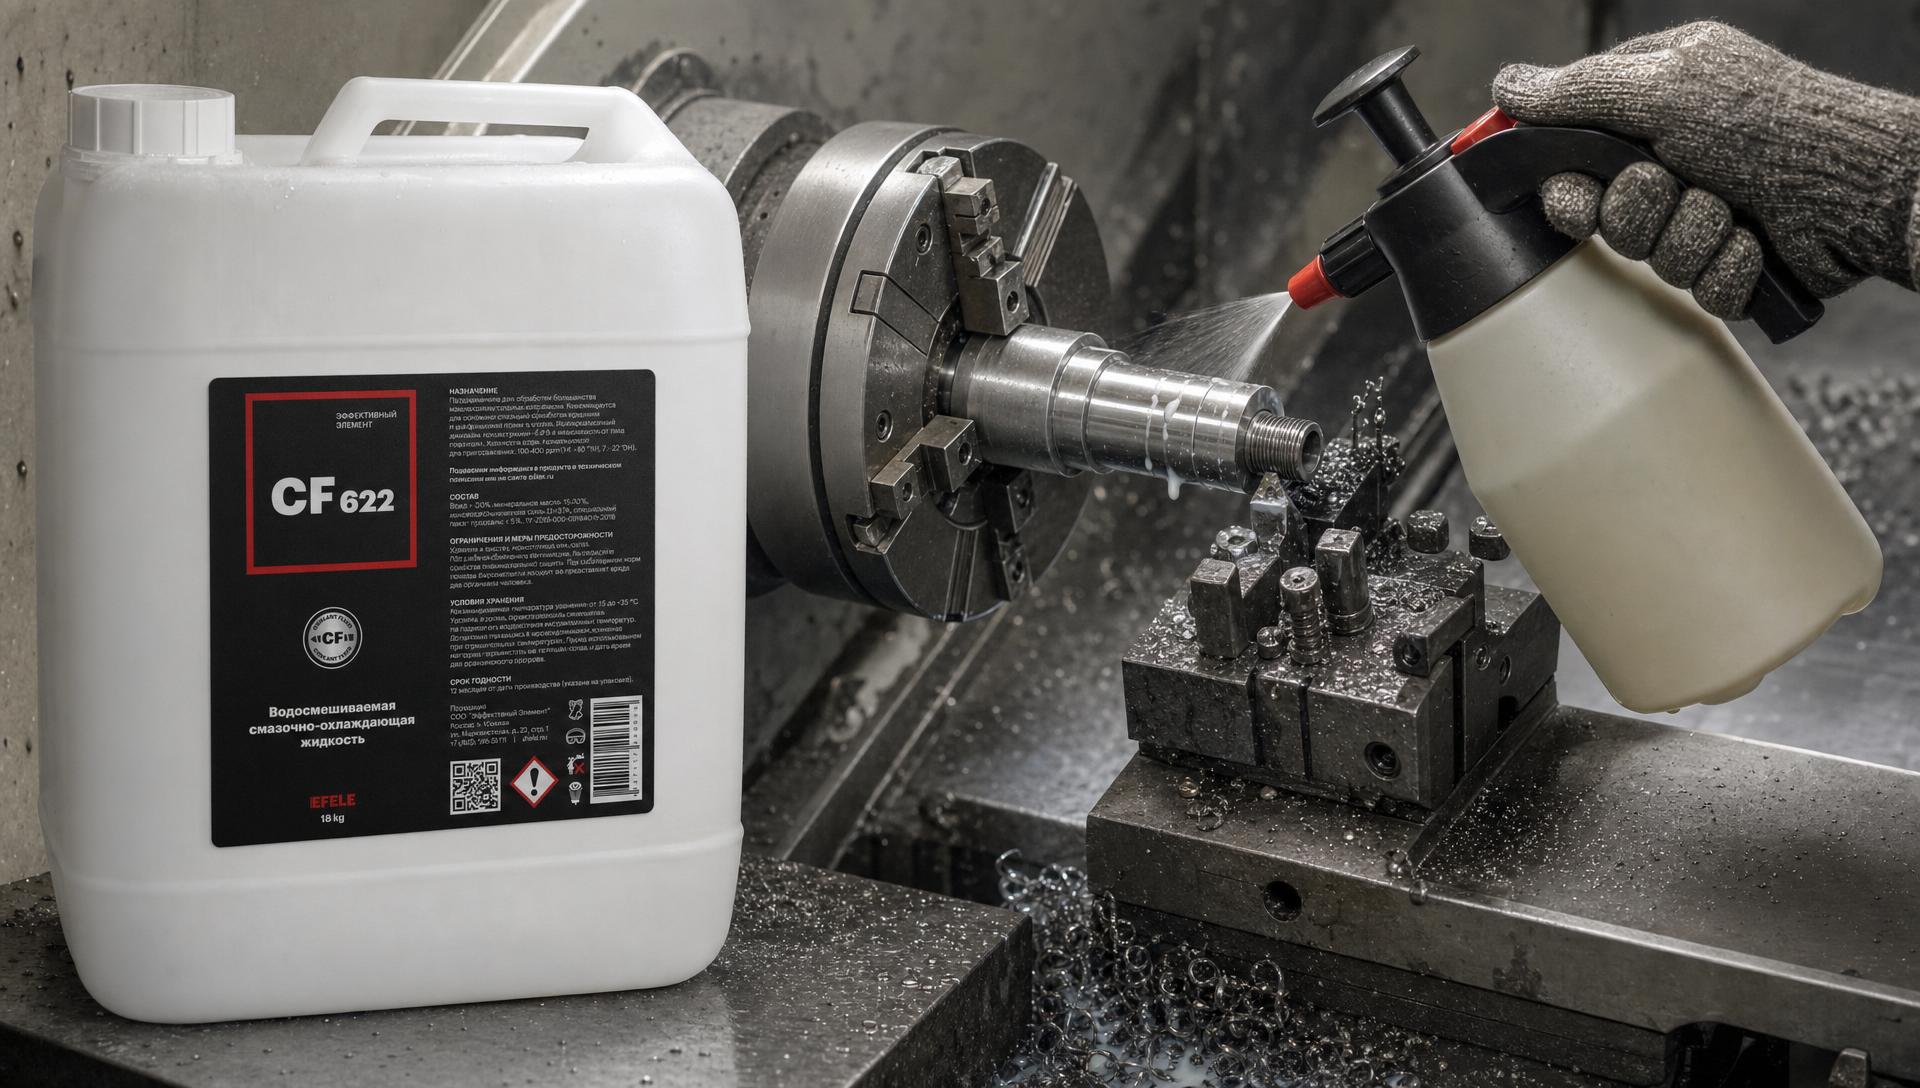
Здесь выбор между масляными и водорастворимыми составами, и здесь же наиболее частые ошибки при переходе на российские материалы.
Для обработки нержавеющей и высоколегированной стали на токарных центрах критичны три свойства: низкое пенообразование (чтобы воздух не попал в насос), хорошая смываемость и антикоррозионная защита самого инструмента. Вымывание активных компонентов СОЖ водой приводит к потере защиты и ускорению коррозии.
Водорастворимые СОЖ показывают хорошую адгезию к поверхности нержавейки и требуют меньше охлаждающей жидкости на единицу обработанного металла. Для обработки каленой стали применяют масляные составы: они медленнее вымываются и обеспечивают более стабильную защиту при длительной обработке.
При отсутствии фреттинга (микроскольжения) и холодного запуска станка многие инженеры выбирают полусинтетические составы. EFELE CF-622 - полусинтетическая СОЖ, разработанная для обработки высоколегированных и нержавеющих сталей. Она содержит пакет присадок, который предотвращает деградацию при циклических нагрузках и облегчает запуск при низких температурах, обеспечивая защиту инструмента при прерывистых резах. Выбор между водорастворимой, масляной и полусинтетической формой зависит от типа станка и материала: если это современный токарный центр с автоматическими системами охлаждения, подойдет водорастворимая; если универсальный станок в небольшой мастерской - масляная будет проще в применении и хранении.
Температурный диапазон и адаптация к российским условиям
Климатическая адаптация - один из факторов, в котором российские смазки выигрывают.
Европейские смазки разработаны под условия морского и континентального климата с умеренными перепадами температур. В России зимы суровее, весна мокрая, влажность в цехах часто повышена.
Рассмотрим пример из целлюлозно-бумажной промышленности. На линии производства оборудование работает круглосуточно при температуре 40–50°C летом и минус 10–15°C ночью (когда отопление отключено). Импортная смазка с температурным диапазоном минус 20 – плюс 100°C в этих условиях начинает ползти (терять консистенцию) при температуре выше 45°C, потому что верхний предел установлен с запасом в 50–60 градусов.
Российские смазки адаптированы под влажный климат Центральной России: они содержат дополнительные антиржавные присадки, которые защищают подшипники от влаги и соли (если оборудование работает неподалеку от дорог). При этом их температурный диапазон часто шире: минус 30 – плюс 120°C. Это означает, что смазка не потеряет консистенцию ни при холодном запуске, ни при работе при повышенной температуре. Линейка пластичных смазок EFELE предусматривает решения как для массового производства, так и для специальных условий (пищевое оборудование, морозные регионы), что позволяет специалистам найти оптимальный вариант под региональные климатические характеристики.
Адгезия в российских материалах также выше. Влажный воздух разрушает слой смазки на открытых направляющих станков. Российские аналоги содержат компоненты, которые удерживают пленку даже при высокой влажности, что продлевает интервал между переподсмазками.
Как выбрать подходящий материал: пошаговый алгоритм
Перейти на российские смазки просто, если следовать четкому плану.
Вот пошаговая схема, которую используют инженеры и закупщики при импортозамещении.
Шаг 1. Определите текущий материал и его параметры. Посмотрите паспорт смазки, которая работает в оборудовании сейчас. Запишите название, вязкость (сСт при 40°C), класс NLGI, тип загустителя, температурный диапазон, нагрузку в МПа (если указана). Если паспорта нет, свяжитесь с поставщиком или производителем оборудования.
Шаг 2. Определите реальные условия работы узла. Какова минимальная температура при запуске? Максимальная при работе? Есть ли влаги или пара? Какова скорость вращения? Какой диаметр подшипника? Эти данные найдете в техническом описании оборудования или у производителя.
Шаг 3. Найдите российский аналог по техническому паспорту. Используйте таблицы соответствий от крупных отечественных производителей. Проверьте совпадение вязкости, NLGI, типа загустителя, температурного диапазона. Если совпадений несколько - выбирайте по дополнительному критерию: адаптация к влажности (если работаете вблизи моря или в целлюлозно-бумажной промышленности), наличие молибдена (если нагрузки высокие).
Шаг 4. Закажите пробную партию. Купите 1–2 килограмма и протестируйте в оборудовании в реальных условиях. Не менее двух недель.
Шаг 5. Проверьте результаты. После теста разберите узел. Оцените цвет смазки, наличие расслаивания, состояние контактных поверхностей (нет ли задиров). Если все в порядке, переходите на полную замену с постепенным вытеснением старого материала.
Шаг 6. Учитывайте возможность смешивания. Если в оборудовании остается остаток используемой смазки, его нужно вымыть. Смешивание литиевых с комплексными загустителями или разных марок одного типа может привести к потере свойств. Используйте промежуточную смазку (например, техническое масло для промывки) или разбирайте узел полностью.
Эта схема работает для подшипников, цепей, направляющих, редукторов - всех узлов, где используется пластичная смазка.
Цена, качество, риски: развенчиваем популярные мифы
Миф 1: «Российские смазки на 30–40 процентов хуже»
На самом деле разницы в качестве нет. Крупные отечественные производители используют идентичное сырье и присадки с европейскими конкурентами. Разница в цене (15–25 процентов) формируется за счет собственной сырьевой базы (нефть добывается в России), дешевле энергоносителей для производства, низких логистических затрат (не нужно везти через всю Европу) и меньших расходов на маркетинг и дистрибуцию.
Качество проверяется одинаково: международные стандарты ISO, российские ГОСТ 32299-2013. Оба стандарта устанавливают одни и те же критерии прочности, стойкости к окислению и температурной стабильности.
Миф 2: «При цене ниже качество обязательно страдает»
Это логическая ошибка. Низкая цена - результат экономии затрат, а не экономии на качестве материала. Компания, которая экономит на содержании лаборатории или упаковке, получает прибыль. Компания, которая экономит на активных компонентах смазки, быстро теряет клиентов из-за отказов оборудования.
Крупные производители имеют репутацию и лицензии на экспорт. Они не будут экономить на качестве - это убыточно долгосрочно. Маленькие производители без сертификации ГОСТ - вот где риск.
Миф 3: «Нужно полное совпадение названия с оригиналом»
Совпадение по названию не требуется. Критичны параметры: вязкость, NLGI, температурный диапазон, совместимость загустителей. Российский аналог может иметь совершенно другое название, но если паспорта совпадают, работать будет одинаково.
Миф 4: «Смешивание разных смазок не опасно»
Это самый опасный миф. Смешивание литиевых и комплексных загустителей недопустимо: это приводит к расслаиванию и потере защиты. Даже смешивание двух литиевых смазок разных марок может вызвать несовместимость присадок. При переходе на аналог узел нужно промыть.
Часто задаваемые вопросы
Что такое ГСМ и насколько критичен выбор?
ГСМ - это горюче-смазочные материалы, широкая категория, включающая масла, смазки, охлаждающие жидкости и технические жидкости. Выбор критичен, потому что неправильная смазка приводит к отказу подшипников, перегреву двигателя или коррозии. Критичность зависит от узла: для подшипника - очень высока, для трос-блочной системы - средняя.
Можно ли заменить литиевую смазку на комплексную, если параметры совпадают?
Нет. Даже если совпадают вязкость и температурный диапазон, смешивание типов загустителя приведет к расслаиванию. Нужна замена именно литиевой на литиевую или комплексной на комплексную. Проверяйте паспорт оба раза перед закупкой.
Как узнать, хорошо ли работает новая смазка, если нет возможности разбирать узел каждый день?
Слушайте звук подшипника. Если шум увеличился, смазка не подходит. Проверьте температуру корпуса подшипника (можно рукой или инфракрасным термометром): если она выше, чем была раньше, смазка не обеспечивает достаточную защиту. Через две недели частично разберите узел и визуально оцените состояние.
Какой интервал переподсмазки при переходе на российский материал?
Интервал переподсмазки определяется консистенцией смазки (NLGI) и условиями работы, а не национальностью производителя. Если оригинальная смазка требовала переподсмазки раз в месяц, то российский аналог с тем же NLGI потребует переподсмазки в те же сроки. Интервал может измениться только если выберете смазку с другой консистенцией (например, NLGI 1 вместо NLGI 2).
На что обратить внимание при выборе СОЖ для нержавейки на токарном центре?
Проверьте, что СОЖ имеет хорошую адгезию к нержавеющей стали, низкое пенообразование и стабильность при водном разбавлении. Если используется водорастворимая СОЖ, убедитесь, что она обеспечивает защиту инструмента от коррозии при циклических нагрузках. Пробуйте в реальных условиях вашего станка перед полной заменой.
Заключение
Переход на российские смазочные материалы - это не компромисс с качеством, а возможность снизить затраты на 15–25 процентов без рисков. Российские производители соответствуют международным стандартам ISO и ГОСТ 32299-2013, что гарантирует совместимость с любым импортным оборудованием.
Главное правило замены: выбирайте не по названию, а по техническим параметрам. Совпадение вязкости, класса NLGI, типа загустителя и температурного диапазона - это все, что нужно для гарантированной работы. Пошаговый алгоритм (определение текущего материала → анализ условий → подбор по паспорту → пробное тестирование → полная замена) защитит вас от ошибок и убедит инженеров в безопасности решения. Начните с пробной партии на одном узле - и вы убедитесь, что качество и надежность не зависят от флага на паспорте смазки.