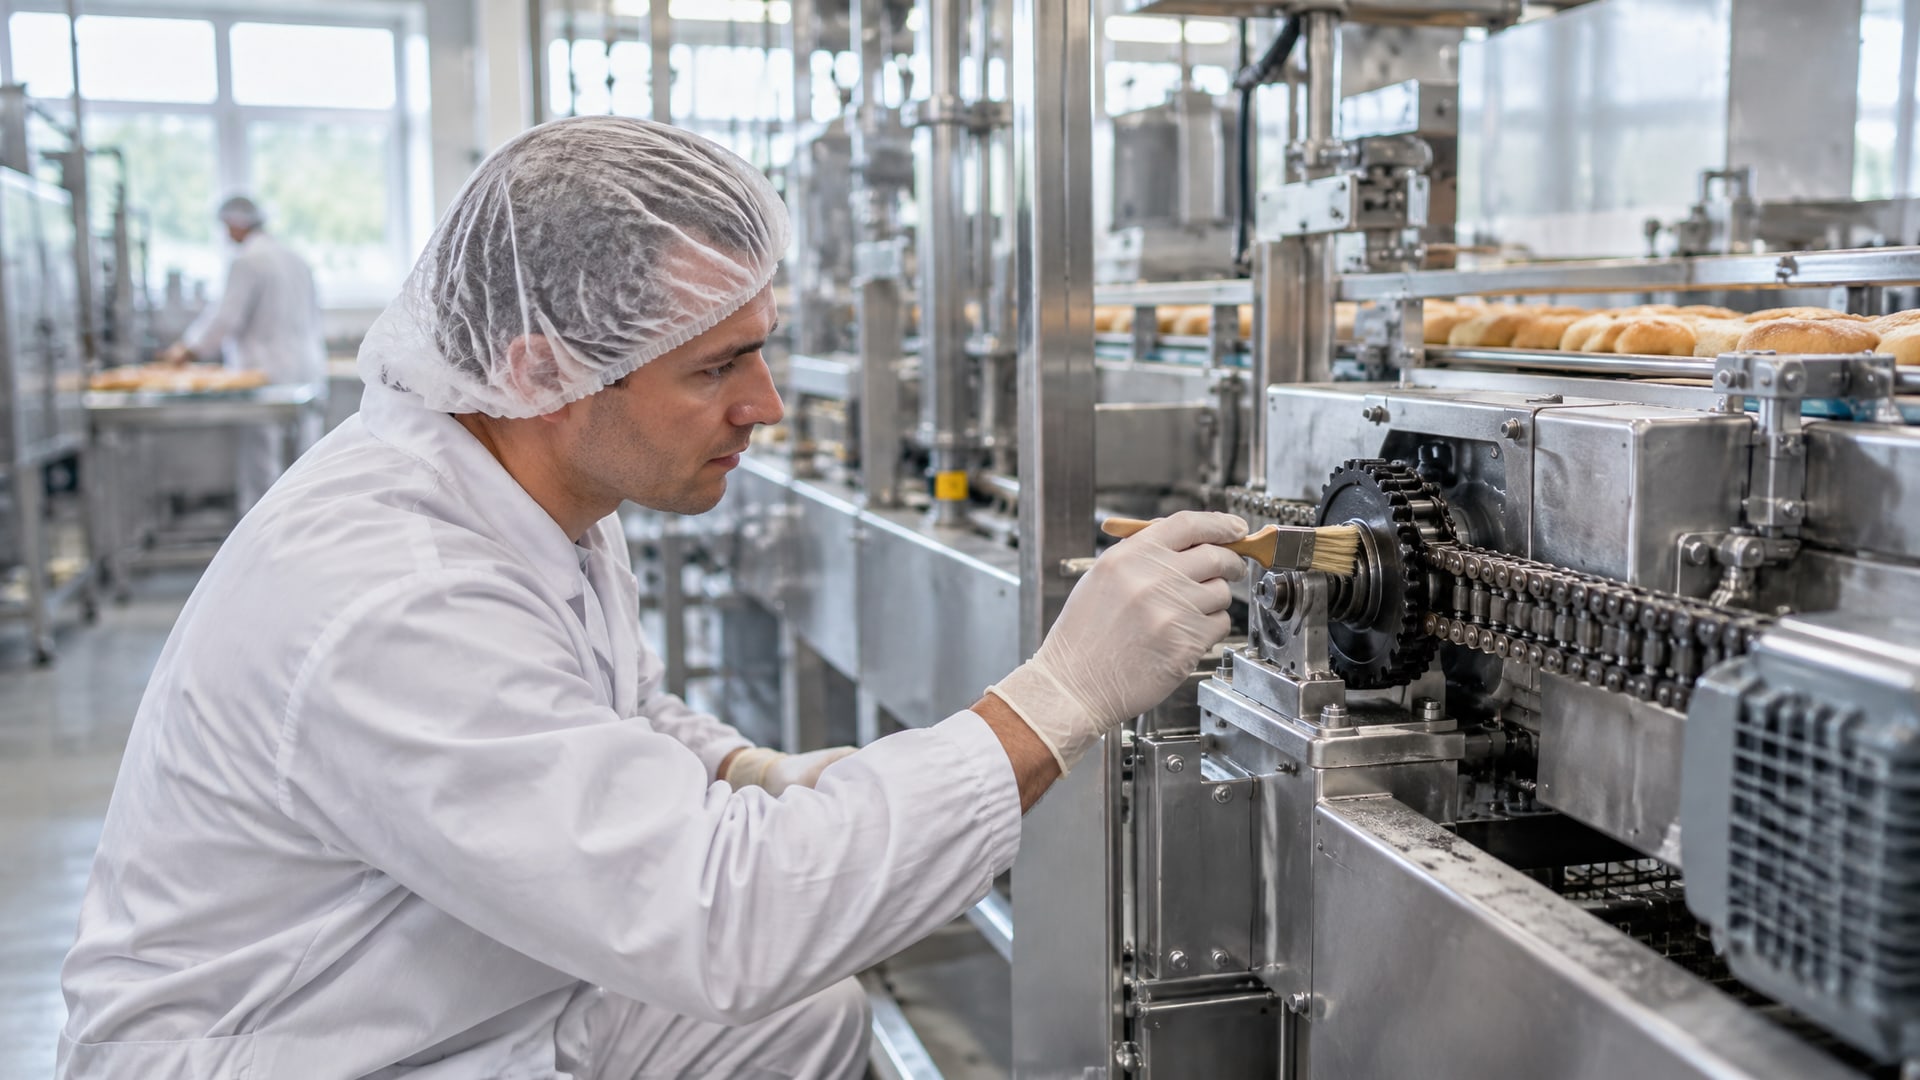
Пищевая смазка для оборудования H1 - не просто состав, которому "разрешено" соприкасаться с едой. Это материал, который должен одновременно защищать узлы от вибрации, фрикционного износа и вымывания, оставаясь устойчивым к кипящей воде, щелочным и кислотным растворам, применяемым на линиях мойки и в CIP-системах. Закупщики и инженеры часто считают, что H1-статус автоматически решает задачу защиты в агрессивной среде. На деле это лишь первый шаг: NSF H1 подтверждает допустимость случайного, непреднамеренного контакта с пищевым продуктом, но не гарантирует стойкость к щелочам, кислотам и температурным шокам. В этой статье разберем, как правильно выбрать и применять пищевую смазку для washdown-зон, какие параметры контролировать при подборе, и почему смазка - только один элемент системы защиты оборудования.
Что такое NSF H1 и как это работает на практике
NSF H1 - это не свойство смазки «быть крепкой», а формальное допущение: при случайном, непреднамеренном попадании в пищу смазка не должна превышать 10 ppm и не наносить вреда здоровью.
Это означает, что H1 регулирует в основном рецептуру: используемые базовые масла, присадки и загустители должны соответствовать FDA 21 CFR 178.3570 и быть включены в реестры пищевых материалов. Однако сама по себе рецептура не определяет, выдержит ли смазка щелочную среду мойки или вымоется из узла под струей горячей воды.
Важный момент: H1-статус распространяется только на смазку, а не на всю конструкцию узла. Если в подшипнике установлены обычные резиновые манжеты вместо пищевых уплотнений, стойких к CIP-реагентам, смазка быстро проникнет в рабочую полость, вытечет или разбухнет под действием кислот и щелочей. Поэтому при замене смазки на пищевую нужно одновременно проверить совместимость уплотнительных материалов и конструкцию узла.
NSF регулярно обновляет список одобренных компонентов смазок, и закупщику стоит требовать от поставщика актуальный сертификат соответствия, а не полагаться на общее заявление. Документ должен содержать реестровый номер NSF и дату последней проверки, чтобы избежать работы с устаревшей формулировкой.
Стойкость к агрессивным моющим средствам: параметры и тесты
В производстве пищевых продуктов мойка оборудования происходит в два этапа: механическая (горячая вода и физическое удаление остатков) и химическая (щелочные или кислотные растворы, иногда с хлорсодержащими санитайзерами).
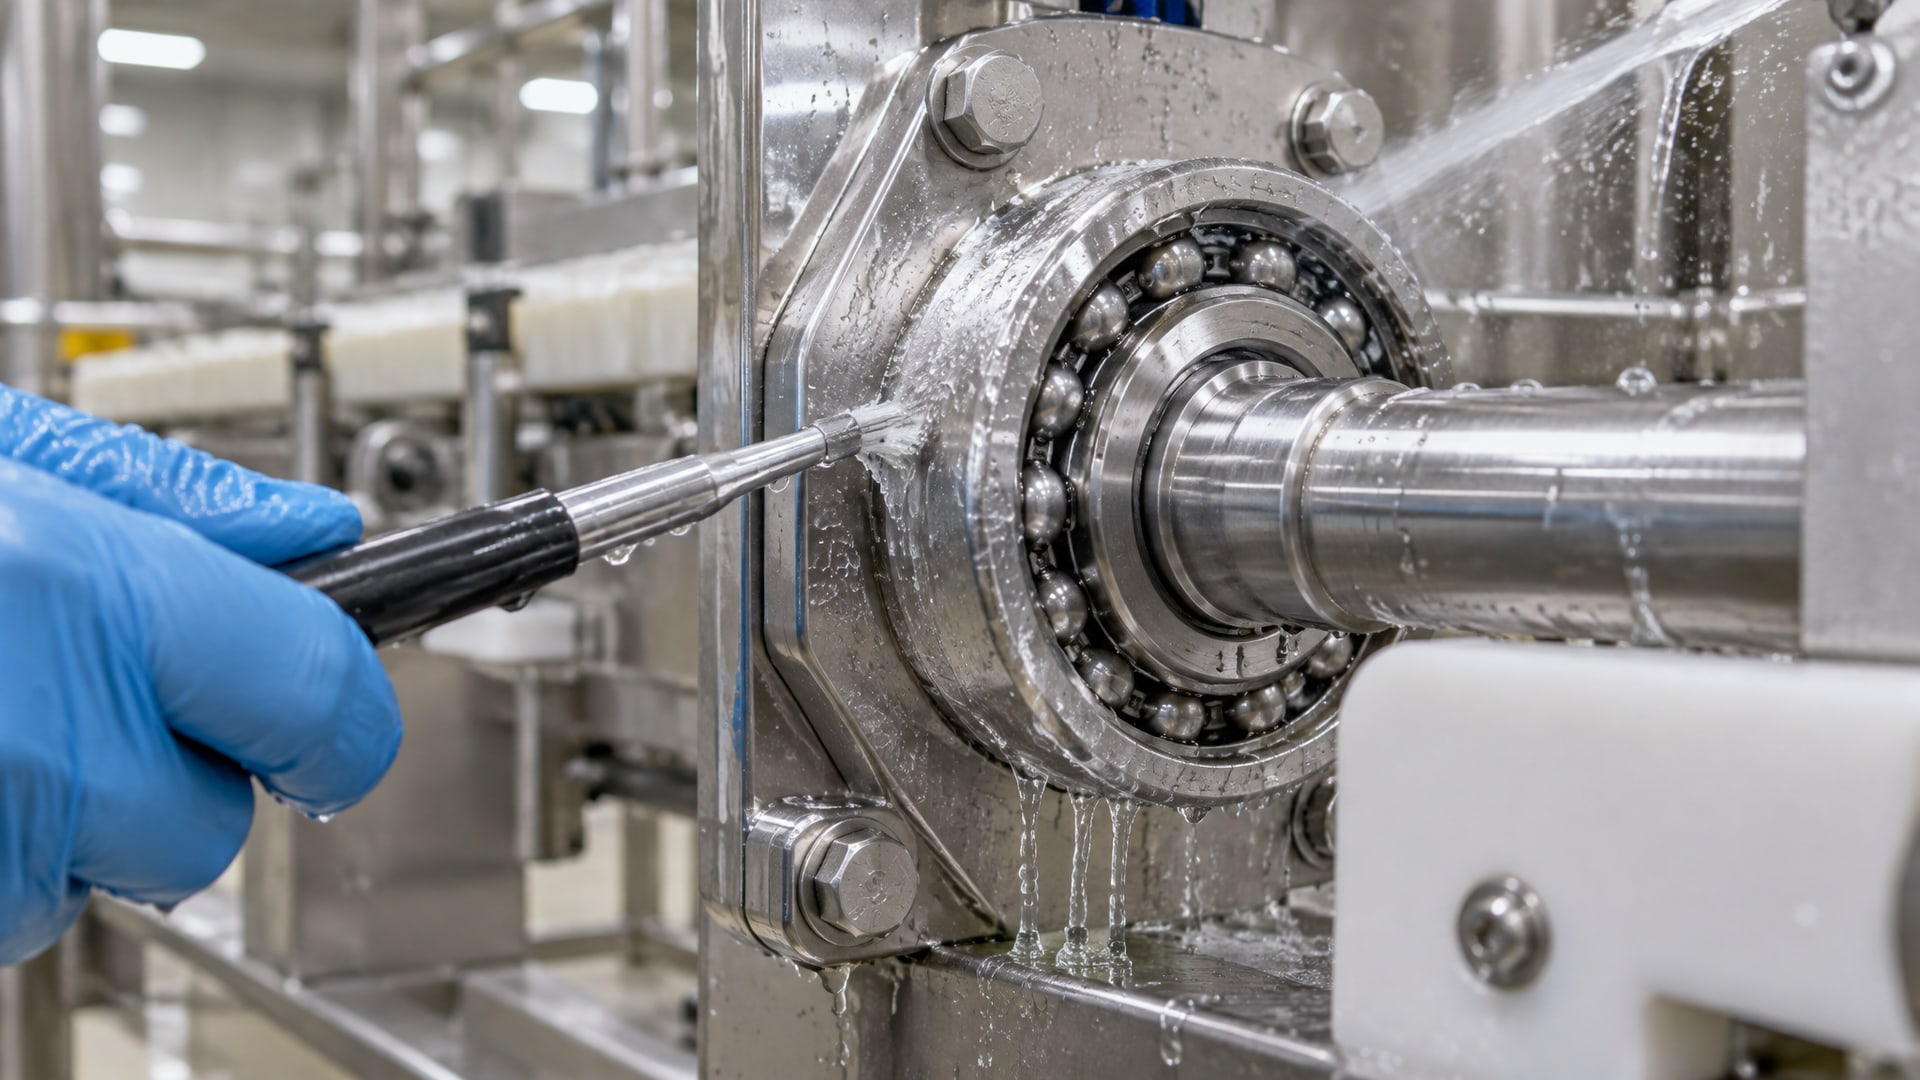
Пластичная смазка, находящаяся на зазорах и направляющих, подвергается воздействию всех этих агентов. Без правильного подбора она может окисляться, вымываться, теряя консистенцию, или превращаться в отслаивающийся осадок, попадающий в продукт.
Основной параметр для оценки стойкости к мойке - это water washout по ASTM D1264 при 80 °C. Тест показывает, какая доля смазки вымывается при воздействии горячей воды. Для washdown-узлов рекомендуется значение не более 0,3 % (то есть не менее 99,7 % смазки остается в узле после цикла мойки). На многих линиях фасовки и упаковки, где узлы подвергаются интенсивной мойке, именно этот показатель становится решающим при выборе.
Отдельно нужно проверять стойкость к щелочам и кислотам. Каустическая сода (NaOH) разрушает некоторые типы загустителей - например, литиевые мыла теряют структуру при pH выше 9. Точно так же фосфорная кислота (H₃PO₄) и азотная кислота (HNO₃), используемые в санитайзерах, могут вызвать окисление и расслоение смазки. Поставщик должен предоставить данные по стабильности после экспозиции в этих средах (обычно указываются в техлистах как «стойкость к щелочам» и «стойкость к кислотам»). Если таких данных нет, значит, состав не тестировался на реальные условия мойки.
Роль ISO 21469 и гигиена производства смазок
ISO 21469 часто путают с NSF H1, полагая, что это один и тот же стандарт.
На деле это разные уровни контроля. H1 регулирует что можно использовать (рецептура, допущенные компоненты), а ISO 21469 регулирует как это производить, хранить и использовать (чистота производства, документирование, предотвращение загрязнения).
ISO 21469 требует от производителя смазок следовать плану HACCP, документировать каждую партию, проводить микробиологические тесты, отслеживать сырье и хранить смазку в чистых условиях. Это особенно важно для предприятий, работающих по стандартам FSMA (Food Safety Modernization Act) в США или аналогичным европейским нормативам.
Закупщик должен требовать от поставщика не только H1-сертификат, но и подтверждение соответствия ISO 21469, если предприятие сертифицировано по пищевым стандартам (например, FSSC 22000 или BRC). Это гарантирует, что смазка не только рецептурно безопасна, но и произведена, упакована и отправлена в условиях, исключающих микробное загрязнение и посторонние вещества.
Washdown и CIP: как смазка ведет себя в циклах мойки
На линиях непрерывного процесса (CIP - Clean-in-Place) смазка испытывает не просто контакт с горячей водой, а серию экстремальных циклов: нагрев до 70–90 °C, промывка кислотой, промывка щелочью, окончательная промывка горячей водой, охлаждение до комнатной температуры.
Эти циклы повторяются ежедневно, иногда по 2–3 раза за смену. При каждом цикле смазка теряет часть летучих компонентов, окисляется, может менять вязкость.
Если смазка выбрана неправильно, то через 1–2 недели она теряет адгезию (прилипаемость к поверхности металла), начинает капать из узла, попадая на продукт или в дренаж. Более того, остаток смазки, не вымытый мойкой, окисляется и превращается в темный налет, который механически собирает частицы продукта и загрязнений - появляется биопленка.
Для CIP-применений закупщик должен требовать от поставщика данные по стабильности после повторных циклов мойки. Хорошие производители пищевых смазок проводят ускоренные испытания: берут образец смазки, подвергают его 10–20 циклам горячей воды, кислоты и щелочи, затем проверяют, изменилась ли вязкость, консистенция и липкость. Если эти параметры стабильны (отклонение не более ±10 %), смазка может рекомендоваться для CIP-зон.
Уплотнения и конструкция узла: что защищает кроме смазки
Смазка работает вместе с уплотнениями и конструкцией узла.
Если в подшипнике установлены стандартные манжеты из натурального каучука, они разбухнут или потрескаются под действием щелочных растворов. В результате смазка вытечет, а вода проникнет внутрь подшипника, что приведет к ржавчине и отказу оборудования за несколько недель.
Для washdown-зон нужны уплотнения из фторопласта (PTFE) или специальных синтетических каучуков (EPDM, NBR, одобренных для контакта с пищевыми реагентами). Кроме того, рекомендуется исполнение IP69K - это означает, что узел защищен от струй воды под давлением (для IP69K - до 80–100 бар на расстоянии 12–15 см). Такие подшипники имеют лабиринтные каналы или дополнительные манжеты, которые задерживают воду, даже если основное уплотнение слегка пропускает.
Кроме того, в зонах CIP нужно обратить внимание на материал корпуса узла. Нержавеющая сталь 304 стойка к большинству пищевых кислот, но при использовании хлорсодержащих санитайзеров может возникнуть питтинговая коррозия, если паспорт узла не предусматривает марку 316 или 316L. Все это требует согласования с инженерным отделом предприятия, а не только выбора смазки.
Практический подбор смазки: на что смотреть закупщику
При замене или первичном подборе пищевой смазки нужно собрать информацию по нескольким пунктам.
Тип узла и нагрузки. Подшипники скольжения, роликовые или шариковые подшипники, втулки, суппорты - каждый тип требует своего класса консистенции. Для подшипников и направляющих часто выбирают NLGI 2, но для узлов с высокой скоростью вращения может потребоваться NLGI 1 или даже жидкая смазка. Паспорт оборудования обычно указывает рекомендуемый диапазон.
Температурный диапазон. Узлы в холодильнике работают при -5 °C и ниже, печи для выпечки - при +60 °C и выше. Пластичная смазка должна оставаться консистентной при минимальной температуре (не затвердевать, не становиться «масляной»). Параметр, который это описывает, называется drop point (температура каплепадения) - это минимальная температура, выше которой смазка теряет консистенцию. Для NLGI 2 обычно требуется drop point не менее 200 °C, но этого недостаточно при отрицательных температурах; важен также тест на текучесть при низких температурах (обычно проверяют при -20 °C, -40 °C).
Воздействие моющих средств и санитайзеров. Здесь нужно точно знать, какие составы используются на конкретной линии. Если это только горячая вода и пар, требования мягче. Если добавляется каустическая сода (pH > 11), нужна смазка на основе полиолов или сложных эфиров с щелочестойким загустителем. Если используются хлорсодержащие санитайзеры, нужна дополнительная проверка стойкости к хлору отдельно.
Частота переподсмазки. На централизованных системах смазки смазка подается автоматически (обычно раз в день или раз в неделю). При ручной переподсмазке интервал может быть дольше. Если переподсмазка редкая, выбирают смазку с высокой адгезией и низким испарением, чтобы она оставалась в узле дольше. Закупщик должен уточнить у техслужбы, как часто перемазываются узлы и какой расход смазки бюджетируется на месяц.
Один из ключевых параметров, на который часто не обращают внимание, - это worked penetration (консистенция после механического воздействия). Смазка в узле постоянно перемешивается (фреттируется), и ее консистенция меняется. Для NLGI 2 worked penetration должна остаться в пределах 250–320 пенетрометрических единиц; если смазка становится слишком мягкой (пенетрация > 350), она вытечет из узла, если затвердевает (< 220), перестанет проникать в зазоры.
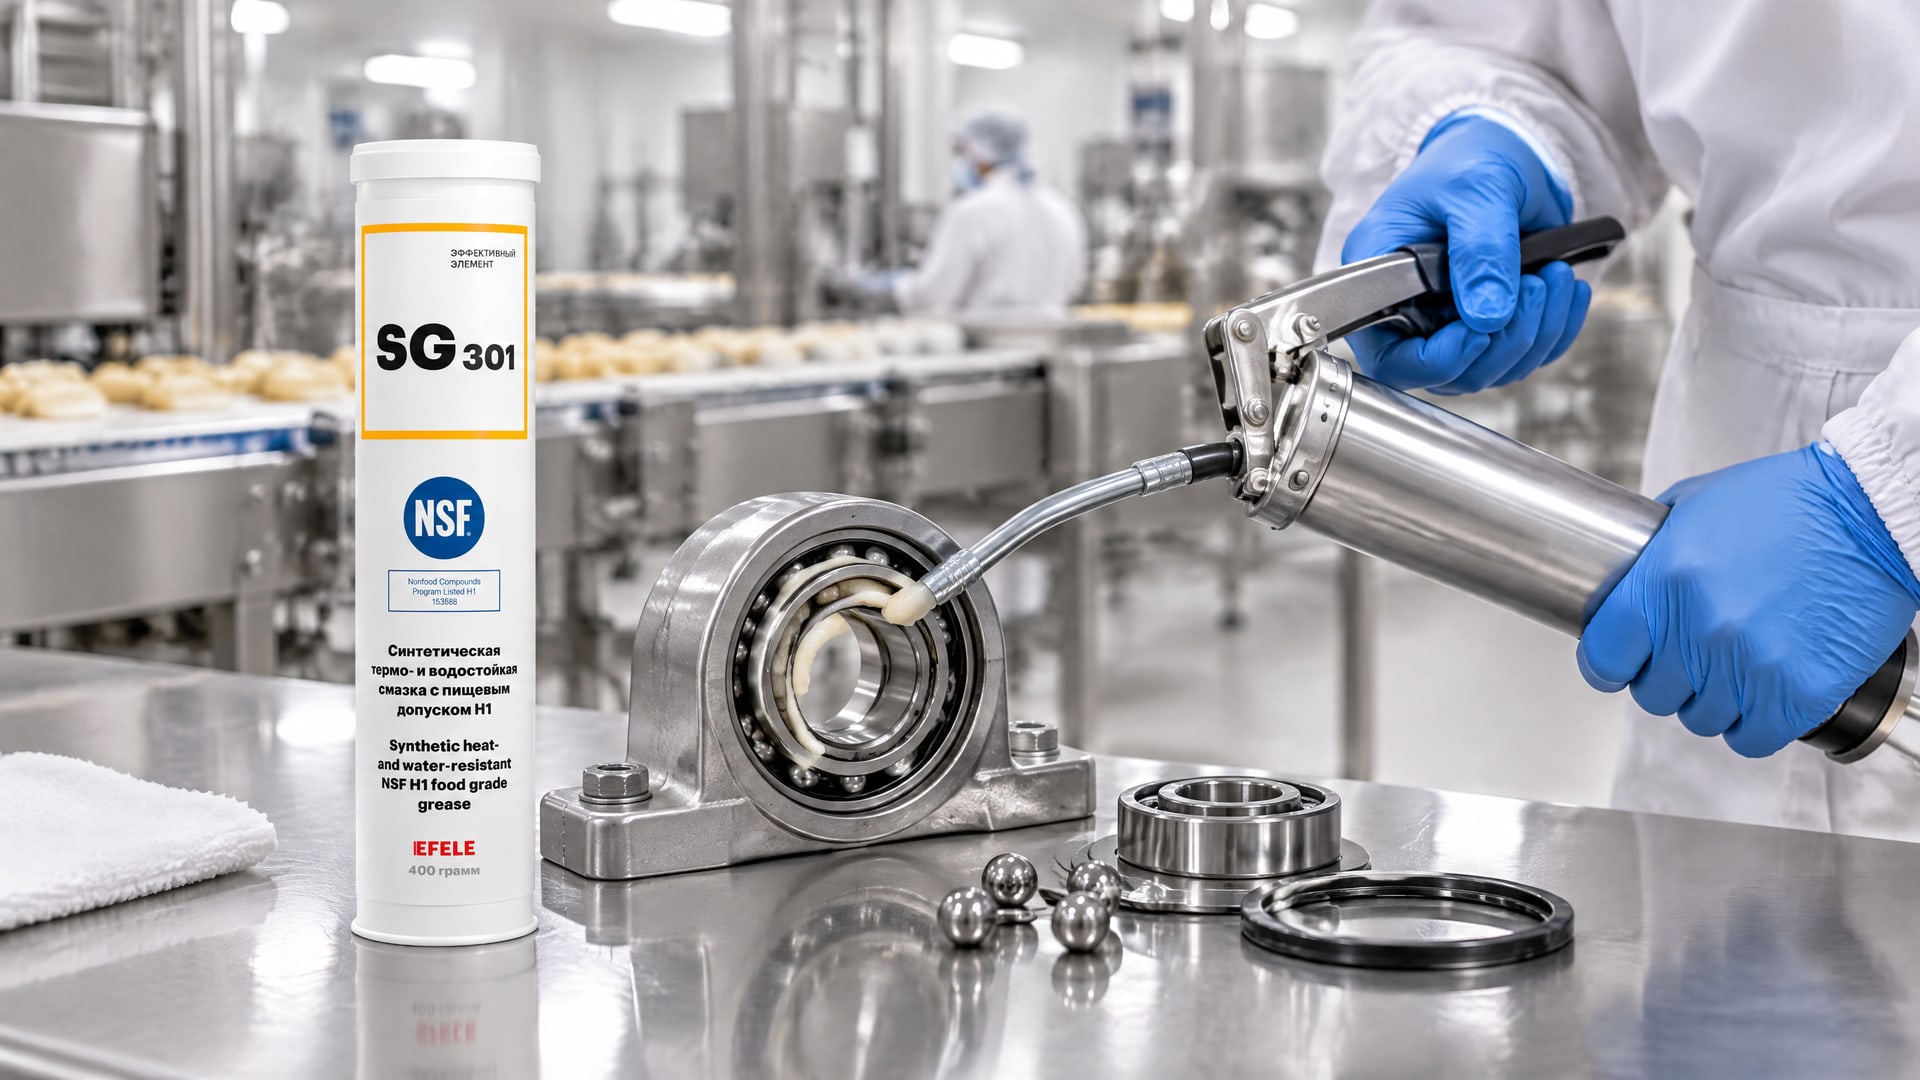
Для узлов, работающих в условиях высоких температур и требующих особой водостойкости, рекомендуется EFELE SG-301, термо- и водостойкая пластичная смазка с допуском NSF H1. Она сохраняет консистенцию при температурных колебаниях и обеспечивает надежное прилипание даже после циклов мойки.
Часто задаваемые вопросы
Может ли H1-смазка вымыться из узла при ежедневной мойке?
Да, если не выбрана правильно. Параметр water washout показывает, какая доля смазки вымывается при 80 °C в течение теста. Для ежедневной мойки нужно значение не более 0,3 %, иначе смазка вымоется за несколько недель, и узел начнет работать всухую, без смазки.
Нужно ли менять смазку при переходе на NSF H1 на пищевом оборудовании?
Обязательно, если исходная смазка не имела H1-статуса. Кроме того, нужно проверить уплотнения: стандартные манжеты из каучука могут быть несовместимы с пищевыми реагентами и уплотнениями, одобренными для H1-смазок.
Достаточно ли NSF H1 для защиты от агрессивных кислот и щелочей?
Нет. H1 указывает только на допустимость случайного контакта с пищей. Стойкость к кислотам, щелочам и хлору нужно проверять отдельно, запрашивая у поставщика техкарту с испытаниями на совместимость с используемыми реагентами.
Что означает NLGI 2 и как это связано с H1?
NLGI 2 - это класс консистенции пластичной смазки (консистентность "пусто"), не связанный напрямую с H1. H1 - это допуск на пищевой контакт, NLGI 2 - это физическое состояние смазки. Пищевая смазка может быть NLGI 1, NLGI 2 или NLGI 3, в зависимости от применения.
Как часто нужно переподсмазывать узлы пищевого оборудования?
Это зависит от типа узла и интенсивности мойки. На ручной переподсмазке - раз в 1–2 недели. На централизованных системах смазки - раз в день или раз в неделю. Рекомендуется проверять узел визуально: если смазка вытекла или почернела, переподсмазьте.
Заключение
Пищевые смазки H1 защищают оборудование не потому, что "имеют волшебную формулу", а потому, что спроектированы специально для условий мойки и CIP-циклов. H1-допуск гарантирует, что рецептура безопасна при случайном попадании в пищу, а дополнительные параметры - water washout, стойкость к щелочам и кислотам, drop point - определяют, как долго смазка будет работать в условиях агрессивных реагентов и частой мойки.
Правильный выбор смазки начинается с трех шагов: изучить паспорт оборудования и уточнить требования к консистенции и температурному диапазону; запросить у поставщика техкарту с параметром water washout и испытаниями на совместимость с используемыми моющими средствами; проверить, совместимы ли существующие уплотнения и исполнение узла (IP69K) с пищевыми условиями. Смазка - это один элемент защиты, и ее эффективность во многом зависит от правильной конструкции узла и регламента переподсмазки. При таком комплексном подходе можно избежать вымывания смазки, окисления, биопленок и неожиданных отказов оборудования, повысив надежность линий фасовки и упаковки.