Производство подшипников качения требует точного соответствия смазочных материалов техническим условиям - и это становится ключевым вызовом при импортозамещении на строящихся заводах. Если завод спроектирован под определенные параметры смазки (вязкость масла, класс консистенции, тип загустителя, температурный диапазон), то смена поставщика или марки без контроля этих параметров приводит к снижению ресурса подшипников, увеличению трения и потерь энергии, а в тяжелых условиях - к преждевременному отказу.
Статья рассказывает, как правильно подобрать отечественные смазочные материалы для подшипников, не потеряв в надежности, и какие стандарты ISO и ГОСТ использовать при сравнении локальных продуктов с импортными аналогами. Информация полезна для инженеров, закупщиков и технических специалистов, которые готовят техническое задание для нового производства или переходят на местные поставки без ущерба качеству.
Классификация смазок для подшипников по международным стандартам
Стандартизация смазочных материалов подшипников опирается на ISO 3448 (вязкость масла), ISO 6743-9:2003 (пластичные смазки) и ISO 12924:2023 (спецификация пластичных смазок для общего назначения).
Российским эквивалентом ISO 12924 является ГОСТ ISO 12924-2013. Эти стандарты позволяют инженеру сравнивать отечественный продукт с импортным без обращения к бренду - только по техническим параметрам.
Вязкость базового масла выражается классом ISO VG: чем меньше цифра, тем ниже вязкость. Для подшипников типичные диапазоны:
ISO VG 32–46 - высокоскоростные подшипники (электродвигатели, шпиндели станков);
ISO VG 100–150 - подшипники среднего размера при средних скоростях (редукторы, вентиляторы);
ISO VG 220–320 - низкоскоростные нагруженные узлы (конвейеры, ленточные приводы);
ISO VG 460–680 - очень низкие обороты с максимальной нагрузкой.
Консистенция пластичной смазки определяется классом NLGI (National Lubricating Grease Institute): чем выше число, тем гуще смазка. Для подшипников NLGI 2 - типовой вариант, обеспечивающий баланс удержания и текучести при нанесении. Для централизованных систем подачи смазки к нескольким узлам используют более мягкие консистенции NLGI 0 или NLGI 00, чтобы система могла перекачивать материал по трубкам без избыточного давления.
Загуститель - твердая или полутвердая фаза смазки - отвечает за консистенцию и влияет на диапазон рабочих температур. Наиболее распространены литиевые загустители (универсальны, работают до +120°C), литиевые комплексные (расширяют верхний предел до +150–160°C), кальциевые и сульфонат-кальциевые (совместимы с водой, используются во влажных условиях). При импортозамещении нельзя просто подменять один загуститель на другой без проверки совместимости: при смешивании несовместимых загустителей образуется нежелательная коллоидная система с потерей смазывающих свойств.
Подбор смазки по режимам эксплуатации подшипников
Выбор смазочного материала для подшипников начинается с анализа его рабочего режима.
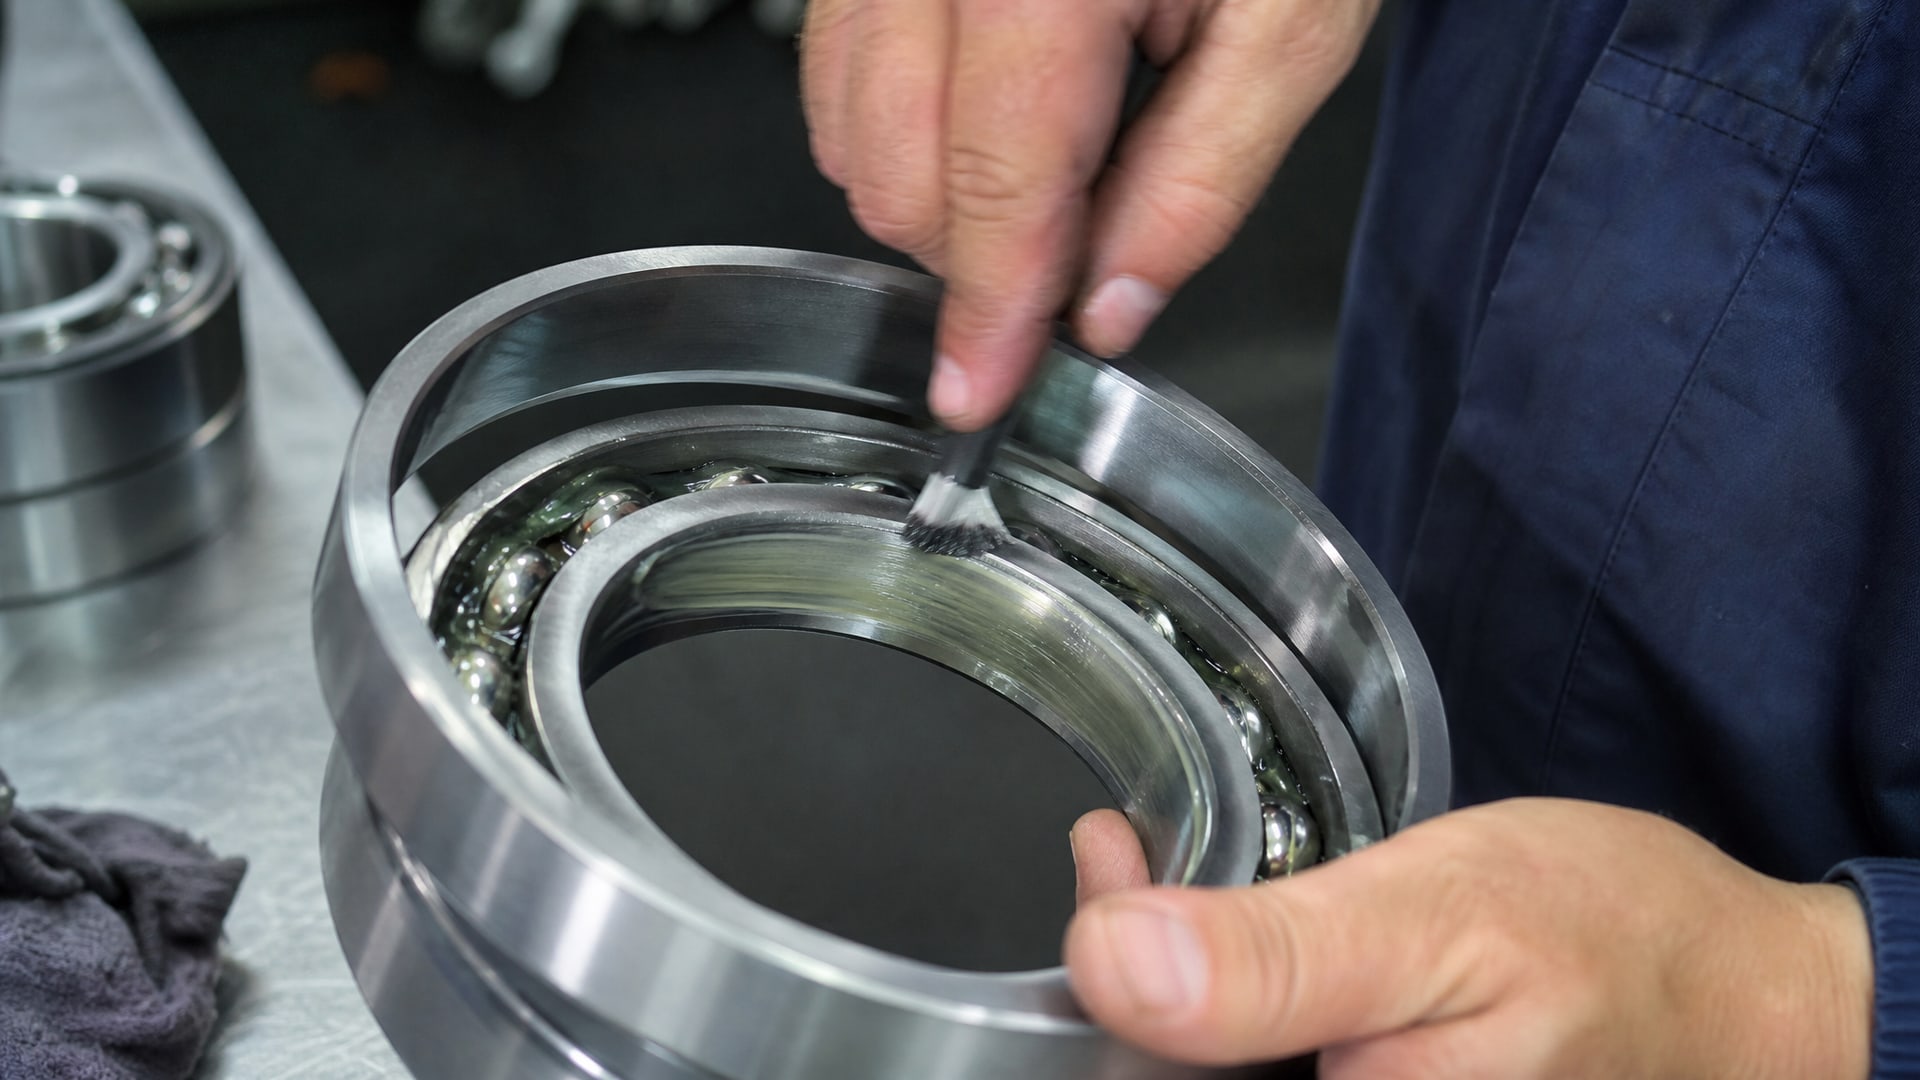
Главные критерии:
Скорость вращения измеряется параметром n·dm (произведение частоты вращения на средний диаметр подшипника). При n·dm > 300 000 нужны синтетические масла низкой вязкости и облегченные консистенции, чтобы минимизировать внутреннее трение и тепловыделение. При меньших значениях допустимы минеральные масла и стандартные консистенции NLGI 2.
Температура окружающей среды и нагрева определяет верхний и нижний пределы рабочего диапазона. Верхний предел должен быть на 10–15°C выше максимальной температуры, которую достигает подшипник под нагрузкой. Например, если подшипник при работе нагревается до +85°C, то смазка должна выдерживать минимум +100°C. Нижний предел важен для холодных климатов и зимних пусков: для морозостойкой смазки нужны синтетические базовые масла и специальные загустители.
Уровень нагрузки на подшипник влияет на выбор вязкости масла. Высокие нагрузки требуют более вязких масел (ISO VG 220 и выше), чтобы сохранить граничный слой на поверхности качения. Легкие нагрузки допускают низкую вязкость (ISO VG 32–68), чтобы снизить сопротивление движению.
Контакт с влагой и химической средой определяет выбор загустителя. При постоянном контакте с водой (пищевые производства, наружные установки) используют кальциевые, сульфонат-кальциевые или неорганические загустители, которые не растворяются и не теряют адгезию при увлажнении. Стандартные литиевые смазки во влажных условиях теряют связь с маслом и осаждаются.
Пример практического подбора: на новом заводе подшипников нужна смазка для быстровращающихся (n·dm = 500 000) высокотемпературных (+150°C) подшипников. Решение: синтетическое масло ISO VG 68 на основе PAO (полиальфаолефин) или эфира с литиевым комплексным загустителем, NLGI 1 или NLGI 1,5, верхний предел +160°C. Такой состав обеспечит низкое внутреннее трение, стабильность при температуре и правильное распределение в быстровращающемся узле.
Твердосмазочные покрытия для подшипников качения
Помимо жидких масел и пластичных смазок, в современном подшипниковом производстве используются твердые смазочные покрытия - тонкие слои PTFE (политетрафторэтилена), молибдена дисульфида, графита или полимерных композитов, наносимые на поверхности трения или сепаратора подшипника.
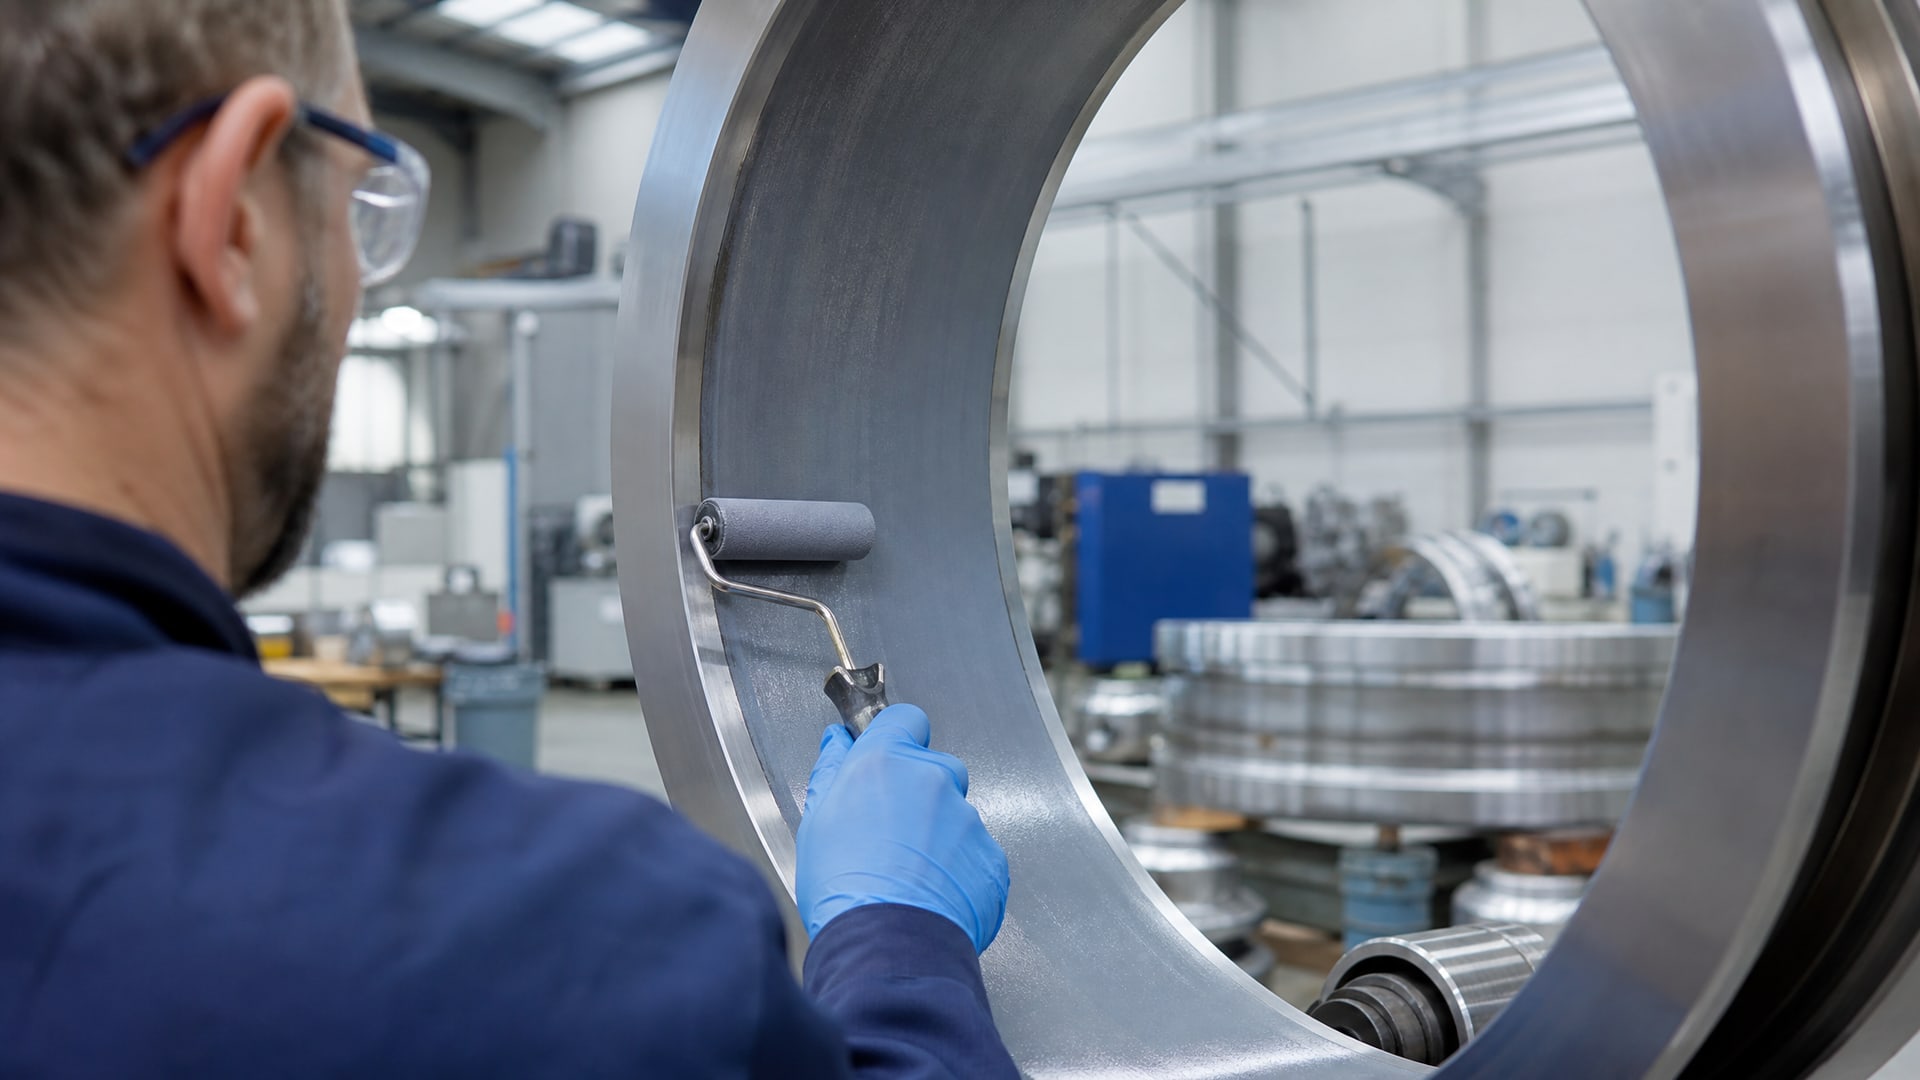
Эти покрытия снижают коэффициент трения, увеличивают ресурс при граничном смазывании, защищают от вибрационного износа (фреттинга) и могут работать в условиях полного отсутствия жидкой смазки.
Твердые покрытия особенно полезны для подшипников, работающих во вращающихся узлах при спорадическом смазывании, высокотемпературных условиях (выше +200°C) или в запечатанных корпусах, где невозможна регулярная переподсмазка. На заводах подшипников покрытие наносится методом электрофореза, распыления, волочения через матрицу или нанокомпозитной суспензии. Отверждение происходит либо при комнатной температуре (полимеризация при сушке), либо при нагреве в печи, в зависимости от связующего материала.
При выборе твердого покрытия важны два параметра: адгезия (прочность прилипания к металлу - измеряется в МПа или по шкале ASTM) и износоустойчивость (сохранение толщины слоя после циклов трения). Покрытия на основе PTFE выдают адгезию 8–15 МПа, покрытия с молибденом дисульфида достигают 20–30 МПа, композитные системы с полимерной матрицей и твердыми наполнителями -25–40 МПа. В производстве твердых покрытий используются стандарты ASTM B680 (вольфрамовый дисульфид) и ISO 6507 (твердость поверхности по микротвердости).
Для строящихся заводов важно заложить в техническое задание требование по адгезии покрытия и его взаимодействию с предварительной жидкой смазкой (например, спинов-офф смазкой или масляным туманом). Если покрытие нанесено правильно, оно должно обеспечить ресурс подшипника, сопоставимый с ресурсом, рассчитанным по ISO 281:2007 (базовый ресурс) и ISO 16281:2025 (модифицированный ресурс с учетом смазки, загрязнения и режима работы).
Импортозамещение на основе стандартов: как сверить локальные продукты с импортными
Подходить к импортозамещению через стандарты означает не просто заменить бренд на конкурента, а убедиться, что новый материал соответствует тем же техническим параметрам, которые были заложены при проектировании завода.
Для подшипников это означает: вязкость масла, класс NLGI, тип загустителя, температурный диапазон, совместимость и ресурс по расчетной методике.
Этап 1: переписать исходные требования завода в языке стандартов. Если техническое задание гласит «импортная смазка класса А», то нужно раскрыть: какой это класс NLGI, какая вязкость масла, какой загуститель, каков диапазон температур, и что подразумевается под «классом А» в конкретном стандарте (ISO, DIN, NLGI, ГОСТ). После этого найти этот стандарт в доступной форме и выписать параметры.
Этап 2: найти российский или локальный продукт с совпадающими параметрами. Запросить у поставщика паспорт продукта (TDS - Technical Data Sheet) и свериться по пунктам:
| Параметр | Что смотреть | Единица |
|---|---|---|
| Вязкость базового масла | Должна совпадать с классом ISO VG | ISO VG (например, 68, 100) |
| Класс консистенции | NLGI 0, 1, 1,5, 2, 3 - совпадение обязательно | NLGI (число) |
| Верхний предел температуры | Минимум на 10–15°C выше рабочей температуры подшипника | °C |
| Нижний предел температуры | Для зимних условий или холодного пуска | °C |
| Тип загустителя | Литиевый, кальциевый, комплексный и т.д. | Наименование |
| Совместимость с предыдущей смазкой | Можно ли смешивать, или нужна очистка узла | Да/Нет/Проверка |
| Окислительная стабильность (если критично) | ASTM D2272 (RPVOT) или аналог | часы или MPA·s |
Этап 3: провести техническую валидацию. Перед массовым внедрением локального продукта рекомендуется провести испытание на подшипниках в реальных условиях: измерить температуру узла, вибрацию, уровень шума, расход смазки и ресурс (по ускоренным методикам на стендах). Это дает уверенность, что новая смазка не снижает эксплуатационный ресурс подшипников.
Этап 4: составить спецификацию и приказ о переходе. После успешной валидации зафиксировать в документах: точное наименование отечественного продукта, его параметры (вязкость, NLGI, загуститель, температурный диапазон), возможность замены, интервалы переподсмазки, совместимость с имеющейся смазкой и процедура очистки узла при переходе.
На этапе проектирования завода закупщик должен заранее запросить у производителя подшипников расчетную спецификацию (не торговую марку импортного поставщика, а таблицу параметров: ISO VG, NLGI, загуститель, диапазон температур). Это позволит искать локальные аналоги не вслепую, а с конкретными критериями.
Смазочные материалы уплотнений и совместимость загустителей
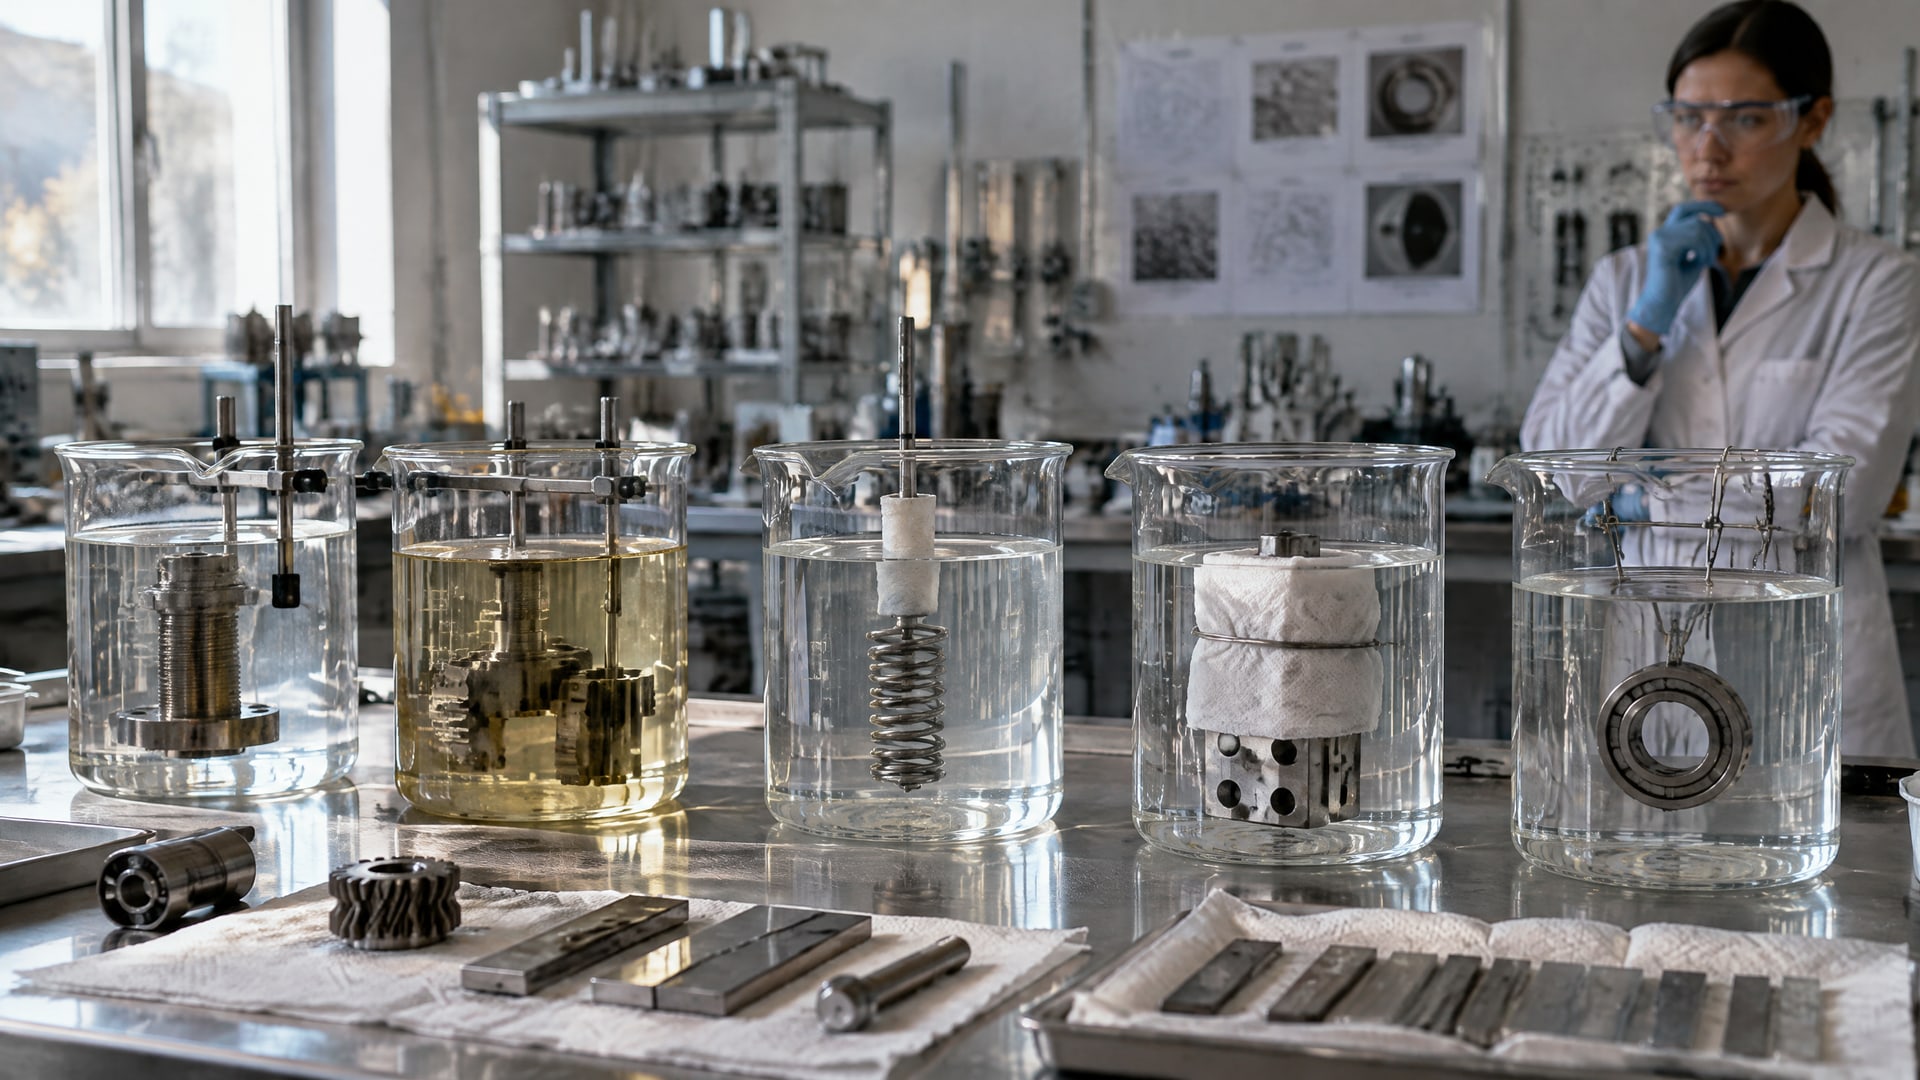
При импортозамещении часто встает вопрос: совместима ли новая смазка с эластомерными уплотнениями (резиновыми манжетами, прокладками), которые уже установлены в подшипниковых узлах?
Эта совместимость определяется типом базового масла и наличием в смазке активных компонентов (присадок), которые могут разбухать или, напротив, ссыхать резину.
Базовые масла реагируют на эластомеры по-разному. Минеральные масла обычно совместимы с стандартной резиной, однако синтетические базовые масла (PAO, эфиры, PFPE) могут разбухать фторэластомер (Viton, FKM) или сразу ссыхать ее, в зависимости от состава. Например, синтетический эфир легче проникает в поры резины и вызывает набухание, в то время как PFPE (полифторполиэфир), напротив, может обезвоживать уплотнение. При переходе на новый базовый материал нужна проверка совместимости с резиной, используемой в узле: изменение размера, твердости и упругости манжеты над несколько часов контакта указывает на несовместимость.
Проблема особенно острая при замене минерального масла на синтетическое или при переходе между синтетическими системами: если не проверить совместимость, то новая смазка может ослабить уплотнение, и подшипник начнет вытекать смазка или втягивать влагу извне. Для подшипников с герметичными крышками и резиновыми закладками эта задача критична.
Для резиновых уплотнений и узлов, требующих совместимости с эластомерами и широкого температурного диапазона, важна правильная выбор базового масла. При необходимости морозостойкости и совместимости с резиной выбирают синтетические составы с проверенной адгезией к эластомерам.
Совместимость загустителей - второй аспект. При смешивании смазок на основе разных загустителей может произойти нарушение структуры: например, литиевый загуститель и кальциевый загуститель не образуют общую стабильную систему. Результат - размягчение одной из компонент, расслоение, окисление. По этой причине перед заменой смазки требуется либо подтверждение совместимости (из паспортов обеих смазок), либо полная очистка узла от старой смазки. Для подшипников это означает промывку узла чистым растворителем или маслом, осушку и только потом заложение новой смазки.
Температурные диапазоны и выбор загустителя
Температурный режим подшипника - один из главных факторов при выборе смазки.
Неправильная температурная характеристика приводит либо к слишком высокой вязкости на морозе (затрудненный пуск, повышенное энергопотребление), либо к размягчению смазки при нагреве (вытекание, потеря смазывающего слоя, ускоренный износ).
Типовые диапазоны и соответствующие им загустители и базовые масла:
| Диапазон температур | Базовое масло | Загуститель | Класс ISO VG | NLGI |
|---|---|---|---|---|
| –60…+80°C | PAO, синтетический эфир | Литиевый | 32–46 | 1, 1,5 |
| –40…+120°C | PAO | Литиевый комплекс | 68–100 | 2 |
| –20…+150°C | PAO, PAG | Литиевый комплекс, полиурия | 100–150 | 1,5, 2 |
| –10…+200°C | PFPE (полифторполиэфир) | PTFE, бентонит, твердые наполнители | 220–320 | 1,5, 2 |
| +20…+250°C | PFPE | PTFE, керамика | 320–460 | 1,5, 2 |
Для обычных подшипников общего назначения (редукторы, электродвигатели, конвейеры) достаточно температурного диапазона –20…+120°C, что достигается литиевым загустителем с синтетическим базовым маслом ISO VG 68–100, класс NLGI 2.
Для высокотемпературных условий (промышленные печи, горячие цеха +150°C и выше) нужны специальные загустители на основе полиуреи, бентонита или PTFE с высокостабильными базовыми маслами (PFPE). Вязкость масла выбирается выше (ISO VG 220–320 и выше), потому что при экстремальном нагреве масло быстро теряет вязкость.
Для морозостойких режимов (наружное оборудование, зимний пуск при –40°C и ниже) используют синтетические эфиры или PAO низкой вязкости (ISO VG 32) с литиевым загустителем облегченного типа (NLGI 1), что обеспечивает текучесть на морозе и достаточный смазывающий слой при работе.
При импортозамещении важно не упускать этот параметр: если завод поставляет подшипники для жарких регионов (среднеазиатские страны, африканский рынок), то смазка должна быть рассчитана на +150°C и выше, иначе она будет течь и уходить из подшипника, оставляя узел без защиты. Если же завод работает в российском климате с морозными зимами, нужна морозостойкость до –30…–40°C.
Расчет ресурса подшипников и роль смазки
Ресурс подшипника качения рассчитывается по стандарту ISO 281:2007, который дает базовый ресурс (L10) - число часов, в течение которых 90% однородной партии подшипников работают без отказа при номинальной нагрузке и скорости.
Однако в реальных условиях ресурс зависит от смазки, загрязнения, перекосов и режима работы. Уточненный расчет дает стандарт ISO 16281:2025 (модифицированный ресурс Lnm), который учитывает коэффициент смазки (kL) как отдельный множитель.
Коэффициент смазки kL показывает, насколько реальная смазка хороша для данного подшипника: если kL = 1, то смазка идеальна (и ресурс равен базовому); если kL < 1, то смазка неоптимальна, и ресурс снижается пропорционально; если kL > 1, то смазка особенно хороша (например, специальное покрытие), и ресурс растет.
На практике это означает: при выборе смазки для подшипников нужно убедиться, что новый материал обеспечивает тот же (или лучший) коэффициент смазки kL, что и предыдущий импортный. Это проверяется либо ускоренными испытаниями на стенде (например, на оборудовании типа SKF LSHT), либо консультацией с производителем подшипников о допустимых смазках для конкретного типоразмера.
При переходе на российский продукт закупщик может потребовать от поставщика подтверждение ресурса: например, на основании испытаний по ГОСТ 18425-97 (выкрошивание смазки), ГОСТ 5142-77 (окислительная стабильность), ГОСТ 9490-75 (механическая стабильность при сдвиге). Эти испытания показывают, насколько хорошо смазка сохраняет свои свойства при работе в узле и не деградирует ли она со временем.
Часто задаваемые вопросы
Какую вязкость масла выбрать для подшипников среднего размера на 1500 об/мин?
Для подшипников среднего размера при 1500 об/мин и средней нагрузке рекомендуется ISO VG 100–150. Этот класс обеспечивает достаточный смазывающий слой при среднеоборотном вращении без избыточного трения. Если нагрузка высокая, можно поднять до ISO VG 220; если скорость выше 3000 об/мин, то понизить до ISO VG 68–100. Точный выбор зависит от расчета n·dm подшипника и рекомендаций производителя подшипника.
Можно ли смешивать литиевую смазку с кальциевой смазкой?
Нет, смешивание загустителей разного типа опасно. Литиевый и кальциевый загустители химически несовместимы и при смешивании дают нестабильную систему с потерей смазывающих свойств. Перед заменой смазки нужно либо подтвердить совместимость из паспортов, либо провести полную очистку узла (промывку растворителем, осушку) перед заложением новой смазки.
Как узнать, совместима ли новая смазка с резиновыми уплотнениями подшипника?
Проверка совместимости - контактный тест резины с маслом смазки при комнатной температуре в течение 24 часов. Образец резины помещают в смазку и измеряют изменение массы, твердости, упругости. Если размер или твердость изменились более чем на 15%, совместимость недостаточна. Часто производитель подшипников указывает совместимые смазки в каталоге; при сомнениях запросите официальное письмо от производителя о допуске новой смазки.
Что такое коэффициент смазки kL в ISO 16281?
Коэффициент смазки kL - это множитель в расчете модифицированного ресурса подшипника (ISO 16281:2025), который показывает, насколько реальная смазка лучше или хуже «идеальной». Если kL = 1, смазка идеальна; kL < 1 означает, что ресурс ниже базового; kL > 1 означает ускоренный ресурс благодаря хорошей смазке или специальному покрытию. При замене смазки нужно убедиться, что новая не снижает kL существенно.
Какой класс NLGI выбрать для централизованной системы подачи смазки?
Для централизованных систем (линий подачи смазки со скидом или нагнетателем) используют мягкие консистенции NLGI 0 или NLGI 00, чтобы смазка текла по трубкам и форсункам без избыточного давления. Стандартный NLGI 2 в центральной системе не пойдет - она будет забиваться. После центральной подачи в узел часто добавляют более вязкую смазку NLGI 2 для лучшего удержания на рабочих поверхностях.
Заключение
Импортозамещение смазочных материалов для строящихся заводов подшипников - это не простая смена поставщика, а переход на единую основу стандартов ISO и ГОСТ, с сохранением или улучшением эксплуатационного ресурса узлов. Ключ к успеху - ясно понимать требуемые параметры (вязкость масла, класс NLGI, тип загустителя, температурный диапазон), свериться с российскими или локальными продуктами по этим параметрам, провести техническую валидацию на реальных подшипниках и затем зафиксировать спецификацию в приказах и контрактах поставки.
Используй рекомендованный подход: переписать исходные требования в языке стандартов, найти совпадающий локальный продукт по техническому паспорту, провести испытания, составить спецификацию. Это гарантирует, что переход на отечественные смазочные материалы подшипников не приведет к снижению надежности производства и при этом снизит зависимость от импорта.