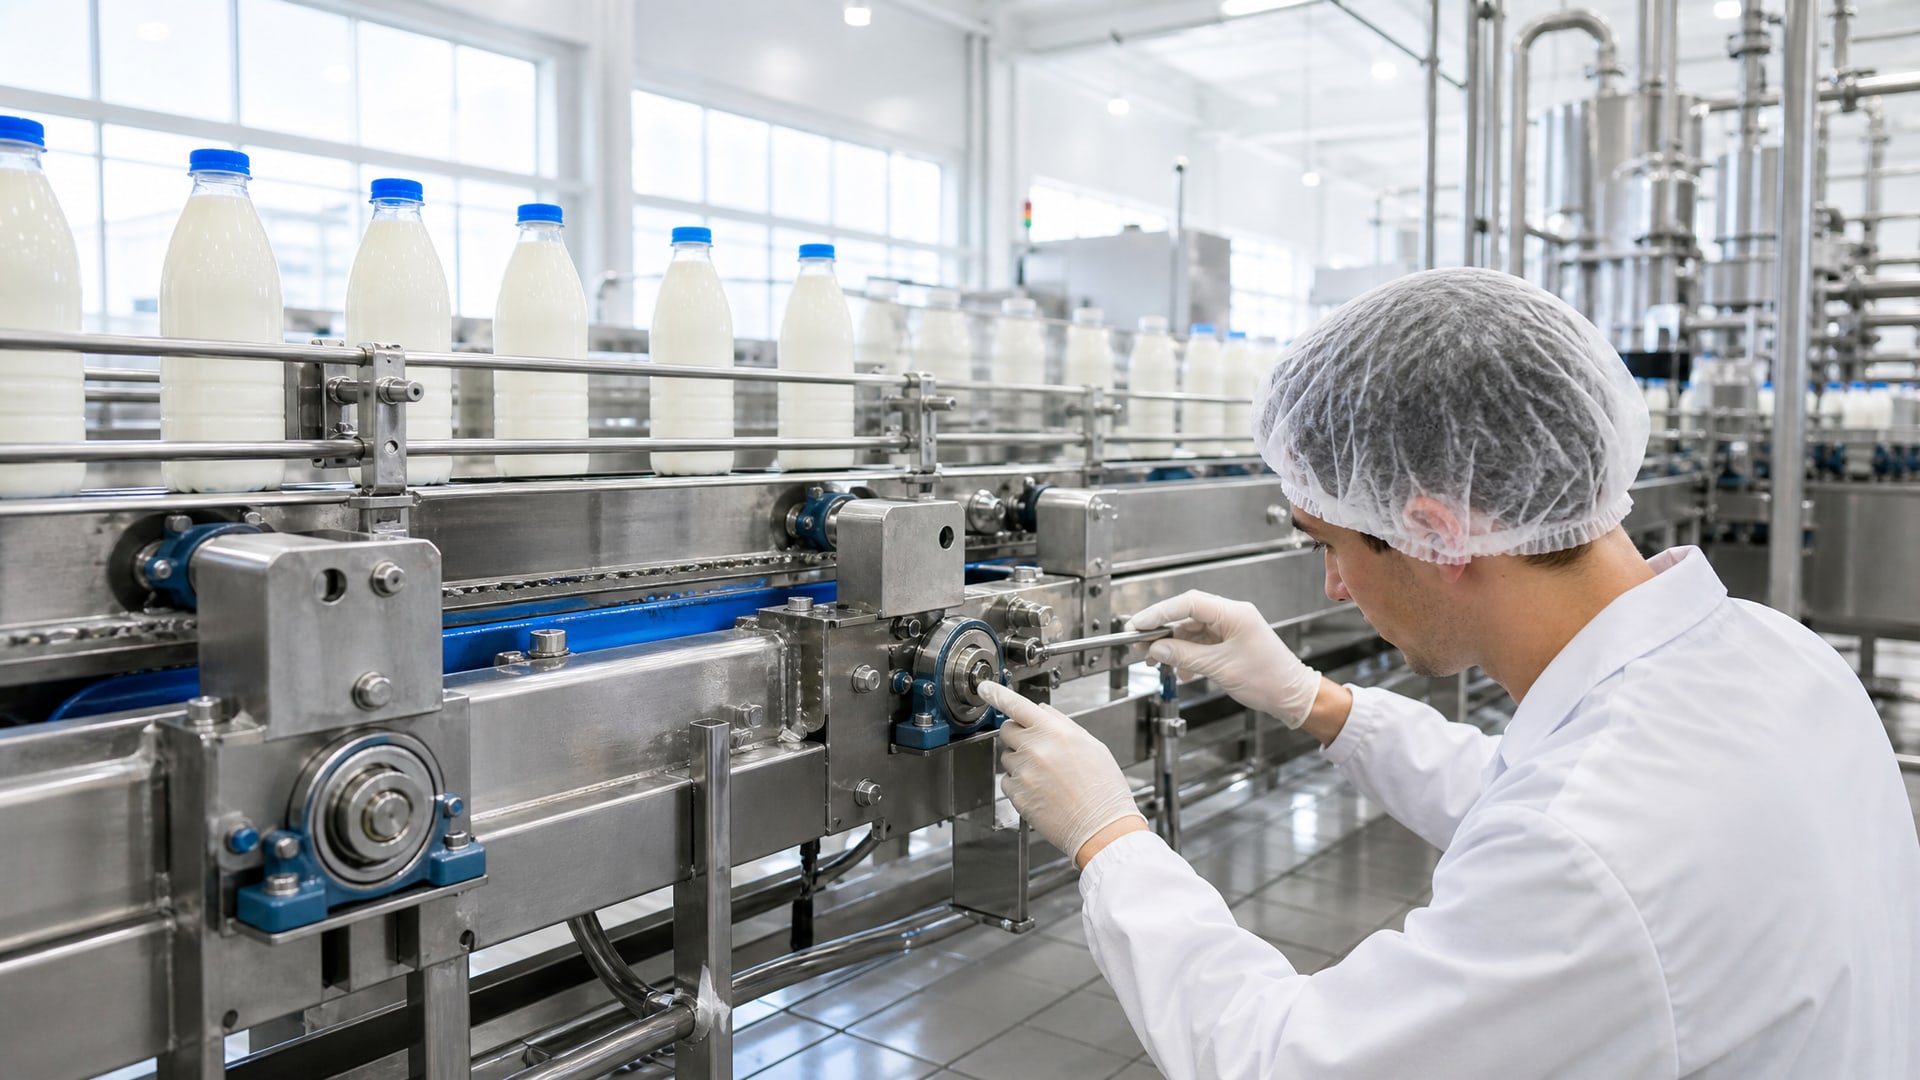
Выбор смазки для фасовочной машины молочного производства - это не просто вопрос техническое обслуживания, а ключевой пункт системы управления безопасностью пищевой продукции HACCP. Смазочные материалы относятся к химическим рискам загрязнения продукта и должны включаться в анализ опасностей наравне с остальными критическими факторами. Статья поможет техническим специалистам, инженерам и закупщикам разобраться, какие требования предъявляются к пищевым смазкам, как правильно их выбирать и применять в соответствии с международными стандартами, и какую документацию требуют аудиторы.
При неправильном выборе смазки может произойти ее вынос в продукт, нарушено гигиеническое состояние узлов, разрушены прокладки и произойдет остановка оборудования. Правильный подбор экономит время на переоборудование, упрощает внутренний аудит и подтверждает ответственное отношение предприятия к безопасности молочной продукции.
NSF H1 - основной допуск для пищевого оборудования
Смазки с обозначением NSF H1 - это стандартный выбор для узлов, где возможен случайный контакт с пищей.
Этот класс регулируется нормативом 21 CFR 178.3570 и означает, что продукт прошел проверку и допускается к применению в пищевой отрасли. При такой классификации смазка может использоваться как антикоррозионная пленка на подшипниках, смазка направляющих механизмов, смазка движущихся частей, если есть вероятность инцидентного контакта с молоком или готовой продукцией.
Ключевое слово здесь - случайный контакт. NSF H1 не предназначена для прямого внесения в продукт; она применяется в местах, откуда смазка может случайно попасть на поверхность упаковки или капнуть в продукт при сбое оборудования. Это отличает H1 от категории H2, которая вообще не допускает контакт с пищей и предназначена для механизмов вне продуктовых зон. Важно также различать H1 от класса 3H, который применяется в редких случаях прямого контакта с пищевыми ингредиентами; для типичной фасовочной машины молочного производства обычно достаточно H1.
При выборе смазки нужно требовать у поставщика подтверждение NSF H1 - это может быть выписка из реестра NSF или сертификат. Надпись «пищевая смазка» на упаковке - это маркетинговая формулировка, которая не гарантирует соответствие стандартам; аудиторы требуют именно верифицируемые документы.
ISO 21469 и гигиена жизненного цикла смазки
ISO 21469:2006 - это международный стандарт, который устанавливает гигиенические требования к смазкам с возможным контактом с пищей.
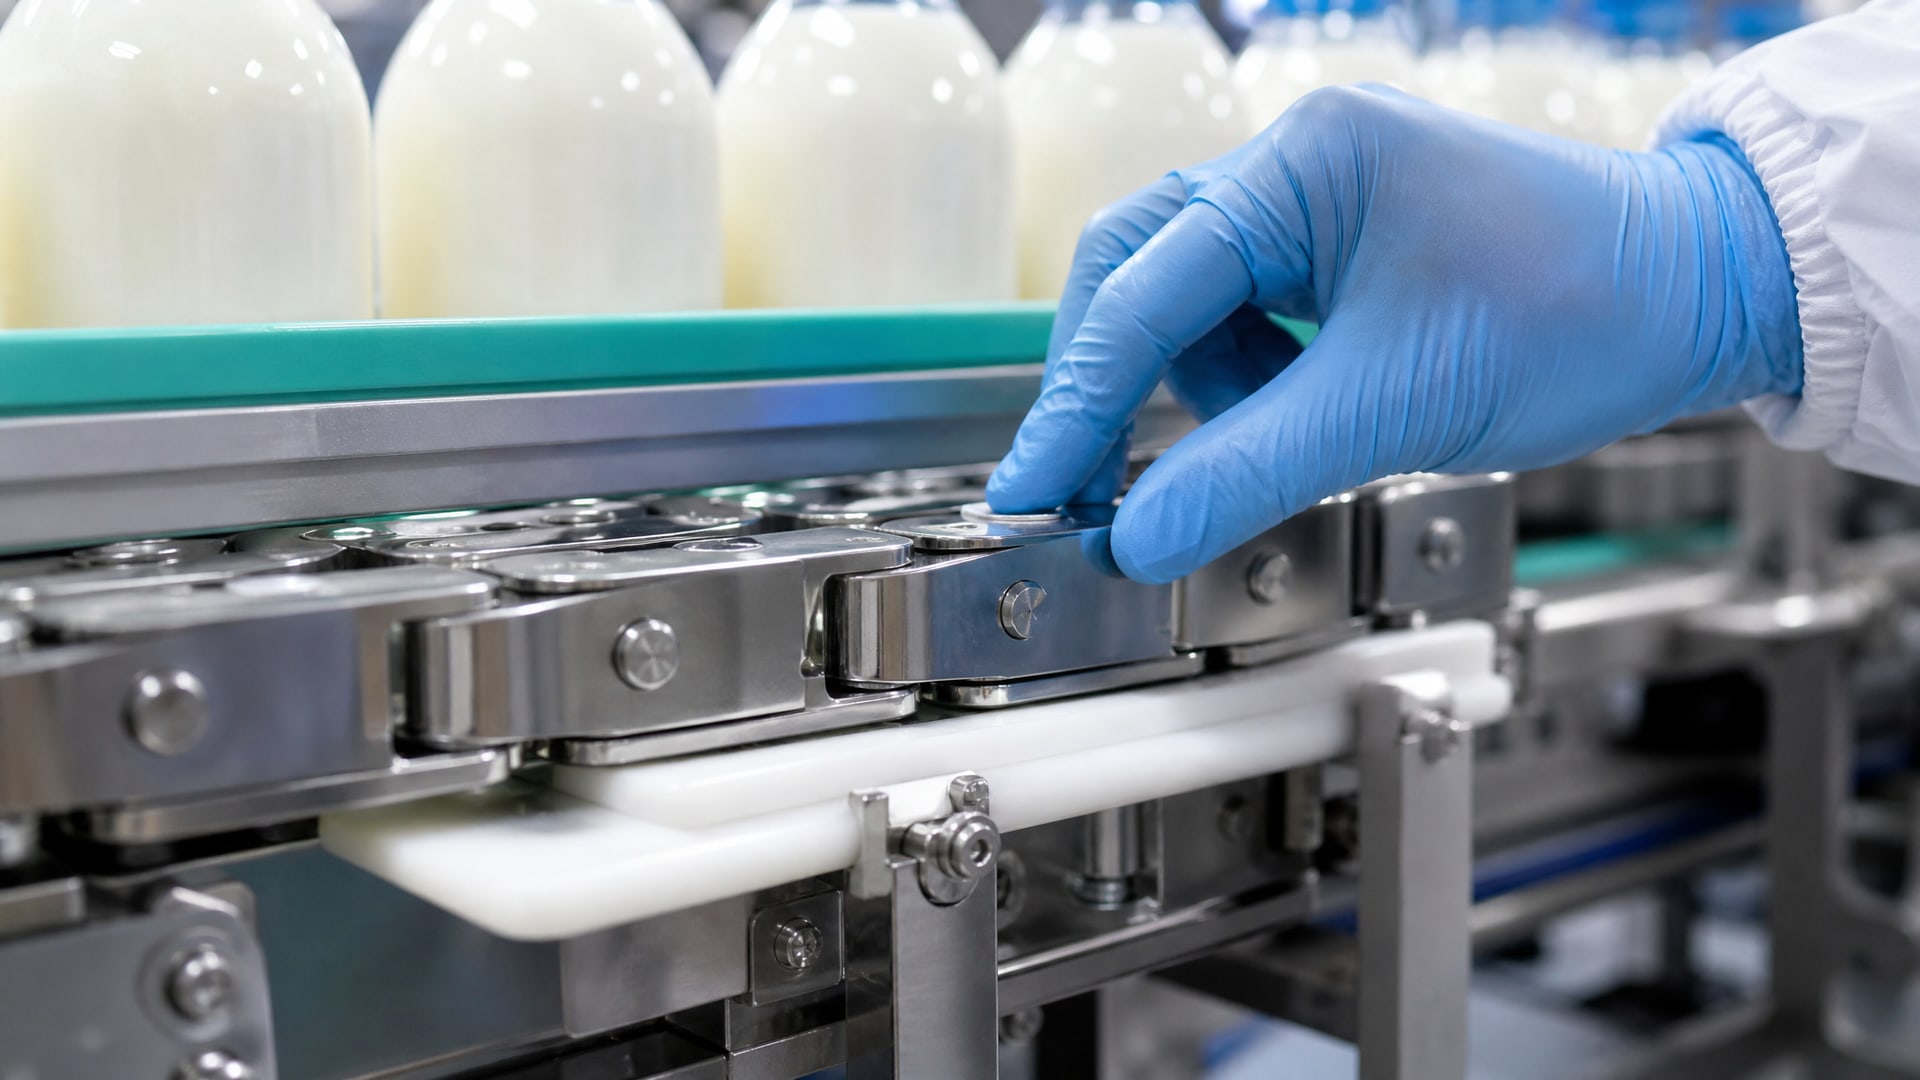
В отличие от NSF H1, который гарантирует состав продукта, ISO 21469 охватывает весь цикл: формулирование, производство, упаковку, хранение, транспортировку и применение на оборудовании. Это означает, что сертифицированная по ISO 21469 смазка прошла контроль не только за качеством состава, но и за гигиеническими условиями на производстве смазки.
На практике NSF H1 и ISO 21469 не являются взаимозаменяемыми. H1 - это регистрация и допуск продукта. ISO 21469 - это сертификация гигиенических условий производства и обращения смазкой. Предприятие может требовать оба подтверждения: H1 гарантирует безопасный состав, ISO 21469 гарантирует, что смазка не загрязнена на всех этапах изготовления и упаковки. Если предприятие проводит усиленный внутренний аудит или работает с сетевыми заказчиками, которые требуют доказательства максимальной гигиеничности, то наличие ISO 21469 становится преимуществом при выборе поставщика.
Минимально необходимое количество и контроль вымывания
Все нормативные документы NSF подчеркивают, что смазка должна применяться в минимально необходимом количестве для выполнения технической функции смазывания.
Это важный пункт для управления риском HACCP: избыток смазки увеличивает вероятность ее выноса в продукт при мойке или во время работы оборудования. Остаточный след смазки в готовом молочном продукте не должен превышать установленные пределы; в практических рекомендациях NSF встречается ориентир в 10 ppm для NSF H1.
На фасовочной машине молочного производства точки смазывания обычно включают подшипники упаковочного механизма, направляющие слайдеров, оси вращения дозирующих головок. Каждая точка требует расчет объема смазки в зависимости от типа узла, частоты обслуживания и интенсивности мойки. Если машина подвергается CIP-мойке (очистка на месте) с горячей водой и моющими растворами, то вязкость и адгезия смазки должны быть достаточны, чтобы не вымываться полностью при каждой мойке, но и не накапливаться избыточно.
Практический подход: перед внесением смазки в HACCP-документацию нужно провести анализ каждой точки, определить минимально необходимый объем, установить периодичность нанесения и контроля. Это становится частью записей, которые проверяют аудиторы. Журнал смазывания с датами и подписями - это не формальность, а доказательство управления химическим риском.
Совместимость смазки с компонентами и режимом мойки фасовочной машины
Фасовочная машина - это сложный механизм с металлическими, пластиковыми и резиновыми деталями.
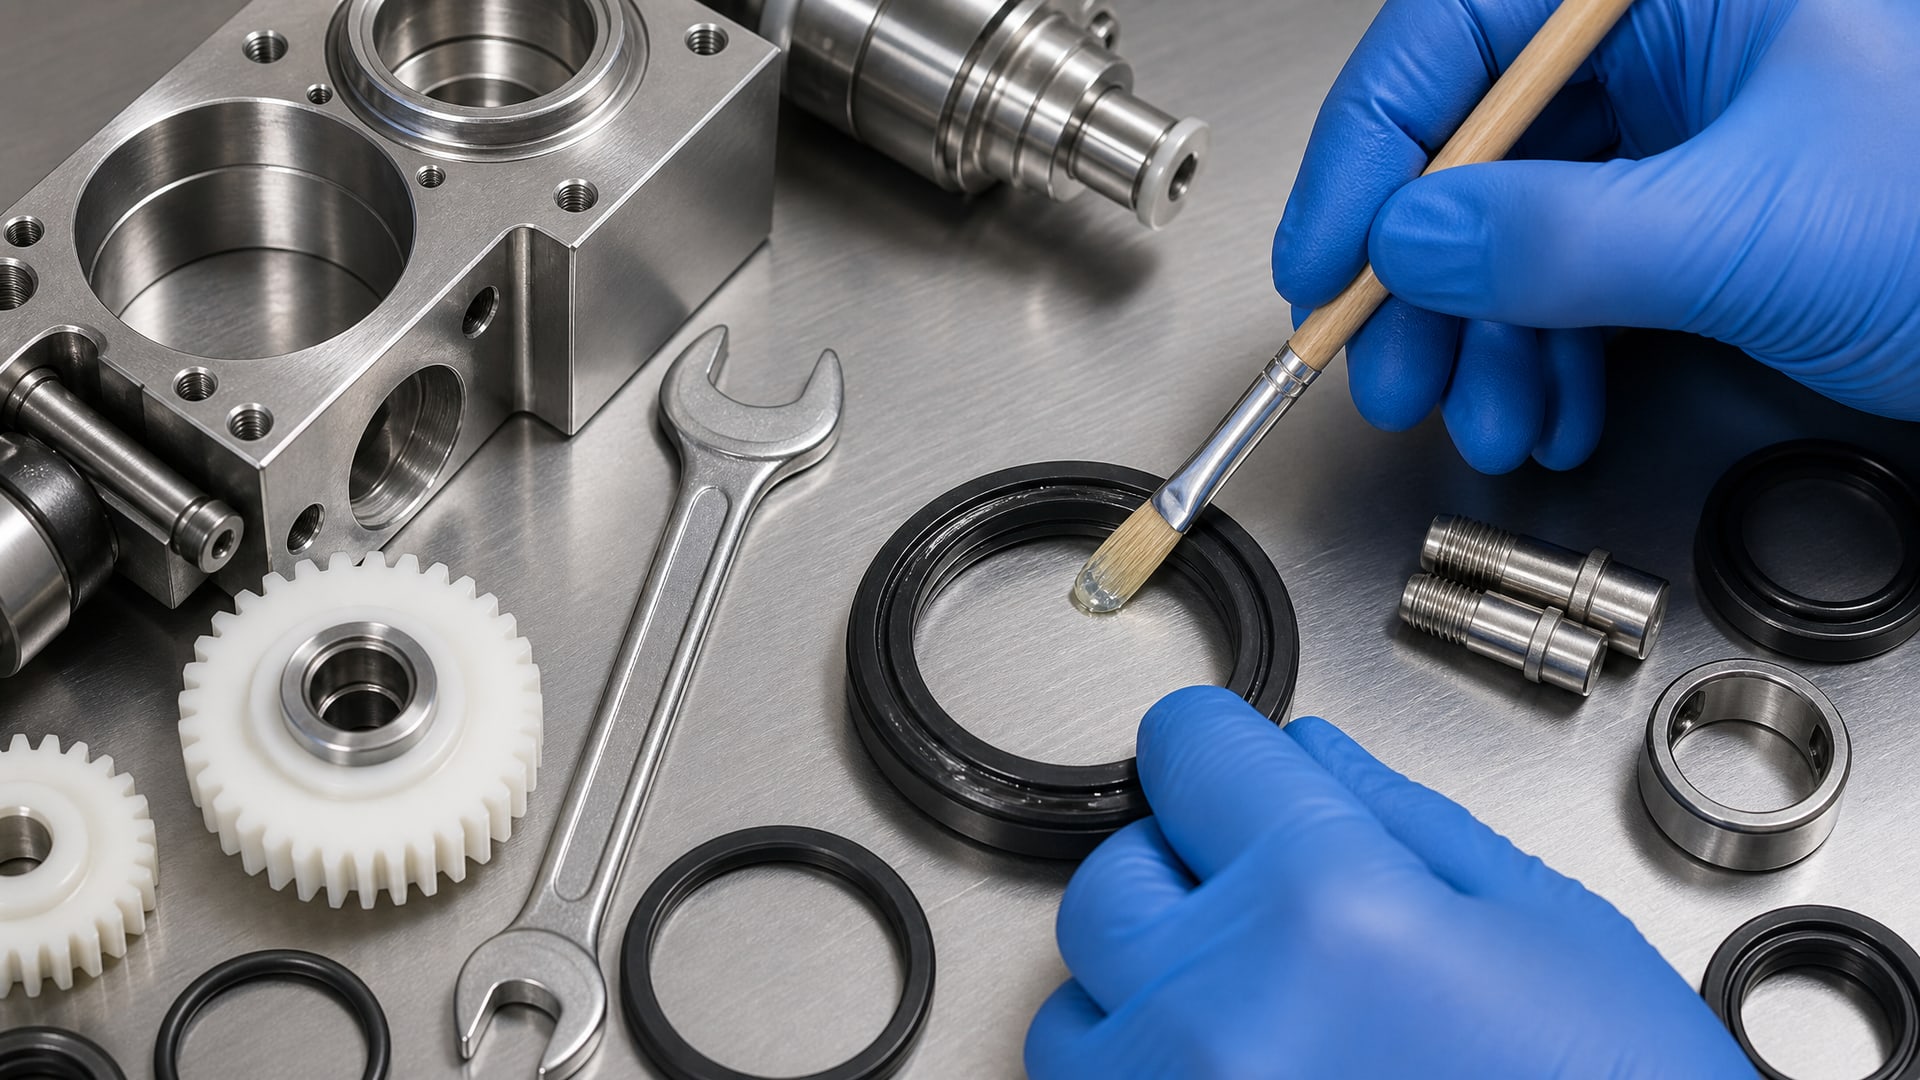
Выбранная смазка должна быть совместима со всеми этими материалами, особенно с уплотнениями, манжетами и сальниками. Некоторые смазки на базе минерального масла или синтетических углеводородов могут вызывать набухание или размягчение резины, что приводит к потере герметичности и вынашиванию смазки в продукт. Совместимость нужно проверять по паспорту смазки или у производителя оборудования.
Режим мойки - это критический фактор. На молочном производстве фасовочные машины часто моют горячей водой с щелочными и кислотными чистящими средствами в цикле CIP. Смазка должна быть водостойкой и не смываться полностью при такой мойке, потому что после сушки на узлах должна остаться защитная пленка. Одновременно смазка не должна образовывать толстые слои, которые привлекают грязь и остатки моющих средств. Здесь требуется баланс: достаточная вязкость и адгезия для защиты, но не избыток.
При выборе смазки уточните у поставщика, прошла ли она тесты на совместимость с наиболее часто используемыми на вашем предприятии щелочными и кислотными моющими средствами. Если смазка не стабильна в этих условиях, она быстро деградирует и теряет защитные свойства.
Место смазки в системе HACCP предприятия
HACCP требует управления опасностями на каждом этапе процесса.
Смазочные материалы - это химический риск, и они должны быть отражены в анализе опасностей (HAZARD ANALYSIS) предприятия. Это означает несколько обязательных пунктов в документации.
Во-первых, нужно определить, какие узлы фасовочной машины смазываются и где существует риск контакта смазки с молоком или упаковкой. Во-вторых, установить критерии безопасности: тип смазки (NSF H1, ISO 21469), минимально необходимое количество, периодичность нанесения и контроля. В-третьих, описать процедуры применения: как наносить смазку (обычно тонкой пленкой на чистую поверхность), как ее хранить (в закрытой таре, вдали от готовой продукции), как проверять и заменять.
В-четвертых, необходимо назначить ответственного за смазывание, установить журнал учета и периодичность проверки. Во время внутреннего аудита проверяют именно наличие этих записей и соответствие фактического процесса документированному. Если журнал пуст или смазка хранится в открытой таре рядом с молоком, это - серьезное замечание для аудитора. Если же документы в порядке и практика соответствует, предприятие демонстрирует систематический контроль, что повышает доверие к системе безопасности.
Выбор поставщика смазки и проверка документации
Когда вы определили, что нужна NSF H1 смазка для фасовочной машины молочного производства, следующий этап - выбор поставщика.
На этом этапе закупщик или технический специалист должен требовать у поставщика ключевые документы.
Во-первых - паспорт безопасности материала (SDS/TDS). Он должен содержать информацию о составе, вязкости, температурных диапазонах, совместимости и особенностях. Во-вторых - подтверждение NSF H1 или ISO 21469: это может быть выписка из реестра NSF, сертификат или письмо производителя. В-третьих - инструкция по нанесению и применению на русском языке, где указаны точки смазывания, объемы, периодичность и режим хранения. В-четвертых - декларация о соответствии (если требуется по российскому законодательству).
На молочных производствах, где требуется высокий уровень контроля, часто запрашивают также подтверждение того, что смазка не содержит опасные вещества (тяжелые металлы, ПХБ, диоксины и т.п.). Это дополнительная мера гарантии. Рекомендуется требовать образец смазки для проверки совместимости с существующим оборудованием перед массовым закупочным заказом.
При выборе поставщика учитывайте не только цену, но и наличие технической поддержки. Если вы столкнулись с проблемой (например, смазка вымывается при мойке или оставляет следы в продукте), нужна помощь специалиста, который может быстро диагностировать проблему и предложить альтернативный продукт. Надежный поставщик, работающий на молочном рынке долгие годы, обычно имеет опыт с конкретными моделями оборудования и типами молочных продуктов.
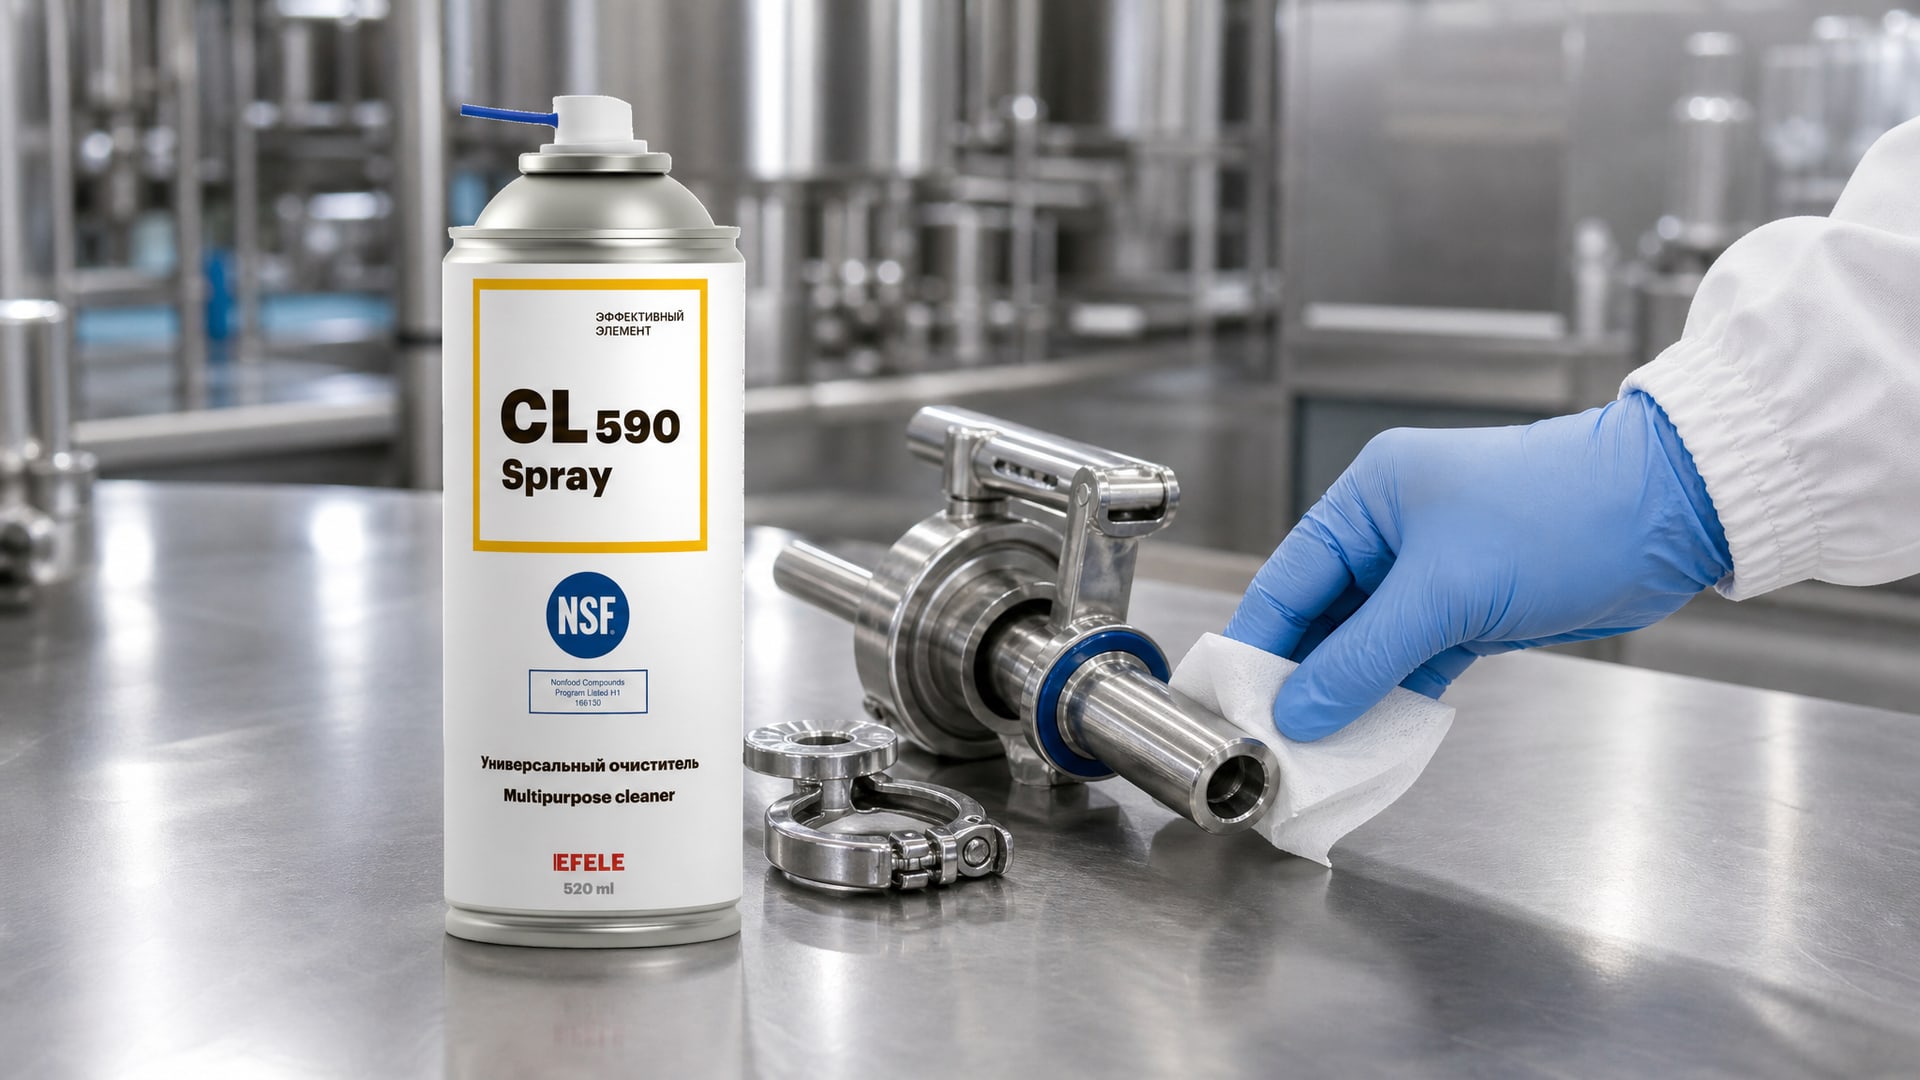
Совет инженера: перед внедрением новой смазки проведите пробный период на одном участке фасовочного оборудования. Выполняйте штатный режим работы и мойки в течение 2-3 недель, затем осмотрите узлы на предмет вымывания, накопления грязи или изменения состояния уплотнений. Если смазка держится в местах, узлы остаются чистыми и герметичными, то можно расширять применение на остальное оборудование. Такой подход снижает риск внезапного сбоя или загрязнения продукта и помогает аудиторам увидеть систематичность работы предприятия. Для этих целей универсальные пищевые составы, такие как EFELE CL-590 Spray, используются на этапе подготовки поверхностей перед нанесением основной смазки, обеспечивая чистоту и соответствие требованиям HACCP.
Частые ошибки при выборе пищевой смазки для фасовки
Один из частых подходов закупщиков - выбрать самую дешевую смазку с пометкой «пищевая» и считать, что требования HACCP соблюдены.
На деле такая смазка может не иметь NSF H1 или ISO 21469, и при аудите это станет серьезной проблемой. Аудиторы проверяют не благие намерения, а документы; маркетинговые надписи их не убеждают.
Вторая ошибка - применение одной и той же смазки для всех узлов фасовочной машины, независимо от условий. Подшипники, работающие на высоких скоростях, требуют одной вязкости; направляющие слайдеров, испытывающие переменные нагрузки, - другой. Если смазка слишком жидкая, она быстро выжимается из узла и оставляет его без защиты. Если она слишком вязкая, то нарушается плавность движения, возрастает усилие двигателя и растет износ.
Третья ошибка - нанесение смазки избыточным количеством. Это создает видимость заботы об оборудовании, но на деле увеличивает риск вымывания в продукт при мойке и накопления грязи в узлах. Правильный подход - нанести тонкую пленку, достаточную для смазывания, и затем проверить результат.
Четвертая ошибка - хранение смазки рядом с готовой продукцией или в открытой таре. Это нарушает требование HACCP по отделению химических материалов от пищевых зон и создает риск случайного загрязнения. Смазка должна храниться в закрытой, чистой таре в отведенном месте, отдельно от продукции.
Часто задаваемые вопросы
Чем отличается NSF H1 от ISO 21469?
NSF H1 - это допуск на состав смазки для случайного контакта с пищей; это регистрация в реестре NSF, гарантирующая, что формула безопасна. ISO 21469 - это стандарт, подтверждающий гигиену всего жизненного цикла смазки, включая производство и упаковку. H1 проверяет, что смазка безопасна, 21469 проверяет, что она остается безопасной от производства до нанесения на оборудование. Для фасовочной машины молочного производства требуется как минимум H1; ISO 21469 - это дополнительное подтверждение гигиены.
Как часто нужно смазывать фасовочную машину?
Периодичность зависит от конкретного узла, типа смазки, режима работы и интенсивности мойки. Для высокоскоростных подшипников в фасовочном механизме обычно требуется смазывание каждые 500–2000 часов работы или раз в 1–4 недели, в зависимости от нагрузки. Направляющие слайдеров, испытывающие меньшие нагрузки, могут смазываться реже - раз в месяц или раз в два месяца. Правильный интервал указывается в инструкции производителя оборудования или в паспорте смазки. Этот интервал должен быть задокументирован в HACCP и записан в журнал смазывания.
Может ли пищевая смазка вымываться при мойке горячей водой?
Да, может, если ее нанесено слишком много или она недостаточно адгезивна (липка). При мойке горячей щелочной водой и моющими средствами смазка, нанесенная толстым слоем, может размываться и уноситься потоком воды. Поэтому важно наносить ее минимально необходимое количество, тонкой пленкой на чистую поверхность. После нанесения и небольшого подсыхания смазка должна образовать защитную пленку, которая выдерживает мойку. Если смазка вымывается полностью, это признак либо неправильной технике нанесения, либо несоответствия смазки условиям мойки. В этом случае нужно либо пересмотреть технику, либо выбрать смазку с лучшей водостойкостью.
Нужно ли указывать смазку в анализе опасностей HACCP?
Да, обязательно. Смазка - это химический материал, который может загрязнить продукт, поэтому ее нужно включить в таблицу анализа опасностей (HAZARD ANALYSIS) наравне с остальными химическими рисками. Нужно указать: какие узлы смазываются, какой тип смазки используется (с подтверждением NSF H1 или ISO 21469), минимально необходимое количество, периодичность нанесения и контроля. Это не просто формальность - это документальное доказательство того, что предприятие систематически управляет этим риском.
Какую смазку выбрать, если смазочная система машины устарела и требует замены?
При замене смазочной системы (например, переход с ручного смазывания на централизованную систему) нужно подобрать смазку, совместимую с новой системой и материалами узлов. Централизованные системы часто требуют однородную вязкость смазки и стабильность при хранении в резервуаре. В этом случае стоит проконсультироваться с производителем смазочной системы и получить его рекомендацию по типу смазки. Смазка должна сохранить требование NSF H1 для молочного оборудования. При внедрении новой системы проведите пробный период и документируйте результаты в журнале обслуживания.
Заключение
Подбор смазки для фасовочной машины молочного производства по требованиям HACCP - это комплексная задача, которая требует понимания технических характеристик, нормативных стандартов и особенностей процесса. Основной критерий - смазка должна иметь допуск NSF H1, что гарантирует ее безопасность при случайном контакте с пищей. Дополнительное подтверждение ISO 21469 усиливает гарантию гигиены всего жизненного цикла смазки. Критически важно применять минимально необходимое количество, обеспечивать правильное хранение и проводить регулярный контроль, отражая это в документации HACCP.
Следующий шаг для вашего предприятия: пересмотрите текущую практику смазывания фасовочных машин, убедитесь, что используемые смазки имеют верифицируемые подтверждения NSF H1, включите это управление в анализ опасностей HACCP и установите журнал учета. При выборе нового поставщика запросите полный пакет документов: паспорт смазки, подтверждение допуска, инструкцию по применению и рекомендации по совместимости с вашим оборудованием. Такой систематический подход демонстрирует аудиторам и контролирующим органам, что ваше предприятие серьезно относится к безопасности молочной продукции.