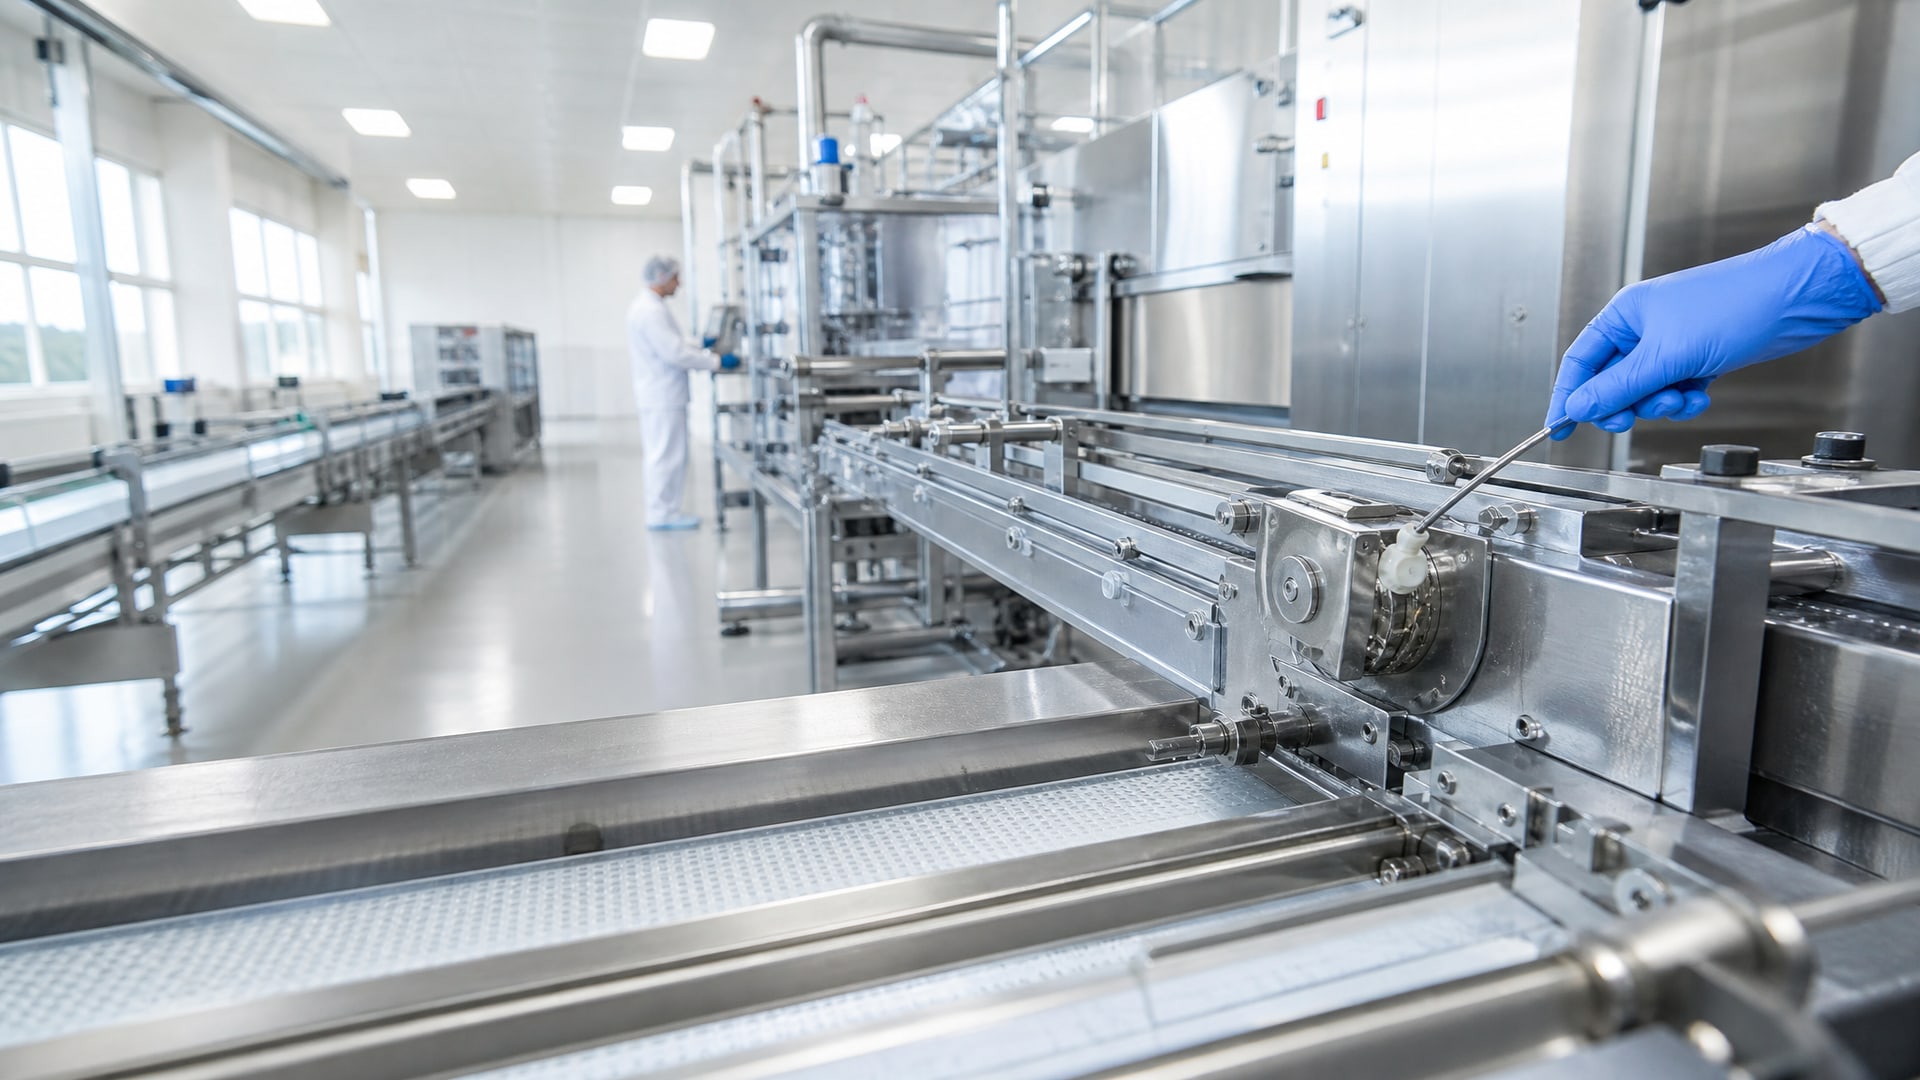
Аудит HACCP - это не просто галочка в отчете. Это проверка того, насколько серьезно производство относится к безопасности пищевого продукта. Одна из самых частых находок аудиторов - неправильный выбор смазочных материалов на оборудовании, работающем рядом с продуктом или в прямом контакте с ним. Смазка NSF H1 помогает пройти эту проверку потому, что гарантирует безопасность при случайном попадании в пищу: концентрация не превысит допустимый лимит 10 ppm (0,001%), и состав полностью задекларирован по требованиям FDA 21 CFR 178.3570.
В этой статье разберем, почему H1 - это не маркетинговый ход, а вполне конкретное требование HACCP, как выбрать смазку под каждый узел оборудования и какие документы нужно собрать, чтобы аудитор не задал лишних вопросов.
Что такое NSF H1 и почему это критично для HACCP
NSF H1 - это не показатель качества смазки и не означает, что смазка "пищевая" в смысле пищевой добавки.
Это классификация безопасности, которая означает допуск для использования в узлах, где технически невозможно полностью исключить контакт смазочного материала с пищевым продуктом.
Ключевой параметр H1 - лимит 10 ppm. Это означает, что даже если смазка попадет в продукт, ее концентрация не превысит 10 миллиграммов на килограмм (или 0,001%). При такой концентрации компоненты смазки остаются безопасны для потребителя, потому что состав H1-смазок сертифицирован по FDA 21 CFR 178.3570 - американскому стандарту для материалов, контактирующих с пищей.
Для HACCP это принципиально. Система анализа опасностей требует идентифицировать точки, где может произойти загрязнение. Смазочные материалы - одна из таких точек. Если вы используете обычную индустриальную смазку на подшипнике редуктора, который находится прямо над конвейером с продуктом, аудитор отметит это как критическую опасность. Если же установлена H1-смазка с документальным подтверждением состава, опасность минимизируется, и пункт закрывается.
Зоны риска в пищевом производстве: где нужна H1
Не все узлы оборудования требуют H1.
HACCP различает две категории: узлы с возможностью контакта с продуктом (туда идет H1) и узлы, конструктивно отделенные от продукта (там допускается H2 или обычная смазка).
На практике в пищевом производстве H1 применяют:
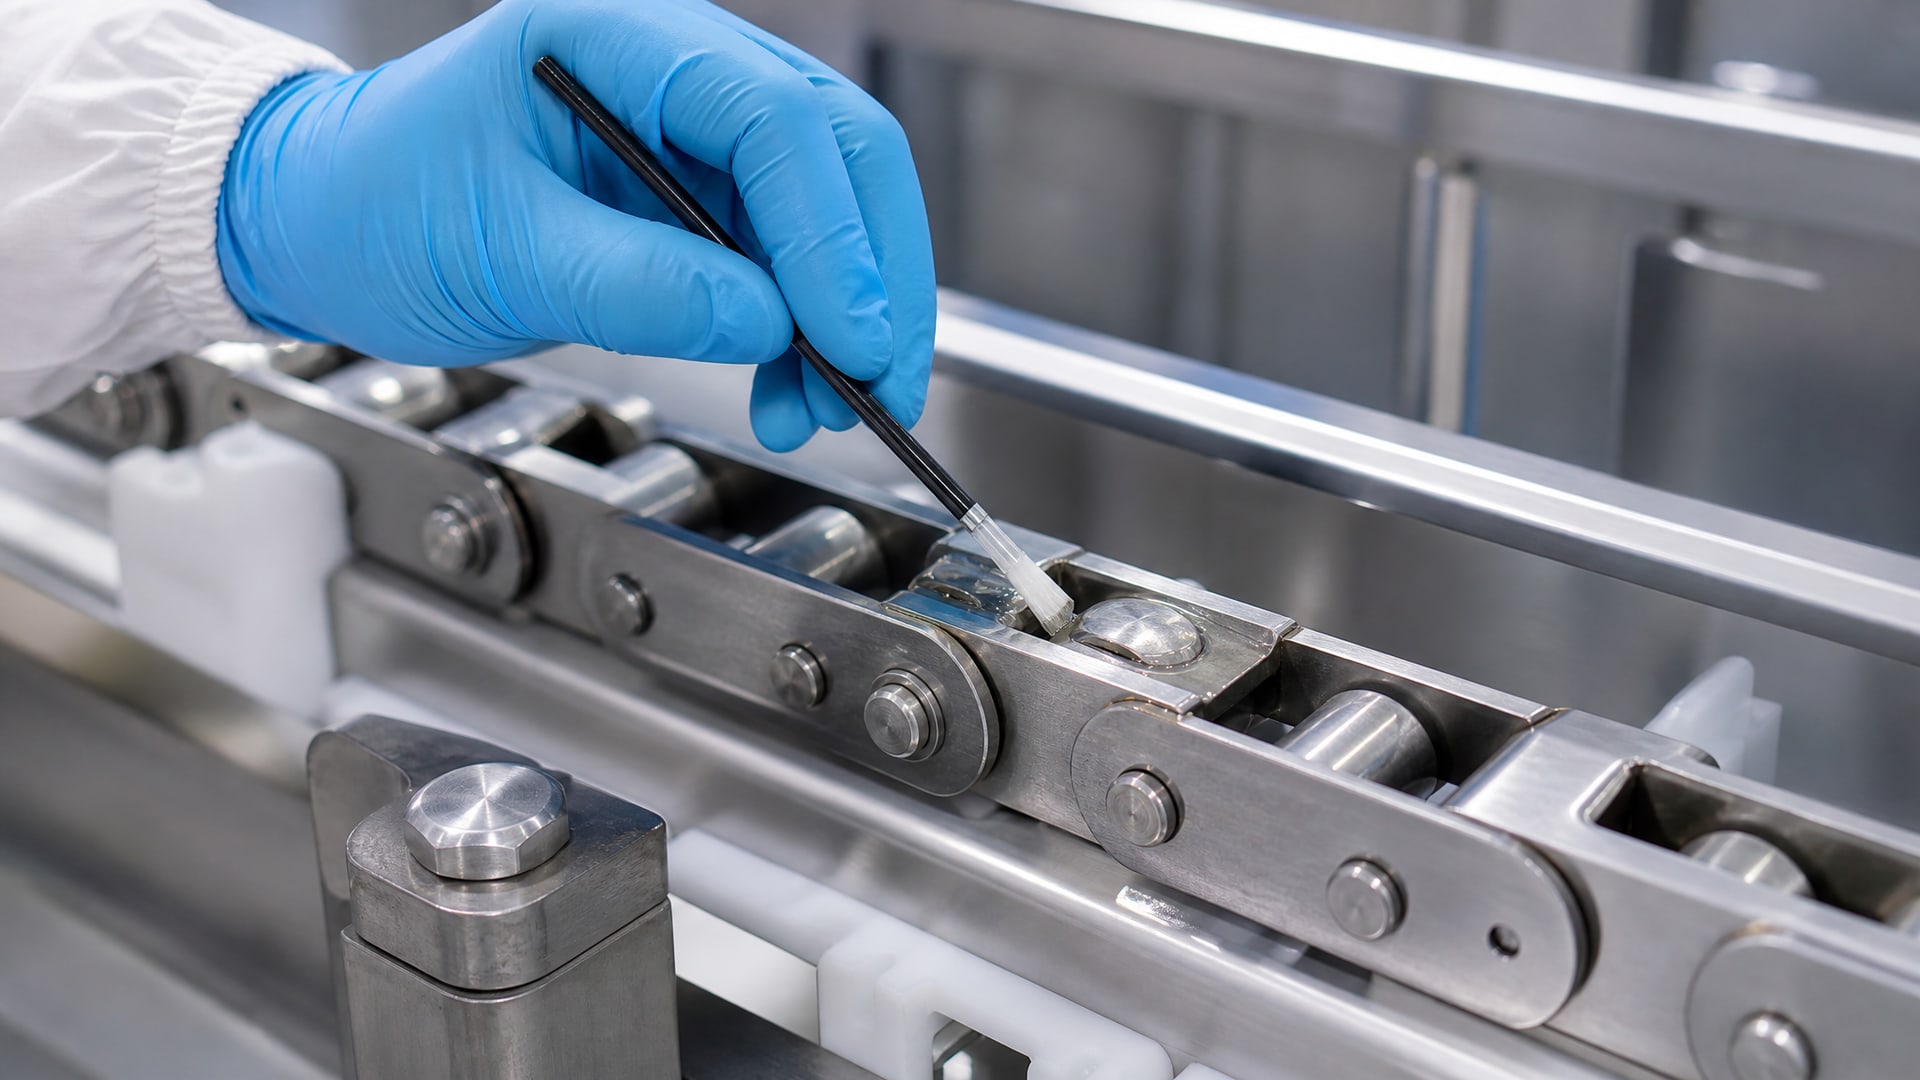
Конвейеры и цепные передачи: цепь проходит над или рядом с продуктом, микроутечки смазки неизбежны.
Подшипники редукторов и мотор-редукторов: особенно в зоне фасовки, когда редуктор находится в непосредственной близости от упаковочной линии.
Направляющие скольжения: на пилорамах, линиях резки, упаковочном оборудовании, где направляющие пересекаются с линией движения продукта.
Насосы и дозаторы: компоненты дозирующих систем часто находятся рядом с открытым продуктом.
Подшипники валков и шпинделей: на тестораскаточных машинах, линиях формования, упаковочном оборудовании.
Аудитор HACCP начинает именно с инвентаризации: осматривает каждый узел и фиксирует, есть ли зона контакта или риск аэрозольного загрязнения. Затем сверяет, какая смазка установлена. Если на критичном узле обычная минеральная смазка вместо H1 - это замечание.
Требования HACCP к документированию смазок
Прохождение аудита HACCP по смазкам складывается не только из правильного выбора материала, но и из полного документального пакета.
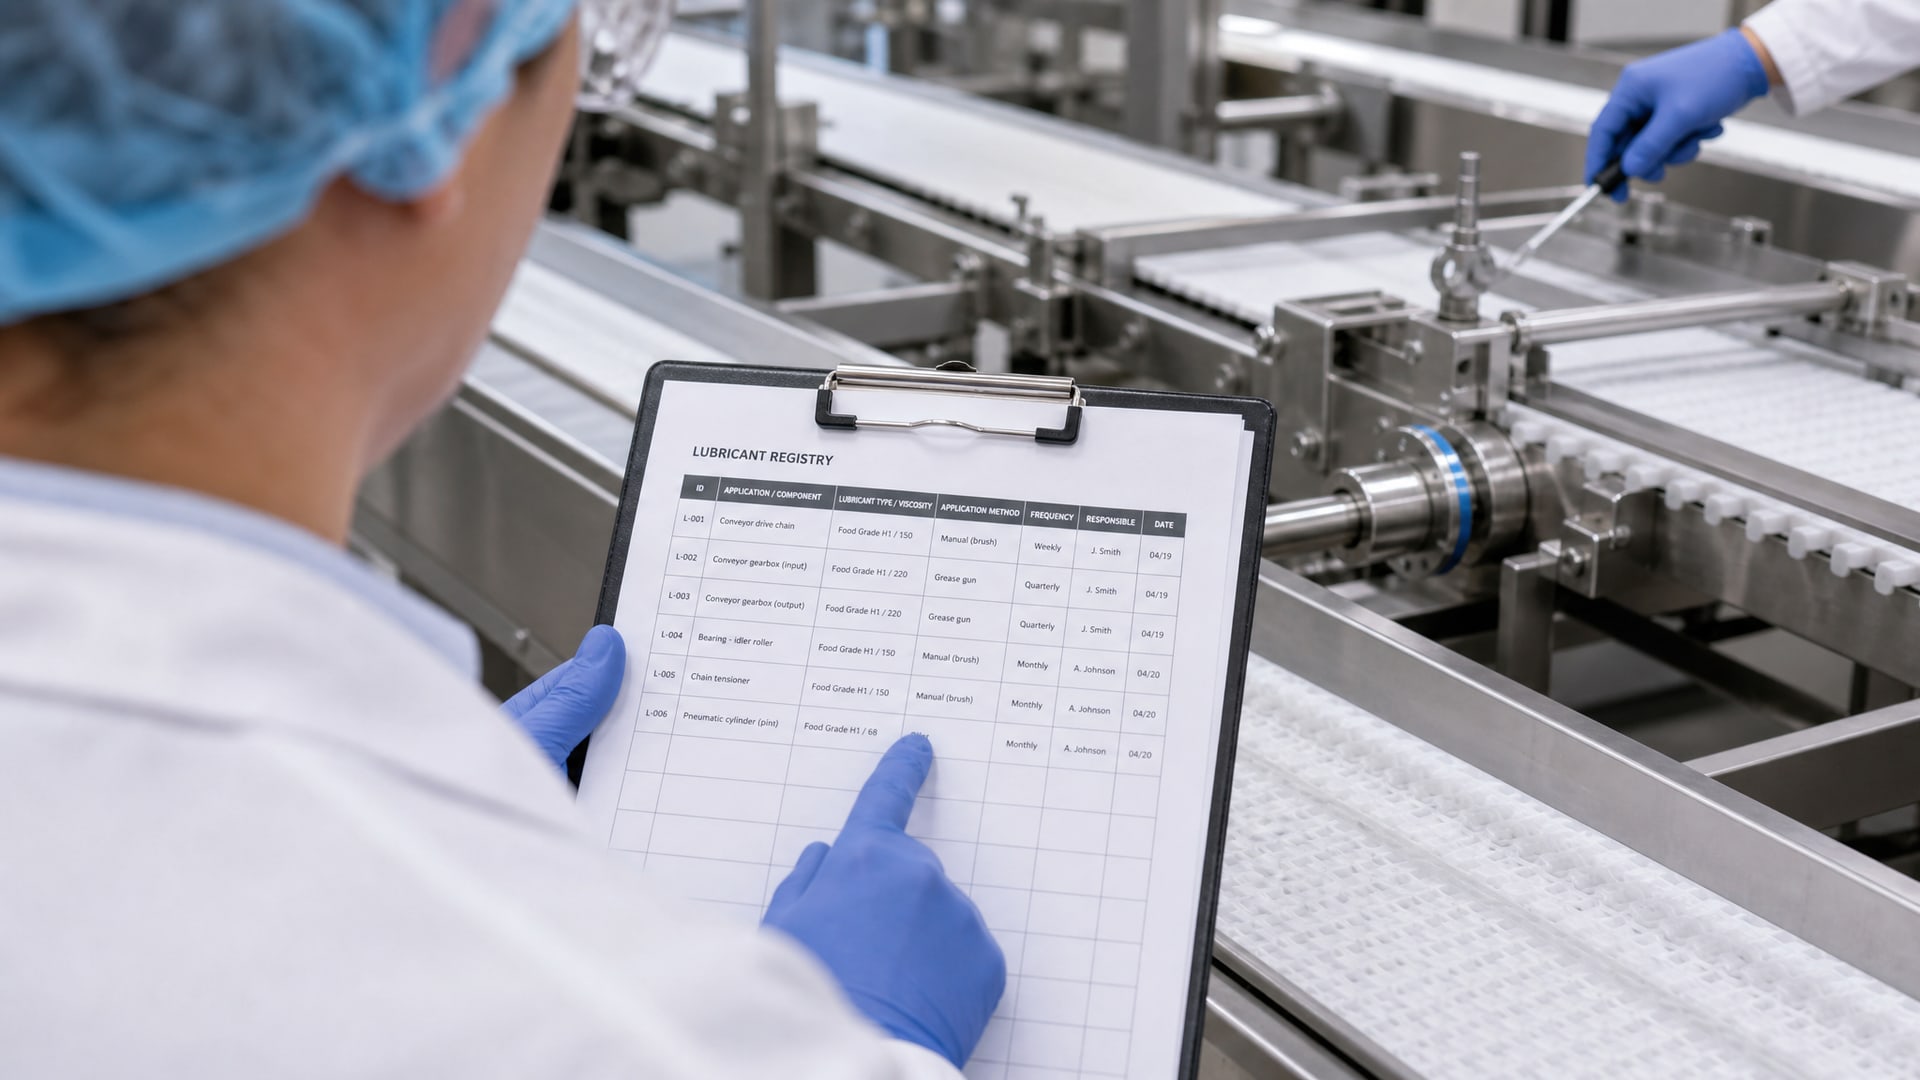
Аудитор просит:
Реестр смазок
Это таблица со всеми смазочными материалами, используемыми на производстве. В ней указывают назначение каждой смазки (например, "подшипники редукторов"), место применения (конкретный цех, линия), допуск (H1, H2, не пищевой), артикул или наименование продукта и дату последнего обновления.
Сертификаты и спецификации
Для каждой H1-смазки нужна копия свидетельства о соответствии NSF или регистрация в реестре NSF White Book. Также требуется техническое описание (TDS) с указанием всех компонентов: базового масла, загустителя и присадок. Если смазка сертифицирована по ISO 21469 (что шире, чем просто H1), это является дополнительным плюсом.
Анализ опасностей
Документ, в котором производство отвечает на вопрос: "Где в нашем процессе может произойти загрязнение смазкой?" и "Как мы его предотвращаем?" Например: "Редуктор конвейера находится в зоне фасовки. Риск: микрокапли смазки могут попасть на упаковку. Превенция: установлена смазка NSF H1, визуальный контроль герметичности еженедельно, документированная замена каждые 6 месяцев."
История переходов и замен
Если производство недавно перешло с обычной смазки на H1, аудитор может попросить свидетельства этого переходного периода: дату замены, результаты промывки узла, фотографии (если положено). Это подтверждает, что смешения старой индустриальной смазки с новой пищевой не произошло.
На практике многие производства готовят чек-лист аудита пищевого производства, который включает все эти пункты. Те, кто подходит к этому системно, обновляют реестр смазок один раз в полугодие, ведут лог замен и хранят копии всех сертификатов в папке "Исходящий контроль".
Как выбрать H1-смазку для конкретного узла
Выбор смазки - это не просто "купить любую H1".
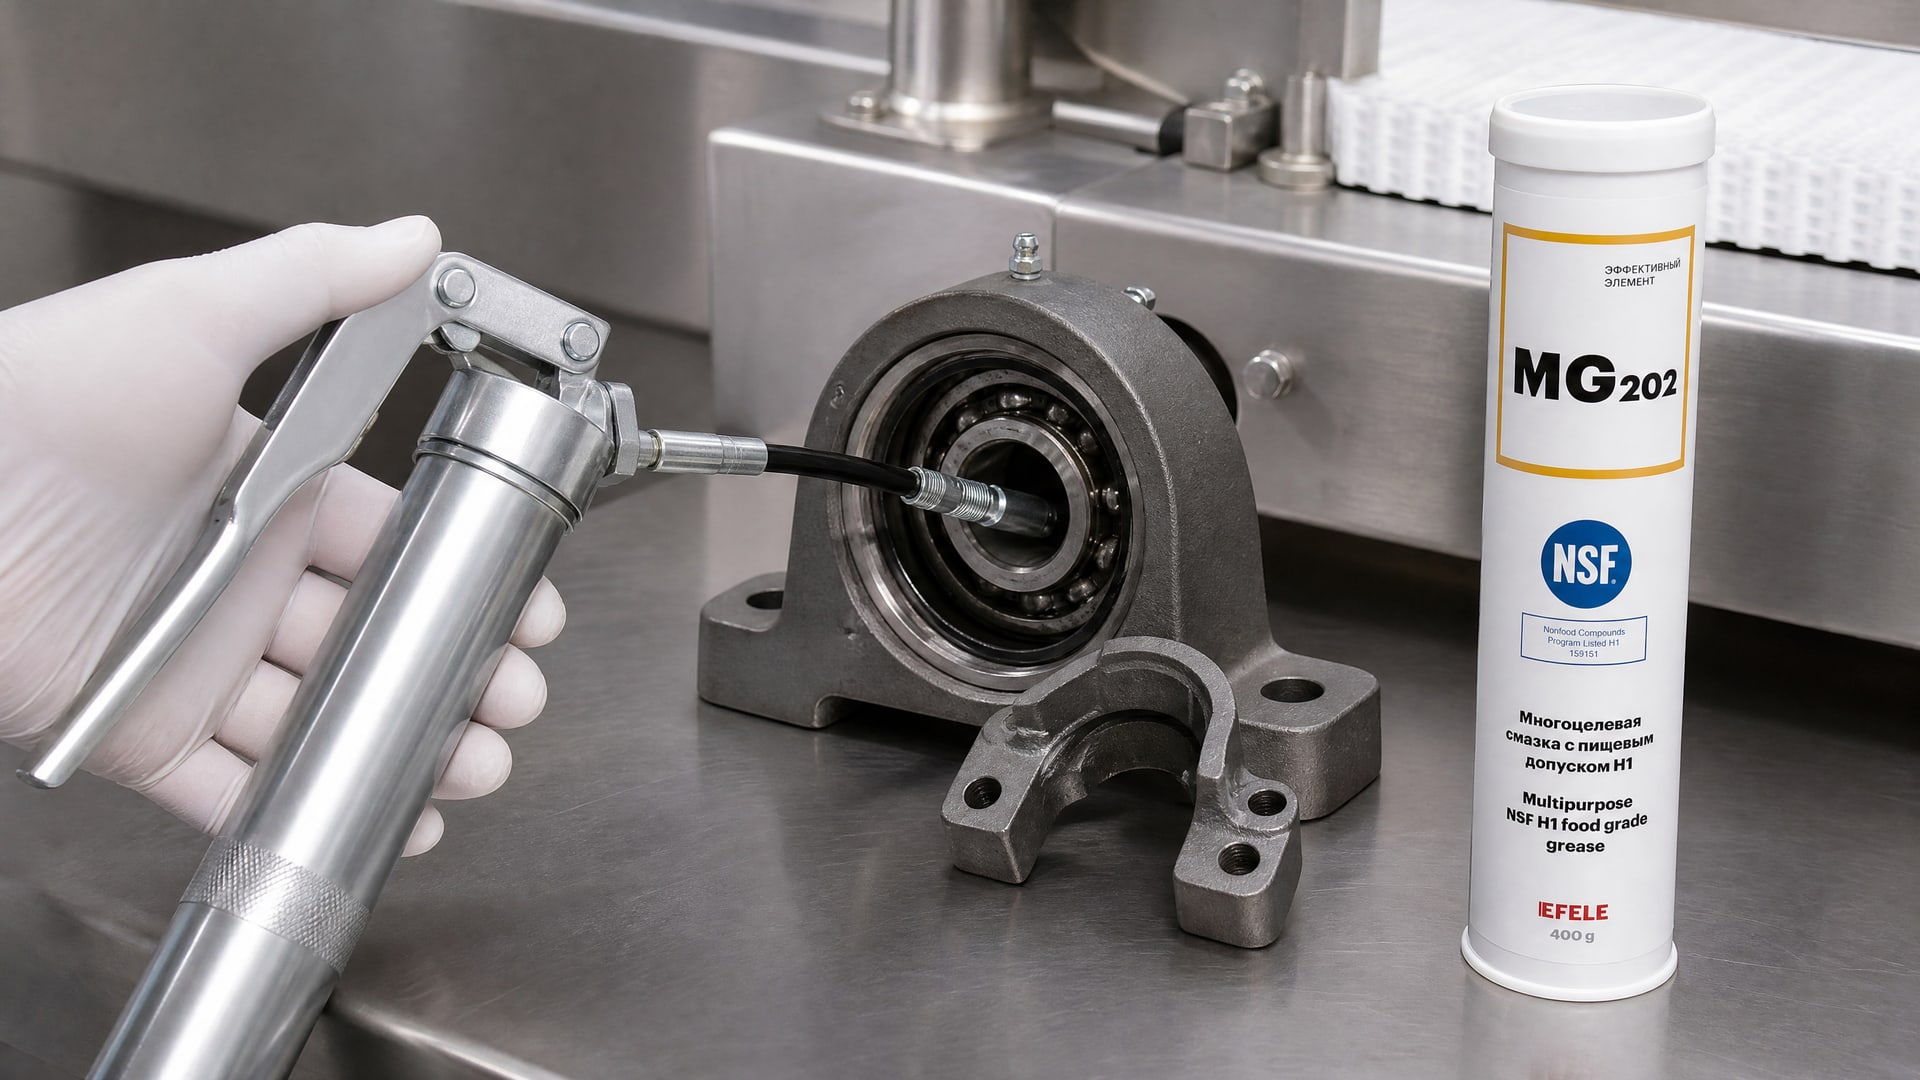
Нужно учитывать условия работы узла: температуру, нагрузку, скорость, среду (влажность, наличие воды, санитарная обработка).
Температурный диапазон
Смазка должна работать в диапазоне температур, в котором функционирует узел. Например, если подшипник редуктора на линии фасовки работает при 5…40 °C (холодильная или комнатная среда), нужна смазка, сохраняющая текучесть при низких температурах. Если редуктор находится рядом с печью или горячим оборудованием, требуется термостойкость.
Класс консистенции (NLGI)
Для пластичных смазок это NLGI 2 (стандартная консистенция: подшипники, цепи, направляющие) или NLGI 1 (более мягкая, для поливочных смазок). Выбор зависит от способа нанесения: ручное нанесение кисточкой - обычно NLGI 2, поливочная система - может быть NLGI 1 или даже масло.
Адгезия и липкость
В пищевом производстве часто идет санитарная мойка оборудования. Смазка должна держаться на поверхности и не вымываться легко, но и не превращаться в гудрон. Для подшипников это менее критично (они защищены корпусом), для открытых направляющих это важнее.
Практический пример: на конвейерной линии хлебозавода подшипники работают при 15…25 °C, регулярная влажная уборка. Нужна смазка NLGI 2 с H1-допуском, стойкая к вымыванию водой. На цепных приводах, где есть риск контакта с тестом или тестовой пылью, требуется смазка с хорошей адгезией, чтобы она не размазывалась и не собирала загрязнения. EFELE MG-202 (NSF H1) здесь используется на многих пищевых производствах именно потому, что сочетает нужную консистенцию с адгезией и документально подтвержденным составом, позволяя закрыть замечания аудитора по смазкам.
Чек-лист внутреннего аудита для проверки соответствия смазок HACCP
Если вы готовитесь к внешнему аудиту пищевого производства, начните с внутренней проверки.
Вот на что обратить внимание:
Инвентаризация узлов
[ ] Составлен полный список всех узлов оборудования, где используются смазочные материалы.
[ ] Для каждого узла определен риск контакта с продуктом (прямой, косвенный, отсутствует).
[ ] Узлы с риском контакта отмечены как требующие H1 или H2.
Соответствие смазок
[ ] На всех критичных узлах (конвейеры, подшипники редукторов, направляющие в пищевой зоне) установлены смазки NSF H1.
[ ] Каждая H1-смазка зарегистрирована в реестре NSF или имеет актуальный сертификат соответствия.
[ ] Реестр смазок обновлен и содержит артикулы, допуски, места применения и даты замены.
Документирование
[ ] Технические спецификации (TDS) всех H1-смазок находятся в свободном доступе (печатные копии или электронная папка в цехе).
[ ] Анализ опасностей включает пункт про смазочные материалы.
[ ] Есть записи о переходе с обычных смазок на H1 (если это было недавно): даты, результаты промывки, подписи ответственных.
Практика применения
[ ] Смазка наносится тонкой пленкой, излишки удаляются; на узлах нет потеков или видимого скопления смазки.
[ ] Есть графики замены смазок и лог выполнения.
[ ] Персонал понимает, почему используется H1, и не допускает замены без согласования с техническими специалистами.
Хранение и учет
[ ] H1-смазки хранятся в закрытой таре, отдельно от обычных индустриальных смазок, чтобы исключить смешение.
[ ] Есть акты приемки новых партий смазок с указанием партии и даты.
Когда эта проверка пройдена, внешний аудитор HACCP найдет ваше производство в надлежащем порядке по смазкам.
Санитарный аудит пищевого производства: роль смазок в гигиене оборудования
Санитарный аудит пищевого производства часто проводится параллельно с HACCP и проверяет не только пищевую безопасность, но и общую гигиену.
Смазочные материалы здесь рассматриваются в двух аспектах:
Первый аспект - контаминация продукта. Вот здесь и нужна H1. Но есть нюанс: смазка должна быть установлена так, чтобы не образовывались потеки, не скапливалась пыль и не создавались "мертвые зоны" на оборудовании.
Второй аспект - чистоплотность самих узлов. Часто смазка собирает в себе остатки продукта, пыль, микроорганизмы. При санитарной мойке оборудования нужно учитывать, что смазка может затруднить полный доступ моющего раствора во все щели подшипника или редуктора. По этой причине в некоторых производствах практикуют предварительный прогрев оборудования перед мойкой (смазка становится текучей и легче вымывается) или используют специальные технологии герметизации узлов.
Аудитор при проверке гигиены обращает внимание на цвет смазки на узлах: если она почернела, содержит видимые загрязнения, это признак того, что либо смазка просрочена, либо неправильно подобрана по вязкости и адгезии. Документированный график замены смазок (например, каждые 6-12 месяцев в зависимости от условий) помогает избежать такой критики.
Переход с обычной смазки на H1: практические шаги
Если ваше производство еще работает с обычными индустриальными смазками, переход на H1 требует системного подхода.
Хаотичная замена может привести к смешению старой и новой смазок в узле, что снова создаст риск попадания некартифицированного материала в продукт.
Шаг 1. Инвентаризация и планирование
Составьте список всех узлов и текущих смазок. Определите, какие узлы переходят на H1 сразу (критичные, в пищевой зоне), а какие могут оставаться на H2 или обычной смазке (если они конструктивно отделены от продукта). Сделайте примерный график: например, фазовый переход за 2-3 месяца, по 2-3 линии в неделю.
Шаг 2. Очистка и промывка узлов
Перед заливкой новой H1-смазки нужно удалить остатки старой. Для подшипников и редукторов это может быть протирка сухой чистой тряпкой (если смазка вязкая) или промывка специальным растворителем или маслом. Запишите дату и результаты промывки каждого узла.
Шаг 3. Замена смазки
Залейте новую H1-смазку в количестве, рекомендованном производителем оборудования. Не переполняйте узел - избыток смазки увеличит трение и тепловыделение. Для направляющих и цепей обычно наносят тонкой пленкой.
Шаг 4. Документирование и контроль
Зафиксируйте каждую замену в журнале: узел, дата, артикул новой смазки, подпись ответственного. В течение первой недели после замены контролируйте работу узла: прослушивайте звук подшипника (не должно быть посторонних звуков), проверяйте температуру редуктора (при неправильном количестве смазки температура может подняться), визуально оценивайте отсутствие потеков.
Практика показывает, что такой переход занимает 2-4 недели на среднем производстве и полностью окупается тем, что при аудите HACCP не будет замечаний по смазкам.
Частые ошибки при выборе смазок для HACCP
Ошибка 1. Путаница между H1 и H2. Многие закупщики думают, что H1 - это просто "более хорошая" версия H2. На самом деле H1 допускает случайный контакт с пищей, H2 - нет. H2 можно использовать только в местах, полностью отделенных от продукта (например, на мотор-редукторе упаковочной машины, если редуктор стоит отдельно и его смазка никогда не может попасть на упаковку). Если сомневаетесь - берите H1.
Ошибка 2. Игнорирование документов. Купили смазку с красивой этикеткой "NSF H1" - и думаете, что все хорошо. Аудитор просит: "Покажите регистрацию в реестре NSF, спецификацию состава, сертификат лаборатории." Если документов нет - замечание. Перед покупкой смазки убедитесь, что поставщик предоставляет полный пакет документов.
Ошибка 3. Универсальная смазка для всех узлов. H1-смазок много, и они рассчитаны на разные условия (температура, влажность, нагрузка). Нельзя взять одну смазку и намазать ее везде. Подшипник холодильной камеры и подшипник рядом с конвейером с горячей выпечкой требуют разных составов.
Ошибка 4. Отсутствие графика замены. "Смазка H1 - она ведь надежная, будет работать долго?" Нет. Как и любой смазочный материал, H1 окисляется, теряет консистенцию, загрязняется частицами изнашивания. Типичный интервал замены -6-12 месяцев в зависимости от условий. Без графика и лога замен аудитор это отметит как нарушение.
Ошибка 5. Смешение смазок. Перешли с обычной смазки на H1, но забыли толком очистить узел. Результат: в подшипнике смесь, которая не сертифицирована и не гарантирует безопасность. Это критическое замечание на аудите. Всегда промывайте узел перед переходом.
Часто задаваемые вопросы
Что означает 10 ppm в контексте H1 и почему это важно?
10 ppm - это 10 миллиграммов на килограмм продукта, или 0,001%. Это максимальная допустимая концентрация смазки, которая может попасть в пищу и при этом считаться безопасной. Для HACCP это означает, что даже при случайной контаминации риск для здоровья потребителя минимален, потому что компоненты H1-смазки прошли проверку по FDA и не токсичны при таких концентрациях.
Можно ли использовать обычную смазку на направляющих, если они находятся в "относительно чистой зоне"?
Нет, если эта зона - производственная зона пищевого цеха. HACCP требует идентифицировать все потенциальные источники контаминации. Даже если направляющая находится в нескольких метрах от конвейера, вероятность аэрозольного загрязнения или капель при обслуживании есть. По требованиям HACCP в таких местах нужна H1. Обычная смазка допускается только для узлов, расположенных вне пищевого производственного цеха (например, в отдельном помещении электрощитовой или на улице).
Что делать, если найти H1-смазку нужного класса консистенции и температурного диапазона не удается?
Согласуйте с аудитором. В редких случаях, если для конкретного узла нет стандартной H1-смазки, можно задокументировать причину и применить ближайший по параметрам аналог с письменным обоснованием. Однако на практике ассортимент H1-смазок достаточен для большинства пищевых производств: есть варианты для холода, для обычной температуры, для высокотемпературных условий, разные классы консистенции.
Нужно ли менять H1-смазку, если на узле нет видимых признаков износа?
Да, нужно придерживаться графика замены, даже если смазка визуально выглядит нормально. Окисление смазки происходит незаметно, и к концу срока ее противоизносные и антикоррозионные присадки теряют активность. Регулярная замена (обычно раз в 6-12 месяцев) гарантирует, что узел всегда защищен. Кроме того, для HACCP важна документированность: если график замены соблюдается, аудитор это отмечает как управление рисками.
Отличается ли требование H1 для разных видов пищевого производства (хлеб, мясо, молоко)?
Основные требования одинаковые: NSF H1, лимит 10 ppm, документирование. Но могут быть дополнительные специфики. Например, в производстве молочных продуктов иногда требуют дополнительный допуск 3H (прямой контакт с пищей) для определенных узлов, если контакт неизбежен. В мясопроизводстве часто требуют повышенную стойкость смазки к щелочным дезинфицирующим растворам. В каждом случае первой проверкой должна быть спецификация оборудования и требования технолога.
Заключение
Смазки NSF H1 помогают пройти аудит пищевого производства по HACCP не потому, что они "волшебные", а потому, что они - инструмент управления риском. Риск здесь конкретный: загрязнение пищевого продукта смазочным материалом. H1-смазка с документально подтвержденным составом этот риск снижает до приемлемого уровня.
Но сама по себе H1-смазка - только часть решения. Полное прохождение аудита HACCP требует системного подхода: инвентаризации всех узлов, анализа опасностей, выбора правильной смазки под каждый узел, подробного документирования (реестр смазок, сертификаты, история замен) и контроля на практике. Когда все эти элементы на месте, аудитор видит, что производство серьезно относится к пищевой безопасности, и замечаний по смазкам не будет.
Первый практический шаг - составить чек-лист аудита пищевого производства с акцентом на смазочные материалы и провести внутреннюю проверку. Это покажет, какие узлы требуют немедленного перехода на H1, какие документы нужно подготовить и какие сроки реалистичны для вашего производства. Затем - системный переход на H1 с промывкой узлов, документированием и графиком замен. После этого санитарный аудит пищевого производства и внешняя проверка HACCP пройдут без замечаний по смазкам.