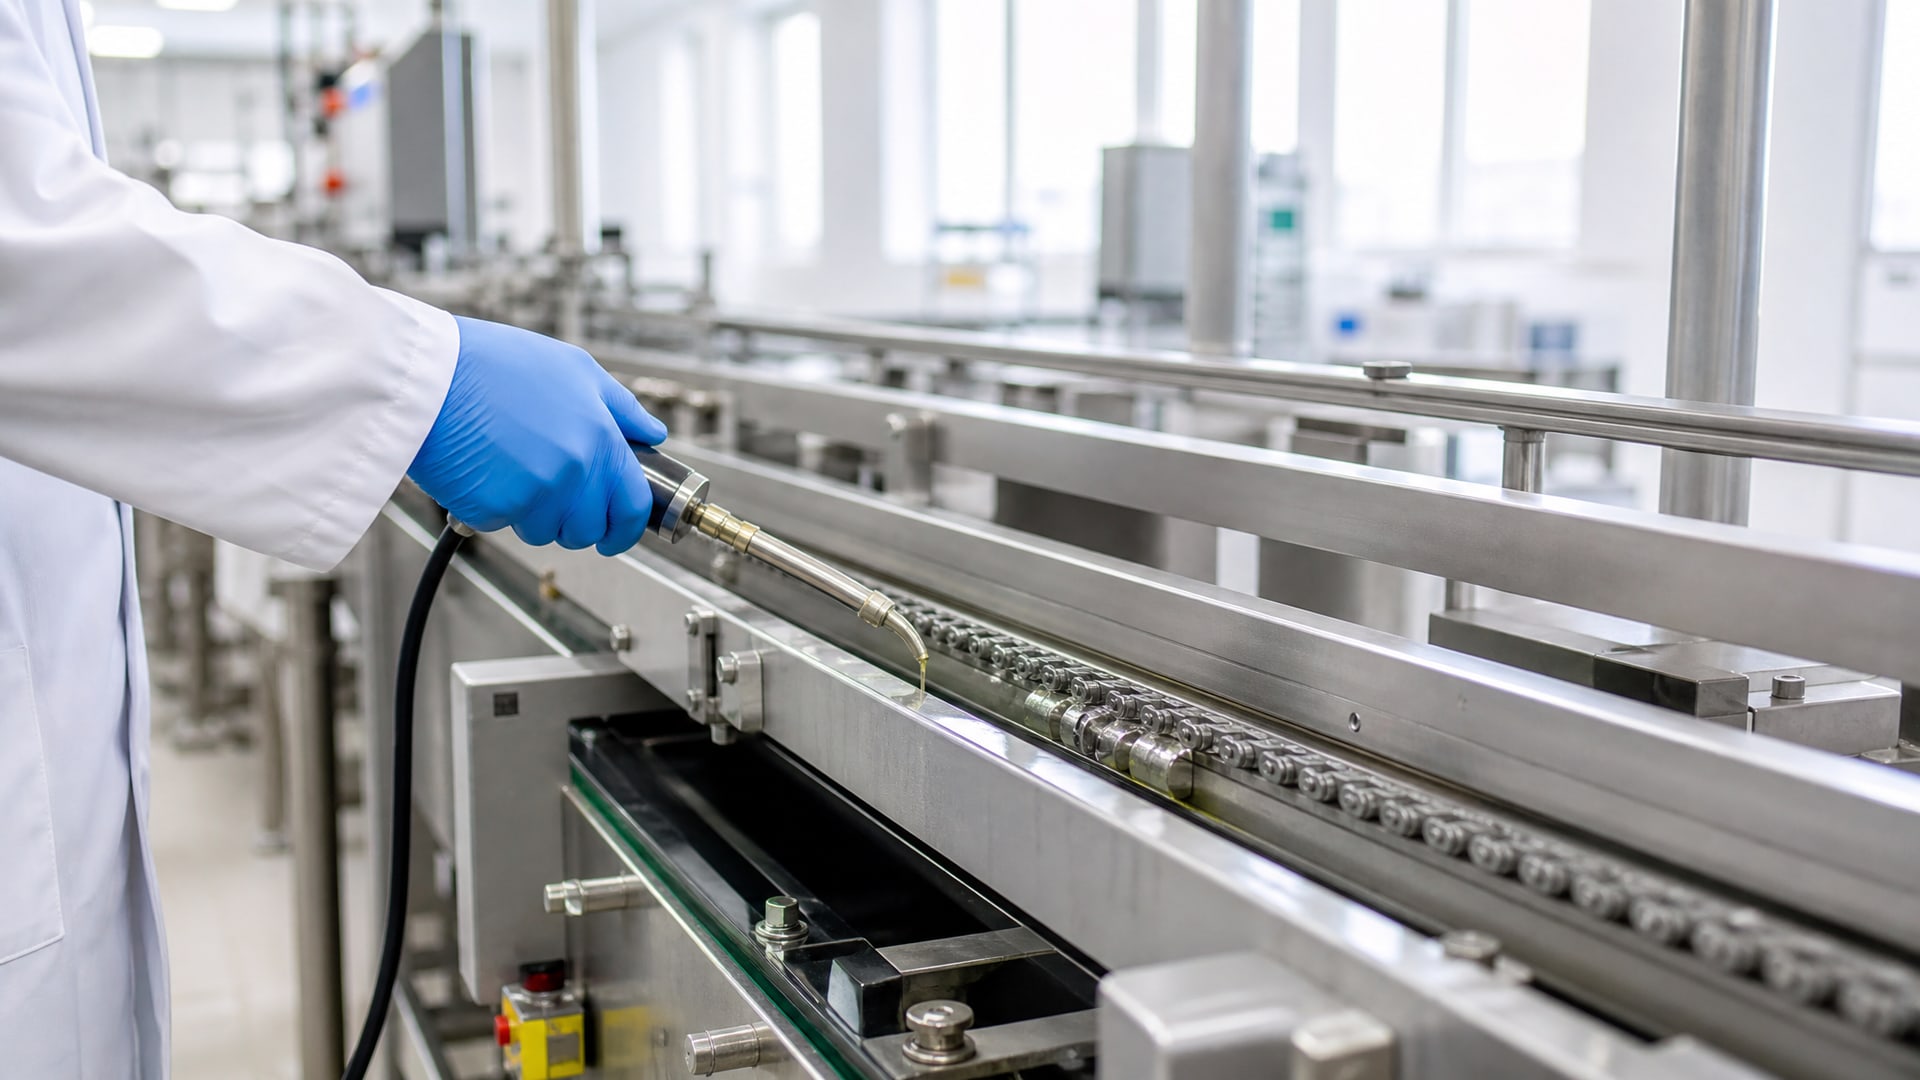
Внеплановые остановки оборудования на пищевом производстве обходятся дорого: пропускается продукция, дезорганизуется график, растут расходы на ремонт. Часть проблем возникает не из-за дефектов узлов, а из-за ошибок смазывания - неправильный выбор продукта, несовместимость составов, загрязнение зоны нанесения. Смазки с пищевым допуском NSF H1 решают эту задачу не волшебством, а системностью: они разрешены для случайного контакта с продуктом, упрощают проверку при аудитах, снижают риск ошибок персонала и дают четкую технологию обслуживания. Статья показывает, как правильный выбор H1-смазки и дисциплина ее применения экономят простои и защищают производство от рисков загрязнения.
Закупщикам, инженерам и техническим специалистам эта информация полезна для переоценки политики смазывания: нередко переход на H1 открывает возможность унифицировать ассортимент, упростить контроль и построить предсказуемый график обслуживания.
Что такое H1 и почему это важно для пищевого производства
NSF H1 - это стандарт, а не тип смазки.
Допуск обозначает, что в составе смазки использованы только ингредиенты, разрешенные для случайного контакта с пищевым продуктом согласно FDA 21 CFR 178.3570. Ключевое слово - случайный: H1 применяют в местах, где капля смазки теоретически может попасть в продукт, но контакт не является целевым и частым (например, направляющие упаковочной машины, шарниры крышек ферментаторов).
Отличие от H2 принципиальное: H2 используют в закрытых узлах без риска контакта с пищей, поэтому состав там может содержать другие ингредиенты. H3 - это разделительные агенты, применяемые непосредственно на поверхность продукта (редко на российских предприятиях). Путаница между классами ведет к нарушениям при проверке и созданию угрозы загрязнения.
На практике переход на H1-политику дает эффект не потому, что сама смазка волшебна, а потому, что она принуждает предприятие навести порядок. Нужно создать карту точек смазки с указанием класса (H1, H2, H3), обучить персонал различать продукты, маркировать инструмент (шприцы, масленки) цветом, вести журнал замен. Эта дисциплина одна уже снижает количество ошибок, которые вызывают поломки и простои.
Стандарт ISO 21469 задает гигиенические требования к формулировке, производству и применению смазок для пищевой и фармацевтической отрасли. Требования включают не только состав, но и условия хранения, упаковку, этикетку и документацию. Предприятие, которое серьезно относится к H1, должно проверять наличие этих сведений у поставщика.
Как H1-смазки снижают риск случайного загрязнения и ошибок обслуживания
Внеплановый ремонт часто запускается цепочкой: неправильно подобрана смазка - она несовместима с остатком старого состава - образуется слой загрязнения - узел перегревается или заклинивает - оборудование встает.
Переход на H1 разрывает эту цепь благодаря двум механизмам.
Первый механизм - документированный переход. При замене обычной смазки на H1 рекомендуется не просто залить новый продукт, а промыть или вытеснить старый. На практике это означает: разобрать узел, очистить от остатков, проверить совместимость соседних узлов (может ли туда попасть новая смазка?), и только потом нанести H1-состав. Это трудоемко один раз, но исключает месяцы проблем с несовместимостью.
Второй механизм - видимость для HACCP. H1-смазки требуют документации: какой продукт, какой регистрационный номер, где применен, когда заменен. На аудите проверяют эти бумаги. Если персонал знает, что его смазывание будет проверено, вероятность ошибки падает. Кроме того, если оборудование вдруг встанет, техники могут быстро проверить карту смазки и понять, был ли там неправильно выбран продукт.
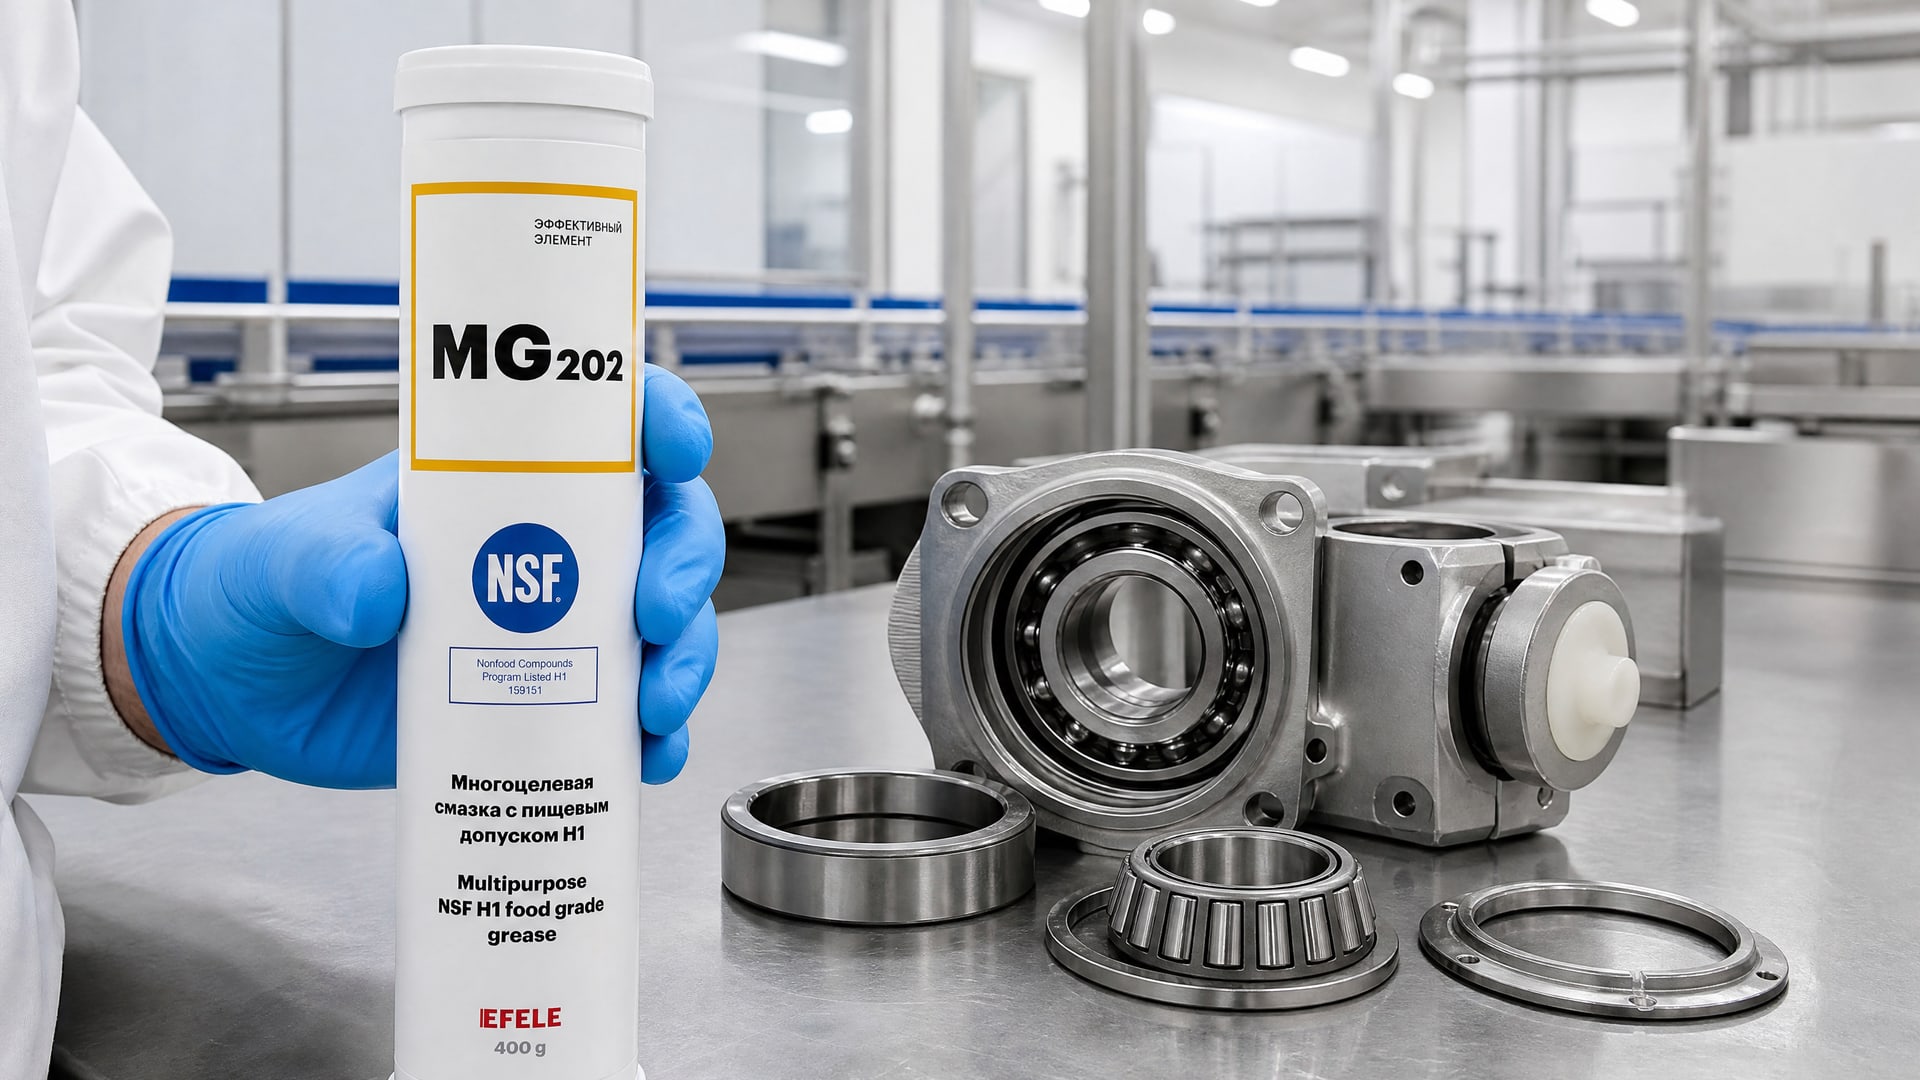
Для снижения простоев оборудования на пищевом производстве критически важно использовать смазки с пищевым допуском NSF H1, такие как EFELE MG-202, которая обеспечивает надежную работу подшипников и направляющих за счет четкой регистрации состава и стабильности при температурных перепадах. Узел, смазанный такой смазкой, при условии правильного подбора параметров (вязкость, NLGI-класс, нагрузка) работает предсказуемо и не создает сюрпризов при ревизии.
Третий механизм - минимизм. В отраслевых руководствах подчеркивается принцип: использовать минимально необходимое количество смазки на узле. Это не просто правило экономии, это правило качества. Избыток смазки затвердевает, собирает грязь, создает тепло. Недостаток - высокий износ. H1-политика учит персонал мерить: смазка наносится тонкой пленкой, излишки не остаются, узел работает в чистом состоянии. Результат: реже потребность в ремонте.
Выбор H1-смазки по техническим параметрам: NLGI, вязкость, температура
Заблуждение закупщиков: если смазка имеет допуск H1, она подходит для любого узла на пищевом заводе.
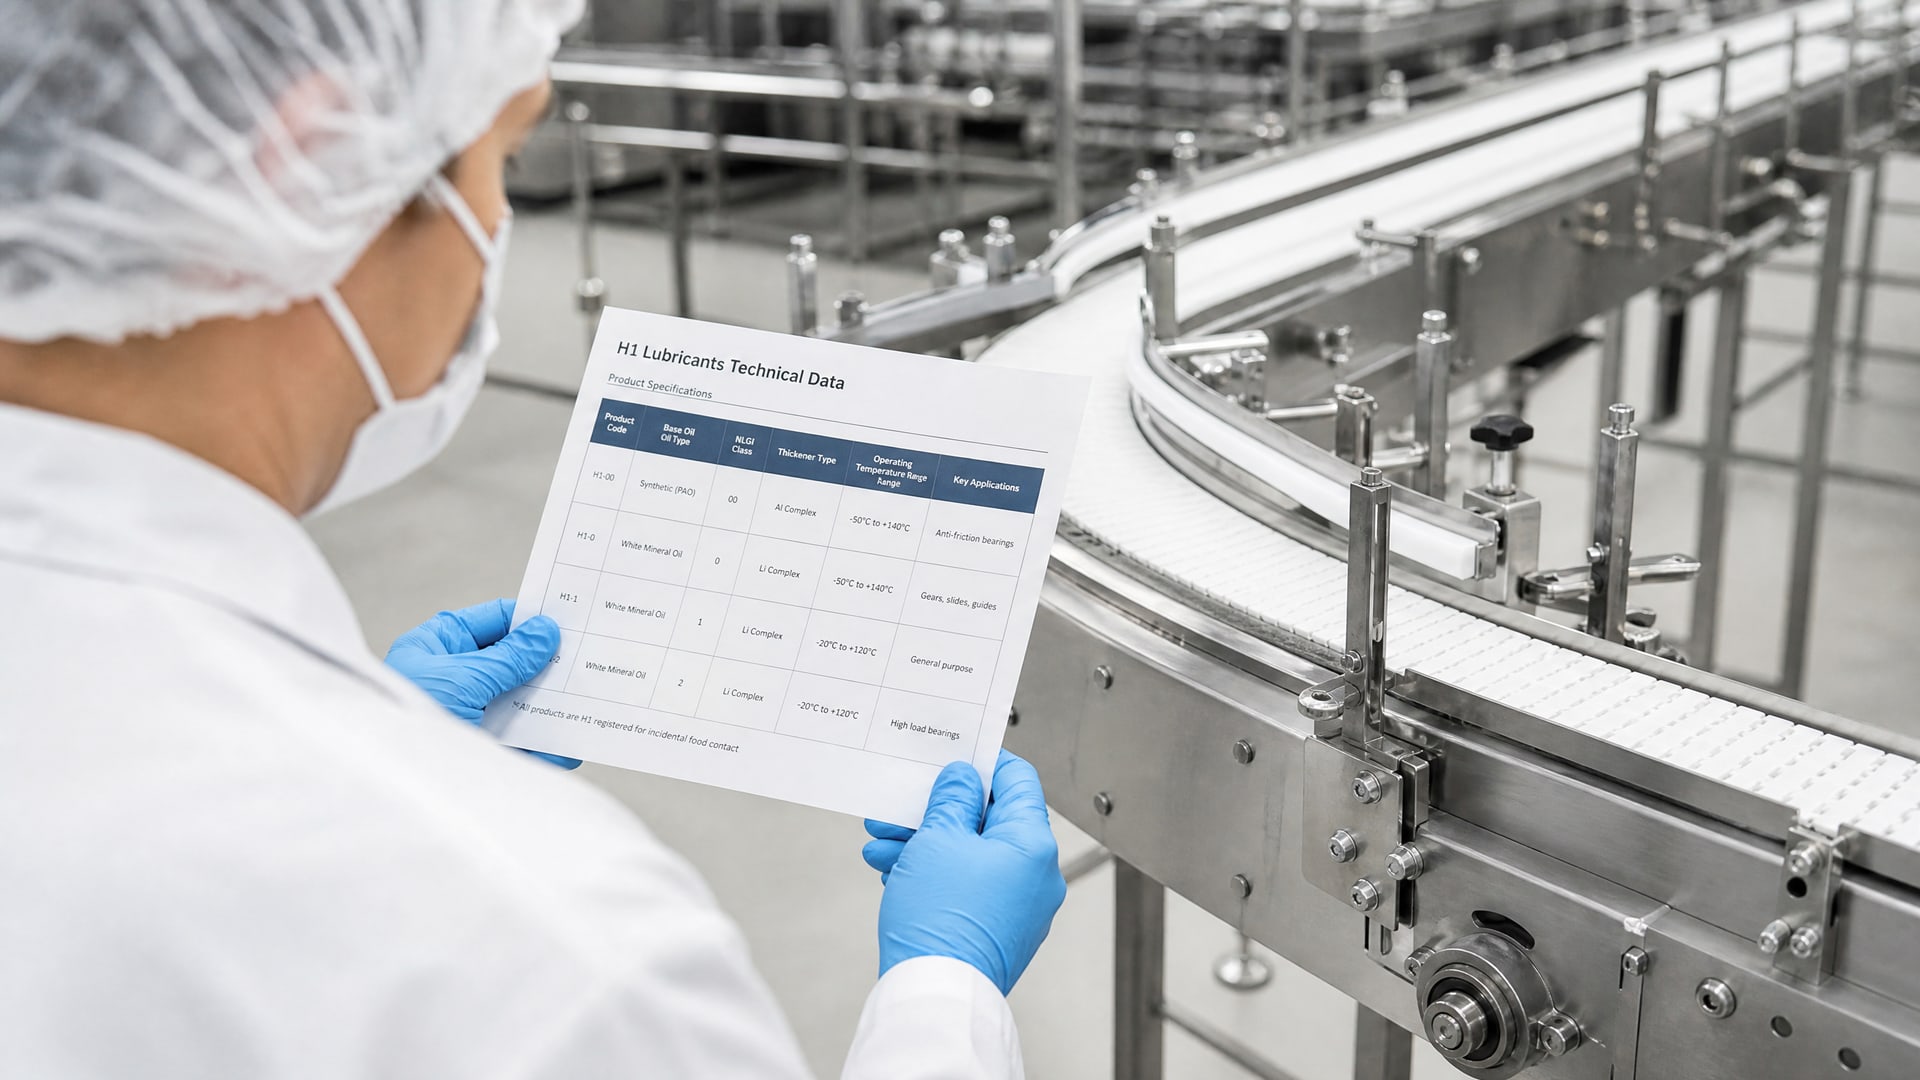
На самом деле H1 - это только санитарный статус. Узел все равно нужно подбирать по нагрузке, температуре, скорости, материалам и режиму обслуживания.
NLGI-класс пластичной смазки определяет консистенцию: NLGI 1 - мягкая, NLGI 2 - средняя, NLGI 3 - твердая. На пищевом производстве чаще всего используют NLGI 2, потому что она подходит для большинства подшипников и направляющих. Но на скоростных узлах (турбины, быстроходные валы) требуется NLGI 1, потому что NLGI 2 создает лишнее трение и нагрев. Если установить NLGI 2 на скоростной узел, смазка разожмется, будет вытекать, и узел заклинит.
Вязкость базового масла в составе смазки - величина, часто упускаемая закупщиками, но критическая для выбора. Вязкость измеряется в сСт (квадратный сантиметр в секунду) при эталонной температуре, обычно 40 °C. Для тяжелонагруженных медленных подшипников нужна высокая вязкость (68 сСт, 100 сСт), для скоростных - низкая (32 сСт, 46 сСт). Карточка товара H1-смазки всегда должна содержать эту цифру; если ее нет, это красный флаг.
Рабочий температурный диапазон - третий параметр. На пищевых предприятиях узлы работают в разных условиях: автоклавы нагреваются до 120 °C, холодильные установки работают при минус 10 °C, упаковочные конвейеры держат плюс 40 °C. Смазка, рассчитанная на плюс 60 °C, на морозе станет твердой и не защитит подшипник. Обратное: смазка для холода на горячем оборудовании окислится и потеряет адгезию (способность держаться на поверхности). Производитель всегда указывает диапазон; если диапазон не совпадает - не подходит, несмотря на H1-статус.
При выборе H1 нужно учитывать не только надпись на упаковке, но и состав, условия применения и технические параметры. Многие предприятия экономят и берут первую попавшуюся H1-смазку, а потом удивляются, когда через месяц узел начинает скрипеть и перегреваться. Правильный подбор требует 30 минут консультации с техническим специалистом; неправильный подбор требует 2-3 дня внепланового ремонта.
Система маркировки и управления смазками для предотвращения ошибок
Техническая дисциплина начинается с видимости.
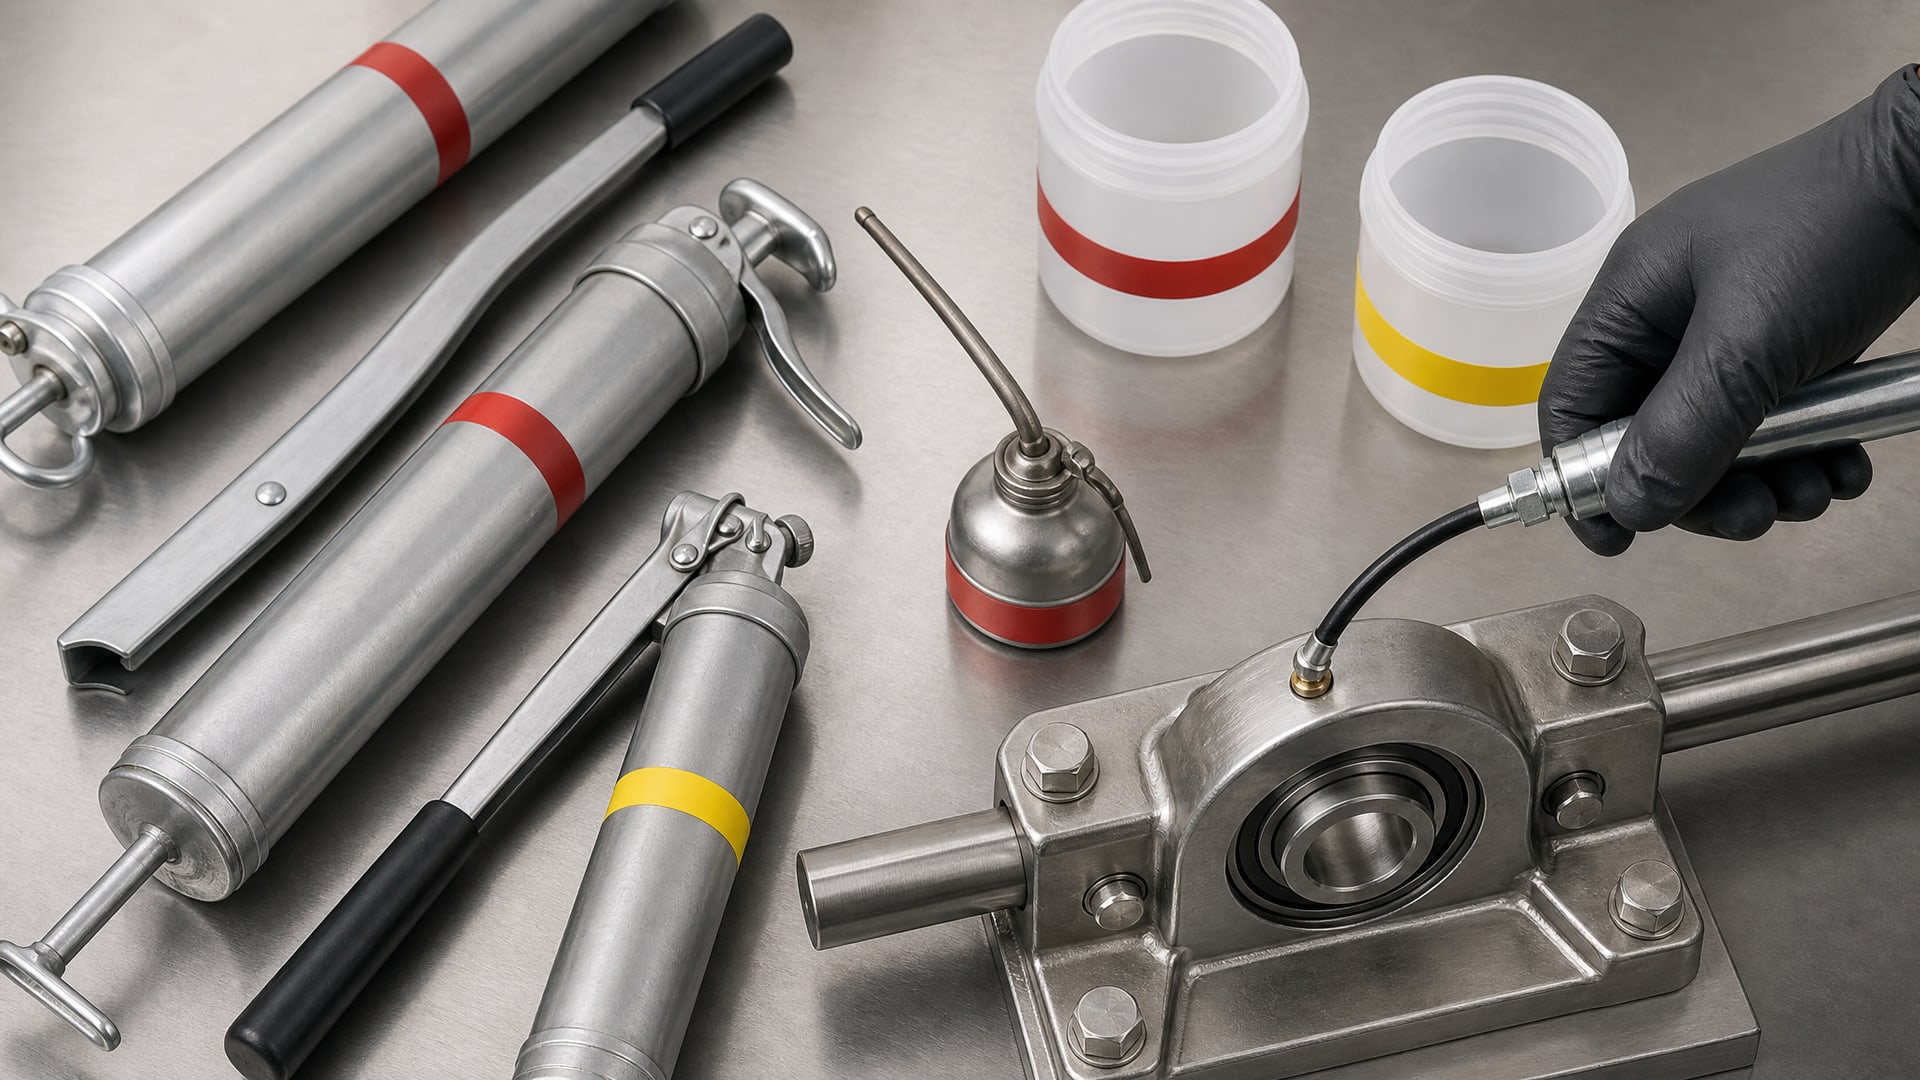
На производстве, где работают десятки человек, невозможно следить только за устной договоренностью о том, какая смазка где используется. Нужна система маркировки.
Первый уровень - цветовая маркировка инструмента. Шприцы, масленки и канистры для H1 красят в один цвет (часто красный или желтый), для H2 - в другой, H3 - в третий. Персонал видит цвет и не ошибается. Это кажется простым, но на практике исключает большую часть ошибок смешивания.
Второй уровень - карта точек смазки. Это документ (бумажный или электронный), в котором указаны все узлы оборудования, требующие смазки, с указанием: название узла, тип смазки (H1/H2/H3), периодичность замены, требуемое количество, рабочая температура. Карта вывешивается на оборудовании или хранится в доступной для оператора форме. При смазывании оператор открывает карту, проверяет, какой класс нужен, берет шприц нужного цвета, наносит смазку.
Третий уровень - журнал замен. Каждый раз, когда применена смазка, записывают: дату, название узла, тип смазки, артикул продукта, фамилию оператора. Если узел потом вышел из строя, можно открыть журнал и проверить, была ли ошибка. Это также помогает при аудитах: проверяющий видит, что предприятие ведет учет и контролирует процесс.
Четвертый уровень - разделение хранения. H1-смазки хранят отдельно от H2 и H3, идеально в отдельном шкафу или комнате. Это исключает случайное наложение друг на друга и гарантирует, что персонал возьмет правильный продукт.
Система маркировки и управления смазками требует инвестиции времени на организацию, но она окупается в первый месяц, потому что предотвращает ошибки, которые вызывают простои и аварийные ремонты.
Документирование переходи HACCP-контроль как средства предотвращения поломок
Система HACCP (анализ рисков и критические контрольные точки) обязательна на пищевых предприятиях согласно законодательству.
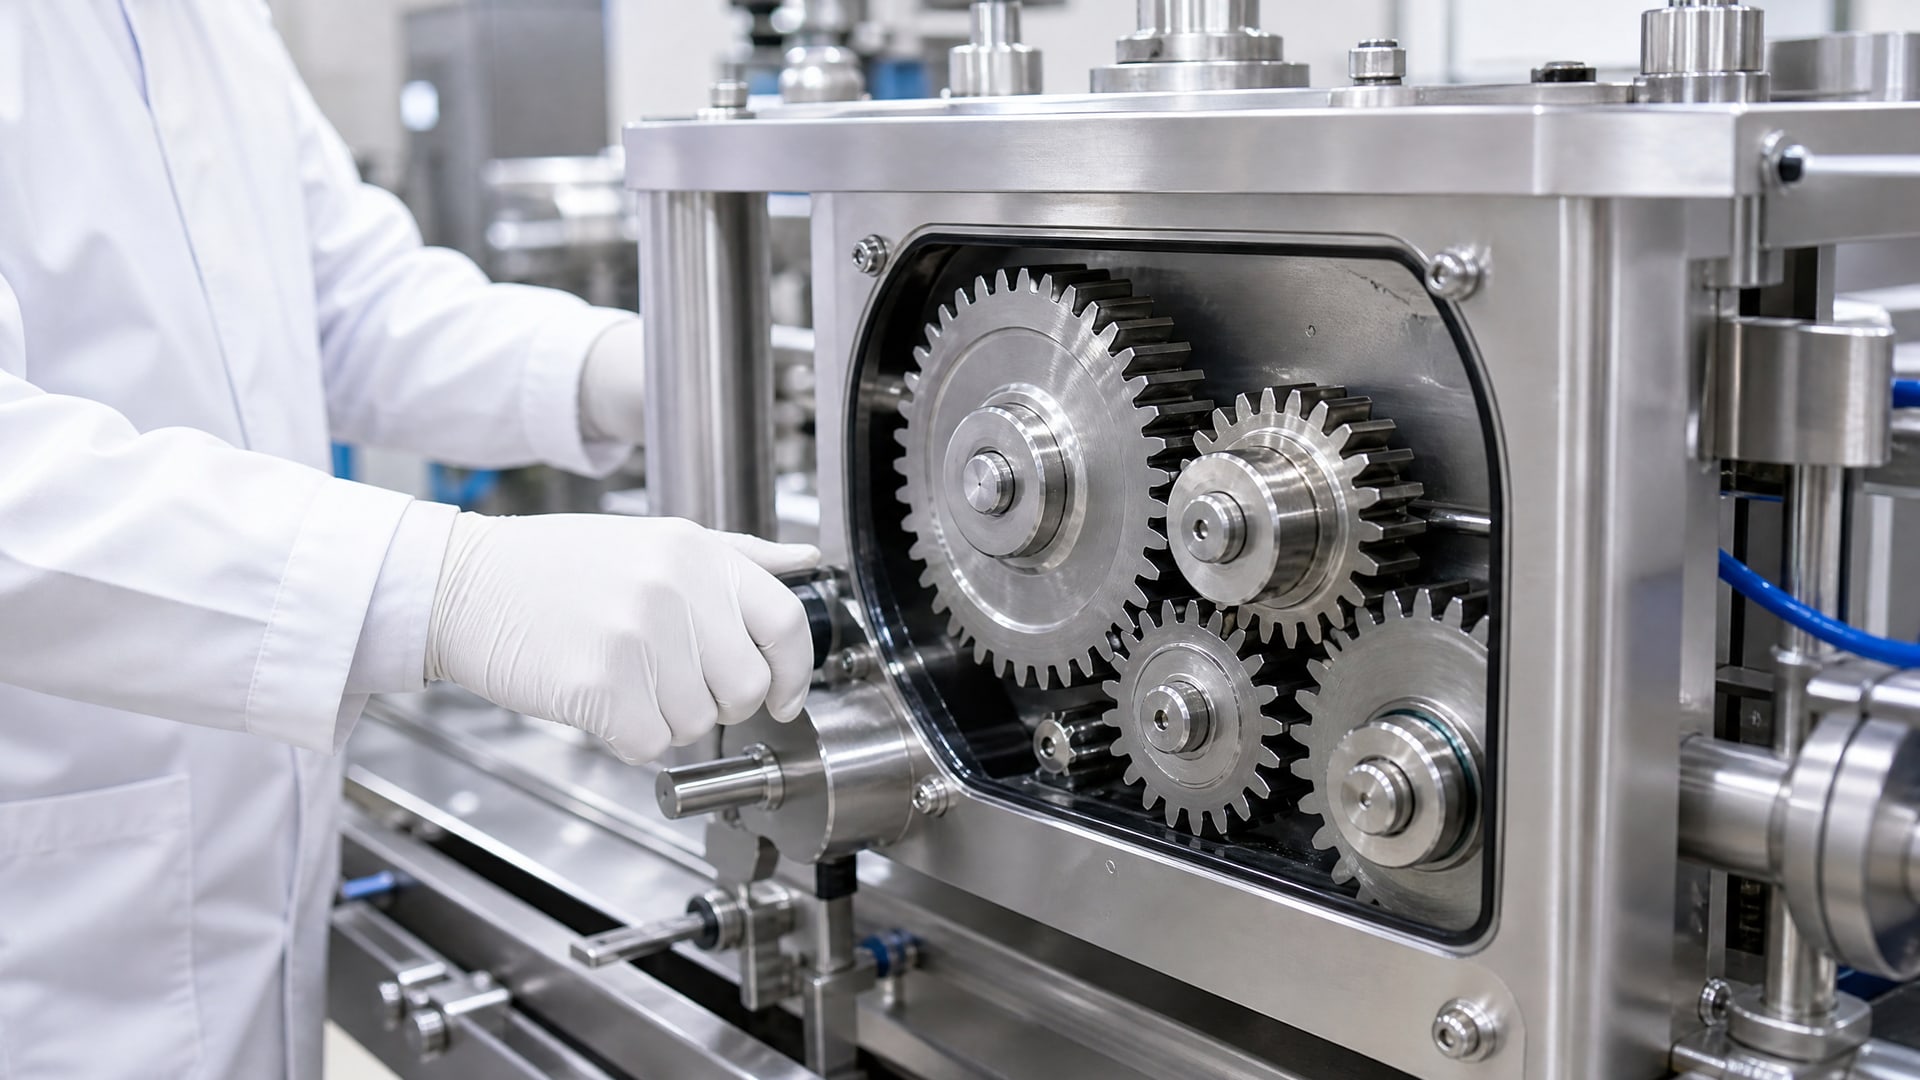
H1-смазки встраиваются в HACCP как элемент управления рисками загрязнения. Это не означает, что смазка может загрязнить продукт в опасном количестве, но она должна быть настолько хорошо задокументирована, чтобы при проверке было ясно: загрязнение исключено.
На практике это означает, что при аудите инспектор запросит: карту смазки, регистрационные данные продукта (номер допуска NSF H1, дату регистрации, результаты анализа состава), журнал замен, результаты проверок совместимости. Если документация неполная, это рассматривается как риск, даже если реальной опасности нет. Предприятие получает замечание и должно провести корректировку.
Обновление HACCP-плана и графика профилактических работ (ППР) после перехода на H1 - это не бумажная работа, а инвестиция в стабильность. Обновленный план учитывает новые точки контроля, новые материалы, новые риски. Персонал переучивается, печатаются новые карты смазки, маркируется инструмент. Это требует 2-3 недель, но после этого ошибок становится на 70-80% меньше.
Связь между HACCP и простоями прямая: четкая система управления смазками означает четкий график обслуживания, что исключает ситуацию, когда оператор забыл смазать подшипник, потому что не знал, что нужно. Забытое смазывание - частая причина внепланового ремонта. Система это предотвращает.
Регулярный контроль совместимости и переинвентаризация точек смазки
Часто предприятие один раз переходит на H1, налаживает систему и забывает про нее.
Между тем, оборудование меняется, появляются новые узлы, устаревают регистрационные данные продуктов. Регулярный контроль совместимости и переинвентаризация - это не гарантия от поломок, но инструмент ранней диагностики.
Один раз в год (или раз в 6 месяцев на критичных производствах) рекомендуется: пересчитать все точки смазки на оборудовании, проверить, не появилась ли новая машина и не требует ли она смазки, пересмотреть карту смазки с инженерами, проверить актуальность допусков продуктов (иногда производитель снимает продукт с регистрации или меняет состав). Это занимает день-два, но предотвращает ситуацию, когда через месяц выясняется, что нужный продукт снят с производства и нужно срочно найти аналог.
Совместимость смазок при соседстве узлов тоже требует проверки. Может быть, рядом с H1-узлом находится H2-узел, и при техническом обслуживании возникает риск смешивания. Нужно разделить их в пространстве или создать буферную зону.
Переинвентаризация также дает возможность обновить журналы замен и избавиться от устаревших записей. Это упрощает работу с документами при аудитах.
Часто задаваемые вопросы
Чем H1 отличается от H2 на практике?
H1 разрешен для случайного контакта с пищей, H2 - для закрытых узлов без такого риска. На практике разница в составе: H1 содержит только пищевые ингредиенты (одобренные FDA 21 CFR 178.3570), H2 может содержать промышленные добавки. При выборе нужно честно оценить риск контакта. Если есть сомнение - выбирайте H1, хотя она дороже.
Как часто нужно перепроверять регистрацию H1-смазки?
Производитель может изменить состав или снять продукт с регистрации без предупреждения. Рекомендуется один раз в год просить у поставщика обновленный регистрационный документ и проверять дату. Если дата совпадает с датой старого документа, смазка не менялась. Если изменилась - требуйте новый анализ состава.
Можно ли смешивать H1-смазку одного производителя с H1-смазкой другого?
Не рекомендуется. Даже если обе имеют допуск H1, их адитивные системы (присадки) могут быть несовместимы. При смешивании возможно выпадение осадка, изменение структуры, потеря адгезии. При переходе с одного производителя на другого нужна промывка.
Почему H1-смазка дороже обычной?
H1 требует использования дорогих ингредиентов (одобренные пищевые масла и добавки), строгого контроля производства и регулярной сертификации. Обычная промышленная смазка использует более дешевые компоненты. Разница в цене окупается снижением рисков загрязнения и сокращением простоев.
Как проверить, что смазка действительно H1, а не подделка?
На этикетке должен быть номер регистрации NSF H1 (выглядит как h2-####). Попросите у поставщика сертификат или ссылку на базу NSF. Если поставщик не может предоставить - откажитесь от покупки. Подделка H1 создает огромный риск при аудитах.
Заключение
Смазки H1 снижают внеплановые остановки оборудования на пищевом производстве не потому, что они волшебны, а потому, что они принуждают предприятие построить систему: четко маркировать зоны смазывания, вести журналы замен, обучать персонал и регулярно проверять совместимость. Эта дисциплина исключает ошибки, которые вызывают поломки. Добавьте к этому правильный подбор по техническим параметрам (NLGI, вязкость, температурный диапазон) и минимальное, но достаточное количество смазки на узле - получается узел, который работает предсказуемо месяцы подряд без ремонтов.
Первый шаг: пригласите инженера, пересчитайте все точки смазки на вашем оборудовании, создайте карту с указанием класса H1/H2/H3 и технических параметров. Это займет 1-2 дня, но даст вам четкое понимание, какую смазку где нужно применять, и откроет дорогу к снижению простоев.