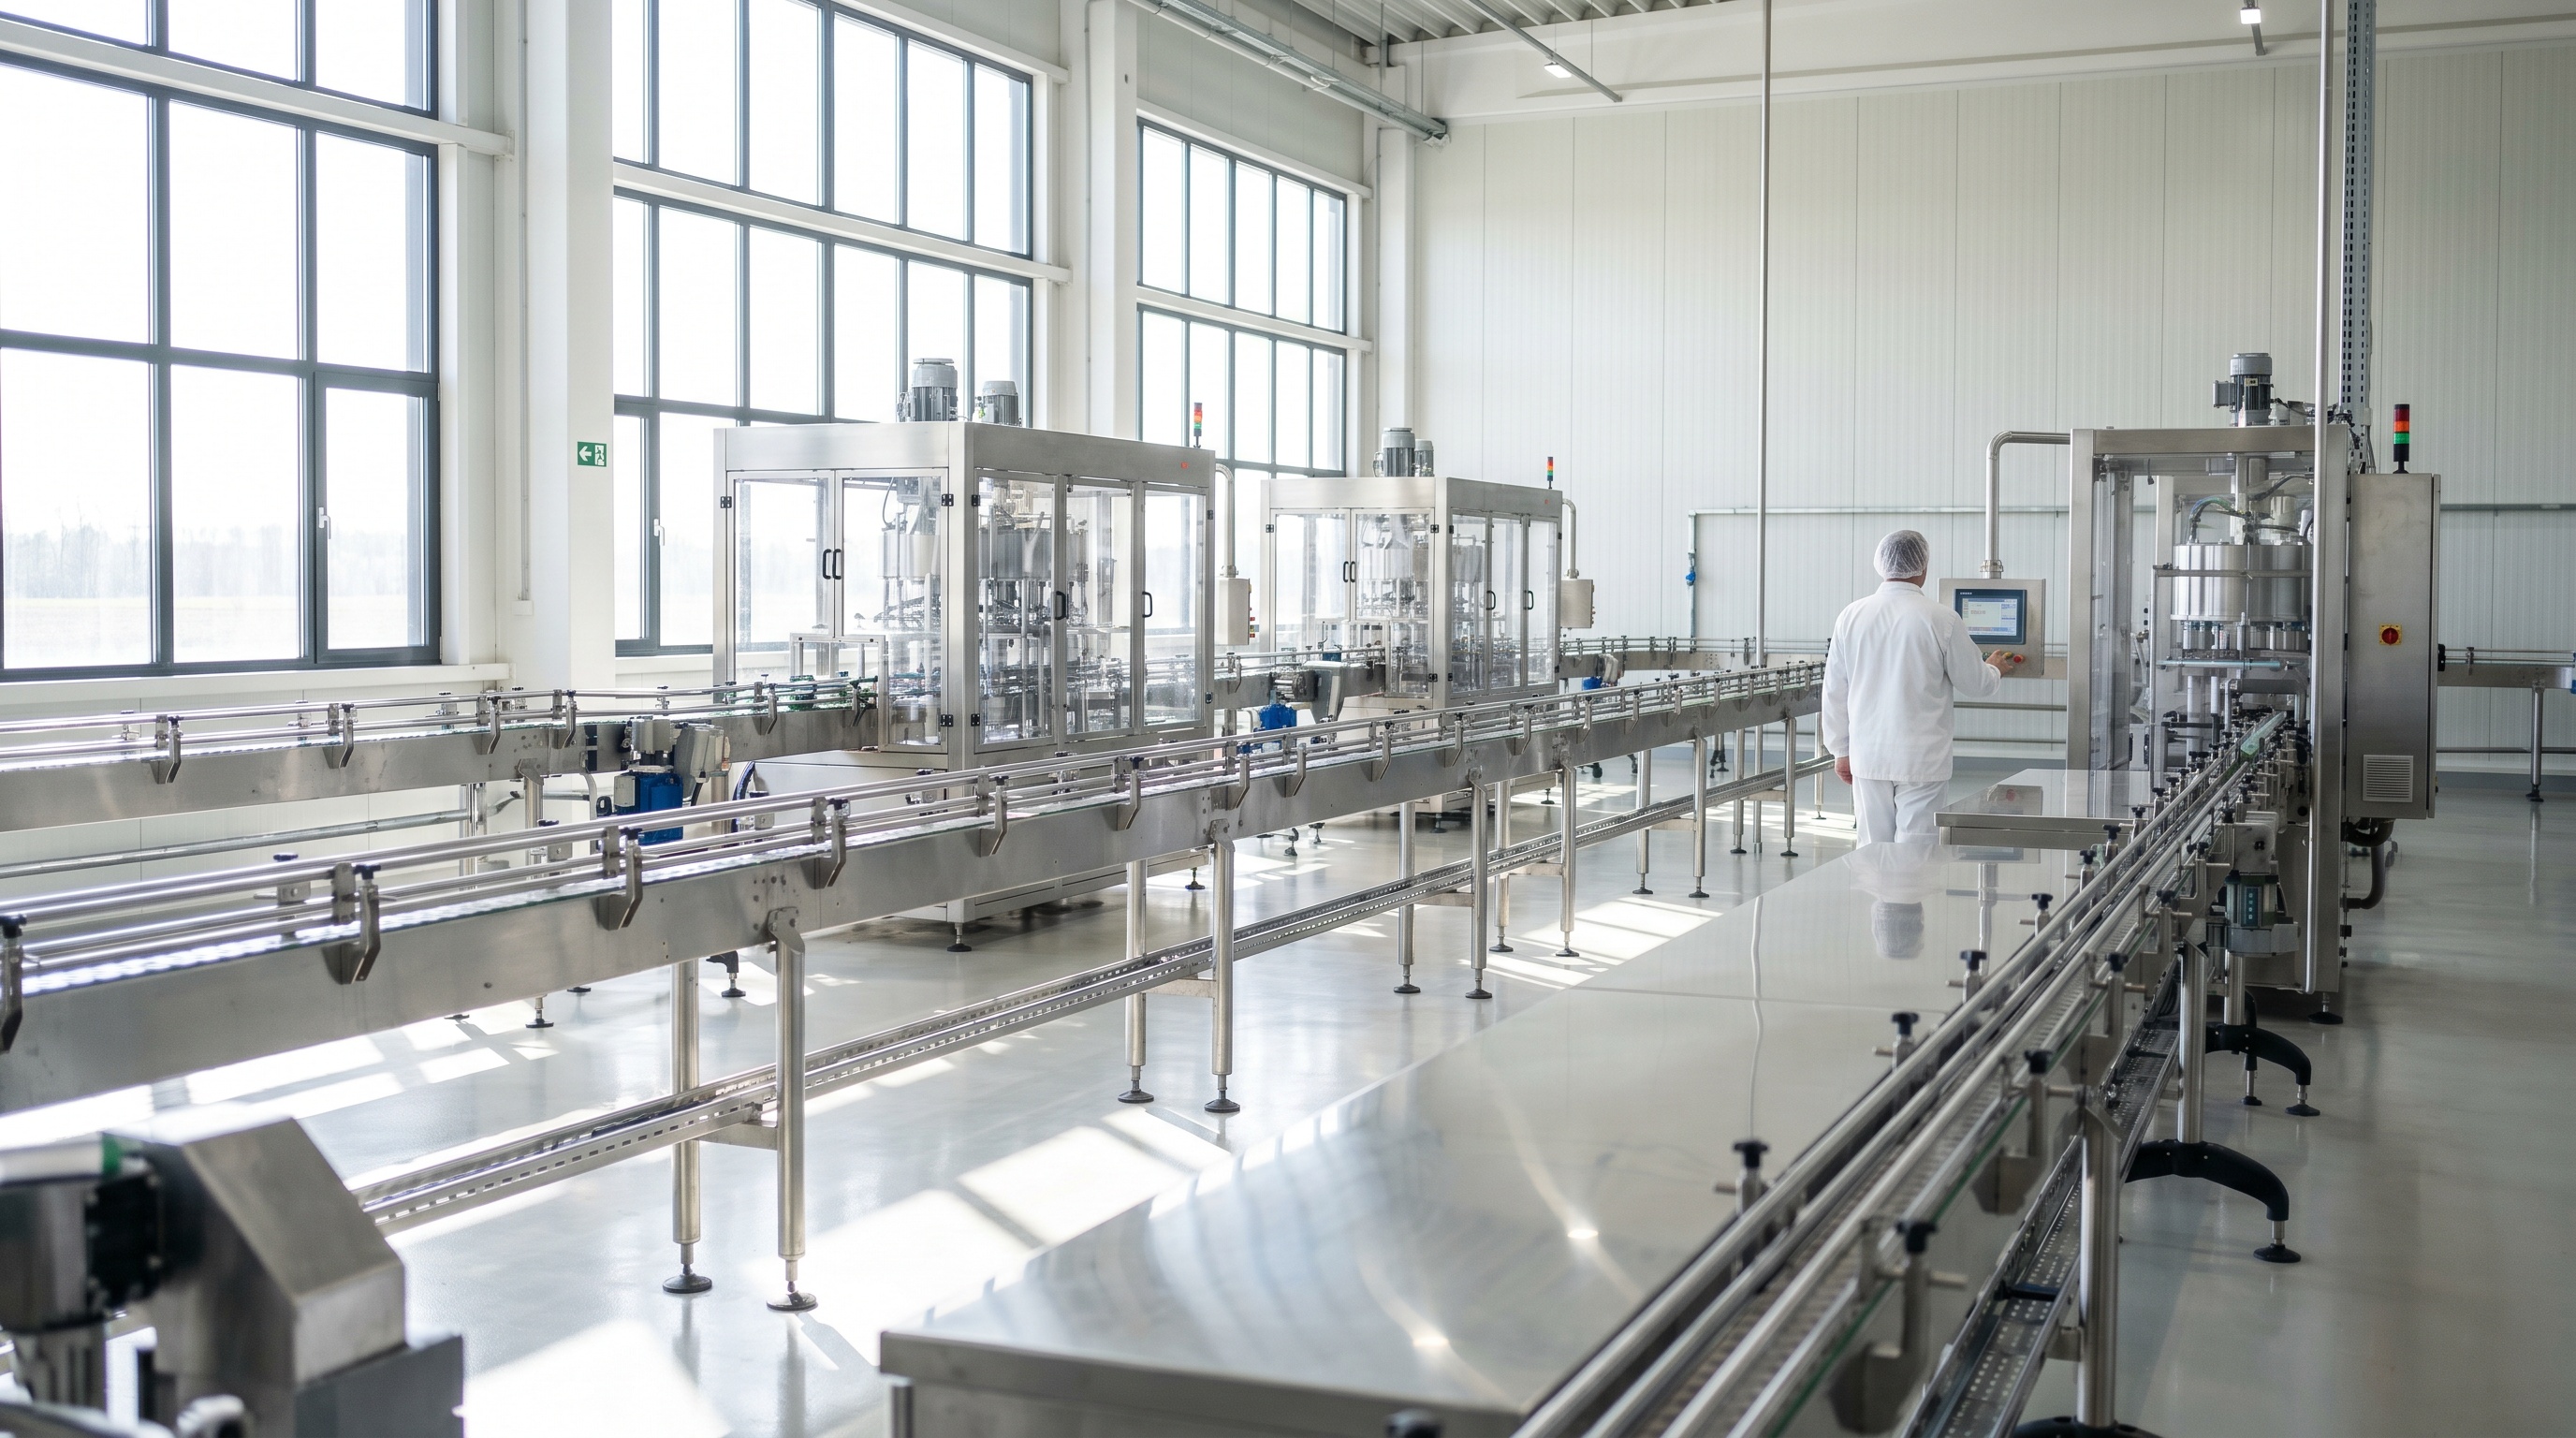
Допуск NSF H1 часто воспринимается как универсальный знак качества для пищевого оборудования, но в реальности он гарантирует только одно: смазка безопасна при случайном контакте с продуктом (максимум 10 ppm для минеральных масел). При этом H1 не означает автоматической устойчивости к горячей щелочной или кислотной мойке, которая происходит во время CIP-санобработки. На пищевых производствах узлы смазки регулярно подвергаются воздействию воды выше 85°C, щелочных и кислотных растворов - и здесь один только допуск H1 недостаточен.
Задача этой статьи - разобраться, какие свойства смазки действительно определяют ее поведение при CIP-мойке, какие параметры смотреть при выборе, и как организовать обслуживание, чтобы смазочный слой не вымывался и не терял защитные функции.
Чем отличается H1 от требований к CIP-стойкости
NSF H1 - это регистрационная категория, а не комплексный тест на стойкость.
Ее суть в том, что смазка состоит из компонентов, которые одобрены для случайного, непреднамеренного контакта с пищей в объеме не более 10 ppm. Это означает: если несколько капель смазки случайно попали на продукт, никакого вреда не будет.
Однако CIP-мойка - это совсем другой сценарий. Узел, покрытый смазкой, подвергается одновременному воздействию трех факторов: горячей воды (85°C и выше), щелочных растворов (типично гидроксид натрия) и кислотных растворов (азотная кислота, фосфорная кислота). Эта комбинация нацелена на удаление микробов и остатков продукта, а не на щажение смазки.
H1-регистрация ничего не говорит о том, как смазка поведет себя в этих условиях. Два разных изделия могут иметь допуск H1, но одно вымоется за одну CIP-обработку, а другое сохранит пленку. Поэтому выбор всегда требует дополнительной проверки по стойкости к вымыванию и химической устойчивости - это не автоматически следует из буквы H1.
Как водостойкость влияет на долгоживучесть смазочного слоя
Стойкость к вымыванию измеряется по стандарту ASTM D1264.
Суть теста: смазку наносят на пластину, затем обливают горячей водой под давлением и измеряют, какой процент смазки остался. Хорошие результаты для пищевых смазок - это 2% washout или меньше, что означает: смазка теряет не более 2% массы при мойке.
На первый взгляд, 2% - мало. Но если узел смазывается регулярно каждый день, а мойка происходит каждые 2-3 часа, то за смену смазка может потеряться полностью. Узел окажется в условиях граничной смазки или вообще без защиты, что приведет к фреттингу, коррозии контактных поверхностей и ускоренному износу.
Тип загустителя напрямую влияет на водостойкость. Литиевые смазки (литиевый комплекс) хорошо держат форму при комнатной температуре, но в горячей воде быстро распадаются. Кальциевый сульфонат, алюминиевый комплекс и полиуреа обладают лучшей адгезией к металлу и устойчивостью к вымыванию. Именно поэтому специализированные пищевые смазки для washdown-узлов обычно содержат один из этих загустителей, а не литий.
Минимальное количество смазки при нанесении тоже работает в вашу пользу. Рекомендация NSF - наносить только то количество смазки, которое необходимо для функции узла. Избыток не улучшает защиту, а, наоборот, легче смывается и может мигрировать в соседние узлы. Тонкая, плотно прилегающая пленка лучше сопротивляется мойке, чем толстая корка смазки.
Высокотемпературная стойкость и мойка CIP - независимые параметры
Часто закупщики путают два разных свойства: способность смазки не разрушаться при высокой температуре и способность сохранять защиту при горячей щелочной мойке.
Это не одно и то же.
Высокотемпературная смазка с рабочим диапазоном до 180°C может иметь отличную окислительную стабильность, но при этом быстро вымываться щелочью. И наоборот, смазка с хорошей водостойкостью может начать терять вязкость уже при 60°C, если ее база масла недостаточно стабильна.
Для пищевого оборудования, которое подвергается регулярной CIP-мойке, нужно смотреть на оба параметра отдельно:
Высокотемпературная стойкость проверяется по drop point (температура плавления смазки) и вязкости базового масла. Для NLGI 2 обычные показатели - drop point от 180°C до 200°C.
Стойкость к CIP проверяется по ASTM D1264 (water washout), устойчивости к щелочам и кислотам, и длительности сохранения смазочной пленки после мойки.
Статистика показывает: на практике узлы чаще выходят из строя не из-за окисления смазки (она просто стареет), а из-за смыва и последующего контакта металла с металлом. Поэтому для оборудования с частой мойкой водостойкость критична больше, чем максимальная температура.
Регламент пересмазки после CIP - ключевой момент
Многие закупщики ошибочно считают, что если нанести смазку один раз перед запуском, она будет защищать узел весь день, включая CIP-мойки.
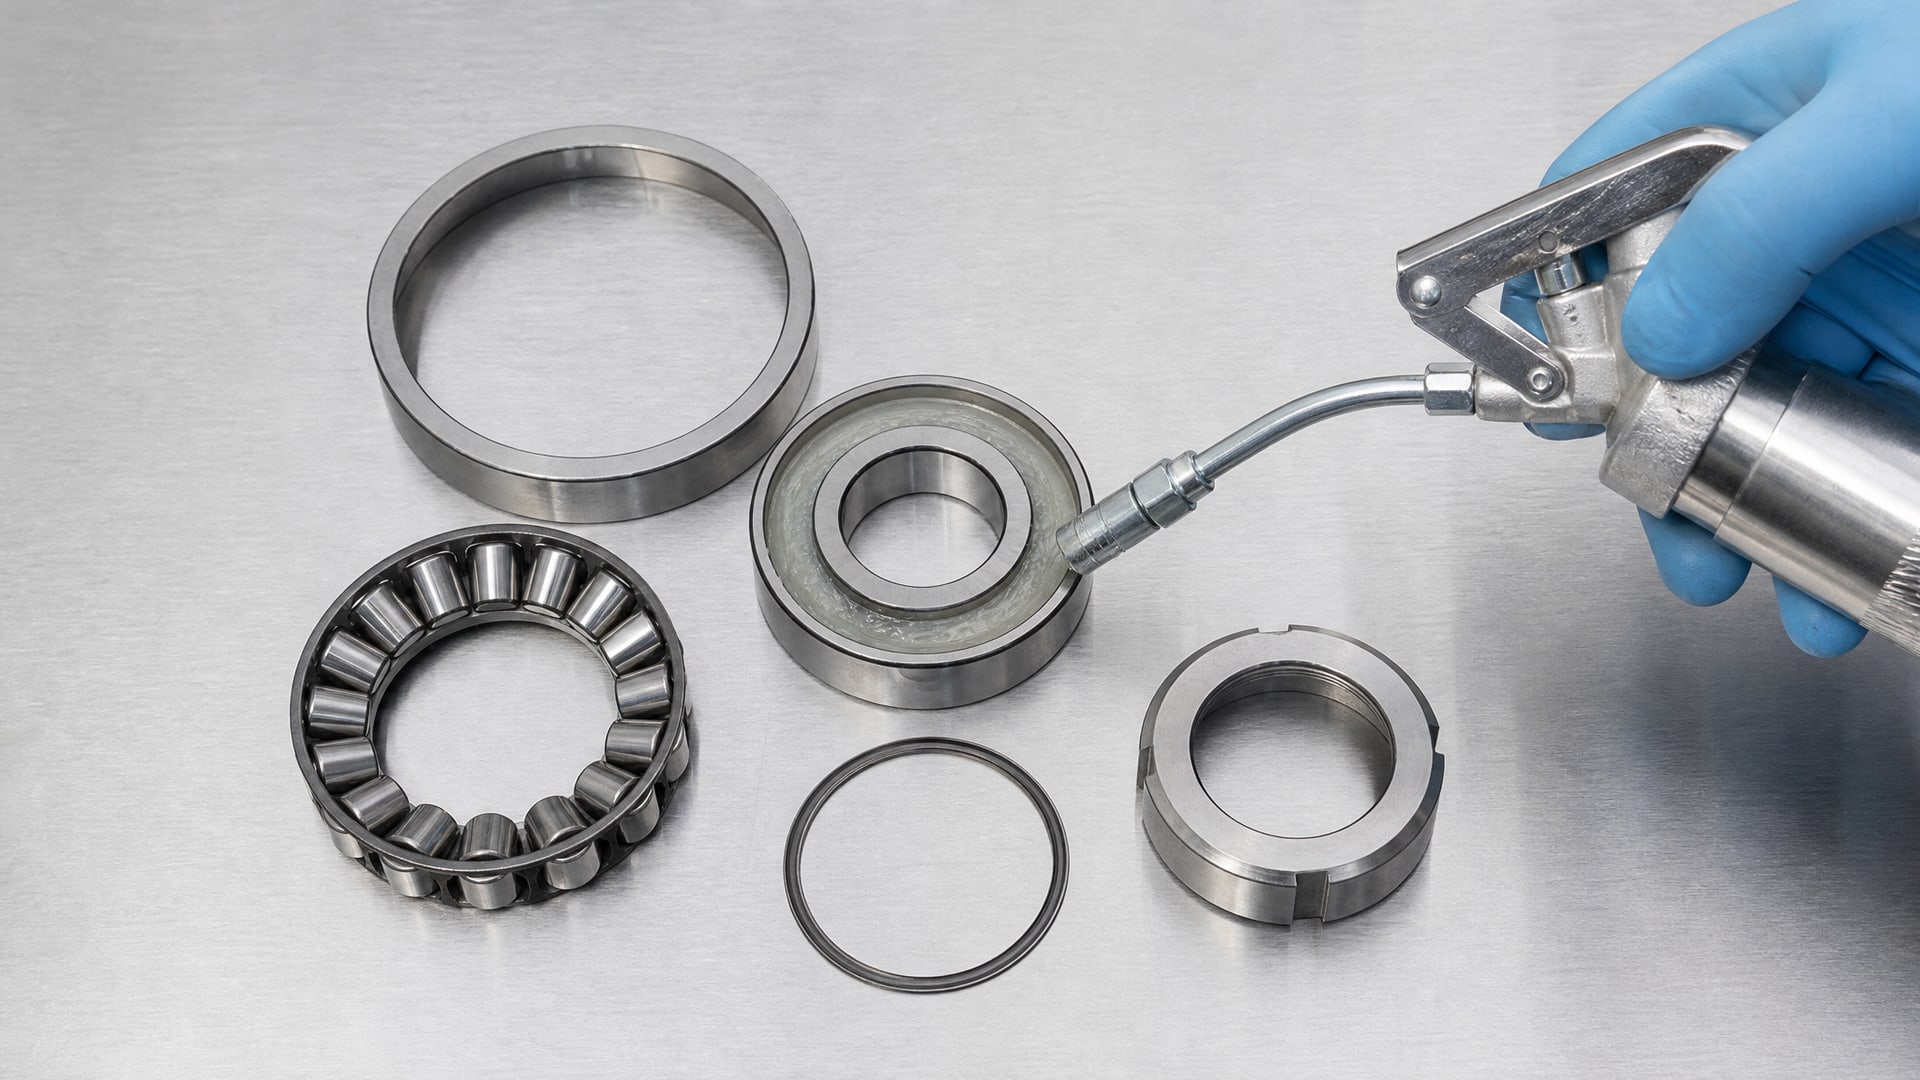
На деле это не так. После каждой мойки часть смазки вымывается, и узел оказывается менее защищенным.
Отраслевые рекомендации советуют синхронизировать пересмазку с циклом CIP. Схема выглядит так:
Узел смазывается перед включением оборудования в работу.
После завершения производства, перед CIP-мойкой, смазку не трогают.
Мойка происходит.
После мойки и сушки узел пересмазывается заново.
Такой подход требует изменения регламента обслуживания, но он гарантирует, что узел всегда имеет защиту и после мойки, и перед следующей сменой. Некоторые предприятия автоматизируют этот процесс, встраивая дозатор смазки в цикл CIP-системы.
Если узел находится в зоне прямого распыления воды во время мойки (например, подшипник, открытый для промывки), то одна пересмазка после мойки может быть недостаточна. В таких случаях стоит рассмотреть защитный кожух или перемещение узла в менее мокрую зону, если конструкция позволяет.
Какие параметры смотреть при выборе смазки для пищевого производства
Чек-лист для технического специалиста должен включать как минимум пять пунктов:
| Параметр | Что проверять | Критерий для CIP-узлов |
|---|---|---|
| Допуск | NSF H1 | Обязателен |
| Консистенция | NLGI класс | Обычно NLGI 2 |
| Рабочая температура | Минимум и максимум | Минимум -5...0°C, максимум 150°C и выше |
| Водостойкость | ASTM D1264 water washout | 2% max |
| Тип загустителя | Литий, кальций, алюминий, полиуреа | Кальциевый сульфонат, алюминиевый комплекс, полиуреа для washdown |
| Химстойкость | К щелочам, кислотам | Задать вопрос производителю |
При выборе высокотемпературной смазки для пищевой промышленности обратите внимание еще на несколько точек:
Drop point смазки (температура, при которой смазка начинает капать). Для пищевых смазок это обычно 180°C или выше.
Окислительная стабильность - оценивается по изменению вязкости и кислотного числа при нагреве. Хороший показатель: прирост кислотного числа не более 1-2 мг KOH/г после теста.
Устойчивость к сдвигу - важна для смазок, которые попадают между быстро движущимися деталями (подшипники качения).
Если производитель смазки не предоставляет результатов ASTM D1264 или данных о стойкости к щелочам и кислотам, это повод для беседы с его технической службой. Для пищевых узлов эти тесты должны быть в паспорте.
Синтетические и минеральные базы: выбор под CIP
Минеральное масло - база большинства пищевых смазок.
Оно недорого, хорошо изучено, стабильно окисляется, и для пищевых допусков NSF H1 одобрено давно. При этом минеральное масло растворяется в воде хуже, чем синтетические углеводороды, что работает в пользу водостойкости.
Синтетические базы (PAO, эстеры, полиолефины) позволяют расширить температурный диапазон смазки до 180°C и выше. Но при этом некоторые синтетические масла хуже переносят кислотные и щелочные растворы CIP - они быстрее окисляются и теряют вязкость.
На практике: если узел не требует температуры выше 150°C, лучше выбрать смазку на минеральной базе с хорошей водостойкостью. Если же действительно нужен диапазон до 180°C, синтетическая база обязательна, но ее нужно тщательнее выбирать по химстойкости.
Для высокотемпературной смазки с пищевым допуском важно, чтобы база не была слишком летучей. На высокой температуре легкие молекулы базового масла могут испаряться, и смазка загустевает, теряя текучесть. Это приводит к фреттингу и ускоренному износу. Проверьте при выборе, что потеря летучести (ASTM D6731) не превышает 5-10%.
Когда H1 недостаточно: признаки неправильного выбора
Если после нескольких недель работы вы видите эти признаки, значит смазка не подходит:
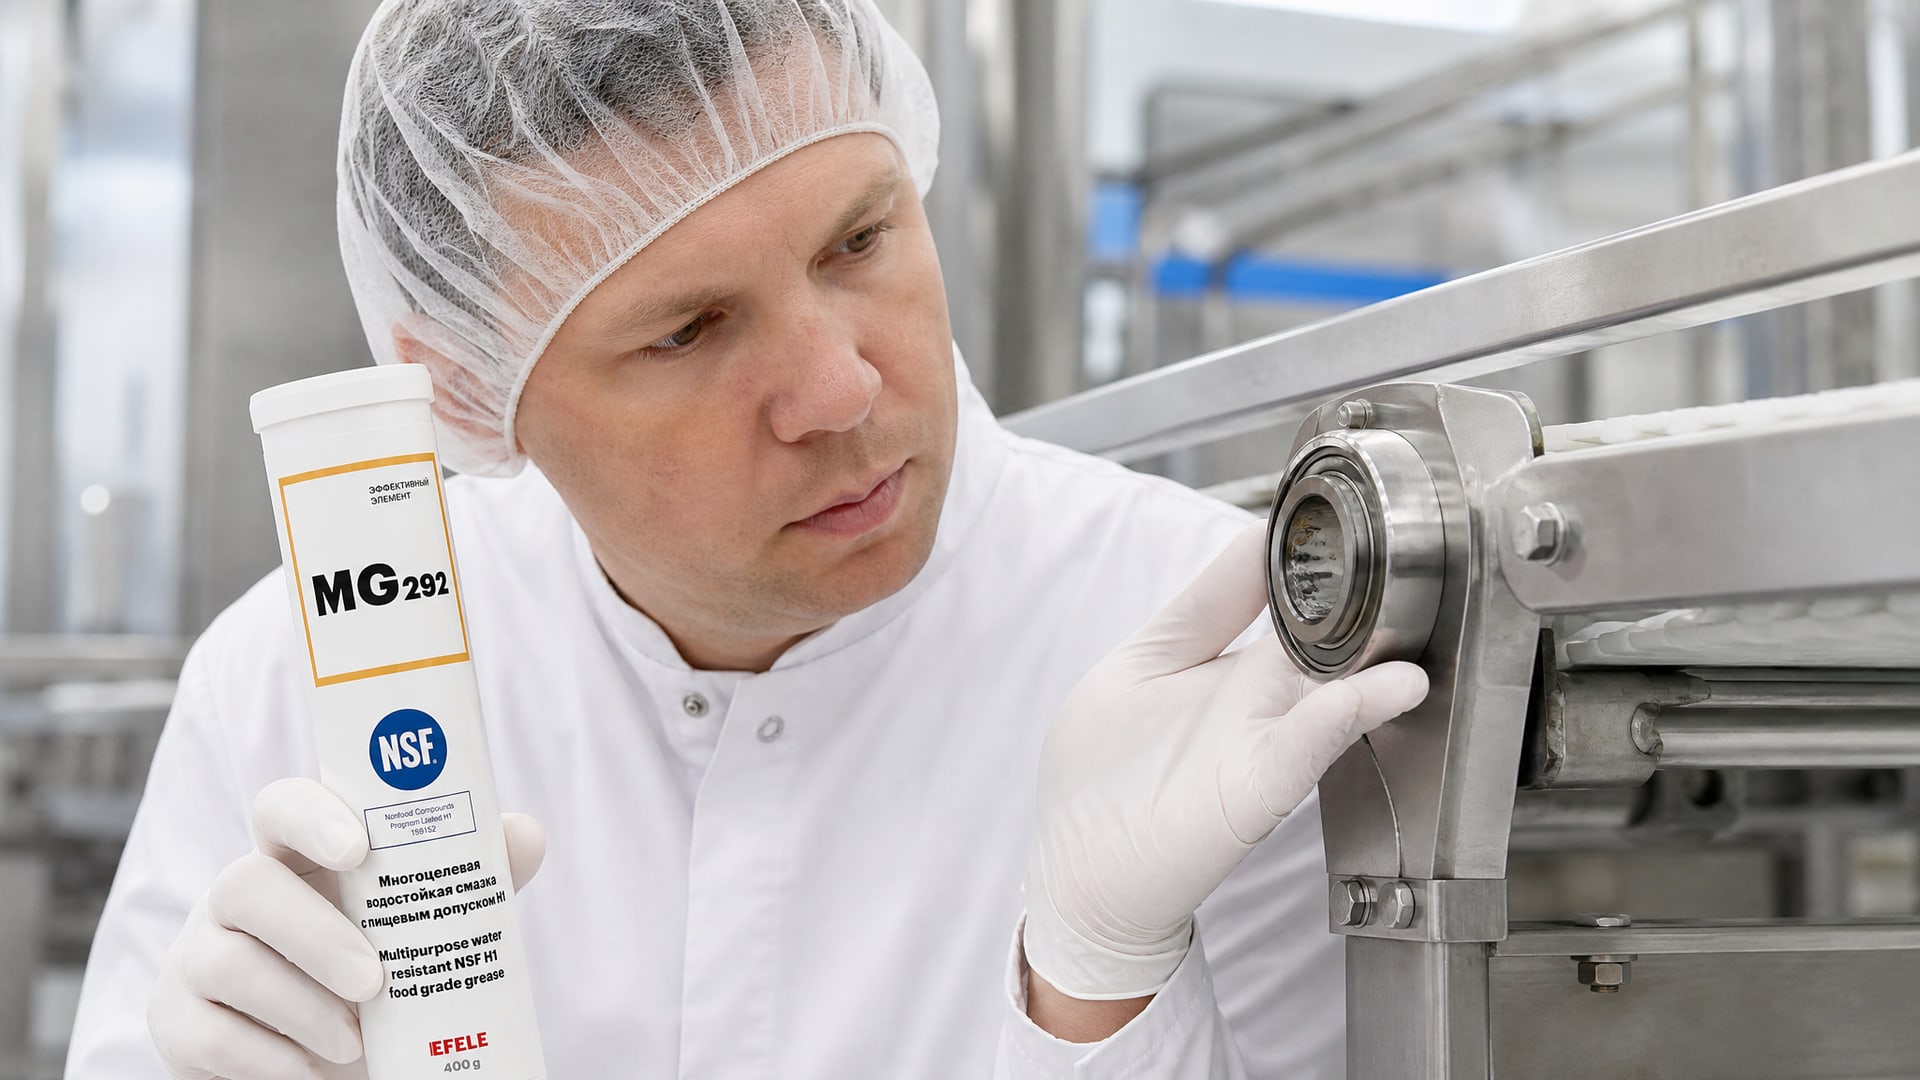
Узел после мойки остается сухим - смазка вымывается полностью или почти полностью. Решение: пересмазка после CIP (как описано выше) или выбор смазки с лучшей водостойкостью.
Следы коррозии или потемнения на контактных поверхностях - смазка недостаточно защищает от воздействия щелочи и влаги. Причина может быть в низкой адгезии пленки или недостаточной концентрации ингредиентов-ингибиторов коррозии.
Смазка вязнет, становится твердой или липкой - база масла окисляется в условиях высокой температуры и влаги. Это сигнал, что стабильность смазки недостаточна для ваших условий.
Подшипник начинает греться, звучит по-другому - скорее всего, смазки вообще нет, или ее остаток загустел так, что не образует жидкостной смазочный слой.
В условиях, где требуется повышенная водостойкость и защита от агрессивных сред, EFELE MG-292 с допуском NSF H1 показывает хорошие результаты водостойкости (не более 1,5% washout по ASTM D1264) и удерживает вязкость даже после нескольких циклов горячей щелочной мойки. Это особенно полезно для направляющих, шпинделей и подшипников, которые находятся в прямой зоне распыления CIP.
Часто задаваемые вопросы
Если смазка имеет допуск H1, ее точно можно использовать на пищевом оборудовании?
Допуск H1 означает, что смазка безопасна при случайном контакте с пищей - ее состав одобрен. Но H1 не гарантирует, что смазка выдержит CIP-мойку без потери свойств. Для оборудования с регулярной горячей мойкой нужно дополнительно проверить водостойкость, рабочий диапазон и рекомендации по пересмазке.
Почему после мойки CIP узел все еще требует пересмазки, если смазка уже была?
После мойки горячей водой, щелочью и кислотой часть смазки вымывается - это нормально. Если не пересмазать, узел будет работать без защиты, и начнется фреттинг и коррозия. Рекомендуется синхронизировать пересмазку с циклом CIP - смазывать после мойки, перед включением оборудования.
Какая разница между высокотемпературной смазкой и смазкой для CIP-мойки?
Высокотемпературная смазка стойка к окислению и не теряет вязкость при 150°C и выше - это про стабильность при нагреве. Смазка для CIP устойчива к горячей воде, щелочам и кислотам - это про стойкость к вымыванию и химическому воздействию. Смазка может быть высокотемпературной, но вымыться за один цикл CIP. И наоборот, может быть суперводостойкой, но потерять вязкость уже при 80°C. Для пищевого оборудования с мойкой часто нужны ОБА свойства сразу.
Как выбрать между NLGI 1 и NLGI 2 для узлов с CIP?
NLGI 1 (мягче) лучше проникает в узкие зазоры и быстрее распределяется при холодном пуске. NLGI 2 (гуще) держится лучше при высокой температуре и дольше сопротивляется вымыванию во время мойки. Для CIP-узлов обычно выбирают NLGI 2, если конструкция позволяет. Если зазоры очень узкие, может потребоваться NLGI 1, но тогда интервал пересмазки придется сократить.
Нужно ли искать смазку с ISO 21469 вместо просто NSF H1?
ISO 21469 - это стандарт на гигиеничность производства и полного жизненного цикла смазки, от производства до применения. NSF H1 - это регистрация состава при случайном контакте с пищей. Обычно смазки, зарегистрированные как NSF H1, также отвечают требованиям ISO 21469, но это разные вещи. Для пищевого оборудования достаточно NSF H1; ISO 21469 требуется для особых сертификационных программ некоторых сетей быстрого питания или очень строгих пищевых производств.
Заключение
Допуск NSF H1 - это обязательное условие, но не решающий фактор при выборе смазки для пищевого оборудования, подвергаемого высокотемпературной CIP-мойке. Ключ к надежности - это сочетание трех независимых параметров: регистрация H1 (безопасность при контакте с пищей), достаточный рабочий диапазон (обычно минус 5°C до плюс 150°C и выше) и проверенная водостойкость (ASTM D1264 не более 2% вымывания).
Для высокотемпературных узлов, подверженных CIP-мойке, EFELE SG-301 обеспечивает надежную защиту благодаря кальциевому сульфонатному загустителю, который сочетает стойкость к горячей воде и щелочным растворам с хорошей адгезией к металлу и удержанием вязкости при рабочих температурах. На практике это означает: смазка не вымывается полностью даже после нескольких циклов мойки, и узел дольше работает без переделки.
Конкретный шаг после прочтения: проверьте паспорт вашей текущей смазки на наличие результатов ASTM D1264 и информации о стойкости к щелочам. Если этих данных нет, свяжитесь с производителем или техподдержкой. Заодно пересмотрите регламент обслуживания: предусмотрена ли пересмазка после мойки CIP? Если нет, добавьте ее - это простое и эффективное улучшение, которое значительно продлит жизнь узлов.