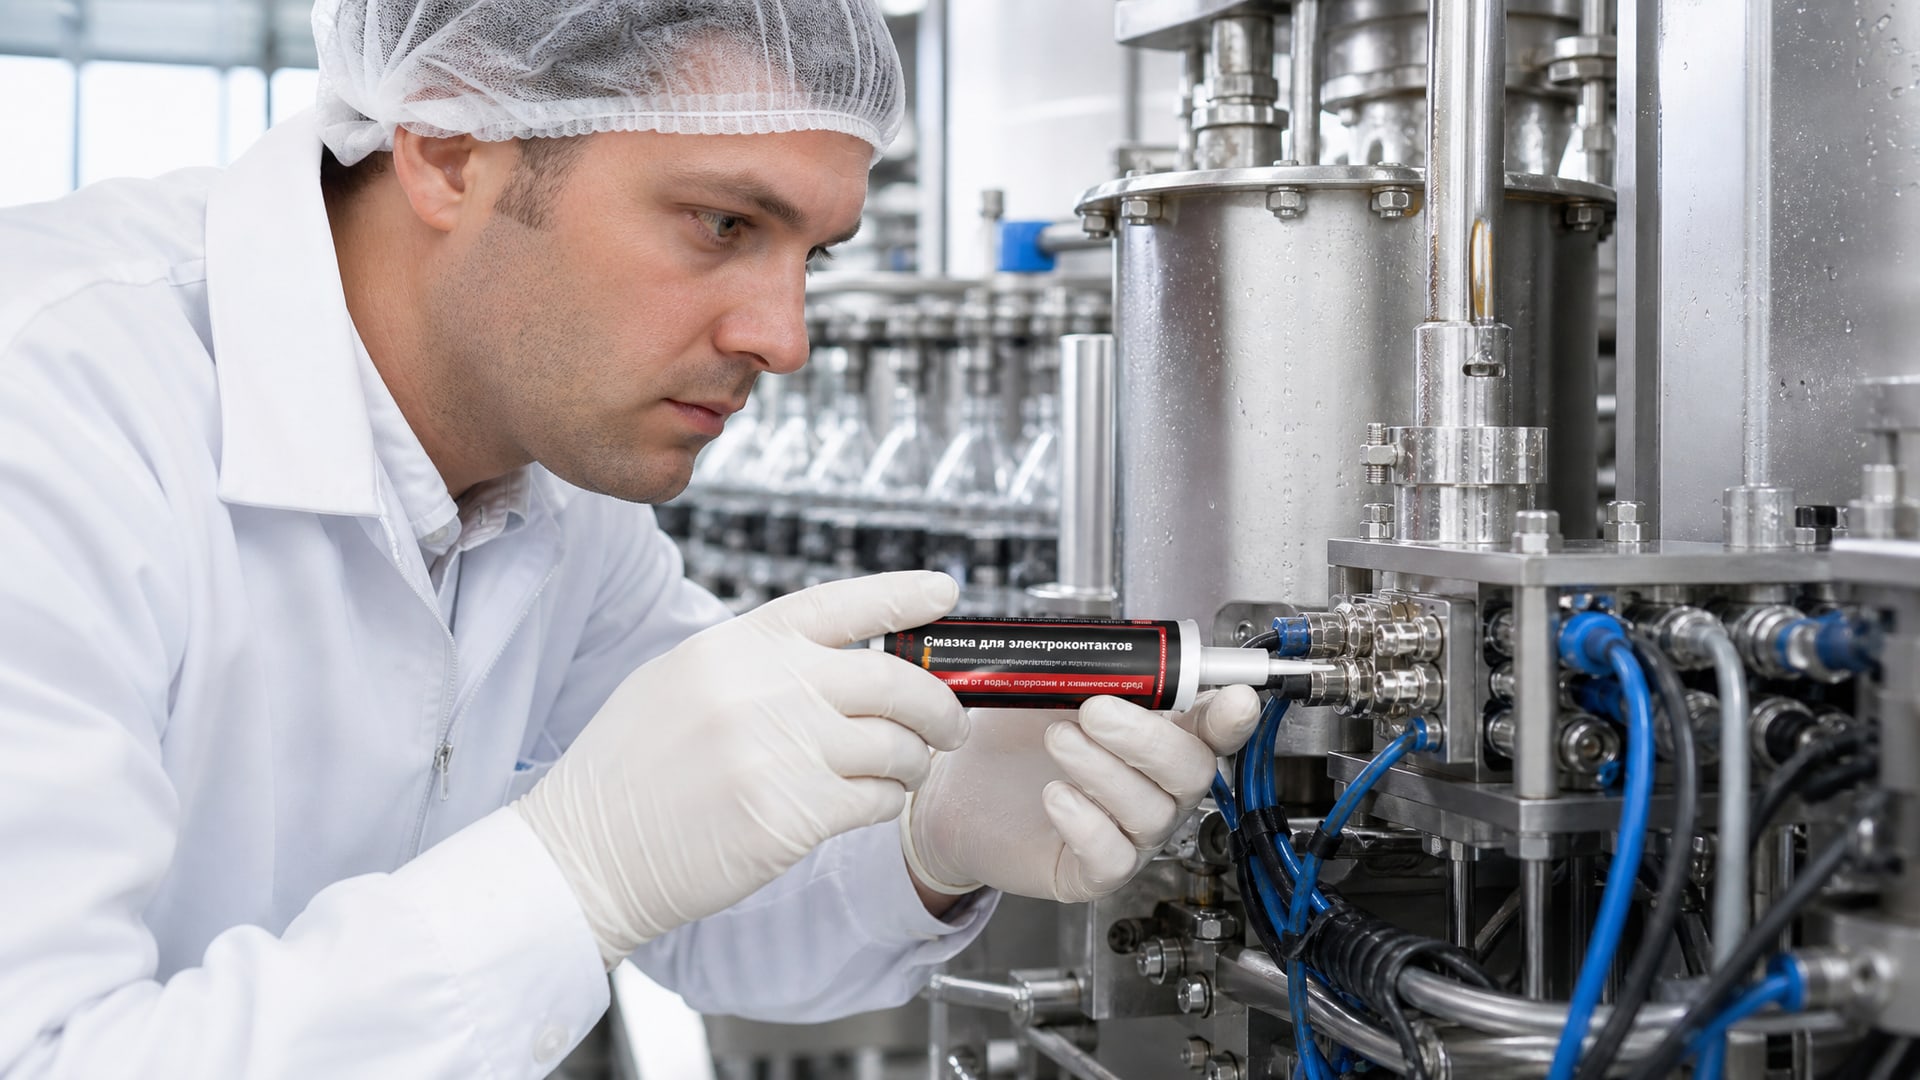
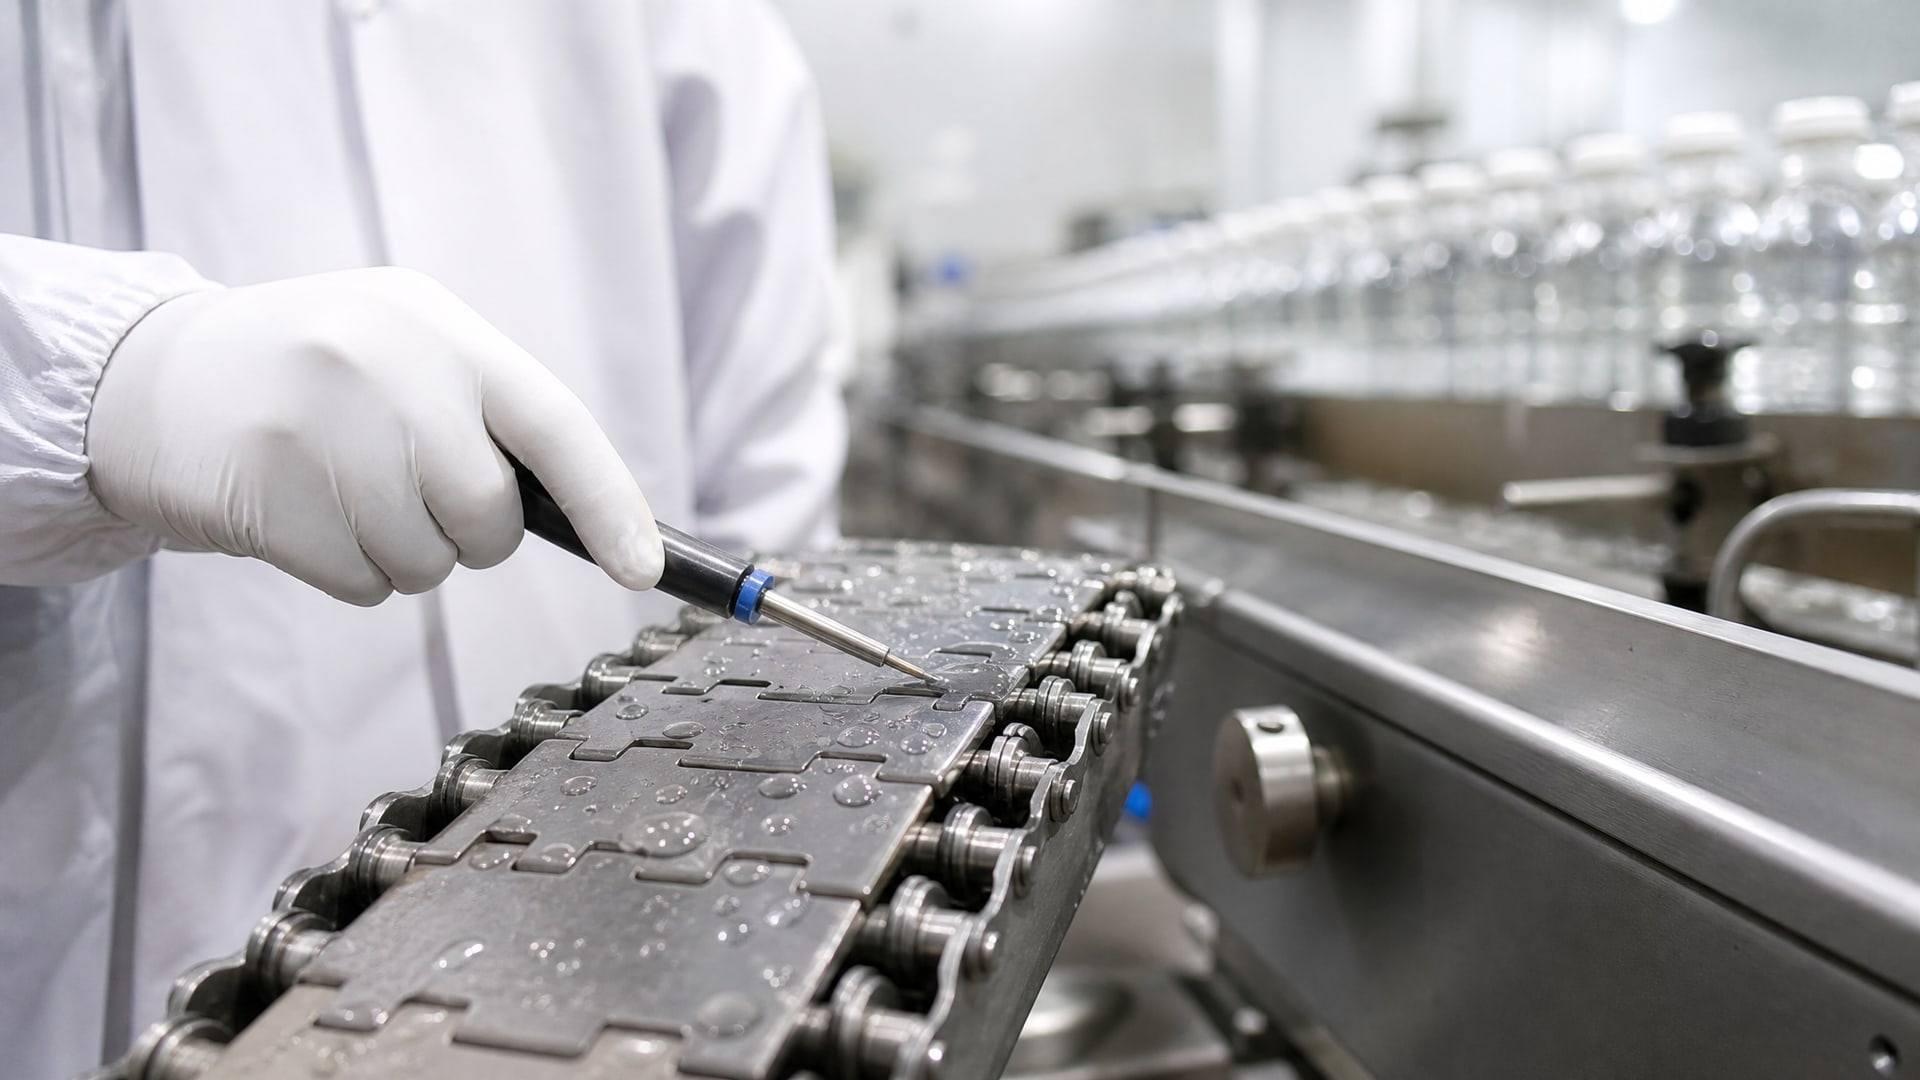
На линиях розлива напитков оборудование постоянно находится в контакте с влагой, брызгами воды, моющими химикатами и перепадами температур. Именно эти условия создают идеальную среду для коррозии металлических поверхностей, направляющих, цепей и подшипников. Смазочные материалы класса H1 - это не просто «пищевые» смазки; это специально отформулированные составы, которые одновременно обеспечивают допустимость для случайного контакта с напитком и защищают оборудование от ржавчины и износа во влажной среде. Статья расскажет, как работает эта защита, на какие параметры смотреть при выборе и почему именно водостойкость и коррозионная защита - главные критерии для линий розлива.
Почему коррозия - главный враг пищевого оборудования
Коррозионные процессы на линиях розлива развиваются быстрее, чем на «сухих» производствах.
Вода проникает в зазоры между деталями, вытесняет смазочную пленку, растворяет присадки и разрушает защитный слой на металле. Моющие и дезинфицирующие растворы, используемые в пищевой промышленности, дополнительно ускоряют окисление и образование ржавчины на железе и сплавах.
На линиях розлива напитков коррозия затрагивает направляющие скольжения, цепные передачи, подшипники и крепежные элементы. Даже тонкий слой ржавчины увеличивает трение, вызывает false brinelling (поверхностное разрушение под нагрузкой), ускоряет износ и в итоге приводит к выходу участка линии из строя. Кроме того, корродированная поверхность неспособна удерживать новый слой смазки - каждое нанесение становится менее эффективным.
Проблема усугубляется тем, что смывки проводят регулярно, и каждый цикл мытья становится проверкой качества смазочной пленки. Если смазка вымывается слишком быстро или теряет адгезию к металлу, защита нарушается именно в момент, когда оборудование наиболее уязвимо - сразу после влажной уборки и перед следующей сменой.
Что такое H1 и как это связано с защитой от коррозии
H1 - это классификация смазок по стандартам NSF (National Sanitation Foundation), которая разрешает случайный, технически неизбежный контакт с пищей или напитком.
Допуск определен в FDA 21 CFR 178.3570. Однако H1 - это НЕ обозначение антикоррозионных свойств; это регистрация по пищевой безопасности.
Антикоррозионные характеристики H1-смазки определяются ее составом: типом загустителя, пакетом присадок и технологией производства. Например, кальций-сульфонатные комплексные загустители обладают высокой водостойкостью и хорошей адгезией к металлу, что критично для влажных зон. Синтетические основные масла лучше сопротивляются окислению при перепадах температур, а специальные противокоррозионные присадки создают непроницаемый барьер между металлом и водой.
Регулярно встречаются две ошибки в выборе. Первая: предположить, что любая пищевая смазка защитит от коррозии. Вторая: купить смазку с хорошей водостойкостью, но без H1-допуска, и применить ее на участке, где теоретически возможен контакт с напитком. Важно выбирать материал, который одновременно удовлетворяет обоим условиям: и имеет NSF H1-регистрацию, и демонстрирует доказанную защиту от коррозии в испытаниях по ISO 11007.
Параметры коррозионной защиты: на что смотреть в техдокументации
При выборе смазки для линий розлива необходимо проверить несколько конкретных показателей.
Это не одна цифра, а набор характеристик, которые вместе гарантируют надежность в мокрой среде.
Испытания на коррозию и водостойкость
ISO 11007 (Emcor) - испытание на коррозийность смазки по отношению к медь-никелевому образцу. Результат показывается шкалой от 0 (идеально) до 4 (высокая коррозийность). Для линий розлива необходимо значение не хуже 1.
DIN 51807/1 - испытание водостойкости методом центрифугирования. Показывает, насколько смазка теряет консистенцию и масло при воздействии воды. Хорошие показатели означают, что пленка не разрушится под душем или в брызговой зоне.
ASTM D1264 - тест на водовымывание. Определяет, какой процент масла вымывается из смазки при воздействии воды. Для пищевого производства обычно требуется вымывание менее 3-5 процентов.
Все эти испытания должны быть указаны в технических данных (TDS) или карточке товара продукта. Если их нет - это сигнал, что смазка не тестировалась специально для влажной среды.
Класс консистенции и температурный диапазон
Смазки для пищевого производства часто выпускают классом NLGI 2, что соответствует пластичности масла с консистенцией от жидкого до среднего. NLGI 2 хорошо работает на направляющих и в цепных передачах, обеспечивает пампабильность (текучесть) в системах автоматической подачи и не создает избыточного трения на холоде.
Температурный диапазон важен, потому что холодильные камеры и зоны предварительного охлаждения напитка требуют смазок, которые не затвердевают ниже 0 °C, а участки рядом с горячей водой для смывки должны выдерживать до +60…+80 °C без потери пленки.
Адгезия и фреттинг
Адгезия - способность смазки прилипать к металлической поверхности и не сползать под вибрацией или при контакте с водой. Для направляющих это решающий фактор: если адгезия низкая, вода проникнет между смазкой и металлом, и коррозия начнется под пленкой, незаметно для оператора.
False brinelling (поверхностное разрушение под нагрузкой и вибрацией) - процесс, при котором смазка не удерживает контактирующие поверхности, и они соскабливают друг друга. На линиях розлива это часто случается с подшипниками при длительной остановке с вибрацией или при недостаточной смазке. Правильно подобранная H1-смазка предотвращает этот эффект благодаря присадкам, которые создают тонкий, но прочный защитный слой.
Как H1-смазка работает во влажной среде: механизм защиты
Защита от коррозии строится на трех уровнях: вытеснение воды из зазора, создание гидрофобного барьера и подавление окисления металла.
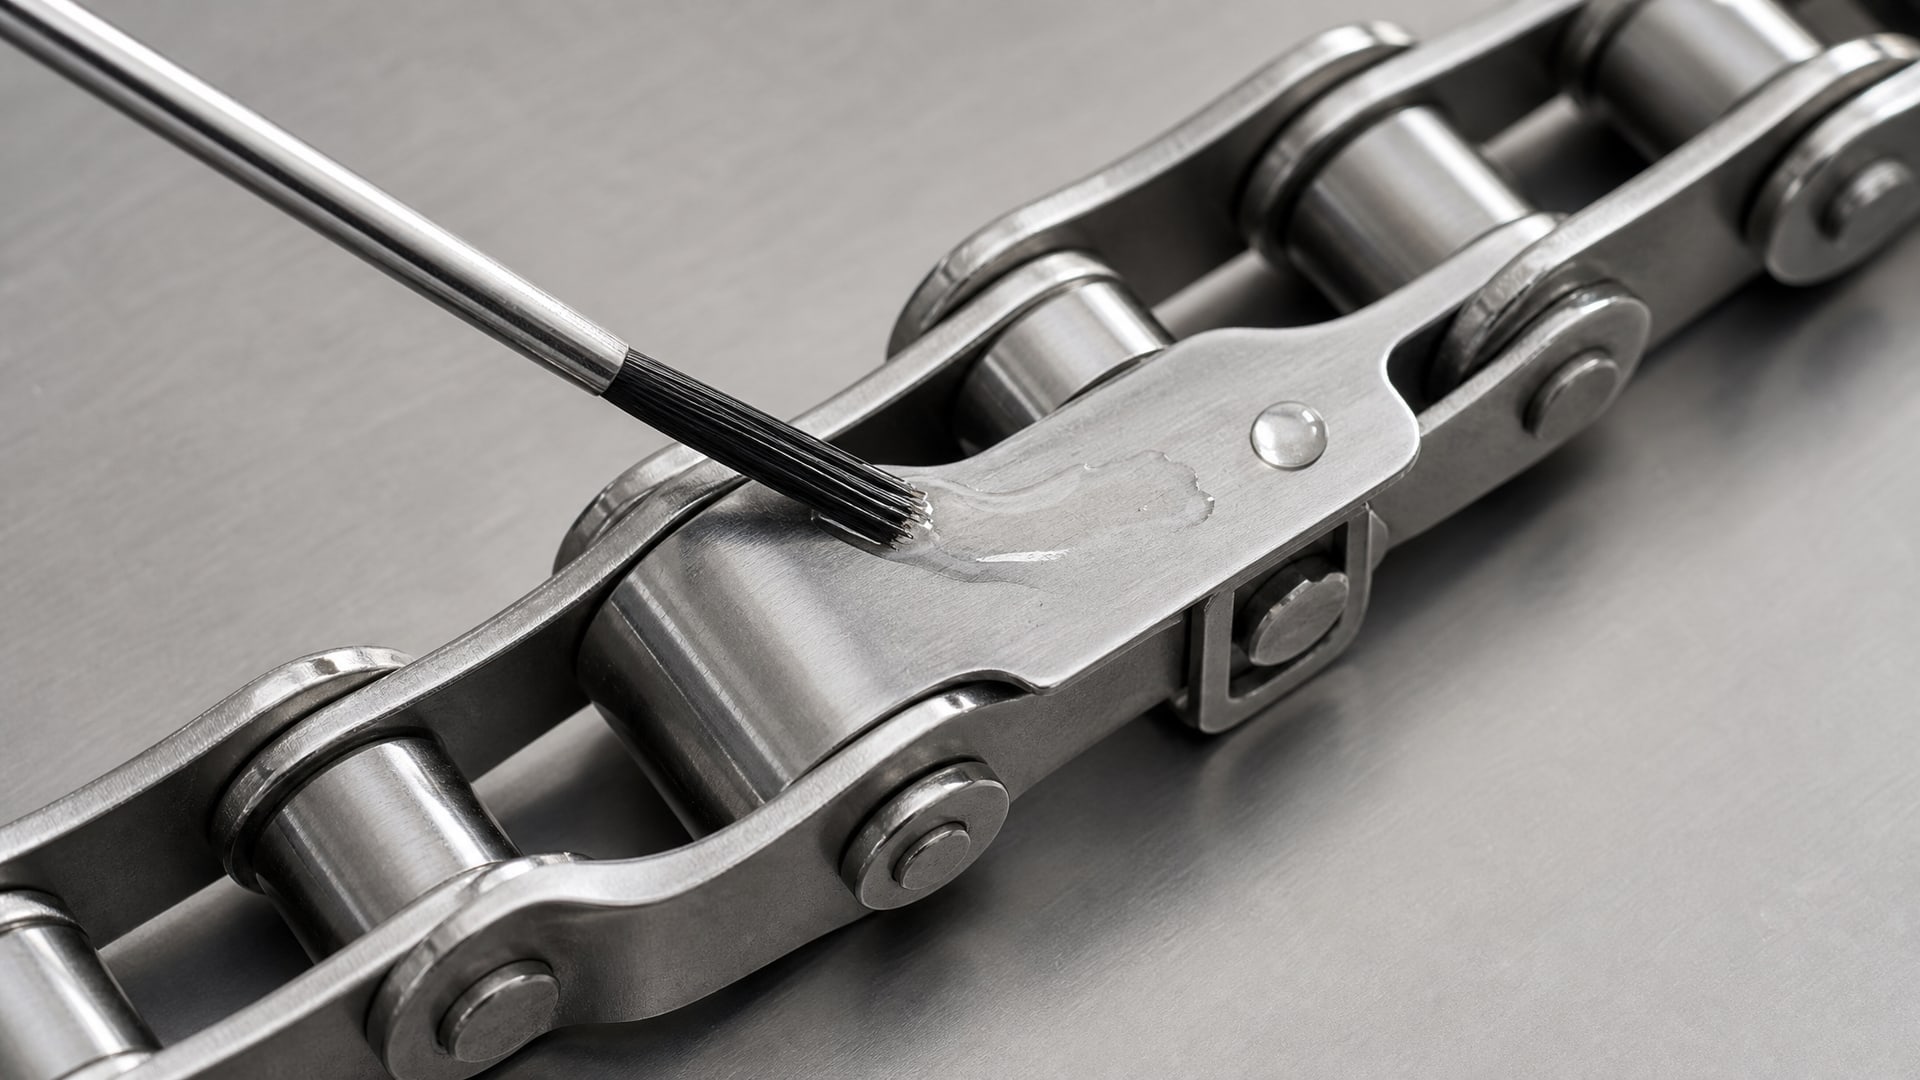
Первый уровень - это гидрофобность (водоотталкивание) базового масла и загустителя. Смазка не должна впитывать воду; вместо этого она должна скатывать капли и не позволять воде проникнуть в контактную зону. Кальций-сульфонатные комплексные загустители часто используют именно потому, что они демонстрируют высокое отталкивание воды даже при длительном контакте.
Второй уровень - противокоррозионные присадки. Это молекулы, которые химически взаимодействуют с поверхностью металла и образуют защитный слой толщиной в несколько нанометров. Этот слой предотвращает прямой контакт металла с кислородом и влагой, останавливая окисление. Такие присадки срабатывают даже если вода все же проникла в зазор.
Третий уровень - стабильность в окислительной среде. Когда смазка контактирует с озоном (используется в некоторых системах дезинфекции) или с хлорированной водой, она должна сохранять свои характеристики. Синтетические и полусинтетические смазки держат этот уровень лучше, чем чистые минеральные, благодаря более стабильной молекулярной структуре основного масла.
На практике это означает: если вы используете H1-смазку с хорошей водостойкостью и правильно ее наносите, защитный слой сохранится даже после контакта с водой, чистящими растворами и перепадов температур. Проверяя TDS, ищите именно эти три компонента в описании.
Типичные ошибки при выборе и применении H1-смазок
Закупщики и технические специалисты часто допускают систематические ошибки, которые сводят на нет преимущества хорошей смазки.
Выбор смазки без проверки параметров водостойкости
Многие ограничиваются одним только словом «H1» и предполагают, что коррозионная защита гарантирована. На деле в каталогах много H1-смазок с разными параметрами: одна может вымываться на 15 процентов по ASTM D1264, другая - на 2 процента. Первая не подходит для линий розлива, хотя формально она H1. Решение: всегда требовать у поставщика TDS с указанием Emcor по ISO 11007, показателем по DIN 51807/1 и результатом ASTM D1264. Если параметров нет - продукт не тестировался для мокрой среды, и его применение рискованно.
Нанесение смазки с избытком
Расхожее мнение: смазывай щедрее, будет дольше работать. На деле избыток смазки собирает пыль, грязь и влагу; образуется паста, которая не защищает, а способствует коррозии. Кроме того, излишки проникают в зазоры неправильно и могут попасть в вращающиеся детали, вызывая перегрев. На направляющих и цепях смазку наносят тонкой пленкой; излишки убирают мягкой тряпкой или щеткой ПОСЛЕ сборки узла, когда смазка уже распределилась по поверхности.
Смешение разных смазок и масел
Когда смазки смешиваются, их присадки вступают во взаимодействие и теряют эффективность. Результат: новая консистенция, новые (обычно худшие) противокоррозионные свойства. На линиях розлива такая ошибка стоит дорого: коррозия может начаться через 2-3 недели после смешения. Правило простое: перед применением нового материала очищать смазываемый узел от остатков старой смазки. Это занимает время, но спасает оборудование.
Игнорирование регулярности переподсмазки
Даже самая хорошая H1-смазка постепенно вытесняется водой и распределяется по поверхности. На линиях розлива, где цикл мытья повторяется ежедневно, смазку нужно проверять и дополнять по регламенту. Если этого не делать, за 2-3 месяца пленка истончится и коррозия начнет развиваться. Эффективное решение - ввести расписание смазки и контрольные точки, где оператор проверяет наличие видимого слоя смазки. Для централизованных систем подачи можно настроить автоматическое дозирование малыми порциями.
Рекомендации при подборе смазки для влажной среды
Чтобы выбрать правильный материал, нужно задать себе несколько вопросов и проверить ответы в технической документации.
Каковы условия на конкретном участке линии? На направляющих скольжения нужны одни свойства, на цепных передачах - другие, в подшипниках - третьи. Для скольжения важны адгезия и гидрофобность; для цепей - стойкость к отщеплению и распределение под нагрузкой; для подшипников - демпфирование вибрации и температурная стабильность. H1-смазка, подходящая для одного типа узлов, может быть неоптимальна для другого. Классический вариант - универсальная смазка NLGI 2 с комплексным загустителем, которая покрывает 70-80 процентов типовых задач.
Каков температурный диапазон? Если линия работает от 0 до +60 °C, нужна смазка, которая не потеряет текучесть на холоде и не окислится на тепле. TDS должен содержать данные по точке каплепадения (как минимум на 20-30 °C выше рабочей температуры) и кинематической вязкости при +40 °C и +100 °C.
Применяется ли централизованная система подачи? Если да, то смазку нужно проверить на пампабильность (способность течь через узкие каналы системы без потери консистенции). Некоторые очень жесткие смазки могут не достичь конца магистрали или забить дозатор. TDS или каталог часто указывают, совместима ли смазка с системами автоматической подачи.
Какой уровень контаминации допустим? На упаковке H1-смазок обычно указано: 10 ppm (для минеральных и синтетических) или 1 ppm (для силиконовых). Это максимально допустимая случайная контаминация напитком. Если контакт может быть не «случайным», а частым или неизбежным, нужна смазка класса 3H (прямой контакт, разделительные агенты). Для большинства линий розлива достаточно H1, но это нужно проверить с технологом.
Практический подход: составить тех-карточку для каждого типа узла на линии (направляющие, цепь, подшипники, крепеж) с указанием требуемой консистенции NLGI, диапазона температур, нагрузок и режима подачи смазки. Затем отбросить все кандидаты без проверенной водостойкости и коррозионной защиты. Из оставшихся выбрать 1-2 материала, которые покрывают весь спектр узлов, и согласовать их с поставщиком. Это существенно упрощает логистику и снижает риск ошибок при нанесении.
Роль противокоррозионных присадок и загустителей
Действительная защита от коррозии обеспечивается не маркировкой H1, а составом смазки.
Разберемся в ключевых компонентах.
Загустители
Кальций-сульфонатный комплексный загуститель - один из самых распространенных в H1-смазках для пищевой промышленности. Он обладает высокой водостойкостью (воду отталкивает), хорошей механической стабильностью (не теряет консистенцию при сдвиге) и естественной антикоррозионной активностью за счет щелочного резерва. Такие смазки часто используют именно потому, что один загуститель уже дает базовую защиту, а значит, не требуется избытка дополнительных присадок.
Литиевый комплексный загуститель - более дешевый вариант, но с худшей водостойкостью. Для мокрых зон пищевого производства литиевые смазки применяют редко и только с усиленным пакетом противокоррозионных присадок.
Противокоррозионные присадки
Типичные компоненты: фенолятные ингибиторы ржавчины, фосфорные противоизносные смазки (ПВС) и органические кислоты. Они образуют на поверхности металла полимерный барьер толщиной в несколько микронов. Этот барьер предотвращает прямой контакт воды и кислорода с железом, останавливая электрохимическую реакцию коррозии.
На TDS эти присадки часто не указывают детально (это ноу-хау производителя), но косвенно о них говорит хороший результат по ISO 11007 (Emcor ≤ 1) и низкий показатель по ASTM D1264 (вымывание ≤ 3 %).
Совет инженера: защита электроконтактов и разъемов на линиях розлива
На линиях розлива работают электромоторы, датчики уровня, кнопки управления и электрические распределители - все это подвергается воздействию брызг и влаги.
Окисление контактов приводит к потере сигнала, плохому срабатыванию электромагнитных клапанов и непредсказуемым отказам.
Сценарий: На крупной линии розлива кваса отказал датчик давления (показывает неправильные значения). Техник проверил контакты - они покрыты коричневым налетом окиси. Перезагрузка не помогает; система не отслеживает реальное давление, и продукт начинает вытекать при превышении лимита.
Что сделали: Очистили контакты абразивной щеткой, нанесли специализированный состав для защиты контактов от коррозии и влаги, и переподсоединили разъем. EFELE Смазка для защиты электроконтактов образует непроницаемый слой, который останавливает окисление и улучшает электропроводность. После этого датчик стабилизировался, и система вновь работала в штатном режиме.
Итог: систематическая обработка контактов (1-2 раза в квартал) экономит затраты на замену датчиков и предотвращает потери продукта. Электроконтакты на линиях розлива требуют отдельного внимания и не должны смазываться обычной пластичной смазкой - только специальными материалами, которые не создают конвективных токов и не стирают сигнал.
Практическое применение: подготовка поверхности и техника нанесения
Качество смазки зависит не только от ее состава, но и от правильности применения.
Подготовка поверхности
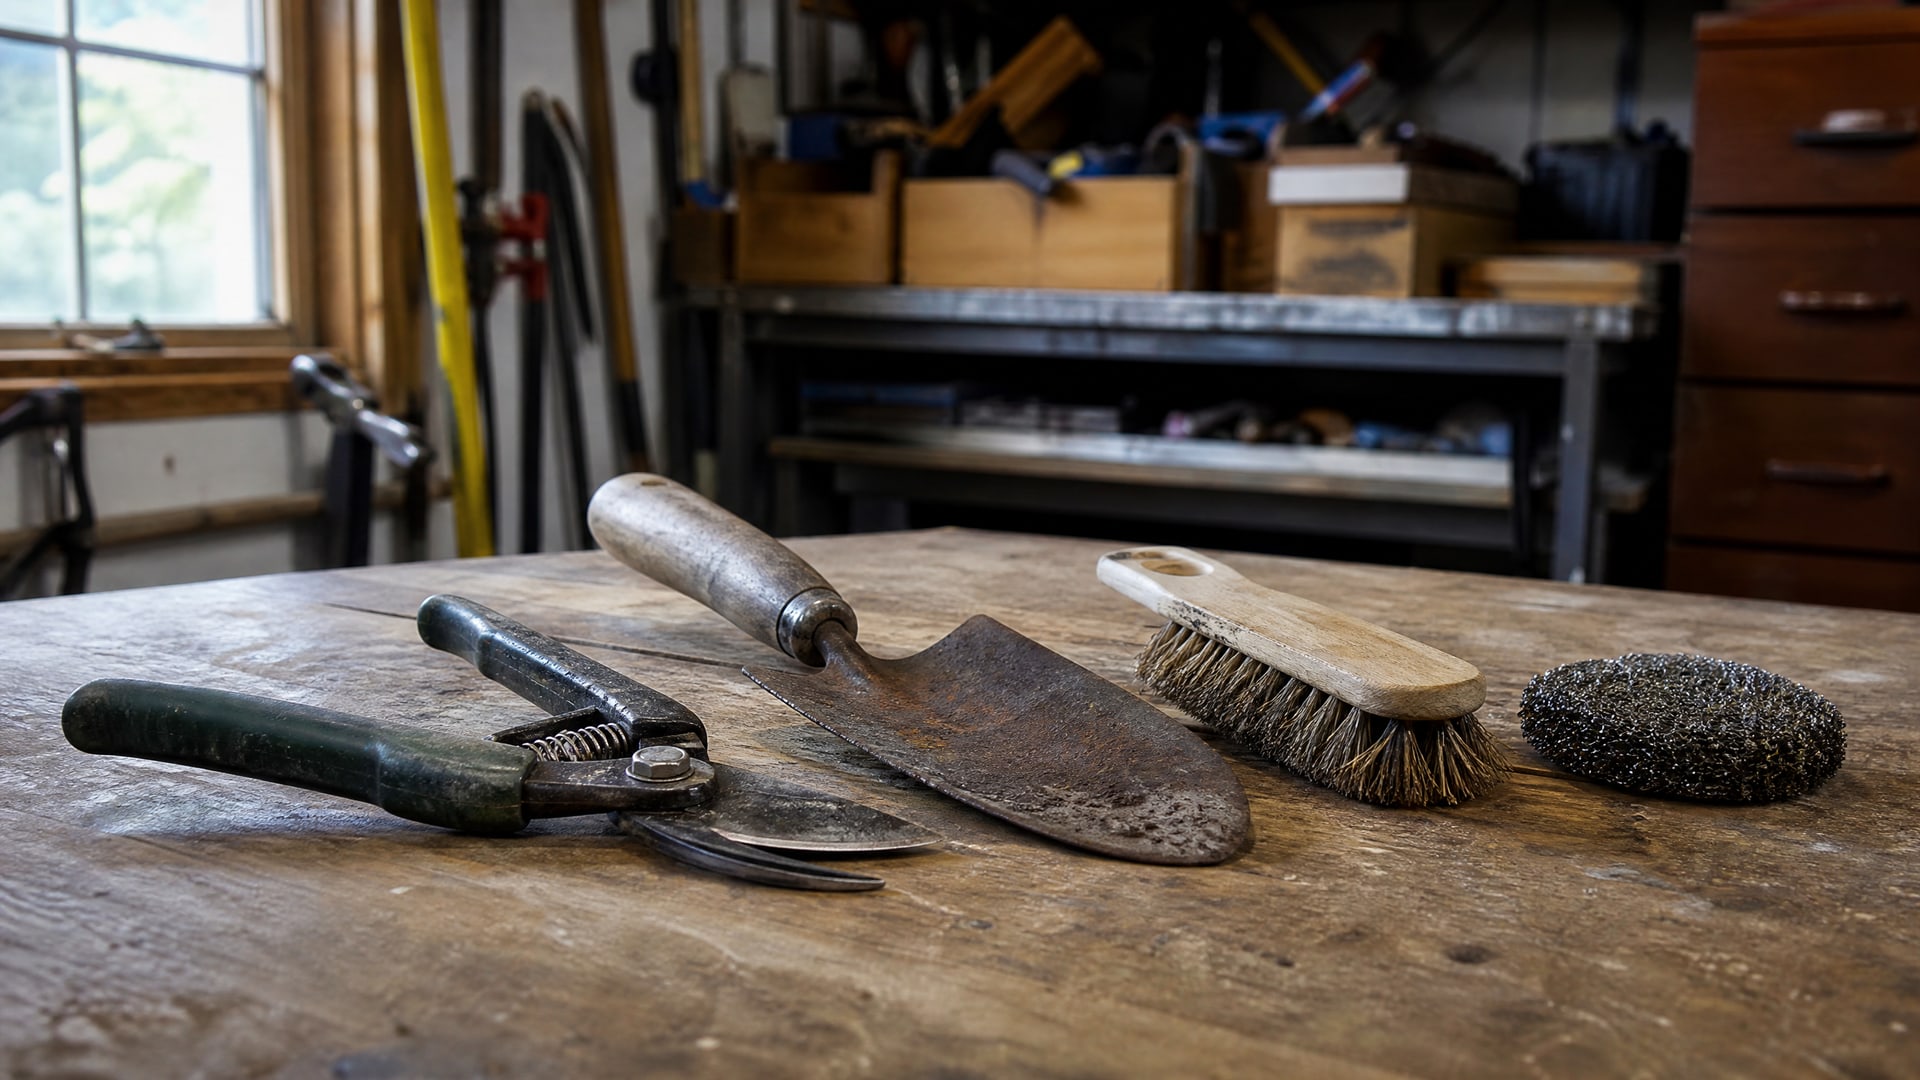
Перед нанесением H1-смазки поверхность должна быть чистой и сухой. Если на металле остались следы старой смазки, грязи или ржавчины, новая смазка не создаст полноценной пленки.
Последовательность: - Удалить остатки старой смазки мягкой щеткой или тканью. - Очистить поверхность от пыли и грязи. - Если есть тонкий слой ржавчины, осторожно снять его абразивной салфеткой (не агрессивно, чтобы не повредить металл). - Высушить поверхность (можно с помощью сжатого воздуха или тряпки). - Только после этого наносить смазку.
Техника нанесения
На направляющих и скольжениях смазку наносят тонкой пленкой вдоль всей длины рабочей поверхности. Используют шпатель, щетку или узкий аппликатор. Смазка должна полностью заполнить контактный зазор, но не выступать толстым слоем.
На цепных передачах смазку наносят либо между звеньями, либо на верхнюю ветвь цепи (перед входом в звездочку), откуда она распределяется по натяжению и нагрузке.
На подшипниках, если они закрыты, смазку подают через смазочные штуцеры малыми порциями. Излишки должны выдавиться и оказаться снаружи (в этом случае их убирают).
После нанесения
После нанесения смазки узел собирают и дают ему поработать 10-15 минут на холостом ходу. Это позволяет смазке распределиться по всем контактным поверхностям и найти свой уровень. Затем еще раз проверяют, не осталось ли избытков снаружи узла, и убирают их сухой тканью. На направляющих линий розлива, где работают подшипники скольжения, правильно распределенная смазка должна создать однородный серый слой без комков.
Частая ошибка: наносить смазку сразу перед запуском цепи или срочно после обнаружения скрипа. Лучше провести плановую переподсмазку во время планового технического обслуживания, когда можно спокойно дать узлу время на распределение смазки.
Часто задаваемые вопросы
Чем NSF H1 отличается от ISO 21469?
NSF H1 - это классификация по пищевой безопасности, которая разрешает случайный контакт смазки с напитком до лимита в 10 ppm (для минеральных и синтетических масел). ISO 21469 - это отдельный стандарт, который описывает гигиенические требования к производству и контролю смазочных материалов в пищевой цепочке. Смазка может быть H1 и при этом не соответствовать ISO 21469 (если производитель не контролирует гигиену), или наоборот. Для критичных приложений важны оба: H1 определяет допуск, а ISO 21469 гарантирует качество производства.
Нужна ли H1-смазка, если продукт не должен соприкасаться со смазкой?
Если на линии розлива теоретически возможен контакт (брызги, разлив, ремонт без полной разборки), то да, нужна H1. Стандарт предусматривает именно такие ситуации. Если же линия полностью герметична и контакт исключен на 100 процентов, то H1 не требуется, но такие линии редко встречаются на практике. Обычно рекомендуют использовать H1 для безопасности и упрощения логистики.
Как часто менять H1-смазку на линиях розлива?
Это зависит от интенсивности использования, условий влажности и режима мытья. На типичной линии розлива смазку проверяют 1-2 раза в месяц и добавляют по мере необходимости. Полную замену смазки в сложных узлах (подшипники скольжения) проводят ежегодно или раз в 1,5 года, в зависимости от нагрузки. Если смазка потемнела, загустела или начала издавать посторонние звуки при работе, это признак необходимости срочной замены.
Может ли H1-смазка вымываться обычной водой?
Да, если качество смазки низкое или она не протестирована по DIN 51807/1. Хорошая H1-смазка с высокой водостойкостью выдерживает контакт с проточной водой и не теряет консистенцию. Однако полная защита от вымывания невозможна - даже лучшие смазки теряют 2-5 процентов масла при длительном контакте с водой. Именно поэтому важна регулярная переподсмазка.
Можно ли применять одну H1-смазку для всех узлов линии розлива?
Часто можно, но не всегда оптимально. Универсальная смазка NLGI 2 с комплексным загустителем справляется с 70-80 процентами типовых узлов. Однако на подшипниках качения может потребоваться более легкая смазка (NLGI 1 или 0), а на цепных передачах, наоборот, более жесткая (NLGI 3). Компромисс - использовать 1-2 смазки, которые покрывают весь спектр, вместо 5-7 разных материалов.
Заключение
Коррозия оборудования на линиях розлива напитков - это не просто эстетическая проблема; это риск потери производительности, качества продукта и безопасности. Смазочные материалы H1 защищают от ржавчины благодаря специальному составу: гидрофобному загустителю, противокоррозионным присадкам и стабильному базовому маслу. H1-классификация гарантирует безопасность для случайного контакта с напитком, а хорошие показатели по ISO 11007 (Emcor ≤ 1), DIN 51807/1 и ASTM D1264 (вымывание ≤ 3 %) - реальную защиту от влаги и ржавчины.
Выбирая смазку, всегда требуйте от поставщика полный TDS с указанием водостойкости и коррозионной защиты. Не ограничивайтесь одним словом «H1» и не применяйте материал без проверки параметров для мокрой среды. Правильное нанесение на чистую сухую поверхность, регулярный контроль состояния пленки и соблюдение регламента переподсмазки - это три столпа долговечности оборудования. На линиях розлива, где влажность и вибрация работают против надежности, такой подход окупается многократно через отсутствие простоев и стабильное качество напитка.