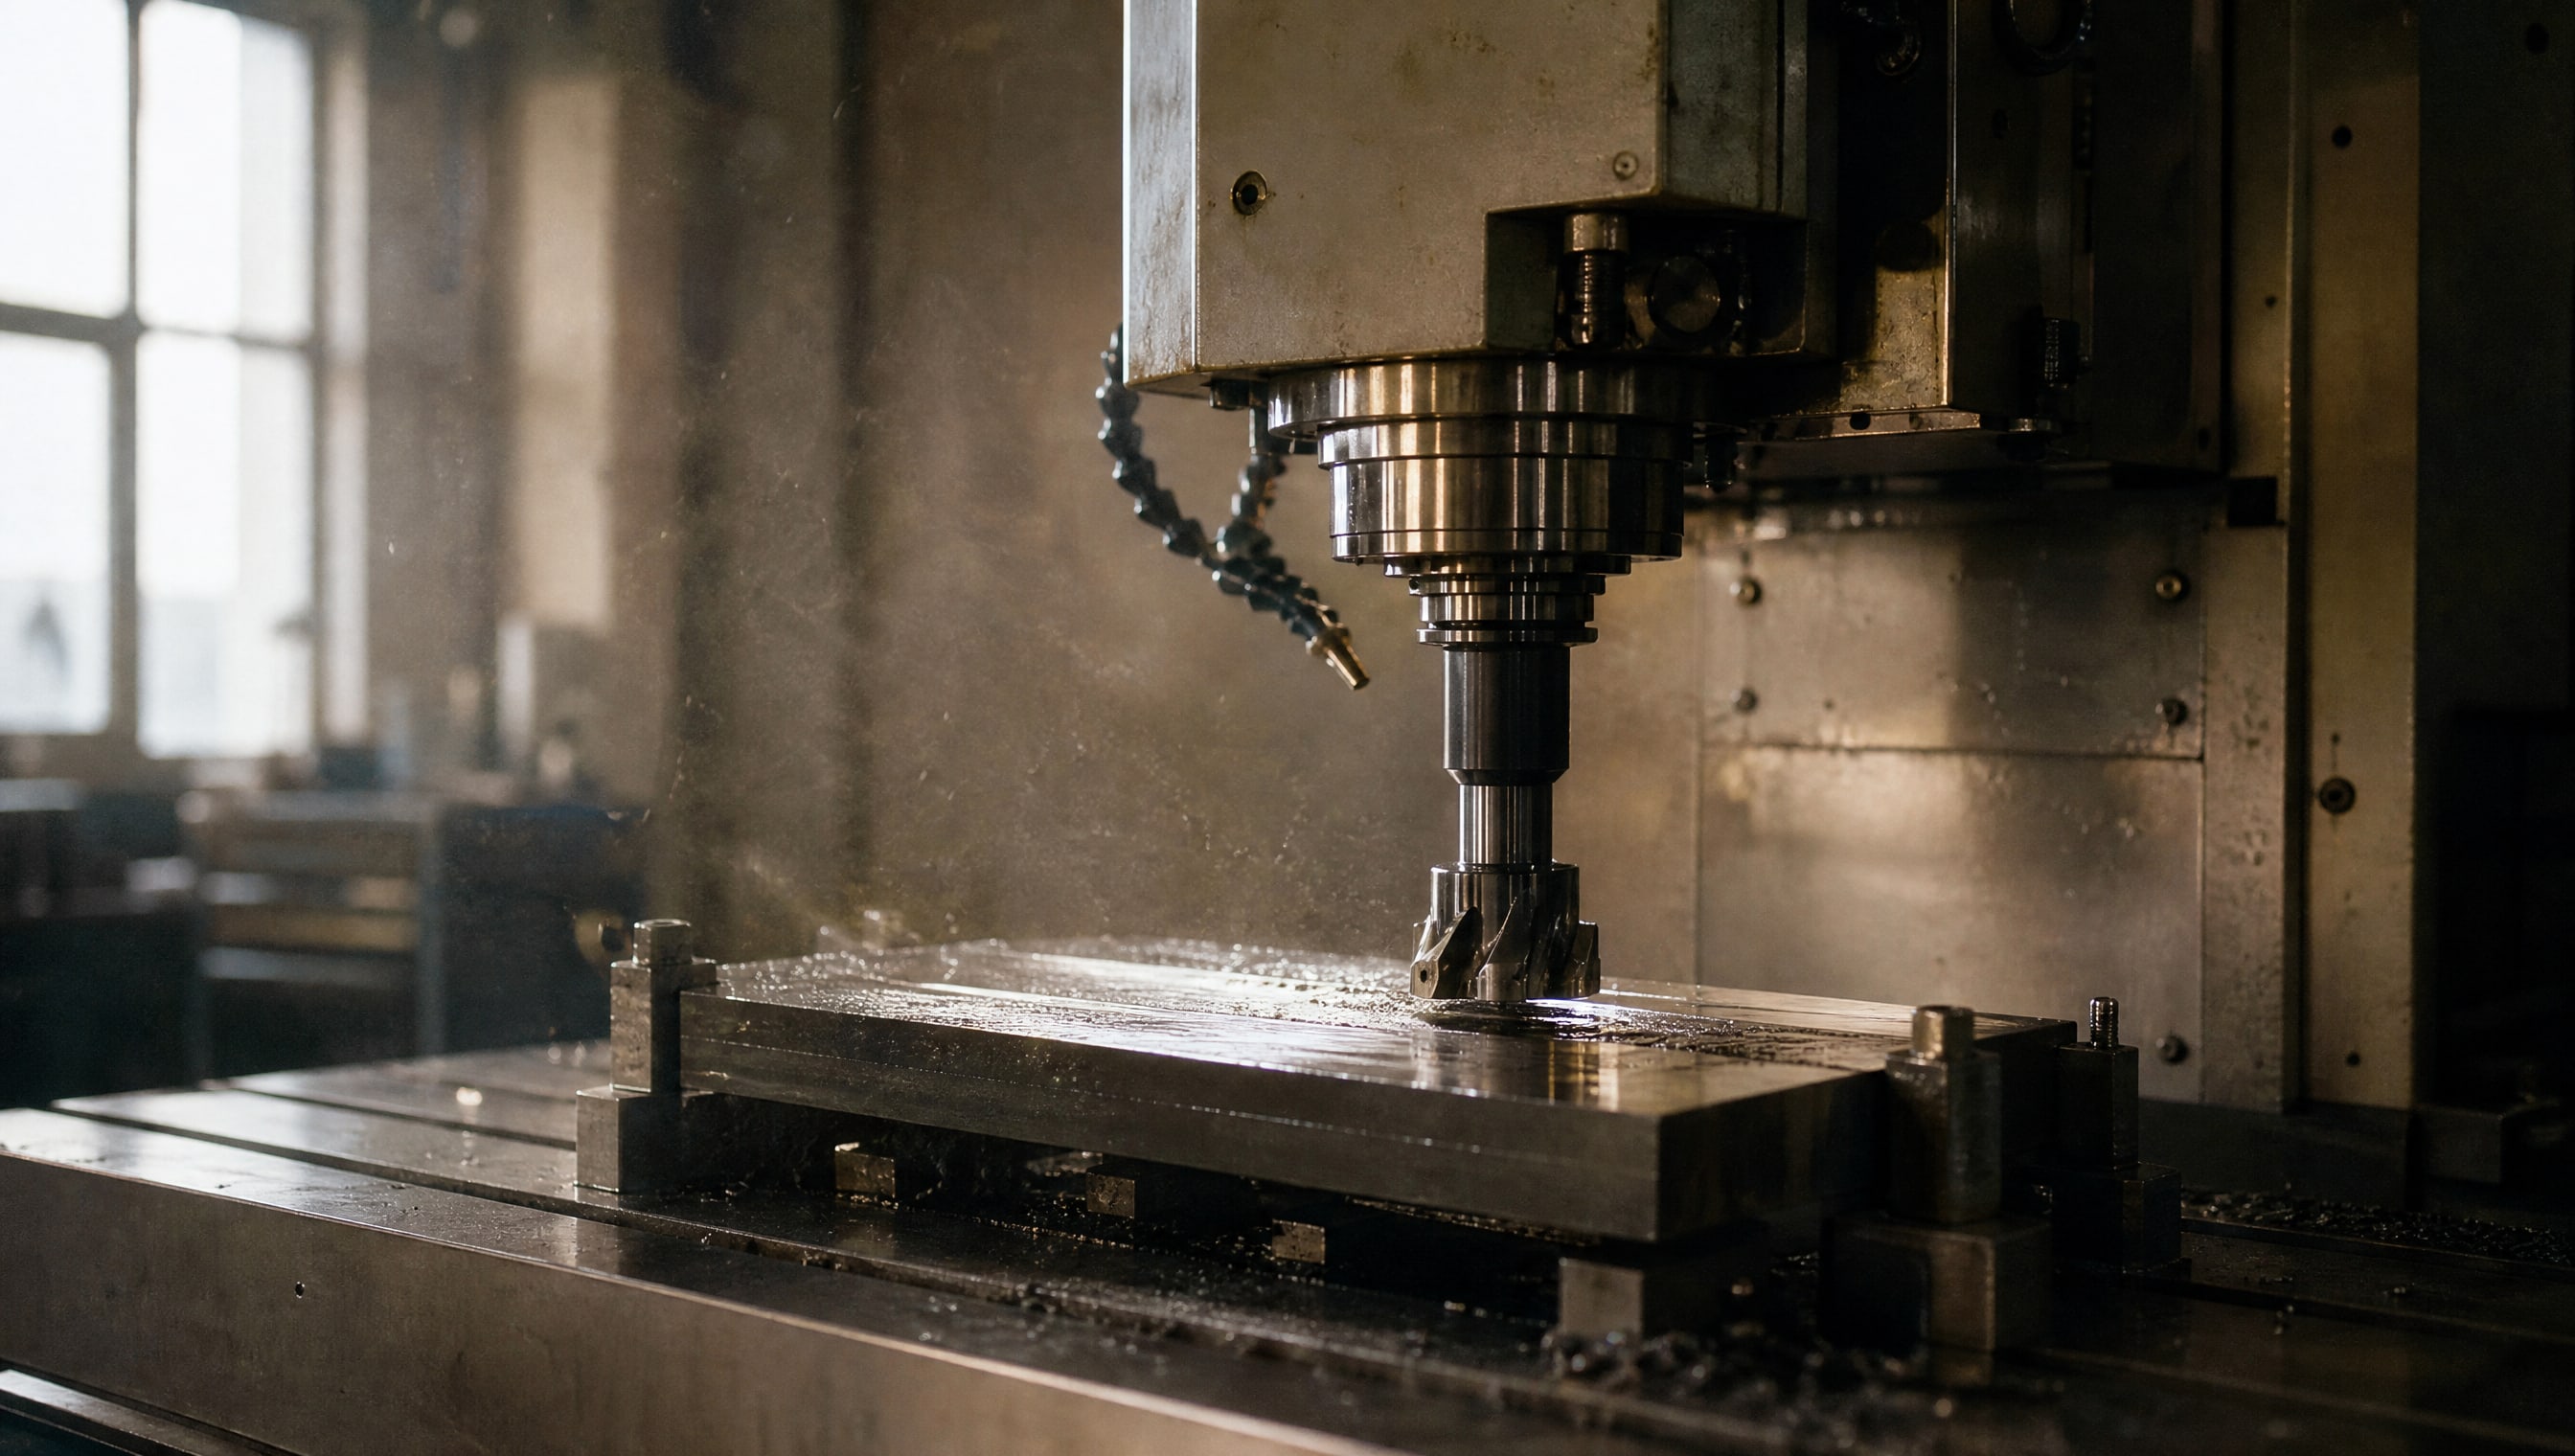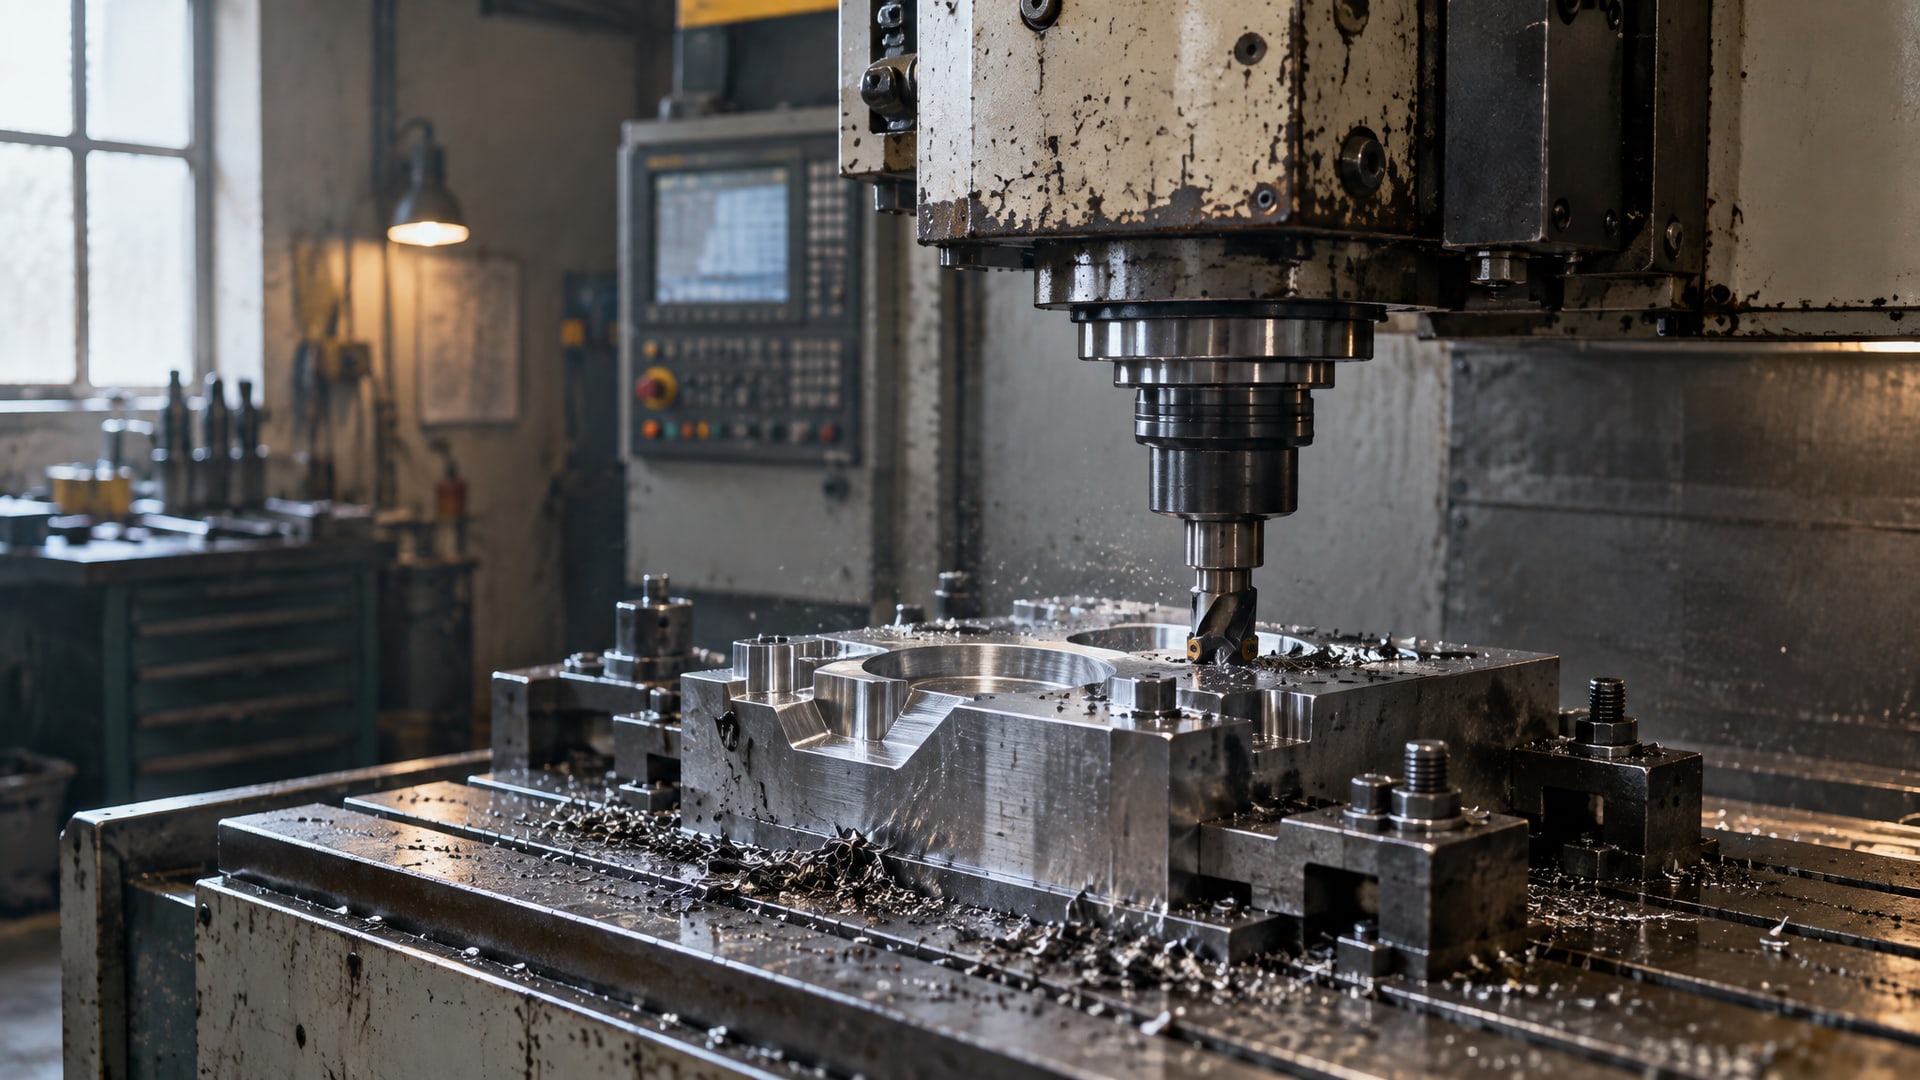
Фрезерование закаленной стали (48–65 HRC) - одна из самых требовательных операций в металлообработке. Инструмент здесь работает на пределе: высокие температуры, абразивный износ, риск сколов и перегрева. Многие закупщики и инженеры сталкиваются с ситуацией, когда фреза изнашивается раньше расчетного срока, снижается качество поверхности, растет себестоимость деталей.
На практике срок службы фрезы при обработке закаленной стали зависит не только от марки инструмента, но и от четырех ключевых факторов: стабильности нагрузки на кромку, выбора режимов резания, стратегии охлаждения и состояния станка. Даже правильно подобранная фреза быстро выходит из строя, если игнорировать один из этих элементов. Статья разбирает, как именно каждый из них влияет на ресурс инструмента, и какие практические решения помогают увеличить стойкость фрезы на 30–50%.
Факторы, определяющие стойкость фрезы при обработке закаленной стали
Износ режущего инструмента при фрезеровании закаленной стали - это не одна причина, а сочетание нескольких.
Исследования показывают, что главные факторы - это материал и твердость заготовки, но не только. На одном уровне стоят геометрия режущей кромки, качество и тип покрытия твердосплавной пластины, углы установки фрезы и состояние станка.
Для стали твердостью 58–64 HRC практические тесты показали стойкость инструмента около 14–17 минут непрерывной работы при критерии износа по задней поверхности 0,18–0,38 мм. Этот показатель служит ориентиром для инженера: если фреза теряет 0,2 мм за 15 минут, процесс идет в норме; если за 5 минут - нужно срочно пересмотреть режимы.
Твердосплавные фрезы эффективны до твердости примерно 55–58 HRC. Выше этого диапазона - уже требуется иной подход: более мелкозернистая основа, износостойкие покрытия (например, TiN, TiAlN), острые кромки и щадящие режимы. Выбирая инструмент, нужно учитывать, что покрытие может дать прирост стойкости на 30–50%, но только если остальные условия соблюдены.
Роль стабильности нагрузки на режущую кромку
Постоянная и равномерная нагрузка на зубья фрезы - основа длительной стойкости при фрезеровании закаленной стали.
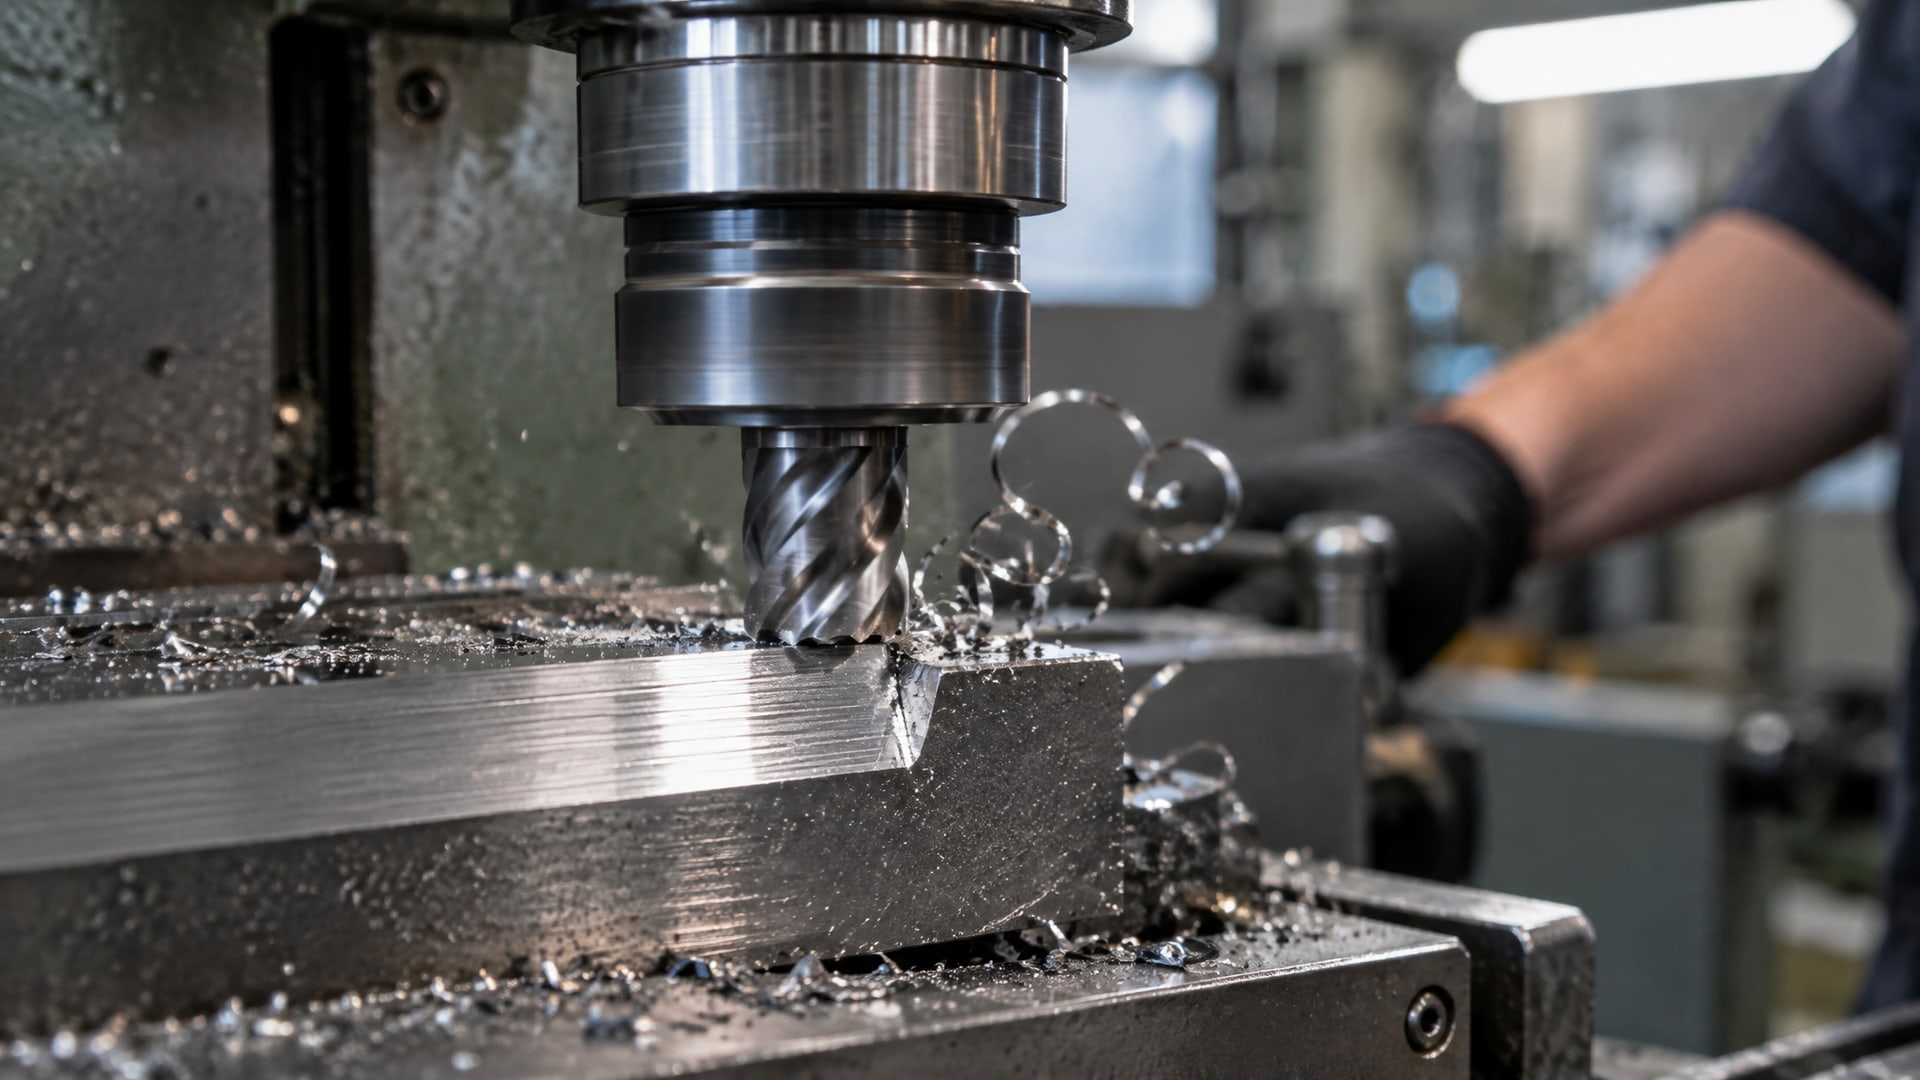
Когда нагрузка скачет (то высокая, то низкая), режущие кромки испытывают термические и механические удары, температура на кромке колеблется, возникают микросколы и ускоренный износ.
Практический совет: держать нагрузку ровной помогает несколько действий одновременно. Во-первых, использовать фрезы с правильной геометрией стружкодробных пазов - они разламывают длинную стружку на короткие элементы, что стабилизирует нагрузку. Во-вторых, не допускать вибрации станка и приспособления: люфты в шпинделе, слабые крепления заготовки или инструмента делают нагрузку непредсказуемой. В-третьих, плавно вводить фрезу в зону резания, избегая резких толчков.
При высокоскоростном фрезеровании закаленной стали колебания нагрузки на 10–15% могут снизить стойкость инструмента на 20–30%. Это означает, что уход за станком и контроль его жесткости часто важнее, чем дорогой инструмент на слабом оборудовании.
Правильные режимы резания и скорость резания
Скорость резания при обработке закаленной стали обычно ниже, чем при работе с мягкой или среднетвердой сталью.
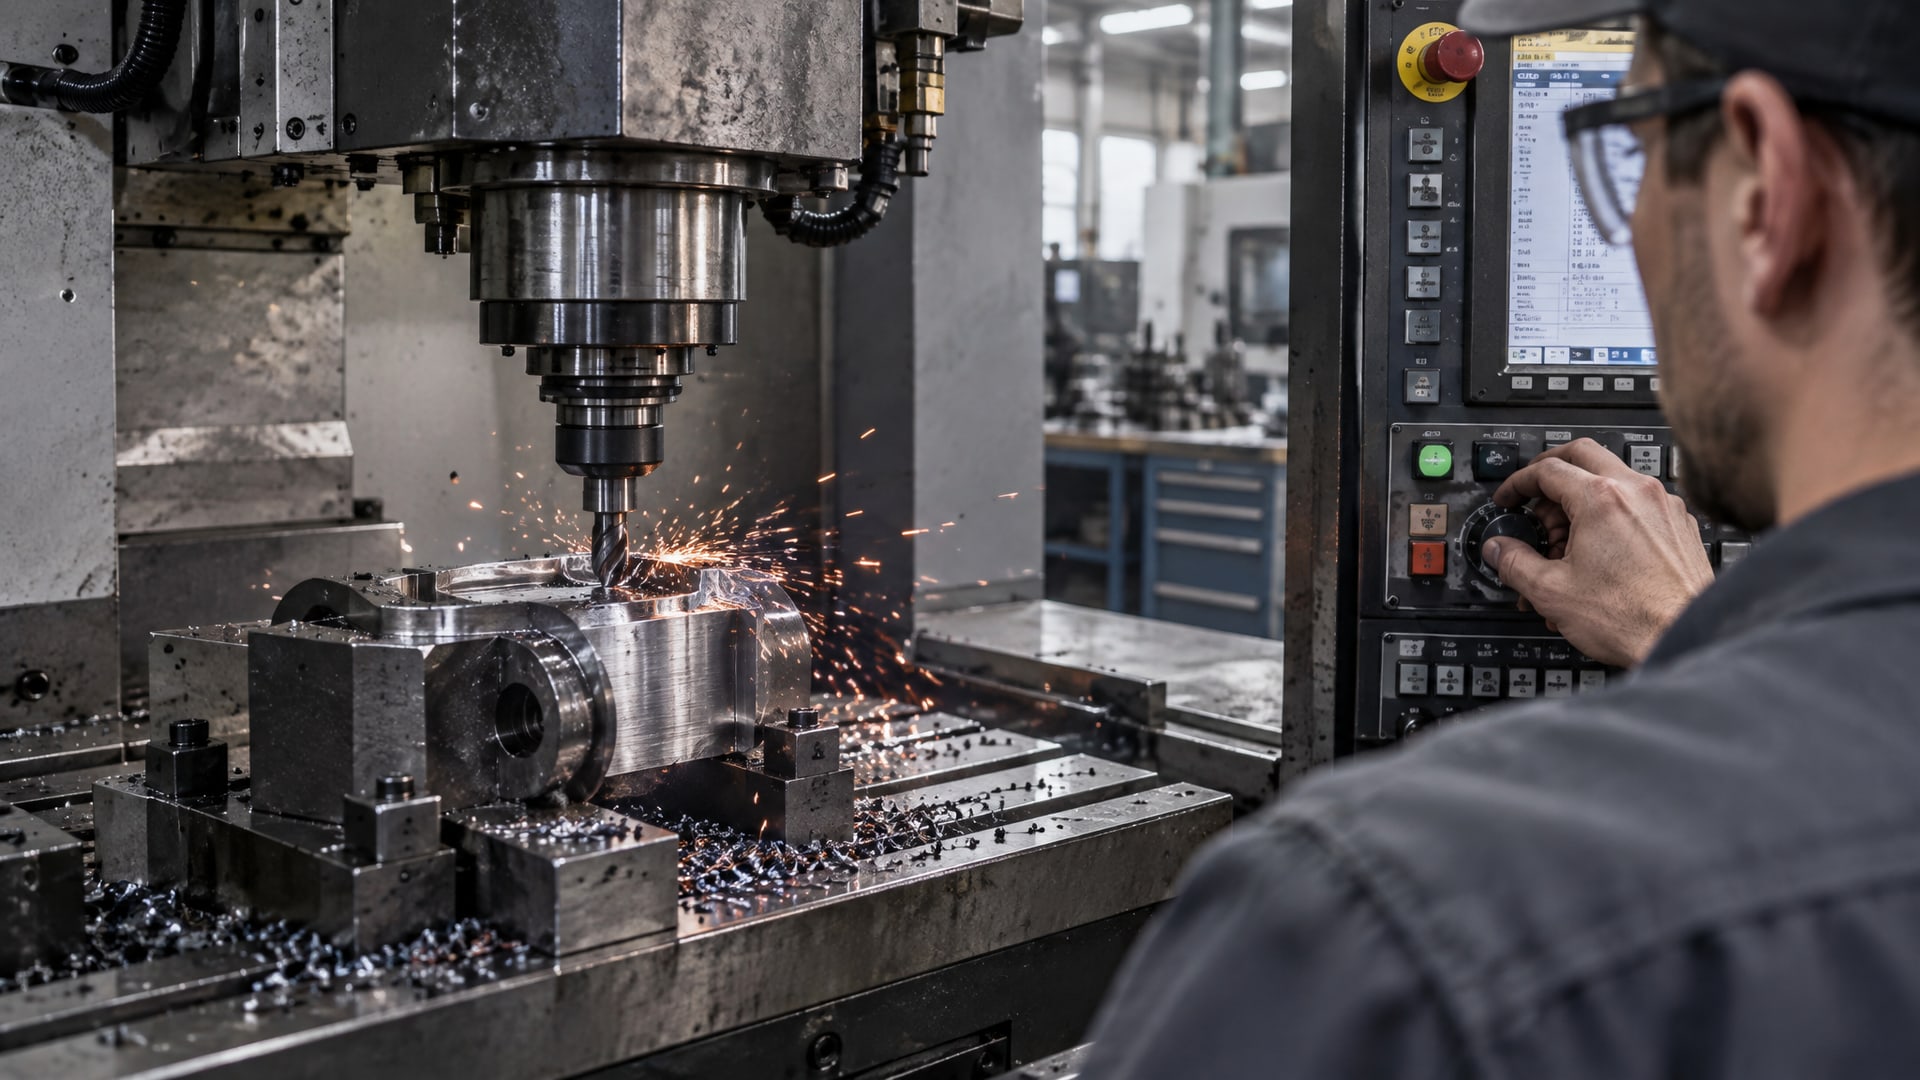
Практические материалы рекомендуют снижать скорость на 30–50% от табличных значений, если твердость превышает 58 HRC. Например, если для стали 45 HRC таблица дает 120 м/мин, то для 62 HRC нужно закладывать 60–80 м/мин.
Соблюдение этого правила критично: попытка «компенсировать» снижение скорости повышением оборотов или подачи часто заканчивается перегревом инструмента и ускоренным износом. При правильно подобранной скорости температура на кромке стабилизируется, стружка выходит предсказуемо, инструмент работает дольше.
Если применяется СОЖ, она может позволить увеличить скорость резания на 10–30%, но это зависит от способа подвода жидкости, а не от самого факта ее наличия. Некорректный полив (например, разбрызгивание сверху) часто не дает никакого прироста и даже ухудшает стойкость из-за термошока.
Выбор стратегии охлаждения: когда нужна СОЖ, когда лучше без нее
Один из самых распространенных ошибочных убеждений: «Чем больше СОЖ, тем выше стойкость».
На практике для закаленных сталей это часто работает наоборот.
Периодический полив холодной жидкости на раскаленный инструмент (температура на кромке может достигать 800–1000 °C) вызывает термошок. Покрытие пластины и сама твердосплавная основа чувствительны к резким перепадам температуры: появляются микротрещины, ускоряется отслоение покрытия, растет износ. В результате стойкость инструмента падает, а не растет.
Большинство современных предприятий при обработке закаленной стали выбирают один из трех подходов:
Сухая обработка: фреза работает без охлаждающей жидкости. Подходит, если станок достаточно мощный, скорость резания низкая, а нагрузки контролируются. Главное преимущество - нет термошока, нет загрязнения стружки, проще утилизация.
Воздушная продувка: сжатый воздух или инертный газ выдувает стружку из зоны резания, частично охлаждая инструмент. Эффективна при условии мощного компрессора и правильной ориентации сопла.
MQL (минимальное количество смазки): в зону резания подается микродозированное количество масла (несколько капель в минуту) при одновременной подаче воздуха. Это сочетание охлаждает инструмент мягче, чем полив, выводит стружку и смазывает кромку. На практике MQL часто дает прирост стойкости на 20–30% по сравнению с сухой обработкой, но без рисков термошока.
СОЖ в виде масла (а не водорастворимой эмульсии) оправдана в следующих случаях: когда нужно отвести большое количество тепла; когда стружка плохо выходит из зоны резания и скапливается; когда начинают сдвигаться размеры детали из-за нагрева. Но даже в этих случаях решающее значение имеет способ подвода жидкости.
Внутренний подвод СОЖ против внешнего полива
Если на производстве решено применять СОЖ при фрезеровании закаленной стали, главное - это не объем подаваемой жидкости, а точность подвода.
Внешний полив (когда жидкость разбрызгивается сверху на инструмент) неэффективен: большая часть жидкости уходит мимо, только малая доля доходит до зоны резания, эффект охлаждения минимален, а термошок все равно возникает. Кроме того, стружка часто «запирается» внешним потоком и не выводится из зоны резания, что ухудшает стойкость.
Внутренний подвод СОЖ (через канал в теле фрезы или приспособления) эффективнее на 30–50%. Жидкость поступает прямо в зону резания, охлаждает кромку более равномерно, выводит стружку, не создавая резких колебаний температуры. Особенно эффективно это для торцевого фрезерования, где стружка выходит вдоль оси инструмента.
На практике закупщики часто видят разницу: когда переходят с внешнего полива на внутренний, стойкость инструмента растет, качество поверхности улучшается, расход СОЖ снижается. Если станок оборудован системой внутреннего подвода, ее стоит задействовать.
Влияние геометрии инструмента и покрытия на стойкость
Геометрия режущей кромки фрезы - это передний и задний углы, угол наклона, форма стружкодробного паза.
Для закаленной стали эти параметры подбираются иначе, чем для мягкого материала.
Твердосплавные пластины для закаленной стали обычно имеют острую кромку (меньший радиус при вершине), но не минимально острую: излишняя острота быстро тупится. Передний угол часто снижается (чтобы пластина была прочнее), задний угол подбирается под конкретные нагрузки. Стружкодробный паз должен быть таким, чтобы стружка ломалась на короткие куски и не создавала рывков.
Покрытие пластины - это второй ключевой элемент. TiAlN, TiN, CrN и их многослойные комбинации дают разную защиту от окисления, диффузии и адгезии материала заготовки к инструменту. Для закаленной стали часто выбирают покрытия с высокой теплостойкостью (устойчивые до 1000–1200 °C), так как температура на кромке здесь максимальна.
На практике правильно подобранное покрытие может удвоить стойкость инструмента. Однако покрытие эффективно только в том случае, если базовая пластина (карбидная основа) мелкозернистая и плотная. Крупнозернистые пластины под высокими нагрузками закаленной стали быстро скалываются, независимо от покрытия.
Контроль качества обработки как индикатор износа инструмента
При фрезеровании закаленной стали стойкость инструмента часто проверяют не только по времени работы, но и по качеству поверхности обработанной детали.
Главный критерий - шероховатость.
Исследования показывают, что стойкость инструмента соответствует обеспечению шероховатости поверхности Rz ≤ 10 микрон. Если на начало смены шероховатость была Rz = 3–5 микрон, а к концу подросла до Rz = 8–10 микрон, это признак того, что кромка затупляется и инструмент пора менять. При дальнейшей работе качество будет падать быстро.
На производстве для контроля используют простые методы: периодическое проверку образцов поверхности, визуальный осмотр кромки (если есть доступ), контроль размеров деталей. Если размеры начинают дрейфовать (деталь увеличивается из-за теплового расширения) - это сигнал, что температура в зоне резания выросла, и нужно либо пересмотреть режимы, либо заменить инструмент.
Практические рекомендации по увеличению стойкости фрезы
На основе технических материалов и опыта производств можно выделить несколько действенных шагов для увеличения срока службы инструмента:
Первое: проверьте жесткость системы. Перед тем как менять инструмент или СОЖ, убедитесь, что станок не вибрирует, приспособления плотно затянуты, нет люфтов в шпинделе. На слабом оборудовании даже дорогой инструмент быстро изнашивается.
Второе: выберите правильные режимы. Используйте таблицы скоростей для конкретной твердости материала (58–64 HRC требует режимов, отличных от 45 HRC). Лучше работать медленнее и дольше, чем быстро и с частыми заменами инструмента.
Третье: подумайте, нужна ли СОЖ. Для многих операций на мощных станках с хорошей жесткостью сухая обработка или MQL дают лучший результат, чем полив. Если СОЖ все же нужна, подавайте ее внутренним каналом, а не разбрызгиванием.
Четвертое: контролируйте стружку. Если стружка не выходит из зоны резания и скапливается - это верный признак перегрева и ускоренного износа. Проверьте геометрию фрезы, скорость резания и способ охлаждения.
Пятое: выбирайте инструмент с учетом условий. Мелкозернистые твердосплавные пластины с износостойким покрытием - стандарт для закаленной стали. Экономия на инструменте здесь обойдется дороже, чем частые замены.
На многих предприятиях применяются специализированные смазочные материалы, которые учитывают требования высокоскоростного фрезерования. Например, для операций, где требуется баланс между охлаждением и защитой от термошока, используют концентрированные водосмешиваемые составы. При растворении такие материалы образуют стабильную эмульсию, которая подается через внутренние каналы и обеспечивает нужное охлаждение без резких перепадов температуры. EFELE CF-627 - один из примеров, как на практике работают такие растворы: концентрат разводится водой в нужной пропорции, и готовая жидкость уходит в зону резания. Это позволяет закупщикам гибко регулировать концентрацию под разные материалы и режимы, что особенно полезно при переходе между мягкой сталью и закаленной.
Часто задаваемые вопросы
Можно ли увеличить стойкость фрезы, только подняв скорость резания и добавив СОЖ?
Нет. Повышение скорости без проверки режимов часто ускоряет износ. СОЖ эффективна только при правильном подводе; просто добавить больше жидкости обычно не помогает и даже может ухудшить результат из-за термошока.
Какой критерий точно показывает, что инструмент пора менять?
Два основных: либо износ по задней поверхности пластины достиг 0,3–0,4 мм, либо шероховатость обработанной поверхности выросла до Rz > 10–12 микрон. На практике многие следят за вторым - это быстрее и не требует разборки инструмента.
Сухая обработка всегда лучше, чем с СОЖ?
Не всегда. Сухая обработка хороша при низких скоростях резания и на жестких станках. Если стружка плохо выводится или температура в зоне резания критична, то MQL или внутренний подвод масла дадут лучший результат.
Влияет ли твердость материала заготовки напрямую на выбор инструмента?
Да, но не только твердость. Важны также микроструктура (например, наличие твердых включений), геометрия детали, допуски. Фреза для закаленной стали должна быть специально подготовлена по геометрии и покрытию.
Можно ли использовать одну фрезу для разных твердостей?
Технически возможно, но неэффективно. Для каждого диапазона твердости (45–55 HRC, 55–62 HRC, 62–65 HRC) режимы резания сильно отличаются. Одна фреза на все твердости обычно означает компромисс и более частые замены.
Заключение
Срок службы инструмента при фрезеровании закаленной стали определяется сочетанием пяти факторов: постоянством нагрузки на кромку, правильными режимами резания, состоянием станка, выбором стратегии охлаждения и качеством самого инструмента. Ни один из них нельзя игнорировать. Даже премиум-инструмент на слабом оборудовании или при неправильной СОЖ быстро изнашивается. Обратно, хороший инструмент, правильные режимы и щадящее охлаждение могут увеличить ресурс на 30–50%.
Практический первый шаг: проверьте жесткость вашего станка и приспособлений, убедитесь, что режимы резания соответствуют твердости материала, и пересмотрите стратегию охлаждения. Для большинства производств переход с внешнего полива на MQL или внутренний подвод СОЖ дает видимый результат даже без замены инструмента. Если же вы только подбираете инструмент для нового процесса, выбирайте фрезы с мелкозернистой твердосплавной основой и износостойким покрытием, специально рассчитанные на твердость 58–65 HRC.