Анаэробный фиксатор резьбы - это не универсальное решение, подходящее под любое соединение. Главный критерий выбора, о котором часто забывают закупщики и технологи, - это величина зазора в резьбе. Составы этого класса полимеризуются без кислорода и способны заполнить микрозазоры, но только в пределах своих рабочих характеристик. При зазоре свыше 0,25-0,3 мм полимеризация может замедляться или не происходить вообще, а значит, надежная фиксация не гарантирована.
Статья рассказывает, как правильно подобрать анаэробный фиксатор по величине зазора, требуемой прочности и условиям эксплуатации. Информация полезна инженерам, технологам и снабженцам, которые отвечают за выбор материалов для ремонта, сборки и модернизации узлов с резьбовыми соединениями.
Зазор в резьбе как главный параметр выбора
Величина зазора - это практически единственный фактор, который напрямую ограничивает применимость анаэробного фиксатора.
Если резьба изношена или нестандартна, зазор между витками может быть значительным, и в этом случае обычный низковязкий состав просто не заполнит все полости.
Из практических ориентиров отраслевые источники называют микрозазоры 6-14 микрон как оптимальные для полимеризации, 14-22 микрона как приемлемые, а свыше 22 микрон условия становятся неблагоприятными. Макрогранива в пределах 0,25-0,3 мм считается верхним пределом, при котором анаэробные составы еще работают, но не с полной гарантией. При зазорах выше этого уровня молекулярные связи, образующиеся в процессе полимеризации без кислорода, могут не развиться полностью, и соединение будет ненадежным.
Поэтому перед тем как решать, какой конкретный фиксатор применить, нужно измерить зазор. Если он выходит за рабочий диапазон, то речь уже не о выборе материала, а о необходимости восстановления резьбы механическим способом или замене детали.
Как измерить зазор в резьбе
Прямое измерение микрозазоров требует микрометра или калипера, но на производстве часто используют косвенные признаки: люфт при попытке провернуть болт без нагрузки, видимые следы износа на витках, легкость, с которой болт входит в отверстие. Если болт вкручивается с минимальным усилием или покачивается в отверстии, это сигнал большого зазора.
Выбор по требуемой прочности и момету срыва
Анаэробные фиксаторы различаются по прочности фиксации, которая измеряется моментом срыва (breakaway torque) по международному стандарту ISO 10964.
Этот параметр показывает, какой крутящий момент нужно приложить, чтобы отвернуть болт после полного отверждения состава.
На технических данных производителей обычно приводятся два значения: момент проворачивания (prevail torque) - это сопротивление при разборке уже отвердевшего соединения, и момент срыва (breakaway torque) - максимальный крутящий момент, при котором еще возможен разбор. ISO 10964 стандартизирует методику этих испытаний, что позволяет сравнивать фиксаторы разных производителей.
Слабые фиксаторы дают момент в пределах 0,5-2 Н·м, средние -2-7 Н·м, сильные - свыше 10 Н·м. Выбор зависит от того, какую нагрузку должно выдержать соединение и нужен ли впоследствии разбор узла. Если болт рассчитан на высокие вибрационные нагрузки, берут более крепкий состав; если узел периодически разбирается, выбирают средний или ослабленный фиксатор, чтобы демонтаж был не слишком трудоемким.
Время отверждения и условия полимеризации
Анаэробные составы полимеризуются благодаря отсутствию кислорода и наличию активной металлической поверхности.
Процесс не мгновенный: полное отверждение при комнатной температуре (25 °C) занимает от 6 до 72 часов в зависимости от вязкости и химического состава материала. На практике это означает, что нагружать соединение сразу после нанесения фиксатора нельзя.
Температура окружающей среды влияет на скорость полимеризации. В холодном цехе процесс замедляется; в теплом или при нагреве узла ускоряется. Некоторые составы содержат активаторы, которые наносят отдельно и заметно сокращают время до полной готовности.
Чистота металлической поверхности также критична. Ржавчина, грязь, остатки старого масла или окиси замедляют или полностью блокируют полимеризацию. Поэтому перед нанесением фиксатора резьбовую часть и отверстие очищают щеткой, тряпкой или растворителем - в зависимости от загрязнения. После этого поверхность не должна соприкасаться с воздухом и влагой долгое время; нанесение состава лучше проводить сразу после очистки.
Фиксирующие и герметизирующие составы: в чем отличие
На практике встречаются два класса анаэробных материалов: фиксаторы резьбы (threadlocker) и герметики резьбовых соединений (thread sealant).
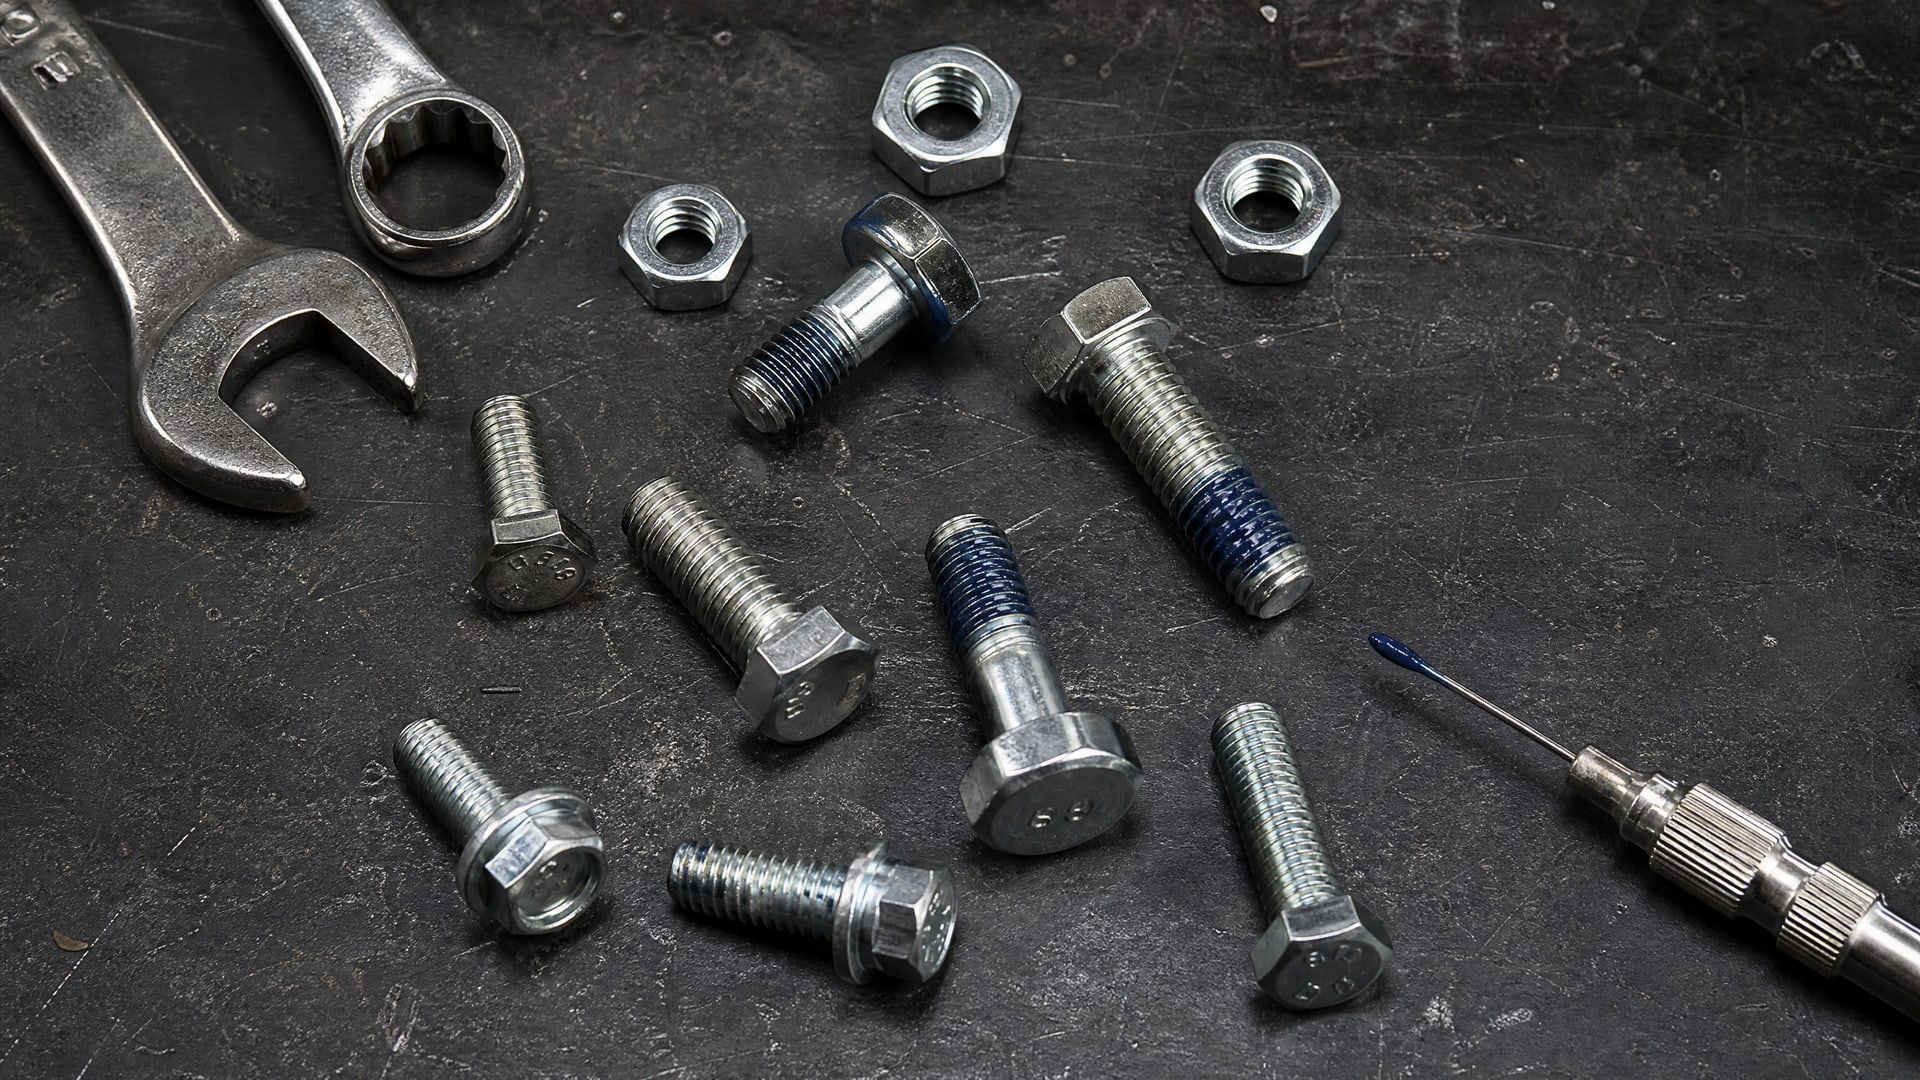
Они часто путаются, но работают по-разному.
Фиксаторы в первую очередь предотвращают самоотвинчивание, создавая механическое сопротивление разборке. Они дают высокий момент срыва и часто требуют нагрева для демонтажа.
Герметики главным образом предотвращают протечки через микрозазоры и микропоры, хотя тоже имеют фиксирующий эффект, но обычно слабее. Их момент срыва ниже, что облегчает разбор, но герметизирующие свойства выше.
В технических карточках эти различия видны в численных показателях: фиксатор может иметь момент 15 Н·м, герметик -2-3 Н·м. При выборе важно понять, какая задача стоит на первый план: если нужно предотвратить вибрационное откручивание болтов на двигателе, берут фиксатор; если герметизировать кран водяной системы, может быть достаточно герметика.
Иногда в одном составе сочетаются обе функции, но на уровне компромисса.
Подбор по размерам резьбы и типу соединения
Анаэробные фиксаторы работают как на стандартной метрической резьбе (M6, M8, M10 и т.
д.), так и на нестандартной, включая конические резьбы трубных соединений. Однако размер резьбы сам по себе не определяет выбор фиксатора. Куда важнее зазор между витками.
Например, новое соединение М8 со стандартным допуском может потребовать средний фиксатор, тогда как износившееся М6 с большим люфтом - более жидкий состав, который смог бы проникнуть в широкие зазоры. Или наоборот: если нужна максимальная прочность на вал-втулочном соединении с плотной посадкой, берут более вязкий состав с высоким моментом.
На практике для ремонта изношенных деталей часто требуются специальные подходы. Если вал проворачивается во втулке с люфтом, анаэробный фиксатор поможет только если зазор не критичен. При критичном люфте сначала восстанавливают геометрию механическим или химическим методом, а затем уже применяют фиксатор для страховки.
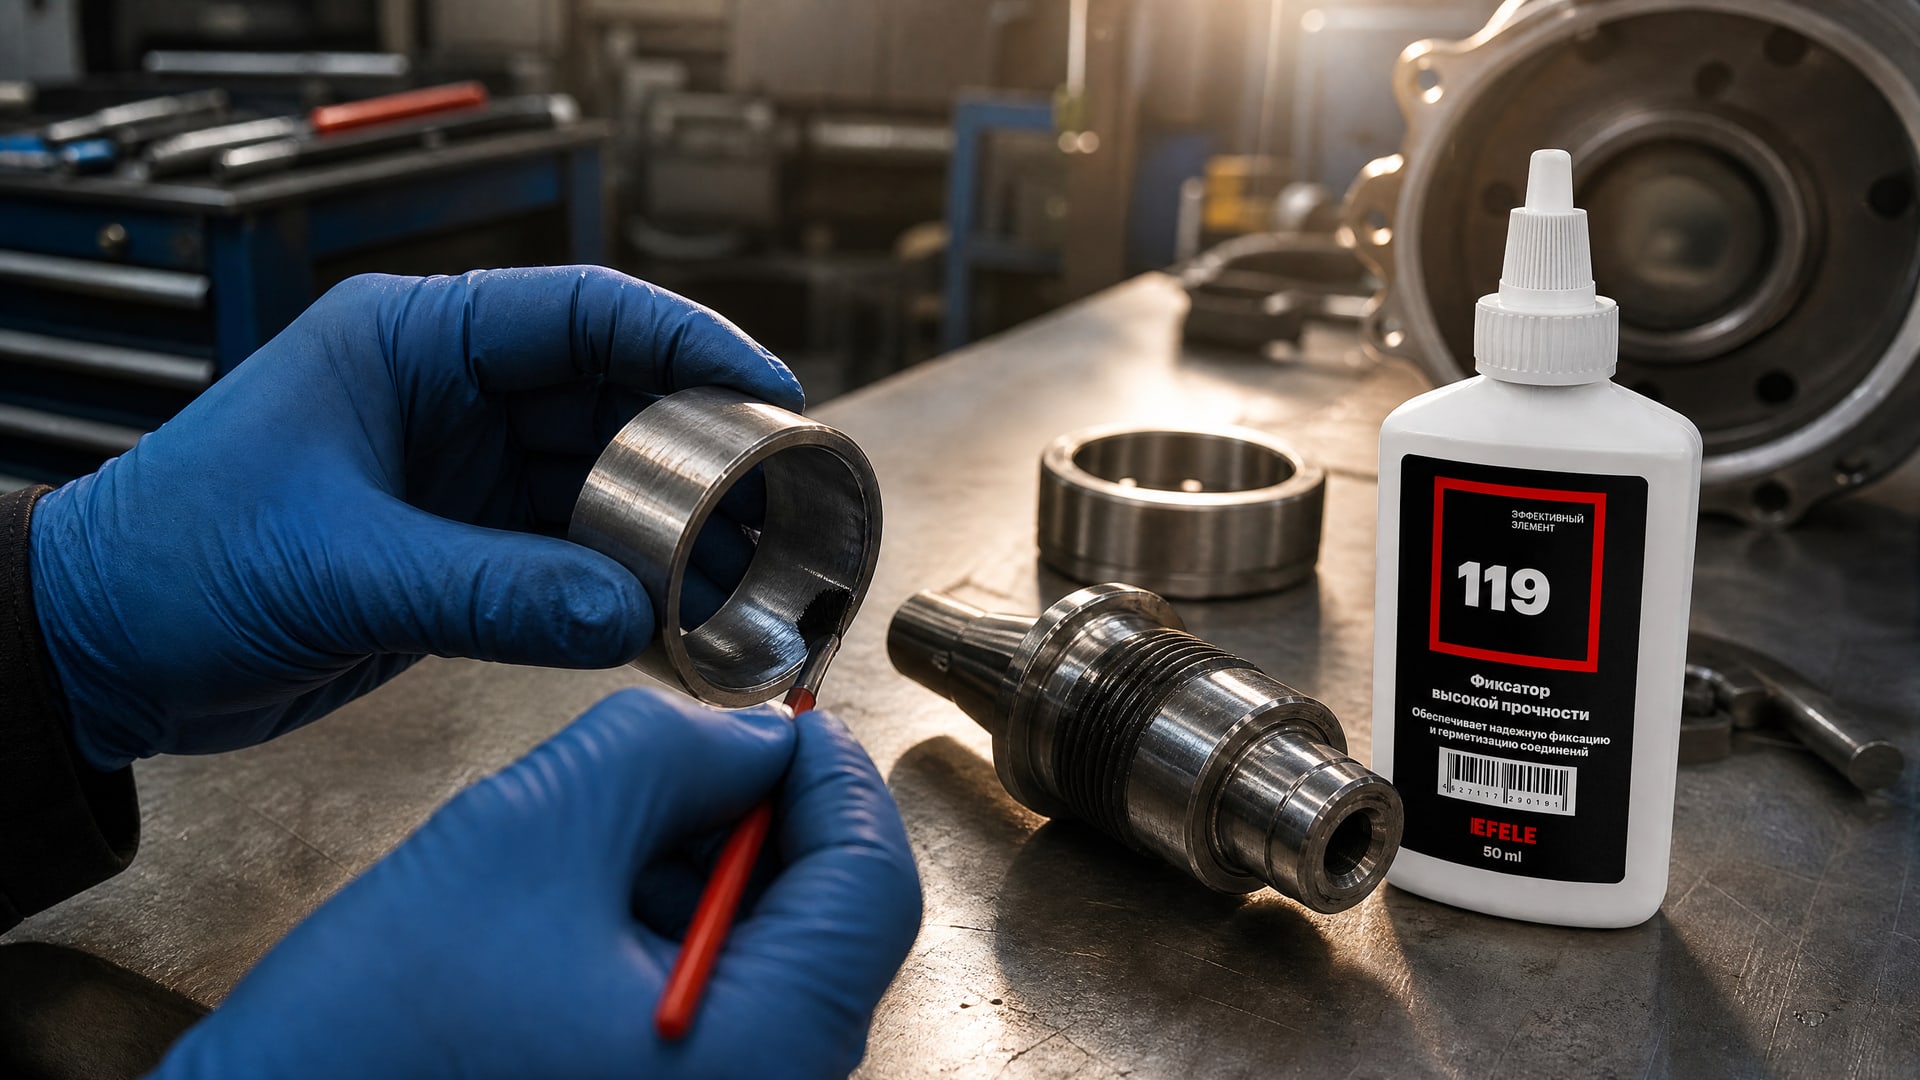
Особо термостойкий анаэробный клей EFELE 119 используется на вал-втулочных соединениях, где требуется не только фиксация, но и сохранение свойств при высоких рабочих температурах. Благодаря специальной химии состав полимеризуется в условиях высокого нагрева и остается активным в широком температурном диапазоне, что позволяет применять его даже в горячих цехах и на оборудовании с принудительным или технологическим обогревом.
Практические ошибки при выборе и применении
Первая ошибка - предположение, что «жидкий фиксатор лучше для больших зазоров».
Текучесть помогает составу проникнуть, но не решает проблему полимеризации. При слишком большом зазоре состав просто вытечет, не образовав достаточного количества твердой связи.
Вторая ошибка - нанесение фиксатора на грязную или влажную поверхность. Ржавчина и остатки пищевого масла блокируют или замедляют полимеризацию в разы.
Третья ошибка - немедленная нагрузка соединения. Приемлемая прочность достигается не через 5-15 минут, как иногда думают, а через несколько часов. На производстве часто оставляют узел в покое на ночь.
Четвертая ошибка - неправильный выбор по моменту срыва. Если применить слишком слабый фиксатор на вибрирующем оборудовании, болт открутится. Если взять слишком сильный на разборочном узле, демонтаж потребует значительных усилий или нагрева.
Часто задаваемые вопросы
Какой максимальный зазор выдерживает анаэробный фиксатор?
Безопасно применяют анаэробные фиксаторы при зазорах до 0,25-0,3 мм. Оптимально - микрозазоры 6-22 микрона. При больших зазорах состав может не полимеризоваться полностью, и фиксация станет ненадежной. Если зазор заметно больше, нужно сначала восстановить резьбу.
Можно ли использовать анаэробный фиксатор, если резьба ржавая?
Нет. Ржавчина блокирует полимеризацию. Перед нанесением состава резьбу обязательно очищают щеткой, тряпкой или растворителем до чистого металла. Только после этого наносят фиксатор.
Сколько времени нужно, чтобы соединение было готово к нагрузке?
Полное отверждение анаэробного фиксатора при комнатной температуре (25 °C) занимает 6-72 часа в зависимости от состава. На практике принято ждать минимум несколько часов, лучше оставить узел в покое на ночь перед первой нагрузкой.
В чем разница между фиксатором резьбы и герметиком?
Фиксатор предотвращает самоотвинчивание и имеет высокий момент срыва (обычно свыше 10 Н·м). Герметик предотвращает протечки через зазоры и имеет более низкий момент (2-3 Н·м), что облегчает разбор. Выбор зависит от задачи: надежная фиксация или герметизация.
Почему фиксатор иногда не срабатывает?
Типичные причины: очень большой зазор (свыше 0,3 мм), загрязненная или влажная поверхность, нанесение на ржавчину, слишком короткое время отверждения перед нагрузкой или неправильный выбор типа состава (герметик вместо фиксатора).
Заключение
Выбор анаэробного фиксатора резьбы - это не столько выбор бренда, сколько выбор по трем ключевым параметрам: величина зазора, требуемый момент срыва по ISO 10964 и условия применения. При зазорах в пределах 0,25-0,3 мм анаэробные составы работают надежно; при больших зазорах нужно сначала восстановить резьбу. Важно помнить, что полное отверждение занимает часы, чистота металла критична, и фиксирующие с герметизирующими составами - разные материалы с разными задачами.
Перед закупкой фиксатора снимите показатель зазора в проблемном соединении, определите требуемый момент по характеру нагрузок и условиям эксплуатации, затем обратитесь к технической карточке и таблице сравнений производителя. Это простой алгоритм, который избавит от ошибок и переделок.