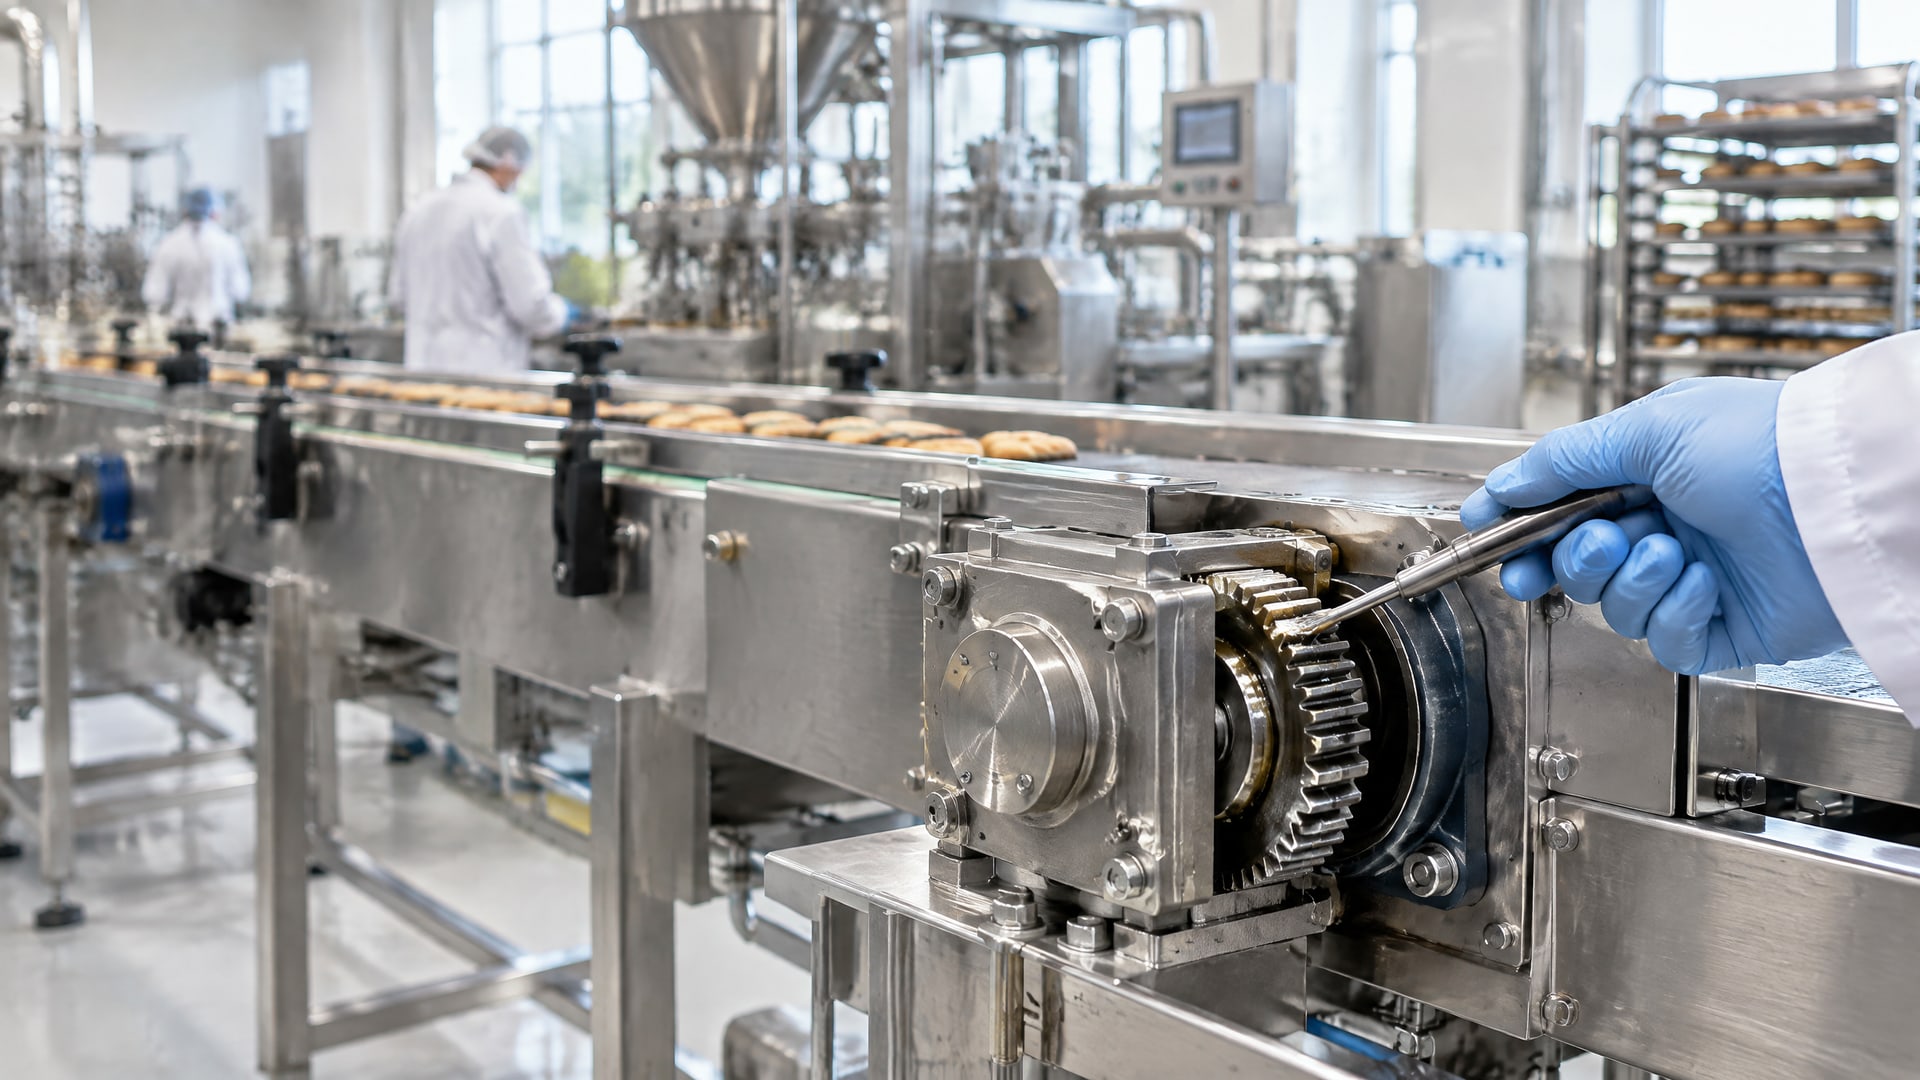
Смазка для оборудования паром - это не просто жидкость на основе минерального масла или синтетики. В пищевом производстве, где оборудование проходит через циклы CIP-мойки, контактирует с паром и щелочными растворами, выбор смазки определяет срок службы подшипников, уплотнений и направляющих. NSF H1-регистрация означает возможный случайный контакт с пищей, но стойкость к воде, пару и коррозии нужно проверять отдельно - именно эти параметры критичны при выборе смазки после мойки. Статья разберет, на какие параметры смотреть инженеру и снабженцу, чтобы не тратить бюджет на неподходящий материал и избежать внеплановых простоев.
Что означает NSF H1 и почему его недостаточно
NSF H1-регистрация - это официальное разрешение на применение смазки на пищевом оборудовании при случайном контакте с продуктом.
Однако сама регистрация не гарантирует стойкость к высокому давлению воды, пару или щелочным растворам, которыми моют линии. В технических листах пищевых смазок с H1-допуском часто отдельно указывается, что смазку используют в минимально необходимом количестве, а излишки удаляют после нанесения. Это означает, что качество допуска во многом зависит от точности и аккуратности применения, а не только от состава.
Регистрация подтверждает соответствие FDA 21 CFR 178.3570 - нормативу Управления по санитарному надзору качества пищевых продуктов США. Этот документ проверяет состав базового масла и присадок на предмет миграции в пищу. Но в условиях CIP-мойки важны дополнительные показатели: водостойкость по DIN 51807-1 (где оценка 0-90 означает очень высокую стойкость), сопротивление вымыванию по ASTM D1264 и коррозионная защита по ASTM D1743 и ISO 11007.
Параметры стойкости при частых мойках
Для оборудования с циклическими CIP-мойками и паром нужны смазки, которые держатся на поверхности или в зазорах узла, несмотря на воздействие.
Основные тесты, на которые смотрят эксперты:
DIN 51807-1 (водостойкость): показывает, насколько смазка разрушается при контакте с водой. Результат 0-90 свидетельствует о высокой стойкости, значит, смазка не разбавляется и не теряет адгезию при влажности.
ASTM D1264 (сопротивление вымыванию): результат 5% потери при водной смывке считается приемлемым для пищевого оборудования; смазка, теряющая 15-20%, быстро смоется при напорной мойке.
ISO 11007 / Emcor (коррозионная защита): результат 0-0 в дистиллированной воде и 0-0 в 0,5% растворе NaCl означает отсутствие коррозии подшипника в жестких условиях. Это критично для предотвращения фреттинга и коррозионного захвата.
ASTM D1743 (защита подшипника от коррозии): отдельный тест на устойчивость к влаге внутри подшипника.
Типичные H1-смазки для влажной и тяжелой эксплуатации содержат загустители aluminium complex или calcium sulphonate complex - эти составы лучше переносят воду и окисление, чем простые литиевые загустители. Консистенция NLGI 2 - стандартная для универсальных применений, но для очень влажных узлов могут требоваться NLGI 1 (более текучие) или NLGI 3 (более густые и держащиеся).
Стойкость к пару и щелочным растворам
Пар, горячая вода и щелочные растворы действуют на смазку по-разному.
Техлисты пищевых смазок для CIP часто перечисляют эти факторы как отдельные требования: "water resistance", "steam tolerance", "alkaline solutions resistant". Это не одно и то же.
Пар при температуре 100-120 °C может вызвать окисление и разложение масляной основы, если она содержит недостаточно антиоксидантов. Щелочные растворы (pH 11-14) в некоторых случаях реагируют с кислыми присадками и модификаторами трения, снижая защитные свойства. Поэтому при выборе смазки для CIP обращайте внимание на указание "suitable for caustic washdowns" или "approved for alkaline and steam environments" прямо в техлистах производителя.
Для узлов, которые после мойки пара сразу включаются в работу под нагрузкой (например, главные подшипники редукторов), важна термостабильность и вязкость при повышенной температуре. Здесь рекомендуется выбирать смазки с синтетическими базовыми маслами и пакетом присадок, рассчитанным на перепады температур. В таких случаях имеет смысл проверить не только H1-статус, но и результаты TOST (тест термической стабильности), если производитель их приводит.
Механизм загущения и консистенция как факторы выбора
NLGI - это класс консистенции пластичной смазки, а не тип или качество.
NLGI 2 (консистенция как арахисовое масло) стандартна для большинства универсальных применений, но в условиях CIP и пара тип загустителя влияет на поведение смазки заметнее, чем сама консистенция.
Aluminium complex - трехкомпонентный загуститель, держит базовое масло прочнее и лучше переносит контакт с водой. Такие смазки дольше держатся на сухой поверхности, но при длительном воздействии горячей воды могут немного деградировать.
Calcium sulphonate complex - еще более стойкий к воде и окислению загуститель. Рекомендуется для режимов с интенсивными мойками и высокой влажностью. Смазки на его основе обычно имеют лучшие показатели по DIN 51807-1 и ASTM D1264.
Простые литиевые загустители менее стойки к воде, хотя и дешевле. Они подходят для периодических применений, но для постоянного действия влаги - не лучший выбор.
Выбор между NLGI 1, 2 и 3 зависит от геометрии узла: открытые подшипники и скольжения обычно смазывают NLGI 2, закрытые шпиндельные подшипники часто требуют NLGI 1 (она лучше распределяется). Для защиты от вымывания нужна достаточная адгезия - это достигается за счет надлежащей загущающей системы, а не только консистенции.
Типичные ошибки при выборе и применении
Первая ошибка - полагаться только на наличие H1-статуса.
Закупщик видит "NSF H1" на упаковке и считает, что смазка подходит для любых условий пищевого производства. На самом деле H1 - это допуск на контакт с пищей, а не гарантия стойкости к CIP и пару. Нужно проверить техлист: там должны быть явно написаны "water resistant", "steam-proof", "alkaline washdowns". Если этого нет - проверьте показатели тестов DIN 51807-1 и ASTM D1264.
Вторая ошибка - игнорирование герметизации узла. Мойка шлангом под высоким давлением (до 200 бар) может выбить смазку из подшипника и загрязнить его абразивной частью воды и моющего раствора. Защитные колпачки, манжеты и уплотнения нередко критичнее, чем сама смазка. После напорной мойки нужно высушить узел воздухом перед включением.
Третья ошибка - применение избыточного количества смазки. В пищевых техлистах подчеркивается "minimum necessary quantity". Переизбыток смазки попадает в продукт, накапливается загрязнение и сокращается срок службы узла. Для подшипников обычно достаточно тонкого слоя 2-3 мм вокруг тел качения; для направляющих - небольшого количества на трущихся поверхностях.
Четвертая ошибка - применение одной и той же смазки для всех узлов. Для главных нагруженных подшипников редукторов и для легких направляющих ленты требуются разные составы. Нельзя смазывать быстроходный шпиндельный подшипник той же смазкой, что и открытую направляющую с периодическими фрикционными нагрузками.
Пятая ошибка - невнимание к совместимости с эластомерами. Щелочи, пар и некоторые синтетические базовые масла могут привести к набуханию резиновых уплотнений и O-ring'ов. Если оборудование содержит специальные уплотнения, это часто указывается в документации производителя оборудования, и смазку нужно выбирать с учетом совместимости.
Выбор смазки после мойки: практические критерии
При покупке пищевой H1-смазки для оборудования с CIP и паром следуйте контрольному списку:
| Параметр | Требование | Что проверить в техлисте |
|---|---|---|
| Допуск | NSF H1 | Наличие сертификата NSF и номера регистрации |
| Соответствие FDA | FDA 21 CFR 178.3570 | Буквальное указание стандарта или ссылка на соответствие |
| Водостойкость | DIN 51807-1: 0-90 или выше | Результат теста или заявление о высокой водостойкости |
| Вымывание | ASTM D1264: потеря ≤5-10% | Результат теста при промывке водой |
| Коррозия | ASTM D1743 Pass, ISO 11007: 0-0 | Результаты в дистиллированной и соляной воде |
| Загуститель | Aluminium complex или Calcium sulphonate complex | Явное указание типа загустителя в составе |
| Консистенция | NLGI 2 (универсально) | Буквальное указание класса NLGI |
| Пригодность к условиям | "Water", "Steam", "Washdown", "Alkaline" | Прямое упоминание в описании применения |
| Совместимость | Эластомеры (если критично) | Упоминание совместимости с резиной и O-ring'ами |
Для высоконагруженных узлов, где смазка подвергается фреттингу и циклическим нагрузкам, рекомендуется использовать EFELE MG-292 - водостойкая смазка с NSF H1 и high NLGI, разработанная специально для влажных и температурно нестабильных условий пищевого производства. Ее адгезия и противовымывающие присадки обеспечивают долгий срок жизни смазочной пленки даже при частых CIP-мойках и воздействии щелочных растворов.
Стойкость к агрессивным средам и синтетика
В случаях, когда требуется повышенная термостойкость и устойчивость к агрессивным средам, оптимальным выбором станет синтетическая смазка на основе PAO (polyalphaolefin) или PAG с пакетом противооксидантных и противокоррозионных присадок.
Такие составы сохраняют вязкость при 120 °C пара и лучше стойки к щелочам. Примером такого подхода является EFELE SG-392, которая специально разработана для высоконагруженных узлов пищевого оборудования с требованиями H1 и демонстрирует стабильность к паровым потокам и щелочным моющим растворам.
Синтетические смазки дороже минеральных аналогов, но расход ниже благодаря лучшей окислительной стабильности и адгезии. При расчете стоимости владения смазкой за год-два преимущество синтетики часто компенсирует начальные расходы. Кроме того, синтетики реже требуют замену после сезонных простоев и лучше переносят перепады температур (холодный пуск после ночной мойки пара, потом нагрев при работе).
Часто задаваемые вопросы
Означает ли NSF H1 автоматическую пригодность смазки к CIP и пару?
Нет. NSF H1 подтверждает только допуск на случайный контакт с пищей и соответствие FDA 21 CFR 178.3570. Стойкость к воде, пару и щелочам нужно проверять отдельно по параметрам DIN 51807-1, ASTM D1264 и ISO 11007, которые должны быть указаны в техлисте смазки.
Можно ли использовать одну H1-смазку для всех узлов пищевого оборудования?
Частично. Универсальная H1-смазка NLGI 2 подойдет для большинства узлов (подшипники, направляющие, открытые скольжения). Но если есть быстроходный шпиндель, нужна более текучая NLGI 1; если требуется максимальная адгезия на вертикальных поверхностях - NLGI 3. Главное - убедиться, что выбранная смазка подходит по водостойкости и коррозионной защите.
Какой загуститель выбрать: литиевый, aluminium complex или calcium sulphonate complex?
Для CIP и влажной среды литиевые загустители уступают. Aluminium complex - хороший выбор для среднего уровня влажности и температуры. Calcium sulphonate complex - самый стойкий к воде и щелочам, рекомендуется для интенсивных режимов мойки. Проверьте техлист: там должно быть явно указано, на какой основе сделана смазка.
Нужен ли ISO 21469, если у смазки уже есть NSF H1?
ISO 21469 дополняет H1 контролем гигиенического производства и риска микробной контаминации. Это не замена H1, а дополнительный уровень гарантии для предприятий высокого риска. Если оборудование работает в цехе молочной продукции или мяса, ISO 21469 будет преимуществом.
Как часто нужно переносить смазку после CIP-мойки?
Это зависит от герметизации узла и интенсивности мойки. Если узел открыт и моется под высоким давлением - ежедневно. Если узел защищен манжетами -1-2 раза в неделю. Главное правило: наносить смазку в минимально необходимом количестве и убедиться, что узел сухой перед включением. Излишки смазки удаляют чистой тканью без ворса после нанесения.
Заключение
Выбор смазки для оборудования с CIP и паром - это не просто покупка жидкости с H1-допуском. Нужно проверить техлист на наличие тестов водостойкости (DIN 51807-1), сопротивления вымыванию (ASTM D1264) и коррозионной защиты (ISO 11007, ASTM D1743). Загуститель (aluminium complex или calcium sulphonate complex) и консистенция (NLGI 2 универсальна) важны, но стойкость к щелочам, пару и горячей воде критичнее. Правильное применение - минимально необходимое количество, герметизация узла и сушка после мойки - продлевает срок службы смазки в разы больше, чем выбор между брендами.
На практике закупщикам и инженерам рекомендуется запросить у поставщика полный техлист с результатами ключевых испытаний, а не полагаться на устное описание. Проверьте, указаны ли явно "water resistance", "steam-proof" и "alkaline solutions" прямо в применении; если параметры не приведены - это красный флаг. Следующий шаг: проведите пилотное применение на критичном узле (1-2 недели) и сравните результаты с предыдущей смазкой по расходу, чистоте оборудования после мойки и отсутствию коррозии. Это убережет от масштабной закупки неподходящего материала.