Замена прокладок фланцевых соединений - одна из самых частых операций в ремонте и обслуживании промышленного оборудования. Когда прокладка изнашивается, течет или требует планового демонтажа, встает вопрос: нужна ли всегда новая резиновая или пробковая прокладка, или можно обойтись анаэробным герметиком?
Анаэробный герметик - это жидкий уплотнитель, который затвердевает без доступа воздуха при контакте с металлом. На жестких обработанных фланцах он создает герметичное соединение, заменяя традиционную прокладку, и при правильном выборе и монтаже обеспечивает надежную работу без течей. Но это решение подходит не всегда: тип фланца, состояние его поверхности, допуск по зазору и рабочие условия - все это критично влияет на выбор.
Когда герметик заменяет прокладку на фланцевом соединении
Анаэробные герметики работают как замена бумажным, резиновым и пробковым прокладкам, но только на определенных типах соединений.
Главное условие - жесткость фланца: он должен быть стальным или из цветного металла, с гладкой обработанной поверхностью, без люфта и люфтящихся деталей.
Герметик заполняет микронеровности и микротрещины между двумя фланцами, создавая барьер для утечки. Однако он не способен компенсировать серьезные коробления, глубокие задиры, каверны или вмятины - такие дефекты требуют восстановления или замены фланца.
Замена прокладки фланца на герметик имеет смысл, когда:
фланцы машинно обработаны и плотно прилегают друг к другу;
зазор между фланцами не превышает 0,38 мм (это критический допуск для отверждения);
соединение испытывает вибрацию или фреттинг, вызывающие раскрошивание резиновой прокладки;
требуется избежать вымывания прокладки или ее набухания при контакте с рабочей жидкостью;
холодный пуск или резкие перепады температуры вызывают утечки через затвердевшую прокладку.
На поверхностях с сильными повреждениями герметик не поможет - нужно сначала восстановить или обработать фланец.
Подготовка поверхности: главный этап перед нанесением герметика
Качество герметизации зависит на 70% от подготовки поверхности.
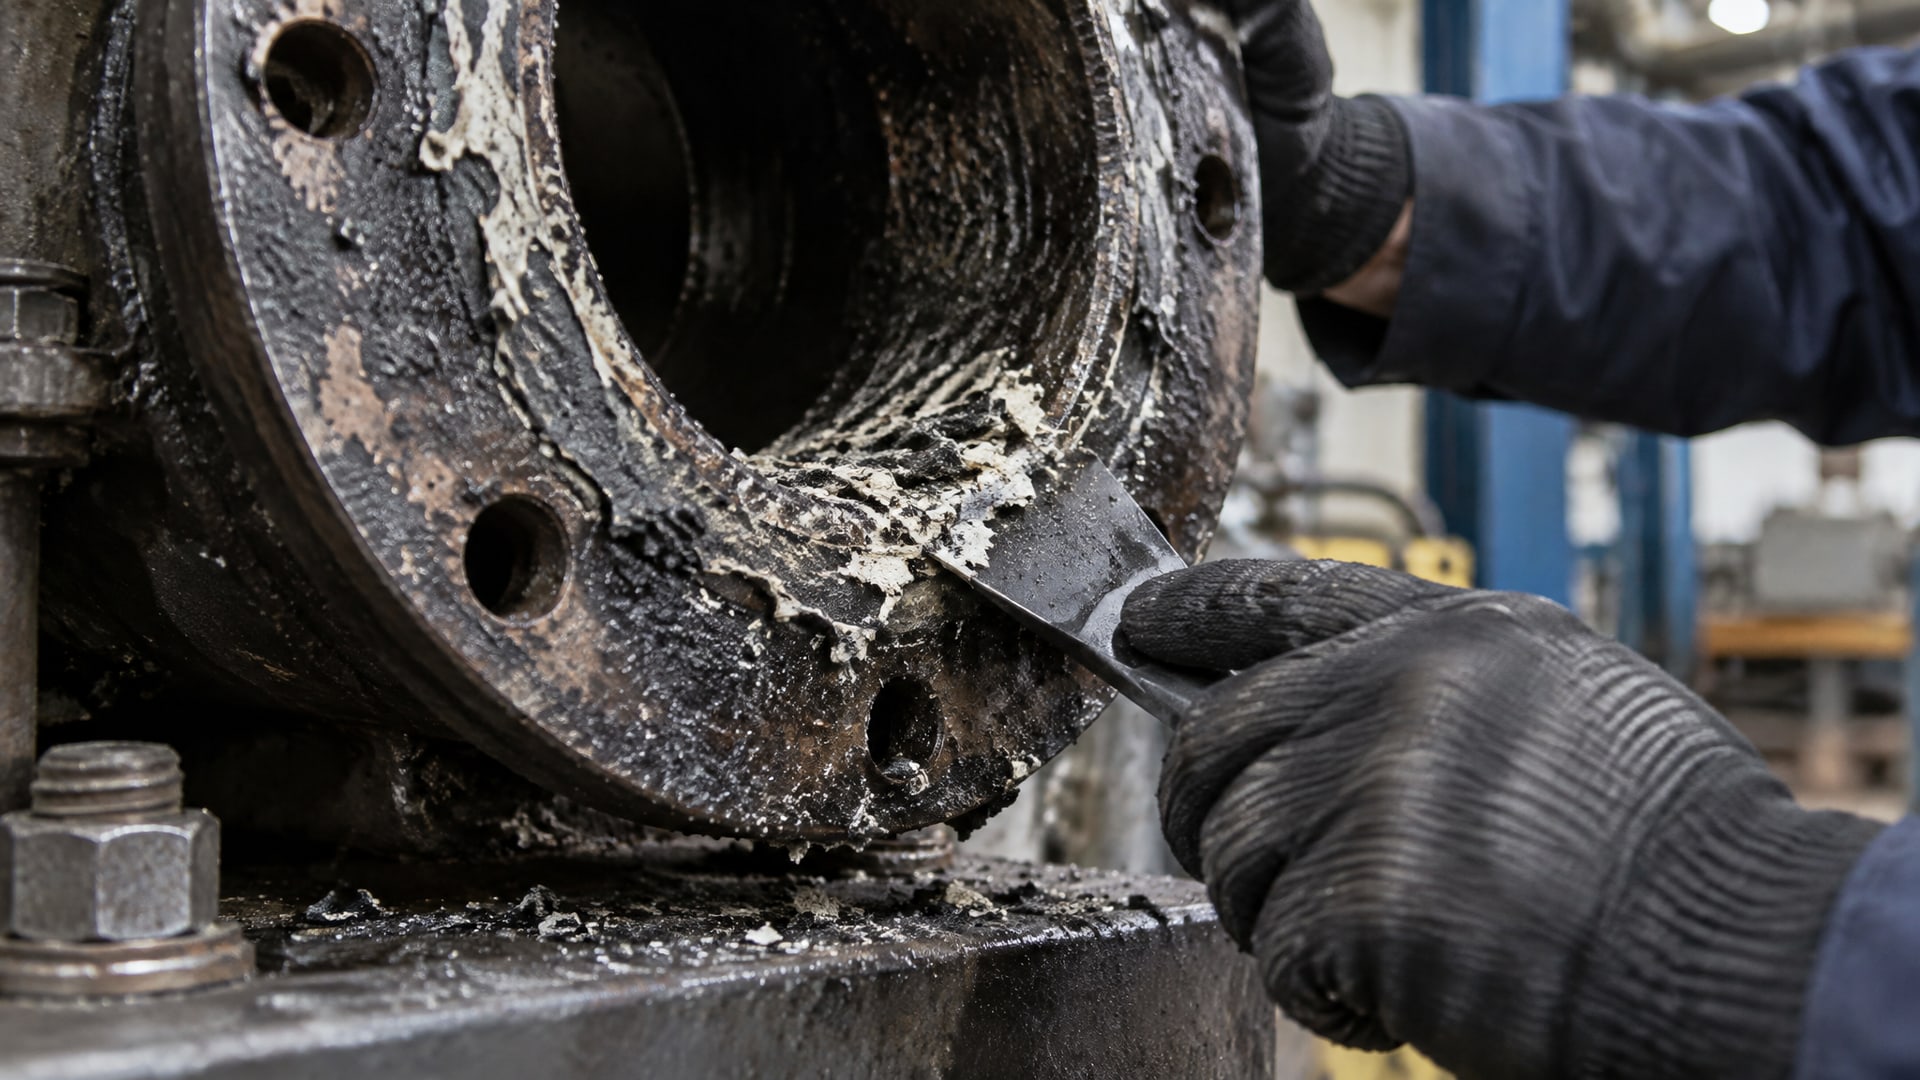
Любые остатки старого материала, масла или грязи создадут каналы утечки.
Удаление старой прокладки и герметика
Используй безостаточный растворитель, чтобы полностью убрать старый герметик и масло. Не рекомендуется применять лезвия или агрессивные металлические щетки - они создают новые царапины и микропути утечки. Если остатки плохо снимаются, используй мягкую щетку или деревянный скребок.
После удаления видимых следов протри фланец растворителем повторно - остаток масла или воды приведет к неполному отверждению герметика.
Сушка и обезжиривание
Фланцы должны быть абсолютно сухими. Влага препятствует отверждению анаэробного герметика и снижает адгезию. Если фланец мокрый после промывки, дай ему высохнуть или протри чистой безворсовой тканью.
Проверка поверхности на дефекты
Осмотри фланец под освещением. Если видны глубокие царапины, задиры, вмятины или участки с невидимого коррозией, это места потенциальных утечек. Герметик заполнит только мелкие неровности (до 0,2 мм); более серьезные дефекты нужно устранять механически.
Как правильно нанести герметик и сдвинуть фланцы
Ошибки при нанесении - вторая по частоте причина течей после плохой подготовки поверхности.
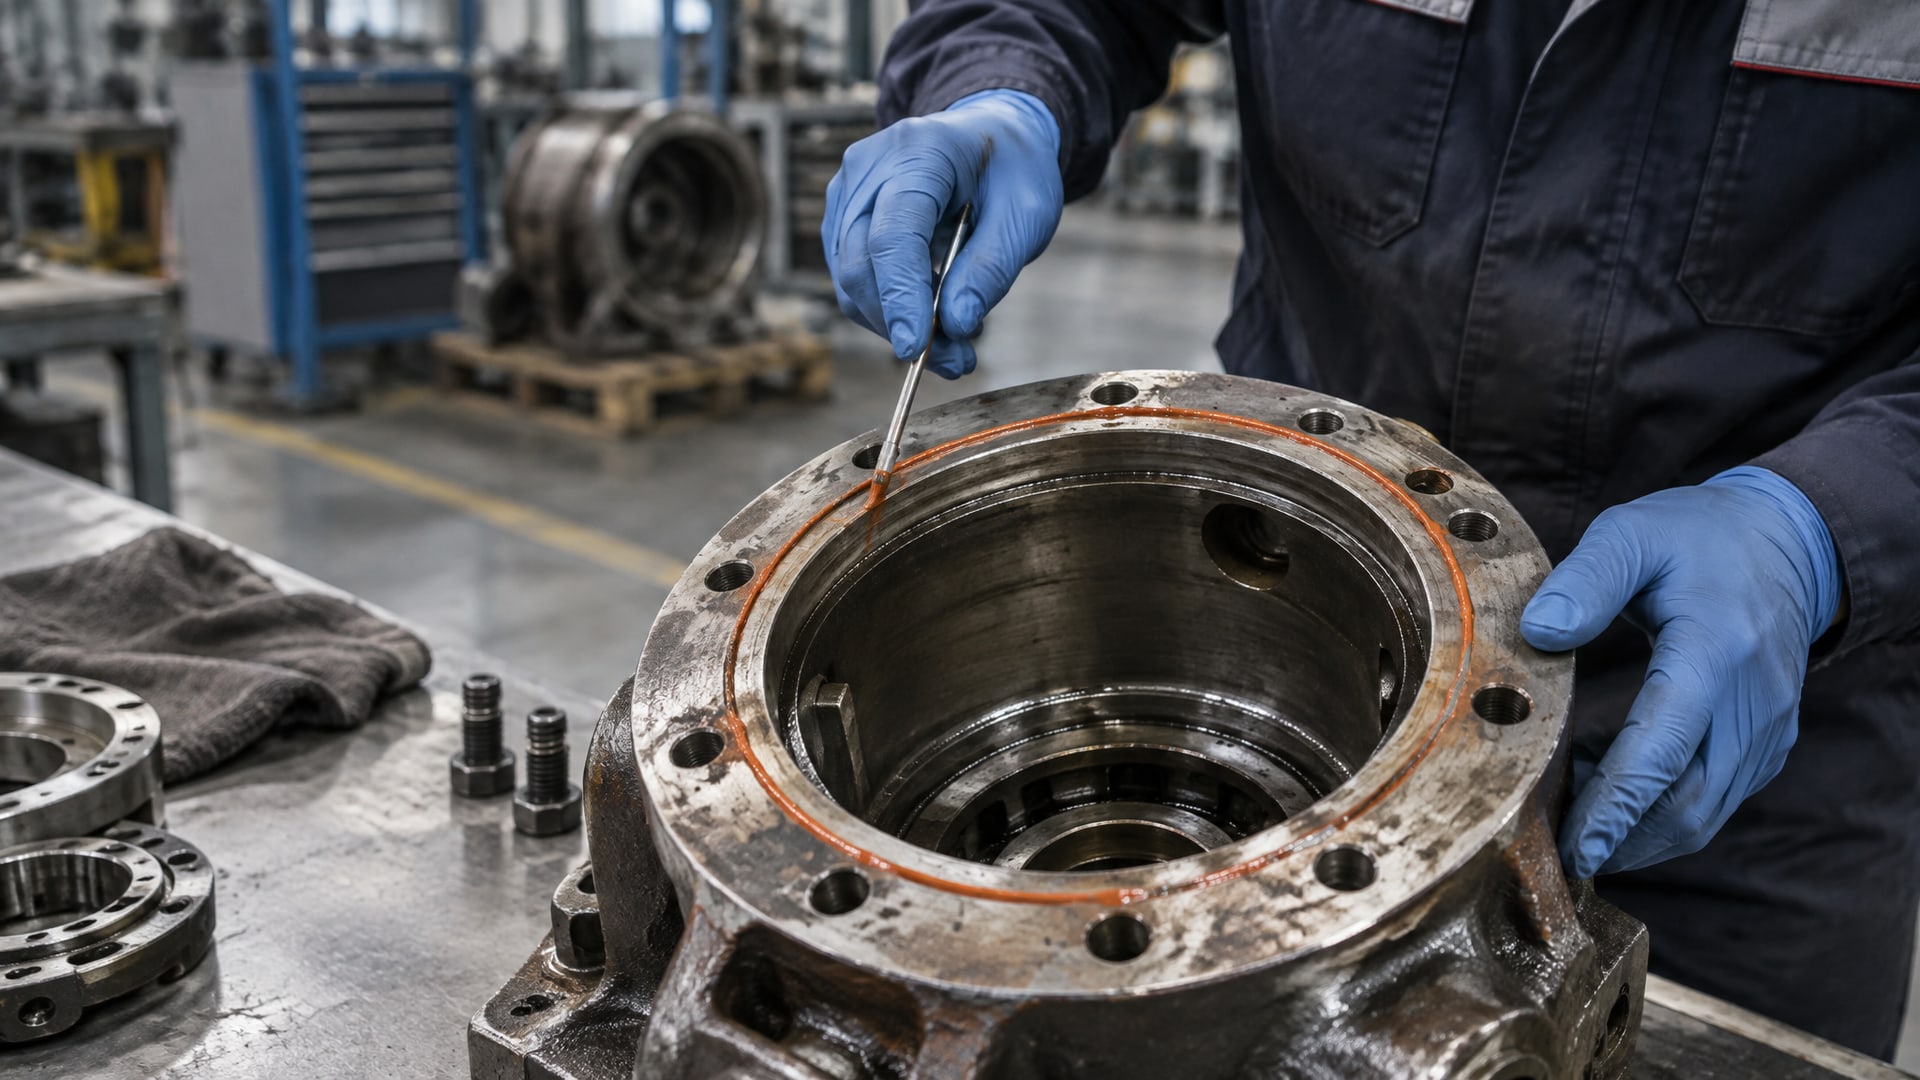
Непрерывный валик по внутреннему краю
Наноси герметик одним непрерывным валиком по одной стороне фланца, обычно ближе к внутреннему краю (со стороны рабочей среды). Валик должен проходить вокруг всех болтовых отверстий, минуя их на расстоянии минимум 3 мм. Ширина нахлеста по периметру должна быть не менее 5 мм.
Прерывистые участки герметика или пропуски создают каналы для течи. Для крупных фланцев используй дозирующую головку или валик, чтобы обеспечить равномерность слоя.
Быстрое сведение и правильная затяжка
После нанесения герметика фланцы нужно свести быстро, без бокового смещения. Смазывание валика приводит к неравномерному распределению герметика и образованию каналов утечки. Затягивай болты крест-накрест, поэтапно, с моментом, указанным в спецификации узла. Избегай слишком сильного сжатия - оно выдавливает герметик наружу.
Излишек герметика, выступивший из-под фланца, нужно удалить после сборки, но только после того, как внутренний слой начнет схватываться (обычно 5–20 минут). Полностью удалять его не требуется; достаточно убрать тонкие наплывы.
Роль активатора при герметизации нержавеющей стали и алюминия
Пассивные металлы (нержавеющая сталь, алюминий, хромированные поверхности) хуже инициируют отверждение анаэробного герметика.
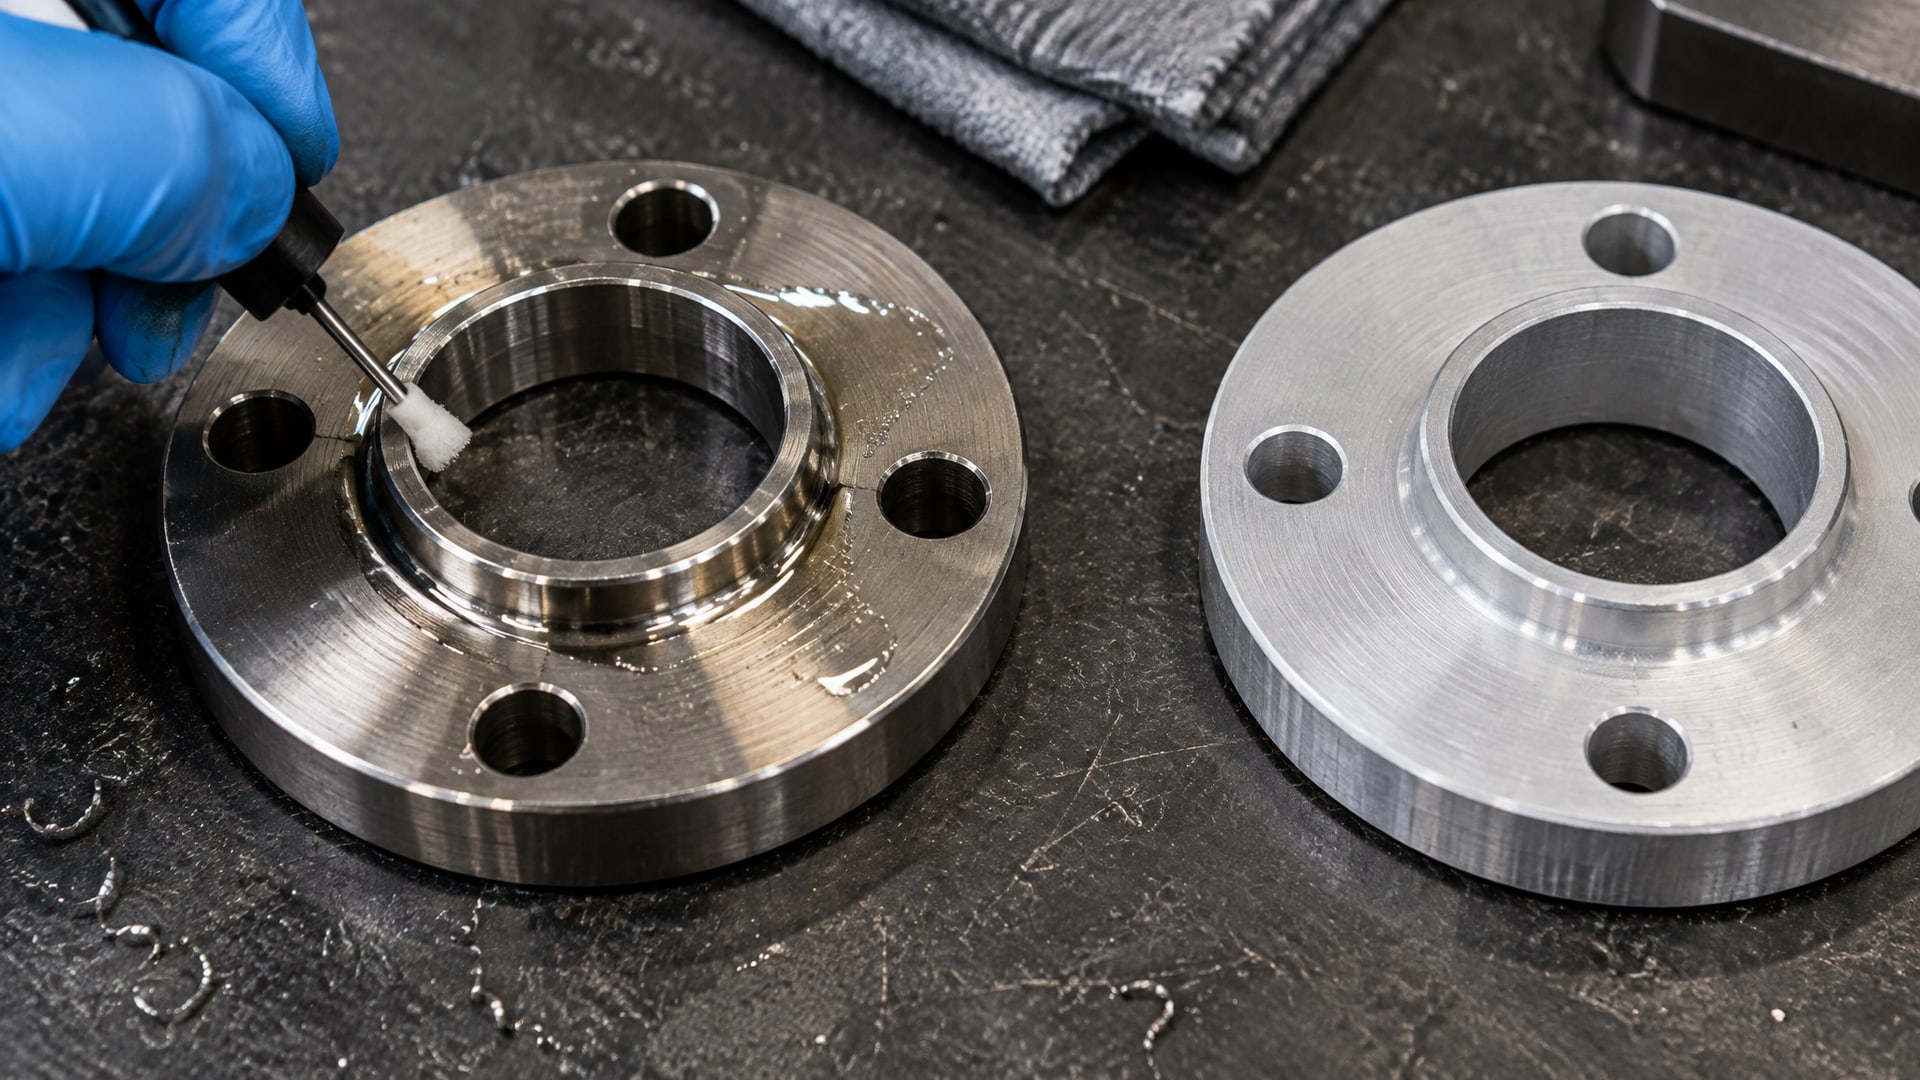
При работе с ними рекомендуется применение активатора.
Активатор наносится обычно на одну из сторон фланца (обычно на нержавеющую сталь) перед нанесением герметика. Он ускоряет отверждение и повышает надежность соединения. При низких температурах (ниже 15 °C) активатор также рекомендуется для углеродистой стали, чтобы избежать замедления процесса.
При выборе анаэробного герметика для замены прокладки на фланцевом соединении из нержавеющей стали или при холодных условиях пуска обратитесь к техлисту - там должна быть информация о совместимости с активаторами.
Время отверждения и переход к рабочему режиму
Анаэробный герметик не схватывается мгновенно.
Типовая карта отверждения выглядит так:
| Этап | Время при 22 °C |
|---|---|
| Обработочная прочность (handling hardness) | 5–20 минут |
| Функциональная прочность (functional hardness) | 3–6 часов |
| Полное отверждение | 12–24 часа |
На начальном этапе (5–20 минут) герметик можно трогать и удалять излишки. Через 3–6 часов он достаточно затвердевает, чтобы выдержать низкое давление. Но полную рабочую нагрузку (номинальное давление системы) можно давать только после полного отверждения - через 12–24 часа.
Попытка запустить систему раньше приведет к протечкам. Ускорить процесс можно повышением температуры (каждые 10 °C ускоряют отверждение примерно вдвое), но не рекомендуется резко нагревать соединение сразу после сборки.
Допуски, зазоры и когда герметик работает, а когда - нет
Анаэробный герметик работает в узком диапазоне геометрических параметров.
Превышение допуска приведет к течи.
Критический максимальный зазор между фланцами -0,38 мм. При большем зазоре герметик не полностью перекрывает щель и не отверждается должным образом, даже если нанести его толще. Это не решение проблемы - нужно либо обработать фланцы, либо вернуться к традиционной прокладке.
Минимальная ширина нахлеста герметика -5 мм по периметру фланца и минимум 3 мм вокруг каждого болтового отверстия. Меньший нахлест оставляет микропути утечки.
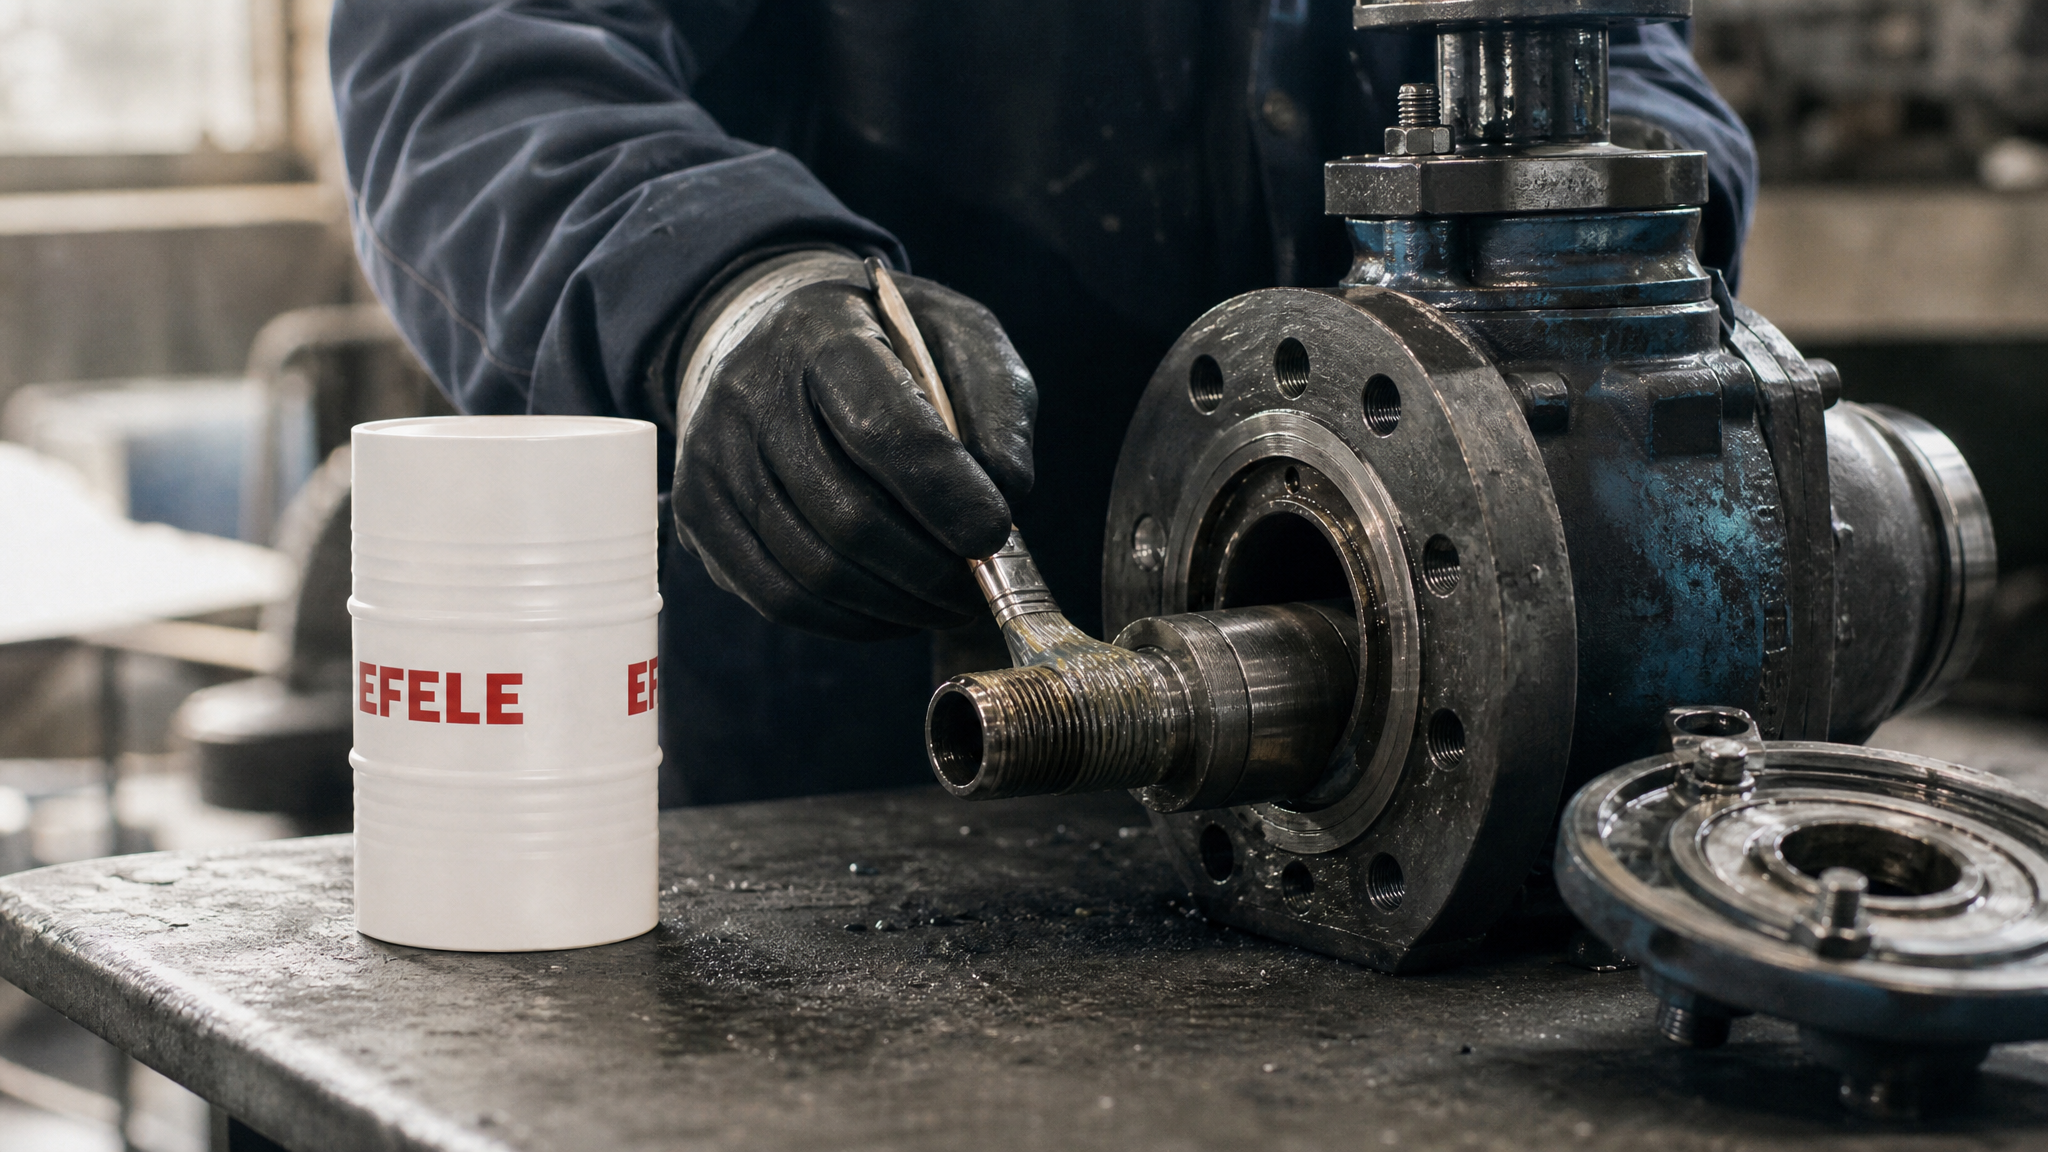
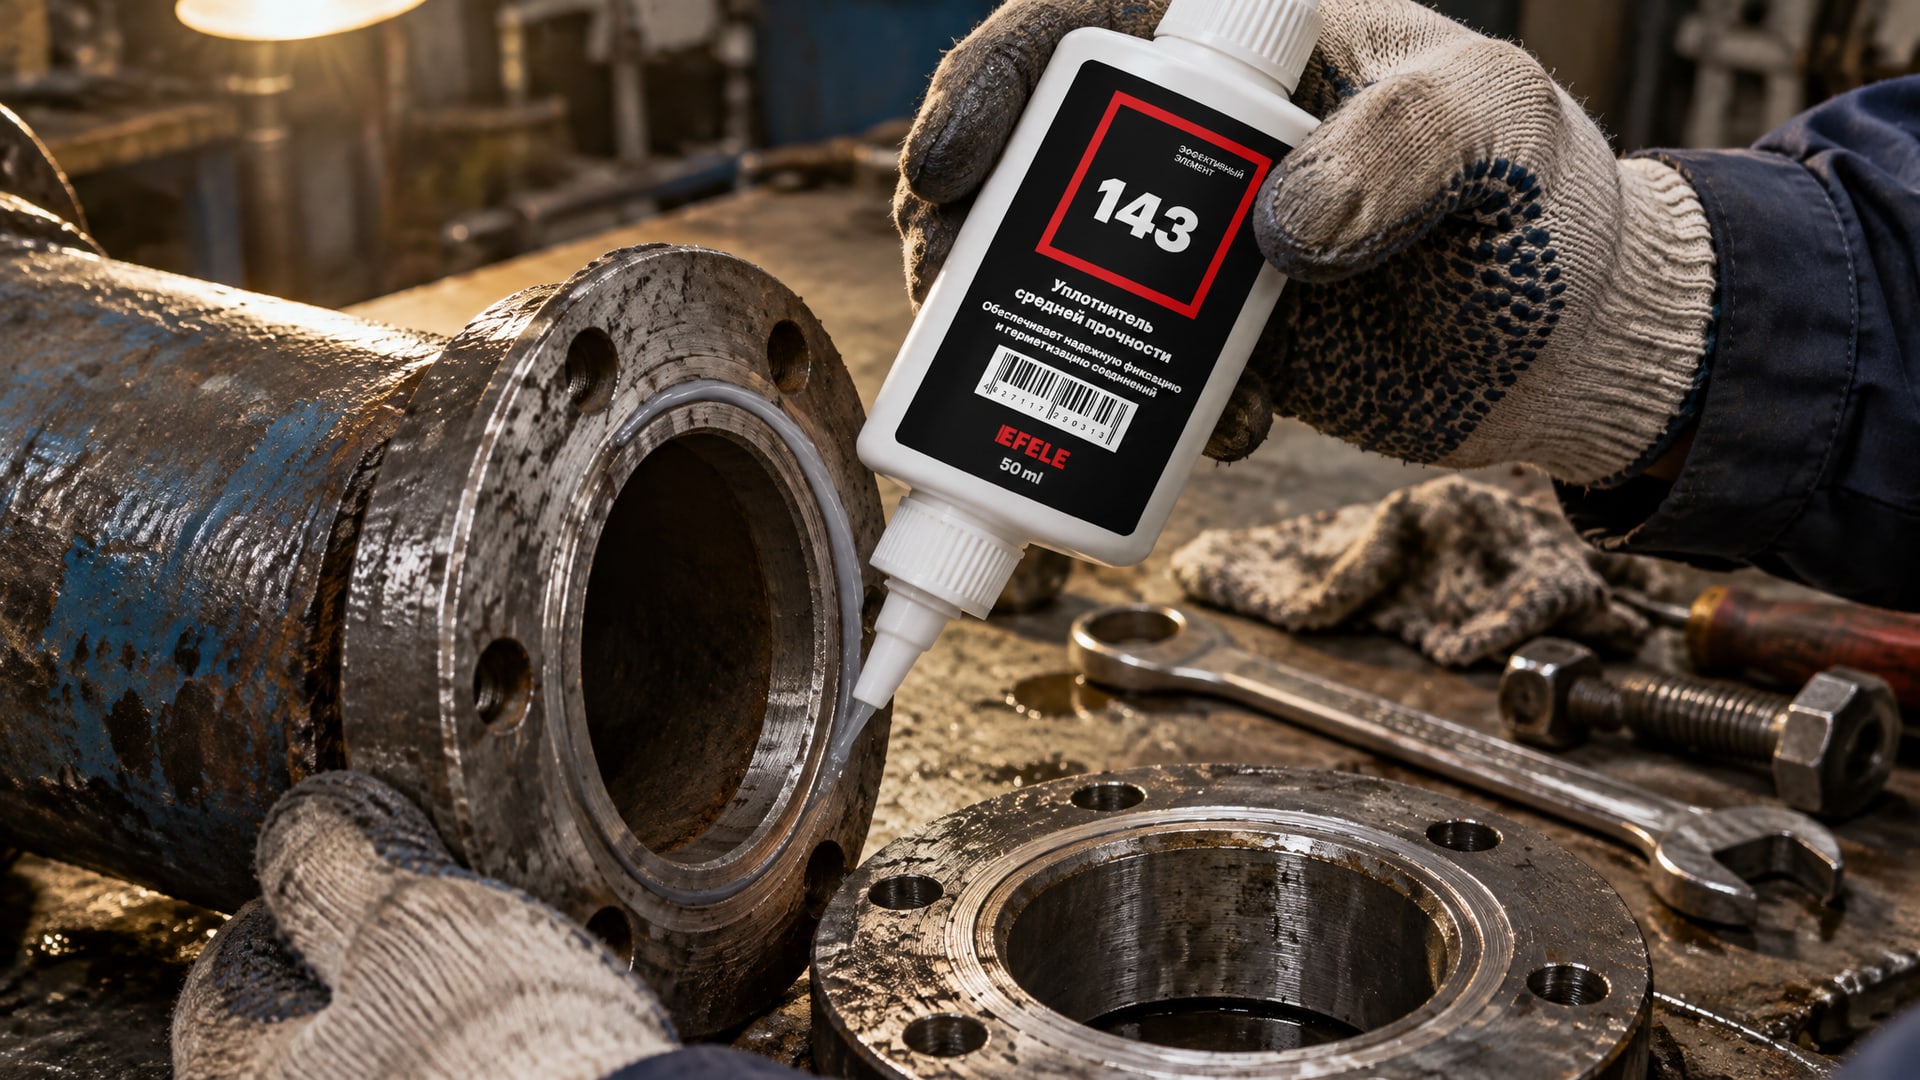
Для герметизации фланцевых соединений вместо традиционных прокладок идеально подходит анаэробный жидкий уплотнитель EFELE 143, который обеспечивает высокую прочность и герметичность на жестких обработанных поверхностях и вписывается в эти стандартные допуски.
Если фланец имеет глубокие канавки, коробление или сильную ржавчину, герметик компенсирует только малые дефекты (до 0,2 мм); более серьезные повреждения требуют механической восстановления.
Испытание герметичности и прочность соединения
После полного отверждения герметик должен выдержать определенные испытания.
По стандарту EN ISO 10964 для крепежа M10 проверяются два параметра:
Момент разрушения (breakaway torque) -10–20 Nm
Момент проворачивания (prevail torque) -10–20 Nm
Эти значения показывают, что герметик создал прочное соединение, способное выдержать вибрацию и перепады давления. Если после полного отверждения соединение не проходит эти значения, это признак ошибки подготовки или нанесения.
На практике герметичность проверяют так: после 24 часов отверждения открывают вентиль или датчик давления и смотрят, выходит ли рабочая среда. Для систем с высоким давлением рекомендуется осторожный первый пуск с постепенным повышением нагрузки.
Демонтаж и переклейка фланцевого соединения
Если герметик отвердел и нужна переборка, стандартный инструмент обычно справляется без проблем.
В сложных случаях применяют легкое простукивание или винтовые съемники, чтобы слегка раздвинуть фланцы.
При демонтаже остатки старого герметика нужно полностью удалить, иначе новый слой будет держаться хуже. Процесс подготовки повторяется заново: удаление остатков, обезжиривание, сушка.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик на любом фланцевом соединении вместо прокладки?
Нет. Герметик работает только на жестких обработанных металлических фланцах с зазором не более 0,38 мм. На деформируемых, поврежденных или составных соединениях он не обеспечит герметичность. Перед применением нужно проверить состояние поверхности и допуски.
Если нанести герметика толще, появится ли большая герметичность?
Нет, скорее наоборот. Избыток герметика выдавливается из-под фланца при затяжке и не улучшает уплотнение. Нужно наносить ровный валик норму (толщина примерно 1 мм) - это оптимально и экономит материал.
Как долго ждать после сборки перед запуском систему под рабочее давление?
Минимум 12–24 часа при комнатной температуре. На этапе 3–6 часов герметик достаточно тверд для осторожного обращения, но полную нагрузку выдерживает только после полного отверждения. Учитывай температуру окружающей среды - при холоде отверждение замедляется.
Нужна ли подготовка поверхности или можно наносить герметик прямо на старый герметик?
Обязательна полная подготовка. Остатки старого герметика, масла или грязи создадут каналы утечки и помешают отверждению нового слоя. Все нужно удалить безостаточным растворителем и дать высохнуть.
Для нержавеющей стали нужен активатор всегда?
Не обязательно всегда, но рекомендуется. Нержавеющая сталь - пассивный металл и замедляет отверждение анаэробного герметика. Активатор ускоряет процесс и повышает надежность. При холодных условиях (ниже 15 °C) активатор рекомендуется даже для углеродистой стали.
Заключение
Замена прокладки фланцевого соединения анаэробным герметиком - это экономичное и надежное решение для жестких обработанных металлических фланцев. Но это работает только при соблюдении всех условий: правильная подготовка поверхности, точный зазор (не более 0,38 мм), непрерывный валик нужной ширины (минимум 5 мм), правильная затяжка и полное отверждение перед рабочей нагрузкой.
Если есть сомнения в состоянии фланца, наличии дефектов или соответствии материала, проконсультируйся со спецификацией оборудования или техническим специалистом перед выбором герметика. Правильный выбор материала и технология монтажа гарантируют герметичность и исключат утечки в течение всего срока эксплуатации соединения.