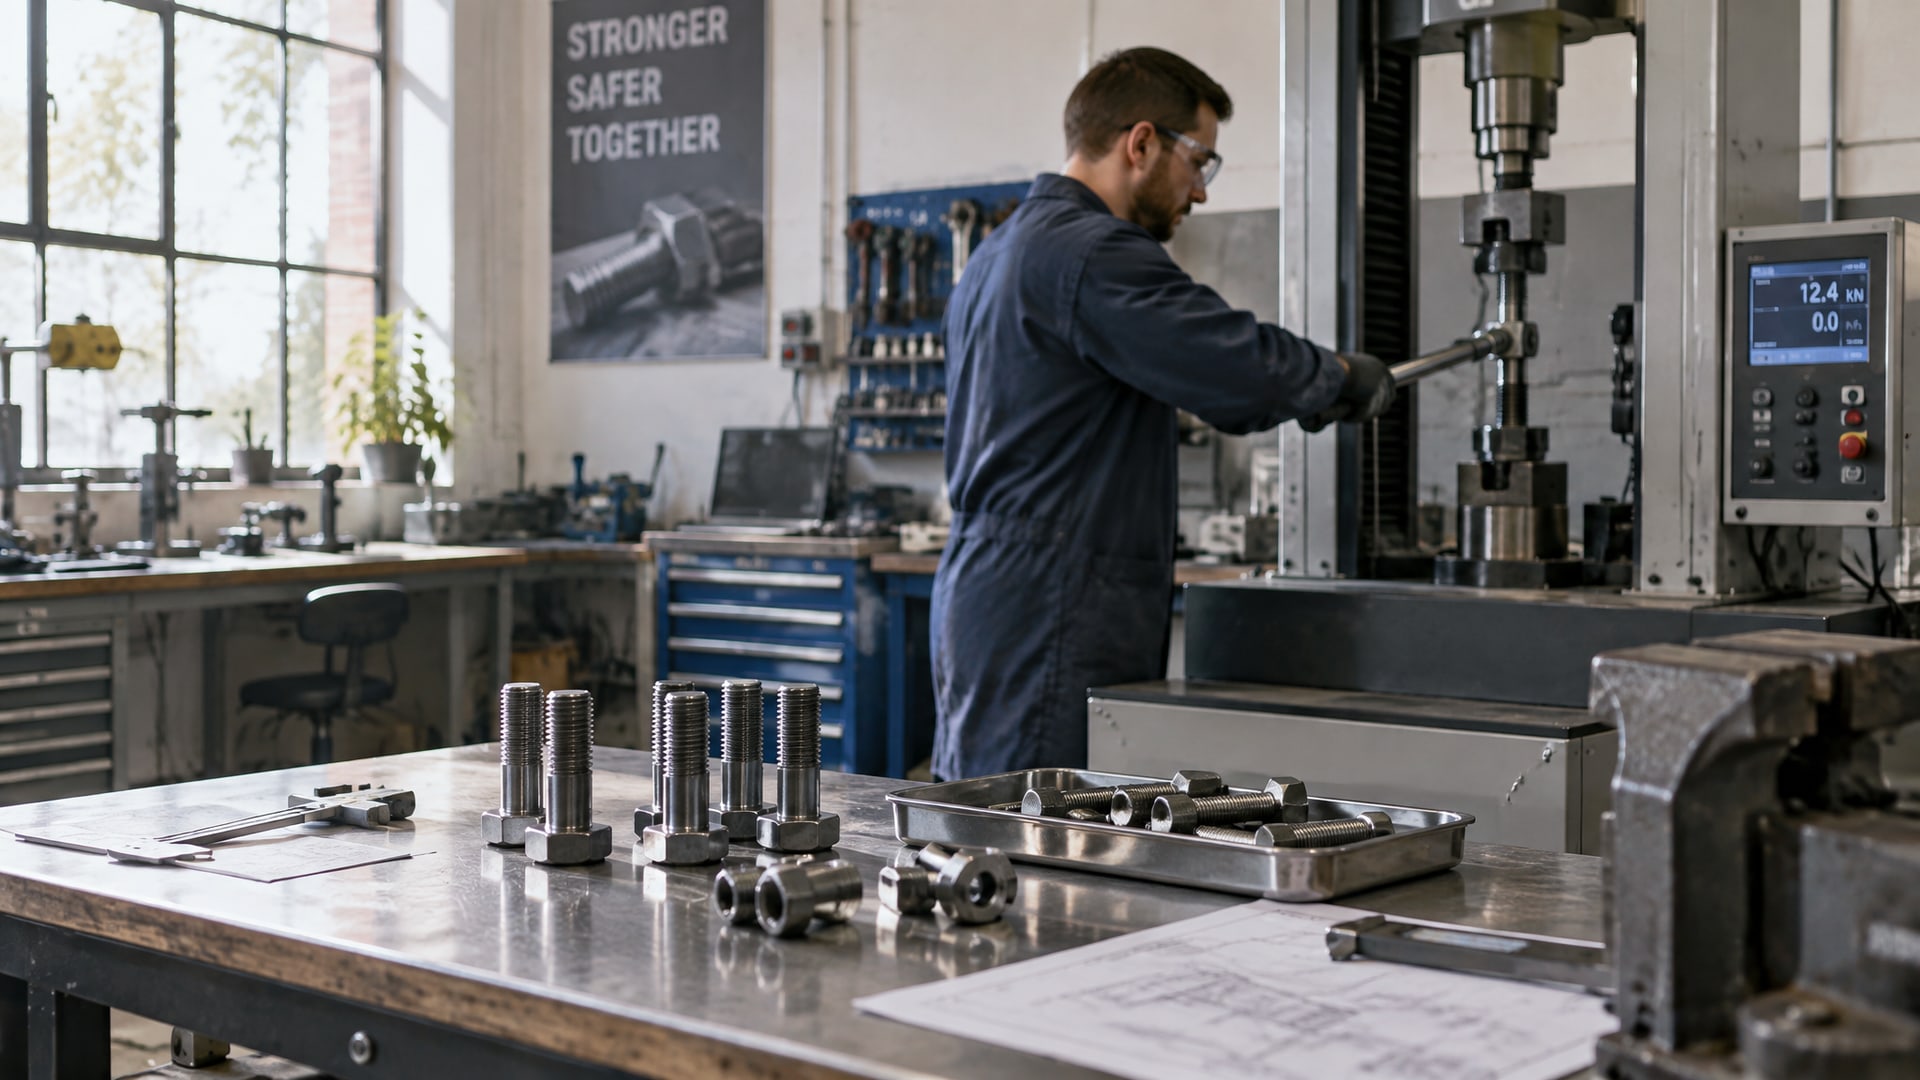
Средний фиксатор резьбы - это анаэробный состав, разработанный специально для соединений, которые периодически приходится разбирать. Он удерживает крепеж от самоотвинчивания и вибрационного ослабления, но позволяет разборку стандартным ручным инструментом без специального оборудования. При выборе между низкой, средней и высокой прочностью нужно понимать не только классификацию, но и реальные значения крутящего момента по стандартам ISO 10964 и EN 15865 - это поможет избежать ошибок, когда узел либо разваливается в работе, либо срывается при демонтаже. В этой статье разберемся, как правильно подобрать фиксатор резьбы средней прочности под конкретные условия и требования к обслуживанию.
Статья полезна для инженеров, технических специалистов и закупщиков, которые сталкиваются с вопросом выбора фиксатора для валов, муфт, наружных элементов, трубопроводной арматуры и других сборочных узлов, требующих периодического ремонта или замены.
Что означает «средняя прочность» по международным стандартам
Определение среднепрочного фиксатора резьбы вытекает из методов испытаний ISO 10964 и европейского стандарта EN 15865.
Оба стандарта определяют крутящий момент, необходимый для откручивания болта или гайки, покрытого анаэробным составом, после его полного отверждения. Результат выражается в ньютон-метрах (Nm) и служит основой для классификации фиксаторов по классам прочности.
Средняя прочность - это не фиксированное число, а диапазон значений, который обычно укладывается в 15–30 Nm для типичного крепежа. В технических справочниках указано, что среднепрочные составы рассчитаны на разборку ручными инструментами без нагрева. При этом сама величина момента зависит от нескольких факторов: диаметра болта, материала (сталь, латунь, алюминий), степени затяжки перед нанесением состава, чистоты поверхности резьбы и даже от температуры окружающей среды во время испытания.
Например, в одной из технических таблиц приведены значения момента срыва для трех классов: низкий класс -6 Nm, средний -25 Nm, высокий -33 Nm. Однако у другой формулы эти же классы показали 9 Nm, 20 Nm и 20 Nm соответственно. Это означает, что слово «средний» на упаковке - это ориентир класса поведения, а не гарантия конкретной цифры. Поэтому при критичных применениях инженеры всегда сверяют значение момента разрушения производителя с требованиями узла.
Главное отличие среднего фиксатора от слабого и прочного в том, что он балансирует между удержанием соединения в эксплуатации и возможностью разборки при техническом обслуживании. Если требуется разборка только стандартным инструментом без нагрева - средняя прочность вполне адекватна и часто предпочтительнее высокой.
Зачем нужна средняя прочность вместо низкой или высокой
На первый взгляд логика проста: если узел нужно разбирать, возьми низкий фиксатор и не будешь мучиться.
Однако на практике низкая прочность часто недостаточна для сервисных узлов, работающих в условиях вибрации, температурных циклов или нагруженности.
Низкий фиксатор (класс low strength) держит крепеж слабо, примерно 5–10 Nm на стандартном тесте. Его используют для точных приборов, электроники, нежных пластиков, где нужна защита от случайного отвинчивания при монтаже, но высокие нагрузки не предусмотрены. В производственной среде низкий фиксатор часто не срабатывает: при вибрации грузовика, насоса или конвейера болт может выкручиваться медленно и незаметно, приводя к отказу узла.
Высокий фиксатор (высокая прочность, 30+ Nm) надежно фиксирует крепеж в любых условиях, включая экстремальные вибрации и температурные скачки. Но при разборке требуется либо нагрев (примерно до 232 °C), либо использование специальных инструментов - и-за этого обслуживание становится сложнее и дороже.
Средняя прочность (15–30 Nm) - это компромисс. Она удерживает соединение от вибрационного ослабления на типовых производственных агрегатах, обеспечивает нормальный срок службы узла между обслуживаниями и при этом позволяет разборку обычным инструментом - гаечным ключом, отверткой, насадкой на дрель. Это особенно важно в полевых условиях, в ремонтных цехах и на объектах, где нет инфраструктуры для нагрева крепежа.
Инженеры рекомендуют выбирать среднюю прочность, когда: - узел входит в план периодического техническое обслуживания; - разборка может потребоваться в полевых условиях или на выезде; - квалификация персонала не предусматривает работу с нагретым крепежом; - стоимость простоя оборудования выше, чем стоимость более надежного фиксатора вместо слабого.
Как условия испытаний влияют на выбор
Стандарты ISO 10964 и EN 15865 определяют методику, но реальный результат сильно зависит от того, как проводится тест.
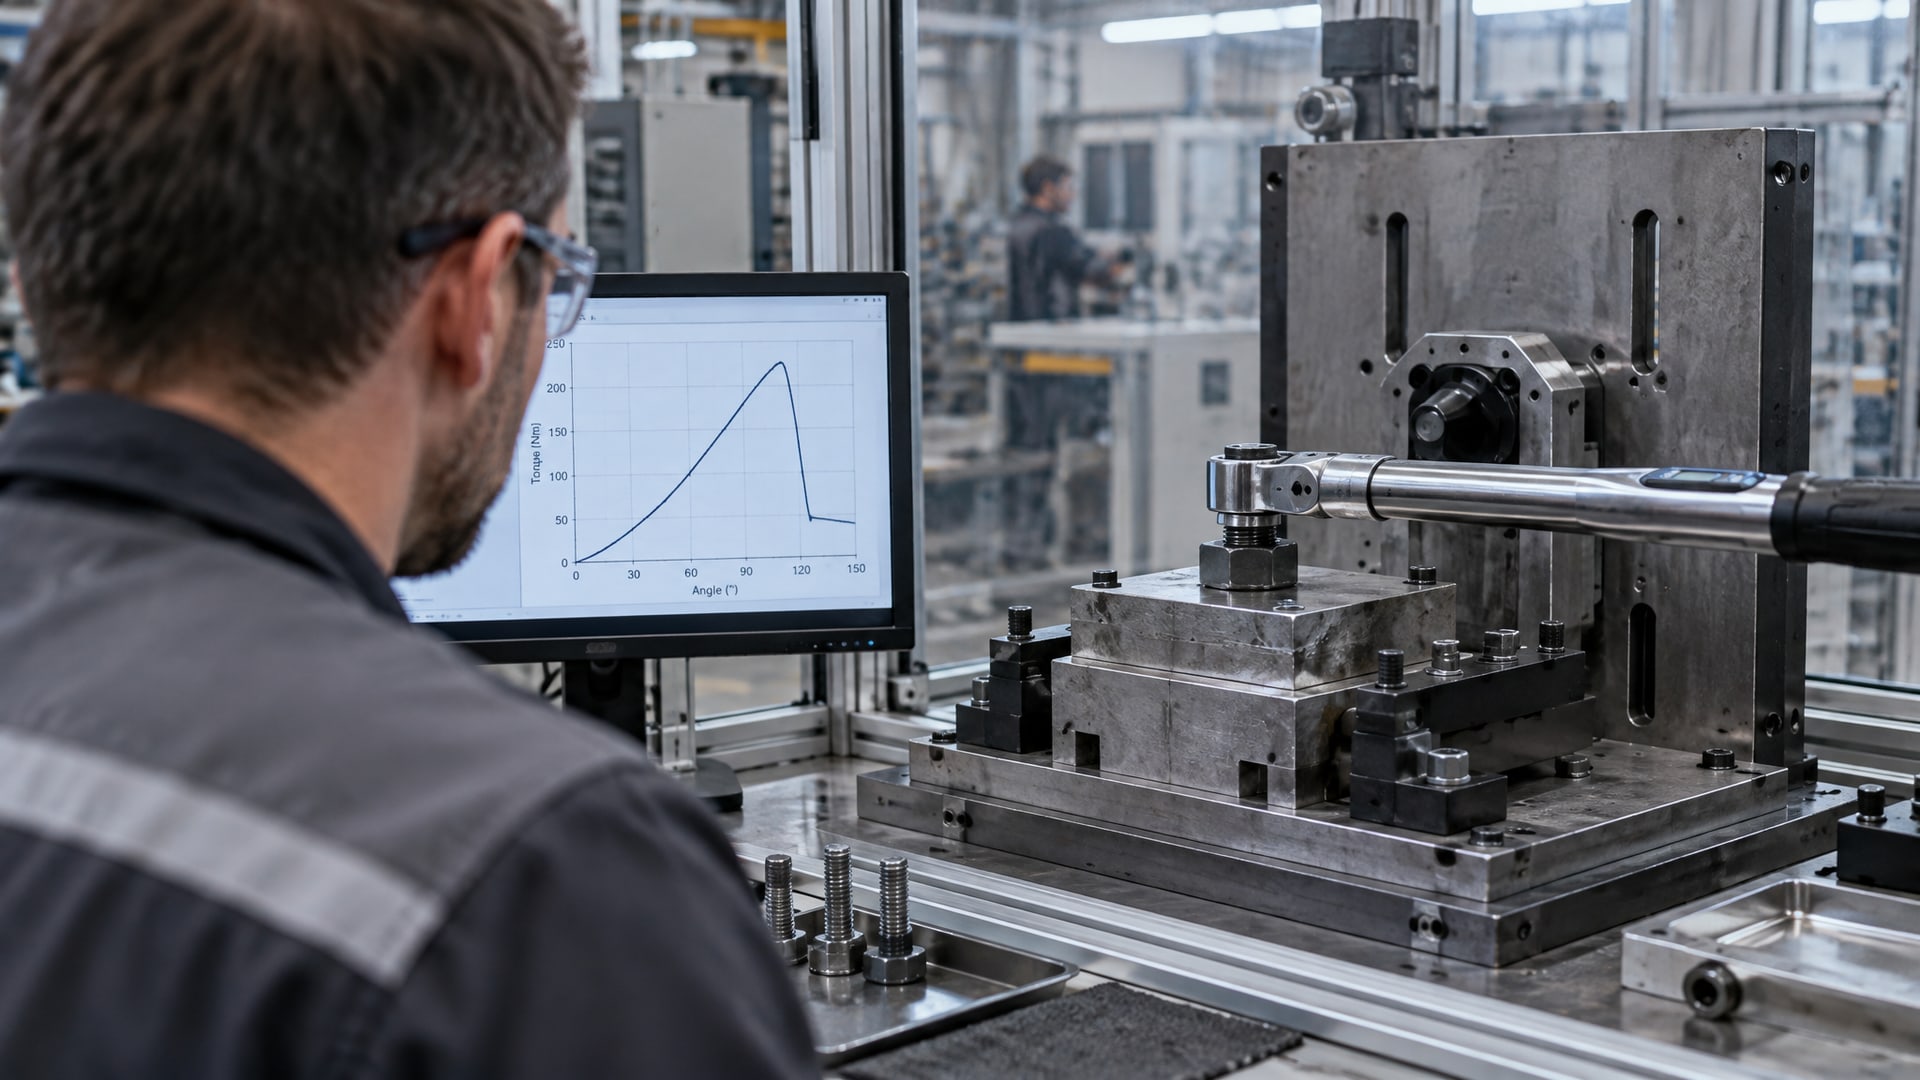
Производители указывают момент срыва в технических данных, однако эта цифра действительна именно для условий теста, а не для всех случаев применения.
Основные переменные, которые влияют на результат: - Диаметр болта и шаг резьбы: более крупный крепеж дает больший крутящий момент просто по геометрии. Фиксатор, рассчитанный на среднюю прочность для M8, может дать другие значения на M16. - Материал корпуса и резьбы: сталь, нержавеющая сталь, латунь, алюминий - все имеют разную адгезию (способность прилипать) к анаэробному составу. Алюминий часто требует активатора или предварительной обработки. - Чистота поверхности: масло, грязь, окисные пленки ухудшают прилипание состава и снижают удерживающую способность. Европейские техники требуют очистки хлопковой ветошью или безворсовой салфеткой перед нанесением. - Степень затяжки: преднагрузка болта влияет на то, насколько глубоко состав проникает в зазоры резьбы. Недозатянутый болт означает меньше контакта фиксатора с поверхностью. - Температура и влажность при нанесении и отверждении: анаэробные составы требуют отсутствия воздуха и кислорода. Высокая влажность может мешать процессу, особенно для медленнотвердеющих составов.
Поэтому при выборе среднепрочного фиксатора важно не просто смотреть на цифру в таблице, а проверить: а именно для какого диаметра и материала эта цифра получена. Если тест проводился на стальном болте M6, а в вашем узле требуется фиксировать нержавеющий болт M12, нужно либо уточнить у производителя, либо взять продукт с запасом по прочности.
Применение среднего фиксатора резьбы в разборных соединениях
Разборные соединения - это основное поле применения среднепрочных фиксаторов.
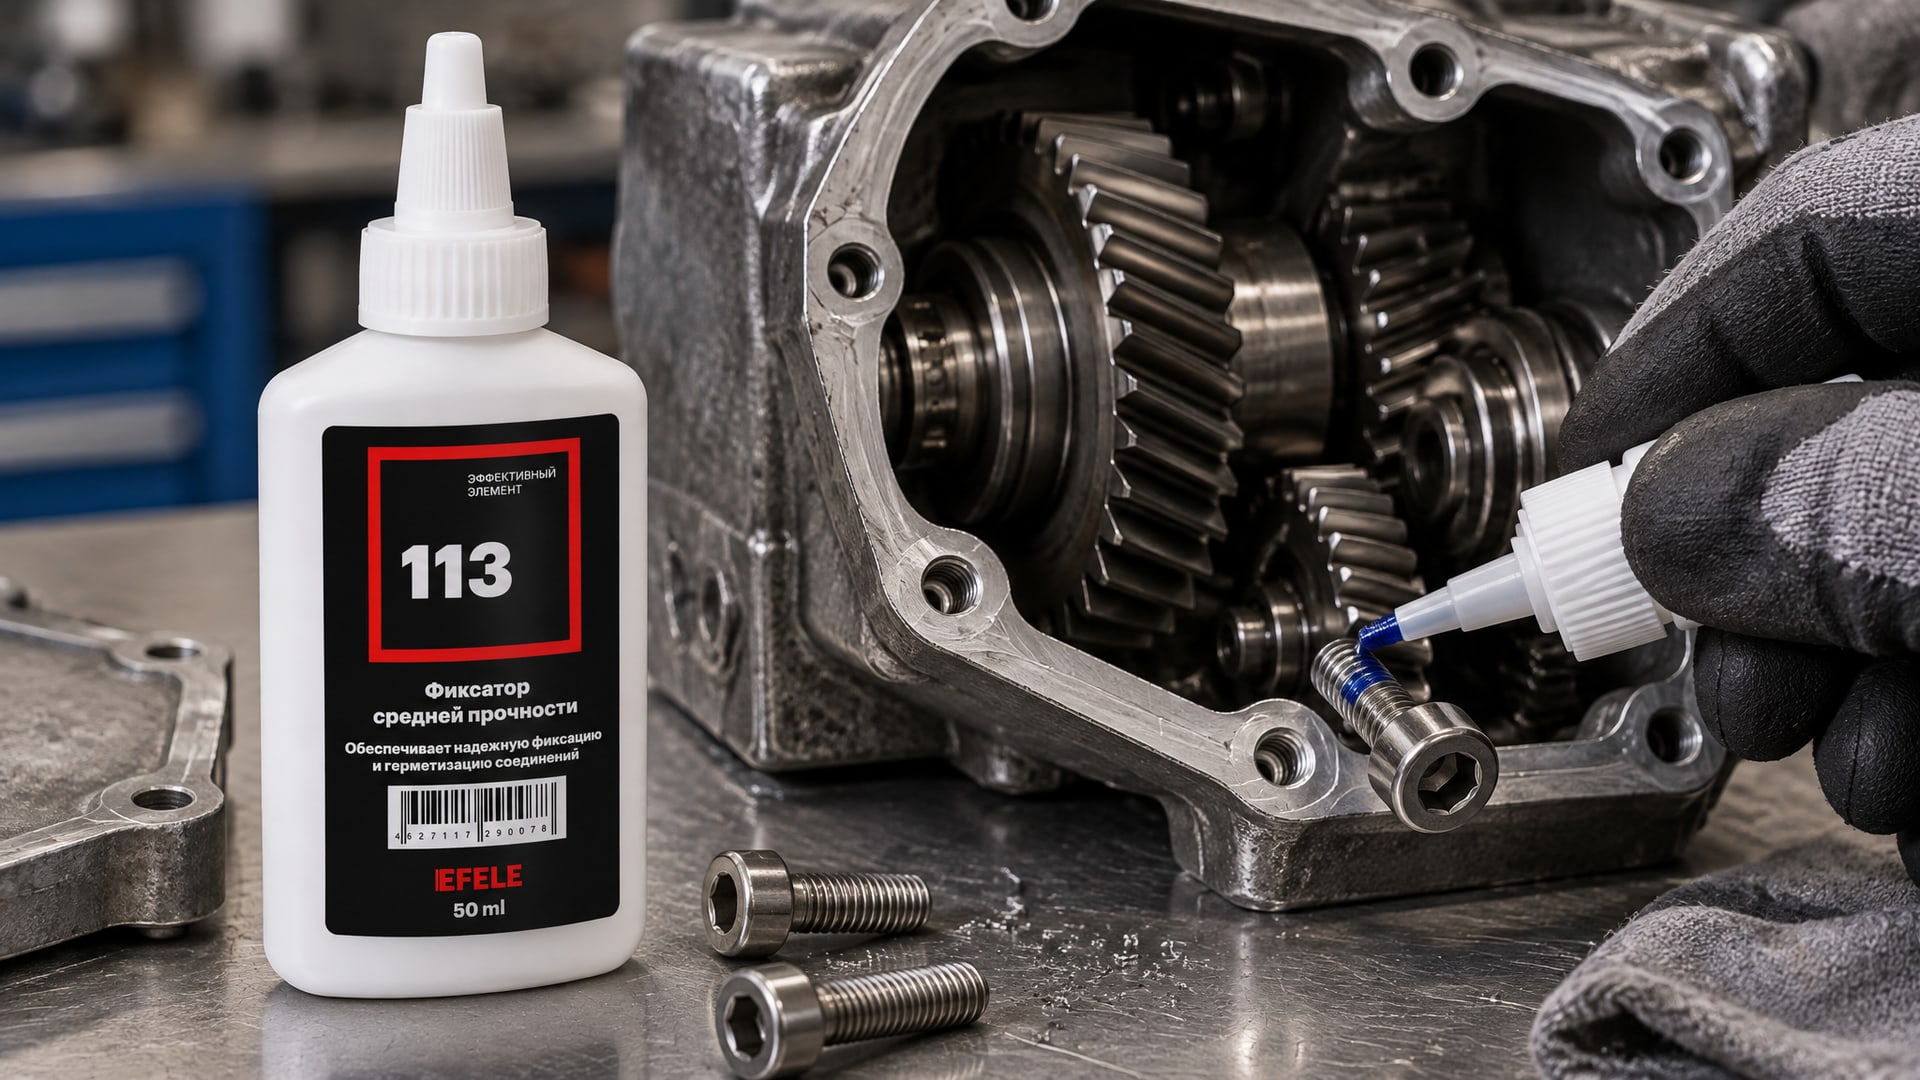
Типичные примеры: болты, крепящие шкивы на валах; гайки, фиксирующие муфты; винты крышек редукторов; крепеж сенсоров и переходников в трубопроводах.
Для таких узлов схема применения примерно одинакова. Во-первых, резьба очищается от масла, грязи и окислов. Это можно делать безворсовой ветошью, смоченной в изопропиловом спирте, или сухой салфеткой. Производители подчеркивают, что загрязненная поверхность - один из главных источников ненадежности, потому что состав просто не прилипает к маслу.
Во-вторых, фиксатор наносится на рабочую зону резьбы - обычно на первые 2–3 витка болта или на внутреннюю резьбу гайки. Не нужно покрывать весь болт: излишки только замедлят сборку и усложнят последующую очистку. Количество обычно небольшое: для болтов M6–M10 достаточно капли размером с булавочную головку.
В-третьих, болт или гайка вкручиваются с обычной рабочей преднагрузкой, как указано в спецификации узла. Если спецификация неизвестна, ориентируются на момент затяжки ступичной гайки или момент затяжки резьбовых соединений гост - общепроизводственные ориентиры.
После нанесения состав отверждается. Для большинства анаэробных фиксаторов время полного отверждения составляет 24 часа при комнатной температуре, хотя первоначальное захватывание происходит за 1–2 часа. До полного отверждения узел лучше не нагружать.
Когда узел отработал свой ресурс и требуется разборка, болт откручивается обычным ключом или отверткой. Для типовых размеров M6–M16 среднепрочный фиксатор откручивается без видимых усилий. Если болт плотнее, чем ожидалось, допускается локальный нагрев резьбы примерно до 232 °C - примерно столько же, сколько греет обычная горелка на расстоянии 5–10 см. После нагрева состав размягчается, и разборка становится легче.
Остатки состава на резьбе удаляются комбинацией растворителя и механической очистки: щетка, мягкая проволока или обтирание ветошью с растворителем. Полная очистка резьбы перед переборкой важна для надежности нового соединения.
На практике среднепрочные фиксаторы используют в ремонтных и сервисных службах, на производственных линиях, где нужно периодически обслуживать оборудование, и в узлах, где попытка полной фиксации высокопрочным составом привела бы к срыву винта или повреждению резьбы при демонтаже. EFELE 113 - анаэробный фиксатор резьбы средней прочности, который как раз ориентирован на такие применения: он дает уверенное удержание в эксплуатации и при этом разбирается без сложностей, что гарантирует предсказуемые временные затраты на техническое обслуживание.
Влияние вибрации, температуры и загрязнения на разборность
Условия эксплуатации способны кардинально изменить поведение среднепрочного фиксатора.
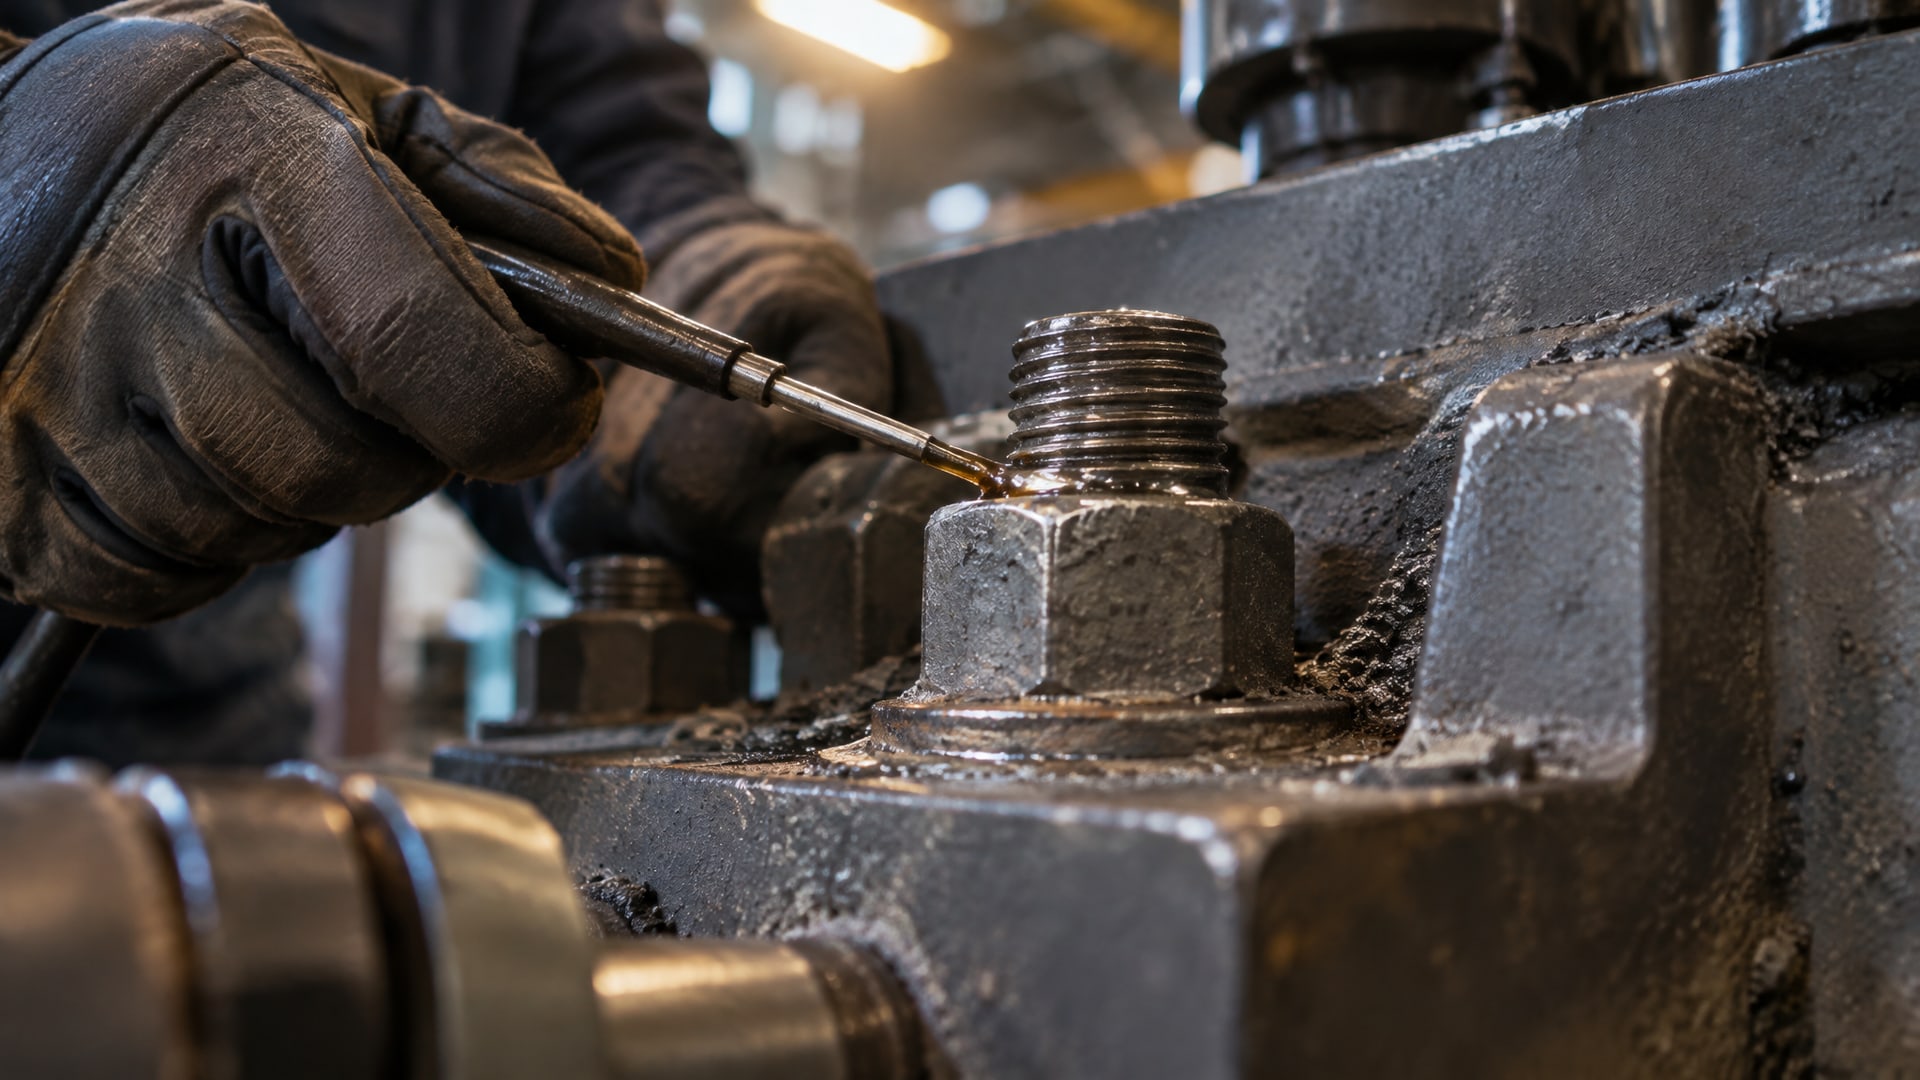
Три фактора особенно важны.
Вибрация и циклические нагрузки - главная причина, по которой вообще нужен фиксатор. Фреттинг (микроскопические смещения витков резьбы) и самоотвинчивание происходят, когда на соединение действует вибрация или переменные нагрузки. Среднепрочный фиксатор предотвращает это, заполняя зазоры резьбы. Однако длительная вибрация при экстремальных амплитудах (например, на вибрирующем конвейере с ударами) иногда требует более высокой прочности. Если узел периодически подвергается ударам или вибрирует с частотой более 50 Гц, перед выбором среднего фиксатора лучше посоветоваться с инженером производителя.
Температура оказывает двойное влияние. Повышенная температура ускоряет отверждение фиксатора (иногда в 2–3 раза), но также увеличивает вязкость состава. При температуре выше 80–100 °C анаэробные составы отверждаются очень быстро и могут «схватиться» до того, как болт будет полностью затянут, что приводит к неравномерному заполнению резьбы. Низкие температуры (ниже +5 °C) замораживают процесс отверждения, и состав может остаться жидким много часов. Для холодного пуска двигателей или оборудования в неотапливаемых цехах нужно выбирать составы с низкотемпературными активаторами или предварительно прогревать узел.
Загрязнение маслами, грязью, окислами - третий критический фактор. Если на резьбе остатки машинного масла, универсальной смазки для резьбовых соединений или влаги, адгезия (прилипание) анаэробного состава резко падает. В этих условиях фиксатор может не отвердеть полностью или отвердеть очень слабо, и соединение окажется незащищенным от вибрационного ослабления. Производители техдокументации настаивают на очистке ветошью и обезжиривании перед нанесением.
Из-за этих факторов выбор среднепрочного фиксатора требует учета экосистемы узла, а не только желания разобрать его в любой момент. Если узел работает в грязном, влажном и вибрирующем окружении, может потребоваться перейти на более прочный фиксатор или выбрать специальный состав с улучшенными свойствами в загрязненных условиях.
Разборка: когда нужен нагрев, а когда обходятся без него
Разборка среднепрочного фиксатора резьбы, как правило, возможна без нагрева, но с условиями.
Разборка без нагрева работает, если: - прошло достаточно времени после затяжки (минимум 2 часа, лучше 24 часа) - за это время состав полностью отвердеет; - резьба не загрязнена грязью и не заржавела после установки; - размер болта типовой (M4–M20); - болт не был перезатянут с избыточным моментом.
В этих условиях болт откручивается обычным ключом с умеренным усилием. Никаких ударов молотком или экстремального скручивания не нужно.
Разборка с локальным нагревом требуется, если: - соединение заклинило из-за длительной работы при высоких температурах; - болт затянут очень плотно (момент превышает рекомендацию спецификации); - резьба частично заржавела или загрязнилась; - первая попытка разборки без нагрева не привела к результату.
В таких случаях резьбу нагревают до примерно 232 °C (450 °F) - это температура, при которой анаэробный состав начинает размягчаться и терять адгезию. Используют обычную портативную горелку или промышленный фен, направляя тепло на зону резьбы на 30–60 секунд. После нагрева болт откручивается легче, хотя иногда требуется небольшое постукивание ключом.
Важный момент: нагрев не должен быть экстремальным. Температура выше 250 °C может повредить металлургию болта (особенно закаленного) или поверхность соседних деталей. Локальный нагрев только зоны резьбы - эффективнее и безопаснее.
После разборки остатки состава удаляют с помощью щетки, мягкой проволоки или влажной салфетки с растворителем. Полная очистка требуется перед повторной сборкой, потому что старые остатки могут мешать адгезии нового слоя состава.
Таблица сравнения классов прочности фиксаторов резьбы
| Класс прочности | Момент срыва по ISO 10964 | Разборка без нагрева | Разборка с нагревом | Типичное применение |
|---|---|---|---|---|
| Низкая (low) | 5–10 Nm | Очень легко, вручную | Не требуется | Электроника, приборы, легкий крепеж |
| Средняя (medium) | 15–30 Nm | Легко, обычный инструмент | Возможна, если нужно | Производство, техническое обслуживание, узлы с вибрацией |
| Высокая (high) | 30+ Nm | Затруднительно, может потребоваться нагрев | Нужен нагрев или спецсредства | Экстремальная вибрация, морозные условия, критичные соединения |
Часто задаваемые вопросы
Чем средний фиксатор резьбы отличается от фиксатора средней фиксации?
Это одно и то же. В технической терминологии используются оба названия: «средняя прочность», «средняя фиксация», «средний класс». Они обозначают один диапазон удерживающей способности по стандартам ISO 10964 и EN 15865. Обычно речь идет о моменте срыва 15–30 Nm для типовых размеров крепежа. Выбор названия зависит от страны и производителя, но суть одна.
Какой момент затяжки резьбовых соединений нужен перед нанесением среднепрочного фиксатора?
Преднагрузка должна соответствовать спецификации узла или техническому плану. Если спецификации нет, используют ориентиры, близкие к момент затяжки ступичной гайки для похожего диаметра. Недозатяжка означает неполный контакт фиксатора с резьбой, перезатяжка может срвать болт. Обычно для M6 - это 5–8 Nm, для M10-15–25 Nm. Более точные значения подсказывает техническая документация оборудования.
Нужна ли очистка резьбы перед нанесением фиксатора, если болт новый?
Да. Даже новые болты покрыты консервирующим маслом, которое мешает адгезии анаэробного состава. Очистку делают безворсовой ветошью, смоченной в изопропиловом спирте или другом растворителе, указанном производителем. Сухая ветошь тоже работает, но менее эффективна. После очистки нельзя трогать резьбу руками - жир с рук снова загрязнит поверхность.
При какой температуре анаэробный фиксатор отверждается быстрее всего?
Отверждение ускоряется при повышении температуры. Примерно удвоение скорости происходит на каждые 10 °C выше комнатной температуры (около +20 °C). При +50 °C состав отверждается в 2–3 раза быстрее. Однако при температурах выше 80–100 °C возможна слишком быстрая полимеризация, что может помешать равномерному заполнению резьбы. Оптимально отверждение при +20…+40 °C.
Можно ли переборать узел, если он был собран со среднепрочным фиксатором?
Да, при условии полной очистки резьбы. После разборки и удаления остатков состава резьба промывается и сушится. При переборке наносится новый слой фиксатора. Повторное применение среднепрочного состава на той же резьбе работает предсказуемо, если очистка была качественной. Остатки старого слоя могут снизить адгезию нового, поэтому щетка и растворитель - не украшение, а необходимость.
Заключение
Выбор среднего фиксатора резьбы для разборного узла - это компромисс между надежностью и удобством обслуживания. Средняя прочность по стандартам ISO 10964 и EN 15865 означает момент срыва примерно 15–30 Nm для типовых размеров крепежа и обеспечивает защиту от вибрационного ослабления на производственных агрегатах. Одновременно такой фиксатор разбирается обычным инструментом, без нагрева (или с локальным нагревом до 232 °C в сложных случаях), что экономит время техническое обслуживания и позволяет работать в полевых условиях.
Ключ к надежному выбору - учитывать не только слово «средний» на упаковке, но и реальные условия: диаметр болта, материал резьбы, периодичность разборки, температура и вибрация в узле. Очистка резьбы перед нанесением и правильная зона применения состава критичны для предсказуемого результата. Если есть сомнения, лучше еще раз посмотреть технические данные производителя по ISO 10964 для конкретного размера крепежа или посоветоваться с инженером поставщика - это займет минут десять, но спасит от переборки узла без результата.