При старт-стопных режимах работы механизмов происходит резкое чередование неподвижности и движения, что создает экстремальные условия для сопрягаемых поверхностей. В момент пуска узел работает в режиме граничного трения - жидкая смазка не успевает сформировать полноценную пленку, и металл приходит в контакт с металлом. Результат предсказуем: задиры, микросваривание, ускоренный износ. Антифрикционное покрытие на основе графита решает эту задачу за счет собственной слоистой структуры, которая обеспечивает скольжение даже при отсутствии жидкой смазки. В статье разберем, как выбрать и применить графитовое антифрикционное покрытие, какие параметры контролировать и как избежать ошибок, которые делают закупщики и специалисты отделов надежности.
Материал адресован техническим специалистам, инженерам отделов надежности и закупщикам, которые выбирают решение для защиты подшипников, направляющих, резьбовых соединений и движущихся элементов, работающих с частыми стартами и остановками.
Механизм защиты от задиров: почему графит работает при старт-стопных режимах
Графит имеет кристаллическую решетку, в которой атомы углерода расположены слоями.
Слои удерживаются слабыми ван-дер-ваальсовыми силами, поэтому сдвигаются относительно друг друга при малейшем трении. Когда два металлических тела сталкиваются под нагрузкой без жидкой смазки, адгезия (сцепление) становится критична - шероховатость поверхностей вызывает схватывание. Графитовый слой заполняет микровпадины, образует тонкую твердую смазку и снижает коэффициент трения с 0,4–0,5 (сталь по стали сухая) до 0,05–0,15. Это называют эффектом «антиаварийной» смазки: график на вязкость системы не полагается и работает независимо.
При старт-стопных режимах узел проходит три критичные фазы. Фаза 1 (холодный пуск). Вязкость масла повышена, до зоны контакта жидкая смазка не доходит мгновенно. Графитовая пленка берет на себя нагрузку и предотвращает первичное схватывание. Фаза 2 (работа). Масло разогревается, вязкость падает, формируется масляная пленка. Графит уходит на второй план, но остается в микровпадинах. Фаза 3 (остановка и интервал). Давление падает, жидкая смазка частично вымывается или окисляется. При следующем пуске графитовый слой снова работает.
Типичные коэффициенты трения при граничном трении приведены в таблице ниже:
| Пара трения | Коэффициент трения (без смазки) | Коэффициент трения (с графитом) |
|---|---|---|
| Сталь по стали | 0,4–0,6 | 0,05–0,15 |
| Чугун по стали | 0,3–0,5 | 0,08–0,12 |
| Сталь с хромовым покрытием по графиту | 0,4–0,5 | 0,03–0,10 |
Таким образом, антифрикционное графитовое покрытие действует как страховка против микросваривания и задиров именно в те моменты, когда жидкая смазка неэффективна.
Когда графитовое антифрикционное покрытие защищает от задиров, а когда нет
Выбор графитового покрытия зависит от шести параметров, каждый из которых ограничивает применимость.
Ошибка в выборе одного параметра приводит к неудаче, поэтому нужно проверить все сразу.
1. Режим трения. Графит эффективен в граничном трении (максимальное давление, минимальная скорость, отсутствие жидкой смазки) и полусухом трении (скудное количество масла). В режиме гидродинамического трения (полная масляная пленка, высокие скорости) графит не нужен и может даже помешать, увеличив сопротивление вращению. Старт-стопные режимы по определению работают в граничном трении во время пуска, поэтому графит здесь на месте.
2. Удельное давление. Для антифрикционных графитов марок АГ-1500 и АГ-600 предельно допустимое давление составляет 20–25 кгс/см² при нормальной или плавно меняющейся нагрузке. В паре с цветными металлами эти материалы не рекомендуются вообще. Узлы, в которых давление превышает эти значения, нужно защищать другими методами - предварительной теплообработкой, повышением текучести масла или выбором других антифрикционных покрытий (DLC, MoS₂).
3. Скорость скольжения. Предельная скорость для графитовых материалов - до 25 м/с. На высокоскоростных узлах (электрошпиндели, турбокомпрессоры, быстробегущие редукторы) график может превратиться в источник шума и дополнительного сопротивления, так как частицы графита начнут действовать как абразив. Для таких узлов предпочтительнее DLC или MoS₂ покрытия.
4. Материал контртела (сопрягаемой поверхности). Графит хорошо работает против стали, чугуна и хромированных поверхностей. Если вторая деталь - медь, алюминий или их сплавы, графитовое покрытие не рекомендуется. Причина в химии: графит не образует прочной адгезии с мягкими металлами и может отслоиться.
5. Температура. Графит сохраняет смазывающие свойства до 500–3000 °C в инертной среде, но в воздухе начинает окисляться выше 700 °C. Для большинства подшипников и направляющих эта температура недостижима, однако в высокотемпературных печах, турбинах и выхлопных системах нужно это учитывать.
6. Среда. Во влажной среде графитовое покрытие со временем вымывается, требует переподготовки. В запыленной среде графит притягивает пыль и абразив, что может ускорить износ вместо его снижения. В герметичных масляных системах графит работает стабильнее всего.
При выборе антифрикционного твердосмазочного покрытия составьте таблицу параметров вашего узла и сравните с таблицей ограничений. Если хотя бы один параметр выходит за границы, нужна консультация с производителем или переход на другой тип покрытия.
Технические параметры графитовых антифрикционных покрытий
Свойства графитового покрытия зависят от технологии нанесения, состава связующего и толщины слоя.
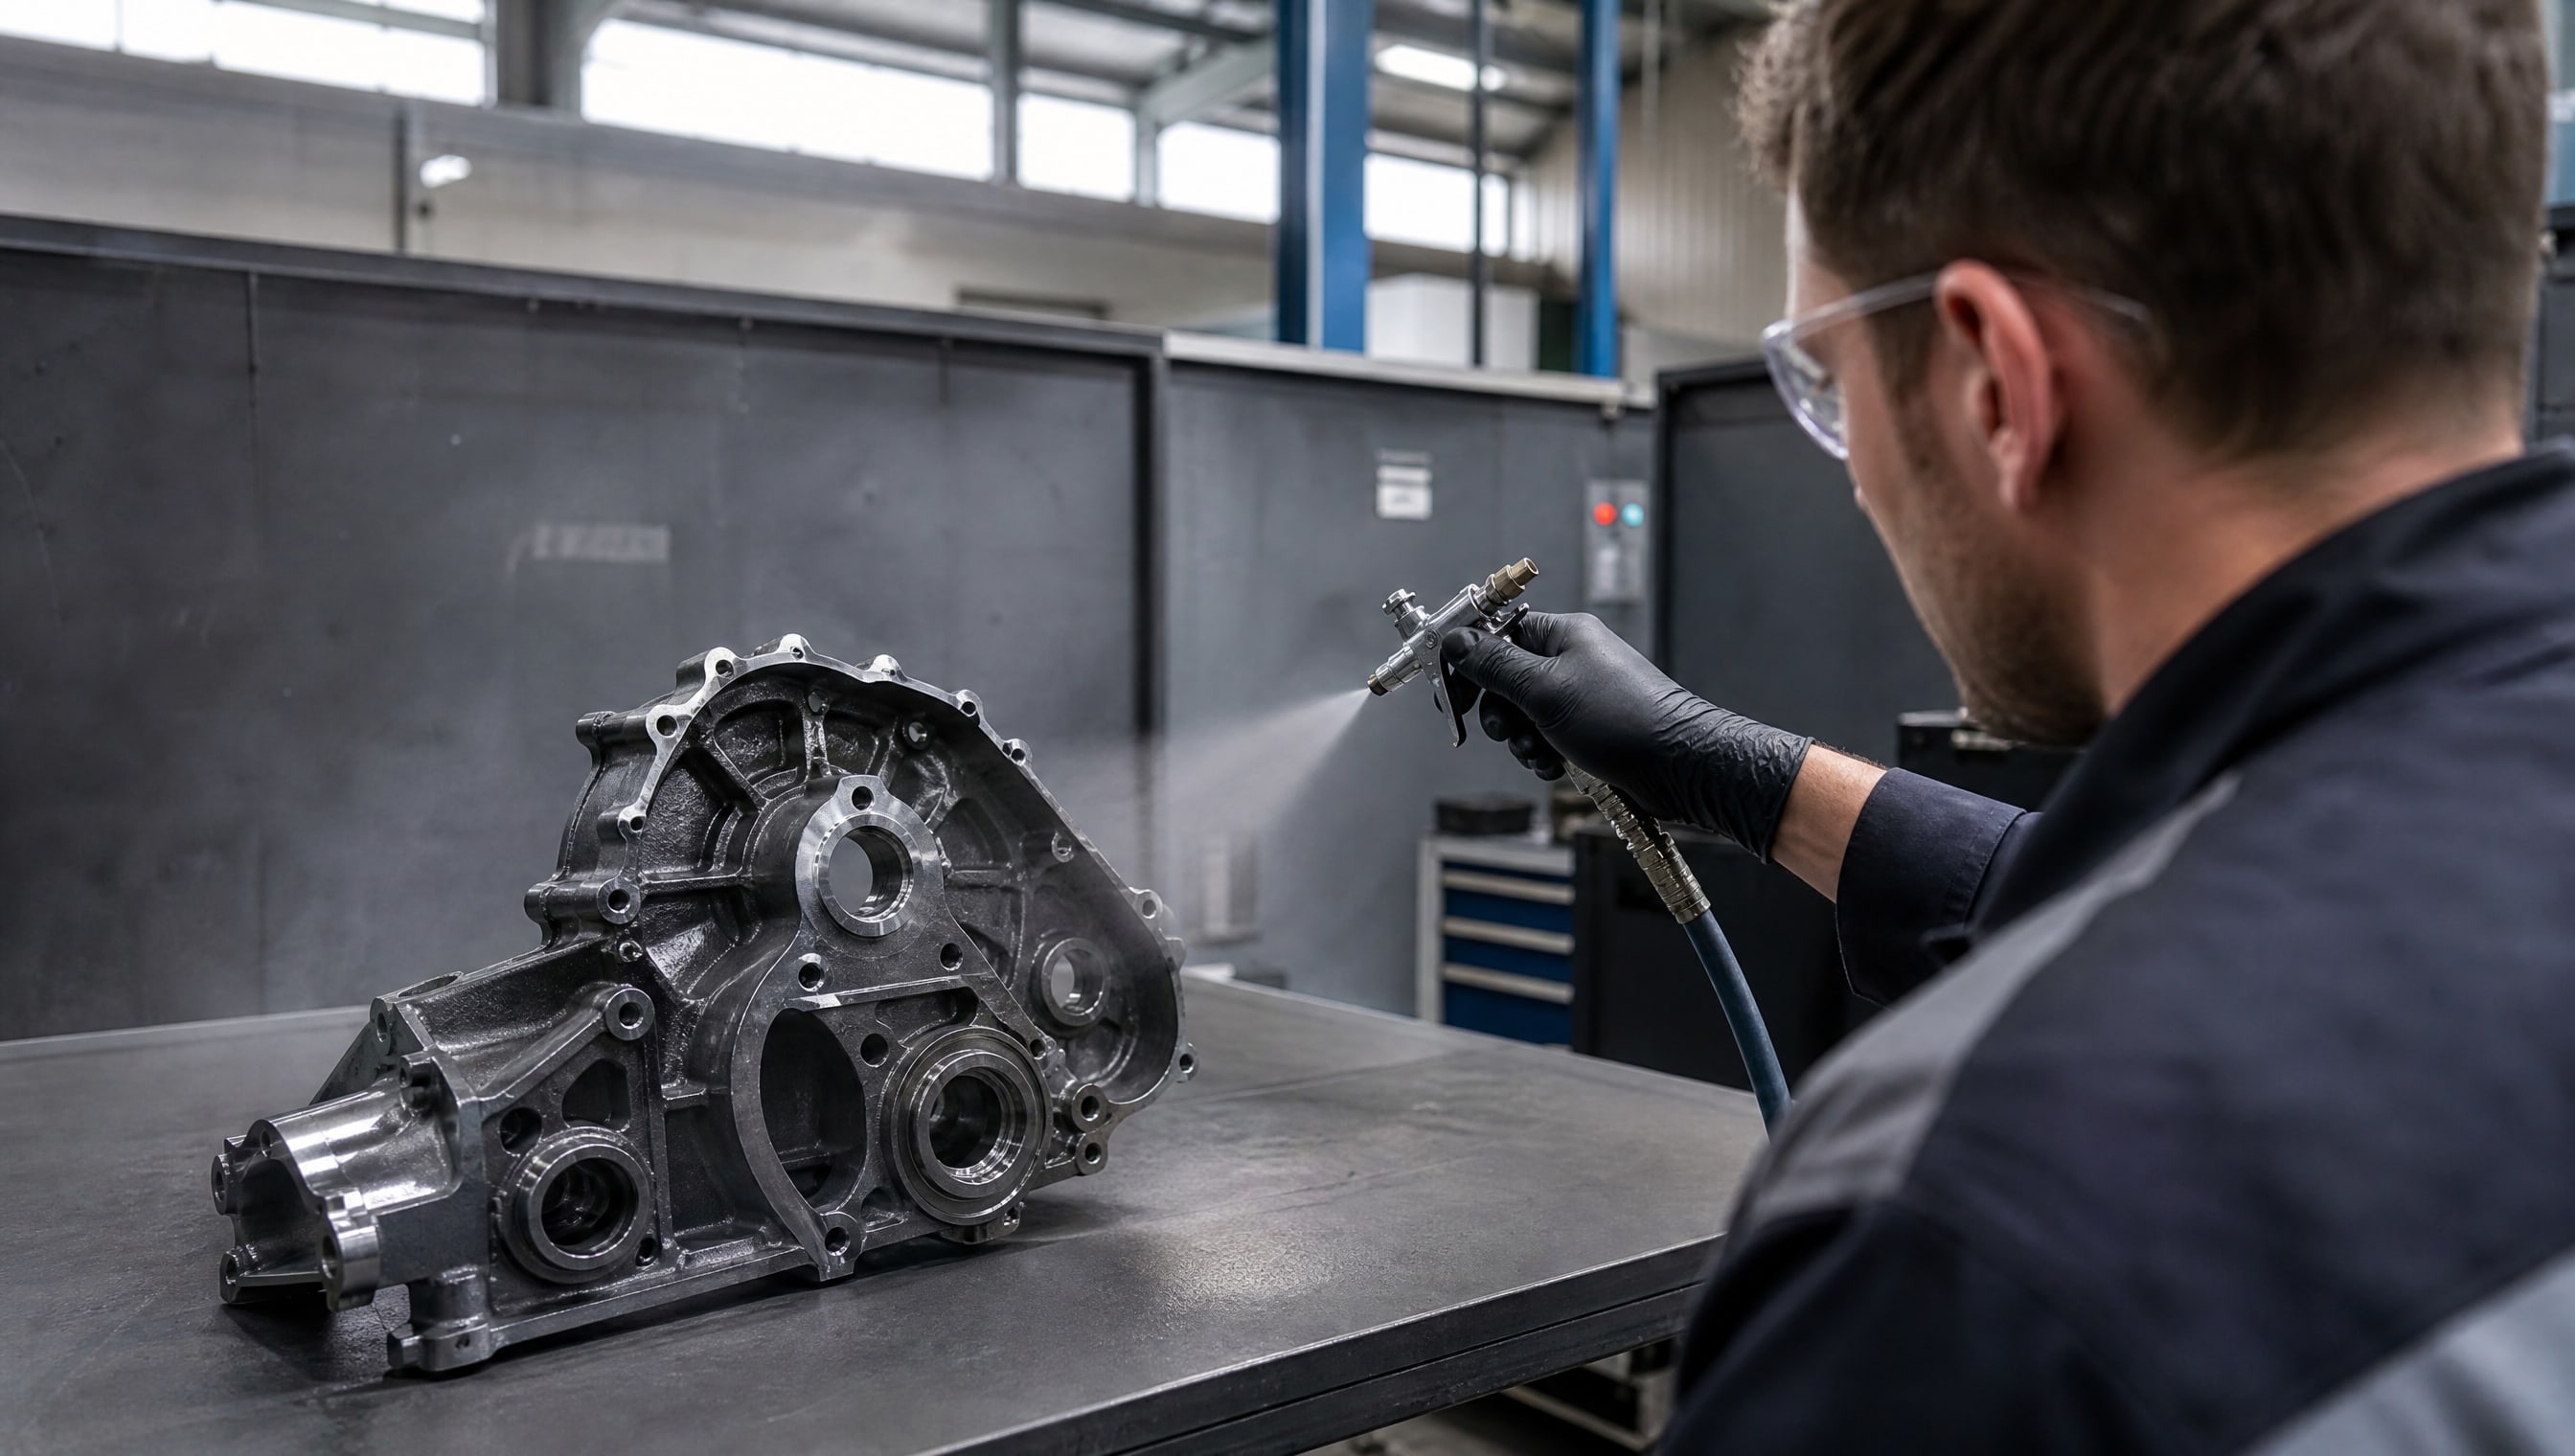
В производстве используют несколько методов: аэрозольное напыление, электростатическое напыление, плазменное напыление и нанесение кистью. Каждый метод дает разные характеристики.
Толщина покрытия. Стандартный диапазон -10–200 мкм, а в некоторых технологиях - до 500 мкм. Для защиты от задиров достаточно 10–50 мкм, наносимые в несколько тонких слоев. Избыток покрытия (толще 100 мкм без разумного обоснования) приводит к трем проблемам: притягиванию пыли, потере теплопередачи через контакт и повышению вероятности отслоения при механическом воздействии. Правило нанесения простое: тонкий равномерный слой, удаление излишков сухой тканью сразу после нанесения.
Коэффициент трения. Графит обычно обеспечивает μ = 0,05–0,15 в паре со сталью и чугуном, и μ = 0,03–0,10 при наличии смазки в одном из материалов. Это на порядок ниже, чем сухое трение металла по металлу (0,4–0,6). Для сравнения: DLC-покрытия показывают 0,10–0,20, а MoS₂ -0,03–0,10. Графит занимает среднюю позицию.
Износ. При предельно допустимых удельном давлении (20–25 кгс/см²) и скорости (25 м/с) износ графитового материала в сухом трении на воздухе при комнатной температуре составляет не более 30 мкм за 100 часов. Это значит, что покрытие толщиной 50 мкм прослужит примерно 167 часов в режиме граничного трения при максимальных нагрузках. На практике нагрузки часто ниже, поэтому ресурс растет.
Температурный диапазон. Графит работает без окисления до 500–700 °C в воздухе в зависимости от поверхности и отпуска. В инертной среде (азот, аргон, вакуум) допускается до 3000 °C. Для подшипников, которые работают при 60–80 °C, это не критично. Для узлов, работающих при 200–300 °C (некоторые редукторы с интенсивным охлаждением), нужна предварительная проверка.
Адгезия. Графитовое покрытие держится на металле за счет механического "якорения" в микротекстуре поверхности и химического взаимодействия связующего (обычно эпоксидной смолы или лака) с оксидным слоем металла. Хорошая адгезия обеспечивается подготовкой поверхности: обезжириванием и легким механическим воздействием (абразивной бумагой или пескоструем). На окисленной или заржавевшей поверхности адгезия слабая, и покрытие отслаивается при вибрации.
Нанесение антифрикционного покрытия: пошаговая процедура и типичные ошибки
Успех защиты от задиров зависит 60 % от выбора материала и 40 % от подготовки и нанесения.
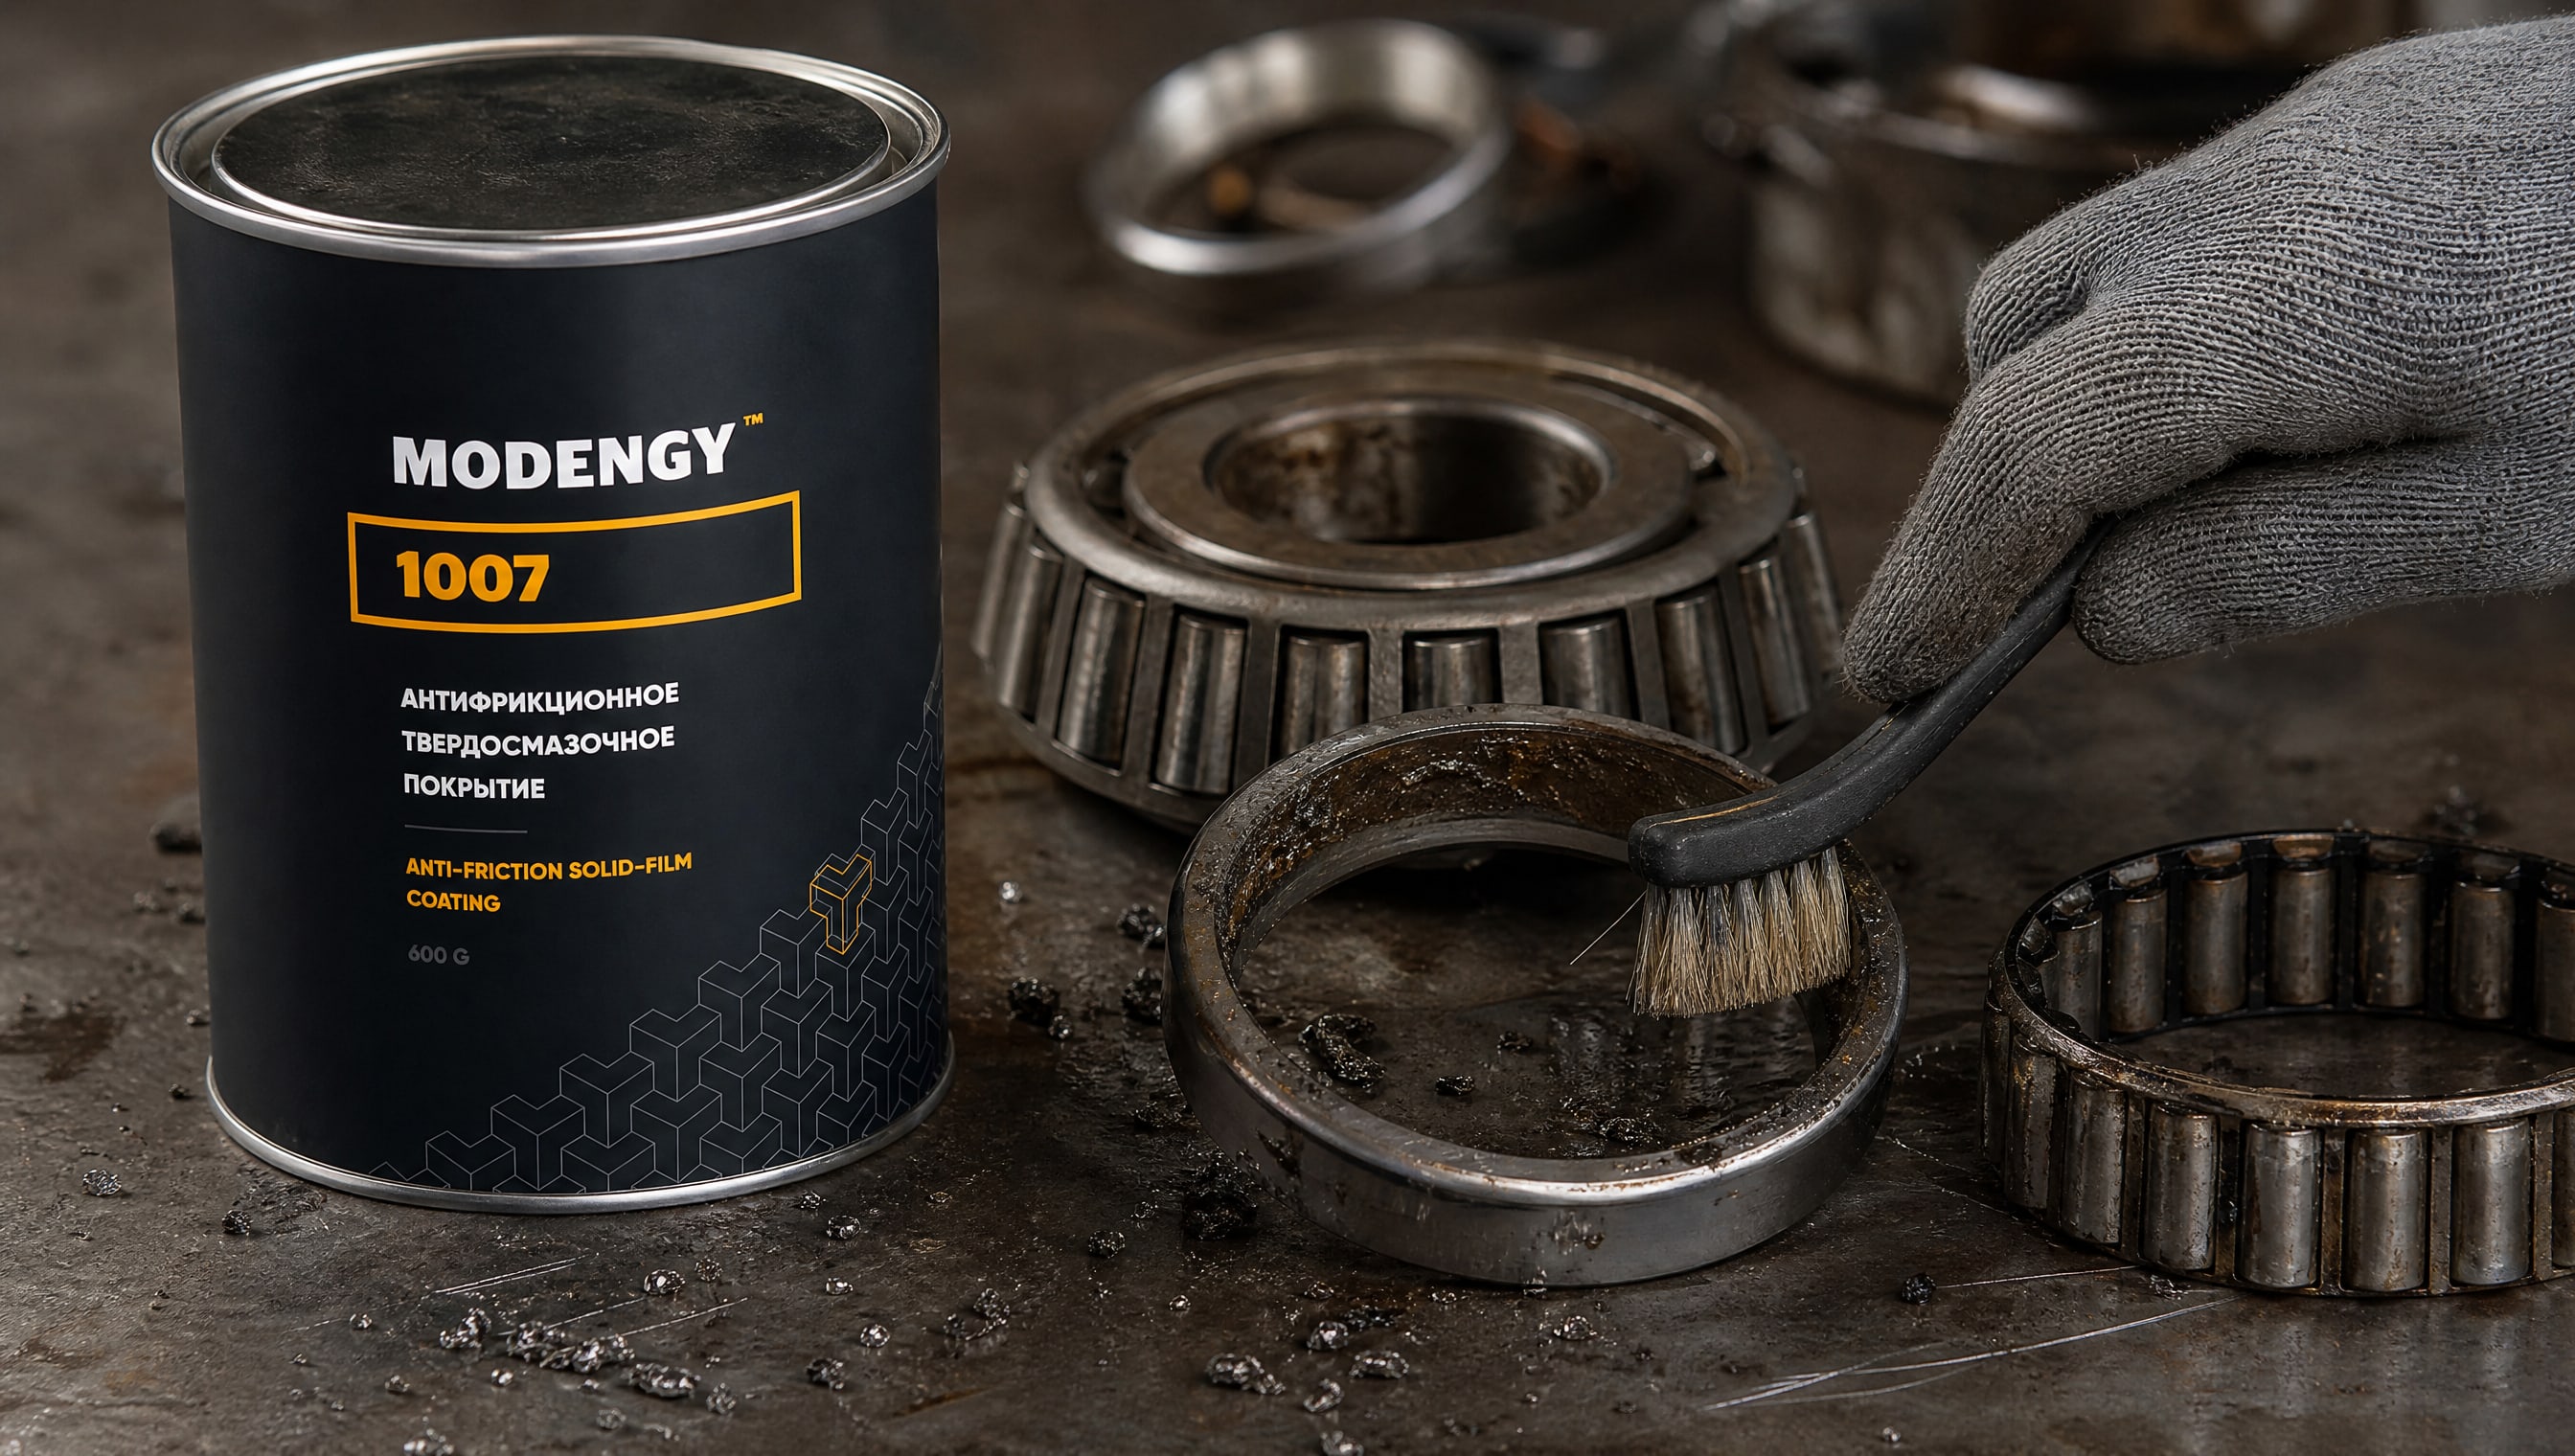
Вот алгоритм:
Подготовка поверхности (этап 1). Разберите узел и отделите детали, которые нужно покрыть. Очистите механическое загрязнение - пыль, старую смазку, ржавчину - с помощью мягкой щетки, ветоши или прессованного воздуха. Для узлов, прослужившихся в масле, обезжирьте деталь органическим растворителем (уайт-спирит, ацетон). Дайте растворителю полностью испариться - минимум 5–10 минут при комнатной температуре. Влажные остатки растворителя ухудшат адгезию. Для деталей со ржавчиной или окислами слегка отполируйте поверхность наждачной бумагой (зернистость 120–180) вдоль направления скольжения, затем снова протрите сухой тканью. Цель - получить чистую сухую матовую поверхность.
Выбор метода нанесения (этап 2). Для узлов, которые разобраны, применяют три способа: кисть (для локальной защиты малых зон), аэрозоль (быстро и равномерно, если узел доступен со всех сторон) и кипячение или погружение (для мелких деталей типа пружин, втулок, подшипников). Аэрозольный способ - самый универсальный для производств и ремонтных служб: MODENGY 1007 наносится равномерно, сохнет за 30–60 минут, не требует вспомогательного оборудования.
Нанесение слоя (этап 3). При использовании аэрозоля встряхивайте баллон 15–20 секунд, держите на расстоянии 15–20 см от детали, наносите короткими импульсами 1–2 секунды. Не заливайте деталь в один проход - нанесите первый слой, дайте ему высохнуть (5–10 минут при комнатной температуре), затем нанесите второй. Для кисти окунайте ее в состав, слегка отжимайте излишек и проводите вдоль направления скольжения. Целевой результат - деталь приобретает серый или черный оттенок, но не блестит и не покрыта потеками. Если на поверхности видны потеки или капли - уберите их сухой тканью сразу, пока состав не высох.
Высушивание (этап 4). Оставьте деталь сохнуть в чистом помещении при комнатной температуре (20–25 °C) минимум 1 час перед сборкой. При температуре выше 40 °C время сокращается до 30 минут. При температуре ниже 10 °C время удлиняется до 2–3 часов. Если нужно ускорить - используйте сушку в аэротермической камере при 60–80 °C, время сокращается до 10–15 минут.
Сборка (этап 5). После полного высыхания узел собирается как обычно. Смазывайте контакты маслом в соответствии с рекомендациями производителя оборудования. Графитовое покрытие не заменяет смазку, а дополняет ее. При холодном пуске система будет защищена, при горячей работе работает масло.
Типичные ошибки. Первая - нанесение толстого слоя в один проход. Результат: потеки, отслоение при вибрации, притягивание пыли. Вторая - сборка мокрой детали. Покрытие не высыхает внутри узла из-за отсутствия воздухообмена, остается липким и собирает абразив. Третья - неправильная подготовка поверхности (пыль, влага, оксиды). Адгезия слабая, покрытие отслаивается при первом же пуске с вибрацией. Четвертая - применение графита на цветных металлах или высокоскоростных узлах. Результат: неэффективность или ухудшение работы.
Защита подшипника от задиров: специфика старт-стопных режимов
Подшипники скольжения в режиме частых пусков и остановок испытывают фреттинг - микроскольжение под нагрузкой без полного разделения контактирующих поверхностей.
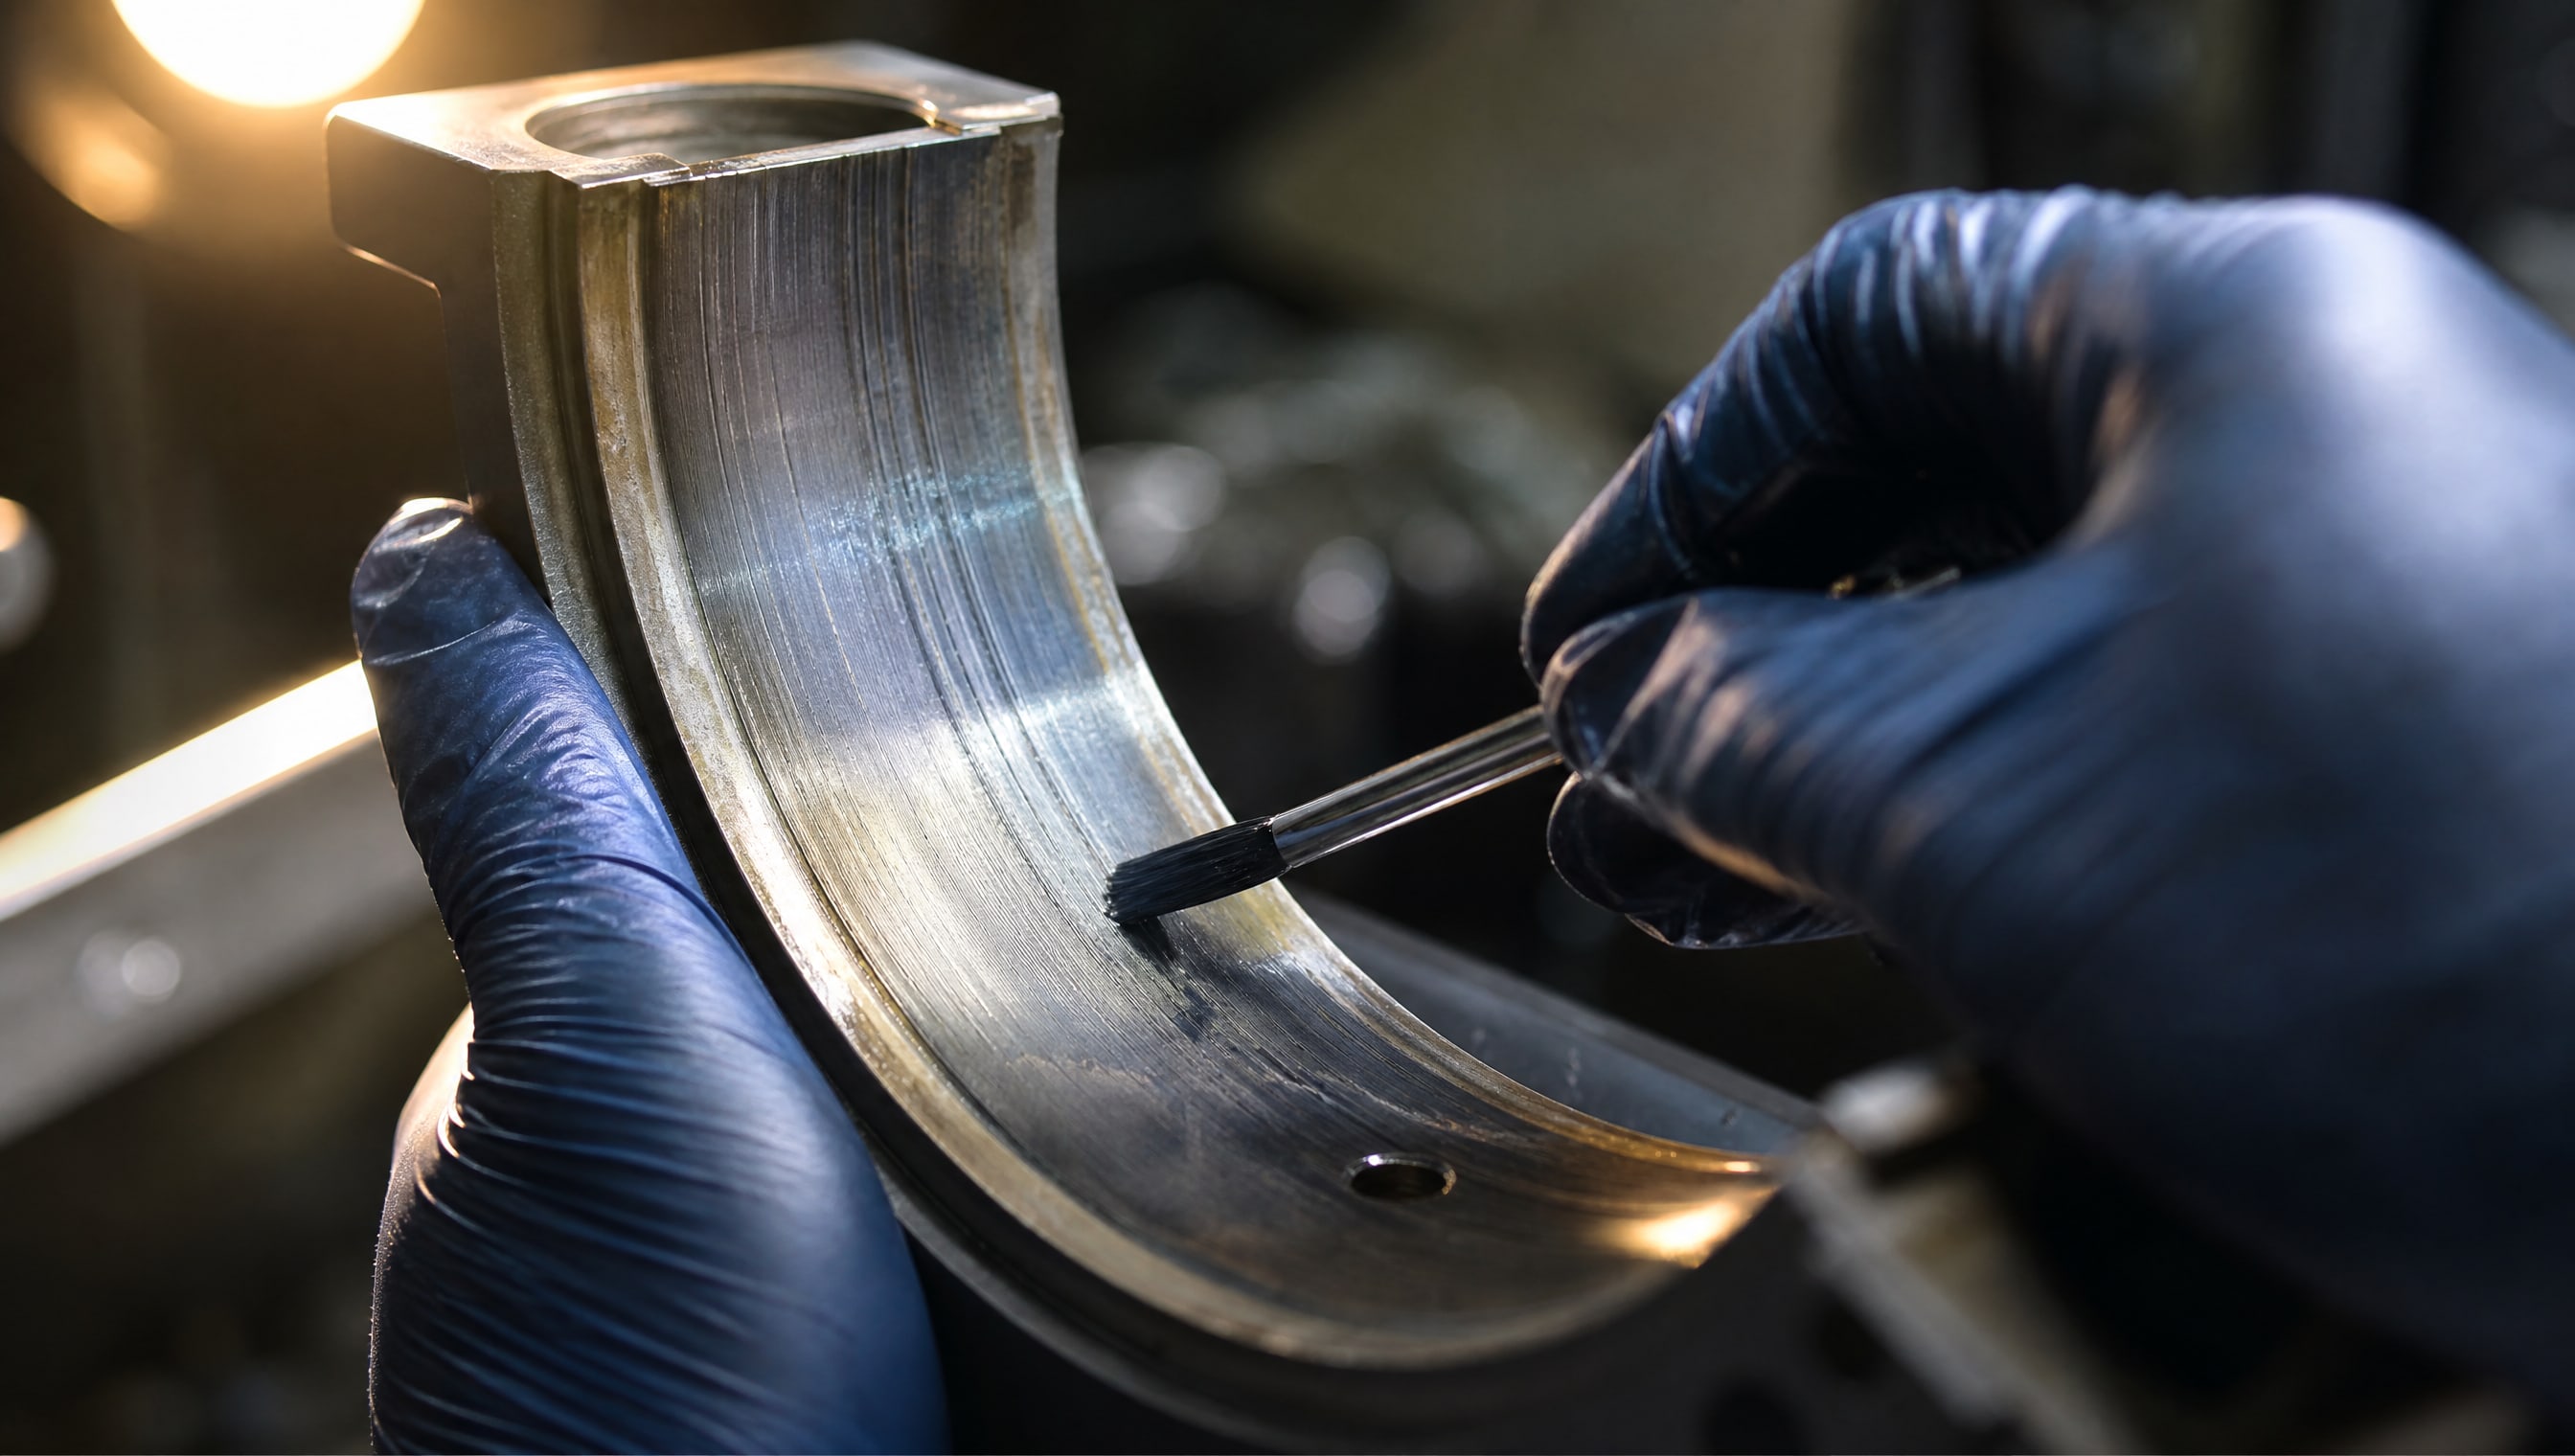
При холодном пуске вязкость масла в масляной карманчике подшипника очень высока, и масло не успевает затечь в зазор между валом и вкладышем. Первые миллисекунды происходит полусухое трение, поверхности схватываются и вызывают микроскольжение. Если этот процесс повторяется сотни раз в день (например, в компрессорах, насосах, гидравлических приводах с импульсной нагрузкой), то через 1000–3000 часов на вкладыше появляются задиры и площадки износа.
Графитовое антифрикционное покрытие на вкладыше подшипника защищает от этого за счет "предварительной смазки": когда масло еще не втекло, графит уже работает. Толщина покрытия для подшипников -15–30 мкм, наносится равномерно на внутреннюю поверхность вкладыша. При сборке подшипника важно не повредить покрытие механическим контактом - устанавливайте вал с небольшим натягом и без стука. После сборки дайте узлу поработать первые 50–100 часов в щадящем режиме (без максимальных нагрузок), чтобы графит адаптировался к микрошероховатости вала и равномерно распределился.
Для узлов, где в паре подшипник-вал происходит интенсивное испарение масла или его вымывание (открытые редукторы, высокотемпературные зоны), особенно актуально применение антифрикционного графитового покрытия MODENGY 1107. Оно обеспечивает надежную защиту и снижает износ за счет непрерывного слоя твердой смазки, которая не испаряется и не вымывается как жидкое масло.
Часто задаваемые вопросы
Что такое антифрикционное твердосмазочное покрытие и чем оно отличается от обычной смазки?
Твердосмазочное покрытие - это тонкий слой (обычно 10–50 мкм) твердого материала (графит, MoS₂, DLC), который наносится на поверхность детали и остается там постоянно. Обычная смазка - это жидкость или пластичный состав, который требует периодического пополнения. Твердосмазочное покрытие не требует обслуживания, но его нельзя "долить" - при износе нужно переносить деталь. Оно эффективно в граничном трении, при холодных пусках и при риске потери жидкой смазки.
Как правильно нанести антифрикционное покрытие для дроссельной заслонки?
Дроссельная заслонка часто страдает от сухого хода и окисления масла в жаркой камере сгорания. Процедура: 1) разберите двигатель, отделите заслонку; 2) очистите от нагара и мусора мягкой щеткой; 3) обезжирьте растворителем; 4) дайте высохнуть; 5) нанесите тонкий слой графитового покрытия аэрозолем или кистью на оси и края; 6) удалите излишки; 7) дайте высохнуть 2–3 часа; 8) соберите. При холодных пусках заслонка будет скользить плавнее, без рывков.
Защищает ли антифрикционное покрытие детали двигателя от полного отказа при голодании по смазке?
Отчасти - график замедлит отказ, но не остановит его полностью. Полное отсутствие масла (масляного голодания) приводит к перегреву и выгоранию графита за считаные часы. Твердосмазочное покрытие - это подстраховка при кратковременной потере смазки (холодный пуск, фреттинг, микроскольжение), а не полная замена системы смазки.
Есть ли разница между антифрикционным графитовым покрытием и другими твердосмазочными материалами?
Да, значительная. Графит хорош в граничном трении и полусухих режимах, но менее устойчив к высоким скоростям (может дать дополнительное сопротивление). MoS₂ лучше работает на средних скоростях и при вибрации. DLC-покрытия универсальны, но дороже. Для старт-стопных режимов с нормальными скоростями (до 25 м/с) и давлением (до 25 кгс/см²) графит - оптимальный выбор по соотношению цены, доступности и результатов.
Как узнать, эффективно ли работает антифрикционное покрытие после нанесения?
Косвенные признаки эффективности: 1) шум и вибрация при холодном пуске снизились; 2) температура узла при пусках немного упала; 3) износ деталей (по анализу стружки или вскрытию после сроков) уменьшился. Прямой способ - отправить образец на анализ микротвердости и морфологии поверхности в лабораторию, но для большинства закупщиков это излишне. Если узел отработал по плану и без предварительного отказа - значит, покрытие сделало свою работу.
Заключение
Антифрикционное графитовое покрытие - это проверенный способ защиты узлов от задиров и микросваривания при старт-стопных режимах работы. Механизм прост: слоистая структура графита обеспечивает скольжение при граничном трении, компенсируя недостаток жидкой смазки в момент холодного пуска. Максимальное удельное давление для графитовых материалов -20–25 кгс/см², предельная скорость - до 25 м/с, толщина покрытия -10–200 мкм. Эффективность зависит от выбора правильной пары трения (сталь, чугун, хромирование - да; цветные металлы - нет), правильной подготовки поверхности и тонкого равномерного нанесения.
Для защиты подшипников в цехах, ремонтных службах и на производствах применяют аэрозольное нанесение графитовых покрытий, которое занимает 10–15 минут на деталь и не требует специального оборудования. Главное - не спешить с нанесением, проверить совместимость материала контртела с графитом и дать покрытию полностью высохнуть перед сборкой. Если узел открыт и работает во влажной среде, обновляйте покрытие каждые 6–12 месяцев. Следующий шаг для вашего производства: определить узлы с повторяющимися задирами, составить таблицу параметров каждого узла (давление, скорость, температура, контртело) и проверить, подходит ли графитовое покрытие или нужна переналадка (переход на другой материал, изменение вязкости масла, установка предварительного подогрева).